
Ímyndaðu þér að loki í innrennslisdælu bili í aðgerð. Líf sjúklings veltur á hluta sem er minni en fingurgómur. Verkfræðingar og innkaupastjórar standa frammi fyrir erfiðri áskorun: að velja örugg efni fyrir líkamann, ná nákvæmum mælingum sem koma í veg fyrir leka og bæta við húðun sem stöðvar bakteríur - allt á meðan strangar reglur FDA og hreinlætisstaðlar eru uppfylltir.
This guide shows you the path through medical valve CNC machining. We’ll look at material tracking, rule-following, and the careful manufacturing steps that make reliable valves. You’ll find out what to ask possible partners about their iso 13485 certification, process checks, and quality control systems.
Í lokin munt þú sjá „hvers vegna“ hver regla stendur að baki — allt frá öryggisprófunum fyrir ígræðslur til góðra framleiðsluaðferða fyrir tæki sem sett eru í líkamann. Þessi hönnunarhandbók fyrir CNC-vélavinnslu hjálpar þér að taka skynsamlegar ákvarðanir varðandi hreinlæti, prófanir og reglugerðir.
Af hverju CNC vinnsla fyrir læknisfræðigeirann er nauðsynleg fyrir loka
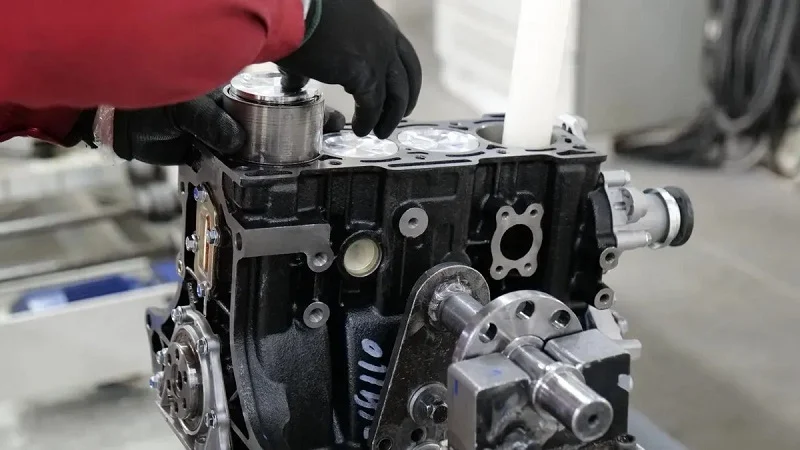
Lokar í lækningatækjum krefjast nákvæmni sem aðrar framleiðsluaðferðir geta einfaldlega ekki uppfyllt. Hugsið ykkur lítinn bakstreymisloka inni í insúlíndælu sem hægt er að bera. Hann verður að opnast og lokast milljón sinnum án þess að festast. Hann þarfnast innri rásir sem stýra vökvaflæðinu nákvæmlega. Þessir eiginleikar eru ekki valfrjálsir aukahlutir. Þeir eru kjarninn í virkni lokans.
Þörfin fyrir flóknar rúmfræði og ör-eiginleika
CNC-vinnsla fyrir læknisfræðigeirann er framúrskarandi í að búa til flóknar innri byggingar. Lokahús gæti þurft spíralrás, keilulaga sæti eða krossboraða göng sem mæta annarri holu í nákvæmu horni. Mótun eða steypa á oft í erfiðleikum með þessar form. Þær skilja eftir sig blett eða krefjast aukaaðgerða. CNC-vélar skera þær beint úr föstu efni. Verkfæraleiðirnar fylgja stafrænum líkönum af einstakri nákvæmni.
Ör-eiginleikar ýta þessum möguleika enn lengra. Sumar lokaop eru innan við millimetra í þvermál. Brúnir þeirra verða að vera hvassar og hreinar. Ef burstinn skilur eftir sig gæti hann brotnað út við notkun. Þessir lausu brot gætu stíflað lokann eða komist inn í blóðrás sjúklingsins. Læknisfræðileg CNC-vinnsla meðhöndlar þessa smáu eiginleika með stýrðum verkfæraleiðum og nákvæmum snúningshraða. Niðurstaðan er hluti sem passar við hönnunaráformin, ekki nálgun á þeim.
Endurtekningarhæfni fyrir framleiðslu í miklu magni
Samræmi skiptir jafn miklu máli og flækjustig. Skurðlæknir getur ekki notað loku sem virkar á þriðjudegi en bilar á miðvikudegi. Sérhver eining í framleiðslulotu verður að haga sér eins. CNC vélar skila þessari endurtekningarhæfni náttúrulega. Þegar forritið hefur verið staðfest endurskapar vélin sömu skurðina þúsund sinnum. Slit verkfæra er fylgst með. Frávik eru stillt sjálfkrafa. Ferlið helst innan staðfests glugga.
Þessi samræmi styður við sótthreinsun og staðfestingu. Þegar allir hlutar eru eins virka hreinsunarferlar á sama hátt á hverri einingu. Sótthreinsunarferlið fer í gegnum sömu rúmfræðina í hvert skipti. Eftirlitsaðilar leita að þessari einsleitni. Þeir vilja sönnun þess að framleiðsluferlið sé undir stjórn. Endurtekningarhæf CNC úttak veitir þessar sannanir. Það einfaldar einnig rekjanleika. Ef framleiðslulota sýnir galla er hægt að rekja hann aftur til nákvæmrar vélarinnar, verkfærisins og efnislotunnar.
Fjölhæfni efnis í málmum og plasti
Vinnsla í lækningatækjahlutum verður að meðhöndla fjölbreytt efni. Sumir lokar komast í snertingu við blóð eða saltvatnslausn. Þeir þurfa tæringarþolna málma eins og 316L ryðfrítt stál eða títan. Aðrir lokar eru staðsettir í lyfjagjöfarlínum. Þeir gætu notað PEEK eða PTFE fyrir efnaþol. Hvert efni hegðar sér á mismunandi hátt undir skurðarverkfærunum. Sum eru hörð og slípandi. Önnur eru mjúk og kekkjakennd.
CNC vélar aðlagast þessum mismun með aðlögun breytna. Snúningshraði, fóðrunarhraði og val á kælivökva breytast með efninu. Þessi sveigjanleiki gerir CNC að kjörnum valkosti fyrir frumgerðasmíði og framleiðslu. Þú getur prófað hönnun í plasti fyrst og síðan skipt yfir í málm fyrir lokaútgáfuna. Sama vélin sér um hvort tveggja. Þessi fjölhæfni styttir þróunartíma og dregur úr kostnaði.
Þessi aðlögunarhæfni styður einnig við reglufylgni. Mismunandi efni krefjast mismunandi yfirborðsmeðferðar og hreinsunaraðferða. CNC-vinnsla getur framleitt þá yfirborðsgæði sem hvert efni þarfnast. Hvort sem þú þarft spegilslípun fyrir þéttiefni eða matta áferð fyrir límingu, þá skilar ferlið árangri. Og þegar þú vinnur með samstarfsaðila sem er með ISO 13485 vottun, þá veistu að gæðastjórnunarkerfi þeirra fylgjast með hverju skrefi. Þessi skjöl verða þín sönnun fyrir fylgni við FDA og sótthreinsunarstaðlum. Það veitir þér traust á því að ígræðanleg tæki þín og ígræðslur uppfylla ströngustu kröfur um lífsamhæfni og ferlaprófun.
CNC vinnsluferli fyrir læknisfræðilega loki
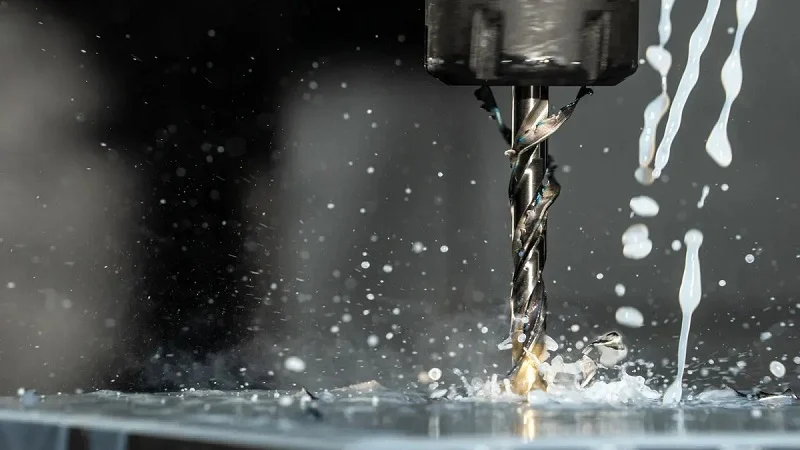
Mismunandi lögun loka þarfnast mismunandi vinnsluaðferða. Stærð, flækjustig og fjöldi hluta ræður hvaða ferli virkar best. Vinnsla með svissneskum rennibekk, 5-ása fræsingu og blendingsvinnsla hefur sína kosti við framleiðslu á lækningalokum.
Svissnesk rennibekkvinnsla fyrir loka með litlum þvermál
Svissneskir rennibekkir framleiða litla lokahluta með ótrúlegri nákvæmni. Leiðarhylki heldur málmstönginni nálægt skurðarverkfærinu, sem kemur í veg fyrir að hún beygist og hristist. Þetta gerir vélinni kleift að halda hlutunum fullkomlega kringlóttum og miðjuðum, jafnvel þegar þeir eru langir og þunnir.
Að ná sammiðju og þröngum vikmörkum
Ventilstönglar og litlir hlutar verða að vera fullkomlega kringlóttir með nákvæmri breidd. Svissneskir rennibekkir skera hlutinn nákvæmlega þar sem hann fer úr hylsun. Efnið helst stíft, þannig að verkfærið getur skorið án þess að ýta hlutnum út fyrir miðju. Þessi aðferð nær reglulega þeim þröngu vikmörkum sem krafist er fyrir lokahluta. Þéttifletir þurfa oft enn þrengri mörk, og svissneskir rennibekkir geta haldið þessum stöðugu stærðum í gegnum langar framleiðslulotur.
Skilvirk stangafóðrun fyrir mikið magn
Hraðframleiðsla margra smáhluta í loka er háð því að efni sé vel meðhöndluð. Svissneskir rennibekkir nota langar málmstangir sem færa sig í gegnum spindilinn. Vélin framleiðir hvern hluta einn á fætur öðrum, losar hann og færir stöngina áfram. Þetta fjarlægir þörfina á að hlaða einstökum hlutum og styttir hringrásartímann. Það verður auðveldara að uppfylla reglur um hreinlæti og fylgjast með efni þegar hver hluti kemur úr einni skjalfestri lotu af hráefni. Stöðuga ferlið hjálpar einnig við staðfestingu þar sem stillingar vélarinnar eru þær sömu allan tímann.
5-ása fræsing for Multi-Port Valve Bodies
Fjölporta lokar hafa krossgöt, hornrétt op og holrými að innan. Þessir hlutar þurfa ferli sem getur náð til margra hliða án þess að færa hlutinn aftur og aftur. 5-ása fræsun gerir einmitt það.
Að draga úr uppsetningum til að viðhalda nákvæmni dagsetningar
5-ása CNC kerfi dregur úr uppsetningarvillum með því að vinna á flóknum innri rásum með einum föstum viðmiðunarpunkti. Vélin getur mótað allar hliðar á fjölporta loka með einni klemmu. Þetta fjarlægir villur frá hreyfanlegum hlutum handvirkt og heldur eiginleikum nákvæmlega þar sem þeir eiga að vera. Það eru engar tilfærslur á viðmiðunarpunktum, þannig að horn, krossflæðisrásir og undirskurðir passa fullkomlega saman. Stöðugar niðurstöður frá fyrstu frumgerðum í gegnum litlar framleiðslulotur þýða að færri klemmuskref eru nauðsynleg. Þetta skiptir miklu máli fyrir ígræðanleg tæki þar sem hver stærð verður að passa við samþykkta hönnun.
Vinnsla flókinna horna og undirskurða
Venjulegar 3-ása vélar eiga í vandræðum með skarpar horn og skurði inni í hlutum. Fimm-ása fræsingar laga þetta með því að halla og snúa vinnustykkinu. Skurðartækið getur komist inn á falda staði og búið til nákvæmar þéttiflötur í mismunandi hornum. Þetta er lykilatriði fyrir lokahús sem stýra vökvaflæði í nokkrar áttir. Það minnkar einnig líkur á stærðarvillum sem eiga sér stað þegar hlutar eru færðir til og klemmdir aftur.
Blendingsvinnsla fyrir heila hluta
Sumir hlutar lækningaloka virka best þegar beygjur og fræsingar eru gerðar saman í einni uppsetningu. Blendingsvélar sameina báðar þessar vélar, sem dregur úr meðhöndlun og heildartíma.
Að sameina beygju og fræsingu í einni lotu
Blendingsvél snýr fyrst hlut eins og ventilstöngli eða þéttiflöt og fræsir síðan flata punkta, gróp eða hliðargöt án þess að færa hlutinn yfir í aðra vél. Að gera allt í einni lotu heldur öllum mælingum í röð og kemur í veg fyrir villur frá tveimur aðskildum skrefum. Það einfaldar einnig gæðapappírsvinnu þar sem öll saga hlutarins er geymd í einni vélforritun.
Samþætting á afskurði og hreinsun í vinnslu
Óhreinindi og skurðir mega ekki vera í lækningatækjum. Blendingsvélar geta haft innbyggð afskurðarverkfæri sem fjarlægja skarpar brúnir strax eftir skurð. Sum kerfi nota einnig háþrýstikælivökva eða þvottaferli til að hreinsa flísar og afgangsolíu. Þessi hreinsun meðan á framleiðslu stendur styður við sótthreinsunarreglur og dregur úr handvirkri frágangi. Staðfestingargögnin úr hverri lotu fylgjast bæði með lögun hlutarins og hversu hreinn hann er.
Hönnunaratriði fyrir CNC vinnslu á læknisfræðilegum lokum
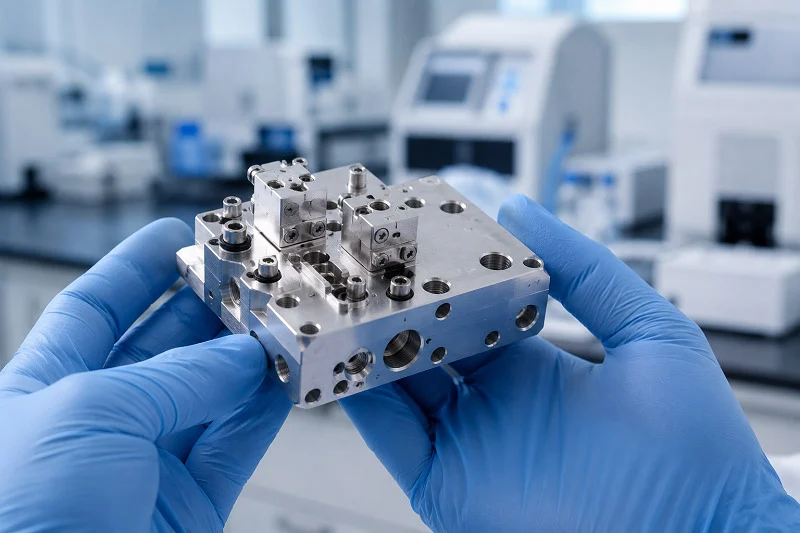
Góð hönnun auðveldar vinnslu. Slæm hönnun veldur höfuðverk. Valin sem þú tekur á CAD skjá hafa áhrif á hvert síðari skref. Þau hafa áhrif á kostnað, hraða og gæði. Við skulum skoða hönnunarvalin sem skipta mestu máli fyrir CNC vinnslu á lækningalokum.
Hönnun fyrir aðgang að verkfærum og innri rúmfræði
Innri eiginleikar krefjast virðingar. Ventilhús með þröngum hornum eða djúpum vösum neyðir vélvirkjann þinn til að takast á við erfiðar aðstæður. Skurðtækið verður að ná til allra fleta sem þú tilgreinir. Ef það tekst ekki, þá stendur þú frammi fyrir auka aðgerðum eða úrgangi hluta.
Tilgreina radíus og dröghorn
Innri radíusar krefjast vandlegrar íhugunar. Lítill radíus neyðir til notkunar lítilla, brothættra endafræsa. Þessi verkfæri ganga hægar og þurfa margar grunnar ferðir. Vélritunartíminn eykst. Kostnaðurinn eykst með því. Stærri radíusar leyfa vélvirkjanum að nota stærri og stífari verkfæri. Þau skera hraðar og skilja eftir betri yfirborð.
| Hönnunarval | Nauðsynlegt tól | Hlutfallslegur vinnslutími | Hlutfallslegur kostnaður | Gæði yfirborðsáferðar |
| Stór radíus (t.d. 10 mm) | Stór, stíf endafræsari | Lág | Lág | Mjög góð |
| Lítill radíus (t.d. 1 mm) | Lítil, brothætt endafræsi | Hár | Hár | Sanngjarnt við fátækt |
| Radíus = Verkfæraradíus | Staðlað endafræsi | Miðlungs | Miðlungs | Lélegt (líklegt er að það sé spjall) |
| Radíus > Verkfæraradíus | Staðlað endafræsi | Lág | Lág | Gott til framúrskarandi |
Góð regla: Gerið radíusinn að minnsta kosti þriðjung af dýpt holrýmisins. Helst er stefnt að 130% af radíus verkfærisins. Þetta einfalda skref kemur í veg fyrir nötur og bætir gæði yfirborðsins. Dregghornar skipta einnig máli. Þeir leyfa verkfærum að dragast hreint til baka án þess að dragast yfir fullunna veggi.
Meðhöndlun djúpra bora og bora með litlum þvermál
Djúpar boranir reyna á færni allra vélvirkja. Langir verkfæri beygja sig. Þau fara út fyrir miðju. Þau brotna. Þegar þú þarft gat sem er margfalt dýpra en þvermál þess skaltu skipuleggja auka skref. Vélvirkinn þinn gæti þurft að bora með höggborunum. Það hreinsar flísar og kemur í veg fyrir að verkfæri brotni.
Borvélar með litla þvermál undir 1 mm þurfa varlega meðferð. Þær brotna auðveldlega. Snúningshraði verður að vera hár en fóðrunarhraðinn verður að vera lágur. Íhugaðu hvort þú þurfir virkilega á þessu litla gati að halda. Gæti aðeins stærra þvermál virkað? Sérhver hluti úr millimetra sem þú bætir við borstærð dregur verulega úr hættu á broti.
Áhrif efnisvals á vélræna vinnsluhæfni
Efnið sem þú velur hefur áhrif á meira en lífsamhæfni. Það breytir því hvernig vélin sker. Það breytir líftíma verkfæra. Það breytir vikmörkunum sem þú getur haldið.
Jafnvægi hörku við slit á verkfærum
Harðari efni slitna hraðar á verkfærum. Títan og 316L ryðfrítt stál eru sterk á skurðbrúnum. Þau mynda hita. Þau harðna ef verkfærið nuddar í stað þess að skera. Vélvirkinn þinn verður að stilla hraða og fóðrun vandlega. Þeir gætu notað sérstaka húðun á verkfærum sínum. Þetta jafnvægi skiptir máli fyrir læknisfræðilega CNC vinnslu því þú getur ekki slakað á gæðum hluta. Slitið verkfæri skilur eftir lélegt yfirborð. Það yfirborð gæti hýst bakteríur. Það gæti ekki uppfyllt sótthreinsunarstaðla.
Mýkri plasti eins og PEEK vélin er auðveldara að nota. En hún getur bráðnað ef verkfærið hitnar of mikið. Hún getur afmyndast við klemmuþrýsting. Hvert efni gefur vélinni sinn eigin persónuleika.
Að spá fyrir um efnisfjöðrun og vikmörk
Efni hreyfast við vinnslu. Málmar fjaðra örlítið til baka eftir skurð. Plast beygist meira. Þunnir veggir beygja sig. Þessar hreyfingar hafa áhrif á lokavíddir. Snjall hönnuður tekur tillit til þeirra.
Uppsöfnun vikmörka gerir vandamálið enn verra. Hver eiginleiki hefur sína eigin vikmörk. Þegar margir eiginleikar passa saman leggjast villurnar saman. Ventilsæti sem er 0.001 tommu frá miðju gæti samt sem áður þéttast vel. En ef gatið fyrir ofan það færist líka 0.001 tommu í hina áttina, þá ertu nú með 0.002 tommu af skekkju. Það bil gæti lekið. Endurskoðun á hönnun fyrir framleiðsluhæfni (DFM) greinir þessa árekstra snemma. Hún greinir hvar vikmörk rekast á milli samsvarandi hluta áður en málmur er skorinn.
Frumgerð vs. endurtekningar framleiðsluhönnunar
Frumgerð sparar peninga. Það virðist óskynsamlegt. Þú borgar fyrir auka skref. En að greina galla snemma kostar miklu minna en að laga þá síðar.
Notkun DFM endurgjafar til að draga úr fjölda hluta
Fyrsta hönnun þín gæti þurft tíu aðskilda hluta. Endurskoðun á DFM gæti sýnt að þú getir sameinað þrjá þeirra í einn vélrænan hlut. Færri hlutar þýða færri samskeyti. Færri samskeyti þýða færri lekaleiðir. Þau þýða einnig einfaldari samsetningu og minni birgðir til að fylgjast með. Þessi einföldun styður við reglugerðarfylgni þar sem þú hefur færri breytur til að staðfesta.
Snemmbúin frumgerðasmíði með hagkvæmum efnum eins og PLA eða ABS heldur upphafskostnaði lágum. Þú prófar hugmyndina án þess að eyða í dýrt framleiðsluefni. Þú finnur hönnunargalla áður en þeir verða að dýrum mistökum.
Að auka framleiðslu frá tilraunaverkefnum yfir í stórfellda framleiðslu
Tilraunakeyrslur brúa bilið á milli frumgerðar og framleiðslu. Þær staðfesta ferlið þitt. Þær staðfesta að vikmörk þín haldist í mörgum framleiðslulotum. Þær búa til skjölunina sem þú þarft til að staðfesta ferlið.
Hraðari ítrun á þessu stigi flýtir fyrir þróun um allt að 40%. Það þýðir beint lægri launakostnað og rekstrarkostnað. Þú minnkar einnig áhættu. Með því að staðfesta tæknilegar forskriftir snemma forðast þú dýr bilun og endurhönnun. Þú forðast tafir á reglugerðum. Allt þetta myndi blása upp kostnað þegar þú stefnir að fullri framleiðslu.
Sérhver hönnunarákvörðun tengist stærri myndinni. Rekjanleiki efnis skiptir máli fyrir ígræðslur og ígræðanleg tæki. Gæðastjórnunarkerfi þín fylgjast með hverri lotu. ISO 13485 vottun þín veitir eftirlitsaðilum traust. Þegar þú skráir hönnunarval þitt og staðfestingargögn, byggir þú upp rök fyrir samræmi við FDA. Þú sannar dauðhreinsun með samræmdri rúmfræði. Þú sýnir fram á lífsamhæfni með prófuðum efnum. Þessi skjölun verður skjöldur þinn við endurskoðun og vegvísir þinn fyrir framtíðarúrbætur.
Efni fyrir CNC vinnslu á lækningalokum
Efnið sem þú velur fyrir loka breytir öllu. Það ræður hvort hlutinn standist sótthreinsun. Það stýrir því hversu margar lotur lokarinn endist. Það hefur áhrif á vinnsluhraða og endingu verkfæra. Gott efnisval er grunnurinn að allri traustri hönnun.
Lífsamrýmanlegir málmar
Málmar eru leiðandi í hönnun loka sem krefjast mikils styrks og langrar endingar. Ryðfrítt stál og títan eru vinsælustu valkostir í læknisfræði.
316L ryðfrítt stál fyrir tæringarþol og hagkvæmni
316L ryðfrítt stál er vinnuhestsefnið fyrir lækningaloka. Það þolir tæringu í saltvatni betur en flestar samkeppnisblöndur. Leyndarmálið er mólýbden. Þetta efni berst gegn dældum í klóríðríkum vökvum eins og blóði eða saltvatni. 17-4PH ryðfrítt stál inniheldur ekki mólýbden.
Lykilniðurstaða: 316L er betra en 17-4PH í saltvatni. Ástæðan fyrir málmvinnslu er sú að 17-4 PH skortir mólýbden, frumefnið sem veitir viðnám gegn gryfju í klóríðríku umhverfi. Þetta er magnbundið með PREN-gildi (Pitting Resistance Equivalent Number): 316 hefur PREN upp á 23–29 , en 17-4 PH hefur PREN aðeins 15–17 . Þessi munur þýðir gerólíka raunverulega frammistöðu: 316 er metið „Gott til framúrskarandi“ fyrir klóríðríkt/sjóvatnsumhverfi, en 17-4 PH er metið „Lélegt — viðkvæmt fyrir gryfju- og sprungutæringu.“
Fyrir ígræðanleg tæki sem snerta líkamsvökva skiptir þessi munur miklu máli. Tærandi loki gæti losað málmjónir í sjúkling. Hrjúft yfirborð gæti leyft bakteríum að vaxa. 316L kemur í veg fyrir bæði vandamálin. Það kostar líka minna en títan, sem hjálpar þegar mikið magn er nauðsynlegt.
Aðrar sérhæfðar málmblöndur takast á við öfgafullar notkunarmöguleika:
| Álblendi | Helstu eiginleikar | Notkun í lokum |
| F-75 (ASTM F2886) | Mikill styrkur, framúrskarandi tæringarþol, ekki segulmagnað, lífsamhæft | Hjartalokur |
| MP35N (ASTM F562) | Mikill styrkur, framúrskarandi tæringarþol, ekki segulmagnað, lífsamhæft | Hjartalokur |
Króm og málmblöndur þess eru notaðar í hjartalokum.
Þessir málmar þola milljónir opnunar- og lokunarferla inni í búknum. CNC-vinnsla á lækningalokum tekst vel á við þessar málmblöndur, þó að verkfæri slitni hraðar samanborið við mýkri málmblöndur.
Títan (5. og 23. flokkur) fyrir hátt styrk-til-þyngdarhlutfall
Títan býður upp á eitthvað sem stál getur ekki keppt við. Það er sterkt en létt. Títan af 5. gæðaflokki, einnig kallað Ti-6Al-4V, er staðlað val. Það þolir þungar byrðar án þess að bæta við mikilli þyngd. Títan af 23. gæðaflokki er hreinni útgáfa með minni óhreinindum. Það býður upp á betri brotþol fyrir ígræðslur sem verða fyrir endurteknu álagi.
Títan myndar náttúrulegt oxíðlag sem berst gegn tæringu. Ef það rispast grær þetta lag sig sjálft. Efnið stenst lífsamhæfnipróf án vandræða. Ókosturinn er kostnaðurinn. Títan er dýrara en ryðfrítt stál. Það vinnur einnig hægar vegna þess að skurðbrúnin hitnar hratt.
Hágæða plastefni
Plast býður upp á kosti sem málmar geta ekki keppt við. Þau geta þolað hörð efni, vega minna og þétt sig vel við önnur yfirborð. Algeng læknisfræðileg plast eins og PEEK og PTFE eru notuð í forritum þar sem þessara eiginleika er þörf.
Efnisvottun og rekjanleiki
Að velja efnið er aðeins hálfur sigurinn. Þú þarft líka sönnun þess að efnið uppfylli forskriftirnar. Vottanir staðfesta það.
Að finna hráefni með skjölun
Með hverri framleiðslulotu af efni ættu að fylgja skjöl sem tilgreina efnasamsetningu og vélræna eiginleika fyrir þá tilteknu framleiðslulotu. Þessi skjöl sanna að málmblandan uppfyllir staðalinn sem þú valdir, eins og ASTM F138 fyrir 316L.
CNC verkstæðið þitt verður að geyma þessi skjöl. Þau verða hluti af sögu tækisins. Skoðunarmenn biðja um þau við úttektir. Rekjanleiki efnis tengir hvern fullunninn loka aftur til upprunalegrar lotu. Ef eitthvað fer úrskeiðis er hægt að rekja það til upprunans. Þessi rekjanleiki er lykilþáttur í gæðastjórnunarkerfum eins og ISO 13485.
Að tryggja samræmi við lífsamhæfnistaðla
Staðlar eins og USP Class VI og ISO 10993 eru mikilvægir til að staðfesta lífsamhæfni efna og tækja. Framleiðsluaðili þinn ætti að skrá viðeigandi niðurstöður prófana til að styðja við samræmi við reglugerðir. Þessi skjöl styðja fullyrðingar um dauðhreinsun og hjálpa til við að uppfylla kröfur FDA fyrir ígræðanleg tæki. Þau sýna einnig fram á samræmi við víðtækari reglugerðarstaðla.
Staðfesting á efnisvali er ekki valkvæð. Hún er hluti af ferilsstaðfestingu. Rekjanleikakeðjan frá hráefni til fullunninna hluta uppfyllir kröfur um sótthreinsun og reglugerðir. Hvert skref, frá móttöku efnis til vinnslu og prófana, ætti að skilja eftir sig pappírsslóð. Sú slóð sannar að þú hafir smíðað hlutinn rétt. Hún sannar að efnin uppfylla forskriftir þínar. Og hún sannar að tækið uppfyllir kröfur um lífsamrýmanleika.
Þolmörk í CNC vinnslu á læknisfræðilegum lokum
Þolmörk ráða því hvort loki þéttist fullkomlega eða leki hættulega. Í CNC-vinnslu á læknisfræðilegum lokum er munurinn á virkum hluta og biluðum hluta oft aðeins brot úr þúsundasta úr tommu. Við skulum skoða hvað þessar tölur þýða, hvernig vélar ná þeim og hvernig þú staðfestir að þær séu réttar.
Að skilgreina staðlað vikmörk fyrir lokahluta
Sérhver vídd á lokateikningu hefur vikmörk. Sumar eru lausar. Aðrar krefjast mikillar nákvæmni. Að vita hver er hver sparar þér peninga og höfuðverk.
Mikilvægar víddir: Borþvermál, sætishorn og þéttiflötur
Þvermál borholunnar og snertifletir sætisins eru kjarninn í hverjum loka. Þessir fletir verða að passa við tengihluta sína með einstakri nákvæmni. Iðnaðarstaðlar krefjast venjulega vikmörk á bilinu ±0.001 til ±0.0005 tommur á þessum mikilvægu þéttiflötum. Það er nokkurn veginn breidd mannshárs klofið í fimmtíu bita.
Sætislögun þarfnast sérstakrar athygli. Halli lokasætisins stýrir því hvernig lokunarhlutinn snertir það. Lítilsháttar skekkja í þessu halla þýðir að þéttingin snertir aðeins á annarri brúninni í stað þess að liggja yfir allt yfirborðið. Þessi einbeitti þrýstingur getur afmyndað sætið með tímanum. Það getur einnig skapað lekaleiðir sem versna með hverri lotu.
| Mikilvæg vídd | Umburðarlyndi |
| Flatleiki lokasætis | 0.01 mm |
| Burðarþvermál | ± 0.003 mm |
Yfirborðsáferð þessara þéttiflata skiptir jafn miklu máli og nákvæmni víddar. Fyrir vökvatengi og loka er iðnaðarstaðallinn 0.4–0.8 μm Ra. Þetta bil tryggir rétta þéttingu án þess að vera svo slétt að yfirborðin köldsuði saman. Yfirborð sem komast í snertingu við blóð krefjast enn fínni frágangs við 0.2–0.4 μm Ra til að koma í veg fyrir virkjun blóðflagna. Lyfjagjafarhlutar fylgja sömu strangari stöðlum til að forðast agnamyndun.
Rúmfræðileg víddarmæling og vikmörk (GD&T) fyrir raunverulega staðsetningu
Málsvikmörk segja aðeins hluta sögunnar. Borun gæti verið fullkomlega kringlótt en situr í ská miðað við ventilsætið. Sú rangstilling veldur leka alveg eins örugglega og ofstórt gat.
GD&T leysir þetta vandamál. Tökum dæmi um algengt tákn fyrir hornrétta stöðu lokasætis. Táknið lítur út eins og T með punkti neðst. Vikmörkin gætu lesið 0.005 M. Þetta þýðir að yfirborð sætisins verður að vera hornrétt á viðmiðunarásinn innan sívalningslaga svæðis sem er 0.005 tommur. M stendur fyrir hámarks efnisástand, sem gefur aukavikmörk þegar eiginleikinn er minni en hámarksstærð hans.
Með því að túlka þetta rétt kemur í veg fyrir rugling. Hornréttingarmerkingin stýrir ekki horninu sjálfu. Hún stýrir breytingum á því horni yfir allt yfirborðið. Sæti gæti verið fullkomlega hornrétt á einum stað en hallað á öðrum. Þolmörkin ná yfir þessa breytingu. Vélvirkinn þinn verður að skilja þennan greinarmun til að setja upp vinnustykkið rétt.
Vinnslugeta og nákvæmni vélarinnar
Að ná þröngum vikmörkum krefst meira en góðrar teikningar. Vélin sjálf verður að viðhalda stöðugleika í langar keyrslur. Umhverfisþættir og slit á verkfærum vinna stöðugt gegn nákvæmni.
Hitauppbót og umhverfisstýring
Hiti er óvinur nákvæmrar vinnslu. Hitabreytingar geta valdið því að hlutar þenjast út eða dragast saman, sem gæti fært víddir út fyrir vikmörk. Nútíma CNC vélar bæta upp fyrir hitavöxt. Línulegir kvarðar mæla raunverulega stöðu frekar en að gera ráð fyrir snúningi mótorsins. Snældukælikerfi viðhalda jöfnu hitastigi. Sumar verkstæði stjórna öllu umhverfinu og halda gólfhitanum stöðugum við 68°C. Þessar stýringar skipta mestu máli fyrir framleiðslu á lækningalokum, þar sem hver hluti verður að passa við viðurkennda hönnun.
Notkun á könnun í vinnslu til að leiðrétta slit á verkfærum
Skurðarverkfæri slitna með hverri umferð. Beitt fræsvél sker nákvæmlega. Eftir hundrað hluta hefur sama verkfærið slitnað lítillega. Málin færast til. Án leiðréttingar falla hlutar að lokum utan vikmörkanna.
Könnun í vinnslu leysir þetta vandamál. Vélin snertir könnu við vinnustykkið á lykilpunktum í ferlinu. Hún mælir raunverulega víddina og ber hana saman við markmiðið. Ef verkfærið er slitið, stillir stjórnkerfið sjálfkrafa offsetið. Þessi lokaða hringrásarviðbrögð halda hverjum hluta innan forskrifta, jafnvel þótt verkfæri skemmist. Niðurstaðan er samræmd framleiðsla í allri framleiðslulotunni.
Ítarleg mælifræði til staðfestingar
Vélræn framleiðsla framleiðir hlutinn. Mælifræði sannar að hann uppfyllir forskriftir. Staðfesting krefst tækja sem geta mælt mun þéttari en vikmörkin sem þau athuga.
Notkun CMM (hnitmælingavél) fyrir 3D skoðun
Hnitamælitæki notar snertimæli til að kortleggja allan hlutinn í þremur víddum. Það ber saman þúsundir mældra punkta við CAD líkanið. Þetta veitir fullkomna staðfestingu á öllum eiginleikum, ekki bara nokkrum atriðisskoðunum.
CMM mælitæki mæla með einstakri nákvæmni. Mælióvissa nær ≤±0.002 mm, sem þýðir um það bil ±0.00008 tommur. Það er töluvert minna en ±0.0002 tommu vikmörkin sem krafist er fyrir marga íhluti lækningaloka. Mæligetan fer vel fram úr kröfunum. Sumar háþróaðar CMM mælitæki ná aðeins nokkrum milljónustu úr tommu óvissu.
Þessi nákvæmni gerir skoðun á CMM nauðsynlega fyrir fyrstu vörustaðfestingu. Þegar þú metur nýjan hlut verður CMM skýrslan sönnun þess að ferlið framleiðir hluti sem uppfylla kröfur. Þessi skjöl styðja við ferilsstaðfestingu og uppfylla reglugerðir.
Loftmælingar og ljósleiðarar fyrir stórar prófanir
Skoðun á CMM tekur tíma. Fyrir framleiðslu í miklu magni þarf hraðari aðferðir. Loftmælingar mæla borþvermál án þess að snerta yfirborðið. Þjappað loft streymir í gegnum lítinn stút. Bakþrýstingurinn breytist með bilinu milli stútsins og borveggsins. Þetta veitir hraðar og endurteknar mælingar sem eru fullkomnar fyrir eftirlit á framleiðslugólfinu.
Sjónrænir samanburðartæki varpa stækkuðum skugga hlutarins á skjá. Starfsmenn bera saman útlínurnar við yfirborð með kjörlögun. Þetta virkar vel til að athuga ytri snið og horn fljótt. Báðar aðferðirnar bæta við skoðun CMM, sem gefur þér hraða við framleiðslu og dýpt við staðfestingu.
Samstarf við réttan framleiðanda
Að ná þessum vikmörkum krefst meira en bara öflugra véla. Það krefst samstarfsaðila sem skilur samspil hönnunar, efnis og ferlis. Hæfur framleiðsluaðili býður upp á framúrskarandi þjónustu og faglega vélræna þekkingu í hverju verkefni. Teymi þeirra hjálpar viðskiptavinum að ljúka frumgerðasmíði og fjöldaframleiðslu á lækningalokum á skilvirkan hátt. Með réttri ISO 13485 vottun og öflugum gæðastjórnunarkerfum tryggja þeir að hver hluti uppfylli ströngustu kröfur um sótthreinsun og rekjanleika efnis. Þetta samstarf minnkar áhættu verkefnisins og flýtir fyrir markaðssetningu.
Surface Finishes for Medical Valve CNC Machining
Yfirborðsáferð skiptir jafn miklu máli og vikmörk fyrir virkni loka. Gróft yfirborð getur lokað bakteríum. Það getur valdið tæringu. Fyrir læknisfræðilega CNC vinnslu er yfirborðsmeðferð mikilvægur hönnunarþáttur. Tvær vélrænar frágangsaðferðir standa upp úr fyrir mismunandi þarfir.
Vélræn frágangstækni
Örperlusprenging fyrir einsleita matta áferð
Örperlublástur skýtur örsmáum gler- eða keramikperlum á yfirborð hlutarins. Höggið skapar einsleita, matta áferð. Þessi áferð hjálpar til við límingu í síðari samsetningarskrefum. Hún felur einnig lítil vélmerki sem kunna ekki að hafa áhrif á virkni en líta illa út. Ferlið virkar best á ytri yfirborðum þar sem útlit skiptir máli. Það breytir ekki stærð hlutarins á neinn marktækan hátt. Það gerir það öruggt fyrir fullunna hluti sem þegar ná þröngum vikmörkum. En þú ættir ekki að nota það á þéttifleti. Matta áferðin myndi koma í veg fyrir að rétt þétti myndist. Örperlublástur er hagkvæm leið til að bæta yfirborðssamkvæmni í stórum framleiðslulotum.
Rafpólun fyrir ryðfrítt stál til að fjarlægja örgjörva
Rafpólun fjarlægir þunnt lag af málmi af yfirborðinu. Ferlið virkar eins og öfug málun. Hluturinn er í efnabaði þar sem rafstraumur streymir í gegnum hann. Málmjónir yfirgefa yfirborðið og leysast upp í lausninni.
Yfirborðsáferðin batnar verulega. Rafpólun dregur yfirleitt úr Ra um 50% til viðbótar umfram það sem vélræn pússun getur náð. Þetta sléttara yfirborð skilur ekki eftir pláss fyrir mengunarefni eða einfrumubakteríur. Það er nauðsynlegt fyrir sótthreinsun í læknisfræðilegum tilgangi.
Rafpólun fjarlægir óhreinindi sem vélræn pússun skilur eftir sig. Hún leysir upp frítt járn og innfelldar agnir af yfirborðinu. Þetta skapar krómríkt yfirborðslag. Tæringarþol batnar til muna. Læknisfræðilegir lokar sem gangast undir rafpólun standast tæringu í holum og sprungum mun betur en vélrænt pússaðir hlutar.
Annar stór kostur er að rafslípun virkar á flóknum hlutum. Hún nær til svæða sem vélræn verkfæri geta ekki snert. Ventilhús hafa oft örsmáar innri rásir og falda fleti. Rafslípun meðhöndlar alla fleti sem baðið nær til. Engar stefnubundnar slípunarlínur eru eftir.
Hreinsunar- og óvirkjunarreglur
Eftir vélræna frágang þarf að þrífa hlutinn vandlega. Vinnsla skilur eftir sig olíur, flísar og aðrar leifar. Þessar leifar verða að hverfa áður en hlutinn fer í skoðun eða samsetningu.
Að fjarlægja vélrænar olíur og agnir
Standard cleaning protocols remove machining oils and particulates using validated processes. For medical implantable devices, this cleaning step requires validation. You need to prove the process removes all contaminants. That proof becomes part of your device history record. It supports sterility claims during audits. Material traceability connects the cleaning batch to each part. This documentation satisfies regulatory requirements for process control.
Óvirkjun til að auka tæringarþol ryðfríu stáli
Óvirkjun er efnafræðileg meðferð á ryðfríu stáli sem eykur tæringarþol. Hún er almennt notuð í lækningatækjum. Gæðastjórnunarkerfi fylgjast með hverju skrefi frá hráefni til fullunninna loka. Þessi skjöl uppfylla reglugerðir um lækningatæki. Þau sannar að tækið uppfyllir staðla um sótthreinsun. Fyrir ígræðslur og önnur mikilvæg tæki er þessi rekjanleiki óumdeilanlegur. Gögn um staðfestingu ferla úr óvirkjunarferlum tryggja að meðferðin virki á samræmdan hátt í hverri lotu.
Samstarf við NOBLE fyrir CNC vinnslu á lækningalokum

Choosing NOBLE can make or break your project. You need more than a shop with machines. You need a team that understands medical device rules, material science, and quality systems. NOBLE brings all of that together in one place.
Full Capabilities from Design to Þing
Innri verkfræðiaðstoð fyrir DFM og frumgerðasmíði
Hönnun þín þarfnast vandlegrar yfirferðar áður en hún fer í verkstæðið. Verkfræðingar NOBLE athuga alla eiginleika til að sjá hvort auðvelt sé að útfæra þá. Þeir greina vikmörk milli hluta sem passa saman snemma. Þeir leggja til breytingar á radíus sem flýta fyrir skurði. Þeir merkja djúpar boranir sem gætu þurft sérstök verkfæri.
Þessi endurskoðun á hönnun með tilliti til framleiðsluhæfni sparar raunverulega peninga. Einföld breyting, eins og að stækka innri radíus, getur stytt vinnslutíma. Að finna vandamál með þéttiflöt fyrir framleiðslu kemur í veg fyrir úreltar framleiðslulotur. Verkfræðiteymi NOBLE vinnur beint með hönnuðum þínum að því að bæta hlutinn. Þeir keyra frumgerðir hratt, þannig að þú sérð efnislega hluti í stað bara hermunar. Hraðar breytingar á þessu stigi flýta fyrir þróun og lækka kostnað.
Frumgerðarfasinn býr einnig til snemmbúin staðfestingargögn. Þú lærir hvernig efnið hagar sér. Þú staðfestir að vikmörkin haldist. Þú prófar mismunandi yfirborðsáferð til að finna rétta jafnvægið milli þéttieiginleika og lífsamhæfni. Þessi þekking nýtast í fullri framleiðslu.
Alhliða samsetning og pökkun til að einfalda framboðskeðjuna þína
Að stjórna mörgum söluaðilum eykur áhættu. Hver afhending skapar möguleika á villum, töfum eða mengun. NOBLE fjarlægir þessar afhendingar með alhliða samsetningar- og pökkunarþjónustu.
Lokahlutir þínir koma sem fullunnar, prófaðar vörur. Við sjáum um undirsamsetningu, lokasamsetningu og virkniprófanir. Við sjáum um þrif og pökkun í stýrðu umhverfi. Þessi sameining einföldar framboðskeðjuna þína og dregur úr álagi á gæðateymið þitt. Einn samstarfsaðili hefur yfirumsjón með öllu ferlinu, frá hráefni til sendrar vöru. Þessi eini ábyrgðaraðili gerir endurskoðanir auðveldari og rekjanleika sterkari.
Vottanir og gæðatrygging
Certifications prove NOBLE’s commitment to quality. We show that systems exist and are followed. For medical valve production, certification to ISO 13485:2016 is particularly important. It ensures we have a quality management system that addresses medical device-specific requirements, including material traceability, documentation, and process validation. This certification matters for sterility and validation. The quality system tracks each part from raw material to finished device. Material traceability becomes part of the device history record. When regulators audit, the documentation proves compliance. For implants and implantable devices, this level of control is non-negotiable. A partner with ISO 13485 certification gives you confidence that your medical CNC machining project meets the strictest standards. Our CNC capabilities, combined with robust quality systems, reduce your project risk and speed your path to market.
Efnisval, nákvæmni í vikmörkum og yfirborðsáferð eru öll tengd. Hvort tveggja ræður því hvort lækningalokinn þinn virki á öruggan hátt. Til að fá þá rétta þarftu meira en bara CNC vél. Þú þarft samstarfsaðila með ISO 13485 vottun og djúpa þekkingu á ferlum til að fylgja reglunum.
NOBLE heldur utan um efni frá hráefni til fullunninna hluta. Við skráum prófanir á sótthreinsun og lífsamhæfni fyrir ígræðslur og ígræðanleg tæki. Staðfestingargögn okkar sýna að hver lota uppfyllir kröfur.
Ertu tilbúinn/tilbúin að halda áfram? Sendu okkur CAD skrár þínar eða hönnunarhugmyndir til að fá hagkvæmnismat og samkeppnishæft verðtilboð. Heildarþjónusta dregur úr áhættu verkefnisins, flýtir fyrir markaðssetningu og tryggir að þú uppfyllir kröfur. Þú einbeitir þér að nýsköpun í tækjum á meðan NOBLE sér um flókna framleiðslu.
Algengar spurningar um CNC vinnslu á lækningalokum
Hvaða þol geta þéttifletir læknisfræðilegra loka náð?
Þéttifletir þurfa oft allt að ±0.0002 tommur í vikmörkum. Nákvæmar vinnsluaðferðir geta skilað þessari nákvæmni.
Af hverju er 316L ryðfrítt stál æskilegra fyrir lækningaloka?
316L inniheldur mólýbden, sem gefur því pitting resistance equivalent number upp á 23–29. 17-4PH fær aðeins 15–17. Þessi munur gerir 316L mun ónæmari fyrir tæringu í söltum líkamsvökvum. Efnisvalið styður lífsamhæfni við langtíma snertingu við vökva.
Hvað votta USP Class VI og ISO 10993-5?
USP Class VI og ISO 10993-5 eru staðlar sem hjálpa til við að staðfesta lífsamhæfni lækningaefna. Sérstakar kröfur þeirra eru háðar notkun og reglugerðarumhverfi.
Hvernig styður rafpólun við dauðhreinsun?
Rafpólun fjarlægir þunnt málmlag og minnkar yfirborðsgrófleika um 50%. Hún leysir upp frítt járn og skilur eftir krómríkt yfirborð. Þessi sléttari áferð hefur engar sprungur þar sem bakteríur geta falið sig í lækningatækjum.
Hvaða vottanir ætti samstarfsaðili í læknisfræðilegri CNC-vinnslu að hafa?
Leitaðu að samstarfsaðila í CNC-vinnslu með vottun eins og ISO 13485:2016, sem sýnir fram á gæðastjórnunarkerfi sem er sniðið að lækningatækjum. Þessi vottun tryggir áherslu á rekjanleika, áhættustýringu og reglufylgni. Bæði ISO 9001 og ISO 13485 eiga við, en ISO 13485 er sérstaklega krafist fyrir framleiðslu lækningatækja.
Hver er tilgangur passívunar?
Óvirkjun er efnameðferð fyrir ryðfrítt stál sem eykur tæringarþol. Hún er almennt notuð í lækningatækjum til að bæta lífsamhæfni.
Hvernig hjálpar rekjanleiki efnis við endurskoðun?
Rekjanleiki efnis uppfyllir reglugerðarkröfur og styður við öryggi ígræðslu. Hver framleiðslulota af hráefni er skjalfest og tengir hverja fullunna loku við upprunalega framleiðslulotu.







