
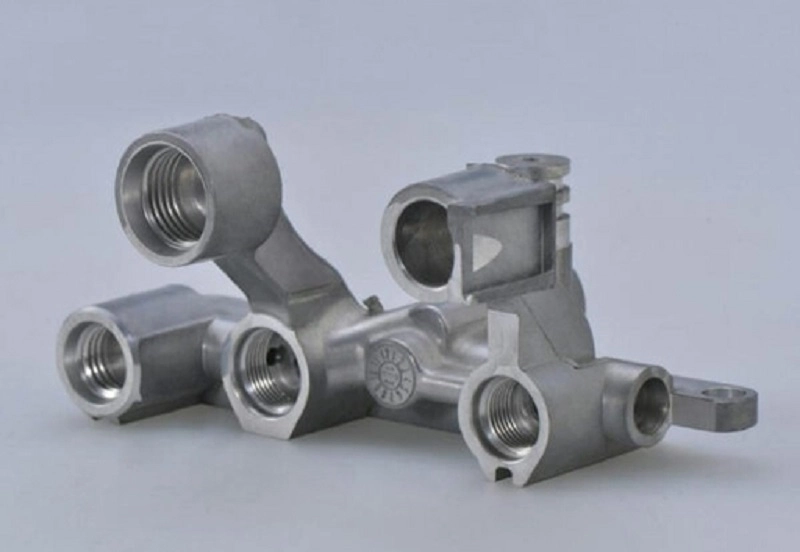
Inngangur: Hvers vegna Ál tómarúmsteypa Mál fyrir Rapid Prototyping
Vöruþróun gengur hratt fyrir sig. Hönnunarferlar styttast. Verkfræðingar þurfa hluti til að prófa, passa og sannreyna. Þessir hlutar verða að haga sér eins og framleiðsluíhlutir. Sjónræn líkön eru ekki nóg.
Hefðbundnar steypuaðferðir krefjast hörðra verkfæra. Það tekur vikur að smíða stálmót. Kostnaðurinn er mikill. CNC-vinnsla býður upp á valkost. En flóknar rúmfræðir lengja vinnslutímann. Kostnaðurinn fylgir í kjölfarið.
Álsteypa með lofttæmi er staðsett í miðjunni. Hún framleiðir virka málmfrumgerðir án þess að nota full verkfæri. Ferlið notar sílikonmót. Mótið kemur úr grunnmynstri. Hægt er að þrívíddarprenta eða vélræna mynstrið. Þetta styttir afhendingartíma verulega.
Lofttæmissteypa með hraðfrumgerðum úr áli skilar hlutum sem eru nálægt framleiðslugæðum. Vélrænir eiginleikar eru sambærilegir við steypt ál. Yfirborðsáferðin er framúrskarandi. Víddarnákvæmnin er stöðug.
Hvað er tómarúmsteypa úr áli?
Skilgreining á tómarúmssteypu á áli
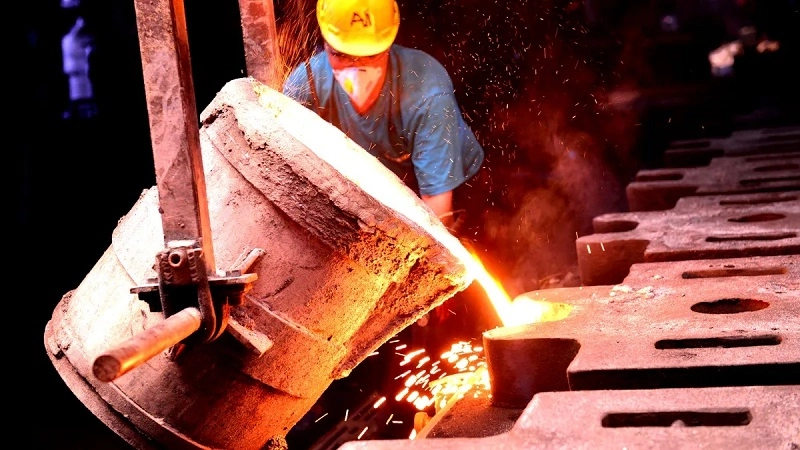
Þetta er málmsteypuferli. Lofttæmissteypa með áli notar minni þrýsting í kringum mótið. Lofttæmið fjarlægir innilokað loft úr holrýminu. Það dregur einnig loft út úr bráðna málminum. Niðurstaðan er hreinni álsteypa. Færri gallar. Minni gegndræpi. Betri vélrænir eiginleikar.
Hvernig ál tómarúmssteypa virkar
Ferlið fylgir ákveðinni röð. Hvert skref hefur áhrif á það næsta.
- Undirbúningur CAD líkans. Hlutarrúmfræðin er skilgreind í þrívíddarhugbúnaði. Vikmörk. Dröghorn. Staðsetningar hliðs. Allt er stillt á þessu stigi.
- Hraðvirk gerð frumgerðarmynstra. Það er búið til efnislegt mynstur. Þetta er hægt að vélrænt smíða úr málmi eða plastefni. En við lofttæmissteypu eru oft þrívíddarprentuð mynstur notuð. Það útrýmir hörðum verkfærum fyrir mynstrið sjálft. Afhendingartími styttist verulega. Þetta er kjarninn í steypu álsfrumgerða.
- Undirbúningur fyrir keramikmót. Mynstrið er húðað með keramikmauki. Mörg lög myndast. Skelin er þurrkuð og hert. Mynstrið er brennt út. Mótið er tilbúið.
- Tómarúmsaðstoð fyrir málmhellingu. Bræddu áli er hellt í mótið á meðan lofttæmi er í hólfinu. Lofttæmið dregur málminn í þunnar sneiðar. Það fjarlægir gasbólur. Þetta skref skilgreinir gæði hraðsteypu áls.
- Kæling og myglueyðing. Steypan storknar. Keramikskelin er slegin af. Óunni hlutinn kemur í ljós. Hlið og risar eru enn festir.
- Vélræn vinnsla og yfirborðsfrágangur. Mikilvægir fletir eru fræstir niður í lokastærðir. Frávik sem steypan þolir ekki eru skorin inn. Yfirborð eru pússuð eða húðuð eftir þörfum.
Lofttæmissteypa með þrívíddarprentaðri mynsturgerð er nútímaútgáfan af þessu ferli. Engir vaxformar. Engin málmmynstur. Bara prentað mynstur og keramikskel. Það er það sem gerir hraðfrumgerðasmíði úr málmi hagnýta fyrir álhluta.
Heildarvinnuflæðið frá CAD til fullunninna hluta tekur venjulega tvær til þrjár vikur. Það er kosturinn fram yfir hörð verkfæri, sem taka mánuði. Fyrir vöruþróun skiptir þessi hraði máli. Það gerir kleift að framkvæma endurteknar prófanir. Það dregur úr áhættu áður en framleiðsluverkfæri eru notuð. Þess vegna er frumgerðavinna fyrir álsteypu að aukast í verkfræðideildum.
Hvað er hraðfrumgerð í lofttæmissteypu?
Hugtakið sameinar tvær hugmyndir. Lofttæmissteypa með hraðfrumgerð þýðir að nota lofttæmisstýrða málmsteypu til að framleiða frumgerðir hratt. Engin hörð verkfæri. Enginn langur afhendingartími. Virkir málmhlutar á nokkrum vikum í stað mánaða.
Tómarúmssteypa vs. hefðbundin frumgerðasmíði
Val á aðferð fer eftir þörfum. Hver aðferð hentar mismunandi þróunarstigum.
| Aðferð | Efni | Besta notkun |
| 3D prentun | plast, plastefni | Hugmyndalíkön, sjónrænar umsagnir |
| CNC machining | Ál billet | Nákvæmar frumgerðir, þröng vikmörk |
| Ál tómarúmsteypa | Alvöru álfelgur | Virkni frumgerða, vélrænar prófanir |
| Die steypu | Framleiðsluhlutar | Framleiðsla í miklu magni |
Þrívíddarprentun gefur form. CNC-vinnsla gefur nákvæmni. Lofttæmissteypa með áli gefur efniseiginleika. Dælusteypa gefur rúmmál. Hver aðferð hefur sinn stað.
Af hverju að sameina lofttæmissteypu og hraðfrumgerð?
Samsetningin skilar fjórum mismunandi ávinningi.
- Hraðari hönnunarstaðfesting. Hægt er að prófa steyptan álhluta vélrænt. Hægt er að mæla spennu, þreytu og hitasvörun. Gögnin eru gild þar sem efnið er framleiðsluhæft.
- Minni fjárfesting í verkfærum. Engir stálmót. Mótið er úr keramik, búið til úr prentuðu mynstri. Verkfærakostnaður er brot af framleiðslukostnaði. Ef hönnunin breytist er mynstrið uppfært stafrænt. Enginn óafturkræfur verkfærakostnaður.
- Framleiðslulík efnisprófun. Málmblandan er sú sama og í framleiðslu. Vélrænir eiginleikar passa. Hitaeiginleikar passa. Yfirborðssvörun passar. Prófanir á frumgerðum úr steyptu áli gefa gögn sem þýða beint yfir í framleiðslu.
- Flókin rúmfræðigeta. Þunnir veggir. Innri göng. Undirskurðir. Lofttæmið dregur málm í flókin form. Engar trekkþröskuldar sem eru dæmigerðir fyrir steypu.
Þessir kostir gera lofttæmissteypu með hraðfrumgerðum að hagnýtu skrefi í vöruþróun. Það er á milli þrívíddarprentunar úr plasti og framleiðslusteypu. Það veitir þann hlekk sem vantar - raunverulega málmhluta til raunverulegra prófana áður en farið er í stórfellda verkfæraframleiðslu. Það er verðmætið sem felst í hraðsteypu áls. Það dregur úr áhættu. Það flýtir fyrir þróun. Það veitir traust á hönnuninni áður en fjárfesting í framleiðslu er lögð í.
Ál tómarúmssteypuferlið skref fyrir skref
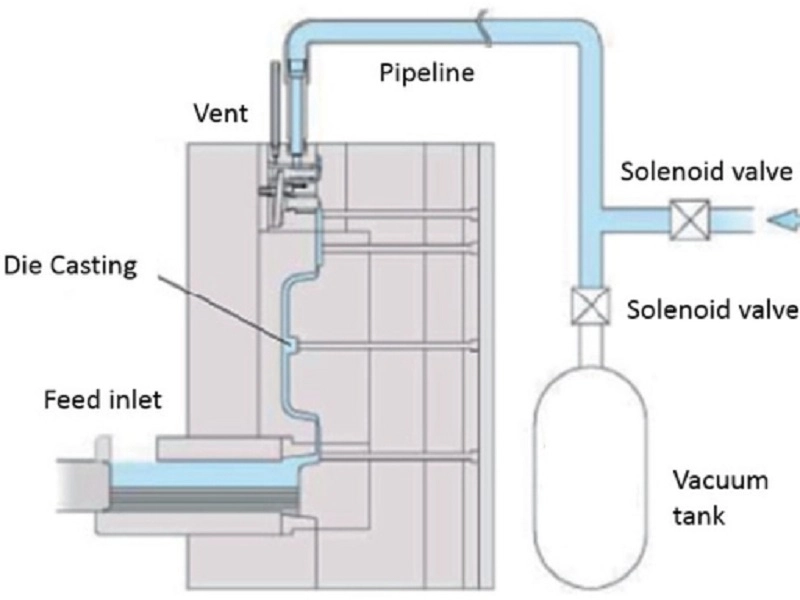
Skref 1 — Búðu til stafræna hönnun
Lofttæmissteypa á áli hefst í CAD-gerð. Líkanið skilgreinir rúmfræði, veggþykkt og burðarvirki. Dregghorna er bætt við - venjulega 2 til 3 gráður. Rýrnunarmörk eru innbyggð. Ál minnkar um 1.5 prósent við storknun. Hönnunin verður að bæta upp fyrir það.
Skref 2 — Búðu til hraðfrumgerð
aðferðir:
Mynstrið er efnisleg fyrirmynd hlutarins. Hana er hægt að vinna úr málmi eða plastefni. En hraðfrumgerðasmíði með lofttæmissteypu byggir á samlagningaraðferðum. SLA þrívíddarprentun er algeng. Aðrar samlagningaraðferðir virka einnig.
Mynstrið krefst ekki harðra verkfæra. Hefðbundin fjárfestingarsteypa þyrfti málmform fyrir vaxsprautun. Það tekur vikur. Prentaða mynstrið er tilbúið á nokkrum dögum. Þetta er lykillinn að hraðri álsteypu.
Skref 3 — Smíða fjárfestingarmótið
Líkanið er dýft í keramikmauki og þunnt lag af gipsi þekur blauta yfirborðið. Hringrásin með dýfingu og húðun er endurtekin og smám saman myndast mörg lög af efni. Eftir að hvert lag er borið á þornar skelin á milli húðunar.
Þegar skelin hefur náð nægilegri þykkt er líkanið fjarlægt. Það er síðan brennt í ofni. Prentaða plastefnið bráðnar og gufar upp og skilur að lokum eftir keramikskel. Á þessum tímapunkti er mótið tilbúið til notkunar í lofttæmissteypu á áli.
Skref 4 — Lofttæmissteypt ál í mótið
Mótið er sett í lofttæmishólfið. Starfsmaðurinn hellir bráðnu áli í lofttæmisaðstæður.
Lofttæmisumhverfið hjálpar til við að bæta flæði málmsins. Það gerir bráðnu áli kleift að ná til þunnveggja svæða sem ekki er hægt að hylja með loftsteypu og fjarlægir uppleystar lofttegundir úr bráðinni áður en hún storknar. Steypan sem myndast hefur mikla eðlisþyngd og endurskapar nákvæmlega fínar smáatriði.
Þetta skref ákvarðar gæði frumgerðarinnar úr lofttæmissteypu áli. Götótt efni minnkar og vélrænir eiginleikar bætast.
Skref 5 — Eftirvinnsla
Keramikskelin er slegin af. Óunna steypan er afhjúpuð. Hliðin eru skorin í burtu.
CNC-vinnsla færir mikilvæg yfirborð í lokastærðir. Hitameðferð fínpússar örbygginguna og bætir vélræna eiginleika. Yfirborðsfrágangur bætir tæringarþol eða fagurfræðilegan gæðaflokk. Skoðun staðfestir stærðir, innri gæði og ástand yfirborðs.
Þetta lýkur lofttæmissteypuferli álsins. Lokahlutinn er tilbúinn til prófana, samsetningar eða frekari þróunar. Heildarferlið frá CAD til fullunninna hluta tekur venjulega tvær til þrjár vikur. Það er kosturinn við hraðfrumgerð úr málmi. Hluturinn er úr alvöru málmi. Tímaáætlunin er þjappaður. Áhættan er minnkuð.
Kostir áls tómarúmssteypu fyrir hraðgerð frumgerð
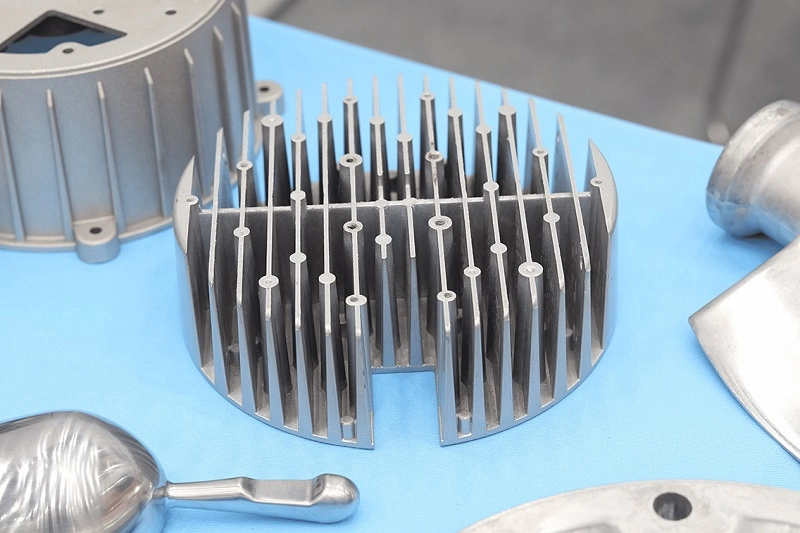
1. Prófun á raunverulegu áli
Plastfrumgerðir hafa takmarkanir. Þær sýna mismunandi beygjueiginleika, hafa lélega varmaleiðni og eiga það til að brotna á svæðum þar sem málmur myndi verða fyrir plastaflögun. Lofttæmissteypa úr áli leysir þetta vandamál. Hlutirnir eru úr ekta álblöndu og hafa vélræna eiginleika sem eru í samræmi við framleiðsluhluti. Mælikvarðar eins og togstyrkur, hörka og þreytuviðbrögð uppfylla allir kröfurnar.
Hægt er að mæla varmaeiginleika. Varmaleiðni, varmaþensla og varmahringrásarhegðun eru öll nákvæm. Hægt er að framkvæma suðu- og vélræna staðfestingu. Þar sem sama efni er notað og í lokahlutanum hagar frumgerðin sér nákvæmlega eins og lokahlutinn.
2. Hraðari þróun samanborið við hefðbundna steypu
Hefðbundin steypa krefst harðra mót. Stálmót taka mánuði að framleiða og eru dýr. Lofttæmissteypa notar hraðfrumgerð til að komast hjá þessum skrefum. Líkön eru framleidd með þrívíddarprentun, hægt er að klára keramikskeljar á nokkrum dögum og steypa hluta innan viku.
Umskipti frá CAD-hönnun yfir í efnislegan hluta eru afar hröð. Það er engin þörf á að festa hönnun vegna óafturkræfra kostnaðar við mót áður en hönnunin er staðfest. Þess vegna er hraðsteypuferli áls mikið notað. Það gerir kleift að framleiða hagnýtar steypur byggðar á stafrænum hönnunum og forðast langar framleiðsluferlar fyrir mót.
3. Flókin rúmfræðihæfni
Lofttæmistækni auðveldar fyllingu þunnveggja mannvirkja með veggþykkt allt niður í 1 mm. Hægt er að steypa innri rásir. Hægt er að framleiða léttar mannvirki með rifjaðri og grindarkenndri lögun. Samþættar mannvirki stytta samsetningartíma.
Þetta ferli getur tekist á við smáatriði sem eru óaðgengileg með vinnslu og ekki er hægt að fylla með pressu. Það er rúmfræðilegur kostur við frumgerðavinnu úr álsteypu.
4. Hagkvæmni við framleiðslu í litlu magni
Kostnaður við mót er stór hindrun í frumgerðasmíði málma, en lofttæmissteypa úr áli útrýmir þessari hindrun. Keramikmót þjóna sem framleiðslutæki og eru ódýrari en stálmót.
Þessi aðferð hentar fyrir framleiðslu í litlum upplögum, þar á meðal frumgerðasmíði, verkfræðisýni og prufuframleiðslupantanir í litlum upplögum. Fyrir pantanir með framleiðslumagn upp á 50 til 100 stykki helst einingarkostnaðurinn innan ásættanlegra marka; fyrir stærri upplag er steypa hagkvæmari.
Framleiðsla á litlum álhlutum með lofttæmissteypu er hagnýt aðferð til forframleiðslu og prófana. Hún brúar bilið á milli stakrar þrívíddarprentunar og fullrar framleiðslu á steypu. Þetta er einmitt þar sem stefnumótandi gildi hraðrar frumgerðar á áli liggur.
Ál tómarúmsteypa samanborið við aðrar framleiðsluaðferðir
Ál tómarúmssteypa vs CNC vinnsla
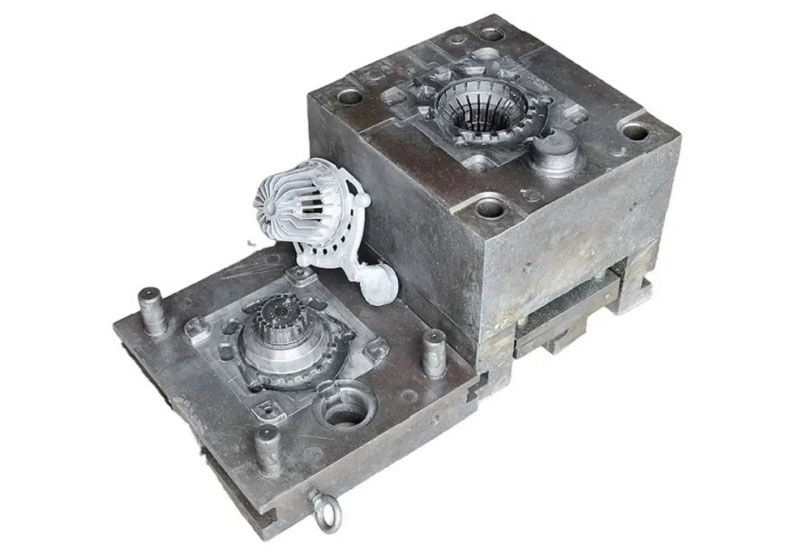
Báðar aðferðirnar framleiða málmhluta. Leiðin er ólík. Niðurstaðan er önnur.
| Þáttur | Ál tómarúmsteypa | CNC Machining |
| Efni | Steypt álblendi | Billet ál |
| Geometry | Frábært fyrir flókin form | Takmarkað með aðgangi að verkfærum |
| Uppsetningarkostnaður | Lægri verkfærakostnaður | Meiri vinnslutími |
| Nákvæmni | Góð | Mjög góð |
| Besta magn | Lágt-miðlungs | Lágt-miðlungs |
Vélræn vinnsla hefst með heilum blokk. Hún sker burt efni. Flóknar innri eiginleikar eru erfiðir eða ómögulegir. Lofttæmissteypa á ál byrjar með mót. Flókin form eru fyllt. Rúmfræðin er steypt inn, ekki skorin út.
Fyrir frumgerðir sem krefjast flókinna innri göngua eða þunnra veggja er steypa eina raunhæfa leiðin. Fyrir hluti með einfalda rúmfræði og þröng vikmörk getur vinnsla verið beinni.
Ál tómarúmsteypa vs. 3D Prentun
Þrívíddarprentun framleiðir plast- eða plastefnishluta. Lofttæmissteypa framleiðir málm með hraðfrumgerð.
Efnin sjálf sýna ósvikna eiginleika. Hegðunareiginleikar steypts áls eru í samræmi við eiginleika fjöldaframleidds áls, en þrívíddarprentaðir hlutar eru það ekki. Þeir hafa mismunandi beygjueiginleika og bilunarhami og ekki er hægt að hitameðhöndla þá eins og málm.
Gögn sem fengust úr styrkprófunum á þrívíddarprentaðum hlutum endurspegla eiginleika plasts; gögn sem fengust úr styrkprófunum á frumgerðum úr steyptu áli endurspegla eiginleika áls. Þessar niðurstöður eiga við um fjöldaframleiðslu.
Steyptir hlutar hafa betri yfirborðsáferð. Keramikhjúpar geta endurskapað fínar smáatriði. Lofttæmið dregur málminn inn í mótið, sem leiðir til slétts yfirborðs. Þrívíddarprentaðir hlutar hafa hins vegar laglínur og þurfa eftirvinnslu.
Ál tómarúmsteypa vs deyjasteypa
Steypun hentar vel til fjöldaframleiðslu. Stálmót eru dýr og hafa langan afhendingartíma. Hins vegar er einingarkostnaðurinn lágur fyrir stórframleiðslu.
Álsteypa með lofttæmi er fyrir frumgerðir og lítið magn. Keramikmót eru ódýr og hafa stuttan afhendingartíma, en einingarkostnaðurinn er hærri.
Lofttæmissteypa styður við endurteknar hönnunarbreytingar. Með því einfaldlega að breyta stafrænu líkaninu er hægt að framleiða nýtt mót innan fárra daga. Aftur á móti læsir dælusteypa hönnunina í stálmót, sem gerir breytingar kostnaðarsamar og tímafrekar.
Hraðsteypa áls er kjörinn kostur þegar hönnunin er ekki enn kláruð; dælusteypa er besti kosturinn þegar hönnunin er kláruð og framleiðslumagnið er nægilegt til að réttlæta mótkostnaðinn.
Samanburðurinn sýnir að hvor aðferð hefur sinn stað. Hraðfrumgerð úr málmi með lofttæmissteypu brúar bilið á milli þrívíddarprentunar og fjöldaframleiðslumóta. Hún býður upp á raunverulega málmhluta til verklegra prófana á sanngjörnu verði og innan hæfilegs tímaramma. Þar liggur gildi hennar.
Í samstarfi við NOBLE fyrir lofttæmissteypu áls og heildarlausnir í framleiðslu
Til að framleiða hágæða frumgerðir úr áli er steypuferlið eitt og sér ekki nóg. Hvert stig er mikilvægt: hönnunarmat, efnisval, framleiðsla, yfirborðsmeðferð og samsetning. Hvert skref hefur áhrif á afköst og áreiðanleika vörunnar.
Hjá NOBLE bjóðum við upp á alhliða lausnir fyrir framleiðslu á málm- og plastíhlutum. Við hjálpum viðskiptavinum okkar að breyta hugmyndum sínum í framleiðsluhæfar vörur. Sérþekking okkar nær lengra en framleiðslu; við styðjum allt vöruþróunarferlið - frá hönnunaraðstoð og frumgerðasmíði til nákvæmrar vinnslu, gæðaeftirlits og samsetningar.
Alhliða framleiðslugeta frá hönnun til Þing
NOBLE býður upp á fjölbreytt úrval þjónustu til að styðja við mismunandi stig vöruþróunar, þar á meðal:
- Stuðningur við vöruhönnun og greining á hönnun fyrir framleiðslu (DFM)
- Hraðvirk frumgerðasmíði og framleiðsla í litlu magni
- Málmvinnsla og nákvæmnisvélavinnsla
- Lausnir fyrir plastframleiðslu
- Yfirborðsfrágangur og aukaaðgerðir
- Samsetning íhluta og samþætting lokaafurðar
Með því að sameina verkfræðistuðning og framleiðsluþekkingu hjálpar NOBLE viðskiptavinum að stytta þróunartíma, hámarka hönnun hluta og einfalda stjórnun framboðskeðjunnar.
Gæðastjórnunarkerfi og vottanir í atvinnulífinu
Gæði eru innbyggð í öll stig framleiðsluferlisins hjá NOBLE. Gæðastjórnunarkerfi okkar eru hönnuð til að tryggja samræmi, rekjanleika og stöðugar umbætur í allri framleiðslunni.
ISO 9001:2015 : Þessi vottun sýnir fram á skuldbindingu okkar við skipulagða gæðastjórnun, ferlaeftirlit og stöðugar umbætur í allri framleiðslustarfsemi.
ISO 13485:2016 : Þessi vottun styður getu okkar til að framleiða íhluti fyrir læknisfræðilega notkun þar sem strangar gæðaeftirlitsreglur, skjölun og áreiðanleiki ferla eru nauðsynleg.
Þessar vottanir veita viðskiptavinum traust á því að verkefni þeirra séu stýrt samkvæmt alþjóðlega viðurkenndum gæðastöðlum.
Algengar spurningar: Um hraðfrumgerð úr áli í tómarúmssteypu
Er álstómsteypa hentug fyrir hraðfrumgerð?
Já. Sérstaklega þegar verkfræðingar þurfa hagnýta álhluta án þess að þurfa að fjárfesta í framleiðslumótum. Ferlið skilar raunverulegum málmfrumgerðum fljótt. Það fyllir bilið á milli þrívíddarprenta úr plasti og fullbúinna framleiðsluverkfæra.
Hversu hratt er hægt að framleiða frumgerðir af tómarúmssteypu úr áli?
Tímalínan fer eftir lögun hlutarins og mótunaraðferð. Einföld form eru hraðari. Flókin lögun tekur lengri tíma. En hraðvirk frumgerðarmynstur - SLA-prentun eða vélrænar meistaramyndir - stytta afhendingartíma verulega. Dæmigert verkefni frá CAD til fullunninna hluta tekur tvær til þrjár vikur.
Hvaða álblöndur er hægt að lofttæmissteypa?
Algengt er að nota A356. Það býður upp á góða steypuhæfni og vélræna eiginleika. Einnig eru notaðar Al-Si málmblöndur. Þær veita framúrskarandi flæði og tæringarþol. Flest álblöndukerfi sem henta fyrir fjárfestingarsteypu virka með lofttæmissteypu úr áli. Valið á tilteknu málmblöndunni fer eftir kröfum um notkun - styrk, teygjanleika eða varmaleiðni.
Er álstútsteypa betri en lofttæmissteypa CNC machining?
Svarið veltur á fjórum þáttum.
- Rúmfræði skiptir máli. Steypun tekst á við flókin innri form. Vélræn vinnsla nær ekki til þeirra.
- Magn skiptir máli. Fyrir lítið magn er hvort tveggja hagkvæmt. Fyrir mikið magn gæti steypa verið hagkvæmari.
- Nauðsynlegur styrkur skiptir máli. Steyptar málmblöndur hafa aðra eiginleika en smíðaðar málmblöndur. Hönnunin verður að vera í samræmi við það.
- Kröfur um yfirborð skipta máli. Vélvinnsla gefur sléttari yfirborð. Steypa gæti þurft aukafrágangur.
Lofttæmissteypa, hraðfrumgerðasmíði og CNC-vinnsla keppa ekki við aðra. Þær eru viðbót. Steypa framleiðir nánast fullkomna lögun. Vinnsla færir mikilvæga fleti að lokaþoli. Rétt val fer eftir hlutanum og markmiðum verkefnisins.







