
Inngangur: Hvað er Hraðfrumgerð úr áli?
Ef þú þyrftir að velja framleiðsluferli fyrir hraðfrumgerðarhluta úr áli, hvaða ferli myndir þú velja?
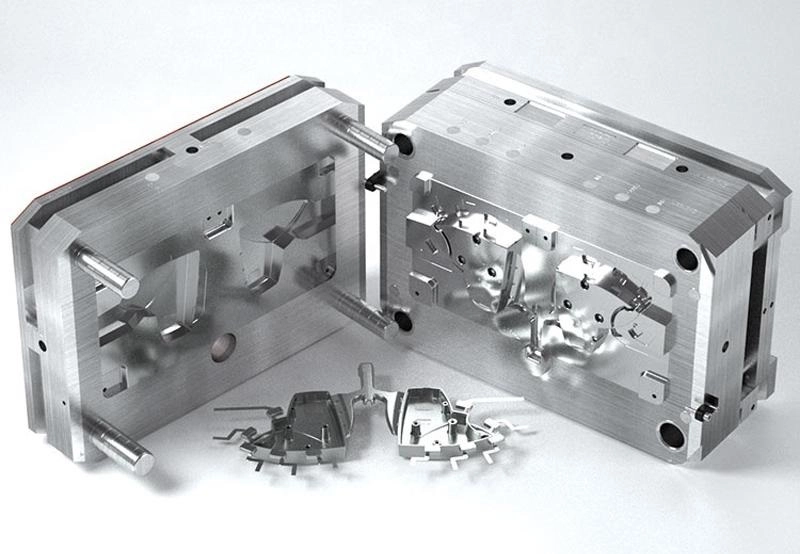
Til eru nokkrar aðferðir til að framleiða þessa hluti. CNC-vélræn vinnsla mótar hlutana með því að skera í fast álstykki. Steypa — þar á meðal lofttæmissteypa á ál — felur í sér að hella bráðnu málmi í mót. Týnt vaxsteypa getur tekist á við flókin form og náð góðri yfirborðsáferð . Presssteypa hentar fyrir framleiðslu í miklu magni. Blendingsferli sameina þrívíddarprentun og vélræna vinnslu.
Hugmyndin er frekar einföld. Hraðfrumgerðartækni úr áli gerir kleift að framleiða virka málmhluta hratt. Hægt er að framkvæma sannprófun snemma á hönnunarstigi. Framleiðsluáhætta minnkar í samræmi við það. Mót í fullri stærð eru aðeins framleidd eftir að hönnunin hefur verið sannprófuð með raunverulegum málmi. Þar liggur gildi hennar.
Algengar hraðfrumgerðarferli fyrir ál
CNC vinnsla ál Frumgerðir (vinsælasta aðferðin)
CNC-vinnsla er framkvæmd með því að fjarlægja efni. Snúningsskurðarverkfæri fylgir verkfæraslóð sem er búin til úr CAD-skrá til að vinna hráefnið í lokaform. Engin mót eða festingar eru nauðsynlegar - ferlið byggir eingöngu á því að fjarlægja málm.
Algengar málmblöndur eru meðal annars 6061, 7075 og 2024. 6061 er aðalefnið — það býður upp á mikinn styrk og tæringarþol. 7075 er enn sterkara en hefur lakari mótun. 2024 málmblandan hefur mikla þreytuþol og hentar vel fyrir flug- og geimferðaiðnaðinn. Val á málmblöndu fer eftir virkni frumgerðarinnar.
kostur
Mikil nákvæmni — vikmörk geta verið allt að ±0.005 millimetrum. Hraður afgreiðslutími — mældur í dögum frekar en vikum. Enginn verkfærakostnaður þýðir lága fjárfestingu í uppsetningu. Notuð eru efni í framleiðsluhæfu ástandi. Prófunarniðurstöður er hægt að beita beint á lokahlutinn.
Takmörkun
Það er töluvert efnissóun — flísarnar eru rusl. Flóknar innri uppbyggingar (eins og kælirásir eða holir þversnið) er ekki hægt að ná nema hönnunin sé skipt í aðskilda íhluti. Þó að raflostvinnsla (EDM) geti leyst þetta, eykur hún kostnað.
Ráðlagðar notkunarmöguleikar eru meðal annars flugfestingar, rafeindabúnaður, innréttingar og vélrænir íhlutir. Allir hlutar sem þurfa nákvæmar víddir og framleiðsluhæft efni henta fyrir þessa aðferð.
CNC-vinnsla er viðmiðið fyrir hraðfrumgerðasmíði á áli. Aðrar aðferðir - steypa, aukefni - keppa við hana. En lofttæmissteypa á áli tekst á við flókin innri form sem vinnsla nær ekki til. Þá verður steypa betri kosturinn. Ágreiningurinn er verkfærakostnaður og afhendingartími. Vinnsla er betri kostur fyrir einfaldar og nákvæmar hlutar. Steypa er betri kostur fyrir flóknar, nærri fullmótaðar form.
Ál tómarúmsteypa fyrir frumgerðir í litlum upplagi
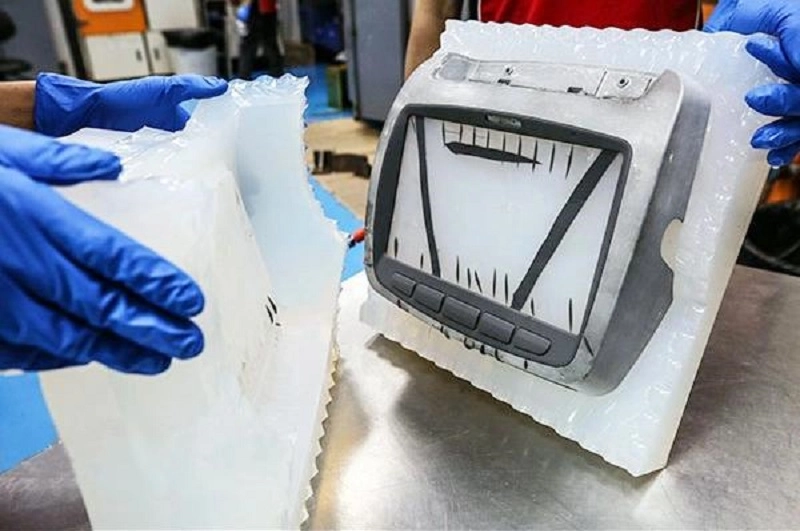
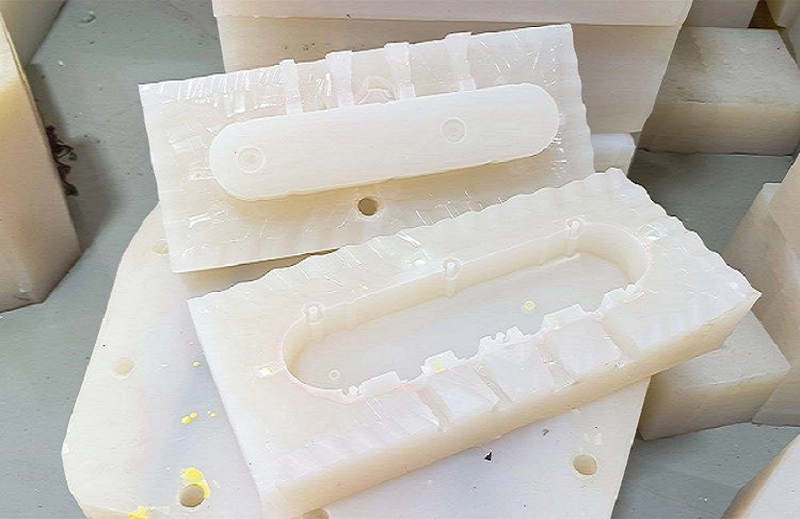
Álsteypa með lofttæmi er aðferð sem notuð er til að framleiða frumgerðir og smáhluta. Fyrst er sílikonmót búið til út frá aðalmóti. Mótið er síðan sett í lofttæmishólf þar sem fljótandi efni er sprautað inn í. Lofttæmið dregur efnið niður í hvert smáatriði, sem leiðir til fullunninna hluta án loftbóla og holrýma og fær um að endurskapa fíngerða eiginleika nákvæmlega.
Lofttæmisumhverfið er lykilmunurinn á þessu ferli og hefðbundnum steypuaðferðum. Þyngdaraflssteypa byggir á þyngdaraflinu til að fylla mótið; þrýstisteypa þrýstir efni inn í mótið undir þrýstingi; en lofttæmissteypa fjarlægir innilokað loft sem hindrar efnisflæði. Fyrir vikið gefur þetta ferli fínni smáatriði, sléttari yfirborð og samræmdari hluti.
Hraðfrumgerðasmíði úr áli notar oft þessa aðferð því hún brúar bilið á milli eins þrívíddarprentaðs hlutar og fjöldaframleiðslu. Afhendingartíminn er stuttur. Kostnaðurinn er hóflegur. Afköstin eru endurtekningarhæf.
Kostir áls tómarúmssteypu fyrir frumgerðir
- Lægri fjárfesting í verkfærum
Sílikonmót kosta mun minna en stálsprautumót eða steypumót. Stálmót getur kostað allt að tugi þúsunda dollara en sílikonmót kostar aðeins nokkur þúsund dollara.
Fyrir fyrirtæki sem eru að prófa vöruhugmyndir dregur þetta úr fjárhagslegri áhættu. Ef breytinga er þörf á hönnun er kostnaðurinn við að skipta um mótið í lágmarki; ef vöruprófanir mistakast leiðir þessi fjárfesting ekki til taps. Þetta gerir kleift að vera sveigjanlegur á fyrstu stigum þróunar.
- Hraðari þróunarlotur
Afgreiðslutími er styttri en í hörðum mótum. Hægt er að klára mót á nokkrum dögum, sem gerir það að verkum að steypa getur hafist strax. Hönnunarprófun fer fram nokkrum vikum fyrr en þegar framleiðslumót eru notuð.
Verkfræðingar geta prófað margar hönnunarútgáfur. Ferlið frá hugmynd til markaðssetningar er hraðað. Hver ítrun veitir raunverulega endurgjöf áður en lokamótið er framleitt.
- Frábær endurgerð flókinna smáatriða
Lofttæmissteypa úr áli gerir efninu kleift að fylla í fínar áferðir, smáatriði og þröng horn. Það framleiðir gljáandi áferð og framúrskarandi endurgerð fínna smáatriða.
Álsteypa með lofttæmi hentar vel fyrir útlitslíkön fyrir vörur, virknifrumgerðir og sýnishorn fyrir viðskiptavini. Fullunnar vörur hafa einstakt útlit og áferð sem líkist fjöldaframleiddum hlutum. Vandlega slípaðar frumgerðir skilja eftir greinilega ólíka ímynd áhorfenda.
- Hagkvæmt fyrir lítið magn
Algengt framleiðslusvið er 5 til 100 stykki. Þetta eru oft frumgerðir eða forframleiðslusýni.
Fyrir þetta magn er lofttæmissteypa áls hagkvæmari en CNC-vinnsla. Þó að vinnsla sé hraðvirk fyrir einstök stykki minnkar skilvirkni þegar framleidd eru mörg stykki. Hvert stykki krefst sérstakrar uppsetningar- og hringrásartíma, en steypa gerir kleift að framleiða samsíða.
Í samanburði við sprautusteypu býður lofttæmissteypa áls upp á meiri sveigjanleika á fyrstu stigum framleiðslunnar. Það eru engir langir afhendingartímar, engin þörf á dýrum stálmótum og engar kröfur um lágmarksfjölda pöntunar.
Takmarkanir á tómarúmssteypu úr áli
- Takmarkað líftími myglu
Sílikonmót slitna hraðar. Flækjustig hlutarins, steypuefnið og erfiðleikinn við að taka þau úr mótun hefur öll áhrif á líftíma mótsins.
Venjulega getur hvert mót framleitt á milli tuttugu og fimmtíu hluta. Fyrir hluti með einföldum lögun geta sum mót náð allt að hundrað hlutum. Umfram þetta magn fer nákvæmnin að minnka. Á þessum tímapunkti verður að skipta um mótið.
- Mismunur á efniseiginleikum
Efni sem eru notuð í lofttæmissteypu eru ekki alltaf eins og smíðað ál í framleiðsluflokki. Þó að vélrænir eiginleikar þeirra séu svipaðir, þá eru þeir ekki nákvæmlega eins. Styrkur og þreytuþol eru minni. Raunveruleg afköst eru háð efnisvali.
Hönnunarprófun hentar fyrir samsetningu, virkni og útlit. Mikil álagi getur krafist vélrænna eða smíðaðra hluta. Steypuefni henta til prófunar, ekki til loka fjöldaframleiðslu.
- Víddar- og rúmfræðilegar takmarkanir
Stórir hlutar þurfa sérhæfðan búnað. Lofttæmishólfið takmarkar stærð mótsins. Mjög þunnir veggjaþykktir eða flóknar innri göng skapa áskoranir. Efnið verður að flæða inn í mótholið áður en herðing hefst. Stærri hlutar þurfa lengri flæðisvegalengdir, sem eykur hættuna á ófullkominni fyllingu.
Ál fjárfestingarsteypa
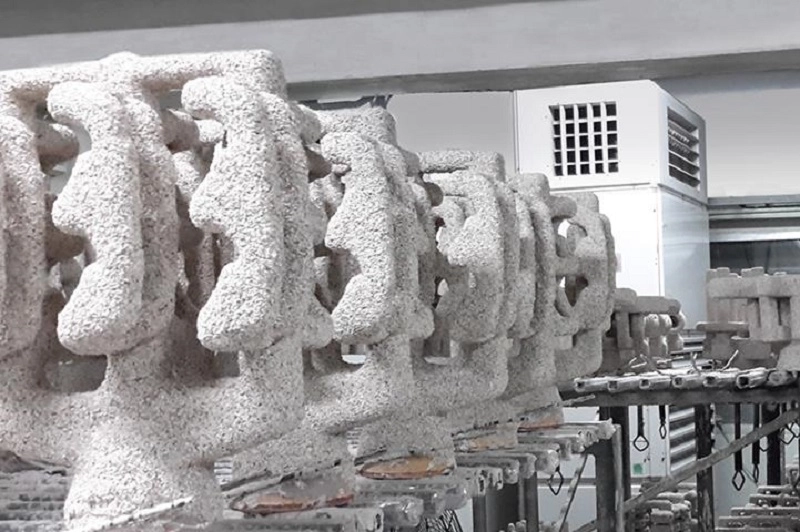
Þetta ferli hefst með vaxmynstri. Keramikblöndu er borin á vaxmynstrið. Vaxmynstrið er brætt burt og skilur eftir holt skel. Brætt ál er hellt í skelina. Skelin springur og dettur af og hlutinn er tekinn úr mótinu.
Vaxsteypa er valin þegar lögun hlutar er of flókin til að ná fram með vinnslu. Dæmi um þetta eru innri göng, bogadregin yfirborð og þunnveggja mannvirki. Vélvinnsla krefst margra uppsetninga og sérhæfðra skurðarverkfæra, en steypa gerir kleift að móta í einu skrefi.
kostur
Það gerir ekki aðeins kleift að framleiða flókin form, heldur dregur það einnig úr vinnsluþörfum — þar sem stærðir hlutarins eru þegar nálægt lokastærðunum. Hlutir sem ná næstum fullri lögun eru framleiddir úr sömu málmblöndum og notaðar eru í fjöldaframleiðslu og vélrænir eiginleikar þeirra eru sambærilegir við smíðaða efna.
Umsókn
Iðnaðarhlutir eins og dæluhús og ventlar; bílahlutir eins og túrbóhleðsluhjól og fjöðrunararmar; og flug- og geimhlutir eins og burðarvirki og vélarhlutir.
Fjárfestingarsteypa er meðalvegur í hraðfrumgerðasmíði áli. Hún kostar meira en lofttæmissteypa úr áli en minna en dælusteyputæki . Hún ræður við hærra hitastig og stærri hluti. Hún er brúin frá frumgerð til framleiðslu í litlu magni.
Álssteypa fyrir framleiðsluskipti
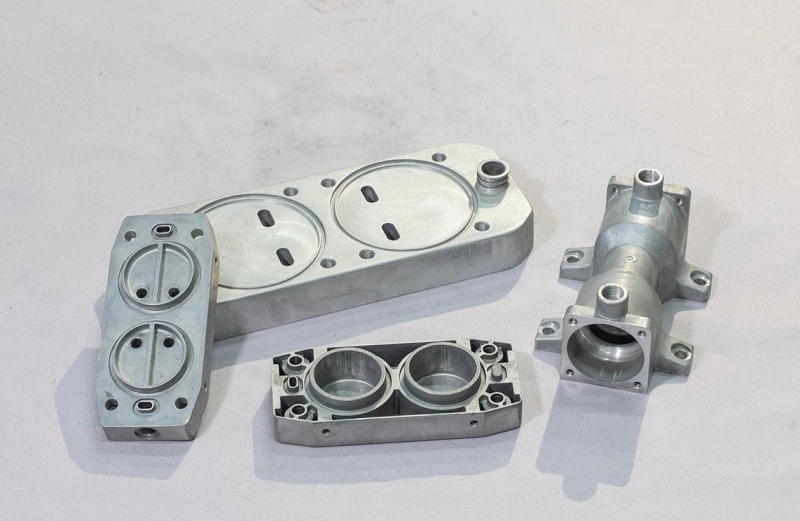
Dælusteypa er framleiðsla í miklu magni. Brætt ál er sprautað inn í stálmót undir þrýstingi. Mótið er vatnskælt. Hringrásartíminn er sekúndur. Ferlið er skilvirkt.
Snemmbúnar frumgerðir nota sjaldan steypu. Kostnaðurinn við verkfæri er of hár. Stálmót kosta tugi þúsunda til hundruða þúsunda. Afgreiðslutíminn er vikur til mánuðir. Verkfæraskipti eru dýr og hæg.
Fjárfestingin borgar sig við meira magn. Jöfnunarmarkið er breytilegt. Venjulega yfir fimm til tíu þúsund hlutum á ári. Undir því réttlætir kostnaðurinn á hlut ekki verkfærakaupin.
Kostir
Lágur kostnaður á einingu. Frábær endurtekningarhæfni. Mikil framleiðsluhraði. Samræmd gæði. Stöðugleiki í víddum. Lágmarks eftirvinnsla.
Fyrir hraðfrumgerðasmíði úr áli er steypuferlinu yfirleitt sleppt. Frumgerðin er smíðuð með vélrænni vinnslu, lofttæmissteypu eða fjárfestingarsteypu. Framleiðsluferlið er hannað sérstaklega. Umskipti eiga sér stað eftir að hönnunin er fryst. Stórverkfæri eru ekki smíðuð fyrr en varan er tilbúin á markað. Það er raunhæfa leiðin. Frumgerð fyrst. Framleiðsla síðar.
Hraðfrumgerð úr áli samanborið við önnur efni
Efnisval mótar frumgerðina. Efnisvalið er rangt og niðurstöðurnar eru villandi. Efnisvalið er rétt og staðfestingin er áreiðanleg.
| Efni | Kostir | Takmarkanir | Bestu notar |
| ál | Létt, nógu sterkt fyrir virkniprófanir, hægt að vinna úr og steypa, þolir hitameðferð og yfirborðsáferð | Hærri efniskostnaður en plast; krefst faglegrar uppsetningar fyrir vélræna vinnslu eða lofttæmissteypu áli | Verkfræðilegar frumgerðir sem krefjast vélrænnar prófana, hitahringrásar eða byggingarstaðfestingar |
| Ryðfrítt stál | Mjög endingargott, mikill styrkur, tæringarþol | Erfiðara í vinnslu, þyngra, hægari hringrásartími | Þungavinnuverkefni — verkfæri, sviga, íhlutir sem þola mikla álagi |
| Plast (ABS, PC, Nylon) | Lágur kostnaður, hröð framleiðsla, auðvelt í vélrænni eða prentun | Takmarkaður styrkur og stífleiki, léleg hitauppstreymi | Útlitslíkön, vinnuvistfræðilegar rannsóknir, frumgerðir með lágu álagi |
| Kolvetnissamsetningar | Frábært stífleikahlutfall miðað við þyngd, mikill styrkur | Dýr vinnsla, takmörkuð við einföld form, langur afhendingartími | Afkastamiklar notkunarmöguleikar — geimferðir, íþróttabúnaður, byggingarsýningartæki |
Um NOBLE: Heildarsamstarfsaðili þinn í hraðfrumgerðasmíði á áli
NOBLE býður upp á alhliða lausnir fyrir hraðfrumgerðasmíði úr áli, þar sem vöruhönnun og verkfræðiaðstoð eru okkar forgangsverkefni.
Þessi samþætta nálgun hagræðir þróunarferlinu, dregur úr samskiptakostnaði og styttir markaðssetningu. Einn birgir nær yfir alla framboðskeðjuna.
Alhliða framleiðslugeta
Við framleiðum frumgerðir fyrir hverja einustu virkni, framleiðum litlar framleiðslulotur af nákvæmum íhlutum og afhendum fullsamsettar vörur. Teymið okkar velur viðeigandi framleiðsluferli fyrir hvert verkefni og finnur jafnvægi milli afkastamarkmiða, gæðakrafna og kostnaðarþvingana.
Fyrir hraðfrumgerð úr áli er CNC-vélavinnsla aðalaðferðin. Fyrir vörur með flókna rúmfræði og marga hluta má nota lofttæmissteypu úr áli. Nákvæmt val fer eftir gerð hlutar og framleiðslumagni.
Vottað gæðastjórnunarkerfi
NOBLE starfar samkvæmt alþjóðlega viðurkenndum gæðastjórnunarstöðlum, þar á meðal:
- ISO 9001: 2015 vottun — að tryggja samræmda gæðastjórnun, ferlaeftirlit og stöðugar umbætur í allri starfsemi okkar.
- ISO 13485: 2016 vottun — að sýna fram á getu okkar til að uppfylla strangar gæða- og reglugerðarkröfur sem tengjast framleiðslu lækningatækja.
Þessar vottanir endurspegla skuldbindingu okkar til að viðhalda ströngu gæðaeftirliti í allri hönnun, framleiðslu, skoðun og afhendingu.
Algengar spurningar um hraðfrumgerð úr áli
1. Hvað er hraðfrumgerð úr áli?
Að framleiða hagnýta málmhluta hratt. Vélræn vinnsla á skurðum úr heilum stöngum. Steypa fyllir mót með bráðnu málmi. Báðar aðferðir nota alvöru ál. Frumgerðin hegðar sér eins og framleiðsluhlutinn. Prófunin er gild.
2. Er CNC vinnsla besta aðferðin fyrir frumgerðir úr áli?
Fyrir lítið magn — einn til tíu hluta — er CNC oft fyrsti kosturinn. Enginn verkfærakostnaður. Hraður afgreiðslutími. Eiginleikar raunverulegra málmblöndu. Fyrir marga hluti með flókna rúmfræði verður steypa — þar á meðal lofttæmissteypa áls — samkeppnishæf. Aðferðin fer eftir hlutanum og magni.
3. Hversu langan tíma tekur framleiðslu á frumgerð úr áli?
Einfaldir hlutar eru sendir á nokkrum dögum. Flóknir hlutar taka vikur. Vinnsla einstakra hluta er hraðari. Steypa er hraðari fyrir mörg eintök úr einni mót. Frágangur eykur tímann. Anodisering, málun eða pússun lengir afhendingartímann um nokkra daga.
4. Er hægt að anodisera frumgerðir úr áli?
Já. Anóðisering eykur hörku yfirborðsins. Hún bætir við tæringarþol. Hún gefur frágang. Glærar eða litaðar áferðir eru í boði. Ferlið er staðlað á málmblöndum úr 6061 og 7075. Frumgerðir geta passað við fagurfræði framleiðslunnar.
5. Hvaða álfelgur er best fyrir frumgerðir?
6061 er alhliða málmblanda. Góður styrkur. Góð vélrænni vinnsluhæfni. Góð tæringarþol. Fáanlegt alls staðar.
7075 er sterkara — notað fyrir flug- og geimferðir og hluta sem verða fyrir miklu álagi. Erfiðara að vinna úr. Dýrara.
2024 hefur meiri þreytuþol. Notað í flugvélamannvirki. Minni tæringarþol. Krefst verndarhúðunar.
Veldu út frá prófunarkröfum. Best er að vinna úr 6061. Mestur er styrkurinn með 7075. Þreytuþol er hagstætt árið 2024. Fyrir hraðfrumgerð úr áli er 6061 sjálfgefið. Hin eru sértilvik.







