
Af ýmsum framleiðsluaðferðum er pressusteypa ein sú mikilvægasta. Með pressusteypu geta fyrirtæki framleitt sterka, nákvæma og flókna málmhluta á skilvirkan hátt. Bílaiðnaðurinn, flug- og geimferðaiðnaðurinn, rafeindatækniiðnaðurinn og lækningatækjaiðnaðurinn nýtir sér þessar aðferðir mikið.
Í þessari handbók munum við skoða virkni steypu, algeng efni og hvernig á að velja viðeigandi málmblöndu og yfirborðsáferð. Að auki fjallar hún um mótaframleiðslu og viðmið til að velja áreiðanlegan samstarfsaðila í steypu. Hvort sem þú ert nýr í framleiðslu eða ert að leita að betri framleiðslulausnum, þá býður þessi grein upp á verðmæta innsýn til að leiðbeina þér í ákvarðanir þínar.
Hvað er Die Casting?
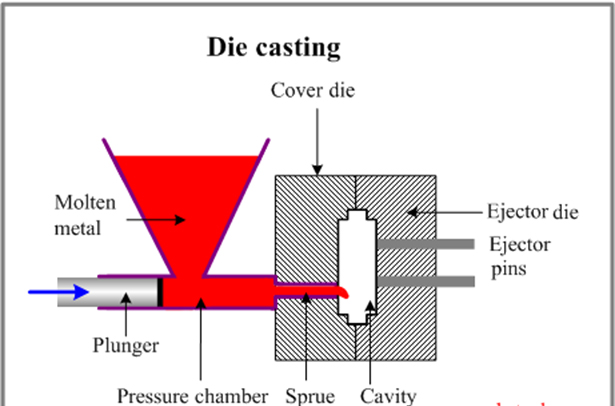
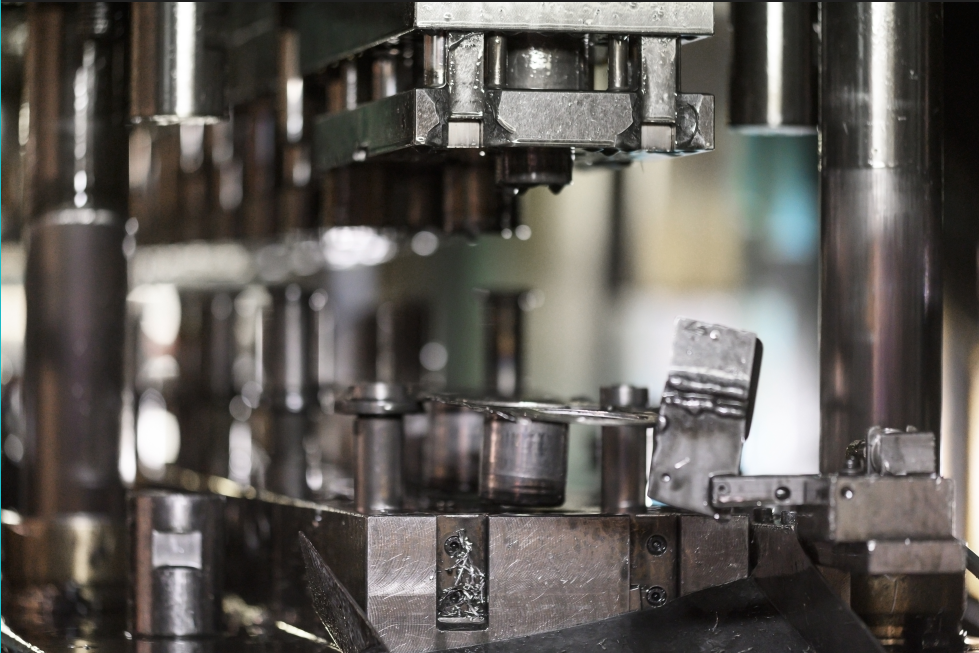
Dælusteypa er málmsteypuferli sem felur í sér að bræddur málmur er þrýst undir miklum þrýstingi inn í móthol. Mótholið er myndað með því að nota tvær hertar stálmót sem eru vélrænt mótuð og virka eins og sprautumót í ferlinu.
Notkun steypuferla
Steypun er mikið notuð til að framleiða endingargóða og fjölhæfa hluti, svo sem vélaríhluti og rafeindabúnaðarhús. Ferlið býður upp á fjölbreytt úrval efnisvals, stórt smíðasvæði og möguleikann á að búa til flókna, nákvæma og þunnveggja íhluti.
Teninga kast in bílaiðnaðinum
Steypun er algeng í bílaiðnaðinum, sérstaklega fyrir álhluta eins og gírkassa og vélarfestingar. Magnesíumsteypa hentar vel fyrir sætisgrindur og spjöld, en sinksteypa hentar vel fyrir eldsneytis- og bremsuhluti.
Die-casting í geimferðaiðnaði Iðnaður
Flug- og geimferðaiðnaðurinn reiðir sig á steypu til að framleiða hágæða, léttar hluti. Framleiðendur kjósa þessa aðferð vegna hagkvæmni hennar og getu til að uppfylla ströngustu kröfur iðnaðarins.
Deyjasteypa í læknisfræði Iðnaður
Steypun gegnir mikilvægu hlutverki í læknisfræðigeiranum. Hún tryggir framleiðslu á léttum, hágæða hlutum sem uppfylla strangar kröfur, sem gerir hana að kjörinni aðferð fyrir mikilvæga íhluti.
Die Casting í orkunni Iðnaður
Steypun er lykiltækni í orkuiðnaðinum til að búa til endingargóða, nákvæma hluti fyrir notkun eins og eldsneytisfrumur, varmaskipta og endurnýjanleg orkukerfi. Hún er vinsæl vegna þess að hún uppfyllir þarfir iðnaðarins um skilvirkni og hagkvæmni.
Common Die Casting Service
Þjónusta við steypu á áli
Ál, sem er aðalefni í pressusteypu, er notað í kaldkammerpressusteypu með málmblöndum sem innihalda magnesíum, kopar og sílikon. Álpressusteypa er tilvalin til að framleiða flókna og fíngerða hluti, þar sem hún er létt og hefur mikla víddarstöðugleika. Hún býður einnig upp á kosti eins og þol gegn háum hita, framúrskarandi leiðni og tæringarþol.
Algengar álblöndur sem eru steyptar í ál eru meðal annars:
| 360 | A360 | 380 | A380 | 383 | |
| Þéttleiki | 2.63 g / cm³ | 2.63 g / cm³ | 2.74 g / cm³ | 2.71 g / cm³ | 2.74 g / cm³ |
| Bræðslumark (℃) | 557-596 | 557-596 | 540-595 | 540-595 | 516-582 |
| Electrical
Leiðni |
30% IACS | 29% IACS | 27% IACS | 23% IACS | 23% IACS |
| Thermal
Leiðni |
113 W/(m⁻K) | 113 W/(m⁻K) | 96.2 W/(m⁻K) | 96.2 W/(m⁻K) | 96.2 W/(m⁻K) |
| Fullkominn togstyrkur | 300 MPa | 320 MRa | 320 MRa | 320 MRa | 310 MRa |
| Ávöxtunarkrafa | 170 MPa | 170 MPa | 170 MPa | 170 MPa | 170 MPa |
| Hörku | 75 BHN | 75 BHN | 75 BHN | 75 BHN | 75 BHN |
| Þreyta Styrkur | 140 MPa | 140 MPa | 140 MPa | 140 MPa | 140 MPa |
| Rafstyrkur | 190 MPa | 190 MPa | 190 MPa | 190 MPa | 190 MPa |
| Lenging | 2.5% | 2.5% | 2.5% | 2.5% | 2.5% |
Sinksteypuþjónusta
Sinkmálmblöndur eru lykilefni fyrir pressu. Sinksteypa er vinsæl vegna framúrskarandi málmunareiginleika, ásamt viðbótarkostum eins og miklum höggþoli og teygjanleika. Það er vinsælt val hjá framleiðendum vegna þess að það er auðvelt að steypa það með heitsteypuvél og steypanleiki þess lágmarkar slit á forminu. Sink er oft blandað saman við kopar, magnesíum og áli, þar sem það er þéttara en magnesíum og ál.
Algengar sinkblöndur úr steypu eru meðal annars:
| Álblendi | Zamak 2 | Zamak 3 | Zamak 5 | Zamak 7 | ZA-8 |
| Þéttleiki (g / cm³) | 6.7 | 6.6 | 6.7 | 6.8 | 6.9 |
| Bræðslumark (℃) | 383-386 | 381-387 | 379-386 | 380-386 | 381-387 |
| Varmaleiðni (W/m`K) | 109 | 116 | 113 | 113 | 116 |
| Hitastækkunarstuðull (10^-6/K) | 26.5 | 27.5 | 26.9 | 26.5 | 26.5 |
| Rafleiðni (% IACS) | 27 | 27 | 27 | 27 | 26 |
| Aðal efnasamsetning | 3.5-4.3% ál 0.02-0.05% Mg 0.035-0.06% Cu |
3.5-4.3% ál 0.03% Mg 0.03% Cu |
3.5-4.3% ál 0.035% Mg 0.035% Cu |
3.5-4.3% ál 0.03-0.06% Mg 0.03-0.06% Cu |
3.5-4.3% ál 0.05-0.5% Mg 0.005-0.03% Cu 0.005-0.03% Ni 0.005-0.03% Fe |
| Togstyrkur (MPa) | 295 | 255 | 310 | 345 | 380 |
| Afrakstursstyrkur (MPa) | 240 | 215 | 230 | 275 | 320 |
| Lenging (%) | 2 | 3 | 6 | 3 | 1 |
| Hörku (HB) | 82 | 70 | 90 | 95 | 100 |
| Helstu munur | Inniheldur minna Mg og Cu, hentar fyrir stærri hluta | Inniheldur minna Mg og Cu, hentar fyrir stærri hluta | Inniheldur minna Mg og Cu, hentar fyrir stærri hluta | Inniheldur meira Mg og Cu, hentar fyrir flóknar hlutar | Inniheldur Mg, Cu, Ni og Fe, með meiri styrk og hörku |
| Helstu steypuforrit | Bílavarahlutir, húsgögn, heimilistæki og vélrænir hlutar | Rafmagn, handverkfæri, leikföng | Vélar, byggingarlist og bílaiðnaður | Bílaiðnaður, rafmagn, vélbúnaður | Iðnaðar-, bíla-, rafmagns- |
Hvað skal leita að þegar steypuefni eru valin
Málmblandan sem þú velur hefur bein áhrif á hvernig lokaafurðin virkar og hversu mikið hún kostar að framleiða. Til að taka rétta ákvörðun skaltu hafa þessi fimm atriði í huga:
1. Vélrænir eiginleikar
Veldu málmblöndu sem uppfyllir kröfur um styrk, hörku og endingu lokahlutarins. Vélræn afköst eru mismunandi eftir málmblöndum.
2. Tæringarþol
Hugsaðu um umhverfið sem hlutinn verður fyrir. Efnafræðileg útsetning, raki eða hitabreytingar geta haft áhrif á málmblönduna. Sink og ál bjóða upp á góða náttúrulega tæringarþol, en sumar málmblöndur gætu þurft auka húðun.
3. Hitaleiðni
Ef hlutinn þarf að stjórna hita eða viðhalda stöðugu hitastigi, þá er gott að íhuga málmblöndu með mikilli varmaleiðni. Koparblöndur eru oft notaðar þegar skilvirk varmaflutningur er mikilvægur.
4. Vélarhæfni
Ef þörf er á CNC-vinnslu eða annarri eftirvinnslu skal ganga úr skugga um að hægt sé að vinna málmblönduna án mikilla erfiðleika. Sumar málmblöndur eru auðveldari í vinnslu en aðrar geta þurft sérstök verkfæri eða aðferðir.
5. Kostnaður: Meta
Skoðið heildarkostnaðinn, ekki bara efnisverðið. Takið með framleiðsluhagkvæmni, vinnsluþarfir og frágangsskref. Sumar málmblöndur eru dýrari í vinnslu, jafnvel þótt hráefniskostnaðurinn sé lágur.
Hvernig a gera a Die Casting Mold
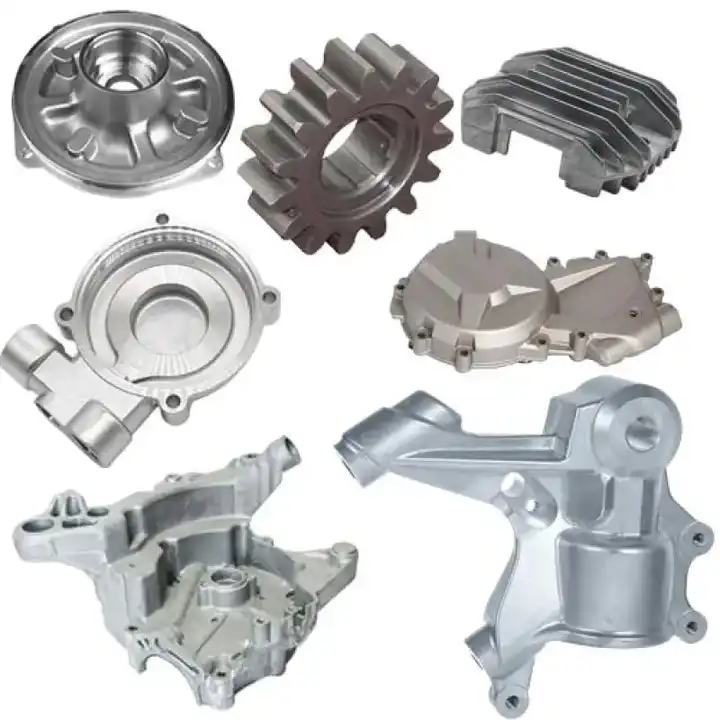
Steypumót hefur tvo meginhluta: hlífðarhliðina, sem er fest á kyrrstæða plötu, og útkastshliðina, sem er fest á hreyfanlega plötu. Til að framleiða flókna hluti með eiginleikum eins og götum eða þráðum, innihalda sum mót aukahluti eins og sleða og kjarna.
Eftir stærð hlutarins getur mót innihaldið mörg holrými til að framleiða nokkra hluti í einni lotu. Þetta geta verið mót með mörgum holrými, með eins holrými, eða fjölskyldumót, sem innihalda mismunandi holrýmisform til að búa til ýmsa hluti í einu.
Steypumót verða að vera sterk, hitaþolin og slitþolin. Þau þurfa einnig góða teygjanleika til að þola endurtekna notkun. Flest eru úr hertu verkfærastáli sem hefur verið hitameðhöndlað. Þessi mót eru smíðuð til að takast á við þúsundir steypuhringrása á klukkustund og geta enst allt að tvær milljónir hringrása á líftíma sínum. Þau þurfa einnig að þola mikla klemmukrafta.
Mótsmíði hefst með CAD (tölvustýrðri hönnun) og steypuhermunartólum. Eins og sprautumót þurfa steypumót hlið, rennur og loftræstingarop til að leiða bráðið málm inn í holrýmið. Útkastarpinnar og læsingarkerfi eru einnig nauðsynleg til að losa hluti og halda mótinu lokuðu meðan á steypu stendur.
CNC-vinnsla er mikið notuð til að búa til steypumót. Ferlið hefst venjulega með grófri skurði á mótinu, síðan hitameðferð og síðan frágangi til að ná lokastærðum. Fyrir hraðsnúningsmót eða frumgerðarmót er hægt að nota hraðverkfæri. Þetta getur falið í sér CNC-vinnslu eða aðferðir eins og sértæka leysigeislun (SLS).
Það sem NOBLE getur gert fyrir vöruna þína Yfirborðsmeðferð
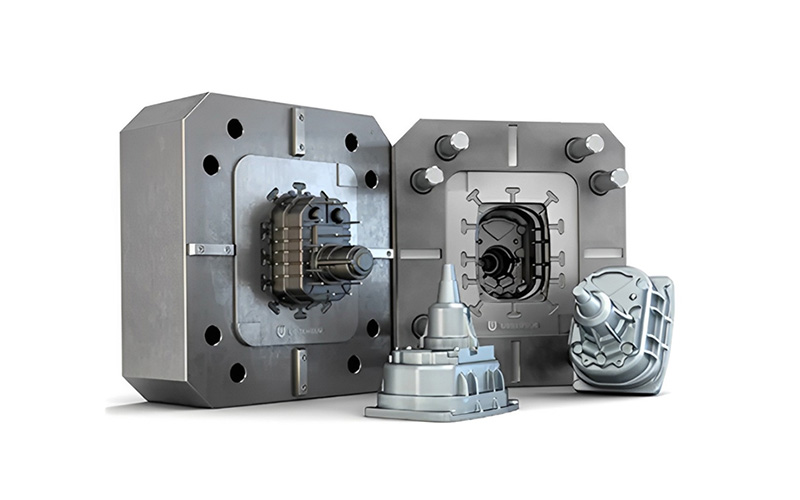
Hjá NOBLE bjóðum við upp á fjölbreytt úrval af yfirborðsmeðferðum til að fegra hlutana þína. Þessar yfirborðsáferðir auka útlit, hörku og þol gegn tæringu og efnum. Þær slétta einnig út grófa verkfæraslóð og hylja öll merki sem eftir eru við CNC vinnslu. Hér eru nokkrir frágangsmöguleikar sem gætu hentað þér best fyrir sérsmíðaða hluti.
| Nafn | Lýsing | efni | Litur | Áferð | |
 |
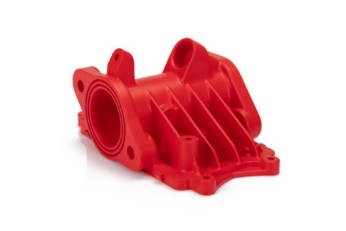
Anodizing | Anóðisering bætir tæringarþol, eykur slitþol og hörku og verndar málmyfirborð. Víða notað í vélrænum hlutum, flugvélum, bílahlutum, nákvæmnistækjum o.s.frv. | ál | Tær, svartur, grár, rauður, blár, gullinn. | Slétt, matt áferð |
 |
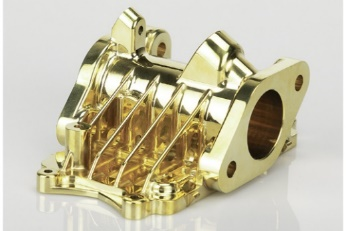
Powder Húðun | Duftmálning er tegund húðunar sem er borin á sem frífljótandi, þurrt duft. Ólíkt hefðbundinni fljótandi málningu, sem er borin á með uppgufandi leysi, er duftmálning venjulega borin á með rafstöðuvökva og síðan hert undir hita eða útfjólubláu ljósi. | Ál, ryðfrítt stál, stál | Svartur, hvaða RAL kóði eða Pantone númer sem er | Glansandi eða hálfglansandi |
 |
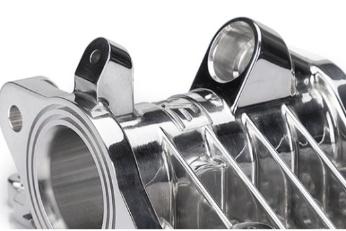
Electroplating | Rafhúðun getur verið hagnýt, skreytingarleg eða tæringartengd. Margar atvinnugreinar nota ferlið, þar á meðal bílaiðnaðurinn, þar sem krómhúðun á stálhlutum í bílum er algeng. | Ál, stál, ryðfrítt stál | N / A | Slétt, glansandi áferð |
 |
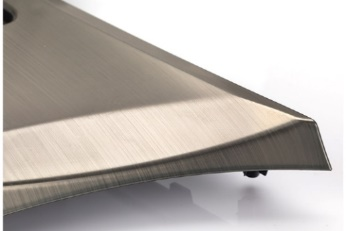
polishing | Pólun er ferlið við að búa til slétt og glansandi yfirborð, annað hvort með því að nudda hlutinn eða með efnafræðilegri truflun. Ferlið framleiðir yfirborð með verulegri endurspeglun, en í sumum efnum getur það dregið úr dreifðri endurspeglun. | Ál, messing, ryðfrítt stál, stál | N / A | Glossy |
 |
bursta | Burstun er yfirborðsmeðferð þar sem slípibelti eru notuð til að draga ummerki á yfirborð efnis, venjulega í fagurfræðilegum tilgangi. | ABS, ál, messing, ryðfrítt stál, stál | N / A | Satin |
Hvernig á að velja réttan framleiðanda steypu
Að velja framleiðanda steypuefnis snýst ekki bara um verðið heldur um að finna rétta samstarfsaðilann fyrir vöruna þína. Svona tekurðu rétta ákvörðunina:
1. Veistu hvað þú þarft
Byrjaðu á því að skilgreina verkefnisþarfir þínar skýrt. Þetta felur í sér upplýsingar um hluta, pöntunarmagn, gæðastaðla, yfirborðsmeðferð og afhendingartíma. Skýr áætlun mun hjálpa þér að eiga betri samskipti við birgja og meta hvort þeir geti uppfyllt væntingar þínar.
2. Athugaðu bakgrunn þeirra
Leitaðu að framleiðendum með sannaða reynslu í steypu. Skoðaðu reynslu þeirra, sérstaklega í vinnu með efni sem tengjast verkefninu þínu. Það er einnig gagnlegt að athuga hvaða atvinnugreinar þeir hafa þjónað og hvort þeir hafi framleitt svipaða flókna hluti.
3. Sjáðu hvað þau ráða við
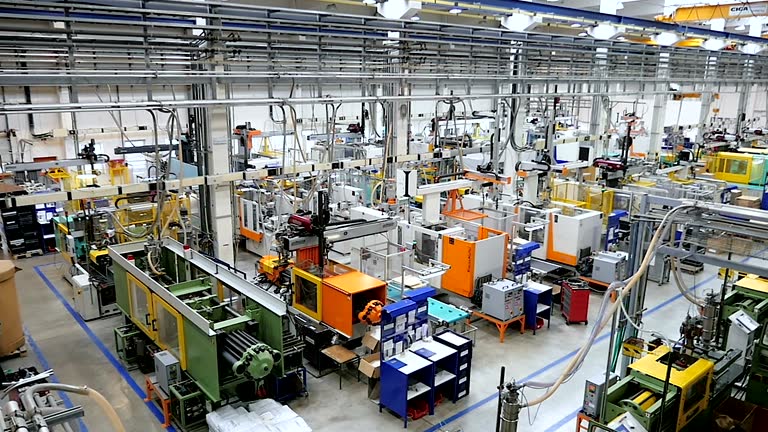
Kannaðu búnað og framleiðslugetu framleiðandans. Þetta felur í sér stærð vélarinnar, tiltæk verkfæri og stuðning við aukavinnslu eins og CNC-vinnslu, yfirborðsfrágang og samsetningu. Gakktu úr skugga um að aðstaða þeirra passi við framleiðslustærð þína og tæknilegar þarfir.
4. Spyrjið um gæði
Spyrjið um gæðaeftirlitskerfi þeirra. Leitið að fyrirtækjum sem fylgja viðurkenndum stöðlum, svo sem ISO-vottorðum. Athugið einnig skoðunarferli þeirra, prófunarferla og hvernig þau tryggja gæði vörunnar á hverju stigi.
5. Fáðu verkfræðiaðstoð
Kannaðu hvort framleiðandinn geti aðstoðað þig á hönnunar- og verkfræðistigi. Reyndur samstarfsaðili getur komið með tillögur til að bæta hönnunina til að tryggja framleiðsluhæfni, lækka kostnað og velja bestu efnin og ferlana.
6. Tala, oft
Góð samskipti eru lykilatriði. Veldu framleiðanda sem er móttækilegur, opinn fyrir ábendingum og tilbúinn að veita uppfærslur allan tímann sem verkefnið stendur yfir. Samvinnuþýð viðhorf hjálpar til við að forðast tafir og misskilning.
Final Thoughts
Til að framleiða endingargóða og nákvæma málmhluta í fjölda er steypa snjall kostur. Þegar hún er bætt við CNC-vinnslu verður hún mjög nákvæm og fjölhæf framleiðslulausn.
Lykilþættir til árangurs eru snjallt efnisval, skilvirk mótahönnun og rétt yfirborðsfrágangur. Góð skilningur á hverju skrefi í ferlinu hjálpar þér að taka betri ákvarðanir og hámarka bæði kostnað og afköst.
NOBLE býr yfir þeirri þekkingu og getu sem þarf til að skila áreiðanlegum steypulausnum sem eru sniðnar að verkefni þínu.
Tilbúinn/n að byrja? Hafðu samband við okkur – við erum hér til að hjálpa!







