
Nákvæmni, efnisval og samræmd framleiðsla eru mikilvægustu þættirnir í CNC-vinnslu með þjónustuvélmennum. Þessir þrír þættir hafa bein áhrif á öryggi, endurteknar hreyfingar, þyngdarmörk og langtímaáreiðanleika. Vélmennaarmur sem lyftir sjúklingum eða færir sig í gegnum vöruhús má ekki hafa lausar vikmörk eða veika hluti. Þjónustuvélmenni þurfa hluti sem þola stöðuga hreyfingu og breytilega álagi. Þess vegna er CNC-vinnsla svo mikilvæg til að framleiða endingargóða og nákvæma hluti. Þessi handbók fjallar um efni, nákvæmnisþarfir, hönnunaráskoranir, vinnsluferli, val á samstarfsaðila og raunverulegt dæmi. Þú munt fá hagnýta innsýn til að hjálpa þér að taka betri ákvarðanir fyrir næsta vélmennaverkefni þitt.
Nákvæmni og samræmi í CNC vinnslu með þjónustuvélmennum
Að smíða þjónustuvélmenni sem virkar vel þýðir að allir hlutar verða að passa rétt. Armtenglar, servófestingar og gírhús þurfa öll þröng vikmörk. Jafnvel lítil villa í einum íhlut getur brotið allt kerfið. Þess vegna er nákvæm CNC-vinnsla þjónustuvélmenna svo mikilvæg hér. Þú ert að hanna fyrir endurtekna hreyfingu og endurtekna hreyfingu byrjar með nákvæmum hlutum.
Þröng vikmörk fyrir afköst vélmenna
Vélmenni virkar með því að hreyfa sig alltaf í sömu átt. Það krefst þess að liðir og stýritæki passi fullkomlega saman. Nákvæm CNC-vélvinnsla með þjónustuvélmennum er eina leiðin til að uppfylla þessar forskriftir.
Samskeyti og stýribúnaður
Festing fyrir servómótor kann að virðast einfaldur hluti. En hún gegnir mikilvægu hlutverki. Ef festingarflöturinn er ekki flatur eða götin eru á röngum stað, þá mun mótorásinn ekki passa við gírkassann. Það veldur titringi, hávaða og sliti á tengingum. Til að stilla samskeyti þarf strangt eftirlit með staðsetningu gata, flatleika og hornréttni.
| Íhlutur / Eiginleiki | Staðlað umburðarlyndi | Nákvæmni umburðarlyndi |
| Servo festingarplan | ±0.002″ (±0.05 mm) | ±0.001″ (±0.025 mm) |
| Legurholur og samskeyti | ±0.002″ (±0.05 mm) | ±0.001″ (±0.025 mm) |
| Línulegar víddir — armleiðslur (≤100 mm) | ±0.005″ (±0.13 mm) | ±0.001″ (±0.025 mm) |
| Horn — liðásar | ± 0.5 ° | ± 0.25 ° |
Nákvæmniþol hefur áhrif á endurtekningarhæfni, stífleika og hitastöðugleika vélmenna. Strangari forskriftir fyrir þetta gefa þér betri afköst.
Endurtekningarhæfni og nákvæmni hreyfingar
Hreyfimikilvægir hlutar eins og hús fyrir harmoníska drif þurfa allt að ±0.005 mm vikmörk. Það er fínni en mannshár. Þessir hlutar ráða því hversu vel vélmennið þitt getur farið aftur og aftur á sama stað. Ef legugötin og viðmiðunarfletirnir eru ekki réttir minnkar endurtekningarnákvæmnin.
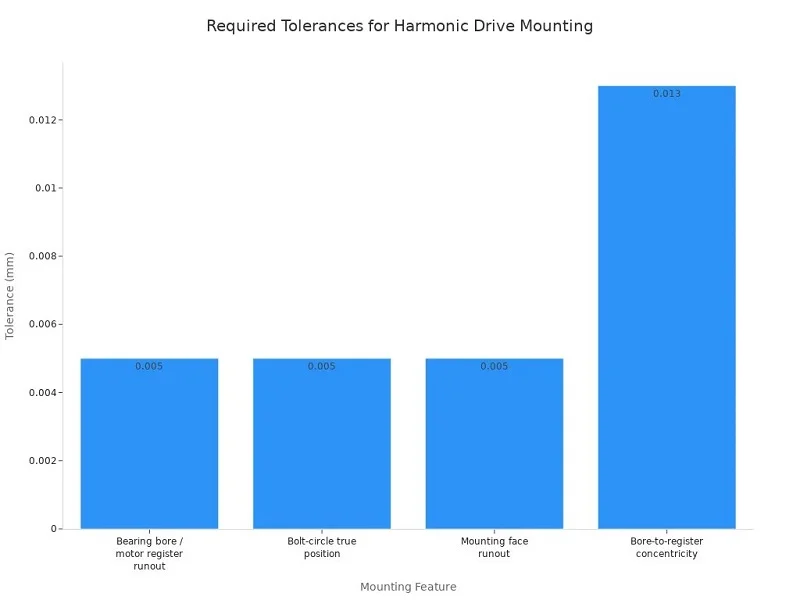
Leguviðmót, festingarfletir og stillingareiginleikar þurfa að vera sammiðja innan 0.013 mm og hlaup 0.005 mm eða minna. Þessi nákvæmni krefst skoðunar meðan á vinnslu stendur. Það er ekki hægt að bara athuga hluti eftir að þeir eru tilbúnir og vona að þeir séu í lagi.
Flestir íhlutir vélmenna þurfa vikmörk á bilinu ±0.01 mm til ±0.005 mm, en mikilvægir eiginleikar hreyfistýringar geta þurft enn strangari forskriftir. Mikilvægir íhlutir eins og harmonískir drifhús, legusæti, servómótorfestingar og endvirkir samsetningar þurfa oft vikmörk á bilinu ±0.01 mm til ±0.003 mm.
Samræmi í framleiðslu á milli keyrslna
Það er erfitt að fá einn fullkominn hlut. Það er enn erfiðara að fá þúsund eins hluti.
Breytileiki frá lotu til lotu
Þegar farið er frá frumgerðasmíði yfir í fulla framleiðslu verður hver einasta lota að passa. Festing úr lotu 100 þarf að passa alveg eins og sú úr lotu 1. Slit á verkfærum, hitabreytingar og efnismunur geta allt breytt vikmörkum. Þú þarft CNC-vinnsluferli sem fylgist með þessum þáttum og aðlagar sig.
Gæðaeftirlitskerfi
Gott gæðaeftirlit greinir vandamál snemma. Skoðun á meðan á vinnslu stendur kannar mikilvægar víddir á meðan hlutinn er enn á vélinni. Ef eitthvað færist úr stað er það lagað áður en bilaðir hlutar eru framleiddir. Þetta skiptir miklu máli fyrir CNC-vélmenni, þar sem einn hluti sem er ekki í samræmi við forskrift getur valdið bilun á vettvangi.
Áhætta af lélegri nákvæmni
Að sleppa nákvæmni sparar peninga í upphafi. En það kostar meira síðar meir.
Titringur og hávaði
Rangstilltir hlutar valda titringi. Sá titringur veldur hávaða. Og hávaði í þjónustuvélmenni þýðir að eitthvað slitnar hraðar en það ætti að gera. Lausar vikmörk leyfa hlutum að vagga undir álagi. Það flýtir fyrir sliti á legum og gírum.
Ótímabært slit og bilun
Vélmenni sem keyrir allan sólarhringinn með lélegri vinnslu mun ekki endast lengi. Hvert auka míkron af bili bætir við núningi og hita. Að lokum brenna servómótorar út og legur festast. Rétt nákvæmnisvélavinnsla með CNC kemur í veg fyrir þessi bilun. Hún heldur öllu í réttu horfi og innan forskrifta, þannig að vélmennið þitt keyrir áreiðanlega í mörg ár.
Hönnunaratriði fyrir CNC vinnslu með þjónustuvélmennum
Góð hönnun auðveldar vinnslu. Slæm hönnun gerir hana kostnaðarsama og hægfara. Nákvæm vinnsluvélmenni með CNC-vélmenni eru háð nákvæmri röðun og stöðugri samsetningu. Sérhver ákvörðun sem þú tekur hefur áhrif á hversu vel vélmennið þitt virkar og hversu mikið það kostar að smíða það.
Flókin rúmfræði og lífræn form
Nútíma þjónustuvélmenni þurfa oft hluti með bogadregnum og náttúrulegum formum. Þessar hönnunir líta vel út á skjá. En þær geta verið mjög erfiðar í vinnslu.
Fjölása vinnslugeta
5-ása CNC vinnsla gerir þér kleift að skera flókin form í aðeins einni uppsetningu. Tólið getur náð til hlutarins úr nánast hvaða sjónarhorni sem er. Það þýðir færri uppsetningar, betri nákvæmni og hraðari framleiðslu. Fyrir sérsniðna vélmennahluta með bognum yfirborðum er þessi möguleiki mikilvægur.
Undirskurðir og djúpar holur
Undirskurðir og djúpir vasar valda alvarlegum vandamálum. Þeir auka tíma og slit á ferlinu. Skarpar innri horn gera illt verra. Hlutir með margar hliðar þurfa auka uppsetningar eða margása brautir, sem eykur kostnað. Vandamál með að halda hlutnum geta valdið beygju þegar klemmur opnast. Að taka of mikið efni út nálægt lykilsvæðum getur afmyndað hlutinn þegar innri spenna losnar. Góð skipulagning kemur í veg fyrir þessi vandamál.
Létt hönnun án styrktaps
Þjónustuvélmenni þurfa að hreyfa sig hratt og spara orku. Þungir hlutar gera það erfiðara.
Topology Optimization
Bestun á yfirborðsfræði fjarlægir efni þar sem þess er ekki þörf. Niðurstaðan er sterkur og léttur hluti. En þetta gerir þunna veggi og flókin form. Þunnir veggir geta beygst og snúist, sem er stórt vandamál. Þú þarft góðar aðferðir við að halda og nota verkfæri til að koma í veg fyrir að hlutinn skekkist.
Efnisval fyrir þyngdartap
Álblöndur, eins og 6061-T6, gefa góða jafnvægi á milli styrks og þyngdar. Títan er sterkara en þyngra og erfiðara að vinna úr. Verkfræðiplast eins og PEEK er léttara en þolir hugsanlega ekki mikið álag. Besti kosturinn fer eftir því hvað vélmennið þitt gerir.
Kröfur um yfirborðsfrágang
Yfirborðsáferð breytir því hvernig hlutar virka og líta út.
Hagnýt vs. snyrtifræðileg yfirborð
Virkir fletir þurfa ákveðna grófleika til að þétta eða standast slit. Fyrir þéttifleti í samskeytum vélmenna er venjulegur yfirborðsgrófleiki Ra 0.2–0.4 μm (N5) fyrir svæði sem snerta snúningsþétti. Þetta kemur í veg fyrir leka og ótímabært slit á þétti. Snyrtifletir þurfa aðeins að líta vel út.
Eftirvinnsluvalkostir
Anóðisering, óvirkjun og duftlökkun láta hluti endast lengur og líta betur út. Anóðisering verndar ál gegn ryði. Óvirkjun hreinsar ryðfrítt stál. Duftlökkun gefur sterkt og litríkt yfirborð. Veldu rétta lausnina fyrir þína notkun.
Algeng efni sem notuð eru til CNC vinnslu á þjónustuvélmennum
Að velja rétt efni er eins og að finna jafnvægi. Þú berð saman styrk og þyngd. Þú berð saman kostnað og afköst. Ef þú velur rangt gæti vélmennið þitt ekki lyft eigin hendi eða kostað of mikið að smíða. Vélmenni þurfa sterk og stíf efni til að hreyfast stöðugt og lyfta. Það er helsta málamiðlunin við efnisval í nákvæmri CNC vinnslu vélmenna.
Álleirar
Ál er kjörinn kostur fyrir vélmennagrindur og arma. Það er létt, auðvelt að vinna úr og ryðþolið. Tvær gerðir eru mest ræddar.
Eiginleikar 6061-T6 og 7075-T6
Togstyrkur 6061-T6 er um 310 MPa (u.þ.b. 45,000 psi). Það hentar fyrir meðalsterk verkefni. Togstyrkur 7075-T6 er allt að 572 MPa. Það gerir það um 1.85 sinnum sterkara. Svona bera þeir sig saman:
| Alloy | Togstyrk | Ávöxtunarkrafa |
| 6061-T6 | ~45,000 psi | ~40,000 psi |
| 7075-T6 | 74,000–78,000 psi | 63,000–69,000 psi |
Kostnaðurinn skiptir líka máli. Ef 6061-T6 er grunngildið 1.0, þá kostar 7075-T6 um 1.05 til 1.70 sinnum það. Þannig að þú borgar meira fyrir þennan auka styrk.
Notkun í vélmennaörmum og grindum
6061-T6 er aðalvalið fyrir burðargrindur, botnplötur og sviga. Það suðar vel og anóðiserast á sama hátt í hvert skipti. 7075-T6 virkar best á stöðum sem verða fyrir miklu álagi eins og armatengingum og liðahúsum þar sem þyngdarsparnaður skiptir miklu máli. En það er vandamál. 7075-T6 er ósamræmanlegt fyrir snyrtifræðilega anóðiseringu. Hærra sink- og koparinnihald þess getur valdið litabreytingum milli framleiðslulota. Ef vélmenniarmurinn þinn hefur sýnilegar skreytingarfleti, þá gefur 6061-T6 jafnari áferð. Fyrir 7075-T6 ættir þú að samþykkja efnislegt sýnishorn og stilla ásættanlegan litafrávik fyrir framleiðslu.
Ryðfrítt stál og títan
Þegar ál dugar ekki, skiptir maður yfir í harðari málma.
304 og 316 tæringarþol
304 ryðfrítt stál þolir flest umhverfi vel. Það ryðþolir og þolir raka eða þvotta. 316 gengur lengra. Það bætir við mólýbdeni, sem eykur viðnám gegn klóríðum og hörðum efnum. Það gerir 316 að betri kost fyrir lækningavélmenni eða matvælavinnslueiningar.
Notkun í læknisfræðilegum og erfiðum umhverfi
Þjónustuvélmenni á sjúkrahúsum þurfa hluti sem þola endurtekna þrif. 316 ryðfrítt stál meðhöndlar sterk sótthreinsiefni án þess að myndast holur. Títan býður upp á enn hærra styrkleikahlutfall og framúrskarandi lífsamhæfni. Það kostar meira og vélar eru hægari, en fyrir skurðaðgerðarvélmenni eða sótthreinsað umhverfi er það oft þess virði.
Verkfræðiplast og álfelgistál
Ekki ættu allir hlutar að vera úr málmi. Plast dregur úr þyngd og hávaða. Álblönduð stál þolir þyngstu álagið.
PEEK, POM og nylon
PEEK er afkastamikill kostur. Ófyllt PEEK hefur stöðugt hitastig upp á 260°C. Það þolir stuttar hitauppstreymi allt að 300°C. Það gerir það frábært fyrir gírhluti, rennihluta og gripi. PEEK gírhjól þola mikið álag og bjóða upp á góða hitaþol. POM og nylon eru ódýrari kostir. Þau henta vel fyrir minni álag eins og hlífar, hylsur og létt gír. Þau eru fljót að vinna og halda kostnaði niðri.
Álfelgur fyrir íhluti með mikla álag
Fyrir samhæfða drifhluta, leguhlaup og ása með miklu togi þarf álfelguð stál. Hágæða stál eins og 4140 eða 4340 býður upp á hörku og þreytuþol sem ál og plast geta ekki keppt við. Þessir hlutar fara oft í gegnum hitameðferð eftir þjónustu með vélmenni og CNC vélmenni til að ná þeim styrk sem krafist er. Þyngdin skiptir máli. Álfelguð stál er þétt, þannig að það er aðeins notað þar sem álagið krefst þess.
Frá hagnýtu sjónarmiði fer besta efnisvalið eftir því hvernig vélmennið þitt vinnur. Vöruhúsvélmenni gæti aðallega notað ál. Skurðlækningavélmenni þarf ryðfrítt stál og títan. Samvinnuarmur gæti blandað saman öllum þremur flokkunum. Þetta er raunveruleikinn þegar kemur að algengum efnum sem notuð eru í CNC-fræsaða vélmennahluta. Það er ekkert einhlítt svar. Þú passar efnið við álagið, umhverfið og fjárhagsáætlunina. Og þú staðfestir val þitt með raunverulegum prófunum áður en þú skuldbindur þig til framleiðslu.
Vélrænar aðferðir fyrir CNC vinnslu með þjónustuvélmennum
CNC-vinnsla er aðalaðferðin sem notuð er í CNC-vinnslu á þjónustuvélum. Hún framleiðir litlu, flóknu hlutana sem leyfa vélmennum að hreyfast. Gírar, harmonísk drifhús, nákvæm legusæti, servómótorfestingar og skynjarafestingar þurfa öll þessa nákvæmni. Þú getur ekki mótað eða steypt þessa hluti og fengið sömu niðurstöður. Þolmörkin eru of þröng. Lögunin er of flókin. Þess vegna notarðu CNC-vinnslu fyrir vélmennahluta sem verða að virka rétt í hvert skipti.
Af hverju að velja 5-ása CNC vinnslu fyrir vélmenni
Fólk spyr sig oft hvers vegna maður velji 5-ása CNC vinnslu fyrir vélmenni. Svarið er einfalt. Flóknir hlutar þurfa flóknar verkfæraleiðir. 3-ása vél getur aðeins skorið úr einni átt. Það þýðir að þú snýrð hlutanum við, endurstillir festinguna og vonar að hann stillist aftur upp. Hver snúningur bætir við villu. Hver uppsetning bætir við tíma.
Kostir flókinna hluta
Samskeyti vélmenna hafa bogadregnar fleti, skáhallar holur og djúpa vasa. Fimm-ása þjónustuvélmenni með CNC vinnslumiðstöð nær öllu þessu í einni umferð. Verkfærið hallar og snýst til að fylgja löguninni. Þetta kallast 5-ása samtímis vinnsla. Það gerir þér kleift að skera undirskurð og lífræn form án sérstakra verkfæra. Fyrir sérsniðna vélmennahluta með frjálsum yfirborðum er þessi færni ekki valkvæð. Hún er nauðsyn.
Minnkuð uppsetning og aukin nákvæmni
Hér kemur 5-ása aðferðin virkilega til góða. Það er vert að taka fram að uppsetningarlækkunin er gríðarleg.
Það er ekki óalgengt að fara úr fimm uppsetningum í eina með 5 ása.
Þessi breyting dregur úr vinnuafli, festingum og vélbúnaðartíma í einu. Færri uppsetningar þýða minni undirbúning festinga. Þú þarft einnig færri aukavélar eða starfsmenn. Með 5-ása CNC vinnslu eru margar hliðar skornar í einni uppsetningu. Þetta styttir uppsetningartíma og minnkar þörf fyrir mannlega snertingu. Niðurstaðan er hraðari framleiðsla og styttri afhendingartími. Nákvæmnin batnar líka. Í hvert skipti sem þú færir hlut í nýjan festingu er hætta á að þú missir röðun. Ein uppsetning fjarlægir þá áhættu.
Beygja og mala
Þetta eru tveir vinnuhestar þjónustuvélmenna með CNC-vél. Hvor um sig gegnir sínu hlutverki.
Ásar, hylki og festingar
Beygja býr til kringlótta hluti. Hugsið ykkur mótorása, legurásir og sívalningslaga millileggi. Efnið snýst á meðan einpunktsverkfæri sker það. Þetta ferli heldur þvermálsþoli mjög vel. Fræsing býr til allt annað. Servómótorfestingar, skynjarafestingar og gírkassahús byrja öll sem fræsaðir hlutar. Vinnslumiðstöð með mörgum ásum sér um flatar hlutar, raufar og göt í einni vinnslu.
Hvenær á að nota hvert ferli
Notið beygju þegar hlutinn er að mestu leyti kringlóttur. Notið fræsingu þegar hlutinn hefur flatar fleti, vasa eða flóknar form. Margar vinnsluverkefni fyrir vélmenni þurfa hvort tveggja. Harmonískt drifhús gæti byrjað sem beygt efni og síðan færst yfir í fræsivél fyrir boltamynstur og festingarflansa. Bestu verkstæðin framkvæma bæði ferlin undir sama þaki. Það heldur vikmörkum lágum og afhendingartíma stuttum.
Yfirborðsmeðferð og frágangur
Vélunninn hlutur er ekki tilbúinn fyrr en hann hefur fengið yfirborðsmeðhöndlun. Þessar húðanir vernda gegn sliti, tæringu og umhverfisskemmdum.
Anodisering, óvirkjun og dufthúðun
Anóðisering byggir upp oxíðlag á áli. Það er í tveimur megingerðum. Tegund II er skrautlegt og þunnt. Tegund III, einnig kölluð hörð anóðisering, er þykkari og mun harðari. Hún þolir slit og núning. MIL-PRF-8625 forskriftin veitir töflu sem sýnir ítarlega þykktarbil fyrir mismunandi gerðir af anóðiseringarhúðun. Fyrir harða anóðiseringu af gerð III eru þykktarbil mismunandi eftir notkunarflokkum. Svona sundurliðast bilin:
| Umsóknarflokkur | Þykktarbil (míkron) | Þykktarsvið (mm) |
| Staðlað harð anóðunarefni | 25-100 | 0.025-0.1 |
| Þungavinnuafl (flug- og geimferðaiðnaður/hernaður) | 100–250 eða fleiri | 0.1–0.25 eða fleiri |
| Dæmigert oxíðfilma (almennt) | 25–150 (algengt: 50–80) | 0.025–0.15 (algengt: 0.05–0.08) |
Óvirkjun hreinsar ryðfrítt stál. Það fjarlægir frítt járn af yfirborðinu og eykur tæringarþol. Duftlakk bætir við þykku og sterku lagi. Það virkar vel fyrir lok og ramma sem þurfa lita- og höggvörn.
Hagnýt og fagurfræðileg frágangur
Sum yfirborð þurfa að virka. Þéttigrópar, legugöt og renniflötur þurfa ákveðna grófleika. Harðanóðun hjálpar hér því hún stendst slit. Aðrir fletir þurfa bara að líta vel út. Ytra byrði vélmennaarms gæti fengið snyrtifræðilega anóðun í vörumerkjalit. Frá hagnýtu sjónarmiði ættirðu að telja upp hagnýtar áferðir fyrst. Veldu síðan fagurfræðilegar áferðir fyrir restina. Þetta heldur kostnaði niðri og afköstum uppi. Nákvæmir CNC-fræsir hlutar fyrir vélmenni þurfa oft báðar gerðir á sama hlutanum. 5-ása vélmennaarmsvinnsla gæti þurft harðanóðunar samskeytisflöt og málaða hlíf. CNC-vinnsluferli þjónustuvélmennisins fyrir sérsniðna vélmennahluta verður að skipuleggja fyrir hvort tveggja. Nákvæmir vélmennahlutar koma ekki bara úr vélinni. Þeir koma úr öllu ferlinu, frá hráefni til lokafrágangs.
Áskoranir og lausnir í CNC vinnslu með þjónustuvélmennum
Þunnveggjabjögun og vikmörk undir míkron eru stærstu vandamálin í CNC-vinnslu með þjónustuvélmennum. Báðir þessir þættir versna þegar hlutar eru stærri og léttari. Hér er hvernig á að takast á við þá.
Þunnveggir og viðkvæmir eiginleikar
Þunnir veggir færast til þegar þeir eru skornir. Efnið fjaðrar til baka og fullunninn hlutur endar utan við forskrift.
Festingar- og verkfæraaðferðir
Styðjið hlutinn á veikustu punktunum. Notið sérsniðna mjúka kjálka eða lofttæmisfestingar sem dreifa klemmukraftinum. Léttar skurðir með beittum verkfærum lækka skurðþrýsting. Frá hagnýtu sjónarmiði, skipuleggið festinguna áður en þið skipuleggið verkfæraleiðina.
Að lágmarka sveiflu og suð
Skítur skilur eftir sig merki og eyðileggur yfirborðsáferðina. Minnkaðu yfirhengi verkfærisins og veldu rúmfræði sem sker mjúklega. Klifurfræsing hjálpar einnig. Ef veggurinn titrar enn, hægðu á spindlinum og aukið fóðrun á tönn.
Þröng vikmörk á stórum hlutum
Stórir hlutar færast til þegar hitastig breytist. Til dæmis er 500 mm 6061 eiginleiki mældur við 25°C um 0.059 mm stærri en ISO 1:2022 20°C viðmiðunin. Það er nóg til að eyðileggja geymsluna.
Hitastjórnun
Hafðu stjórn á umhverfi verkstæðisins og láttu hlutana liggja í bleyti áður en mælingar eru gerðar. 500 mm 6061 eiginleiki mældur við 25°C sýnir um 0.059 mm stærri en ISO 1:2022 20°C viðmiðunin. Svona breytir spennustigið myndinni:
| Aðhaldsstig | Skilyrði | Áhrif á vikmörk |
| Ókeypis útvíkkun | Hluti rennur eða vex frjálslega | Notið ΔL = αL₀ΔT sem bein mat |
| Hlutlæg takmörkun | Festingar, raufar, þéttingar deila hreyfingu | Einföld jafna er ófullnægjandi |
| Fullt aðhald | Hallar, blandað efni, stíf mörk | Krefst byggingargreiningar eða FEA |
Skoðun í ferli
Athugið mikilvægar víddir á meðan hlutinn er enn í vélinni. Ef vídd fer aftur í nafngildi eftir kælingu skal meðhöndla hana sem afturkræfa útþenslu. Ef hún færist varanlega skal leita að eftirstandandi spennu eða festingarrenningu.
Kostnaðar- og afgreiðslutímaþrýstingur
Allir vilja varahluti hraðar og ódýrari. Góð hönnun og rétt verkstæði gera það mögulegt.
Hönnun fyrir framleiðslugetu
Bætið við radíusum í innri hornum. Slakið á frávikum á eiginleikum sem eru ekki mikilvægir. Staðlið mál. Þessi skref lækka kostnað um 20–30% og bæta samræmi.
Afgreiðslutími er oft gleymdur þegar rætt er um hönnun með tilliti til framleiðsluhæfni, en hann hefur bein fjárhagsleg áhrif. Flóknir hlutar þurfa yfirleitt meiri forritun, fleiri uppsetningar, meiri skoðun og fleiri vinnsluskref. Hvert aukaskref teygir framleiðsluáætlanir.
Að velja réttan samstarfsaðila
Veldu verkstæði með fjölása vélar og eftirlit á staðnum. Leitaðu að reynslu í nákvæmri CNC-vélavinnslu með vélmennum. Samstarfsaðili sem skilur nákvæma CNC-vélavinnslu mun greina vandamál snemma. Það sparar þér peninga og heldur áætlun þinni á réttri braut. Nákvæmni og strangt þolstjórnun kemur frá öllu ferlinu, ekki bara einni vél. Góðir samstarfsaðilar í nákvæmri CNC-vélavinnslu með vélmennum veita einnig endurgjöf frá DFM áður en þú skerð málm. Þannig forðast þú kostnaðarsamar óvæntar uppákomur.
Dæmi: Samvinnuvélmenni
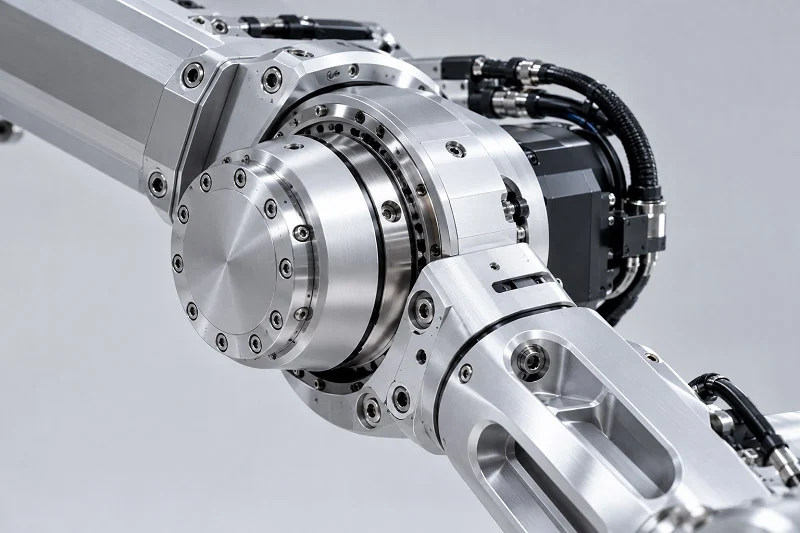
Fyrirtæki í vélfærafræði þurfti á vélfæraarm að halda fyrir létt samsetningarverk sem gæti unnið með fólki. Armurinn þurfti að lyfta 5 kg, hreyfast án rykkja og passa í þröng rými. Að smíða axlarliðinn var erfiðasti hlutinn.
Yfirlit yfir verkefni og kröfur
Öxlarliðurinn þurfti að hreyfast allan tímann án þess að missa stöðu sína. Allir hlutar þurftu að vera nákvæmlega í takt við þá hluta sem voru við hliðina á honum.
Efni og þolforskriftir
Teymið valdi 7075-T6 ál fyrir liðamótið. Þetta málmur er mjög sterkur en bætir ekki mikilli þyngd. Húsið fyrir harmoníska drifið og festingin fyrir servómótorinn þurftu afar þröng mörk. Göt fyrir legur þurftu að vera innan ±0.001 tommu (0.025 mm). Frávik á ás þurftu sömu. Flatnleiki festingaflate þurfti að vera stranglega stjórnað. Rúmmál leguflata var mikilvægt og skoðað. Yfirborðsáferð leguflata þurfti að vera undir Ra 0.4 μm (u.þ.b. 16 míkrótommur). Miðlínur hlið við hlið legugata þurftu að vera nákvæmlega í takt, með sammiðju yfirleitt innan 0.013 mm (0.0005 tommur).
Framleiðslumagn og tímalína
Fyrirtækið þurfti 50 einingar fyrir fyrstu prufukeyrsluna. Full framleiðsla myndi fylgja í kjölfarið, 500 einingar á ári. Tímaáætlunin var þröng. Þeir höfðu 12 vikur frá lokahönnun þar til fyrsta samþykkta hlutinn var lagður fram.
Vélræn aðferð og áskoranir
Verkstæðið notaði 5-ása CNC vinnslu fyrir liðhúsið. Þessi aðferð skar flóknar festingar og innri vasa í einni uppsetningu. Nákvæmar boranir héldu hlið við hlið legugötum í röð. Gírskurður gerði innbyggða drifið með nákvæmri tönnalögun. Gengið var að setja festingargengi í álhúsið.
5-ása vinnsla fyrir flókin samskeyti
Öxlarliðurinn hafði bogadregnar fleti og göt í hornum. Þriggja ása vél hefði þurft fimm aðskildar uppsetningar. Fimm ása vélræna vinnsluaðferðin minnkaði þá uppsetningu í eina. Þetta minnkaði uppsetningarvillur og hélt röðuninni nákvæmri. Verkstæðið notaði einnig rafstuðning fyrir þunnveggja eiginleika sem fræsingar náðu ekki til á öruggan hátt.
Yfirborðsáferð fyrir slitþol
Legusætin þurftu slétt yfirborð til að draga úr núningi. Verkstæðið notaði nákvæma slípun eftir viðhald með vélmenni og CNC vinnslu. Þetta skref náði nauðsynlegri áferð og lokastærðum. Harð anóðisering jók slitþol á renniflötum.
Niðurstöður og lærdómur
Fyrsti samþykkti hlutinn stóðst skoðun í fyrstu tilraun. Allar mikilvægar stærðir voru innan leyfilegs marka.
Náði nákvæmni og samræmi
Verkstæðið hélt sammiðju nákvæmni innan 0.013 mm (0.0005 tommur) á öllum legustöðum. Runout var stýrt í 0.005 mm (0.0002 tommur) eða minna. Hlutar úr mismunandi framleiðslulotum héldust mjög svipaðir að stærð í allri prófunarkeyrslunni. Nýfyrirtækið samþykkti ferlið fyrir fulla framleiðslu.
Lykilatriði fyrir svipuð verkefni
Byrjið á að fá endurgjöf frá DFM áður en þið skerið málm. Veljið samstarfsaðila sem skilur nákvæma vélmennahluta. Skipuleggið að athuga mikilvægar stærðir á meðan hlutinn er enn í smíði. Notið 5-ása CNC vinnslu til að minnka uppsetningar og bæta nákvæmni. Þessi skref gera framleiðslu á nákvæmum vélmennahlutum auðveldari í stórum stíl.
Að velja samstarfsaðila fyrir þjónustuvélmenni með CNC vélmenni
Það er mikilvægt að velja rétta verkstæðið. Þú þarft meira en málmskurðara. Góður samstarfsaðili býr yfir hönnunarhæfileikum og gæðakerfum. Þeir hjálpa þér að fara frá frumgerð til fullrar framleiðslu án stöðugrar endurvinnslu.
Tæknileg hæfni og búnaður
Fjölása vinnsla og skoðun
Leitaðu að 5-ása CNC vélum sem geta skorið flókna hluti. Þær gera allt í einni uppsetningu. Þetta minnkar villur og heldur stærðum nákvæmum. Slík nákvæmni er erfitt að finna. Að athuga hluti meðan á vinnu stendur er líka lykilatriði. Góð verkstæði mæla lykilvíddir á meðan hlutinn er enn á vélinni. Þær laga vandamál áður en sóun verður.
Hvert forrit þarfnast opinberra athugana. Þetta kallast IQ/OQ/PQ. Skriflegar reglur stjórna sliti verkfæra og breytingum á forritum. Þessar skrár búa til tækjasöguskrár sem viðskiptavinir þurfa.
Efnisþekking
Mismunandi vélmenni nota mismunandi efni. Ál 6061 og 7075 henta vel fyrir ramma og arma. Ryðfrítt stál 304 og 316 hentar vel fyrir læknisfræðileg verkefni og matvælaframleiðslu. PEEK og plast lækka þyngd og hávaða. Góður samstarfsaðili veit hvernig hvert efni virkar við CNC vinnslu. Þau breyta skurðarhraða og fóðrun til að passa við.
Efnisvottorð skipta líka máli. Prófunarskýrslur frá verksmiðjum sýna uppbyggingu þeirra. RoHS og REACH reglur sýna að þær fylgja umhverfislögum. Verkstæði sem sér um allt þetta sparar þér tíma og fyrirhöfn.
Gæðavottanir og ferli
ISO 9001:2015 og ISO 13485:2016
Vottanir bera vottorð um gæði. ISO 9001:2015 er grunnstaðallinn fyrir stöðuga vinnu. ISO 13485:2016 gengur lengra. Hann á við um lækningatæki. Hann krefst vandlegrar pappírsvinnu og áhættuáætlunar.
ABS Machining segir að gæðavinna þeirra fari lengra en ISO 9001:2015 skráningin. Gæðasérfræðingar vinna náið með hverjum viðskiptavini til að uppfylla allar sérþarfir.
Fyrir lækningavélmenni er ISO 13485 alþjóðlegur staðall. Birgjar verða að fylgja honum. Það er það sem þarf til að ná nákvæmri þjónustu með CNC vélmennum í viðkvæmum tilgangi.
Rekjanleiki og skjöl
Eftirfylgni hefst með hráefninu. Hver lota fær einstakt auðkenni. Efnispappírar verða að fylgja hverri lotu.
ISO 13485 krefst nokkurra atriða:
- Rekja fullunninn hlut aftur til upprunalegs hitasvæðis verksmiðjunnar
- Prófunarpappír fyrir hverja framleiðslulotu
- Skýrslur um efnasamsetningu sem samræmast ASTM eða ISO reglum
- Vélrænir eiginleikar eins og hörku og togstyrkur
- Lotuvísanir sem tengja saman birgðaskrár, CNC keyrslublöð og skoðunarskrár
- Stafræn loturakning tengd upprunalegum verksmiðjupappírum
Án þessara kerfa er ekki hægt að sýna fram á að hlutar uppfylli forskriftir. Það skiptir máli fyrir öryggistengda vélmennahluta.
Kostir fullrar þjónustu
DFM stuðningur og frumgerðasmíði
Samstarfsaðili sem gefur endurgjöf um CNC-vélmenni sparar peninga. Þeir skoða hönnunina þína og leggja til breytingar. Bættu við ávölum hornum á innri brúnum. Slakaðu á takmörkunum á minna mikilvægum stöðum. Þessar litlu lagfæringar lækka kostnað um 20 til 30 prósent.
Að búa til fyrsta sýnishorn er alveg jafn mikilvægt. Góð verkstæði færir sig hratt frá CAD yfir í fyrsta hluta. Þau prófa passar og athuga virkni snemma. Þetta finnur vandamál áður en verkfæri eru keypt.
Samsetning og prófun
Bestu samstarfsaðilarnir gera meira en að skera málm. Þeir sjá einnig um samsetningu og prófanir. Þeir setja upp servómótora. Þeir raða upp legusætum. Þeir athuga hvort allt passi áður en það er sent.
Þessi heildarþjónusta lækkar kostnaðinn. Einn samstarfsaðili sér um allt frá hönnun til lokasamsetningar. Þú færð einn tengilið og eitt gæðakerfi. Það er raunverulegur kostur þegar þú þarft CNC-vinnslu fyrir vélmenni frá upphafi til enda.
Af hverju NOBLE fyrir þjónustuvélmenni með CNC vélmenni

NOBLE er fyrsta flokks val fyrir málm- og plastvinnslu fyrir þjónustuvélmenni. Fyrirtækið býr yfir nútímalegum búnaði, vottuðum ferlum og alhliða þjónustu. Þessi blanda er lykilatriði þegar vélmennahlutir verða að virka rétt í hvert skipti.
Sérfræðiþekking í málm- og plastvinnslu
Ál, ryðfrítt stál, títan og plast
NOBLE vinnur með fjölbreytt efni fyrir CNC-vinnslu á þjónustuvélum, þar á meðal álblöndur (6061, 7075), ryðfrítt stál (304, 316), stálblöndur (4140, 4340), títan og verkfræðiplast eins og PEEK, POM og nylon. Þessi úrval gerir þér kleift að aðlaga efnið að verkefni vélmennisins án þess að þurfa að leita annað.
Nákvæmniþol og yfirborðsáferð
NOBLE vinnur sitt besta verk með þröngum vikmörkum. Verkstæðið lítur á víddarnákvæmni og yfirborðsáferð sem kjarna gæðavísa. Fyrir samhæfð drifhús, legusæti og servómótorfestingar safnast lítil villur hratt upp. NOBLE notar CMM kerfi, borholumæla og GD&T skoðun til að athuga mikilvægar víddir. Þetta tryggir mikla afköst og gæði í fyrstu umferð. Fyrirtæki sem bjóða upp á þjónustu fara yfir 98% og fyrsta flokks rekstur helst við 95% eða hærra. NOBLE stefnir að því efsta stigi.
Vottað gæði og þjónusta í fullri stærð
ISO 9001:2015 og ISO 13485:2016
Vottanir sýna að verkstæði fylgir reglunum. NOBLE hefur ISO 9001:2015 og ISO 13485:2016. Sú fyrri nær yfir almenna gæðastjórnun. Sú seinni er fyrir lækningatæki og krefst strangrar skjalfestingar og áhættuáætlunar. Það skiptir máli fyrir lækningavélmenni eða alla notkun þar sem öryggi er mikilvægt. Rekjanleiki nær frá hráefni til fullunninna hluta. Prófunarskýrslur fyrir verksmiðjur, efnasamsetningarskýrslur og lotuvísanir halda öllu skjalfestu.
Hönnun, vinnsla, samsetning og prófanir
NOBLE gerir meira en bara að skera málm. Teymið býður upp á hönnunarstuðning, vélræna vinnslu, samsetningu og prófanir, allt á einum stað. Þeir veita endurgjöf frá DFM áður en þú skerð flísar. Þeir setja upp servómótora og stilla legusæti. Þeir athuga hvort allt passi áður en það er sent. Þessi heildarþjónustulíkan lækkar kostnað og einfaldar framboðskeðjuna. Einn samstarfsaðili sér um allt frá hönnun til lokasamsetningar.
Í samstarfi við NOBLE
Hraðvirk frumgerð til framleiðslu
Það er erfitt að fara úr frumgerð í fulla framleiðslu. NOBLE gerir þá breytingu þægilega. Verkstæðið býður upp á hraða tilboðsgjöf og heldur gæðum óbreyttum frá frumgerð til framleiðslu. Þú færð sama gæðakerfið hvort sem þú þarft 5 hluti eða 5,000. Þessi samræmi skiptir máli fyrir CNC-vinnslu með þjónustuvélmennum, þar sem breytileiki milli lotna getur skaðað afköst.
Sérstök verkfræðiaðstoð
Þú færð sérstakan verkfræðitengilið hjá NOBLE. Sá aðili skilur nákvæma þjónustuvélmenni fyrir CNC vinnslu. Þeir greina vandamál snemma og leggja til lausnir. Þeir hjálpa þér að velja rétt efni og þol fyrir hvern hluta. Þessi stuðningur sparar þér peninga og heldur áætlun þinni á réttri leið. Frá hagnýtu sjónarmiði er þetta samstarf það sem greinir frábæra verkstæði frá góðri.
Manngerð vélmenni: Burðargrindur, samskeyti, stýribúnaðarhús og íhlutir fyrir endaáhrif fyrir framleiðendur manngerðra og samvinnuvélmenna. Hröð tilboðsgerð og samfelldni frá frumgerð til framleiðslu.
NOBLE sameinar sérþekkingu á efniviði, vottaða gæði og alhliða þjónustu. Verkstæðið sér um 5-ása CNC vinnslu, beygju, fræsingu og frágang. Það styður nákvæma vinnslu frá frumgerð til framleiðslu. Fyrir CNC vinnslu með þjónustuvélmennum er þessi heildarpakki erfiður að toppa.
CNC-vinnsla með þjónustuvélmennum snýst í raun um fjóra meginþætti: nákvæmni, val á réttu efni, hönnun með tilliti til framleiðsluhæfni og val á vottaðum samstarfsaðila. Sérhver hluti sem þú framleiðir þarfnast þröngra vikmörka og sömu gæða í hverri lotu. Án þessara mun vélmennið þitt ekki hreyfast eins og það á að gera eða endast mjög lengi. Leiðbeiningarnar í þessari handbók gefa þér gagnlegan upphafspunkt. Notaðu þær í næsta verkefni þínu. Ef þú þarft samstarfsaðila sem uppfyllir þessar þarfir, þá hefur NOBLE færni og vottanir til að hjálpa frá frumgerð til framleiðslu. Þjónustuvélmenni birtast æ oftar á hverju ári á sjúkrahúsum, vöruhúsum og heimilum. Þau munu aðeins virka vel ef hlutar þeirra eru framleiddir með hágæða vinnslu. Rétt nálgun sparar þér vandræði síðar.
Algengar spurningar um þjónustuvélmenni CNC vinnslu
Hvaða vikmörk geta þjónustuvélmenni með CNC vinnslu í raun haldið?
Það fer eftir því hvaða hluta þú ert að smíða. Venjulegir nákvæmnishlutar eru um ±0.002 tommur. Lykilhlutar eins og harmonískir drifhús geta farið allt að ±0.005 mm. Legugöt og festingarfletir þurfa oft að vera innan við 0.013 mm. Í raunveruleikanum ættirðu að láta verkstæðið vita af hörðustu stærðunum snemma. Þannig geta þeir sett upp athuganir sínar.
Hvaða efni hentar best fyrir vélmennahandleggi?
Ál 6061-T6 er besti kosturinn fyrir ramma og sviga. Það er létt, suðnar vel og anodíserar jafnt. Fyrir svæði sem verða fyrir miklu álagi, eins og armlengi, gefur 7075-T6 miklu meiri styrk. Það kostar aðeins meira og getur verið erfiðara að klára vel. Ryðfrítt stál og títan eru notuð fyrir læknisfræðileg eða erfið svæði.
Af hverju er 5-ása vinnsla svona algeng fyrir CNC vinnslu með þjónustuvélmennum?
Samskeyti vélmenna hafa bogadregnar fleti, skáhallar holur og djúpa vasa. Þriggja ása vél þarf nokkrar uppsetningar til að ná þeim öllum. Í hvert skipti sem þú snýrð hlutanum við bætirðu við villu. Fimm ása vél sker flestar fleti í einu. Það þýðir færri uppsetningar, betri röðun og hraðari afhendingu. Að stytta uppsetningar ein og sér getur stytt afhendingartíma verulega.
Þarf ég virkilega ISO 13485 staðalinn fyrir vélmennahluti?
Aðeins ef vélmennið þitt er notað í læknisfræði eða sjúklingaþjónustu. ISO 9001:2015 nær yfir almenna gæðastjórnun. ISO 13485:2016 bætir við ströngum pappírsvinnu og áhættuáætlunum fyrir lækningatæki. Fyrir skurðlækninga- eða sjúkrahúsvélmenni er þessi vottun oft krafist. Fyrir vöruhúsa- eða þjónustuvélmenni er ISO 9001 venjulega í lagi.
Hvernig get ég komið í veg fyrir að þunnir veggir skekkjast við vinnslu?
Styðjið hlutinn á veikustu punktunum. Notið sérsniðna mjúka kjálka eða lofttæmisfestingar til að dreifa klemmukraftinum. Takið léttar skurðir með beittum verkfærum til að lækka skurðþrýsting. Skipuleggið festinguna áður en þið skipuleggið verkfæraleiðina. Ef titringur kemur fram, minnkið þá yfirhengi verkfærisins og reynið að fræsa meðfram skurðarvél. Hægið á spindlinum og aukið fóðrun á tönn ef titringur heldur áfram.
Hvaða yfirborðsáferð þarf að gera á legusætum?
Legusæti þurfa slétt yfirborð til að draga úr núningi og sliti. Í dæminu í greininni kom fram að leguyfirborð þurfa yfirborðsáferð undir Ra 0.4 μm (u.þ.b. 16 míkrótommur). Þéttiyfirborð í samskeytahúsum þurfa venjulega Ra 0.2–0.4 μm. Harð anóðisering getur aukið slitþol á renniflötum. Teljið alltaf fyrst upp hagnýtar áferðir og veljið síðan snyrtifræðilegar áferðir fyrir restina.
Getur ein verkstæði séð um frumgerðasmíði og fulla framleiðslu?
Já, og það er besta uppsetningin. Góður samstarfsaðili gefur endurgjöf frá DFM áður en þú skerð málm. Þeir nota sama gæðakerfið fyrir 5 hluta eða 5,000. Þessi samræmi skiptir máli því breytingar milli lota geta skaðað afköst vélmennisins. Leitaðu að verkstæði með fjölása vélum og innanhúss skoðun.
Hver eru stærstu mistökin sem kaupendur gera?
Sleppa endurgjöf frá DFM. Samstarfsaðili sem skoðar hönnunina þína getur lagt til litlar breytingar. Bættu við ávölum hornum á innri brúnum. Slakaðu á vikmörkum á minna mikilvægum eiginleikum. Þessar lagfæringar lækka kostnað um 20–30% og bæta samræmi. Annað mistök er að velja verkstæði án reynslu af vélmennafræði. Nákvæm CNC vinnsla fyrir vélmenni er ekki það sama og almenn vinnsla.







