
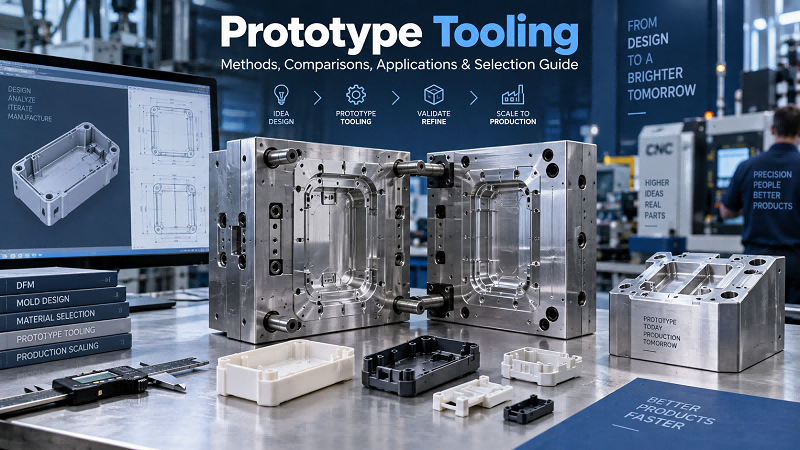
Frumgerðarmót gegna lykilhlutverki milli upphafs vöruþróunar og fullrar framleiðslu. Þau framleiða mótaða hluti með ferlum og efnum sem eru líkust raunverulegum framleiðsluskilyrðum.
Fyrir sprautusteyptar vörur geta frumgerðarmót hjálpað teymum að meta hönnun hluta, efniseiginleika, samsetningargetu, yfirborðsgæði, vikmörk og framleiðsluhæfni áður en fjárfest er í dýrum framleiðslumótum.
Frumgerðarmót geta dregið úr upphaflegri fjárfestingu í verkfærum en veita jafnframt nægilegt starfhæft efni til prófana, hönnunarstaðfestingar, mats á viðskiptavinum, prufuframleiðslu og markaðsstaðfestingar.
Þessi handbók útskýrir hvernig frumgerðarverkfæri virka, hvernig þau eru frábrugðin framleiðsluverkfærum, muninn á beinum og óbeinum hraðverkfærum, hvernig mjúk verkfæri aðlagast ferlinu og hvenær frumgerðarverkfæri ættu að vera valin frekar en þrívíddarprentun eða CNC-vinnslu.
1. Hvað er Frumgerð verkfæri og hvers vegna er það notað?
Frumgerðarmót vísar til móts, deyja, festingar eða annars framleiðslutóls sem er sérstaklega framleitt til framleiðslu á frumgerðum eða hlutum í litlum upplagi.
Við þróun plastvara er venjulega notað frumgerð sprautumóta úr áli, lágkolefnisstáli eða öðrum efnum, sem hægt er að vinna hraðar en hefðbundið hert framleiðslustál.
Megintilgangur frumgerðarmóts er að framleiða hluti með ferli sem er mjög svipað og væntanleg framleiðsluaðferð.
Verkfræðingar geta ekki aðeins metið lögun íhluta, heldur einnig prófað hvernig raunverulegt mótunarefni flæðir, kólnar, minnkar, er úðað og framkvæmt eftir framleiðslu.
Þess vegna er hægt að nota frumgerðartól til: hönnunarstaðfestingar og verkfræðiprófana, virknifrumgerða, mats á efnisafköstum, samsetningar- og þolprófana, staðfestingar á sprautumótunarferlum, markaðsprófana og vottunar sýna viðskiptavina eða reglugerðarprófana, tilraunaframleiðslu, framleiðslu á brúargrindum í litlum upplagi. Annar mikilvægur kostur er sveigjanleiki í hönnun.
Þar sem frumgerðarmót þurfa venjulega minni tíma og fjárfestingu en heildar framleiðslutól, geta verkfræðingar gert hönnunarbreytingar án þess að taka áhættuna á hærri kostnaði sem fylgir því að breyta flóknum framleiðslumótum.
Dæmigert frumgerðarmót hefst eftir að CAD-hönnunin hefur náð tiltölulega stöðugu stigi.
Framleiðandinn fer yfir veggþykkt, teikninguna, hornið, hakið, rifið, nálina, skiptingarlínuna, stöðu hliðsins, stöðu útkasts, vikmörk og áætlað framleiðslumagn.
Eftir DFM greiningu er hægt að vinna úr mótinu, setja það saman, prófa það og aðlaga það.
Síðan eru prófunarhlutarnir skoðaðir svo að verkfræðingar geti ákvarðað mál eða mótunarvandamál áður en lokaframleiðslumótið er framleitt.
Frumgerðartól eru einnig framleiðsluprófunartól sem hjálpa til við að tengja vöruhönnun við stigstærða framleiðslu.
2. Frumgerðarverkfæri vs. Framleiðsluverkfæri: Lykilmunur
Frumgerðarmót og framleiðslumót nota margar af sömu grunnreglum mótunar, en þær eru hannaðar í mismunandi tilgangi.
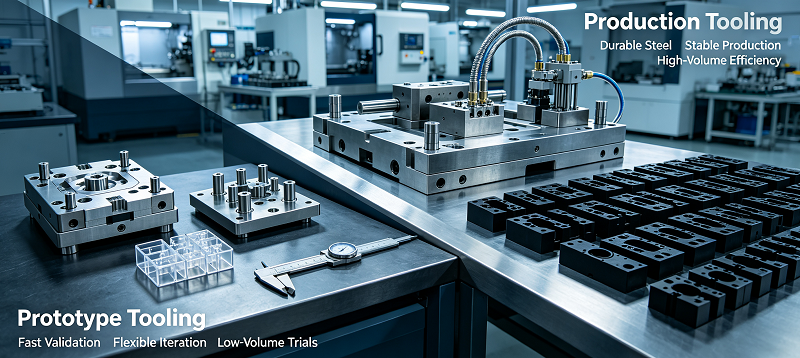
Frumgerðarverkfæri leggja áherslu á hraða, sveigjanleika og lægri upphafsfjárfestingu. Framleiðsluverkfæri leggja áherslu á endingu, endurtekningarhæfni, sjálfvirkni og lægri einingarkostnað en fjöldaframleiðsla. Einn augljósasti munurinn er mótefnið.
Frumgerðarmót eru venjulega úr áli eða mýkri stáltegundum því hægt er að vinna úr þessum efnum fljótt.
Þegar hundruð þúsunda eða milljóna mótunarferla eru nauðsynleg er líklegra að hertu verkfærastáli sé notað í framleiðslumót.
Þess vegna er líftími verkfæranna breytilegur.
Frumgerð af móti gæti aðeins þurft að framleiða tugi, hundruð eða þúsundir hluta.
Framleiðslutæki verða að þola lengri vinnutíma og verða ítrekað að verða fyrir miklum sprautuþrýstingi, háum hita, slípiefnum og sjálfvirkum framleiðsluferlum.
Flækjustig verkfæranna getur einnig verið mjög mismunandi.
Framleiðslumót geta innihaldið mörg holrými, flóknar kælirásir, heithlaupakerfi, sjálfvirkar rennibrautir, lyftur, skynjara, skiptanlegar innsetningar og mjög fínstillt útkastskerfi.
Þegar þessir eiginleikar eru ekki nauðsynlegir fyrir verkfræðilega sannprófun er frumgerðarmótið venjulega einfölduð.
Afhendingartími er annar mikilvægur munur.
Eftir því hversu flækjustig hlutanna er, er hægt að framleiða frumgerð af sprautumóti á tiltölulega skömmum þróunartíma.
Framleiðslutól krefjast venjulega töluverðrar verkfræði, vinnslu, frágangs, staðfestingar og hagræðingar.
Kostnaðurinn fylgir einnig sama mynstri.
Í samanburði við beina frumgerðasmíði krefjast frumgerðarverkfæri fjárfestingar fyrirfram, en þau eru yfirleitt ódýrari en herðandi framleiðsluverkfæri.
Valið á milli þeirra ætti þó ekki eingöngu að ráðast af verði mótsins.
Ef varan er enn að gangast undir tíðar hönnunarbreytingar, mun tafarlaus fjárfesting í framleiðslutólum skapa óþarfa fjárhagslega áhættu.
Frumgerðartól gera verkfræðingum kleift að sannreyna vörur áður en þeir fjárfesta í dýrari framleiðslukerfum.
Þegar rúmfræðileg lögun, efni, vikmörk, mótunarskilyrði og markaðskröfur hafa verið ákvörðuð, verða framleiðslufestingar betri lausn fyrir stórfellda framleiðslu.
Þess vegna, í mörgum þróunarverkefnum, eru þessar tvær aðferðir frekar samverkandi en að keppa hvor við aðra.
Frumgerðarverkfæri staðfesta hönnunar- og framleiðsluferla, en framleiðsluverkfæri veita endingu og skilvirkni sem krafist er fyrir stórfellda framleiðslu.
3. Bein vs. óbein Hröð verkfæri aðferðir
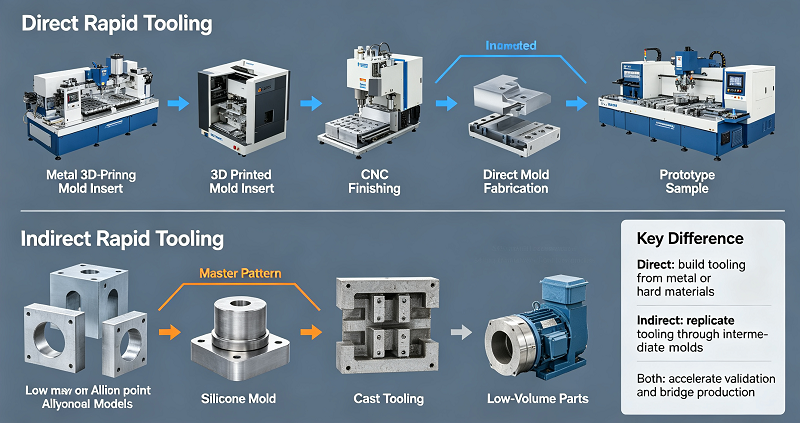
Hraðvinnsla er almennt skipt í beinar aðferðir og óbeinar aðferðir. Báðar þessar aðferðir miða að því að stytta mótþróunartímann, en þær búa til lokamótið eða móthlutana á mismunandi vegu.
Bein hröð verkfæri
Beinar hraðmót eru búin til beint með tækni eins og CNC-vinnslu, málmaukefnisframleiðslu eða öðrum hraðframleiðsluferlum til að framleiða mót, innlegg eða verkfærasamstæður.
Þar sem færri millistig eru nauðsynleg geta bein verkfæri stytt afhendingartímann og einfaldað þróunarvinnuflæðið.
Óbein hröð verkfæri
Óbeinar hraðmót byrja frá aðallíkaninu sem framleitt er með CNC-vinnslu, þrívíddarprentun eða annarri frumgerðartækni.
Notaðu síðan aðalmótið til að búa til aukamót eða mótkerfi, svo sem sílikonmót, steypumót, epoxy resínmót eða önnur eftirlíkingarmót.
Að velja á milli beinna og óbeinna verkfæra
Þegar meiri víddarnákvæmni, sterkari mótefni eða sprautumótunarskilyrði eru nauðsynleg, eru bein mót venjulega hentugri.
Óbein verkfæragerð er aðlaðandi fyrir verkefni sem krefjast mjög lítillar framleiðslugetu, flókinna rúmfræði eða hraða og minni fjárfestingar í verkfæri samanborið við lengri líftíma mótsins.
Rétt aðferð fer eftir framleiðslumagni, efni hlutanna, kröfum um stærð, líftíma verkfæra, yfirborðsáferð, flækjustigi hlutanna og framleiðsluferlinu sem þarf að herma.
Til dæmis, þegar nauðsynlegt er að meta raunverulega afköst hitaplasts, gæti fyrirtækið sem þróar plastskelina notað frumgerð af sprautumóti úr áli.
Þegar aðeins er þörf á litlu magni af pólýúretaníhlutum gæti annað verkefni notað sílikonmót.
Að skilja þennan mun hjálpar verkfræðingum að forðast að velja óþarfa, dýra eða verkfærabundna ferla sem geta ekki endurskapað nauðsynlegar framleiðsluaðstæður.
4. Mjúk verkfæri og hraðverkfæri: Nánari skoðun
Mjúk mót vísa almennt til móts úr efnum sem eru auðveldari og hraðari í vinnslu en hert framleiðslutólstál.
Dæmi geta verið álmót, sílikonmót, pólýúretanmót, epoxy-mót og ákveðin stálmót með lágum hörku.
Helsti kosturinn við mjúk verkfæri er að þau styttir framleiðslutímann.
Mýkri efni er yfirleitt hægt að vinna úr, móta eða steypa hraðar, sem gerir þau hentug til frumgerðarframleiðslu og framleiðslu í litlum upplögum.
Hins vegar þýðir minnkun á hörku venjulega styttri endingartíma verkfæra.
Þegar markmiðið er að framleiða hundruð eða þúsundir íhluta frekar en hundruð þúsunda, þá er þessi málamiðlun ásættanleg.
Þegar þróunarteymið þarf aðeins 500 íhluti til prófana, þá býður fjárfesting í mót sem er hannað fyrir eina milljón lotur nánast engan ávinning upp á.
Hraðvinnsla er víðtækara hugtak sem leggur áherslu á að draga úr þeim tíma sem þarf til að framleiða hagnýt verkfæri.
Eftir því hvaða notkun er notuð geta hraðmót notað blöndu af mjúkum mótefnum, hefðbundinni CNC-vinnslu, aukefnaframleiðslu, hraðri innsetningu móts eða aðrar framleiðsluaðferðir.
Frumgerðarmót úr áli eru eitt algengasta dæmið.
Ál er auðveldara í vinnslu en hert verkfærastál og hefur góða varmaleiðni.
Í framleiðsluferli frumgerðarinnar getur hraðari varmaflutningur stundum stytt mótunarferlið.
Hins vegar er ál mýkra og getur slitnað hraðar við vinnslu á mjög slípandi eða glerfylltum plasti.
Þegar meiri endingu er krafist er hægt að velja verkfæri úr stáli fyrir frumgerðir.
Forhert stál býður upp á gagnlega málamiðlun milli vinnsluhagkvæmni og endingartíma mótsins, sérstaklega þegar frumgerðarframleiðsla gæti færst yfir í brúarframleiðslu.
Þegar óvissa er um kröfur um vöru eru mjúkar festingar einnig mjög verðmætar.
Í stað þess að fjárfesta strax í dýrum framleiðslutækjum geta framleiðendur framleitt takmarkað magn, metið viðbrögð viðskiptavina og gert frekari úrbætur áður en framleiðslugetan er aukin.
Þetta gerir hraðvirk og sveigjanleg verkfæri sérstaklega gagnleg fyrir kynningu á nýjum vörum, þróun lækningatækja, neytendarafeindatækni, bílavarahluti, vélfærafræði, iðnaðarbúnað og önnur verkefni þar sem verkfræðilegar breytingar eru oft gerðar snemma í framleiðslu.
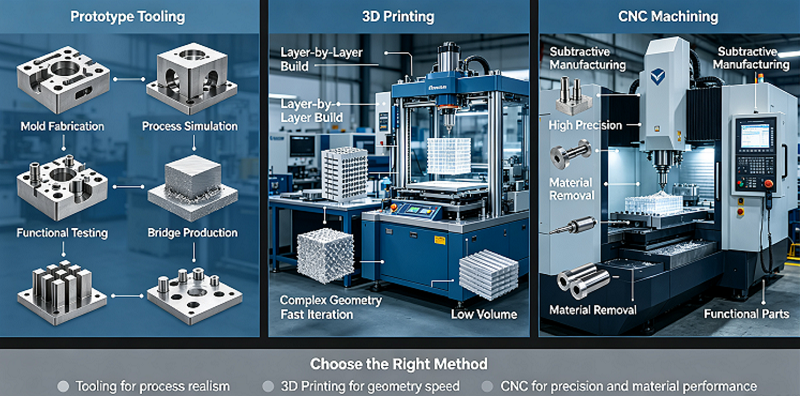
5. Samanburður við aðrar aðferðir við frumgerðasmíði: 3D prentun og CNC vinnslu
Í vöruþróunarferlinu eru frumgerðarmót ekki alltaf fyrsta framleiðsluaðferðin sem notuð er. Verkfræðingar bera þau oft saman við beina frumgerðartækni eins og þrívíddarprentun og CNC-vinnslu. Rétt val fer eftir því hvort verkefnið krefst aðeins fárra einstakra hluta eða þarfnast mótaða íhluta sem líkjast nákvæmlega þeim hlutum sem á að framleiða í framtíðinni.
3D Prentun
Þrívíddarprentun er kjörinn kostur fyrir hraða framleiðslu á flóknum rúmfræðilegum formum án þess að þörf sé á sérstökum verkfærum. SLA, SLS, MJF og FDM tækni gerir verkfræðingum kleift að meta lögun, samsetningu, vinnuvistfræði og grunnvirkni á fyrstu stigum þróunarferlisins.
CNC Machining
CNC vinnsla framleiðir nákvæmar frumgerðir beint úr verkfræðiplasti eða málmum.
Það er sérstaklega hentugt fyrir víddarnákvæmni, vélræna eiginleika og virkniprófanir á framleiðsluhæfum efnum.
Þegar lokaíhluturinn er notaður til mótun koma upp takmarkanir þess, þar sem vinnsla getur ekki endurskapað sama efnisflæði, rýrnun, hliðarmerkingu, suðulínu eða stefnu mótunartrefjanna.
Þegar frumgerðarverkfæri eru skynsamlegri
Þegar verkfræðingar þurfa að framleiða marga eins íhluti með væntanlegu framleiðsluplastefni verða frumgerðartæki verðmætari.
Fyrir mjög snemma hugmyndaþróun er þrívíddarprentun yfirleitt hraðasta lausnin.
Hönnuðir geta framleitt margar útgáfur án þess að smíða mót og borið saman mismunandi rúmfræði fljótt.
Hægt er að nota CNC-vinnslu þegar þörf er á hágæða eða framleiðsluhæfum verkfræðiefnum.
Framleiðslumagn er annar mikilvægur þáttur.
Það er sjaldan hagkvæmt að framleiða einn eða tvo hluti með sérstöku sprautumóti.
Að framleiða hundruð eða þúsundir af sömu plasthlutum breytir útreikningsaðferðinni, þar sem hægt er að úthluta mótkostnaðinum á fleiri hluti.
Einnig ætti að taka tillit til rúmfræði hlutanna.
Plastfrumgerðir sem unnar eru með CNC gætu þurft að breyta rúmfræði sinni vegna þess að skurðarverkfærin þurfa að hafa líkamlegan aðgang að efninu.
Sprautusteypa getur framleitt þunna veggi, rif, odd, klemmur, samþætta eiginleika og flóknar innri mannvirki, sem getur verið erfitt að vinna beint úr eða verið óhagkvæm.
Þrívíddarprentun býður upp á meira rúmfræðilegt frelsi, en prentunarefnin og lagbundin framleiðsluferli geta hegðað sér öðruvísi en lokamynduð fjölliður.
Þess vegna fylla frumgerðarverkfæri verulegt bil á milli einstakra frumgerða og heildarframleiðslu.
Það býður upp á betri skilning á framleiðsluveruleikanum án þess að þurfa að fjárfesta í stórum stíl verkfæra.
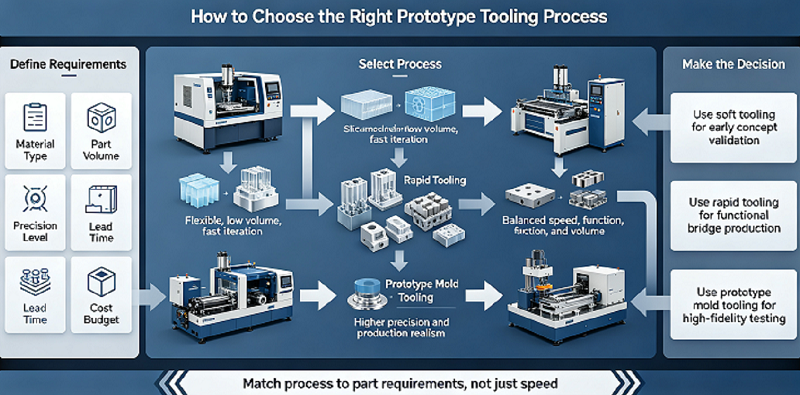
6. Hvernig á að velja rétt Frumgerðarverkfæraferli
Val á vinnsluaðferð fyrir frumgerð ætti að byrja á vinnslutækninni sjálfri.
Verkfræðingar ættu fyrst að ákvarða hvað þarf að prófa.
Sjónrænar frumgerðir, virkniverkfræðilegar frumgerðir, vottunarsýni, prufuframleiðsluíhlutir og markaðsmótaðir hlutar þurfa öll mismunandi framleiðslulausnir.
Framleiðslumagn er eitt það mikilvægasta sem þarf að hafa í huga.
Ef aðeins þarf fimm hluta gæti CNC-vinnsla eða þrívíddarprentun boðið upp á betri efnahagslegan ávinning.
Ef þörf er á hundruðum sprautusteyptra hluta verða frumgerðarmót aðlaðandi þar sem upphaflega fjárfestingu í mótið er hægt að dreifa yfir framleiðslumagnið.
Einnig ætti að meta efnisþarfir eins fljótt og auðið er.
Ef verkefnið krefst raunverulegrar framleiðslu á hitaplasti eins og ABS, PC, PP, PA, POM, PC/ABS eða glerfylltu nyloni, þá gerir sprautumótunartækið frumgerðinni kleift að vinna valda fjölliðuna við raunverulegar mótunaraðstæður.
Flækjustig hluta getur haft áhrif á vinnslukostnað og afhendingartíma.
Einföld mót með beinum aðskilnaðarlínum og takmörkuðum inndráttum er venjulega hægt að framleiða hraðar.
Íhlutir sem krefjast margra rennihluta, lyftara, skrúfaðra innsetninga, flókinna lokana, þröngra vikmörka eða flókinna kælikerfa þurfa viðbótarverkfræði.
Væntanlegur endingartími verkfæra ætti einnig að hafa áhrif á val á efni.
Ál gæti hentað fyrir skammtíma frumgerðarkeyrslur, en forhert stál gæti boðið upp á betra verð þegar búist er við þúsundum eða tugþúsundum hluta.
Þolkröfurnar verða einnig að vera raunhæfar.
Frumgerðarmót geta framleitt nákvæmlega mótaða íhluti, en víddarbreytingar eru undir áhrifum nákvæmni mótvinnslu, rýrnunarhraða fjölliða, mótunarskilyrða, hönnun hliðs, kælingar, veggþykktar og rúmfræði hluta.
Þess vegna krefst vel heppnað verkefni náins samstarfs vöruhönnuða, mótverkfræðinga, CNC-vélamanna og sprautusteypusérfræðinga.
Framleiðslugreiningu og hönnun ætti að vera lokið áður en framleiðsla á mótum hefst.
Verkfræðingar ættu að fara yfir teiknihorn, einsleita veggþykkt, rif, útskot, hak, radíus, aðskilnaðarlínu, hlið, útkastsstöðu, rýrnun og vikmörk.
Ef líklegt er að verkefnið fari í brúarframleiðslu eða fjöldaframleiðslu, ættu ákvarðanir sem teknar eru við framleiðslu á frumgerð mótsins að styðja framtíðar framleiðslustefnur.
Staðsetning hliðsins, val á aðskilnaðarlínu, efniseiginleikar og mótunarbreytur sem ákvarðaðar eru við framleiðslu frumgerðar geta veitt verðmætar upplýsingar við hönnun lokaframleiðslumótsins.
Þess vegna ætti að meta kostnað ásamt áhættu.
Besta aðferðin við frumgerðartól getur náð nægilegri raunsæi í framleiðslu til að svara verkfræðilegum spurningum verkefnisins án þess að auka óþarfa flækjustig tækja.
7. Af hverju að velja NOBLE sem þinn Frumgerð verkfæri framleiðandi
NOBLE er kínversk-breskt samstarfsfyrirtæki sem hefur fengið viðurkenningu frá stjórnvöldum sem „þjóðlegt hátæknifyrirtæki“. Við höfum tvær meginstefnur í rekstri: „Snjallframleiðsla“ og „umhirðuvörur“. „Snjallframleiðsla“ sérhæfir sig í að veita viðskiptavinum verkefnastuðningsþjónustu, þar á meðal vinnslu og framleiðslu hluta.
Meira en 10 ára reynsla af faglegri framleiðslu og hraðri frumgerðargerð. Skilvirkt teymi okkar veitir öflugan stuðning við ný verkefni til að uppfylla kröfur þínar að fullu; Staðlað stjórnun færir strangt gæðaeftirlit með hlutum og vörum; sanngjarnt vinnuflæði skilar lægri kostnaði með sömu gæðum.
Eftir ára erfiða vinnu og þróun hefur NOBLE smám saman umbreyst úr fyrirtæki sem sérhæfir sig í nákvæmnivinnslu og framleiðslu á hlutum með heildstæða þjónustugetu í iðnaðarkeðjuna í þjónustumiðað fyrirtæki sem veitir fullan stuðning við öll verkefni viðskiptavina.
NOBLE er traust heildarlausn fyrir sérsniðna framleiðslu, allt frá frumgerðahönnun til framleiðslu, með miklum framleiðsluauðlindum, viðeigandi tækni, straumlínulagaðri framleiðslu, sérfræðileiðsögn og fullkomnu gæðaeftirlitsferli til að gera hugmyndir þínar að veruleika.
NOBLE hefur eftirfarandi hæfnisvottorð:
ISO 9001: 2015 – Öflug gæðastjórnun fyrir almenna framleiðslu. Samræmd ferli. Skjalfest eftirlit. Rekjanleg skoðun.
ISO 13485: 2016 – Strangari gæðastaðlar fyrir hluta lækningatækja. Strangt ferlispróf. Fullur rekjanleiki. Nauðsynlegt fyrir ígræðanlega og skurðaðgerðarhluta.
Niðurstaða
Frumgerðarverkfæri bjóða upp á áhrifaríka brú á milli frumgerðar á fyrstu stigum og fullrar framleiðslu.
Það gerir verkfræðingum kleift að prófa framleiðsluefni, mótun, vikmörk, samsetningargetu og framleiðsluhæfni áður en fjárfest er í fjöldaframleiðslutólum.
Í samanburði við þrívíddarprentun og CNC-vinnslu verða frumgerðartæki sérstaklega verðmæt þegar verkefni krefst raunverulegra mótaðra hluta eða mikils fjölda virkra frumgerða.
Með því að velja rétt mótefni, framleiðsluaðferðir, flækjustig mótsins og afköst geta framleiðendur dregið úr þróunaráhættu, bætt vöruprófun og náð fram greiðari umskipti frá frumgerð til framleiðslu.
Spurningar
1. Hvaða eftirvinnsluaðgerðir eru samhæfar frumgerðum mótuðum hlutum?
Algengir möguleikar eru meðal annars málun, leysimerking, ómsuðu og heitstimplun; hagkvæmni þarf að staðfesta fyrirfram í samræmi við mótefni.
2. Er hægt að breyta frumgerðum af verkfæramótum síðar til að verða framleiðsluhæf mót?
Hlutabreyting er möguleg, en umfangsmikil endurvinnsla kostar oft meira en að smíða nýtt formlegt mót.
3. Hvaða áhættur geta komið upp þegar glerfyllt efni eru notuð með frumgerðarmótum úr áli?
Mikil slit á mótinu styttir líftíma mótsins; mælt er með forhertum stálmótum til langtímanota.
4. Hvernig hefur umhverfishitastig áhrif á niðurstöður prófana á sprautumótun frumgerða?
Umhverfishitastig hefur áhrif á kælihraða hlutans og lokarýrnun; prófunarumhverfið ætti að vera stöðugt.
5. Er hægt að endurtaka yfirborðsáferð með mjúkum frumgerðarverkfærum?
Einfaldar áferðir eru í boði, en flóknar fínar áferðir slitna hratt; hert stál virkar betur.






