
Hvernig smíða framleiðendur í raun hvarfefnisdiskar? Þessir litlu hlutar knýja nútíma greiningartækni áfram. Ferlið byrjar með hráplasti og fer í gegnum nokkur framleiðslustig. Sprautusteypa mótar diskinn fyrir stórfellda framleiðslu. Hitamótun virkar fyrir minni lotur. Nákvæm vinnsla bætir við nákvæmum smáatriðum. Næst kemur hvarfefnishlöðun og frystþurrkun til að halda hlutunum stöðugum. Hver aðferð hentar mismunandi þörfum. Þessi handbók útskýrir skrefin. Við fjöllum um efni, hönnunarmöguleika og val á réttum samstarfsaðila. Að þekkja þessar upplýsingar hjálpar þér að taka betri ákvarðanir fyrir greiningarverkefni þín. Öll framleiðslukeðjan skiptir máli, frá fyrstu mótinu til loka dropans af hvarfefninu inni í þessum diskum.
Leiðir til að búa til hvarfefnisdiskífur
Að velja hvernig á að búa til hvarfefnisdiskíhluti fer eftir þremur þáttum: hversu marga þú þarft, hversu nákvæmir þeir verða að vera og hversu mikið þú getur eytt. Hver aðferð hefur sína kosti. Sumar búa til marga diska fljótt. Aðrar búa til mjög nákvæma hluti fyrir flóknar hönnun. Að þekkja þessa möguleika hjálpar þér að velja réttu aðferðina fyrir verkefnið þitt. Við skulum skoða helstu leiðirnar.
Sprautumótun til að búa til mikið af hvarfefnisdiskum
Þegar þú þarft hundruð þúsunda diska fyrir greiningarverkefnið þitt er sprautusteypa besti kosturinn. Þetta ferli keyrir sama hringrásina aftur og aftur og framleiðir eins hluta á lágum kostnaði á disk.
Ferlisskrefin og lykilstillingar
Hringrásin hefur fjögur skref. Fyrst lokast mótið og læsist með miklum þrýstingi. Síðan rennur brætt plast inn í mótið. Næst kólnar plastið og harðnar. Að lokum opnast mótið og pinnar ýta diskinum út. Fyrir þunnar diska tekur einn hringrás um 15 til 20 sekúndur.
Hitastýring er mjög mikilvæg fyrir árangur. Vélin verður að hita plastið jafnt upp að bræðslumarki. Fyrir pólýprópýlen er það um 380 til 450°C. Mótið er kaldara, venjulega 50 til 80°C. Þessi munur hjálpar hlutanum að harðna hraðar. Sprautuþrýstingur er venjulega 10,000 til 30,000 psi. Haldþrýstingurinn heldur síðan plastinu þéttu þegar það skreppur saman við kælingu. Án góðs haldþrýstings getur diskurinn beygst eða fengið beyglur.
Staðsetning loka er sérstaklega mikilvæg fyrir kringlóttar diska. Lok í miðjunni leyfir plasti að flæða jafnt að brúnunum. Þetta dregur úr flæðislínum og álagi inni í diskinum. Loftræsting skiptir einnig máli. Ef loft festist getur það valdið brunasárum eða að hlutar fyllist ekki alveg. Þunnar loftopnanir hleypa lofti út án þess að plast leki.
Algeng plast og notkun þeirra
Þrjár plasttegundir eru algengastar í greiningum. Pólýprópýlen (PP) er efnaþolið og virkar með mörgum hvarfefnum. Pólýstýren (PS) er mjög gegnsætt, gott fyrir sjónræna greiningu. Pólýkarbónat (PC) er sterkt og þolir hita, gott fyrir erfiða notkun. Hvort um sig hefur sína kosti og galla. PP er fyrir staðlaðar prófanir. PS er fyrir flúrljómunar- eða gleypnimæla. PC er fyrir tæki á heilsugæslustöðvum sem verða fyrir harðri notkun.
Varmaformun fyrir litlar framleiðslulotur
Sprautusteypa krefst dýrra stálmóta. Sá mikli kostnaður er í lagi fyrir stórar framleiðslulotur. Fyrir minni framleiðslulotur er hitamótun hraðari og ódýrari.
Aðferðir við lofttæmis- og þrýstimyndun
Báðar aðferðirnar byrja eins. Flat plastplata er hituð þar til hún mjúknar. Síðan mótast hún yfir mót. Í lofttæmismótun fjarlægir dæla loft undan plötunni. Loftþrýstingur að utan ýtir plötunni á mótið. Þetta gefur góðar smáatriði á annarri hliðinni. Þrýstimótun bætir við þjappuðu lofti fyrir ofan plötuna. Þetta ýtir plastinu í skarpar horn og djúp form. Smáatriðin verða mun betri.
Þunnveggja diskar virka best með þessum aðferðum. Veggirnir haldast jafnir yfir hlutinn. Álmót koma í stað stáls, sem lækkar kostnað og flýtir fyrir afhendingu.
Kostir fyrir frumgerðir og litlar framleiðslulotur
Lítil framleiðsla gefur þér sveigjanleika. Hitamótunarmót kosta mun minna en sprautumót. Biðtími er frá mánuðum upp í vikur. Þú getur prófað margar diskahönnun hratt. Prófaðu mismunandi rásaþykkt, röðunarmerki eða skipulag hvarfefnabrunna. Þegar hönnunin er tilbúin geturðu aukið framleiðsluna af öryggi. Þetta virkar vel fyrir rannsóknir og þróun, klínískar rannsóknir og sérsniðnar greiningarvettvanga.
| aðferð | Hljóðstyrkshæfi | Verkfærakostnaður | Lead Time | Nákvæmnistig |
| Injection molding | Framleiðsla í miklu magni | Hár | 8-16 vikur | Mjög góð |
| Hitamótun | Lítil keyrsla | Lág | 2-4 vikur | Góð |
| CNC machining | Frumgerðir, sérsmíðaðir hlutar | Ekkert (uppsetningargjald) | 1-2 vikur | Mjög há |
Nákvæm vinnsla og auka skref
Sumir hlutar hvarfefnisdisks þurfa eiginleika sem ekki er hægt að búa til með mótun einni og sér. Þar hjálpa vinnsluvinnsla og auka skref.
CNC vinnsla fyrir mjög nákvæma hluti
CNC-fræsun og beyging skera hluti úr heilum blokkum. Þeir geta verið eins nákvæmir og brot úr millimetra. Þetta er mikilvægt fyrir vökvarásir, pressuhluta og jöfnunargöt. Akrýl sker hreint og er næstum eins gegnsætt og gler. PEEK þolir mikinn hita og sterk efni. Vélvinnsla kostar meira á hvern hlut en mótun. En það þarf engan mótkostnað yfir höfuð. Fyrir frumgerðir eða litlar framleiðslulotur virkar þessi málamiðlun.
Laserskurður og upphleyping fyrir sérstaka eiginleika
Leysir skera án þess að snerta hlutinn. Einbeittur geisli gufar upp efni eftir ákveðinni leið. Þetta er gagnlegt fyrir loftræstihol, hvarfefnisbrunna og raufar. Engin slit á verkfærum á sér stað og svæðið sem verður fyrir hita er lítið. Upphleyping notar hita og þrýsting til að bæta við upphleyptum eða inndregnum eiginleikum. Þú getur búið til örvökvarásir, röðunarmerki eða áferðarflöt. Báðar aðferðirnar bæta sveigjanleika við framleiðsluferlið.
Mörg verkefni nota blöndu af aðferðum. Þú gætir sprautumótað diskinn fyrir mikið magn og síðan leysigeislað hvarfefnisbrunnana til að fá nákvæmni. Rétt blanda framleiðsluferla sparar tíma og peninga og nær jafnframt gæðamarkmiðum þínum.
Sprautumótun fyrir hvarfefnisdiskífur
Fyrir stórfellda greiningarframleiðslu er sprautusteypa besti kosturinn. Þetta framleiðsluferli neyðir brætt plast inn í stálmót. Niðurstaðan er þúsundir eins hluta. Hver og einn passar nákvæmlega við fyrri. Þessi samræmi er mikilvæg fyrir greiningartæki. Við skulum fara í gegnum skrefin.
Skref-fyrir-skref sprautumótunarferli
Sprautumótunarferlið fylgir skýrri röð. Mótið lokast þétt. Brætt plast skýst inn. Plastið kólnar og harðnar. Mótið opnast. Hluturinn kemur út. Fyrir þunnan disk tekur þetta um 15 til 20 sekúndur.
Móthönnun fyrir diskaform
Hönnun mótsins skiptir miklu máli fyrir kringlóttar diska. Hliðið ætti að vera í miðjunni. Þetta gerir plastinu kleift að flæða jafnt að brúnunum. Það dregur úr álagi og kemur í veg fyrir aflögun. Loftop eru líka mikilvæg. Þau leyfa innilokuðu lofti að sleppa út við sprautumótunarferlið. Án þeirra færðu brunamerki eða ófullkomna hluta. Útkastarpinnar ýta fullunnu diskinum út. Settu þá á óviðeigandi fleti til að forðast merki.
Hita- og þrýstingsstýring
Hitastýring er lykilatriði í sprautumótunarferlinu. Tunnan hitar plastið. Fyrir pólýprópýlen er það um 180 til 250°C. Mótið helst kaldara, um 10 til 27°C. Þetta hjálpar plastinu að harðna hraðar. Þrýstingsstýring er einnig mikilvæg. Sprautuþrýstingurinn er frá 6.5 til 2.2 bar (10,000 psi) (10.000 psi) (30,000 psi). Haldaþrýstingurinn heldur plastinu þéttu þegar það skreppur saman. Rangar stillingar valda beyglum, aflögun eða stuttum skotum.
Hitaplast fyrir íhluti hvarfefnisdiska
Efnisval skiptir miklu máli. Hvert plast hefur einstaka styrkleika. Rétt efni hjálpar disknum þínum að virka vel í greiningartækinu þínu.
Pólýprópýlen, pólýstýren, pólýkarbónat
Þrjár tegundir af hitaplasti eru ráðandi í greiningum. Pólýprópýlen (PP) býður upp á góða efnaþol. Það virkar vel með mörgum hvarfefnum. Pólýstýren (PS) er frábært fyrir sjónræna skýrleika. Ljós fer hreint í gegn. Pólýkarbónat (PC) eykur styrk og hitaþol. Hvert efni þjónar mismunandi tilgangi. PP er fyrir staðlaðar prófanir. PS er fyrir sjónræna greiningu. PC er fyrir sterk tæki á heilsugæslustöðvum.
Efnaþol og ljósfræðileg skýrleiki
Þessir tveir eiginleikar draga oft í gagnstæðar áttir. PP þolir efni vel en lítur óskýrt út. PS er gegnsætt en getur sprungið undir áhrifum sumra efna. PC er í miðjunni. Fyrir íhluti hvarfefnisdisks skal para efnið við hvarfefnið. Sterk leysiefni þurfa PP. Sjónræn greining þarf PS eða PC.
Kostir og gallar sprautumótunar
Allar framleiðsluaðferðir hafa sína kosti. Sprautusteypa hefur mikla kosti. En hún hefur líka kostnað í för með sér.
Mikil afköst og endurtekningarhæfni
Hraði er stærsti kosturinn. Eitt mót framleiðir þúsundir hluta á klukkustund. Hver hluti er eins og sá fyrri. Þessi endurtekningarhæfni er mikilvæg fyrir greiningu. Prófunarniðurstöður eru háðar samræmdum diskvíddum. Sprautusteypa tryggir þessa samræmi. Fagleg þekking NOBLE á vélrænni vinnslu tryggir að mótin séu smíðuð samkvæmt nákvæmum forskriftum.
Háir verkfærakostnaður og afhendingartími
Ókosturinn er upphafskostnaðurinn. Stálmót eru dýr. Þau geta kostað tugi þúsunda dollara. Afhendingartími er 8 til 16 vikur. Fyrir litlar framleiðslulotur er erfitt að réttlæta þessa fjárfestingu. En fyrir framleiðslu í miklu magni lækkar kostnaðurinn á hvern hluta verulega. Upphafsfjárfestingin borgar sig með magni.
Varmaformun og vinnsla á íhlutum hvarfefnisdiska
Þegar sprautusteypa hentar ekki verkefninu þínu, þá eru tvær aðrar aðferðir til að búa til fullunna hvarfefnisdiskífa. Varmamótun hentar fyrir meðalstór magn og kostar minna verkfæri. CNC-vinnsla veitir nákvæmni fyrir flóknar hönnun. Hver aðferð þjónar mismunandi tilgangi í greiningarframleiðslu.
Upplýsingar um hitamótunarferli
Hitamótun hefst með flatri plastplötu. Hiti mýkir plötuna þar til hún beygist auðveldlega. Síðan teygist platan yfir mót. Þetta ferli virkar vel fyrir þunnveggja diska sem notaðir eru í mörgum greiningartækjum.
Lofttæmismótun vs. þrýstimótun
Lofttæmismótun dregur loft út undan heitri plötunni. Loftþrýstingur utan frá þrýstir plastinu niður á mótið. Þessi aðferð fangar smáatriði á annarri hlið hlutarins. Þrýstimótun bætir þrýstilofti við ofan á plötuna. Þessi aukakraftur þrýstir plastinu í skarpari horn og dýpri dældir. Niðurstaðan er nálægt gæðum sprautumótunar.
Þunnveggja diskar henta vel báðum aðferðum. Veggþykktin helst jöfn um allan hlutinn. Álmót koma í stað dýrra stálverkfæra. Þetta lækkar kostnað og styttir afhendingartíma úr mánuðum í vikur.
Notkun á þunnveggja diskum
Margar greiningarpallar nota þunnar diska með grunnum brunnum fyrir hvarfefni. Hvert hvarfefni þarf nákvæma staðsetningu í brunninum. Hitamótun býr til þessa eiginleika án þess að þurfa mikla fjárfestingu í sprautumótun. Klínískar rannsóknir hefjast oft með hitamótuðum hlutum. Hönnunarteymi prófa mismunandi brunndýpt og rásarskipulag fljótt. Þegar hönnunin hefur sannað sig er hægt að stækka framleiðsluna.
CNC vinnsla fyrir nákvæmni hvarfefnisdiskífa
Sumir íhlutir hvarfefnisdisks þurfa eiginleika sem hitamótun getur ekki framleitt. Sprautusteypa stendur frammi fyrir svipuðum takmörkunum með flóknum rúmfræði. Djúpar rásir, skarpar horn og undirskurðir krefjast annarrar aðferðar. CNC-vinnsla sker þessa smáatriði beint úr föstu efni.
Fræsing og beygja fyrir flóknar rúmfræðir
CNC-fræsing fjarlægir efni með snúningsskurðartólum. CNC-beyging snýr vinnustykkinu á meðan kyrrstætt verkfæri mótar það. Saman skapa þessar aðferðir flóknar rúmfræði með þröngum vikmörkum. Vökvarásir haldast innan brots úr millimetra. Stillingarholur passa nákvæmlega saman. Þessi nákvæmni skiptir máli þegar hvarfefni verða að flæða um þröngar brautir án þess að leka.
Efni eins og akrýl og PEEK
Akrýlframleiðsla er hrein og býður upp á sjónræna skýrleika sem líkist gleri. PEEK þolir háan hita og sterk efni. Báðar efnin henta vel fyrir frumgerðardiska og litlar framleiðslulotur. Vinnsla kostar meira á hlut en hitamótun. En engin fjárfesting í verkfærum þýðir að þú getur breytt hönnun frjálslega milli lota.
| Aspect | Hitamótun | CNC Machining |
| Flækjustig eiginleika | Takmarkað við grunnar aðferðir | Fínar smáatriði, skarpar horn, djúpar rásir |
| Þolmörk | Breiðari, þykkt hluta er breytileg | Þétt, brot úr millimetra |
| Kostnaður á hlut | Lægri við meðalstóran styrk | Hærra, engin fjárfesting í verkfærum |
| Hentar rúmmáli | Miðlungs framleiðslumagn | Frumgerðir, litlar framleiðslulotur |
| Efnissveigjanleiki | Aðeins hitaplast | Málmar og plastefni |
Samanburður við framleiðslu á íhlutum kolefnis hvarfefnisdiska
Kolefniskeramikdiskar byrja með ofnum kolefnisþráðum sem eru mótaðir í diskaform. Þessi aðferð, sem byggir á undirlagi, hefur eitthvað sameiginlegt með hitamótun. Báðar aðferðirnar móta flatt upphafsefni í loka diskaform.
Líkindi í aðferðum við að móta diska
Bæði hitamótun og framleiðsla á kolefniskeramikdiskum byggja á því að móta plötulíkt efni yfir eða í mót. Hiti og þrýstingur gegna lykilhlutverki í báðum ferlunum. Diskformið myndast með stýrðri aflögun frekar en efnisflutningi.
Mismunur á efniseiginleikum og notkun
Líktin enda þar. Kolefniskeramikdiskar bjóða upp á mikinn styrk og varmaleiðni. Þeir þjóna þörfum sem eru langt umfram greiningar. Bæði hitamótuð plast og sprautusteypa virka með líffræðilegum hvarfefnum. Kolefniskeramik gerir það ekki. Efnisvalið ræður notkuninni. Fyrir greiningardiska eru hitaplastar enn staðalinn vegna þess að þeir standast efni, hleypa ljósi í gegn og eru ódýrari.
Hleðsla og frágangur hvarfefnis fyrir íhluti hvarfefnisdiskanna
Plastdiskurinn er bara ytri hlutinn. Raunverulegt gildi í greiningu kemur frá hvarfefninu að innan. Hleðsla og frágangur breyta berum hluta í vinnsluhluta hvarfefnisdisksetts. Þetta stig nær yfir allt frá hreinsun með vatni til frostþurrkunar. Hvert skref heldur hvarfefninu virku. Förum í gegnum framleiðsluskrefin.
Frostþurrkun til að stöðuga hvarfefni
Fljótandi hvarfefni missa kraft sinn með tímanum. Þau brotna hraðar niður við stofuhita. Frostþurrkun leysir þetta vandamál. Þetta ferli tekur vatn úr hvarfefninu en heldur uppbyggingu þess óbreyttri. Niðurstaðan er þurrt duft sem helst gott í marga mánuði.
Skref í frystþurrkunarferlinu
Ferlið hefst með hreinu vatni. Hver dropi fer í gegnum hreinsunarkerfi. Öfug osmósa og afjónun fjarlægja steinefni og óhreinindi. Vatnið verður að uppfylla strangar hreinleikakröfur. Þetta hreina vatn verður grunnurinn að öllum hvarfefnablöndum.
Næst kemur undirbúningur hvarfefnisins. Starfsmenn blanda virku innihaldsefnunum í nákvæmu magni. Þeir stilla magnið til að fá réttan viðbragðshraða og næmi. Hver lota hvarfefnis er prófuð áður en lengra er haldið. Blandan fer í gegnum síu. 0.2 míkron sía fjarlægir bakteríur og agnir. Þetta skref heldur lokaafurðinni sæfðri.
Síaði vökvinn fer í diskholurnar. Hver hol fær mældan skammt. Síðan fara diskarnir í frystiþurrkara. Hitastigið lækkar niður fyrir -40°C. Þetta frýs vökvann hratt. Lofttæmisdæla fjarlægir loftið. Þrýstingurinn í hólfinu lækkar niður í nokkra millitorra. Við þetta lofttæmi breytist ísinn beint í gufu. Þetta kallast sublimation. Vatnið yfirgefur hvarfefnið án þess að verða fljótandi aftur. Hringrásin stendur yfir í 12 til 48 klukkustundir. Í lokin verður þurr, porous kaka eftir í hverjum holu.
Að tryggja virkni og geymsluþol hvarfefna
Gæðaeftirlit tryggir áreiðanleika ferlisins. Á 30 daga fresti framkvæmir framleiðsluteymið prófanir með eðlilegum og óeðlilegum eftirlitsþáttum. Þeir prófa einnig á hverju nýju lotunúmeri. Í hvert skipti sem framleiðsluferlið breytist er prófað aftur. Þessi áætlun greinir vandamál áður en þau hafa áhrif á niðurstöður.
Viðmiðunarprófin virka eins og sjúklingasýni. Eðlileg viðmið gefa þekkta heilbrigða niðurstöðu. Óeðlileg viðmið gefa þekkta jákvæða niðurstöðu. Hvarfefnisdiskarnir verða að passa við báða. Ef þeir gera það ekki, þá aðlagar teymið formúluna. Þeir athuga einnig viðbragðsskilyrði. Hitastig, pH og ræktunartími skipta öll máli. Lítil breyting á einhverjum þætti getur breytt niðurstöðu prófsins.
Undirumbúðir og samsetning
Þegar hvarfefnið er orðið stöðugt þarf að vernda diskinn. Raki og ljós geta skemmt þurra hvarfefnið. Rétt umbúðir halda því öruggu við flutning og geymslu.
Fljótandi vs. frostþurrkað hvarfefni
Ekki þarf frostþurrkun á öllum hvarfefnum. Fljótandi hvarfefni henta í sumum tilfellum. Þau eru einfaldari í framleiðslu. Engin þurrkun þýðir hraðari framleiðslu. En fljótandi hvarfefni þurfa kæliflutninga. Kælibílar og geymsla auka kostnað. Þau hafa einnig styttri geymsluþol. Flest fljótandi hvarfefni endast í 6 til 12 mánuði.
Frostþurrkað hvarfefni endast lengur. Þau geta geymst á hillu við stofuhita í 18 til 24 mánuði. Sendingarkostnaður er minni án kælingar. Kostnaðurinn felst í auka framleiðsluferlinu. Frystiþurrkun eykur tíma og kostnað við búnað. Fyrir margar greiningarvörur er lengri geymsluþol þess virði.
Samþætting við diskundirlag
Efni diskanna verða að virka með völdu hvarfefnisformi. Fljótandi hvarfefni þurfa þétta holu. Þéttiefnið kemur í veg fyrir leka og uppgufun. Frostþurrkað hvarfefni þurfa rakaþröskuld. Diskurinn sjálfur eða álþynnuþétting heldur raka úti.
Sumir diskar eru með marglaga hönnun. Plastbotninn heldur þurra hvarfefninu. Álpappír lokar efri hluta prófunarinnar. Lokið flagnar af eða gatast við prófunina. Þessi hönnun verndar hvarfefnið við geymslu. Við notkun endurvatnar sýnið þurra duftið. Viðbrögðin hefjast strax.
Samþættingarferlið krefst vandlegrar meðhöndlunar. Starfsmenn vinna í hreinu herbergi. Umhverfið helst þurrt og hitastýrt. Sjálfvirkni sér um fyllingu og innsiglun. Þetta dregur úr mannlegum mistökum og heldur framleiðslunni stöðugri. Fullbúnu diskarnir fara í poka með þurrkefni. Hver poki inniheldur einn eða fleiri diska. Lokapakkinn fer í öskju til sendingar.
Hönnunaratriði fyrir íhluti hvarfefnisdisks
Góð hönnun byrjar löngu áður en fyrsta mótið opnast. Valin sem þú tekur á pappírnum móta hvert skref framleiðslunnar. Hugsaðu um hvernig hlutinn mun flæða, kólna og losna úr verkfærinu. Hugsaðu um hvernig hvarfefnið mun haga sér inni í fullunnu diskinum. Þessar ákvarðanir ákvarða hvort varan þín virki áreiðanlega í greiningarferlinu.
Hönnun fyrir framleiðslugetu (DFM)
Hönnun með tilliti til framleiðsluhæfni þýðir að búa til hluti sem eru auðveldir í framleiðslu án þess að skerða afköst. Sérhver eiginleiki sem þú bætir við kostar tíma og peninga. Sérhvert horn og veggþykkt hefur áhrif á hvernig plastið fyllir mótið. Snjallir hönnuðir einfalda hvar sem þeir geta.
Dröghorn, veggþykkt og rif
Dregghornar eru örlítið keilur á lóðréttum veggjum. Þeir leyfa fullunnum hluta að losna úr mótinu án þess að festast. Án nægilegs dregs geta útkastarpinnarnir ýtt sér í gegnum hlutinn eða skilið eftir sig merki. Algengt dregshorn er á bilinu 0.5 til 2 gráður. Þunnir diskar þurfa minni dregsúg en háir hlutar, en þeir þurfa samt smá.
Þykkt veggja skiptir alveg jafn miklu máli. Jafnir veggir kólna jafnt og koma í veg fyrir aflögun. Ef einn hluti er þykkari en annar, þá minnkar hann á annan hátt. Það skapar innri spennu og víddarrek. Fyrir íhluti hvarfefnisdisks skal halda veggjum á milli 0.5 og 2.0 mm. Rifjur auka stífleika án þess að auka þykkt. Þær styðja við slétt yfirborð og koma í veg fyrir beygju. Setjið rifin gagnstætt flæðisstefnunni til að ná sem bestum árangri.
Staðsetning hliðs og útkastspinna
Staðsetning hliðsins stýrir því hvernig plast fer inn í mótholið. Fyrir kringlótta diska gefur miðjuhliðar jafnasta flæði. Plastið dreifist út á við í geislalaga mynstri. Þetta dregur úr suðulínum og innilokuðu lofti. Kanthliðar virka líka, en þær geta skapað veikleika þar sem flæðisfrontar mætast.
Útkastarpinnar ýta fullunnu hlutnum út úr mótinu. Staðsetning þeirra hefur áhrif á sýnilegt yfirborð. Setjið þá á falda staði eða eiginleika sem skipta ekki máli útlitslega. Pinnar á greiningarglugga geta dreift ljósi og spillt sjónrænum lestum. Vinnið með mótunarfélaga ykkar snemma að því að skipuleggja staðsetningu hliðs og pinna.
Efnisval byggt á afköstum
Plastið sem þú velur verður að gera meira en bara að halda lögun. Það verður að virka með hvarfefninu og greiningaraðferðinni. Hvert efni býður upp á mismunandi styrkleika.
Sjónræn skýrleiki fyrir greiningarglugga
Margar greiningarprófanir lesa niðurstöður í gegnum diskinn sjálfan. Flúrljómun, gleypni og litrófsmælingar þurfa allar skýrar ljósleiðir. Pólýstýren býður upp á framúrskarandi skýrleika með um 90% ljósgegndræpi. Pólýkarbónat gegnsýrir aðeins minna en þolir betur högg. Hringlaga ólefínfjölliður (COP) veita enn meiri skýrleika og minni sjálfflúrljómun. Passið efnið við greiningarbylgjulengd og merkisstyrk.
Lífsamhæfni og sótthreinsun
Íhlutir hvarfefnisdiskanna snerta líffræðileg sýni. Efnið má ekki leka frá sér efni sem trufla efnahvörf. Það verður einnig að standast sótthreinsunarferlið. Etýlenoxíðgas virkar með flestum hitaplastefnum. Gammageislun getur mislitað sumar fjölliður. Sjálfsofnun við hátt hitastig takmarkar notkun við efni eins og PEEK eða pólýkarbónat. Athugaðu samhæfni áður en þú ákveður efni.
Þolmörk og yfirborðsáferð íhluta hvarfefnisdiskanna
Þolmörk skilgreina hversu miklar breytingar eru leyfðar í hverri vídd. Yfirborðsáferð hefur áhrif á hvernig vökvar hreyfast í gegnum rásir. Báðar hafa áhrif á hvort prófunin gefur samræmdar niðurstöður.
Dæmigert vikmörk fyrir vökvarásir
Vökvarásir þurfa nákvæma stjórnun. Lítil breytingar á þvermáli breyta háræðaflæði og blöndunarhegðun. Taflan hér að neðan sýnir staðlaðar og þrengri vikmörk fyrir mál rásanna.
| Breytu | Þolmörk vörulista | Hert umburðarlyndi |
| Innri þvermál (ID) | ±0.02 mm eða 5% | ± 0.005 mm |
| Ytra þvermál (OD) ≤ 5 mm | ± 0.05 mm | ± 0.01 mm |
| Ytra þvermál (OD) > 5 mm | ± 0.10 mm | ± 0.03 mm |
| Sammiðjun (OD-til-ID) | < 5% veggjabreyting | < 2% veggjabreyting |
| Yfirborðsgrófleiki (Ra, teiknaður) | < 50 nm | < 20 nm |
Þolmörk í vörulista virka fyrir staðlaða framleiðslu. Hertar þolmörk kosta meira en skila betri samræmi. Fyrir örflæðitæki stýrir þolmörk innra þvermáls flæðishraða beint. Breyting upp á aðeins nokkrar míkronur getur breytt niðurstöðum.
Yfirborðsgrófleiki fyrir hvarfefnisflæði
Hrjúfar veggir rásanna trufla lagskipta flæði. Þeir skapa ókyrrð og ójafna dreifingu hvarfefna. Yfirborðsgrófleikagildin hér að ofan skipta máli vegna þess að hrjúfar innveggir valda ójöfnu flæði. Sléttari yfirborð leyfa vökva að renna í gegn á fyrirsjáanlegan hátt. Sprautusteypa með slípuðu verkfærastáli gefur bestu yfirborðsáferðina. Vélræn vinnsla skilur eftir sig verkfæraför sem gætu þurft viðbótarslípun. Hafðu í huga málamiðlunina milli kostnaðar og afkasta.
Framleiðsluferlið sem þú velur hefur áhrif á möguleg vikmörk. Sprautusteypa býður upp á framúrskarandi endurtekningarnákvæmni þegar verkfærið er stillt inn. Hitamótun gefur meiri fjölbreytni. CNC-vélavinnsla býður upp á ströngustu stjórnina en kostar meira á hlut. Framleiðslumagn þitt og gæðakröfur ættu að ráða valinu.
Efni fyrir íhluti hvarfefnisdiskanna
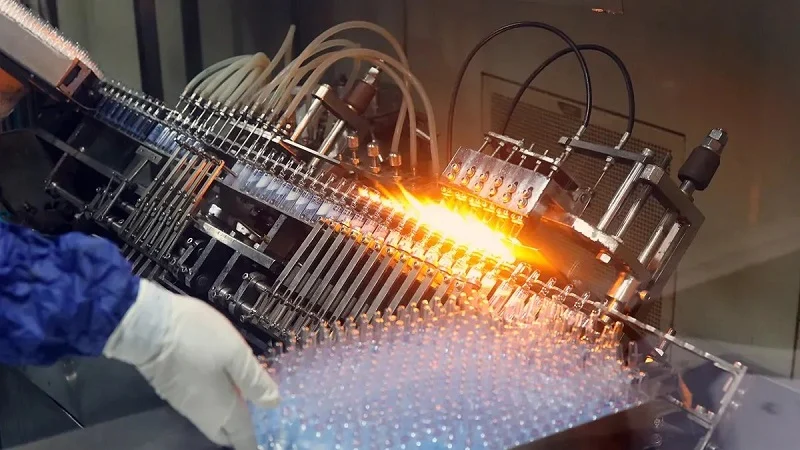
Efnið sem þú velur hefur áhrif á allt sem gerist næst. Það breytir því hvernig hlutinn mótast, hvernig hvarfefnið virkar og hvort prófið þitt mælist rétt. Mismunandi plast gegnir mismunandi hlutverkum í greiningu. Sum leggja áherslu á skýrleika. Önnur þola sterk efni. Nokkur þola mjög mikinn hita. Við skulum skoða helstu valkostina.
Hitaplast: Pólýprópýlen og pólýstýren
Pólýprópýlen og pólýstýren eru algengustu plastefnin fyrir hefðbundna greiningarframleiðslu. Þau eru ódýrari en flestir aðrir valkostir. Báðir virka vel með hefðbundnum sprautumótunarvélum. Hvor um sig hefur sína kosti.
Kostnaður, efnaþol, ljósfræðilegir eiginleikar
Pólýprópýlen (PP) þolir marga leysiefni og sýrur. Það þolir erfið efni án þess að brotna niður. Ókosturinn er tærleiki. PP lítur skýjað út og hleypir minna ljósi í gegn. Pólýstýren (PS) virkar öfugt. Það hefur mikla sjónræna tærleika og hleypir um 90% af ljósi í gegn. En PS getur sprungið þegar það kemst í snertingu við sterk leysiefni. Efnafræði hvarfefnisins ræður hvaða efni á að nota. Sterkir stuðpúðar kalla á PP. Sjónræn greining kallar á PS.
Algeng notkun í greiningu
PP kemur fyrir í almennum prófunardiskum þar sem efnasamrýmanleiki skiptir mestu máli. Það virkar vel með þvagi, blóði og mörgum prófunarstuðpúðum. PS sést í flúrljómunar- og gleypnimælingum. Glærir gluggar hleypa ljósi auðveldlega í gegn til að ná nákvæmum lestum. Báðir efnin henta vel fyrir framleiðslu í miklu magni. Sprautumótunarferlið gengur hratt og kostnaður á hvern hluta helst lágur.
Verkfræðiplast: PEEK og COC/COP
Þegar hefðbundin plastefni duga ekki til kemur verkfræðiplast til sögunnar. Þessi efni eru dýrari en virka miklu betur. Þau þola aðstæður sem myndu eyðileggja PP eða PS.
Háhita- og efnaþol
PEEK þolir stöðugan hita sem er langt umfram það sem venjulegt plast þolir. Það þolir einnig nánast öll algeng leysiefni. Þetta gerir PEEK gagnlegt fyrir diska sem fara í gegnum sjálfsofnæmissótthreinsun. Hringlaga ólefín fjölliður (COC og COP) bjóða upp á annan kost. Þeir veita framúrskarandi ljósfræðilega skýrleika með mjög lágri sjálfflúrljómun. Það skiptir máli fyrir viðkvæmar flúrljómunarprófanir þar sem bakgrunnshávaði eyðileggur niðurstöðurnar.
Ítarleg greiningarforrit
PEEK kemur fyrir í sérhæfðum tækjum sem þurfa endurteknar sótthreinsunarlotur. Það virkar einnig í notkun með sterkum lífrænum leysum. COC/COP eru framúrskarandi í örflæðisdiskum. Lágt flúrljómunarbakgrunnur þeirra bætir hlutfall merkis og hávaða. Þessi efni virka með sprautusteypu, en vinnslugluggarnir eru þrengri. Hitastig og kælingarhraði mótsins þarfnast nákvæmrar eftirlits.
Málmar, gler og kolefniskeramikdiskar
Plast er ráðandi í greiningum, en önnur efni gegna sérstöku hlutverki. Málmar stjórna hita. Gler býður upp á óviðjafnanlega sjónræna afköst. Kolefniskeramíkdiskar bjóða upp á mikla endingu fyrir sérstakar þarfir.
Ál fyrir hitastjórnun
Ál leiðir hita mun betur en nokkurt plast. Sumar greiningaraðferðir krefjast nákvæmrar hitabreytingar. Áldiskar dreifa hita jafnt yfir yfirborðið. Þetta kemur í veg fyrir heita bletti sem gætu breytt viðbragðshraða. Ál býður einnig upp á stífan og stöðugan grunn fyrir viðkvæmar mælingar.
Gler fyrir sjónræna notkun
Gler hleypir ljósi betur í gegn en nokkur fjölliða. Það þolir rispur og efnaárásir. Glerdiskar eru notaðir í hágæða ljóskerfum þar sem skýrleiki plasts er ekki nægur. Ókosturinn er viðkvæmni þess. Gler brotnar auðveldlega en plast, sem gerir meðhöndlun og flutning erfiðari.
Kolefnis-keramik diskar fyrir mikla afköst
Kolefnis-keramikdiskar eru ofnir úr ofnum kolefnisþráðum sem eru mótaðir í diskaform. Þetta efni veitir einstakan styrk og hitastöðugleika. Framleiðsluferlið er gjörólíkt plastmótun. Þessir diskar þola erfiðar aðstæður sem myndu eyðileggja hitaplast. Þeir þjóna notkun sem krefst mikils styrks eða hitaleiðni sem er langt umfram greiningarstaðla. Fyrir flesta framleiðslu á hvarfefnisdiskum eru hitaplastir enn hagnýtur kostur. Þeir vega vel á milli kostnaðar, skýrleika og efnaþols.
Að velja NOBLE fyrir íhluti hvarfefnisdiskanna

Að velja réttan samstarfsaðila fyrir íhluti í hvarfefnisdiskum er meira en bara að velja birgi. Þú þarft teymi sem sér heildarmyndina. NOBLE býður upp á bæði málm- og plastvinnslu undir einu þaki. Það þýðir færri afhendingar, færri tafir og minni líkur á mistökum. Verkefnið þitt færist frá hönnun til fullunninnar hlutar án þess að þurfa að skipta á milli mismunandi birgja.
Alhliða málm- og plastvinnsla
NOBLE sér um bæði málm- og plastvinnu. Þessi svið skiptir máli í greiningariðnaði. Sumir íhlutir þurfa plasthús með málminnleggjum. Aðrir þurfa málmramma sem halda plastdiskum. Að hafa báða eiginleika á einum stað einfaldar framboðskeðjuna þína. Þú færð einn aðila til að hafa samband við fyrir alla hluta tækisins.
ISO 9001:2015 gæðastjórnun
Gæðakerfi halda framleiðslunni stöðugri. NOBLE starfar samkvæmt ISO 9001:2015. Þessi staðall setur reglur fyrir gæðastjórnunarkerfi. Hann nær yfir allt frá skjalastjórnun til að laga vandamál. Endurskoðendur athuga hvort ferlar séu endurtekningarhæfir. Þeir tryggja að starfsmenn fylgi skriflegum skrefum. Þessi vottun þýðir að hlutar þínir uppfylla sama staðal í hvert skipti.
Flestir framleiðendur lækningatækja krefjast þess að farið sé að ISO 13485 staðlinum, þar á meðal allir aðildarríki Evrópusambandsins, Kanada, Japan, Ástralía og fleiri (165 aðildarríki samtals). Nákvæmnisframleiðendur sem vilja starfa á lækningasviðinu verða að sýna fram á og fylgja leiðbeiningum ISO 13485.
ISO 13485:2016 vottun lækningatækja
ISO 13485 fer lengra en almennir gæðastaðlar. Það leggur áherslu á lækningatæki. Þessi vottun hjálpar til við að flýta fyrir samþykki eftirlitsaðila á alþjóðlegum mörkuðum. Það hjálpar við CE-merkingu í Evrópu og samþykki FDA í Bandaríkjunum. Staðallinn setur áhættustjórnun inn í öll stig vörulífsferilsins. Framleiðendur verða að finna áhættu, draga úr henni og fylgjast stöðugt með. Þessi aðferð dregur úr innköllunum og eykur áreiðanleika. Fyrir greiningarfyrirtæki styttir þessi vottun leiðina á markað.
Hæfileikar frá hönnun til samsetningar
NOBLE gerir meira en að keyra vélar. Teymið hjálpar þér að bæta hönnunina áður en þú framleiðir hluti. Þeir greina vandamál snemma. Þetta sparar tíma og peninga síðar.
Verkfæri, mótun, vinnslu og frágangur innanhúss
Að hafa verkfæraframleiðslu innanhúss breytir öllu. NOBLE smíðar mót án þess að bíða eftir utanaðkomandi verkstæðum. Þetta styttir verulega afhendingartíma sprautumótunar. Teymið hefur stjórn á gæðum mótsins frá upphafi. Þeir aðlaga hönnun fljótt eftir þörfum. Vélræn hæfni þeirra tekst á við þröng vikmörk sem mótun ein og sér nær ekki. Frágangsþjónusta setur lokahönd á verkfærið. Yfirborðsmeðferð, fæging og hreinsun gerast allt á einum stað. Íhlutir hvarfefnisdiskanna fara í gegnum framleiðsluna án þess að fara úr verksmiðjunni.
Stuðningur við samsetningu margra efna
Sum greiningartæki sameina plast, málma og jafnvel gler. NOBLE styður samsetningu margra efna. Teymið tengir saman mismunandi hluta af nákvæmni. Þeir vita hvernig mismunandi efni haga sér við álagi og hitabreytingar. Þessi þekking kemur í veg fyrir samsetningarbilun. Lokaafurðin þín virkar áreiðanlega við raunverulegar aðstæður.
Réttur framleiðsluaðili býður upp á meira en bara vélar. Þeir koma með reynslu, vottanir og skuldbindingu við gæði. NOBLE býður upp á allt þetta. Frá upphaflegri hönnunarskoðun til lokasamsetningar styður teymið verkefnið þitt á hverju stigi. Hvort sem þú þarft framleiðslu í miklu magni eða sérhæfðar framleiðslulotur í litlu magni, þá hefur NOBLE getu til að skila árangri.
Hafðu samband við NOBLE í dag til að ræða verkefnið þitt. Sendu hönnunarskrárnar þínar til að fá tilboð. Sjáðu hvernig alhliða samstarfsaðili einfaldar ferlið frá hugmynd til framleiðslu.
Smíði íhluta hvarfefnadiska byrjar með réttum aðferðum. Sprautusteypa skilar greiningarhlutum í miklu magni. Hitamótun og vinnsla sjá um nákvæmar greiningarþarfir. Hleðsla hvarfefna með frostþurrkun heldur hverju hvarfefni stöðugu í gegnum allt ferlið. Rétt efni bæta greiningarafköst. Mótunarskilyrði hafa bein áhrif á hegðun hvarfsins. Hönnun með tilliti til framleiðsluhæfni tryggir greiða framleiðslu íhluta hvarfefnadiska. Hjá NOBLE bjóðum við upp á alhliða mótun og framleiðsluþjónustu fyrir greiningar. Samkvæmni mótunar, efnisval og mótunarþekking skipta máli. ISO vottanir okkar tryggja gæði. Hafðu samband við okkur til að fá ráðgjöf. Sendu inn hönnunarskrárnar þínar til að fá tilboð. Leyfðu okkur að sjá um ferlið þitt frá hugmynd til fullunnar.
Algengar spurningar um íhluti hvarfefnisdiskanna
Hver er munurinn á sprautumótun og hitamótun?
Sprautusteypa fyrir hvarfefnisdiskífur notar stálverkfæri fyrir greiningar í miklu magni. Hitamótun virkar fyrir minni lotur.
Hvernig heldur frostþurrkun hvarfefnum stöðugum?
Frostþurrkun fjarlægir vatn úr hverju hvarfefni. Þurrt duft helst stöðugt í 18 til 24 mánuði.
Hvaða plast býður upp á bestu sjónrænu skýrleika?
Pólýstýren hleypir í gegn um 90% af ljósi sem notað er til greiningar. Hringlaga ólefín fjölliður bjóða upp á meiri skýrleika fyrir greiningar.
Hvers vegna er ISO 13485 vottun mikilvæg?
ISO 13485 leggur áherslu á lækningatæki. Það hjálpar greiningar- og hvarfefnisdiskum að fá alþjóðlega samþykki reglugerða.
Hversu þröng geta vikmörk vökvarása verið?
Staðlaðar vikmörk vökvarása eru ±0.02 mm. Hertar vikmörk ná ±0.005 mm. Þörf hvarfefnisflæðis þíns ræður forskriftinni.
Geturðu sameinað mismunandi framleiðsluaðferðir?
Mörg verkefni sameina mótun og vélræna vinnslu. Þessi framleiðsluaðferð sparar tíma og nær gæðamarkmiðum.
Hvaða efni henta fyrir notkun við háan hita?
PEEK þolir mikinn hita og sterk efni. Þessi efni virka vel undir sjálfsofnssótthreinsun.
Hvernig lengir frostþurrkun geymsluþol vöru?
Frystiþurrkunarferlið fjarlægir vatn. Þurrkakan helst virk í marga mánuði í greiningarforritum.







