
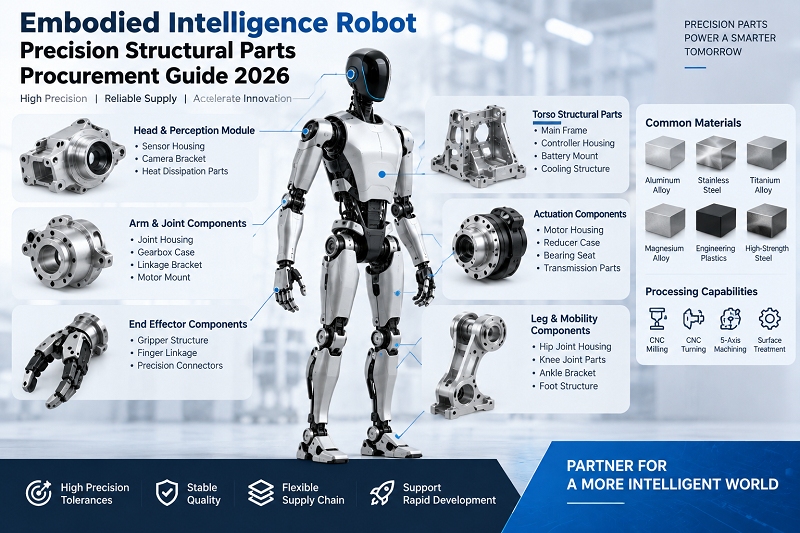
Á undanförnum árum, með byltingarkenndum framförum í gervigreindartækni, svo sem stórum tungumálalíkönum, hefur ný tegund greind smám saman komið fram í sjónmáli okkar: vélmenni sem byggja á líkamsgreind. Ólíkt sýndargreind eins og ChatGPT og DeepSeek eru þetta áþreifanlegar, snertanlegar og skynjanlegar verur. Þær geta ekki aðeins átt dagleg samtöl heldur einnig gripið hluti til að bæta skilvirkni verksmiðjunnar. Hins vegar þýðir þetta einnig að hlutar sem þarf fyrir vélmenni sem byggja á líkamsgreind þurfa mjög háar kröfur bæði hvað varðar efnisval og vinnslutækni. Þetta hefur valdið mörgum efasemdum og áhyggjum hjá verkfræðingum og innkaupastarfsfólki. Þessi handbók mun svara öllum spurningum þínum ítarlega.
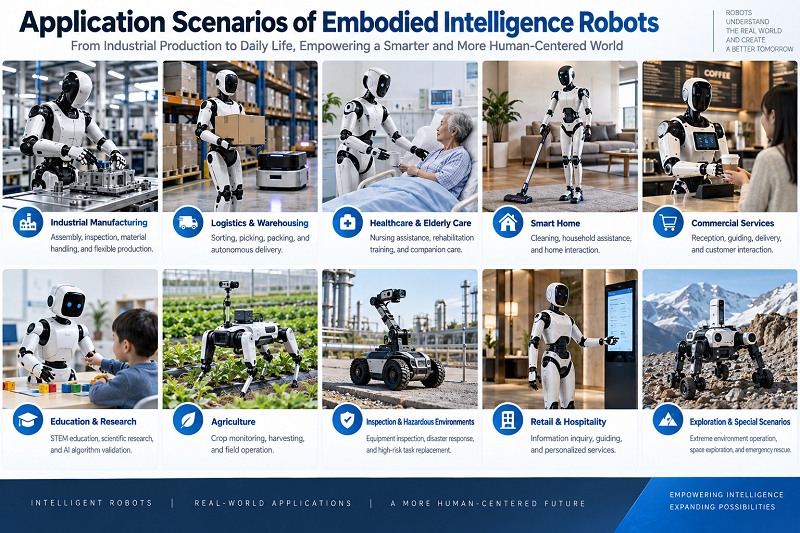
1. Hver eru notkunarsviðsmyndir af innbyggðum greindarvélmennum?
Þar sem stór tungumálalíkön halda áfram að endurtaka sig og uppfærast, eru notkunarmörk hugrænna greindarvélmenna stöðugt að víkka út. Frá dökkum verksmiðjum til snjallskrifstofa og snjallrar þjónustu við viðskiptavini, eru byltingar að verða á afmörkuðum sviðum. Á læknisfræðilegu sviði, auk aðstoðar da Vinci skurðlækningavélmenna, hafa margir sjúklingaflutningsvélmenni og endurhæfingarvélmenni fyrir ytri stoðgrind einnig bæst í hópinn. Þeir eru einnig til staðar á hátæknisviðum, svo sem vélmenni sem senda skipanir í geimferðaiðnaðinum og snjall akstur í bílaiðnaðinum. Notkunarsviðið heldur áfram að stækka.

2. Hverjar eru helstu áskoranirnar við innkaup á burðarhlutum fyrir innbyggða greindarvélmenni?
Vinnsla nákvæmra byggingarhluta fyrir vélmenni með ímyndaða greind stendur frammi fyrir nokkrum einstökum áskorunum sem hafa bein áhrif á innkaupaákvarðanir og birgjaval.
2.1 Hröð rannsóknar- og þróunarvinna og tíðar breytingar á teikningum.
Iðnaðurinn er enn á hraðri endurþróun. Endurbætur á grindum og hagræðingar á stýribúnaði eru nánast normið. Birgjar verða að geta afhent litlar framleiðslulotur með mörgum útgáfum samtímis.
2.2 Flókin samsetningartengsl og afar lágt þol fyrir mikilvægar víddir.
Einn grind getur samtímis haft festingargöt, staðsetningargöt, legusæti, tengifleti og festingarfleti skynjara. Sérhver frávik frá götustöðu getur valdið samsetningarerfiðleikum fyrir alla vélina.
2.3 Erfið aflögunarstjórnun fyrir þunnveggja hluta.
Til að draga úr þyngd eru burðarhlutar stýribúnaðar og handhægrar burðarhlutar oft aðeins með veggþykkt upp á 1-3 mm. Þeir eru viðkvæmir fyrir aflögun við skurð. Eins og endurgjöf frá atvinnulífinu sýnir, er erfitt að uppfylla afköst vélbúnaðar, miðað við takmarkaða þyngd búnaðar, ein af raunhæfu hindrunum við framkvæmd atburðarása.
2.4 Skortur á samræmdum iðnaðarstöðlum.
Eins og Jiao Jichao hjá UBTECH sagði, þá skortir stórfellda fjöldaframleiðslu vélmenna samræmd ferli og skoðunarstaðla. Þetta þýðir að hvort gæðaeftirlitskerfi birgja sé fullkomið ræður beint samræmi afhentra hluta.
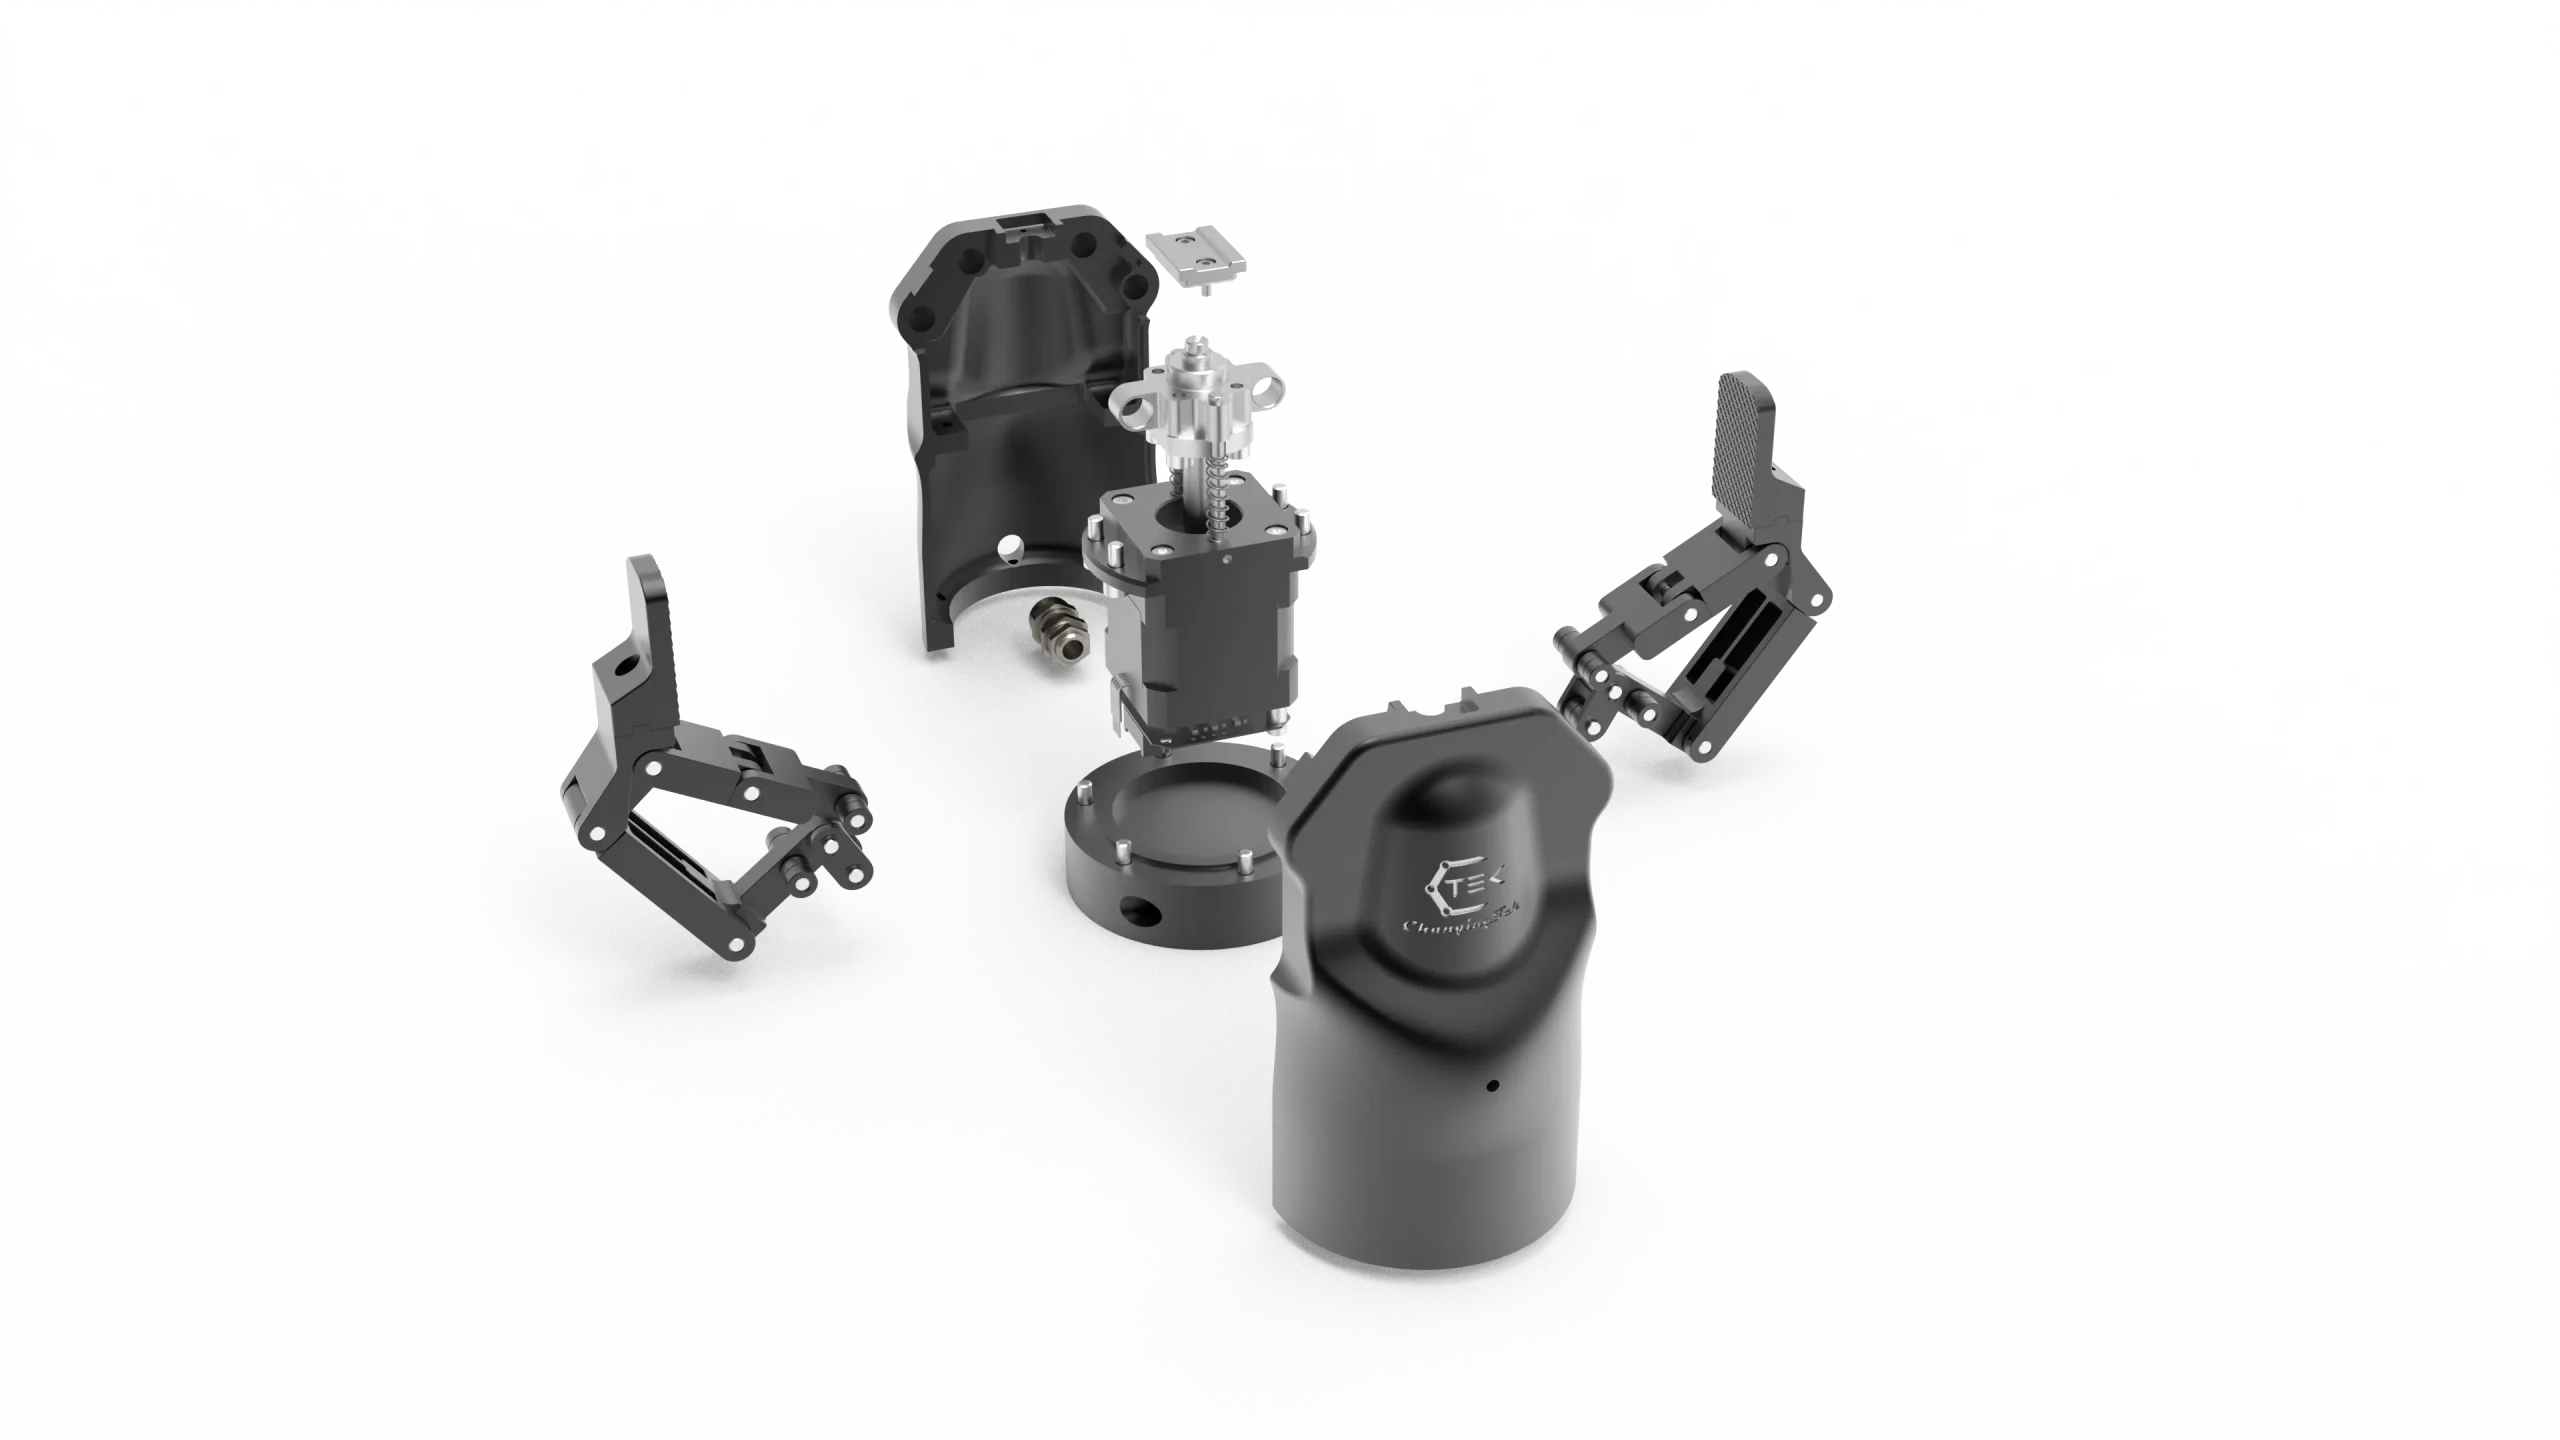
3. Til hverra eru algengustu efnin notuð Nákvæmir byggingarhlutar í eðli sínu, vélmenni?
Efnisval hefur bein áhrif á vélræna eiginleika, þyngd, vinnsluerfiðleika og kostnað burðarhluta. Algeng efni sem notuð eru í burðarhlutum fyrir vélmenni með innbyggðri greind eru fjórir meginflokkar: léttmálmblöndur, hástyrkt stál, verkfræðiplast og samsett efni. Taflan hér að neðan ber saman helstu eiginleika og viðeigandi aðstæður fyrir hvert efni.
| Efnisflokkur | Dæmigert einkunnir | Þéttleiki (g / cm³) | Togstyrkur (MPa) | Helstu kostir | Dæmigert Umsóknir |
| 6-sería álfelgur | 6061-T6, 6063-T5 | 2.7 | 310 | Léttur, auðveldur í vinnslu, anodiseranlegur, miðlungs kostnaður | Yfirbyggingargrindur, liðahús, mótorhús |
| 7-sería álfelgur | 7075-T6, 7050-T7451 | 2.81 | 570 | Mikill styrkur, mikil hörku, þreytuþolinn | Burðarfestingar, samskeyti, tengihylki |
| Sterkt álfelgur með mikilli styrk | Nýjar sérsniðnar málmblöndur | ~ 2.75 | ≥380 | Jafnvægi í styrk og seiglu, mikill þreytuþol | Samskeyti, hliðarsveiflugrindur og aðrir mikilvægir burðarhlutar |
| Títanleir | TC4 (Ti-6Al-4V) | 4.43 | 950 | Mjög mikill sértækur styrkur, tæringarþolinn, lífsamhæfur | Læknisfræðilegir vélmenni, liðtengi, hágæða handlagnir hendur |
| Ryðfrítt stál | 304/316, 17-4PH | 7.93 | 520-1100 | Hár styrkur, tæringarþolinn, slitþolinn, auðvelt að suða | Áshlutar, festingar, skynjarafestingar |
| Copper Alloy | Messing H62, Beryllíum kopar C17200 | 8.5-8.9 | 240-1200 | Góð raf- og hitaleiðni, slitþolin, ekki segulmagnað | Mótoríhlutir, leiðandi rennihringir, hitaklefar |
| Verkfræði plastefni | KIKKI, POM, PA66+GF | 1.3-1.4 | 90-150 | Léttur, sjálfsmurandi, einangrandi, höggdeyfandi | Fingrar fingurgómar, gírar, skreytingarhlutir fyrir hlífar |
| Kolefni trefjar samsettur | CFRP (T700/T800) | 1.5-1.6 | ≥1500 | Mjög mikill sértækur styrkur, þreytuþolinn, góð dempun | Tenglar á vélmennahandleggjum, tenglar á fótleggjum |
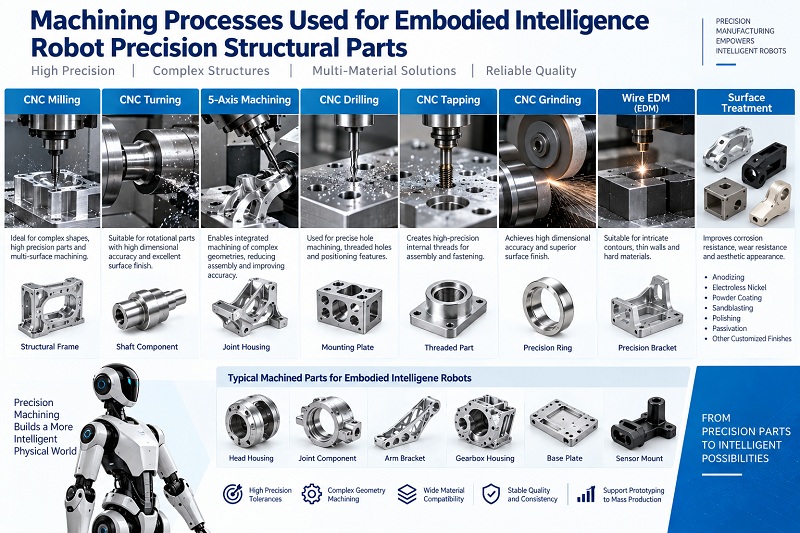
4. Hvernig á að velja vinnsluferlin sem notuð eru fyrir nákvæmni byggingarhluta úr innbyggðum greindarvélmennum?
Val á vinnsluferli hefur bein áhrif á nákvæmni, yfirborðsgæði, kostnað og afhendingarferli hluta. Ferlarnir sem taka þátt í nákvæmum byggingarhlutum fyrir vélmenni með huglægri greind eru fjölbreyttir. Þeir þurfa að vera vandlega valdir út frá flækjustigi hluta, lotustærð, nákvæmniskröfum og efniseiginleikum.
4.1 Samanburður á kjarnavinnsluferlum
| Ferlategund | Ferli einkenni | Nákvæmni svið | Hentug lotustærð | Dæmigert notkunarhlutar |
| 3-ása CNC fræsing | Fjölhæfur, ódýrari, hentugur fyrir slétt yfirborð og einföld holrými | ±0.02~0.05mm | 1-500 stk | Einfaldar sviga, plötur, flansar |
| 5-ása CNC fræsing | Fjölfletisvinnsla í einni uppsetningu, mikil rúmfræðileg nákvæmni, hentug fyrir flókin yfirborð | ±0.005~0.02mm | 1-1000 stk | Samskeytishús, óreglulegir bogadregnir hlutar, hjólhjól |
| CNC beygja | Skilvirk vinnsla á snúningshlutum, mikil innri/ytri sammiðja | ±0.005~0.02mm | 10-5000 stk | Ásar, ermar, flansar, skrúfaðir hlutar |
| Mill-Turn Composite | Beygja + fræsa í einu skrefi, minni uppsetningarvillur, mikil afköst | ±0.005~0.01mm | 50-5000 stk | Flóknar stokkar, lokar, tengi |
| Vacuum Die Casting + CNC frágangur | Flókin mannvirki mynduð í einu stykki, mikil efnisnýting (85%+), vélrænir eiginleikar svipaðir og smíðaðir hlutar | Steypa ±0.05 mm, frágangur ±0.01 mm | 100-10000 stk | Líkamsgrindur, fótleggshlutar, liðamót |
| Nákvæmni mala | Mjög nákvæm og yfirborðsgæði; Ra getur farið undir 0.02 μm | ±0.001~0.005mm | Eftir þörfum | Leguseti, tengifletir, þéttifletir |
| EDM/vírskurður | Getur unnið úr mjög hörðum efnum, flóknum holum og þröngum raufum; enginn skurðkraftur | ±0.005~0.01mm | 1-100 stk | Mót, karbíthlutar, óregluleg göt |
| 3D Prentun | Engin þörf á mótun, hröð staðfesting, mikil rúmfræðileg frelsi | ±0.1~0.3mm | 1-10 stk. (til staðfestingar) | Frumgerðir til að sannreyna hugmynd, virknifrumgerðir, innréttingar |
4.2 Ákvörðunarrammi fyrir val á ferli
Þegar ferlisáætlun er ákvörðuð með birgjum er innkaupaaðilum ráðlagt að meta samkvæmt eftirfarandi rökfræði:
Skref 1: Skýrið helstu einkenni hlutarins: nákvæmnikröfur, efni, flækjustig, framleiðslulotustærð og útlitskröfur.
Skref 2: Teljið upp 2-3 mögulega ferla. Biðið birgja um tilboð, afhendingartíma og væntanlega afköst fyrir hvern og einn.
3. skref: Metið ítarlega líftímakostnað. Skoðið ekki aðeins vinnslukostnað á stykki, heldur einnig afskriftir mótkostnaðar, kostnað eftirvinnslu, tap á afköstum, kostnað við endurvinnslu og kostnað við útgáfuskipti. Fyrir litlar framleiðslulotur er CNC vinnsla yfirleitt betri. Fyrir meðalstórar framleiðslulotur býður steypa + frágangur upp á betra verð. Fyrir stórar framleiðslulotur má íhuga sprautusteypu eða smíði + vinnslu.
4. skref: Staðfestið að ferlið sé fullkomið hjá birgjum. Burðarhlutar þurfa oft margar samsetningar ferla, svo sem beygju + fræsingu + slípun + yfirborðsmeðferð. Hvort birgirinn geti lokið þessu í einu hefur bein áhrif á afhendingarferla og skilvirkni gæðastjórnunar.
NOBLE Smart Manufacturing notar CNC sem kjarna innanhússferli sitt, þar á meðal CNC borun og tappun, fræsingu, nákvæmnisgröftun og skurð. Það samþættir einnig allar framleiðsluauðlindir uppstreymis og niðurstreymis, svo sem ýmsar hrað- og framleiðslumót, SLA og SLS 3D prentun og ýmsar yfirborðsmeðferðarferlar. Þetta veitir viðskiptavinum þjónustu á einum stað.
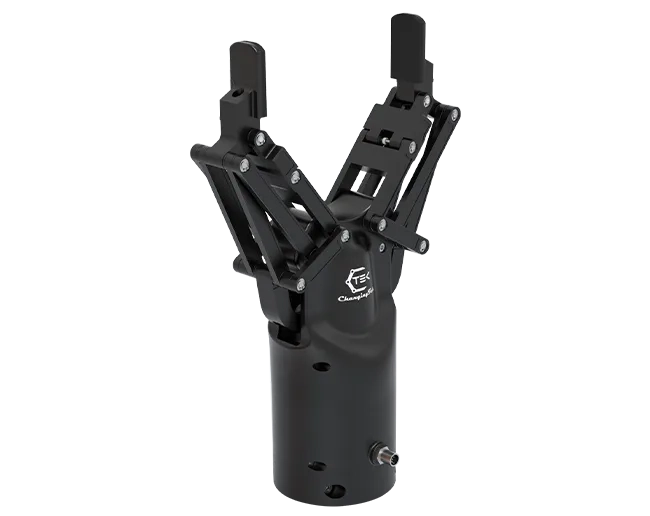
5. Hvers konar yfirborðsmeðferð er notuð fyrir nákvæmni byggingarhluta úr innbyggðum greindarvélmennum?
Yfirborðsmeðferð hefur bein áhrif á slitþol, tæringarþol og nákvæmni í passun. Mismunandi virknissvæði krefjast svæðameðferðar.
5.1 Anodizing
Algengasta fyrir álmálmblöndur. Þykkt filmu 5-15μm, hörku 200-300HV. Hentar fyrir yfirborð sem eru bæði yfirborðsleg og almenn samsetningarflöt. Um 50% af oxíðfilmunni vex út á við. Nákvæmar holur þurfa 0.01-0.03 mm bætur.
5.2 Harð anóðisering
Þykkt filmu 50-100μm, hörku 300-500HV. Slitþol batnaði 10-20 sinnum. Hentar til að staðsetja yfirborð, legusamsetningar og svæði með hátíðni núning. Þarf 0.02-0.05 mm frávik.
5.3 Sandblásin anóðisering
Bætir við sandblæstri fyrir anodiseringu til að skapa matta áferð. Hentar fyrir yfirborð með útliti. Sandblástursskorn er yfirleitt 120-220 möskva.
5.4 Aðgerð
Aðallega fyrir ryðfrítt stál. Fjarlægir laust járn af yfirborðinu. Þykkt filmunnar er aðeins nokkrir nanómetrar. Breytir ekki stærð. Hentar fyrir nákvæmnissamsetningarfleti og sótthreinsunarþolin svæði.
5.5 Nikkelhúðun
Raflaus nikkelhúðun hefur góða einsleitni. Þykkt filmu 5-25μm. Eftir hitameðferð getur hörkustigið náð yfir HV1000. Hentar fyrir pinna, örgír og hátíðnihreyfitengingar. Þarf að geyma þykkt húðunar.
5.6 Svartnun
Efnaoxun fyrir stályfirborð. Þykkt filmu 1-3 μm. Hentar fyrir innri byggingarhluta og óáberandi yfirborð. Takmörkuð tæringarþol.
5.7 Meginreglur um svæðabundna meðferð:
- Útlit yfirborðs: Sandblástur eða venjuleg anodisering
- Samsetningarfletir: Venjuleg anóðisering eða óvirkjun; forðist of mikla filmuþykkt
- Staðsetningarfletir: Harð anóðisering eða nikkelhúðun
- Einangrandi yfirborð: Viðhalda einangrun, staðbundinni grímuvörn
Kjarnareglur: Virkni fyrst, víddarbætur, svæðastjórnun, endurmæling á mikilvægum víddum eftir meðferð.
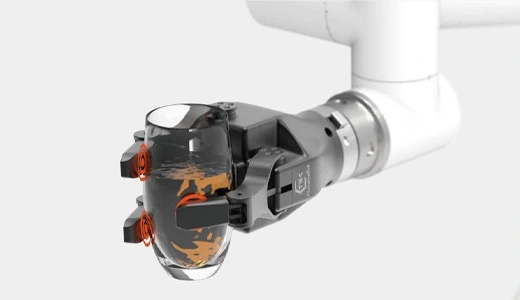
6. Hverjar eru helstu mikilvægu víddir nákvæmnisburðarhluta í Embodied Intelligence Robot?
Lykilvíddir ráða beint niðurstöðum virkniprófana og samsetningar. Þær fela aðallega í sér: nákvæmni staðsetningar og þol gatþvermáls uppsetningargata og staðsetningargata, samása og hringlaga legustöðu, flatneskju og hornréttni uppsetningarflatar skynjarans, flatneskju snertiflatarins, rúmvíddir víraleiðara, einsleitni veggþykktar léttgrópsins, sem og hæfni gatabils og þráðgangs og stoppmælis.
Í nákvæmnivinnslu lækningatækja er hægt að stjórna vikmörkum ytra þvermáls innan ±0.005 mm, samásavillan er <0.01 mm og yfirborðsgrófleikinn Ra er <0.4 μm. Nákvæmnikröfur fyrir burðarhluta vélmenna eru mismunandi eftir hlutum, en vikmörk lykilfleta þarf venjulega að stjórna innan ±0.01 mm.
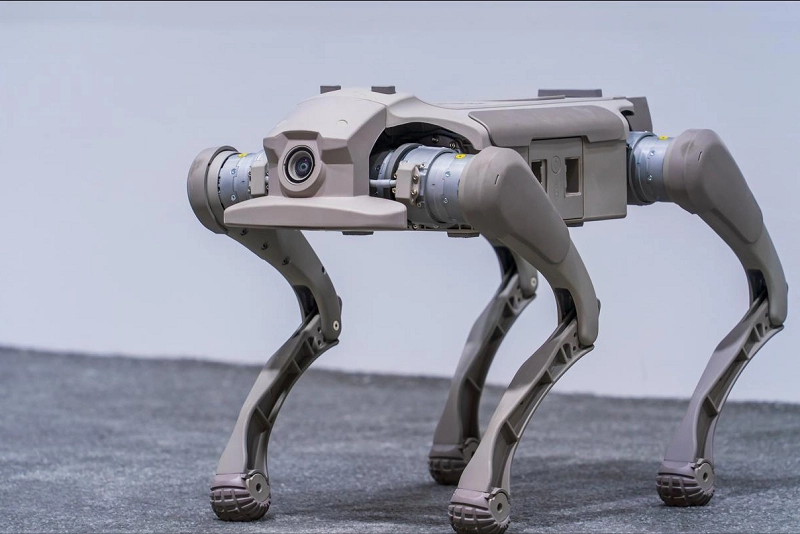
7. Hvaða skoðunar- og afhendingarstaðlar eru krafist fyrir nákvæmnisburðarhluta úr innbyggðum greindarvélmennum?
Að setja skýr skoðunar- og afhendingarstaðla er ekki aðeins nauðsynlegt til gæðaeftirlits heldur einnig grunnur að því að draga úr ágreiningi milli framboðs- og eftirspurnaraðila og bæta skilvirkni samskipta.
7.1 Kröfur um skoðunarbúnað og getu
Helstu skoðunarbúnaður og geta sem birgir ætti að hafa eru meðal annars:
| Skoðunaratriði | Aðalbúnaður | Nákvæmni kröfur | Lýsing |
| Skoðun í fullri stærð | Hnitmælavél (CMM) | Mælingaróvissa ≤0.002 mm | Fyrsta greinin verður að vera skoðuð í fullri stærð; sýnatökuhlutfall lotu ≥5% |
| Rúmfræðileg þolskoðun | CMM, hringlaga prófunartæki, sívalningsprófunartæki | Rúnnleiki ≤0.0005 mm | Sammiðja, kringlótt, sívalningslaga, flatnátt o.s.frv. |
| Yfirborðsleysi | Grófleikaprófari, hvítt ljós truflunarmælir | Ra upplausn 0.001μm | Skoða skal mikilvæga snertifleti og útlitsfleti. |
| Prófun á hörku | Rockwell/Vickers hörkuprófari | Uppfyllir GB/T 230 staðalinn | Staðfestir áhrif hitameðferðar og ástand efnisins |
| Útlitsskoðun | Sjónrænt, stereó smásjá | Sýni á hverja mörk | Sprungur, rispur, aflögun, mislitun o.s.frv. |
| Greining á efnissamsetningu | Litrófsmælir (PMI) | Uppfyllir kröfur um efnisflokk | Efnisvottorð fyrir hverja hráefnislotu; hægt er að taka sýni af mikilvægum hlutum |
| Þráðaskoðun | Mælitæki fyrir þráðgang/þráðaskort | 6H/6g nákvæmni | Tappamælar fyrir innri þræði, hringmælar fyrir ytri þræði |
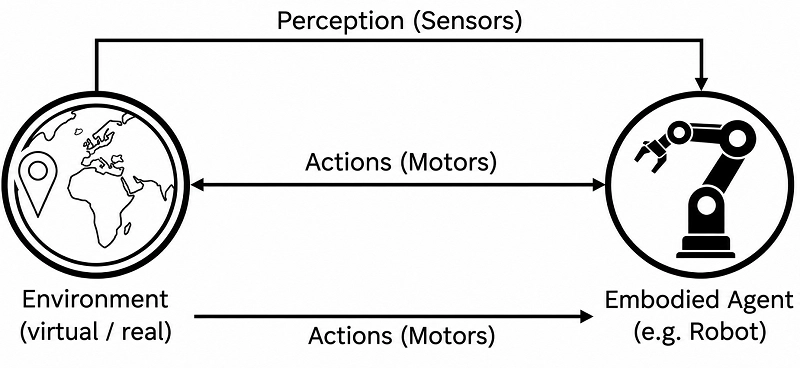
8. Hvaða vinnslugetu þarf til að fá nákvæma byggingarhluta úr innbyggðum greindarvélmennum?
5-ása CNC vinnsla hæfileiki:
Hefur reynslu af vinnslu flókinna bogadreginna fleta, margholustöður og þunnveggja hluta, og er fær um að klára marghliða skurð í einni klemmu.
Hraðvirk viðbragðsgeta:
Það getur aðlagað sig að breytingum á teikningaútgáfum á rannsóknar- og þróunarstigi og viðhaldið afhendingartakti jafnvel þótt litlar framleiðslulotur og margar útgáfur séu keyrðar samhliða.
Gæðakerfi og rekjanleikamöguleikar:
Hægt er að rekja hvern hluta til framleiðslulotu hráefna, vinnslubúnaðar og ferlisbreytna.
Fyrir vélmennahluta sem notaðir eru í læknisfræðilegum tilgangi er ISO 13485 kerfið nauðsynlegur þröskuldur.
Hæfni til að sameina samsetningarstaðla:
Það getur unnið úr hlutum yfirbyggingarramma, liðamótum, skynjarafestingum og endaáhrifahlutum á samræmdan hátt, sameinað samsetningarstaðla og dregið úr uppsöfnun vikmörkum milli mismunandi birgja.
9. Hvernig finnur þú viðeigandi varahluti fyrir vélmennið þitt?
Fyrsta skrefið: Skýrið forskriftir hlutanna. Ákvarðið efni, nákvæmniskröfur, magn og yfirborðsmeðhöndlunaraðferð. Undirbúið 3D líkanið og 2D teikningar.
Skref 2: Metið getu birgjans. Lykilatriðin sem þarf að skoða eru fjögur: hvort hann býr yfir grunnbúnaði eins og fimm ása CNC vélar; Er einhver reynsla af vinnslu í vélfærafræði eða lækningaiðnaði. Hvort hann hafi staðist gæðakerfisvottanir eins og ISO 13485; Er hægt að veita heildarþjónustu frá vinnslu til yfirborðsmeðferðar?
Skref 3: Staðfesta afhendingu og rekjanleika. Biddu birgja um að leggja fram prófunarskýrslu til að staðfesta að lykilvíddir séu uppfylltir. Rekja skal hvern hluta til framleiðslulotu hráefnisins og ferlisbreytna.
Skref 4: Fyrst er hægt að framkvæma sýnishorn af framleiðslu, síðan fjöldaframleiðslu. Staðfestið samsetningartengsl og nákvæmni með prufuframleiðslu í litlum upplögum. Pantið aðeins magn eftir að hafa staðfest að engar villur séu til staðar.
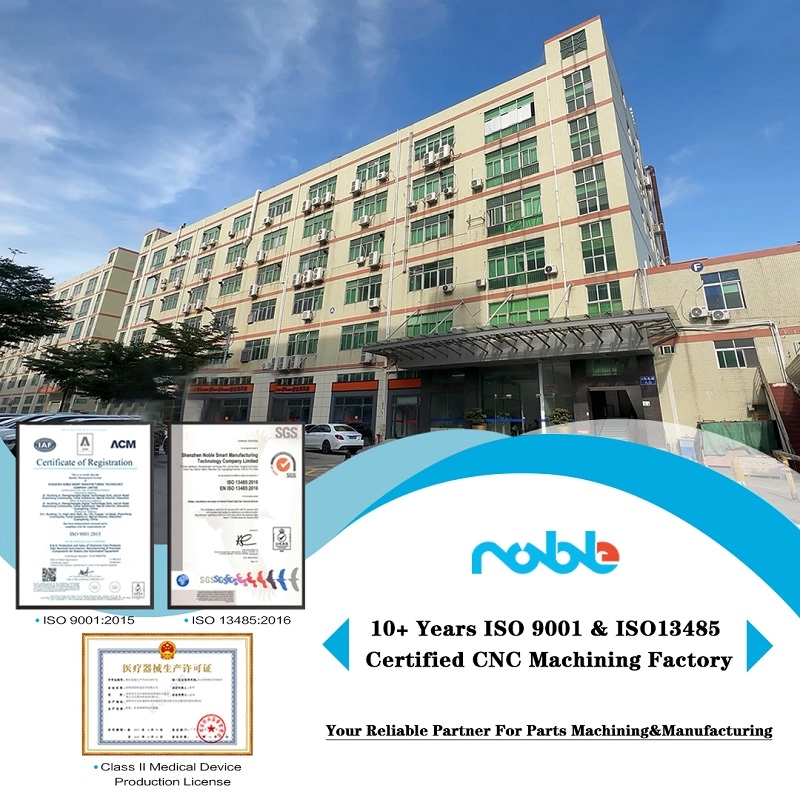
10. Af hverju að velja NOBLE sem birgja?
Noble er kínversk-breskt samrekstur með 14 ára þróunarsögu. Við erum fullbúin með fullkomnum vélrænum vinnslu- og skoðunaraðstöðu og höfum mikla reynslu á erlendum mörkuðum til að bregðast hratt við ýmsum kröfum viðskiptavina.
Við eigum margar 5-ása CNC vélar til að vinna úr flóknum hlutum með mikilli nákvæmni í fjöldaframleiðslu. Reynslumikið verkfræðiteymi okkar getur fínstillt teikningar til að auka framleiðsluhæfni. Við erum vottuð samkvæmt ISO9001 og ISO13485 gæðastjórnunarkerfum. Allir hlutar eru framleiddir í öruggu og hreinu verkstæði með fullri rekjanleika.
Við notum CMM, sjálfvirkar 2.5D sjónmælingarvélar, hæðarmæla og annan nákvæman skoðunarbúnað til að tryggja að hver afhentur hluti uppfylli gæðakröfur. Þroskaður þjónustuaðili okkar þekkir inn- og útflutningstollstefnu mismunandi landa og hjálpar þér að fá vörurnar eins fljótt og auðið er og flýta fyrir framgangi verkefnisins.
Algengar spurningar um Greindarvélmenni í eðli sínu
1. Hvaða efni eru almennt notuð í byggingarhluta vélmenna sem byggja á hugrænni greind?
Aðallega 6061/7075 álfelgur, 304/17-4PH ryðfrítt stál, PEEK, PI og önnur verkfræðiplast. Við getum valið efni í samræmi við kröfur þínar um þyngd, styrk, tæringarþol og lífsamhæfni.
2. Hvaða gæðavottanir hefur verksmiðjan ykkar fyrir nákvæmnishluti fyrir vélmenni?
Við höfum ISO9001 almennt gæðastjórnunarkerfi og ISO13485 vottun fyrir læknisfræðilegt gæðakerfi. Allir hlutar geta náð fullri rekjanleika í framleiðslu, sem hentar fyrir endurhæfingarrobota og læknisfræðilega innbyggða robotaverkefni.
3. Geturðu unnið úr flóknum, nákvæmum íhlutum fyrir innbyggða vélmenni? Hvaða búnað hefur þú?
Já. Við höfum margar 5-ása CNC vélar. Gæðaeftirlitsstofan okkar er búin CMM, sjálfvirkri 2.5D sjónmælivél, grófleikaprófara og öðrum skoðunarbúnaði til að tryggja þétt GD&T vikmörk.
4. Hvaða stuðning getur verkfræðiteymið þitt veitt á teiknistiginu?
Reynslumiklir verkfræðingar okkar munu fara yfir teikningar þínar og bjóða upp á tillögur um framleiðsluhæfni (DFM - Design for Manufacturability). Við hjálpum til við að hámarka hönnunina til að lækka framleiðslukostnað og auka framleiðslugetu.
5. Hvað með afhendingu og tollþjónustu fyrir pantanir erlendis frá?
Við höfum mikla reynslu af verkefnum erlendis. Reynslumikið teymi okkar þekkir vel tollstefnu mismunandi landa. Við getum aðstoðað við skjöl til að stytta afhendingartíma og flýta fyrir framgangi verkefnisins.






