
Íhlutir hvarfefnisdisks knýja nútíma greiningar. Þessi örflæðitæki innihalda geymi, blöndunarsvæði og greiningarklefa. Framleiðendur móta þau með því að nota... Injection molding, hitaformun, CNC machining, leysir klippa, embossing, coating, casting, and secondary finishing like engraving, heat treating, or plating.
Hver framleiðsluaðferð hefur sína kosti. Rétt val fer eftir framleiðslumagni, nákvæmniþörfum, efnismörkum og fjárhagsáætlun. Þessi handbók fjallar um hvernig hvert ferli virkar, hvar það gengur vel og hvar það bregst. Þú munt einnig finna hagnýt ráð um val á greiningartækni, rannsóknum og þróun.
Blood component analysis, affordable diagnostics, and in vitro diagnostics all depend on well-made discs. Local and domestic manufacturing teams need clear direction. Whether you support research or clinical testing, knowing these processes matters. Reagents interact with surfaces differently across materials and methods, and the performance of reagent disc components can vary significantly based on how they are fabricated.
Haltu áfram að lesa til að fá skýran samanburð og gagnleg ráð sem þú getur nýtt þér strax.
Manufacturing Processes for Reagent Disc Components
Making reagent disc components means changing raw materials into working devices. Most processes make one disc at a time. This gives you control over quality at each step. The method you choose affects everything from cost to capacity. Diagnostics teams need to know these options to make smart choices.
Við skulum skoða helstu leiðirnar til að búa til þessa hluti.
Stungulyf
Framleiðsla og efni í miklu magni (PC, COC, PP)
Sprautusteypa virkar vel fyrir stórar framleiðslulotur. Þú bræðir plastkúlur og ýtir þeim í stálmót. Mótið mótar diskinn. Síðan kólnar hlutinn og kemur út.
Algeng efni eru pólýkarbónat (PC), hringlaga ólefín samfjölliða (COC) og pólýprópýlen (PP). PC er sterkt og gegnsætt. COC hefur lága sjálfflúrljómun og mikinn hreinleika. PP þolir vel efni. Hvert efni hentar mismunandi notkun í greiningarrannsóknum og þróun. Þessi aðferð virkar vel fyrir greiningarþarfir í miklu magni.
Kostnaður við verkfæri, hringrásartími, nákvæmniviðmið
Mótið kostar mikið í fyrstu. En kostnaðurinn á hlut lækkar hratt með magni. Þessi aðferð styður framleiðslu í miklu magni með stöðugum árangri.
Hringrásartíminn skiptir máli fyrir skipulagningu. Fyrir litla, þunna hluti eins og hvarfefnisdiska tekur hver hringrás um 10 sekúndur. Þykkari ljósleiðarar geta þurft 2 til 5 mínútur. Nákvæmur tími fer eftir lögun hlutarins og efnisvali.
| Hlutaflokkur | Tímabil hringrásar |
| Lítil, þunn hlutar (t.d. hvarfefnisdiskar) | ~ 10 sekúndur |
| Sjónrænir hlutar (þykkari, krefjast nákvæmrar mótunar) | 2 til 5 mínútur (120–300 sekúndur) |
Nákvæmnin helst mikil. Sprautusteypa heldur þröngum vikmörkum. Þú færð samræmda hluti í þúsundir hringrása. En upphafskostnaðurinn þýðir að þú þarft nægilegt magn til að réttlæta verkfærakaupin. Fyrir greiningar veitir þetta ferli áreiðanleikann sem þú þarft. Framleiðslugetan eykst vel með þessari aðferð.
Hitamótun
Lofttæmis- og þrýstimótun, þunnveggja diskar
Hitamótun hefst með flatri plastplötu. Þú hitar plötuna þar til hún mýkist. Síðan dregurðu hana yfir mót með lofttæmi eða ýtir á hana með þrýstingi. Plastið tekur á sig lögun mótsins. Eftir kælingu skerðu afganginn.
Þessi aðferð virkar vel fyrir þunnveggja diska. Veggirnir haldast jafnir og léttir. Hún hentar vel þar sem sjónræn skýrleiki skiptir máli. Undirbúningur hluta gerist fljótt með þessari aðferð.
Lægri verkfærakostnaður, takmarkanir á hönnun
Verkfæragerð kostar minna en sprautusteypa. Varmamót nota ál eða jafnvel tré fyrir frumgerðir. Þú getur byrjað með minni fjárhagsáætlun.
En hönnunarmörk eru til staðar. Þú getur ekki búið til skarpar horn eða djúpar undirskurðir. Þessi aðferð virkar best fyrir grunnar einingar. Þú færð einnig minni nákvæmni í víddum. Hlutar geta verið mismunandi eftir framleiðslulotum. Að skera hluta úr plötunni bætir við öðru skrefi.
Fyrir meðalstór magn vegur hitamótun vel á móti kostnaði og getu. Hún hentar vel þegar ekki þarf mikla nákvæmni. Ferlið er einfaldara og hraðara í uppsetningu. Mörg greiningarteymi nota hana til prófana á fyrstu stigum. Hraður afgreiðslutími gerir hana vinsæla í þróunarvinnu.
Aðrar frumferlar
Upphleyping fyrir örvökvarásir
Með upphleypingu er mynstur þrýst inn í hitaða plastplötu. Meistaraverkfæri með upphleyptum eiginleikum þrýstir inn í efnið. Plastið hreyfist um verkfærið og myndar rásir.
Þetta ferli virkar vel fyrir örvökvafræðilegar byggingar. Hægt er að búa til fínar rásir fyrir vökvaflæði. Dýpt og breidd haldast jöfn. Upphleyping passar við meðalstórt rúmmál og gefur góða endurtekningarhæfni. Rannsóknarstofur nota þessa aðferð oft fyrir sérsniðnar hönnun. Hún styður við áframhaldandi vinnu við ný snið.
Húðun fyrir hvarfefnisstöðugleika
Húðun bætir virku lagi við yfirborð disksins. Þú berð á þunna filmu af efni sem heldur hvarfefnum. Þetta skref er mikilvægt fyrir greiningu. Húðunin verndar hvarfefnin þín við geymslu og notkun.
Húðunin verður að binda virk greiningarefni án þess að skaða þau. Hún þarf einnig að vera stöðug við geymslu. Margar húðunaraðferðir eru til, þar á meðal úðahúðun, dýfingarhúðun og snúningshúðun. Rétt val fer eftir efnasamsetningu hvarfefnisins. Rétt húðun tryggir að hvarfefnin virki eins og búist er við við greiningarprófanir.
Steypa og smíði (fjárfesting, dælusteypa)
Steypuvinna fyrir málmhluta. Fjárfestingarsteypa byrjar með vaxmynstri. Vaxið er húðað með keramik. Síðan bræðirðu vaxið og hellir málminum út í. Málmurinn fyllir rýmið og myndar hlutinn.
Steypun þrýstir bráðnum málmi inn í stálmót undir miklum þrýstingi. Hún virkar fyrir ál, sink og aðrar málmblöndur. Hlutirnir fá góða yfirborðsáferð og þröng vikmörk.
Fyrir hvarfefnisdiska eru plastferli ráðandi. En sumir hlutar nota málm. Hús, kælikerfi eða burðarhlutar gætu þurft steypu. Valið fer eftir hita- og vélrænum þörfum. Þessi aðferð víkkar möguleikana fyrir flóknar hönnun.
Þessi ferli mynda burðarás framleiðslu hvarfefnisdiskanna. Hvert og eitt þeirra hefur sína kosti og galla. Næsti hluti fjallar um aukaferli eins og glæðingu, leturgröft og málun. Þekking á þessum aðferðum hjálpar þér að fara frá þróun til framleiðslu með öryggi.
Stungulyf for Reagent Disc Components
Vinnsluvélfræði
Bræðsla, innspýting í mót, kæling, útkast
Sprautusteypa breytir plastkúlum í fullkláraða diska með endurteknum hringrás. Vélin bræðir fyrst kúlurnar inni í upphitaðri tunnu. Hitastigið verður nógu hátt til að plastið flæði eins og síróp. Síðan ýtir skrúfa brædda efninu áfram. Það fer inn í mótið í gegnum stút undir miklum þrýstingi.
Mótið helst lokað á meðan plastið fyllir hvert rými. Kæling hefst strax. Hluturinn verður að kólna nægilega til að halda lögun sinni. Þegar mótið er orðið hart opnast það og útkastspinnar ýta diskinum út. Allur ferillinn endurtekur sig. Fyrir þunna diska tekur þetta um tíu sekúndur. Þykkari hlutar sem þurfa sjónræna virkni geta tekið nokkrar mínútur. Þessi ferill myndar kjarnann í framleiðslu á miklu magni.
Hönnunareiginleikar mótsins (hlið, loftræsting, trekkhorn)
Mótið stjórnar öllu varðandi gæði hluta. Lokar stjórna því hvar plast fer inn í holrýmið. Stærð þeirra og staðsetning hefur áhrif á flæðimynstur og suðulínur. Loftop leyfa innilokuðu lofti að sleppa út. Án þeirra valda loftvasar brunamerki eða ófullkominni fyllingu.
Sérstaklega þarf að huga að trekkhornum. Þetta eru smávægilegar keilur á lóðréttum veggjum. Þær leyfa hlutanum að losna hreint úr mótinu. Diskur með beinum veggjum festist og getur afmyndast við útkast. Jafnvel að bæta við einni eða tveimur gráðum af trekk kemur í veg fyrir skemmdir. Móthönnuðir vega þessa eiginleika vandlega. Markmiðið er stöðug fylling, full loftræsting og mjúk losun í hverri lotu.
Lykilbreytur og efni
Hitastig, þrýstingur, kælihraðastýring
Þrjár breytur stjórna árangri mótunarinnar. Hitastig tunnu ákvarðar hversu auðveldlega plast flæðir. Hitastig mótsins hefur áhrif á yfirborðsáferð og kælihraða. Sprautuþrýstingur ýtir efninu inn í hvert horn holrýmisins.
Kælingarhraðinn skiptir mestu máli fyrir sjóntæki. Hröð kæling skapar innri spennu. Þessi spenna veldur aflögun eða tvíbroti. Tvíbrot skekkir ljós sem fer í gegnum diskinn. Hæg, jöfn kæling framleiðir stöðuga hluti. Verkfræðingar fylgjast náið með þessum breytum. Lítil stillingar stöðva galla áður en þeir byrja. Þessi nákvæmni gerir sprautumótun áreiðanlega fyrir greiningar.
Pólýkarbónat, COC, pólýstýren fyrir sjónræna skýrleika
Efnisval mótar ljósfræðilega afköst. Pólýkarbónat býður upp á seiglu og skýrleika. Það þolir meðhöndlun og flutningsálag. Hringlaga ólefín samfjölliða (COC) hefur lága sjálfflúrljómun. Þessi eiginleiki skiptir máli þegar ljósnemar lesa flúrljómunarmerki. COC gleypir einnig lítið vatn og heldur víddum stöðugum.
Pólýstýren gefur framúrskarandi tærleika á lægra verði. Það virkar vel fyrir einfaldar hönnun. Hins vegar springur það auðveldlega en pólýkarbónat. Hvert efni hefur sína kosti. Rétt val fer eftir greiningaraðferð og hvarfefnafræði. Mörg teymi prófa mörg efni meðan á þróun stendur.
| Efni | Lykilstyrkur | Aðaltakmörkun |
| Polycarbonate | Sterkt, skýrt | Hærri sjálfflúrljómun |
| COC | Lágt sjálfflúrljómun | Hærri kostnaður |
| Pólýstýren | Skýrt, hagkvæmt | Brothætt |
Kostir og gallar
Kostir: mikil nákvæmni, hröð ferli, lágur einingarkostnaður
Sprautusteypa býður upp á þröng vikmörk fyrir þúsundir hluta. Hver diskur passar við annan. Þessi samræmi skiptir máli fyrir vökvaflæði og sjónrænar mælingar. Hringrásartímar helst stuttir þegar ferlið er komið í jafnvægi. Einingarkostnaður lækkar hratt í stórum upplagi. Fyrir stórar framleiðslulotur keppir engin önnur aðferð við verð á hlut.
Ókostir: mikil upphafleg verkfæranotkun, hönnunartakmarkanir
Mótið sjálft kostar tugi þúsunda dollara. Sú fjárfesting er aðeins skynsamleg ef magn er nægilegt. Hönnunartakmarkanir eiga einnig við. Undirskurðir krefjast flókinna mótaðgerða. Djúpar rásir þurfa sérstök útkastarkerfi. Undirbúningur íhluta og aðskilnaður íhluta fer fram eftir mótun, sem bætir við meðhöndlunarskrefum. Þessir þættir ýta mörgum frumgerðarteymum í átt að vinnslu fyrst. En þegar framleiðslumagn réttlætir verkfærakostinn, skilar sprautumótun óviðjafnanlegri skilvirkni. Þessi tækni styður alla greiningariðnaðinn. Framleiðslugeta eykst einfaldlega með því að keyra fleiri lotur. Hvarfefni eru varin inni í nákvæmlega mótuðum geymum. Niðurstaðan er áreiðanlegur vettvangur fyrir klínískar prófanir og rannsóknir.
Hitamótun for Reagent Disc Components
Ferlið skref
Hitun plötu, mótun (lofttæmi/þrýstingur), klipping
Hitamótun hefst með flatri plastplötu. Vélin hitar plötuna þar til hún mýkist. Hvert efni þarf sinn eigin nákvæma hita. Ef það er of heitt brennur plastið. Ef það er of kalt mótast það ekki rétt. Þetta skref krefst nákvæmrar eftirlits.
Eftir að platan er tilbúin hefst mótunin. Lofttæmismótun dregur platan niður á mót. Þrýstimótun ýtir henni með þrýstilofti. Báðar aðferðirnar virka vel fyrir hvarfefnisdiskhluta. Plastið tekur á sig lögun mótsins fyrir neðan.
Eftir mótun kólnar platan. Plastið heldur nýju lögun sinni. Síðan fer klipping fram. Skurðarverkfæri fjarlægir umfram efni í kringum diskinn. Fullunninn hlutur kemur út hreinn. Þetta skref er mikilvægt fyrir greiningu. Brúnirnar verða að þéttast strax síðar.
Hentug efni: PETG, PVC, pólýprópýlen
PETG virkar vel fyrir gegnsæjar diska. Það gefur góða sjónræna skýrleika og efnaþol. Mörg teymi nota það fyrir frumgerðir. Efnið styður við samræmdar greiningarniðurstöður.
PVC gefur góða stífleika og yfirborðsgæði. En sum efni hvarfast við PVC með tímanum.
Pólýprópýlen býður upp á sterka efnaþol. Það þolir mörg hvarfefni án vandræða. Efnið helst stöðugt við geymslu. Hvert efni hefur sína kosti og galla fyrir lokahönnun þína.
Viðmiðunarreglur um hönnun
Dröghorn, einsleitni veggþykktar
Dregghornar hjálpa hlutnum að losna úr mótinu. Ef ekki er nægur dregur festist plastið og skekkist.
Karlkyns mót þurfa 3 til 5 gráðu djúpsog. Þetta bil hentar vel fyrir flesta hluta hvarfefnisdisksins. Kvenkyns mót þurfa minna, um 1 til 2 gráður. Besti hornið fyrir lóðrétta fleti er 5 gráður. Þetta hjálpar plötunni að halda jöfnum þykkt.
Grunn svæði þurfa 3 til 4 gráður. Djúpdrættir þurfa meira, um 5 til 7 gráður. Ef yfirborðið er áferðarmikið skaltu bæta við 1 til 2 gráðum. Þessi ráð hjálpa þér að fá jafna veggþykkt. Jafnir veggir þýða stöðugt vökvaflæði. Það skiptir máli fyrir nákvæma greiningu. Hitamótunartækni fyrir drægnihorn er vel þekkt.
Veggþykkt breytist meira í hitamótun en í sprautumótun. Platan teygist meira á sumum svæðum. Djúp horn verða þynnri en flatir hlutar. Þú verður að hanna fyrir þessa breytingu. Að þekkja framleiðslumörk hjálpar þér að ná árangri.
Takmarkanir á flækjustigi eiginleika samanborið við sprautumótun
Varmamótun getur ekki jafnast á við sprautumótun fyrir fínar smáatriði. Þú getur ekki búið til skarpar horn. Plastið ávalar sig við mótun. Undirskurður er nánast ómögulegur. Þessi framleiðslumörk hafa áhrif á hönnunarval þitt.
Djúpar rásir eru erfiðar í smíði. Platan verður of þunn á djúpum svæðum. Grunnir skurðir virka best. Þú færð einnig minni nákvæmni. Vikmörk eru meiri. Hlutir geta verið frábrugðnari milli framleiðslulota.
En fyrir margar greiningaraðferðir eru takmörkin í lagi. Þú færð góða hluti á lægra verði. Þessi málamiðlun virkar vel fyrir meðalstóra framleiðslu.
Kostnaður og sveigjanleiki
Lægri verkfærastærð, gott fyrir meðalstór magn
Verkfæragerð kostar mun minna en sprautusteypa. Hitamót nota ál eða jafnvel tré. Þú getur byrjað með minni fjárhagsáætlun. Þetta gerir ferlið gott fyrir meðalstór magn. Frumgerðasmíði og lítil upplag eru hagkvæm. Uppsetningarkostnaðurinn helst lágur.
Ferlið er einnig vel stækkað. Hægt er að keyra marga hluta á blaði. Afköstin aukast með hverri lotu. Fyrir greiningarteymi þýðir þetta styttri markaðssetningartíma. Hægt er að prófa hönnun og aðlaga hana hratt. Framleiðslugetan vex með eftirspurn.
Þol og endurtekningarhæfni málamiðlanir
The trade-off is lower precision. Parts vary more than injection-molded ones. The sheet thickness changes during forming. Temperature differences cause small changes. You get wider tolerances on dimensions. The manufacturing process brings these changes.
Endurtekningarhæfni þjáist einnig. Fyrsti hlutinn gæti verið frábrugðinn þeim hundraðasta. Þú þarft fleiri gæðaeftirlit. En fyrir marga hvarfefnisdiskhluta er nákvæmnin nægjanleg. Kostnaðarsparnaðurinn bætir upp fyrir auka skoðunina. Hvarfefnin haldast örugg inni í mynduðum eiginleikum. Auðvelt er að stækka fyrir stærri lotur með þessari aðferð.
Precision Machining for Reagent Disc Components
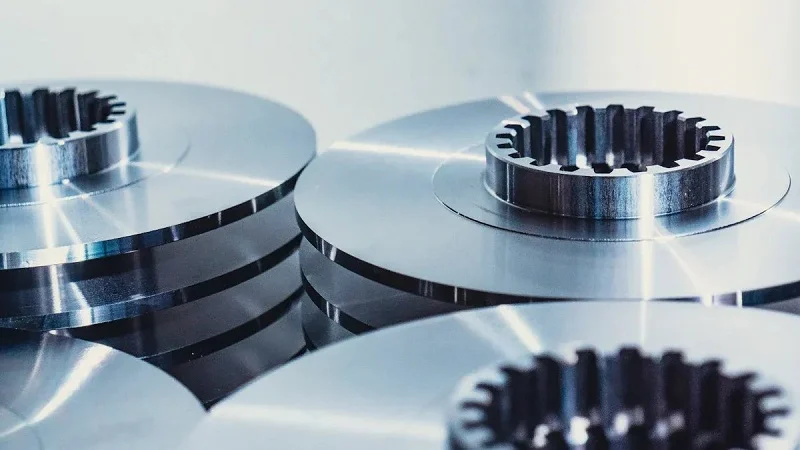
CNC Milling og Beygja
Prototyping and framleiðsla í litlu magni
CNC-vinnsla er frábær þegar þú þarft hluti hratt og vilt ekki borga fyrir dýr mót. Tölva stýrir skurðarverkfærum sem fjarlægja efni úr heilum blokk. Þessi aðferð gerir þér kleift að prófa hönnun frjálslega. Þú getur búið til einn hlut, athugað hann, breytt hönnuninni og búið til annan. Þessi sveigjanleiki gerir CNC að vinsælasta valinu fyrir frumgerðasmíði í greiningarrannsóknum og þróun.
Það virkar líka vel að búa til litlar framleiðslulotur hér. Ef þú þarft nokkur hundruð diska fyrir klínískar rannsóknir, þá er vélræn vinnsla betri en sprautusteypa. Þú sleppir alveg kostnaði við mótið. Hver hluti kostar meira, en heildarútgjöldin haldast lægri. Fyrir sprotafyrirtæki og rannsóknarteymi er þetta jafnvægi lykilatriði. Þú færð alvöru hluti til prófana án þess að hætta allri fjárhagsáætlun þinni í mót.
Achieving tight tolerances: metal and plastic work
CNC vélar eru mjög nákvæmar. Þær geta náð mælingum innan brota úr millimetra. Þessi nákvæmni skiptir máli fyrir íhluti hvarfefnisdisks þar sem rásir verða að vera fullkomlega í röð. Lítið mistök breyta vökvaflæði og spilla niðurstöðum prófunar.
Þetta ferli meðhöndlar bæði málma og plast. Ál og ryðfrítt stál endast lengi og eru endurnýtanlegir. Plast eins og pólýkarbónat og COC henta vel fyrir sjóntæki. Hvert efni þarfnast mismunandi skurðarhraða og verkfæraforma. Fagmenn í vélvirkjun þekkja þessar stillingar vel. Þeir stilla hraðann til að koma í veg fyrir bráðnun eða flísun.
Laserskurður og örvinnslu
Ablation fyrir örvökvaeiginleika
Lasers provide another way to be precise. A focused beam removes material through ablation. The laser vaporizes tiny bits of plastic or metal with each pass. This method creates microfluidic channels with amazing detail. Channel widths can be smaller than a hair’s width.
Leysiskurður snertir ekki efnið. Engin slit á verkfærum á sér stað. Geislinn dofnar aldrei. Þessi stöðugleiki hjálpar þegar þú þarft eins eiginleika á mörgum hlutum. Hitaáhrifasvæðið helst lítið, þannig að nærliggjandi efni heldur eiginleikum sínum. Fyrir greiningar þýðir þetta hreinar rásir sem meðhöndla hvarfefni á sama hátt í hvert skipti.
Additive manufacturing for hröð frumgerð
Aukefnisframleiðsla, eða þrívíddarprentun, byggir upp hluta lag fyrir lag. Þessi aðferð virkar vel samhliða vélrænni vinnslu. Þú getur prentað flókin innri form sem skurðarverkfæri ná ekki til. Snemmbúnar hönnunarbreytingar gerast hratt. Hlutur fer úr stafrænni skrá í efnislegan hlut á nokkrum klukkustundum.
Ókosturinn er yfirborðsáferðin. Prentaðir hlutar sýna laglínur sem fanga vökva eða dreifa ljósi. Aukaskref hjálpa til við að slétta þessi yfirborð. Mörg teymi nota prentun til að prófa hugmyndir og skipta síðan yfir í vélræna vinnslu eða mótun fyrir lokahluta. Þetta vinnuflæði flýtir fyrir greiningarrannsóknum en heldur gæðum háum.
Eftirvinnsla og frágangur
Afskurður, hreinsun, yfirborðsmeðferð
Vélunnin hlutar eru sjaldan sendar beint úr vélinni. Fjarlægja þarf skurði og hvassar brúnir. Afskurðarverkfæri slétta þessa grófu bletti. Að lokum fjarlægir hreinsun skurðarvökva og rusl. Ómskoðunarböð virka vel fyrir smáatriða hluti. Þau hrista lausar agnir úr örsmáum rásum.
Yfirborðsmeðferð bætir virkni. Pússun bætir sjónræna skýrleika. Efnafræðileg meðferð getur breytt yfirborðsorku til að tryggja betri bindingu hvarfefna. Þessi skref breyta hráum, vélrænum hlut í fullunninn íhlut sem er tilbúinn til samsetningar.
Þegar vélræn vinnsla er æskilegri en mótun
Machining wins when volumes stay low, or shapes stay complex. If your design changes often, machining avoids mold revision costs. If you need undercuts or deep channels, cutting tools reach where molded parts can’t. The choice comes down to your timeline and budget.
Fyrir framleiðslu undir nokkur þúsund einingum er oft skynsamlegt að vinna vélrænt. Engin fjárfesting í verkfærum heldur upphafskostnaði lágum. Þegar magn eykst verður mótun ódýrari. Mörg greiningarfyrirtæki byrja með vélrænum hlutum, prófa hönnun sína og færa sig síðan yfir í sprautumótun fyrir stórfellda framleiðslu. Þessi skref-fyrir-skref aðferð dregur úr áhættu og byggir upp framleiðslugetu hægt og rólega.
Steypa og smíði fyrir hvarfefnisdiskífur
Fjárfestingarsteypa
Vaxmynstur, keramikskel, málmhelling
Fjárfestingarsteypa hefst með vaxprentun af hlutanum þínum. Þú sprautar vaxi í málmmót. Síðan festir þú nokkur mynstur við miðlæga gró. Þetta myndar tré. Næst kemur keramikhjúpurinn. Verkamenn dýfa vaxtrénu í keramikleðju. Fínn sandur húðar blauta yfirborðið. Þeir endurtaka þetta þar til hjúpurinn er nógu þykkur. Húðaða tréð fer síðan í ofn. Vaxið bráðnar og rennur út. Holt keramikmót stendur eftir. Þú hellir bræddu málmi í þetta holrými. Eftir kælingu brýtur þú keramikhjúpinn af. Málmhlutinn situr eftir. Þessi aðferð fangar fínleg smáatriði vel.
Hentar fyrir flókna málmdiskhluta
Flókin form eru ekkert vandamál fyrir fjárfestingarsteypu. Djúpar rásir og þunnir veggir virka allir. Þú getur búið til hvarfefnisdiskífur með flóknum vökvaleiðum. Ferlið hentar ryðfríu stáli og öðrum málmblöndum. Þessi efni þola hörð efni sem sum hvarfefni þurfa. Greiningarteymi velja þessa aðferð þegar plast þolir ekki hitastreymi. Málmhlutar þola endurteknar sótthreinsunarlotur. Þetta skiptir máli fyrir endurnýtanlega íhluti í greiningarbúnaði. Þessi tækni býður upp á góða afkastagetu fyrir litla til meðalstóra framleiðslulotu.
Teninga kast
Háþrýstingsinnspýting, hröð kæling
Dælusteypa virkar öðruvísi. Þessi tækni sprautar bráðnu málmi í stálmót. Háþrýstingur þrýstir málminum þétt upp að veggjum mótsins. Hraðkæling fylgir strax eftir innspýtingu. Hluturinn storknar fljótt. Hringrásartíminn helst stuttur, oft undir mínútu. Þessi aðferð styður meðalstóra til stóra framleiðslu. Stálmótið endist í mörg þúsund hringrásir. Hver hluti kemur út með samræmdum víddum. Framleiðslugetan þín vex með hverri viðbótarmóti.
Þolmörk, efnisval (ál, sink)
Steypun hefur þröng vikmörk. Þú færð endurtekningarhæfa hluti í löngum lotum. Þessi nákvæmni hjálpar þegar íhlutir hvarfefnisdisks verða að þéttast við aðra hluti. Algeng efni eru ál og sink. Ál er létt og sterkt. Sink gefur betri smáatriði á lægra verði en vegur meira. Bæði efnin þola aukaaðgerðir eins og málun eða húðun sem verndar gegn hvarfefnum. Rétt val fer eftir hita- og vélrænum þörfum þínum. Fyrir greiningarbúnað vinnur ál oft. Þessi aðferð skilar stöðugum gæðum fyrir málmhluta.
Samanburður við aðrar aðferðir
Hærri upphafskostnaður, gott fyrir málmhluti
Casting requires significant upfront investment. The wax die or steel mold, costs thousands of dollars. Tooling for die casting runs even higher. These costs make sense when you need many metal parts. The unit price drops with volume. For plastic parts, injection molding usually beats casting on cost. But metals offer durability that plastics cannot match. Your manufacturing decision depends on your application. Consider casting when heat, wear, or aggressive reagents push you toward metal. Diagnostics systems often need both material types.
Ekki dæmigert fyrir plastdiska; ásamt mótun
Diskar úr hreinu plasti eru ráðandi á greiningarsviðinu í dag. Steypun gegnir minna hlutverki. En mörg greiningarkerfi sameina málm- og plastíhluti. Steypt málmhús gæti geymt mótaðan plastdisk. Þessi blendingsaðferð notar hvort efni þar sem það virkar best. Framleiðsluteymið samhæfir bæði ferlana. Að skilja þetta hjálpar þér að skipuleggja snjallari framleiðslulínur.
Secondary Manufacturing and Finishing for Reagent Discs Components
Primary processes give your reagent disc components their shape. But secondary steps make them work. These finishing operations add markings, reduce stress, and guard surfaces. Each step has a specific job in the whole manufacturing process. Skipping them can cause failed tests or broken parts.
Leturgröftur og merking
Leysigeisla- eða efnafræðileg leturgröftur til auðkenningar
Engraving puts permanent marks on your parts. Laser engraving uses a focused beam to burn off the surface. This makes clear, readable text and symbols. Chemical engraving uses acids to etch patterns. Both work well for diagnostic parts.
Leysigetur gefur þér meiri stjórn. Þú getur auðveldlega breytt dýpt og birtuskilum. Efnaleg leturgröftur virkar betur fyrir málma en plast. Valið fer eftir efni og merkingarþörfum. Flestir framleiðendur velja leysigeisla vegna hraða og nákvæmni.
Jöfnunareiginleikar, strikamerki
Merkingar gera meira en bara að vörumerkja vöruna þína. Samstillingareiginleikar hjálpa við samsetningu. Þeir sýna starfsmönnum hvar hlutar tengjast. Strikamerki rekja hverja diska í gegnum framleiðsluna. Þessi rekjanleiki er mikilvægur fyrir gæðaeftirlit.
Einfaldur punktur eða krosshár getur leiðbeint sjálfvirkum vélum. Þessir litlu eiginleikar koma í veg fyrir dýr mistök í rangstillingu. Strikamerki geyma lotunúmer og gildistíma. Að skanna þau veitir skjótan aðgang að framleiðsluskrám. Þessi rakning hjálpar við innköllun og gæðaeftirlit.
Hitameðferð og glæðing
Spennulosun eftir mótun eða vinnslu
Vélræn vinnsla og mótun skapar innri spennu í efnum. Þessi spenna getur valdið aflögun síðar. Hitameðferð losar um þessa spennu. Hún hitar hluta upp í ákveðið hitastig og kælir þá síðan hægt.
Fyrir plast virkar glæðing best. Þú hitar hlutinn niður fyrir bræðslumark hans. Þú heldur honum þar í ákveðinn tíma og kælir hann síðan smám saman. Þetta gerir það að verkum að fjölliðukeðjurnar festast í stöðugri stöðu. Hlutirnir halda lögun sinni við geymslu og notkun.
Að bæta vinnsluhæfni og víddarstöðugleika
Annealed parts machine better. They cut cleaner without moving unexpectedly. Dimensional stability improves too. Parts keep their measurements after annealing. This consistency matters for reagent disc components that must seal precisely.
Málmhlutar fá svipaðan ávinning af meðferðum. Spennulosun kemur í veg fyrir sprungur í síðari skrefum. Rétt hitameðferðaráætlun fer eftir efninu. Hver málmblanda bregst mismunandi við hitastigsbreytingum. Framleiðsluaðili þinn getur lagt til rétta meðferðarlotuna.
Húðun og málun
Electroplating for wear-resistant surfaces
Rafmagnshúðun bætir þunnu málmlagi við hluta. Rafstraumur setur málmjónir á yfirborðið. Þetta lag verndar gegn sliti og tæringu. Nikkel og króm eru algeng val fyrir greiningarbúnað.
Húðað yfirborð þola rispur við meðhöndlun. Það þoli einnig endurteknar þrif. Þessi endingartími gerir það að verkum að hlutar endast lengur. Fyrir málmhluta sem hreyfast eða tengjast oft kemur húðun í veg fyrir ótímabært bilun.
Chemical-resistant coatings for reagent contact
Húðun verndar hluta gegn hörðum efnum. Sum hvarfefni skemma ómeðhöndlað plast með tímanum. Hindrandi húðun heldur grunnefninu öruggu. Hún kemur einnig í veg fyrir útskolun. Plastaukefni menga ekki sýnin þín.
Þessar húðanir mega ekki hafa áhrif á virk greiningarefni. Rétt samsetning viðheldur virkni hvarfefnisins. Hún viðheldur einnig sjónrænum skýrleika þar sem greining á sér stað. Val á húðun krefst vandlegra prófana með þinni sérstöku efnasamsetningu.
Surface treatments finish the manufacturing process. They turn raw parts into reliable components. Each finishing step adds value through protection or identification. Together, they make sure your reagent disc components work consistently across production batches. This attention to detail separates good diagnostics from bad ones.
Efni fyrir íhluti hvarfefnisdiskanna
Efnið sem þú velur hefur áhrif á hvernig íhlutir hvarfefnisdiskanna virka. Það breytir ljósfræðilegri skýrleika, efnaþoli og hversu auðvelt er að búa þá til. Allir möguleikar hafa sína kosti og galla. Við skulum skoða helstu valkostina.
Hitaþol
PC, COC, PS, PP, PETG – eiginleikar og notkun
Pólýkarbónat (PC) er sterkt og gegnsætt. Það þolir harða notkun við flutning og geymslu. Mörg teymi velja PC fyrir diska sem þurfa að vera sterkir. Hringlaga ólefín samfjölliða (COC) er þekkt fyrir litla sjálfflúrljómun. Þetta skiptir máli þegar ljósnemar lesa flúrljómunarmerki. COC tekur einnig inn lítið vatn, þannig að stærð þess helst stöðug.
Pólýstýren (PS) gefur mikla skýrleika fyrir minni pening. Það passar vel við einfaldar hönnun. En PS brotnar auðveldlega en PC. Pólýprópýlen (PP) þolir efni. Það þolir sterk hvarfefni án þess að brotna niður. PETG jafnar skýrleika og auðvelda mótun. Hitamótunarteymi nota oft PETG fyrir þunnveggja diska. Hvert efni hentar mismunandi þörfum í greiningarrannsóknum og þróun.
Sjónræn skýrleiki, efnaþol, sjálfflúrljómun
Sjónræn skýrleiki stýrir því hversu vel ljós fer í gegnum diskinn. Skynjunarkerfi þurfa hreinar sjónleiðir. Öll móða eða röskun eyðileggur mælingar. Efnaþol skiptir jafn miklu máli. Hvarfefni geta skemmt yfirborð fjölliðunnar með tímanum. Efni sem hvarfast við efnasamsetningu þína mun bila.
Sjálfflúrljómun skapar bakgrunnshávaða í flúrljómunarprófum. Þessi hávaði hylur veik merki. COC og sumar PS-gráður sýna mjög litla sjálfflúrljómun. PC sýnir meira. Greiningaraðferð þín ætti að leiða þetta val. Ef þú keyrir sameindagreiningu á kjarnsýrum verður lág sjálfflúrljómun mjög mikilvæg. Framleiðsluferlið breytir einnig þessum eiginleikum. Mótunaraðstæður breyta uppbyggingu fjölliðunnar. Þetta breytir sjónrænni hegðun. Prófaðu efni við raunverulegar aðstæður áður en þú skuldbindur þig.
Málmar og sérhæfð efni
Ryðfrítt stál, ál, sílikon, gler
Málmar birtast sjaldnar í diskum en koma fyrir í hýsingum og burðarhlutum. Ryðfrítt stál þolir ryð og mikinn hita. Ál er létt en samt sterkt. Bæði efnin þola endurteknar sótthreinsunarlotur. Þessi endingartími skiptir máli fyrir endurnýtanlega hluti.
Kísill og gler gegna sérstöku hlutverki. Kísill hentar vel í frumgerðir í örvökvarannsóknum. Ljósmyndun býr til fínar rásir í kísilþynnum. Gler gefur framúrskarandi ljósfræðilega skýrleika og efnaþol. Það passar í greiningarglugga þar sem ljós verður að fara hreint í gegn. Þessi efni kosta meira og þurfa aðrar framleiðsluaðferðir. En þau skila afköstum sem plast getur ekki keppt við.
Hvenær á að velja málma (endingarþol, hitaþol)
Veljið málma þegar plast þolir ekki umhverfið. Hátt hitastig mýkir flesta hitaplasti. Málmhlutar halda lögun sinni. Sterk leysiefni geta leyst upp eða bólgnað plasti. Málmar standast þessar árásir. Meðferðarbúnaður notar oft málmhluta sem snerta blóðhluta aftur og aftur. Málmflöturinn hreinsar og sótthreinsar án þess að brjóta niður.
Valviðmið
Samrýmanleiki hvarfefna, framleiðsluhæfni, kostnaður
Byrjið á samhæfni hvarfefna. Efnið má ekki hvarfast við virk greiningarefni. Það má heldur ekki losa aukefni í sýnin. Prófið samhæfni snemma í þróun. Næst kemur framleiðsluhæfni. Getur valið ferli tekist á við þetta efni? Sprautusteypa virkar með flestum hitaplasti. Varmamótun þarf efni sem teygist jafnt. Vélræn vinnsla virkar bæði fyrir málma og plast.
Kostnaður tengir allt saman. Efnisverð skiptir máli, en vinnslukostnaður skiptir líka máli. Ódýrt plastefni sem mótast illa kostar meira í heildina. Íhugaðu heildarmyndina af framleiðslu. Kerfi fyrir undirbúning blóðhluta þurfa efni sem meðhöndla lífsýni á öruggan hátt. Rétt val vegur vel á milli afkasta og hagnýtra framleiðslumarka.
Yfirborðsorka og lífsamhæfni
Yfirborðsorka stýrir því hvernig vökvar væta diskinn. Mikil yfirborðsorka dreifir vökvum jafnt. Lág yfirborðsorka veldur því að dropar mynda perlur. Þessi hegðun hefur áhrif á flæði hvarfefna í gegnum rásirnar. Þú getur breytt yfirborðsorkunni með húðun eða plasmameðferð.
Lífsamrýmanleiki skiptir máli fyrir blóðhluta og klínísk sýni. Efni mega ekki valda ónæmissvörun eða breyta efnasamsetningu sýna. ISO staðlar leiðbeina lífsamrýmanleikaprófunum. Margar lækningaplasttegundir uppfylla þessar kröfur. Framleiðsluaðili þinn ætti að skjalfesta að þær séu í samræmi við kröfur. Þessi skjöl styðja viðurkenningu reglugerða fyrir in vitro greiningarvörur. Rétt efni heldur hvarfefnum stöðugum og niðurstöðum áreiðanlegum í hverri framleiðslulotu.
Hönnun fyrir íhluti hvarfefnisdiskanna
Góð hönnun breytir hugmynd í eitthvað sem þú getur í raun búið til. Valin sem þú tekur á pappír hafa áhrif á hvert skref síðar. Stærð eiginleika, þol og efni vinna öll saman. Að gera þetta rétt sparar tíma og peninga við þróun.
Eiginleikarrúmfræði og flækjustig
Lágmarksstærðir eiginleika, dröghorn, undirskurðir
Sérhver framleiðsluferli hefur takmörk á því hversu smár eða nákvæmur eiginleiki getur verið. Sprautusteypa tekst vel á við fínar smáatriði, en hvöss horn fanga spennu. Varmamótun afrúðar brúnir náttúrulega. Vélræn vinnsla nær djúpt inn í hluta en tekur tíma.
Dregghalla skiptir meira máli en flestir hönnuðir gera sér grein fyrir. Þessir smávægilegu keilur á lóðréttum veggjum leyfa hlutum að losna hreint úr mótunum. Án nægilegs dregs festast hlutar og afmyndast við útkast. Fyrir grunnar einingar hentar 3 til 4 gráður vel. Djúpar dregnir þurfa 5 til 7 gráður. Áferðarfletir þurfa einnig auka halla.
Undirskurður skapar raunveruleg vandamál. Þetta eru eiginleikar sem læsast í mótinu. Þú þarft sérstakar rennur eða lyftur til að losa þær. Það eykur kostnað og flækjustig. Spyrðu sjálfan þig hvort undirskurðurinn þjóni virkilega tilgangi. Oft er hægt að endurhanna í kringum hann. Einfaldari rúmfræði þýðir færri mótunargalla og hraðari hringrásartíma.
Röðun geyma, rásir, greiningarglugga
Diskurinn þinn inniheldur nokkur virknisvæði. Geymar geymi hvarfefni. Rásir flytja vökva á milli sín. Mælingargluggar hleypa ljósi í gegn fyrir mælingar. Þessir eiginleikar verða að vera nákvæmlega í röð. Rangstillt rás hindrar flæði. Færður gluggi eyðileggur sjónrænar mælingar.
Hugsaðu um alla vökvaleiðina sem eitt kerfi. Hver umskipti milli svæða krefjast nákvæmrar staðsetningar. Framleiðsluferlið sem þú velur ákvarðar nákvæmni röðunar sem þú getur búist við. Sprautusteypa heldur þéttum stöðum yfir þúsundir hluta. Hitamótun gefur meiri fjölbreytni. Skipuleggðu vikmörk þín í kringum framleiðslugetu þína.
Vikmörk og gæðaeftirlit
Mikilvægar víddir fyrir þéttingu og vökvaflæði
Ekki þarf að hafa nákvæma stjórn á öllum víddum. Einbeittu þér að þeim sem hafa áhrif á virkni. Breidd rásarinnar stýrir rennslishraða. Dýpt ílátsins ræður magn hvarfefnisins. Þéttifletir verða að passa nákvæmlega við tengihluta. Þessar mikilvægu víddir eiga skilið mestu vikmörk.
Vinnið með framleiðsluaðila ykkar að því að bera kennsl á þessa eiginleika snemma. Þeir geta sagt ykkur hvaða vikmörk ferli þeirra hefur stöðugt. Of mikil skilgreining á hverri vídd eykur kostnað án þess að auka verðmæti. Van lítil skilgreining á mikilvægum þéttingum veldur leka og misheppnuðum prófunum. Jafnvægi skiptir máli í greiningum.
Skoðunaraðferðir (sjónrænt, CMM)
Quality control catches problems before parts reach your assembly line. Optical inspection works well for surface features and alignment checks. Cameras measure channel widths and detect surface defects quickly. Coordinate measuring machines (CMMs) probe physical dimensions with high accuracy. They verify critical tolerances on sample parts.
Fyrir framleiðslu í miklu magni skannar sjálfvirk sjónræn skoðun alla hluta. Þetta greinir galla snemma. Tölfræðileg ferlisstýring fylgist með mælingum með tímanum. Þróun vara þig við áður en hlutar fara út fyrir forskriftir. Þessi fyrirbyggjandi nálgun heldur gæðum stöðugum í allri framleiðslulotu.
Hönnun fyrir framleiðslugetu (DFM)
Aðlaga hönnun að völdu ferli
Hönnun með framleiðsluhæfni að leiðarljósi þýðir að hanna með ferlið í huga. Hluti sem virkar vel sem vélræn frumgerð gæti bilað sem mótaður hluti. Veggþykkt breytist milli ferla. Dröghorn eru mismunandi. Upplausn eiginleika er mismunandi. Farðu snemma yfir hönnunina þína miðað við þá aðferð sem þú valdir.
Framleiðslufélagi þinn ætti að fara yfir teikningar áður en þú skuldbindur þig til að útbúa verkfæri. Þeir koma auga á vandamál sem þú gætir misst af. Þessi yfirferð sparar þúsundir króna í mótendurskoðun. Hún flýtir einnig fyrir framleiðsluferlinu. Góður stuðningur við framleiðsluferlið skiptir máli á milli þess að koma sér vel í gang og þess að töfin verði dýr.
Að forðast óþarfa flækjustig
Sérhver aukaeiginleiki eykur áhættu. Sérhver þröng vikmörk eykur kostnað. Spyrðu sjálfan þig hvað diskurinn þinn þarfnast í raun og veru. Þjónar þessi skrautkammur tilgangi? Þolir þessi rás breiðari vikmörk? Einfaldaðu hvar sem þú getur án þess að skaða virkni.
Simple designs also support blood component testing better. Clean geometry means fewer places for samples to get trapped. Easier cleaning between uses. More reliable results across diagnostic testing runs. The best designs feel obvious in hindsight. They balance function with practical manufacturing limits. This discipline separates successful products from ones that struggle in development.
Choose NOBLE for Your Reagent Disc Components

Alhliða getu
Hönnun, frumgerðasmíði, framleiðsla og samsetning innanhúss
NOBLE sér um allt á einum stað. Þú kemur með hugmyndina. Teymið okkar sér um hönnunarúttekt, frumgerðasmíði, alla framleiðslu og lokasamsetningu. Engin þörf er á utanaðkomandi verkstæðum. Engin bið eftir söluaðilum. Þessi uppsetning styttir tímann úr vikum í daga.
Að halda vinnunni inni verndar einnig hugmyndir þínar. Teikningar eru áfram leyndarmál. Upplýsingar um ferlið eru áfram innanhúss. Fyrir greiningarfyrirtæki skiptir þetta öryggi máli. Íhlutir hvarfefnisdisksins innihalda sérstaka efnafræði og hönnunarvinnu. Að halda öllu inni minnkar áhættu.
Sérþekking í málm- og plastvinnslu (sprautusteypa, CNC, steypa)
Slíkur samstarfsaðili vinnur með fjölbreytt efni. Sprautusteypulínur okkar framleiða plastdiska í miklu magni með þröngum vikmörkum. CNC-vinnsla sér um frumgerðir og litlar upplagnir. Steypuþjónusta nær yfir málmhús og burðarhluta. Þetta úrval þýðir að þú velur bestu ferlið fyrir hvern hluta.
NOBLE’s engineering team knows how materials act. Polycarbonate flows differently than COC. Aluminum cuts differently than stainless steel. This knowledge stops costly errors. They suggest the right process before you invest in tooling. Their manufacturing skills cover all types of component production.
Samstarf við NOBLE frá hugmynd til loka
DFM stuðningur, prófanir, stigstærð framleiðsla
NOBLE fer yfir hönnun þína snemma. Verkfræðingar okkar greina framleiðsluvandamál áður en verkfærasmíði hefst. Þeir leggja til breytingar á drögum eða leiðréttingar á veggþykkt. Þessi hönnun til að styðja við framleiðsluhæfni sparar þúsundir króna í mótendurskoðunum.
Prófanir fara fram meðan á þróun stendur. Frumgerðir eru kannaðar til að kanna nákvæmni í víddum. Virkniprófanir staðfesta vökvaflæði og samhæfni hvarfefna. Prófanir á blóðþáttum staðfesta að diskarnir meðhöndla líffræðileg sýni rétt. Þessi vandlega aðferð finnur vandamál snemma.
Þegar þú ert tilbúinn/tilbúin að vaxa, þá vex NOBLE með þér. Framleiðslugeta okkar stækkar til að mæta eftirspurn. Byrjaðu með vélrænum frumgerðum. Farðu yfir í sprautusteypu fyrir stór magn. Skiptið er þægilegt þar sem sama teymið sér um bæði stigin.
Lausn með einum aðila dregur úr afgreiðslutíma og áhættu
Að vinna með einum samstarfsaðila gerir allt auðveldara. Þú sendir eina innkaupapöntun. Þú fylgist með einni tímalínu. Þú stjórnar einu sambandi. Þessi aðferð við að nota eina aðila styttir afhendingartíma til muna. Engar tafir á samhæfingu milli einstakra birgja.
Áhættan minnkar líka. Þegar vandamál koma upp er það teymið okkar sem ber ábyrgðina. Engin ágreiningur milli birgja. Engin ábyrgðarbil. Fyrir innlend framleiðsluteymi skiptir þessi skýrleiki máli. Þú veist nákvæmlega hverjum á að hringja í þegar eitthvað þarfnast athygli.
NOBLE styður við staðbundna framleiðslu í greiningariðnaðinum. Innlend framleiðslugeta þeirra heldur framboðskeðjunni þinni náinni. Þessi nálægð lækkar sendingarkostnað og afhendingartöf. Rannsóknar- og þróunarteymin þín fá hraðari endurgjöf. Framleiðslan þín helst sveigjanleg.
Samstarfið nær lengra en bara íhlutir. NOBLE aðstoðar við efnisval, yfirborðsmeðferð og samsetningu. Við skiljum hvernig hvarfefni hafa samskipti við mismunandi fjölliður. Þessi þekking leiðir til betri hönnunarvals. Þróunarferlið styttist þar sem þú forðast tilraunir og mistök.
Fyrir greiningarfyrirtæki sem byggja næstu kynslóðar verkvanga borgar þetta samstarf sig. Þið einbeitið ykkur að efnafræðiprófunum og klínískri sannprófun. Samstarfsaðilinn sér um flækjustig framleiðslunnar. Saman komið þið áreiðanlegum vörum hraðar á markað. Sá hraði skapar samkeppnisforskot á vaxandi sviði.
Allar framleiðsluaðferðir sem við fjöllum um hafa raunverulega kosti. Sprautusteypa gefur þér hraða í stórum upptökum. Varmamótun heldur verkfærakostnaði lágum. Vélræn vinnsla býður upp á nákvæmni fyrir frumgerðir. Steypa meðhöndlar málmhluta. Aukafrágangur eykur endingu með glæðingu, málun eða leturgröftun.
No single process fits every reagent disc components project. Your production volume, precision needs, material limits, and budget all shape the right choice. Secondary steps can greatly boost performance, so don’t skip them.
Think about your next diagnostics project. Consider how blood components testing, affordable diagnostics, and in vitro diagnostics needs affect your manufacturing choices. NOBLE understands these trade-offs. Domestic manufacturing teams benefit from this technology daily.
Nýttu þér þessa handbók í næsta rannsóknar- og þróunarferli þínu. Fyrir greiða framkvæmd, hafðu samband við leiðandi framleiðanda með reynslu af þessum ferlum hjá NOBLE. Sérþekking okkar á vélrænni vinnslu og þjónusta við alhliða þjónustu færir þig á skilvirkan hátt frá frumgerðasmíði til fjöldaframleiðslu. Greiningargeta þín vex hraðar með rétta samstarfsaðilanum.
Algengar spurningar um íhluti hvarfefnisdiskanna
Hvernig vel ég á milli sprautumótunar og hitamótunar?
Hugsaðu fyrst um magnið. Sprautusteypa krefst dýrra verkfæra en gefur lágan kostnað á hlut í stórum stíl. Varmasteypa kostar minna í upphafi. Hún hentar meðalstórum upplögum og einfaldari hönnun. Ef þú þarft þröng vikmörk eða flókna eiginleika, þá er sprautusteypa betri kostur. Fyrir fljótlegan gang með hóflega fjárhagsáætlun virkar varmasteypa vel.
Hvenær ætti ég að byrja með CNC vinnslu í stað mótunar?
Veldu vélræna vinnslu fyrir frumgerðir og framleiðslu í litlu magni. Þú forðast verkfærakostnað alveg. Hönnunarbreytingar kosta ekkert aukalega. Vélræn vinnsla sér einnig um undirskurð og djúpar rásir sem mótun getur ekki búið til. Þegar hönnunin er orðin stöðug og magnið fer yfir nokkur þúsund einingar skaltu skipta yfir í sprautusteypu til að fá betri hagkvæmni.
Hvaða efni býður upp á bestu sjónrænu skýrleika?
Pólýstýren gefur framúrskarandi tærleika á lágu verði. Pólýkarbónat eykur seigju en sýnir meiri sjálfflúrljómun. COC skilar lágu sjálfflúrljómun með stöðugum víddum. Greiningaraðferð þín ætti að leiða þetta val. Flúrljómunarprófanir þurfa COC. Einföld sjónræn lestur virkar vel með pólýstýren. Prófaðu efni við raunverulegar aðstæður áður en þú framkvæmir prófið.
Hvernig hafa aukafrágangsskref áhrif á afköst?
Annealing relieves internal stress from molding or machining. Parts stay dimensionally stable during storage. Plating protects metal surfaces from wear and corrosion. Coatings shield plastics from aggressive reagents. Engraving adds barcodes and alignment marks. These steps often determine whether your reagent disc components survive real-world conditions.
Hvaða vikmörk má ég búast við frá hverju ferli?
Sprautusteypa heldur mestu vikmörkum við mikið magn. CNC-vinnsla nær framúrskarandi nákvæmni fyrir frumgerðir og litlar framleiðslulotur. Hitamótun gefur meiri breytileika milli hluta. Steypa fer eftir aðferð og efni. Spyrjið framleiðsluaðila ykkar hvaða vikmörk þeir halda stöðugt. Að ofskilgreina hverja vídd eykur kostnað án þess að auka verðmæti.
Hvernig fer ég úr frumgerð yfir í framleiðslu á skilvirkan hátt?
Byrjaðu á vélrænum hlutum til að staðfesta hönnunina þína. Prófaðu vökvaflæði og samhæfni hvarfefna snemma. Deildu teikningunum þínum með framleiðsluaðila þínum áður en verkfærasmíði hefst. Þeir munu greina vandamál með dröghorn eða vandamál með veggþykkt. Að laga þetta á pappír kostar ekkert. Að laga það eftir verkfærasmíði kostar þúsundir. Skipuleggðu þetta endurskoðunarskref inn í tímalínuna þína.
Hvenær ætti ég að íhuga málmhluta?
Veljið málm þegar plast þolir ekki umhverfið. Hátt hitastig mýkir hitaplast. Sterk leysiefni brjóta niður yfirborð fjölliða. Málmhús og burðarhlutar þola endurteknar sótthreinsunarlotur. Ryðfrítt stál stenst tæringu. Ál helst létt og sterkt. Mörg greiningarkerfi sameina steypta málmgrind með mótaðri plastdiskum fyrir bestu afköst.
Hvernig staðfesti ég gæði í öllum framleiðslulotum?
Sjálfvirk sjónræn skoðun greinir yfirborðsgalla á hverjum hluta. Hnitamælitæki staðfesta mikilvægar víddir á sýnishornshlutum. Tölfræðileg ferlastýring fylgist með mælingum með tímanum. Þróun vara þig við áður en hlutar fara út fyrir forskriftir. Vinnið með birgjum sem skrá gæðakerfi sín. ISO gæðastjórnun og vottanir fyrir framleiðslu lækningatækja gefa til kynna áreiðanleg ferli.







