
Framleiðsla á CNC fræsivélum með hreyfisviði krefst nákvæmrar skipulagningar. Fimm skref fela í sér hönnun framleiðslu, efnisval, CNC vinnslustefnu, kostnaðarhagræðingu og samstarf við hæfa verkstæði. CNC vinnsla veitir nákvæmni á míkrómetrastigi. Þessi nákvæmni kemur frá stýrðri forritun, stöðugum verkfærum og agaðri skoðun. Tölvustýring gerir kleift að framkvæma flóknar vinnsluaðgerðir eins og T-raufar og léttingarvasa. CNC fræsar hafa +/- 0.004″ vikmörk með 125 míkrótommu frágangi. Innri horn þurfa radíus upp á 1/4 dýpt. Rétt vinnsluaðferð heldur hreyfikerfinu þínu áreiðanlegu. Að skilja CNC vinnslukerfi skiptir máli fyrir gæði. CNC vinnsla krefst uppsetningar véla, vélaverkfæra og línulegrar hreyfingar. Góð CNC vinnsluhönnun styður við árangursríkar niðurstöður. Þessi aðferð tryggir samræmdar niðurstöður í öllum framleiðslulotum.
Hönnun fyrir framleiðslu á CNC hreyfisviðsgrunni
Hönnun fyrir framleiðslu snýst ekki bara um að gera hluti auðveldari í skurði. Fyrir CNC hreyfipalla snýst DFM um að tryggja að hlutinn geti uppfyllt virkniþarfir sínar eftir vinnslu. Flatleiki, samsíða og víddarnákvæmni eru allt háð því hversu vel þú hannar fyrir CNC ferlið. Góð DFM breytir krefjandi hönnun í áreiðanlegan hlut. Réttar ákvarðanir stytta vinnslutíma og bæta gæði.
Mikilvægar hönnunarreglur fyrir vélræna vinnsluhæfni
Hönnun fyrir innri horn og radíusa
Innri horn valda vandræðum ef þau eru ekki skipulögð rétt. CNC-fræsari sker í hring. Ef þú hannar hvasst horn nær verkfærið ekki til þess. Þú þarft auka skref eða annað verkfæri. Reglan er einföld. Láttu lóðrétta innri hornradíusinn vera að minnsta kosti þriðjung af dýpt holrúmsins. Enn betra er að nota radíus sem er 130% af radíus verkfærisins. Til dæmis þarf 10 mm fræsari að hafa lágmarks hornradíus upp á 6.5 mm. Þetta heldur verkfærinu gangandi mjúklega. Það dregur úr sliti á verkfærum og bætir yfirborðsáferð.
Gólfsradíusinn skiptir líka máli. Tilgreindu gólfsradíus á milli 0.5 mm og 1 mm. Þetta gerir vélinni kleift að nota staðlaðar fræsarar. Óstaðlaðir radíusar neyða verkstæðið til að nota kúlufræsarar, sem eykur kostnað. Skarpar innri horn skapa einnig spennuþenslu. Réttur radíus dreifir álaginu og heldur botninum sterkum.
Hér er stutt tilvísun:
| Einkenni | Ráðlagt gildi | Algeng mistök |
| Lóðrétt hornradíus | Að minnsta kosti 1/3 holrýmisdýpt (130% af radíus verkfærisins) | Of lítill radíus neyðir fram 90° verkfærabraut, sem rýrir áferðina |
| Gólfradíus | 0.5 mm til 1 mm | Óstaðlaðar radíusar krefjast kúlufræsa, sem eykur kostnað |
| Veggþykkt (málmar) | Lágmark 0.8 mm | Þunnir veggir valda titringi og draga úr nákvæmni |
| Veggþykkt (plast) | Lágmark 1.5 mm | Þunnir veggir valda aflögun vegna hita og álagi |
Að stjórna veggþykkt og stífleika byggingar
Veggþykkt hefur bein áhrif á stífleika. Fyrir málmgrunna skal halda veggjunum að minnsta kosti 0.8 mm þykkum. Þar fyrir neðan titrar efnið við skurð. Titringur dregur úr nákvæmni. Fyrir plastgrunna skal nota að lágmarki 1.5 mm. Plast mýkist við hita.
Taflan sýnir lágmarksveggþykkt fyrir algeng efni. Ál 6061 er 0.8 mm. Ryðfrítt stál virkar með 0.75 mm. ABS þarf 1.5 mm. Pólýkarbónat getur farið allt að 1.0 mm og PEEK einnig með 1.0 mm. Þessar tölur koma í veg fyrir aflögun og halda botninum stífum undir álagi.
Að tilgreina vikmörk og Yfirborðinu lýkur
Grunnatriði rúmfræðilegrar víddarmælingar og vikmörkunar (GD&T)
Grunnur CNC hreyfiborðs þarfnast meira en stærðarvikmarkana. Hann þarfnast rúmfræðilegrar stjórnunar. Flatleiki segir CNC vélarnar hversu flatt yfirborð verður að vera. Samsíða tryggir að tvær fletir haldist í takt. Þessar vísbendingar stjórna því hvernig grunnurinn virkar. Án GD&T gæti verkstæðið náð öllum stærðunum en misst af virkni rúmfræðinnar.
Festingarfletir fyrir línulegar teinar verða að vera fræsaðir í sömu uppsetningu. Þetta tryggir samsíða stöðu milli teinanna tveggja. Ef þeir eru fræsaðir sérstaklega geta hitabreytingar og festingarvillur haft áhrif á röðun. Niðurstaðan er bindandi línulegt hreyfikerfi.
Að velja rétta yfirborðsáferð fyrir leguflöt
Yfirborðshrjúfleiki hefur áhrif á núning og slit. Hærri Ra gildi þýða hrjúfari yfirborð. Fyrir leguyfirborð eykur hrjúfleiki núning milli veltieininga. Meiri núningur þýðir meira slit og styttri endingartíma.
Núningurinn milli hreyfanlegra hluta er í réttu hlutfalli við yfirborðsáferð. Þess vegna fylgja slípun oft CNC-vinnslu. Gott markmið fyrir legufleti á CNC-hreyfiborðsgrunni er slétt áferð til að draga úr núningi og lengja líftíma leganna.
Innlimun eiginleika fyrir Þing og Jöfnun
Hönnun nákvæmra tappahola
Stingtappa raða íhlutunum upp við samsetningu. Þeir tryggja endurtekna röðun í hvert skipti. Hönnun þessara gata skiptir máli fyrir nákvæmnina.
| Hönnunarbreyta | Mælt æfing | Hvers vegna það skiptir máli |
| Boranir | Notið rétta borstærð; hökbor fyrir djúpar holur | Tryggir nákvæma gatastærð fyrir þétta passun |
| Rímandi | Notið frágangsrúmmara á lágum hraða, með stöðugri fóðrun | Nær þröngum vikmörkum fyrir nákvæma röðun |
| Kant fjarlægð | Haldið 2-3 sinnum þvermál pinnans frá brúninni | Kemur í veg fyrir að holur brjótist út undir álagi |
| Bil á milli pinna | Bil 3-5 sinnum þvermál pinna í sundur | Jöfn dreifing álags, kemur í veg fyrir veikingu |
| Chamfers | Bæta við afskurði við brúnir gata | Auðveldar innsetningu pinna, kemur í veg fyrir skemmdir |
Þessar reglur halda grunninum traustum. Brotinn brún eða rangstilltur pinni eyðileggur alla samsetninguna.
Að búa til T-raufar og festingarmynstur fyrir línulegar teinar
Línulegar teinar þurfa slétta og hreina festingarfleti. Áður en þú boltar nokkuð niður skaltu ganga úr skugga um að yfirborðið sé slétt og hreint. Notaðu eina viðmiðunarteina og eina drifna teina. Herðið boltana smám saman í réttri röð. Athugið samsíða meðfram öllu strokinum, ekki bara í endunum.
Paraðu forspennustigið við nákvæmni festingarinnar sem þú getur náð. Hærri forspenna gerir röðunarvillur verri. Góð hönnun gerir það að verkum að línulega hreyfingarkerfið virkar vel frá upphafi.
Val á efni fyrir CNC hreyfisviðsgrunninn þinn
Efnið sem þú velur fyrir CNC hreyfipallinn þinn hefur áhrif á afköst, kostnað og líftíma hans. Hver valkostur hefur sína kosti og galla. Sum efni taka vel í sig titring. Önnur eru létt eða einföld í vinnslu. Hraði, álag og umhverfi ættu að ráða vali þínu.
Málmar fyrir afkastamikla undirstöður
Ál 6061-T6: Iðnaðarstaðallinn fyrir þyngd og kostnað
Ál 6061-T6 er leiðandi í CNC vinnslu fyrir undirstöður hreyfisviða. Það sker hratt, vegur um þriðjung af stáli og er ódýrara en flestir aðrir valkostir. Þessi málmblanda gefur góðan styrk miðað við þyngd sína og ryðþolir náttúrulega. Fyrir flest rannsóknarstofu- og léttiðnaðarsvið býður þetta efni upp á góða jafnvægi milli afkösta og verðs.
Ókosturinn kemur fram með hitabreytingum. Ál vex um 23 ppm á hverja gráðu á Celsíus. Skrúfulaga úr stáli vex aðeins um 12 ppm. Þegar verkstæðið hitnar þenst botninn meira út en skrúfan. Þetta bil veldur staðsetningarvillum. 3°C breyting getur valdið um 7 míkrómetra villu yfir 200 mm ferð. Fyrir marga notkunarmöguleika er það í lagi. Fyrir vinnu undir míkrómetrum þarftu annan valkost.
Steypujárn og stál fyrir hámarks dempun og stöðugleika
Steypujárn gefur nákvæmum stigum sérstakan blæ. Grafítbygging þess breytir vélrænum titringi í hita. Þannig dofna titringarnir hratt í stað þess að enduróma í gegnum botninn. Þessi dempun heldur skurðarverkfærinu eða mælinum stöðugum meðan á vinnu stendur.
Steypujárn býður einnig upp á nokkra gagnlega kosti fyrir CNC vinnslu:
- Frábær titringsdempun frá grafítbyggingu þess, lykillinn að stöðugleika
- Sterkur þjöppunarstyrkur til að halda þungum álagi án þess að beygja sig
- Frábær slitþol sem heldur yfirborðinu góðu í mörg ár
- Náttúruleg grafítsmurning sem dregur úr núningi í rennihlutum
- Stöðug stærð með tímanum, með litlu skriði eða spennu slökun
Ókosturinn er þyngdin. Steypujárnsgrindur eru þungar og hægar í vinnslu. En þegar stöðugleiki skiptir meira máli en hraði, þá vinnur þetta efni. Stál gefur svipaða stífleika með enn meiri styrk, þó það skorti náttúrulega dempun steypujárnsins.
Plast og samsett efni fyrir sérhæfð notkun
Notkun asetals (POM) fyrir léttþrepin með lágum núningi
Asetal, einnig kallað POM, passar í léttari svið þar sem málmur er of mikið notaður. Þetta plast sker auðveldlega á hvaða CNC sem er. Það er náttúrulega hált, þannig að rennihlutar hreyfast mjúklega án auka fitu. Asetal þolir raka og flest leysiefni. Fyrir frumgerðir eða skólauppsetningar heldur það kostnaði lágum en gefur samt sæmilega nákvæmni.
Takmörkin eru stífleiki. Asetal beygist meira en ál undir álagi. Það þenst einnig meira út með hita. Haldið asetalgrunnum litlum og léttum. Fyrir þyngri verk, færið ykkur yfir í málm.
Kolefnisþráðafylltar fjölliður fyrir hátt stífleika-til-þyngdarhlutfall
Kolefnissamsett efni gjörbreyta þyngdarleiknum. Kolefnisþræðir hafa eðlisþyngd sem er um 1.6–1.8 g/cm³, um fjórðungur af stáli og tveir þriðju hlutar af áli. Eðlisstuðull þeirra er á bilinu 230 GPa til yfir 500 GPa, sem jafnast á við eða er betri en stál við um 200 GPa. Þessi blanda gefur hlutfall stífleika og þyngdar sem er mun hærra en álmálmblöndur.
Fyrir hreyfanlegar gantry-vélar eða vélmennaarma skiptir þessi þyngdarsparnaður miklu máli. Minni massi þýðir hraðari hröðun og minni togþörf mótorsins. Efnið gleypir einnig titring vel. Gallinn er kostnaður og flækjustig smíði. Hlutir úr kolefnisþráðum þurfa sérstök CNC-vinnsluefni og verkfæri. En fyrir flug- og geimferðir eða sjálfvirkni á háum hraða er afköstin verðsins virði.
Leiðbeiningar um efnisval byggðar á þörfum notkunar
Að para efniseiginleika við kröfur um álag og hraða
Byrjaðu á farminum. Þungar farmar þurfa málma. Léttar farmar leyfa plasti. Hugsaðu síðan um hraðann. Hraði eykur titring, þannig að demping er mikilvæg. Steypujárn ræður best við þetta. Fyrir miðlungshraða og álag er ál 6061-T6 hagnýtur kostur.
Að taka tillit til umhverfisþátta (t.d. hitauppstreymis, tæringar)
Hitabreytingar hafa áhrif á hvert efni á mismunandi hátt. Taflan hér að neðan sýnir hvernig hitaþensla hefur áhrif á nákvæmni:
| Efni / Íhlutur | CTE (ppm/°C) | Áhrif á nákvæmni |
| Ál sviðshús | 23 | Þenst meira út, sem veldur spennumismun við leiðarskrúfuna |
| Stálleiðarskrúfa | 12 | Þenst minna út; 3°C breyting → 36 ppm → ~7 µm villa á hverja 200 mm ferð |
| Línulegur kóðari úr gleri | ~ 10 | Minni útþensla; minnkar hitavillu með lokuðu stýringarkerfi |
| Invar (lágþenslumálmblanda) | Miklu lægra en stál/ál | Minnkar hitavillu en er dýr og erfið í framleiðslu |
Eins metra stálleiðarskrúfa vex um 36 míkrómetra við 3°C breytingu. Núningur við mikinn hraða bætir við meiri hita. Við 3000 snúninga á mínútu getur þessi núning hækkað hitastigið um 8°C, sem veldur 10 míkrómetra vexti á hverja 100 mm af skrúfulengd. Lokuð lykkjastýring með glerkvarðakóðara lagar stóran hluta af þessari villu. Fyrir blaut eða tærandi svæði verndar náttúrulegt oxíðlag áls það. Stál þarf húðun eða málun. Plast þolir flest efni en mýkist við mikinn hita.
Kostnaðarhagræðingaraðferðir fyrir CNC vinnslu
Verð á CNC vélar með hreyfisviðsgrunni fer eftir þremur meginþáttum: vinnslutíma, efniskostnaði og flækjustigi uppsetningar. Að vita hvernig þessir hlutar virka saman hjálpar þér að taka skynsamlegar ákvarðanir sem spara peninga án þess að skerða gæði. Við skulum skoða hvert fjárhagsáætlun þín fer í raun og veru og hvernig á að láta hana endast lengra.
Einföldun hönnunarinnar til að draga úr vinnslutíma
Að lágmarka djúpa vasa og flóknar þrívíddarlínur
Djúpir vasar valda alvarlegum vandamálum fyrir CNC vinnslu. Langir verkfæri beygja sig meira, fjarlægja efni hægar og skilja oft eftir sig hrjúfari yfirborð. Vélin þarfnast léttari skurðar og auka umferða til að stjórna titringi. Flögur festast einnig í djúpum holum, sem getur skemmt yfirborð og flýtt fyrir sliti verkfæra. Þetta lengir verkunartímann og getur þurft auka eftirlit eða handvirka hreinsun. Ef ekki er þörf á dýpt vasa er hægt að lækka hann eða breyta lögun hans án þess að skerða gæði.
Flókin þrívíddarform þurfa svipaðar málamiðlanir. Sérhvert bogadregið yfirborð krefst hægari hraða og meiri skipulagningar á verkfærabrautum. Slétt yfirborð með einföldum formum er hægt að vinna á mun styttri tíma. Spyrðu sjálfan þig hvort þessi fína lögun skiptir virkilega máli. Oft gefur einfaldari hönnun sama styrk á mun lægri kostnaði.
Staðlun gatastærða og þráðdýptar
Staðlaðar stærðir passa við tiltæk verkfæri. Notið algengar borstærðir eins og 1/8″, 1/4″ eða 3/8″, eða heila millimetra. Forðist skrautlegar stærðir eins og 0.492″. Gengisstærðir ættu að fylgja algengum stöðlum eins og 4-40, 6-32 eða 1/4-20. Haldið dýpt gengjugatsins viðeigandi fyrir notkunina.
| Hönnunaraðferð | Kostnaðaráhrif | Aðgerð sem mælt er með |
| Sérsniðnar stærðir eiginleika | Þarfnast sérstakra verkfæra, einstakra festinga eða aukaforritunar | Notið staðlaðar gatastærðir og þráðastaðla |
| Staðlaðir eiginleikar | Lækkar framboðsáhættu og framleiðslukostnað | Staðlaðu eftir því sem mögulegt er |
Venjulegur borvél gerir gat á nokkrum sekúndum. Að fræsa sama gatið í sérsniðna stærð tekur margfalt lengri tíma. Sparnaðurinn safnast hratt upp fyrir margar holur.
Að velja rétta framleiðslustærð og birgja
prototyping vs. framleiðsla: Hvernig magn hefur áhrif á einingarkostnað
Uppsetningarkostnaður helst sá sami óháð framleiðslulotustærð. Það þýðir að það að framleiða eina CNC vélar með hreyfistigi felur í sér mikinn uppsetningarkostnað á hvern hlut. Framleiðslulotur dreifa þessum föstu kostnaði yfir marga hluti, sem lækkar einingarverðið verulega. Taflan hér að neðan sýnir dæmigerða kostnaðarsundurliðun:
| Kostnaðarþáttur | Dæmigert hlutfall af heildarkostnaði | Lykilbílstjórar |
| Vinnslutími | breytilegt | Efnishörku, fjöldi eiginleika, flækjustig uppsetningar |
| Efni | breytilegt | Stöngarefni vs. plata, efnisgerð |
| Skipulag | Mismunandi eftir magni | Fastur kostnaður dreifist yfir framleiðslulotustærð |
| klára | breytilegt | Anodising, duftlökkun, málun, fæging |
Skipuleggðu frumgerðarstigið með framleiðslu í huga. Hannaðu fyrir framleiðslu frá upphafi svo þú borgar ekki fyrir kostnaðarsamar endurhönnun síðar.
Kostir framleiðslusamstarfsaðila fyrir DFM endurgjöf
Góður framleiðsluaðili kannar hönnunina þína áður en framleiðsla hefst. Þeir greina vandamál snemma. Áreiðanlegur framleiðsluaðili hjálpar viðskiptavinum að fá hagkvæma frumgerðasmíði og fjöldaframleiðslu. Teymið þeirra veitir endurgjöf um hönnun fyrir framleiðslu sem finnur vandamál á meðan breytingar eru enn ódýrar. Þetta teymisvinna kemur í veg fyrir kostnaðarsöm mistök og gerir allt ferlið greiðara.
Kostnaður efnis vs. kostnaðar við vinnslu
Hvenær á að velja dýrara og auðveldara efni í vélrænni vinnslu
Stundum sparar dýrara efni í raun peninga í heildina. Ál 6061-T6 vinnur hratt og áreiðanlega. Harðari málmblanda gæti kostað minna á hvert pund en tekur lengri tíma að skera, sem lengir vinnslutímann. Þar sem vinnslutími er stór hluti af heildarkostnaðinum, þá er hraðari skurður oft betri en ódýrara efni. Stærðfræðin er hagstæðari fyrir efni sem halda snældunni gangandi.
Að hámarka birgðastærð til að draga úr sóun
Pantaðu birgðir nálægt lokastærð hlutarins. Of stórir blokkir þurfa meiri efnisfjarlægingu, sem eykur vinnslutíma og skapar sóun. Staðlaðar birgðastærðir minnka birgðaáhættu og einfalda CNC vinnsluferlið. Ræddu við birgja þinn um tiltækar stanga- og plötustærðir áður en þú lýkur hönnuninni. Lítil breyting á stærð hlutarins gæti gert þér kleift að nota staðlaða birgðir, sem lækkar bæði efniskostnað og vinnslutíma.
Skref-fyrir-skref leiðbeiningar um CNC verkefnið þitt með hreyfisviðsgrunni
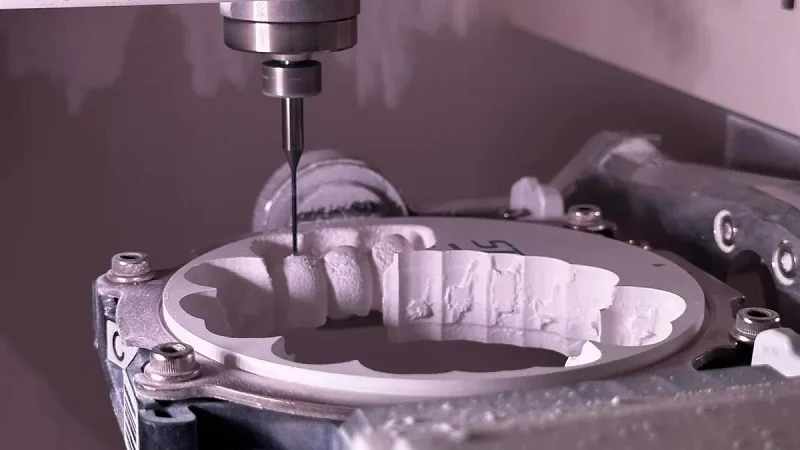
Að fá CNC verkefni sem byggir á hreyfistigi rétt út frá því að fylgja skýru ferli. Hvert skref byggir á því síðasta. Að flýta sér í gegnum hönnunarfasann leiðir til vandamála. Kerfisbundin nálgun sparar tíma og peninga. Hún tryggir að lokahlutinn uppfyllir nákvæmnisþarfir þínar.
Skref 1: Að ljúka við CAD líkanið fyrir CNC hreyfisviðsgrunn
Hönnunin er grunnurinn að CNC vinnsluverkefninu þínu. Áður en þú sendir CAD líkanið í vélaverkstæði skaltu athuga öll smáatriði. Hreint líkan kemur í veg fyrir tafir. Það hjálpar til við að uppsetning vinnslunnar gangi snurðulaust fyrir sig. Þetta hönnunarstig er lykilatriði fyrir nákvæmni.
Útflutningur á réttu skráarsniði (STEP, IGES)
Notið hlutlaust skráarsnið eins og STEP eða IGES. Þessi snið fyrir traust líkan flytja rúmfræði á hreinan hátt. Þau varðveita hönnunarmarkmið fyrir CNC vinnslu . Rangt skráarsnið stöðvar tilboðsferlið. Það seinkar allri vinnsluáætluninni . Notkun óviðeigandi sniðs veldur töfum í CNC verkefninu. Þetta er grunnregla fyrir CNC vinnslu.
| Gryfja | Forðastefna |
| Of þröng vikmörk (t.d. ±0.005 mm) | Notið ±0.1 mm fyrir almenna eiginleika; geymið þrengri vikmörk aðeins fyrir nákvæmar passanir eins og legusæti eða samskeyti. |
| Skarpar innri horn (90°) | Bætið við afskurðum með radíus sem er að minnsta kosti 130% af verkfærisradíusinum til að leyfa venjulegum fræsiverkfærum að skera rúmfræðina. |
| Djúpir vasar | Forðist djúpa vasa til að koma í veg fyrir að verkfærin beygist og nötri. |
| Óstuddir þunnir veggir eða háir eiginleikar | Haldið veggþykkt yfir 0.8 mm (ál) eða 0.8 mm (stál); forðist of há hlutföll; bætið við rifjum eða kjálkum til styrkingar. |
| Að hunsa inn- og útgönguleiðir verkfæra | Búið til afskurð við inngang eða aðrennslissvæði; bætið við útgöngusvæðum til að koma í veg fyrir skurði og rispur á yfirborðinu. |
Athugun á vatnsþéttri rúmfræði og mælikvarða
Athugaðu hvort líkanið þitt sé með bil. Bil á yfirborði ruglar hugbúnað CNC vélarinnar . Kvarðavillur eru annar stór gildra. Rangt kvarðað hönnun hefur bein áhrif á nákvæmni framleiðslu . Línulega hreyfikerfið mun bila ef botninn er af röngum stærð. Þetta er grundvallarathugun áður en vinnsla hefst. Þetta vinnsluskref er mikilvægt fyrir árangur.
Skref 2: Undirbúningur ítarlegrar tæknilegrar teikningar
Tækniteikningin miðlar hönnunaráformum til vélaverkstæðisins . GD&T skýringar eru kjarninn í þessari miðlun. Teikning með GD&T dregur úr villum. Hún tryggir að vélastjórinn skilji virknikröfurnar. Þetta styður beint markmiðið um nákvæmni í línulegri hreyfisamsetningu . Reynslumiklar verkstæði skilja hönnunarstaðla GD&T vel.
Með GD&T aðferð sem stýrir staðsetningu og stefnumörkun er ólíklegt að þessi þáttur villusöfnunar valdi samsetningarvandamálum. Þvert á móti tekur hún tillit til allra vikmörka þannig að framleiðsla líkansins sé endurtekin, með skiptanlegum hlutum. Með því að tilgreina allar hönnunarkröfur skýrt tryggir ítarlegt GD&T ferli nákvæma uppfyllingu allra víddar- og vikmörkunarforskrifta.
Hvernig á að merkja við mikilvæg vikmörk og frágang
Yfirborðsáferð er önnur mikilvæg skýring. Fyrir legufleti skal tilgreina slétta yfirborðsáferð. Þetta bætir gæði línulegrar hreyfingar. Vinnsluferlið nýtur góðs af skýrum skýringum. Vikmörk ættu að vera skýr. Notið tvíhliða (±0.1 mm) eða verkfræðileg snið. Vinnsluuppsetningin krefst þessa smáatriða. Góð hönnunarteikning kemur í veg fyrir ágiskanir.
| Gagnrýnin skýring | Staðall/Gildi | Umsóknarleiðbeiningar |
| Surface Finish | Staðlaðar yfirborðsáferðir í boði; fínni áferð sé þess óskað | Skrifið athugasemdir beint á yfirborðið ef aðeins einn flötur þarfnast sérstakrar frágangs; annars skal setja inn almennar athugasemdir. |
| Þolmörk | Staðlað vikmörk samkvæmt ISO 2768 eða eins og tilgreint er | Aðeins krafist þegar þéttara er en staðallinn; notið tvíhliða (±0.1 mm), einhliða eða verkfræðilega passa (t.d. 6H) snið. |
| GD&T (Rúmfræðileg víddarmæling og vikmörk) | GD&T tákn eftir þörfum | Notað fyrir virknikröfur; leyfir lausari vikmörk á ónákvæmum eiginleikum, sem bætir gæði og lækkar kostnað. |
Mikilvægi skýrrar efnislistar (BOM)
Skýr framleiðsluuppskrift kemur í veg fyrir rugling við samsetningu . Hún skilgreinir efni og vélbúnað. Þetta sparar tíma og dregur úr sóun. Góð hönnun fyrir framleiðslu felur í sér skýra framleiðsluuppskrift. Hún hjálpar vélaverkstæðinu að undirbúa CNC vélarnar á skilvirkan hátt. Uppskriftin er sameiginlegur viðmiðunarpunktur fyrir alla. Hún gerir samsetningarferlið greiðara.
- Verðlækkun: GD&T eykur nákvæmni hönnunar, gerir kleift að nota viðeigandi vikmörk sem hámarka framleiðslu og þar með lækka framleiðslukostnað.
- Bjartsýni á virkni: Með því að tilgreina allar hönnunarkröfur er tryggt að nákvæm uppfylling á víddar- og vikmörkum sem tengjast virkni hlutar sé tryggð, sem tryggir að CNC-vélin á hreyfistiginu uppfylli virknikröfur sínar.
- Einsleitni og þægindi: GD&T er samræmt tungumál meðal framleiðenda, sem dregur úr ágiskunum og misskilningi á hönnun, tryggir samræmda rúmfræði og lágmarkar framleiðsluvillur.
- Nákvæm samskipti: Að þýða flóknar hönnunir í efnislega hluti krefst nákvæmrar og áreiðanlegrar samskipta. GD&T gerir hönnuðum, framleiðendum og gæðateymum kleift að eiga skýr samskipti, spara tíma og peninga og koma í veg fyrir villur.
Skref 3: Fáðu strax tilboð og greiningu á DFM
Að fá tilboð er næsta skref. Leitaðu að sundurliðun á vinnslutíma og efni. Vélritunartíminn er mikilvægur kostnaðarþáttur. CNC forritið er einnig þáttur. Áreiðanlegur samstarfsaðili eins og framleiðandi býður upp á faglega þekkingu. Þeir skilja blæbrigði CNC vinnslu fyrir undirstöður. Ábendingar þeirra hjálpa til við að hámarka hönnun fyrir CNC vinnsluferlið.
Hvað skal leita að í tilboði fyrir CNC hreyfisviðsgrunn
Leitaðu að ítarlegri sundurliðun. Athugaðu vinnslutíma og efniskostnað. Framleiðsluaðilinn ætti að bjóða upp á skýra verðlagningu. Þetta hjálpar þér að stjórna fjárhagsáætluninni. Gott tilboð sýnir hönnun fyrir framleiðslugreiningu. Það varpar ljósi á hugsanleg vandamál.
Villur í kvarða geta valdið verulegum framleiðsluvandamálum. Óviðeigandi kvarðabreyting hefur bein áhrif á nákvæmni og skilvirkni framleiðslu, sem þýðir að hreyfiborðsgrunnur sem er CNC-fræstur úr rangt kvarðaðri skrá mun ekki uppfylla tilskilin vikmörk, sem leiðir til virknivandamála í hreyfistýringu og hugsanlegrar höfnunar á fullunninni hluta.
Hvernig á að túlka DFM skýrslu og endurskoða hönnunina þína
Skýrslan um DFM mun vísa til vandamála eins og djúpra vasa, þunna veggi og hvassra horna. Til dæmis skal forðast djúpa vasa til að koma í veg fyrir að verkfærið beygist. Bætið við afskurði við innri horn með radíus sem er að minnsta kosti 130% af radíus verkfærisins. Þetta heldur skurðarferlinu stöðugu. Skýrslan hjálpar þér að endurskoða hönnunina til að bæta vinnslu . Þetta samstarf bætir lokaútgáfu línulegu hreyfikerfisins . Það tryggir að CNC vélin geti framleitt hlutinn með mikilli nákvæmni . Þessi endurskoðun er mikilvægur þáttur í verkefnislíftímanum. Hún sparar peninga og bætir lokaútgáfu línulegu hreyfikerfisins. Vélarferlið nýtur góðs af ítarlegri DFM greiningu. Góð CNC vinnsla byggir á góðri hönnun . CNC vélaverkstæðið getur síðan sett verkið upp á skilvirkan hátt. Þetta samstarf er lykillinn að farsælu verkefni.
Samstarf við framleiðanda fyrir CNC þarfir þínar fyrir hreyfisviðsgrunn
Þú hefur hannað grunninn að CNC-stýrða hreyfipallinum þínum, valið rétta efnið og lækkað kostnað. Nú þarftu samstarfsaðila sem getur smíðað hann. Áreiðanlegur framleiðandi færir allt sem þú þarft saman á einum stað. Teymið þeirra sér um allt ferlið, frá fyrstu CAD-skránni þinni til fullunninnar, prófaðrar grunnstöðvar, tilbúnar til notkunar.
Fullkomin framleiðslugeta okkar
Frá hönnunaraðstoð til samsetningar eftir vinnslu
Góður framleiðandi bíður ekki bara eftir skjölunum þínum og byrjar að skera. Verkfræðingar þeirra athuga hönnunina þína áður en vinnsla hefst. Þeir leita að vandamálum með aðgengi að verkfærum, veggþykkt og vikmörkum. Þessi hönnunarskoðun greinir vandamál á meðan breytingar eru enn ódýrar. Þú færð endurgjöf sem gerir hlutinn auðveldari í framleiðslu án þess að það tapi á afköstum.
Þjónustan heldur áfram eftir að CNC-fræsararnir ljúka vinnu sinni. Framleiðandinn býður upp á þjónustu eftir vinnslu sem sparar þér tíma og fyrirhöfn. Þeir sjá um afskurð, yfirborðsfrágang og anóðiseringu. Þeir setja einnig saman hluti eins og línulega teina, legur og leiðarskrúfur á undirstöðuna þína. Þetta þýðir að þú færð CNC-hreyfiborð sem er tilbúið til að passa inn í kerfið þitt, ekki bara kassa af vélrænum hlutum.
Teymið þeirra samhæfir hvert skref framleiðsluferlisins. Þú vinnur með einum tengilið í stað þess að þurfa að jonglera með mörgum söluaðilum. Þessi einfalda aðferð styttir afhendingartíma og fjarlægir rugling. Fyrir flókin verkefni skiptir þessi þægindi við að hafa einn aðila raunverulegu máli.
Kunnátta í nákvæmnivinnslu bæði úr málmi og plasti
Margar verkstæði einbeita sér að því að vinna annað hvort með málmum eða plasti. Fagmenn framleiðandi meðhöndlar hvort tveggja af jafn mikilli færni. Vélsmiðir þeirra vita hvernig ál 6061-T6 virkar öðruvísi en asetal eða kolefnisþráðafylltar fjölliður. Þeir stilla fóðrun, hraða og verkfæri fyrir hvert efni til að fá bestu yfirborðsáferð og nákvæmni í vídd.
Þessi sveigjanleiki skiptir máli þegar CNC-vélin þín notar blönduð efni. Þú gætir haft álplötu með plastleguplötum eða leiðarblokkum. Framleiðandinn vinnur alla þessa hluti sjálfstætt, þannig að þeir passa fullkomlega saman. Reynsla þeirra af mörgum efnum þýðir einnig að þeir geta lagt til valkosti ef fyrsta val þitt skapar auka áskoranir í vinnslu.
Vottanir og gæðatrygging
Gæðaloforð okkar með vottuðu gæðastjórnunarkerfi
Vottun gæðastjórnunarkerfis er ekki bara veggskjöldur. Hún sýnir skýra nálgun á gæðum sem nær yfir alla þætti verksins. Vottaður framleiðandi fylgir skriflegum skrefum fyrir allt frá tilboðsgjöf til lokaúttektar. Þeir fylgjast með gæðatölum og nota þau gögn til að halda áfram að bæta ferla sína.
Fyrir þig þýðir þetta stöðugar niðurstöður, lotu eftir lotu. Sama nákvæmnin og þú færð í frumgerðinni þinni heldur áfram í framleiðslulotum upp á hundruð eða þúsundir eininga. Gæðakerfi þeirra tryggir að hver einasta CNC-vél sem byggir á hreyfistigi uppfylli sömu ströngu kröfur. Þú getur treyst hlutunum sem þú færð, jafnvel þegar þú ert ekki viðstaddur til að fylgjast með vinnslunni.
Uppfylla ströng læknisfræðileg staðla með vottuðu gæðastjórnunarkerfi fyrir lækningatækja
Lækningatæki krefjast enn strangari staðla. Vottun gæðastjórnunarkerfis lækningatækja sýnir að framleiðandinn uppfyllir þessar kröfur. Þessi staðall leggur áherslu á áhættustjórnun, rekjanleika og ferlaeftirlit. Hann er nauðsynlegur fyrir alla hluti sem fara í greiningarbúnað, skurðlækningavélmenni eða sjálfvirkni rannsóknarstofa.
Ef CNC-vélin þín, sem byggir á hreyfiborðinu, verður hluti af lækningatæki, þá skiptir þessi vottun miklu máli. Það þýðir að framleiðandinn heldur nákvæmar skrár yfir hvert framleiðslustig. Þeir geta rakið efni aftur til uppruna síns og skráð allar skoðunarniðurstöður. Þessi rekjanleiki auðveldar skráningu reglugerða og veitir þér öryggi fyrir því að hlutar þínir uppfylli ströngustu gæðareglur.
Þegar þú vinnur með vottaðum framleiðanda kaupir þú ekki bara vélræna hluti. Þú kaupir hugarró sem fylgir því að vita að birgir þinn fylgir viðurkenndum gæðakerfum.
Að smíða CNC hreyfipallsgrunn snýst um þrjá hluti. Snjöll hönnun gerir CNC vinnslu auðveldari og ódýrari. Rétt efni heldur hreyfikerfinu stöðugu undir álagi. Góður samstarfsaðili sér um CNC vinnsluna af mikilli færni og nákvæmni.
Byrjaðu á hönnuninni. Athugaðu hvort hvöss horn og þunnir veggir séu til staðar. Þetta veldur vandræðum við CNC-vinnslu. Veldu efni sem hentar þínum þörfum. Ál hentar flestum verkefnum. Stál eða steypujárn þola þungar byrðar betur. Þetta val hefur áhrif á nákvæmni og langtímaafköst.
Finndu verkstæði sem þekkir til CNC-vinnslu fyrir hreyfigrunna. Þeir ættu að bjóða upp á hönnunarendurgjöf og gæðaeftirlit. Þetta sparar tíma og peninga við samsetningu. Góð línuleg hreyfing er háð réttri uppsetningu vélarinnar. Reyndur vélstjóri skiptir öllu máli. Rétt vinnsluaðferð kemur í veg fyrir kostnaðarsamar endurvinnslur.
Næsta skref er einfalt. Fínstilltu CAD líkanið þitt. Eða hafðu samband við samstarfsaðila eins og framleiðanda til að fá aðstoð. Góð CNC byrjar með góðri skipulagningu. Rétta verkstæðið skilar stöðugum árangri.
Algengar spurningar um CNC hreyfisviðsgrunn
Hvaða þol má ég búast við fyrir CNC hreyfiborðsgrunn?
Staðlað CNC vinnsla heldur ±0.004″ fyrir flesta eiginleika. Fyrir mikilvægar legufleti er hægt að tilgreina þrengri vikmörk. Lykilatriðið er að geyma þröng vikmörk aðeins þar sem þau skipta máli. Þetta heldur vinnslutíma og kostnaði í skefjum.
Hvaða efni ætti ég að velja fyrir fyrstu frumgerðina mína?
Ál 6061-T6 er öruggasti upphafspunkturinn fyrir CNC vinnslu. Það vinnur hratt, kostar minna og ræður vel við flestar álagsþrep. Ef sviðið þitt þarfnast aukinnar titringsdeyfingar skaltu íhuga steypujárn. Fyrir léttari notkun heldur asetal kostnaði lágum. Aðlagaðu efnið að hraða og álagsþörfum þínum.
Hvernig get ég lækkað kostnaðinn við hreyfisviðsgrunninn minn?
Einfaldaðu hönnunina. Forðastu djúpa vasa og flóknar þrívíddar útlínur. Notaðu staðlaðar gatastærðir og þráðdýpt. Pantaðu lager nálægt lokastærð hlutarins. Þessir valkostir draga úr tíma í CNC-vinnslu, sem leiðir til stórs hluta af heildarkostnaði. Góður framleiðsluaðili getur einnig fundið flýtileiðir í vinnslu.
Hvaða yfirborðsáferð þarfnast legufleta?
Stefnið að sléttri yfirborðsáferð á leguflötum. Þessi slétta áferð dregur úr núningi milli veltieininga. Hún lengir líftíma leganna og heldur línulegri hreyfingu samræmdri. Tilgreinið þessa áferð aðeins á virkum fleti. Önnur svæði geta notað staðlaða áferð til að spara tíma við CNC vinnslu.
Hvernig veit ég hvort hönnunin mín sé tilbúin fyrir CNC vinnslu?
Athugið hvort innri horn séu hvöss, þunnir veggir og djúpir vasar séu til staðar. Bætið við afskurði með radíus sem er að minnsta kosti 130% af radíus verkfærisins. Haldið veggþykkt yfir 0.8 mm fyrir ál. Þetta kemur í veg fyrir titring við vinnslu. Flytjið út CAD líkanið ykkar sem STEP eða IGES. DFM greining frá vélaverkstæðinu ykkar mun finna eftirstandandi vandamál.
Hvað gerir góðan framleiðsluaðila fyrir CNC verkefni með hreyfisviði?
Leitaðu að verkstæði með reynslu af bæði málmum og plasti. Þeir ættu að veita endurgjöf um hönnun áður en framleiðsla hefst. Vottanir sýna fram á skuldbindingu við gæði. Samstarfsaðili sem sér um samsetningu og frágang sparar þér tíma við uppsetningu vélarinnar. Þessi aðferð við að nota einn aðila dregur úr afhendingartíma og ruglingi.







