
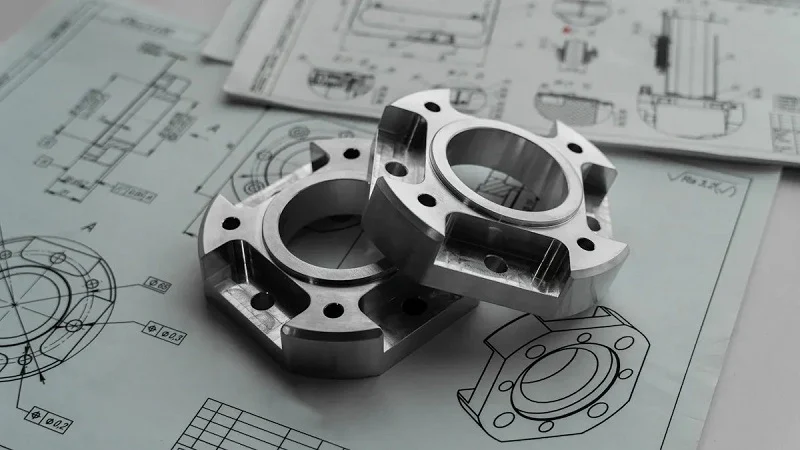
Nákvæmir hreyfiþættir knýja nútíma verksmiðjur. Vélmennaarmar og samsetningarlínur fyrir rafknúin ökutæki reiða sig á þá á hverri sekúndu. Markaðurinn sýnir þessa þörf. Sérfræðingar búast við að hann muni vaxa um 10.4% á ári frá 2026 til 2033 og ná 12.2 milljörðum dala árið 2024. Efniviðurinn og framleiðsluaðferðirnar ráða því hversu nákvæmt, endurtekningarhæft og endingargott kerfið er.
Endurskipulagning breytir einnig því hvernig birgjar eru valdir. Árið 2024 tilkynntu fyrirtæki um 244,000 endurskipulagningarstörf. Verkefni í iðnaðarbúnaði, eins og þau frá þýskum nákvæmnisverkfæraframleiðendum, jukust hratt frá janúar 2022 til apríl 2025. Rafmagnsgeta er nú mikilvægasti þátturinn þegar staðsetning er valin.
| Tegund sönnunargagna | Detail | Mikilvægi |
| Atvinnuauglýsingar | 244,000 störf í 2024 | Endurreisnarstyrkur |
| Iðnaðarverkefni | ~200 erlend fjárfestingarverkefni | Nákvæmniframleiðslustarfsemi |
| Val á vef | Aflgeta #1 | Viðmið birgja |
Hvernig velur þú efni fyrir algengar notkunarmöguleika í nákvæmri hreyfistýringu? Hvaða ferli tryggja rétt vikmörk? Hvernig tekst þér að halda jafnvægi á milli kostnaðar og nákvæmrar hreyfistýringar? Þessi handbók svarar þessum spurningum fyrir verkfræðinga og innkaupateymi sem vilja áreiðanlegan, endurtekningarhæfan rekstur og sterka afköst í nákvæmum hreyfistýrikerfum.
Efnisval fyrir nákvæmnishreyfihluti
Efnið sem þú velur hefur áhrif á nákvæmni og endurtekningarhæfni lokaútgáfunnar. Hugleiddu einnig afköst og kostnað. Hvert efni hefur sína kosti og galla.
Málmar fyrir styrk og stífleika
Málmar eru aðalhluti flestra nákvæmra hreyfistýrikerfa. Þeir þola mikið álag og halda lögun sinni undir álagi. Hversu nákvæm samsetningin er fer eftir stöðugleika efnisins.
Stálblöndur fyrir mikið álag
Stálblöndur gefa mesta algilda styrk. Kolefnisstál nær 570 MPa togþoli með 330 MPa ávöxtun. Ryðfrítt stál nær 515 MPa togþoli við Rockwell B88 hörku. Fyrir mjög mikið slit er hert stál 65 HRC eða 900 HV. Stál er valið þegar álagið er mikið og beygjan verður að vera mjög lítil. En stál er þungt, 7.8 g/cm³. Fyrir fasta hluti eins og leiðarteina eða vélgrind er það í lagi. Fyrir hreyfanlega hluti skaltu íhuga léttari valkosti.
Ál og títan fyrir léttari notkun
Ál 7075-T6 hefur togstyrk upp á um 540 MPa og eðlisþyngd aðeins 2.7 g/cm³. Eðlisstyrkur þess er um það bil 196 kN·m/kg. Stál gefur um 150 kN·m/kg. Þannig ber ál meiri álag á hvert pund, jafnvel þótt algildur styrkur þess sé minni. Fyrir hraða hreyfingu skiptir þyngd máli.
Títan Ti-6Al-4V nær um 900 MPa togstyrk með 828 MPa afkastagetu. Þéttleikinn er 4.5 g/cm³. Eðlisfræðilegur styrkur þess, um 187 kN·m/kg, er betri en stál. Títan er góður kostur fyrir nákvæmar staðsetningarstig. Gallinn er hversu auðvelt það er að vélræna. Títan slitnar verkfæri hraðar. Ál vélrænir auðveldlega en endist hugsanlega ekki undir miklu álagi. Stál býður upp á besta þreytuþolið en bætir við þyngd. Fyrir nákvæma hreyfingustýringu hefur hreyfingarmassi áhrif á hröðun.
Keramik og karbíð fyrir erfiðar aðstæður
Sum verkefni fara lengra en málmar þola. Mikill hiti, slit eða efnaáhrif kalla á keramik og karbíð.
Hitastöðugleiki og hörku
Keramik samsett efni ná allt að 1200 HV hörku. Það er harðara en hert stál við 900 HV. Krómblöndum er hægt að ná 1100 HV. Keramik helst stíft við hátt hitastig. Fyrir nákvæma hreyfistýringu í framleiðslu hálfleiðara skiptir þessi hitastöðugleiki máli. Framleiðsluferlið krefst sérstaks búnaðar.
Brothættni og áskoranir við vinnslu
Ókosturinn er brothættni. Keramik beygist ekki; það brotnar. Lítið högg veldur sprungum. Vinnsla er erfið. Venjuleg skurðarverkfæri slitna hratt. Oft er þörf á demantsslípun eða ómskoðun. Það eykur kostnað og eykur framleiðslutíma. Notið aðeins keramik þegar umhverfið krefst þess.
Fjölliður og samsett efni fyrir sérhæfðar þarfir
Plast býður upp á lágt núning, sjálfsmurningu og efnaþol. Þau henta vel fyrir ákveðna nákvæmnisvélræna hluti.
Lágt núnings- og sjálfsmurandi plast
PEEK hefur togstyrk upp á 14,000 til 16,000 psi. Torlon 4203 nær togstyrk upp á 18,000 psi með þjöppunarálagi upp á 24,000 psi. Eignarstuðullinn er 600,000 psi. PAI býður upp á góða slitþol við mikinn hraða. Vespel heldur lágum núningi í þurru umhverfi yfir 300°C. Fyrir vélræna hreyfanlega hluti eins og hylsun draga þessi efni úr þörfinni fyrir ytri smurningu.
Fyrir nákvæma línulega hreyfanlega hluti sýnir pólýasetal slithraða sem er 30-40% lægri en nylon 66. PV-mörk þess eru 0.28-0.37 MPa·m/s. Besti mótflötsgrófleiki er 0.1-0.3 μm Ra. Í sjálfvirknikerfum lengja þessir eiginleikar viðhaldstímabilin. Nákvæmni þessara hluta er háð stöðugleika efnisins. Stöðug endurtekningarhæfni er möguleg með réttri grófleika.
Víddarstöðugleiki og umhverfismörk
Hitastig og raki breyta stærð fjölliða. Hámarksþéttleiki (CTE) pólýmers (UHMW) er 0.0001 tommur/gráðu. Það veldur 0.012 tommu hreyfingu á gráðu í 10 feta stykki. PTFE er á bilinu 112-135 × 10⁻⁶/°C. Trefjaplaststyrkt plast er lægra, 21-36 × 10⁻⁶/°C.
Raki skiptir líka máli. Nylon 6 gleypir 1.5-2% raka við 35-65% RH. Þegar það er alveg gegndreypt gleypir það 5-8%, sem veldur 2% lengdaraukningu. Asetal og PEEK hafa ±0.001 tommu vikmörk. Nylon og PVC hafa ±0.002 tommur vikmörk. UHMW og HDPE eru takmörkuð við ±0.005 tommur. Fyrir þessa hluti verður hönnunarferlið að taka tillit til umhverfisbreytinga.
Fyrir notkun með mikilli nákvæmni skal velja efni með lágt CTE og lágt rakaupptöku. Glerfyllt Ultem hefur beygjustuðul upp á 1,300,000 psi. Þessi stífleiki hjálpar til við að viðhalda víddarstöðugleika undir álagi. Rétt efnisval fyrir nákvæma hreyfistýringu fer eftir umhverfi, álagsprófíl og nauðsynlegri nákvæmni. Fyrir framleiðsluvélar gilda sömu hugmyndir. Í sjálfvirkni í miklu magni skiptir hringrásartími máli. Endurtekningarhæfni er lykillinn að stöðugri afköstum.
Framleiðsluferli fyrir nákvæmnishreyfihluti
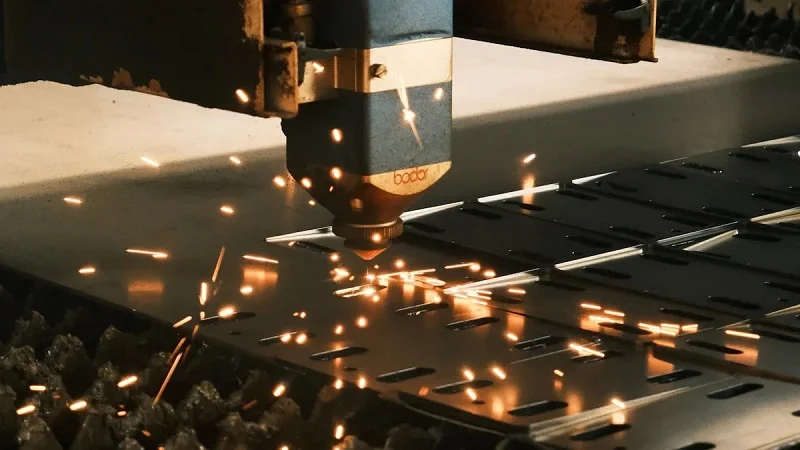
Efnið sem þú velur ákvarðar loftið. Framleiðsluferlið ræður því hversu nálægt þú kemst því lofti. Hver aðferð hefur sína kosti. Sumar skara fram úr með þröngum vikmörkum. Aðrar skína með flóknum formum. Að vita hvaða aðferð hentar þínum hluta sparar tíma, peninga og pirring.
Há-nákvæm CNC vinnsla
CNC-vinnsla er enn vinnuhestur fyrir nákvæma hreyfibúnað. Nútíma fræsar og rennibekkir halda stöðugum vikmörkum sem hefðu virst ómögulegar fyrir kynslóð síðan. Háþróaðar vélar ná venjulega ±0.001 tommu. Sumar ná ±0.0002 tommur eftir efni, rúmfræði og ástandi vélarinnar. Þessi nákvæmni gerir CNC að sjálfgefna valkostinum fyrir marga hreyfistýrða hluti.
| Tækni | Náanlegt umburðarlyndi | Surface Finish | Lykilforrit |
| CNC Machining | ±0.001 mm (0.00004 tommur) | Ekki tilgreint | Flug- og geimferðaiðnaður, bílaiðnaður, lækningatæki, rafeindatækni |
| EDM | ±0.002 mm (0.00008 tommur) | Mjög góð | Mótsmíði, íhlutir í geimferðaiðnaði, nákvæmnisverkfæri |
| Ofurnákvæm mala | ±0.001 mm (0.00004 tommur) | Ra 0.01 µm | Sjónrænir íhlutir, hlutar í geimferðum, legur |
Að ná þéttum þolmörkum
Þrengri vikmörk kosta meira. Vinnslutími lengist. Verkfæri slitna hraðar. Skoðun krefst meiri auðlinda. Plast bætir við enn einni hrukkunni. Þau þenjast út og afmyndast með hitastigsbreytingum. Aðeins lausari vikmörk eða ákveðnar efnisgerðir hjálpa til við að viðhalda stöðugleika. Fyrir flug- og geimferðavinnu nær CNC-vinnsla venjulega ±0.025 mm. Þéttingar í túrbínum og húsum í rafeindabúnaði ná ±0.005 mm. Þetta bil á milli hefðbundins og óvenjulegs sýnir hvað nákvæm ferlastjórnun getur skilað.
Atriði varðandi festingar og verkfæri
Festingar ráða úrslitum um nákvæmnivinnu. Hluti sem færist til við vinnslu eyðileggur nákvæmni. Fimmása vélar draga úr þessari áhættu. Þær skera úr mörgum sjónarhornum í einni uppsetningu og útrýma þannig skekkju sem hlýst af tilfærslu. Þessi eina breyting bætir endurtekningarhæfni ferla til muna. Verkfæraval skiptir líka máli. Beitt og stíf verkfæri skera hreinni. Réttur hraði og fóðrun kemur í veg fyrir sveiflur. Fyrir framleiðslu í miklu magni halda skjalfest ferli og samkvæm verkfæragerð gæðum stöðugum í þúsundum hluta.
Slípun og lappun fyrir yfirborðsáferð
Stundum er víddarþol aðeins hálf sagan. Yfirborðsáferð hefur áhrif á núning, slit og þéttingu. Slípun og lípun skila áferð sem hefðbundin vinnsla nær ekki.
| Tækni | Lykilhæfni | Náanleg yfirborðsáferð |
| Tvöfaldur diskur mala | Slípar tvær hliðar samtímis með gagnstæðum slípihjólum; veitir stöðuga samsíða og flatneskju milli hluta; hentugur fyrir fjöldaframleiðslu | Allt að 16 Ra µin (0.41 µm) á áli; allt að Ra 8 µin (0.20 µm) á járnblöndum |
Flatleiki og samsíða á undirmíkroni
Tvöföld slípun sker sig úr fyrir samsíða hluta. Tvö slípihjól slípa báðar hliðar í einu. Hlutirnir fæðast sjálfkrafa í gegnum 120° boga. Jöfn efnisfjarlæging frá báðum hliðum framleiðir flatneskju og samsíða yfirborðsslípun sem erfitt er að jafna. Nákvæm slípun nær lengra. Þessi ofurfrágangstækni notar þriggja hluta slípivirkni. Vinnustykkið, mjúkt steypujárn eða samsett plata og slípiefni vinna saman. Laus slípiefni rúlla og renna á móti hlutanum og skera af smásæja toppa. Niðurstaðan er slétt, óstefnubundin áferð. Nákvæm slípun nær vikmörkum á undir-míkron mælikvarða. Lotu eftir lotu helst þykktarstjórnun einstaklega nákvæm.
Hlutverk slípiefna í víddarnákvæmni
Val á slípiefni hefur áhrif á slípunarniðurstöður. Áloxíð, kísilkarbíð og demantur haga sér hvert á sinn hátt. Agnastærð, styrkur og gerð fer eftir efni vinnustykkisins og æskilegri áferð. Slípun fer fram við lágan þrýsting og lágt hitastig. Það þýðir engin spenna eða hitaaflögun. Ferlið leiðréttir rúmfræðilegar villur sem eftir eru af fyrri slípunarskrefum. Fyrir nákvæmar hreyfistýringarkerfi þýðir þessi yfirborðsgæði beint mýkri notkun og lengri líftíma nákvæmra hreyfihluta.
Ítarlegri aðferðir: EDM og aukefnaframleiðsla
Sumar rúmfræðir eru óviðunandi fyrir hefðbundna vinnslu. Djúpar raufar, örsmá göt og flóknir innri eiginleikar ýta hefðbundnum verkfærum út á mörkin. Tvær háþróaðar aðferðir fylla skarðið.
| Tækni | Nákvæmni (umburðarlyndi) | Kostnaðarprófíll | Flækjustigsmeðferð |
| Vír EDM | ± 0.005 mm | Hár rekstrarkostnaður; hagkvæmt fyrir hörð efni eða flókin einkenni | Frábært fyrir flókin 2D snið og flókin form í leiðandi efnum |
| 3D prentun (SLA/MJF) | ±0.05 til ±0.1 mm | Lægsti kostnaður fyrir lítið magn; kostnaður tengist minna rúmfræðilegri flækjustigi | Skýrir sig í mjög flóknum rúmfræðim, innri uppbyggingum og lífrænum formum |
| 3D prentun (FDM) | ± 0.2 mm | Lægsti kostnaður fyrir frumhugmyndalíkön | Gott fyrir hraðar ítrekanir en takmarkað af minni nákvæmni |
Vírsnið fyrir flóknar rúmfræðir
Vírsniðsskurður með rafmagnsneistum í stað verkfæra. Það þýðir að verkfærin eru ekki slitin, flísast ekki og brotna ekki. Ferlið hefur vikmörk innan ±0.005 mm. Innri hornradíus getur verið allt niður í 0.003 tommur. Yfirborðsáferðin er ótrúlega slétt, sem dregur oft úr þörf fyrir eftirvinnslu. Vírsniðsskurður virkar aðeins á rafleiðandi efnum. Málmar og leiðandi keramik eru gjaldgengir. Plast ekki. Fyrir hörð efni eða flókin efni kostar vírsniðsskurður oft minna en hefðbundin vinnsla þrátt fyrir mikinn rekstrarkostnað.
Hvenær á að nota 3D Prentun fyrir frumgerðir og varahluti til notkunar
Þrívíddarprentun á málmi býður upp á aðra málamiðlun. SLM og DMLS ferli ná ±0.05 mm vikmörkum. Eftirvinnsla getur fært mikilvæga eiginleika upp í ±0.025 mm. Raunverulegur kostur liggur í rúmfræðilegu frelsi. Innri rásir, grindarbyggingar og lífræn form prentast beint. Kostnaður er varla í samræmi við flækjustig. Það gerir þrívíddarprentun tilvalda fyrir frumgerðir og framleiðslu í litlu magni. Fyrir upphafshugmyndir býður FDM upp á lægsta kostnaðinn en aðeins ±0.2 mm nákvæmni. SLA og MJF eru í miðjunni við ±0.05 til ±0.1 mm. Snjalla aðferðin sameinar aðferðir. Prentið flóknu nánast lokaformin og vinnið síðan mikilvægu yfirborðin. Þessi blendingsstefna vegur á milli kostnaðar, nákvæmni og hönnunarfrelsis fyrir nákvæma hreyfihluta.
Fyrir hraða hreyfingar hefur framleiðsluferlið bein áhrif á afköst. Illa frágengið yfirborð skapar núning. Núningur myndar hita. Hiti breytir víddum. Hringrásin endurtekur sig. Að velja rétta ferlið brýtur þann hring áður en hann byrjar. Endurtekningarhæfni ferlisins skiptir jafn miklu máli og upphafsvikmörkin. Ferli sem skilar ±0.005 mm einu sinni en rekur á hundraðasta hlutanum fellur undir nákvæmnishreyfistýringarprófinu. Skjalfestar verklagsreglur, regluleg kvörðun og tölfræðileg eftirlit halda ferlum stöðugum. Þennan stöðugleika er það sem sjálfvirknikerfi reiða sig á. Sérhver vélmenniarmur, hvert staðsetningarstig, hver nákvæmnishreyfistýringarlykkja treystir á nákvæma hreyfihluti sem eru rétt smíðaðir í fyrsta skipti og í hvert skipti.
Hönnun fyrir framleiðsluhæfni í nákvæmri hreyfistýringu
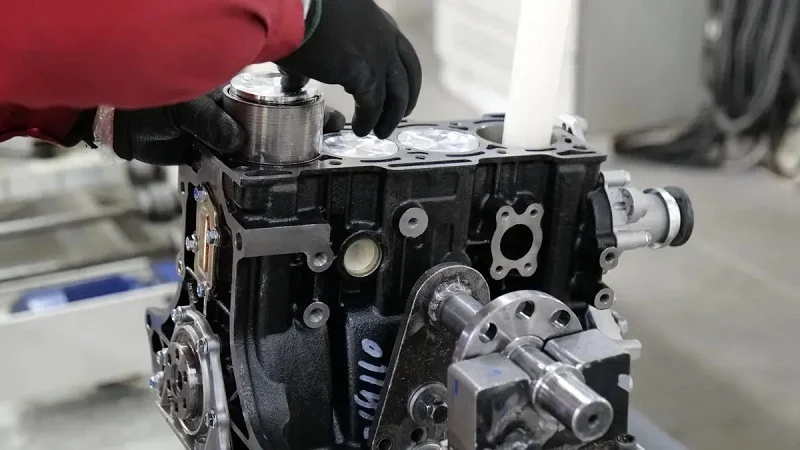
Það hvernig þú hannar hluta ræður því hvort hann er auðveldur eða erfiður í smíði. Góð hönnun dregur úr vandamálum í smíði. Slæmar hönnunar valda endalausum vandræðum. Verkfræðingar sem skipuleggja framleiðslu snemma spara tíma, peninga og höfuðverk.
Hönnun fyrir umburðarlyndi
Þolmörk í nákvæmri hreyfistýringu eiga sér stað þegar margir hlutar leggja saman litlu villurnar sínar. Heildarbilið eða samsvörunin getur eyðilagt hversu vel kerfið virkar. Að laga þetta snemma stöðvar vandamál áður en þau byrja.
Grunnatriði GD&T fyrir nákvæmni
Rúmfræðileg víddarmæling og vikmörk stjórna lögun hluta umfram einfaldar stærðarmælingar. GD&T segir þér frá flatneskju, ferhyrningi og staðsetningu. Það notar viðmiðunarpunkta til að læsa mælingum. Eiginleikastýringarrammar sýna vélvirkjum hvað raunverulega skiptir máli. Þessi aðferð spáir fyrir um hvernig hlutar passa saman. Fyrir nákvæm hreyfistýringarkerfi er þetta mjög mikilvægt. Að uppfylla þröngar kröfur byrjar með teikningunni. Ás sem er kringlótt en beygður þarfnast GD&T. Einföld stærðarvikmörk ná því ekki.
Veruleg áhrif á vikmörk
Mismunandi efni geta haldið mismunandi vikmörkum en viðhaldið nákvæmni. Álmálmblöndur geta náð ±0.025 mm. Ryðfrítt stál er um ±0.05 mm. Títanmálmblöndur ná ±0.1 mm vegna þess að þær eru erfiðar í vinnslu. Verkfræðiplast er ±0.1 til ±0.2 mm vegna þess að það þenst út með hita. 300 mm álhluti vex um 0.07 mm fyrir hverjar 10°C hitabreytingar. Það er ómögulegt að biðja um þrengri vikmörk en það. Paraðu vikmörkin við það sem efnið gerir náttúrulega. Það sparar peninga og heldur nákvæmum hreyfibúnaði virkum.
Yfirborðsáferð og virkni
Yfirborðsáferð breytir því hvernig hlutar hreyfast, þéttast og slitna. Slétt yfirborð minnkar núning. Gróft yfirborð heldur olíu. Báðar hafa sína notkun.
Grófleiki, núningur og slit
Hrjúf yfirborð valda núningi sem slitnar á hlutum. Í nákvæmnishreyfanlegum íhlutum breytist stærð þessara slita með tímanum. Legi sem byrjar með réttri passun getur losnað eftir margar lotur. Sléttari áferð endist lengur undir álagi. En of slétt þýðir að engin olía verður eftir á yfirborðinu. Sum yfirborð þurfa smá áferð til að halda í smurefni. Rétt áferð jafnar núning en viðheldur nákvæmni.
Tilgreining á áferð fyrir þéttingu og smurningu
Þéttir þurfa ákveðna yfirborðsáferð til að virka. Of hrjúfar og þéttingin slitnar hratt. Of sléttar og þéttingin gæti lélegt grip. Smurning fer einnig eftir áferðinni. Olía þarfnast lítilla vasa til að festast við. Spegilglær áferð getur þornað legur. Veldu áferð út frá því hvað hlutinn gerir, ekki bara venju. Þetta hjálpar nákvæmum hreyfistýrikerfum að endast lengur milli viðhalds.
Að samþætta samsetningu og skoðun í hönnun
Besti tíminn til að skipuleggja samsetningu og eftirlit með hlutum er á hönnunartímabilinu. Að bíða þangað til framleiðsla hefst leiðir til dýrra viðgerða.
Hönnun með tilliti til hreinlætis og mengunarvarna
Þessi kerfi hata virkilega óhreinindi. Ein örsmá ögn getur stíflað legu eða rispað vélrænt yfirborð. Hönnunareiginleikar sem grípa óhreinindi eru slæmir. Þeir sem leyfa óhreinindum að detta af eru góðir. Forðist blindgöt sem safna rusli. Bætið við affasningum til að stýra hlutum saman án þess að skafa. Fyrir mikilvægar samsetningar, hannið fyrir samsetningu í hreinu herbergi. Í nákvæmri staðsetningu hefur hreinlæti áhrif á áreiðanleika og endurtekningarhæfni. Hönnið með sama endurtekningarhæfni ferlisins í hvert skipti sem samsetning stendur yfir.
Skipulagning fyrir skoðun í vinnslu og lokaskoðun
Skoðun greinir vandamál snemma en kostar peninga. Kostnaðurinn eykst með því hversu þröngt vikmörkin eru. Staðlað vikmörk við ±0.13 mm þurfa aðeins sýnishornaprófanir. Kostnaðarmargföldunin er 1x. Þröng vikmörk við ±0.025 mm þurfa sérstök verkfæri og stýrt hitastig. Kostnaðurinn hækkar í 3-5x. Mjög þétt við ±0.010 mm krefst skoðunar á hverjum hluta og spennulosunar. Kostnaðurinn nær 8-15x. Skipuleggið skoðunarpunkta á lykilþrepum. Athuganir í vinnslu greina rek. Lokaskoðun kannar alla samsetninguna. Til að stjórna hreyfingu nákvæmlega mæla sjálfvirk skoðunarkerfi alla hluta á sama hátt. Þessi samræmi bætir endurtekningarhæfni og nákvæmni ferlisins. Nákvæmni krefst rekjanleika þegar kerfi bilar á vettvangi.
Að sigrast á framleiðsluáskorunum fyrir nákvæmnishreyfibúnað
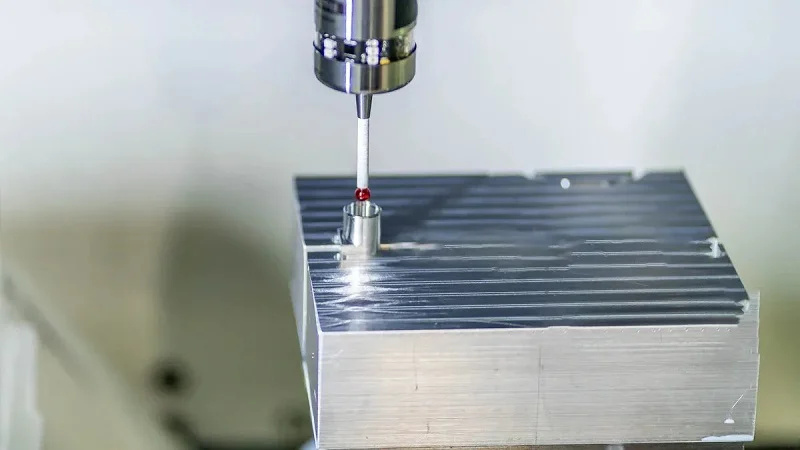
Framleiðsla á nákvæmum hreyfibúnaði gengur sjaldan vel. Truflanir á alþjóðaviðskiptum, sveiflukenndir flutningskostnaður og ójafnvægi milli framboðs og eftirspurnar stöðvar framleiðslu. Þessir þættir gera langtímakostnaðarspá erfiða og afhendingartíma ófyrirsjáanlegan. Lausnin fyrir mörg fyrirtæki er að flytja til lóðrétt samþætts, innlends framleiðanda með einum uppruna. Þessi aðferð dregur úr áhættu á alþjóðlegum truflunum, veitir fyrirsjáanlegri afhendingartíma og lækkar flækjustig og kostnað við flutning.
Að jafna kostnað, afhendingartíma og gæði
Sérhver framleiðsluákvörðun felur í sér málamiðlanir. Ef kostnaður er lækkaður of mikið, þá þjáist gæðin. Ef afhendingartími er of þrýstur, þá laumast villur inn í myndina. Lykilatriðið er að skilja hvað knýr kostnaðinn áfram í fyrsta lagi.
Lykilkostnaðarþættir í nákvæmniframleiðslu
Hönnunarflækjustig er efst á listanum. Hlutur sem þarfnast 5-ása vinnslu kostar miklu meira en sá sem passar í 3-ása vél. Efnisval skiptir líka máli. Harðari málmar eins og títan slitna verkfæri hraðar og hægja á framleiðslu. Þröng vikmörk og þunnir veggir auka vinnslutíma og skoðunarkröfur. Lítið framleiðslumagn dreifir uppsetningarkostnaði og hækkar einingarverð. Kröfur um frágang, svo sem sérstakar yfirborðsmeðferðir, bæta enn frekar við kostnaðarlag.
Aðferðir til að draga úr kostnaði án þess að fórna nákvæmni
Lean framleiðsla býður upp á sannaða leið. Fyrirtæki lækka yfirleitt rekstrarkostnað um 20–30% á fyrsta ári með því að útrýma sóun. Hagræðing framboðskeðjunnar hjálpar einnig. Að sameina birgja og semja reglulega um samninga getur aukið arðsemi um allt að 23%. Sjálfvirkni lækkar launakostnað og dregur úr göllum. En skiptu aldrei yfir í ódýrari birgja á kostnað gæða hráefnis. Semdu í staðinn um betri kjör við áreiðanlega söluaðila. Einfaldaðu hönnun þar sem það er mögulegt. Notið staðlaðar gata- og þráðstærðir. Námundaðu innri horn að minnsta kosti þriðjung af holrýmisdýpt. Farðu yfir vikmörk til að kanna nauðsyn þess. Þessar litlu breytingar bæta framleiðsluhagkvæmni án þess að skerða nákvæma hreyfistjórnun.
Að tryggja sveigjanleika frá frumgerð til framleiðslu
Frumgerð sem virkar fullkomlega í rannsóknarstofu mistekst oft í framleiðslu. Bilið á milli eins hlutar og tíu þúsund hluta er gríðarlegt. Að skipuleggja stærðargráðu frá fyrsta degi kemur í veg fyrir sársaukafullar óvæntar uppákomur.
Staðfesting og hæfniprófun ferla
Áður en magn er aukið skal staðfesta hvert skref. Skráðu ferlisbreyturnar sem framleiða ásættanlega hluti. Settu grunnlínu mælikvarða fyrir gallahlutfall, skilahlutfall og mikilvæga gæðaþætti. Framkvæmdu áhættumat með FMEA áður en efni, birgjar eða aðferðir eru breytt. Þetta greinir gæðabresti áður en þeir verða dýr vandamál. Viðhalda skjölun og rekjanleika frá hráefni til fullunninnar vöru. Þegar eitthvað fer úrskeiðis þarftu að vita nákvæmlega hvar og hvers vegna.
Íhugun varðandi framboðskeðju og flutninga
Endurúthlutun birgða breytir því hvernig fyrirtæki velja birgja. Hefðbundna aðferðin einbeitti sér að lægsta kostnaði við innkaup. Endurúthlutunaraðferðin lítur á heildarvirði. Það þýðir að taka tillit til rekstraráhættu, viðbragðshraða, samræmis í gæðum og verkfræðistuðnings. Birgjar verða stefnumótandi verkfræðisamstarfsaðilar frekar en bara íhlutaseljendur. Lykilviðmið fyrir val breytast frá verði til tæknilegrar getu, samstarfs og langtímaáreiðanleika. Kostirnir eru meðal annars hraðari frumgerðarferli, bætt fyrirsjáanleiki í framboðskeðjunni og auðveldari samstarf á staðnum. Innlendur verkfræðistuðningur styttir þróunartíma og veitir meiri innsýn í framleiðsluáætlanir.
Innleiðing öflugra gæðaeftirlitskerfa
Gæðaeftirlit er ekki ein eftirlitsstöð. Það er samfellt ferli sem gengur samhliða framleiðslu. Bestu kerfin greina vandamál áður en þau verða að göllum.
Eftirlit í vinnslu samanborið við lokaskoðun
Eftirlit með framleiðsluferlum greinir frávik áður en gallaðar vörur eru framleiddar. Þetta er fyrirbyggjandi gæðaeftirlit. Lokaeftirlit kannar vörur eftir að þær eru framleiddar. Það er viðbragðskennt. Munurinn skiptir máli. Eftirlit með framleiðsluferlum dregur úr göllum með 20–40%. Skoðunaraðferðir geta ekki náð þessu. Fyrir nákvæmar hreyfistýringarforrit sparar það þúsundir dollara í endurvinnslu og úrgang að greina skekkju snemma. Tíð gæðaeftirlit á mörgum framleiðslustigum greina galla snemma og koma í veg fyrir kostnaðarsama endurvinnslu.
Tölfræðileg ferlisstýring (SPC) fyrir samræmi
SPC notar stýritöflur til að fylgjast með stöðugleika ferla. Byrjið á að skilgreina mikilvægar breytur. Greinið ferilsbreyturnar með hæstu fylgni við galla. Safnið 20–25 undirhópum úr stöðugu ferli til að koma á grunnlínugögnum. Reiknið efri og neðri stýrimörk út frá ferlisgögnum, ekki verkfræðilegum forskriftum. Veljið rétta gerð töflu fyrir gagnauppbyggingu ykkar. X-bar R töflur virka fyrir samfelld gögn. P-töflur henta eigindagögnum. Stillið viðvörunarreglur með Western Electric eða Nelson reglum. Tengið hvert merki um að eitthvað sé úr böndunum við leiðréttingarvinnuflæði. Mælið getu með því að nota Cp og Cpk. Cpk undir 1.00 þýðir að ferlið er að framleiða galla. Cpk á milli 1.33 og 1.67 uppfyllir viðmið iðnaðarins fyrir flestar eftirlitsskyldar atvinnugreinar. Yfir 1.67 gefur til kynna Six Sigma-stig afköst. Þessi kerfisbundna aðferð tryggir endurtekningarhæfni og nákvæmni ferla í hverri lotu. Fyrir nákvæma hreyfibúnað skiptir samræmi öllu máli. Sjálfvirknikerfi eru háð hlutum sem virka eins í hverri lotu. SPC býður upp á þá áreiðanleika.
Samstarf við NOBLE fyrir nákvæma hreyfibúnað
Þegar þú þarft á hlutum að halda sem hreyfast nákvæmlega, veldu þá samstarfsaðila sem sér heildarmyndina. NOBLE sameinar hönnun, frumgerðasmíði og samsetningu á einum stað. Það þýðir minni vinnuframvindu, færri tafir og minni hætta á mistökum. Fyrir teymi sem sjá um endurskipulagningu hjálpar þessi áætlun frá einum aðila mikið.
Alhliða framleiðslugeta okkar
NOBLE vinnur bæði með málmi og plasti. Þetta úrval er mikilvægt því nákvæm hreyfistýringarkerfi nota oft blandað efni. Stálleiðarar geta verið með fjölliðuhylki. Álhús geta innihaldið keramiklegur. Einn samstarfsaðili sem framleiðir allt saman sparar þér að þurfa að stjórna mörgum birgjum.
Sérþekking í málm- og plastvinnslu
Verkstæði okkar framkvæma CNC vinnslu, slípun og lípun á málmum. Við vinnum einnig með verkfræðilega plast eins og PEEK, asetal og Torlon. Hvert efni þarfnast mismunandi verkfæra, hraða og kælingaraðferða. Við þekkjum þessi smáatriði. Sú þekking framleiðir hluti sem halda vikmörkum sínum og virka áreiðanlega. Þegar þú þarft nákvæma hreyfistýrða hluti sem passa nákvæmlega saman, þá skiptir sú kunnátta máli.
Frá hönnun og frumgerð til fullrar samsetningar
Ferlið hefst með hugmyndinni þinni. Verkfræðingar okkar athuga hönnunina til að meta hversu auðvelt er að framleiða hana. Við finnum vandamál með vikmörk áður en þau verða kostnaðarsöm. Síðan búum við til frumgerðir til að prófa aðferðina. Eftir að við höfum staðfest að hún virki förum við í fulla framleiðslu. Samsetning fer einnig fram í okkar eigin verkstæði. Það þýðir að hlutar koma sem fullgerðir samsetningar, ekki einstakir hlutar. Þetta einfaldar framboðskeðjuna þína og styttir afhendingartíma.
Vottanir og gæðatrygging
Vottanir sýna að framleiðandi leggur áherslu á gæði. NOBLE hefur tvær mikilvægar vottanir. Hvor um sig gegnir mismunandi hlutverki og saman ná þær yfir marga notkunarmöguleika.
ISO 9001:2015 fyrir gæðastjórnun
Þessi staðall leggur áherslu á stöðuga gæði í öllu starfi. Árið 2024 höfðu yfir 1.47 milljónir fyrirtækja um allan heim þessa vottun. Framleiðslugeirar eins og málmvörur og vélar eru meðal þeirra atvinnugreina sem eru efst á listanum. Staðallinn byggir á sjö hugmyndum: viðskiptavinafókus, forystu, þátttöku fólks, ferlaaðferðum, umbótum, notkun staðreynda til að taka ákvarðanir og stjórnun samskipta. Fyrir þig þýðir það skriflegar verklagsreglur, reglulegt eftirlit og kerfi sem greinir vandamál snemma. Niðurstaðan er færri gallar, betri afhending á réttum tíma og hraðari afgreiðsla kvartana.
ISO 13485:2016 fyrir Framleiðsla lækningatækja
Lækningatæki þurfa enn strangari eftirlit. ISO 13485 tryggir að íhlutir uppfylli ströngustu öryggis- og áhættustaðla. Hugsið til dæmis um línulega stýribúnað með stigvaxandi stýribúnaði í sjálfvirkum pípettukerfum eða sjálfvirkum skurðtækjum. Staðallinn krefst staðfestingar á ferlum til að halda framleiðslunni eins í öllum framleiðslulotum. Hann krefst einnig fullrar rekjanleika, þannig að hægt sé að rekja alla íhluti frá hráefni til afhendingar. Áhættustjórnun er hluti af ferlinu, að finna möguleg bilun áður en hún hefur áhrif á sjúklinga. Fyrir læknisfræðilega notkun er þessi vottun nauðsynleg.
Ein uppspretta fyrir flókin verkefni
Flókin verkefni krefjast meira en bara vélrænnar vinnslugetu. Þau krefjast teymisvinnu og skýrrar samskipta.
Samstarfsverkfræðistuðningur
Verkfræðingar okkar vinna með þér. Við ráðleggjum varðandi efni, vikmörk og samsetningaraðferðir. Þessi teymisvinna finnur oft leiðir til að auka afköst og lækka kostnað. Þú færð samstarfsaðila sem hugsar um allt kerfið, ekki bara einstaka hluta.
Einfaldari verkefnastjórnun og samskipti
Einn aðili sér um verkefnið þitt frá upphafi til enda. Engin kapphlaup á milli mismunandi deilda. Engin bið eftir fréttum frá nokkrum birgjum. Bara skýr og stöðug samskipti. Þessi skilvirkni heldur tímaáætlun þinni á réttri braut og teyminu þínu upplýstu. Fyrir nákvæm hreyfistýringarkerfi veitir þetta samstarf mikla áreiðanleika og endurtekningarhæfni. Þegar allir hlutar vinna vel saman virkar kerfið þitt betur. Það er það sem við reynum að ná í hverju verkefni.
Val á nákvæmum hreyfibúnaði byggist á þremur samverkandi þáttum: efniseiginleikum, framleiðslugetu og framleiðsluhömlum. Engin alhliða lausn er til. Þitt sértæka forrit, magn og umhverfi ákvarða rétta leiðina.
Endurskipulagning á samstarfsaðilum bætir við enn einu lagi. Val á samstarfsaðilum byggist nú á tæknilegri getu, gæðakerfum, verkfræðiaðstoð og landfræðilegri nálægð. Þessi skilyrði tryggja seiglu framboðskeðjunnar og samræmda afhendingu.
| Valviðmið | Hvers vegna það skiptir máli |
| Tæknilegir eiginleikar | Tengir búnað við þarfir nákvæmrar hreyfistýringar |
| Gæðakerfi | Grunntrygging samkvæmt ISO 9001 |
| Verkfræðiaðstoð | Hönnunarsamvinna bætir nákvæma hreyfistjórnun |
| Landfræðileg nálægð | Afritun og hraðari viðbrögð |
Réttur samstarfsaðili tryggir endurtekningarhæfni og skilvirkni í hverri lotu. Notaðu þessa handbók sem upphafspunkt. Ráðfærðu þig við sérfræðinga til að hámarka hönnun þína fyrir nákvæma hreyfistýringu. Næsta verkefni þitt á skilið þá fjárfestingu.
Algengar spurningar um nákvæmnishreyfibúnað
Hvernig vel ég á milli stáls, áls og plasts fyrir nákvæmnishreyfibúnaðinn minn?
Hugsaðu um álag, þyngd og umhverfi. Stál þolir þungar byrðar best. Ál er léttara en hefur góðan styrk. Plast dregur úr núningi og þarfnast ekki smurningar. Veldu efnið sem hentar rekstrarskilyrðum þínum. Hafðu einnig í huga hitasveiflur og raka.
Hvaða þolmörk get ég raunhæft búist við af CNC vinnslu?
Hefðbundin CNC vinnsla heldur ±0.001 tommu. Háþróaðar vélar ná ±0.0002 tommu. Rúmfræði hlutarins og efniviður hafa áhrif á þessar tölur. Plast hreyfist meira með hitabreytingum. Spyrðu vélvirkjann þinn hvað hann getur haldið stöðugt, ekki bara einu sinni.
Hvenær ætti ég að nota slípun í stað hefðbundinnar vinnslu?
Veldu slípun þegar þú þarft einstaka flatnleika eða yfirborðsáferð. Tvöföld diskaslípun framleiðir samsíða yfirborð með nákvæmni undir míkron. Slípun nær enn lengra fyrir sjónræna áferð. Ef nákvæmt hreyfistýringarkerfi þitt þarfnast sléttra, lágnúningsflata, þá skilar slípun árangri sem hefðbundin skurðarverkfæri geta ekki keppt við.
Is 3D prentun Hentar fyrir framleiðsluhluta?
Já, með takmörkunum. Þrívíddarprentun á málmi nær ±0.05 mm vikmörkum. Eftirvinnslu herðir mikilvæga eiginleika niður í ±0.025 mm. Hinn raunverulegi sigur felst í rúmfræðilegu frelsi. Flóknar innri rásir prenta beint. Fyrir frumgerðir er það betra en að bíða í vikur eftir verkfærum. Fyrir stórar framleiðslur kostar hefðbundin vinnsla oft minna á hlut.
Hvernig hefur endurskipulagning áhrif á val mitt á birgjum?
Með því að flytja fyrirtæki til annarra þarf að einbeita sér að lægsta verði og heildarvirði. Þú vilt samstarfsaðila með tæknilega færni, gæðakerfi og verkfræðiaðstoð. Landfræðileg nálægð þýðir hraðari viðbrögð og auðveldara samstarf. Leitaðu að framleiðanda sem sér um hönnun, frumgerðasmíði og samsetningu. Það einfaldar framboðskeðjuna þína og dregur úr áhættu.
Hvað tryggir ISO 9001:2015 vottunin í raun og veru?
Það tryggir skjalfest gæðastjórnunarkerfi. Staðallinn krefst skriflegra verklagsreglna, reglulegra endurskoðunar og vinnuferla til leiðréttingaraðgerða. Yfir 1.47 milljónir fyrirtækja hafa þessa vottun. Fyrir þig þýðir þetta færri galla og betri afhendingar á réttum tíma. Það tryggir ekki fullkomnun, en það sýnir skuldbindingu við stöðuga gæði.
Hvernig á ég að gera ráð fyrir kostnaði við skoðun í fjárhagsáætlun minni?
Þolmörk ráða kostnaði við skoðun. Staðlað þolmörk við ±0.13 mm þurfa aðeins sýnishornsprófanir. Þröng þolmörk við ±0.025 mm krefjast sérstakra verkfæra og stýrðs hitastigs. Mjög þétt þol við ±0.010 mm krefst skoðunar á öllum hlutum. Bættu þessum kostnaði við tilboð snemma. Óvæntir skoðunarreikningar valda verkefnum óhagstæðum.
Hver er besta leiðin til að koma í veg fyrir vandamál með uppsöfnun umburðarlyndis?
Notið GD&T frá upphafi. Rúmfræðileg víddargreining og vikmörk stjórna lögun, ekki bara stærð. Hún spáir fyrir um hvernig hlutar passa saman áður en málmur er skorinn. Paraðu vikmörk við það sem efnið þitt þolir náttúrulega. Ál nær ±0.025 mm. Títan á erfitt með að fara yfir ±0.1 mm. Hönnun innan þessara marka.







