

Komponen struktural utama eksoskeleton meliputi rangka kaku, sambungan, aktuator, penghubung, dan titik pemasangan. Baik Anda membangun unit pasif yang dibantu pegas atau sistem aktif yang digerakkan motor, komponen-komponen ini menanggung setiap beban. Pasar eksoskeleton global diperkirakan akan mencapai USD 1.82 miliar pada tahun 2026. Sistem aktif mencakup 66.0% dari segmen teknologi. Pertumbuhan tersebut berarti semakin banyak insinyur dan penggemar yang mengerjakan desain dan pembuatan struktur robotik yang dapat dikenakan. Panduan ini menjelaskan bagaimana komponen struktural eksoskeleton ini dibuat dan apa yang perlu diperhatikan selama produksi. Anda akan menemukan panduan praktis untuk robot eksoskeleton yang digunakan dalam aplikasi medis, industri, dan kedirgantaraan.
Bagian Struktural Eksoskeleton Umum
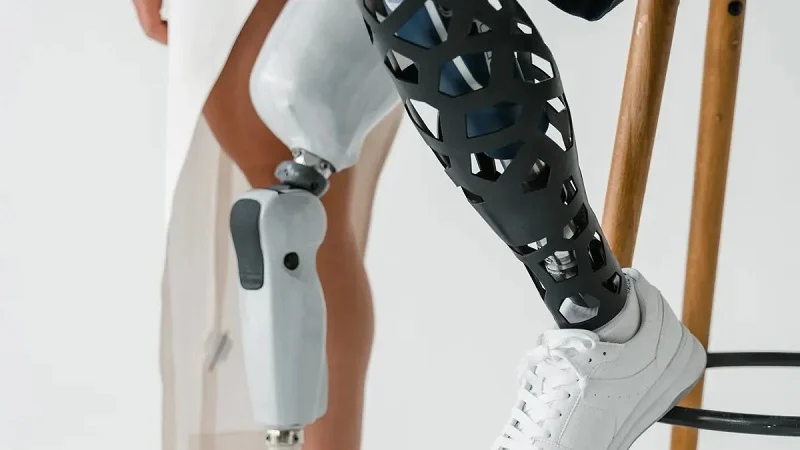
Setiap eksoskeleton menggunakan bagian struktural eksoskeleton dasar yang sama. Rangka yang kaku menopang berat badan. Sendi memungkinkan bagian-bagian tersebut bergerak. Aktuator menciptakan gaya. Titik-titik penghubung terhubung ke tubuh manusia. Baik eksoskeleton pasif maupun aktif menggunakan bagian-bagian ini. Perbedaannya terletak pada bagaimana masing-masing jenis memberikan dukungan.
Eksoskeleton pasif menggunakan pegas mekanis, pegas gas, atau karet elastis. Mereka menerima beban dan mengubahnya menjadi energi yang dapat digunakan. Sistem ini memperbaiki postur dan memberikan dukungan ringan pada bagian tubuh tertentu. Mereka berfungsi sebagai alat pencegahan. Tugas utama mereka adalah melindungi pekerja dari beban yang buruk selama melakukan tugas. Eksoskeleton aktif bekerja secara berbeda. Mereka memberikan dukungan melalui impuls listrik atau penggerak pneumatik. Kekuatan impuls dapat diubah agar sesuai dengan tugas. Banyak model menggunakan sensor yang mendeteksi ketegangan otot dan mengontrol dukungan secara real-time. Sistem ini sering membutuhkan daya baterai untuk satu shift kerja penuh.
Penggunaan industri untuk perangkat ini mencakup banyak bidang. Anda akan menemukan robot eksoskeleton dalam pengolahan logam, teknik mesin, otomotif, pekerjaan listrik, dan pengolahan kayu. Robot ini juga muncul di bidang farmasi, produksi makanan, dapur komersial, dan pengolahan ban. Bagian struktural eksoskeleton ini harus mampu menghadapi kondisi sulit setiap hari.
Rangka Kaku dan Struktur Penahan Beban
Fungsi dan Geometri
Rangka kaku adalah tulang punggung dari setiap eksoskeleton. Rangka ini memindahkan beban dari aktuator ke tubuh. Geometri rangka membentuk bagaimana gaya merambat melalui sistem. Desain yang direncanakan dengan baik menjaga beban tetap berada pada bagian tubuh yang kuat dan menjauh dari jaringan lunak.
Sebagian besar rangka penyangga disesuaikan dengan bentuk bagian tubuh yang dibantunya. Unit penyangga punggung membentang di sepanjang tulang belakang dan pinggul. Alat penyangga bahu memiliki lengan yang membentang dari badan ke lengan atas. Geometrinya harus sesuai dengan anatomi manusia. Ketidaksesuaian menyebabkan ketidaknyamanan dan menurunkan efektivitas.
Pertimbangan Material dan Berat
Keseimbangan antara kekuatan dan berat sangat penting. Rangka yang berat akan membuat pengguna lelah. Rangka yang lemah akan patah di bawah beban. Para perancang memilih material dengan rasio kekuatan terhadap berat yang tinggi. Aluminium umum digunakan karena keseimbangannya yang baik. Titanium cocok digunakan jika Anda membutuhkan kekuatan lebih pada bagian yang tipis. Komposit seperti serat karbon memberikan rasio terbaik tetapi harganya lebih mahal. Pilihan material memengaruhi berat dan kinerja keseluruhan.
Sambungan, Penghubung, dan Komponen Gerak
Sambungan Putar dan Linier
Bagian-bagian struktural eksoskeleton ini memungkinkan perangkat bergerak bersama pengguna. Bagian putar bekerja seperti siku atau lutut manusia. Bagian ini berputar di sekitar satu sumbu. Bagian linier memungkinkan gerakan bergeser, seperti piston dalam silinder. Jenis yang tepat bergantung pada gerakan tubuh yang ingin Anda bantu.
Bagian pinggul pada robot eksoskeleton harus mampu menahan gaya besar selama pengangkatan. Bantalan harus tahan lama dan halus. Kelonggaran sekecil apa pun pada sambungan akan menurunkan akurasi penopang. Desain yang baik bertujuan untuk mencapai nol kelonggaran tanpa menambah gesekan.
Desain Penghubung untuk Rentang Gerak
Penghubung menghubungkan titik-titik ini. Penghubung menentukan seberapa jauh sistem dapat bergerak. Terlalu banyak pembatasan akan membatasi pergerakan alami. Terlalu banyak kebebasan akan mengurangi dukungan di tempat yang dibutuhkan.
Biomekanika memainkan peran besar dalam desain penghubung. Tubuh manusia bergerak dengan cara yang kompleks. Engsel sederhana tidak dapat menangkap kompleksitas tersebut dengan baik. Beberapa robot eksoskeleton menggunakan penghubung multi-batang untuk mengikuti gerakan alami. Pendekatan ini membutuhkan analisis biomekanik yang cermat. Para insinyur mempelajari pola gerakan terlebih dahulu. Kemudian mereka merancang penghubung yang mengikuti pola tersebut.
Aktuator dan Titik Lampiran
Pemasangan Aktuator dan Jalur Beban
Aktuator menciptakan gaya yang membantu pengguna bergerak. Setiap aktuator harus ditempatkan dekat dengan bagian yang dibantunya. Hal ini menjaga jalur beban tetap pendek dan langsung. Jalur beban yang panjang menambah berat dan mengurangi efisiensi. Braket pemasangan harus kaku. Braket yang fleksibel membuang energi dan menunda respons. Untuk unit aktif, titik pemasangan menangani beban dinamis yang berubah arah dengan cepat.
Tali Pengikat, Manset, dan Titik Antarmuka Manusia
Titik-titik di mana perangkat menyentuh tubuh sangat penting. Tali dan manset mentransfer gaya dari rangka ke pengguna. Titik-titik yang dirancang buruk menyebabkan rasa sakit dan tekanan. Titik-titik tersebut dapat bergeser selama penggunaan dan mengurangi efektivitasnya.
Manset harus cukup lebar untuk mendistribusikan beban. Bantalan membantu mendistribusikan tekanan. Bahan antarmuka harus aman untuk kulit. Eksoskeleton medis diuji berdasarkan standar kontak kulit. Bahkan unit industri pun tidak boleh menyebabkan iritasi kulit selama jam kerja yang panjang.
Peningkatan kemampuan manusia melalui desain antarmuka yang cermat sangat penting. Sistem yang tidak nyaman tidak akan dipakai. Itu akan menggagalkan tujuan utamanya. Perencanaan yang baik pada poin-poin ini sama pentingnya dengan rangka yang kuat dan aktuator yang andal. Aplikasi medis juga membutuhkan perhatian ekstra karena pengguna mungkin memiliki kulit yang sensitif.
Bahan-Bahan yang Umum Digunakan untuk Bagian Struktur Eksoskeleton
Material yang Anda pilih memengaruhi setiap bagian dari kerangka luar (exoskeleton). Material tersebut menentukan berat, kekuatan, biaya, dan daya tahannya. Penggunaan yang berbeda membutuhkan material yang berbeda pula. Kerangka luar medis untuk rehabilitasi memiliki kebutuhan yang berbeda. Unit industri untuk lantai pabrik memiliki kebutuhan yang berbeda pula. Berikut adalah apa yang berhasil dan mengapa.
Logam dan Paduan
Aluminium dan Titanium
Aluminium adalah pilihan utama untuk rangka eksoskeleton. Material ini ringan, kuat, dan mudah diolah. Dua jenis aluminium yang paling umum digunakan adalah 6061-T6 yang memiliki kekuatan luluh 276 MPa. Material ini sangat tahan korosi dan digunakan untuk sambungan paha dan betis. 7075-T6 bahkan lebih kuat. Kekuatan luluh tariknya mencapai 503 MPa. Angka ini mendekati beberapa jenis baja. Namun, 7075 memiliki masalah. Material ini mengandung tembaga. Tembaga tersebut membentuk sel galvanik kecil di udara lembap. Logam tersebut dapat berlubang dan retak. Lapisan anodisasi keras dapat mengatasi masalah ini.
| Milik | 6061-T6 | Nomor 7075-T6 / 7075-T651 |
| Kekuatan Hasil Tarik | 276 MPa | 503 MPa |
| Kekuatan Kelelahan | 96 MPa | 160 MPa |
| Modulus elastis | 71.0 GPa | 71.7 GPa |
| Ketahanan Korosi | Lapisan oksida Al₂O₃ yang stabil dan mampu melakukan pasivasi sendiri. | Mengandung 1.2–2.0% tembaga; perlu dilapisi. |
| Persyaratan Pelapisan | Tidak diperlukan untuk lingkungan yang keras. | Harus dipasivasi atau dilapisi |
Saat Anda beralih dari 6061 ke 7075, Anda mengurangi luas penampang sekitar 45 persen untuk beban tarik yang sama. Namun kekakuannya hampir tetap sama. Jika tekuk membatasi desain Anda, 7075 tidak akan membantu Anda. Titanium lebih unggul daripada kedua paduan tersebut. Lebih ringan daripada baja dan lebih kuat daripada kebanyakan aluminium. Kelemahannya adalah biaya dan waktu pengerjaan.
Sistem pelapisan multi-lapisan termoset/anodisasi canggih menyegel pori-pori mikro pada substrat 7075-T6. Ini mencegah kelembapan memulai retak korosi tegangan di bawah beban siklik frekuensi tinggi melebihi 10 juta siklus langkah. Permukaan anodisasi keras yang tersegel tahan terhadap pengujian semprotan garam selama lebih dari 2,000 jam tanpa mengalami pengikisan.
Baja dan Paduan Khusus
Baja banyak digunakan pada komponen yang mengalami keausan tinggi. Rumah bantalan, pin sambungan, dan titik tumpu sering menggunakan baja. Baja memang berat, tetapi kuat dan murah. Beberapa desain eksoskeleton pasif menggunakan baja pegas untuk penyimpanan energi elastis. Paduan khusus muncul pada unit kelas kedirgantaraan. Paduan ini mampu menangani beban siklik ekstrem tanpa masalah.
Plastik Teknik dan Komposit
Serat Karbon dan Serat Kaca
Material komposit memberikan rasio kekuatan terhadap berat terbaik dalam pembuatan eksoskeleton. Serat karbon unggul untuk rangka kelas atas. Material ini kaku, ringan, dan lebih tahan terhadap kelelahan dibandingkan logam, yang meningkatkan kinerja jangka panjang. Serat kaca harganya lebih murah. Material ini cocok untuk bagian yang kurang kritis seperti penutup dan braket. Keduanya membutuhkan penataan yang cermat selama pembuatan. Gelembung udara atau serat yang tidak sejajar akan sangat melemahkan bagian akhir.
Plastik Berkinerja Tinggi
Plastik seperti PEEK dan Ultem digunakan untuk bantalan sambungan dan permukaan bantalan. Bahan-bahan ini tahan aus tanpa pelumas. Nilon yang diisi serat kaca cocok untuk manset dan tali pengikat. Bahan-bahan ini mengurangi berat dan biaya. Selain itu, bahan-bahan ini memungkinkan Anda untuk membentuk berbagai bentuk yang akan membutuhkan biaya sangat mahal jika dibuat dari aluminium.
Kriteria Pemilihan Bahan
Kekuatan, Kekakuan, dan Kelelahan
Material Anda harus mampu menahan beban, siklus demi siklus. Sebuah eksoskeleton melakukan ribuan langkah berjalan. Setiap siklus memberi tekanan pada rangka. 6061-T6 memiliki kekuatan lelah 96 MPa. 7075-T6 mencapai 160 MPa. Jika Anda membangun untuk penggunaan siklus tinggi, pilih 7075 atau serat karbon. Kekakuan juga penting. Rangka yang lentur membuang energi dan terasa longgar bagi pengguna. Sesuaikan material Anda dengan jalur beban.
Biaya, Ketersediaan, dan Biokompatibilitas
Untuk aplikasi medis, material harus aman untuk kulit. Eksoskeleton medis mengikuti standar biokompatibilitas yang ketat. Unit industri mengabaikan persyaratan tersebut. Biaya juga menjadi faktor penentu pilihan. Aluminium 6061 murah dan mudah didapatkan. Serat karbon lebih mahal dan membutuhkan waktu lebih lama untuk diproduksi. Produksi dalam jumlah kecil lebih menyukai logam yang diolah dengan mesin. Produksi dalam jumlah besar lebih cocok menggunakan plastik cetakan injeksi. Pertimbangkan rencana produksi Anda terlebih dahulu. Kemudian pilih materialnya.
Proses Pemesinan untuk Bagian Struktur Eksoskeleton
Anda telah memilih material Anda. Sekarang Anda perlu mengubahnya menjadi bagian struktural eksoskeleton yang sebenarnya. Proses yang Anda pilih akan menentukan biaya, kecepatan, dan kualitas. Proses tersebut juga menentukan seberapa mudah Anda dapat mengubah desainnya di kemudian hari. Mari kita bahas opsi utama untuk bagian struktural eksoskeleton.
Pemesinan CNC dan Pengecoran Logam
Penggilingan dan Pembubutan CNC
Mesin CNC adalah tulang punggung produksi robot eksoskeleton. Komputer mengontrol alat pemotong. Komputer tersebut mengikis logam atau plastik menjadi bentuk yang tepat sesuai kebutuhan. Penggilingan CNC memotong permukaan datar, alur, dan rongga. Pembubutan membentuk bagian-bagian bulat seperti pin dan bushing. Bersama-sama, mereka menangani sebagian besar komponen rangka.
Keunggulan utama di sini adalah presisi. CNC mempertahankan toleransi plus atau minus 0.02 mm sebagai standar. Fitur-fitur kritis dapat mencapai plus atau minus 0.005 mm. Hal ini penting untuk pemasangan bantalan dan pemasangan tekan. Anda juga mendapatkan bagian pertama dalam 5 hingga 7 hari. Tidak diperlukan perkakas. Perubahan desain tidak dikenakan biaya selain bagian berikutnya. Untuk prototipe dan volume rendah, ini sulit dikalahkan.
Pengecoran Investasi dan Cetakan
Pengecoran menuangkan logam cair ke dalam cetakan. Pengecoran investasi menangani bentuk-bentuk kompleks dengan detail halus. Pengecoran cetakan menggunakan cetakan baja untuk produksi dalam jumlah besar. Keduanya membutuhkan perkakas terlebih dahulu. Hal itu menambah biaya dan waktu.
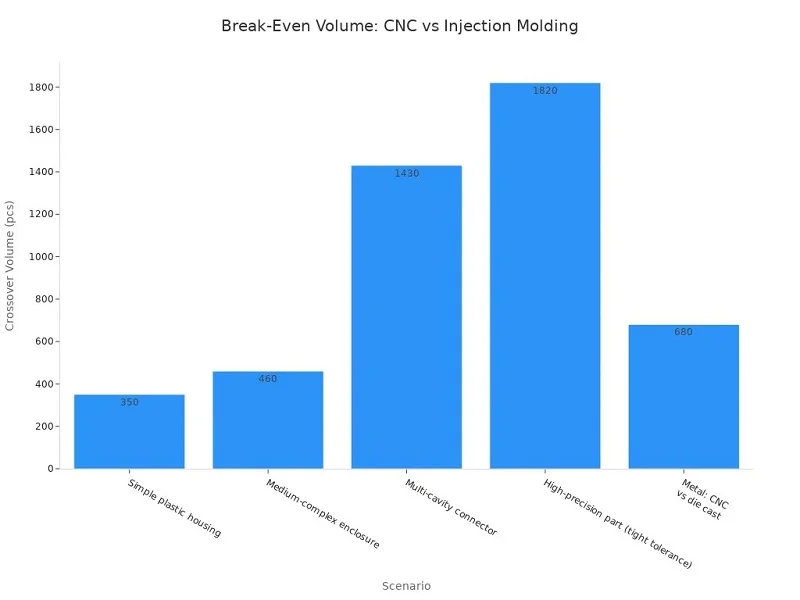
Perhatikan angkanya. Untuk 100 braket aluminium, CNC membutuhkan biaya sekitar $2,500. Pengecoran die (die casting) menghabiskan biaya $15,300 karena cetakannya ($15,000 untuk perkakas ditambah $300 untuk manufaktur). Pada 1,000 unit, CNC mencapai $25,000 sementara pengecoran die turun menjadi $18,000. Titik impas untuk banyak komponen logam terjadi sekitar 680 unit. Pengecoran die membutuhkan beberapa minggu untuk pembuatan cetakan, biasanya 3–6 minggu, ditambah waktu tambahan untuk pengambilan sampel dan pengujian. Pemesinan CNC dapat dimulai dalam 5 hingga 7 hari. Jadi, jika Anda membutuhkan komponen dengan cepat, CNC menang. Jika Anda membutuhkan ribuan dan desainnya sudah final, pengecoran lebih menguntungkan.
Pencetakan Injeksi dan Penataan Komposit
Pencetakan Injeksi untuk Plastik
Pencetakan injeksi menyuntikkan plastik cair ke dalam cetakan baja. Ini adalah cara termurah untuk membuat bagian struktural rangka luar plastik dalam jumlah besar. Tetapi cetakan itu sendiri membutuhkan biaya. Biaya perkakas berkisar dari $3,000 hingga $50,000 atau lebih. Biaya per unit turun dengan cepat setelah produksi berjalan.
Berikut contoh nyatanya. Sebuah kotak speaker dengan tingkat kompleksitas sedang memiliki cetakan seharga $20,000. Komponen yang dicetak harganya $1.50 per buah. Komponen CNC harganya $45 per buah. Crossover tersebut terdiri dari sekitar 460 buah. Dengan jumlah 3,000 buah, pencetakan injeksi menghemat $96,600 dibandingkan dengan CNC. Masalahnya? Perubahan desain berarti memodifikasi atau membuat ulang cetakan. Itu bisa menghabiskan biaya $2,000 hingga $20,000 per revisi. Jadi, pastikan desain Anda sudah final terlebih dahulu.
| Faktor | Mesin CNC | Cetakan Injeksi |
| Biaya Perkakas | None | $3,000–$50,000+ |
| Biaya Unit | Moderat | Sangat Rendah (Volume Tinggi) |
| Perubahan Desain | Mudah & Murah | Mahal |
| Volume Terbaik | 1–1,000 unit | 5,000+ unit |
Pencetakan Layup, Pencetakan Kompresi, dan Pencetakan Transfer Resin
Komposit membutuhkan pendekatan yang berbeda. Metode layup menumpuk lembaran serat karbon atau kaca secara manual atau menggunakan mesin. Pencetakan kompresi menekan lembaran tersebut dalam cetakan yang dipanaskan. Pencetakan transfer resin menyuntikkan resin ke dalam cetakan tertutup di sekitar serat kering. Ketiga metode ini menciptakan bagian struktural rangka luar yang kuat dan ringan. Kuncinya adalah penyelarasan serat. Serat yang kusut atau tidak sejajar akan mengurangi kekuatan. Metode-metode ini cocok untuk bagian rangka besar di mana berat menjadi faktor terpenting.
Pencetakan 3D dan Robot Eksoskeleton yang Dibuat Sesuai Pesanan
FDM, SLS, dan SLM
Manufaktur aditif membangun komponen lapis demi lapis. FDM mengekstrusi filamen plastik. Ini murah dan cepat untuk braket dan penutup. SLS menyinter bubuk nilon menjadi bentuk yang kuat dan kompleks. SLM melelehkan bubuk logam untuk komponen penahan beban. Robot eksoskeleton yang dibuat khusus sering menggabungkan CNC dan aditif. Anda mencetak rumah sambungan yang kompleks, lalu memproses lubang bantalan hingga ukuran akhir. Kombinasi itu menangani geometri yang tidak dapat ditangani oleh satu proses saja.
Pemrosesan Pasca dan Akurasi
Komponen hasil cetak jarang langsung siap pakai. FDM membutuhkan penghilangan penyangga dan pengamplasan. SLS membutuhkan sandblasting. SLM membutuhkan penghilangan tegangan dan perlakuan panas. Pemesinan setelah pencetakan mengunci akurasi dimensi. Ini juga memperbaiki permukaan di mana toleransi ketat sangat penting. Tanpa pasca-pemrosesan, garis lapisan dan distorsi akan merusak kesesuaian dan daya tahan terhadap kelelahan material.
Pilihan proses bergantung pada tiga hal. Volume produksi menentukan biaya. Kompleksitas komponen menentukan kelayakan. Persyaratan material menentukan kinerja. Untuk prototipe, CNC dan FDM adalah pilihan terbaik. Untuk ribuan unit, cetakan injeksi dan pengecoran die mengambil alih. Untuk komponen struktural rangka luar logam yang membutuhkan manufaktur presisi, CNC tetap menjadi pilihan yang aman. Mitra manufaktur layanan lengkap dapat menawarkan kombinasi lengkap, menangani CNC, pengecoran, pencetakan, dan pekerjaan aditif di bawah satu atap. Hal itu membantu klien beralih dari prototipe ke produksi massal tanpa harus berurusan dengan banyak vendor.
Pertimbangan Desain untuk Bagian Struktural Eksoskeleton
Desain eksoskeleton yang baik bukan hanya tentang memilih material dan proses. Anda juga perlu memikirkan berat, daya tahan, biaya, dan kesesuaian. Hal-hal ini menentukan apakah perangkat Anda berfungsi di dunia nyata. Mari kita lihat pertimbangan teknik utama.
Pengurangan Berat Badan dan Rasio Kekuatan terhadap Berat Badan
Optimasi Topologi dan Kisi-kisi
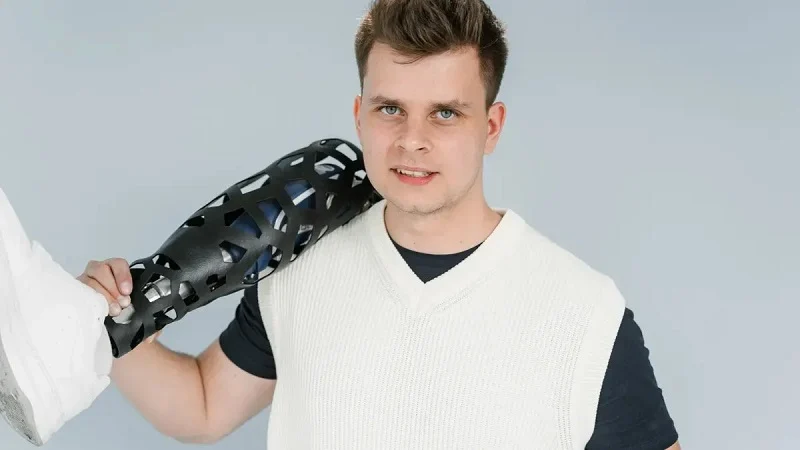
Setiap gram sangat berarti dalam perangkat yang dapat dikenakan. Optimasi topologi menggunakan perangkat lunak untuk menghilangkan material dari tempat-tempat dengan tegangan rendah. Hasilnya adalah bentuk organik yang mempertahankan kekuatan di tempat yang dibutuhkan. Struktur kisi bahkan lebih jauh lagi. Struktur ini mengganti bagian padat dengan pola berulang. Hal ini mengurangi berat sekaligus mempertahankan kekakuan. Robot eksoskeleton yang digunakan dalam perakitan kedirgantaraan harus mengurangi kelelahan pekerja, mencegah cedera, dan meningkatkan presisi. Rangka yang ringan secara langsung membantu mencapai tujuan tersebut.
Ketebalan Material dan Desain Rusuk
Dinding tipis menghemat berat tetapi dapat melengkung. Rusuk menambah kekakuan tanpa menambah banyak massa. Tempatkan rusuk di sepanjang jalur beban untuk efek terbaik. Kompromi desain di sini nyata. Rangka yang terlalu tipis akan bengkok di bawah beban. Rangka yang terlalu tebal akan membuat pengguna lelah. Menemukan keseimbangan membutuhkan analisis gaya aktual selama penggunaan.
Daya Tahan, Kelelahan, dan Keamanan
Beban Siklik dan Konsentrasi Tegangan
Kerangka luar (exoskeleton) menjalani ribuan siklus per shift. Setiap langkah atau pengangkatan memberikan tekanan pada rangka. Konsentrasi tegangan pada lubang, sudut, dan transisi tajam menjadi pemicu retakan. Bulatkan sudut internal Anda. Tambahkan fillet di tempat perubahan arah beban. Perubahan kecil ini sangat memperpanjang umur kelelahan material.
Eksoskeleton Skelex menggunakan penyeimbangan dinamis untuk membuat lengan terasa tanpa bobot. Pendekatan ini memengaruhi desain struktural karena rangka harus menangani gaya pegas yang konstan. Mekanisme ini menyimpan dan melepaskan energi dengan setiap gerakan. Itu berarti struktur tersebut mengalami beban siklik terus menerus.
Mode Kegagalan dan Jalur Beban Redundan
Apa yang terjadi jika suatu bagian rusak? Untuk aplikasi medis dan industri, kegagalan dapat membahayakan pengguna. Jalur beban redundan menyediakan cadangan. Jika satu bagian gagal, bagian lain akan menanggung beban. Ini menambah berat dan kompleksitas. Tetapi keselamatan seringkali membenarkan biaya tersebut. Metode pengujian untuk eksoskeleton industri telah berkembang mencakup simulasi lingkungan laboratorium dan lapangan. Tes-tes ini mengungkapkan mode kegagalan sebelum digunakan di dunia nyata.
Biaya, Skalabilitas, dan Kustomisasi
Biaya Peralatan dan Volume Produksi
Peralatan (tooling) mendorong biaya pada volume produksi rendah. Pemesinan CNC tidak memerlukan peralatan. Pencetakan injeksi dan pengecoran cetakan (die casting) membutuhkan cetakan yang mahal. Titik impas bergantung pada jumlah produksi Anda. Untuk ratusan unit, pemesinan lebih menguntungkan. Untuk ribuan unit, pencetakan lebih menguntungkan. Rencanakan volume produksi Anda sebelum Anda memutuskan suatu proses.
Desain Modular untuk Kesesuaian yang Sesuai
Setiap tubuh berbeda. Kustomisasi antropometrik memastikan perangkat sesuai dengan pengguna. Desain modular memungkinkan Anda untuk mengganti bagian rangka, tali, dan manset. Ini mendukung kustomisasi tanpa perlu peralatan baru. Panjang dan lebar yang dapat disesuaikan mengatasi sebagian besar masalah kecocokan. Untuk aplikasi medis, antarmuka yang disesuaikan meningkatkan kenyamanan dan kepatuhan. Geometri khusus aplikasi dapat ditambahkan melalui lampiran modular. Ini menjaga rangka inti tetap standar sambil beradaptasi dengan berbagai tugas.
Menyeimbangkan kinerja dengan kemudahan manufaktur adalah tantangan utama. Toleransi presisi sangat penting untuk sambungan dan antarmuka. Namun, toleransi yang ketat membutuhkan biaya lebih. Ketahui di mana Anda membutuhkan presisi dan di mana tidak.
NOBLE: Mitra Manufaktur Komponen Struktur Eksoskeleton

Memilih mitra manufaktur yang tepat dapat menentukan keberhasilan atau kegagalan proyek Anda. Penyedia layanan lengkap untuk komponen struktural eksoskeleton menawarkan pengerjaan logam dan plastik di satu tempat. Hal ini mengurangi kebutuhan untuk mengelola banyak vendor. Baik Anda membutuhkan satu prototipe atau ribuan unit, mitra yang komprehensif akan menangani seluruh alur kerja.
Keahlian Pengolahan Logam dan Plastik
Mitra seperti itu biasanya mengoperasikan pusat permesinan CNC yang menjaga toleransi ketat untuk fitur-fitur utama. Lini pengecoran mereka melakukan pengecoran investasi dan pengecoran cetakan untuk bentuk logam yang kompleks. Mesin cetak injeksi membuat komponen plastik dalam volume tinggi. Kombinasi ini memungkinkan Anda memilih proses yang tepat untuk setiap komponen. Braket penahan beban mungkin berasal dari CNC. Penutup rumah mungkin berasal dari pencetakan. Tim membantu mencocokkan proses dengan komponen.
Manufaktur Komposit dan Aditif
Pencetakan komposit dan pencetakan transfer resin menciptakan bagian rangka yang ringan. Manufaktur aditif mengisi celah untuk robot eksoskeleton yang dikerjakan secara khusus. Anda dapat mencetak rumah sambungan yang kompleks, lalu mengerjakan lubang bantalan hingga ukuran akhir. Pendekatan hibrida ini memecahkan tantangan geometri yang tidak dapat ditangani oleh satu proses saja. Insinyur berpengalaman tahu kapan harus mencetak dan kapan harus memotong.
Sertifikasi dan Standar Mutu
Sertifikasi manajemen mutu penting bagi manufaktur umum maupun perangkat medis. Sertifikasi ini membangun kepercayaan dengan klien di bidang perawatan kesehatan dan industri. Sertifikasi ini memastikan proses yang terdokumentasi dan hasil yang konsisten.
Kontrol Kualitas dan Ketertelusuran
Setiap batch harus melalui inspeksi di beberapa tahap. Nomor lot material dan parameter proses dilacak. Jika muncul masalah, masalah tersebut dapat ditelusuri kembali ke sumbernya. Tingkat kontrol ini mendukung manufaktur presisi untuk komponen yang kritis terhadap keselamatan. Laporan inspeksi menyertai setiap pengiriman.
Dukungan Layanan Lengkap dari Desain hingga Perakitan
Desain untuk Manufaktur dan Pembuatan Prototipe
Para insinyur meninjau desain Anda sebelum produksi dimulai. Mereka menandai fitur-fitur yang meningkatkan biaya atau menyebabkan cacat. Umpan balik ini menghemat waktu dan uang. Layanan pembuatan prototipe memungkinkan Anda menguji kesesuaian dan fungsi sejak dini. Anda dapat melakukan iterasi dengan cepat tanpa harus menggunakan peralatan yang mahal.
Perakitan, Pengujian, dan Produksi Massal
Mitra menangani perakitan, pengujian, dan inspeksi akhir. Pendekatan layanan lengkap ini menyederhanakan rantai pasokan Anda. Untuk produksi robot eksoskeleton, Anda mendapatkan mitra yang memahami keseluruhan sistem. Produksi massal meningkat dengan lancar dari uji coba hingga produksi penuh.
Dari perspektif praktis, menggabungkan keahlian logam dan plastik dengan rangkaian layanan lengkap sangatlah berharga. Sistem mutu mendukung pekerjaan industri dan medis. Jika Anda membutuhkan robot eksoskeleton yang dibangun dengan presisi dan teliti, mitra yang andal akan mengurangi risiko dan mempercepat pengembangan. Opsi kustomisasi dan dukungan desain modular juga membantu beradaptasi dengan berbagai kebutuhan pengguna.
Anda sekarang telah melihat bagian-bagian struktural utama dari eksoskeleton: rangka, sambungan, penghubung, aktuator, dan antarmuka tubuh. Masing-masing membutuhkan material dan proses yang tepat. Aluminium cocok untuk braket yang dibuat dengan mesin. Serat karbon paling baik untuk rangka yang ringan. CNC bagus untuk prototipe, sedangkan pencetakan dan pengecoran cocok untuk produksi dalam jumlah besar.
Menyeimbangkan kinerja dengan kemudahan manufaktur masih menjadi tantangan sebenarnya. Toleransi yang ketat membantu sambungan, tetapi meningkatkan biaya. Gunakan panduan ini saat Anda mendesain atau mencari sumber untuk exoskeleton Anda berikutnya. Mitra seperti NOBLE menggabungkan keahlian logam dan plastik. Hal itu mengurangi risiko dan mempercepat pengembangan dari prototipe hingga produksi.
Pertanyaan yang Sering Diajukan (FAQ) tentang Bagian Struktur Eksoskeleton
Apa saja bagian struktural utama dari eksoskeleton?
Bagian-bagian struktural utama dari eksoskeleton ini adalah rangka kaku, sambungan, penghubung, aktuator, dan titik pemasangan. Rangka menopang berat badan. Sambungan dan penghubung memungkinkan bagian-bagian untuk bergerak. Aktuator mendorong sistem. Tali dan manset menghubungkannya ke tubuh Anda. Sistem pasif dan aktif sama-sama menggunakan bagian-bagian yang sama ini.
Material apa yang paling cocok untuk rangka yang ringan?
Itu tergantung pada anggaran Anda dan berapa banyak yang ingin Anda buat. Aluminium 6061 murah dan mudah diolah. Serat karbon memberikan kekuatan terbaik untuk beratnya tetapi harganya lebih mahal. Titanium berada di antara keduanya. Pilih material yang sesuai dengan beban dan jumlah yang Anda butuhkan.
Kapan saya harus memilih pemesinan CNC daripada pengecoran?
CNC paling cocok untuk prototipe dan produksi dalam jumlah kecil. Tidak diperlukan perkakas, dan Anda mendapatkan komponen dalam beberapa hari. Pengecoran menjadi lebih menguntungkan setelah sekitar 680 unit, karena biaya cetakan dibagi untuk banyak bagian struktural eksoskeleton. Pastikan desain Anda sudah final sebelum Anda membayar untuk cetakan.
Bisakah pencetakan 3D menangani bagian-bagian eksoskeleton yang menahan beban?
Ya, jika Anda menggunakan proses yang tepat. SLM mencetak bagian logam yang cukup kuat untuk penggunaan struktural. FDM dan SLS bekerja dengan baik untuk braket dan penutup. Sebagian besar bagian yang dicetak masih membutuhkan pengerjaan tambahan, seperti pemesinan lubang bantalan, untuk mencapai akurasi akhir.
Bagaimana cara menurunkan berat badan tanpa kehilangan kekuatan?
Optimasi topologi menghilangkan material dari area dengan tegangan rendah. Struktur kisi menggantikan bagian padat dengan pola berulang. Rusuk menambah kekakuan di sepanjang jalur beban. Metode-metode ini mengurangi bobot sekaligus menjaga kekuatan rangka agar cukup kuat untuk penggunaan sehari-hari.
Apa penyebab kegagalan dini di bagian-bagian ini?
Konsentrasi tegangan pada lubang, sudut, dan perubahan tajam memicu retakan. Beban berulang kemudian membuat retakan tersebut membesar. Bulatkan sudut bagian dalam, tambahkan fillet, dan pilih material dengan kekuatan lelah yang baik. Adanya jalur beban cadangan menambah keamanan untuk penggunaan medis dan industri.
Mengapa biokompatibilitas penting untuk eksoskeleton medis?
Material yang bersentuhan dengan kulit harus mengikuti standar biokompatibilitas yang ketat. Unit industri tidak memerlukan ini. Perangkat medis membutuhkan antarmuka yang aman karena pengguna mungkin memiliki kulit yang sensitif. Memilih material yang tepat sejak awal mencegah perancangan ulang di kemudian hari. Poin-poin ini memengaruhi biaya dan jadwal.
Bagaimana cara saya memilih mitra manufaktur komponen struktural eksoskeleton?
Carilah mitra yang menangani pekerjaan logam dan plastik di satu tempat. Periksa sertifikasi manajemen mutu yang relevan. Tanyakan tentang bantuan dalam desain untuk manufaktur, pembuatan prototipe, dan perakitan. Mitra layanan lengkap mengurangi risiko dan mempercepat pengembangan.






