
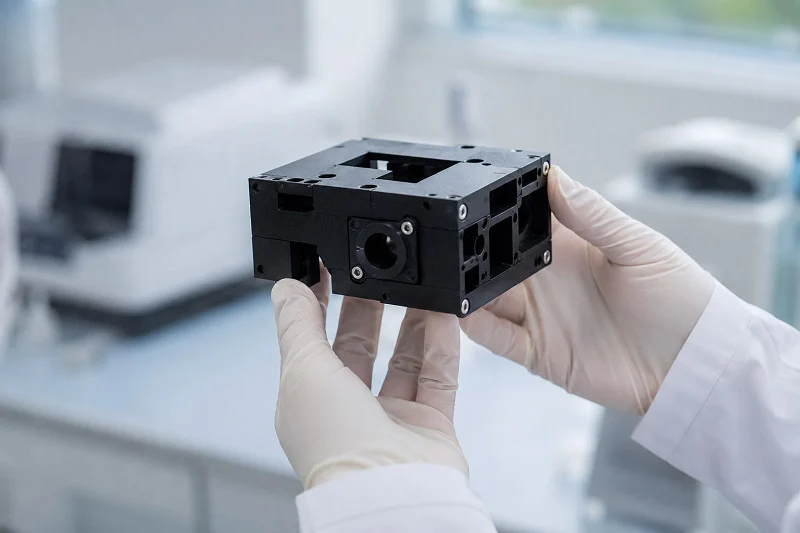
Selubung peralatan PCR pada instrumen PCR melindungi komponen optik dan termal yang sensitif. Apa itu selubung PCR CNC? Banyak pengembang lebih memilih pemesinan CNC karena presisinya, fleksibilitas material, dan kecepatan selama produksi. Proses CNC ini berfungsi untuk pembuatan prototipe dan produksi. Selubung peralatan PCR membutuhkan akurasi tinggi. Panduan kami mencakup pemilihan material, aturan desain, faktor biaya, kontrol kualitas, dan pemilihan mitra. Selubung mesin PCR harus dapat diandalkan. Manufaktur CNC memberikan kualitas yang konsisten untuk selubung. Proses pemesinan CNC membutuhkan keterampilan. Peralatan harus kuat. Teknologi CNC memastikan akurasi. Selubung harus tahan terhadap siklus kerja. Peralatan berkualitas tinggi sangat penting.
Persyaratan Utama untuk Rumah CNC PCR
Pertimbangan EMC dan Perisai
Mesin PCR bekerja di laboratorium yang sibuk. Mesin ini tidak boleh menangkap atau mengirimkan interferensi. Selubung peralatan PCR adalah garis pertahanan pertama. Selubung yang baik membutuhkan sambungan yang rapat untuk perisai. Ini memblokir medan elektromagnetik. Pemesinan CNC menciptakan sambungan yang rapat tersebut. Selubung logam bertindak seperti sangkar Faraday. Celah kecil dapat merusak perisai. CNC memberi Anda presisi untuk menutup celah tersebut. Perangkat juga membutuhkan pentanahan yang tepat. Pemesinan memastikan bagian-bagian bersentuhan secara merata. Ini menciptakan perisai yang andal. Tanpa pemesinan presisi, celah akan muncul. Celah tersebut memungkinkan interferensi melewatinya. Hasilnya adalah data uji yang tidak andal. Untuk selubung PCR CNC, kualitas pemesinan secara langsung memengaruhi seberapa baik perisai bekerja.
Biokompatibilitas (ISO 10993) dan Keamanan Listrik
Peralatan PCR bersentuhan dengan sampel biologis. Casingnya mungkin bersentuhan dengan kulit. Material harus memenuhi standar ISO 10993. Standar tersebut mencakup beberapa pengujian. Pengujian sitotoksisitas memeriksa apakah material membahayakan sel. Pengujian sensitisasi memeriksa reaksi alergi. Pengujian iritasi memeriksa reaksi kontak kulit. Aturan keselamatan ini wajib. Perangkat medis harus mengikuti peraturan. Casing melindungi pengguna dari sengatan listrik. Casing harus mencegah kebocoran arus. Pemesinan CNC mengontrol ketebalan dinding. Hal ini penting untuk isolasi. Keselamatan listrik menambahkan lapisan lain. Desain mengutamakan keselamatan operator. Pemesinan menciptakan permukaan yang halus. Permukaan yang halus lebih mudah dibersihkan. Permukaan yang halus menurunkan risiko kontaminasi. Perangkat harus mencegah kontaminasi. Kontaminasi dapat merusak hasil pengujian. Industri farmasi membutuhkan tingkat kebersihan ini.
Disipasi Panas dan Ketahanan Siklus Termal
Di sinilah PCR menjadi sulit. Mesin beroperasi pada suhu 4°C hingga 95°C. Casing tidak boleh melengkung. Casing tidak boleh rusak setelah ribuan siklus. Ketahanan terhadap bahan kimia juga penting. Laboratorium menggunakan etanol dan pemutih. Material harus tahan terhadap bahan kimia tersebut. Disipasi panas merupakan tantangan besar. Blok termal harus mentransfer panas dengan cepat. Ini memengaruhi waktu siklus PCR. Berbagai pilihan memiliki kinerja yang berbeda:
| Bahan | Konduktivitas Termal (W/mK) | Catatan tentang Kinerja |
| Perak (Ag) | 429 | Konduktivitas termal tertinggi; memungkinkan laju pemanasan hingga 8 °C/s dan laju pendinginan hingga 5.5 °C/s. |
| Tembaga (Cu) | 401 | Konduktivitas termal tinggi, alternatif yang layak untuk perak. |
| Emas (Au) | 315 | Konduktivitas termal tinggi tetapi kurang umum karena biaya. |
| Aluminium (Al) | ~ 205 | Lebih rendah dari perak tetapi memiliki kapasitas panas volumetrik yang serupa, sehingga menghasilkan perilaku pemanasan yang serupa di bawah 100 °C. |
| Kromium (Cr) | 94 | Konduktivitas termal yang lebih rendah, mengakibatkan respons termal yang lebih lambat. |
| Al₂O₃ (Keramik) | 35 | Difusivitas termal yang rendah menyebabkan laju pemanasan yang lambat dan peluruhan gradien suhu yang lambat. |
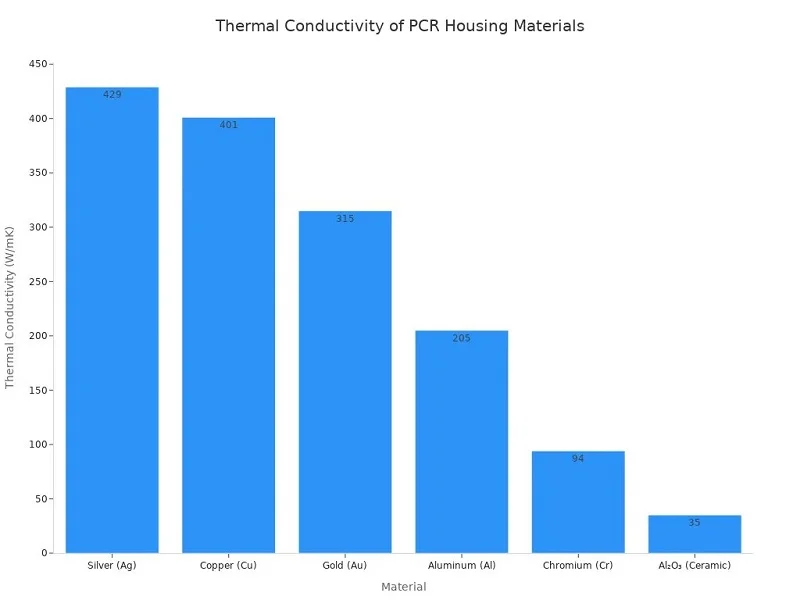
Produsen menggunakan blok perak karena konduktivitas termalnya yang jauh lebih tinggi dibandingkan aluminium memungkinkan laju pemanasan (hingga 8 °C/s) dan pendinginan (hingga 5.5 °C/s) yang lebih cepat, sehingga secara langsung mengurangi waktu siklus PCR.
Pemilihan material untuk blok termal secara langsung memengaruhi kinerja. Perak memiliki konduktivitas termal terbaik. Namun harganya sangat mahal. Aluminium menawarkan keseimbangan yang baik. Harganya lebih murah dan bekerja dengan baik di bawah 100°C. Casing juga harus mampu menahan panas. Casing tidak boleh menghantarkan panas ke pengguna. CNC memungkinkan desain heat sink yang presisi. Sirip dan saluran dapat diolah langsung ke dalam komponen. Ini meningkatkan pembuangan panas. Casing harus mampu menghilangkan panas dari bagian-bagian yang sensitif. Casing harus tahan terhadap guncangan termal. Perubahan suhu menyebabkan pemuaian dan penyusutan. Proses ini dapat menciptakan fitur yang mengelola tegangan. Pengujian yang tepat pada komponen memastikan kepatuhan. Perangkat harus mampu menangani kondisi yang keras. Industri farmasi bergantung pada pengujian ini untuk validasi.
Mesin CNC untuk Perumahan PCR
Keunggulan Menggunakan CNC
Presisi Tinggi dan Toleransi Ketat
Mesin PCR membutuhkan penyelarasan yang tepat. Jalur optik harus tetap pada posisinya. Blok termal harus menempel rata pada sampel. Pemesinan CNC memberikan tingkat kontrol tersebut. Mesin 3 sumbu menangani bentuk sederhana dengan baik. Mesin ini menggerakkan alat di sepanjang sumbu X, Y, dan Z. Itu berfungsi untuk wadah dasar. Mesin 4 sumbu menambahkan rotasi. Mesin ini dapat memotong fitur bersudut tanpa menggerakkan bagian tersebut. Mesin 5 sumbu menawarkan lebih banyak kebebasan. Mesin ini memiringkan alat untuk mencapai sudut yang kompleks. Setiap sumbu menambah kemampuan. Setiap sumbu juga menambah biaya. Untuk wadah PCR CNC, Anda jarang membutuhkan pekerjaan 5 sumbu penuh. Sebagian besar desain menggunakan pengaturan 3 sumbu atau 4 sumbu. Presisi dari manufaktur CNC dapat diulang. Setiap bagian cocok dengan bagian sebelumnya. Konsistensi itu penting untuk peralatan medis. Wadah harus pas sempurna setiap saat.
Geometri Kompleks dan Pembuatan Prototipe Cepat
Pemesinan CNC sangat efektif selama pengembangan. Anda dapat menguji desain, menemukan kekurangan, dan memperbaikinya dengan cepat. Tidak diperlukan cetakan yang mahal. Kecepatan ini merupakan keuntungan besar. Anda dapat mencoba beberapa versi dalam seminggu. Setiap versi meningkatkan desain. Proses ini menangani fitur-fitur kompleks dengan baik. Anda dapat membuat sirip pendingin langsung ke dalam casing. Anda dapat membuat dudukan dan penahan. Anda dapat memotong lubang yang presisi untuk port dan layar. Fleksibilitas ini menjadikan CNC ideal untuk pembuatan prototipe. Ini juga berfungsi untuk produksi volume rendah hingga menengah. Anda dapat memulai dengan 10 unit, mengujinya, lalu meningkatkannya hingga 500 unit. Proses yang sama berlaku di kedua level tersebut. Fleksibilitas ini mengurangi risiko selama pengembangan produk.
Keterbatasan dan Strategi Mitigasi
Pertimbangan Biaya untuk Volume Tinggi
Pemesinan CNC menjadi mahal dalam skala besar. Setiap bagian membutuhkan waktu mesin. Waktu tersebut akan bertambah. Angka-angka tersebut menunjukkan dengan jelas. Memesan 1 unit berharga £134. Harga tersebut termasuk biaya pengaturan lengkap untuk satu bagian. Memesan 10 unit menurunkan harga menjadi £38 per unit. Itu adalah pengurangan sebesar 70%. Memesan 100 unit menurunkannya menjadi £13 per unit. Itu adalah pengurangan sebesar 90%. Tren ini berlanjut seiring pertumbuhan volume. Pada 10,000 unit, biaya per bagian jauh lebih rendah. Tetapi tetap lebih mahal daripada pencetakan injeksi pada volume tersebut. Faktor pendorong biaya utama berubah seiring pertumbuhan volume. Pada tahap prototipe, pengaturan dan pemrograman mendominasi. Pada volume tinggi, waktu siklus dan biaya material mengambil alih. Anda dapat mengurangi biaya dengan desain yang cerdas. Gunakan komponen komersial siap pakai (COTS) jika memungkinkan. Roda gigi, bushing, bantalan, poros, dan pengencang harganya lebih murah daripada bagian yang diproses secara khusus. Mereka mendapat manfaat dari skala ekonomi. Ini mengurangi jumlah fitur khusus. Hal itu mengurangi waktu siklus dan biaya per unit.
Rancang komponen dengan ukuran setidaknya 3 mm lebih kecil dari ukuran lembaran standar terdekat. Hal ini mengurangi pemborosan material dan biaya. Misalnya, komponen berukuran 30x30x30 mm membutuhkan lembaran 35 mm, tetapi komponen berukuran 27x27x27 mm dapat menggunakan lembaran 30 mm, sehingga menghemat material dan mengurangi biaya per unit.
Beberapa strategi desain dapat memangkas biaya lebih lanjut. Sederhanakan geometri menjadi bidang, silinder, dan kerucut. Ini mengurangi kepadatan jalur pahat dan waktu siklus. Hindari lubang dalam yang membutuhkan siklus pemotongan bertahap dan alat khusus. Terapkan toleransi ketat hanya di tempat yang dibutuhkan oleh fungsi. Buka area yang tidak kritis untuk kemampuan proses standar. Desain ulang bagian yang panjang dan ramping untuk menghindari defleksi. Hilangkan fitur yang sulit dijangkau seperti rongga dalam dan bagian tipis. Setiap strategi mengurangi waktu pemesinan. Setiap strategi menurunkan harga akhir.
Kendala Desain vs. Pencetakan Injeksi
Pemesinan CNC memiliki batasan desain. Anda tidak dapat membuat bentuk tertentu dengan mudah. Sudut internal harus memiliki radius. Alat potongnya berbentuk bulat. Sudut tajam membutuhkan teknik khusus. Ketebalan dinding harus tetap seragam. Dinding tipis dapat melentur selama pemesinan. Kantong yang dalam sulit dipotong. Alat harus mencapai bagian bawah. Panjang alat membatasi kedalaman. Pencetakan injeksi menangani beberapa kendala ini dengan lebih baik. Ia dapat membuat fitur internal yang kompleks. Ia dapat menghasilkan dinding tipis secara konsisten. Ia dapat mereplikasi tekstur yang rumit. Tetapi pencetakan injeksi membutuhkan cetakan. Cetakan itu harganya ribuan dolar. Pembuatannya membutuhkan waktu berminggu-minggu. CNC tidak memiliki biaya awal seperti itu. Untuk volume rendah, CNC menang. Untuk volume tinggi, pencetakan injeksi menjadi lebih ekonomis. Titik persilangan bergantung pada kompleksitas dan kuantitas bagian.
CNC vs. Metode Manufaktur Alternatif
Membandingkan dengan 3D Printing ke Fabrikasi Lembaran Logam
Pencetakan 3D menawarkan kebebasan desain. Ia dapat membuat saluran internal dan struktur kisi. Tidak memerlukan perkakas. Namun, ia kurang presisi. Garis lapisan menciptakan kekasaran permukaan. Akurasi dimensi lebih rendah dibandingkan CNC. Material yang tersedia terbatas. Banyak bagian yang dicetak 3D kurang kuat dibandingkan bagian yang dibuat dengan mesin. Fabrikasi lembaran logam cocok untuk wadah sederhana. Prosesnya cepat dan murah untuk kotak dasar. Namun, ia tidak dapat membuat fitur yang kompleks. Anda tidak dapat membuat sirip pendingin panas pada lembaran logam. Anda tidak dapat mencapai toleransi yang ketat. Lembaran logam juga memerlukan pengelasan atau pengencang untuk perakitan. Sambungan ini dapat menyebabkan kebocoran interferensi elektromagnetik. Manufaktur CNC menawarkan keseimbangan terbaik. Ia memberikan presisi, variasi material, dan integritas struktural. Untuk wadah peralatan PCR, kombinasi tersebut sangat penting.
Kapan Harus Beralih ke Pencetakan Injeksi?
Titik transisi bervariasi tergantung proyek. Sebuah wadah sederhana mungkin beralih pada 1,000 unit. Komponen yang kompleks mungkin tetap menggunakan CNC hingga 10,000 unit. Tabel di bawah ini menunjukkan bagaimana faktor pendorong biaya berubah:
| Pita Volume | Penggerak Biaya Utama | Perilaku Biaya |
| Prototipe (<10) | Pengaturan & pemrograman | Biaya per unit tertinggi; biaya tetap mendominasi. |
| Rendah (10–100) | Pengaturan penyebaran + stabilisasi proses | Biaya turun dengan cepat seiring dengan amortisasi biaya pengaturan. |
| Pertengahan (100–1,000) | Waktu siklus & keausan alat | Biaya stabil; perlengkapan menjadi lebih masuk akal. |
| Tinggi (1,000+) | Waktu siklus, material, umur perkakas | Biaya per unit lebih rendah; ROI (Return on Investment) untuk proses batching dan fixture menjadi sangat penting. |
Perhatikan titik peralihan. Ketika penawaran cetakan injeksi mengalahkan penawaran CNC, saatnya untuk beralih. Biaya cetakan tersebar di lebih banyak unit. Harga per unit turun secara signifikan. Tetapi jangan terburu-buru dalam transisi. CNC memungkinkan perubahan desain. Cetakan injeksi mengunci desain. Pastikan desain Anda sudah final sebelum berkomitmen pada cetakan. Mitra seperti NOBLE, perusahaan manufaktur di Tiongkok, dapat membantu Anda mengevaluasi keputusan ini. Mereka menawarkan layanan CNC dan cetakan injeksi. Tim mereka dapat membimbing Anda melalui transisi. Mereka memahami pertimbangan yang ada. Mereka dapat membantu Anda memilih metode yang tepat untuk volume produksi Anda. Keahlian mereka mencakup pembuatan prototipe dan produksi massal. Hal itu menjadikan mereka mitra yang berharga untuk pengembangan perangkat medis.
Bahan untuk Casing CNC PCR
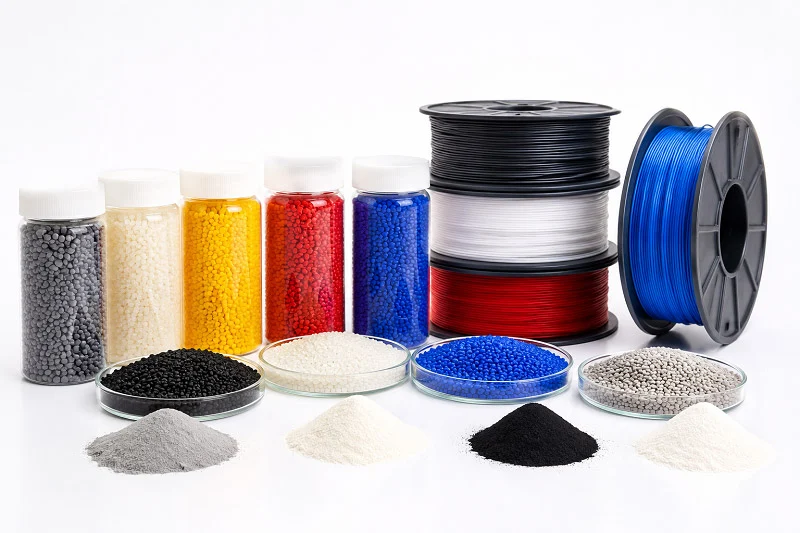
Memilih material yang tepat untuk casing CNC PCR Anda adalah sebuah keseimbangan. Anda membutuhkan sesuatu yang tahan terhadap siklus termal, tahan terhadap bahan kimia keras, dan memenuhi standar keselamatan. Pilihan tersebut memengaruhi kinerja, biaya, dan berapa lama peralatan tersebut bertahan. Mari kita uraikan pilihan-pilihan yang ada.
Plastik Rekayasa untuk Perumahan
Plastik menawarkan isolasi listrik dan fleksibilitas desain. Plastik tidak menghantarkan listrik, yang menambah lapisan keamanan. Plastik juga lebih ringan daripada logam. Namun, tidak semua plastik menangani panas dengan cara yang sama.
Polikarbonat (PC) untuk Kejernihan dan Ketahanan Benturan
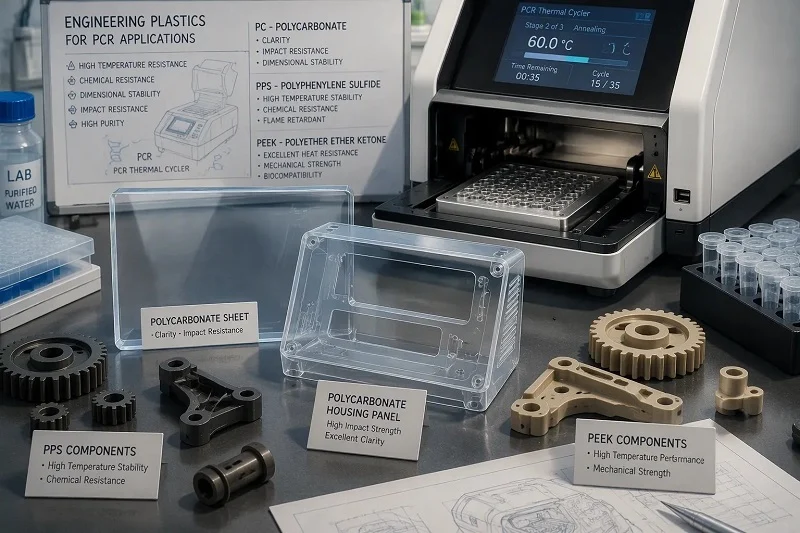
Polikarbonat menonjol karena ketangguhannya. Ia tahan terhadap benturan dengan baik. Hal ini penting di laboratorium yang sibuk di mana barang-barang sering terbentur. PC juga menawarkan kejernihan optik. Anda dapat melihat bagian dalam peralatan tanpa membukanya. Ini membantu pemeriksaan visual selama pengoperasian. Namun, PC memiliki batasan dalam hal panas. Konduktivitas termalnya berada di antara 0.19 dan 0.22 W/m·K. Itu cukup rendah. Ini tidak akan membantu menghilangkan panas dari blok termal. PC paling cocok untuk panel dan penutup luar. Ia melindungi komponen internal tanpa menghantarkan panas. Ia juga tahan terhadap banyak bahan kimia laboratorium umum. Etanol dan pembersih ringan tidak akan mudah merusaknya. Untuk penutup peralatan PCR, PC memberikan cangkang luar yang kokoh. Ia menjaga bagian dalam tetap aman sambil tetap ringan.
PPS dan PEEK untuk Stabilitas Suhu Tinggi
PPS dan PEEK menangani panas jauh lebih baik. Plastik rekayasa ini mempertahankan bentuknya pada suhu tinggi. Mereka tahan terhadap deformasi dan perubahan bentuk. Hal ini membuat mereka ideal untuk komponen internal di dekat blok termal. PEEK juga menawarkan ketahanan kimia yang luar biasa. Ia tahan terhadap paparan pelarut agresif. Konduktivitas termalnya sekitar 0.25 W/m·K. Angka ini masih rendah dibandingkan dengan logam. Tetapi kekuatan PEEK terletak pada stabilitas, bukan perpindahan panas. Ia tidak akan melengkung atau terdegradasi selama ribuan siklus termal. PPS menawarkan manfaat serupa dengan biaya yang lebih rendah. Kedua material ini mudah diolah dengan alat yang tepat. Mereka menghasilkan potongan yang bersih dan toleransi yang ketat. Untuk bagian yang harus mempertahankan dimensi yang tepat di bawah panas, plastik ini sangat cocok. Mereka juga memenuhi persyaratan biokompatibilitas jika diperlukan. Hal ini membuat mereka cocok untuk aplikasi perangkat medis.
Logam untuk Komponen Struktural dan Termal
Logam memberikan kekuatan dan kinerja termal yang baik. Logam menghantarkan panas secara efektif. Selain itu, logam juga memberikan kekakuan struktural. Untuk casing CNC PCR, logam mampu menangani beban berat.
Aluminium 6061 untuk Pendingin dan Sasis
Aluminium 6061 adalah andalan mesin CNC. Material ini menawarkan konduktivitas termal yang sangat baik, sekitar 167 W/m·K. Ini kira-kira 668 kali lebih konduktif daripada PEEK. Hal ini menjadikan aluminium satu-satunya pilihan praktis untuk pembuangan panas. Sirip pendingin dapat dibuat langsung pada sasis. Sirip-sirip tersebut menarik panas dari blok termal. Hal ini menjaga proses PCR tetap stabil dan efisien. Aluminium juga mudah dikerjakan. Hasil potongannya bersih dan toleransinya ketat. Ringan namun kuat. Tahan korosi dengan baik, terutama dengan finishing yang tepat. Anodisasi menambah perlindungan ekstra dan meningkatkan ketahanan aus. Untuk sasis utama dan pendingin, aluminium 6061 adalah material pilihan. Material ini menyeimbangkan kinerja, biaya, dan kemudahan pengerjaan.
Baja Tahan Karat untuk Ketahanan Korosi dan Daya Tahan
Baja tahan karat menawarkan daya tahan yang tinggi. Ia tahan terhadap korosi akibat bahan kimia keras. Pemutih dan disinfektan kuat tidak akan merusaknya. Ini sangat penting untuk protokol pembersihan di laboratorium. Baja tahan karat juga menawarkan kekuatan tinggi. Ia mempertahankan bentuknya di bawah tekanan. Ia tidak mudah bengkok atau berubah bentuk. Hal ini menjadikannya ideal untuk braket struktural dan pelat pemasangan. Ia juga cocok untuk komponen yang sering dipegang. Kekurangannya adalah berat dan biaya. Baja tahan karat lebih berat daripada aluminium. Biaya pengolahannya juga lebih mahal. Tetapi untuk komponen yang membutuhkan daya tahan maksimal, investasi ini sepadan. Baja tahan karat juga memenuhi standar pengemasan farmasi dan makanan. Hal ini menjadikannya cocok untuk aplikasi yang membutuhkan kebersihan ketat.
Kriteria Pemilihan Bahan
Memilih antara plastik dan logam bergantung pada kebutuhan spesifik Anda. Setiap material memiliki keunggulan yang berbeda. Pilihan yang tepat menyeimbangkan beberapa faktor.
Menyeimbangkan Kemudahan Pemrosesan, Biaya, dan Kinerja
Mulailah dengan persyaratan fungsional. Apakah bagian tersebut perlu menghantarkan panas? Jika ya, aluminium adalah pilihan terbaik Anda. Apakah bagian tersebut membutuhkan isolasi listrik? Maka plastik seperti PC atau PEEK masuk akal. Pertimbangkan lingkungan operasinya. Apakah bagian tersebut akan terpapar bahan kimia keras? Baja tahan karat paling tahan terhadapnya. Pikirkan juga tentang volume produksi. Plastik lebih murah per bagian pada volume tinggi. Logam lebih mahal tetapi menawarkan kinerja yang lebih baik. Kompleksitas pemesinan juga memengaruhi biaya. Bentuk sederhana diproses lebih cepat dan lebih murah. Fitur yang kompleks menambah waktu dan biaya. Bekerja samalah dengan mitra manufaktur Anda untuk menemukan titik optimal. Mereka dapat menyarankan perubahan desain yang mengurangi biaya tanpa mengorbankan kinerja.
Opsi Penyelesaian Permukaan dan Pasca-Pemrosesan
Permukaan akhir memengaruhi fungsi dan penampilan. Permukaan yang halus mengurangi gesekan dan keausan. Permukaan yang halus juga memudahkan pembersihan. Hal ini penting untuk mencegah kontaminasi. Permukaan yang kasar dapat memerangkap partikel dan bakteri. Untuk peralatan medis, permukaan yang halus sangat penting. Pilihan pemrosesan pasca-produksi bervariasi tergantung pada material. Aluminium dapat dianodisasi untuk ketahanan terhadap korosi. Aluminium juga dapat dilapisi bubuk untuk hasil akhir yang tahan lama. Plastik dapat dipoles atau diberi tekstur. Permukaan bertekstur menyembunyikan sidik jari dan goresan. Permukaan bertekstur juga meningkatkan daya cengkeram. Pertimbangkan juga persyaratan estetika. Tampilan yang bersih dan profesional membangun kepercayaan pada peralatan. Mitra manufaktur Anda dapat merekomendasikan hasil akhir yang tepat untuk setiap material. Mereka juga dapat menangani operasi sekunder seperti pembuatan ulir dan penyadapan. Hal ini menyederhanakan proses produksi dan memastikan kualitas.
Material yang Anda pilih akan membentuk keseluruhan wadah peralatan PCR. Material tersebut memengaruhi kinerja termal, keamanan, dan umur pakai. Luangkan waktu untuk mengevaluasi pilihan Anda. Uji material dalam kondisi nyata. Validasi tersebut memastikan peralatan Anda bekerja dengan andal. Material yang tepat, dikombinasikan dengan manufaktur CNC presisi, menciptakan wadah yang tahan lama.
Aturan Desain untuk Housing CNC PCR
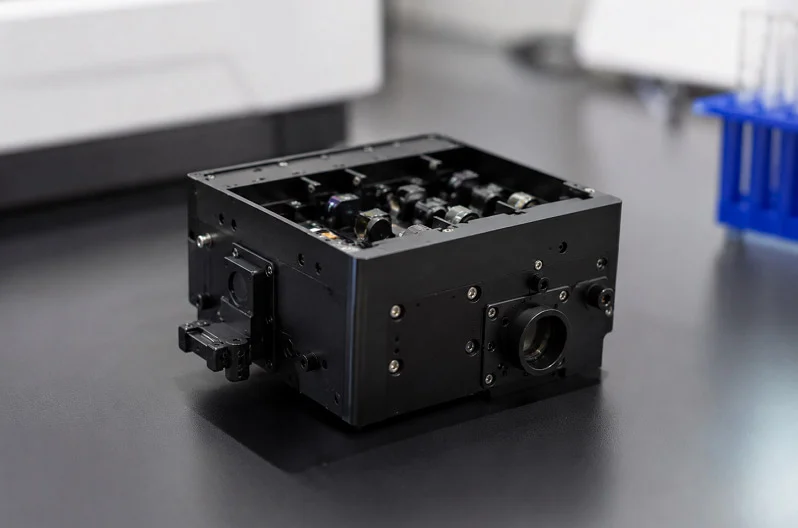
Desain yang baik adalah perbedaan antara produksi yang lancar dan masalah yang mahal. Aturan di bawah ini membantu Anda membangun wadah peralatan PCR yang mudah dikerjakan, mudah dirakit, dan bekerja dengan andal.
Menghindari Kantong Dalam dan Sudut Dalam yang Tajam
Rongga yang dalam menimbulkan masalah dalam pemesinan CNC. Alat potong hanya dapat menjangkau sejauh itu. Rongga yang dalam membutuhkan alat yang panjang, yang akan bengkok saat memotong. Pembengkokan tersebut menyebabkan getaran dan permukaan yang kasar. Hal ini juga memperlambat proses. Jaga kedalaman rongga di bawah empat kali diameter alat. Aturan ini menjaga alat tetap kaku dan hasil potongan bersih.
Sudut dalam yang tajam menimbulkan masalah lain. Setiap alat potong berbentuk bulat. Sudut persegi membutuhkan alat dengan tepi persegi, yang tidak ada. Anda harus mendesain sudut yang membulat sebagai gantinya. Ukuran pembulatan harus sesuai dengan ukuran alat standar. Pilihan umum adalah pembulatan 0.5 mm, 1 mm, dan 2 mm. Menggunakan ukuran standar berarti operator mesin memilih alat normal dari rak. Tidak ada pesanan khusus, tidak ada biaya tambahan. Pembulatan yang lebih besar juga membuat sudut lebih kuat. Tegangan menumpuk di titik-titik tajam. Pembulatan menyebarkan tegangan itu ke area yang lebih besar. Itu penting untuk penutup peralatan PCR yang mengalami siklus termal.
Mengoptimalkan Ketebalan Dinding dan Sudut Kemiringan
Ketebalan dinding memengaruhi kekuatan dan biaya. Dinding tipis akan bengkok saat diproses. Dinding tipis juga dapat patah saat ditangani. Dinding tebal akan membuang material dan menambah berat. Usahakan ketebalan dinding minimal 1.5 mm untuk plastik dan 1 mm untuk logam. Angka-angka ini cocok untuk sebagian besar desain penutup. Jaga agar ketebalan dinding tetap sama di seluruh bagian. Ketebalan yang merata mencegah perubahan bentuk selama pendinginan dan mengurangi titik-titik tegangan.
Sudut kemiringan kurang berpengaruh pada pemesinan CNC dibandingkan pada pencetakan injeksi. Alat pemesinan dapat memotong dinding lurus dengan mudah. Namun, menambahkan sedikit sudut kemiringan, sekitar 1 hingga 2 derajat, tetap membantu. Hal ini mempermudah pelepasan komponen dari perlengkapan. Selain itu, juga meningkatkan kualitas permukaan akhir. Sudut tersebut tidak menambah waktu pemesinan. Justru menghemat waktu selama perakitan dan penyelesaian.
Menentukan GD&T untuk Kesesuaian Fungsional
Pengukuran Dimensi dan Toleransi Geometris, atau GD&T, menunjukkan maksud desain dengan jelas. Ini memberi tahu operator mesin secara tepat permukaan mana yang penting dan bagaimana hubungannya satu sama lain. Untuk housing CNC PCR, fokuslah pada titik kontak kritis. Permukaan pemasangan untuk blok termal membutuhkan kerataan yang presisi. Fitur penyelarasan untuk jalur optik membutuhkan toleransi posisi yang tepat. Semua hal lainnya dapat dibiarkan longgar.
Hindari keinginan untuk memperketat setiap dimensi. Setiap toleransi yang ketat akan menambah waktu pengerjaan dan biaya inspeksi. Toleransi pengerjaan standar ±0.1 mm sudah cukup untuk sebagian besar fitur. Perketat hingga ±0.05 mm hanya jika fungsinya membutuhkannya. Simpan ±0.01 mm untuk permukaan yang benar-benar kritis. Metode ini menjaga biaya tetap rendah tanpa mengurangi kualitas. Mitra manufaktur Anda dapat meninjau gambar dan menyarankan perubahan.
Kekasaran Permukaan untuk Penyegelan dan Estetika
Permukaan akhir memengaruhi kinerja penyegelan dan daya tarik visual. Permukaan yang kasar menciptakan jalur kebocoran pada sambungan yang diberi paking. Permukaan kasar juga memerangkap kotoran, yang menyebabkan masalah pembersihan di laboratorium. Tentukan kekasaran permukaan Ra 1.6μm untuk permukaan penyegelan. Permukaan akhir tersebut memberikan penyegelan yang baik tanpa biaya pemolesan tambahan.
Untuk permukaan eksterior yang terlihat, pertimbangkan penampilannya. Lapisan akhir Ra 0.8μm tampak halus dan profesional. Lapisan ini juga tahan terhadap sidik jari dan noda. Permukaan interior dapat tetap lebih kasar, sekitar Ra 3.2μm. Hal ini menghemat waktu dan biaya pemesinan. Opsi pasca-pemrosesan seperti sandblasting atau anodisasi dapat meningkatkan penampilan lebih lanjut. Perlakuan ini juga menambah ketahanan terhadap korosi.
Inspeksi Dalam Proses dan Verifikasi CMM
Pengendalian mutu dimulai selama proses pemesinan, bukan setelahnya. Bengkel yang baik memeriksa komponen pada langkah-langkah penting. Mereka mengukur dimensi kritis saat komponen masih berada di mesin. Ini mendeteksi masalah sejak dini, sebelum membuang material dan waktu. Setelah pemesinan, Mesin Pengukur Koordinat, atau CMM, memeriksa bentuk akhir. CMM mengukur banyak titik pada komponen dan membandingkannya dengan model CAD. Ini memberikan data pengukuran yang tepat untuk fitur-fitur kritis.
Tanyakan kepada mitra manufaktur Anda tentang proses inspeksi mereka. Bengkel yang terpercaya mencatat setiap pemeriksaan. Mereka menyediakan laporan inspeksi untuk setiap batch. Dokumen ini penting untuk validasi perangkat medis. Ini membuktikan bahwa komponen tersebut memenuhi spesifikasi.
Sertifikasi Material dan Ketertelusuran
Perangkat medis memerlukan ketertelusuran. Setiap batch material harus dicatat. Produsen harus menyediakan sertifikasi material, atau sertifikat pabrik, dengan setiap pengiriman. Sertifikat ini mengkonfirmasi mutu dan komposisi material. Sertifikat ini juga menunjukkan nomor peleburan untuk logam. Rantai ketertelusuran ini penting untuk kepatuhan terhadap peraturan. Jika masalah muncul kemudian, Anda dapat melacaknya kembali ke bahan sumber.
Pilihlah mitra yang menyimpan catatan ini secara otomatis. Mereka harus menyimpan sertifikat secara digital dan menyediakannya jika diminta. Dokumen ini mendukung sistem manajemen mutu Anda. Hal ini juga mempermudah audit dan pengajuan regulasi. Untuk wadah peralatan PCR, ketertelusuran lengkap bukanlah pilihan, melainkan suatu keharusan dalam pembuatan alat kesehatan.
Bermitra dengan NOBLE untuk Anda Rumah CNC PCR

Kemampuan Manufaktur Kami
Dari Bantuan Desain hingga Perakitan Akhir
NOBLE melakukan lebih dari sekadar memotong komponen. Kami membantu Anda mulai dari gambar pertama hingga produk akhir. Insinyur kami meninjau desain Anda sejak awal. Kami menemukan potensi masalah permesinan sebelum masalah tersebut merugikan Anda. Kami menyarankan perubahan yang membuat pembuatan wadah peralatan PCR Anda lebih mudah. Hal ini menghemat waktu dan mengurangi pemborosan. Setelah desain siap, kami memulai produksi. Bengkel kami menangani seluruh proses pembuatan. Kami melakukan permesinan, penyelesaian akhir, dan perakitan wadah Anda. Anda mendapatkan unit lengkap, bukan sekumpulan komponen terpisah. Metode ini membuat rantai pasokan Anda lebih sederhana. Satu mitra mengurus semuanya. Anda menghindari kesulitan bekerja dengan banyak vendor. Itu berarti lebih sedikit penundaan dan kebingungan. Untuk produk yang kompleks seperti mesin PCR, ini sangat penting. Setiap bagian harus terpasang dengan tepat. Kami memastikan hal itu.
Keahlian di bidang Logam dan Mesin Plastik
Kami bekerja dengan semua material yang dibutuhkan desain Anda. Aluminium 6061 untuk heat sink dan sasis. Baja tahan karat untuk komponen yang tahan karat. Polikarbonat, PPS, dan PEEK untuk komponen plastik. Teknisi mesin kami memahami perilaku setiap material. Mereka mengubah kecepatan pemotongan dan alat berdasarkan hal tersebut. Keahlian ini terlihat pada produk akhir. Toleransi tetap ketat. Permukaan menjadi halus. Kami juga menangani langkah-langkah tambahan di internal perusahaan. Anodisasi, pelapisan bubuk, dan sandblasting semuanya tersedia. Ini berarti housing CNC PCR Anda tiba dalam keadaan siap dirakit. Anda tidak perlu mengirim komponen ke bengkel lain untuk penyelesaian akhir. Hal ini mempersingkat waktu tunggu dan menurunkan biaya pengiriman. Tim kami menangani setiap proyek dengan cermat. Kami memahami apa yang dibutuhkan peralatan medis. Presisi bukanlah pilihan. Itu adalah aturan.
Sertifikasi dan Jaminan Mutu
Proses Bersertifikasi ISO 9001:2015 dan ISO 13485:2016
Sertifikasi menunjukkan bahwa kami menganggap kualitas dengan serius. NOBLE memegang sertifikasi ISO 9001:2015 dan ISO 13485:2016. Ini bukan sekadar plakat di dinding. Sertifikasi ini membentuk cara kerja kami setiap hari. ISO 9001 mencakup manajemen kualitas umum. ISO 13485 lebih jauh lagi untuk perangkat medis. Sertifikasi ini menambahkan persyaratan khusus yang penting untuk wadah peralatan PCR Anda. Perbedaannya sangat signifikan:
| Daerah | ISO 9001: 2015 | Persyaratan Tambahan ISO 13485:2016 |
| Dokumentasi Sistem Manajemen Mutu (QMS) | Bersifat umum, berlaku untuk organisasi mana pun. | Membutuhkan penyertaan dokumen peraturan, catatan induk perangkat, standar penyimpanan data spesifik berdasarkan siklus hidup produk. |
| Tanggung jawab manajemen | Memungkinkan penugasan tanpa mendefinisikan peran. | Membutuhkan anggota manajemen yang ditunjuk untuk setiap aspek Sistem Manajemen Mutu (QMS), komitmen terhadap kepatuhan peraturan, dan peninjauan peraturan baru. |
| Manajemen Sumber Daya | Fokus pada peralatan, bangunan, dan TI. | Membutuhkan dokumentasi pemeliharaan, kesehatan/kebersihan personel, pengendalian kontaminasi, dan catatan manajemen risiko. |
| Realisasi produk | Berorientasi pada pelanggan, berfokus pada proses. | Membutuhkan ketelusuran, SOP pelabelan/pengemasan, catatan batch, kebersihan untuk perangkat yang disterilkan, catatan instalasi/verifikasi, penanganan produk yang dikembalikan. |
| Pengukuran, Analisis, Peningkatan | Peningkatan berkelanjutan yang didorong oleh proses | Membutuhkan sistem umpan balik untuk peringatan dini, peninjauan ketidaksesuaian, pemantauan kualitas produk, dokumentasi pengerjaan ulang, pemberitahuan saran, justifikasi CAPA, pemberitahuan peraturan. |
Standar ini menuntut pengambilan keputusan berbasis risiko di seluruh proses. Kami mencatat semuanya. Kami melacak setiap batch. Kami menyimpan catatan selama masa pakai produk Anda. Hal itu memberi Anda kepercayaan diri selama audit dan saat Anda mengajukan permohonan kepada regulator.
Kontrol Kualitas dan Ketelusuran yang Ketat
Kontrol kualitas kami melampaui sekadar pengecekan di akhir. Kami memeriksa komponen saat sedang dikerjakan. Kami mengukur fitur-fitur penting saat komponen masih berada di mesin. Ini membantu mendeteksi masalah sejak dini. Setelah pengerjaan, kami memeriksa ukurannya dengan mesin pengukur koordinat. Setiap komponen dibandingkan dengan model CAD. Kami memberikan sertifikasi material pada setiap pengiriman. Anda dapat melacak setiap komponen kembali ke bahan asalnya. Ketertelusuran ini sangat penting untuk pembuatan alat kesehatan. Jika masalah muncul kemudian, kami dapat menemukan batch yang tepat. Itu melindungi pasien Anda dan reputasi Anda. Proses kontrol kualitas kami menyeluruh. Ini memberi Anda ketenangan pikiran.
Mengapa Memilih NOBLE sebagai Mitra Anda?
Satu Sumber Terpadu untuk Proyek-Proyek Kompleks
Bekerja dengan satu mitra membuat segalanya lebih sederhana. Anda menghindari penundaan enam bulan yang terjadi akibat berurusan dengan banyak vendor. Tim kami menangani umpan balik desain, pengerjaan mesin, penyelesaian akhir, dan perakitan. Proses yang lancar ini mempercepat pemasaran produk Anda. Salah satu pelanggan alat kesehatan kami mengatakan bahwa kami membantu mereka memasarkan produk yang mengubah hidup dengan lebih efisien dan berkualitas tinggi. Kami bertujuan untuk mengirimkan tepat waktu 99% dari waktu. Kami memberikan penawaran harga dalam 24 hingga 48 jam, sementara rata-rata industri adalah satu hingga dua minggu. Kami mengirimkan komponen dalam waktu sekitar setengah dari waktu tunggu biasanya. Angka-angka ini menunjukkan komitmen kami terhadap jadwal Anda.
Dukungan Khusus untuk Inovasi Perangkat Medis
Kami memahami dunia perangkat medis. Kami mengetahui aturan keselamatan dan lanskap regulasi. Tim kami selalu mengikuti perkembangan standar seperti kepatuhan ISO 13485. Kami membantu Anda mengatasi tantangan dalam membawa mesin PCR baru ke pasar. Dari prototipe hingga produksi penuh, kami selalu bersama Anda. Kami menawarkan layanan permesinan CNC dan pencetakan injeksi. Itu berarti kami dapat mendukung Anda seiring pertumbuhan volume produksi Anda. Mulailah dengan komponen yang dikerjakan dengan mesin untuk pengujian. Beralihlah ke pencetakan injeksi ketika permintaan memungkinkan. Kami memandu transisi tersebut dengan lancar. Keahlian kami mencakup seluruh siklus hidup produk. Itu menjadikan kami lebih dari sekadar pemasok. Kami adalah mitra dalam kesuksesan Anda.
Kotak PCR CNC Anda membutuhkan peralatan dan pendekatan produksi yang tepat. Kotak PCR ini menggunakan peralatan CNC dengan pemesinan kontrol numerik komputer untuk presisi. Proses produksi kotak CNC menuntut pemilihan material yang cermat untuk kotak PCR Anda. Mengikuti aturan desain akan menekan biaya. Untuk produksi volume tinggi, pencetakan injeksi bekerja dengan baik. Metode pencetakan injeksi menggunakan cetakan dan membutuhkan desain yang cermat. Pencetakan injeksi menghasilkan komponen yang konsisten. Dalam skala besar, pencetakan injeksi menghemat biaya. Setelah pembuatan prototipe CNC, pencetakan injeksi bekerja dengan andal. Ketika volume meningkat, pencetakan injeksi mengambil alih. Kontrol kualitas sangat penting untuk pencetakan injeksi. Pencetakan injeksi dipadukan dengan produksi CNC. Hubungi NOBLE untuk kebutuhan kotak peralatan PCR Anda. Kami menangani produksi CNC dan produksi kotak pencetakan injeksi untuk kotak peralatan PCR Anda.
Pertanyaan yang Sering Diajukan (FAQ) tentang Casing CNC PCR
Apa fungsi utama dari ruang tertutup PCR?
Kotak pelindung PCR melindungi bagian-bagian sensitif dan mencegah kontaminasi. Kotak ini harus mampu menghalangi interferensi dan menangani perubahan suhu. Pemesinan CNC menghasilkan pemasangan yang presisi untuk kinerja yang andal.
Mengapa ISO 13485 penting untuk pembuatan peralatan PCR?
Sertifikasi ISO 13485 memastikan standar kualitas yang ketat untuk pengujian peralatan PCR dan wadahnya. Sertifikasi ini menjamin ketertelusuran dan bahwa produk tersebut sesuai dengan aturan. Hal ini penting bagi laboratorium farmasi.
Bagaimana pemilihan bahan memengaruhi pengujian PCR dan kepatuhan terhadap aturan untuk laboratorium narkoba?
Bahan yang Anda pilih memengaruhi hasil pengujian PCR. ISO 13485 mensyaratkan bahwa bahan tersebut terbukti berfungsi. Aluminium 6061 menghantarkan panas dengan baik. Plastik seperti PEEK tahan terhadap bahan kimia. Ini memastikan wadah tersebut berfungsi dengan baik.
Fitur desain apa yang mengurangi kontaminasi pada ruang tertutup PCR di laboratorium narkoba?
Fitur desain seperti sudut membulat menurunkan risiko kontaminasi di dalam ruang PCR. Hal ini penting untuk penggunaan di laboratorium obat-obatan. Desain yang baik juga membantu dalam mematuhi peraturan.
Bagaimana pemesinan CNC membantu memenuhi peraturan untuk pembuatan penutup?
Pemesinan CNC memberikan toleransi yang ketat untuk wadah peralatan PCR. Hal ini membantu memenuhi persyaratan peraturan untuk perangkat medis. ISO 13485 mensyaratkan presisi ini.
Mengapa kontrol kualitas sangat penting untuk komponen PCR?
Pengendalian mutu sangat penting untuk komponen peralatan PCR. ISO 13485 menuntut pengendalian yang ketat. Hal ini mencegah kegagalan dalam pengujian penting. Industri farmasi membutuhkan mutu ini.
Bagaimana wadah tersebut menangani perubahan suhu di lingkungan laboratorium narkoba?
Ruang tertutup PCR harus mampu menahan perubahan suhu di lingkungan laboratorium narkoba. Ruang tersebut harus tahan terhadap perubahan bentuk dan kerusakan. Memilih material dan desain yang tepat memastikan keandalan jangka panjang untuk peralatan PCR.







