
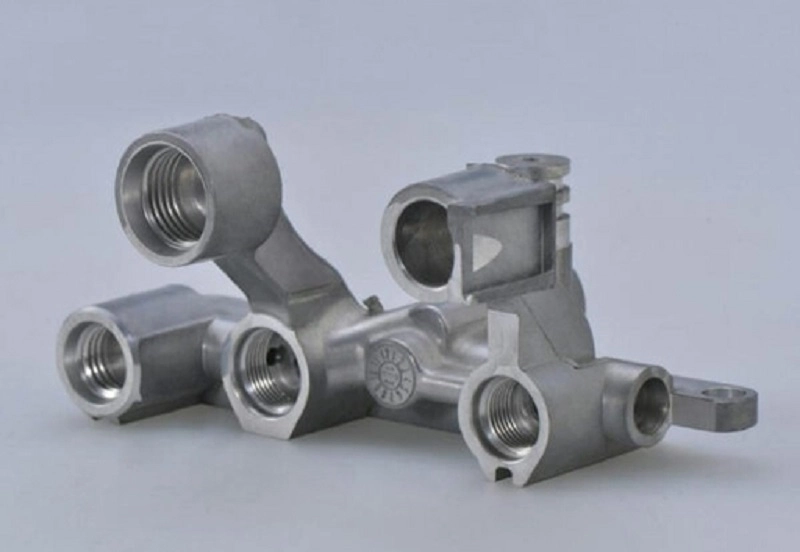
Pendahuluan: Mengapa Pengecoran Vakum Aluminium Hal-hal untuk Rapid Prototyping
Pengembangan produk berlangsung cepat. Siklus desain semakin singkat. Para insinyur membutuhkan komponen untuk diuji, dipasang, dan divalidasi. Komponen-komponen tersebut harus berperilaku seperti komponen produksi. Model visual saja tidak cukup.
Metode pengecoran tradisional membutuhkan perkakas keras. Cetakan baja membutuhkan waktu berminggu-minggu untuk dibuat. Biayanya tinggi. Pemesinan CNC menawarkan alternatif. Tetapi geometri yang kompleks meningkatkan waktu pemesinan. Biaya pun meningkat.
Pengecoran vakum aluminium berada di tengah-tengah. Proses ini menghasilkan prototipe logam fungsional tanpa peralatan produksi lengkap. Proses ini menggunakan cetakan silikon. Cetakan tersebut berasal dari pola induk. Pola tersebut dapat dicetak 3D atau dikerjakan dengan mesin. Hal ini secara dramatis mengurangi waktu tunggu.
Pembuatan prototipe cepat dengan pengecoran vakum menggunakan aluminium menghasilkan komponen yang mendekati kualitas produksi. Sifat mekaniknya sesuai dengan paduan aluminium cor. Hasil akhir permukaannya sangat baik. Akurasi dimensinya konsisten.
Apa itu Pengecoran Vakum Aluminium?
Definisi Pengecoran Vakum Aluminium
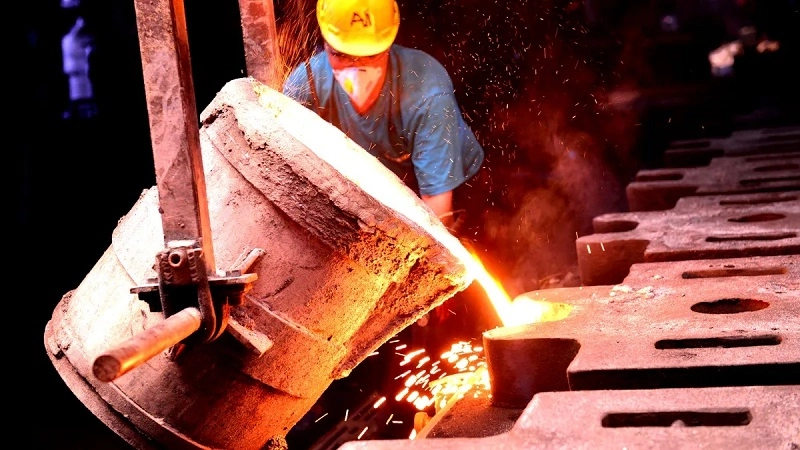
Ini adalah proses pengecoran logam. Pengecoran vakum aluminium menggunakan tekanan rendah di sekitar cetakan. Vakum menghilangkan udara yang terperangkap di dalam rongga. Vakum juga menarik udara keluar dari logam cair. Hasilnya adalah coran aluminium yang lebih bersih. Lebih sedikit cacat. Porositas lebih rendah. Sifat mekanik yang lebih baik.
Cara Kerja Pengecoran Vakum Aluminium
Proses ini mengikuti suatu urutan. Setiap langkah memengaruhi langkah selanjutnya.
- Persiapan model CAD. Geometri bagian ditentukan dalam perangkat lunak 3D. Toleransi. Sudut kemiringan. Lokasi gerbang. Semuanya diatur pada tahap ini.
- Pembuatan pola prototipe cepat. Sebuah pola fisik dibuat. Pola ini dapat dibuat dengan mesin dari logam atau resin. Namun, pembuatan prototipe cepat dengan pengecoran vakum sering menggunakan pola yang dicetak 3D. Hal ini menghilangkan kebutuhan akan perkakas keras untuk pola itu sendiri. Waktu tunggu pun berkurang drastis. Inilah inti dari pengecoran prototipe aluminium.
- Persiapan cetakan keramik. Pola tersebut dilapisi dengan bubur keramik. Beberapa lapisan terbentuk. Cangkang dikeringkan dan dikeraskan. Pola tersebut dibakar. Cetakan siap digunakan.
- Pengecoran logam dengan bantuan vakum. Aluminium cair dituangkan ke dalam cetakan sementara ruang tersebut berada dalam kondisi vakum. Vakum menarik logam menjadi bagian-bagian tipis. Vakum menghilangkan gelembung gas. Langkah ini menentukan kualitas pengecoran aluminium cepat.
- Pendinginan dan penghilangan jamur. Cetakan mengeras. Cangkang keramik terlepas. Bagian mentah terlihat. Pintu dan saluran pengangkat masih terpasang.
- Pemesinan dan penyelesaian permukaan. Permukaan-permukaan kritis dikerjakan dengan mesin hingga mencapai dimensi akhir. Toleransi yang tidak dapat dipenuhi oleh hasil pengecoran akan dipotong. Permukaan dipoles atau dilapisi sesuai kebutuhan.
Pengecoran investasi vakum dengan pola cetak 3D adalah versi modern dari proses ini. Tidak ada cetakan lilin. Tidak ada pola induk logam. Hanya pola cetak dan cangkang keramik. Itulah yang membuat pembuatan prototipe cepat logam menjadi praktis untuk komponen aluminium.
Alur kerja lengkap dari CAD hingga komponen jadi biasanya memakan waktu dua hingga tiga minggu. Itulah keunggulannya dibandingkan dengan pembuatan perkakas fisik yang memakan waktu berbulan-bulan. Untuk pengembangan produk, kecepatan itu sangat penting. Hal ini memungkinkan pengujian berulang. Ini mengurangi risiko sebelum perkakas produksi digunakan. Itulah mengapa pekerjaan pembuatan prototipe pengecoran aluminium semakin berkembang di departemen teknik.
Apa itu Prototyping Cepat dengan Pengecoran Vakum?
Istilah ini menggabungkan dua gagasan. Rapid prototyping dengan pengecoran vakum berarti menggunakan pengecoran logam berbantuan vakum untuk menghasilkan prototipe dengan cepat. Tidak ada perkakas keras. Tidak ada waktu tunggu yang lama. Komponen logam fungsional dalam hitungan minggu, bukan bulan.
Pengecoran Vakum vs Pembuatan Prototipe Tradisional
Pemilihan metode bergantung pada kebutuhan. Setiap pendekatan sesuai dengan tahapan perkembangan yang berbeda.
| metode | Bahan | Penggunaan Terbaik |
| 3D pencetakan | resin plastik | Model konsep, tinjauan visual |
| Mesin CNC | Batang aluminium | Prototipe presisi, toleransi ketat |
| Pengecoran vakum aluminium | Paduan aluminium asli | Prototipe fungsional, pengujian mekanis |
| die casting | Bagian produksi | Produksi dalam jumlah besar |
Pencetakan 3D memberikan bentuk. Pemesinan CNC memberikan akurasi. Pengecoran vakum aluminium memberikan sifat material. Pengecoran cetakan memberikan volume. Setiap metode memiliki tempatnya masing-masing.
Mengapa Menggabungkan Pengecoran Vakum dengan Pembuatan Prototipe Cepat?
Kombinasi ini memberikan empat manfaat berbeda.
- Validasi desain yang lebih cepat. Komponen aluminium cor dapat diuji secara mekanis. Tegangan, kelelahan, dan respons termal dapat diukur. Data tersebut valid karena materialnya merupakan material kelas produksi.
- Investasi perkakas yang lebih rendah. Tidak ada cetakan baja. Cetakannya terbuat dari keramik, dibuat dari pola yang dicetak. Biaya perkakas jauh lebih rendah daripada biaya perkakas produksi. Jika desain berubah, pola diperbarui secara digital. Tidak ada biaya perkakas yang hangus.
- Pengujian material yang menyerupai kondisi produksi. Paduan logamnya sama dengan yang diproduksi. Sifat mekaniknya sama. Perilaku termalnya sama. Respons permukaannya sama. Pengujian pada bagian prototipe pengecoran aluminium memberikan data yang dapat langsung diterapkan pada produksi.
- Kemampuan geometri kompleks. Dinding tipis. Lorong internal. Lekukan. Vakum menarik logam menjadi bentuk yang rumit. Tidak ada batasan kemiringan yang biasa terjadi pada pengecoran cetakan.
Manfaat-manfaat ini menjadikan pembuatan prototipe cepat dengan pengecoran vakum sebagai langkah praktis dalam pengembangan produk. Proses ini berada di antara pencetakan 3D plastik dan pengecoran cetakan produksi. Ini menyediakan mata rantai yang hilang—bagian logam asli untuk pengujian nyata sebelum berkomitmen pada pembuatan perkakas dalam jumlah besar. Itulah proposisi nilai untuk pengecoran aluminium cepat. Ini mengurangi risiko. Ini mempercepat pengembangan. Ini memberikan kepercayaan pada desain sebelum investasi produksi.
Proses Pengecoran Vakum Aluminium Langkah demi Langkah
Langkah 1 — Buat Desain Digital
Pengecoran vakum aluminium dimulai di CAD. Model tersebut menentukan geometri, ketebalan dinding, dan detail struktural. Sudut kemiringan ditambahkan—biasanya 2 hingga 3 derajat. Toleransi penyusutan diperhitungkan. Aluminium menyusut sekitar 1.5 persen selama pembekuan. Desain harus mengkompensasi hal ini.
Langkah 2 — Membuat Pola Prototipe Cepat
metode:
Pola tersebut adalah model fisik dari bagian tersebut. Pola ini dapat dibuat dengan mesin dari logam atau resin. Namun, pembuatan prototipe cepat dengan pengecoran vakum bergantung pada metode aditif. Pencetakan 3D SLA adalah yang umum. Proses aditif lainnya juga dapat digunakan.
Pola ini tidak memerlukan perkakas keras. Pengecoran investasi tradisional membutuhkan cetakan logam untuk injeksi lilin. Itu memakan waktu berminggu-minggu. Pola yang dicetak siap dalam hitungan hari. Inilah kunci pengecoran aluminium yang cepat.
Langkah 3 — Membangun Kerangka Investasi
Model tersebut dicelupkan ke dalam bubur keramik, dan lapisan tipis plester melapisi permukaan yang basah. Siklus pencelupan dan pelapisan diulangi, secara bertahap membangun beberapa lapisan material. Setelah setiap lapisan diaplikasikan, cangkang mengering selama interval antara pelapisan.
Setelah cangkang mencapai ketebalan yang cukup, model tersebut dilepas. Kemudian, model tersebut menjalani proses pembakaran dalam tungku. Resin yang dicetak meleleh dan menguap, akhirnya meninggalkan cangkang keramik. Pada titik ini, cetakan siap digunakan dalam pengecoran vakum aluminium.
Langkah 4 — Pengecoran Aluminium Vakum ke dalam Cetakan
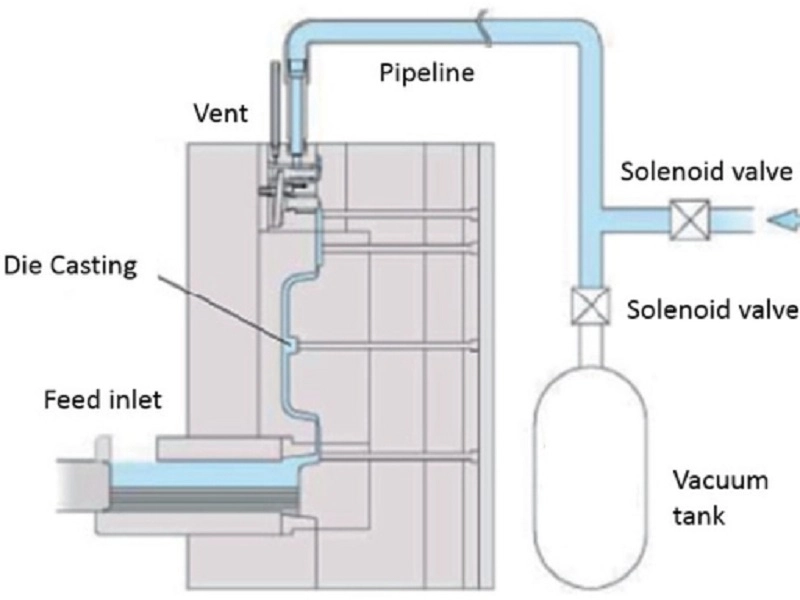
Cetakan ditempatkan di dalam ruang vakum. Operator menuangkan aluminium cair dalam kondisi vakum.
Lingkungan vakum membantu meningkatkan aliran logam. Hal ini memungkinkan aluminium cair mencapai area berdinding tipis yang tidak dapat dijangkau oleh pengecoran udara dan menghilangkan gas terlarut dari lelehan sebelum pembekuan. Hasil pengecoran memiliki kepadatan tinggi dan mereproduksi detail halus dengan akurat.
Langkah ini menentukan kualitas prototipe pengecoran vakum aluminium. Porositas dikurangi, dan sifat mekanik ditingkatkan.
Langkah 5 — Pasca-Pemrosesan
Cangkang keramiknya terlepas. Hasil pengecoran mentahnya terlihat. Saluran-saluran dipotong.
Pemesinan CNC menghasilkan permukaan kritis dengan dimensi akhir. Perlakuan panas menyempurnakan struktur mikro dan meningkatkan sifat mekanik. Penyelesaian permukaan menambah ketahanan terhadap korosi atau kualitas estetika. Inspeksi memverifikasi dimensi, kualitas internal, dan kondisi permukaan.
Ini melengkapi proses pengecoran vakum aluminium. Bagian akhir siap untuk pengujian, perakitan, atau pengembangan lebih lanjut. Siklus penuh dari CAD hingga bagian jadi biasanya memakan waktu dua hingga tiga minggu. Itulah keunggulan prototipe cepat logam. Bagian tersebut terbuat dari logam asli. Jadwalnya dipersingkat. Risikonya berkurang.
Keunggulan Pengecoran Vakum Aluminium untuk Pembuatan Prototipe Cepat
1. Pengujian Material Aluminium Asli
Prototipe plastik memiliki keterbatasan. Prototipe plastik menunjukkan karakteristik pembengkokan yang berbeda, memiliki konduktivitas termal yang buruk, dan cenderung retak di area di mana logam akan mengalami deformasi plastis. Pengecoran vakum aluminium memecahkan masalah ini. Komponen-komponen tersebut terbuat dari paduan aluminium asli dan memiliki sifat mekanik yang konsisten dengan komponen produksi. Metrik seperti kekuatan tarik, kekerasan, dan respons kelelahan semuanya memenuhi persyaratan.
Sifat termal dapat diukur. Konduktivitas termal, ekspansi termal, dan perilaku siklus termal semuanya akurat. Validasi pengelasan dan pemesinan dapat dilakukan. Karena material yang digunakan sama dengan bagian akhir, prototipe berperilaku persis seperti bagian akhir.
2. Perkembangan Lebih Cepat Dibandingkan dengan Pengecoran Tradisional
Pengecoran tradisional membutuhkan cetakan keras. Cetakan baja membutuhkan waktu berbulan-bulan untuk diproduksi dan mahal. Prototipe cepat pengecoran vakum melewati langkah-langkah ini. Model diproduksi melalui pencetakan 3D, cangkang keramik dapat diselesaikan dalam beberapa hari, dan bagian-bagian dapat dicor dalam waktu seminggu.
Transisi dari desain CAD ke bagian fisik sangat cepat. Tidak perlu mengunci desain karena biaya cetakan yang sudah terlanjur dikeluarkan sebelum validasi desain. Inilah mengapa proses pengecoran aluminium cepat banyak digunakan. Proses ini memungkinkan produksi coran fungsional berdasarkan desain digital sekaligus menghindari siklus produksi cetakan yang panjang.
3. Kemampuan Geometri Kompleks
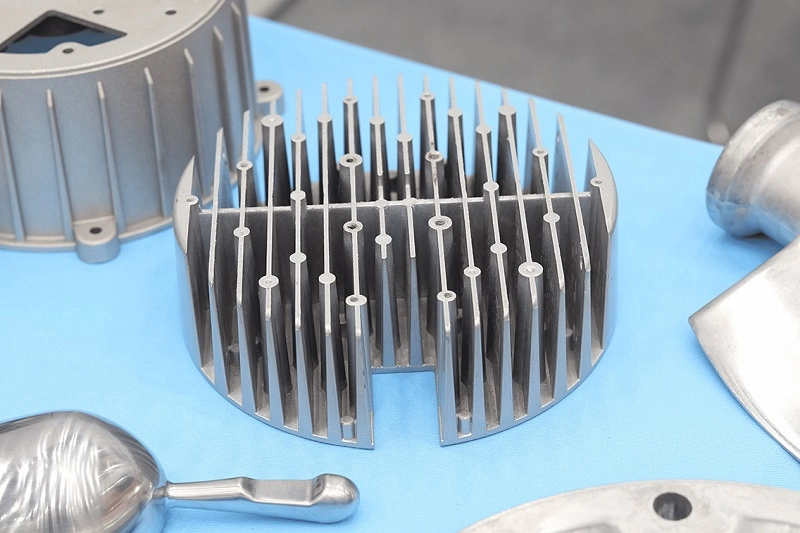
Teknologi vakum memudahkan pengisian struktur berdinding tipis dengan ketebalan dinding serendah 1 mm. Saluran internal dapat dicetak. Struktur ringan dengan fitur berusuk dan seperti kisi-kisi dapat diproduksi. Struktur terintegrasi mengurangi waktu perakitan.
Proses ini dapat menangani detail yang tidak dapat dijangkau oleh pemesinan dan tidak dapat diisi oleh pengecoran cetakan. Itulah keunggulan geometri dari pekerjaan prototipe pengecoran aluminium.
4. Efisiensi Biaya untuk Produksi Volume Rendah
Biaya cetakan merupakan kendala utama dalam pembuatan prototipe logam, tetapi pengecoran vakum aluminium menghilangkan kendala ini. Cetakan keramik berfungsi sebagai alat produksi dan lebih murah daripada cetakan baja.
Proses ini cocok untuk produksi dalam jumlah kecil, termasuk pembuatan prototipe, sampel teknik, dan pesanan produksi percobaan dalam jumlah kecil. Untuk pesanan dengan volume produksi 50 hingga 100 buah, biaya per unit tetap dalam kisaran yang dapat diterima; untuk volume yang lebih tinggi, pengecoran cetakan lebih hemat biaya.
Produksi komponen aluminium dalam jumlah kecil melalui pengecoran vakum merupakan pendekatan praktis untuk pra-produksi dan pengujian. Pendekatan ini menjembatani kesenjangan antara pencetakan 3D unit tunggal dan produksi pengecoran skala penuh. Di sinilah letak nilai strategis dari pembuatan prototipe aluminium yang cepat.
Pengecoran Vakum Aluminium vs Metode Manufaktur Lainnya
Pengecoran Vakum Aluminium vs Pemesinan CNC
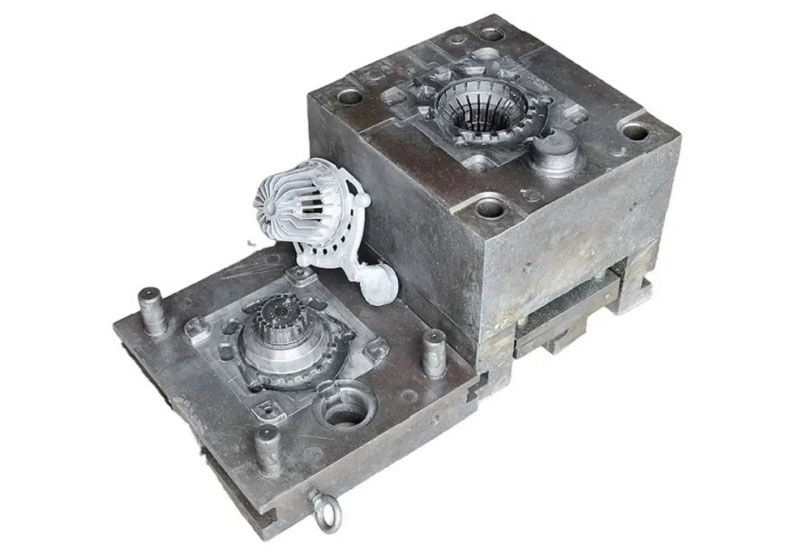
Kedua metode tersebut menghasilkan komponen logam. Prosesnya berbeda. Hasilnya pun berbeda.
| Faktor | Pengecoran Vakum Aluminium | Mesin CNC |
| Bahan | Paduan aluminium cor | Aluminium batangan |
| Geometri | Sangat baik untuk bentuk yang kompleks | Dibatasi oleh akses perkakas |
| Biaya penyiapan | Biaya perkakas yang lebih rendah | Waktu pemesinan yang lebih tinggi |
| Ketepatan | baik | Sangat baik |
| Volume terbaik | Rendah-sedang | Rendah-sedang |
Proses pemesinan dimulai dengan balok padat. Proses ini memotong material. Fitur internal yang kompleks sulit atau bahkan tidak mungkin dilakukan. Pengecoran vakum aluminium dimulai dengan cetakan. Bentuk-bentuk kompleks diisi. Geometri dicetak, bukan dipotong.
Untuk prototipe yang membutuhkan saluran internal yang kompleks atau dinding tipis, pengecoran adalah satu-satunya cara yang praktis. Untuk bagian dengan geometri sederhana dan toleransi yang ketat, pemesinan mungkin lebih langsung.
Pengecoran Vakum Aluminium vs 3D Printing
Pencetakan 3D menghasilkan komponen plastik atau resin. Prototipe cepat dengan pengecoran vakum menghasilkan komponen logam.
Material itu sendiri menunjukkan sifat-sifat yang autentik. Karakteristik perilaku aluminium cor konsisten dengan karakteristik aluminium yang diproduksi secara massal, sedangkan bagian yang dicetak 3D tidak. Mereka memiliki karakteristik tekukan dan mode kegagalan yang berbeda, dan tidak dapat diberi perlakuan panas seperti logam.
Data yang diperoleh dari pengujian kekuatan komponen hasil cetak 3D mencerminkan sifat-sifat plastik; data yang diperoleh dari pengujian kekuatan prototipe cor aluminium mencerminkan sifat-sifat aluminium. Hasil ini berlaku untuk produksi massal.
Komponen hasil pengecoran memiliki hasil akhir permukaan yang lebih baik. Cangkang keramik dapat mereproduksi detail halus. Vakum menarik logam ke dalam cetakan, menghasilkan permukaan yang halus. Komponen hasil cetak 3D, di sisi lain, memiliki garis lapisan dan memerlukan pemrosesan lanjutan.
Pengecoran Vakum Aluminium vs Pengecoran Cetakan
Pengecoran die cocok untuk produksi massal. Cetakan baja mahal dan memiliki waktu tunggu yang lama. Namun, biaya per unit rendah untuk produksi volume besar.
Pengecoran vakum aluminium cocok untuk prototipe dan produksi dalam jumlah kecil. Cetakan keramik relatif murah dan memiliki waktu tunggu yang singkat, tetapi biaya per unitnya lebih tinggi.
Pengecoran vakum mendukung iterasi desain. Hanya dengan memodifikasi model digital, cetakan baru dapat diproduksi dalam beberapa hari. Sebaliknya, pengecoran cetakan mengunci desain ke dalam cetakan baja, sehingga modifikasi menjadi mahal dan memakan waktu.
Pengecoran aluminium cepat adalah pilihan ideal ketika desain belum final; pengecoran cetakan adalah pilihan terbaik ketika desain sudah final dan volume produksi cukup untuk membenarkan biaya cetakan.
Perbandingan ini menunjukkan bahwa setiap metode memiliki tempatnya masing-masing. Pembuatan prototipe cepat logam menggunakan pengecoran vakum menjembatani kesenjangan antara pencetakan 3D dan cetakan produksi massal. Metode ini menyediakan komponen logam asli untuk pengujian praktis dengan biaya yang wajar dan dalam jangka waktu yang wajar. Di situlah letak nilainya.
Bermitra dengan NOBLE untuk Pengecoran Vakum Aluminium dan Solusi Manufaktur Lengkap
Untuk menghasilkan prototipe aluminium berkualitas tinggi, proses pengecoran saja tidak cukup. Setiap tahap sangat penting: evaluasi desain, pemilihan material, manufaktur, perlakuan permukaan, dan perakitan. Setiap langkah memengaruhi kinerja dan keandalan produk.
Di NOBLE, kami menawarkan solusi manufaktur komprehensif untuk komponen logam dan plastik. Kami membantu pelanggan kami mengubah ide mereka menjadi produk siap produksi. Keahlian kami melampaui manufaktur; kami mendukung seluruh proses pengembangan produk—mulai dari bantuan desain dan pembuatan prototipe hingga pemesinan presisi, inspeksi kualitas, dan perakitan.
Kemampuan Manufaktur Komprehensif Mulai dari Desain hingga Majelis
NOBLE menawarkan rangkaian layanan lengkap untuk mendukung berbagai tahapan pengembangan produk, termasuk:
- Dukungan desain produk dan analisis desain untuk manufaktur (DFM).
- Pembuatan prototipe cepat dan produksi volume rendah
- Pengolahan logam dan pemesinan presisi
- Solusi manufaktur plastik
- Penyelesaian permukaan dan operasi sekunder
- Perakitan komponen dan integrasi produk akhir
Dengan menggabungkan dukungan teknik dengan keahlian manufaktur, NOBLE membantu pelanggan mengurangi waktu pengembangan, mengoptimalkan desain komponen, dan menyederhanakan manajemen rantai pasokan.
Sistem Manajemen Mutu dan Sertifikasi Industri
Kualitas terintegrasi dalam setiap tahapan proses manufaktur NOBLE. Sistem manajemen kualitas kami dirancang untuk memastikan konsistensi, ketertelusuran, dan peningkatan berkelanjutan di seluruh proses produksi.
ISO 9001:2015 : Sertifikasi ini menunjukkan komitmen kami terhadap manajemen mutu yang terstruktur, pengendalian proses, dan peningkatan berkelanjutan di seluruh operasi manufaktur.
ISO 13485:2016 : Sertifikasi ini mendukung kemampuan kami untuk memproduksi komponen untuk aplikasi terkait medis di mana kontrol kualitas yang ketat, dokumentasi, dan keandalan proses sangat penting.
Sertifikasi ini memberikan kepercayaan kepada pelanggan bahwa proyek mereka dikelola berdasarkan standar kualitas yang diakui secara internasional.
FAQ: Tentang Pembuatan Prototipe Cepat dengan Pengecoran Vakum Aluminium
Apakah pengecoran vakum aluminium cocok untuk pembuatan prototipe cepat?
Ya. Terutama ketika para insinyur membutuhkan komponen aluminium fungsional tanpa harus berinvestasi dalam cetakan produksi. Proses ini menghasilkan prototipe logam asli dengan cepat. Ini mengisi celah antara cetakan 3D plastik dan peralatan produksi lengkap.
Seberapa cepat prototipe pengecoran vakum aluminium dapat diproduksi?
Jangka waktu pengerjaan bergantung pada geometri bagian dan metode pencetakan. Bentuk sederhana lebih cepat. Geometri kompleks membutuhkan waktu lebih lama. Namun, pola prototipe cepat—cetakan SLA atau master yang dikerjakan dengan mesin—secara signifikan mempersingkat waktu tunggu. Proyek tipikal dari CAD hingga bagian jadi membutuhkan waktu dua hingga tiga minggu.
Paduan aluminium apa saja yang dapat dicetak dengan metode vakum?
A356 umum digunakan. Paduan ini menawarkan kemampuan pengecoran dan sifat mekanik yang baik. Paduan Al-Si juga digunakan. Paduan ini memberikan fluiditas dan ketahanan korosi yang sangat baik. Sebagian besar sistem paduan aluminium yang cocok untuk pengecoran presisi bekerja dengan pengecoran vakum aluminium. Paduan spesifik bergantung pada persyaratan aplikasi—kekuatan, keuletan, atau konduktivitas termal.
Apakah pengecoran vakum aluminium lebih baik daripada Mesin CNC?
Jawabannya bergantung pada empat faktor.
- Geometri itu penting. Pengecoran menangani bentuk internal yang kompleks. Pemesinan tidak dapat menjangkau bentuk-bentuk tersebut.
- Kuantitas adalah faktor penentu. Untuk volume rendah, keduanya sama-sama layak. Untuk volume tinggi, pengecoran mungkin lebih ekonomis.
- Kekuatan yang dibutuhkan sangat penting. Paduan cor memiliki sifat yang berbeda dari paduan tempa. Desain harus mengakomodasi hal tersebut.
- Persyaratan permukaan sangat penting. Pemesinan menghasilkan permukaan yang lebih halus. Pengecoran mungkin memerlukan penyelesaian sekunder.
Pengecoran vakum, pembuatan prototipe cepat, dan pemesinan CNC tidak bersaing. Ketiganya saling melengkapi. Pengecoran menghasilkan bentuk yang mendekati bentuk akhir. Pemesinan menyempurnakan permukaan kritis hingga toleransi akhir. Pilihan yang tepat bergantung pada bagian yang akan diproses dan tujuan proyek.







