
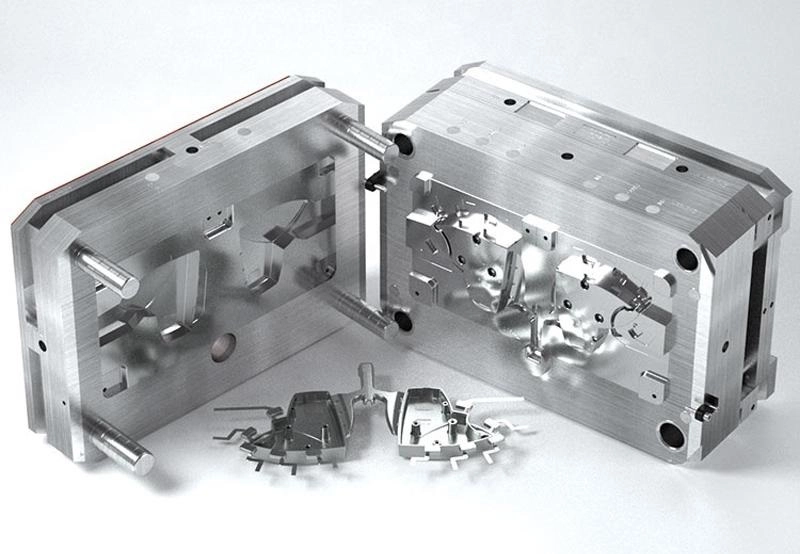
Pendahuluan: Apa Itu Pembuatan Prototipe Cepat Aluminium?
Jika Anda perlu memilih proses manufaktur untuk komponen prototipe cepat aluminium Anda, proses mana yang akan Anda pilih?
Ada beberapa metode untuk memproduksi komponen-komponen ini. Pemesinan CNC membentuk komponen dengan memotong batangan aluminium padat. Pengecoran—termasuk pengecoran aluminium vakum—melibatkan penuangan logam cair ke dalam cetakan. Pengecoran lilin hilang (lost-wax casting) dapat menangani bentuk yang kompleks dan menghasilkan permukaan akhir yang baik . Pengecoran cetakan (die casting) cocok untuk produksi volume tinggi. Proses hibrida menggabungkan pencetakan 3D dengan pemesinan.
Konsepnya cukup sederhana. Teknologi prototipe cepat aluminium memungkinkan produksi komponen logam fungsional dengan cepat. Validasi selama fase desain dapat dilakukan sejak dini. Risiko produksi pun berkurang. Cetakan skala penuh hanya diproduksi setelah desain berhasil divalidasi menggunakan logam sebenarnya. Di situlah letak nilainya.
Proses Prototyping Cepat Aluminium Umum
Aluminium Mesin CNC Prototipe (Metode Paling Populer)
Pemesinan CNC dilakukan dengan menghilangkan material. Alat potong yang berputar mengikuti jalur pahat yang dihasilkan dari file CAD untuk memproses benda kerja menjadi bentuk akhirnya. Tidak diperlukan cetakan atau perlengkapan—proses ini hanya bergantung pada penghilangan logam.
Paduan umum meliputi 6061, 7075, dan 2024. 6061 adalah material utama—ia menawarkan kekuatan tinggi dan ketahanan korosi. 7075 bahkan lebih kuat tetapi memiliki kemampuan pembentukan yang lebih buruk. Paduan 2024 memiliki ketahanan lelah yang tinggi dan cocok untuk industri kedirgantaraan. Pilihan paduan bergantung pada fungsi prototipe.
Keuntungan
Presisi tinggi—toleransi bisa seketat ±0.005 milimeter. Waktu pengerjaan cepat—diukur dalam hitungan hari, bukan minggu. Tanpa biaya perkakas berarti investasi pengaturan yang rendah. Material berkualitas produksi digunakan. Hasil pengujian dapat langsung diterapkan pada komponen akhir.
batasan
Terjadi pemborosan material yang signifikan—serpihan logam menjadi sisa. Struktur internal yang kompleks (seperti saluran pendingin atau penampang berongga) tidak dapat dicapai kecuali desainnya dibagi menjadi komponen-komponen terpisah. Meskipun pemesinan pelepasan listrik (EDM) dapat mengatasi hal ini, namun hal itu meningkatkan biaya.
Aplikasi yang direkomendasikan meliputi braket kedirgantaraan, wadah elektronik, perlengkapan, dan komponen mekanik. Setiap bagian yang membutuhkan dimensi presisi dan material berkualitas produksi cocok untuk metode ini.
Pemesinan CNC adalah patokan untuk pembuatan prototipe cepat aluminium. Metode lain—pengecoran, aditif—bersaing dengannya. Namun, pengecoran vakum aluminium mampu menangani bentuk internal kompleks yang tidak dapat dicapai oleh pemesinan. Di situlah pengecoran menjadi pilihan yang lebih baik. Komprominya adalah biaya perkakas dan waktu tunggu. Pemesinan unggul untuk komponen sederhana dan akurat. Pengecoran unggul untuk bentuk kompleks yang mendekati bentuk akhir.
Pengecoran Vakum Aluminium untuk Prototipe Batch Kecil
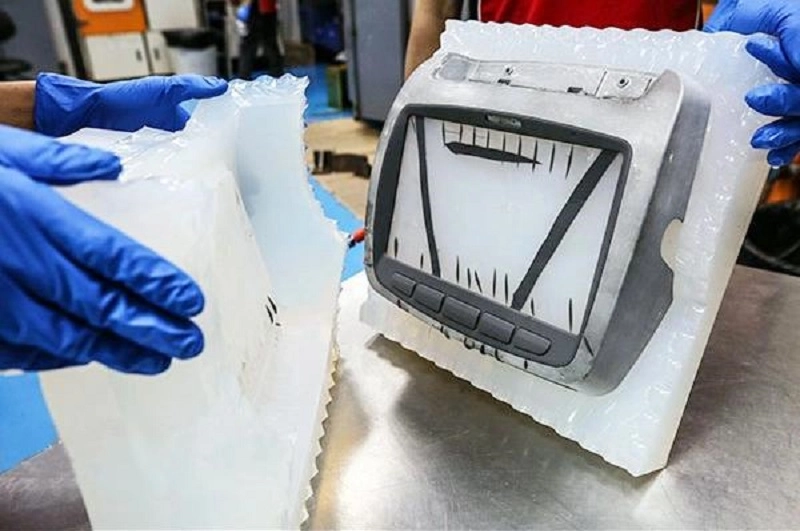
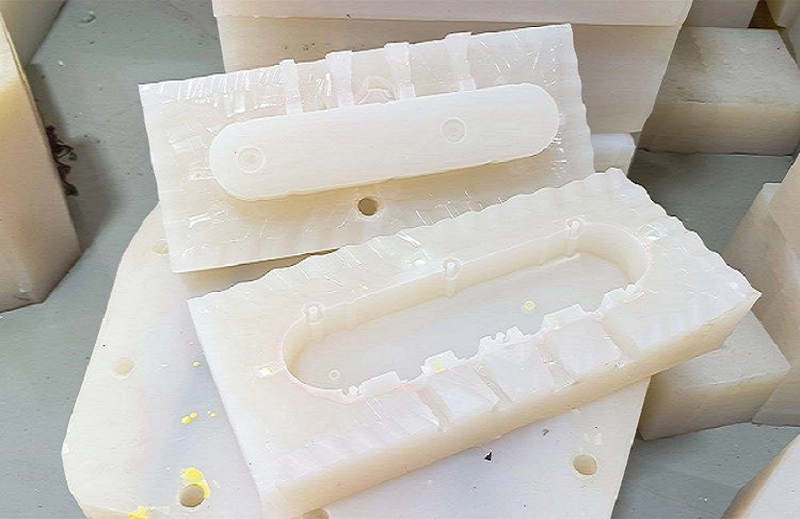
Pengecoran vakum aluminium adalah metode yang digunakan untuk memproduksi prototipe dan komponen dalam jumlah kecil. Pertama, cetakan silikon dibuat berdasarkan cetakan induk. Cetakan kemudian ditempatkan dalam ruang vakum, tempat bahan cair disuntikkan. Vakum menarik material ke setiap detail, menghasilkan komponen jadi yang bebas dari gelembung dan rongga, serta mampu mereproduksi fitur-fitur halus dengan tepat.
Lingkungan vakum adalah perbedaan utama antara proses ini dan metode pengecoran tradisional. Pengecoran gravitasi mengandalkan gravitasi untuk mengisi cetakan; pengecoran tekanan memaksa material masuk ke dalam cetakan di bawah tekanan; sedangkan pengecoran vakum menghilangkan udara yang terperangkap yang menghambat aliran material. Akibatnya, proses ini menghasilkan detail yang lebih halus, permukaan yang lebih mulus, dan bagian yang lebih konsisten.
Pembuatan prototipe cepat aluminium sering menggunakan metode ini karena menjembatani kesenjangan antara satu bagian yang dicetak 3D dan produksi massal. Waktu pengerjaannya singkat. Biayanya moderat. Hasilnya dapat diulang.
Keunggulan Pengecoran Vakum Aluminium untuk Prototipe
- Investasi Peralatan yang Lebih Rendah
Cetakan silikon harganya jauh lebih murah daripada cetakan injeksi baja atau cetakan die-casting. Cetakan baja bisa berharga puluhan ribu dolar, sedangkan cetakan silikon hanya berharga beberapa ribu dolar.
Bagi perusahaan yang menguji konsep produk, hal ini mengurangi risiko finansial. Jika diperlukan perubahan desain, biaya penggantian cetakan sangat minimal; jika pengujian produk gagal, investasi ini tidak mengakibatkan kerugian. Hal ini memungkinkan fleksibilitas selama tahap awal pengembangan.
- Siklus Pengembangan Lebih Cepat
Dibandingkan dengan cetakan keras, waktu pengerjaannya lebih singkat. Cetakan dapat diselesaikan dalam beberapa hari, sehingga pengecoran dapat segera dimulai. Validasi desain dilakukan beberapa minggu lebih awal daripada saat menggunakan cetakan produksi.
Para insinyur dapat menguji berbagai iterasi desain. Proses dari konsep hingga pemasaran dipercepat. Setiap iterasi memberikan umpan balik dunia nyata sebelum cetakan akhir diproduksi.
- Reproduksi Detail Kompleks yang Sangat Baik
Pengecoran vakum aluminium memungkinkan material untuk mengisi tekstur halus, detail terkecil, dan sudut sempit. Hasilnya adalah lapisan akhir yang sangat mengkilap dan reproduksi detail halus yang sangat baik.
Pengecoran vakum aluminium cocok untuk model tampilan produk, prototipe fungsional, dan sampel demonstrasi pelanggan. Produk jadi memiliki tampilan dan nuansa yang indah, mirip dengan barang produksi massal. Prototipe yang dipoles dengan cermat memberikan kesan yang sangat berbeda pada para penonton.
- Hemat Biaya untuk Jumlah Kecil
Jumlah produksi standar biasanya berkisar antara 5 hingga 100 buah. Jumlah ini seringkali merupakan prototipe atau sampel pra-produksi.
Untuk volume produksi sebesar ini, pengecoran vakum aluminium lebih hemat biaya dibandingkan dengan pemesinan CNC. Meskipun pemesinan cepat untuk satu buah benda, efisiensi menurun ketika memproduksi banyak benda. Setiap benda kerja membutuhkan pengaturan dan waktu siklus yang terpisah, sedangkan pengecoran memungkinkan produksi paralel.
Dibandingkan dengan pencetakan injeksi, pengecoran vakum aluminium menawarkan fleksibilitas yang lebih besar pada tahap awal produksi. Tidak ada waktu tunggu yang lama, tidak perlu cetakan baja yang mahal, dan tidak ada persyaratan jumlah pesanan minimum.
Keterbatasan Pengecoran Vakum Aluminium
- Masa Pakai Cetakan Terbatas
Cetakan silikon lebih cepat aus. Kompleksitas bagian yang dicetak, bahan pengecoran, dan kesulitan pelepasan dari cetakan semuanya memengaruhi masa pakai cetakan.
Biasanya, setiap cetakan dapat menghasilkan antara dua puluh hingga lima puluh bagian. Untuk bagian dengan bentuk sederhana, beberapa cetakan dapat mencapai hingga seratus bagian. Melebihi jumlah ini, akurasi mulai menurun. Pada titik ini, cetakan harus diganti.
- Perbedaan dalam Sifat Material
Material hasil pengecoran vakum tidak selalu identik dengan aluminium tempa kelas produksi. Meskipun sifat mekaniknya serupa, namun tidak persis sama. Kekuatan dan ketahanan terhadap kelelahan lebih rendah. Kinerja sebenarnya bergantung pada pilihan material.
Validasi desain cocok untuk perakitan, fungsi, dan tampilan. Aplikasi beban tinggi mungkin memerlukan komponen yang dikerjakan dengan mesin atau ditempa. Material cor cocok untuk validasi, bukan untuk produksi massal akhir.
- Keterbatasan Dimensi dan Geometris
Komponen berukuran besar memerlukan peralatan khusus. Ruang vakum membatasi ukuran cetakan. Ketebalan dinding yang sangat tipis atau saluran internal yang kompleks menghadirkan tantangan. Material harus mengalir ke dalam rongga cetakan sebelum proses pengerasan dimulai. Komponen yang lebih besar memerlukan jarak aliran yang lebih panjang, sehingga meningkatkan risiko pengisian yang tidak sempurna.
Pengecoran Investasi Aluminium
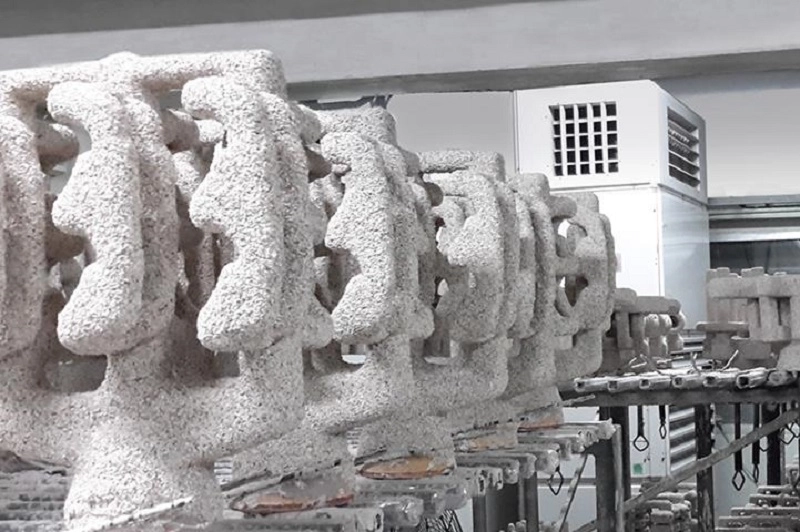
Proses ini dimulai dengan pola lilin. Bubur keramik dioleskan ke pola lilin. Pola lilin dilelehkan, meninggalkan cangkang berongga. Aluminium cair dituangkan ke dalam cangkang. Cangkang retak dan terlepas, dan bagian tersebut dikeluarkan dari cetakan.
Pengecoran lilin hilang dipilih ketika bentuk suatu bagian terlalu kompleks untuk dicapai melalui pemesinan. Contohnya termasuk saluran internal, permukaan melengkung, dan struktur berdinding tipis. Pemesinan akan membutuhkan beberapa pengaturan dan alat potong khusus, sedangkan pengecoran memungkinkan pembentukan dalam satu langkah.
Keuntungan
Tidak hanya memungkinkan produksi bentuk yang kompleks, tetapi juga mengurangi kebutuhan pemesinan—karena dimensi bagian sudah mendekati dimensi akhir. Bagian near-net-shape diproduksi menggunakan paduan yang sama dengan yang digunakan dalam produksi massal, dan sifat mekaniknya sebanding dengan material tempa.
Aplikasi
Komponen industri seperti rumah pompa dan badan katup; suku cadang otomotif seperti impeler turbocharger dan lengan suspensi; dan komponen kedirgantaraan seperti braket struktural dan perangkat keras mesin.
Pengecoran investasi menempati posisi tengah dalam pembuatan prototipe cepat aluminium. Biayanya lebih tinggi daripada pengecoran vakum aluminium tetapi lebih rendah daripada perkakas pengecoran cetakan . Metode ini mampu menangani suhu yang lebih tinggi dan komponen yang lebih besar. Ini adalah jembatan dari prototipe ke produksi volume rendah.
Aluminium Die Casting untuk Transisi Produksi
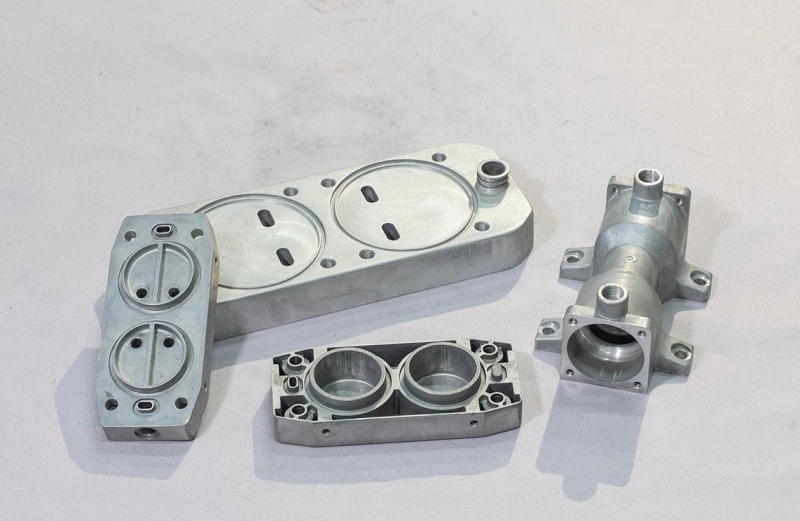
Pengecoran die adalah manufaktur volume tinggi. Aluminium cair disuntikkan ke dalam cetakan baja di bawah tekanan. Cetakan tersebut didinginkan dengan air. Waktu siklusnya hanya beberapa detik. Proses ini efisien.
Prototipe awal jarang menggunakan pengecoran cetakan. Biaya perkakasnya terlalu tinggi. Cetakan baja harganya puluhan ribu hingga ratusan ribu. Waktu tunggunya berminggu-minggu hingga berbulan-bulan. Perubahan perkakas mahal dan lambat.
Investasi menjadi menguntungkan pada volume yang lebih tinggi. Titik impas bervariasi. Biasanya di atas lima hingga sepuluh ribu komponen per tahun. Di bawah itu, biaya per komponen tidak membenarkan biaya perkakas.
Kelebihan
Biaya per unit rendah. Pengulangan yang sangat baik. Tingkat produksi tinggi. Kualitas konsisten. Stabilitas dimensi. Pemrosesan pasca minimal.
Untuk pembuatan prototipe cepat aluminium, pengecoran cetakan biasanya dilewati. Prototipe dibuat dengan pemesinan, pengecoran vakum, atau pengecoran investasi. Proses produksi dirancang secara terpisah. Transisi terjadi setelah desain ditetapkan. Peralatan produksi massal baru dibuat ketika produk siap dipasarkan. Itulah jalur praktisnya. Buat prototipe dulu. Produksi kemudian.
Pembuatan Prototipe Cepat dari Aluminium vs. Material Lainnya
Pemilihan material membentuk prototipe. Jika memilih yang salah, hasil pengujian akan menyesatkan. Jika memilih yang tepat, validasi akan dapat diandalkan.
| Bahan | Kelebihan | keterbatasan | Penggunaan Terbaik |
| Aluminium | Ringan, cukup kuat untuk pengujian fungsional, dapat dikerjakan dengan mesin dan dicetak, menerima perlakuan panas dan penyelesaian permukaan. | Biaya material lebih tinggi daripada plastik; membutuhkan keahlian khusus untuk pengaturan mesin atau pengecoran vakum aluminium. | Prototipe rekayasa yang memerlukan pengujian mekanis, siklus termal, atau validasi struktural. |
| Besi tahan karat | Sangat tahan lama, berkekuatan tinggi, tahan korosi. | Lebih sulit dikerjakan, lebih berat, waktu siklus lebih lambat. | Aplikasi tugas berat—perkakas, braket, komponen beban tinggi |
| Plastik (ABS, PC, Nylon) | Biaya rendah, produksi cepat, mudah dikerjakan dengan mesin atau dicetak. | Kekuatan dan kekakuan terbatas, kinerja termal buruk. | Model tampilan, studi ergonomi, prototipe beban rendah |
| Komposit Serat Karbon | Rasio kekakuan terhadap berat yang sangat baik, kekuatan tinggi. | Proses yang mahal, terbatas pada bentuk-bentuk sederhana, waktu tunggu yang lama. | Aplikasi kinerja—dirgantara, peralatan olahraga, demonstrator struktural |
Tentang NOBLE: Mitra Prototyping Cepat Aluminium Terpadu Anda
NOBLE menawarkan solusi prototipe cepat aluminium yang komprehensif, dengan dukungan desain produk dan rekayasa sebagai prioritas utama kami.
Pendekatan terintegrasi ini menyederhanakan proses pengembangan, mengurangi biaya komunikasi, dan mempersingkat waktu pemasaran. Satu pemasok mencakup seluruh rantai pasokan.
Kemampuan Manufaktur yang Komprehensif
Kami melakukan pembuatan prototipe fungsi tunggal, memproduksi komponen presisi dalam jumlah kecil, dan mengirimkan produk yang telah dirakit sepenuhnya. Tim kami memilih proses manufaktur yang paling tepat untuk setiap proyek, menyeimbangkan antara tujuan kinerja, persyaratan kualitas, dan batasan biaya.
Untuk pembuatan prototipe cepat aluminium, pemesinan CNC adalah metode utama. Untuk produk dengan geometri kompleks dan banyak bagian, pengecoran vakum aluminium dapat digunakan. Pilihan spesifik bergantung pada jenis bagian dan volume produksi.
Sistem Manajemen Mutu Bersertifikat
NOBLE beroperasi di bawah standar manajemen mutu yang diakui secara internasional, termasuk:
- ISO 9001: sertifikasi 2015 — memastikan manajemen kualitas yang konsisten, pengendalian proses, dan peningkatan berkelanjutan di seluruh operasi kami.
- ISO 13485: sertifikasi 2016 — menunjukkan kemampuan kami untuk memenuhi persyaratan kualitas dan regulasi yang ketat terkait dengan pembuatan alat kesehatan.
Sertifikasi ini mencerminkan komitmen kami untuk mempertahankan kontrol kualitas yang ketat di seluruh proses desain, produksi, inspeksi, dan pengiriman.
Pertanyaan yang Sering Diajukan (FAQ) tentang Pembuatan Prototipe Cepat Aluminium
1. Apa itu prototipe cepat aluminium?
Memproduksi komponen logam fungsional dengan cepat. Pemesinan memotong dari batangan padat. Pengecoran mengisi cetakan dengan logam cair. Keduanya menggunakan aluminium asli. Prototipe berperilaku seperti komponen produksi. Pengujian valid.
2. Apakah pemesinan CNC merupakan metode terbaik untuk prototipe aluminium?
Untuk volume rendah—satu hingga sepuluh bagian—CNC seringkali menjadi pilihan pertama. Tidak ada biaya perkakas. Waktu pengerjaan cepat. Sifat paduan yang sebenarnya. Untuk banyak bagian dengan geometri kompleks, pengecoran—termasuk pengecoran vakum aluminium—menjadi lebih kompetitif. Metode yang digunakan bergantung pada bagian dan jumlahnya.
3. Berapa lama waktu yang dibutuhkan untuk pembuatan prototipe aluminium?
Komponen sederhana dikirim dalam hitungan hari. Komponen kompleks membutuhkan waktu berminggu-minggu. Pemesinan lebih cepat untuk komponen tunggal. Pengecoran lebih cepat untuk banyak salinan dari satu cetakan. Penyelesaian akhir menambah waktu. Anodisasi, pengecatan, atau pemolesan memperpanjang waktu tunggu beberapa hari.
4. Apakah prototipe aluminium dapat dianodisasi?
Ya. Anodisasi meningkatkan kekerasan permukaan. Ini menambah ketahanan terhadap korosi. Ini memberikan tampilan akhir yang lebih baik. Tersedia lapisan akhir bening atau berwarna. Proses ini standar pada paduan 6061 dan 7075. Prototipe dapat disesuaikan dengan estetika produksi.
5. Paduan aluminium apa yang paling baik untuk prototipe?
6061 adalah paduan serbaguna. Kekuatan yang baik. Kemudahan pengerjaan mesin yang baik. Ketahanan korosi yang baik. Tersedia di mana-mana.
7075 lebih kuat—digunakan untuk industri kedirgantaraan dan komponen dengan tekanan tinggi. Lebih sulit untuk dikerjakan dengan mesin. Lebih mahal.
2024 memiliki ketahanan lelah yang lebih tinggi. Digunakan untuk struktur pesawat terbang. Ketahanan korosi lebih rendah. Membutuhkan lapisan pelindung.
Pilih berdasarkan persyaratan pengujian. Kemampuan pemesinan terbaik dengan 6061. Kekuatan tertinggi dengan 7075. Kinerja kelelahan lebih baik dengan 2024. Untuk pembuatan prototipe cepat aluminium, 6061 adalah pilihan standar. Yang lainnya adalah kasus khusus.







