
Pengantar
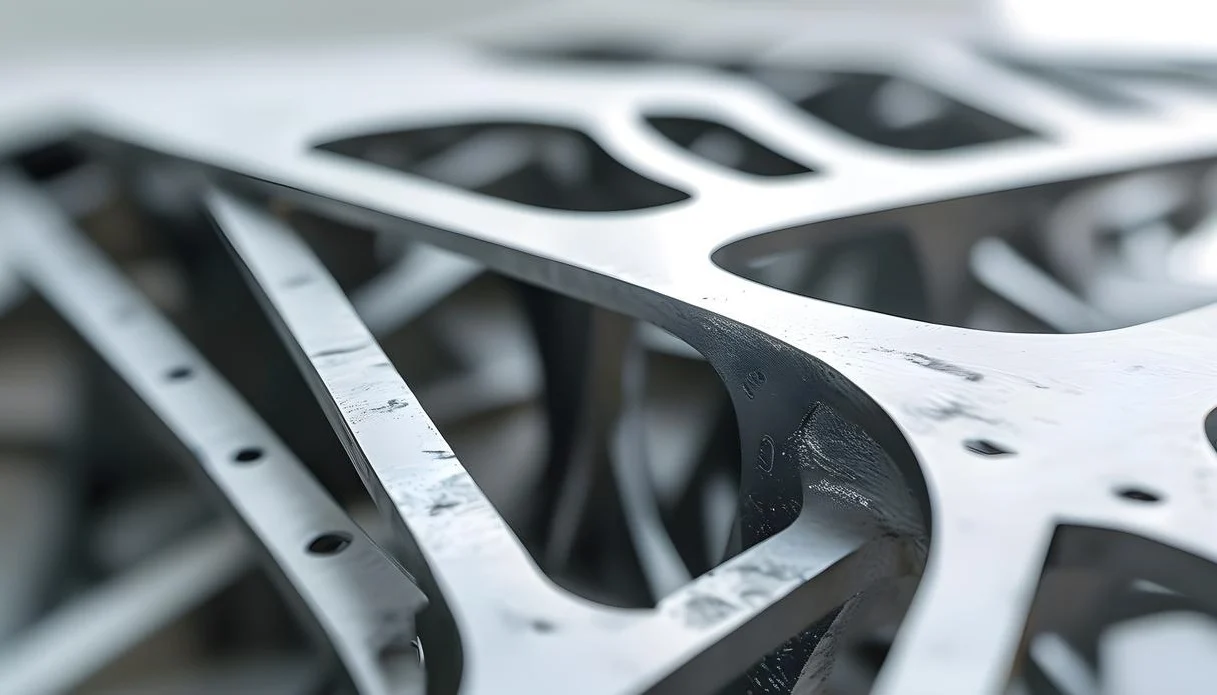
Sebuah pola lilin dibuat. Bubur keramik melapisinya. Lilin meleleh. Logam cair dituangkan. Keramik terlepas. Sebuah bagian yang sudah jadi tersisa. Inilah proses pengecoran investasi—juga dikenal sebagai pengecoran lilin hilang.
Pengecoran investasi memiliki sejarah panjang. Para pembuat perhiasan telah menggunakannya ribuan tahun yang lalu. Saat ini, ini adalah metode manufaktur presisi yang menghasilkan komponen dengan toleransi ketat dan permukaan halus. Sebagian besar fitur tidak memerlukan pemesinan sekunder.
Mengapa pengecoran investasi begitu banyak digunakan? Proses ini dapat menangani geometri kompleks yang tidak dapat dicapai melalui pemesinan, cocok untuk material yang sulit ditempa atau dilas, dan hasil akhir permukaannya mengurangi kebutuhan akan operasi pemesinan selanjutnya.
Berbagai macam industri bergantung pada pengecoran investasi. Industri kedirgantaraan menggunakannya untuk bilah turbin dan komponen struktural; bidang medis menggunakannya untuk implan dan instrumen bedah. Industri otomotif menggunakannya untuk impeler turbocharger dan komponen sistem bahan bakar. Di sektor industri, digunakan untuk katup, pompa, dan cetakan.
Apa Itu Pengecoran Investasi?
Definisi Pengecoran Investasi
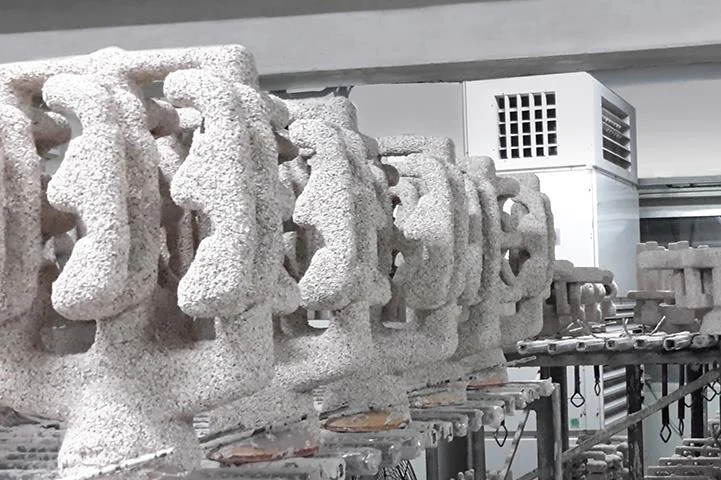
Pengecoran investasi adalah proses lilin hilang. Sebuah pola lilin dibuat. Cetakan keramik dibangun di sekelilingnya. Lilin meleleh. Logam dituangkan. Keramik pecah. Bagian tersebut tetap ada.
Sejarahnya berawal dari Mesir kuno dan Tiongkok. Para perhiasan menggunakannya untuk ornamen emas dan perunggu. Produksi industri dimulai pada abad ke-20. Nama "investasi" tidak berarti uang. Kata itu berasal dari kata Prancis kuno investir—untuk menutupi atau mengelilingi. Cangkang keramik melapisi pola lilin. Istilah itu pun melekat.
Bagaimana Proses Pengecoran Investasi Bekerja
-
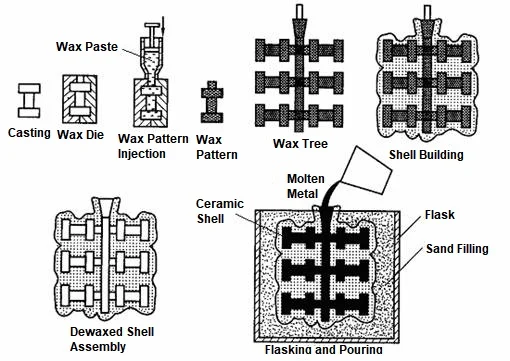
Buat pola lilin
Setelah cetakan logam dikerjakan dengan mesin, lilin dituangkan ke dalamnya. Ini menciptakan pola lilin. Beberapa pola lilin dihubungkan ke saluran lilin pusat. Seluruh susunan menyerupai pohon. "Pohon" ini menentukan berapa banyak bagian yang dapat diproduksi dalam setiap pengecoran.
-
Buatlah cangkang keramik.
Celupkan cetakan lilin ke dalam bubur keramik. Oleskan lapisan pasir halus—yaitu, plester. Ulangi proses ini setelah setiap lapisan mengering. Setelah enam hingga delapan lapisan, cangkang keramik yang kokoh akan terbentuk di sekitar cetakan lilin.
-
Singkirkan lilinnya
Cangkang tersebut diletakkan di dalam oven. Lilin meleleh dan menguap, meninggalkan rongga kosong. Rongga ini persis sesuai dengan bentuk bagian tersebut.
-
Tuangkan logam cair
Logam cair dituangkan ke dalam cetakan keramik yang dipanaskan. Berbagai macam material tersedia, termasuk baja tahan karat, baja karbon, paduan aluminium, paduan titanium, superpaduan berbasis nikel, paduan kobalt, perunggu, dan kuningan. Setiap material memiliki parameter pengecoran spesifiknya sendiri.
-
Dinginkan dan pecahkan cangkangnya
Logam mengeras. Cangkang keramik terlepas. Palu pneumatik atau peralatan getar melakukan pekerjaan itu. Pohon ditebang. Coran-coran individual terpisah.
-
Selesaikan bagian tersebut
Lepaskan gerbang dan saluran tuang. Perlakuan panas dapat dilakukan selanjutnya. Lakukan pemesinan pada bagian tersebut untuk menciptakan fitur-fitur yang tidak dapat dicapai hanya melalui pengecoran. Pemolesan meningkatkan hasil akhir permukaan. Periksa bagian tersebut untuk memverifikasi dimensi dan integritasnya. Pada titik ini, pengecoran investasi selesai dan siap untuk melanjutkan ke tahap berikutnya.
Keunggulan Utama Pengecoran Investasi
Pengecoran investasi dipilih untuk komponen bernilai tinggi karena menawarkan tingkat presisi yang tidak dapat ditandingi oleh proses lain. Keunggulannya sangat beragam, dan masing-masing memengaruhi biaya, kualitas, atau waktu tunggu.
1. Akurasi Dimensi yang Sangat Baik
Manufaktur near-net-shape berarti bahwa komponen diproduksi dengan dimensi yang mendekati dimensi akhir. Hal ini mengurangi kebutuhan pemesinan, meningkatkan konsistensi produk, dan menghasilkan perakitan yang lebih presisi. Ini menawarkan manfaat langsung untuk komponen yang membutuhkan toleransi ketat—seperti bilah turbin dan instrumen bedah.
2. unggul permukaan Finish
Cetakan keramik dan lilin memiliki permukaan yang halus, sehingga menghasilkan permukaan yang halus pada bagian logam akhir. Proses penggerindaan dan pemolesan diminimalkan, menghasilkan tampilan yang lebih baik. Selain itu, karena cacat permukaan diminimalkan, kinerja terhadap kelelahan pun meningkat.
3. Kemampuan untuk Menghasilkan Geometri Kompleks
Pengecoran investasi dapat menghasilkan bentuk yang tidak dapat dicapai melalui pemesinan. Ketebalan dinding dapat setipis 1 milimeter. Saluran pendingin internal dapat dibentuk. Kurva kompleks yang biasanya membutuhkan pemesinan lima sumbu dapat dicapai. Fitur undercut yang biasanya membutuhkan alat potong khusus dapat ditangani.
Desain yang kompleks dapat mengurangi biaya produksi karena berbagai proses digabungkan menjadi satu langkah. Komponen yang sebelumnya memerlukan pengelasan, pemesinan, dan perakitan kini dapat dicetak sebagai satu bagian utuh.
4. Beragam Jenis Logam yang Dapat Dicor
| Logam besi | baja karbon, baja tahan karat, baja perkakas |
| Non-besi | aluminium, kuningan, perunggu |
| Paduan kinerja tinggi | titanium, superpaduan nikel, paduan kobalt |
Proses ini dapat diterapkan pada hampir semua paduan yang dapat dicetak. Fleksibilitas seperti ini jarang ditemukan dalam manufaktur presisi.
5. Pengulangan yang Sangat Baik
Pola lilin konsisten. Proses cangkang keramik terkontrol. Inspeksi kualitas ketat. Produksi massal ribuan atau jutaan komponen mempertahankan dimensi yang sama. Produksi massal dengan toleransi ketat dapat dicapai.
6. Mengurangi Persyaratan Pemesinan
Karena hasil pengecoran mendekati bentuk akhir, biaya pemesinan berkurang. Kecepatan produksi meningkat karena lebih sedikit material yang perlu dihilangkan. Keausan alat berkurang. Biaya tenaga kerja menurun. Umumnya, komponen hanya memerlukan operasi penyelesaian—seperti blanko roda gigi, badan katup, dan fitting struktural.
7. Pemanfaatan Material yang Lebih Baik
Manufaktur mendekati bentuk akhir berarti lebih sedikit limbah. Pemesinan dari batang logam menghilangkan 80% material, sedangkan pengecoran presisi hanya membutuhkan penghilangan bagian gerbang dan saluran tuang. Untuk paduan mahal—seperti titanium dan superpaduan berbasis nikel—penghematan biayanya signifikan. Dengan lebih sedikit limbah logam, keberlanjutan juga meningkat.
8. Fleksibilitas Desain yang Lebih Besar
Desain teknik yang kompleks telah berhasil diimplementasikan. Pengurangan berat dicapai dengan hanya menggunakan material di tempat yang diperlukan. Integrasi bagian-bagian menghilangkan kebutuhan akan perakitan yang dilas. Karena bagian-bagian tersebut dicetak sebagai satu bagian utuh dan bukan dirakit dari beberapa komponen, kinerja produk telah ditingkatkan. Kebebasan desain yang ditawarkan oleh pengecoran investasi adalah keunggulan terbesarnya.
Keterbatasan Pengecoran Investasi
Setiap proses manufaktur melibatkan kompromi. Pengecoran investasi tidak terkecuali. Keuntungannya nyata, tetapi keterbatasannya juga nyata. Mengabaikan keterbatasan ini dapat menyebabkan desain komponen yang buruk dan biaya yang tidak terduga.
1. Biaya Perkakas yang Lebih Tinggi
Cetakan injeksi lilin mahal untuk dikerjakan. Pembuatan perkakas membutuhkan ketelitian dan waktu. Investasi awal cukup signifikan. Pemulihan biaya membutuhkan volume produksi yang memadai. Untuk suku cadang bervolume rendah, biaya perkakas per suku cadang mungkin terlalu mahal.
2. Siklus Produksi yang Lebih Panjang
Setiap tahapan menambah waktu pada proses. Pembuatan cetakan membutuhkan beberapa hari; lapisan-lapisan harus dibiarkan kering di antara setiap aplikasi; penghilangan lilin membutuhkan beberapa jam; dan pembakaran cetakan membutuhkan kurva pemanasan yang tepat. Ini diikuti oleh pengecoran dan penyelesaian. Pengecoran investasi dapat menghasilkan komponen dalam hitungan detik. Pengecoran lilin hilang, di sisi lain, membutuhkan waktu berhari-hari atau berminggu-minggu. Waktu tunggu jauh lebih lama.
3. Keterbatasan Ukuran
Cetakan lilin rapuh. Cetakan besar akan berubah bentuk karena beratnya sendiri. Cangkang keramik menjadi berat dan sulit ditangani. Pengecoran berukuran besar tidak praktis. Batas ukuran praktisnya sekitar 300 mm diameter. Bagian yang lebih besar memerlukan pengecoran pasir atau proses lainnya.
4. Kerapuhan Pola Lilin
Lilin bisa bengkok. Lilin bisa patah. Lilin bisa berubah bentuk akibat perubahan suhu. Penyimpanan memerlukan kondisi terkontrol. Pengangkutan membutuhkan pengemasan yang hati-hati. Tindakan pencegahan penanganan wajib dilakukan. Pola lilin yang rusak menghasilkan hasil pengecoran yang cacat.
5. Sensitivitas Cangkang Keramik
Keretakan cangkang terjadi selama pemanasan atau pendinginan. Kelembapan memengaruhi ikatan keramik. Guncangan termal menyebabkan delaminasi. Kualitas cetakan bergantung pada keterampilan operator dan pengendalian lingkungan. Cacat cangkang berpindah langsung ke bagian logam.
6. Biaya Lebih Tinggi untuk Komponen Sederhana
Untuk geometri sederhana, pengecoran investasi terlalu berlebihan. Pengecoran pasir lebih murah. Pemesinan dari batang logam lebih cepat. Penempaan menghasilkan komponen yang lebih kuat. Pencetakan lebih ekonomis pada volume tinggi. Pengecoran investasi tidak ekonomis untuk komponen yang dapat diproduksi dengan metode yang lebih sederhana.
7. Tingkat Produksi Lebih Lambat
Diperlukan beberapa tahapan. Prosesnya melibatkan operasi manual. Pembuatan cangkang (shell building) tidak sepenuhnya otomatis. Penjadwalan produksi kompleks. Pengecoran die menghasilkan ribuan komponen per hari. Pengecoran investment casting menghasilkan ratusan komponen paling banyak. Permintaan volume harus realistis.
8. Potensi Cacat Pengecoran
Porositas gas terbentuk ketika gas terlarut keluar selama pembekuan. Penyusutan menciptakan rongga di bagian yang tebal. Penutupan dingin terjadi ketika aliran logam gagal menyatu. Kegagalan aliran terjadi akibat aliran logam yang tidak mencukupi. Inklusi keramik berasal dari fragmen cangkang. Retakan panas terbentuk selama penyusutan pembekuan.
Setiap cacat memiliki penyebab. Setiap penyebab memiliki pencegahan. Pengendalian proses yang tepat mengurangi cacat. Namun, pengecoran investasi bukanlah proses yang bebas cacat. Proses ini membutuhkan keterampilan, disiplin, dan pengendalian mutu di setiap tahapnya.
Pemilihan investasi vs Proses Pengecoran Lainnya
Pengecoran Investasi vs Pengecoran Pasir
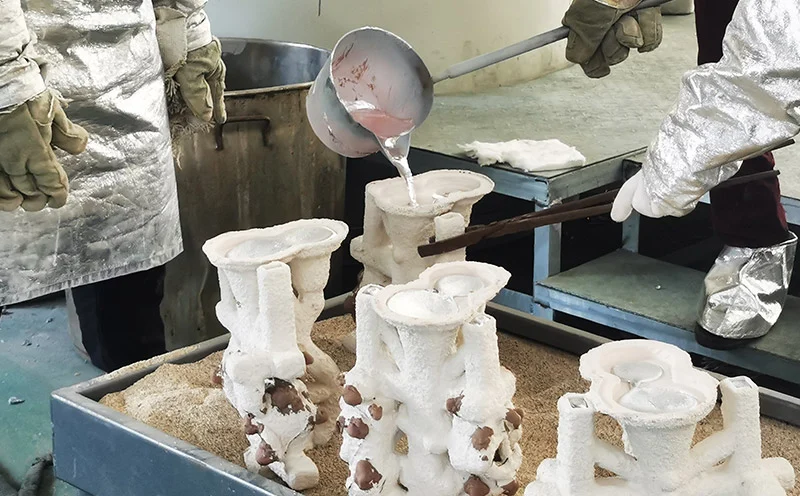
| Faktor | Pemilihan investasi | Pengecoran Pasir |
| Ketepatan | Ketat (umumnya ±0.1 mm) | Longgar (umumnya ±1.0 mm) |
| Permukaan selesai | Halus (Ra 3.2 µm) | Kasar (12.5 µm Ra) |
| Biaya | Harga per bagian lebih tinggi pada volume rendah; lebih rendah pada volume tinggi. | Harga lebih rendah per bagian; lebih baik untuk bagian-bagian besar. |
| Ukuran bagian | Terbatas (maksimum ~300 mm) | Tidak terbatas (bagian skala meter) |
| Kompleksitas | Tinggi (dinding tipis, lorong internal) | Rendah sampai sedang |
Pengecoran investasi unggul dalam akurasi dan hasil akhir. Pengecoran pasir unggul dalam ukuran dan biaya awal. Pilihan tergantung pada persyaratan bagian tersebut.
Pengecoran Investasi vs Die Casting
| Faktor | Pemilihan investasi | Die Casting |
| Kecepatan produksi | Lambat (hari per batch) | Cepat (detik per bidikan) |
| Tooling | Cetakan lilin, cangkang keramik | Cetakan baja keras |
| bahan | Beragam pilihan (logam besi, logam non-besi, paduan suhu tinggi) | Terbatas pada logam non-ferrous (aluminium, seng, magnesium) |
| Ketelitian | Sangat tinggi | High |
| Aplikasi | Komponen penting, volume rendah-menengah | Komponen konsumen bervolume tinggi |
Pengecoran cetakan lebih cepat. Pengecoran investasi dapat menangani lebih banyak material dan geometri yang lebih kompleks. Titik peralihan bergantung pada volume produksi dan kebutuhan material.
Pengecoran Investasi vs Pemesinan
| Faktor | Pemilihan investasi | Machining |
| Limbah bahan | Rendah (bentuk mendekati jaring) | Tinggi (generasi chip) |
| Kompleksitas | Tinggi (fitur internal dicetak) | Terbatas (kendala akses alat) |
| Biaya | Lebih rendah pada volume tinggi | Lebih rendah pada volume rendah |
| Ketelitian | Bagus, tetapi mungkin memerlukan pengerjaan akhir. | Sangat baik |
| Volume produksi | Cocok untuk produksi massal. | Cocok untuk prototipe dan produksi dalam jumlah kecil. |
Pengecoran investasi menggunakan material secara efisien. Pemesinan menghilangkan material yang sudah dibayar. Untuk paduan yang mahal, pengecoran menghemat biaya secara signifikan. Untuk bagian sederhana dengan toleransi ketat, pemesinan tetap menjadi pilihan yang lebih baik. Kedua proses tersebut saling melengkapi, bukan bersaing. Banyak hasil pengecoran investasi menjalani pemesinan akhir untuk mencapai dimensi kritis. Kombinasi ini menawarkan yang terbaik dari kedua pendekatan tersebut.
Industri yang Mendapatkan Manfaat dari Pengecoran Investasi
Pengecoran investasi melayani industri dengan persyaratan ketat untuk akurasi, integritas material, dan geometri yang kompleks. Setiap industri memiliki alasan tersendiri untuk memilih proses ini.
Aerospace
Bilah turbocharger, komponen struktural badan pesawat, dan komponen sistem bahan bakar. Komponen-komponen ini harus mampu menahan suhu ekstrem dan beban siklik. Pengecoran presisi memungkinkan produksi saluran pendingin internal dan struktur berdinding tipis yang tidak dapat dicapai melalui pemesinan. Paduan super berbasis nikel dan titanium adalah material standar. Kegagalan sama sekali tidak dapat ditoleransi.
Otomotif
Roda turbocharger. Manifold knalpot. Komponen injeksi bahan bakar. Pengurangan bobot dan ketahanan panas menjadi pertimbangan utama. Pengecoran investasi menghasilkan bentuk mendekati bentuk akhir yang hanya membutuhkan sedikit pengerjaan mesin. Volume produksinya sedang hingga tinggi. Proses ini bersaing dengan penempaan dan pengecoran cetakan untuk aplikasi tertentu.
Medis
Instrumen bedah. Implan ortopedi. Prostetik gigi. Biokompatibilitas dan ketahanan korosi adalah hal yang wajib. Baja tahan karat, paduan kobalt-kromium, dan titanium dicetak dengan toleransi yang ketat. Permukaan harus halus untuk mencegah penempelan bakteri. Pengecoran presisi memenuhi persyaratan ini tanpa pemrosesan pasca-produksi yang berlebihan.
Minyak gas
Badan katup. Rumah pompa. Komponen alat pengeboran bawah tanah. Bagian-bagian ini terpapar tekanan tinggi, cairan korosif, dan lingkungan abrasif. Pemilihan material sangat penting. Baja tahan karat dupleks dan paduan nikel umum digunakan. Pengecoran presisi menghasilkan saluran aliran internal kompleks yang dibutuhkan komponen-komponen ini.

Peralatan Industri
Komponen roda gigi. Lengan tuas. Rakitan braket. Mesin pertanian. Peralatan konstruksi. Konsolidasi komponen merupakan keuntungan utama. Beberapa komponen dicetak sebagai satu bagian. Perakitan disederhanakan. Bobot berkurang. Keandalan meningkat.
Laut
Propeller. Impeller pompa. Komponen sistem air laut. Ketahanan terhadap korosi di air asin sangat penting. Perunggu, perunggu aluminium, dan baja tahan karat dupleks dicetak sesuai bentuk. Pengecoran presisi memberikan permukaan halus yang mengurangi hambatan dan meningkatkan efisiensi.
Makanan Pengolahan
Katup. Fitting. Komponen pompa. Desain sanitasi membutuhkan permukaan yang halus dan tahan korosi. Baja tahan karat adalah material pilihan. Pengecoran presisi menghasilkan komponen tanpa celah atau sudut tajam tempat bakteri dapat bersembunyi. Hasil akhir permukaan memenuhi persyaratan FDA tanpa pemolesan tambahan.
Pertahanan
Komponen senjata api. Suku cadang kedirgantaraan. Komponen kendaraan. Spesifikasi militer menuntut keandalan tinggi. Integritas material sangat penting. Pengecoran presisi memberikan pengulangan dan kontrol kualitas yang dibutuhkan program pertahanan.
Pembangkitan Listrik
Bilah turbin. Komponen turbin gas. Bagian turbin uap. Paduan suhu tinggi diperlukan. Pengecoran presisi menghasilkan bentuk aerodinamis dan geometri pendinginan internal yang memungkinkan peningkatan efisiensi. Proses ini sangat penting untuk pembangkit listrik modern.
Alasan utama memilih pengecoran investasi bervariasi di berbagai industri. Sektor kedirgantaraan membutuhkan saluran pendingin yang kompleks; bidang medis membutuhkan biokompatibilitas dan penyelesaian permukaan; industri otomotif membutuhkan pengurangan berat; dan sektor minyak dan gas membutuhkan ketahanan terhadap korosi. Yang共通 dari industri-industri ini adalah kinerja yang ditawarkan oleh proses ini tidak tertandingi oleh proses lain.
Kapan Sebaiknya Anda Memilih Pengecoran Investasi?
Penggunaan metode pengecoran investasi sebagian besar bergantung pada beberapa pertimbangan praktis. Jika jawaban untuk sebagian besar pertanyaan ini adalah ya, maka proses ini kemungkinan besar sangat cocok.
Geometri Kompleks
Apakah bentuk bagian tersebut sulit atau tidak mungkin dicapai melalui pemesinan? Apakah bagian tersebut memiliki saluran internal, dinding tipis, atau lekukan yang kompleks? Dibandingkan dengan metode pengecoran lainnya, pengecoran investasi lebih cocok untuk menangani fitur-fitur ini.
Persyaratan Presisi
Apakah bagian tersebut memerlukan kontrol dimensi yang ketat? Apakah penyelesaian permukaan sangat penting untuk fungsi atau penampilan? Proses ini menghasilkan coran dengan bentuk mendekati bentuk akhir, sehingga mengurangi atau menghilangkan pengerjaan mesin sekunder.
Bahan-bahan Mahal
Apakah komponen tersebut menggunakan titanium, superpaduan berbasis nikel, atau paduan mahal lainnya? Pengecoran investasi meminimalkan limbah material. Tidak ada serpihan yang dihasilkan, dan akibatnya limbah berkurang. Penghematan biaya yang dihasilkan cukup untuk mengimbangi biaya cetakan.
Volume Produksi Sedang hingga Tinggi
Apakah Anda memproduksi ratusan atau ribuan suku cadang setiap tahun? Biaya cetakan tersebar di seluruh proses produksi. Seiring penurunan biaya per suku cadang, proses ini menjadi hemat biaya.
Langkah Perakitan yang Dikurangi
Bisakah beberapa komponen diintegrasikan ke dalam satu pengecoran? Pengecoran presisi menghilangkan perakitan yang dilas dan menghilangkan kebutuhan akan pengencang, sehingga mengurangi waktu perakitan dan meningkatkan keandalan.
Permukaan Akhir Berkualitas Tinggi
Apakah komponen tersebut memerlukan permukaan yang halus agar berfungsi dengan baik atau memenuhi standar peraturan? Casing keramik dapat memiliki detail halus dan permukaan yang bersih, meminimalkan kebutuhan pemolesan dan penggerindaan.
Kapan Pengecoran Investasi Bukan Pilihan Terbaik?
Proses ini tidak cocok untuk semua situasi. Dalam beberapa kasus, pendekatan yang berbeda diperlukan.
Bagian Ekstra Besar
Bagian dengan diameter atau panjang melebihi 300 milimeter tidak cocok untuk proses ini. Pola lilin akan berubah bentuk, dan cangkang keramik akan menjadi tebal dan rapuh. Pengecoran pasir dapat menangani bagian-bagian besar dengan biaya lebih rendah.
Produksi dalam Jumlah Kecil dan Komponen Sederhana
Braket sederhana atau pelat datar tidak memerlukan pengecoran investasi. Pemesinan dari batang logam lebih cepat, dan pengecoran pasir lebih murah. Penempaan dapat memberikan sifat mekanik yang lebih baik. Dalam produksi batch kecil, biaya cetakan yang terkait dengan pengecoran investasi tidak dapat ditutup kembali.
Produksi Skala Sangat Besar
Pengecoran cetakan (die casting) dapat menghasilkan komponen dalam hitungan detik, sedangkan pengecoran investasi (investment casting) membutuhkan waktu menit atau jam. Untuk volume produksi tahunan yang melebihi 100,000 unit, pengecoran cetakan atau pencetakan (stamping) lebih ekonomis. Perbedaan waktu siklus adalah faktor penentu.
Komponen yang Lebih Cocok untuk Penempaan atau Pemesinan
Komponen struktural berkekuatan tinggi biasanya diproduksi dengan cara penempaan. Proses ini menawarkan struktur butiran yang unggul dan umur kelelahan yang lebih panjang. Bagian silindris atau prisma sederhana lebih hemat biaya untuk diproduksi melalui pemesinan. Pengecoran lilin hilang bukanlah proses yang ideal untuk semua aplikasi.
Proses ini khusus dan unggul di bidang-bidang tertentu. Jika aplikasi berada di luar cakupan ini, metode lain lebih tepat. Proses harus dipilih berdasarkan karakteristik komponen, bukan sebaliknya.
Mengapa Memilih NOBLE untuk Pengecoran Investasi dan Manufaktur Presisi?
Proses yang tepat itu penting. Mitra yang tepat sama pentingnya. NOBLE menyediakan lebih dari sekadar manufaktur. Kami menghadirkan solusi teknik dan produksi mulai dari konsep hingga produk jadi.
Layanan Manufaktur Komprehensif
NOBLE menangani pemrosesan logam dan plastik. Kemampuan yang luas. Berbagai industri. Prototipe tunggal atau produksi volume tinggi—tim teknik dan produksi bekerja sama erat dengan pelanggan melalui setiap tahap proyek.
Dari Desain hingga Perakitan
Produksi hanyalah sebagian dari cerita. NOBLE menyediakan solusi menyeluruh. Kami berkolaborasi sejak tahap desain awal. Rekomendasi teknis meningkatkan kemampuan manufaktur, mengurangi biaya produksi, dan meningkatkan kinerja produk.
Alur kerja terintegrasi kami mencakup:
- Dukungan Desain Produk
- Tinjauan Teknik
- Pemilihan Bahan
- Pembuatan Prototipe
- Produksi massal
- Pengobatan permukaan
- Majelis
- Inspeksi terakhir
- Pengemasan dan Pengiriman
Pendekatan terpadu ini menyederhanakan pengembangan. Kualitas yang konsisten dipertahankan sepanjang proses. Tidak ada kesenjangan transisi. Tidak ada saling menyalahkan.
Kualitas yang Dapat Anda Percayai
Kualitas adalah fondasi dari setiap proyek. NOBLE beroperasi di bawah sistem manajemen kualitas yang diakui secara internasional.
Sertifikasi kami meliputi:
- ISO 9001: 2015 – Sistem Manajemen Mutu
- ISO 13485: 2016 – Sistem Manajemen Mutu untuk Perangkat Medis
Sertifikasi ini menunjukkan komitmen kami terhadap kualitas, pengendalian proses, ketertelusuran, dan kepuasan pelanggan di berbagai industri.
FAQ (Pertanyaan Umum)
Apa saja keunggulan utama dari pengecoran investasi?
Akurasi dimensi tinggi, hasil akhir permukaan yang sangat baik, kemampuan untuk menghasilkan geometri kompleks, pilihan material yang luas, dan limbah material minimal.
Apa saja kekurangan dari pengecoran investasi?
Biaya perkakas yang tinggi, waktu tunggu yang lebih lama, keterbatasan ukuran, dan tingkat produksi yang lebih lambat dibandingkan dengan pengecoran cetakan.
Mengapa pengecoran investasi lebih mahal?
Pembuatan cetakan lilin dan pembuatan cangkang keramik merupakan proses yang padat karya dan memakan waktu. Proses ini membutuhkan beberapa tahapan dan operator terampil, yang menyebabkan biaya per bagian meningkat pada volume produksi rendah.
Logam apa saja yang dapat digunakan dalam pengecoran investasi?
Baja karbon, baja tahan karat, baja perkakas, paduan aluminium, kuningan, perunggu, paduan titanium, superpaduan berbasis nikel, dan paduan berbasis kobalt.
Apakah pengecoran investasi cocok untuk produksi massal?
Ya, untuk volume produksi sedang hingga tinggi di mana biaya perkakas diamortisasi selama produksi dalam jumlah besar. Untuk volume produksi yang sangat tinggi, pengecoran cetakan mungkin lebih cepat dan lebih murah.
Seberapa akurat casting investasi?
Toleransi umum berkisar antara ±0.1 mm hingga ±0.2 mm, tergantung pada ukuran dan geometri komponen. Beberapa fitur dapat memiliki toleransi yang lebih ketat dengan pengendalian proses.
Industri apa saja yang umumnya menggunakan pengecoran investasi?
Dirgantara, otomotif, medis, minyak dan gas, peralatan industri, kelautan, pengolahan makanan, pertahanan, dan pembangkit listrik.
Apa perbedaan antara pengecoran investasi dan pengecoran pasir?
Pengecoran investasi menawarkan toleransi yang lebih ketat, hasil akhir permukaan yang lebih halus, dan kemampuan untuk menghasilkan fitur internal yang kompleks. Pengecoran pasir menangani bagian yang lebih besar dan memiliki biaya perkakas yang lebih rendah tetapi menghasilkan permukaan yang lebih kasar dan toleransi yang lebih longgar.
Bisakah pengecoran investasi menghasilkan komponen berdinding tipis?
Ya. Ketebalan dinding hingga 1 mm dapat dicapai. Proses cangkang keramik dan pola lilin memungkinkan pembuatan sayatan tipis tanpa distorsi.







