

Pencetakan vakum silikon adalah proses modern umum yang cocok untuk pembuatan prototipe cepat dan produksi dalam jumlah kecil. Komponen dapat dilepas dari cetakan dengan cepat, dengan hasil akhir permukaan yang sangat baik, dan sifat materialnya konsisten dengan silikon kelas produksi massal.
Namun, cacat tidak dapat dihindari—seperti gelembung udara, pengisian yang tidak sempurna, ketidaksempurnaan permukaan, dan perubahan bentuk. Proses ini relatif sensitif; bahkan perubahan kecil pada material, cetakan, atau tingkat vakum dapat menyebabkan masalah serius.
Cacat Umum pada Pengecoran Vakum Silikon
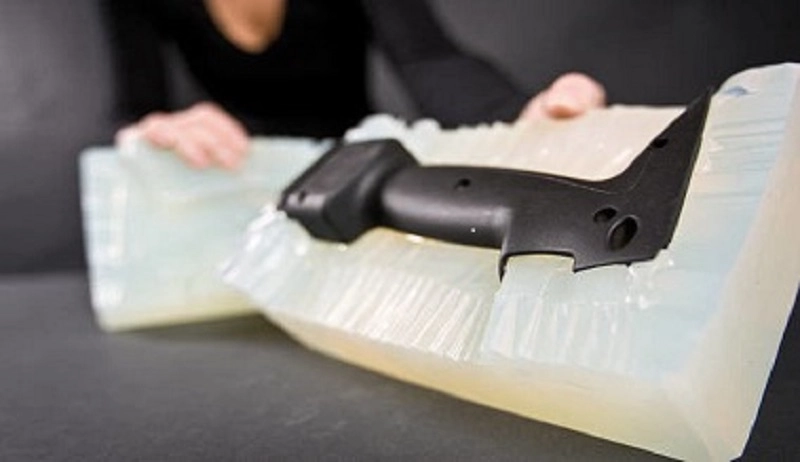
Pernahkah Anda menemukan cacat pada proses pengecoran vakum silikon? Contohnya termasuk gelembung, permukaan yang kasar, dan kelebihan material (flash). Masing-masing cacat ini dapat memengaruhi penampilan, dimensi, sifat mekanik, atau efisiensi produksi. Memahami cacat-cacat ini adalah langkah pertama untuk menghilangkannya.
Gelembung Udara (Ruang Kosong)
Udara yang terperangkap membentuk rongga. Pori-pori internal melemahkan kekuatan bagian, sementara lubang-lubang kecil di permukaan mengganggu hasil akhir permukaan. Ada beberapa penyebabnya—degassing yang tidak cukup, waktu penahanan vakum yang tidak memadai, dan desain saluran ventilasi cetakan yang tidak tepat.
Tindakan pencegahan meliputi penghilangan gas yang tepat. Resin harus dibiarkan beristirahat dalam jangka waktu yang cukup di bawah vakum. Cetakan harus dilengkapi dengan saluran ventilasi untuk memungkinkan udara keluar selama proses pengisian resin. Tingkat vakum harus memenuhi persyaratan material.
Tembakan Pendek
Saat Anda membuka cetakan, Anda menemukan bahwa cetakan belum terisi penuh, bagian yang dihasilkan tidak lengkap, dan detail reproduksinya buruk. Penyebabnya sederhana. Ini mungkin disebabkan oleh viskositas resin yang berlebihan atau injeksi material yang tidak mencukupi. Atau, campuran tersebut mungkin sudah mulai mengeras sebelum rongga terisi penuh.
Mengatasi pengisian yang tidak sempurna memerlukan penyesuaian proses. Tingkatkan volume material. Kurangi viskositas resin melalui pemanasan awal. Persingkat interval waktu antara pencampuran dan injeksi.
flash
Lapisan tipis resin merembes keluar di sepanjang garis pemisah. Tepi bagian tersebut tidak rata, dengan kelebihan material (flash). Keausan cetakan dapat menyebabkan kebocoran. Ketidaksejajaran dapat menyebabkan resin meluap. Tekanan injeksi yang berlebihan dapat memaksa resin meluap.
Adanya sisa material yang menempel (flash) adalah gejala—cetakan Anda perlu perawatan. Penyelarasan harus diperiksa. Tekanan injeksi harus disesuaikan dengan material dan geometri.
halaman melengkung
Bagian-bagian mengalami distorsi setelah dilepas dari cetakan. Bagian yang besar dan tipis paling rentan. Komponen yang pipih melengkung. Bagian yang panjang membengkok. Penyebabnya adalah perbedaan tegangan pengerasan atau pendinginan. Satu bagian mengeras lebih cepat daripada bagian lainnya. Tegangan internal menarik bagian tersebut keluar dari bentuknya.
Pencegahan berfokus pada pengeringan yang seragam. Sesuaikan suhu oven. Pastikan distribusi panas merata. Ubah geometri bagian untuk mengurangi transisi dari tebal ke tipis.
Cacat Permukaan
Goresan. Lubang. Permukaan kasar. Permukaan tidak halus. Pola utama mungkin memiliki ketidaksempurnaan. Permukaan cetakan mungkin rusak. Resin itu sendiri mungkin membentuk permukaan yang kasar.
Solusinya adalah pengendalian mutu di setiap tahap. Periksa pola utama. Lindungi permukaan cetakan. Kendalikan kondisi resin.
Ketidakakuratan Dimensi
Bagian-bagiannya di luar toleransi. Lubang-lubangnya tidak sejajar. Antarmuka tidak terpasang dengan benar. Tiga faktor menyebabkan masalah ini: penyusutan cetakan silikon, penyusutan resin, dan perubahan suhu selama proses pengeringan.
Kompensasi memerlukan data empiris. Ukur penyusutan pada cetakan dan resin. Sesuaikan dimensi pola utama sesuai dengan data tersebut. Kendalikan suhu pengeringan.
Penyembuhan Tidak Lengkap
Bagian-bagiannya tetap lunak. Lengket. Kurang kuat secara mekanis. Penyebabnya sederhana: resin tidak sepenuhnya mengalami pengikatan silang. Rasio pencampuran yang salah. Pencampuran yang tidak memadai. Kondisi pengeringan yang buruk. Kontaminasi dari bahan pelepas cetakan.
Solusinya adalah disiplin proses. Verifikasi rasio resin. Perpanjang waktu pencampuran. Pertahankan suhu oven. Bersihkan cetakan di antara setiap siklus.
Variasi Warna
Bagian-bagian dari batch yang sama terlihat berbeda. Satu berwarna terang. Satu berwarna gelap. Pencampuran pigmen tidak konsisten. Batch resin bervariasi. Kondisi pengeringan mengubah warna.
Standardisasi itu efektif. Gunakan kemasan pigmen yang sudah ditimbang sebelumnya. Kalibrasi peralatan pencampuran. Kendalikan siklus pengeringan.
Kedelapan cacat ini mencakup sebagian besar masalah dalam pengecoran vakum silikon. Masing-masing memiliki penyebab. Masing-masing memiliki solusi. Bagian selanjutnya menunjukkan cara menerapkan solusi tersebut.
Penyebab Cacat Pengecoran Vakum
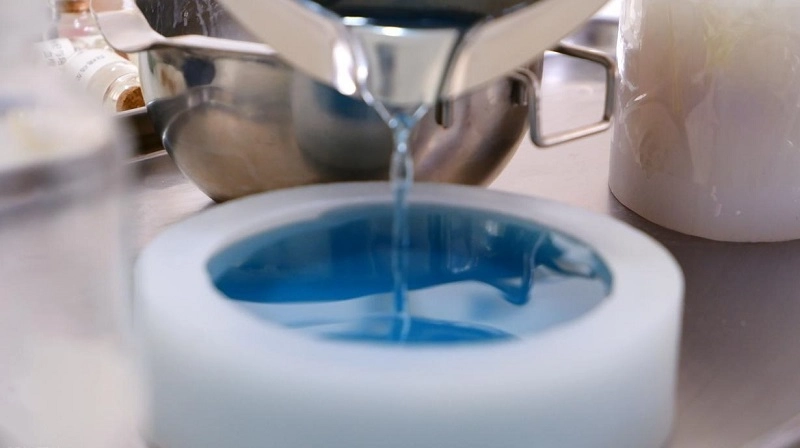
Cacat hanyalah gejala; penyebab sebenarnya terletak pada tingkat yang lebih dalam. Jika hanya masalah permukaan yang ditangani, masalah akan muncul kembali; hanya dengan mengidentifikasi akar penyebabnya, masalah dapat diselesaikan sepenuhnya. Lima kategori berikut mencakup sebagian besar penyebab kegagalan dalam pengecoran vakum silikon.
Masalah Material
Resin adalah kunci dari keseluruhan proses. Resin berkualitas rendah akan menghasilkan komponen yang tidak memenuhi standar.
Resin yang sudah kedaluwarsa telah kehilangan reaktivitasnya, sehingga menyebabkan pengerasan yang tidak sempurna dan membuat bagian-bagian yang dihasilkan menjadi lunak.
Rasio pencampuran yang salah dapat menyebabkan ketidakseimbangan stoikiometri. Terlalu banyak bahan dasar akan membuat bagian-bagiannya lengket; terlalu banyak bahan pengeras akan membuatnya rapuh.
Kontaminasi kelembapan berasal dari lingkungan penyimpanan yang lembap. Air bereaksi dengan resin, menghasilkan gelembung yang menurunkan sifat mekanisnya.
Kondisi penyimpanan yang buruk—suhu tinggi, paparan cahaya, dan udara—dapat menurunkan sifat-sifat material bahkan sebelum masuk ke dalam cetakan.
Ketidakcocokan material dapat menyebabkan delaminasi atau kegagalan perekatan antar lapisan atau sisipan.
Langkah pertama adalah memeriksa materialnya. Jika resinnya berkualitas buruk, tidak ada hal lain yang dapat membantu.
Masalah Desain Cetakan
Cetakan menentukan bentuk bagian tersebut. Desain yang tidak tepat pasti akan mengakibatkan kualitas bagian yang buruk.
Lokasi pintu gerbang menentukan aliran material cair. Lokasi pintu gerbang yang tidak tepat dapat menyebabkan turbulensi. Turbulensi memerangkap udara, yang menyebabkan terbentuknya kantung udara.
Ventilasi yang tidak memadai mencegah udara keluar. Udara terkompresi yang tidak dapat keluar menyebabkan lubang-lubang pada bagian tersebut.
Desain garis pemisah yang tidak tepat dapat mengakibatkan terjadinya kelebihan material atau robekan pada bagian tersebut selama proses pelepasan dari cetakan.
Desain cetakan yang buruk dapat mencegah resin mengalir secara merata, menyebabkan pengisian yang tidak memadai dan, akibatnya, distorsi pada bagian yang dicetak.
Cetakan adalah alat produksi, dan desainnya harus memenuhi persyaratan proses.
Kesalahan Parameter Proses
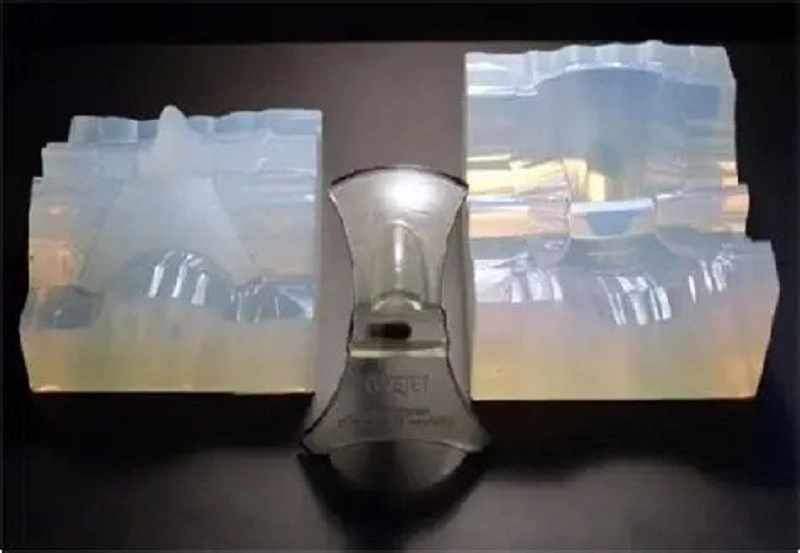
Mesin ini beroperasi sepenuhnya sesuai petunjuk; pengaturan yang salah akan menyebabkan hasil yang salah.
Apakah vakumnya terlalu rendah? Udara yang terperangkap dalam resin akan membentuk gelembung.
Apakah kecepatan penuangan terlalu cepat? Turbulensi memerangkap udara. Kecepatan penuangan terlalu lambat. Resin mengeras sebelum mengisi cetakan.
Jika suhu pengeringan terlalu rendah, reaksinya tidak akan sempurna; jika terlalu tinggi, akan menyebabkan bagian tersebut terbakar.
Jika waktu pengeringan terlalu singkat, bagian tersebut tidak akan mengering dengan sempurna; jika terlalu lama, cetakan akan rusak.
Jika bagian tersebut dilepas dari cetakan terlalu dini, maka akan robek; jika terlalu lambat, maka akan menempel pada cetakan.
Setiap parameter memiliki rentang optimal. Selama tetap berada dalam rentang ini, kualitas komponen akan memuaskan; begitu melebihi rentang ini, akan terjadi cacat.
Kesalahan Operator
Proses pencetakan vakum silikon dapat diotomatisasi, tetapi peran operator tetap sangat penting.
Jika pengoperasian manual tidak konsisten, mesin akan memulai dari kondisi yang berbeda setiap kali. Akibatnya, komponen akhir yang dihasilkan tidak akan konsisten.
Jika resin tidak diukur secara akurat, rasio pencampuran akan salah, dan hasil pengerasan tidak akan sesuai harapan.
Jika resin tidak tercampur dengan benar, sebagian resin yang tidak tercampur akan tetap berada di dasar wadah. Resin yang tidak tercampur ini kemudian akan mengalir ke dalam cetakan, dan bagian tersebut tidak akan mengeras dengan sempurna.
Kesalahan umum dalam penanganan meliputi kontaminasi dari minyak kulit, penggunaan terlalu banyak bahan pelepas cetakan, dan menjatuhkan alat secara tidak sengaja.
Cara terbaik untuk menghindari masalah ini adalah melalui pelatihan yang tepat, prosedur operasi standar, dan pengawasan yang cermat.
Keausan Cetakan
Cetakan silikon adalah barang habis pakai. Setiap siklus pencetakan menyebabkan keausan.
Tanda pertama adalah kilatan. Garis pemisah mulai aus, dan resin mulai bocor dari cetakan. Kemudian muncul perubahan dimensi. Cetakan menjadi lebih lunak dan mulai meregang. Dimensi kritis mulai berubah.
Saat permukaan cetakan aus, permukaan bagian menjadi lebih kasar, dan detail halus secara bertahap hilang. Konsistensi bagian juga menurun. Beberapa bagian pertama biasanya bagus, tetapi beberapa bagian terakhir mungkin menjadi barang yang tidak layak pakai.
Untuk menghindari masalah ini, pantau masa pakai cetakan dan ganti cetakan pada waktu yang tepat. Jangan menggunakannya melebihi masa pakainya.
Kelima kategori ini mencakup akar penyebab utama cacat pada pengecoran vakum silikon. Dengan menemukan dan menyelesaikan masalah-masalah ini secara sistematis, tingkat cacat dapat dikurangi, hasil produksi dapat ditingkatkan, dan produksi dapat berjalan lebih lancar.
Cara Mencegah Cacat pada Pengecoran Vakum Silikon
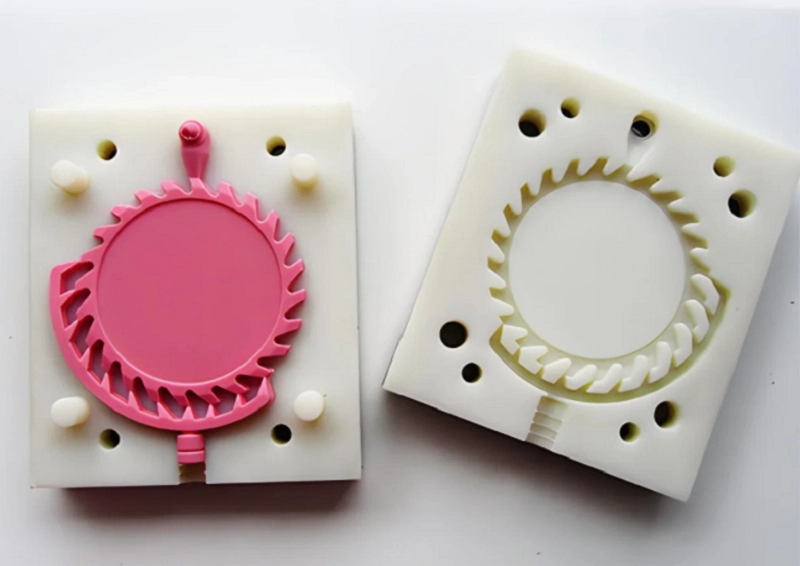
Pencegahan jauh lebih murah daripada pengerjaan ulang. Dengan menyelesaikan akar penyebab cacat secara sistematis, hasil produksi dapat ditingkatkan. Sembilan area berikut mencakup metode praktis yang telah terbukti efektif dalam pengecoran vakum silikon.
Meningkatkan Kualitas Pola Utama
Pola induk menentukan segalanya. Hasil akhir permukaannya menjadi hasil akhir permukaan bagian akhir, dan akurasi dimensinya menentukan toleransi akhir. Pola induk yang buruk akan selalu menghasilkan bagian yang buruk.
Selesaikan pola utama dengan hati-hati. Amplas dan poles permukaan untuk menghilangkan semua goresan.
Bersihkan pola utama secara menyeluruh. Debu dan sidik jari dapat berpindah ke cetakan silikon, dan cetakan tersebut akan mentransfer cacat ini ke setiap bagian hasil coran.
Periksa akurasi dimensi. Ukur fitur-fitur penting dan pastikan pola utama sesuai dengan persyaratan desain. Ini adalah titik pemeriksaan kualitas pertama dalam proses produksi. Jangan abaikan hal ini.
Optimize Desain cetakan
Cetakan adalah dasar dari seluruh proses. Cetakan yang dirancang dengan baik membuat produksi lebih lancar, sementara desain yang buruk akan menyebabkan cacat berulang.
Tempatkan gerbang pada lokasi yang tepat agar resin mengalir dengan lancar dan menghindari turbulensi yang dapat menimbulkan gelembung.
Tambahkan ventilasi yang cukup. Udara harus keluar dengan lancar saat resin mengisi cetakan. Ventilasi yang buruk atau ventilasi yang tersumbat akan memerangkap udara, menyebabkan rongga dan gelembung udara.
Rancang garis pemisah dengan hati-hati. Lokasi garis pemisah yang buruk dapat menyebabkan kelebihan material (flash) dan membuat proses pelepasan cetakan menjadi lebih sulit.
Desain cetakan yang baik mengikuti aliran alami resin, bukan memaksanya melawan aliran tersebut.
Siapkan Resin dengan Benar
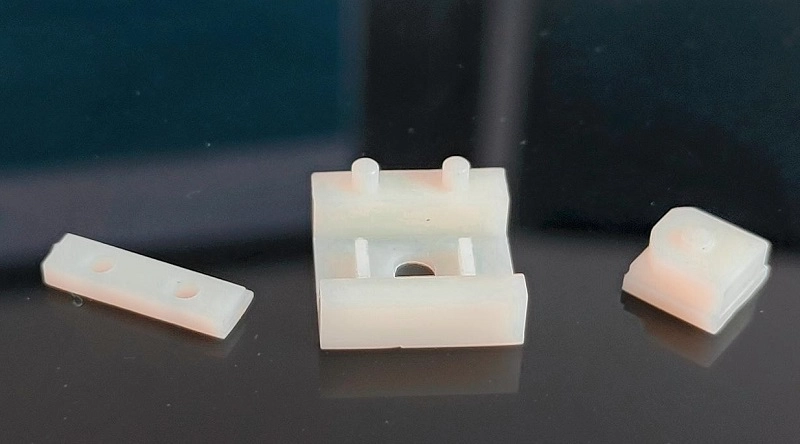
Persiapan resin adalah langkah kunci untuk memastikan hasil produksi yang konsisten.
Gunakan timbangan untuk pengukuran yang akurat. Ikuti rasio pencampuran yang benar dengan ketat.
Aduk hingga rata. Kerok bagian samping dan bawah wadah untuk memastikan semua bahan tercampur merata. Pengadukan yang kurang baik dapat menyebabkan beberapa area tetap tidak mengeras.
Lakukan penghilangan gelembung udara dengan vakum. Pertahankan resin dalam kondisi vakum cukup lama untuk menghilangkan udara yang terlarut. Menghilangkan gelembung di permukaan saja tidak cukup. Gelembung udara di dalam resin juga harus dihilangkan.
Tangani bahan-bahan dengan hati-hati. Kontaminasi dari minyak, kelembapan, atau resin lama dapat merusak seluruh batch.
Mengontrol Kondisi Vakum
Vakum digunakan tidak hanya untuk menghilangkan gas tetapi juga untuk membantu resin mengisi cetakan.
Atur tingkat vakum yang tepat. Jika vakum terlalu rendah, udara akan tetap terperangkap. Jika terlalu tinggi, resin dapat mendidih, sehingga menimbulkan cacat baru.
Kendalikan waktu vakum. Resin harus tetap dalam kondisi vakum selama proses penghilangan gas dan penuangan. Cetakan harus benar-benar dikosongkan sebelum resin dimasukkan.
Pertahankan Kondisi Pengeringan yang Tepat
Proses pengerasan mengubah resin cair menjadi bagian padat. Jika kondisi tidak dikontrol dengan benar, bagian tersebut mungkin tidak mengeras sepenuhnya atau dapat mengalami deformasi.
Kendalikan suhu oven. Perbedaan suhu hanya beberapa derajat dapat mengubah kecepatan pengeringan. Suhu yang tidak merata di dalam oven dapat menyebabkan kinerja komponen yang tidak konsisten.
Tetapkan waktu pengeringan yang tepat. Bagian yang kurang kering akan lunak dan lemah, sedangkan bagian yang terlalu kering dapat menjadi rapuh.
Pantau kondisi lingkungan. Kelembapan dan aliran udara dapat memengaruhi hasil pengeringan.
Tangani Cetakan Silikon dengan Hati-hati
Cetakan silikon relatif rapuh. Penggunaan yang tidak tepat akan mempercepat keausan cetakan.
Lepaskan bagian tersebut dari cetakan dengan hati-hati. Jangan paksa bagian tersebut keluar. Gunakan tekanan udara atau lepaskan bagian tersebut dari cetakan dengan hati-hati.
Hindari menggunakan alat abrasif untuk membersihkan cetakan. Metode pembersihan yang kasar dapat merusak permukaan rongga cetakan.
Simpan cetakan dalam posisi datar dan bersih. Lindungi dari cahaya, suhu tinggi, dan tekanan.
Periksa cetakan secara berkala. Periksa apakah ada sobekan, garis pemisah yang aus, dan penuaan permukaan. Ganti cetakan sebelum mulai menghasilkan komponen yang cacat.
Merancang Komponen agar Mudah Diproduksi
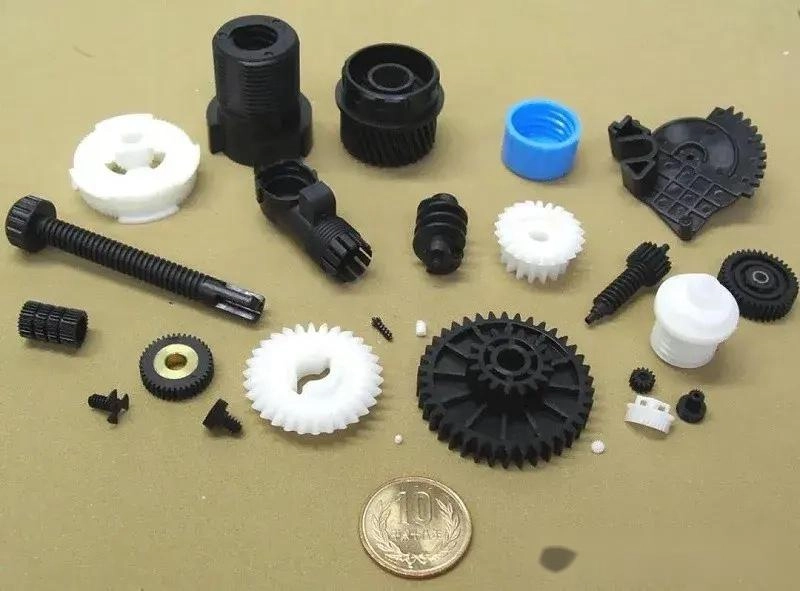
Pertahankan ketebalan dinding yang seragam. Bagian yang tebal mungkin menyusut tidak merata, sedangkan bagian yang tipis mungkin tidak terisi dengan baik.
Kurangi bagian yang menjorok ke dalam (undercut). Undercut yang dalam meningkatkan tekanan pada cetakan selama proses pelepasan dari cetakan dan dapat menyebabkan kerusakan.
Tambahkan sudut yang membulat. Sudut yang tajam menciptakan titik tekanan dan dapat memerangkap udara.
Perbaiki jalur aliran. Resin harus mencapai setiap area detail rongga. Desain tidak boleh menghalangi aliran resin.
Standarisasi Prosedur Operasional
Dokumentasikan setiap langkah, termasuk persiapan resin, penghilangan gelembung udara, penuangan, pengeringan, pelepasan dari cetakan, dan inspeksi.
Operator kereta api. Semua orang harus mengikuti prosedur pengoperasian yang sama. Perbedaan dalam metode pengoperasian dapat menyebabkan variasi dalam kualitas suku cadang.
Gunakan kontrol proses. Tetapkan parameter proses, pantau secara terus menerus, dan lakukan penyesuaian jika terjadi penyimpangan.
Melakukan Inspeksi Kualitas Rutin
Inspeksi membantu menemukan masalah sejak dini. Semakin dini masalah ditemukan, semakin mudah untuk memperbaikinya.
| Inspeksi visual | Cacat permukaan biasanya dapat dilihat secara langsung, termasuk retakan, lubang, kilatan cahaya, dan perbedaan warna. |
| Pengukuran Dimensi | Dimensi kritis harus tetap dalam batas toleransi. |
| Perbandingan Berat | Komponen dengan rongga internal memiliki bobot lebih ringan daripada komponen padat. |
| Pengujian Perakitan | Komponen-komponen harus terpasang dengan benar. Jika tidak, hal itu mungkin mengindikasikan adanya perubahan dalam proses. |
| Pengujian Fungsional | Komponen harus memenuhi persyaratan penggunaan sebenarnya dan diuji dalam kondisi yang diharapkan. |
Sembilan metode pencegahan ini mencakup seluruh proses pencetakan vakum silikon. Terapkan secara sistematis untuk mengurangi tingkat cacat, meningkatkan hasil produksi, dan membuat produksi lebih stabil dan dapat diprediksi.
Bermitra dengan NOBLE untuk Solusi Pengecoran Vakum Silikon
NOBLE berspesialisasi dalam pengolahan logam dan plastik. Pekerjaan kami bukan hanya tentang membuat komponen. Ini tentang menyediakan solusi lengkap. Pelanggan yang membutuhkan komponen dan rakitan yang andal dan berkualitas tinggi memilih untuk bekerja sama dengan kami.
Kami mendukung proyek dari tahap awal, termasuk dukungan desain, pembuatan prototipe, manufaktur, penyelesaian akhir, dan perakitan. Semua proses dapat diselesaikan di bawah satu atap.
Keahlian teknik kami, kemampuan pemrosesan tingkat lanjut, dan manajemen kualitas yang ketat bekerja sama untuk menjaga seluruh proses tetap terhubung. NOBLE membantu pelanggan mengubah ide menjadi produk siap produksi secara efisien.
Kemampuan Manufaktur Komprehensif dari Desain hingga Perakitan
Satu pemasok tunggal dapat menangani seluruh rantai produksi, sehingga menghilangkan kebutuhan untuk mengoordinasikan banyak mitra manufaktur.
Dukungan desain dan bantuan teknik membantu mengoptimalkan desain produk, meningkatkan kemampuan manufaktur, dan memberikan panduan pemilihan material, sehingga meningkatkan efisiensi produksi.
Pengembangan prototipe mendukung validasi yang cepat. Sebelum beralih ke produksi skala penuh, solusi produksi volume rendah dapat digunakan untuk menguji dan meningkatkan desain.
Pengolahan logam meliputi pemesinan CNC , fabrikasi lembaran logam , dan penyelesaian permukaan. Kemampuan ini mendukung struktur yang kompleks dan toleransi yang ketat.
Pengolahan plastik mencakup berbagai teknologi manufaktur, termasuk pencetakan vakum silikon dan pencetakan injeksi . Metode manufaktur plastik yang tepat dipilih berdasarkan aplikasi produk.
Penyelesaian permukaan dan pemrosesan sekunder lebih lanjut meningkatkan tampilan dan kinerja produk, termasuk pelapisan, tekstur, dan operasi pasca-pemrosesan tambahan.
Perakitan dan integrasi produk akhir memberikan pengiriman yang lengkap. Bukan hanya komponen individual, tetapi rakitan jadi yang siap digunakan.
Manajemen Mutu Tersertifikasi Sesuai Standar Internasional
ISO 9001:2015 menunjukkan sistem manajemen mutu yang konsisten, termasuk pengendalian proses, peningkatan berkelanjutan, dan manajemen kepuasan pelanggan.
ISO 13485:2016 mendukung pembuatan alat kesehatan dengan proses yang terkontrol, dokumentasi, ketertelusuran, dan persyaratan kualitas yang ketat.
Sertifikasi ini menentukan standar operasional harian NOBLE. Pelanggan di industri yang menuntut standar tinggi mengandalkan sistem ini untuk jaminan kualitas yang andal.
FAQ (Pertanyaan Umum)
Berapa banyak bagian yang biasanya dapat dihasilkan oleh cetakan silikon?
Cetakan silikon biasanya menghasilkan 20 hingga 30 bagian. Bagian yang sederhana dapat mencapai sekitar 40 bagian. Desain yang kompleks atau bagian yang menyebabkan lebih banyak keausan selama pelepasan cetakan akan mengurangi masa pakai cetakan lebih cepat.
Masa pakai cetakan juga bergantung pada suhu resin, kondisi pengeringan, dan metode penanganan. Pantau kinerja cetakan dan ganti cetakan sebelum kerusakan menjadi sering terjadi.
Apa penyebab gelembung dalam pengecoran vakum?
Gelembung biasanya muncul karena proses penghilangan gas yang tidak memadai. Resin harus tetap berada di bawah vakum cukup lama untuk melepaskan udara yang terlarut.
Udara yang terperangkap di dalam cetakan adalah penyebab umum lainnya. Ventilasi yang buruk mencegah udara keluar. Metode penuangan yang salah juga dapat menyebabkan masuknya udara selama proses pemindahan resin.
Bisakah bagian hasil pengecoran vakum yang melengkung diperbaiki?
Beberapa bagian yang cacat dapat diperbaiki. Distorsi ringan dapat dikoreksi melalui pemanasan terkontrol dan perlengkapan yang tepat.
Namun, bagian dengan lekukan kompleks atau deformasi parah biasanya tidak dapat diperbaiki. Pencegahan lebih baik daripada perbaikan. Kendalikan suhu pengeringan dan hindari transisi mendadak antara bagian tebal dan tipis.
Seberapa akuratkah pencetakan vakum silikon?
Toleransi dimensi tipikal berkisar antara ±0.10 mm dan ±0.30 mm. Kualitas pola master menentukan akurasi maksimum yang dapat dicapai. Penyusutan resin menyebabkan perubahan dimensi, dan keausan cetakan meningkatkan toleransi seiring waktu.
Mengapa cetakan silikon bisa aus?
Cetakan silikon secara bertahap mengalami degradasi karena berbagai faktor.
Siklus pengecoran berulang menyebabkan kelelahan mekanis. Tekanan selama pelepasan cetakan dapat merusak permukaan rongga cetakan. Bahan kimia dalam resin secara bertahap dapat memengaruhi kinerja silikon, dan suhu tinggi dapat mempercepat penuaan cetakan.






