
Pengantar
Cangkir vakum adalah fitur umum baik dalam kehidupan sehari-hari maupun di lingkungan industri. Baik Anda mengangkat benda besar atau menggantung tas di dinding, cangkir vakum selalu ada.
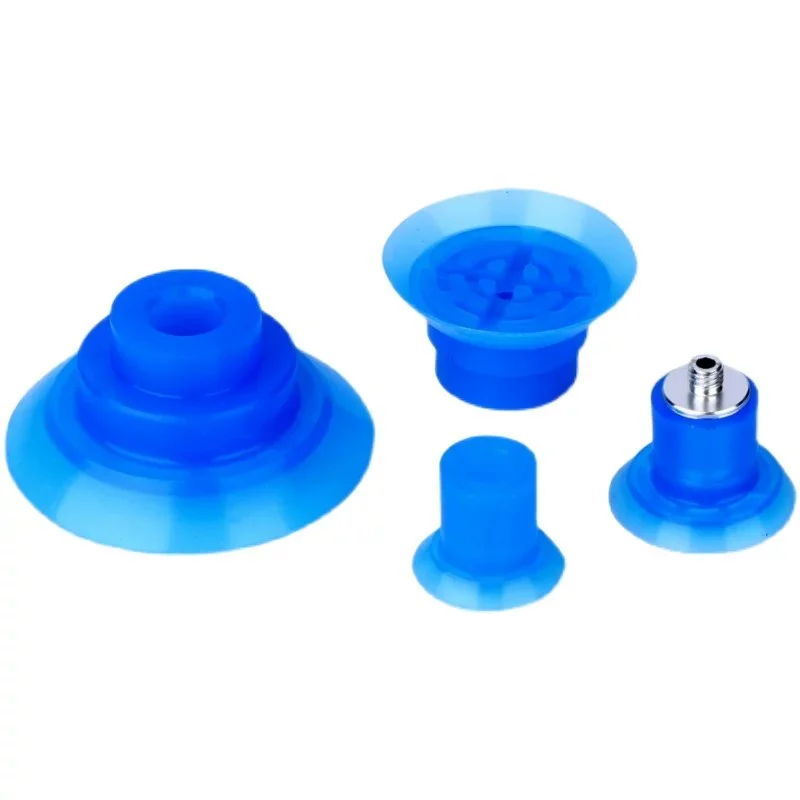
Cangkir hisap biasanya terdiri dari dua bagian: badan cangkir hisap dan bibir penyegel yang fleksibel. Cangkir hisap logam umumnya ditemukan di lingkungan industri, sedangkan orang biasanya memilih model plastik atau silikon dalam kehidupan sehari-hari. Dalam bab ini, kita akan fokus pada cangkir hisap plastik.
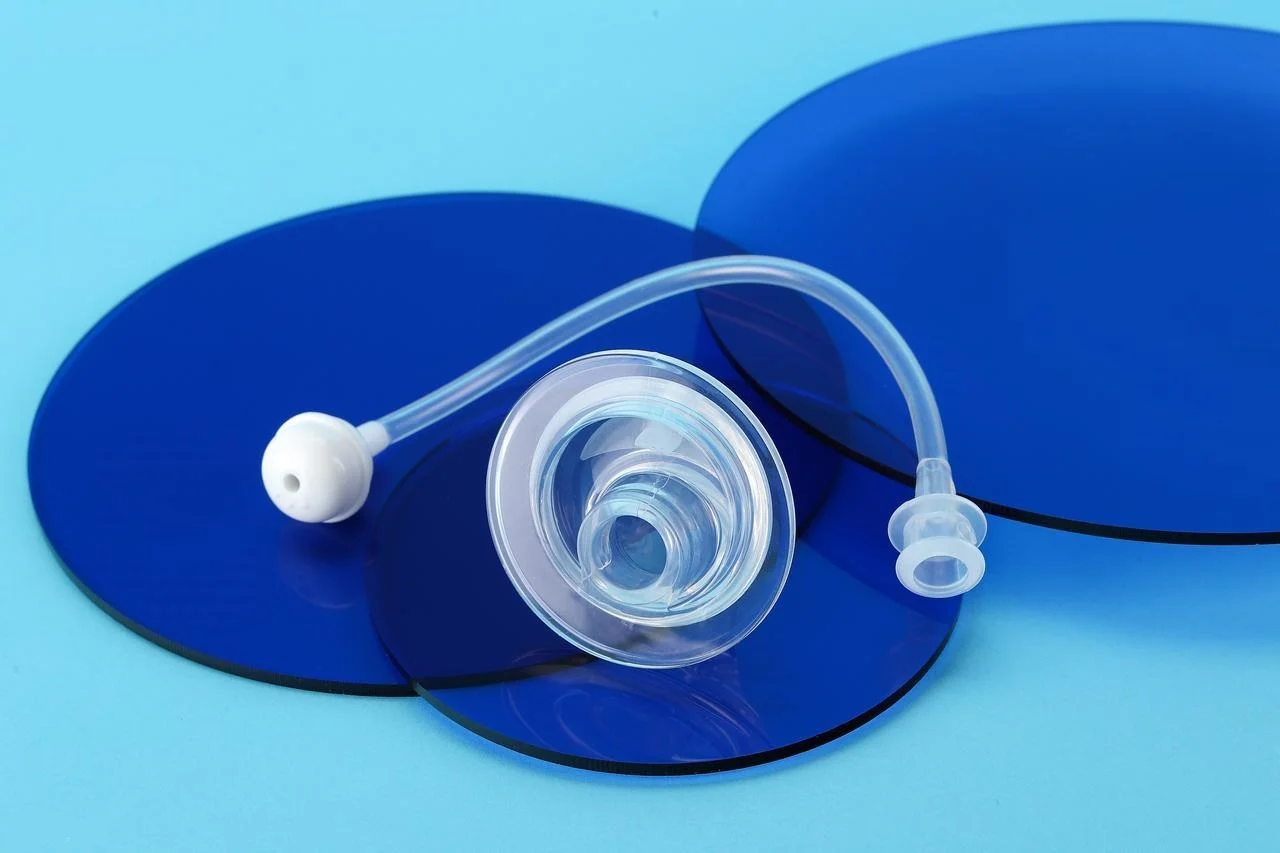
Plastik memberikan struktur yang kaku. Cangkir membutuhkan kerangka yang kokoh untuk mentransfer gaya tanpa runtuh. Silikon memberikan bibir penyegel yang fleksibel. Bibir tersebut menyesuaikan diri dengan permukaan yang tidak rata. Ini menciptakan segel vakum.
Langkah demi Langkah: Proses Manufaktur Inti
Produksi massal cangkir vakum tidak melibatkan fabrikasi logam. Tidak ada pengelasan. Tidak ada pemesinan blok mentah. Teknologi yang dominan adalah proses pencetakan. Orang menuangkan material ke dalam rongga. Rongga tersebut membentuk bagian tersebut.
1. Badan Plastik Cetakan Injeksi (Komponen Kaku)
Klien menggunakan cetakan injeksi plastik untuk bodi kaku. Material umum meliputi ABS, PC, dan nilon. Mesin cetakan injeksi melelehkan butiran plastik. Material cair tersebut kemudian dipaksa masuk ke dalam rongga cetakan baja. Waktu siklus berkisar antara 15 hingga 60 detik, tergantung pada ukuran bagian dan ketebalan dinding.
Pembuatan prototipe cepat seringkali berperan di sini. Bodi plastik yang dicetak 3D memungkinkan orang untuk menguji kecocokan dan fungsinya tanpa harus menunggu alat cetak yang kokoh. Setelah desainnya disetujui, cetakan produksi pun dibuat.
2. Cetakan Bibir Silikon (Elemen Penyegel Fleksibel)
Ada dua proses yang mendominasi di sini. Orang-orang memilih berdasarkan volume dan persyaratan presisi.
- Kompresi cetakan bekerja Untuk volume yang lebih rendah, biaya perkakas lebih rendah. Sebuah cetakan silikon yang telah dibentuk sebelumnya dimasukkan ke dalam rongga yang dipanaskan. Mesin pres menutup. Panas dan tekanan membentuk material tersebut. Waktu siklus lebih lama, tetapi investasi awal lebih kecil.
- Karet Silikon Cair (LSR)Injeksi mampu menangani volume tinggi. Presisinya lebih baik. Dua komponen cair dicampur dan disuntikkan langsung ke dalam cetakan yang dipanaskan. Proses pengerasan terjadi di dalam rongga cetakan. Waktu siklus lebih pendek. Biaya perkakas lebih tinggi. LSR digunakan untuk aplikasi yang menuntut konsistensi tinggi.
3. Ikatan Kritis: Menggabungkan Silikon dengan Plastik
Langkah ini menentukan keberhasilan atau kegagalan cangkir tersebut. Bibir silikon harus tetap menempel pada badan plastik. Ada dua metode yang tersedia.
- cetakan berlebihan is Metode yang disukai untuk produksi massal. Badan plastik ditempatkan ke dalam cetakan kedua. Silikon cair disuntikkan langsung ke atasnya. Ikatan kimia terbentuk di antarmuka. Tidak diperlukan perekat. Sambungan bersifat permanen.
- Pasca Cetakan Perekat Perekatan berfungsi sebagai alternatif. Orang menggunakannya ketika material tidak kompatibel atau ketika peralatan overmolding tidak tersedia. Primer diaplikasikan ke permukaan plastik. Perekat diaplikasikan ke bibir silikon. Kemudian bagian-bagian tersebut ditekan bersama. Ikatan yang terbentuk bersifat mekanis, bukan kimiawi. Cara ini berhasil tetapi kurang dapat diandalkan untuk aplikasi dengan siklus tinggi.
4. Penyelesaian & Pengolahan pasca
Cangkir yang sudah dibentuk belum selesai. Masih ada beberapa langkah selanjutnya.
Penghilangan sisa silikon (deflashing) dilakukan dengan menghilangkan kelebihan silikon. Garis sisa silikon yang tipis terbentuk di garis pemisah cetakan. Orang-orang memangkasnya secara manual atau dengan penghilangan sisa silikon kriogenik otomatis. Silikon bersifat lunak. Sisa silikon akan terlepas dengan bersih jika cetakan dirancang dengan baik.
Proses pengerasan akhir (post-curing) terjadi di dalam oven. Silikon dibiarkan pada suhu tinggi selama beberapa jam. Langkah ini menyelesaikan reaksi pengikatan silang. Stabilitas meningkat. Sifat mekanik menjadi stabil. Melewatkan langkah ini berisiko.
Pengujian kebocoran dan inspeksi mendeteksi cacat. Setiap cangkir diuji untuk kemampuan menahan vakum. Orang-orang menggunakan penurunan tekanan atau pengukuran aliran. Inspeksi visual memeriksa adanya rongga, kelebihan cairan, dan integritas ikatan. Cangkir yang bocor berarti gagal dalam pekerjaan. Pengujian bukanlah pilihan, melainkan keharusan.
7 Tantangan Manufaktur Utama dalam Pembuatan Cangkir Vakum
1. Gelembung Udara (Rongga) dalam Silikon
Udara terperangkap selama proses pencampuran. Gelembung udara tersebut menjadi rongga di dalam bagian yang sudah jadi. Rongga-rongga ini melemahkan segel. Rongga-rongga tersebut menciptakan jalur kebocoran.
Solusi: Peralatan penghilang gas vakum wajib digunakan. Komponen silikon dicampur. Kemudian campuran tersebut dimasukkan ke dalam ruang vakum. Vakum menarik keluar udara yang terperangkap sebelum dituangkan atau disuntikkan.
2. Pengeringan Tidak Merata (Bagian yang Lengket atau Lunak)
Bagian yang dihasilkan dari cetakan menjadi lengket. Atau terlalu lunak. Atau tidak sepenuhnya mengeras di beberapa bagian. Penyebabnya hampir selalu adalah rasio pencampuran yang tidak tepat.
Solusi: Timbangan yang presisi dan protokol pencampuran yang menyeluruh. Orang-orang menimbang setiap komponen. Mereka mencampur selama waktu yang ditentukan. Mereka mengikis sisi wadah. Campuran yang selisih dua persen akan gagal. Pengujian prototipe cepat sering menggunakan campuran kecil yang dicampur secara manual. Campuran kecil tersebut dapat menyembunyikan kesalahan pencampuran yang akan terlihat jelas pada skala produksi. Orang-orang perlu memvalidasi proses pencampuran pada peralatan produksi sebelum meningkatkan volume produksi.
3. Deformasi (Distorsi) Bagian
Bibir silikon runtuh di bawah beban. Atau cangkir tidak mempertahankan bentuknya saat dilepas dari cetakan. Materialnya terlalu lunak untuk geometri bagian tersebut.
Solusi: Sesuaikan kekerasan Shore A dengan ukuran dan bentuk bagian. Silikon 30A cocok untuk bagian kecil dan tebal. Bibir yang besar dan tipis membutuhkan 50A atau lebih tinggi. Para insinyur menguji berbagai durometer selama pembuatan prototipe untuk menemukan kekerasan minimum yang dapat mempertahankan bentuk. Terlalu keras, penyegelan akan terganggu. Terlalu lunak, dan bagian tersebut akan berubah bentuk.
4. Terjebak dalam Kebiasaan (Masalah Pelepasan Cetakan)
Silikon yang sudah mengeras sulit dilepas. Bagian tersebut robek saat dilepas. Cetakan menjadi rusak.
Penyebab: Bahan pelepas yang tidak mencukupi atau lekukan yang kompleks pada desain cetakan. Beberapa jenis silikon lebih lengket daripada yang lain.
Solusi: Desain cetakan yang tepat adalah garis pertahanan pertama. Hindari undercut yang tajam. Gunakan sudut kemiringan. Kemudian, aplikasikan bahan pelepas dengan hati-hati. Terlalu sedikit dan bagian tersebut akan menempel. Terlalu banyak dan hasil akhir permukaan akan rusak. Orang-orang mengembangkan proses aplikasi standar untuk setiap cetakan.
5. Ikatan Plastik-ke-Silikon yang Lemah atau Gagal
Bagian bibir silikon terlepas dari badan plastik. Cangkir tersebut gagal berfungsi. Perekatnya memang tidak cukup kuat.
Penyebab: Ketidakcocokan material biasanya menjadi penyebabnya. Silikon tidak menempel pada sebagian besar plastik tanpa perlakuan permukaan.
Solusi: Prioritaskan penggunaan cetakan overmolding jika memungkinkan. Overmolding menciptakan ikatan kimia selama proses injeksi LSR. Tidak diperlukan perekat. Jika overmolding tidak memungkinkan, orang menggunakan perekat industri khusus dengan primer permukaan. Metode perekat memerlukan pengendalian proses yang cermat.
6. Pelarutan dan Kontaminasi Bahan Kimia (Makanan/Medis)
Komponen yang bersentuhan dengan makanan atau digunakan untuk keperluan medis tidak boleh melepaskan bahan kimia. Silikon standar mengandung aditif yang tidak aman.
Penyebab: Bahan baku tidak bersertifikat. Pemasok melakukan penghematan biaya.
Solusi: Gunakan silikon yang sesuai dengan standar FDA. Regulasi yang relevan adalah 21 CFR 177.2600. Aplikasi medis mungkin memerlukan sertifikasi ISO 10993. Orang-orang meminta sertifikat sebelum membeli material.
7. Risiko Kontaminasi Benda Asing
Sepotong logam atau plastik keras jatuh ke dalam saluran makanan. Cangkir vakum pecah atau mengeluarkan serpihan. Kontaminasi tersebut menyebabkan penarikan produk.
Penyebab: Silikon standar tidak terdeteksi oleh detektor logam. Potongan-potongan yang rusak lolos dari pemeriksaan kualitas tanpa terdeteksi.
Solusi: Gunakan senyawa silikon yang dapat dideteksi logam. Bahan-bahan ini mengandung aditif besi yang memicu detektor logam pada jalur produksi. Aditif tersebut telah disetujui FDA untuk kontak insidental. Orang-orang menentukan jenis yang dapat dideteksi untuk pengolahan makanan dan aplikasi farmasi. Biaya material tambahan relatif kecil dibandingkan dengan biaya penarikan produk.
Kriteria Pemilihan Material Kritis in Vakuum CUPS Manufaktur
Kekerasan (Pantai A)
Kekerasan silikon diukur pada skala Shore A. Angka yang lebih rendah berarti material yang lebih lunak. Angka yang lebih tinggi berarti senyawa yang lebih keras dan lebih tahan lama.
35A cocok untuk aplikasi yang lembut dan halus. Misalnya, memegang croissant yang baru dipanggang atau memilih lensa yang dipoles. Bibirnya mudah menyesuaikan bentuk. Genggamannya lembut. Kekurangannya adalah daya tahan pakainya. Silikon yang lembut lebih cepat sobek.
50A cocok untuk aplikasi yang kokoh dan tahan lama. Mengangkat lembaran logam. Memindahkan bagian plastik yang kasar. Bibirnya tahan terhadap abrasi. Daya cengkeramnya lebih tinggi. Namun 50A tidak dapat menyesuaikan diri dengan permukaan yang tidak rata sebaik 35A.
Kepatuhan Tingkat Makanan
Kontak dengan makanan adalah area yang diatur. Silikon sembarangan tidak diperbolehkan.
FDA 21 CFR 177.2600 adalah standar AS. Standar ini menetapkan zat yang dapat diekstraksi dan metode pengujian yang diizinkan. Senyawa bersertifikat dinyatakan lulus uji ini. Tidak adanya sertifikat berarti bahan tersebut tidak sesuai, meskipun terlihat sama.
EU 1935/2004 adalah kerangka kerja Eropa. Metode pengujian sebenarnya berasal dari standar lain, tetapi peraturan ini menetapkan persyaratannya. Pihak yang menjual ke Eropa memerlukan deklarasi kepatuhan dari pemasok material.
Kedua standar tersebut penting. Sebuah cangkir untuk toko roti membutuhkan salah satunya, tergantung dari mana peralatan tersebut dikirim. Orang-orang meminta dokumentasi sebelum memesan bahan.
Properti Khusus
Terkadang, formula standar tidak cukup. Orang-orang membutuhkan fitur tambahan.
Kemampuan mendeteksi logam ditujukan untuk lini produk makanan dan farmasi. Aditif besi dicampur ke dalam silikon. Jika ada bagian yang terlepas, detektor logam akan menangkap fragmen tersebut. Alternatifnya adalah penarikan produk.
Ketahanan suhu tinggi mampu mengatasi lingkungan panas. Oven pemanggang. Siklus sterilisasi. Silikon standar terdegradasi di atas 200°C. Formulasi khusus mampu bertahan pada suhu 250°C atau lebih.
Anti-statis mencegah penarikan debu. Industri manufaktur elektronik membutuhkan ini. Muatan statis menarik partikel ke produk. Cangkir harus menghilangkan muatan tersebut. Orang-orang menentukan penggunaan senyawa anti-statis ketika silikon standar menyebabkan masalah kontaminasi.
Tidak ada satu pun material yang bisa melakukan segalanya. Orang-orang memprioritaskan berdasarkan aplikasinya. Kekerasan pertama. Kelenturan kedua. Sifat khusus ketiga. Jika urutannya salah, maka cangkir akan gagal, tidak peduli seberapa baik pembuatannya.
Kesimpulan
Produksi massal cangkir vakum bukanlah hal yang sederhana. Tiga hal harus berjalan bersamaan. Proses pengerasan silikon harus konsisten. Injeksi plastik harus memiliki toleransi yang ketat. Ikatan di antara keduanya harus mampu bertahan ribuan siklus. Jika salah satu dari keduanya terlewat, cangkir akan gagal di lini produksi.
Saran terakhir untuk mereka yang sedang menyiapkan produksi. Prioritaskan metode pengikatan plastik-silikon sejak awal dalam fase desain. Overmolding adalah pilihan terbaik untuk produksi massal. Pengikatan perekat juga berfungsi tetapi membutuhkan kontrol proses yang lebih teliti. Putuskan sebelum memotong baja cetakan.
Gunakan bahan bersertifikasi sejak awal. Sesuai dengan standar FDA. Deklarasi Uni Eropa. Pilih jenis yang dapat dideteksi logam jika diperlukan. Jangan mengganti bahan di tahap akhir proyek. Profil pengerasan berubah. Kekuatan ikatan berubah. Seluruh proses dapat berubah.
Investasikan uang Anda pada peralatan penghilang gelembung udara vakum. Gelembung udara tidak dapat diterima pada permukaan penyegelan. Adonan yang dicampur secara manual tanpa vakum akan gagal. Skala produksi menuntut penghilangan gelembung udara yang tepat. Tidak ada jalan pintas. Cangkir tersebut harus tersegel atau tidak. Orang akan mengingat cangkir yang tidak tersegel.
Tentang NOBLE: Mitra Anda dalam Manufaktur Plastik & Silikon Presisi
Tentang Kami
NOBLE adalah perusahaan manufaktur plastik yang terspesialisasi. Klien datang kepada kami untuk pencetakan injeksi presisi tinggi dan pemrosesan silikon.
Menjembatani kesenjangan antara desain produk yang kompleks dan produksi massal yang andal. Bagian tersulitnya adalah komponen dua material—plastik plus silikon. Gelas vakum adalah contoh yang sempurna. Badan plastik yang kaku membutuhkan bibir silikon yang fleksibel. Kedua material tersebut harus terikat secara permanen. Kami mewujudkannya.
Kemampuan Pemrosesan Inti Kami
Cetakan Injeksi Plastik
Para insinyur NOBLE bekerja dengan resin kelas teknik. ABS, Polikarbonat (PC), Nilon (PA), dan senyawa khusus lainnya. Klien mengirimkan spesifikasi material mereka kepada kami. Kami menjalankan proses pencetakan.
Produksi volume tinggi dilakukan pada sel otomatis. Kualitas yang konsisten adalah tujuannya. Waktu siklusnya cepat. Orang membutuhkan ribuan suku cadang per hari. Mesin kami mampu menghasilkan volume tersebut tanpa variasi.
Cetakan Injeksi Karet Silikon Cair (LSR).
Pencetakan presisi komponen silikon fleksibel adalah keterampilan inti dalam pembuatan cangkir vakum. Geometri bibir yang kompleks untuk cangkir vakum adalah hal yang rutin. Proses LSR mampu menangani kecepatan dan volume tinggi. Sisa material yang tidak tercetak (flash) minimal. Konsistensi antar bagian sangat ketat.
cetakan berlebihan (Perekat Plastik ke Silikon)
Inilah spesialisasi kami. Kami merekatkan silikon secara kimiawi langsung ke substrat plastik kaku dalam satu siklus pencetakan. Tidak ada perekat sekunder. Tidak ada garis lem yang lemah.
Layanan Nilai Tambah
Memiliki peralatan cetak internal merupakan keuntungan utama. Kami mendesain dan membuat cetakan presisi yang disesuaikan dengan geometri setiap produk—tanpa perlu menunggu bengkel pembuatan cetakan eksternal.
Proses pasca-produksi dilakukan di fasilitas kami. Penghilangan sisa material dilakukan dengan cara menghilangkan kelebihan material. Pengeringan akhir menstabilkan silikon. Pembersihan ultrasonik mempersiapkan permukaan. Pengujian kebocoran mendeteksi cacat sebelum komponen dikirim.
Kustomisasi material tersedia. Kami memformulasikan silikon yang sesuai dengan standar FDA. Kami juga memproduksi senyawa yang dapat dideteksi logam untuk lini produk makanan dan farmasi.
Sertifikasi & Kepatuhan (Komitmen terhadap Kualitas)
ISO 9001:2015 (Sistem Manajemen Mutu)
Sertifikasi ini menunjukkan komitmen kami. Kualitas yang konsisten. Perbaikan berkelanjutan. Kepuasan pelanggan. Standar ini mencakup semua proses manufaktur kami.
ISO 13485:2016 (Perangkat Medis – Manajemen Mutu)
Ini adalah sertifikasi penting untuk pekerjaan medis. Kami memproduksi komponen untuk aplikasi medis, farmasi, dan perawatan kesehatan. Standar ini memvalidasi kemampuan kami untuk memenuhi persyaratan peraturan yang ketat. Keamanan. Ketertelusuran. Manajemen risiko.
FAQ (Pertanyaan Umum)
Apa perbedaan antara pencetakan kompresi dan injeksi LSR untuk silikon dalam pembuatan cangkir vakum?
Pencetakan kompresi menggunakan cetakan silikon yang sudah dibentuk sebelumnya. Biaya perkakas lebih rendah. Waktu siklus lebih lama. Klien memilih metode ini untuk volume produksi yang lebih rendah atau geometri yang lebih sederhana.
Injeksi LSR menggunakan karet silikon cair. Dua komponen bercampur secara otomatis. Cairan disuntikkan langsung ke dalam cetakan yang dipanaskan. Proses pengerasan terjadi di dalam rongga cetakan. Waktu siklus lebih singkat. Presisi lebih baik. Biaya perkakas lebih tinggi. Orang memilih LSR untuk volume produksi tinggi dan komponen yang kompleks.
Bisakah saya merekatkan silikon ke plastik alih-alih menggunakan metode overmolding?
Ya. Perekatan dengan cara menempelkan (adhesive bonding) berhasil. Ini tidak sama dengan overmolding. Overmolding menciptakan ikatan kimia selama proses injeksi. Tidak ada lapisan perekat yang terbentuk. Perekatan dengan cara menempelkan membutuhkan persiapan permukaan. Primer diaplikasikan pada plastik. Perekat diaplikasikan pada silikon. Kemudian bagian-bagian tersebut ditekan bersama.
Ikatan ini bersifat mekanis, bukan kimia. Ikatan ini kurang andal untuk aplikasi dengan siklus tinggi. Orang menggunakan ikatan perekat ketika perkakas overmolding tidak tersedia atau ketika material tidak kompatibel. Untuk produksi massal cangkir vakum, overmolding adalah pilihan yang lebih baik.
Apakah cangkir vakum silikon dapat didaur ulang?
Sebagian besar cangkir vakum silikon tidak dapat didaur ulang melalui program daur ulang kota standar. Silikon adalah polimer termoset. Silikon tidak meleleh dan berubah bentuk seperti termoplastik.
Beberapa fasilitas daur ulang khusus menerima silikon. Mereka menggiling material tersebut menjadi bubuk untuk digunakan sebagai bahan pengisi atau untuk aplikasi daur ulang tingkat rendah. Namun, fasilitas ini tidak umum. Sebagian besar cangkir silikon bekas berakhir di tempat pembuangan sampah atau dibakar. Orang-orang yang memprioritaskan pembuangan akhir masa pakai harus mempertimbangkan keterbatasan ini saat memilih material untuk aplikasi volume tinggi.







