
Pengantar
Saat melakukan pemesinan CNC pada komponen , para insinyur sering kali menghadapi masalah yang sulit dipecahkan dan terkadang sulit dideteksi selama fase desain. Salah satu masalah yang paling umum adalah bagaimana menangani struktur berdinding tipis. Kekakuan rendah. Dinding melentur di bawah gaya pemotongan. Hal ini menyebabkan getaran. Tanda-tanda getaran muncul di permukaan. Defleksi menyebabkan penyimpangan dimensi. Tingkat barang cacat meningkat.
Panduan ini membahas tantangan utama yang dihadapi para insinyur dalam pembuatan komponen berdinding tipis. Kita juga akan melihat proses pemesinan CNC mana yang memberikan keberhasilan untuk komponen-komponen yang rumit ini. Pemesinan lima sumbu mengubah permainan dalam pengerjaan komponen berdinding tipis. Mari kita mulai.
Mengapa Pemesinan CNC pada Komponen Berdinding Tipis Sulit?
Apa saja masalah utama pada komponen berdinding tipis saat diproses dengan mesin CNC? Para insinyur NOBLE telah mengidentifikasi 6 area utama:
Kekakuan Rendah & Defleksi Statis
Bayangkan sebuah dinding tipis. Dinding tersebut tidak memiliki massa di belakangnya. Alat pemotong mendorong material tersebut. Gaya tersebut membengkokkan dinding menjauh dari alat. Kemudian dinding kembali ke bentuk semula setelah pemotongan. Ini disebut defleksi statis.
Hasilnya adalah kesalahan dimensi. Bagian yang dihasilkan dari mesin berukuran lebih kecil atau tidak bulat sempurna. Operator mengukurnya. Namun, gagal dalam inspeksi. Masalah ini semakin parah seiring dengan semakin tipisnya dinding. Pengujian prototipe cepat seringkali mengungkap masalah ini sejak dini, tetapi volume produksi memperbesar setiap kesalahan.
Gema dan Getaran Harmonis
Setiap bagian memiliki frekuensi alami. Dinding tipis memiliki frekuensi alami yang rendah. Frekuensi lintasan gigi alat potong dapat sesuai dengan frekuensi alami tersebut. Ketika itu terjadi, resonansi pun muncul. Dinding bergetar. Dengan hebat.
Bekas getaran muncul pada permukaan yang dikerjakan. Umur pahat menurun. Kualitas permukaan memburuk. Terkadang getaran menjadi sangat parah sehingga operator dapat mendengarnya di seluruh lantai pabrik. Pemesinan 5 sumbu dapat membantu di sini karena orientasi pahat mengubah dinamika kontak. Tetapi fisika tetap sama. Kekakuan yang rendah memicu getaran.
Penumpukan Panas & Distorsi Termal
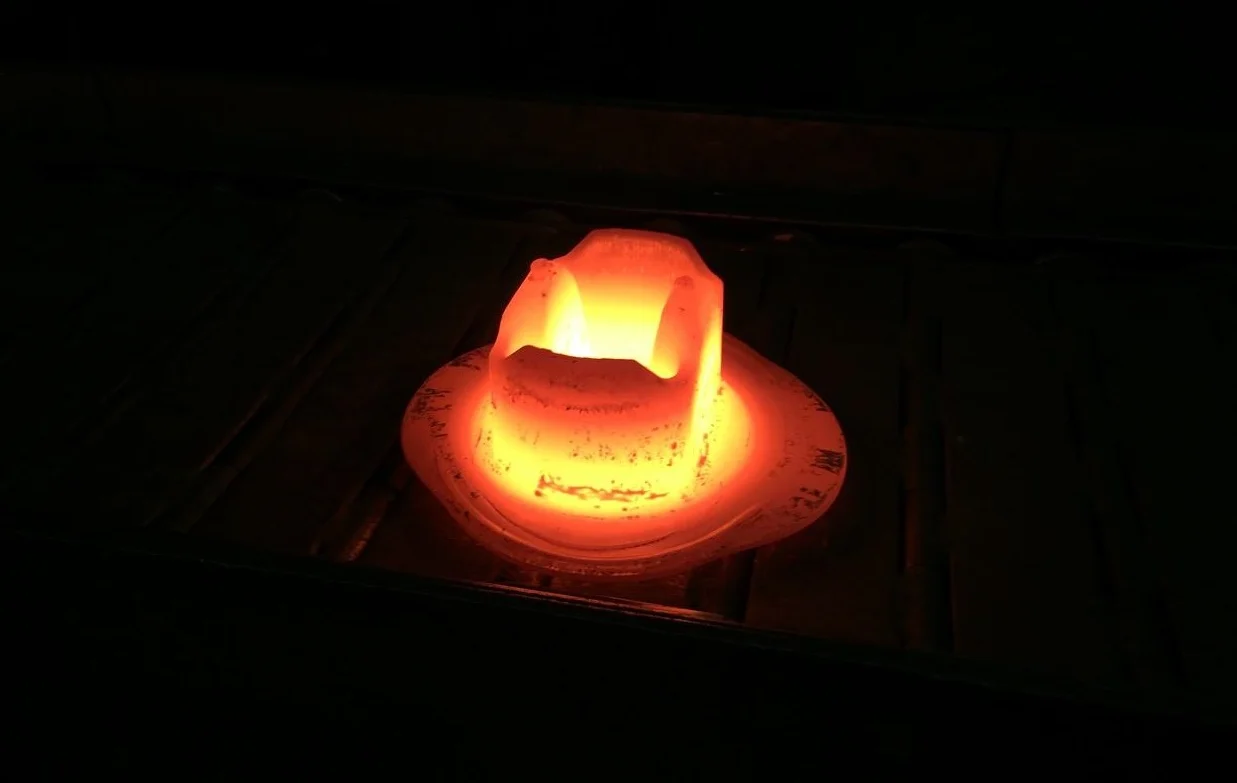
Bagian yang tipis tidak dapat menghilangkan panas dengan baik. Balok logam padat menyerap panas dari zona pemotongan. Dinding yang tipis tidak dapat melakukan itu. Panas menumpuk di dalam material.
Dinding memuai secara lokal. Kemudian mendingin setelah pemesinan—bentuknya berubah. Distorsi termal mengganggu toleransi yang tampak baik tepat setelah pemotongan. Operator mengukur bagian tersebut satu jam kemudian dan menemukan bahwa bagian tersebut telah bergeser. Ini adalah mimpi buruk untuk pekerjaan pemesinan CNC presisi . Solusinya melibatkan pengendalian masukan panas, bukan hanya gaya pemotongan.
Penjepitan dan Penahan Benda Kerja serta Deformasi
Ragum standar berfungsi dengan baik untuk balok padat. Jepit dengan kuat. Balok tidak akan bergerak. Tetapi bagaimana dengan bagian berdinding tipis? Ceritanya berbeda. Rahang ragum akan menghancurkan dinding. Atau akan mengubah bentuk keseluruhan sebelum pemotongan dimulai.
Operator sering mengukur suatu bagian setelah proses pemesinan. Kemudian mereka melepaskannya. Dinding bagian tersebut kembali ke bentuk aslinya yang melengkung. Bagian tersebut gagal dalam inspeksi. Masalahnya bukan pada proses pemesinan, tetapi pada penjepitannya. Solusinya meliputi rahang lunak, perlengkapan pot, atau pemasangan dengan perekat. Metode pemesinan CNC standar perlu dipikirkan ulang untuk dinding yang tipis.
Tegangan Sisa & Lengkungan
Bahan baku logam yang keluar dari pabrik memiliki tegangan internal yang terkunci di dalamnya. Proses penggulungan, ekstrusi, dan perlakuan panas—semua proses ini meninggalkan tegangan pada material. Ketika seorang operator mesin menghilangkan material dari blok padat, tegangan tersebut dilepaskan secara tidak merata. Akibatnya, bagian tersebut melengkung.
Untuk bagian yang tebal, lengkungannya kecil. Untuk bagian berdinding tipis, pelepasan tegangan yang sama menyebabkan distorsi yang dramatis. Dinding datar menjadi dinding melengkung. Bentuk bulat menjadi oval. Proses pengamplasan kasar diikuti oleh siklus penghilangan tegangan dapat membantu. Prototipe cepat dilakukan pada material dengan tegangan rendah seperti aluminium, yang dapat mengungkapkan pola lengkungan sebelum produksi menggunakan logam yang lebih keras.
Defleksi Alat
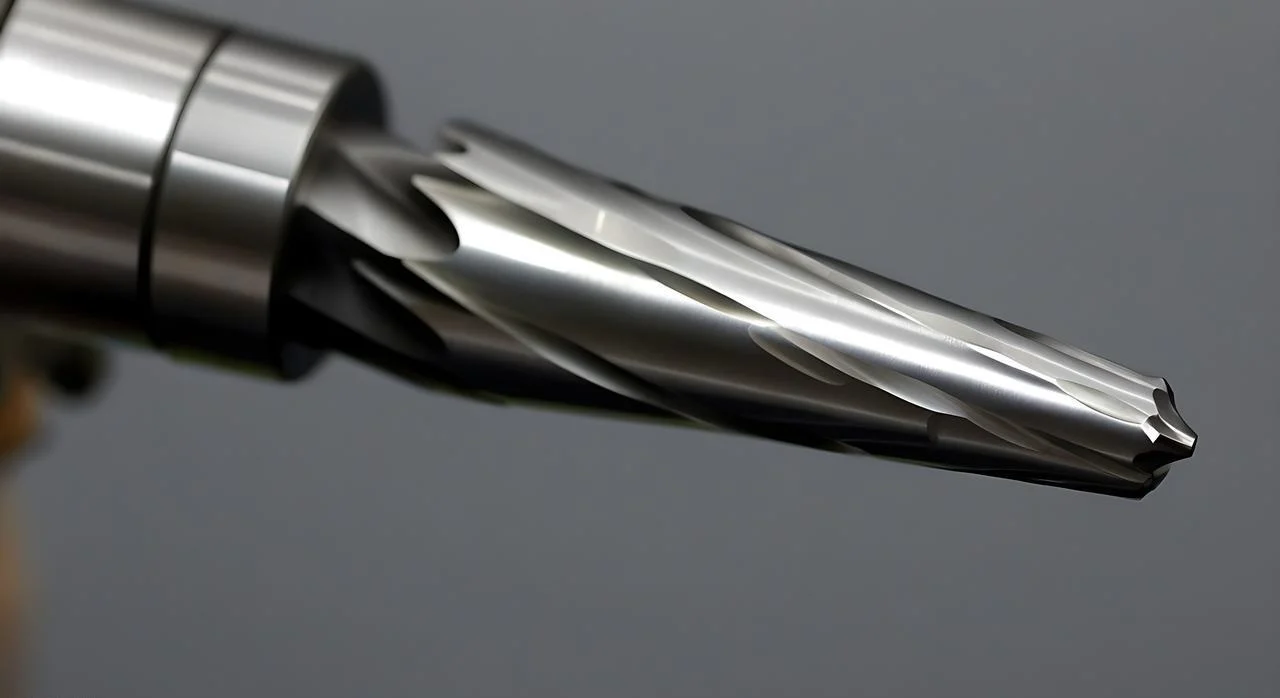
Alat potong bisa bengkok. Mata bor ujung yang pendek dan tebal kaku. Mata bor ujung yang panjang dan tipis tidak. Bagian berdinding tipis seringkali membutuhkan alat dengan jangkauan panjang untuk mengakses fitur yang dalam. Jangkauan tersebut tentu ada harganya.
Pahat akan melentur akibat beban pemotongan. Lenturan berubah seiring pahat mengenai ketebalan dinding yang berbeda. Kualitas permukaan menurun. Toleransi bergeser. Terkadang pahat patah. Pemesinan 5 sumbu memungkinkan penggunaan pahat yang lebih pendek karena bagian tersebut dapat diposisikan ulang. Pahat yang lebih pendek berarti lenturan yang lebih kecil. Ini merupakan keuntungan nyata ketika dinding tipis dan akses terbatas.
Strategi Terbukti untuk Meningkatkan Pemesinan CNC Dinding Tipis
Berikut empat kategori strategi yang telah terbukti. Terapkan strategi ini di lantai pabrik. Pembuatan komponen berdinding tipis menjadi mungkin, bukan lagi hal yang sulit.
1. Perlengkapan dan Penopang Benda Kerja
Bahan pengisi berfungsi dengan baik. Paduan dengan titik leleh rendah dituangkan ke dalam rongga. Dimesin melalui rongga tersebut. Kemudian dilelehkan. Lilin cocok untuk plastik. Uretan untuk bentuk yang tidak beraturan. Penopang dan tab yang dapat dilepas mengikat dinding tipis ke material yang lebih tebal. Potong tab tersebut di bagian akhir.
Chuck vakum menahan bagian-bagian tipis dan rata tanpa menghancurkannya. Rahang lunak konformal dikerjakan dengan mesin agar sesuai dengan bagian tersebut secara tepat. Tidak ada beban titik. Tidak ada distorsi. Sumbat penahan ditempatkan di belakang kantong dan jaring tipis. Sumbat menopang dinding dari bawah. Alat mendorong. Sumbat mendorong balik. Pemesinan CNC menjadi dapat diprediksi kembali.
2. Jalur Pahat & Strategi Pemotongan
Kurangi gaya pemotongan. Gaya yang lebih rendah berarti defleksi yang lebih kecil.
Pemesinan kecepatan tinggi mengubah segalanya. Keterlibatan radial yang ringan. Laju umpan yang tinggi. Penggilingan trokoidal menggunakan jalur pahat melingkar untuk menjaga keterlibatan tetap rendah. Orang-orang melihat peningkatan dramatis dalam pengerjaan dinding tipis dengan metode ini.
Pemotongan dengan cara memanjat. Selalu. Jangan pernah konvensional. Serpihan awalnya tebal dan kemudian menipis. Pahat menarik ke arah benda kerja alih-alih mendorong menjauh. Pergantian arah pemotongan menyeimbangkan tegangan sisa pada dinding yang berlawanan. Potong satu dinding dengan bergerak ke atas. Potong dinding yang berlawanan dengan bergerak ke bawah. Gaya-gaya tersebut saling meniadakan.
Metode pemasukan landai dan heliks selalu lebih unggul daripada pemasukan langsung. Pemasukan langsung mengarah lurus ke bawah. Gaya yang dihasilkan tinggi. Panas yang dihasilkan tinggi. Metode pemasukan landai menyebarkan kontak antar benda kerja dalam jarak tertentu. Metode pemasukan heliks melakukan hal yang sama dalam bentuk lingkaran. Pemesinan lima sumbu memungkinkan sudut pemasukan yang lebih baik untuk rongga berdinding tipis.
3. Pemilihan dan Pengaturan Alat
Maksimalkan kekakuan pada alat. Jarak tonjolan sesingkat mungkin adalah mutlak. Julurkan alat sejauh yang dibutuhkan. Jangan lebih jauh.
Mata bor ujung dengan alur variabel dan ulir variabel memecah getaran harmonik. Jarak alur yang tidak beraturan mencegah penumpukan resonansi. Alat standar bergetar. Alat dengan geometri variabel memotong dengan halus.
Alat dengan diameter inti yang lebih besar lebih kaku daripada alat penggiling standar. Diameter luar sama. Lebih banyak baja di bagian tengah. Karbida adalah bahan dasarnya. CBN dan PCD lebih keras dan lebih kaku tetapi harganya lebih mahal. Untuk dinding titanium yang tipis, biaya tambahan tersebut sepadan.
4. Urutan Operasional
Kelola tegangan melalui urutan proses. Baca bagiannya terlebih dahulu. Sisakan material pada dinding. Kirim bagian tersebut untuk menghilangkan tegangan—termal atau kriogenik. Kemudian bawa kembali untuk penyelesaian akhir.
Tahap pemotongan kasar menghilangkan sebagian besar material. Pelepasan tegangan memungkinkan bagian tersebut melengkung dengan sendirinya, bukan selama proses penyelesaian. Kemudian tahap penyelesaian menghilangkan sisa material yang sedikit. Dinding mengalami gaya pemotongan rendah dan tidak ada pelepasan tegangan sisa.
Penyelesaian adaptif juga penting. Beberapa kali proses ringan, bukan satu kali proses berat. Proses penyelesaian pertama menghilangkan sebagian besar sisa material. Proses kedua mencapai dimensi akhir. Dinding akan lebih sedikit melengkung karena setiap proses menghilangkan lebih sedikit material. Pengujian prototipe cepat membantu menyempurnakan urutan ini sebelum metode tersebut diterapkan dalam volume produksi.
Proses Pemesinan CNC Terbaik untuk Komponen Berdinding Tipis
Tidak semua proses pemesinan CNC menangani dinding tipis dengan cara yang sama. Proses perlu disesuaikan dengan geometri bagian yang akan diproses. Berikut perbandingan metode-metode utama tersebut.
CNC Milling (3, 4, 5-Axis) – Paling Serbaguna
Pengerjaan dengan mesin bubut berlaku untuk dinding tipis silindris. Tabung, selongsong, bellow, dan cincin berdinding tipis. Bagian yang dikerjakan berputar. Alat bergerak secara linier.
Pembubutan terbalik menarik pahat menjauh dari chuck. Ini mengurangi dorongan pada dinding yang panjang dan tipis. Pembubutan kupas membutuhkan beberapa lintasan ringan alih-alih satu pemotongan berat. Penyangga tetap menopang bagian tersebut pada titik kontak pahat. Untuk tabung berdinding sangat tipis, orang mengisi bagian dalam dengan paduan titik leleh rendah sebelum pembubutan. Kemudian melelehkannya. Penyangga memungkinkan pemotongan.
CNC Pembubutan (Mesin Bubut) – Untuk Bagian Silindris
Pengerjaan dengan mesin bubut berlaku untuk dinding tipis silindris. Tabung, selongsong, bellow, dan cincin berdinding tipis. Bagian yang dikerjakan berputar. Alat bergerak secara linier.
Pembubutan terbalik menarik pahat menjauh dari chuck. Ini mengurangi dorongan pada dinding yang panjang dan tipis. Pembubutan kupas membutuhkan beberapa lintasan ringan alih-alih satu pemotongan berat. Penyangga tetap menopang bagian tersebut pada titik kontak pahat. Untuk tabung berdinding sangat tipis, orang mengisi bagian dalam dengan paduan titik leleh rendah sebelum pembubutan. Kemudian melelehkannya. Penyangga memungkinkan pemotongan.

Mesin Bubut Tipe Swiss – Untuk Bagian-bagian Kecil dan Tipis
Mesin ini sangat unggul dalam pembuatan komponen kecil dan tipis. Diameter di bawah 1.5 inci. Komponen medis. Badan konektor elektronik. Selongsong berdinding tipis yang sangat kecil.
Keunggulannya terletak pada bushing pemandu. Bushing ini menopang material tepat di tempat pahat memotong. Hampir tidak ada bagian yang menonjol. Material tidak terdorong menjauh. Hasilnya, dinding tipis dengan kebulatan dan permukaan akhir yang luar biasa dapat diperoleh. Pengujian prototipe cepat pada mesin bubut Swiss sering kali menunjukkan bahwa suatu bagian dapat dikerjakan dengan mesin bubut konvensional yang gagal.
Pemesinan Pelepasan Listrik (EDM) – Untuk Dinding Sangat Tipis
Terkadang, gaya pemotongan adalah musuh. Bahkan gaya penggilingan yang ringan pun dapat membelokkan dinding. EDM mengatasi masalah itu. Tidak ada gaya pemotongan. Percikan api mengikis material.
Metode ini efektif untuk dinding yang lebih tipis dari 0.3 milimeter. Baja yang dikeraskan adalah aplikasi umum. Cetakan dengan rusuk tipis. Instrumen medis dengan fitur yang rumit. Kekurangannya adalah kecepatan. EDM lambat. Tetapi untuk dinding yang sangat tipis pada logam keras, ini adalah satu-satunya metode yang dapat diandalkan.
Laser & Waterjet – Untuk Profil Tipis 2D
Proses ini cocok untuk profil tipis 2D. Bagian datar. Gasket, shim, braket tipis. Material tidak mengalami gaya pemotongan. Laser menggunakan panas. Waterjet menggunakan bahan abrasif dalam air bertekanan tinggi.
Kedua metode tersebut tidak menghasilkan defleksi. Batasannya adalah geometri. Laser dan waterjet tidak dapat memotong rongga yang dalam atau fitur 3D internal. Keduanya paling cocok untuk pemotongan tembus pada material datar.
Tabel Pemecahan Masalah Referensi Cepat
Operator di lantai pabrik membutuhkan jawaban cepat. Berikut referensi singkatnya. Cocokkan masalah dengan solusinya. Tanpa teori. Hanya apa yang berhasil.
| Tantangan | Strategi Terbaik |
| Obrolan | Jalur pahat trokoidal ditambah pahat ujung dengan alur variabel. Jarak alur yang tidak beraturan memecah getaran harmonik. |
| Runtuh (dinding roboh) | Bahan pengisi di dalam rongga. Paduan atau lilin dengan titik leleh rendah. Rahang lunak konformal yang dikerjakan dengan mesin agar sesuai dengan bentuk bagian. Tidak ada beban titik. |
| Penumpukan panas | Pemesinan kecepatan tinggi untuk menjaga beban serpihan tetap ringan. Pendinginan melalui pahat untuk menghilangkan panas dari zona pemotongan. |
| Lengkungan setelah pelepasan klem | Lakukan pengerjaan kasar pada bagian tersebut. Kirim untuk proses penghilangan tegangan. Ambil kembali untuk penyelesaian akhir. Bagian tersebut melengkung selama proses penghilangan tegangan, bukan selama proses penyelesaian akhir. |
| Pengangkatan lantai tipis | Penjepit vakum menarik lantai hingga rata. Perlengkapan lem super untuk bagian-bagian kecil pada pelat pengorbanan. Lepaskan bagian tersebut dengan panas atau pelarut. |
Operator yang menerapkan strategi ini dapat mengurangi tingkat barang rusak, meningkatkan waktu operasional mesin, dan meningkatkan kemungkinan suku cadang lolos inspeksi.
Kesalahan Umum yang Harus Dihindari dalam Pemesinan CNC pada Komponen Berdinding Tipis
Berikut beberapa kesalahan yang pernah ditemui para insinyur NOBLE saat mengerjakan bagian berdinding tipis. Hindari keempat kesalahan ini. Pekerjaan akan jauh lebih mudah.
Menggunakan Proses Pembuatan Alur Konvensional pada Dinding Tipis
Pemotongan alur penuh melibatkan seluruh diameter pahat. Gaya pemotongan meningkat tajam. Dinding melentur. Getaran mulai terjadi. Bagian tersebut sering tergores. Penggilingan trokoidal atau pemesinan kecepatan tinggi dengan keterlibatan radial ringan bekerja lebih baik. Langkah pemotongan kecil. Laju umpan tinggi. Dinding mengalami gaya yang lebih rendah dan tetap berada di tempatnya.
Mengabaikan Arah Penggilingan Mendaki
Penggilingan mendaki (climb milling) bukanlah pilihan untuk dinding tipis. Pahat menggigit material. Serpihan material awalnya tebal dan berakhir tipis. Pahat menarik ke arah benda kerja. Penggilingan konvensional melakukan hal sebaliknya. Pahat menggesek terlebih dahulu, kemudian memotong. Serpihan material awalnya tipis dan berakhir tebal. Pahat mendorong menjauh dari dinding. Defleksi terjadi seketika.
Overhang Alat yang Berlebihan
Setiap milimeter kelebihan panjang di luar yang dibutuhkan akan mengurangi kekakuan. Alat akan bengkok. Getaran mulai terjadi. Kualitas permukaan akan menurun. Banyak operator mesin mengambil alat yang panjang dan langsung menggunakannya. Itu adalah kesalahan. Gunakan alat terpendek yang dapat mencapai bagian yang diinginkan. Jika jangkauan yang panjang tidak dapat dihindari, gunakan alat penggilingan ujung dengan leher tirus atau alat dengan diameter inti yang lebih besar. Kekakuan lebih penting daripada kenyamanan.
Melupakan Cara Meredakan Stres Sebelum Selesai
Penggergajian kasar menghilangkan sebagian besar material. Tegangan sisa yang terkunci di dalam bahan baku terlepas. Bagian tersebut bergerak. Jika operator langsung melakukan penggergajian akhir, hasil penggergajian akhir akan menghasilkan bentuk yang tidak lagi sejajar. Tingkat kerusakan meningkat.
Perbaikannya sederhana tetapi sering dilewati. Lakukan pengerjaan kasar pada bagian tersebut. Lepaskan dari mesin. Kirim untuk proses penghilangan tegangan—termal atau kriogenik. Kemudian pasang kembali untuk penyelesaian akhir. Bagian tersebut akan stabil selama proses penghilangan tegangan. Pada proses penyelesaian akhir, bagian tersebut akan tampak tidak bergerak. Proses pembuatan prototipe cepat tanpa langkah ini memberikan rasa percaya diri yang palsu. Volume produksi akan mengungkapkan kebenarannya. Jangan lewatkan proses penghilangan tegangan.
Tentang NOBLE – Mesin CNC presisi Bagian Berdinding Tipis
NOBLE adalah pabrik permesinan CNC khusus. Orang-orang datang kepada kami untuk mendapatkan komponen kompleks dengan presisi tinggi.
Fokus kami adalah menyelesaikan pekerjaan-pekerjaan sulit. Komponen berdinding tipis yang ditolak oleh pabrik lain. Toleransi ketat yang mendorong kemampuan mesin. Material yang menantang seperti titanium, Inconel, dan baja yang dikeraskan. Kami memiliki pengalaman bertahun-tahun dalam manufaktur presisi.
Kemampuan Inti Permesinan CNC Kami
Mesin Milling CNC (3, 4, dan 5-Axis)
Pemesinan kecepatan tinggi untuk dinding tipis dan rongga dalam. Pemesinan lima sumbu simultan untuk kontur kompleks dan undercut. Kemampuan lima sumbu memungkinkan penggunaan alat yang lebih pendek dan akses yang lebih baik ke fitur-fitur yang sulit.
Pembubutan CNC (Perkakas Aktif dan Multi-Sumbu)
Diameter hingga 300 milimeter. Perkakas putar memungkinkan operasi bubut-penggilingan dalam satu pengaturan. Penanganan yang lebih sedikit berarti akurasi yang lebih baik. Peluang kesalahan lebih kecil.
Mesin Bubut Tipe Swiss
Desain kepala mesin geser. Ideal untuk komponen medis dan elektronik berdiameter kecil dan berdinding tipis. Bushing pemandu menopang material tepat di tempat pemotongan. Defleksi minimal. Presisi tinggi.
Proses Tambahan
Pemotongan kawat EDM untuk material keras dan alur tipis. Penggilingan permukaan untuk kerataan dan hasil akhir. Penandaan laser untuk ketelusuran. Perakitan di tempat jika diperlukan. Pelanggan juga mendapatkan layanan penyelesaian akhir. Penghilangan gerinda, pasivasi, dan anodisasi. Satu pabrik. Berbagai tahapan.
Sertifikasi Kualitas
Kepercayaan sangat penting dalam pekerjaan yang membutuhkan ketelitian. Sertifikasi kami membuktikan bahwa sistem kami berfungsi.
ISO 9001: 2015
Sistem manajemen mutu. Mutu yang konsisten. Perbaikan berkelanjutan. Pengendalian dan dokumentasi proses yang ketat.
ISO 13485: 2016
Manajemen mutu perangkat medis. Sertifikasi ini menegaskan kemampuan kami untuk memproduksi komponen untuk instrumen bedah, implan, dan peralatan diagnostik. Peningkatan ketertelusuran. Manajemen risiko. Kepatuhan terhadap peraturan.
Mengapa Bermitra dengan Kami untuk Komponen Berdinding Tipis?
Keahlian terbukti dalam strategi pemasangan dan jalur perkakas. Kami menghilangkan deformasi, bukan melawannya. Sistem mutu bersertifikat memastikan setiap bagian berdinding tipis memenuhi spesifikasi cetak. Tidak ada tebakan. Tidak ada pengerjaan ulang.
Pemrograman CAM tingkat lanjut menggerakkan mesin kami. HSM. Penggilingan trokoidal. Pembersihan adaptif. Semuanya dioptimalkan untuk fitur dengan kekakuan rendah. Orang-orang yang menjalankan jalur pahat standar pada bagian sisa berdinding tipis. Kami tidak.
Pembuatan prototipe cepat memungkinkan pelanggan untuk menguji strategi sebelum memulai produksi. Satu unit atau sepuluh ribu unit. Kami dapat menyesuaikan skala produksi. Strategi yang berhasil untuk prototipe juga berhasil untuk produksi massal. Itulah perbedaan NOBLE.
FAQ (Pertanyaan Umum)
Mengapa pemesinan CNC pada komponen berdinding tipis dianggap sulit?
Bagian berdinding tipis kurang kaku. Kekakuan yang rendah adalah masalah utamanya. Gaya pemotongan mendorong dinding. Dinding melentur. Getaran mulai terjadi. Bekas getaran muncul di permukaan. Panas menumpuk karena bagian yang tipis tidak dapat menghilangkannya. Tegangan sisa dari bahan baku dilepaskan selama pemesinan. Efek pegas balik merusak dimensi. Penjepit standar memperburuk keadaan. Rahang ragum menghancurkan dinding atau melengkungkan seluruh bagian bahkan sebelum pemotongan dimulai.
Apa strategi jalur pahat terbaik untuk dinding tipis?
Penggilingan trokoidal, dikombinasikan dengan pemesinan kecepatan tinggi, secara luas dianggap sebagai pendekatan terbaik. Keterlibatan radial yang kecil bekerja dengan baik. Biasanya, lima hingga sepuluh persen dari diameter pahat. Kedalaman aksial yang tinggi menjaga pahat tetap memotong. Hasilnya adalah gaya pemotongan rendah yang tetap konstan. Getaran berkurang drastis. Orang yang beralih dari pembuatan alur konvensional ke jalur trokoidal melihat peningkatan langsung.
Proses pemesinan CNC mana yang terbaik untuk komponen berdinding tipis?
Jawabannya bergantung pada geometri bagian tersebut.
- Cnc penggilingan dengan Strategi kecepatan tinggi atau trokoidal paling cocok untuk rumah, kantong, dan rusuk. Pemesinan lima sumbu menambahkan kemampuan untuk memiringkan alat dan mengurangi gaya kontak.
- Cnc balik dengan Penyangga tetap atau mandrel yang dapat diperluas dapat menangani tabung dan selongsong dengan baik. Penyangga tersebut mencegah kerusakan selama pemotongan.
- Tipe Swiss mesin bubut unggul pada bagian berdinding tipis berdiameter kecil. Di bawah 1.5 inci. Bushing pemandu menopang material tepat di titik pemotongan.
- Kawat EDM is untuk kasus ekstrem. Dinding lebih tipis dari 0.3 milimeter. Material yang dikeraskan. Gaya potong nol berarti tidak ada defleksi sama sekali.
- Laser atau pancaran air pemotongan bekerja untuk profil tipis 2D datar. Gasket, shim, braket sederhana.
Apakah Anda mampu menangani pembuatan prototipe dan produksi massal komponen berdinding tipis?
Ya. Layanan pembuatan prototipe cepat kami untuk 1 hingga 10 unit memungkinkan pelanggan untuk menguji desain mereka sebelum berkomitmen pada produksi massal. Proses manufaktur yang sama dapat ditingkatkan untuk menghasilkan 10,000 unit atau lebih. Sistem manajemen mutu bersertifikasi ISO NOBLE memastikan bahwa semua yang kami lakukan selalu berkualitas tinggi. Kami selalu sejalan, tidak peduli apakah itu yang pertama atau yang ke-10,000. Kami mematuhi aturan, dan kami selalu berada dalam toleransi yang ditetapkan. Itulah yang kami tuju.






