
A PCR hőblokk megmunkálása a termocikler fém szíve mögötti precíz gyártási folyamat. Ez a blokk közvetlenül szabályozza a hőmérsékletváltozásokat a polimeráz láncreakció során. A megmunkálási pontossága határozza meg, hogy a nukleinsav célpontok megfelelően amplifikálódnak-e.
Miért számít a pontosság a DNS-amplifikációnál? A standard PCR termociklerek ±0.5°C egyenletességet állíthatnak. De a qPCR-hez vagy a nagy felbontású olvadáshoz ±0.2°C-ra vagy akár ±0.1°C-ra van szükség. A kutak közötti 1.0°C-os különbség egyetlen Ct-eltolódást okoz, ami kétszeres kópiaszám-hibához vezet.
Az anyagválasztás óriási szerepet játszik a gyors ciklusokban. Az ezüst kiváló hővezető képességgel rendelkezik (429 W/m·K). Azonban egy 6°C/s csúcssebességű blokk a hőállóság miatt reálisan csak 3–4°C/s-ot biztosít a csőben. Ez a csúcs és az átlag közötti különbség kritikus tényező a PCR amplifikáció szempontjából.
A PCR hőblokk-megmunkálás megértése
A hőblokk szerepe a PCR ciklusokban
A hőblokk minden termocikler lelke. Ez tárolja a mintákat és változtatja a hőmérsékletet a polimeráz láncreakcióhoz. Minden ciklus három lépésből áll: denaturáció 95°C közelében, hőkezelés 55°C körül és nyújtás 72°C-on. A blokknak gyorsan és egyenletesen kell váltania ezen hőmérsékletek között.
A kialakítás itt számít. A régi blokkok Peltier-alkatrészeket használnak az oldalán. Ez élhatást hoz létre. A sarokban lévő kutak 13–20 °C-kal a célzott denaturációs hőmérséklet alatt maradhatnak, amikor a kijelző 95 °C-ot mutat. Ez teljes amplifikációs hibát okoz ezekben a kutakban. A középre rögzített blokk kialakítása megoldja ezt a problémát. Az aktív fűtőzóna a kút külső határán túlra nyúlik. Ez eltávolítja a hideg zónákat a lemez szélein.
A termocikler ezen funkciója az állandó hőeloszlástól függ. Minden kútnak ugyanazon hőmérsékleti profilra van szüksége. Enélkül a nukleinsav-amplifikációs eredmények megbízhatatlanná válnak. A blokknak különböző reagensekkel is működnie kell. Minden primerkészletnek kissé eltérő hőkezelési hőmérsékletre lehet szüksége. A nukleinsavak jó kezelése a blokk tervezésével kezdődik. Egy jól elkészített termocikler blokk a reagensmennyiségeket is ugyanígy kezeli.
Főbb teljesítménykövetelmények: Egyenletesség és felfutási sebesség
Két jellemző határozza meg a jó PCR termociklert: a hőmérséklet-változás sebessége és az egyenletesség. A hőmérséklet-változás sebessége azt jelenti, hogy a blokk milyen gyorsan változtatja a hőmérsékletet. Az egyenletesség azt jelenti, hogy mennyire egyenletesen tartja a hőmérsékletet az összes kútban.
Az iparági szabványok egyértelmű referenciaértékeket biztosítanak számunkra:
| Leírás | Minimum elfogadható | prémium |
| Felfutási sebesség (minta) | 1.0 ° C/s | 4.0°C/s+ |
| Termikus egyenletesség (kútról kútra 90°C-on) | ≤±0.5°C 30 másodpercen belül | ≤±0.2°C 10 másodpercen belül |
A kereskedelmi forgalomban kapható termociklerek túlmutatnak ezeken a minimumokon. Az Applied Biosystems ProFlex blokkfelfutási sebessége 6.0 °C/s. A Bio-Rad PTC Tempo 10 másodpercen belül eléri az 5.0 °C/s sebességet ≤±0.4 °C egyenletességgel. Az Eppendorf Mastercycler X50 ezüst blokkok használatával 10 °C/s sebességet is elér.
De a felpörgési sebesség önmagában nem mond el mindent. Egy standard Taq polimeráz esetében a legjobb felpörgési sebesség meredeken csökken a célpont hosszával. 50 bp-nál ez 12.3°C/s. 100 bp esetén ez csak 5.2°C/s. A hosszabb amplikonoknak polimeráz feldolgozási időre van szükségük a hőmérsékletváltozások során.
A valós idejű qPCR még szigorúbb szabályozást igényel. Már a kutak közötti ±1°C-os különbség is eltérő Ct-értékeket eredményez. Ezáltal a kvantitatív összehasonlítások érvénytelenek. A prémium termociklerek szegmentált blokkokat használnak 3-6 szigetelt zónával. Ezek lineáris gradienst eredményeznek az egyszerűbb tervek S alakú pontatlanságai helyett. A gradiens függvény segít megtalálni a legjobb protokollokat a különböző primerekhez.
A termocikler funkciója gyors hőmérséklet-változásokat is magában foglal. A gyorsabb ciklusok nagyobb áteresztőképességet jelentenek. A sebességnek azonban a pontossággal kell egyensúlyban lennie. Egy jó termocikler mindkettőt teszi.
Hogyan Megmunkálási pontosság Befolyásolja az erősítés pontosságát
A megmunkálási pontosság közvetlenül befolyásolja ezeket a teljesítménymutatókat. A kutaknak pontos mélységben kell lenniük, azonos falvastagsággal. Bármilyen eltérés hőellenállási különbségeket okoz a kutak között. Ez egyenetlen felmelegedéshez és lehűléshez vezet.
A PCR hőblokk megmunkálási folyamata határozza meg, hogy a blokk milyen jól adja át a hőt a mintáknak. A szigorúbb tűrések jobb hőkontaktust jelentenek. Ez javítja a PCR hatékonyságát a teljes lemezen.
A nagy sebességű PCR esetében minden részlet számít. A blokk anyaga, a felületkezelés és a kút alakja mind befolyásolja a hőátadást. Az ezüstblokkok rendelkeznek a legjobb hővezető képességgel, 429 W/m·K-vel. De még a legjobb anyag is meghibásodik, ha a megmunkálás forró pontokat vagy hideg zónákat hoz létre. A gyors ciklusok precíz vezérlést igényelnek.
A PCR-reakció állandó hőmérsékleti expozíciótól függ. Minden ciklusnak ugyanazokat a feltételeket kell biztosítania minden mintának. Ezt a megmunkálási pontosság teszi lehetővé. Enélkül a PCR-amplifikáció kútról kútra eltéréseket mutat, ami rontja a reprodukálhatóságot. A jó megmunkálás a gyors termikus ciklusokat is segíti azáltal, hogy ahol lehetséges, csökkenti a termikus tömeget. A megfelelő DNS-amplifikáció ezen a pontosságon alapul. A teljes reakció az egyenletes melegítésből profitál.
Anyagválasztás PCR hőblokk megmunkáláshoz
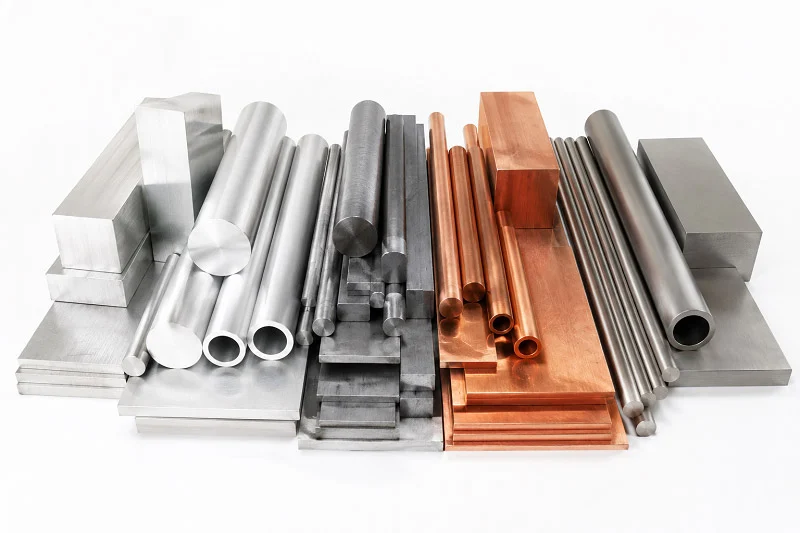
A hőszigetelő blokkhoz választott anyag határozza meg a teljesítmény felső határát. Ez határozza meg, hogy milyen gyorsan terjed a hő, mennyire egyenletesen oszlik el, és mennyi ideig tart a blokk. Három fő választási lehetőség vezeti a piacot: alumíniumötvözetek, ezüst és aranyozott ezüst. Mindegyik másképp egyensúlyozza ki a költségeket, a hőáramlást és az élettartamot.
Alumíniumötvözetek: a vezetőképesség és a költségek egyensúlya
Az alumínium az iparág fő igáslova. Jó hőáramlást biztosít sokkal alacsonyabb költséggel, mint a nemesfémek. A legtöbb standard termocikler alumíniumot használ, mert alacsonyan tartja a költségeket, és mégis kielégíti az alapvető PCR-igényeket.
Az alumíniumnak azonban vannak valódi hátrányai. Gyakran nem éri el gyorsan a célhőmérsékletet. Lassan melegszik fel, és egyenetlenül osztja el a hőt a blokkon. Ezek a problémák kutak közötti különbségeket okoznak. Egyes minták megfelelően denaturálódnak, míg mások későn. Ez az állandóság hiánya rontja a reprodukálhatóságot, és nagyon megnehezíti a problémák megoldását.
Az alapvető végpont PCR-hez az alumínium jól működik. A hőtömeg rendben van, és a pénzmegtakarítás fontos a sok egység előállításához. De ha egyenletes hőre vagy gyors változtatásokra van szükség, az alumínium lelassíthatja a folyamatot. Az anyag egyszerűen nem tudja elég gyorsan szállítani a hőt a gyors cikluslépésekhez.
Ezüst és aranyozott ezüst a nagy teljesítményért
Az ezüst a hőáramlási diagram tetején áll. 429 W/m·K-vel jelentősen felülmúlja az alumíniumot. Ez teszi az ezüstöt a legjobb választássá a prémium hőkamerás készülékekhez, amelyek gyors hőváltozást és egyenletes hőmérsékletet ígérnek.
Az ezüstözött és aranyozott ezüsttömbök nagy hőmérsékleti stabilitást, pontosságot és egyenletességet biztosítanak a teljes fűtőblokkban. Biztosítják, hogy a hő egyenletesen és megbízhatóan áramoljon minden egyes kútba. Ez az állandóság közvetlenül segíti a gyors PCR-módszereket azáltal, hogy minden cikluson keresztül azonos mintahőmérsékletet tart fenn.
Az aranyozás védelmet nyújt a rozsda ellen. Az ezüst idővel mattá válik, főleg nedvesen és vegyszerekkel tisztítva. Egy vékony aranyréteg védi az alatta lévő ezüstöt, miközben megőrzi a hőáramlását. Ezáltal a blokk hosszabb ideig tart, és évekig stabil marad a teljesítménye.
A hátránya? Költség. Az ezüst sokba kerül, az aranyozás pedig csak tovább növeli az árat. De klinikai vizsgálatok, qPCR és nagy volumenű laboratóriumi vizsgálatok esetén megéri a ráfordított pénzt. A jobb hőtulajdonságok közvetlenül növelik a PCR amplifikáció hatékonyságát és ismételhetőségét. Amikor minden Ct érték számít, nem lehet kezelni az egyenetlen melegítést.
Korrózióálló bevonatok és felületkezelések
A nyers fémblokkok zord környezetnek vannak kitéve. 4°C és 99°C között hőmérsékleten mozognak, vízcseppeknek vannak kitéve, és erős vegyszerekkel tisztítják őket. Védelem nélkül a rozsda károsítja a felületet és tönkreteszi a hőérintkezést.
Az aranyozás a legjobb választás. Megakadályozza a rozsdásodást, fenntartja a hőáramlást, és sima felületet biztosít a csövek érintkezéséhez. Sok csúcskategóriás kerékpár használ emiatt aranyozott ezüst blokkokat.
A teflon bevonatok egy másik lehetőséget kínálnak. Kiváló vegyszerállóságot és alacsony súrlódást biztosítanak. A teflon azonban hőszigetelőként működik, így kissé csökkenti a hőátadást. Ez a kompromisszum bizonyos felhasználási módoknál működik, de rontja a gyors ciklusteljesítményt.
Néhány gyártó eloxált alumíniumot használ. Ez egy kemény, rozsdaálló felületi réteget hoz létre. Így a blokk tovább tart, anélkül, hogy jelentős költségekkel járna. Az eloxálás azonban a hőáramlást is kissé csökkenti, ezért a blokk gondos tervezést igényel ennek kompenzálására.
A megfelelő bevonat attól függ, hogy mire van a legnagyobb szükséged. A legjobb hőteljesítmény érdekében az aranyozott ezüst a legjobb. A gyártás költségeinek megtakarítása érdekében az eloxált alumínium jó védelmet nyújt. A kulcs a bevonatnak a PCR-reakció igényeihez és a blokk használatának gyakoriságához való illesztése.
PCR hőblokkok megmunkálásának folyamatai
CNC Komplex kútgeometriákhoz
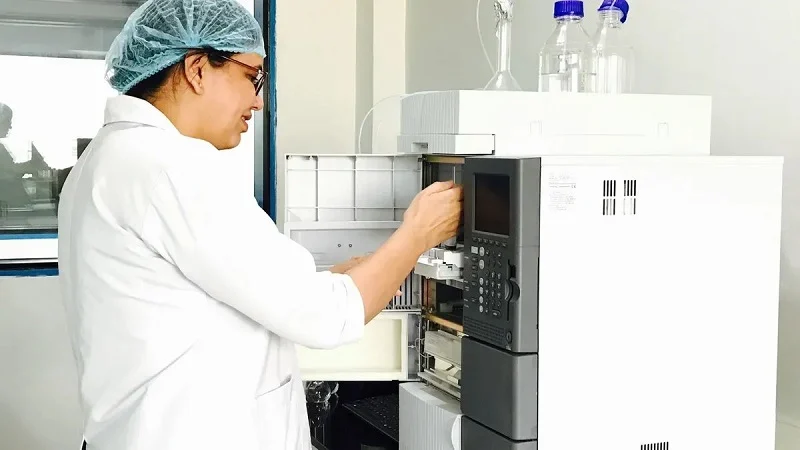
A PCR hőtömbök megmunkálásának fő munkáját a CNC marás végzi. Egy tömör alumínium- vagy ezüstdarabbal kezdődik. Egy számítógéppel vezérelt szerszám apránként távolítja el az anyagot a kútminta kivágásához. A modern 5 tengelyes gépek sokféle szögből elérhetik az alkatrészt, ami segít az egyes csőtípusokban található alámetszett formák megmunkálásában.
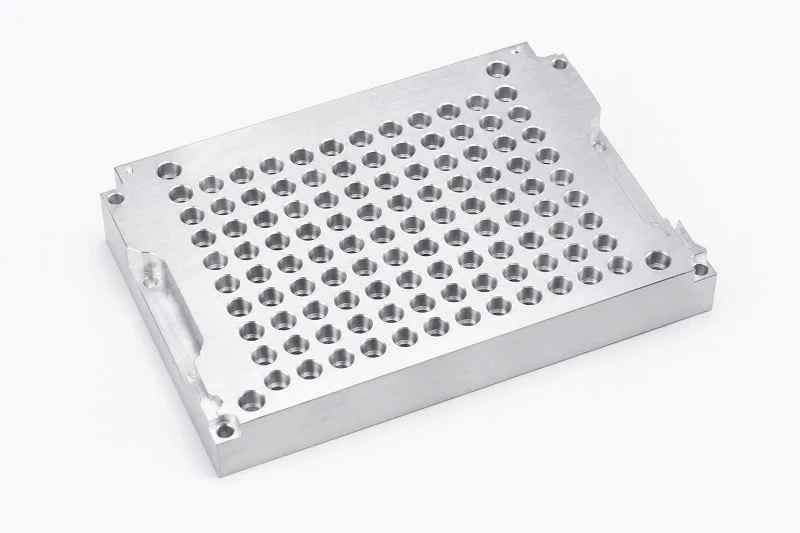
A kút alakja gondos tervezést igényel. A szabványos 0.2 ml-es csövekhez olyan kútmélységre van szükség, amely illeszkedik a cső kúpos formájához. A falaknak vékonynak kell maradniuk a gyors hőáramlás érdekében, de elég vastagnak ahhoz, hogy több ezer fűtési és hűtési cikluson át is erősek maradjanak. Egy tipikus blokk 96 kúttal rendelkezhet egy 8×12-es rácsban, bár a 384 kútból álló változatok gyakoriak azokban a laboratóriumokban, amelyek sok mintát dolgoznak fel.
A többblokkos összeállítások bonyolultabbá teszik a folyamatot. Egyes termociklerek három különálló blokkot használnak egymás mellett, mindegyiket saját fűtőberendezéssel. Ez lehetővé teszi a felhasználók számára, hogy egyszerre különböző programokat futtassanak. Minden blokkot külön kell megmunkálni, majd az összeszerelés során pontosan be kell állítani őket. A marási folyamatnak mindhárom blokk méretét azonosnak kell tartania, hogy ugyanúgy működjenek.
A szerszámválasztás fontos a marás során. A gyémántbevonatú marók az ezüstöt ragadás nélkül kezelik. A standard keményfém szerszámok jól működnek alumíniumon, de nemesfémeken gyorsabban kopnak. Az orsófordulatszámnak és az előtolási sebességnek egyensúlyban kell lennie a forgácsolási sebességgel és a hőképződéssel. A megmunkálás során fellépő túl sok hő megváltoztathatja a fém belső szerkezetét, ami később rontja a hőteljesítményt.
felületi kezelés az optimális hőérintkezésért
Az egyes kutak felületkezelése szabályozza, hogy a hő milyen jól áramlik a blokkból a csövekbe. Az érdes felület csapdába ejti a légbuborékokat. A levegő nem vezeti jól a hőt, így ezek a buborékok forró pontokat és hideg zónákat hoznak létre. A cél egy sima, egyenletes felület, amely a lehető legtöbbet érinti a csöveket.
A mechanikus polírozás a szokásos módszer. Az eljárás egyre finomabb csiszolóanyagokat használ a szerszámnyomok eltávolítására. Durva szemcsékkel kezdve eltávolítják az érdes éleket, majd finomabb szemcsékkel simítják a felületet fényesre. Ezüst tömbök esetében ez a lépés létfontosságú, mivel a fém puha és könnyen karcolódik.
A kút falai különös gondot igényelnek. Az oldalsó felületek érintkeznek a cső falával, és oldalirányban vezetik a hőt. Egy polírozott oldalfal, amelynek felületi érdessége mindössze néhány mikrohüvelyk, valódi különbséget jelent a hőeloszlás egyenletességében. A kút alja még fontosabb, mivel itt helyezkedik el a minta a PCR-reakció során.
Néhány gyártó a polírozás után egy csiszolópasztát is hozzáad. A csiszolás során egy laza csiszolópasztát helyeznek a blokk és a sík lemez közé. Ez egy nagyon sík felületet hoz létre, azonos kidolgozással a blokk teljes felületén. Az eredmény jobb hőérintkezés és egyenletesebb hőeloszlás az összes kútban.
Precíziós CNC köszörülés és szikraforgácsolás szűk tűrések esetén
A CNC marás közelíti a célt, de a precíziós köszörülés és az elektromos szikraforgácsolás (EDM) a pontos eredményt biztosítja. Ezek a módszerek olyan szűk tűréshatárokat érnek el, amelyek megkülönböztetik a csúcskategóriás termociklereket az olcsóbb modellektől.
A precíziós csiszolás során egy csiszolókoronggal távolítanak el apró mennyiségű anyagot. Ez a módszer kiválóan alkalmas sík, párhuzamos felületek létrehozására. A hőtömb aljának tökéletesen síkban kell feküdnie az alatta lévő fűtőelemhez képest. Bármilyen rés hőgátat hoz létre, amely lassítja a hőáramlást és csökkenti az egyenletességet. A csiszolás a teljes tömbfelületen néhány mikronon belül tarthatja a sík felületet.
Az EDM más utat választ. Elektromos szikrákat használ az anyag alkatrészről való leválasztásához. Ez a módszer jól működik olyan összetett belső elemek létrehozásánál, amelyeket a marószerszámok nem érnek el. Néhány fejlett blokkkialakítás belső csatornákat tartalmaz az aktív hűtéshez. Az EDM olyan pontossággal képes megmunkálni ezeket a csatornákat, amelyet a mechanikus módszerek nem tudnak felvenni.
Az őrlés és az EDM kombinációja lehetővé teszi a gyártók számára, hogy olyan tűréshatárokat tartsanak fenn, amelyek közvetlenül javítják a PCR amplifikációt. Amikor minden kút azonos méretű, minden minta ugyanazt a hőmintázatot kapja. Ez az azonosság megismételhető eredményekhez vezet az egész lemezen.
A tűréshatárok ellenőrzéséhez speciális szerszámokra van szükség. Koordináta mérőgépek (CMM-ek) mérik a kész blokkot a méretek megerősítéséhez. Optikai komparátorok ellenőrzik a felületminőséget és a kút alakját. Ezek a mérések visszacsatolódnak a gyártási folyamatba, lehetővé téve a gyártás specifikáción belüli változtatásait.
A kész blokknak a melegítést és a hűtést is hajlítás nélkül kell kibírnia. A megmunkálási lépések belső feszültségeket hoznak létre, amelyek idővel vetemedést okozhatnak. Sok gyártó feszültségcsökkentő lágyítási lépést is beiktat a megmunkálás után. Ez a hőkezelés szilárdítja az anyagot, így a blokk több ezer PCR cikluson keresztül is megőrzi pontosságát.
A gyors ciklusos alkalmazásokhoz a megmunkálási lépéseknek csökkenteniük kell a hőtömeget is. A vékonyabb falak gyorsabban melegszenek és hűlnek, de gyengítik a szerkezetet is. A tervezésnek egyensúlyt kell teremtenie a sebesség és a szilárdság között. A precíziós megmunkálás ezt az egyensúlyt azáltal teszi lehetővé, hogy a falvastagság a teljes blokkban azonos marad.
A teljes folyamatlánc, a nyersanyagtól a kész tömbig, eldönti, hogy egy termocikler megfelel-e a teljesítményígéreteknek. Minden lépés az előzőre épül. A jó marás létrehozza az alapot, a felületkezelés javítja a hőáramlást, a precíziós köszörülés vagy szikraforgácsolás pedig rögzíti a végső tűréshatárokat. Ezek a lépések együttesen olyan tömböket hoznak létre, amelyek egyenletesen melegszenek, gyorsan forgathatók, és a kutatók számára a szükséges megbízható eredményeket biztosítják.
Tervezési szempontok PCR hőszigetelő blokkok megmunkálásához
A megfelelő tervezés túlmutat az anyagválasztáson. A blokk alakja, az érzékelők elhelyezése és az egész rendszer hőkezelési módja mind számít. Ezek a döntések közvetlenül befolyásolják a termocikler teljesítményét.
Kút elrendezésének és hőtömegének optimalizálása
A kút elrendezése határozza meg, hogy a hő mennyire egyenletesen oszlik el a blokkon. A külső kútfejek gyakran gyorsabban veszítik a hőt, mint a belsők. Az egyik megoldás az, hogy ál-kútfejeket helyeznek a szélek köré. Ezek a kútfejek nem tartalmaznak mintákat, de a bennük lévő valódi PCR minták hőeloszlása állandó marad.
A hőtömeg egy másik fontos tényező. A blokknak elegendő anyagra van szüksége a hőmérséklet állandó szinten tartásához. A túl sok tömeg azonban lelassítja a felmelegedést és a hűtést. Gyors protokollok esetén minden további gramm másodperceket ad hozzá minden ciklushoz. A tervezők ahol lehetséges, levágják a fémet, vékony falakat hagyva a kutak között.
A kút mélységének pontosan meg kell egyeznie a cső alakjával. A kútnak követnie kell a cső kúposságát, hogy a cső teljes mértékben érintkezzen a fallal. Bármilyen rés csapdába ejti a levegőt és lassítja a hőátadást. Ez rontja a PCR amplifikáció hatékonyságát. A 384 lyukú lemezek esetében a kútfejek kisebbek és közelebb vannak egymáshoz. A vékonyabb falak gondos megmunkálást igényelnek.
Hőmérséklet-érzékelők és fűtőberendezések integrálása
Egy termocikler csak annyira jó, mint a hőmérséklet-szabályozása. Az érzékelőknek és a fűtőberendezéseknek együtt kell működniük, hogy minden egyes kút a megfelelő hőmérsékleten maradjon. A legtöbb rendszer hőelemeket vagy ellenállásos hőmérséklet-érzékelőket használ. Az egyérzékelős blokkok feltételezik, hogy az egész blokk egy hőmérsékleten van. A valódi blokkoknak azonban vannak forró pontjai és hideg zónái. Több érzékelő pontosabb képet ad.
A legjobb kialakítások több ponton helyeznek el érzékelőket, például középen és a széleken. Ez lehetővé teszi a vezérlőrendszer számára, hogy az egyenetlen melegítést korrigálja. A fűtőtestek, általában Peltier-elemek, a blokk alatt helyezkednek el. A hideg pontok elkerülése érdekében a teljes területet le kell fedniük. A többblokkos gépekhez minden szakaszhoz külön fűtőtestekre van szükség. Ez lehetővé teszi a kezelők számára, hogy különböző programokat futtassanak különböző primerekkel.
A szabályozási huroknak gyorsan kell reagálnia. Amikor a PCR-reakció új hőmérsékletet igényel, a rendszernek kissé túl kell lendülnie, majd le kell stabilizálódnia. A jó algoritmusok megtanulják, hogyan viselkedik a blokk, és ennek alapján állítják be a teljesítményt. Ez a gyors ciklusok szempontjából a legfontosabb.
A hőtágulás és az anyagkompatibilitás kezelése
Minden fém kitágul melegítés hatására. Egy hőtömb 4°C-ról 99°C-ra melegedve megváltoztatja a méretét. A tervezésnek figyelembe kell vennie ezt a mozgást.
Az ezüst kevésbé tágul, de továbbra is mozog. A blokknak olyan házban kell lennie, amely lehetővé teszi ezt a tágulást. Ha a blokk szorosan van rögzítve, meghajlik vagy megreped. A megoldás csúszó tartók vagy rugalmas konzolok használata, amelyek lehetővé teszik a blokk szabad növekedését és zsugorodását.
Az anyagok kompatibilitása fontos a többblokkos rendszerekben. Ha az egyik blokk alumínium, a másik ezüst, akkor eltérő sebességgel tágulnak. A keretnek kezelnie kell ezt a különbséget. Ellenkező esetben a hőkamerák illesztési problémákat okoznak. Az érzékelőknek is illeszkedniük kell a blokk anyagához. Az ezüstblokkhoz ragasztott érzékelőhöz olyan ragasztóra van szükség, amely a fémmel együtt tágul. Ellenkező esetben az érzékelő elveszíti a kapcsolatot. A vezérlőrendszer nyomon követi a reagensek és a nukleinsav hőmérsékletét.
Az egész rendszernek, a blokknak, a háznak, az érzékelőknek és a fűtőtesteknek egységként kell működniük. A jó tervezés a kezdetektől fogva figyelembe veszi ezeket a kölcsönhatásokat. Így építhető meg egy olyan termocikler, amely megbízható eredményeket szolgáltat.
Precizitás és Minőség-ellenőrzés PCR hőblokk megmunkálásban
Tűrések és mérési technikák
A pontosság a tiszta számokkal kezdődik. A hőszigetelő tömb kútmélysége, falvastagsága és felületkezelése mind meghatározott tűréshatárokkal rendelkezik. Ezek a tűrések határozzák meg, hogy a hő mennyire egyenletesen éri el a mintákat. Ha a kútfejek akár csak egy milliméter töredékével is eltérnek egymástól, a hőellenállás a kútfejek között változik. Ez az eltérés egyenetlen erősítésként jelenik meg a lemezen.
Az iparág szigorú célokat tűz ki maga elé. A prémium termociklerek, mint például a Prime Pro 48, 1 másodpercen belül ±0.1°C-on tartják a hőmérséklet-egyenletességet. A hőmérséklet-stabilitás ±0.1°C marad. Más csúcskategóriás modellek ≤±0.2°C egyenletességet ígérnek 90°C-on, azonos szintű pontossággal. Ezek a számok a PCR hőblokk-megmunkálás aranystandardját képviselik.
| Forrás | Vizsgált paraméter | Érték: |
| Prime Pro 48 | A hőmérséklet egyenletessége | ±0.1°C 1 másodpercen belül |
| Prime Pro 48 | Hőmérsékleti stabilitás | ± 0.1 ° C |
| Egy másik hőkezelő | A hőmérséklet egyenletessége | ≤±0.2°C 90°C-on |
| Egy másik hőkezelő | Hőmérséklet pontosság | ≤±0.2°C 90°C-on |
| Még egy modell | Egyenletesség a blokkon keresztül | ±0.1°C azonnal |
| Negyedik specifikáció | Pontosság/Egyenletesség | ±0.2°C 90°C-on |
Ezen tűrések méréséhez megfelelő eszközökre van szükség. Koordináta mérőgépek mérik a kész blokkot a méretek megerősítéséhez. Optikai komparátorok ellenőrzik a felületminőséget és a kút alakját. De a méretellenőrzések önmagukban nem mondanak el mindent. Hőmérsékleti ellenőrzésre is szükség van.
A standard megközelítés egy független, NIST által nyomon követhető referencia-szondát használ. A technikusok ezt a szondát közvetlenül a reprezentatív kutakba helyezik, jellemzően a négy sarokba és a középpontba. Ez rögzíti a hőmérséklet-eloszlást a teljes blokk felületén. Egyes laboratóriumok ehelyett kalibrált, több kutakból álló ellenőrző eszközt használnak. Ez az eszköz egyszerre több kutat mér, így egyetlen menetben teljes hőmérsékleti képet ad. A többpontos hőmérséklet-szondák ugyanerre a célra szolgálnak az éves hőtömb-ellenőrzéshez.
Termikus egyenletesség vizsgálata és validálása
A termikus egyenletesség vizsgálata egyetlen kérdésre ad választ: vajon minden lyuk ugyanabban az időben éri-e el ugyanazt a hőmérsékletet? A válasz meghatározza, hogy a PCR-reakció konzisztens eredményeket produkál-e a teljes lemezen.
A rutinszerű ellenőrzés egyértelmű ütemtervet követ. A kutatólaboratóriumok évente ellenőrzik a blokkhőmérséklet pontosságát. A klinikai laboratóriumok félévente végzik el ezt. A cGMP szabályok szerint működő létesítmények negyedévente végzik el az ellenőrzést. Minden ellenőrzés a tényleges blokkhőmérsékletet a beállított értékhez viszonyítja NIST-követhető érzékelők segítségével.
| Eljárás | Leírás | Tipikus frekvencia |
| Blokkhőmérséklet-pontosság | A tényleges blokkhőmérséklet mérése a beállított értékhez képest NIST-követhető érzékelőkkel | Éves (kutatási), féléves (klinikai), negyedéves (cGMP) |
| Hőmérséklet-egyenletesség (kutak közötti ΔTmax) | A kutak közötti maximális hőmérséklet-különbségnek ≤ ±0.5°C-nak kell lennie | Ugyanaz, mint fent |
| Felfutási sebesség ellenőrzése | Mérje a fűtési/hűtési sebességet °C/másodpercben a ciklusidő és a specificitás biztosítása érdekében | Ugyanaz, mint fent |
| Fűtött fedél hőmérséklete | A páralecsapódás elkerülése érdekében ellenőrizze a fedél hőmérsékletét a beállított értékhez képest | Ugyanaz, mint fent |
| Kalibrálási intervallum | Gyakoriság a szabályozási követelmények és a használat intenzitása alapján | Laboratóriumtípus szerint (lásd a gyakorisági oszlopot) |
Az egyenletességi vizsgálat a kutak közötti maximális hőmérséklet-különbséget méri. A standard munka esetén az elfogadható határérték ≤ ±0.5 °C. A prémium ciklusmérők sokkal jobban teljesítenek, ±0.1 °C vagy ±0.2 °C értéket érnek el. A felfűtési sebesség ellenőrzése °C/másodpercben ellenőrzi a felmelegedési és hűtési sebességet. Ez biztosítja, hogy a ciklusidők pontosak és a specificitás megmaradjon. A fűtött fedél hőmérsékletét is ellenőrzi a készülék, megakadályozva a reakciókat tönkretevő páralecsapódást.
Minden egyes futtatás előtt a kezelőknek meg kell győződniük arról, hogy a fűtőblokk tiszta. A csőtartóban lévő törmelék megváltoztatja a hőátadást. A csöveknek egyenletesen kell elhelyezkedniük a blokkon az egyenletes fedélkontaktus érdekében. Használat után a gép kikapcsolása megőrzi az alkatrészek épségét. Ezek az egyszerű szokások meghosszabbítják a blokk élettartamát és állandó hőteljesítményt biztosítanak.
Statisztikai folyamatszabályozás (SPC) a gyártásban
A minőségellenőrzés nem áll meg a kész blokknál. Az okos gyártók a minőséget magába a folyamatba építik be. A statisztikai folyamatszabályozás a gyártás során nyomon követi a méréseket, hogy a problémákat korán felismerje.
Az SPC úgy működik, hogy a megmunkálás során rendszeres időközönként mintát vesz a blokkokból. A technikusok megmérik a kulcsfontosságú méreteket, például a kútmélységet és a falvastagságot. Ezeket a méréseket vezérlődiagramokon ábrázolják. A diagramok mutatják, ha a folyamat kitér a normál eltérésről. Ez lehetővé teszi a kezelők számára, hogy a specifikációtól eltérő alkatrészek gyártása előtt módosítsák a folyamatot.
A PCR hőtömbök megmunkálásakor az SPC számos paramétert követ nyomon. A kút átmérőjét, mélységét és a térközöket is figyeli. A felületi érdesség mérése megerősíti, hogy a felületkezelés a specifikáción belül marad. A hőtesztelés eredményei is visszajelzést kapnak a rendszerbe. Ha az egyenletesség romlani kezd, a folyamatot korrigálják.
A jutalom az állandóság. Amikor minden blokk azonos méretekkel hagyja el a gyárat, minden termocikler ugyanúgy működik. A kutatók megbízhatnak az eredményeikben a különböző műszerekben és laboratóriumokban. Ez az állandóság közvetlenül támogatja a PCR hatékonyságát és a megbízható PCR amplifikációt.
Az SPC a hulladékot is csökkenti. A problémák korai felismerése kevesebb selejtes blokkot jelent. Ez csökkenti a termelési költségeket a minőség feláldozása nélkül. A klinikai és kutatási piacokat kiszolgáló gyártók számára ez az egyensúly fontos. A legjobb hőkamerák olyan folyamatokból származnak, amelyek folyamatosan figyelik önmagukat.
A szigorú tűrések, az alapos hőellenőrzés és a statisztikai folyamatszabályozás kombinációja olyan blokkokat hoz létre, amelyek évekig megbízhatóan működnek. Minden elem megerősíti a többit. A jó mérés kiszűri a megmunkálási hibákat. A hőtesztelés igazolja a valós teljesítményt. Az SPC eleve megakadályozza a hibák előfordulását. Együttesen biztosítják, hogy minden blokk a modern PCR által megkövetelt gyors, egyenletes melegítést biztosítsa. Ez a pontosság védi a nukleinsav-célpontokat, és biztosítja, hogy a reagensek a kívánt módon működjenek. Az eredmény egy olyan termocikler, amelyben több ezer cikluson keresztül megbízhat.
Jövőbeli trendek a PCR hőblokk megmunkálásban
Additív gyártás egyedi blokktervekhez
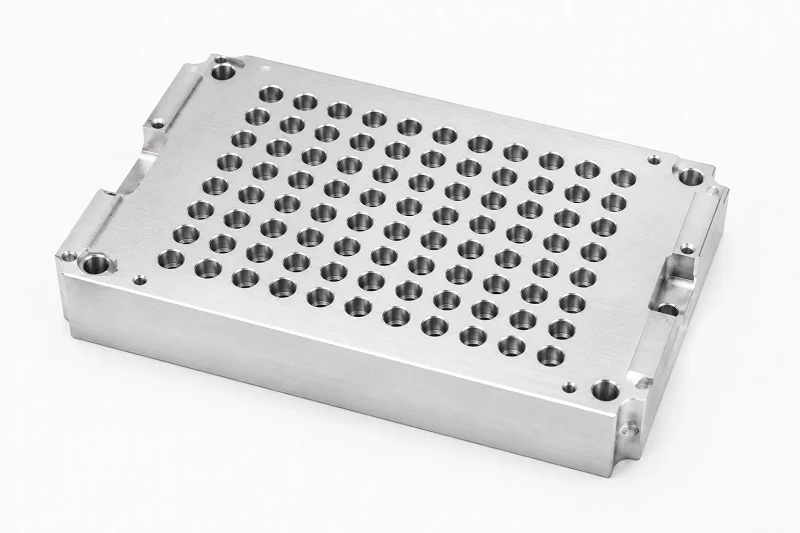
Az additív gyártás, más néven 3D nyomtatás , megváltoztatja a hőszigetelő blokkok gyártásának módját. A fém kivágása helyett rétegről rétegre építjük fel. Ez lehetővé teszi olyan összetett belső jellemzők létrehozását, amelyeket a hagyományos megmunkálással nem lehet elérni.
Létrehozhatsz olyan hűtőcsatornákat, amelyek pontosan követik a kútszerkezet alakját. Hozzáadhatsz rácsos szerkezeteket, amelyek csökkentik a hőtömeget anélkül, hogy elveszítenék a szilárdságot. Az eredmény egy olyan blokk, amely gyorsabban melegszik fel és hűl le, miközben az egész lemezen egyenletes marad. A fémporok, mint az alumínium és az ezüst, jól használhatók nyomtatáshoz. A rétegenkénti módszer lehetővé teszi az anyagok olyan módon történő kombinálását, amire az öntés nem képes.
Alacsony erőforrásigényű környezetben az additív gyártás lehetőséget kínál megfizethető, egyedi blokkok előállítására. Tervezhet egy blokkot egy adott reagens- vagy primerkészlethez anélkül, hogy egy egész gyártósort újra kellene szerszámozni. Ez a rugalmasság akkor fontos, ha gyorsan kell alkalmazkodni az új protokollokhoz. Az egyedi kútmélységek praktikusak. A blokkot új szerszámok nélkül illesztheti adott csőtípusokhoz.
A technológia a gyors prototípusgyártást is támogatja. Ahelyett, hogy heteket kellene várnia egy megmunkált prototípusra, egy tesztblokkot napok alatt kinyomtathat. Ez felgyorsítja az új termocikler-tervek fejlesztését, és lehetővé teszi a mérnökök számára a gyorsabb iterációt.
Korszerű anyagok és kompozit blokkok
A hőszigetelő blokkok következő generációja a tiszta alumíniumon és ezüstön túlmutató anyagokat is használ. A kompozit blokkok különböző fémek rétegeit kombinálják, hogy mindegyikből a legjobb tulajdonságokat hozzák ki. Képzeljen el egy rézmagot a hőeloszlás érdekében, amelyet rozsdamentes acél borít a korrózióállóság érdekében.
A grafén és a szén alapú anyagok is megjelennek a képben. Ezek az anyagok bizonyos irányokban még az ezüstnél is jobban vezetik a hőt. A súlyuk is kisebb, ami segít a felfutási sebességben. A kerámia bevonatok egy másik utat kínálnak. Jobban ellenállnak a korróziónak, mint a fém önmagában.
Ezek az új anyagok a gyors diagnózis felállításában is segítenek. Amikor gyors eredményekre van szüksége egy klinikán, a gyorsabb hőkezelés gyorsabb válaszokat jelent. A blokk anyaga közvetlenül befolyásolja, hogy milyen gyorsan futtathatja le a ciklusokat.
Intelligens gyártás és folyamat közbeni felügyelet
A megmunkálószerszámokon található érzékelők valós időben követik nyomon az összes vágást. Ha egy szerszám kopni kezd, a rendszer módosítja a vágási sebességet, vagy figyelmezteti a kezelőt. Ezáltal a blokk méretei az első darabtól az utolsóig a specifikáción belül maradnak.
A folyamat közbeni felügyelet ellenőrzi a felületminőséget és a kútmélységet a gép működése közben. Nincs többé várakozás a végső ellenőrzésig a problémák megtalálásához. A rendszer korán felismeri a problémákat és kijavítja azokat. A mesterséges intelligencia rendszerek elemzik a szerszámkopási mintákat. Megjósolják, hogy mikor kell szerszámot cserélni, mielőtt az alkatrészek eltérnének a specifikációtól. A megmunkálási folyamat digitális ikrei lehetővé teszik a mérnökök számára, hogy anyagpazarlás nélkül teszteljék a változtatásokat.
A kereskedelmi forgalomban kapható hőkazettás berendezések esetében ez azt jelenti, hogy minden, a gyárat elhagyó blokk ugyanúgy teljesít. A kutatók a műszerek közötti különbségtételben megbízhatnak az eredményeikben. A gyártási folyamatból származó adatok visszacsatolódnak a tervezés fejlesztésébe, létrehozva a folyamatos finomítás ciklusát.
Ez a megközelítés a valós idejű qPCR alkalmazásokat is támogatja, ahol a konzisztencia kritikus fontosságú. Minden ciklusban egyenletes hőre van szükség a megbízható amplifikációhoz. Az intelligens gyártás biztosítja, hogy a variáció a kimutatási küszöb alatt maradjon. A sok mintát kezelő laboratóriumok számára ez a konzisztencia időt takarít meg és csökkenti az ismétléseket.
Alacsony erőforrásigényű környezetben az intelligensebb gyártás felé vezető trend csökkentheti a költségeket. Kevesebb hulladék olcsóbb blokkokat jelent. Az olcsóbb blokkok pedig a termociklereket könnyebben hozzáférhetővé teszik a leginkább rászoruló laboratóriumok számára. Az új, piacra lépő cikluskészítők profitálnak ezekből a fejlesztésekből.
A NOBLE támogatja PCR hőblokk megmunkálási projektjét

Gyártási képességeink
A NOBLE a precíziós alkatrészek vezető kínai gyártója. Minden hőszigetelő blokkokkal kapcsolatos munkánkhoz sokéves gyakorlati szakértelmet biztosítunk. Műhelyünkben korszerű CNC marógépek, precíziós köszörűk és szikraforgácsoló gépek működnek. Ez a berendezés lehetővé teszi számunkra, hogy komplex kútformákat kezeljünk, és szigorú tűréshatárokat tartsunk be, amelyeket a modern hőkezelők megkövetelnek.
Csapatunk alumíniummal, ezüsttel és aranyozott ezüsttel dolgozik. Tudjuk, hogyan viselkednek az egyes fémek a vágószerszám alatt. Az ezüsthöz gyémántbevonatú szerszámokra és gondos sebességszabályozásra van szükség. Az alumínium gyorsabban vág, de a felületkezelésre oda kell figyelni. A folyamatot az Ön anyagválasztásához igazítjuk, így a végső tömb pontosan a tervek szerint működik.
Mind prototípusgyártást, mind tömeggyártást kínálunk. Egy kis tételnyi tesztblokk segít a terv ellenőrzésében. A jóváhagyást követően nagyobb sorozatokra méretezzük a gyártási folyamat változtatása nélkül. Megmunkálási beállításaink minden sorozatban változatlanok maradnak. Ez az állandóság azt jelenti, hogy minden blokk, amely elhagyja létesítményünket, megegyezik az első jóváhagyott mintával.
Tanúsítványok
A minőségbiztosítási rendszerek fontosak az orvosi és kutatási eszközök alkatrészeinek gyártása során. A NOBLE minőségirányítási tanúsítványokkal rendelkezik. Ez a tanúsítvány a teljes termelési folyamatra vonatkozik, a bejövő anyagok ellenőrzésétől a végső csomagolásig. Minden lépést dokumentálunk és minden mérést nyomon követünk.
Orvostechnikai eszközökkel kapcsolatos munkák esetében orvostechnikai eszközök gyártására vonatkozó tanúsítványokkal is rendelkezünk. Ez a szabvány túlmutat az általános minőségen. Az orvosi alkatrészek biztonságára és nyomon követhetőségére összpontosít. Dokumentációnk megfelel a klinikai termociklergyártók szigorú követelményeinek. Minden általunk szállított blokk teljes nyomon követhetőséget biztosít. Ez segít abban, hogy magabiztosan teljesítse saját szabályozási auditjait.
Ezek a tanúsítványok nem csupán fali táblák. Meghatározzák a mindennapi munkánkat. Operátoraink írásos lépéseket követnek. Ellenőreink dokumentált pontosságú kalibrált eszközöket használnak. Minőségbiztosítási csapatunk minden tételt felülvizsgál az Ön specifikációi alapján. Ez a fegyelem csökkenti a meglepetéseket, és a termelési ütemtervet a tervek szerint tartja.
Átfogó szolgáltatások a tervezéstől az összeszerelésig
Többet csinálunk, mint fémvágást. A NOBLE teljes körű szolgáltatási csomagot kínál, amely lefedi a teljes projektet. Mérnökeink áttekintik a tervfájljait, és fejlesztéseket javasolnak. Módokat keresünk a hőtároló tömeg csökkentésére, a hőáramlás javítására és a megmunkálás egyszerűsítésére. Ezek a javaslatok gyakran csökkentik a költségeket és egyidejűleg növelik a teljesítményt.
A felületkezelést házon belül végezzük. A blokkokat polírozzuk, leppeljük és bevonjuk, hogy megfeleljenek a hőérintkezési igényeinek. Galvanizáló partnereink egyenletes vastagságban visznek fel aranyat és egyéb védőbevonatokat. Szállítás előtt ellenőrizzük a bevonat minőségét.
Összeszerelési szolgáltatások teszik teljessé kínálatunkat. Fűtőtesteket, érzékelőket és vezetékeket szerelünk össze komplett részegységekké. Ez időt takarít meg Önnek és csökkenti a beszállítói kezelési terhet. Egy tesztelt egységet kap, amely készen áll a hőkazettás ciklusos berendezésekbe való végső integrációra. A gyors ciklusos tervekhez összeszerelő csapatunk tisztában van az érzékelők megfelelő elhelyezésének és a hővezető anyagok fontosságával.
A validációs munkát is támogatjuk. Tesztjelentéseink dokumentálják a termikus egyenletességet és a felfutási sebességet. Ezek a jelentések adatokat szolgáltatnak a saját ellenőrzési lépéseihez. Akár prototípusra, akár nagy gyártási sorozatokra van szüksége, a NOBLE ugyanolyan gondossággal és pontossággal szállít. A PCR amplifikációs eredményei a blokk minőségétől függenek. Biztosítjuk, hogy a minőség soha ne változzon.
A PCR hőblokk megmunkálása határozza meg, hogy a hőcikler megbízható eredményeket biztosít-e. Az anyagválasztás, a megmunkálási pontosság és a minőségellenőrzés mind összhangban vannak. Az ezüstblokkok biztosítják a legjobb hőteljesítményt, míg az alumínium egyensúlyt teremt a költség és a funkció között. Minden lépés, a CNC marástól a felületkezelésig, befolyásolja, hogy a hő mennyire egyenletesen jut el a mintákhoz.
A precíz megmunkálás biztosítja a termikus egyenletességet és a gyors felfutási sebességet. Ezek a tényezők biztosítják az egységes amplifikációt minden kútban. A primerek és reagensek ettől az állandóságtól függenek. Enélkül a gyors ciklusok csak találgatássá válnak.
Készen áll egy jobb hőkezelő berendezés építésére? Lépjen partnerségre a NOBLE-lal. Teljes körű szolgáltatást kínálunk a tervezéstől az összeszerelésig, minőségirányítási és orvostechnikai eszköz tanúsítványokkal támogatva. Alkossunk hibátlanul működő blokkokat.
GYIK a PCR hőblokk megmunkálásról
Miért olyan fontos a blokkanyag a PCR-hez?
A blokk anyaga határozza meg, hogy milyen gyorsan mozog a hő, és milyen egyenletesen oszlik el. Az ezüst 429 W/m·K hővezető képességgel rendelkezik, ami sokkal jobb, mint az alumíniumé. Ez a sebesség közvetlenül befolyásolja a felfutási sebességet és az egyenletességet. A standard PCR-hez az alumínium jól működik. qPCR-hez vagy nagy felbontású olvasztáshoz az ezüst valódi különbséget jelent az eredményekben.
Milyen tűréshatárt várhatok el egy minőségi hőszigetelő tömbtől?
A prémium mérőberendezések egy másodpercen belül ±0.1°C-on tartják a hőmérséklet-egyenletességet. A kútmélység és a falvastagság mikronon belül marad a specifikációban megadott értékeknél. A koordináta mérőgépek a megmunkálás után ellenőrzik ezeket a méreteket. Ha a beszállító nem tudja bemutatni ezeket a számokat, kérjen hőérvényesítési jelentést vásárlás előtt.
Milyen gyakran kell ellenőriznem a termocikler blokkhőmérsékletét?
A kutatólaboratóriumok évente egyszer ellenőrzik a folyamatot. A klinikai laboratóriumok félévente ellenőrzik a folyamatot. A cGMP szabályok szerint működő laboratóriumok háromhavonta tesztelnek. Minden ellenőrzés NIST-követhető érzékelőket használ reprezentatív kutakban. A kutak közötti legnagyobb hőmérséklet-különbségnek standard munka esetén ±0.5°C-on vagy az alatt kell lennie.
Megmunkálhatok ezüsttömböt hagyományos CNC szerszámokkal?
Az ezüst puha és ragacsos. A hagyományos keményfém szerszámok megragadják és szakítják a fémet. A gyémántbevonatú marók tisztán vágják az ezüstöt. Az orsósebességet és az előtolási sebességet gondosan kell beállítani a hőképződés elkerülése érdekében. Ez a hő megváltoztathatja a fém belső szerkezetét, és később ronthatja a hőteljesítményt.
Mi okozza az egyenetlen felmelegedést a hőszigetelő blokkban?
A peremhatások hideg zónákat hoznak létre a peremeken. A sarokkutak hőmérséklete 13–20 °C-kal a beállított érték alatt lehet, amikor a kijelző 95 °C-ot mutat. Ezt a problémát egy középen rögzített blokkos kialakítás oldja meg, amely a külső kút határán túl aktív fűtést biztosít. Több érzékelő is segíti a vezérlőrendszert a forró pontok beállításában.
Hogyan befolyásolja az aranyozás a hőteljesítményt?
Az aranyozás a hőátadás elvesztése nélkül növeli a rozsdaállóságot. A vékony réteg védi az ezüstöt a rozsdától és a kémiai károsodástól. A teflonbevonatok szintén ellenállnak a rozsdának, de szigetelőként működnek, csökkentve a hőátadást. Gyors ciklusokhoz az aranyozott ezüst a legjobb választás. Költséghatékony építéshez az eloxált alumínium jó védelmet nyújt alacsonyabb áron.
Milyen szerepet játszik a felületkezelés a hőérintkezésben?
Az érdes felület légbuborékokat csapdába ejt a blokk és a csövek között. A levegő rosszul vezeti a hőt, ami forró pontokat és hideg zónákat hoz létre. A polírozás és a tükrösítés sima felületet hoz létre, amely teljesen érinti a csöveket. A finom felületkezelés javítja a hőeloszlást az egész lemezen.
Kiválthatja-e az additív gyártás CNC megmunkálás hőszigetelő blokkokhoz?
Az additív gyártás lehetővé teszi az összetett belső hűtőcsatornák és rácsos szerkezetek létrehozását, amelyek csökkentik a hőtömeget. Ezek a kialakítások gyorsabban melegszenek és hűlnek. A nyomtatott fém azonban gyakran utólagos megmunkálást igényel a szűk tűréshatárok betartása érdekében. Jelenleg a hibrid megközelítések működnek a legjobban: kinyomtatják az összetett alakzatot, majd a fontos felületeket a végső specifikációnak megfelelően megmunkálják.







