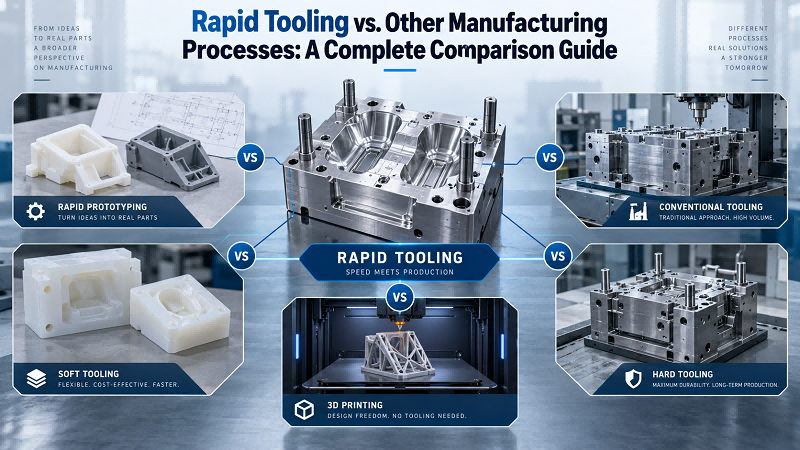
Bevezetés
A fröccsöntés a modern gyártás kulcsfontosságú része. Lehetővé teszi összetett műanyag alkatrészek nagy pontosságú tömeggyártását. A formatervezés ennek a folyamatnak a középpontjában áll. Befolyásolja a termék minőségét, az elkészítési sebességet és a költségeket. Nagyon fontos, hogy a tervezés már a kezdetektől fogva helyes legyen. Még a kis hibák is súlyos hibákat, magasabb költségeket és gyártási késedelmeket okozhatnak.
Közös Mold Design Problémák
1. Zsugorodási, szellőzési és kilökődési problémák
Zsugorodás: A zsugorodás a formatervezés során következik be, amikor a fröccsöntött alkatrész lehűl és kisebb lesz. Ez méret- és alakhibákat okozhat. A zsugorodás különösen gyakori a hőre lágyuló anyagoknál a formatervezés során, mivel a különböző területek eltérő sebességgel hűlnek. A formatervezés során a zsugorodás csökkentése érdekében az alkatrészeknek egyenletes falvastagságúaknak kell lenniük. Az is segít, ha olyan anyagokat választunk a formatervezési folyamat során, amelyek kevésbé zsugorodnak.
Szellőzési problémák: A formatervezés során gyakran fordul elő szellőzési probléma, amikor levegő szorul be a formába. Ez égési nyomokhoz vagy az alkatrészek nem teljes kitöltéséhez vezethet. A formatervezés jó szellőzése lehetővé teszi a levegő és a gáz távozását a befecskendezés során. A formatervezés szellőzési problémáinak elkerülése érdekében a szellőzőnyílásokat a megfelelő helyekre kell helyezni, és győződni kell arról, hogy elég nagyok.
Kilökődési problémák: Kilökődési problémák a formatervezés során is felmerülhetnek. Akkor fordulnak elő, amikor az alkatrészeket nehéz eltávolítani, vagy azok megsérülnek. A formatervezés során a rossz huzatszögek vagy a rossz kidobórendszerek gyakran okozzák ezeket a problémákat. A formatervezés során a huzatszögek elősegítik az alkatrészek kicsúszását a súrlódás csökkentésével. Az 1° és 2° közötti huzatszög általában elegendő a könnyebb eltávolításhoz és a sérülések megelőzéséhez a formatervezési folyamat során.
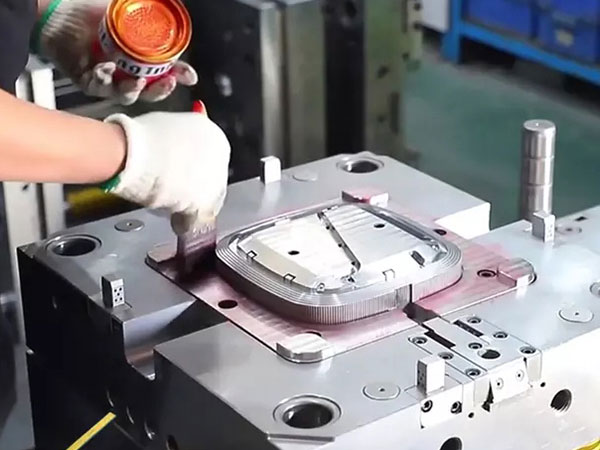
2. Áramlási jelek és hegesztési vonalak hibaelhárítása
Áramlási nyomok : Az áramlási nyomok vonalak vagy minták az alkatrész felületén. Akkor jelennek meg, amikor az anyag egyenetlenül áramlik a formatervezés során. Ezeket a nyomokat általában az egyenetlen hűtés, illetve az anyag vastagságának vagy viszkozitásának változása okozza. A formatervezés során az áramlási nyomok csökkentése érdekében használjon egyenletes falvastagságot, és állítsa be a zárófék elhelyezését az anyagáramlás állandóságának biztosítása érdekében.
Hegesztési vonalak : A hegesztési vonalak a formatervezés során két áramlási front találkozásánál alakulnak ki, de nem olvadnak össze jól. Ezek a vonalak gyenge területeket hoznak létre, és csökkenthetik az alkatrész szilárdságát. Az alacsony fröccsöntési nyomás vagy a rossz zárófólia-elhelyezés gyakran okozza ezeket. A hegesztési vonalak elkerülése érdekében a formatervezés során növelni kell a fröccsöntési nyomást, és a zárófóliákat megfelelően kell elhelyezni.
3. Vetemedés és méretbeli pontatlanságok
Vetemülés : A formatervezés során a vetemedés az alkatrész görbülése vagy csavarodása, amelyet egyenetlen hűtés vagy felhalmozódott feszültség okoz. Akkor fordul elő, amikor az alkatrész különböző területei eltérő sebességgel hűlnek le. Ez méret- vagy alakhibákhoz vezethet. A formatervezés során a vetemedés elkerülése érdekében használjon egyenletes falvastagságot, és alkalmazzon egyenletes hűtést a formában.
Méretbeli pontatlanságok : A formatervezésben előforduló méretbeli pontatlanságok a tényleges alkatrész és a tervezett mérete közötti eltéréseket jelentik. Ezek a hibák befolyásolhatják az alkatrész illeszkedését vagy működését. Gyakran az egyenetlen hűtésből, zsugorodásból vagy a forma időbeli kopásából erednek.
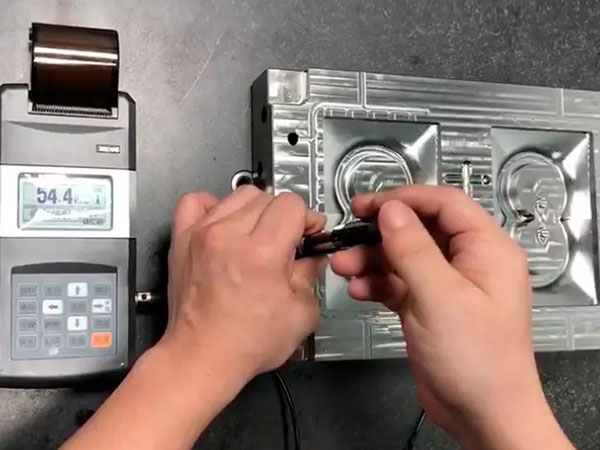
4. Villanás, rövid felvételek és ürességek
Flash : A formatervezés méretpontatlanságai a tényleges alkatrész és a tervezett mérete közötti eltéréseket jelentik. Ezek a hibák befolyásolhatják az alkatrész illeszkedését vagy működését. Gyakran az egyenetlen hűtésből, zsugorodásból vagy a forma időbeli kopásából erednek.
Rövid belövések : A formatervezés során a rövid belövések akkor fordulnak elő, amikor a formaüreg nem töltődik be, réseket vagy hiányzó részeket hagyva maga után. A rövid belövéseket okozhatja az alacsony fröccsöntési nyomás, a rossz kapukialakítás vagy az anyagvastagsági problémák. A formatervezés során a rövid belövések elkerülése érdekében növelni kell a fröccsöntési nyomást és javítani kell a kapukialakítást.
Üregek : A formatervezésben az üregek az alkatrészben lévő üreges területek, amelyeket a beszorult levegő vagy nem anyag okoz. Az üregek gyengíthetik az alkatrészt és befolyásolhatják a megjelenését. A formatervezés során a megfelelő szellőzés használata és a teljes formatöltés biztosítása segíthet csökkenteni az üregeket.
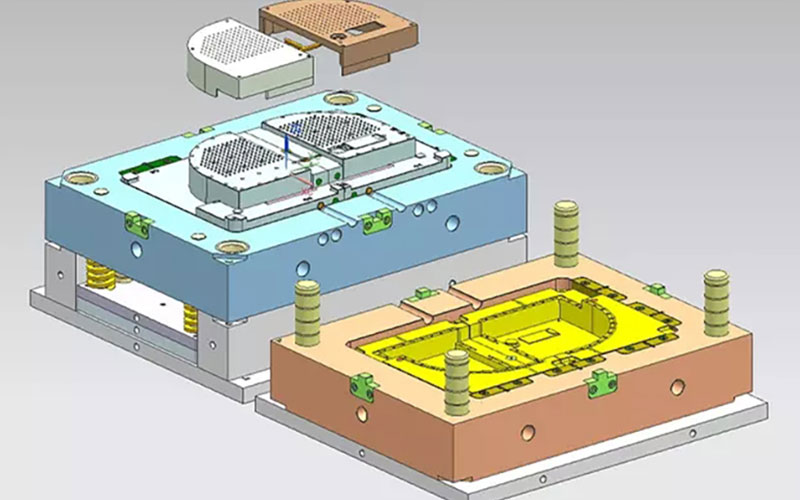
5. Kilökődési problémák: Tervezés és tolerancia
Kilökődési nyomok : A formatervezés során a kilökődési nyomok látható nyomok, amelyek a nem megfelelő kilökés miatt maradnak az alkatrész felületén. Ezek a nyomok akkor keletkezhetnek, ha a kilökőcsapok nincsenek megfelelően beállítva, vagy a huzatszögek nem elegendőek. A formatervezés során a kilökődési nyomok csökkentése érdekében a kilökőcsapokat megfelelően kell beállítani, és megfelelő huzatszögeket kell használni.
Tűréshatárokkal kapcsolatos problémák : A formatervezés során tűréshatárokkal kapcsolatos problémák akkor jelentkeznek, amikor az alkatrészek nem felelnek meg az előírt tűréshatároknak, ami befolyásolja az összeszerelést és a működést. A tűréshatár-halmozás a formatervezésben akkor fordul elő, amikor a kis méretbeli hibák összeadódnak a különböző jellemzők között. A tűréshatár-elemzés elvégzése a formatervezési fázisban segít biztosítani, hogy az alkatrészek megfeleljenek a specifikációknak.
6. Mikor kell újratervezni vs. mikor kell átdolgozni
Újratervezés : A formatervezés újratervezésére lehet szükség, ha az ismétlődő hibákat nem lehet egyszerű beállításokkal megoldani. Ez az újratervezés magában foglalhatja az alkatrész geometriájának megváltoztatását, a szelepek elhelyezkedésének beállítását vagy a hűtőrendszer módosítását a folyamatban lévő problémák megoldása érdekében.
Átdolgozás : Az átdolgozás a formatervezés során olyan kisebb problémák esetén hasznos, amelyek nem igényelnek teljes áttervezést. Az átdolgozás magában foglalhatja a feldolgozási beállítások módosítását, a szellőztetés megváltoztatását vagy az elkopott formaalkatrészek cseréjét.

Fő szempontok a mérnökök számára a formatervezés során
1. Anyagtulajdonságok és azok hatása a formatervezésre
Az anyagválasztás jelentősen befolyásolja a formatervezési döntéseket. A nagy zsugorodási sebességű anyagok, mint például bizonyos hőre lágyuló műanyagok, gondos mérlegelést igényelnek a falvastagság és a hűtési sebesség tekintetében, hogy elkerüljük az olyan hibákat, mint a süllyedési nyomok és a vetemedés. Ezenkívül a változó folyási jellemzőkkel rendelkező anyagok esetében a zárófúvás elhelyezésének és a csatorna kialakításának módosítása szükséges az egyenletes kitöltés biztosítása és a folyási nyomok minimalizálása érdekében. A kiválasztott anyag specifikus tulajdonságainak ismerete lehetővé teszi a mérnökök számára, hogy a formatervezést az optimális alkatrészminőség és teljesítmény elérése érdekében testre szabják.
2. Falvastagság és bordakialakítás
A formatervezés során elengedhetetlen az egyenletes falvastagság fenntartása az olyan problémák elkerülése érdekében, mint az egyenetlen hűtés, a süllyedésnyomok és a vetemedés. A nagyobb szilárdság érdekében bordák beépítésekor fontos, hogy a vastagságuk a fő falvastagság 40%-a és 60%-a között legyen, hogy elkerüljük a süllyedésnyomokat. A bordák magassága nem haladhatja meg a falvastagság háromszorosát, a bordák közötti távolságnak pedig legalább a falvastagság kétszeresének kell lennie a megfelelő hűtés és a szerkezeti integritás biztosítása érdekében.
3. Kapu elhelyezkedése és futófelület kialakítása
Forma tervezésekor a nyílások és a futófelületek stratégiai elhelyezése elengedhetetlen az egyenletes anyagáramlás eléréséhez és a hibák minimalizálásához. A nyílások elhelyezkedése befolyásolja a töltési mintázatot, és befolyásolhatja a hegesztési vonalak és áramlási nyomok előfordulását. A megfelelő méretű futófelületek tervezése és hosszuk minimalizálása csökkentheti az anyagpazarlást és a ciklusidőt. Ezenkívül a futófelületek kialakításának optimalizálása hozzájárul az állandó alkatrészminőséghez és a hatékony gyártási folyamatokhoz.
4. Merülési szögek és alkatrész-kidobás a formatervezés során
A formatervezésbe beépített dőlésszögek megkönnyítik az alkatrészek könnyű eltávolítását a formából, csökkentve a sérülés kockázatát a kilökés során. Általános irányelv, hogy az üregmélység minden hüvelykére vetítve legalább 1 fokos dőlésszöget alkalmazzunk, és minden függőleges felületen legalább 0.5 fokot. A megfelelő dőlésszögek nemcsak az alkatrészek károsodását akadályozzák meg, hanem a kopás csökkentésével meghosszabbítják a forma élettartamát is.
5. Tűrésösszegzés és méretpontosság Amikor a penésztervezés
A méretpontosság biztosítása kritikus fontosságú azoknál az alkatrészeknél, amelyek precíz illeszkedést és funkciókat igényelnek. A tűréshatár-összehasonlító elemzés segít azonosítani a méretbeli eltérések felhalmozódásából eredő lehetséges problémákat a több alkatrész között. A tűréshatárok gondos mérlegelésével a formatervezési fázisban a mérnökök minimalizálhatják az összeszerelési problémák kockázatát, és biztosíthatják, hogy az alkatrészek megfeleljenek a funkcionális követelményeknek.
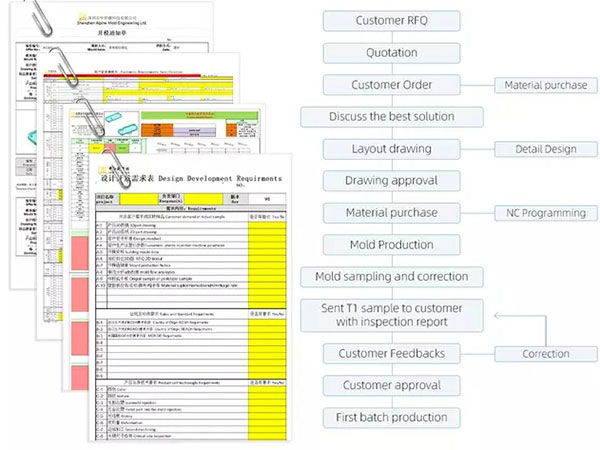
6. Gyártható tervezés (DFM)
A gyárthatósági tervezés alapelveinek a formatervezési folyamat korai szakaszában történő megvalósítása költségmegtakarításhoz és az alkatrészminőség javításához vezethet. A DFM (gyárthatósági tervezés) olyan alkatrészek tervezését jelenti, amelyek könnyen gyárthatók, összeszerelhetők és tesztelhetők, ezáltal csökkentve a termelési költségeket és a piacra jutási időt. A DFM ellenőrzőlisták használata biztosítja, hogy a gyakori gyártási kihívásokat proaktívan kezeljék, ami hatékonyabb és megbízhatóbb termelési folyamatokhoz vezet.
7. Tervezési eszközök és szabványok a formatervezéshez
Az olyan bevett tervezési szabványok betartása, mint az ISO és az ASME irányelvek, keretet biztosít az iparági legjobb gyakorlatoknak megfelelő öntőformák létrehozásához. Ezek a szabványok a formatervezés különböző aspektusait fedik le, beleértve az anyagválasztást, a mérettűréseket és a biztonsági szempontokat, biztosítva az egységességet és a minőséget a különböző projektekben. A fejlett tervezőeszközök, például a CAD szoftverek és a szimulációs programok használata lehetővé teszi a mérnökök számára, hogy a fizikai gyártás előtt vizualizálják és teszteljék a formaterveket, csökkentve a hibák valószínűségét és optimalizálva a tervezés hatékonyságát.
Miért válassza a NOBLE-t? Fröccsöntő forma Tervezés
Amikor fröccsöntő szerszámok tervezéséhez partnert választunk, a NOBLE átfogó képességeinek, a minőség iránti elkötelezettségének és az ügyfélközpontú megközelítésének köszönhetően kiemelkedik a többi közül.
1. Átfogó szolgáltatások a következőtől: Prototípus- a Termelésre
A NOBLE teljes körű megoldásokat kínál, beleértve a gyors prototípus-készítést, a szerszámtervezést és a teljes körű gyártást. Fejlett prototípus-készítő eszközeik gyors átfutási időket tesznek lehetővé, lehetővé téve az ügyfelek számára, hogy funkcionális teszteket végezzenek és ellenőrizzék a piaci érdeklődést, mielőtt elköteleződnének a teljes körű gyártás mellett. Ez a megközelítés minimalizálja a projekt kockázatait, és biztosítja, hogy a tervek optimalizáltak legyenek a gyárthatóság szempontjából.
2. Szakértelem az anyagkiválasztásban és a formatervezésben
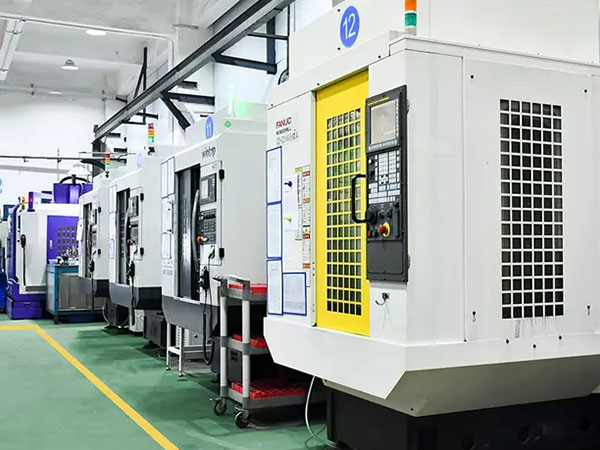
A NOBLE mérnökei több mint egy évtizedes tapasztalattal rendelkeznek, és mélyreható ismeretekkel rendelkeznek a különféle anyagokról és azok tulajdonságairól. Ez a szakértelem lehetővé teszi számukra, hogy megalapozott ajánlásokat adjanak az anyagválasztással kapcsolatban, biztosítva, hogy a kiválasztott anyagok összhangban legyenek az alkatrész funkcionális követelményeivel és gyártási korlátaival. Ezenkívül a NOBLE tervezőcsapata fejlett CAD eszközöket alkalmaz a precíz formatervek elkészítéséhez, amelyek javítják az alkatrészek minőségét és csökkentik a termelési költségeket.
3. Elkötelezettség a minőség és a precizitás iránt
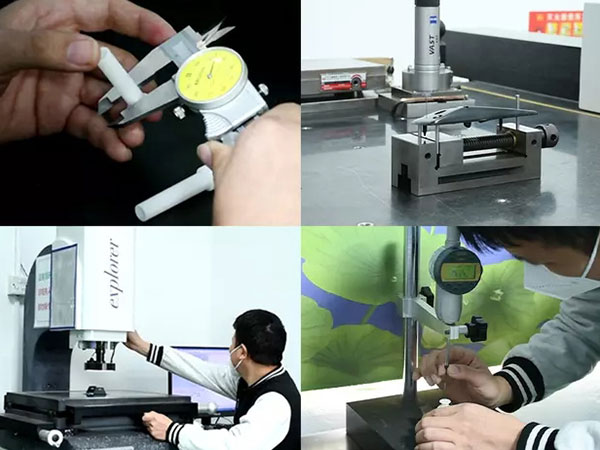
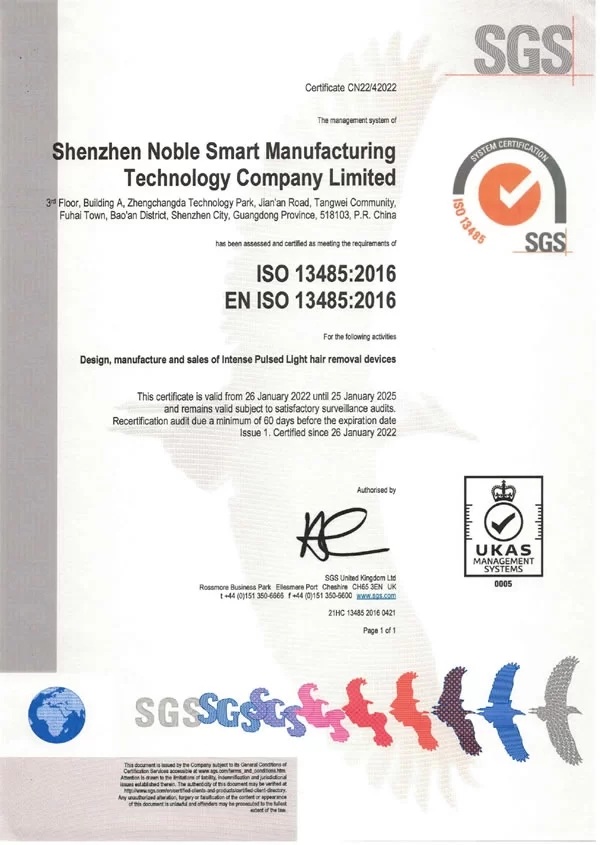
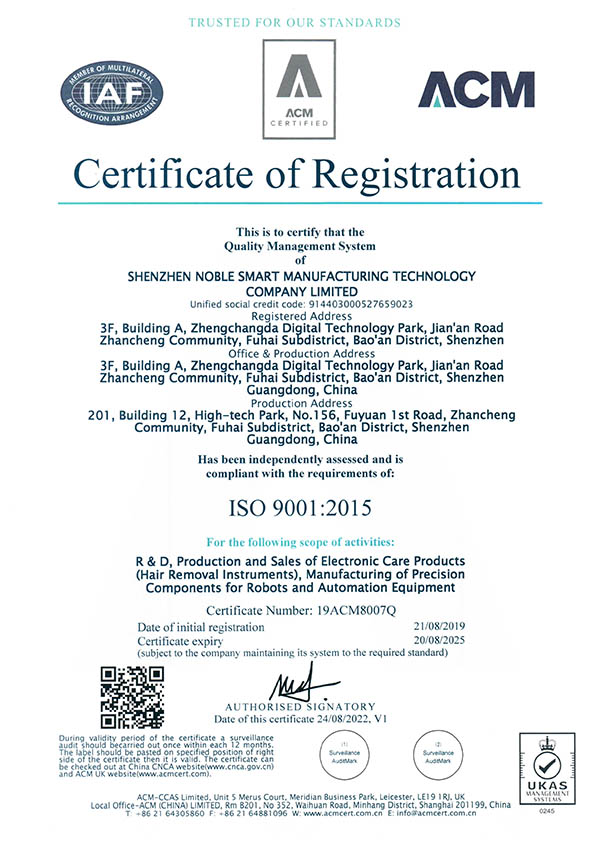
A NOBLE ISO 9001 és ISO 13485 tanúsítvánnyal rendelkező létesítményeket működtet, szigorú minőségi szabványoknak megfelelően, a gyártási folyamat során. A minőség iránti elkötelezettségük a folyamat közbeni ellenőrzésekben és a méretellenőrzési eljárásokban is megmutatkozik, biztosítva, hogy minden egyes fröccsöntött alkatrész megfeleljen a meghatározott tűréshatároknak és funkcionális követelményeknek. Ez a precizitás iránti elkötelezettség állandó, kiváló minőségű alkatrészeket eredményez, amelyek megfelelnek, vagy meghaladják az ügyfelek elvárásait.
4. Rugalmas gyártási képességek
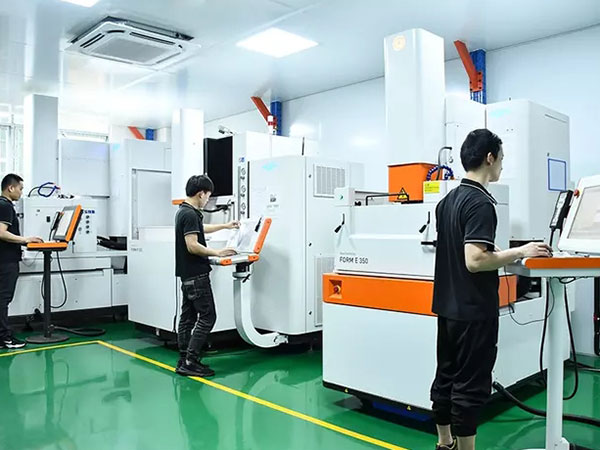
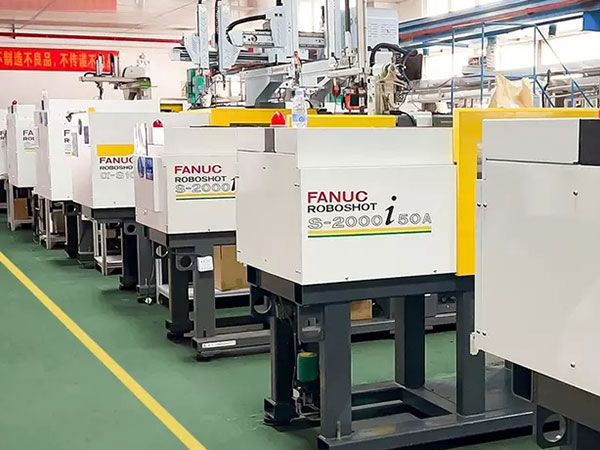
A NOBLE megérti ügyfelei sokrétű igényeit, és rugalmas gyártási lehetőségeket kínál, beleértve az egyfészkes, többfészkes és családi öntőformákat. Képességeik kiterjednek különböző méretű és összetettségű alkatrészek gyártására, mind a kis, mind a nagy volumenű gyártási sorozatokat lefedve. Ez a sokoldalúság biztosítja, hogy a NOBLE megfeleljen a különböző iparágak és alkalmazások speciális igényeinek.
5. Ügyfélközpontú megközelítés
A NOBLE nagy hangsúlyt fektet az ügyfelek elégedettségére, és személyre szabott szolgáltatásokat kínál, amelyek minden projekt egyedi igényeihez igazodnak. Csapatuk átlátható kommunikációt, időben történő frissítéseket és együttműködő támogatást biztosít a tervezési és gyártási folyamat során. Az ügyfelekkel való szoros partnerségek ápolásával a NOBLE biztosítja, hogy minden projekt hatékonyan és sikeresen kerüljön végrehajtásra.
Összegzés
A megfelelő partner kiválasztása a fröccsöntő szerszámok tervezéséhez kulcsfontosságú minden gyártási projekt sikeréhez. A NOBLE átfogó szolgáltatásai, az anyagválasztás és a szerszámtervezés terén szerzett szakértelme, a minőség és a precizitás iránti elkötelezettsége, rugalmas gyártási képességei és ügyfélközpontú megközelítése ideális választássá teszi őket a megbízható és hatékony fröccsöntési megoldásokat kereső vállalkozások számára. A NOBLE választásával a vállalatok biztosíthatják, hogy termékeiket a legmagasabb szabványok szerint tervezzék és gyártsák, megfelelve mind a funkcionális, mind az esztétikai követelményeknek.