
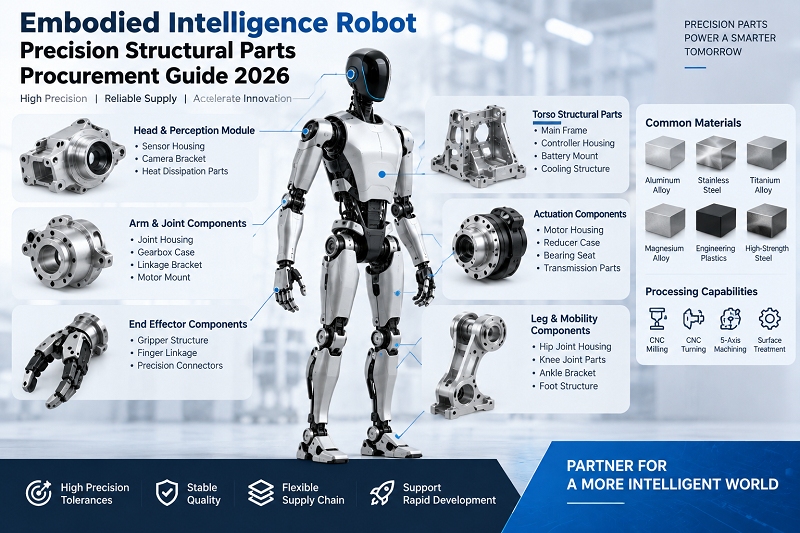
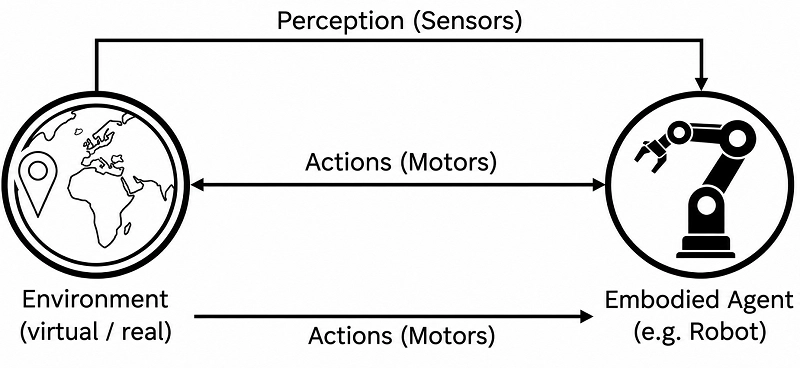
Az utóbbi években, a mesterséges intelligencia technológiáinak áttöréseivel, mint például a nagy nyelvi modellek, fokozatosan megjelent a látókörünkben az intelligencia egy új formája: a megtestesült intelligenciájú robotok. A virtuális intelligenciával, mint például a ChatGPT és a DeepSeek, ellentétben ezek kézzelfogható, tapintható és érzékelhető entitások. Nemcsak napi beszélgetéseket tudnak lebonyolítani, hanem tárgyakat is megfoghatnak a gyár hatékonyságának javítása érdekében. Ez azonban azt is jelenti, hogy a megtestesült intelligenciájú robotokhoz szükséges alkatrészeknek nagyon magas színvonalúaknak kell lenniük mind az anyagválasztás, mind a feldolgozási technológia terén. Ez számos kétséget és aggodalmat keltett a mérnökökben és a beszerzési munkatársakban. Ez az útmutató átfogó választ ad minden kérdésére.
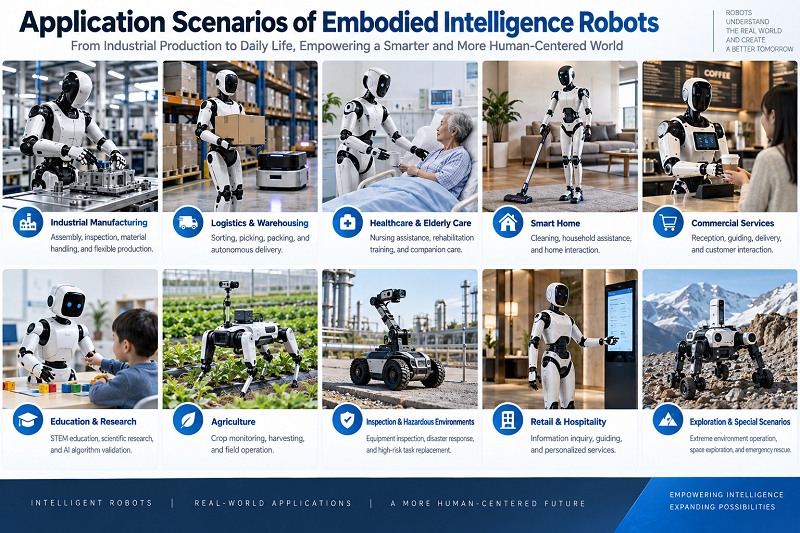
1. Milyen alkalmazási forgatókönyvei vannak a megtestesült intelligenciájú robotoknak?
Ahogy a nagy nyelvi modellek folyamatosan fejlődnek és fejlődnek, a megtestesült intelligenciájú robotok alkalmazási határai folyamatosan bővülnek. A sötét gyáraktól az intelligens irodákig és az intelligens ügyfélszolgálatig áttörések történnek a szegmentált területeken. Az orvostudományban a da Vinci sebészeti robotok mellett számos betegszállító robot és exoskeleton rehabilitációs robot is csatlakozott. A high-tech területeken is jelen vannak, például a parancsokat küldő robotok a repülőgépiparban és az intelligens vezetés az autóiparban. Az alkalmazási kör folyamatosan bővül.

2. Melyek a főbb kihívások a megtestesített intelligenciájú robot szerkezeti alkatrészeinek beszerzése során?
A megtestesült intelligenciájú robotok precíziós szerkezeti alkatrészeinek megmunkálása számos egyedi kihívással néz szembe, amelyek közvetlenül befolyásolják a beszerzési döntéseket és a beszállítók szűrését.
2.1 Gyors K+F iteráció és gyakori rajzverzió-változtatások.
Az iparág még mindig egy gyors iterációs szakaszban van. A keretfelújítások és a működtetők optimalizálása szinte megszokottá vált. A beszállítóknak képesnek kell lenniük arra, hogy kis tételekben, több verzióval párhuzamosan szállítsanak.
2.2 Komplex összeszerelési kapcsolatok és rendkívül alacsony tűréshatár a kritikus méretek esetében.
Egyetlen vázszerkezet egyszerre tartalmazhat rögzítőfuratokat, illesztőfuratokat, csapágyüléseket, illesztőfelületeket és érzékelő-rögzítési felületeket. Bármilyen furatpozíció-eltérés összeszerelési nehézségeket okozhat a teljes gépnél.
2.3 Nehéz alakváltozás-szabályozás vékonyfalú alkatrészek esetén.
A súlycsökkentés érdekében a működtető házak és a kézügyességi igényű szerkezeti alkatrészek falvastagsága gyakran mindössze 1-3 mm. Forgácsolás közben hajlamosak a vetemedésre. Ahogy az iparági visszajelzések mutatják, a korlátozott berendezés súly mellett a hardver teljesítménymutatóinak nehezen teljesíthetővé tétele a forgatókönyvek megvalósításának egyik gyakorlati akadálya.
2.4 Egységes iparági szabványok hiánya.
Ahogy Jiao Jichao, az UBTECH munkatársa is kijelentette, a robotok nagyméretű tömeggyártása során hiányoznak az egységes folyamat- és ellenőrzési szabványok. Ez azt jelenti, hogy a beszállító minőségellenőrzési rendszerének teljessége közvetlenül meghatározza a leszállított alkatrészek minőségét.
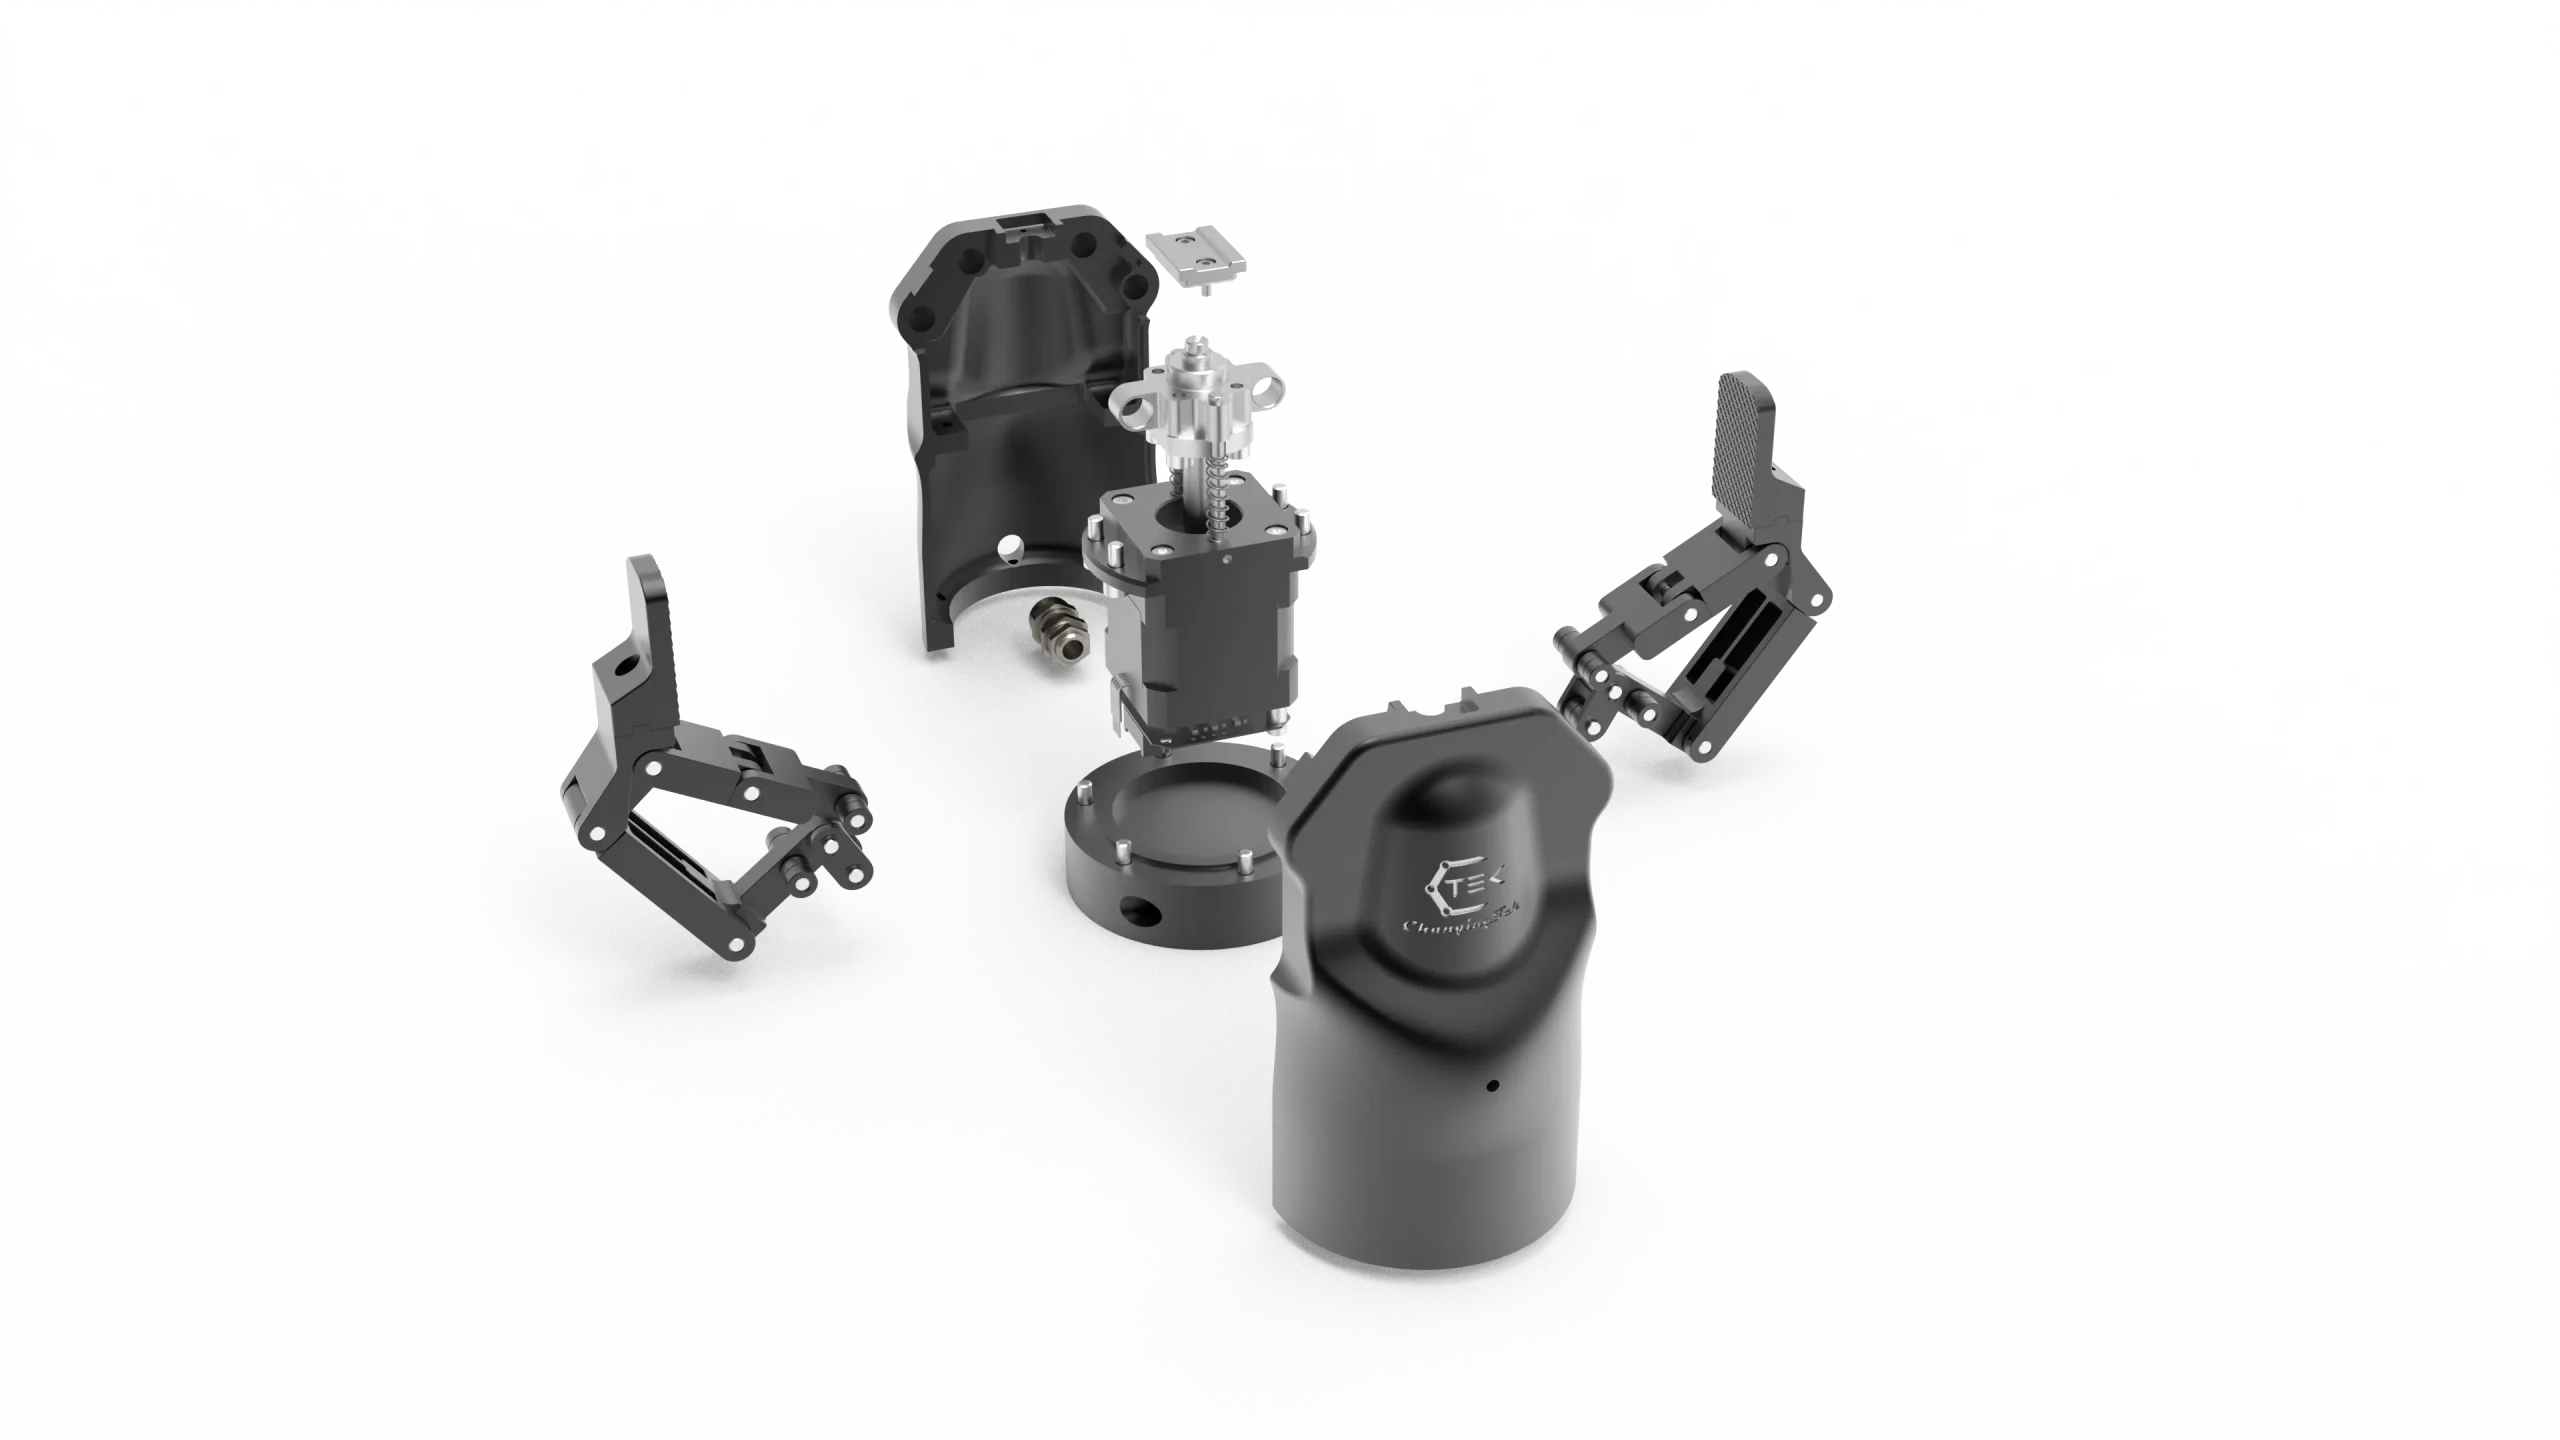
3. Melyek a leggyakrabban használt anyagok? Megtestesült Intelligencia Robot Precíziós Szerkezeti Alkatrészek?
Az anyagválasztás közvetlenül meghatározza a szerkezeti alkatrészek mechanikai tulajdonságait, súlyát, megmunkálási nehézségét és költségét. A megtestesült intelligenciájú robotok szerkezeti alkatrészeihez gyakran használt anyagok négy fő kategóriába sorolhatók: könnyűötvözetek, nagy szilárdságú acélok, műszaki műanyagok és kompozit anyagok. Az alábbi táblázat összehasonlítja az egyes anyagok főbb jellemzőit és alkalmazhatósági forgatókönyveit.
| Anyag kategória | Tipikus fokozatok | Sűrűség (g / cm³) | Szakítószilárdság (MPa) | Alapvető előnyei | Tipikus alkalmazások |
| 6-es sorozatú alumíniumötvözet | 6061-T6, 6063-T5 | 2.7 | 310 | Könnyű, könnyen megmunkálható, eloxálható, mérsékelt költségű | Karosszériavázak, csuklóházak, motorházak |
| 7-es sorozatú alumíniumötvözet | 7075-T6, 7050-T7451 | 2.81 | 570 | Nagy szilárdságú, nagy keménységű, fáradásálló | Teherhordó konzolok, illesztő összekötők, reduktorházak |
| Nagy szilárdságú, strapabíró alumíniumötvözet | Új, egyedi ötvözetek | ~ 2.75 | ≥380 | Kiegyensúlyozott szilárdság és szívósság, nagy fáradási szilárdság | Csuklókonzolok, oldalsó lengőkeretek és egyéb kritikus teherhordó alkatrészek |
| Titán ötvözet | TC4 (Ti-6Al-4V) | 4.43 | 950 | Rendkívül nagy fajlagos szilárdság, korrózióálló, biokompatibilis | Orvosi robotok, ízületi csatlakozók, csúcskategóriás, ügyes kezek |
| Rozsdamentes acél | 304/316, 17-4PH | 7.93 | 520-1100 | Nagy szilárdságú, korrózióálló, kopásálló, könnyen hegeszthető | Tengelyalkatrészek, rögzítőelemek, érzékelőkonzolok |
| Rézötvözet | Sárgaréz H62, Berillium-réz C17200 | 8.5-8.9 | 240-1200 | Jó elektromos és hővezető képesség, kopásálló, nem mágneses | Motoralkatrészek, vezetőképes csúszógyűrűk, hűtőbordák |
| Műszaki műanyagok | PEEK, POM, PA66+GF | 1.3-1.4 | 90-150 | Könnyű, önkenő, szigetelő, ütéscsillapító | Ügyes kézujjak, fogaskerekek, dekoratív alkatrészek háza |
| Szénszálas kompozit | Szén-dioxid-erősítésű műanyag (T700/T800) | 1.5-1.6 | ≥1500 | Rendkívül nagy fajlagos szilárdság, fáradásálló, jó csillapítás | Robotkar- és lábláncok |
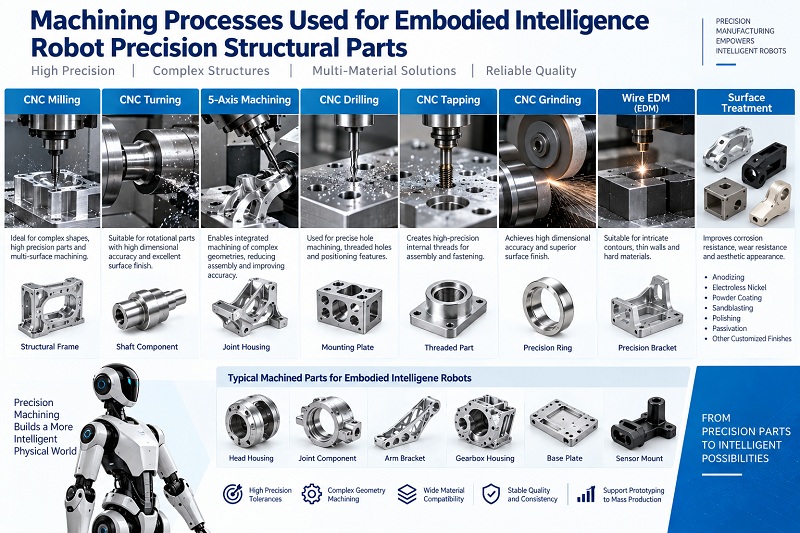
4. Hogyan válasszuk ki a megmunkálási folyamatokat a megtestesült intelligenciájú robotok precíziós szerkezeti alkatrészeihez?
A megmunkálási folyamat megválasztása közvetlenül befolyásolja az alkatrészek pontosságát, felületi minőségét, költségét és szállítási ciklusát. A megtestesült intelligenciájú robotok precíziós szerkezeti alkatrészeinek gyártásában alkalmazott folyamatok sokrétűek. Ezeket átfogóan kell kiválasztani az alkatrész összetettsége, a tételméret, a pontossági követelmények és az anyagtulajdonságok alapján.
4.1 A magmegmunkálási folyamatok összehasonlítása
| Folyamat típusa | Folyamatjellemzők | Precíziós tartomány | Megfelelő kötegméret | Tipikus alkalmazási alkatrészek |
| 3 tengelyes CNC marás | Sokoldalú, alacsonyabb költségű, sík felületekhez és egyszerű üregekhez alkalmas | ±0.02~0.05 mm | 1-500 db | Egyszerű konzolok, lemezek, karimák |
| 5 tengelyes CNC marás | Többfelületű megmunkálás egyetlen beállítással, nagy geometriai pontosság, alkalmas komplex felületekhez | ±0.005~0.02 mm | 1-1000 db | Csuklóházak, szabálytalan ívű alkatrészek, járókerekek |
| CNC esztergálás | Forgó alkatrészek hatékony megmunkálása, nagy belső/külső koncentricitás | ±0.005~0.02 mm | 10-5000 db | Tengelyek, hüvelyek, karimák, menetes alkatrészek |
| Maró-esztergáló kompozit | Esztergálás + marás egy lépésben, csökkentett beállítási hibák, nagy hatékonyság | ±0.005~0.01 mm | 50-5000 db | Komplex tengelyek, szeleptestek, csatlakozók |
| Vákuumöntvény + CNC megmunkálás | Egy darabból formázott komplex szerkezetek, magas anyagkihasználás (85%+), a kovácsolt darabokhoz hasonló mechanikai tulajdonságok | Öntés ±0.05 mm, simítás ±0.01 mm | 100-10000 db | Karosszéria vázak, lábszerkezeti elemek, ízületi házak |
| Precíziós csiszolás | Rendkívül nagy pontosság és felületi minőség; az Ra érték elérheti a 0.02 μm-t | ±0.001~0.005 mm | Szükség szerint | Csapágyülések, illeszkedő felületek, tömítőfelületek |
| Szikraforgácsolás/Huzalvágás | Szuperkemény anyagok, komplex üregek és keskeny hornyok megmunkálására alkalmas; nincs forgácsolóerő | ±0.005~0.01 mm | 1-100 db | Öntőformák, keményfém alkatrészek, szabálytalan furatok |
| 3D nyomtatás | Nincs szükség öntőformára, gyors validáció, nagy geometriai szabadság | ±0.1~0.3 mm | 1-10 db (érvényesítéshez) | Koncepcióvalidációs prototípusok, funkcionális prototípusok, szerelvények |
4.2 Döntési keretrendszer a folyamatkiválasztáshoz
A beszállítókkal közösen kidolgozott folyamatterv meghatározásakor a beszerző feleknek a következő logika szerint kell értékelniük:
1. lépés: Tisztázza az alkatrész főbb jellemzőit: pontossági követelmények, anyag, összetettség, tételméret és megjelenési követelmények.
2. lépés: Soroljon fel 2-3 megvalósítható folyamatlehetőséget. Kérje meg a beszállítókat, hogy mindegyikhez adjanak árajánlatot, átfutási időket és várható hozamokat.
3. lépés: Átfogóan értékelje az életciklus-költségeket. Ne csak a darabonkénti megmunkálási költséget vegye figyelembe, hanem a szerszámköltség-amortizációt, az utófeldolgozási költségeket, a hozamveszteséget, az utófeldolgozási költségeket és a verzióváltási költségeket is. Kis tételek esetén a CNC általában jobb. Közepes tételek esetén a nyomásos öntés + felületkezelés kínál jobb értéket. Nagy tételek esetén a fröccsöntés vagy a kovácsolás + megmunkálás mérlegelhető.
4. lépés: A beszállító folyamatainak teljességének ellenőrzése. A szerkezeti alkatrészek gyakran több folyamatkombinációt igényelnek, például esztergálás + marás + köszörülés + felületkezelés. Az, hogy a beszállító képes-e ezeket egy lépésben elvégezni, közvetlenül befolyásolja a szállítási ciklusokat és a minőségirányítás hatékonyságát.
A NOBLE Smart Manufacturing CNC-t használ fő belső folyamatként, beleértve a CNC fúrást és menetfúrást, esztergálást, precíziós gravírozást és vágást. Emellett integrálja a teljes upstream és downstream gyártási erőforrásokat, mint például a különféle gyors- és gyártóformák, az SLA és SLS 3D nyomtatás, valamint a különféle felületkezelési eljárások. Ez egyablakos szolgáltatást nyújt az ügyfeleknek.
5. Milyen felületkezelést alkalmaznak a megtestesült intelligenciájú robot precíziós szerkezeti alkatrészeihez?
A felületkezelés közvetlenül befolyásolja a kopásállóságot, a korrózióállóságot és az illeszkedési pontosságot. A különböző funkcionális területek zónás kezelést igényelnek.
5.1 Eloxálás
Alumíniumötvözeteknél a leggyakoribb. Filmvastagság 5-15 μm, keménység 200-300 HV. Alkalmas megjelenési felületekhez és általános összeszerelési felületekhez. Az oxidfilm körülbelül 50%-a kifelé nő. A precíziós furatokhoz 0.01-0.03 mm-es kompenzáció szükséges.
5.2 Kemény eloxálás
50-100 μm vastagságú film, 300-500 HV keménység. A kopásállóság 10-20-szorosára javult. Alkalmas felületek, csapágyillesztések és nagyfrekvenciás súrlódó területek meghatározásához. 0.02-0.05 mm ráhagyás szükséges.
5.3 Homokfúvásos eloxálás
Eloxálás előtt homokfúvással kezelik a felületet a matt textúra érdekében. Alkalmas megjelenésű felületekhez. A homokfúvás szemcsemérete jellemzően 120-220 mesh.
5.4 Passziválás
Főleg rozsdamentes acélhoz. Eltávolítja a szabad vasat a felületről. A film vastagsága mindössze néhány nanométer. Nem változtatja meg a méreteket. Alkalmas precíziós szereléshez használt felületekhez és fertőtlenítésnek ellenálló területekhez.
5.5 Nikkelezés
A galvanikus nikkelbevonat egyenletessége jó. A film vastagsága 5-25 μm. Hőkezelés után a keménység elérheti a HV1000-et. Alkalmas csapokhoz, mikro fogaskerekekhez és nagyfrekvenciás mozgású kötésekhez. A bevonat vastagságát tartalékolni kell.
5.6 Feketedés
Acélfelületek kémiai oxidációja. 1-3 μm vastagságú film. Alkalmas belső szerkezeti alkatrészekhez és nem látszó felületekhez. Korlátozott korrózióállóság.
5.7 Zónás kezelési alapelvek:
- Felületek megjelenése: Homokfúvás vagy standard eloxálás
- Szerelési felületek: Standard eloxálás vagy passziválás; kerülje a túlzott rétegvastagságot
- Felületek rögzítése: Kemény eloxálás vagy nikkel bevonat
- Szigetelőfelületek: Szigetelés fenntartása, helyi maszkolásvédelem
Alapelvek: Funkció az első, méretkompenzáció, zónás kezelés, kritikus méretek újramérése a kezelés után.
6. Melyek a megtestesült intelligenciájú robot precíziós szerkezeti alkatrészeinek legfontosabb kritikus dimenziói?
A kulcsfontosságú méretek közvetlenül meghatározzák a funkcionális tesztelés és az összeszerelés eredményeit. Ezek közé tartozik főként a beszerelő furatok és a pozicionáló furatok pozíciópontossága és furatátmérő-tűrése, a csapágy helyzetének koaxialitása és kerekítése, az érzékelő beszerelési felületének síksága és merőlegessége, az érintkező felület síksága, a kábelköteg-elkerülés helyzetének térbeli méretei, a könnyű horony falvastagságának egyenletessége, valamint a furattávolság és a menethossz-mérőeszköz minősítése.
Az orvostechnikai eszközök precíziós megmunkálása során a külső átmérő tűrése ±0.005 mm-en belül szabályozható, a koaxialitási hiba < 0.01 mm, a felületi érdesség Ra pedig < 0.4 μm. A robotszerkezeti alkatrészek pontossági követelményei alkatrészenként eltérőek, de a kulcsfontosságú illeszkedő felületek tűrését általában ±0.01 mm-en belül kell szabályozni.
7. Milyen ellenőrzési és szállítási szabványoknak kell megfelelniük a megtestesített intelligenciájú robotok precíziós szerkezeti alkatrészeinek?
Az egyértelmű ellenőrzési és szállítási szabványok meghatározása nemcsak a minőségbiztosításhoz szükséges, hanem a kínálati és keresleti oldalak közötti viták csökkentésének és a kommunikáció hatékonyságának javításának alapját is képezi.
7.1 Ellenőrző berendezésekre és képességekre vonatkozó követelmények
A beszállító által birtokolandó alapvető ellenőrző berendezéseknek és képességeknek a következőket kell tartalmazniuk:
| Ellenőrző elem | Fő felszerelés | Pontossági követelmények | Leírás |
| Teljes méretű ellenőrzés | Koordináta mérőgép (CMM) | Mérési bizonytalanság ≤0.002 mm | Az első cikknek teljes méretellenőrzésen kell átesnie; a tételmintavételi arány ≥5% |
| Geometriai tűréshatár-ellenőrzés | KG, körkörösségmérő, hengerességmérő | Kerekség ≤0.0005 mm | Koncentrikusság, kerekség, hengeresség, síkfelület stb. |
| Felületi érdesség | Érdességmérő, fehér fényű interferométer | Ra felbontás 0.001 μm | A kritikus illeszkedő felületeket és a megjelenési felületeket ellenőrizni kell |
| Keménység tesztelés | Rockwell/Vickers keménységmérő | Megfelel a GB/T 230 szabványnak | Ellenőrzi a hőkezelés hatását és az anyag állapotát |
| Megjelenési ellenőrzés | Vizuális, sztereó mikroszkóp | Határértékenkénti minták | Repedések, karcolások, deformáció, elszíneződés stb. |
| Anyagösszetétel elemzése | Spektrométer (PMI) | Megfelel az anyagminőségi szabványoknak | Anyagtanúsítványok minden nyersanyag-tételhez; a kritikus alkatrészekből mintavételezhető |
| Menetvizsgálat | Menetmérők, menetmérő műszer | 6H/6g pontosság | Dugós idomszerek belső menetekhez, gyűrűs idomszerek külső menetekhez |
8. Milyen megmunkálási képességekre van szükség egy megtestesített intelligenciájú robot precíziós szerkezeti alkatrészhez?
5 tengelyes CNC megmunkálás képesség:
Tapasztalattal rendelkezik komplex ívelt felületek, többfuratos pozíciók és vékonyfalú alkatrészek megmunkálásában, képes többoldalas forgácsolást elvégezni egyetlen befogással.
Gyors reagálási képesség:
Képes alkalmazkodni a rajzverziók változásaihoz a K+F szakaszban, és fenntartani a szállítási ritmust kis tételek és párhuzamosan futó több verzió esetén is.
Minőségbiztosítási rendszer és nyomonkövethetőség:
Minden alkatrész visszakövethető a nyersanyagok tételéig, a feldolgozó berendezésekig és a folyamatparaméterekig.
Az orvosi alkalmazásokban használt robotalkatrészek esetében az ISO 13485 szabványrendszer szükséges küszöbérték.
Az összeszerelési szabványok egységesítésének képessége:
Koordinált módon képes feldolgozni a karosszériaelemeket, az ízületi modulokat, az érzékelőkonzolokat és az effektor alkatrészeket, egységesíteni az összeszerelési szabványokat, és csökkenteni a tűrések felhalmozódását a különböző beszállítók között.
9. Hogyan találhat megfelelő alkatrészeket a robotjához?
Első lépés: Az alkatrészek specifikációinak tisztázása. Az anyag, a pontossági követelmények, a mennyiség és a felületkezelési módszer meghatározása. A 3D modell és a 2D rajzok elkészítése.
2. lépés: Értékelje a beszállító képességeit. A négy legfontosabb szempont a következő: rendelkezik-e alapvető berendezésekkel, például öttengelyes CNC-vel; Van-e tapasztalata a robotikai vagy az orvostechnikai iparban? Rendelkezik-e minőségbiztosítási rendszertanúsítványokkal, például ISO 13485-tel? Biztosítható-e egyablakos szolgáltatás a feldolgozástól a felületkezelésig?
3. lépés: A szállítás és a nyomonkövethetőség megerősítése. Kérje meg a beszállítót, hogy adjon meg egy vizsgálati jelentést annak megerősítésére, hogy a főbb méretek megfelelőek. Minden alkatrésznek nyomon követhetőnek kell lennie a nyersanyag-tételig és a folyamatparaméterekig.
4. lépés: Először mintadarab gyártása, majd tömeggyártás. Ellenőrizze az összeszerelési kapcsolatot és a pontosságot kis tételben végzett próbagyártással. Nagy tételben csak akkor adjon le megrendeléseket, ha megerősítette, hogy nincsenek hibák.
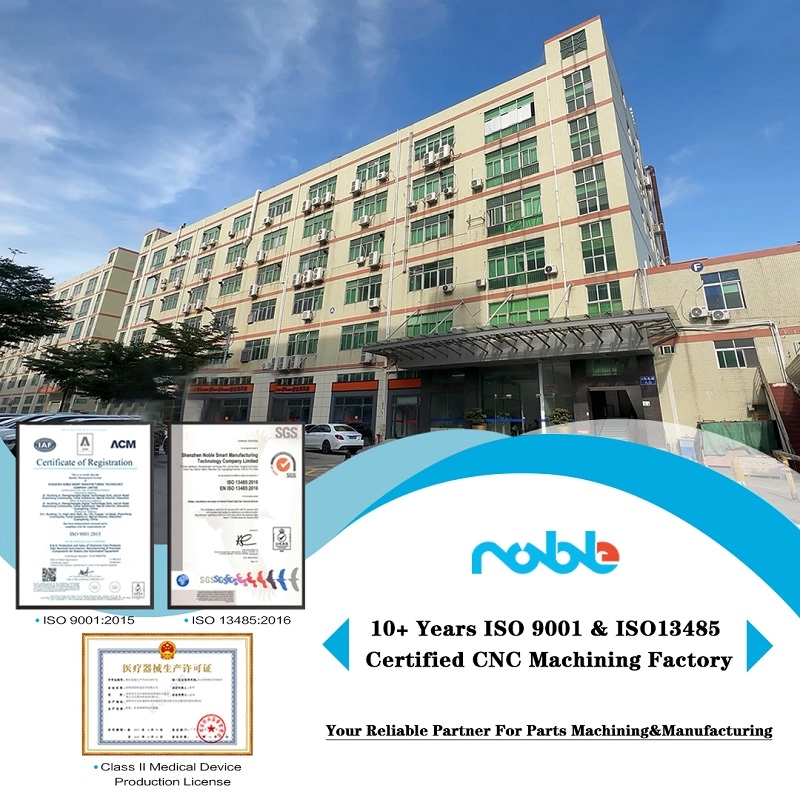
10. Miért válassza a NOBLE-t beszállítóként?
A Noble egy kínai-brit közös vállalat, 14 éves fejlesztési múlttal. Teljes körű megmunkáló és ellenőrző létesítményekkel rendelkezünk, és gazdag tapasztalattal rendelkezünk a tengerentúli piacokon, hogy gyorsan reagálhassunk a különféle ügyféligényekre.
Több 5-tengelyes CNC géppel rendelkezünk a nagy pontosságú és összetett alkatrészek tömeggyártásához. Tapasztalt mérnökcsapatunk optimalizálja a rajzokat a jobb gyárthatóság érdekében. ISO9001 és ISO13485 minőségirányítási rendszerrel rendelkezünk. Minden alkatrészt biztonságos és tiszta műhelyben gyártunk, teljes nyomon követhetőséggel.
Koordináta mérőgépeket, automatikus 2.5 dimenziós képfeldolgozó gépeket, magasságmérőket és egyéb precíziós ellenőrző berendezéseket használunk annak érdekében, hogy minden leszállított alkatrész megfeleljen a minőségi követelményeknek. Érett értékesítés utáni csapatunk ismeri a különböző országok import- és exportvám-politikáját, így segít Önnek a lehető leghamarabbi áruátvételben és a projekt előrehaladásának felgyorsításában.
GYIK Megtestesült Intelligencia Robot
1. Milyen anyagokat használnak általában a megtestesült intelligenciájú robotok szerkezeti alkatrészeihez?
Főként 6061/7075 alumíniumötvözet, 304/17-4PH rozsdamentes acél, PEEK, PI és egyéb műszaki műanyagok. Az anyagot az Ön súly-, szilárdság-, korrózióállósági és biokompatibilitási igényei szerint választhatjuk ki.
2. Milyen minőségi tanúsítványokkal rendelkezik a gyáruk a robotprecíziós alkatrészekre vonatkozóan?
ISO9001 általános minőségirányítási rendszerrel és ISO13485 orvosi minőségirányítási rendszerrel rendelkezünk. Minden alkatrészünk teljes gyártási nyomon követhetőséget biztosít, így alkalmas rehabilitációs robotokhoz és orvosi testben lévő robotprojektekhez.
3. Tudnak-e komplex, nagy pontosságú alkatrészeket megmunkálni testbe épített robotokhoz? Milyen berendezéseik vannak?
Igen. Több 5 tengelyes CNC géppel rendelkezünk. Minőségellenőrző laboratóriumunk koordináta mérőgéppel, automatikus 2.5 dimenziós képfeldolgozó géppel, érdességmérővel és egyéb ellenőrző berendezésekkel van felszerelve, hogy garantáljuk a szigorú GD&T tűréseket.
4. Milyen támogatást tud nyújtani a mérnöki csapata a rajzolási szakaszban?
Tapasztalt mérnökeink áttekintik a rajzait, és DFM (gyártásbarát tervezés) javaslatokat tesznek. Segítünk optimalizálni a tervet a gyártási költségek csökkentése és a termelési hozam növelése érdekében.
5. Mi a helyzet a szállítással és a vámtámogatással külföldi megrendelések esetén?
Gazdag külföldi projekttapasztalattal rendelkezünk. Érett csapatunk ismeri a különböző országok vámpolitikáját. Segítséget tudunk nyújtani a dokumentumok beszerzésében, hogy lerövidítsük a kivitelezési időt és felgyorsítsuk a projekt előrehaladását.





