

A prototípus öntőformák kulcsszerepet játszanak a korai termékfejlesztés és a teljes körű gyártás között. Olyan eljárásokkal és anyagokkal gyártják az öntött alkatrészeket, amelyek közelebb állnak a tényleges gyártási körülményekhez.
Fröccsöntött termékek esetében a prototípus öntőformák segíthetnek a csapatoknak az alkatrésztervezés, az anyagtulajdonságok, az összeszerelési teljesítmény, a felületi minőség, a tűréshatárok és a gyártási megvalósíthatóság értékelésében, mielőtt drága gyártóformákba fektetnének be.
A prototípus öntőformák csökkenthetik a kezdeti szerszámbefektetést, miközben elegendő funkcionális alkatrészt biztosítanak a teszteléshez, a tervellenőrzéshez, az ügyfélértékeléshez, a próbagyártáshoz és a piaci validációhoz.
Ez az útmutató elmagyarázza, hogyan működnek a prototípus-készítő eszközök, miben különböznek a gyártóeszközöktől, a közvetlen és közvetett gyorsszerszámok közötti különbségeket, hogyan alkalmazkodnak a szoftveres eszközök a folyamathoz, és mikor kell prototípus-készítő eszközöket választani a 3D nyomtatás vagy a CNC megmunkálás helyett.
1. Mi a Prototípus szerszámozás és miért használják?
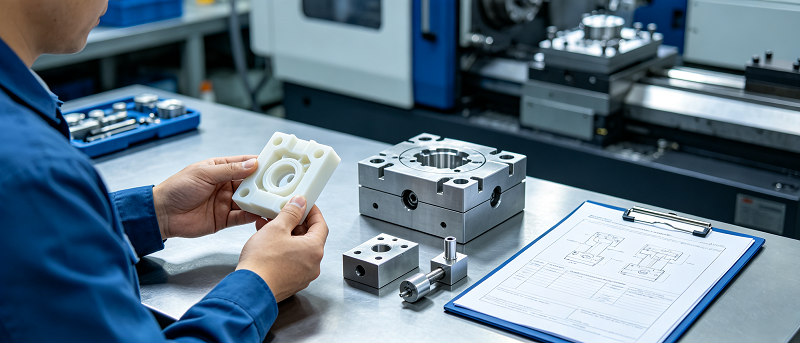
A prototípus forma egy olyan öntőforma, szerszám, szerelvény vagy más gyártóeszköz, amelyet kifejezetten prototípusok vagy kis tételű alkatrészek gyártására gyártottak.
A műanyag termékek fejlesztése során általában alumíniumból, alacsony széntartalmú acélból vagy más anyagokból készült prototípus fröccsöntőformákkal hozzák összefüggésbe, amelyek gyorsabban feldolgozhatók, mint a hagyományos, edzett gyártóforma-acél.
A prototípus forma fő célja, hogy alkatrészeket állítson elő a várt gyártási módszerhez nagyon hasonló folyamattal.
A mérnökök nemcsak az alkatrészek alakját értékelhetik, hanem azt is tesztelhetik, hogyan áramlik, hűl, zsugorodik, hogyan permeteződik és hogyan hajtják végre a gyártás után a tényleges formázóanyagot.
Ezért a prototípus-eszközök felhasználhatók: tervellenőrzésre és mérnöki tesztelésre, funkcionális prototípuskészítésre, anyagteljesítmény-értékelésre, összeszerelési és tűrésvizsgálatra, fröccsöntési folyamat ellenőrzésére, piaci tesztelésre és ügyfélminta-tanúsításra vagy hatósági tesztelésre, kísérleti gyártásra, kis tételű hídvázgyártásra. További fontos előny a tervezés rugalmassága.
Mivel a prototípus öntőformák általában kevesebb időt és beruházást igényelnek, mint a komplett gyártószerszámok, a mérnökök a komplex gyártóformák módosításával járó magasabb költségek kockázata nélkül végezhetnek tervmódosításokat.
Egy tipikus prototípus formagyártási projekt akkor kezdődik, amikor a CAD-tervezés elérte a viszonylag stabil állapotot.
A gyártó áttekinti a falvastagságot, a rajzszöget, a bevágást, a bordát, a dudort, az elválasztó vonalat, a kapu helyzetét, a kidobó helyzetét, a tűréshatárt és a várható gyártási mennyiséget.
A DFM-elemzés után a forma feldolgozható, összeszerelhető, tesztelhető és beállítható.
Ezután a tesztalkatrészeket ellenőrzik, hogy a mérnökök meghatározhassák a méreteket vagy az alakítási problémákat, mielőtt a végső gyártóforma legyártásra kerülne.
A prototípus-eszközök egyben gyártásellenőrző eszközök is, amelyek segítenek összekapcsolni a terméktervezést a skálázható gyártással.
2. Prototípus szerszámozás vs. Gyártószerszámok: Főbb különbségek
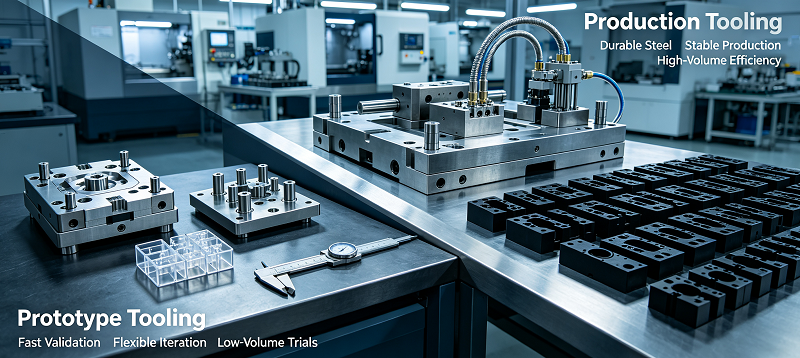
A prototípus öntőformák és a gyártóformák sok tekintetben ugyanazokat az alapvető formázási elveket alkalmazzák, de különböző célokra tervezték őket.
A prototípus-készítő eszközök a sebességet, a rugalmasságot és az alacsonyabb kezdeti beruházást helyezik előtérbe. A gyártóeszközök a tartósságot, az ismételhetőséget, az automatizálást és az alacsonyabb egységköltségeket helyezik előtérbe a tömegtermeléssel szemben. Az egyik legnyilvánvalóbb különbség a forma anyaga.
A prototípus öntőformák általában alumíniumból vagy lágyabb acélból készülnek, mivel ezek az anyagok gyorsan feldolgozhatók.
Amikor több százezer vagy millió alakítási ciklusra van szükség, a gyártóformákhoz nagyobb valószínűséggel edzett szerszámacélt használnak.
Ezért a szerszám élettartama változó.
Egy prototípus öntőformának csak tucatnyi, több száz vagy akár több ezer alkatrészt kell legyártania.
A gyártószerszámoknak hosszabb munkaciklusokat kell kibírniuk, és ismételten ki kell tenni őket nagy fröccsöntési nyomásnak, magas hőmérsékletnek, abrazív anyagoknak és automatizált gyártási ciklusoknak.
Az eszközök bonyolultsága is nagyon eltérő lehet.
A gyártóformák tartalmazhatnak több üreget, komplex hűtőcsatornákat, forrócsatorna-rendszereket, automatikus csúszkákat, emelőket, érzékelőket, cserélhető betéteket és nagymértékben optimalizált kilökőrendszereket.
Amikor ezek a jellemzők nem szükségesek a mérnöki ellenőrzéshez, a prototípus öntőformát általában egyszerűsítik.
A szállítási idő egy másik fontos különbség.
Az alkatrészek összetettségétől függően egy fröccsöntő forma prototípusa viszonylag rövid fejlesztési idő alatt legyártható.
A gyártóeszközök általában jelentős mennyiségű tervezést, megmunkálást, kidolgozást, ellenőrzést és optimalizálást igényelnek.
A költség is ugyanezt a mintát követi.
A közvetlen prototípus-készítéssel összehasonlítva a prototípus-készítő eszközök előzetes beruházást igényelnek, de általában olcsóbbak, mint a gyártóeszközök edzése.
A köztük lévő választásnak azonban nem szabad kizárólag a forma árán alapulnia.
Ha a termék továbbra is gyakran változik a tervezés során, a gyártóeszközökbe való azonnali befektetés szükségtelen pénzügyi kockázatokat generál.
A prototípus-eszközök lehetővé teszik a mérnökök számára, hogy a drágább gyártórendszerekbe való befektetés előtt ellenőrizzék a termékeket.
Miután meghatározták a geometriai alakot, az anyagot, a tűréshatárokat, az alakítási feltételeket és a piaci követelményeket, a gyártóberendezések jobb megoldást jelentenek a nagyméretű gyártáshoz.
Ezért számos fejlesztési projektben ez a két megközelítés kiegészíti egymást, ahelyett, hogy versengene egymással.
A prototípus-eszközök ellenőrzik a tervezési és gyártási folyamatokat, míg a gyártóeszközök biztosítják a nagyméretű gyártáshoz szükséges tartósságot és hatékonyságot.
3. Közvetlen vs. közvetett Gyors szerszámok Mód
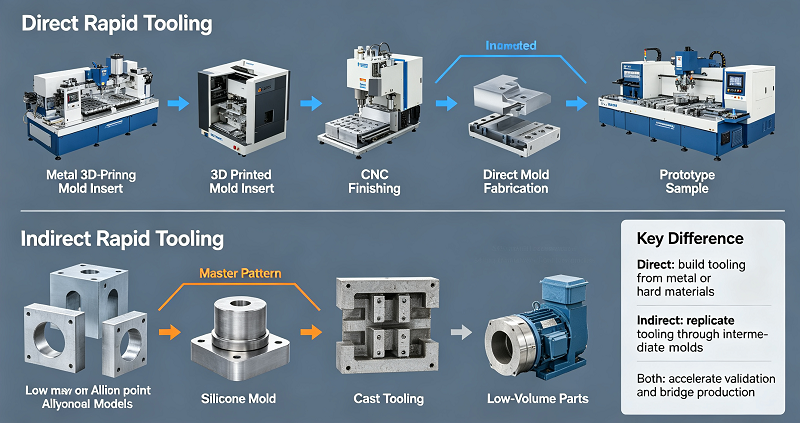
A gyors megmunkálást általában közvetlen és közvetett módszerekre osztják. Mindkét módszer célja a formafejlesztési idő lerövidítése, de a végső formát vagy formaalkatrészeket különböző módon hozzák létre.
Közvetlen gyors szerszámozás
A közvetlen gyorsformákat olyan technológiákkal hozzák létre, mint a CNC megmunkálás, a fém additív gyártás vagy más gyors gyártási folyamatok, amelyekkel formákat, betéteket vagy szerszámegységeket állítanak elő.
Mivel kevesebb köztes lépésre van szükség, a közvetlen eszközök lerövidíthetik a szállítási időt és egyszerűsíthetik a fejlesztési munkafolyamatot.
Közvetett gyors szerszámozás
A közvetett gyorsformák a CNC megmunkálással, 3D nyomtatással vagy más prototípus-készítési technológiákkal előállított fő modellből indulnak ki.
Ezután a fő öntőforma segítségével másodlagos öntőformákat vagy öntőforma-rendszereket, például szilikon öntőformákat, öntőformákat, epoxigyanta öntőformákat vagy más replikált öntőformákat hozhat létre.
Választás a közvetlen és a közvetett szerszámozás között
Ha nagyobb méretpontosságra, erősebb formaanyagokra vagy fröccsöntési körülményekre van szükség, a közvetlen formázás általában megfelelőbb.
Az indirekt szerszámozás vonzó azoknál a projekteknél, amelyek nagyon alacsony termelési volument, összetett geometriákat vagy sebességeket, valamint a hosszabb szerszámélettartamhoz képest alacsonyabb szerszámberuházást igényelnek.
A helyes módszer a gyártási mennyiségtől, az alkatrészek anyagától, a méretkövetelményektől, a szerszámok élettartamától, a felületkezeléstől, az alkatrészek összetettségétől és a szimulálandó gyártási folyamattól függ.
Például, amikor a tényleges hőre lágyuló műanyag teljesítményét kell felmérni, a műanyag héjat fejlesztő vállalat alumínium prototípus fröccsöntő szerszámot használhat.
Ha csak kis mennyiségű poliuretán alkatrészre van szükség, egy másik projekt szilikon formákat használhat.
Ezen különbségek megértése segít a mérnököknek elkerülni a szükségtelen, drága vagy olyan eszközfolyamatok kiválasztását, amelyek nem képesek reprodukálni a szükséges gyártási feltételeket.
4. Lágy szerszámozás és gyors szerszámozás: közelebbről
A lágy formák általában olyan anyagokból készült formákra utalnak, amelyek könnyebben és gyorsabban feldolgozhatók, mint a nem edzett szerszámacél.
Ilyenek lehetnek például az alumínium öntőformák, szilikon öntőformák, poliuretán öntőformák, epoxigyanta öntőformák és bizonyos alacsony keménységű acél öntőformák.
A lágy szerszámozás fő előnye, hogy lerövidíti a gyártási időt.
A puhább anyagok általában gyorsabban feldolgozhatók, formázhatók vagy önthetők, így alkalmasak prototípusgyártásra és kis tételű gyártásra.
A keménység csökkenése azonban általában rövidebb szerszáméltartamot jelent.
Amikor a cél több száz vagy több ezer alkatrész gyártása több százezer helyett, ez a kompromisszum elfogadható.
Amikor a fejlesztőcsapatnak mindössze 500 alkatrészre van szüksége a teszteléshez, egymillió ciklusra tervezett öntőformába való befektetés szinte semmilyen előnnyel nem jár.
A gyors megmunkálás egy tágabb fogalom, amely a funkcionális szerszámok gyártásához szükséges idő csökkentésére összpontosít.
Az alkalmazástól függően a gyorsformák lágy formaanyagok, hagyományos CNC megmunkálás, additív gyártás, gyors formabehelyezés vagy más gyártási módszerek kombinációját használhatják.
Az alumínium prototípus öntőformák az egyik leggyakoribb példa.
Az alumínium könnyebben megmunkálható, mint az edzett szerszámacél, és jó hővezető képességgel rendelkezik.
A prototípus gyártási folyamata során a gyorsabb hőátadás esetenként csökkentheti a fröccsöntési ciklusidőt.
Az alumínium azonban lágyabb, és gyorsabban kophat el, ha erősen abrazív vagy üvegszállal töltött műanyagokat megmunkálunk.
Ha nagyobb tartósságra van szükség, acél prototípus szerszámok választhatók.
Az előedzett acél hasznos kompromisszumot kínál a megmunkálási hatékonyság és a szerszám élettartama között, különösen akkor, ha a prototípusgyártásból hídgyártásra lehet átállni.
Amikor a termékkövetelmények bizonytalanok maradnak, a lágy szerelvények is nagyon értékesek.
Ahelyett, hogy azonnal drága gyártóeszközökbe fektetnének be, a gyártók korlátozott mennyiséget gyárthatnak, felmérhetik az ügyfelek válaszait, és további fejlesztéseket hajthatnak végre, mielőtt növelnék a termelési kapacitást.
Ezáltal a gyors és rugalmas eszközök különösen hasznosak új termékek bevezetésénél, orvostechnikai eszközök fejlesztésénél, szórakoztató elektronikánál, autóipari alkatrészeknél, robotikai rendszereknél, ipari berendezéseknél és más olyan projekteknél, ahol a korai gyártás során gyakran végeznek mérnöki változtatásokat.
5. Összehasonlítás alternatív prototípus-készítési módszerekkel: 3D nyomtatás és CNC megmunkálás
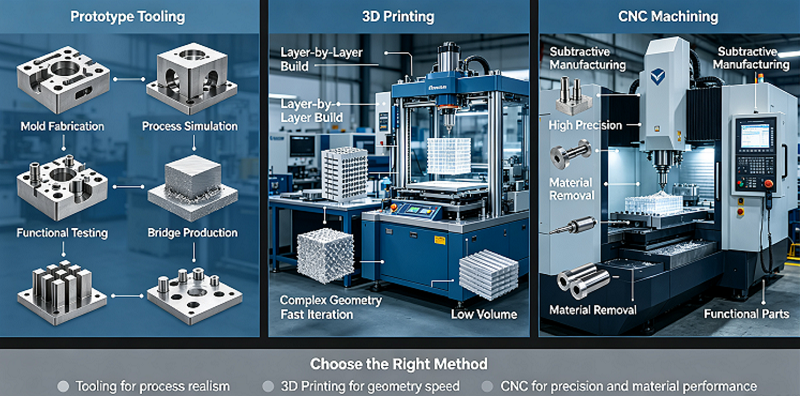
A termékfejlesztési folyamatban a prototípus öntőformák nem mindig az elsődleges gyártási módszerek. A mérnökök gyakran hasonlítják ezeket a közvetlen prototípus-készítési technológiákhoz, mint például a 3D nyomtatás és a CNC megmunkálás. A helyes választás attól függ, hogy a projekt csak néhány egyedi alkatrészt igényel-e, vagy olyan öntött alkatrészekre van szüksége, amelyek szorosan tükrözik a jövőben gyártandó alkatrészeket.
3D nyomtatás
A 3D nyomtatás ideális választás összetett geometriai alakzatok gyors előállításához speciális szerszámok nélkül. Az SLA, SLS, MJF és FDM technológiák lehetővé teszik a mérnökök számára, hogy a korai fejlesztési időszakban értékeljék az alakot, az összeszerelést, az ergonómiát és az alapvető funkciókat.
CNC megmunkálás
A CNC megmunkálás közvetlenül precíz prototípusokat hoz létre műszaki műanyagokból vagy fémekből.
Különösen alkalmas gyártási minőségű anyagok méretpontosságának, mechanikai tulajdonságainak és funkcionális vizsgálatára.
Amikor a kész alkatrészt öntéshez használják, felmerülnek a korlátai, mivel a megmunkálás nem tudja reprodukálni ugyanazt az anyagáramlást, zsugorodást, nyílásjelölést, hegesztési vonalat vagy öntvényszálak irányát.
Amikor a prototípus-szerszámozásnak több értelme van
Amikor a mérnököknek több azonos alkatrészt kell legyártaniuk a várt gyártási gyantával, a prototípus-készítő eszközök értékesebbé válnak.
A nagyon korai koncepciófejlesztéshez a 3D nyomtatás általában a leggyorsabb megoldás.
A tervezők több változatot is elkészíthetnek öntőformák építése nélkül, és gyorsan összehasonlíthatják a különböző geometriákat.
A CNC megmunkálás akkor alkalmazható, ha nagy pontosságú vagy gyártási minőségű mérnöki anyagokra van szükség.
A termelési mennyiség egy másik fontos tényező.
Ritkán gazdaságos egy vagy két alkatrészt külön fröccsöntő szerszámmal gyártani.
Több száz vagy ezer azonos műanyag alkatrész gyártása megváltoztatja a számítási módszert, mivel a forma költsége több alkatrészre osztható fel.
Az alkatrészek geometriáját is figyelembe kell venni.
A CNC-vel megmunkált műanyag prototípusok geometriájának módosítására lehet szükség, mivel a forgácsolószerszámoknak fizikailag hozzá kell férniük az anyaghoz.
A fröccsöntés vékony falakat, bordákat, kiemelkedéseket, bilincseket, integrált elemeket és összetett belső szerkezeteket hozhat létre, amelyeket nehéz lehet közvetlenül megmunkálni, vagy amelyek nem hatékonyak.
A 3D nyomtatás nagyobb geometriai szabadságot kínál, de a nyomtatási anyagok és a rétegalapú gyártási folyamatok eltérhetnek a végső formázott polimerektől.
Ezért a prototípus-készítő eszközök kitöltik az egyes prototípusok és a teljes gyártás közötti jelentős rést.
Nagyobb fokú termelési valóságérzetet kínál a nagy volumenű szerszámokhoz járó teljes beruházás nélkül.
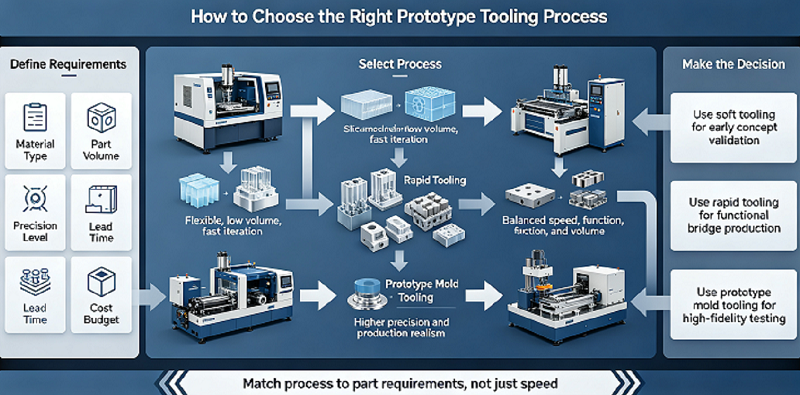
6. Hogyan válasszuk ki a megfelelő prototípus-szerszámozási folyamatot?
A prototípus megmunkálási módszerének kiválasztását magával a megmunkálási technológiával kell kezdeni.
A mérnököknek először is meg kell határozniuk, hogy mit kell tesztelni.
A vizuális prototípusok, a funkcionális mérnöki prototípusok, a tanúsítási minták, a próbagyártási alkatrészek és a piacra formált alkatrészek mind eltérő gyártási megoldásokat igényelnek.
A termelési mennyiség az egyik legfontosabb szempont.
Ha csak öt alkatrészre van szükség, a CNC megmunkálás vagy a 3D nyomtatás jobb gazdasági előnyöket kínálhat.
Ha több száz fröccsöntött alkatrészre van szükség, a prototípus öntőformák vonzóbbá válnak, mivel a kezdeti öntőforma-befektetés elosztható a teljes gyártási mennyiséggel.
Az anyagszükségletet is a lehető leghamarabb fel kell mérni.
Ha a projekt hőre lágyuló műanyagok, például ABS, PC, PP, PA, POM, PC/ABS vagy üvegszállal töltött nejlon tényleges gyártását igényli, a prototípus fröccsöntő szerszám lehetővé teszi a kiválasztott polimer tényleges fröccsöntési körülmények között történő feldolgozását.
Az alkatrészek összetettsége befolyásolhatja a megmunkálási költségeket és a szállítási határidőket.
Az egyszerű, közvetlen elválasztó vonalakkal és korlátozott bemélyedésekkel rendelkező formák általában gyorsabban gyárthatók.
Azok az alkatrészek, amelyek több csúszkát, emelőt, menetes betétet, összetett zárat, szűk tűréshatárokat vagy összetett hűtőrendszereket igényelnek, további tervezést igényelnek.
A várható szerszám élettartama is befolyásolja az anyagok kiválasztását.
Az alumínium alkalmas lehet rövid távú prototípus-gyártáshoz, míg az előedzett acél jobb ár-érték arányt képviselhet, ha több ezer vagy tízezer alkatrész gyártása várható.
A tűréshatároknak is reálisnak kell lenniük.
A prototípus öntőformák precízen formázott alkatrészeket tudnak előállítani, de a méretváltozásokat befolyásolja a forma megmunkálási pontossága, a polimer zsugorodási sebessége, az alakítási körülmények, a kapu kialakítása, a hűtés, a falvastagság és az alkatrész geometriája.
Ezért egy sikeres projekthez szoros együttműködésre van szükség a terméktervezők, a formatervezők, a CNC-gépészek és a fröccsöntési szakértők között.
A gyárthatósági elemzést és tervezést a formagyártás megkezdése előtt el kell végezni.
A mérnököknek át kell tekinteniük a rajzi szögeket, az egyenletes falvastagságot, a bordákat, a kiemelkedéseket, a bevágásokat, a sugarat, az elválasztó vonalat, a nyílást, a kidobási pozíciót, a zsugorodást és a tűréshatárokat.
Ha a projekt valószínűleg áthidaló vagy tömegtermelésbe lép, a prototípus formagyártási folyamata során hozott döntéseknek támogatniuk kell a jövőbeli gyártási stratégiákat.
A prototípus gyártási folyamata során meghatározott kapupozíció, az elválasztóvonal kiválasztása, az anyagtulajdonságok és az alakítási paraméterek értékes információkkal szolgálhatnak a végső gyártóforma tervezésekor.
Ezért a költségeket a kockázatokkal együtt kell értékelni.
A legjobb prototípus-készítő szerszámstratégia elegendő gyártási realizmust tud elérni ahhoz, hogy megválaszolja a projekt mérnöki kérdéseit anélkül, hogy szükségtelenül növelné a szerszámok bonyolultságát.
7. Miért válassza az N-t?OBLE mint te Prototípus szerszámozás gyártó
A NOBLE egy kínai-brit közös vállalat, amelyet a kormány „Nemzeti Csúcstechnológiai Vállalatként” ítélt oda. Két fő üzleti irányunk van: az „Intelligens Gyártás” és az „Ápolási Termékek”. Az „Intelligens Gyártás” üzletág projekttámogatási szolgáltatások nyújtására specializálódott, beleértve az alkatrész-megmunkálást és -gyártást.
Több mint 10 éves professzionális gyártási és gyors prototípus-készítési tapasztalattal rendelkezünk. Hatékony csapatunk erős támogatást nyújt új projektjeihez, hogy 100%-ban megvalósítsuk az Ön igényeit; A szabványosított menedzsment szigorú minőségellenőrzést biztosít az alkatrészek és termékek felett; az ésszerű munkafolyamat alacsonyabb költségeket eredményez ugyanazon minőség mellett.
Évekig tartó kemény munka és fejlesztés után a NOBLE fokozatosan átalakult a precíziós alkatrész-megmunkáló és gyártó vállalkozásból, amely teljes ipari láncot támogató szolgáltatási képességekkel rendelkezik, egy szolgáltatásorientált vállalkozássá, amely teljes körű támogatást nyújt az ügyfelek teljes projektjéhez.
A NOBLE az Ön megbízható, egyablakos, egyedi gyártási megoldása, a prototípus tervezésétől a gyártásig, hatalmas gyártási erőforrásokon, megfelelő technológián, egyszerűsített folyamatokon, szakértői útmutatáson és tökéletes minőségellenőrzési folyamaton keresztül, hogy ötletei valósággá váljanak.
A NOBLE a következő képesítési tanúsítványokkal rendelkezik:
ISO 9001: 2015 – Robusztus minőségirányítás az általános gyártáshoz. Konzisztens folyamatok. Dokumentált ellenőrzés. Nyomon követhető ellenőrzés.
ISO 13485: 2016 – Szigorúbb minőségi szabványok az orvostechnikai eszközök alkatrészeire vonatkozóan. Szigorú folyamatvalidálás. Teljes nyomon követhetőség. Beültethető és sebészeti alkatrészekhez szükséges.
Összegzés
A prototípus-készítő eszközök hatékony hidat képeznek a korai prototípus-készítés és a teljes körű gyártás között.
Lehetővé teszi a mérnökök számára, hogy teszteljék a gyártási anyagokat, az alakítási geometriákat, a tűréshatárokat, az összeszerelési teljesítményt és a gyártási megvalósíthatóságot, mielőtt tömegtermelő eszközökbe fektetnének be.
A 3D nyomtatással és a CNC megmunkálással összehasonlítva a prototípus-készítő eszközök különösen értékessé válnak, ha egy projekthez valódi, formázott alkatrészekre vagy nagyszámú funkcionális prototípusra van szükség.
A megfelelő formaanyagok, gyártási módszerek, forma összetettsége és termelési mennyiség kiválasztásával a gyártók csökkenthetik a fejlesztési kockázatokat, javíthatják a termékellenőrzést, és zökkenőmentes átmenetet érhetnek el a prototípustól a gyártásig.
FAQS
1. Milyen utófeldolgozási műveletek kompatibilisek a prototípus fröccsöntött alkatrészekkel?
Gyakori lehetőségek közé tartozik a festés, a lézeres jelölés, az ultrahangos hegesztés és a meleg sajtolás; a megvalósíthatóságot előzetesen ellenőrizni kell a forma anyaga szerint.
2. Módosíthatók-e a prototípus szerszámformák később, hogy gyártáskész formákká váljanak?
Részleges módosítás lehetséges, de a kiterjedt átdolgozás gyakran többe kerül, mint egy új hivatalos forma építése.
3. Milyen kockázatok merülhetnek fel üvegszállal töltött anyagok alumínium prototípus öntőformákban történő használatakor?
A forma erős kopása lerövidíti az élettartamát; hosszú távú igényekhez előedzett acélformák ajánlottak.
4. Hogyan befolyásolja a környezeti hőmérséklet a prototípus fröccsöntési teszt eredményeit?
A környezeti hőmérséklet befolyásolja az alkatrész hűtési sebességét és a végső zsugorodást; a vizsgálati környezetet stabilan kell tartani.
5. Elérhető a felületi textúra replikációja lágy prototípus szerszámokon?
Egyszerű textúrák is elérhetők, de az összetett, finom textúrák gyorsan kopnak; az edzett acél jobban teljesít.





