

Az ápolórobot alkatrészeinek – illesztéseknek, házaknak és keretnek – szigorú szabványoknak kell megfelelniük, de melyik építési módszer és anyag biztosítja a legjobb egyensúlyt? Az ápolórobot-alkatrészek módszereinek és anyagainak kiválasztása nagy döntés. A biztonság, a pontosság és a költség mind számít. Ez a bejegyzés összehasonlítja a CNC megmunkálást, a fröccsöntést, a fémlemezt, a DMLS-t és a 3D nyomtatást. Azt is látni fogja, hogyan bírja a 17-4 PH rozsdamentes acél és a Ti-6Al-4V. Megosztunk tervezési és gyártási tippeket, valamint egy útmutatót az egyedi és a polcról levehető ápolórobot-alkatrészekhez. Így a robot kevesebb meglepetéssel juthat el a prototípustól a gyártásig.
A legfontosabb ápolórobot-alkatrészekre vonatkozó követelmények
Biztonsági és megfelelőségi szabványok
Orvostechnikai eszközökre vonatkozó szabályozások és biokompatibilitás
Az ápolórobotok alkatrészeinek szigorú szabályoknak kell megfelelniük. Az FDA szerint sok robotrendszer II. vagy III. osztályú eszköz. Tehát 510(k) vagy PMA tanúsítványra van szükség, mielőtt eladhatnád. Európában hasonló szabályok vannak az MDR-en keresztül, és az ISO 13485 szabvány határozza meg a minőségi szabványt. Az IEC 60601 az elektromos biztonsággal foglalkozik, az ISO 14971 pedig a termék élettartama alatti kockázatok kezelésében segít. Az ISO 62304 a szoftvereket szabályozza. Ezek a szabványok irányítják minden tervezési döntésedet.
A biokompatibilitás is fontos. A pácienssel érintkező testrészek nem okozhatnak rossz reakciókat. Ezt a választott anyag határozza meg. A 17-4 PH rozsdamentes acél és a Ti-6Al-4V is megfelel a biokompatibilitási teszteken. Az ismételt sterilizálást is kibírják anélkül, hogy gyengülnének.
Tisztíthatóság és vegyszerállóság
A kórházak folyamatosan tisztítják a berendezéseket. A robotnak erős vegyszereket kell kezelnie repedés vagy rozsdásodás nélkül. A sima felületek segítenek. Ahogy az olyan anyagok is, mint a fluoroprén XP, amely ellenáll az oldószereknek, kenőanyagoknak és tisztítószereknek. Az EPDM hideg hőmérsékleten is rugalmas marad, és jól ellenáll az öregedésnek. Az ezekből az anyagokból készült tömítések távol tartják a folyadékokat, és valós környezetben is megőrzik az IP65-ös védettséget.
Precizitás és tűrések
Mozgó illesztések tűréshatárai
A robot pontosságát az illesztési precízió szabályozza. A tipikus illesztési tűrések plusz-mínusz 0.01 mm. Ez IT5 vagy IT6 minőséget képvisel. A felületminőségnek Ra 0.8 mikrométer alatt kell lennie. Az öttengelyes megmunkálás plusz-mínusz 0.005 és 0.01 mm közötti értéket tart. A csapágyfuratok H6 vagy H7 illesztéseket használnak. Ezek a szűk tűrések biztosítják a mozgás simaságát és megismételhetőségét.
A funkcióra és az összeszerelési költségekre gyakorolt hatás
Az egymásra helyezési hibák rontják a teljesítményt. Amikor az egyes alkatrészek plusz-mínusz 0.05 mm-es eltérést mutatnak, a teljes radiális játék elérheti a 0.2 mm-t. Ez csökkenti az illesztések ismételhetőségét. A GD&T szabályozza a koncentrikusságot, a valódi pozíciót és a párhuzamosságot. Egy jó egymásra helyezési hiba 0.05 mm alatt marad. Ez a módszer kiegyensúlyozza az összeszerelési költségeket. Elkerüli, hogy minden alkatrész túl szoros legyen, miközben továbbra is biztosítja a robot számára szükséges pontosságot.
Tartósság és anyaghosszúság
Kopásállóság nagy ciklusszámú alkalmazásokban
A nagy ciklusszámú használat gyorsan elhasználja az alkatrészeket. A szilikon elasztomerek 10 000–50 000 ütésciklus után elkopnak. A TPU jobban teljesít 40 MPa feletti szakítószilárdsággal és jobb kopásállósággal. Az OMRON TPU megerősített szálas hálóval több mint 100 N erőt bír el, és akár 40%-kal tovább tart. Az ISO/TS 15066 szabvány legalább 100 000 ütéscikluson keresztül állandó teljesítményt ír elő. Válasszon nagy szakítószilárdságú és kifáradási ellenállású anyagokat.
Környezeti ellenállás (páratartalom, hőmérséklet, UV)
A gondozórobotok sokféle körülmények között dolgoznak. A páratartalom egyes anyagokat megduzzaszt és lebomlást okoz. Az UV-fény másokat lebont. A védőbevonatok és a tokozás segítenek. Ahogy az öngyógyító anyagok is, amelyek maguktól kijavítják a kisebb sérüléseket.
Ápolórobot-alkatrészek gyártási folyamatai
A robot alkatrészeinek összeszerelési módja befolyásolja a költségeket, a pontosságot és a piacra kerülés sebességét. Minden gyártási folyamatnak megvannak az erősségei a különböző feladatokhoz. Nézzük át a főbb módszereket, és azt, hogy hol illeszkednek a legjobban.
CNC megmunkálás precíziós fém alkatrészekhez
A CNC megmunkálás továbbra is a legjobb választás a szűk méreteket és erős anyagokat igénylő alkatrészek esetében. Jól működik szerkezeti keretek, illesztések és rögzítések esetében, amelyek ismételt terheléseket bírnak elmozdulás nélkül.
Alkalmazások: Szerkezeti keretek, illesztések és tartóelemek
A robot váza hordozza a súlyt. Az illesztések irányítják a mozgást. A rögzítések a szenzorokat és az aktuátorokat tartják a helyükön. Ezeknek az alkatrészeknek merevségre és stabilitásra van szükségük. A CNC megmunkálás ezt biztosítja. Nagy ismétlési pontossággal vághat 17-4 PH vagy Ti-6Al-4V rozsdamentes acélt. Az öttengelyes gépek egyetlen beállítással összetett geometriákat hoznak létre. Ez kiküszöböli a többszörös befogásból eredő hibákat. Az eljárás lehetővé teszi a menetes furatok, a dübelcsapok elhelyezkedését és a csapágyfészkek létrehozását, amelyeket más módszerek nem tudnak megvalósítani.
Elérhető tűrések és felületkezelések
Íme egy pillantás arra, hogy mit ér el a CNC megmunkálás a robotizált alkatrészek esetében:
| Megmunkálási művelet / Jellemző | Elérhető tűrés / felületkezelés |
| Általános marás | ± 0.01 mm |
| Precíziós esztergálás és öttengelyes megmunkálás | ±0.005 mm vagy szűkebb |
| Csapágyülések és tömítőfelületek | Ra 0.4–0.8 felületi érdesség |
| Kritikus robotfunkciók (lineáris skálákkal és gépbe épített mérőfejekkel) | ±0.002–0.005 mm |
| Szervomotor- és jeladóházak (koncentrikusság) | ≤0.01 mm TIR |
| Harmonikus hajtású flexspline vékonyfalú kerekdedség | ≤0.005 mm |
| Reduktor holtjátéka | ≤1 ívperc |
| GD&T hengerességi kiírás | ⌭0.004 mm |
| GD&T koncentrikussági kiírás | ◎0.005 mm |
| Ismételhető mozgás – sebészeti robotok | ≤0.01 mm |
| A tömeggyártás kritikus dimenziói | Cpk ≥ 1.33, AQL 1.0 mintavételezéssel |
A sík felületek standard érdessége 63 mikrohüvelyk. Az ívelt felületek érdessége 125 mikrohüvelyk vagy jobb. A könnyű szemcseszórás javítja a felületek esztétikai minőségét. Az általános GD&T-szabályozások, mint például a valódi pozíció, a síkfelület és a merőlegesség érvényesek. A CNC megmunkálás pontossága támogatja a robotrendszerek által megkövetelt pontosságot.
A NOBLE (Kína egyik vezető gyártója) a nagy pontosságú alkatrészek CNC megmunkálását más gyártási folyamatokkal ötvözi a költségek kontrollálása érdekében. Gyártási szakértelmük segít az ügyfeleknek gyorsan átállni a prototípusról a tömeggyártásra. Ez az integrált megközelítés központi szerepet játszik a modern robotikai gyártásban.
Folyadékkezelő robotalkatrészek gyártási folyamatai
A folyadékkezelő robotalkatrészek különös gondot igényelnek. Ezek az alkatrészek folyadékokkal érintkeznek, szorosan kell tömíteniük és ellenállniuk kell a korróziónak. Két kulcsfontosságú gyártási folyamat elégíti ki ezeket az igényeket: a lézervágás hegesztéssel és a tömítések ráfröccsöntése. A folyadékkezelő robotalkatrészek megfelelő gyártási folyamatainak kiválasztása közvetlenül befolyásolja, hogy a végső összeszerelés mennyire jól teljesít a valós használatban.
Lézervágás és hegesztés folyadékutakhoz
A folyadékutak simák és szivárgásmentesek kell legyenek. A lézervágás és -hajlítás precíz csatornákat hoz létre a fémlemezben. A lézer tiszta, sorjamentes éleket eredményez. A hegesztés olyan anyag hozzáadása nélkül illeszti össze a részeket, amely maradványokat tarthatna magán. A rozsdamentes acél ellenáll a reagensek és tisztítóoldatok korróziójának. A szerelvény tisztítható és kémiailag biztonságos marad. Ez fontos a diagnosztikai teszteket vagy gyógyszerkészítést végző folyadékkezelő rendszereknél. Ezeknek a folyadékkezelő gépeknek nagy megbízhatóságra van szükségük több ezer cikluson keresztül.
Tömítések és csatlakozók ráfröccsöntése és betétfröccsöntése
A tömítések és csatlakozók gyakran kétféle anyagot használnak. A ráöntés egy puha elasztomert köt egy merev hordozóra. A puha réteg hozza létre a tömítést. A merev alkatrész biztosítja a szerkezetet és a rögzítési pontokat. A betétöntés egy előre formázott fém- vagy műanyag betétet helyez a formába, majd anyagot fecskendez köré. Így menetes betéteket, elektromos érintkezőket vagy integrált tömítéssel ellátott érzékelőházakat kapunk. Ezek a gyártási folyamatok csökkentik az összeszerelési lépéseket és javítják a folyadékkezelő robotalkatrészek megbízhatóságát, amelyek sok cikluson keresztül szennyeződésmentesek maradnak. Az automatizált folyadékkezeléshez a tömítés integritása kritikus fontosságú. Fenntartja a pontosságot és megakadályozza a keresztszennyeződést a nagy áteresztőképességű munkafolyamatokban.
A robotika kulcsfontosságú gyártási területei: fröccsöntés, lemezmegmunkálás és additív gyártás
A CNC és folyadékkezelési folyamatokon túl további három módszer teszi teljessé a robotika gyártási módszereit.
Fröccsöntés nagy volumenű műanyag alkatrészekhez
A fröccsöntés akkor ragyog, ha több ezer azonos műanyag alkatrészre van szükség. A burkolatok, fedelek és konzolok mind jól működnek. A kezdeti szerszámköltség magas, de az alkatrészenkénti költség gyorsan csökken a mennyiségi igények kielégítése érdekében. A pattintós illesztéseket, élő zsanérokat és rögzítőelemeket közvetlenül a formába kell beépíteni. Ez összeszerelési időt takarít meg. A műszaki műanyagok, mint az ABS, a polikarbonát és a nejlon jó ütésállóságot és esztétikai megjelenést biztosítanak. Az orvosi minőségű változatok szükség esetén biokompatibilitást biztosítanak. Ez az eljárás támogatja a robotikai automatizálási alkatrészek mennyiségi igényeit.
Alváz- és tartószerkezetek lemezmegmunkálása
A lemezlemez számos robotrendszer gerincét alkotja. A lézervágás, hajlítás és hegesztés a sík fémet merev vázzá alakítja. Az eljárás gyors és költséghatékony kis és közepes volumen esetén. A nagy igénybevételnek kitett területeket merevítőelemekkel vagy formázott bordákkal erősítheti meg. A sík panelek megkönnyítik az elektronika, a kábelezés és az érzékelők felszerelését. A NOBLE lemezlemez-szolgáltatásai közé tartozik a lézervágás és -hajlítás, majd a hegesztés és a kidolgozás. Ez erős, könnyű vázat hoz létre a robotja számára.
DMLS és 3D nyomtatás komplex geometriákhoz és prototípusokhoz
A közvetlen fémlézeres szinterezés (DMLS) és a 3D nyomtatás olyan tervezési szabadságot kínál, amelyhez a megmunkálás nem férhet hozzá. Komplex belső csatornákat, organikus formákat és rácsszerkezeteket nyomtathat. Ezek a funkciók támogatják az alakhűtést, a könnyű súlyozást és az alkatrész-konszolidációt.
A fém 3D nyomtatás fő erőssége az összetett és optimalizált geometriájú alkatrészek létrehozásának képessége. Ez azt jelenti, hogy ideális nagy teljesítményű alkatrészek gyártásához.
Prototípusok esetében a 3D nyomtatás lehetővé teszi a gyors iterációt szerszámozási késedelmek nélkül. A gyártási szerszámok beszerelése előtt teszteli az illeszkedést, a működést és az összeszerelést. Végfelhasználói alkatrészek esetében a DMLS csökkenti az alkatrészek számát egy összeállításban. Több megmunkált alkatrész egyesül egyetlen nyomtatott darabban, amely erősebb és könnyebb. Ez megfelel a modern robotikai gyártás trendjeinek, ahol a komplexitás nem növeli a költségeket. A DMLS pontossága támogatja a fejlett robotikai rendszerek által megkövetelt pontosságot. Ezek az additív módszerek elengedhetetlen eszközök a robotikai gyártásban.
Ápolórobot-alkatrészek anyagai
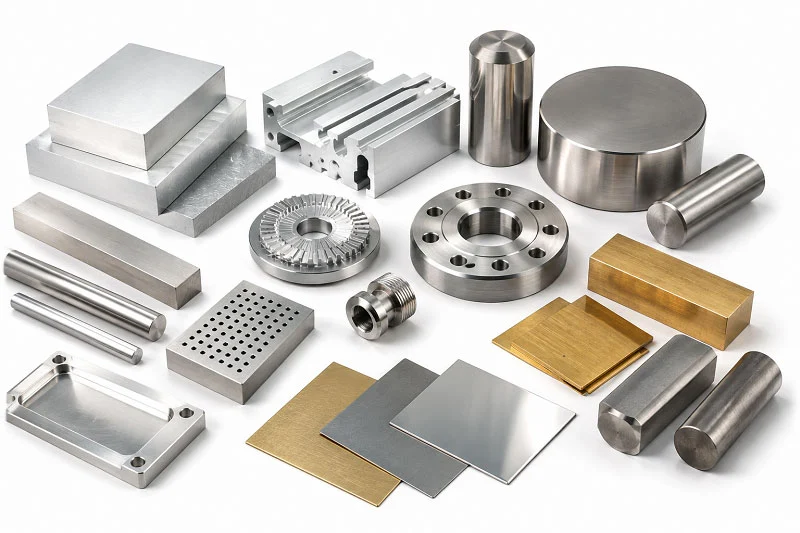
Az ápolórobot alkatrészeinek megfelelő anyagválasztása mindent befolyásol, ami ezután következik. Befolyásolja az alkatrészek élettartamát, a vegyszerekkel való bánásmódjukat és a költségeket. Egyes alkatrészeknek nagyon erőseknek kell lenniük. Másoknak alacsony súrlódásúaknak vagy a test számára biztonságosaknak kell lenniük. Nézzük meg a főbb anyagcsaládokat, és azt, hogy melyik hol működik a legjobban.
Folyadékkezelő robotalkatrészek: Anyagválasztás
A folyadékkezelő robotalkatrészeknek szigorú követelményeik vannak. Reagensekkel, oldószerekkel és biológiai mintákkal érintkeznek. Ellen kell állniuk a korróziónak. Nem szivárogtathatnak vegyszereket a folyadékokba. És gyakran alacsony súrlódásra van szükségük, hogy a folyadékok simán áramoljanak. Három anyagcsalád vezet ezen a területen: a PTFE, a PEEK és a 316L rozsdamentes acél. Mindegyikük más-más szilárdsággal rendelkezik.
Rozsdamentes acél korrózióállóság érdekében folyadékkal érintkezve
A 316L rozsdamentes acél korrózióállóságáról ismert. Molibdéntartalma védelmet nyújt a kloridok, sók és ipari vegyszerek ellen. Képes ellenállni a fehérítőnek, a perecetsavat és az elpárologtatott hidrogén-peroxidot anélkül, hogy bomlana. Ezáltal kiváló választás a testnedvekkel érintkező tűkhöz. Jól működik ismételt sterilizáláson áteső alkatrészekhez is. A rugalmassági modulus 193 GPa, ami körülbelül háromszor merevebb, mint az alumíniumé. Ez a merevség megakadályozza, hogy a precíziós tűalkatrészek használat közben elhajoljanak. Szigorú higiéniai szabályok mellett a 316L rozsdamentes acél megbízható teljesítményt nyújt a folyadékkezelő robotalkatrészek esetében.
Műszaki műanyagok alacsony súrlódású folyadékutakhoz
A PTFE és a PEEK különböző előnyöket kínál a folyadékokkal való érintkezés terén. A PTFE szinte minden vegyszernek ellenáll. Egyetlen hagyományos laboratóriumi reagens sem bontja le. Súrlódása nagyon alacsony, és tapadásmentes tulajdonságokkal rendelkezik. Ez nagyszerűvé teszi tömítésekhez, hegyekhez és statikusan nedvesített alkatrészekhez. A hátránya? A PTFE szakítószilárdsága alacsony, 20 és 35 MPa között van. Nyomás alatt deformálódik, így nem képes szerkezeti terhelést elviselni. A PEEK kitölti ezt a rést. Nagy szakítószilárdsággal rendelkezik, körülbelül 90-100 MPa. Állandó nyomás alatt is megtartja alakját. A PEEK ellenáll a legtöbb szerves és víz alapú folyadéknak, bár az erős kénsav és egyes halogének károsíthatják. A szűk tűréshatárokat igénylő mozgó alkatrészekhez a PEEK jól működik. A durva reagenseknek kitett vegyi szállítórendszerekhez és tömítésekhez a PTFE a biztonságosabb választás. Ez a két műanyag együtt működik a folyadékkezelő rendszerekben, ahol a kémiai biztonság és a mechanikai szilárdság egyaránt számít.
Íme egy gyors összehasonlítás a folyadékkezelő robotalkatrészekhez használt három anyagról:
| Anyag | Korrózió- / kémiai ellenállás | Súrlódási és tapadásmentes tulajdonságok | Mechanikai erő | Legjobb felhasználási módok folyadékkezelő robotokban |
| PTFE | Szinte minden vegyszernek ellenáll; egyetlen hagyományos laboratóriumi reagens sem bontja le | Nagyon alacsony súrlódású és tapadásmentes | Alacsony szakítószilárdság (20–35 MPa); nyomás alatt deformálódik | Agresszív reagenseknek kitett kémiai adagolórendszerek, tömítések és hegyek |
| KANDIKÁL | Ellenáll a legtöbb szerves és vízbázisú folyadéknak; erős kénsav és egyes halogének károsíthatják | Jó mozgó alkatrészekhez, amelyek szűk tűréshatárokat igényelnek | Nagy szakítószilárdság (90–100 MPa); állandó nyomás alatt is megtartja alakját | Szerkezeti robotkarok, pozicionáló szerelvények és nagy terhelésű mozgó alkatrészek |
| 316L Stainless Steel | Kiváló korrózióállóság; a molibdén védelmet nyújt a kloridok, sók és ipari vegyszerek ellen | Nem ismert az alacsony súrlódásról | Rugalmassági modulus 193 GPa (kb. 3× merevebb, mint az alumínium) | Testnedveket, sterilizálás alatt álló testrészeket érintő tűk |
Nagy szilárdságú fémek: 17‑4 PH és Ti‑6Al‑4V
Amikor a robotnak olyan fém alkatrészekre van szüksége, amelyek nagy terhelést hordoznak vagy kopásállóak, két ötvözet jöhet szóba: a 17-4 PH rozsdamentes acél és a Ti-6Al-4V titán. Mindkettő jól működik CNC megmunkálással és DMLS-sel. Mindkettő kiváló korrózióállósággal rendelkezik. De szilárdságukban, keménységükben és megmunkálhatóságukban különböznek.
Mechanikai tulajdonságok és megmunkálhatóság
A 17-4 PH rozsdamentes acél lenyűgöző számokat produkál. H900 állapotban a szakítószilárdsága eléri az 1275 MPa-t. A folyáshatár 1060 MPa. A hajlítószilárdság 1380 MPa-ra emelkedik. A rugalmassági modulus 200 GPa. Keménysége 38 HRC. A szakadási nyúlás 10 százalék. Sűrűsége 7.75 g/cm³. Megmunkálás után a felületi érdesség Ra 1.0 µm. Ezek a tulajdonságok a 17-4 PH-t erős jelöltté teszik a gondozórobot-alkatrészek szerkezeti kereteihez, illesztéseihez és rögzítéseihez.
A Ti-6Al-4V eltérő profilt kínál. Végső szakítószilárdsága 936 és 1014 MPa között mozog, az orientációtól és a helytől függően. A képlékenység is változik. A lerakódási rétegekre merőlegesen vizsgálva a képlékenység 14-21 százalék. A rétegekkel párhuzamosan 6-11 százalékra csökken. A rugalmassági modulus 110 GPa. A keménység 302 és 340 HB között van lágyított rúd formájában. A maximális üzemi hőmérséklet eléri a 315 °C-ot. A béta-transzusz körülbelül 999 °C-on van.
A megmunkálhatóság választja el ezt a két ötvözetet. A 17-4 PH a megfelelő megközelítéssel jól megmunkálható. Használjon éles, többrétegű TiAlN vagy PVD bevonatú keményfém szerszámokat pozitív homlokszöggel. Ez csökkenti a forgácsolóerőket. A kerámia bevonatú lapkák jól működnek esztergáláshoz, különösen H900 állapotban. Elvezetik a hőt és meghosszabbítják a szerszám élettartamát. Tartson fenn állandó előtolást és sebességet az alakváltozási keményedés elkerülése érdekében. A megfelelő hűtés megőrzi a méretpontosságot. A H900 csúcskeménységi állapot megnehezíti a megmunkálást. A szerszámkopás felgyorsul, ha a paraméterek elcsúsznak.
A Ti-6Al-4V nehezebben megmunkálható. Hővezető képessége mindössze 6.7 W/m·K. Ez körülbelül 25-ször alacsonyabb, mint a 6061-es alumíniumé és hatszor alacsonyabb, mint a 4140-es acélé. A hő a vágóélnél koncentrálódik. Élrátétképződés alakul ki. Felkeményedés következik be. A nagyolási sebességnek 80-120 SFM-nél (24-37 m/perc) kell kezdődnie. A hűtőfolyadék nyomásának meg kell haladnia az 500 psi-t (35 bar). A forgácsterhelésnek 0.002 hüvelyk/fog (0.05 mm/fog) vagy annál nagyobbnak kell lennie. Ezek a paraméterek megakadályozzák a felkeményedést és stabilan tartják a forgácsolást.
Felületkezelések kopás és korrózió ellen
A felületkezelések meghosszabbítják a fém alkatrészek élettartamát. A megfelelő választás az alkalmazástól függ. Íme egy útmutató:
| Követelmény | Ajánlott felületkezelés |
| Nagy kopás / fáradás | Sörétezés PVD vagy DLC bevonattal kombinálva |
| Kültéri / korróziós expozíció | Porbevonat plusz eloxálás vagy passziválás |
| Kozmetikai és könnyűsúlyú igények | Anodizing |
| Élelmiszerrel vagy gyógyszerrel való érintkezés | Passziválás vagy elektropolírozás |
| Magas hőmérsékletű területek | Kemény króm vagy kerámia bevonat |
A passziválás salétromsavat vagy citromsavat használ. Eltávolítja a szabad vasat és passzív króm-oxid réteget képez. Ez kiváló korrózióállóságot biztosít. Alkalmas élelmiszeripari robotokhoz, orvosi kobotokhoz, kültéri egységekhez és illesztésekhez. Az eloxálás (II. és III. típusú) alumínium extrudált alkatrészeken és hajlított vagy sajtolt alkatrészeken működik. Kemény, kopásálló oxid réteget hoz létre. Az előnyök közé tartozik a korrózióállóság, az elektromos szigetelés és az esztétikus színválaszték. Illeszkedik alvázsínekhez, házakhoz, konzolokhoz, érzékelőtartókhoz és karokhoz. A PVD és CVD bevonatok, mint például a TiN, TiAlN és DLC, fogaskerekekre, tengelyekre és csúszófelületekre vonatkoznak. Rendkívül kemények (2,000–3,000 HV), alacsony súrlódásúak és ellenállnak a kopásnak. A fogaskerekek fogai, csapágycsapágyak, csúszó illesztések és az effektorok profitálnak belőle a legtöbbet.
Az orvostechnikai eszközök területén a felületkezelések szigorú biokompatibilitási és korrózióállósági követelményeknek felelnek meg. Az implantátumok eloxálása jó biokompatibilitású alumínium-oxid filmet képez. Ez csökkenti a káros reakciókat az emberi szövetekkel. A mikroíves oxidáció kiváló kopásállóságú és biokompatibilitású kerámia bevonatrétegeket hoz létre. Alkalmas orvostechnikai eszközökhöz, például mesterséges ízületekhez.
Műszaki műanyagok burkolatokhoz és szerkezeti elemekhez
Nem minden alkatrészhez kell fém. A burkolatok, fedelek és konzolok gyakran jobban működnek a műszaki műanyagokban. Ezek az anyagok kisebb súlyúak, ellenállnak az ütéseknek és esztétikai rugalmasságot kínálnak. Tömeges feldolgozott áruk is alacsonyabb, mint a megmunkált fém.
ABS, polikarbonát és nejlon: ütésállóság és esztétikai kidolgozás
Az ABS az igazi igásló. Jó ütésállósággal rendelkezik, és jól bírja a festéket, a textúrát és a színt. A polikarbonát kiváló ütésállóságot biztosít. Magasabb hőmérsékleteket is elvisel. A nejlon kiváló kopásállóságot és vegyszerállóságot biztosít. Jól használható fogaskerekek, csapágyak és szerkezeti kapcsok készítéséhez. Minden műanyagnak megvan a helye a robottervezésben. Az ABS kozmetikai burkolatokhoz és házakhoz illik. A polikarbonát olyan alkatrészekhez illeszkedik, amelyek átlátszóságot vagy nagy ütésállóságot igényelnek. A nejlon kezeli a súrlódó vagy csúszó mozgó alkatrészeket.
Élelmiszeripari és orvosi minőségű változatok
A szabványos műanyagok nem feltétlenül felelnek meg a biztonsági előírásoknak. Az élelmiszeripari és orvosi minőségű változatok kitöltik ezt a hiányosságot. Ezek az anyagok megfelelnek a biokompatibilitási teszteknek. Ellenállnak az ismételt tisztításnak. Nem oldódnak ki belőlük káros vegyszerek. Az orvosi minőségű ABS és a polikarbonát gyakori az olyan gondozórobot-alkatrészekben, amelyek betegekkel érintkeznek, vagy steril területeken ülnek. Az élelmiszeripari minőségű nejlon olyan folyadékkezelő gépekben használható, amelyek gyógyszereket készítenek elő vagy mintákat kezelnek. Mindig ellenőrizze az anyagtanúsítványt. Annak igazolnia kell az ISO 10993 vagy az FDA élelmiszer-érintkezésre vonatkozó szabályainak való megfelelést.
Ápolórobot-alkatrészek tervezési szempontjai
Gyártási korlátozások és alkatrészgeometria
Merülési szögek, falvastagság és alámetszések
A huzatszögek fontosak a fröccsöntött alkatrészek esetében. Segítenek abban, hogy az alkatrészek karcolásnyomok nélkül kerüljenek ki a formából. A nejlonnak nincs minimális huzatszöge, de egy fok a legjobb. A polikarbonátnak legalább 1.5 fokra van szüksége, de két fok jobb. A texturált felületeknek nagyobb huzatszögre van szükségük, mert a textúra apró alámetszéseket hoz létre. Jó szabály, hogy minden 0.001 hüvelyknyi textúramélységhez 1.5 fokot adjunk hozzá.
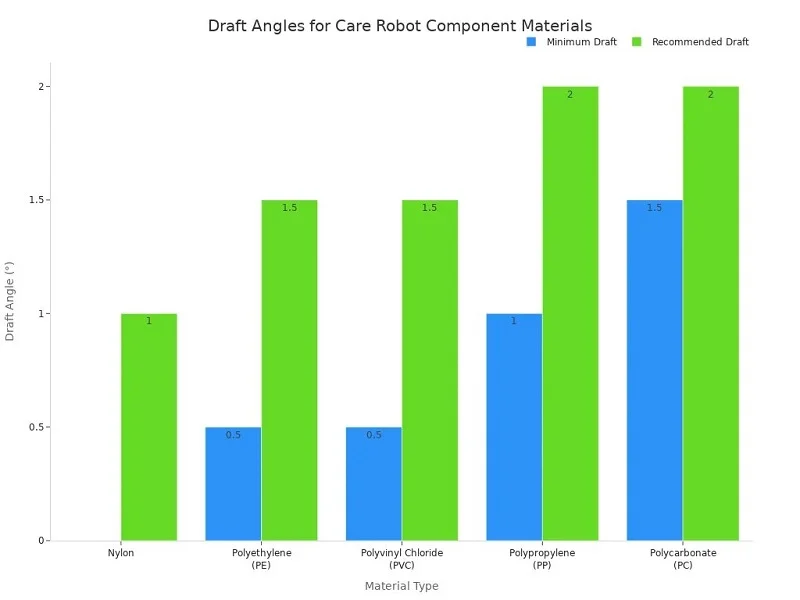
A falvastagság a mélységtől függően változik. Egy 0.25 hüvelyk (0,6 cm) mély elemhez 0.040 hüvelyk (0,011 cm) falvastagságra és 0.5 fokos merülésre van szükség. Két hüvelyk (5 cm) mélynél több mint 0.100 hüvelyk (0,37 cm) falvastagságra és két fokos merülésre van szükség. Kerekítse le az összes élt legalább a falvastagság 0.5-szeresének megfelelő belső lekerekítésekkel. A külső lekerekítéseknek el kell érniük a falvastagság 1.5-szeresét.
Optimalizálás CNC-hez, fröccsöntéshez vagy lemezmegmunkáláshoz
Minden folyamatnak megvannak a saját szabályai. A CNC szűk tűréshatárokat kezel ferde szögek nélkül. A fröccsöntés ferde szögeket és egyenletes falakat igényel. A lemezlemez egyszerű hajlításokkal és állandó sugarakkal működik a legjobban. Válassza ki a folyamatot időben. Ez a választás formálja a geometriát, és később újratervezési időt takarít meg.
Összeszerelési és csatlakozási módszerek
Rögzítőelemek, hegesztés és ragasztás
A rögzítőelemek megkönnyítik az összeszerelést és a szétszerelést. A hegesztés állandó, erős kötéseket hoz létre. A ragasztás szélesebb területen osztja el a feszültséget. Minden módszer más-más ápolórobot-alkatrészhez illik. Használjon rögzítőelemeket ott, ahol szervizelés céljából el kell érnie az alkatrészeket. Hegesszen olyan szerkezeti kereteket, amelyek soha nem fognak szétesni.
Moduláris kialakítás a szervizelhetőség érdekében
A moduláris kialakítás egy helyen tartja a kopást és a szennyeződéseket. A mozgáselemet a keret érintése nélkül is kicserélheti. A szabványos rögzítők és csatlakozók lerövidítik a javítási időt. A tesztpontok és a hibakódok találgatás nélkül irányítják a szervizelési döntéseket. Ha egy olcsó kopóalkatrész arra kényszerít, hogy egy nagy értékű szerelvényt eltávolítson, akkor a kialakítás nem elég szervizelhető.
Költségoptimalizálás és anyagkiválasztás
Az anyagköltségek és a teljesítményigények egyensúlyban tartása
A könnyű kompozitok csökkentik a súlyt és az energiafelhasználást. A nagy szilárdságú ötvözetek, mint például a titán és az alumínium, teherhordó feladatokat is ellátnak. A fejlett polimerek házakhoz és nem szerkezeti alkatrészekhez használhatók. A hibrid rendszerek a nagy igénybevételnek kitett területeken használt fémeket a súlyérzékeny szakaszokhoz használt kompozitokkal kombinálják. A regionális kereslet is számít. Az ázsiai piacok a költségeket helyezik előtérbe, míg az észak-amerikai piacok a teljesítményre összpontosítanak.
A hulladék minimalizálása Near-Net Shape eljárásokkal
A közel NET alakra történő gyártási folyamatok csökkentik a selejtet. A DMLS és a 3D nyomtatás a végső formához közeli alkatrészeket épít. Ez csökkenti az anyagpazarlást és a megmunkálási időt. A gyárthatósági tervezés alapelvei irányítják ezeket a döntéseket. Ezek segítenek egyensúlyt teremteni a szigorú tűréshatárok és a gyártási költségek között. A jó tervezés szigorú tűréshatárokat tart fenn ott, ahol azok fontosak, máshol pedig enyhíti azokat.
Egyedi vs. kész ápolórobot-alkatrészek
Minden egyes gondozórobot-alkatrész esetében döntenie kell. Egyedi alkatrészt tervez? Vagy inkább egy kész opciót választ? Az ütemterve, a költségvetése és a végső teljesítmény mind ettől a választól függ.
Mikor érdemes egyedi gyártást választani?
Egyedi geometriák, saját tervezésű minták vagy szigorú tűrések
Néhány alkatrész egyszerűen nem szerepel egyetlen katalógusban sem. Lehet, hogy a robotkarnak speciális rögzítőkonzolra van szüksége. Lehet, hogy a végrehajtó szervének olyan alakja van, amelyhez egyetlen szabványos alkatrész sem fér hozzá. Lehet, hogy szűk tűréshatárokra van szüksége egy kulcskötéshez – plusz-mínusz 0.005 mm –, amelyeket a szabványos csapágyak nem tudnak garantálni. Ilyen esetekben az egyedi gyártás az egyetlen lehetőség. Az egyedi precíziós alkatrészek lehetővé teszik minden méret és anyag szabályozását. Pontosan azt kapja, amit a terve megkövetel. Az egyedi gyártás a szellemi tulajdonát is védi. A polcról leemelt alkatrészek megmutatják tervezési megközelítését a versenytársaknak. Az egyedi alkatrészek megvédik ötleteit a saját vállalatán belül.
Nagy volumenű gyártás dedikált szerszámokkal
A mennyiség nagyban megváltoztatja a matematikát. Kis mennyiségek esetén a CNC megmunkálás jól működik. Az olyan cégek, mint a NOBLE, prototípusgyártáshoz kínálják ezeket a szolgáltatásokat. De ha már több ezer azonos ápolórobot-alkatrészre van szükség, a fröccsöntés megváltoztatja a költségeket. Az előzetes szerszámbeszerzés sokba kerül. Az alkatrészenkénti költség gyorsan csökken a nagyüzemi gyártás során. A dedikált szerszámozás idővel megtérül. Minden alkatrész ugyanolyan lesz. Ez az állandóság fontos a biztonságkritikus ápolórobot-alkatrészeknél, amelyeknek minden ciklusban ugyanúgy kell működniük.
Szabványos komponensek kihasználása a gyorsabb fejlesztés érdekében
Csapágyak, rögzítőelemek és érzékelőházak
A szabványos alkatrészek hónapoknyi fejlesztési időt takarítanak meg. A csapágyak, rögzítők és érzékelőházak már több ezer méretben kaphatók. Ön kiválaszt egyet a katalógusból. A szenzorcsapágyak ma valós idejű adatokat szolgáltatnak a terhelésről és a kopásról. Egy nagy autógyártó 25%-os karbantartási költségcsökkenést tapasztalt az érzékelőcsapágyak hozzáadása után. Az SKF és a Schaeffler telepítései akár 30%-kal is csökkentették az állásidőt. Ezek az adatok segítenek intelligensebb gondozórobot-alkatrészek építésében. A konfigurálható, polcról leemelhető alkatrészek csökkentik a mérnöki erőfeszítéseket. A szabványos csapágyak és tengelyek teljesen kiküszöbölik a szerszámköltségeket. Lehetővé teszik a gyors tesztelést és iterációt a prototípusgyártás során.
Átfutási idő és kezdeti befektetés csökkentése
A piacra jutás versenyében a szállítási idő számít. Egy polcról levetkőzött csapágy napok alatt kiszállításra kerül. Egy egyedi alkatrész elkészítése heteket vagy hónapokat vesz igénybe. Így tervezési időt, szerszámozási várakozási időt és tesztelési ciklusokat takaríthat meg. A kezdeti befektetése alacsonyabb marad. Piacra dob egy minimálisan működőképes robotot, teszteli a terepen, és később frissíti. A polcról levetkőzött alkatrészek bevált terveket használnak, amelyeket mások már validáltak. Ez jelentősen csökkenti a műszaki kockázatot.
A teljesítmény, a gyártási idő és a költségvetés egyensúlyban tartása
Döntési mátrix hibrid megközelítésekhez
A legsikeresebb robotok intelligens keveréket használnak. A kritikus szerkezeti alkatrészek egyedileg készülhetnek. A csapágyak és rögzítőelemek készen állnak . Ez a hibrid megközelítés mindkét világ legjavát nyújtja. Egyedi pontosságot kap ott, ahol a pontosság a legfontosabb. Kész megtakarításokat érhet el ott, ahol a szabványos alkatrészek jól működnek. Egy egyszerű döntési mátrix segít a választásban:
- Ha az alkatrész saját tervezésű vagy igényes szűk tűrések, válassz egyedi megoldást
- Ha az alkatrész szabványos méretű és funkciójú, akkor menjen polcon kívül
Ez az egyensúly segít kordában tartani a költségvetését. A NOBLE szolgáltatásai jól támogatják ezt a hibrid megközelítést. Intelligens Gyártási részlegük egyedi fröccsöntést és szabványos lemezmegmunkálást is kínál. Egyetlen fedél alatt fejlesztheti egyedi gyártású alkatrészeit és szabványos alkatrészeit.
Szabványos alkatrészek validálása terhelés és biztonsági követelmények szempontjából
Egy kész csapágy papíron jónak tűnhet. Érvényesítenie kell az adott terhelési körülmények között. Ellenőrizze a névleges terhelést, a fordulatszámkorlátot és a hőmérsékleti tartományt. Végezzen el biztonsági tényező elemzést az alkalmazásához. Győződjön meg arról, hogy az alkatrész megfelel az ISO 13485 vagy az IEC 60601 szabványnak, ha orvosi robotba kerül. Soha ne feltételezze, hogy egy katalógusból származó alkatrész megfelel az igényeinek csak azért, mert fizikailag illeszkedik. Tesztelje valós üzemi körülmények között. Ha megfelel, időt és pénzt takarít meg. Ha nem felel meg a kritériumoknak, tervezze újra és válasszon egyedi alkatrészt. Ez az egyensúly – egyedi, ahol számít, és kész, ahol nem – biztosítja a leggyorsabb utat egy megbízható gondozórobothoz.
Együttműködés a NOBLE-lal az ápolórobot-alkatrészek terén

Teljes körű fém- és műanyagmegmunkálás
CNC, fröccsöntés és lemezmegmunkálás
A NOBLE egy helyen kezeli mind a fém, mind a műanyag robotkar-alkatrészeket. CNC megmunkálásuk biztosítja a csatlakozásokhoz és rögzítésekhez szükséges szűk tűréshatárokat. A fröccsöntés kielégíti a burkolattal és burkolattal kapcsolatos igényeit, amikor sok alkatrészt gyárt. A fémlemez-megmunkálás erős alvázakat és tartókereteket épít. Nem kell három különböző beszállítóval együttműködnie, vagy hiányzó alkatrészeket keresnie. Egy csapat végzi az egész építést.
Átfröccsöntés és DMLS komplex szerelvényekhez
Egyes alkatrészekhez egynél több módszer szükséges. A ráfröccsöntés lágy tömítéseket rögzít merev csatlakozókhoz. A DMLS összetett fémformákat nyomtat, amelyeket a megmunkálás nem tud előállítani. A NOBLE ezeket a módszereket fő szolgáltatásai mellett alkalmazza. Ez azt jelenti, hogy a több anyagból álló összeszerelés egyetlen kész egységként érkezik meg. Elkerüli az összehangolási problémákat és a szállítási késedelmeket.
Minőségi tanúsítványok: ISO 9001:2015 és ISO 13485:2016
Szigorú minőségellenőrzés a biztonságos és megbízható alkatrészekért
A NOBLE rendelkezik ISO 9001:2015 és ISO 13485:2016 tanúsítvánnyal. Az első az általános minőségirányítást fedi le. A második közvetlenül az orvostechnikai eszközökre vonatkozik. Ezek a minőségi tanúsítványok akkor érvényesek, amikor az ápolórobot betegekkel érintkezik. Minden folyamat írásos eljárásokat követ. Minden alkatrész megfelel ugyanannak a szabványnak, tételről tételre.
Nyomonkövethetőség és dokumentáció auditokhoz
Az auditok zökkenőmentesebben mennek, ha a beszállítód megbízható nyilvántartást vezet. A NOBLE minőségbiztosítási szolgáltatásai részeként megfelelőségi és nyomonkövethetőségi dokumentációt is biztosít. Emellett ők kezelik a PPAP és APQP papírmunkát is. Ön megkapja a szükséges anyagtanúsítványokat, ellenőrzési jelentéseket és folyamatnyilvántartásokat. Ez a papíralapú nyilvántartás védi Önt a hatósági felülvizsgálatok során.
Teljes körű támogatás a tervezéstől az összeszerelésig
Mérnöki áttekintés DFM és DFA esetén
A gyárthatóságot szem előtt tartó jó tervezés korán elkezdődik. A NOBLE mérnökcsapata a fém forgácsolása előtt ellenőrzi a rajzokat. Rámutatnak azokra a jellemzőkre, amelyek növelik a költségeket vagy hibákat okoznak. A CAE-együttműködésük kiterjed a tűréshatár-összehasonlításokra és az összeszerelési ellenőrzésekre. A problémákat a képernyőn találja meg, nem a gyártócsarnokban.
Prototípusgyártás, gyártás és végső integráció egy fedél alatt
A NOBLE az első ötlettől a végső kivitelezésig segít Önnek. Mérnöki szolgáltatásaik közé tartozik a termék- és rendszertervezés, a 3D modellezés és a digitális ikrek. A gyártási oldalon CNC programozással, szerszámozással, befogókkal és folyamattervezéssel foglalkoznak. A minőségi szolgáltatások közé tartozik a CMM programozás, a szkennelés és a méréstechnika. Ez a teljes körű szolgáltatást nyújtó modell biztosítja, hogy robotikai projektje lendületben legyen. Egyetlen partnert kap a prototípus-készítéshez, a gyártáshoz és az integrációhoz. Ez időt takarít meg, és biztosítja, hogy robotikai rendszerei az elejétől a végéig egységesek maradjanak.
Az ápolórobot-alkatrészek módszereinek és anyagainak kiválasztása a biztonság, a pontosság, a tartósság és a költségek egyensúlyát jelenti. Nincs egyetlen megoldás, amely minden alkatrészre működik. Általában a két megközelítés kombinációja működik a legjobban. Válasszon egyedi megoldást a kritikus illesztésekhez és szerkezeti vázakhoz, ahol a szűk tűrések számítanak. Válasszon kész csapágyakat, rögzítőelemeket és érzékelőházakat az idő és a pénz megtakarítása érdekében. Ez a keverék precizitást biztosít ott, ahol számít, és megtakarítást ott, ahol nem. Emellett csökkenti a szállítási időt és csökkenti a kezdeti költségeket. Készen áll a továbblépésre? Beszéljen a NOBLE mérnökeivel egy tervfelülvizsgálatért. Segítenek egyensúlyt teremteni az egyedi munka és a kész opciók között. Kérjen árajánlatot még ma, és építtesse meg megfelelően ápolórobot-alkatrészeit.
Gyakran ismételt kérdések az ápolórobot-alkatrészekről
Milyen tűréshatárokra van szükségük az ápolórobot alkatrészeinek a mozgó illesztésekhez?
Az illesztési pontosság szabályozza a robot pontosságát. A legtöbb illesztéshez plusz-mínusz 0.01 mm tűréshatár szükséges, ami IT5 vagy IT6 fokozatnak felel meg. A felületminőségnek Ra 0.8 mikrométer alatt kell lennie. Az öttengelyes megmunkálás plusz-mínusz 0.005 és 0.01 mm közötti tűréshatárokat tud tartani. A csapágyfuratok H6 vagy H7 illesztéseket használnak. Ezek a számok biztosítják a mozgás simaságát és megismételhetőségét.
Mely fémek a legalkalmasabbak a szerkezeti ápolási robotalkatrészekhez?
A 17-4 PH és a Ti-6Al-4V rozsdamentes acél a legjobb választás. H900 állapotban a 17-4 PH eléri az 1275 MPa szakítószilárdságot és a 38 HRC keménységet. A Ti-6Al-4V alacsonyabb rugalmassági modulusa 110 GPa, maximális üzemi hőmérséklete pedig 315 °C. Mindkettő jól működik CNC megmunkálással és DMLS-sel.
Miért fontos a biokompatibilitás az ápolórobotok alkatrészeinél?
A beteggel érintkező alkatrészek nem okozhatnak negatív reakciókat. A 17-4 PH rozsdamentes acél és a Ti-6Al-4V egyaránt megfelel a biokompatibilitási teszteknek. Az ismételt sterilizálást is kibírják anélkül, hogy gyengülnének. Az orvosi minőségű műanyagok, mint az ABS és a polikarbonát, ugyanezt a feladatot látják el burkolatok és fedelek esetében.
Mikor válasszam a fröccsöntést a CNC megmunkálással szemben?
A mennyiség dönti el ezt. A CNC megmunkálás jól működik prototípusok és kis példányszámú gyártások esetén. A fröccsöntés akkor a legjobb, ha több ezer azonos műanyag alkatrészre van szükség. A szerszámok kezdetben sokba kerülnek, de az alkatrészenkénti költség gyorsan csökken a nagy tételben. Emellett közvetlenül a formába épített bepattanó illesztéseket és rögzítőelemeket is kapsz.
Mi különbözteti a folyadékkezelő robot alkatrészeit más komponensektől?
Ezek az alkatrészek folyadékokkal érintkeznek, ezért szorosan kell tömíteniük és ellenállniuk a korróziónak. A PTFE szinte minden vegyszert elvisel, de alacsony a szakítószilárdsága. A PEEK nyomás alatt is megtartja alakját. A 316L rozsdamentes acél ellenáll a kloridoknak és a sóknak. A lézerhegesztés és a ráfröccsöntés tisztán és szivárgásmentesen tartja a folyadékutakat.
Honnan tudhatom, hogy egy polcról leemelt alkatrész biztonságosan működik-e?
Soha ne feltételezd, hogy egy katalógusban szereplő alkatrész megfelel az igényeidnek csak azért, mert illik. Ellenőrizd a névleges terhelést, a sebességkorlátozást és a hőmérséklet-tartományt. Végezz el biztonsági tényező elemzést az alkalmazásodhoz. Győződj meg róla, hogy megfelel az ISO 13485 vagy az IEC 60601 szabványnak, ha orvosi robotba kerül. Teszteld valós körülmények között.
Milyen tanúsítványokkal kell rendelkeznie egy gondozórobot-alkatrész-beszállítónak?
Keresse az ISO 9001:2015 és az ISO 13485:2016 szabványokat. Az első az általános minőségirányítást tárgyalja. A második közvetlenül az orvostechnikai eszközökre vonatkozik. Együttesen írásos eljárásokat, tételenkénti konzisztenciát és a szabályozási auditok során szükséges nyomonkövethetőségi dokumentációt jelentik.
Képes egyetlen beszállító kezelni mind az egyedi, mind a standard ápolórobot-alkatrészeket?
Igen, és ez időt takarít meg. A hibrid megközelítés működik a legjobban: egyedi gyártás a kritikus illesztésekhez és keretekhez, kész csapágyak és rögzítőelemek mindenhol máshol. A NOBLE mindezt egy helyen támogatja CNC-vel, fröccsöntéssel, lemezmegmunkálással, ráfröccsöntéssel és DMLS-sel. Elkerülheti a több beszállítóval való zsonglőrködést.






