
A forma ugyanúgy néz ki. Az anyag ugyanúgy néz ki. Két azonos alkatrész, miért kell egyes gyáraknak 5 dollár az egyik, és 2 dollár a másik legyártásához? Ez nap mint nap megtörténik a gyárakban és a beszerzési irodákban.
Minden gyár egy háromszögben működik. Olcsó , gyors vagy kiváló minőségű . Válassz kettőt. A harmadik szenved. Ez nem titok. Így működik a gyártás. Azok az emberek, akik mindhármat megpróbálják elérni, általában kudarcot vallanak.
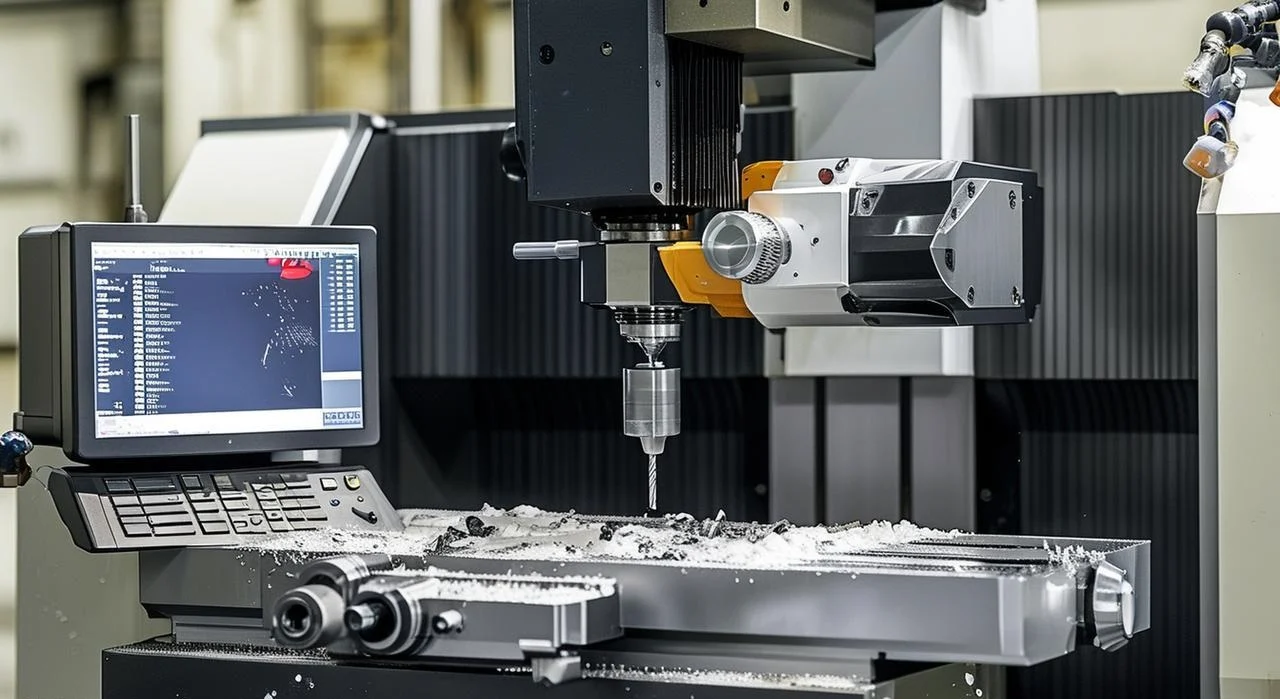
Ez az útmutató az egyedi alkatrészek gyártási költségtényezőire összpontosít. Mire elolvassa az útmutatót, pontosan tudni fogja, hogyan csökkentheti a következő árajánlatot harminc-ötven százalékkal a minőség feláldozása nélkül. A változtatások nem varázslatosak. Csak megalapozott döntések. Azok az emberek, akik megértik, mi befolyásolja a költségeket, alacsonyabb árakat kapnak. Azok az emberek, akik nem kérnek pénzt, olyan dolgokért fizetnek, amikre nincs szükségük.

A rejtett beállítási költség – Miért drágák a kis tételek?
Hogyan emészti fel az egyedi alkatrészekre szánt költségvetést a beállítási idő
Egy gép nem kezd el forgácsolni abban a pillanatban, amikor az alkatrész megérkezik. Először a beállítás történik. Valaki felszereli a satut. Megkeresi a szerszámeltolásokat. Betölti a programot. Megméri a munkadarab nullpontját. Ez időt vesz igénybe. Gyakran két órát. Néha többet is.
Aztán következik a megmunkálás. Alkatrészenként öt perc. Talán tíz is.
Számold ki. Két óra az százhúsz perc. Ezt oszd el öt perc forgácsolással. Már maga az összeállítás is huszonnégy alkatrésznyi munkát jelent. Egy tíz alkatrészből álló tételnél a számla nagy része az álldogálásból áll, nem a fémvágásból. Az emberek egy egyszerű konzolt látnak, és egyszerű árat várnak. A valóság más. Egy tíz alkatrészből álló tételnél az összeállítás a teljes költség kilencvenkét százalékát emésztheti fel. Csak nyolc százalék a tényleges megmunkálás.
Hogyan csökkenthetők a beállítási költségek?
- Növelje a rendelési mennyiséget. Egy száz darabos tétel darabonként sokkal kevesebbe kerül, mint egy tíz darabos tétel.
- Több alkatrész jellemzőjének kombinálása egyetlen gépbeállításba. Egy olyan alkatrész, amely három különálló műveletet igényel – fúrás az első gépen, marás a második gépen, menetfúrás a harmadik gépen –, háromszori beállítást igényel. Egy olyan alkatrész, amelyet egyetlen befogással úgy terveztek, hogy mindent elvégezzen, egyszeri beállítást igényel. Ehhez azonban előre kell gondolkodni. Egy tervező, aki ismeri a gépparkot, csökkentheti a költségeket a végső alkatrész megváltoztatása nélkül.

Anyagválasztás – Az egyedi alkatrészek árának alapja
Az anyag határozza meg az alapot. Nincs olyan okos tervezés, ami olcsó alkatrészt eredményezne egy drága blokkból. Ha rossz ötvözetet vagy műanyagot választasz, az ár már a gép megmozdulása előtt magas lesz.
Nyersanyagköltség-tartományok
A különböző anyagoknak nagyon eltérő az áruk. Nem csak a fontonkénti ár, hanem az is, hogyan működik a gép, milyen gyorsan tud forogni a vágó, és mennyi szerszám kopik el.
| Anyag | Relatív költség | Miért |
| Alumínium 6061 | Alacsony | Gyorsan vág. A szerszámok tartósak. Minden gyárban van raktáron. |
| Stainless Steel 304 | közepes | Keményebb a szerszámokon. Lassabb vágási sebesség. Nagyobb kopás. |
| PEEK (műanyag) | Magas | Drága nyers tömb. Gondos megmunkálást igényel. Speciális szerszámokat igényel. |
Kerülje a nem szabványos méreteket
A nem szabványos méretek problémát jelentenek. Egy 3.2 milliméteresre tervezett lemezalkatrész 3.0 milliméter helyett azt jelenti, hogy nincs raktáron. A gyár külön megrendeli. Felárat fizet. Várja a szállítást. Az így keletkezett költségeket továbbadja.
Ugyanez vonatkozik a rúdanyagra is. A 12.7 milliméteres vastagság nem gyakori. 12.0 vagy 12.5 milliméter az. Ragaszkodj a forgalmazók által kínált méretekhez. Nézd meg a szabványos vastagsági táblázatokat, mielőtt véglegesíted a rajzot. Azok, akik ezt figyelmen kívül hagyják, húsz-ötven százalékkal többet fizetnek egy ugyanazt a funkciót betöltő anyagért.
Egyedi alkatrészek tűrései – Az exponenciális költséggörbe
Vannak, akik gyakran azt feltételezik, hogy a szorosabb jobb. Ez a feltételezés pénzbe kerül. Sok pénzbe. Minden apró lépésnek ára van.
A precíziós költségek exponenciálisan, nem lineárisan változnak
A standard tűréshatár plusz-mínusz 0.1 milliméter. A legtöbb gyár könnyen eléri ezt az értéket. Standard gépek. Standard szerszámok. Standard ellenőrzés. Ez az alapköltség.
Lépés a plusz-mínusz 0.025 milliméteres precíziós tűréshatárig. A gyárnak most jobb gépekre van szüksége. Újabb szerszámokra. Gyakoribb ellenőrzésekre. Lassabb forgácsolási sebességre. Az ár az alapár két-háromszorosára ugrik. Egy olyan alkatrész, ami standard tűréshatáron tíz dollárba kerül, most húsz-harminc dollárba kerül.
Lépjünk ismét az ultrapontosság felé plusz-mínusz 0.005 milliméterrel. Ez egy más világ. Hőmérséklet-szabályozott helyiségek. Speciális gépek. Több ellenőrzési lépés. A selejtdíjak emelkednek. Az ár az alapár tíz- vagy akár hússzorosára is ugrik. Ugyanez a tízdolláros alkatrész most száz-kétszáz dollárba kerül.
A 0.1 és 0.005 milliméter közötti különbség szabad szemmel láthatatlan. A számlán látható különbség hatalmas.
A tolerancia aranyszabálya
Csak olyan méretet kell meghúzni, ahol az alkatrészek fizikailag érintkeznek vagy egy vonalban vannak. A csapágyfelületnek pontosságra van szüksége. Egy sajtoló illesztésű furatnak pontosságra van szüksége. Egy illesztő menetnek pontosságra van szüksége. Minden másnak nem.
Egy alkatrész legtöbb mérete csak hézag. Levegő az alkatrész körül. Nincs funkcionális érintkezés. Ezek a méretek lehetnek lazák. Plusz-mínusz 0.5 milliméter rendben van.
Azok, akik értik ezt a szabályt, ránéznek egy rajzra, és a tűréshatárok kilencven százalékát lazítják. Az alkatrész továbbra is működik. Az ár jelentősen csökken. A gyár örül, mert a munka könnyebb.
Azok az emberek, akik minden egyes méretet meghúznak, olyan precizitásért fizetnek, amit soha nem használnak. Az alkatrész nem fog jobban működni. Csak többe kerül. Ez nem mérnöki munka. Ez pazarlás.

Geometria komplexitása – Tervezés a szerszámnak, ne a szemnek
Egy alkatrész gyönyörűen mutathat a képernyőn. Sima ívek. Éles sarkok. Elegáns vonások. Aztán egy gépész ránéz a rajzra és sóhajt. A forma ellenáll a szerszámnak. Az ár felmegy.
A vágóeszköz tényleges mozgásának megtervezése más, mint az esztétikai szempontok figyelembevétele.
Miért drágák az egyedi alkatrészek éles belső sarkai?
A marószerszám kerek. Forog. Sugarat vág, amikor egy sarkot kanyarodik. Ez csak geometria. Nincs más út, mint megkerülni.
Egy tervező, aki éles belső sarkot ír elő, olyasmit kér, amit egy hagyományos marószerszámmal lehetetlen elérni. A gyárnak két választása van. Az egyik, hogy egy nagyon kicsi marót használ, és sok lassú menetet végez az éles sarok megközelítőleg eléréséhez. A másik, hogy áttér a szikraforgácsolásra, vagyis az EDM-re, amely elektródával égeti be a sarkot. Mindkét lehetőség ötven-száz százalékkal növeli az adott funkció költségét.
A megoldás egyszerű. Lekerekítéseket kell hozzáadni. Használni kell a szabványos szerszámméreteknek megfelelő sugarakat. Három milliméter, hat milliméter, tíz milliméter. A gépész lát egy három milliméteres sugarat, és kiválaszt egy hat milliméter átmérőjű marót. A szerszám illik. A sarkot egy menetben levágják. Mindenki megy tovább.
Mély lyukak és vékony falak
A lyukak több problémát okoznak, mint gondolnánk. Egy sekély lyuk könnyű. Egy mély lyuk nem az.
Íme egy hasznos szabály. Amikor a furatmélység meghaladja az átmérő négyszeresét, a gyárnak speciális szerszámokra van szüksége. Hosszú kinyúlású fúrókra. Mélylyukfúrási ciklusokra. Többletidőre a forgácseltávolításhoz. Mindezek költségeket növelnek.
A nagyon mély, tízszeres vagy annál nagyobb átmérőjű furatokhoz speciális felszerelés szükséges. Nem minden gyár rendelkezik ilyennel. Azok, amelyek igen, fizetnek érte.
A vékony falak egy másik csapda. Az egy milliméter vastagnál vastagabb fémfalak megmunkálás közben meghajlanak. A maró nekinyomódik az anyagnak. Az anyag visszanyomódik. Aztán elrugaszkodik. Az eredmény: remegés. Rezgésnyomok a felületen. Rossz minőségű felület. Potenciális selejt.
A zörgés elkerülése érdekében a gyár lassabban járatja a gépet. Könnyű vágások. Több menet. Egy olyan funkció, amelynek harminc másodpercet kellene igénybe vennie, három percet vesz igénybe.
A jobb megközelítés az egyszerű. Ahol lehetséges, vastagítsd a falakat. Tartsd ésszerű falarányokat. Kerüld a mély, keskeny zsebeket.

Felület kidolgozása Követelmények – A megmunkált állapottól a tükörfényesig
Egy alkatrész lejön a gépről némi felülettel. Szerszámnyomok láthatók rajta. Talán enyhe textúra. Ez egy megmunkált állapot. Működik. Olcsó. Sokan elutasítják, mert nem tűnik befejezettnek.
Aztán pluszban fizetnek azért, hogy megváltoztassák a felület kinézetét. Néha ezt a pénzt jól költik el, de gyakran nem.
Költség-összehasonlító táblázat (a megmunkált termékekhez képest)
| befejez | Módszer | Költségszorzó | Legmegfelelőbb |
| Megmunkált | Egyik sem | 1x | Rejtett felületek |
| Gyöngyrobbanás | Csiszolóanyag | 1.2x | Fogyasztói házak |
| anodize | elektrokémiai | 1.5x | Alumínium korrózióvédelem |
| Tükör lengyel | Kézi polírozás | 3-5x | Orvosi/esztétikai |
Kérdezd meg magadtól – tényleg szükséged van erre a befejezésre?
A nyers alumínium jól működik belső konzolokhoz. Normál beltéri körülmények között nem korrodál. A szerszámnyomok nem ártanak semminek. A konzol így is, úgy is tartja a súlyt.
Külső alkatrészek esetében szükség lehet felületkezelésre. A korrózióvédelem fontos a hajóalkatrészek esetében. Az esztétikai követelmények fontosak a fogyasztási cikkek esetében. Az orvostechnikai eszközöknek speciális felületi feltételekre van szükségük a tisztításhoz vagy a biokompatibilitáshoz.
A kérdés egyszerű. Ez a funkció megérinti a felhasználót, szembenéz az időjárással, vagy kapcsolatba lép egy beteggel? Ha nem, akkor hagyja meg eredeti állapotában. Használja ki a megtakarítást. Költse el olyan helyen, ami számít.

Egyedi alkatrészek mennyisége – A hangerőszabályzó
A beállítás és a programozás több egységre oszlik el. A szerszámköltségek amortizálódnak. A gépész az első néhány darab lefuttatása után gyorsabbá válik. Minden lépés hatékonyabbá válik.
Hogyan csökken az egységköltség a méretarány növekedésével?
Egy rész fáj, sok segít. A matek egyszerű.
Egy alkatrész ötszáz dollárba kerül. Ennek nagy része a beállítás és a programozás.
Tíz alkatrész darabonként hatvan dollárba kerül. A beállítás terjedelmes.
Száz alkatrész darabonként tizenkét dollárba kerül. A gyár hatékonnyá válik.
Ezer alkatrész darabonként négy dollárba kerül. Ugyanaz az alkatrész. Alacsonyabb ár.
Rendelj egyszerre több darabot. Kombináld az igényeidet mások igényeivel. Minden egyes további egység csökkenti az átlagárat. Az első rész mindig a legdrágább.

Másodlagos műveletek – Ahol a költségek megsokszorozódnak
Egy alkatrész leszerelődik a gépről. Még nincs kész. Sok alkatrészhez plusz munka szükséges. Minden plusz lépés időt és pénzt hoz.
Gyakori másodlagos műveletek és azok költséghatása
A sorjátlanítás általában benne van az árban. A gyárak elvárják az éles szélek lekopogását. A legtöbb esetben nincs felár.
A menetfúrás olcsó, ha gépen végzik. Ugyanaz a program vágja le a menetet is, amivel az alkatrészt megmunkálják. A kézi menetfúrás drága. Valaki áll a munkapadon. Minden furatba menetfúrót fúr. Ez a munka gyorsan összeadódik.
A hőkezelés húsz-negyven százalékkal növeli az alkatrész költségét. Emellett egy-három nappal megnöveli a gyártási időt. Az alkatrész egy másik gyárba kerül. Megsütik. Visszajön. Az emberek fizetnek a szolgáltatásért és a várakozásért.
A festés vagy a szitanyomás gyakran megduplázza az alkatrész költségét. Ez nem megmunkálás. Ez egy külön folyamat. Más berendezések. Más szakértelem.
A legjobb kérdés, amit feltehetsz a gyáradnak
Íme a pénzt megtakarító kérdés: „Melyik alkatrészemnél a legdrágább a legyártani a szükséges funkciókat?”
A gépész egy dologra fog rámutatni. Egy mély furatra. Egy szűk tűréshatárra. Egy bonyolult felületkezelésre. Egy másodlagos műveletre, ami kézi munkát igényel.
Aztán tervezd át ezt a funkciót. Tedd egyszerűbbé. Szüntesd meg. Cseréld le valami szabványosra. A többi rész maradhat ugyanaz. Az ár csökken, mert a munka drága része megszűnik.
A gyárak ritkán adják meg önként a választ anélkül, hogy megkérdeznék őket. Akik kérdeznek, jobb árajánlatot kapnak. Akik nem kérdeznek, azok olyan funkciókért fizetnek, amelyekre nincs szükségük.

Szemle és minőségi szint – Fizetés a bizonyosságért
Az ellenőrzés nem ingyenes. Valaki megméri az alkatrészt. Leírja a számokat. Döntést hoz. Megfelel vagy nem. Ez időt vesz igénybe. Az idő pénz.
A különböző munkák eltérő szintű ellenőrzést igényelnek. Egy prototípus konzol repülőgépipari ellenőrzéséért fizetni pazarlás. Egy orvosi alkatrész ellenőrzésének kihagyása felelőtlenség.
Az ellenőrzés négy szintje
- Csak vizuális is a legalacsonyabb költség. Ellenőrzi a látható karcolásokat vagy sorjákat. Nem igényel méréseket. Gyors. Olcsó. Kockázatos. Alkalmas olyan dolgokhoz, amik nem igazán számítanak.
- Spot ellenőrizze at A legtöbb gyártási sorozatnál a tíz százalék az alap. A gyár minden tizedik alkatrészből vesz ki egyet. Méri a kritikus jellemzőket. Feltételezi, hogy a többi jó. Ezáltal a nagyobb problémák is észrevehetők a gyártósor lelassítása nélkül.
- 100% -os ellenőrzés30-50%-kal növeli az alkatrész költségét. Minden egyes darabot megmérnek. Minden méretet ellenőriznek. Lassabb. Drágább. Alacsonyabb kockázat. Akkor használják, ha egy rossz alkatrész komoly problémákat okoz.
- CMM teljes dokumentáció Hozzáteszi száz-kétszáz százalékig a költségekhez képest. Egy koordináta-mérőgép minden jellemzőt beolvas. Jelentést készít. Elmenti az adatokat. Az állandó nyilvántartás része. Ez a szabályozó hatóságok és az auditorok számára készült.
Minőség és alkalmazás összehangolása
A repülőgépipari és orvosi alkatrészek teljes körű CMM-jelentéseket igényelnek. A szabályozó hatóságok elvárják ezeket. A kudarcokat perek követik. Fizessen a bizonyosságért.
A játékprototípusokat csak vizuálisan kell ellenőrizni. Egy prototípus érdes éle senkinek sem árt. Spóroljon pénzt.
Az ipari berendezések alkatrészei a kettő között vannak. A szúrópróbaszerű ellenőrzések általában rendben vannak. Kérdezd meg, mi történik, ha egy hibás alkatrész átjut. Egy megkarcolt panel rendben van. Egy törött tengely nem. Az ellenőrzési szintet a hiba következményéhez igazítsd.
5 lépéses cselekvési terve az egyedi alkatrészek költségeinek csökkentésére még ma
Mielőtt elküldöd a következő rajzot árajánlatért, tedd meg ezt az öt dolgot. Az ár csökkenni fog. Az alkatrész továbbra is működni fog.
-
Lazítson minden felesleges tolerancián.
A legtöbb méretnek nem kell szorosnak lennie. Az emberek megszokásból húzzák meg őket. Nézd meg a rajzot. Keress meg minden számot, amelyiknél plusz vagy mínusz 0.01 van. Kérdezd meg, hogy ez valós-e. Változtasd meg plusz vagy mínusz 0.1-re. A gép könnyen eltalálja.
-
Lekerekítéseket kell hozzáadni az összes belső sarokhoz (a szabványos szerszámméreteknek megfelelően).
A marószerszám kerek. Úgy tervezzen, mint egyet. Minden sarokba tegyen egy szabványos szerszámméretnek megfelelő sugarat. Három milliméter. Hat milliméter. Tíz milliméter. Nincs több éles belső sark. Nincs több szikraforgácsolási költség.
-
Több alkatrész összevonása egyetlen kötegelt rendelésbe.
Egyetlen alkatrész fedezi a teljes összeállítás költségeit. Tíz alkatrész szétszórja. Száz alkatrész olcsóvá teszi. Kombinálj alkatrészeket egyetlen projekthez. Adj hozzá alkatrészeket a rendeléshez. Keress valaki mást, akinek hasonló munkára van szüksége. Minden egyes plusz darab csökkenti az átlagköltséget.
-
Váltson szabványos anyagvastagságra.
A raktáron lévő méreteknek oka van. Három milliméteres lemez. Tizenkét milliméteres rúd. Használd, amit a forgalmazók forgalmaznak. Kerüld az egyedi vastagságokat. Szinte senki sem tart raktáron 3.2 millimétert. Mindenki tart raktáron 3.0 millimétert.
-
Kérdezd meg a gyáradat: „Mi a legdrágább részlet a rajzomon?”
A gépész rámutat valamire. Egy mély lyukra. Egy éles sarokra. Egy szűk tűréshatárra. Egy furcsa felületkezelésre. Aztán megváltoztatja ezt a jellemzőt. Egyszerűsíti. Eltávolítja. Az alkatrész többi része ugyanaz marad. Az ár csökken.
Fedezze fel a NOBLE-t – az Ön partnerét a Precíziós CNC megmunkálás
Alapvető feldolgozási képességeink
CNC megmunkálás (3 tengelyes, 4 tengelyes, 5 tengelyes)
A háromtengelyes marás sík alkatrészekhez, egyszerű prototípusokhoz és alapvető geometriákhoz használható. A szerszám X, Y és Z irányban mozog. Ez a legtöbb munkához elegendő.
A négytengelyes indexelés egy forgótengelyt ad hozzá. Az alkatrész több oldalon is furatokat vagy sajátosságokat kap. Senki sem pozicionálhatja át az alkatrészt kézzel. Nincsenek illesztési hibák.
Az öttengelyes egyidejű megmunkálás komplex kontúrokat, alámetszéseket és organikus alakzatokat kezel. Egyetlen beállítás. Egy koordináta-rendszer. Kiváló pontosság a bonyolult alkatrészekhez.
CNC esztergálás (Svájci és élő szerszámok)
Precíziós hengeres alkatrészek. Tengelyek, csapok, perselyek, gyűrűk. Svájci gépek hosszú, vékony alkatrészekhez. Élő szerszámok kerek alkatrészek marásához az esztergáról való leválasztás nélkül.
Prototípustól a gyártási mennyiségekig
Kis volumenű munkák, egytől száz alkatrészig. Gyors átfutási idő. Minimális szerszámbefektetés. Tökéletes teszteléshez vagy kis sorozatokhoz.
Közepes volumenű gyártás százezertől ötezer alkatrészig. Optimalizált befogás. Versenyképes darabár. A beállítási költségek szépen eloszlanak.
A nagy volumenű gyártás meghaladja az ötezer alkatrészt. Dedikált cellák. Just-in-time szállítás. A darabár jelentősen csökken.
Miért választják az ügyfelek a NOBLE-t?
Nincsenek bonyolult árajánlatok. Az árajánlat tartalmazza a beállítást, az anyagokat és a másodlagos műveleteket. Nincsenek meglepetésköltségek a számla megérkezésekor.
A DFM visszajelzés ingyenes. Minden rajzot áttekintünk az árajánlatadás előtt. Jelöljük meg a drága jellemzőket, mint például az éles belső sarkokat vagy az irreális tűréshatárokat. Az ügyfelek gyakran harminc-ötven százalékot takarítanak meg csak ezzel az áttekintéssel.
Átlátható átfutási idők. Sürgősségi ellátás három-öt napon belül. Standard átfutási idő tíz-tizenöt munkanapon belül. A késedelmeket még azelőtt közöljük, hogy bekövetkeznének. Nincsenek kifogások.
Amerikai székhelyű mérnöki támogatás. Alkalmazásmérnökeink angolul beszélnek. A szokásos munkaidőben dolgoznak. A kérdésekre gyorsan választ kapunk.
A titoktartási megállapodás szabványos. Az ügyfél titoktartási megállapodását aláírjuk, mielőtt bármilyen fájlt megkapnánk. Szellemi tulajdonukat a sajátunkként kezeljük. Nincs megosztás. Nincs kiszivárgás. Nincsenek kivételek.
FAQ
Miért olyan drága a CNC megmunkálás kis mennyiségek esetén?
A beállítási idő felemészti a költségvetést. Egy gép tétlenül áll, miközben valaki szerszámokat tölt be, eltolásokat keres, és kipróbálja a programot. Ezt az időt kiszámlázzák. Készítsen ötven vagy több alkatrészt. A beállítás szétterül.
Kaphatok ingyenes árajánlatot a teljes alkatrész megtervezése előtt?
Igen. Küldjön egy vázlatot. Küldjön egy STEP fájlt. A NOBLE ingyenes árajánlatokat ad. Az árajánlat nem kötelező érvényű. Ez egyfajta felvezetést biztosít, mielőtt órákat fektetne a részletes rajzokba.
Mindig olcsóbb a külföldi gyártás?
Nem. Ötszáz darab alatti kis mennyiségek esetén a helyi gyárak gyakran nyernek. Ehhez jönnek még a szállítási költségek. A vámok. A szállítási idő is megnő. Az offshore előny eltűnik. Több ezer darabos nagyságrendű mennyiségek esetén a matematika megváltozik.
Mi az az Első Cikk Ellenőrzés (FAI), és szükségem van rá?
Az FAI egy teljes körű mérési jelentés a gép első részéről. Bizonyítja, hogy minden méret megfelel a rajznak. Fizetés az első gyártási sorozaton. Ez a jelentés még azelőtt feltárja a problémákat, mielőtt ezernyi hibás alkatrész elkészülne. Prototípusoknál kihagyandó. A prototípusok már eleve tesztdarabok. Nem kell tanúsíttatni őket.






