
A gyártás változik. Az iparágban dolgozók érzik ezt. Új módszerek jelennek meg. A régi módszerek egyre jobbak lesznek. A kérdés, amit sok műhelytulajdonos feltesz, egyszerű. Vajon a lézerhegesztés készen áll az átvételre? Vagy a hagyományos ívhegesztés tartja még mindig a koronát?
Íme a probléma, amivel az emberek folyamatosan szembesülnek. A rossz folyamat kiválasztása csökkenti a profitmarzsot. Az utólagos megmunkálás felhalmozódik. A sebesség alacsony marad. A torzulás tönkreteszi az alkatrészeket. Egy hegesztés, ami elsőre jól néz ki, később meghibásodhat. Vagy kétszer annyi ideig tart, mint kellene. Vagy a tűréshatáron túl eltorzítja az összeállítást.
Ez az útmutató hét fontos különbséget bont le. A cél egyszerű. Segíteni az embereknek a megfelelő technológia kiválasztásában az adott munkájukhoz. Semmi marketingfelhajtás. Semmi általánosító állítás, hogy egy módszer mindig nyer. Csupán egy gyakorlati összehasonlítás, amely a gyártósoron fontos szempontokon alapul.
Gyors válasz: A „puskalap” (Kiemelt részlet célpont)
Az emberek gyors válaszokat akarnak. Az üzleteknek gyors döntésekre van szükségük. Íme a lehető legrövidebb részletezés.
Válassza a lézerhegesztést, ha a munka nagy sebességet igényel. A percenként 50 cm feletti sebesség rutinszerű. A hő okozta torzulásnak minimálisnak kell lennie. Az anyagok vékonyak. Gondoljon az elektromos járművek akkumulátor-füleire. Gondoljon az orvostechnikai eszközök burkolataira. Gondoljon a precíziós szerelvényekre, ahol a vetemedés nem elfogadható.
Javítási munkákhoz válassza a hagyományos hegesztést. Törött berendezések. Repedt keretek. Helyszíni javítások. Lehet, hogy a csatlakozások rosszul illeszkednek. Rések vannak. A felületek piszkosak. A hagyományos módszerek jobban kezelik ezt a rendetlenséget.
Válasszon hagyományos hegesztést szűkös költségvetéssel. Egy alapvető MIG vagy pálcás hegesztőberendezés ötezer dollár alatt van. Egy lézeres hegesztőrendszer sokkal többe kerül. A korlátozott tőkével rendelkező műhelyek nem tudják indokolni a lézeres befektetést.
Válassza a hagyományos hegesztést, ha a hordozhatóság számít. Egy pálcikahegesztőt fel lehet vinni a létrára vagy a terepre. A lézerberendezések nehezek és érzékenyek. Nem alkalmasak távoli javításokra.
A puskalap egyszerű. A sebesség és a pontosság a lézeré. A költség és a sokoldalúság a hagyományosé. Nincs egyetlen válasz, ami minden munkára jó lenne.
A fő különbség: Hogyan termelnek hőt
Az igazi különbség nem a sebességben vagy a költségekben rejlik. Ott kezdődik, hogy honnan származik a hő. Mennyire koncentrált. Mit tesz ez a fémmel?
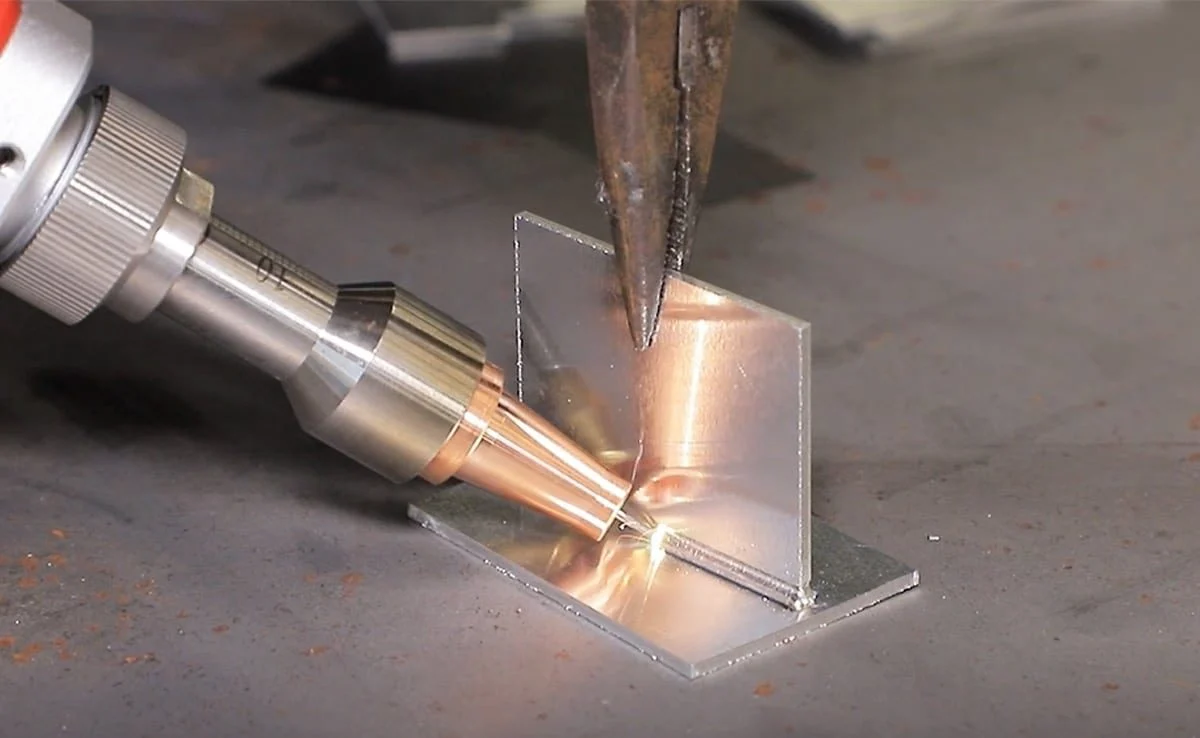
A lézeres hegesztés fotonokat használ.
Nagy energiájú fény. A sugár egy apró pontra fókuszál. 0.2 milliméterről vagy az alattiról beszélünk. Ez az összes energia egy nagyon kis területre sűrül. Az energiasűrűség áthalad a tetőn.
Ez hozza létre azt, amit kulcslyuknak neveznek. A lézer azonnal elpárologtatja a fémet. Egy keskeny, mély üreg keletkezik. A sugár ebbe az üregbe jut. A kulcslyuk falai megolvadnak és összeolvadnak, ahogy a sugár előrehalad. Mély behatolás egy nagyon keskeny hőforrásból. Ez a lézer előnye.
A hagyományos hegesztés elektromos ívet vagy lángot használ.
Az energiasűrűség sokkal alacsonyabb. A hő szétterjed. Az ív átmérője 2-10 milliméter lehet. Ez tízszer-ötvenszer szélesebb, mint egy lézerfolt.
Itt nem keletkezik kulcslyuk alakú ív. Ehelyett az emberek egy olvadt tócsával dolgoznak. Az ív megolvasztja a felületet. A tócsa növekszik. Több hő áramlik a környező alapanyagba. Ez a plusz hő a probléma. Torzulást okoz. Kitágítja a hőhatásövezetet. Megváltoztatja az anyag tulajdonságait.
Gondolj a vizuális különbségre. A lézersugár olyan, mint egy tű. Az ív olyan, mint egy ecset. Az egyik mindent egyetlen pontba koncentrál. A másik az energiát egy nagyobb területre osztja szét. Mindkettő képes fémet illeszteni. Nagyon különbözőképpen csinálják.
A választandó üzleteknek először ezt kell megérteniük. A hőforrás mindent meghatároz. Sebesség. Torzulás. Behatolási mélység. Berendezések költsége. Minden attól függ, hogyan jut el a hő.
Összehasonlítás (a 7 legfontosabb tényező)
Az embereknek látniuk kell a számokat. Íme, hogyan viszonyul ez a 7 módszer azokhoz a tényezőkhöz, amelyek valóban számítanak a gyártócsarnokban.
1. Sebesség és átviteli sebesség (a lézer nyer)
A lézerhegesztés gyorsan halad. A tipikus sebesség 50 és 200 hüvelyk/perc között mozog. Ez nem elírás. Megfelelő rögzítéssel vékony anyagokon 200 hüvelyk/perc is lehetséges.
A hagyományos MIG hegesztés sokkal lassabban történik. A percenkénti tíz-harminc hüvelyk sebesség reális tartomány. Egy képzett kezelő egyszerű kötéseknél magasabbra tud nyomni, de a rés továbbra is nagy marad.
A lényeg egyértelmű. A lézer ötször-tízszer gyorsabb nagy volumenű gyártásnál. Azok a műhelyek, amelyek több ezer azonos alkatrészt gyártanak, drámai időmegtakarítást érnek el.
2. Hőbevitel és torzítás (a lézer nyer)
A lézerhegesztés nagyon kis ponton juttat hőt a felületre. A hőhatásövezet, vagy HAZ, apró marad. Tizedmilliméterben mérik. A környező fém alig melegszik fel. A vetemedés nem jelent komoly problémát.
A hagyományos hegesztés nagy felületen teríti szét a hőt. A hőzónája (HAZ) több milliméterre is kinyúlhat a hegesztésből. Vékony lemezeknél ez a hő vetemedést okoz. Az alkatrészek elcsavarodnak. A karimák meghajlanak. Az összeállítások már nem illeszkednek.
A következtetés egyértelmű. A lézer a vékony, három milliméternél vékonyabb fémek esetében a legjobb. A hagyományos módszerek ilyen vastagságoknál küzdenek a torzulással.
3. Ízületi illeszkedés és réstűrés (hagyományos sikerek)
A lézerhegesztés precíziót igényel. Az alkatrészek közötti résnek 0.1 milliméter alatt kell maradnia. Ha ennél nagyobb, a sugár átfújódik, vagy nem olvad össze. Az alkatrészeket pontosan kell vágni. A szerelvényeknek szorosan kell tartaniuk azokat.
A hagyományos hegesztés jobban kezeli a valós körülményeket. Egy MIG vagy TIG hegesztőpisztoly egy-három milliméteres réseket képes áthidalni. A kezelő hozaganyagot ad hozzá. Az ív kitölti az üreget. Ezért használnak még mindig pálcás hegesztőgépet javítási munkákhoz. Az alkatrészek soha nem tökéletesek.
A tanulság egyértelmű. A hagyományos megoldások jók a piszkos, rosszul felszerelt vagy terepi javítási munkáknál. A lézer tiszta, precíz és ellenőrzött környezetet igényel.
4. Felszerelés költsége (hagyományos győzelmek)
A hagyományos hegesztés olcsón elkezdhető. Egy alapvető MIG vagy pálcás hegesztés ezer és húszezer dollár között mozog az ára. A védőfelszerelés minimális. Hegesztősisak. Kesztyű. Bőrkabát. Szellőzőnyílás. Egy kis műhely is beindulhat egy használt autó árából.
A lézerhegesztés egy más pénzügyi kategória. A belépő szintű rendszerek ára százezer dollár körül kezdődik. Az ipari termelési rendszerek sokkal magasabbak. Sokuk meghaladja az egymillió dollárt. A biztonsági burkolatok kötelezőek. A lézersugarak azonnal megvakíthatják az embereket. A fényvisszaverő anyagok sugarait visszapattinthatják a helyiségben. Már önmagában a burkolat is magas költségeket okoz.
A tanulság egyszerű. A lézerhez nagy volumen szükséges a befektetés megtérüléséhez. Egy heti öt alkatrészt gyártó műhely nem indokolja a költségeket. Egy heti ötezer alkatrészt gyártó műhely másképp számolja a dolgokat.
5. Anyagkompatibilitás (húzás/kötés)
Ez egy hátrány. Mindegyik módszernek más erősségei vannak.
A lézerhegesztés jól kezeli a fényvisszaverő fémeket. Réz, sárgaréz, alumínium. Ezek az anyagok visszaverik az ív energiáját. A lézerenergia elnyelése eltérő. Ezenkívül a lézer különböző fémeket is össze tud kötni. Acél alumíniummal. Acél rézzel. A hagyományos módszerek nehezen kezelik ezeket a kombinációkat az eltérő olvadáspontok és a törékeny intermetallikus rétegek miatt.
A hagyományos hegesztés kiválóan teljesít acél és rozsdamentes acél, szénacél, ötvözött acél és rozsdamentes acél hegesztésekor. Az eljárások kiforrottak. A hozaganyagok széles körben elérhetők. Az eljárások jól dokumentáltak. A nehézségek a fényvisszaverő fémek, például a réz és a sárgaréz esetében jelentkeznek. Az ív hajlamos elvándorolni. A hőbevitelt nehéz szabályozni. A hegesztés minősége romlik.
A tanulság alkalmazásfüggő. Egy olyan műhely, ahol főként acélt hegesztenek, nem lát lézerelőnyt. Egy réz síneket vagy alumínium akkumulátortálcákat hegesztő műhely viszont egyértelmű lézerelőnyt lát.
6. Kezelői képzettségi szint (A lézert könnyebb üzemeltetni, nehezebb beállítani)
A lézerhegesztés két kategóriába sorolja a készségeket.
A lézer működtetése kevés kézi ügyességet igényel. A kezelő betölti az alkatrészeket. Megnyom egy gombot. Figyelemmel kíséri a gépet. A sugár egy programozott útvonalat követ. Nincs szükség kéz-szem koordinációra.
A lézer beállítása magas szintű mérnöki ismereteket igényel. Sugárbeállítás. Fókuszpozíció. Hegesztési paraméterek. Készüléktervezés. Ez a munka offline történik. Képzést és tapasztalatot igényel.
A hagyományos hegesztés megfordítja a modellt. Magas szintű kézügyességre van szükség. A kezelő a tócsát figyeli. Kézzel mozgatja a pisztolyt. Valós időben állítja be a sebességet és a szöget. Ennek elsajátítása évekig tart. A beállítási készség alacsony. Kapcsolja be a gázt. Állítsa be az áramerősséget. Kezdje el a hegesztést.
A lényeg az, hogy ki végzi a munkát. A lézer a kezelőtől a mérnökhöz helyezi át a szakértelmet. A hagyományos módszer a hegesztő kezében tartja a szakértelmet.
7. Automatizálási potenciál (lézeres győzelmek)
A lézerhegesztés könnyen integrálható a robotikával. A sugár optikai kábeleken halad. Nincs szükség nehéz, húzódó hegesztőpisztoly-kábelezésre. A Galvo szkennerek rendkívül gyors sugárpozicionálást tesznek lehetővé. Percenként több száz hegesztés kis alkatrészeken.
A hagyományos hegesztés automatizálható is. Léteznek robotizált MIG cellák. De a berendezés nagyobb méretű. A pisztolyvégek elkopnak, és gyakran kell cserélni őket. A huzaladagolás beszorulhat. A sebességek lassabbak.
A következtetés a lézert részesíti előnyben a nagy volumenű automatizált gyártáshoz. A hagyományos robotcellák működnek, de nem tudják felvenni a versenyt a lézersebességgel vagy a kellékanyagok élettartamával. Kis volumenű vagy vegyes termékcsaládok automatizálása esetén a különbség kevésbé drámai.
Költségbontás: ROI-számítás
Az embereknek látniuk kell a számokat, mielőtt döntést hoznak egy beruházásról. Így működik a matematika.
Kezdeti Befektetés
Egy hagyományos hegesztőberendezés ezer és húszezer dollár között mozog az ára. Ehhez egy minőségi MIG vagy TIG gépre, alapvető biztonsági felszerelésre és néhány fogyóeszközre van szükség. Sok műhely ezzel kezdi.
Egy lézerhegesztő rendszer ára százezer és több mint egymillió dollár között mozog. A biztonsági burkolatok jelentős költségekkel járnak. A sugár azonnal elvakíthatja az embert. A fényvisszaverő anyagok miatt a sugár visszapattanhat. A burkolat nem opcionális.
Kellékanyagok
A lézerrendszerek nagy mennyiségű áramot fogyasztanak. A lencséket rendszeresen cserélni kell. Gyakran szükség van védőgázra. A legtöbb esetben nincs szükség töltőhuzalra. Nincsenek elkopó érintkezőhegyek.
A hagyományos hegesztés folyamatosan fogyasztja a töltőhuzalt. A védőgáz folyamatosan áramlik. Az áramátadók néhány óra ívidő után elkopnak. A fúvókákon fröccsenések gyűlnek fel. A fúvókagél segít, de növeli a költségeket. Az alkatrészenkénti fogyóeszközköltség nagy mennyiség esetén összeadódik.
Valós példa
Gondoljon arra, hogy tízezer akkumulátor-gyűjtősínt hegeszt. Ezek vékony réz vagy alumínium alkatrészek elektromos járművek akkumulátorcsomagjaihoz.
Egy lézeres hegesztőrendszer körülbelül egy óra alatt elvégzi a munkát. A sugár gyorsan mozog. Nincs szükség töltőhuzalra. Nincs szükség hegesztés utáni tisztításra.
Egy hagyományos MIG vagy TIG hegesztés körülbelül nyolc órát vesz igénybe. A hegesztő lassabban mozog. A töltőhuzal elfogy. A fröccsenés tisztítást igényel. A hegesztőhegyek elkopnak, és cserére szorulnak a hegesztés során.
Már önmagában a munkaerőköltségek különbsége is drámai. A nagy volumenű gyártással foglalkozó műhelyek gyorsan megtérülnek. A kis tételeket üzemeltető műhelyek soha nem kapják meg a lézeres prémiumot.
Válassza a lézeres hegesztést, ha:
Az embereknek sebességre és precizitásra van szükségük. Az alkatrészek elektromos járművek akkumulátor-alkatrészei. Gyűjtősínek. Csatlakozások fül-sorkapocs csatlakozásokhoz. Ezek nagy volumenű, nagy megbízhatóságú alkalmazások.
A hermetikus tömítés számít. Orvostechnikai eszközök. Érzékelők. Beültethető elektronika. Bármilyen szivárgás meghibásodást jelent. A lézerhegesztés konzisztens, tömített kötéseket biztosít.
Az alkatrészek vékony, három milliméternél vékonyabb fémből készülnek. A torzulás nem elfogadható. A hagyományos módszerek eldeformálják ezeket az alkatrészeket.
Esztétikai kidolgozás szükséges. Nincs fröccsenés. Nincs hegesztés utáni tisztítás. A hegesztés közvetlenül a gép után tisztának tűnik.
A termelési volumen magas. Naponta több ezer azonos alkatrész. A tőkeköltség sok egység között oszlik meg.
A csatlakozások szorosak. Az alkatrészek CNC megmunkálással vagy precíziós sajtolással készülnek. A rések 0.1 milliméter alatt maradnak.
Válassza a hagyományos hegesztést (MIG/TIG/bevonatos elektróda), ha:
Emberek javítási munkálatokat végeznek. Nehézgépek. Mezőgazdasági gépek. Kotrógépek. Az alkatrészek piszkosak. A felszerelés rossz. Egy lézer nem bírja ezeket a körülményeket.
Az alkatrészek rosszul illeszkednek. A rések meghaladják a 0.5 millimétert. A felületek rozsdásak vagy piszkosak. Hagyományos módszerekkel hidalják át ezeket a réseket.
Vastag lemezeket kell hegeszteni. Több mint tizenkét millimétert vagy fél hüvelyket egyetlen menetben. A lézer behatolása korlátozott rendkívül nagy teljesítmény nélkül.
A munka a szabadban vagy szeles időben történik. A védőgáz elfújódik. A pálcás hegesztés vagy a porbeles ívhegesztés szélben is jól működik.
A költségvetés korlátozott. Kevesebb mint húszezer dollár felszerelésre. Lézer szóba sem jöhet.
Terepi hegesztés szükséges. Csővezetékek. Építési területek. Hajójavítás. Egy személy pálcahegesztőt visz magával a munkába. A lézerberendezés a gyárban marad.
Amikor mindkét folyamat működhet
Néhány alkalmazás mindkét módszerrel működik. Az emberek meghatározott prioritások alapján választanak.
Autóipari karosszéria fehérben. A hagyományos ponthegesztés a szerkezeti illesztéseket kezeli. A lézeres forrasztás tiszta tetőillesztéseket hoz létre. Mindkettőnek megvan a helye ugyanabban a járműben.
Lemezmegmunkálás két-öt milliméteres acélból. A lézer sebességet és automatizálást biztosít nagy volumenű gyártásokhoz. A MIG rugalmasságot és alacsonyabb tőkeköltségeket biztosít a műhelyek számára.
Rozsdamentes acélcsövek. A TIG hegesztés higiénikus, élelmiszeripari minőségű hegesztéseket hoz létre szabályozott hőbevitellel. A lézeres hegesztés nagy sebességgel történik csőgyárokban a folyamatos termelés érdekében.
Nincs egyetlen válasz, ami minden munkára igaz lenne. A műhelyeknek meg kell érteniük a mennyiségeket, az anyagokat és a minőségi követelményeket. Így a választás egyértelművé válik.

A NOBLE-ról – az Ön partnere a precíziós gyártásban
Kik vagyunk?
A NOBLE egy ISO minősítésű CNC megmunkálóüzem. Ügyfeleink nagy pontosságú megmunkálásért és fejlett illesztési technológiákért fordulnak hozzánk. Fő tevékenységünk mindig is a szubtraktív gyártás volt. CNC marás, esztergálás és köszörülés. De kibővítettük lézerhegesztési képességeinket is. A cél a valódi, teljes körű gyártás az ügyfelek számára. Nincs kiszervezés. Nincs alkatrészek szállítása külön műhelybe. Egyetlen létesítmény kezeli a teljes munkafolyamatot.
Alapvető képességeink
Hidat képezünk a hagyományos gyártás és a modern lézeres precízió között. Két világ. Egy műhely.
CNC megmunkálás az alap. Marás, esztergálás, öttengelyes megmunkálás és szikraforgácsolás összetett fém- és műanyag alkatrészekhez. Szigorú tűrések. Komplex geometriák. A szokásos NOBLE szabvány.
A lézerhegesztés precíziós és kulcslyukhegesztési alkalmazásokat is lehetővé tesz. Vékony fémekhez. Hermetikus tömítésekhez. Alacsony torzítású szerelvényekhez. Olyan munkákhoz, ahol a hagyományos MIG vagy TIG hegesztés vetemedést vagy túlzott hőbevitelt okozna.
A hagyományos hegesztés továbbra is a szerszámosládában marad. AWI és MIG vastagabb profilokhoz. Javítási munkákhoz. Olyan alkalmazásokhoz, ahol az illesztések illeszkedése nem tökéletes. Nem minden munkához szükséges lézer. Mi tudjuk a különbséget.
Tanúsítványaink (Bizalom és minőség)
Szigorú minőségirányítási rendszerek alatt működünk. Az általunk kiszolgált iparágak megkövetelik ezt. Orvostechnikai eszközök. Repülőgépipar. Autóipar. Ipari berendezések.
Az ISO 9001:2015 egy átfogó minőségirányítási rendszer. Lefedi CNC megmunkálási és hegesztési folyamatainkat. Állandó minőség. Ismételhetőség. Nyomonkövethetőség. Az ipari ügyfelek ezt az alapkövetelményt várják el.
Az ISO 13485:2016 szabvány az orvostechnikai eszközök gyártásának aranystandardja. Nem minden műhely rendelkezik ezzel a tanúsítvánnyal. Mi igen. Ez bizonyítja, hogy képesek vagyunk precíziós alkatrészeket és hegesztett szerelvényeket szállítani sebészeti eszközökhöz, implantátumokhoz és diagnosztikai berendezésekhez. A szabályozott projektekhez ilyen szintű dokumentációra van szükség. Mi biztosítjuk.
Miért partner velünk?
Az „egy helyen mindent egy helyen” nem csak marketing frázis. Az ügyfelek a CNC-gépeinken munkálják meg az alkatrészeket. Mi pedig házon belül hegesztjük őket. Nincs külön hegesztőnek szállítás. Nincsenek logisztikai késedelmek. Nincsenek minőségi átadási problémák.
A folyamatszakértelem számít. Tudjuk, mikor kell lézerhegesztést ajánlani. Nagy sebesség. Alacsony hőhatásövezet. Tudjuk, mikor kell TIG hegesztést ajánlani. Vastagabb szakaszok. Rés tolerancia. Nem egyetlen technológiát erőltetünk. A megfelelőt választottuk a nyomtatáshoz.
A minőség az első. Minden hegesztést dokumentálunk. Minden megmunkált alkatrészt nyomon követünk. ISO rendszereink megkövetelik ezt. Az ügyfelek megkapják a szükséges dokumentumokat a saját auditjaikhoz és szabályozási beadványaikhoz. Nincs szükség tanúsítványok keresésére. Nincsenek hiányzó gyártási tételek. A rendszer működik.
FAQ
Teljesen helyettesítheti-e a lézerhegesztés a MIG-et?
Nem. Nem vastag anyagok javítására alkalmas. A lézer vékony anyagoknál, nagy sebességnél és alacsony torzításnál kiváló. De aki egy repedt kotrógépkart vagy vastag acéllemezt próbál megjavítani, akkor is MIG vagy pálcás hegesztőgéphez fog nyúlni. A két módszer különböző célokat szolgál. Az egyik nem zárja ki a másikat.
Nehéz megtanulni a lézerhegesztést?
Attól függ, mit értenek tanulás alatt az emberek. A gép működtetése a beállítás után egyszerű. Alkatrészek betöltése. Egy gomb megnyomása. A ciklus figyelése. Ez a rész könnyű.
A rendszer programozása nehezebb. Sugárnyalat beállítása. Fókuszpozíció. Hegesztési paraméterek kidolgozása. Készüléktervezés. Ez a munka képzést és tapasztalatot igényel. A műhelyeknek mérnökre vagy szakképzett technikusra van szükségük a beállításhoz. A helyszínen dolgozó kezelőnek nincs szüksége több éves hegesztési tapasztalatra.
Szükséges-e védőgáz a lézerhegesztéshez?
Igen, a legtöbb esetben. Az argon vagy a hélium tipikus. A gáz megakadályozza a plazma interferenciáját. Enélkül a lézersugár szétszóródhat. A hegesztés minősége romlik. Néhány nagyon kis teljesítményű vagy impulzusos alkalmazás gáz nélkül működik, de ezek csak réteges esetek. A legtöbb termelési hegesztés védőgázt használ, akárcsak a MIG és a TIG.
Melyik a legvastagabb fém, amivel lézerrel lehet hegeszteni?
A nagy teljesítményű száloptikás lézerek akár egy hüvelyk, azaz körülbelül huszonöt milliméter vastagságig is képesek hegeszteni acélt. A berendezés létezik. A hegesztések lehetségesek.
De itt a bökkenő. A hagyományos módszerek sokkal olcsóbbak ehhez a vastagsághoz. Egy olyan erős lézer, amely képes meghegeszteni egy 2,5 cm-es lemezt, egy vagyonba kerül. Az energiafogyasztás magas. A megtérülés gyenge. Azoknak, akik rendszeresen hegesztenek vastag anyagokat, érdemes maradniuk a MIG, TIG vagy fedett ívű hegesztésnél. A lézer csak vastag szakaszok esetén van értelme, nagyon specifikus, nagy értékű alkalmazásokban, ahol más korlátozások kizárják a hagyományos módszereket.






