
Mi a Nagy volumenű CNC megmunkálás?
A nagy volumenű CNC megmunkálás olyan anyagok, mint a fémek és műanyagok automatizált, nagy pontosságú és rendkívül hatékony vágását és alakítását jelenti számítógépes numerikus vezérlésű (CNC) szerszámgépekkel, azonos alkatrészeket előállítva tömeggyártási méretekben.
A nagy volumenű CNC megmunkálás nagymértékben támaszkodik az automatizált berendezésekre, az optimalizált megmunkálási programokra, a speciális szerszámokra és a szisztematikus termelésirányításra a legalacsonyabb egységköltség, a leggyorsabb gyártási sebesség és a legstabilabb minőség elérése érdekében.
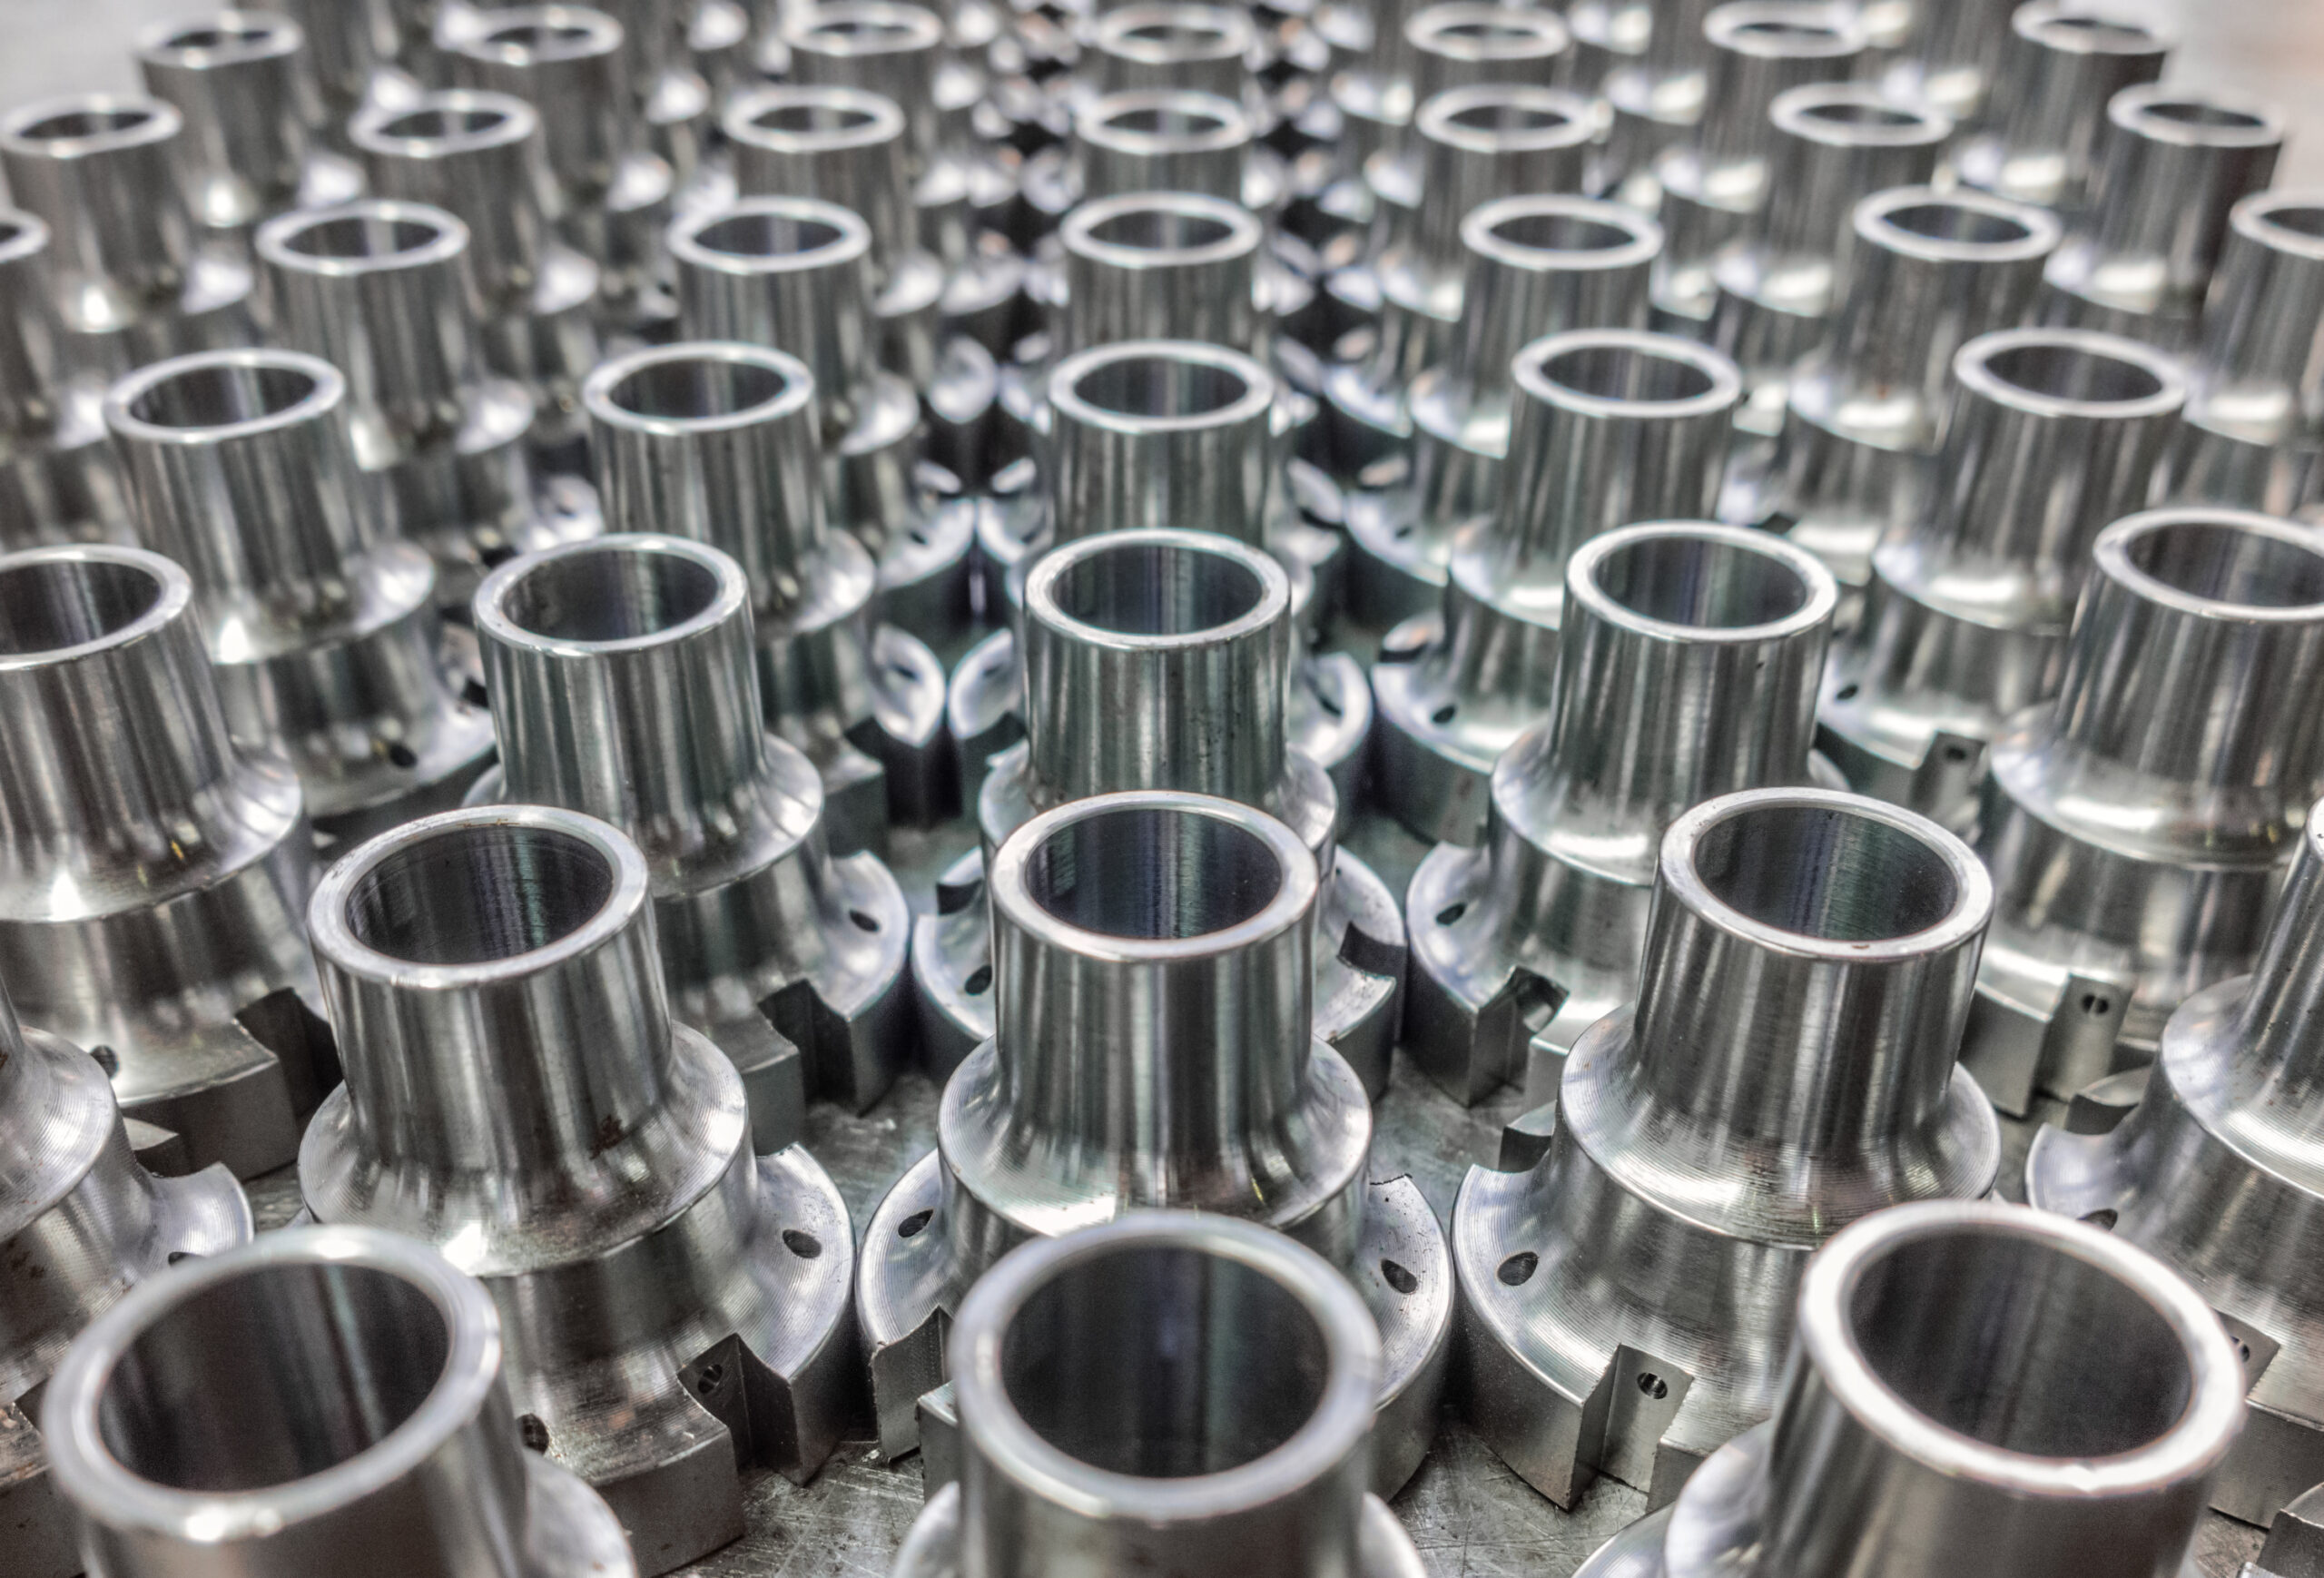
Anyagválasztás nagy volumenű CNC-megmunkált alkatrészekhez
alumínium
Az alumíniumötvözet a leggyakrabban használt anyagok közé tartozik a nagy volumenű megmunkáláshoz, különösen az olyan minőségek, mint a 6061 és a 7075. Kedvező kombinációját kínálja a könnyű súlynak és a mérsékelt szilárdságnak, párosulva a kiváló megmunkálhatósággal. Ez nagy forgácsolási sebességet és csökkentett szerszámkopást eredményez, ami jelentősen növeli a termelési hatékonyságot, miközben csökkenti az egységköltségeket.
Rozsdamentes acél
A 304-es és 316-os ausztenites rozsdamentes acélokat kiemelkedő korrózióállóságuk, szilárdságuk és tartósságuk miatt választják ki. Bár megmunkálási nehézségük meghaladja az alumíniumét, szigorúbb követelményeket támasztva a forgácsolószerszámokkal és a megmunkálási paraméterekkel szemben, nélkülözhetetlenek maradnak azokban az iparágakban, amelyek korrózióállóságot és higiéniai feltételeket igényelnek, mint például az orvostechnikai eszközök, az élelmiszer-feldolgozó berendezések és a vegyi üzemek alkatrészei.
Szénacél
A nagy szilárdságú, jó szívósságú és alacsonyabb költségű szénacélok, mint például a 1018 és az 1045, az előnyben részesített választás a tömeggyártású szerkezeti alkatrészekhez.
A szénacél könnyen megmunkálható és hőkezeléssel tovább edzhető. Általában fogaskerekek, tengelyek, csavarok és különféle mechanikus keretek gyártásához használják, széles körben alkalmazzák az autóiparban és az ipari berendezések szektorában.
Sárgaréz
A sárgarézötvözetek (mint például a C360) kivételes megmunkálhatóságukról ismertek, ami miatt a „forgácsolható sárgaréz” megnevezést kapták. Megmunkálás során kiváló forgácstörési tulajdonságokkal rendelkeznek, ami nagyon jó felületi minőséget és méretpontosságot tesz lehetővé, miközben hosszabb szerszáméltartamot biztosítanak.
A sárgarezet gyakran alkalmazzák olyan alkatrészekben, amelyek precíziót, elektromos vezetőképességet, korrózióállóságot és alacsony súrlódást igényelnek, például szelepekben, csőszerelvényekben, elektronikus csatlakozókban és zárakban.
Műanyag
Műanyagok, mint például a nejlon, a POM (acetál) és az ABS. Ezek az anyagok szigetelőek, könnyűek, vegyszerállóak, és a megmunkálás során nem igényelnek hűtőközeget, így kivételesen tiszták.
A műszaki műanyagok könnyen megmunkálhatók nagy sebességgel, így alkalmasak könnyű terhelésű szerkezeti elemek, szigetelő alkatrészek, csapágyak és különféle házak gyártására. Széles körben használják őket nagy volumenű szórakoztatóelektronikai és autóipari belső alkatrészekben.
Titán
A titánötvözetek, mint például a Ti-6Al-4V, bár magas anyagköltségekkel járnak és jelentős megmunkálási kihívásokat jelentenek, kivételesen magas szilárdság-tömeg arányuk, kiemelkedő korrózióállóságuk és biokompatibilitásuk miatt továbbra is pótolhatatlanok.
A titánötvözetek nagy volumenű megmunkálása speciális berendezéseket és eljárásokat igényel, amelyek elsősorban a csúcskategóriás alkalmazásokat szolgálják ki, beleértve a repülőgépipari motoralkatrészeket, a nagy teljesítményű versenyalkatrészeket és a sebészeti implantátumokat.
A többtengelyes CNC megmunkálás hatása a nagy volumenű termelési hatékonyságra
Csökkentse a befogási lépéseket
A hagyományos 3 tengelyes gépeken végzett összetett alkatrészek megmunkálása gyakran több újrabefogási műveletet igényel a különböző oldalak megmunkálásához, míg a többtengelyes gépek gyakorlatilag az összes megmunkálási műveletet elvégezhetik egyetlen beállítással, kivéve az alapfelületet. Nagy volumenű gyártás esetén ez az időmegtakarítás jelentősen felerősödik, közvetlenül növelve a gyártósor teljes áteresztőképességét.
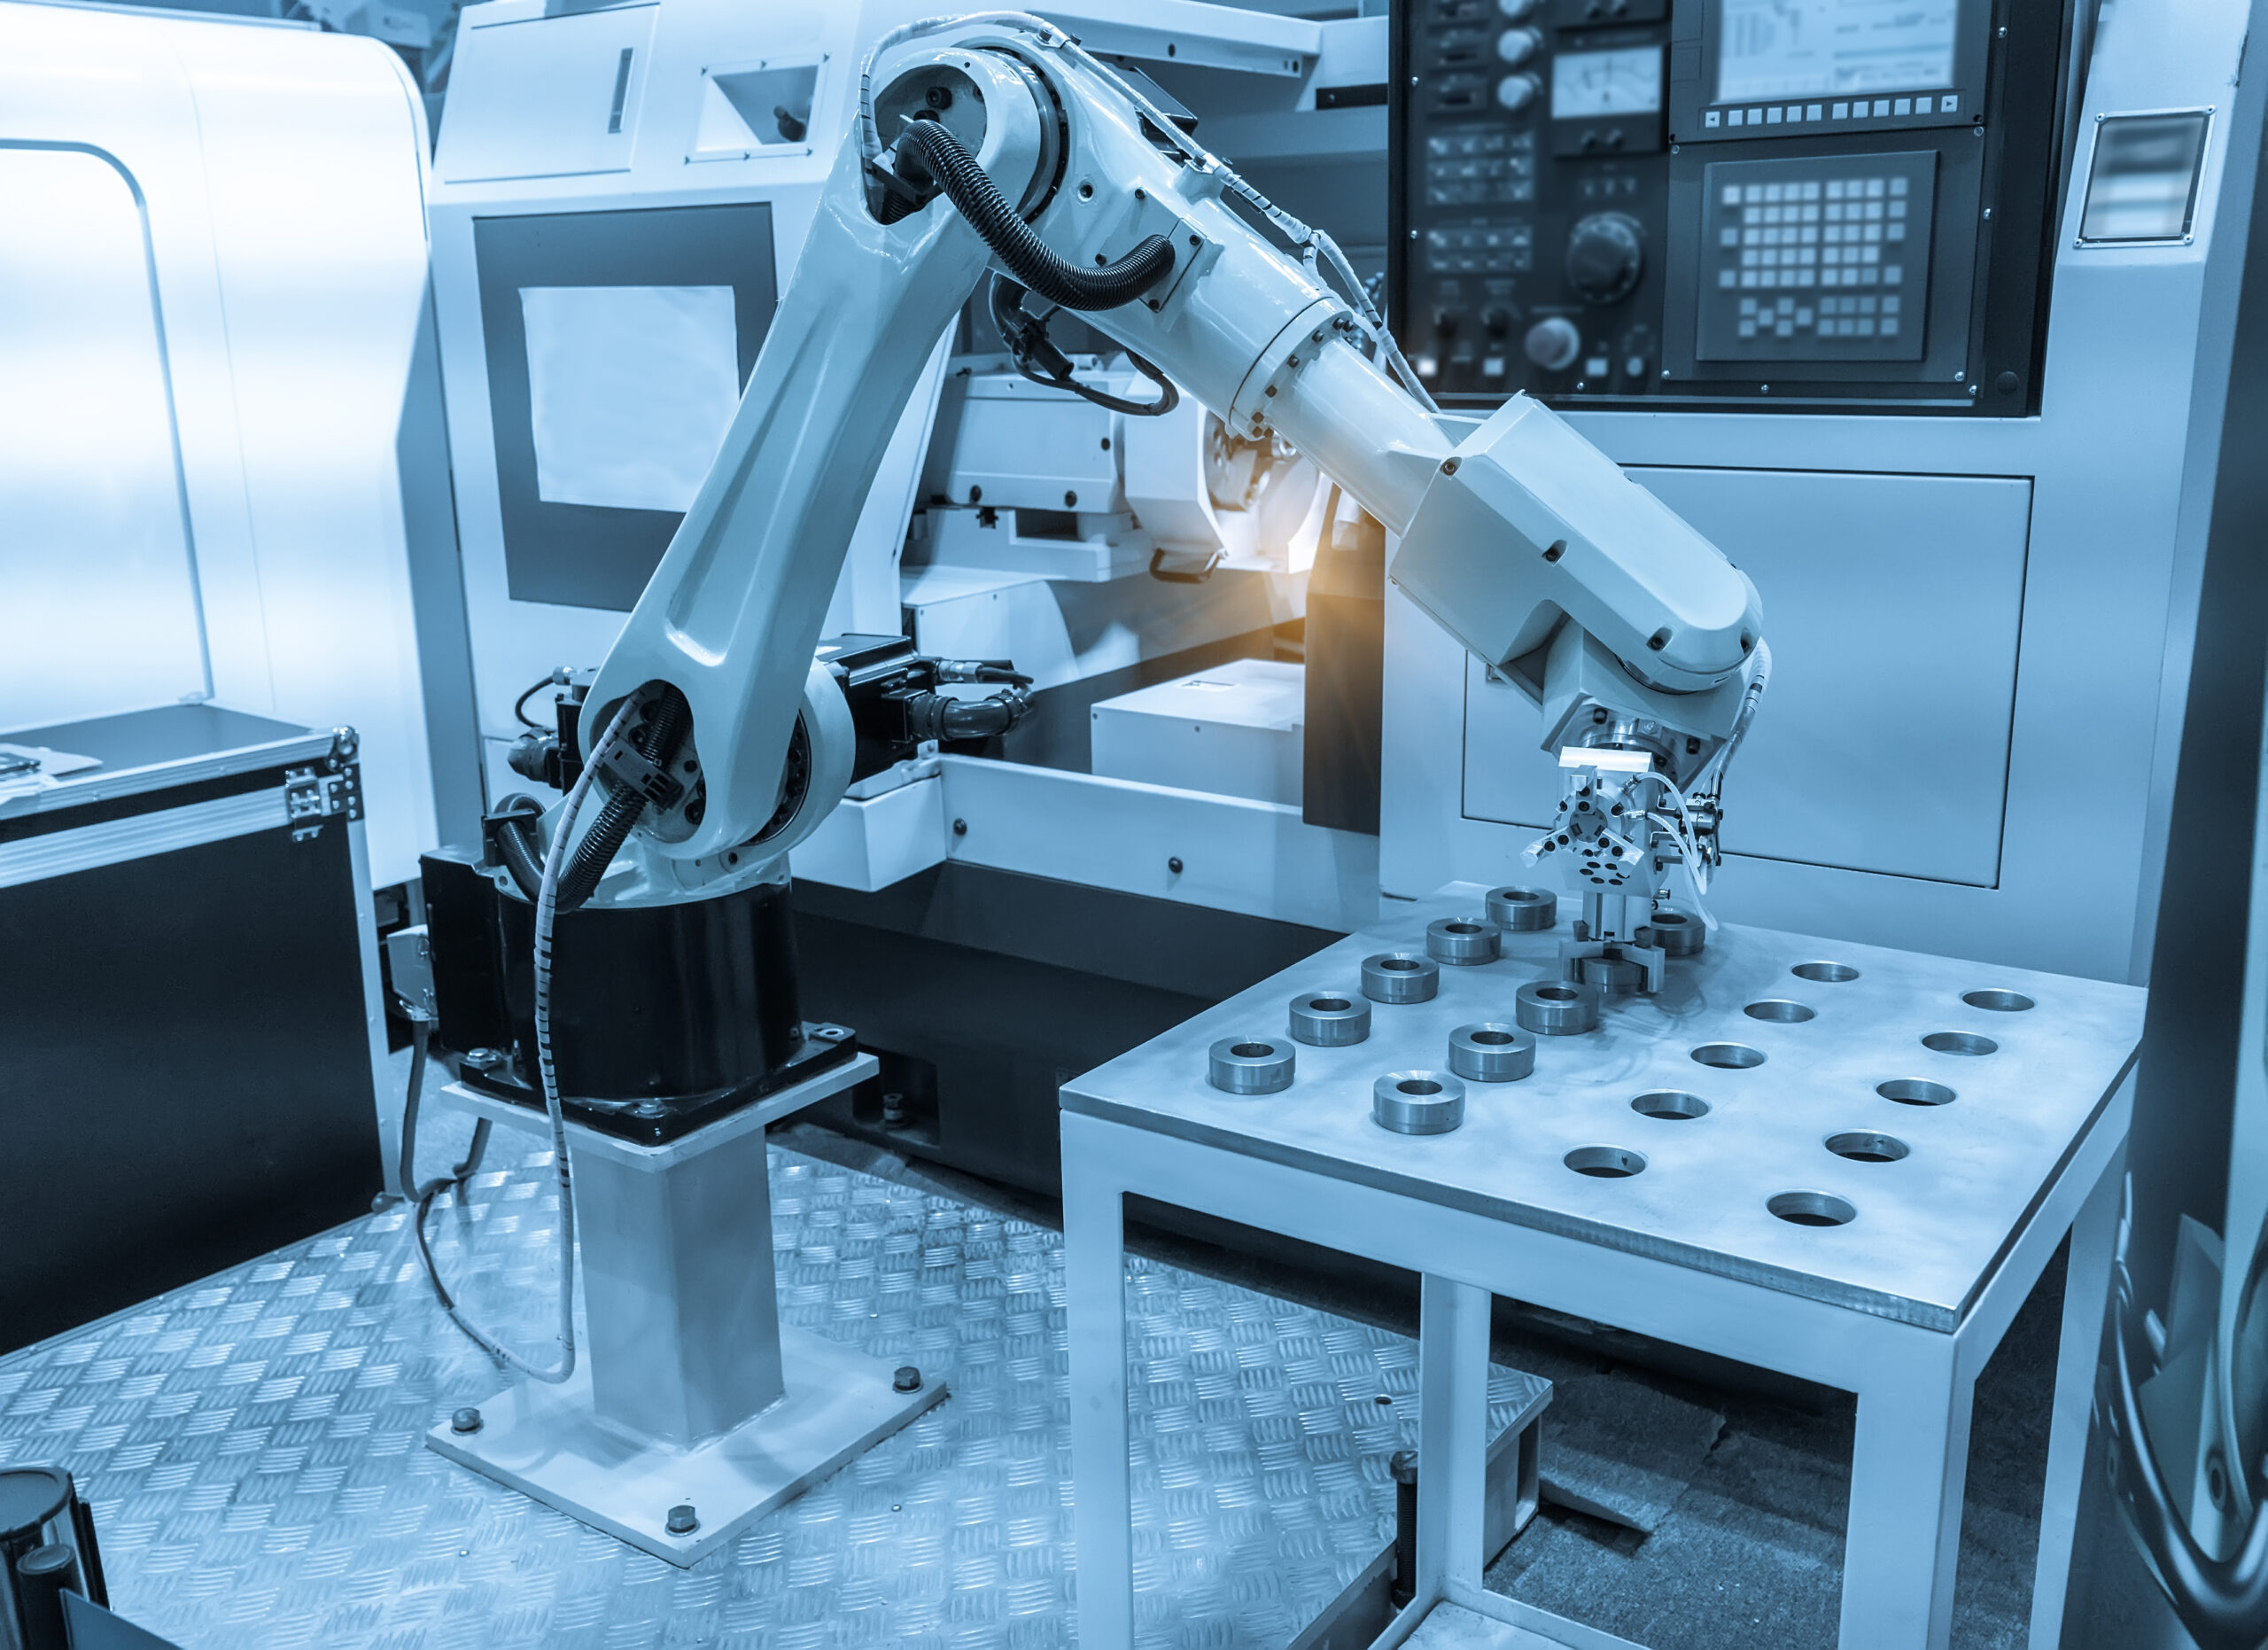
A vágási körülmények optimalizálása
A többtengelyes megmunkálás forgófejet vagy forgóasztalt használ a vágószerszám optimális szögben történő pozicionálására a munkadarabhoz képest, lehetővé téve mély üregek, ferde felületek és összetett ívelt felületek megmunkálását – olyan területeket, amelyeket háromtengelyes szerszámgépeken lehetetlen megmunkálni, vagy speciális szerszámokat igényelnek.
A többtengelyes interpoláció a szerszám oldalát használhatja a vágóél helyett a forgácsoláshoz, vagy mindig fenntarthatja az optimális szöget a szerszámtengely és a megmunkált felület között. Ez hatékonyan növeli a vágási érintkezési felületet és javítja az anyagleválasztási sebességet.
A tömegtermelésben a csökkentett szerszámcserék és a stabilabb szerszámköltségek közvetlenül a berendezések nagyobb összhatékonyságához és a jobban szabályozható termelési költségekhez vezetnek.

Javítsa a felületkezelést
A többtengelyes megmunkálás lehetővé teszi, hogy a gömbmaró hegye a folyamatos szerszámszög-állítás révén elkerülje lineáris sebességének legalacsonyabb pontját a megmunkálási zónán belül. Ez egyenletesebb és jobb minőségű felületet eredményez a teljes ívelt felületen. Ennek következtében számos alkatrész a megmunkálóközpontban történő elkészítést követően megfelel a specifikációknak, kiküszöbölve a későbbi kézi polírozás vagy speciális köszörülési műveletek szükségességét.
Egyszerűsítse a lámpatestek tervezését
Mivel a munkadarab csak egyetlen befogási műveletet igényel, a készülékek kialakítása jelentősen leegyszerűsíthető, jellemzően csak egy alaplapot vagy egy egyszerű satut igényel. Ez nemcsak a gyártási tételenkénti szerszámköltségeket csökkenti, hanem a kezelő befogási folyamatát is egyszerűsíti, minimalizálva a bonyolult készülékbeállítások okozta állásidőt.
Nagy volumenű CNC megmunkálás összehasonlítása a kis volumenű prototípusgyártással
| Aspect | Nagy volumenű CNC megmunkálás | Kis volumenű prototípuskészítés |
| Költségközpontúság | Alacsony egységköltség a méretgazdaságosságnak köszönhetően | Elfogadhatóan magasabb egységköltség a sebesség és a rugalmasság érdekében |
| Gyártási mennyiség | Több ezer, sőt millió azonos alkatrész | Néhánytól több száz alkatrészig, gyakran változó |
| Folyamatoptimalizálás | Magasan optimalizált, fix folyamatok a maximális sebesség és a minimális veszteség érdekében | Rugalmas, adaptálható folyamatok az iteratív változtatásokhoz |
| Szerszámozás és beállítás | Jelentős előzetes beruházás dedikált szerszámokba és automatizálásba | Minimális beállítás, gyakran standard szerszámokkal és gyorsan cserélhető szerelvényekkel |
| átfutási idő | Hosszabb kezdeti beállítás, de nagyon gyors ciklusidő alkatrészenként futás után | Nagyon rövid kezdeti átfutási idő, de lassabb ciklusidő alkatrészenként |
Folyamat és berendezések
- Kis tételű prototípusgyártás: A folyamatok rugalmasak, jellemzően sokoldalú berendezéseket alkalmaznak. A műveletek egyszerűsíthetők, feláldozva a sebesség optimalizálásának egy részét. Az anyagválasztás könnyen megmunkálható alternatívákat alkalmazhat.
- Nagy volumenű gyártás: A folyamatok nagymértékben optimalizáltak és fixek, speciális, automatizált berendezéseket és egyedi szerszámokat használnak. A műveleteket aprólékosan megtervezik, hogy egységenként másodpercekkel csökkentsék a ciklusidőket, akár több folyamat integrálásával is. Az anyagválasztás szigorúan meghatározott és fix.
Költségszerkezet
- Kis tételű prototípusgyártás: A költségeket elsősorban az egyszeri mérnöki kiadások teszik ki, beleértve a programozást, a folyamat előkészítését és a beállítási időt. Az egységnyi megmunkálási költségek magasak, mégis a teljes ráfordítás alacsony marad az alacsony volumen miatt. A sebességért prémiumot fizetnek.
- Nagy volumenű gyártásA költségeket a határköltségek – az alkatrészenként felhasznált anyagok, munkaórák, szerszámok és energia – uralják. A szerszámozás és a folyamatfejlesztés jelentős kezdeti beruházást igényel, de a méretgazdaságosság ezeket a költségeket több ezer alkatrész között osztja szét, minimális szintre csökkentve az egységköltségeket.
Minőség-ellenőrzési módszerek
- Kis tételű prototípusgyártás: A minőségellenőrzés átfogó és manuális. A teljes méretű ellenőrzést jellemzően az első cikken vagy minden egyes darabon végzik el, hogy biztosítsák a tervezési szándéknak való megfelelést, a hangsúlyt a „helyes kivitelezésre” helyezve.
- Nagy volumenű gyártás: A minőségellenőrzés statisztikai és automatizált. Szigorú folyamatszabályozáson (SPC) alapul, amely rendszeres mintavétellel és automatizált gyártósori ellenőrzéssel biztosítja a teljes gyártási tételek egységességét, a „mindig ugyanazt csinálni” elvre összpontosítva.
Supply Chain
- Kis tételű prototípusgyártás: Az ellátási láncban a kapcsolatok rugalmasak, jellemzően a tervezőmérnökök és az agilis prototípus-készítő műhelyek vagy integrált megmunkáló üzemek közötti közvetlen együttműködést foglalják magukban, előtérbe helyezve a gyors reagálást.
- Nagy volumenű gyártás: Az ellátási lánccal kapcsolatos kapcsolatok szigorúak és hosszú távúak, magukban foglalják a szigorú beszállítói auditokat, a bérgyártást, a hosszú távú megállapodásokat és az összetett logisztikai tervezést, előtérbe helyezve a stabilitást és a megbízhatóságot.
Gyárthatósági tervezési tippek nagy volumenű CNC projektekhez
Tervezés optimalizálás
A tervezőknek szorosan együtt kell működniük a folyamatmérnökökkel annak biztosítása érdekében, hogy az alkatrésztervek a lehető legmegmunkálhatóbbak legyenek, miközben megfelelnek a funkcionális követelményeknek. Ez magában foglalja: az olyan jellemzők elkerülését, mint a mély üregek és az apró belső szögek, amelyekhez a forgácsolószerszámok nehezen férnek hozzá; a referenciafelületek és szerkezetek tervezését, amelyek megkönnyítik a befogást. A gyártásra optimalizált kialakítás közvetlenül csökkenti a megmunkálási ciklusokat, minimalizálja a szerszámkopást és csökkenti a selejtarányt.
Szigorú toleranciaszabályozás
A tervezőknek szigorúan elemezniük kell a funkcionális követelményeket, és a szükséges tűréshatárokat csak az illeszkedő felületekre, a tömítőfelületekre vagy a kritikus összeszerelési felületekre kell alkalmazniuk.
A nem kritikus méretek esetében nagyvonalú standard tűréshatárokat kell alkalmazni. A nagyvonalúbb tűrések lehetővé teszik az agresszívabb forgácsolási paraméterek alkalmazását, csökkentik a szerszámkopást, minimalizálják az ellenőrzési időt és növelik a hozamokat, ezáltal jelentős költségmegtakarítást eredményezve a gyártás minden szakaszában.
Anyagválasztás
Az anyag belső költségén túl figyelembe kell venni a megmunkálhatóságát, a szerszámkopási sebességét, a hőkezelési követelményeket és a későbbi felületkezelési költségeket is.
Szerkezeti alkatrészek esetében például a könnyen megmunkálható alumíniumötvözetek vagy a speciális előedzett acélok összességében költséghatékonyabbnak bizonyulhatnak, mint a nagy keménységű, utófeldolgozást igénylő anyagok. Az anyagállandóság, az ellátás megbízhatósága és a nyomonkövethetőség ugyanilyen kritikus szempontok a nagy volumenű projektek esetében.
Folyamatintegrációs szempontok
A hatékony tervezés minimalizálja a másodlagos megmunkálás szükségességét. Például a tervezőknek törekedniük kell a kézi sorjázás elkerülésére, a marást, fúrást, menetfúrást és részleges ellenőrzést egyetlen CNC-műveletbe kell integrálniuk, valamint meg kell tervezniük a rögzítési pontokat és a vezetőképességi követelményeket az olyan felületkezelésekhez, mint az eloxálás vagy a porbevonatolás. Egy fejlettebb optimalizálási lehetőség több alkatrész egyetlen egységbe való összevonása, ami kiküszöböli az összeszerelési költségeket és csökkenti az alkatrészkészletet.
Minőségellenőrzés tervezése
A tervezés során figyelembe kell venni, hogy az alkatrész méretei lehetővé teszik-e a hatékony és pontos ellenőrzést. Kerülni kell a nehezen mérhető belső jellemzőket vagy a bonyolult felületi kontúrokat.
Határozzon meg egyértelmű ellenőrzési referenciaértékeket és hozzáférési helyeket a kritikus méretekhez, figyelembe véve a lehetséges „jó/nem jó” mérőeszközök vagy az automatizált vizuális ellenőrzés használatát. A közvetlen ellenőrzést lehetővé tevő kialakítás képezi az alapot a nagy volumenű gyártás állandó minőségének biztosításához.
Játékmenet-stratégia értékelése
A befogási elrendezést a tervezési fázisban kell elképzelni. Az ideális kialakításnak nagy, sík referenciafelületet kell biztosítania elegendő befogási területtel vagy előre beállított folyamatcsavar-furatokkal. Fontolja meg szabványosított készülékek alkalmazását, vagy dedikált, hatékony, több részből álló készülékek tervezését, hogy több alkatrész megmunkálását egyetlen beállítással lehessen megvalósítani. Ez a nagy volumenű gyártás hatékonyságának növelésére szolgáló egyik alapvető módszer.
Gyakori kihívások és megoldások a nagy volumenű CNC-gyártásban
Gépkarbantartás és beruházás
A nagy teljesítményű, stabil CNC gépek és automatizálási rendszerek beszerzése jelentős előzetes beruházást igényel. Eközben a zavartalan tömegtermelés biztosítása érdekében proaktív prediktív karbantartási programokat kell bevezetni. A karbantartás elhanyagolása nem tervezett állásidőt okoz, amelynek költségei nagymértékben megnőnek a nagy volumenű gyártás során, és semmissé teheti az összes hatékonyságnövelő hatást.
Megfelelő használati esetek
A nagy volumenű CNC megmunkálás nem ideális minden alkatrészhez. Az alkalmasság az éves termelési mennyiség és az alkatrész összetettségének egyensúlyától függ. Leginkább fém vagy műanyag alkatrészekhez alkalmazható, amelyekre nagy az éves igény, összetett geometriák és szigorú precíziós követelmények vonatkoznak, beleértve az autóipari motoralkatrészeket, az orvostechnikai eszközök házait és a csúcskategóriás elektronikai házakat.
Egyszerűbb vagy kis volumenű alkatrészek esetében a hagyományos módszerek, mint például a sajtolás vagy az öntés, gyakran költséghatékonyabbak. Ezért a projekt megkezdése előtt alapos műszaki és gazdasági elemzést kell végezni.
Ellátási lánc és termelési koordináció
A nyersanyagok vagy segédanyagok bármilyen hiánya a teljes gyártósor leállítását eredményezi. A kihívás abban rejlik, hogy biztosítsák a nagy volumenű gyártáshoz szükséges jelentős mennyiségű fémrúdanyag, hűtőfolyadék és egyéb anyagok folyamatos és stabil ellátását.
Stratégiai partnerségeket kell kialakítani megbízható beszállítókkal, és olyan modelleket kell bevezetni, mint a beszállítók által kezelt készletgazdálkodás, a piaci ingadozások mérséklése érdekében.
Minőségbiztosítás a sorozatgyártásban
Statisztikai folyamatirányításon alapuló szisztematikus minőségbiztosítási keretrendszer létrehozása. Ez magában foglalja a rendszeres mintavételi ellenőrzési pontok létrehozását a kritikus folyamatszakaszokban, valamint az automatizált gyártósori mérőberendezések integrálását a valós idejű visszajelzés és kompenzáció érdekében.
Minőségellenőrzés nagy volumenű CNC megmunkálásnál
Statisztikai folyamatszabályozás megvalósítása
A 100%-os ellenőrzésre való kizárólagos támaszkodás helyett a gyártás során rendszeres és szisztematikus mintavételes méréseket végzünk a kritikus méretekről. A mérési adatokat vezérlőkártyákon ábrázoljuk, hogy valós idejű trendeket figyelhessünk az átlagok és a tartományok változásában.
Amennyiben az adatpontok rendellenes ingadozást mutatnak, vagy meghaladják a szabályozási határértékeket, a rendszer azonnal riasztásokat küld, jelezve a potenciális szisztematikus folyamatbeli eltéréseket. Ez lehetővé teszi a beavatkozást, mielőtt jelentős nem megfelelő kimeneti mennyiség halmozódna fel, ezáltal megelőző minőségellenőrzést biztosítva.
Automatizált ellenőrzés
Megmunkálás előtt a mérőfej automatikusan érzékeli a munkadarab pozícióját és elvégzi az origó eltolás kompenzációját; a megmunkálás alatt vagy után automatikusan mintákat vesz a kritikus méretekből.
A mérési adatok automatikusan visszakerülnek a CNC rendszerbe, ahol az elméleti értékekkel való összehasonlítás lehetővé teszi a szerszámkompenzációs értékek valós idejű, automatikus beállítását, biztosítva, hogy a méretek a tűréssávokon belül középen maradjanak.
Első cikkvizsgálat
Tömeggyártás előtt vagy szerszámmódosítások után teljes méretű első cikkvizsgálatra van szükség. Ez a lépés nemcsak az alkatrész megfelelőségét validálja, hanem a megmunkálási programot, a folyamatparamétereket és a befogási beállításokat is. A részletes adatjelentések elkészítéséhez jellemzően nagy pontosságú berendezéseket, például koordináta-mérőgépet használnak. A sorozatgyártás csak a pontosság megerősítése után folytatódhat.
Termelési nyomon követhetőség
Rendeljen egyedi azonosítót minden gyártási tételhez vagy egyedi alkatrészhez. Kapcsolja össze ezt az azonosítót a gyártásvégrehajtási rendszeren keresztül átfogó termelési adatokkal, például nyersanyag-tételekkel, felhasznált berendezésekkel, kezelőkkel, megmunkálási időkkel és ellenőrzési eredményekkel. Minőségi problémák esetén ez a rendszer lehetővé teszi a kiváltó ok gyors és pontos elemzését, azonosítva, hogy a probléma anyag-, berendezés- vagy folyamatbeli eltérésekből ered-e.
Szigorúan kezelje a szerszáméletciklust
A szerszám állapota közvetlenül befolyásolja a megmunkálás méretstabilitását. Szerszámkezelő rendszert kell alkalmazni az egyes szerszámok teljes életciklusának dokumentálására, a beszerzéstől és az előbeállítástól a használaton át a selejtezésig.
A várható élettartamot a forgácsolóanyagok és a paraméterbeállítások alapján kell meghatározni, és a küszöbérték elérése előtt csereriasztásokat kell kiadni. Ezzel egyidejűleg rendszeres kopásvizsgálatokat kell végezni a szerszám lepattogzása vagy túlzott kopása okozta hirtelen minőségromlás megelőzése érdekében, ezáltal biztosítva a stabil megmunkálási feltételeket.
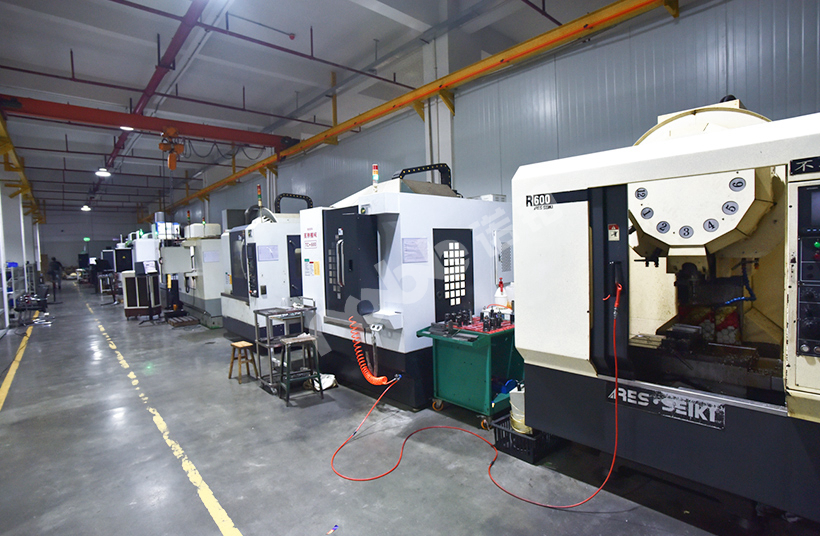
NEMES"Nagy volumenű CNC megmunkálás
A NOBLE-nál a precizitás, a hatékonyság és a megbízhatóság biztosítására specializálódtunk fejlett, nagy volumenű CNC megmunkálási szolgáltatásainkon keresztül . Tervét több ezer vagy akár több millió azonos és kiváló minőségű alkatrészlé alakítjuk át, biztosítva az állandóságot és a költséghatékonyságot a gyártás minden szakaszában.
Lehetőségeink:
- Fejlett gyártási technológia
- Gyártástervezési (DFM) partnerség
- Integrált minőségbiztosítás
- Skálázható termelés és ellátási lánc menedzsment
FAQ
Hogyan csökkenti a nagy volumenű CNC megmunkálás az alkatrészenkénti költséget?
A nagy volumenű megmunkálás a méretgazdaságosságnak köszönhetően alacsonyabb alkatrészenkénti költséget eredményez. A jelentős előzetes befektetés az optimalizált programozásba, az egyedi befogókba és a speciális szerszámokba hatalmas számú egység alatt amortizálódik.
Melyek a többtengelyes CNC gépek használatának fő előnyei nagy volumenű gyártás esetén?
Egy 5 tengelyes CNC gép egyetlen beállítással képes elérni egy alkatrész szinte minden oldalát. Ez kiküszöböli az áthelyezésből adódó hibákat, nagyobb méretpontosságot és komplex geometriai képességet biztosít, valamint drasztikusan csökkenti a forgácsolás nélküli időt. Nagy volumen esetén ez gyorsabb teljes áteresztőképességet, állandó minőséget és összetettebb, konszolidáltabb alkatrészek tervezésének lehetőségét jelenti, amelyek csökkentik az összeszerelési igényeket.
Mikor a CNC megmunkálás a megfelelő választás az öntéssel vagy sajtolással szemben nagy volumenű gyártás esetén?
A CNC megmunkálás ideális nagy volumenű gyártáshoz, ha az alkatrészek összetett geometriával, szűk tűréshatárokkal rendelkeznek, vagy kiváló anyagtulajdonságokat igényelnek a tömör anyagtól. Nagyon egyszerű formák esetén extrém volumenben a sajtolás vagy öntés költséghatékonyabbá válik a még gyorsabb ciklusidők miatt.
Melyek a legnagyobb kihívások a nagy volumenű CNC projektek során?
A főbb kihívások közé tartozik az állandó minőség fenntartása a teljes futási ciklus alatt, a szerszámkopás kezelése és a megelőző karbantartás ütemezése a nem tervezett állásidők elkerülése érdekében, a ciklusidő minden másodpercének optimalizálása, valamint az anyagok és fogyóeszközök megbízható ellátási láncának biztosítása.
Mely anyagok a leggyakoribbak nagy volumenű CNC megmunkáláshoz?
Az alumíniumötvözetek a legjobb választások kis súlyuk és jó szilárdságuk miatt. Különböző acélokat választanak ki a szilárdság és a tartósság szempontjából. A műszaki műanyagokat elektromos és könnyű alkatrészekhez használják.






