
Mi a Slap Més mtsai Cutting?
A lemezvágási technológia egy általánosan használt technika a fémlemezek szétválasztására és megmunkálására. Ez főként a teljes lemezt a kívánt alakú és méretű darabokra vágja mechanikus, termikus vagy speciális eszközökkel. A hagyományos módszerek közé tartozik a nyírás és a lyukasztás, míg a modern eljárások széles körben alkalmazzák a nagy pontosságú technológiákat, mint például a lézervágás, a plazmavágás és a vízsugaras vágás, amelyek hatékonyan képesek kezelni a különböző vastagságú és anyagú fémeket.
A lemezvágási technológia lényege a megfelelő módszer kiválasztása az anyagtulajdonságok és a gyártási követelmények alapján. Például a lézervágás alkalmas összetett profilok és sima vágott felületek megmunkálására, a plazmavágás vastagabb lemezekhez, a vízsugaras vágás pedig elkerüli a hőhatásokat. Közvetlenül a lemezgyártás elsődleges folyamatát szolgálja, precíz nyersanyagokat biztosítva a későbbi hajlításhoz, hegesztéshez és egyéb csatlakozásokhoz, és széles körben használják olyan területeken, mint a gépészeti berendezések, az autóipar és a repülőgépipar.
S történetelap Més mtsai Ckimondva
A lemezvágás története a hagyományos kézi és gépi módszerekkel kezdődött. A korai kézművesek olyan eszközöket használtak, mint az olló és a véső a kézi vágáshoz. Az ipari forradalom után jelentek meg a mechanikus nyírógépek és a lyukasztóprések, amelyekkel fizikai formák és nyomás segítségével lehetett vágni. Ez jelentősen javította a hatékonyságot, de rugalmasságuk és pontosságuk korlátozott volt.
A modern vágástechnológia forradalma a 20. század közepén kezdődött. Az oxigénvágás és a plazmavágási technológiák megjelenése megoldotta a vastag fémlemezek vágásának problémáját. Ezt követően a lézervágási technológia vált elterjedtté nagy pontosságának és rugalmasságának köszönhetően, míg a vízsugaras vágás hidegvágási megoldást kínál hőhatások nélkül.
Hogyan működik S?lap Més mtsai Ckimondva Munka?
Rajzelemzés
A mérnököknek gondosan elemezniük kell az alkatrészrajzokat, pontosan meg kell érteniük azok geometriai alakját, mérettűréseit, műszaki követelményeit és a későbbi megmunkálási igényeket. Ennek alapján meg kell tervezniük a vágási útvonalat, ki kell választaniuk a legmegfelelőbb vágási folyamatot, meg kell határozniuk a lemez elrendezését az anyagkihasználás maximalizálása érdekében, és össze kell állítaniuk egy részletes megmunkálási programot.
Anyag előkészítése
A rajzi követelményeknek megfelelően válassza ki a megfelelő fémlemezt, és ellenőrizze, hogy az anyaga, vastagsága és felületi állapota megfelel-e a szabványoknak. Ezt követően helyezze a lemezt pontosan a munkapadra, és rögzítse szilárdan rögzítőelemekkel, mágneses tapadókorongokkal vagy vákuumos adszorpciós asztalokkal és egyéb eszközökkel.
Berendezés beállítása
A formális vágás előtt a vágóberendezést finoman be kell állítani. Ez magában foglalja a megfelelő vágófej beszerelését és kalibrálását, annak ellenőrzését, hogy a segédgáznyomás megfelel-e a szabványnak, valamint az optimális magparaméterek, például a teljesítmény, a sebesség és a frekvencia beállítását az anyag típusa és vastagsága szerint.
Lézervágáshoz a fókuszpozíciót is kalibrálni kell. Plazmavágáshoz meg kell határozni a megfelelő áramerősséget és a vágófúvóka magasságát.
Vágási kivitelezés
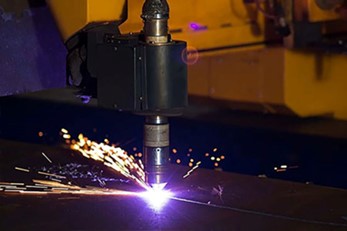
Miután az anyagok és a berendezések elkészültek, indítsa el a berendezést, és hajtsa végre az előre beállított megmunkálási programot. A folyamat során a kezelőnek szorosan figyelnie kell a vágási állapotot, meg kell figyelnie a szikrák alakját és azt, hogy a salak kilökődése normális-e, valamint figyelnie kell az esetleges rendellenes hangokra a berendezés működése során.
A modern automatizált berendezések általában valós idejű felügyeleti rendszerekkel vannak felszerelve, amelyek automatikusan képesek érzékelni, hogy a perforáció sikeres-e, fennáll-e az ütközés veszélye, és a helyzetnek megfelelően finomhangolni a vágási paramétereket.
Utófeldolgozás
A forgácsolás befejezése után a munkadarabot a következő megmunkálási területre mozgatják. Először el kell távolítani a munkadarabon lévő sorjákat, salakot és egyéb anyagokat. Szükség esetén csiszolást kell végezni, hogy az élek simák és síkak legyenek. Ezután olyan eszközökkel, mint a tolómérő, projektor vagy háromkoordinátás mérőgép, szigorúan ellenőrzik a munkadarab fő méreteit, kontúrpontosságát és felületi minőségét, hogy azok teljes mértékben megfeleljenek a rajz követelményeinek.
Csak a vizsgálaton átesett, minősített alkatrészek kerülhetnek a következő gyártási folyamatba, például a hajlításba és a hegesztésbe, ami fontos ellenőrzőpont a végtermék minőségének biztosításához.
S-ben használt fémanyagoklap Més mtsai Ckimondva
Rozsdamentes acél
A rozsdamentes acél a lemezmegmunkálás egyik legnépszerűbb anyaga, kiváló korrózióállósága, tartóssága és vonzó felületkezelése miatt.
Alkalmazások:
Orvosi berendezésekben, konyhai készülékekben, autóipari kárpitokban és építészeti panelekben használják.
Lágyacél
A szénacél szilárdságáról, keménységéről és költséghatékonyságáról ismert. Könnyen megmunkálható és alkalmas szerkezeti alkatrészekhez.
Alkalmazások:
Széles körben használják gépekben, autóalkatrészekben, építőiparban és ipari berendezésekben.
Alumínium
Az alumínium könnyű, korrózióálló, kiváló hő- és elektromos vezetőképességgel rendelkezik. Azonban fényvisszaverő, és a pontos vágáshoz speciális lézerhullámhosszakra van szükség.
Alkalmazások:
Repülőgépipari alkatrészekben, elektronikai házakban, autóipari panelekben és szórakoztató elektronikában használják.
Réz
A réz kiváló elektromos és hővezető képességgel rendelkezik, így elengedhetetlen az elektromos alkatrészekhez. Fényvisszaverő, és lézervágása kihívást jelenthet.
Alkalmazások:
Elektromos csatlakozókban, gyűjtősínekben, hőcserélőkben és dekoratív panelekben használják.
Sárgaréz
A sárgaréz réz és cink ötvözete, amely jó megmunkálhatóságot, korrózióállóságot és vonzó aranyszínű megjelenést kínál.
Alkalmazások:
Ideális dekoratív alkatrészekhez, névtáblákhoz, műszerekhez és építészeti hardverekhez.
Galvanizált acél
A horganyzott acél cinkbevonattal rendelkezik, amely véd a rozsda és a korrózió ellen. A tartósságot viszonylag alacsony költséggel ötvözi.
Alkalmazások:
Gyakori a HVAC légcsatornákban, autóalkatrészekben és háztartási gépekben.
Titán
A titán kivételes szilárdság-tömeg arányt, magas korrózióállóságot és kiváló biokompatibilitást kínál. Drágább, de ideális kritikus alkalmazásokhoz.
Alkalmazások:
Repülőgépiparban, orvosi implantátumokban és nagy teljesítményű gépekben használják.
| Anyag | Fő vágási módszerek | Főbb előnyei |
| Rozsdamentes acél | Lézer, Vízsugaras | Korrózióállóság, szilárdság |
| Szénacél | Lézer, Plazma | Erős, megfizethető |
| Alumínium | Lézer, Vízsugaras | Könnyű, vezetőképes |
| Réz | Vízsugaras, Száloptikai lézer | Vezetőképes, tartós |
| Sárgaréz | Lézer, Vízsugaras | Esztétikus, megmunkálható |
| Galvanizált acél | Lézer, Plazma | Rozsdamentes, alacsony költségű |
| Titán | Vízsugaras, lézeres | Nagy szilárdságú, biokompatibilis |
A lemezmegmunkálási eljárások típusai
Fémlemez lézeres vágás
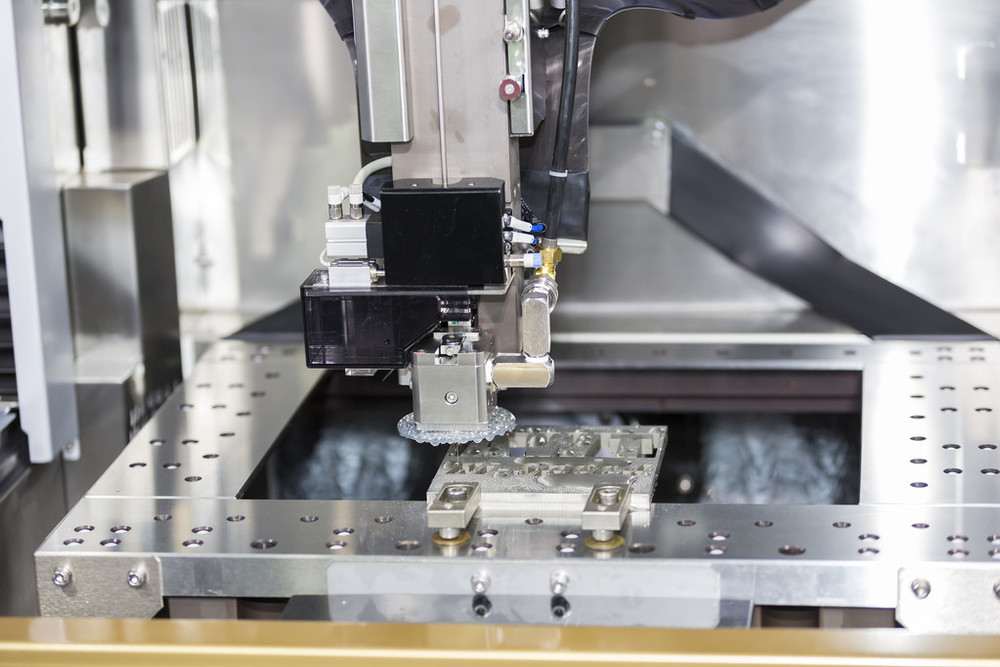
A lézervágás nagy energiasűrűségű, fókuszált lézersugarat használ hőforrásként, amely az anyag megolvasztásával, elpárologtatásával vagy meggyújtásával éri el a vágást. Ez egy nagy pontosságú és rugalmas érintésmentes megmunkálási módszer, amely különösen alkalmas összetett kontúrok és finom alkatrészek megmunkálására. A vágási sebesség gyors, a hőhatásövezet kicsi, és a keresztmetszeti minőség általában nagyon sima.
A lézer típusa szerint főként száloptikás lézervágásra és CO2 lézervágásra osztható. A lézervágás szinte minden fémlemezre alkalmazható, különösen a közepes és vékony lemezek területén jeleskedik.
Fém lemez Plazmavágás
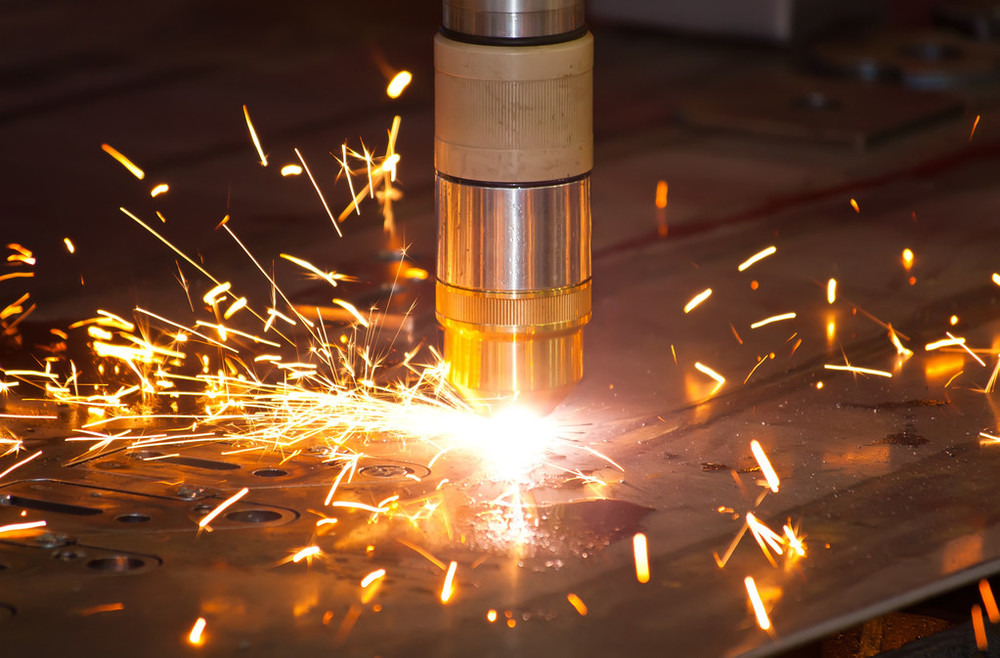
A plazmavágás során az anyagot egy összenyomott plazmaív segítségével olvasztják meg, majd nagy sebességű gázárammal fújják el az olvadt fémet, így vágást hoznak létre. A plazmavágás fő előnye, hogy hatékonyan képes vágni közepes és vastag lemezeket, valamint nagy vezetőképességű fémeket is, rendkívül gyors vágási sebességgel. A vágási pontossága és a keresztmetszeti simasága azonban általában nem olyan jó, mint a lézervágásé, és a hőhatásövezet is nagyobb.
A plazmavágási technológiát széles körben alkalmazzák nehézgépekben, hajógyártásban, acélszerkezetekben és más területeken, és gazdaságos és hatékony megoldást jelent vastag lemezek megmunkálására.
Fém lemez Vízsugaras vágás
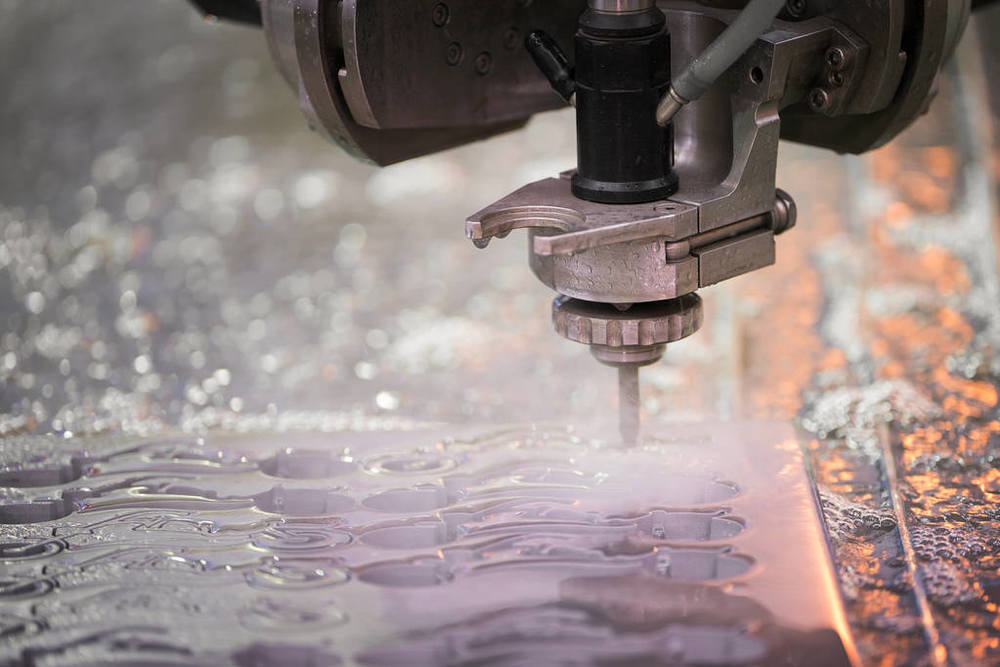
A vízsugaras vágás egy hidegállapotú vágási eljárás. Ultra nagynyomású vízáramot vagy vízáramot kever abrazív anyagokkal az anyagok erodálására a vágás eléréséhez. Legnagyobb előnye, hogy a vágási folyamat során nem keletkezik hő, így nincs hőhatásövezet, hődeformáció vagy az anyag metallográfiai változása.
A vízsugaras vágás bármilyen anyagot képes vágni, a fémtől és kőtől az üvegig és a kompozit anyagokig, a kiindulási pont tetszőleges, rendkívül nagy rugalmassággal. A hátrányok közé tartozik a viszonylag alacsony vágási sebesség és a berendezés üzemeltetési költsége magas. Gyakran használják hőérzékeny vagy különböző textúrájú kompozit anyagok megmunkálására.
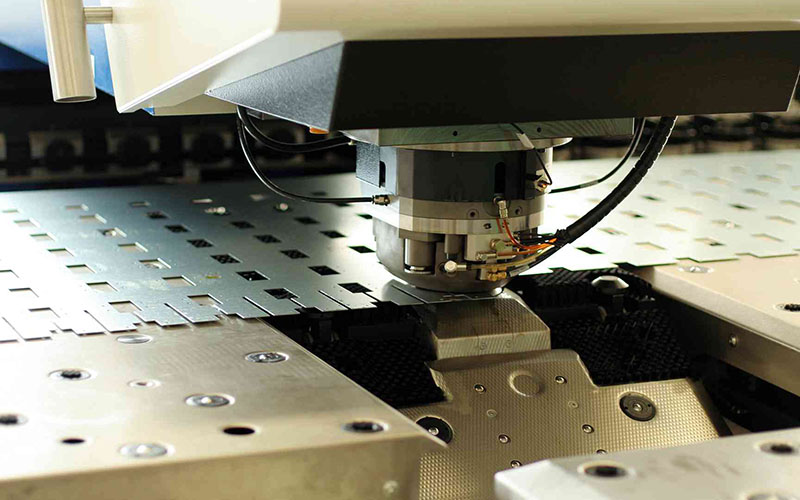
Fém lemez átlyukasztás
A lyukasztás egy hagyományos mechanikus megmunkálási módszer, amely során egy présgépre szerelt szerszámot használnak a lemezek nyírására, lyukasztására vagy kivágására erős mechanikai nyomással. Alkalmas nagy mennyiségű, viszonylag szabványos alakú alkatrész gyártására. Megmunkálási sebessége rendkívül gyors, és egyetlen sajtolással kialakítható. A formák költsége viszonylag magas, de a darabonkénti megmunkálási költség nagyon alacsony.
Az olyan alkatrészek esetében, amelyek nagyszámú szabványos furatot vagy egyszerű formát igényelnek, mint például a házszekrények és az elektromos alkatrészek, a sajtolás továbbra is a leghatékonyabb és leggazdaságosabb megoldás.
Előnyök az Slap Més mtsai Ckimondva
Nagy pontosságú
A modern lemezvágási technikák, különösen a lézervágás, rendkívül nagy méretpontosságot tesznek lehetővé, a tűrések könnyen szabályozhatók ±0.1 milliméteren belül vagy akár kisebb mértékben is. Ez azt jelenti, hogy a feldolgozott alkatrészek pontos méretekkel és könnyen cserélhetőek.
Kiváló ismételhetőség
A digitális programvezérlés bevezetésének köszönhetően a program beállítása után ugyanazok az alkatrészek ugyanannyiszor legyárthatók, biztosítva a minőség stabilitását és állandóságát a nagyméretű gyártásban, és szilárd alapot teremtve a későbbi automatizált összeszereléshez.
Kiváló rugalmasság
A lemezvágás, különösen az olyan érintésmentes megmunkálási módszerek, mint a lézer és a vízsugár, páratlan rugalmasságot kínálnak. Nincs szükség drága fizikai öntőformák készítésére. A számítógépes rajzok és programok módosításával gyorsan válthatunk és megmunkálhatunk különböző formájú és méretű alkatrészeket, ami nagyon alkalmas kis tételű, többféle változatot tartalmazó gyártáshoz és gyors prototípus-készítéshez.
Ezenkívül ezek az eljárások a fémanyagok széles skáláját képesek kezelni, a szénacéltól, rozsdamentes acéltól, alumíniumon, rézön át a titánötvözetekig és még a nemfémes anyagokig is. A vízsugaras vágás szinte bármilyen anyaggal megmunkálható, kielégítve minden iparág anyagkövetelményeit.
Magas hatásfok
A hagyományos kézi vagy gépi megmunkálással összehasonlítva az automatizált vágás rendkívül gyors, különösen vékony lemezek lézervágása esetén; jelentősen lerövidítheti a gyártási ciklust.
Anyagfelhasználás
A lemezvágást egy számítógéppel optimalizált intelligens elrendezési rendszerrel lehet elvégezni, hogy az alkatrészeket a lehető legkompaktabb és legésszerűbb módon rendezzék el a lemezen, minimalizálva a sarkoknál keletkező hulladékot és jelentősen javítva a lemez kihasználtsági arányát. Ez közvetlenül csökkenti az alapanyagköltségeket, és az ilyen megtakarítások hatása különösen lenyűgöző a nagyüzemi gyártásban.
Magas Minőségi vágás
Számos fejlett vágási technika képes közvetlenül nagyon sima és függőleges vágási felületeket elérni. A lézervágás keresztmetszeti simasága nagyon magas, míg a vízsugaras vágás megőrzi az anyag eredeti tulajdonságait.
A forgácsolás után az alkatrészek gyakran nem vagy csak nagyon kevés másodlagos csiszolási és simítási folyamatot igényelnek, és közvetlenül a hajlítási, hegesztési vagy összeszerelési szakaszba léphetnek. Ez nemcsak időt és munkaköltségeket takarít meg, hanem elkerüli a másodlagos megmunkálás által okozott méretbeli eltéréseket vagy felületi károsodásokat is, így magasabb összgyártási hatékonyságot és minőséget ér el.
Kihívások S-benlap Més mtsai Ckimondva
Anyagi kihívások
A különböző anyagok egyedi tulajdonságaik miatt speciális vágási módszereket igényelnek. Például a fényvisszaverő fémek, mint az alumínium és a réz, nagyon kevés lézerenergiát nyelnek el. Ez megnehezíti a vághatóságukat. Emellett visszaverhetik a fényt és károsíthatják a lézerberendezést. Másrészt a kemény anyagok, mint például a speciális ötvözött acél és a titánötvözetek csökkentik a vágási sebességet. Emellett gyorsabban koptatják a pengéket és a fogyóeszközöket is.
A felületi körülmények is számítanak. A bevonatok, a rozsda vagy az olajfoltok megzavarhatják a vágást. Ez gyakran egyenetlen élekhez vagy visszamaradt salakhoz vezet. Az egyes anyagokhoz tartozó megfelelő vágási paraméterek beállítása továbbra is kulcsfontosságú kihívást jelent.
Termikus torzítási problémák
A termikus forgácsolási eljárások, mint például a lézer- és plazmavágás, elkerülhetetlenül nagy mennyiségű hőt juttatnak az anyagba. Ha a paramétereket nem megfelelően szabályozzák, a hő túlzottan felhalmozódik, és a forgácsolási területen kívülre is átterjed az anyagra, lokális feszültséget és hődeformációt okozva, ami méretbeli eltéréseket és az alkatrészek alakváltozását eredményezi. Ez különösen a vékony lemezek megmunkálásakor szembetűnő.
A hőhatásövezet szabályozásához és a deformáció minimalizálásához pontosan ki kell egyensúlyozni az olyan paramétereket, mint a teljesítmény, a sebesség és a légnyomás, valamint ésszerű vágási útvonaltervezést kell alkalmazni a hő elvezetése érdekében. Ez magas követelményeket támaszt a kezelő tapasztalatával és a berendezés stabilitásával szemben.
Vastagság vs. pontosság
Minden vágási módszernek megvannak a korlátai. Vastag anyagok vágása alacsonyabb pontosságot jelent. Például a lézervágás nagyon pontos vékony lemezeken. De vastagabb lemezeknél a vágás szélesebb és durvább lesz. A plazmavágás jól működik vastag lemezeken, de a vágás minősége gyenge.
A lassítás javítja a minőséget, de rontja a hatékonyságot. A gyorsítás hiányos vágást eredményezhet, vagy salak keletkezhet. A fő kihívás a megfelelő módszer megtalálása minden vastagsághoz, valamint a sebesség, a pontosság és a minőség egyensúlyban tartása.
Költséghatékonysági egyensúly
A lemezmegmunkálás költségszerkezete összetett, magában foglalja a berendezéseket, az energiát, a gázokat, az alkatrészcserét és a munkaerőt. A lézervágás például nagy pontosságot kínál, de magas beruházási, karbantartási és folyamatos gázköltségekkel jár.
Ezért a jövedelmezőség a gondos optimalizálástól függ. Ez magában foglalja az anyagfelhasználás javítását a jobb beágyazással, az alkatrészek élettartamának meghosszabbítását optimális paraméterekkel, valamint a berendezések hatékonyságának növelését intelligens gyártásütemezéssel. Az ilyen intézkedések elengedhetetlenek az általános jövedelmezőség növeléséhez.
Költségtényezők a lemezmegmunkálásban – Mi befolyásolja az árat?
Anyagköltség
A nyersanyagbeszerzés költsége képezi a teljes költség alapját. A különböző anyagú és specifikációjú fémlemezek árai nagymértékben eltérnek. Ennél is fontosabb az anyagkihasználási arány, azaz az alkatrészek egyetlen lemezen való elrendezése.
Az elrendezés optimalizálása, a lehető legtöbb hasznos alkatrész kivágása, valamint a szélek és sarkok selejtjének csökkentése közvetlenül csökkentheti az egyes alkatrészekre jutó anyagköltséget. Ez a költségek ellenőrzésének leghatékonyabb módja.
Folyamat kiválasztása
A különböző vágási folyamatok üzemeltetési költségeinek összetétele nagymértékben változik. A lézervágás olyan sérülékeny alkatrészekre támaszkodik, mint az elektromosság, a segédgáz és a lencsék. A plazmavágás elektródákat és fúvókákat fogyaszt; a vízsugaras vágás pedig a nagynyomású tömítéseket és a vágófejeket koptatja el.
A folyamat megválasztása közvetlenül befolyásolja az energiafogyasztást, a gázfogyasztást és a sérülékeny alkatrészek cseréjének gyakoriságát.
Munkaerő- és működési hatékonyság
A megmunkálási idő közvetlenül összefügg a munkaerő- és gépköltségekkel. Hosszának függvénye a vágási útvonal optimalizálásának mértéke, a bevezetés és a vágási sebesség, valamint a berendezés terhelés nélküli üzemideje. A kezelők képzettségi szintje is létfontosságú.
A tapasztalt kezelők gyorsabban programozhatják, rögzíthetik az anyagokat és kezelhetik a váratlan meghibásodásokat, ezáltal növelve a berendezés általános hatékonyságát, csökkentve az állásidőt és közvetve csökkentve az egységnyi termékre jutó munkaerőköltséget.

Utófeldolgozás
A vágás után felmerülő költségeket sem szabad figyelmen kívül hagyni. Ha a vágás minősége magas, a keresztmetszet sima, és nincs salaklerakódás, akkor a másodlagos megmunkálásra, például a csiszolásra és a simításra fordított munkaerő és idő megtakarítható vagy csökkenthető.
Lemezvágási tűrések és pontossági szabványok
A gyártott prototípusok és alkatrészek mozgathatóságának és pontosságának biztosítása érdekében egyedi lemezmegmunkálási szolgáltatásaink szabványai a következők:
| Méret részletei | Tolerancia |
| Széltől szélig, egyetlen felület | +/- 0.010″ |
| Éltől lyukig, egyetlen felület | +/- 0.010″ |
| Lyuktól lyukig, egyetlen felület | +/- 0.010″ |
| Lyukátmérő, egyetlen felületen | +/- 0.010″ |
| Széltől a funkcióig, több felület | +/- 0.030″ |
| Túlformázott rész, több felület | +/- 0.030″ |
| Hajlítási szög | +/- 1 fok |
Tippek S-hezlap Més mtsai Ckimondva
Viseljen PPE-t
Lemezvágási műveletek végrehajtásakor elengedhetetlen a teljes védőfelszerelés viselése a folyamat során, szabványosított módon.
A kiváló minőségű védőszemüvegek vagy arcvédők hatékonyan blokkolják a nagy sebességgel repülő fémtörmelékeket és szikrákat. A strapabíró és tartós munkavédelmi kesztyűk megvédik a kezet a lemez éles szélei által okozott vágásoktól és a megmunkálás során a magas hőmérséklet okozta égési sérülésektől.
Mivel sok vágóberendezés rendkívül magas zajszintet kelt működés közben, elengedhetetlen a professzionális hallásvédő eszközök viselése a maradandó halláskárosodás megelőzése érdekében.
Biztosítsa a szellőzést
A vágási folyamat, különösen a lézervágás, a plazmavágás vagy a lángvágás, nagy mennyiségű mérgező fémfüstöt, káros gázokat és lebegő részecskét termel. Ezért a műveleteket nagy teljesítményű elszívó- és porelszívó rendszerekkel felszerelt műhelyekben kell végezni, hogy biztosítsák a légáramlást és a káros füstöt gyorsan a szabadba távolítsák el.
Eszközök karbantartása
Legyen szó kéziszerszámokról vagy automatizált berendezésekben található fogyóeszközökről, a vágóélek élességének megőrzése a hatékonyság és a biztonság biztosításának sarokköve.
A tompa vágószerszámok jelentősen megnövelik a vágási ellenállást, nemcsak nagyobb erőkifejtést igényelnek és fáradást okoznak, hanem hajlamosabbá teszik őket a megcsúszásra, a visszapattanásra és más kontrollálhatatlan helyzetekre, ami könnyen súlyos balesetekhez vezethet. Ezenkívül a kopott vágószerszámok rossz vágási felületet eredményeznek, ami megnehezíti a későbbi megmunkálást.
Biztonságos anyagok
A vágás megkezdése előtt olyan szerszámokat kell használni, mint a fogó, C alakú fogó, speciális szerelvények vagy mágneses tokmányok, hogy a fémlemezt stabilan rögzítsék a munkafelületen. Ez a lépés teljesen megakadályozza a lemez elmozdulását, rezgését vagy átfordulását vágóerő hatására, ezáltal biztosítva a vágási méretek pontosságát.
Ami még ennél is fontosabb, a stabil befogás hatékonyan megelőzheti az olyan veszélyeket, mint a szerszámpálya eltérés és a munkadarab kidobása, amelyeket a lemez hirtelen mozgása okoz, alapvetően kiküszöbölve számos potenciális mechanikai sérülés kockázatát.
A berendezések megfelelő működtetése
Fokozott éberséget kell tanúsítani minden elektromos szerszámmal és CNC berendezéssel szemben. Bármely eszköz indítása előtt ellenőrizze, hogy a tápkábel, a kapcsoló és a védőburkolat sértetlen-e. Működés közben nagy koncentrációra van szükség, és szigorúan be kell tartani a kezelési utasításokat.
A kezeket tartsa távol a mozgó alkatrészektől és a vágófejtől. A munka befejezése, illetve bármilyen beállítás vagy tisztítás elvégzése előtt győződjön meg arról, hogy a berendezés teljesen le van állítva és nem működik.
Miért válassza a NOBLE lemezmegmunkáló szolgáltatását?
Sok éves lemezmegmunkálási tapasztalattal a NOBLE páratlanul precíziós lemezmegmunkálási alkatrészeket kínál ügyfeleinek. Kérjen árajánlatot perceken belül, alkatrészeket napokon belül.
A NOBLE lemezvágó szolgáltatásai szinte bármilyen anyagot képesek vágni lézer- és vízsugaras képességekkel. A NOBLE egyablakos megoldást kínál bármilyen projekthez, azonnali árajánlatokat, különféle anyagokat és lemezvágási eljárásokat kínálva.
A NOBLE az Ön megbízható, egyablakos, egyedi gyártási megoldása a prototípus tervezésétől a gyártásig, hatalmas gyártási erőforrásokkal, megfelelő technológiával, korszerűsített folyamatokkal, szakértői útmutatással és tökéletes minőségellenőrzési folyamattal, hogy ötletei valósággá váljanak.
GYIK
Mi a legpontosabb lemezvágási módszer?
A lézervágást, különösen a szálas lézervágást, széles körben a lemezmegmunkálás legpontosabb módszerének tartják. Akár ±0.1 mm-es tűréshatárokat is elérhet, és rendkívül tiszta, sorjamentes éleket hoz létre minimális hőhatásövezettel. Ez ideálissá teszi összetett kontúrokhoz és bonyolult tervekhez, ahol a nagy pontosság kritikus fontosságú.
Milyen vastag fémlemezt tud vágni egy lézervágó?
A maximális vastagság a lézer teljesítményétől és az anyagtípustól függ. Egy tipikus nagy teljesítményű ipari szálas lézer akár 25 mm-es lágyacélt, 20 mm-es rozsdamentes acélt és 12 mm-es alumíniumot is képes átvágni. Azonban a vékonyabb anyagok (15-20 mm alatt) optimális sebessége és vágási minősége érdekében a lézerek lényegesen hatékonyabbak, mint a plazma- vagy lángvágás.
Drágább a lézervágás, mint a plazmavágás?
Ez az alkalmazástól függ. A lézervágás kezdeti berendezésköltsége magasabb, és az óránkénti üzemeltetés drágább lehet a gáz és a karbantartás miatt. Vékony és közepes vastagságú anyagok esetében azonban a kiváló sebesség, a pontosság és a másodlagos megmunkálás csökkent szükségessége összességében költséghatékonyabbá teheti. A plazmavágás általában jobb költségvetésű megoldás vastag szerkezeti acél vágásához, ahol a rendkívüli pontosság nem az elsődleges szempont.
Lehet alumíniumot vízsugárral vágni?
Abszolút. A vízsugaras vágás kiváló választás alumínium vágásához. Hidegen forgácsolható eljárásként nem vezet be hőt, ami azt jelenti, hogy nincs olyan hőhatásövezet, amely megváltoztathatná az anyag tulajdonságait vagy vetemedést okozhatna, különösen a hőre érzékeny alumíniumötvözetek esetében. Tisztán képes átvágni bármilyen vastagságú alumíniumot, amely kereskedelmi forgalomban kapható.
Mekkora a maximális anyagvastagság, amit egy lézervágó képes kezelni?
A maximális vastagság a lézer teljesítményétől és az anyagtól függ. Egy nagy teljesítményű ipari száloptikás lézer jellemzően a következőket képes vágni:
- Lágyacél: 25-30 mm-ig
- Rozsdamentes acél: 20-25 mm-ig
- Alumínium: 12-15 mm-ig
Ezeknél nagyobb vastagságok esetén a plazma- vagy vízsugaras vágás gyakran hatékonyabb és eredményesebb.






