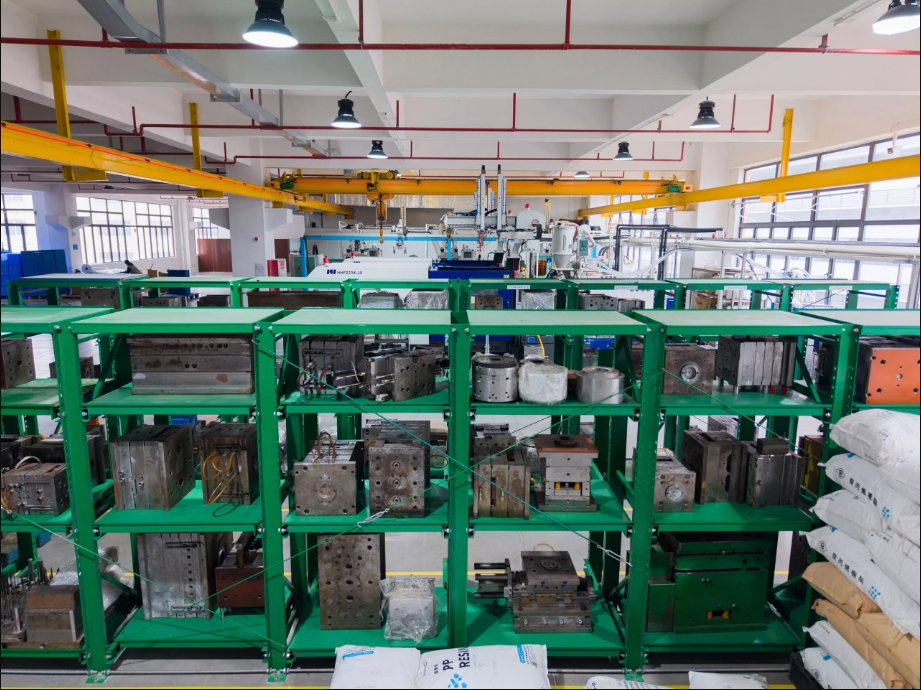
Mi az a fröccsöntés?
A fröccsöntés , más néven fröccsöntő formázás, nagy hatékonyságának, pontosságának és nagyméretű gyártási képességeinek köszönhetően életünk minden szegletébe beépült. Jellemzője a gyors gyártási sebesség, a nagy hatékonyság, az automatizálás, valamint a különféle formák, az egyszerűtől az összetettig, és a kicsitől a nagyig terjedő több méret előállításának képessége, precíz méretekkel és széles lefedettséggel. Alkalmazható autóipari belső alkatrészekhez, készülékházakhoz, orvostechnikai eszközökhöz és mindennapi szükségleti cikkekhez. A következőkben részletesen bemutatjuk a fröccsöntés teljes gyártási folyamatát.
Hogyan működik a fröccsöntés?
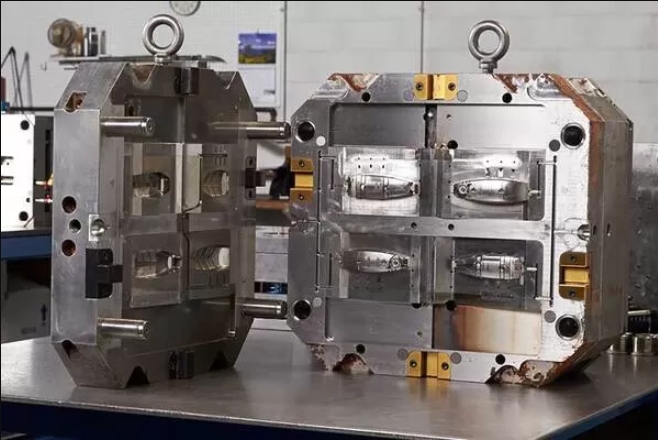
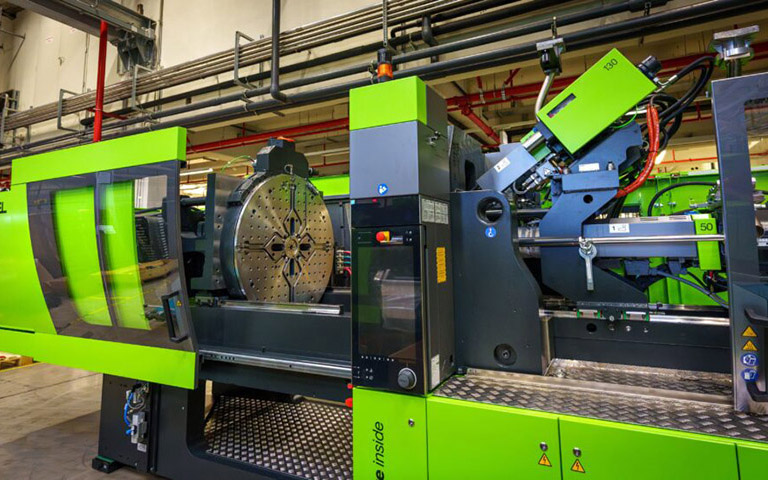
A fröccsöntés a műanyag alkatrészek gyártásának leggyakoribb gyártási eljárása. A fröccsöntő gépek műanyag alapanyagokat és különféle formákat használnak fel különféle méretű, tartós vagy eldobható alkatrészek előállítására számos iparág és alkalmazás számára. Működési elve az, hogy a fröccsöntő gép a nyersanyagokat egy formába adagolja, amely a végső alkatrész negatív formája, és két részből áll: a fröccsöntő öntőformából (A) és a kidobó öntőformából (B). A két rész közötti tér a formaüreg, amelybe az anyagot befecskendezik.
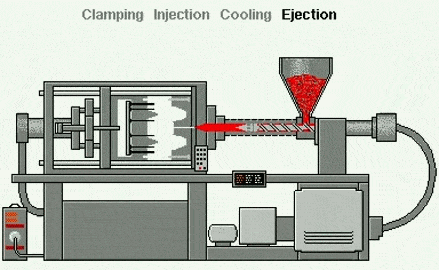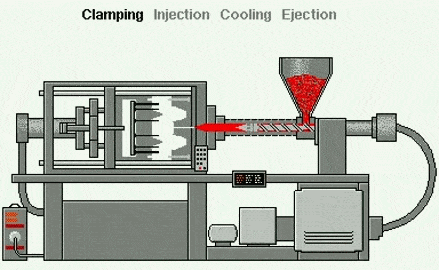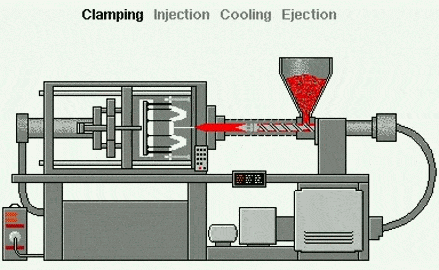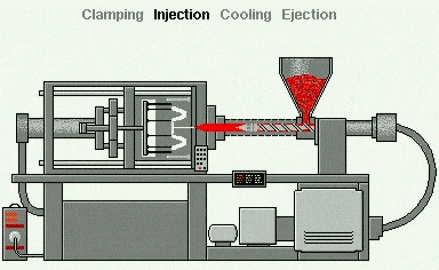
A fröccsöntés egy formázási folyamat – ellentétben a szubtraktív (vágási) technikákkal (mint például a CNC megmunkálás) vagy az additív eljárásokkal (mint például a 3D nyomtatás ), amelyek öntőformákat használnak formázóeszközként. Ez a módszer olyan anyagokhoz alkalmas, mint a hőre lágyuló műanyagok, amelyeket olvadt állapotba hevítenek, majd fémformába fecskendeznek, ahol lehűlnek és formát öltenek a formában vagy az üregben. A folyamat a következőkre osztható:
1. Műanyag részecske adagolás:
Apró műanyag részecskéket (műanyag pelleteket) öntenek a garatba. Ezek a részecskék általában hőre lágyuló műanyagok – olyan műanyagok, amelyek melegítés hatására meglágyulnak.
2. Műanyagolvasztás:
A műanyag pelletek egy forgó csiga segítségével áthaladnak egy fűtött hordón.
3. Fröccsöntés:
Ahogy a csavar forog, előretolja a műanyag pelleteket, miközben a fűtőberendezés sűrű olvadt folyadékká olvasztja azokat.
4. Fröccsöntés:
Miután az olvadt műanyag eléri a kívánt szintet, a csavar nagy nyomás alatt egy fémforma üregébe fecskendezi. A forma pontosan a kívánt végső alkatrészhez igazodik (pl. egy üvegkupak, telefontok vagy autó műszerfala).
5. Hűtés:
A formában belül a műanyag lehűl és megszilárdul. A formában lévő hűtőcsatornák felgyorsítják a hűtési folyamatot.
6. Formanyílás:
Miután a műanyag megszilárdult, a forma két részre nyílik.
7. Kilökés:
A kidobócsapok kinyomják a készterméket a formából.
8. Ismételje meg:
A forma bezárul, és a teljes folyamat megismétlődik – jellemzően néhány másodpercenként –, így a fröccsöntés ideális a tömegtermeléshez.
Gyakori fröccsöntési eljárástípusok
Beillesztési forma
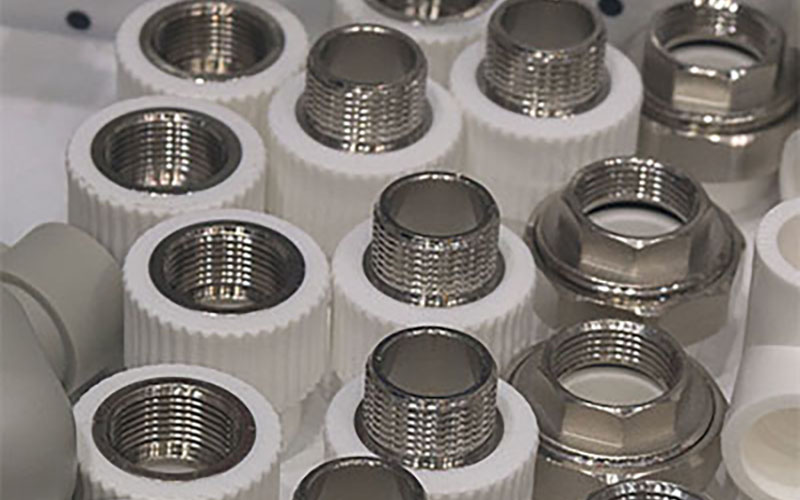
A betétes öntés az a folyamat, amelynek során egy előre gyártott alkatrész köré öntenek hőre lágyuló anyagot, így létrehozva egy több anyagot tartalmazó kész alkatrészt.
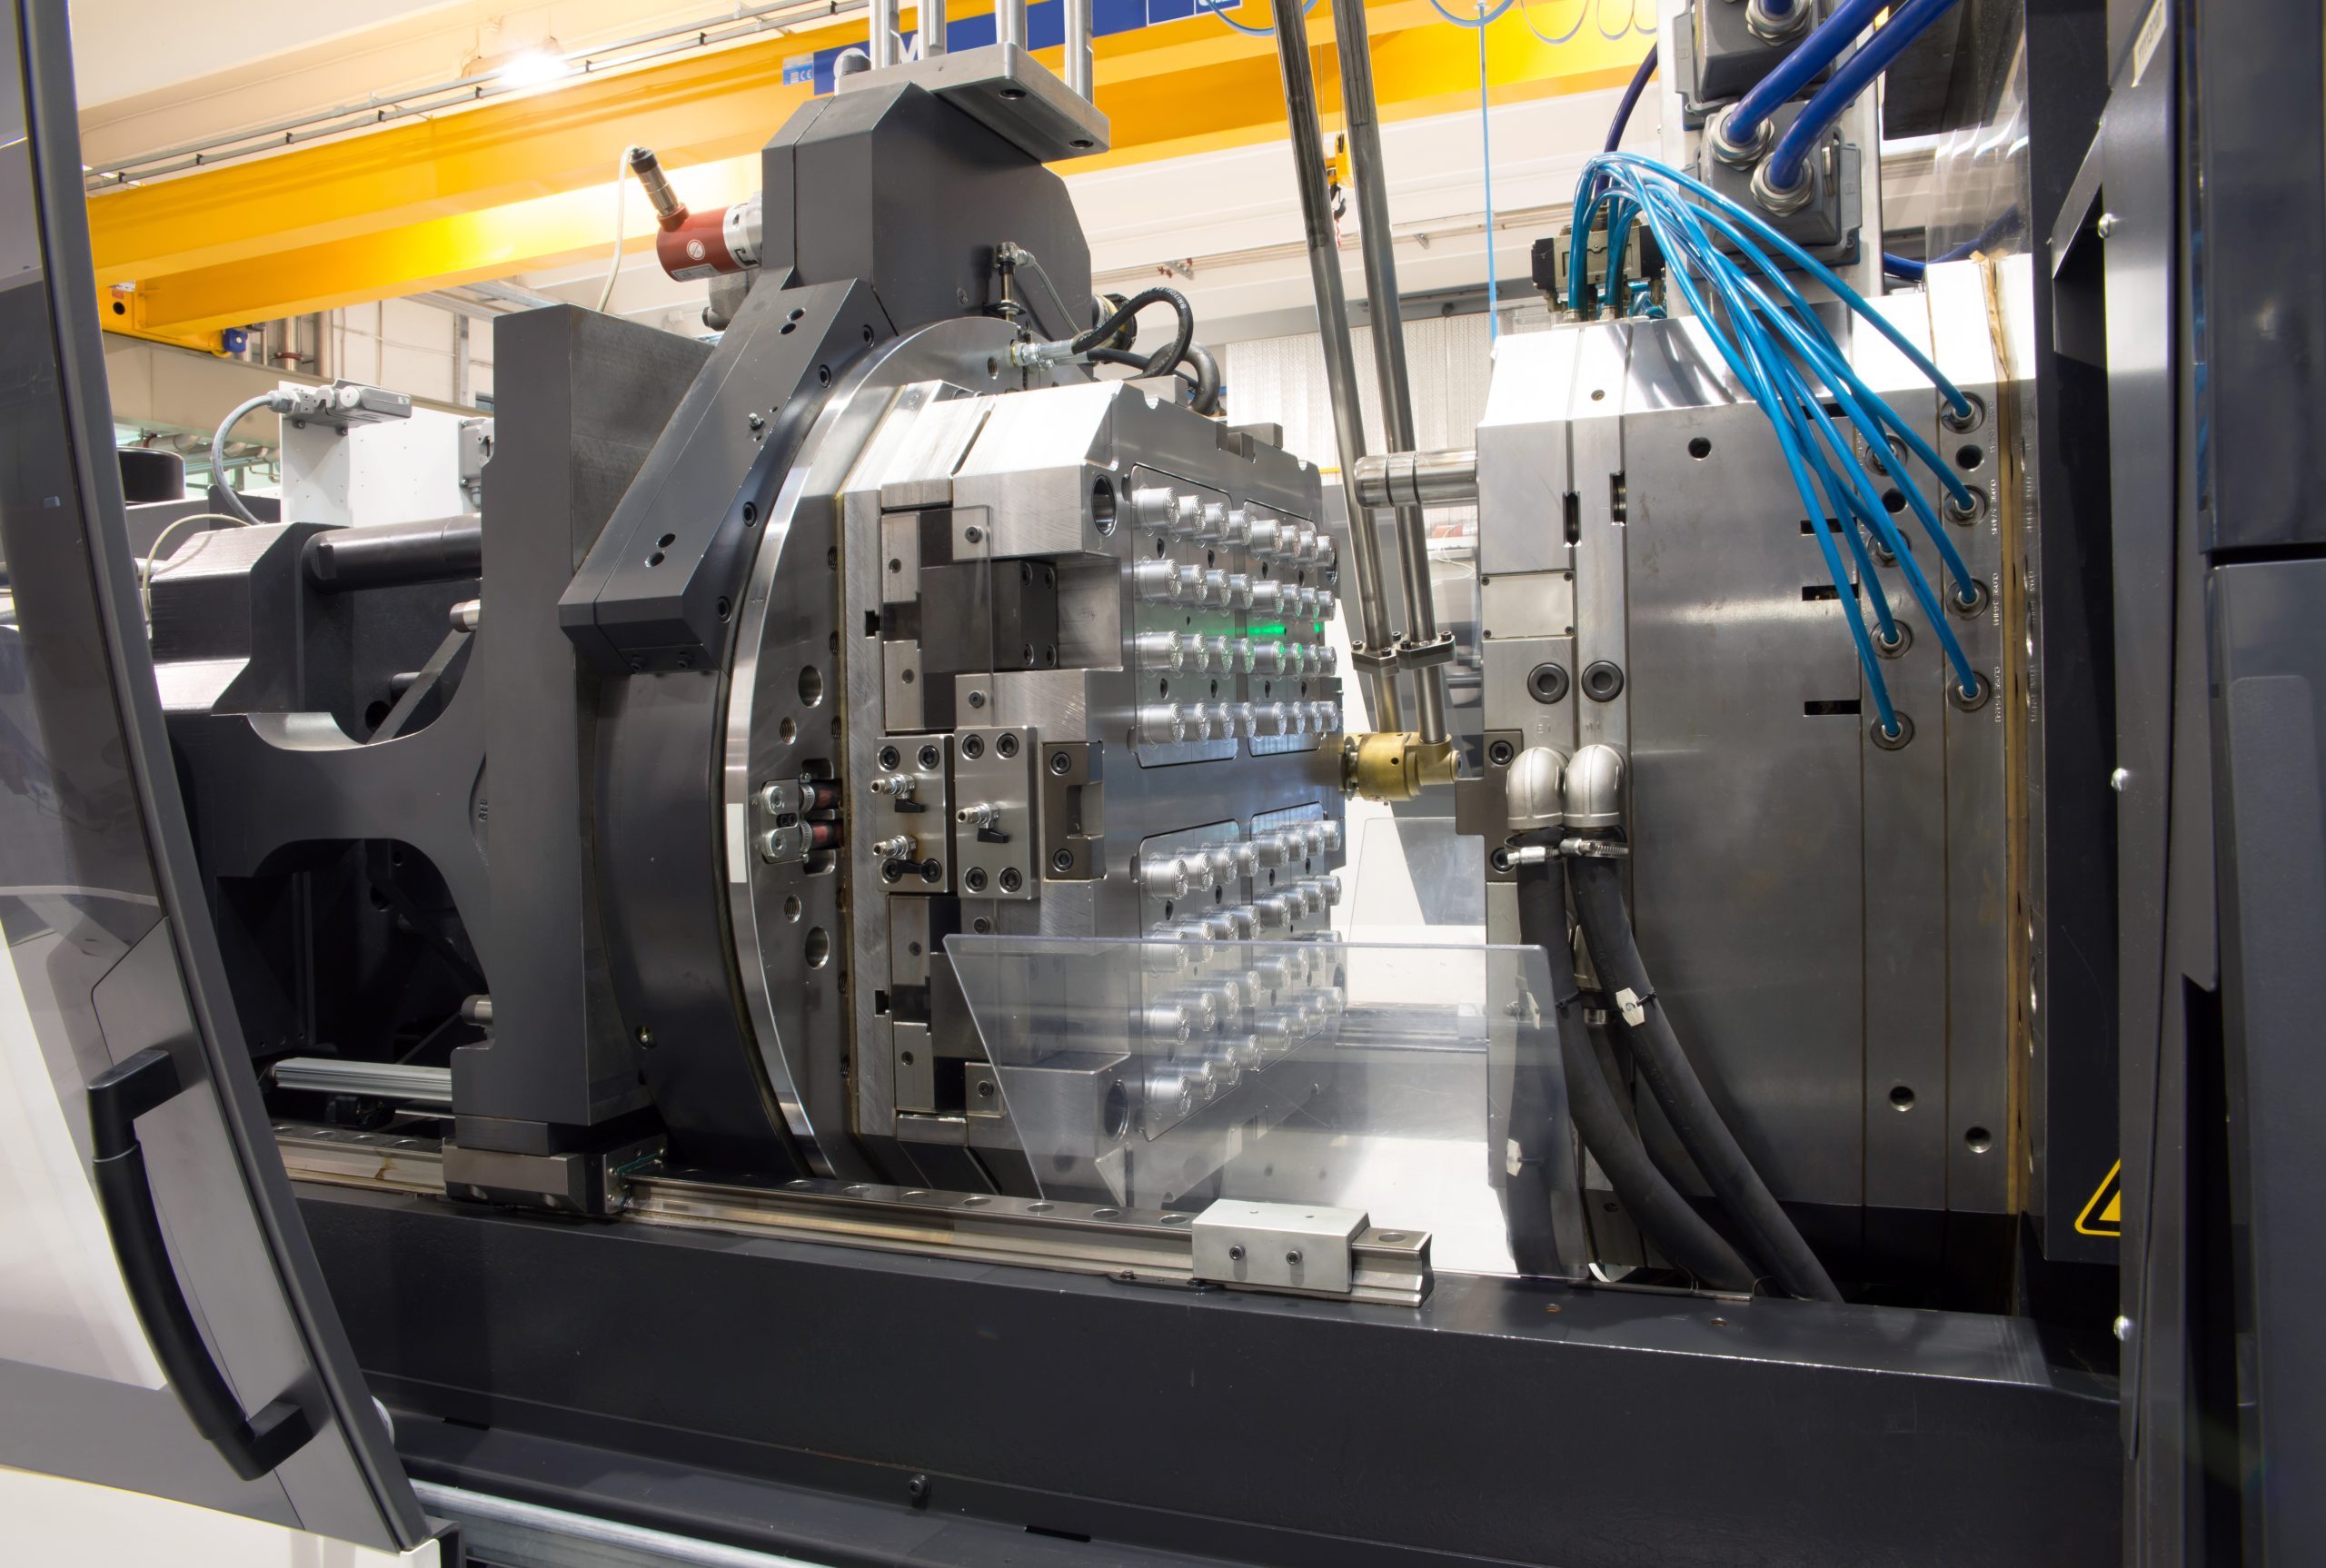
Műanyag fröccsöntési folyamatunkban precíz gépeket használunk, hogy az olvadt gyantát a formába juttassuk, így létrehozva a végső, gyártási minőségű hőre lágyuló alkatrészt.
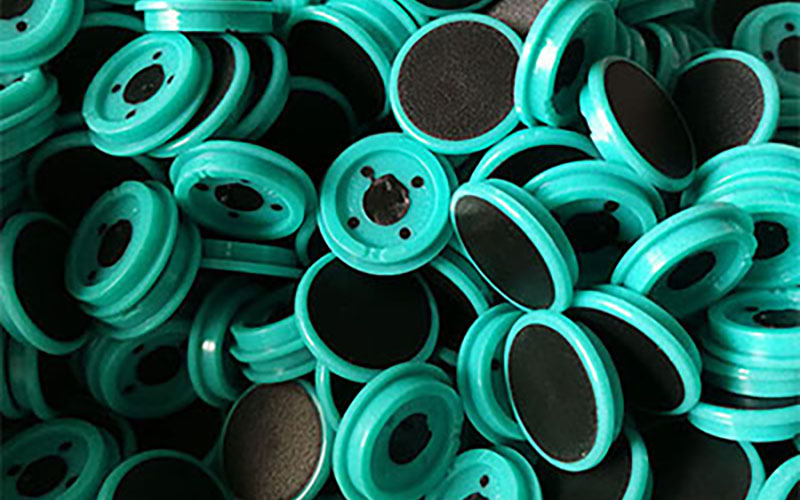
A műanyag, fém és gumi kémiai kötéssel történő egymásra helyezésével a ráfröccsöntés csökkenti az összeszerelési időt, és nagyobb szilárdságot és rugalmasságot biztosít alkatrészeinknek.
A folyékony szilikonkaucsuk (LSR) egy hőre keményedő eljárás, amellyel nagy mennyiségű, hajlékony, tartós, bonyolult és precíz szilikonkaucsuk alkatrészeket lehet előállítani. Ez az eljárás először két vegyületet kever össze (általában az alapképző szilikonból és a platina katalizátorból állnak).

A fém fröccsöntési (MIM) eljárás ötvözi a műanyag fröccsöntés tervezési rugalmasságát a megmunkált fémek szilárdságával és integritásával, így költséghatékony megoldásokat kínál a rendkívül összetett alkatrészgeometriákhoz.
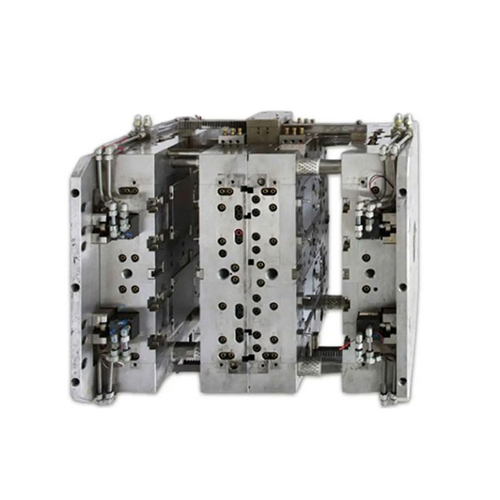
Tapasztalatunkkal és korszerű gépeinkkel kiválóan alkalmasak vagyunk műanyag fröccsöntő formák tervezésére és gyártására, az Ön tűréshatáraihoz és költségéhez igazítva.
Többféle műanyagot fröccsöntenek ugyanabba a formába különböző fázisokban, hogy különböző színű, textúrájú vagy anyagtulajdonságú alkatrészeket állítsanak elő egyetlen cikluson belül. Különböző típusainak és erős funkcionalitásának köszönhetően széles körben használják autó műszerfalakban és gombházakban.
Két különböző színű műanyagot fecskendeznek a formába egyetlen ciklusban. A két színt különböző szakaszokban fecskendezik be, vagy két különálló fröccsöntőegységet használnak két színű vagy anyagú alkatrészek előállítására. Esztétikai megjelenése és fokozott funkcionalitása miatt széles körben használják fogyasztási cikkekben, autógombokban és mobiltelefon-tokokban.
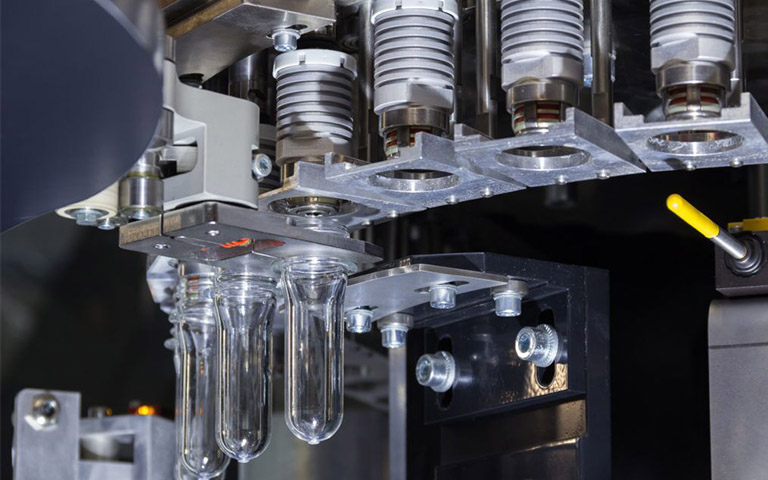
A fröccsöntés során nitrogént vagy más inert gázokat fecskendeznek az olvadt műanyagba. Ez a gáz egy belső üreget hoz létre, ami csökkenti az anyagfelhasználást és könnyebbé teszi az alkatrészt a szilárdság növelése nélkül. Széles körben használják autóipari ajtópanelekben és mobileszközök házakban az energiatakarékossága, a jobb alkatrészsúly és a felületkezelés miatt.
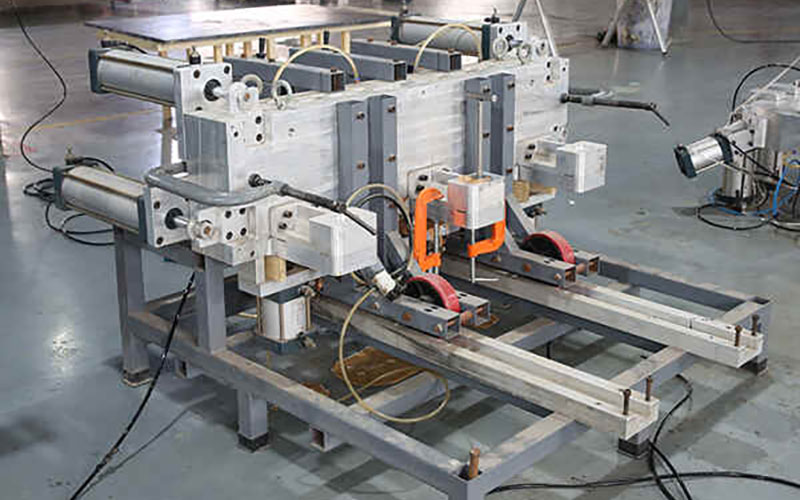
Reaktív elasztikus vagy hőre keményedő anyagokat kever össze, majd befecskendezi a formába, ahol kémiai reakcióba lépnek és megkeményednek. Rugalmas és kemény alkatrészek előállítására való alkalmasságának köszönhetően széles körben használják autóipari lökhárítókban és ipari termékek burkolataiban.
Hőre lágyuló anyagokat használ, amelyek többször megolvaszthatók és formázhatók, majd addig melegítik őket, amíg megolvadnak, majd befecskendezik a formába, hogy megszilárduljanak. Mivel újrahasznosítható és gyorsan hűl, széles körben használják műanyag fogyasztási cikkekben és orvosi berendezések alkatrészeiben.
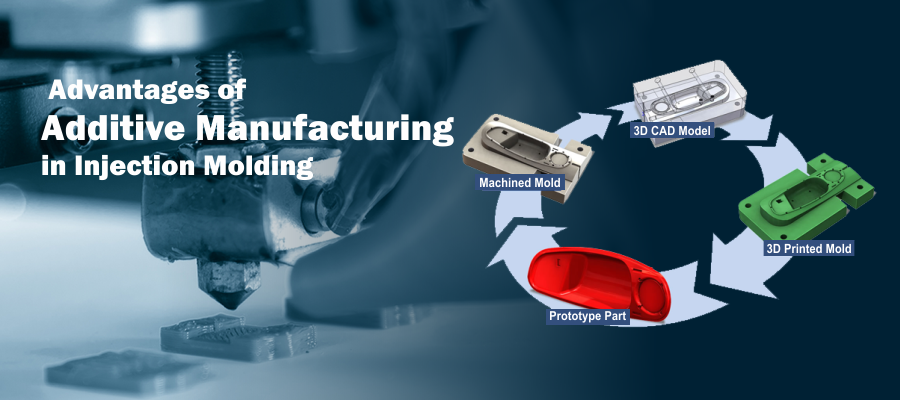
A fröccsöntés előnyei
A fröccsöntés a legjobb megoldás a műanyag alkatrészek tömeggyártására. Végül is van ok arra, hogy világszerte annyi gyártóvállalat használja ezt a módszert precíziós alkatrészek előállítására. A NOBLE mérnökei a fröccsöntési technológia alkalmazásának következő hat előnyét foglalják össze:
Magas hatásfok
A fröccsöntés egy rendkívül hatékony eljárás; a forma elkészítése után nagy volumenű megrendelések gyorsan legyárthatók.
Megfizethető ár
Nagy szakítószilárdság
A fröccsöntött alkatrészeket megerősíthetjük töltőanyagok hozzáadásával a folyékony gyantához, javítva a szakítószilárdságot.
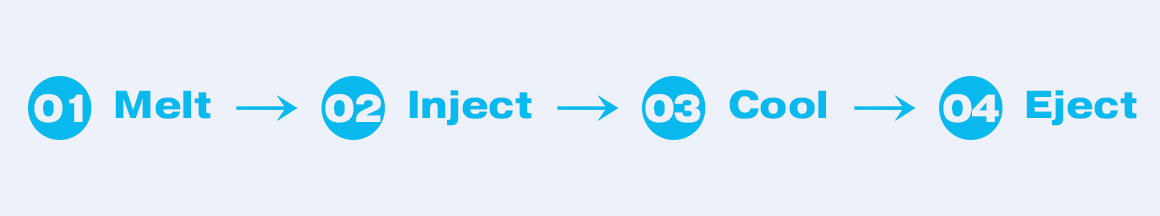
Alkatrészgyártási folyamat fröccsöntéssel

1. Formatervezés és gyártás
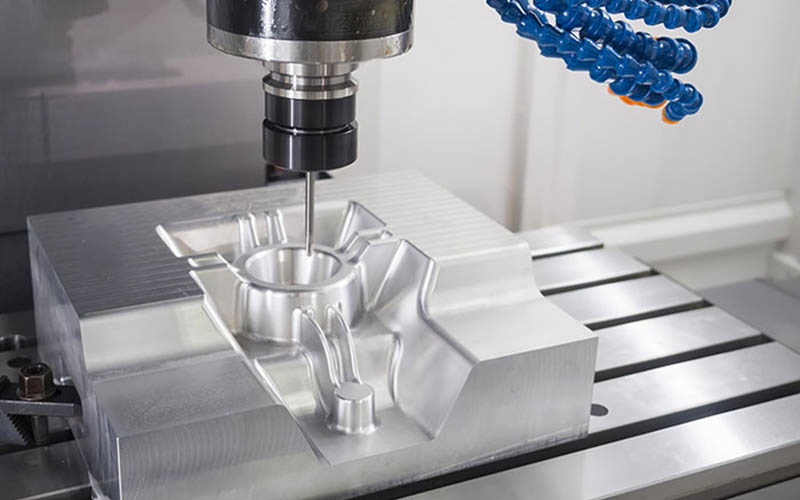
A formák és a fröccsöntő gépek nagyon szoros kapcsolatban állnak egymással. A fröccsöntő gép a termelés alapja, míg a forma az a hordozó, amely alakot ad a terméknek. A forma tervezése és gyártása a teljes folyamat sarokköve. Minősége közvetlenül meghatározza a végtermék minőségét, termelési hatékonyságát és költségét.
1.1 Termékelemzés és -tervezés:
Minden a végtermék követelményeiből fakad. A mérnököknek átfogóan figyelembe kell venniük a termék funkcióit, megjelenését, szerkezetét és összeszerelési kapcsolatait. Ebben a szakaszban szoftveres modellezésre van szükség, ami kulcsfontosságú lépés. A fröccsöntés szimulált elemzése szintén szükséges a töltés, a tartási nyomás, a hűtési folyamat és a fröccsöntési folyamat során előforduló különféle lehetséges hibák előrejelzéséhez, a termékszerkezet és a formatervezés optimalizálásához.
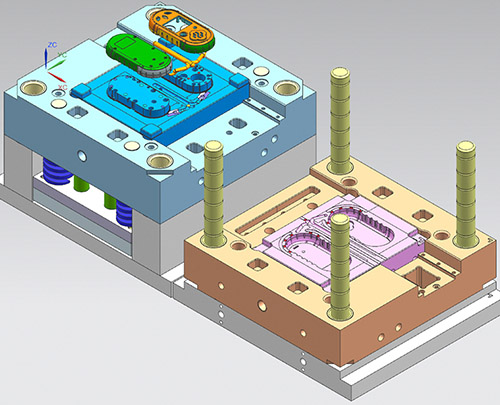
1.2 Formaszerkezet kialakítása:
Maga a forma egy összetett és precíz kialakítás. A tervezőnek meg kell terveznie a formaüreget és a formamagot a termék belső és külső felületeinek kialakításához. A zárórendszert, beleértve a főcsatornát és a befecskendező nyílást. A hűtőrendszert: a formában belüli vízutak tervezése a forma hőmérsékletének gyors csökkentése és a fröccsöntési ciklus lerövidítése érdekében.
A kilökőrendszer: miután a termék lehűlt és megszilárdult, egy tű, nyomólap stb. szükséges a formából való simán történő eltávolításához.
Elszívórendszer: a levegő eltávolítására az üregből az olvadéktöltési folyamat során. Oldalsó magkihúzó szerkezet: ez főként fordított szerkezetű vagy lyukas termékekhez szükséges, és további kialakításra van szükség a forma kivételének elősegítéséhez. A forma kinyitása előtt oldalirányú mozgást végeznek a forma kivételének eléréséhez.
Formaanyag kiválasztása és megmunkálása: A leggyakrabban használt anyagok közé tartozik a P20 és a H13. Ez a termék ára, a forma élettartama és a termék szerkezete alapján választható ki.
2. Nyersanyag-előkészítés és előkezelés
2.1 Műanyag típusok kiválasztása:
Válassza ki a megfelelő műanyagot a termékkövetelmények alapján. Minden műanyagtípusnak eltérő tulajdonságai vannak, például az ABS viszonylag kemény, a PP könnyű, a PC jó átlátszósággal és ütésállósággal rendelkezik, a PA pedig kopásálló.
2.2 Nyersanyag előkezelés:
A műanyag alapanyagok több órás szárítását jelenti egy szárítóban, hogy eltávolítsák a bennük lévő nedvességnyomokat. Ha a nedvességet nem távolítják el, a magas formahőmérséklet hatására buborékok képződnek a termékben. Ha a terméknek más színigénye van, akkor a színillesztés is szükséges. A színillesztést általában színmesterkeverékek vagy színporok hozzáadásával érik el a kívánt szín eléréséhez.
3. Fröccsöntési eljárás
Ez a legfontosabb lépés. A termék csak egy teljes fröccsöntési ciklus után gyártható.
1. A forma befogása és rögzítése, ahogy a neve is sugallja, a forma lezárását jelenti.
2. Befecskendezés, azaz a hengerben lévő csiga a rendszer meghajtása alatt forog, hogy a műanyag részecskéket szállítsa, összenyomja és lágyítsa. A lágyítás befejezése után a csiga leáll, és nagy sebességgel befecskendezi a lágyított olvadt anyagot a zárt formaüregbe.
3. Nyomástartás, a formaüreg megtelik, a befecskendezési sebesség lelassul, és megkezdődik a nyomástartási szakasz. A csiga továbbra is fenntart egy bizonyos nyomást, amíg a termék kialakul.
4. Hűtés: A befecskendezés és a nyomás megtartása után a termék elkezd hűlni és megszilárdulni a formában. Mivel a formában történő hűtés hosszú időt igényel, a teljes gyártási ciklus legalább felét teszi ki.
5. Formanyílás és kilökés: Miután a termék lehűlt és megszilárdult, a forma kinyílik, és a kilökőrendszer működni kezd, kinyomva a terméket a forma magjából.
4. Utófeldolgozás és finomítás
Amikor a terméket kiveszik a formából, általában vannak hozzáerősített tartozékok, amelyek további megmunkálást igényelnek.
4.1. Vízzáró szelep eltávolítása:
Miután a termék megszilárdult és az öntőrendszer megszilárdult, a felesleges vízelvezető szelepet el kell választani a terméktől. Kis termékek esetén a vágás a kidobási folyamat során is megtörténhetett, míg összetett termékek esetén a vízelvezető szelep kézi vágására van szükség.
4.2 Utófeldolgozás:
A termék igényeitől függően további feldolgozásra lehet szükség.
4.3 Sorjátlanítás:
A termék kialakítása után a felületén, különösen az elválasztó vonalnál vagy a csapszeg helyén, sorják vagy érdes élek lehetnek, amelyeket el kell távolítani.
4.4 Szitanyomás / Szórás:
A termék felhasználási igényeitől függően szükség lehet a szitanyomó cég logójának vagy felületfestésnek a feltüntetésére.
4.5 Ultrahangos hegesztés:
Több fröccsöntött terméket ultrahangos hegesztéssel egyesítenek, így egy komplett, integrált alkatrészt alkotnak.
4.6 Összeszerelés:
Más alkatrészekkel összeszerelve.
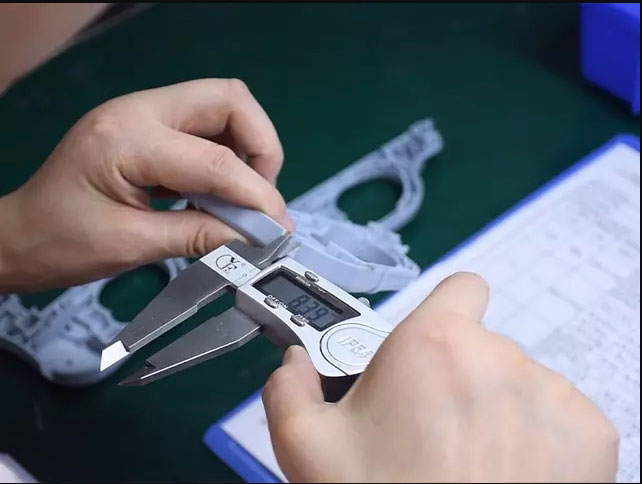
5. A minőségellenőrzés és -szabályozás a fröccsöntés fontos részét képezi.
1. Első darab ellenőrzése:
A tömeggyártás megkezdése előtt átfogó vizsgálatot kell végeznünk az első darabon, beleértve a méreteket, a megjelenést és a funkcionalitást. Biztosítanunk kell, hogy minden paraméterbeállítás helyes, a termék tömeggyártás előtti minősítése és a paraméterek helyesek.
2. Gyártósoron belüli ellenőrzés és mintavételezés:
Tömegtermelés során rendszeres ellenőrzésekre is szükség van. A megjelenési hibákra (például hiányzó anyagok, zsugorodás) és a fő méretekre kell összpontosítanunk, hogy biztosítsuk a termék minősítését.
3. Precíziós mérés:
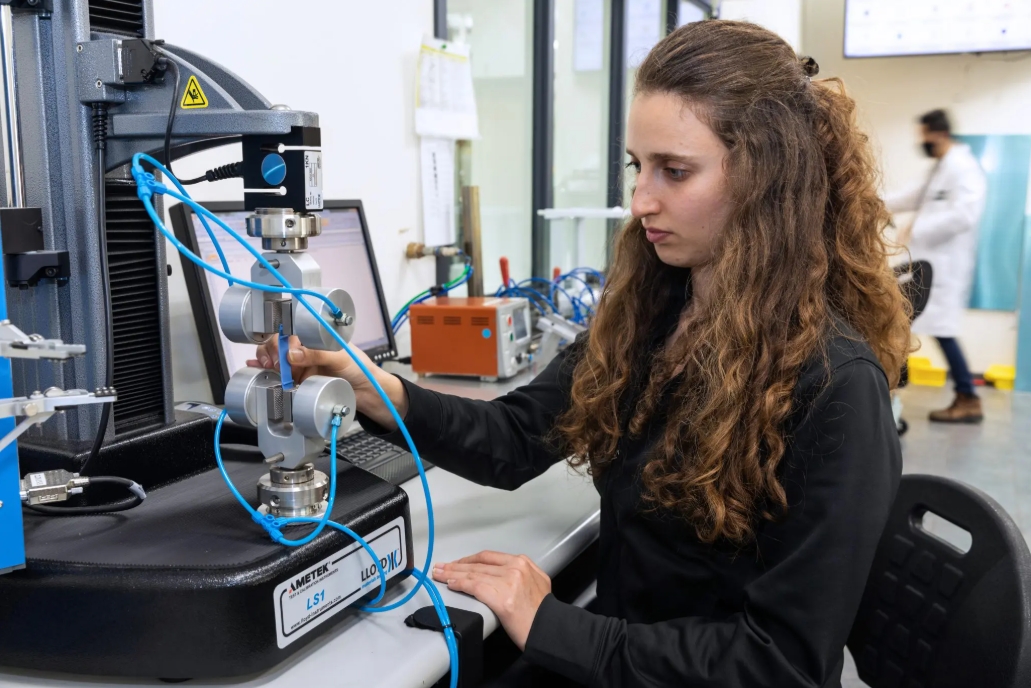
Az ellenőrzési folyamat során precíziós eszközöket, például tolómérőket, mikrométereket és háromkoordinátás mérőgépeket kell használnunk a méretek és geometriai tűrések szigorú ellenőrzéséhez.
4. Teljesítménytesztelés:
A szakítószilárdságot, az ütésállóságot és az egyéb teljesítménykövetelményeket a követelményeknek megfelelően kell tesztelni.
A fröccsöntési hibák olyan problémák, amelyek a műanyag termékek gyártási folyamata során merülnek fel olyan tényezők miatt, mint a folyamatparaméterek, a forma kialakítása vagy az anyagtulajdonságok. Ezekre a hibákra is van egy sor megfelelő intézkedés.
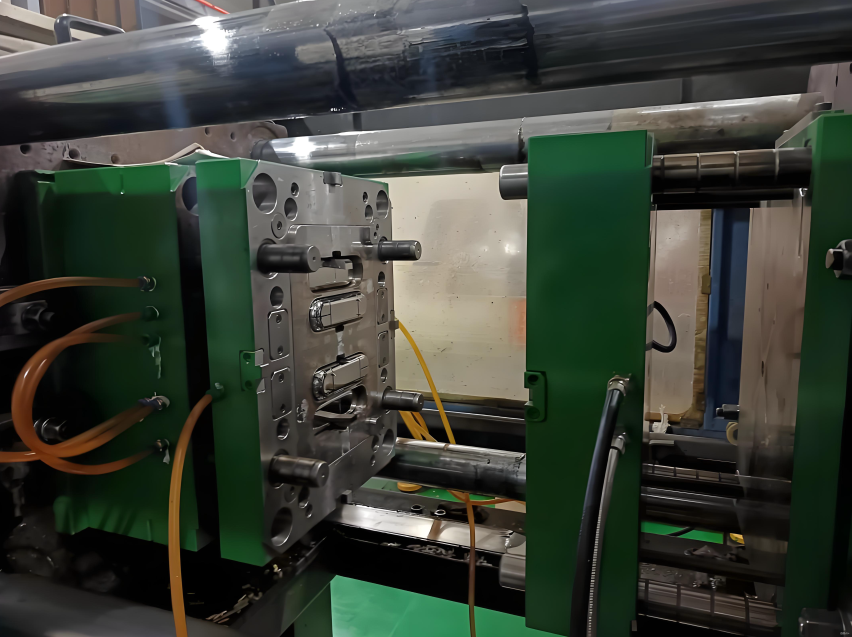
Gyakori hibák és megoldások az alkatrész fröccsöntésben
A fröccsöntési hibák olyan problémák, amelyek a műanyag termékek gyártási folyamata során merülnek fel olyan tényezők miatt, mint a folyamatparaméterek, a forma kialakítása vagy az anyagtulajdonságok. Ezekre a hibákra is van egy sor megfelelő intézkedés.
1. Fröccsöntött alkatrészek megjelenéssel kapcsolatos hibái
1. 1Anyagi hiány:
2.1 Repülő él:
A fő megnyilvánulás a műanyag alkatrészek szélein megjelenő túlzott sorja, amely főként a forma illesztési felületén, a csúszka illesztési felületén vagy a kidobócsap résénél fordul elő. A sorjaképződés oka lehet a túlzott fröccsöntési nyomás, az elégtelen szorítóerő, amely miatt az olvadék kitágítja a formaüreg rését, a magas anyaghőmérséklet csökkenti az olvadék viszkozitását, lehetővé téve az olvadék behatolását a forma résébe, idegen anyagok a forma illesztési felületén, a kopás, amely túlzott illesztési rést eredményez, valamint a nem megfelelő zárófészek-pozíció, amely miatt az olvadék a formába ütközik és feszültséget generál.
3.1 Ezüst vonalak:
A tünetek az, hogy ezüstfehér, filamentszerű csíkok jelennek meg a fröccsöntött alkatrészek felületén, amelyek gyakran előfordulnak olyan műanyagokban, mint az ABS, PC és PMMA. Az ezüstcsíkok okai: A nyersanyagok nedvességet vagy illékony anyagokat tartalmaznak. A fröccsöntési folyamat során ezek az anyagok gázokká párolognak, és nem tudnak kiűzni őket, így a műanyag alkatrészek felületén maradnak. A túlzott anyaghőmérséklet a nyersanyagok bomlásához és gázok képződéséhez vezet. A formaüreg felületi érdessége nem elegendő, ami az olvadék egyenetlen áramlását okozza.
4.1 Depresszió:
A fő megnyilvánulás a műanyag alkatrészek felületi bemélyedései, amelyek általában olyan esetekben láthatók, amikor a falvastagság méretei nem egyformák, például a bordák vagy a befecskendező nyílások közelében.
A bemélyedés oka a műanyag alkatrészek falvastagságának egyenetlensége. Jelentős különbség van a falvastagság egyenletességében, és a falvastagság területén a hűtési sebesség lassú. Fröccsöntés során az olvadt anyag vastagsága nem elegendő a teljes zsugorodáshoz, a nyomástartási idő nem elegendő, a nyomás nem elegendő, a forma hőmérséklete túl magas, és a műanyag alkatrészek hűtési sebessége lassú, ami növeli a zsugorodási sebességet.
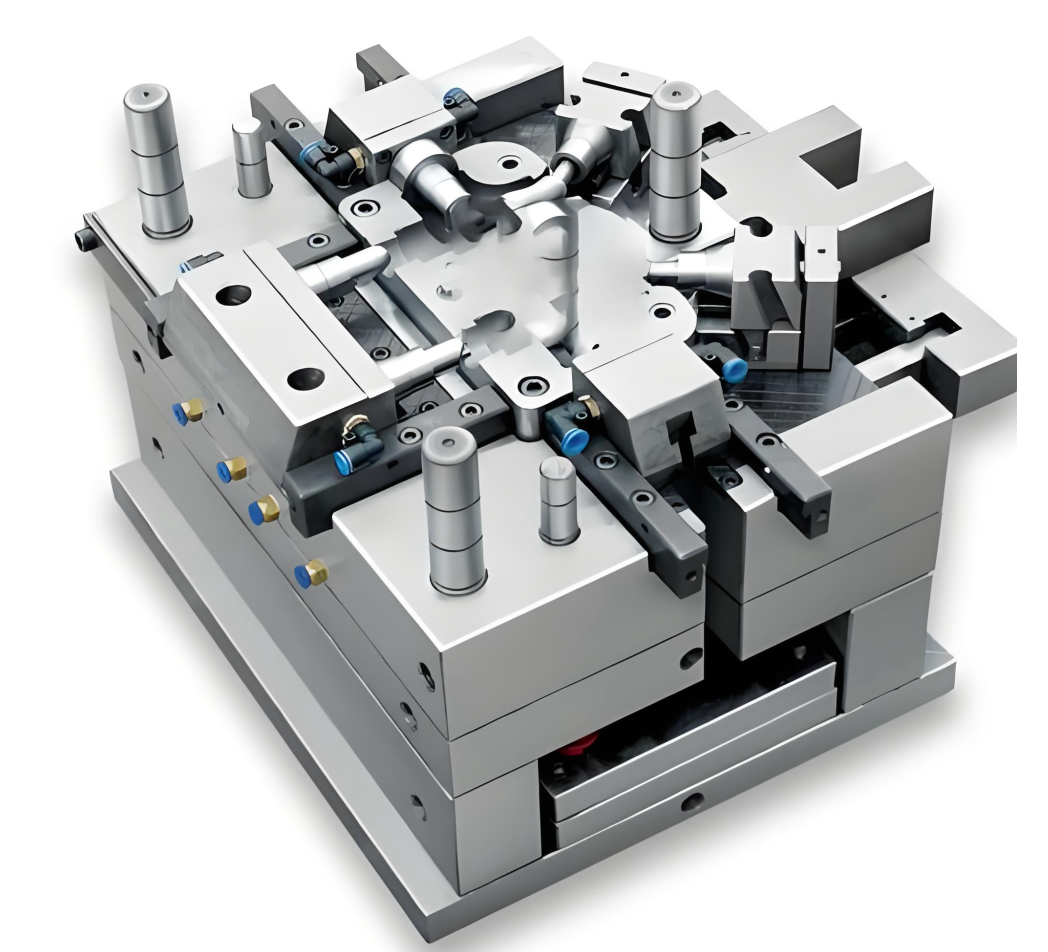
2. Fröccsöntött alkatrészek méretei és precíziós hibái
2.1 Túlzott/elégtelen méret
A főbb megnyilvánulások a következők: A műanyag alkatrészek tényleges mérete meghaladja a rajzon megadott tűréshatárt, vagy nagyobb, vagy kisebb, mint a szükséges méret. A méreteltérés okai a következők: A formaüreg méretének eltérése okozza a műanyag alkatrészek méreteltérését; az instabil fröccsöntési folyamatparaméterek a zsugorodási sebesség ingadozásához vezetnek; a különböző gyártási tételek miatti instabil alapanyagok az anyagtulajdonságok eltéréseit eredményezik; és az inkonzisztens hűtés inkonzisztens zsugorodást okoz.
2.2 Átalakulás
A fő probléma az, hogy a műanyag alkatrészek lehűlés után meghajlanak, és nem tartják meg a rajzon tervezett alakot. Ennek okai a következők: A műanyag alkatrészek különböző területeinek hűtési sebessége nem egyenletes, ami a zsugorodás és a feszültségképződés eltéréseit okozza. A befecskendező nyílás helyzete nincs megfelelően beállítva, ami feszültségkoncentrációt okoz az olvadt anyag feltöltésekor, és koncentrált feszültséget a forma kilökési folyamata során, ami deformációt eredményez a kilökés során.
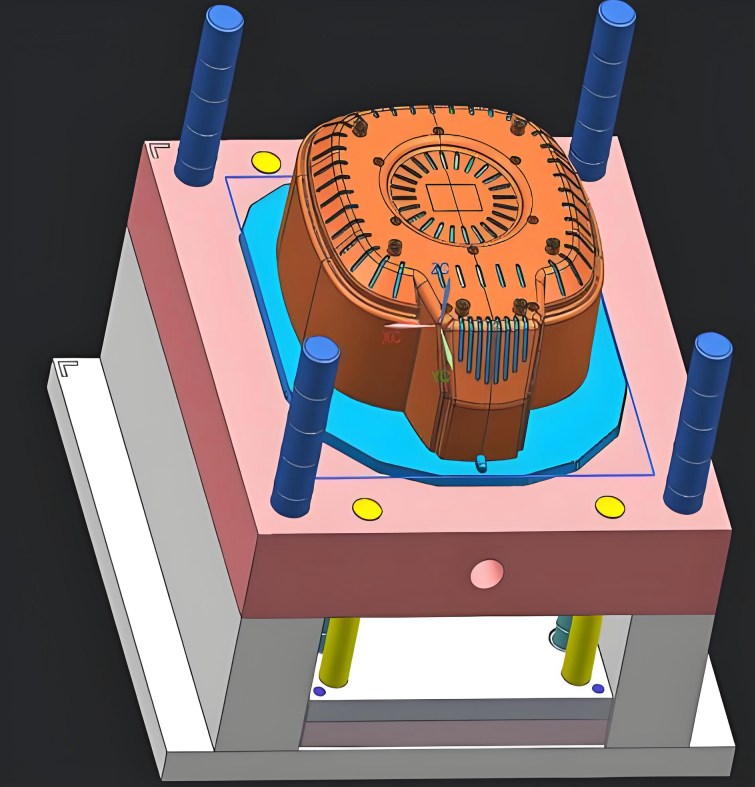
3. Fröccsöntött alkatrészek szerkezeti és teljesítményhibái
3.1 Hegesztővezeték
A fő megnyilvánulás az, hogy az olvadék a formaüregben áramlik, és vonalakat képez, amelyek befolyásolják a műanyag alkatrész megjelenését, és gyakran a befecskendező nyílásnál oszlanak el. A fő megnyilvánulás az, hogy az olvadék a formaüregben áramlik, és vonalakat képez, amelyek befolyásolják a műanyag alkatrész megjelenését, és gyakran a befecskendező nyílásnál oszlanak el.
3.2Buborékok
A fő megnyilvánulás a légbuborékok jelenléte a műanyag alkatrészek belsejében, amelyek általában a vastag falú területeken és a befecskendező nyílásoknál találhatók. Ennek az az oka, hogy a nyersanyagokban lévő nedvesség gázzá párolog, és csapdába esik a műanyag alkatrészekben. Az üreg kipufogógáza nem sima, és a befecskendezés során az olvadt anyag beburkolja a levegőt, és buborékokat képez.
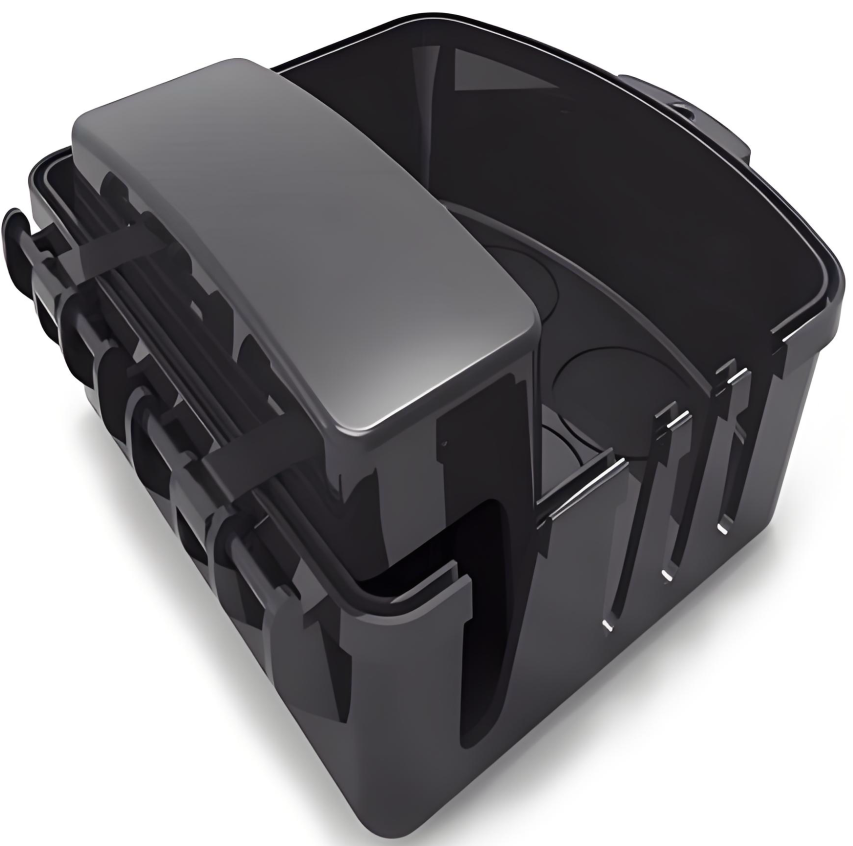
4. Rideg törés:
Megoldás:
A nedvesség eltávolítása érdekében szigorúan szárítsa meg a nyersanyagokat. A befecskendezési sebesség csökkentésével, a forma hőmérsékletének növelésével és a tartási idő meghosszabbításával a gáz hatékonyabban távozhat. A fő tünetek a fröccsöntött alkatrészek gyenge szívóssága, amelyek repedésre hajlamosak. Ez gyakran megfigyelhető a rideg műanyagoknál, mint például a PC, PMMA és PS.
Okoz:
A nyersanyagok bomlása vagy szennyeződések bejutása a molekuláris láncok töréséhez vezet; a fröccsöntés során fellépő túlzott belső feszültség, például a gyors hűtés vagy a túlzott nyomás, a formaüreg felületének érdessége mikrorepedéseket okoz a fröccsöntött alkatrészek felületén; valamint a nyersanyagokban található elégtelen vagy nem hatékony keményítőanyagok.
Ezek a fröccsöntési szolgáltatásaink által kínált gyakori fröccsöntött műanyagok. Miután megismerte az anyagok alapjait, például a gyakori minőségeket, márkákat, előnyöket és hátrányokat, válassza ki a megfelelő fröccsöntő anyagot az alkalmazási követelményeknek megfelelően.
Szerszámanyag:
A fröccsöntési folyamat megkezdése előtt, kis vagy nagy volumenű gyártás esetén, nagy tűrésű CNC-megmunkáló szerszámokra van szükség. A leggyakrabban használt anyagok a következők:
| Szerszámacél: | P20, H13, S7, NAK80, S136, S136H, 718, 718H, 738 |
| Rozsdamentes acél: | 420, NAK80, S136, 316L, 316, 301, 303, 304 |
| Alumínium: | 6061, 5052, 7075 |
Műanyag anyagok:
A műanyag fröccsöntési szolgáltatás széles választékban kínál különböző tulajdonságokkal rendelkező anyagokat, beleértve az ütésállóságot, a merevséget, a hőállóságot, a vegyi ellenállást stb.
| ABS | Nylon (PA) | PC | PVC |
| PU | PMMA | PP | KANDIKÁL |
| PE | HDPE | PS | POM |
Adalékanyagok és rostok:
A szabványos műanyagok nem feltétlenül felelnek meg az egyedi fröccsöntött alkatrészek követelményeinek. Ebben az esetben adalékanyagokat és szálakat lehet hozzáadni az esztétikai és funkcionális tulajdonságok javítása érdekében, további funkciókat biztosítva a fröccsöntött alkatrészek számára.
| UV | abszorberek | festékek |
| Láng | retardánsok | Üvegszálak |
| lágyítók |
Felületkezelések fröccsöntéshez
A fröccsöntés magában foglalja a fröccsöntő szerszámok készítését, a műanyag fröccsöntést és egyebeket. A forma felületkezelése általában a gyártási folyamat során történik. A fröccsöntés befejezése után a készterméken az Ön igényei szerint bizonyos felületkezeléseket végzünk.
Fényes
A gyémántcsiszolási eljárással előállított minőségi felület fényes felületeket eredményez a fröccsöntött alkatrészeken.
Félig fényes
A B minőségű felületkezeléseknél szemcsés csiszolópapírt használnak, hogy az alkatrészek kissé durvább felületkezelésűek legyenek, mint az A minőségű alkatrészeknél. A B minőségű felületkezelésen átesett, egyedi öntött műanyag alkatrészek matt felületűek.
Matte
A C-minőségű felületkezeléseknél szemcsés csiszolóköveket használnak az érdes, egyenetlen felület létrehozásához. A C-minőségű felületkezelésnek alávetett fröccsöntött műanyag alkatrészek matt felületi textúrájúak.
Texturált
A D minőségű bevonatok szemcséket és száraz üveggyöngyöket vagy oxidot használnak a nagyon durva textúrájú felület létrehozásához. Az alkalmazott anyag típusától függően a termékek selyemfényű vagy matt felületűek lehetnek.
A fröccsöntés alkalmazásai
Mivel a fröccsöntés nagy pontosságot érhet el jó gyártási sebességgel anélkül, hogy az anyag szerkezetét megváltoztatná, egyre jobban megismerkedik a fröccsöntéshez használt gépek, vezérlőrendszerek és szerszámok folyamatosan bővülő választékával. A NOBLE elkötelezett amellett, hogy precíziós megmunkálási szolgáltatásokat nyújtson az élet minden területén. Fröccsöntött precíziós alkatrészeink az élet minden területén megtalálhatók, beleértve a...
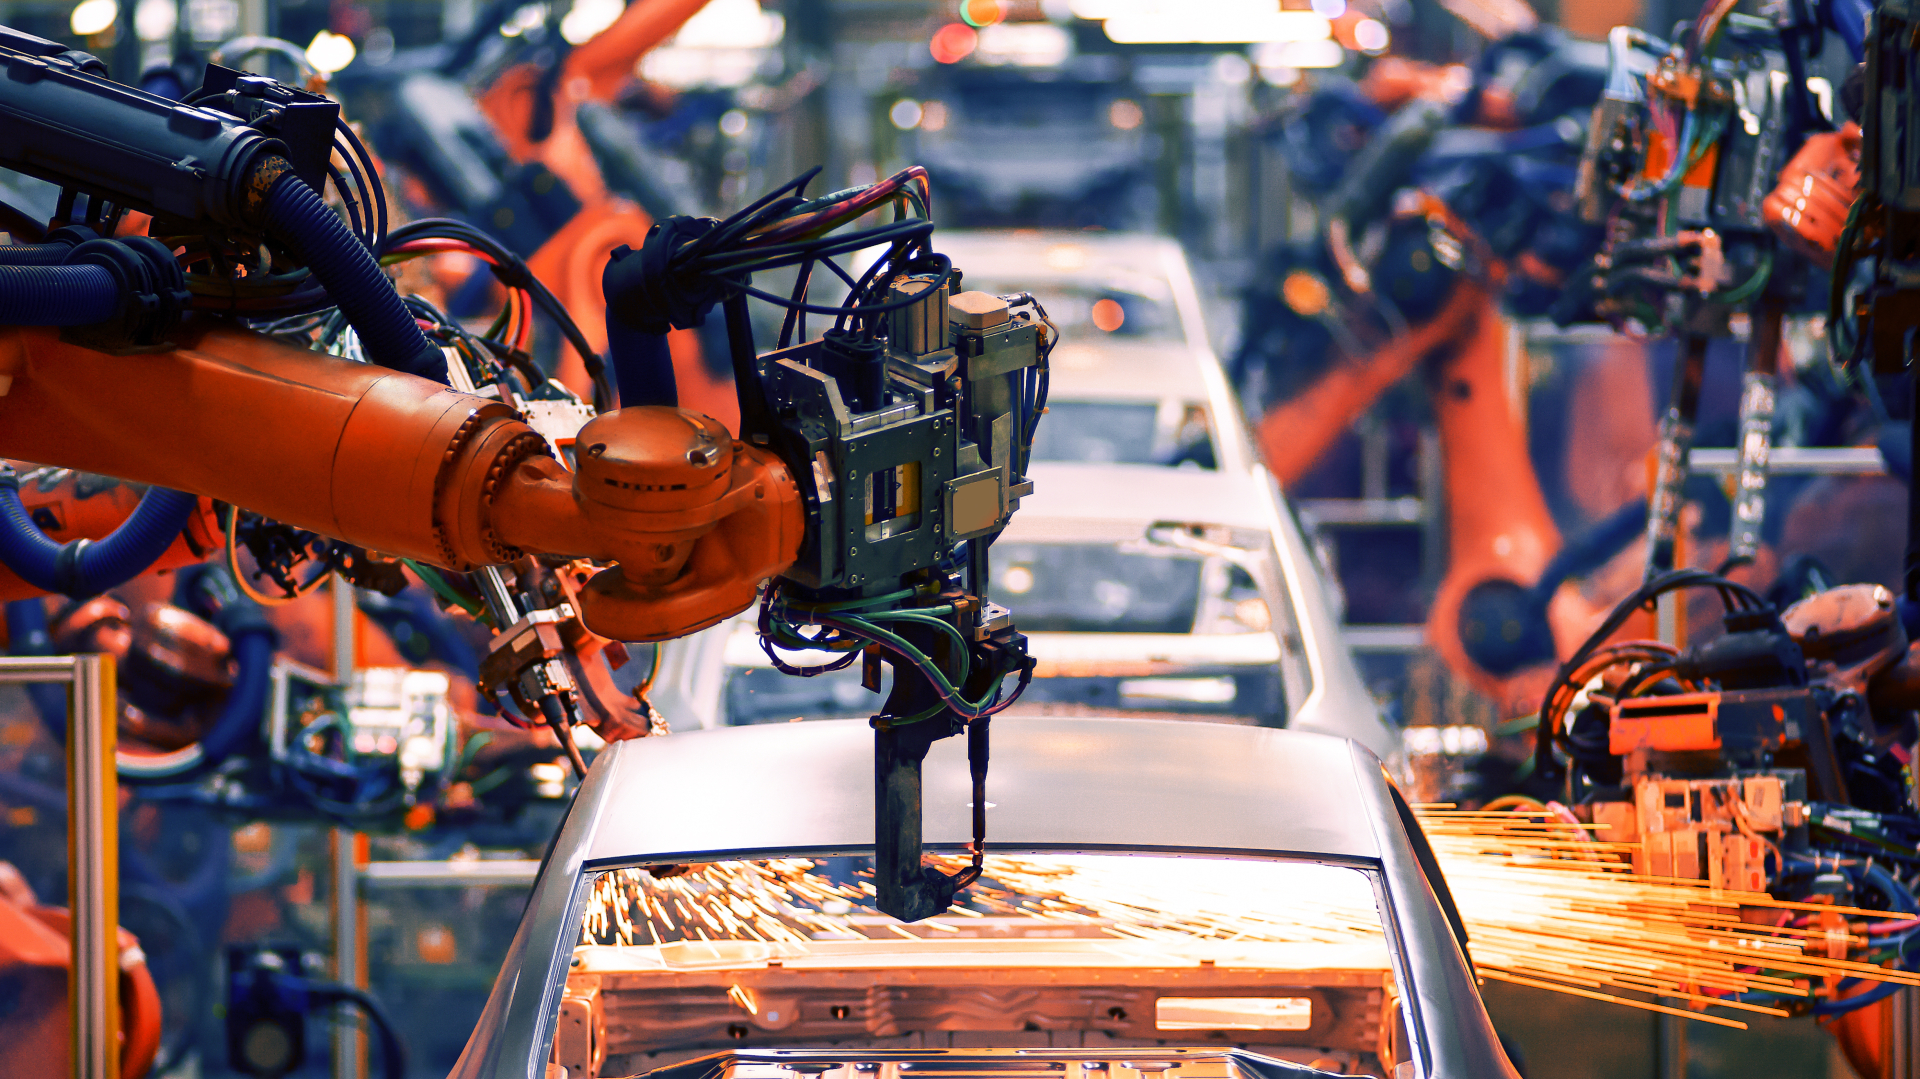
Automatizálási berendezések
A NOBLE gyors prototípus-készítési szolgáltatása lehetővé teszi, hogy gyorsan és egyszerűen készítsen automatizált funkcionális prototípusokat a terv teszteléséhez és optimalizálásához, a megfelelő folyamat kiválasztásához, a költségek csökkentéséhez és a projektciklusok lerövidítéséhez. Az igény szerinti szolgáltatások nagy pontosságú automatizált alkatrészeket tudnak előállítani.
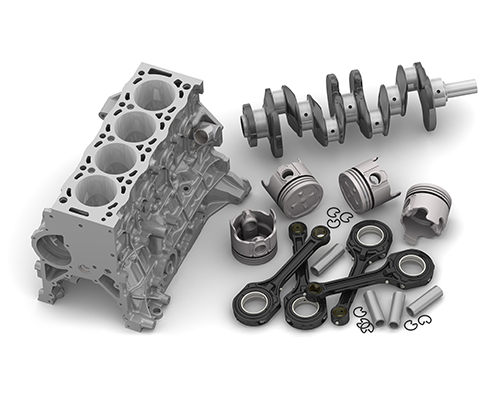
Autóipari
Kis volumenű gyártási szolgáltatásaink ideális gyártási megoldást kínálnak igény szerinti autóipari alkatrészekhez
Orvosi eszközök
Az orvosi eszközök gyártói, a tech startupok és a kutatólaboratóriumok jelentős hasznot húznak az általunk kínált prototípus-megoldásokból.
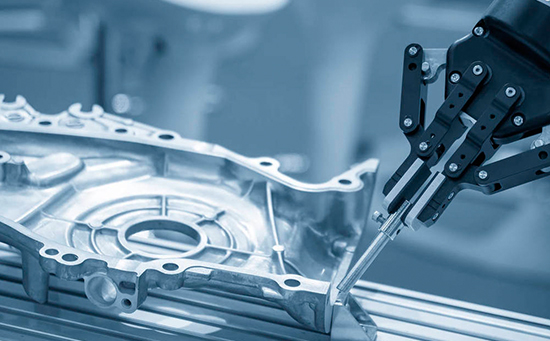
Robotika
Ipari szintű robotikai prototípus-készítési és alkatrészgyártási szolgáltatásaink segítik a robotikai piac folyamatos fejlődését.
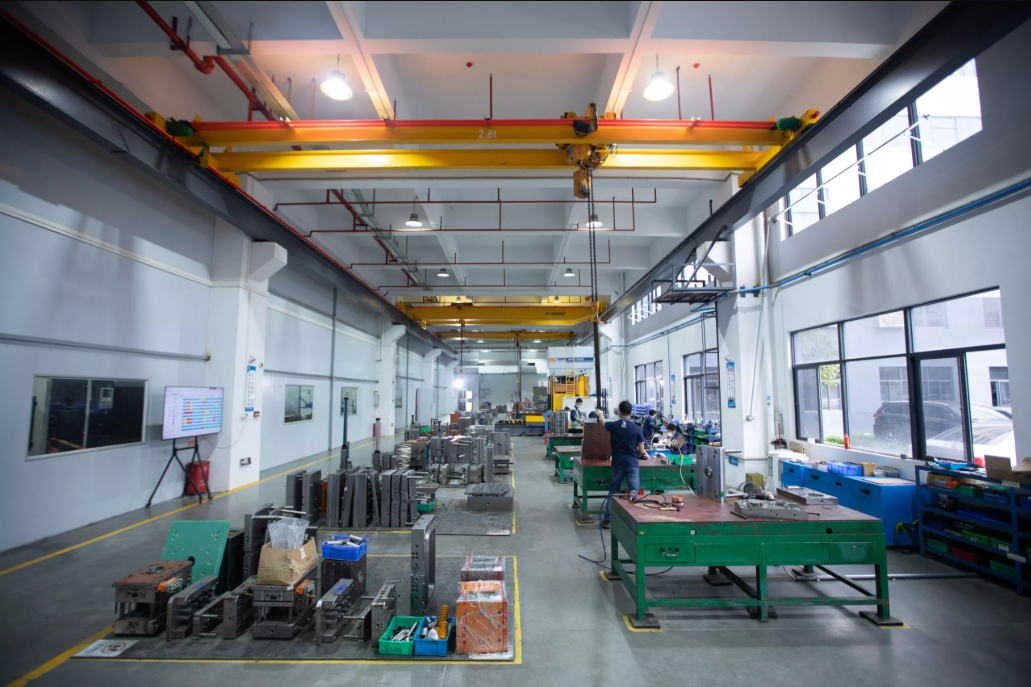
Miért válassza a NOBLE-t egyedi fröccsöntési szolgáltatásokhoz?
A fröccsöntés kiváló választás műanyag alkatrészek tömeggyártásához. Világszerte minden évben számos high-tech vállalat választja a NOBLE-t fröccsöntött alkatrészek feldolgozásához. Miért választanak minket ennyi ügyfél? A NOBLE egy kínai-brit közös vállalat, független K+F, gyártási és értékesítési képességekkel. Kiterjedt tapasztalattal rendelkezünk a fröccsöntési folyamatokban, és teljes körű szolgáltatást tudunk nyújtani új projektjeihez, beleértve a tervezést, gyártást, összeszerelést, ellenőrzést és tesztelést, valamint a csomagolást.
Anyag sokoldalúsága
A NOBLE több mint 200 anyag közül választhat, beleértve a hagyományos és a tervezett gyantákat is, segítve megtalálni a megfelelő egyensúlyt a teljesítmény és a költség között, valamint azonosítva az alternatív anyaglehetőségeket a teljes gyártási költségek csökkentése érdekében.
Magas hatásfok
Tanúsított hazai gyárainkkal és erős ellátási lánc rendszerünkkel felgyorsíthatjuk a termékfejlesztési ciklusokat, és a lehető leggyorsabban befejezhetjük a fröccsöntött alkatrészek gyártását.
Átfogó képességek
Fröccsöntési szolgáltatások széles skáláját kínáljuk, a tervezéstől és prototípus-készítéstől a szerszámkészítésig és gyártásig. Átfogó képességeink lehetővé teszik számunkra, hogy ügyfeleink igényeire komplett megoldásokat nyújtsunk.
Állandóság és kiváló minőség
A tanúsított gyáraknak köszönhetően a gyártásközi ellenőrzések és a gyártás utáni méretellenőrzés garantálja, hogy az egyedi fröccsöntött alkatrészek minősége a komplex formától függetlenül nagy pontossággal állandó.
versenyképes ár
Nagy pontosságú, egyedi fröccsöntési szolgáltatásokat kínálunk versenyképes áron, a prototípus tervezésétől a gyártásig, valamint személyre szabott fröccsöntési megoldásokat kínálunk Önnek, biztosítva a kiváló minőségű fröccsöntött alkatrészeket. Tehetséges csapatunk hozzáadott értékű fröccsöntési megoldásokat kínál, amelyek meghaladják az Ön költségvetését.
Minőségbiztosítás
Szigorú minőségbiztosítási folyamattal biztosítjuk, hogy minden általunk gyártott fröccsöntött alkatrész a lehető legjobb minőségű legyen. Csapatunk minden egyes fröccsöntött alkatrészt ellenőrz, hogy megfeleljen szigorú minőségi előírásainknak.