
Mi az a vákuumöntés?
Definíció és a folyamat áttekintése
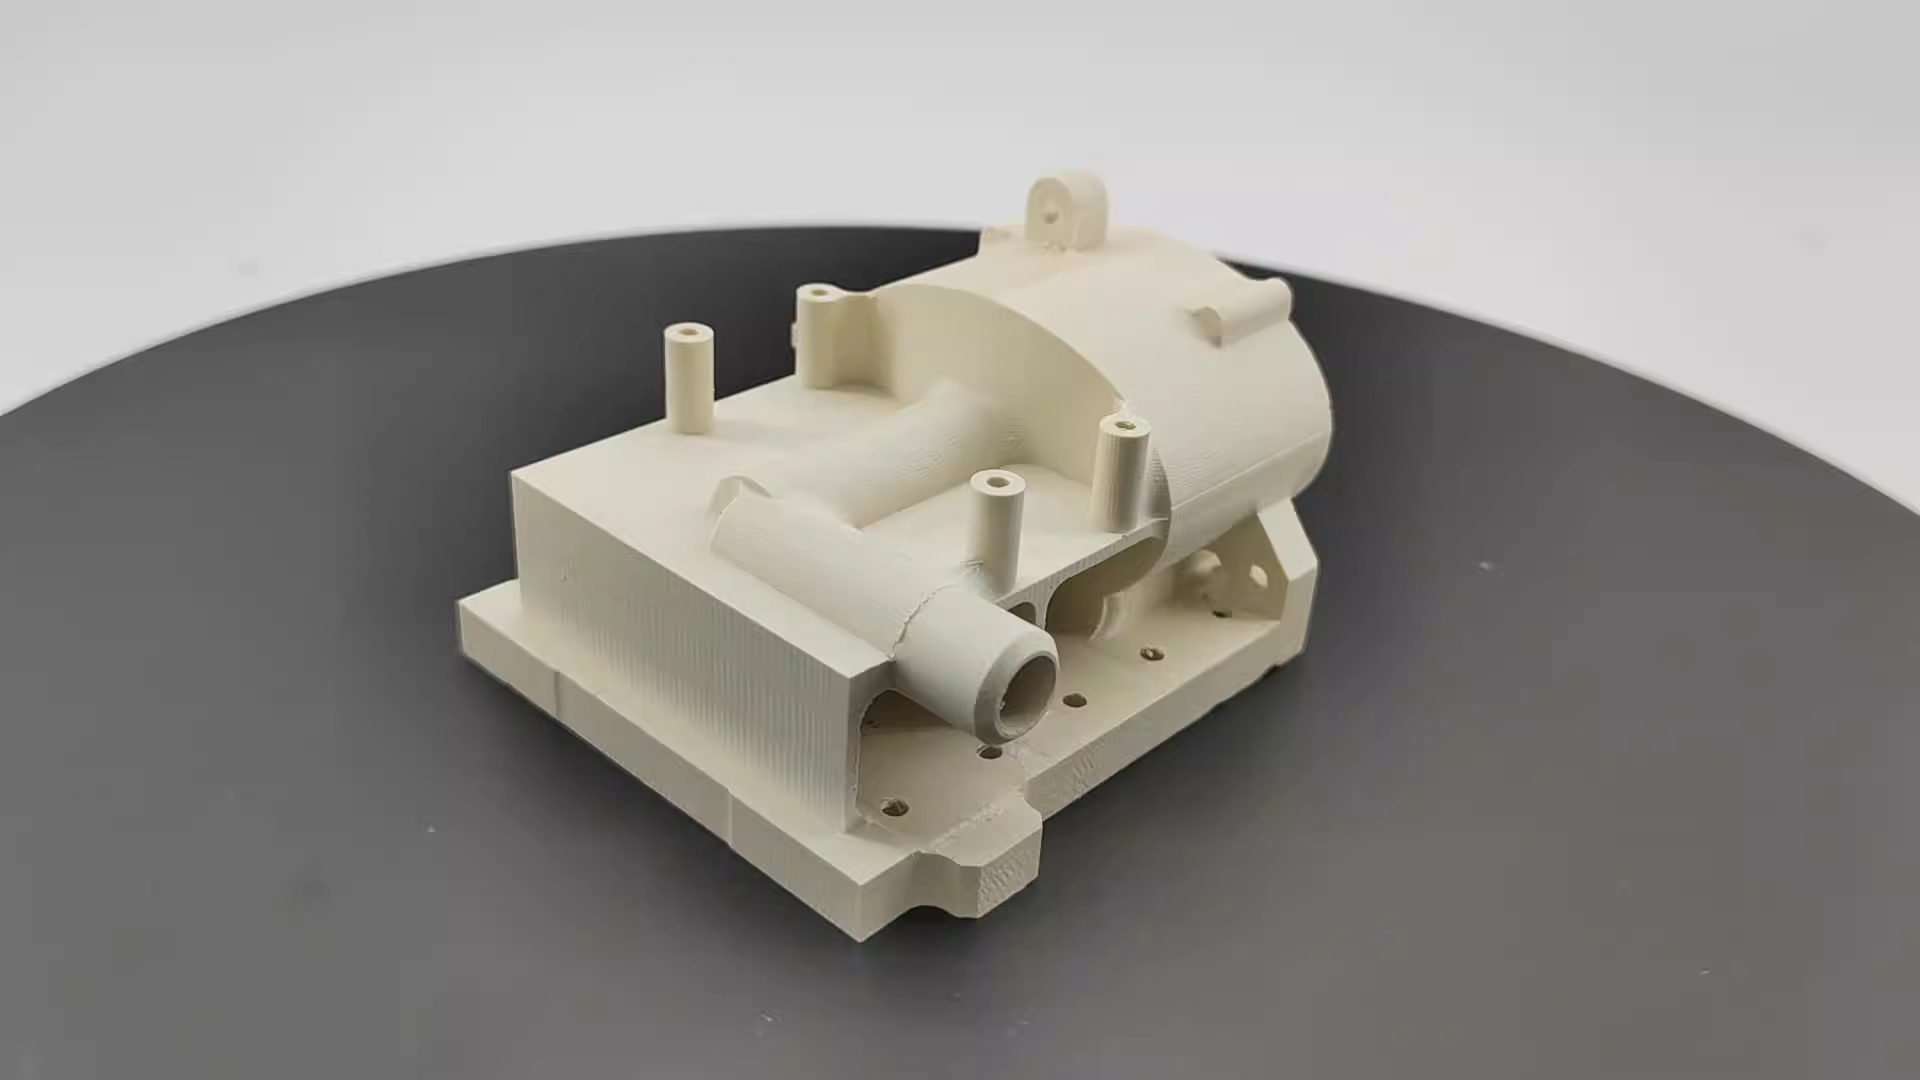
A vákuumöntés során az alkatrészeket folyékony alapanyagok, például szilikon, poliuretán (PU) vagy más gyanták vákuumos környezetben történő öntésével állítják elő a formákba. Ezeket a formákat gyakran 3D nyomtatással vagy kézzel készítik. Ez a módszer különösen népszerű az olyan iparágakban, mint az autóipar, az orvostechnikai eszközök és a repülőgépipar, ahol ideális kis tételek előállítására. Kiemelkedik abban, hogy képes támogatni a gyártás korai szakaszait, lehetőséget adva a gyártóknak az alkatrészek tesztelésére és finomhangolására, mielőtt a teljes körű gyártásra elköteleződnének, csökkentve a költséges hibák kockázatát.
A vákuumöntés története és fejlődése
A korábbi időkben a hagyományos öntési módszerek, mint például a gyakran említett fémöntés, a technológia fejlődésével és a prototípusgyártás iránti igény növekedésével fokozatosan előtérbe került a vákuumöntés.
Az 1980-as évekre, ahogy a 3D nyomtatás és más gyors prototípus-készítési technológiák egyre elérhetőbbé váltak, megnőtt a költséghatékony kis tételű gyártás iránti igény . A hagyományos öntési módszerek nem tudták kielégíteni a prototípus-készítés igényeit, így a vákuumöntés jelentett praktikus megoldást.
Az 1990-es években, a vákuumöntés népszerűségével az eljárásban felhasznált anyagok is jelentősen fejlődtek. A mérnökök és tudósok olyan gyantákat fejlesztettek ki, mint a szilikon és a PU, amelyek részletesebb, tartósabb és költséghatékonyabb öntvényeket tettek lehetővé.
A 2000-es évektől kezdve a 3D nyomtatás folyamatos fejlődése kiváló minőségű nyomatokhoz vezetett, ami még kielégítőbbé tette a vákuumöntést. Izgalmas hír volt, hogy a 3D nyomtatókkal létrehozott mestermodelleket közvetlenül lehetett vákuumöntéshez használni, mivel jelentősen lerövidítette a gyártási ciklusokat, és lehetővé tette összetettebb tervek létrehozását.
Miben különbözik a hagyományos öntési módszerektől?
A vákuumöntés sok tekintetben eltér a hagyományos öntési módszerektől, ezért körültekintően kell eljárnunk egy projekt előmozdításakor.
| Aspect | Hagyományos öntés | Vákuumöntés |
| Használt anyagok | Általában fémek (pl. alumínium, acél, vas) vagy beton | Folyékony gyanták (pl. PU, szilikon) |
| Mold Type | Merev formák homokból, fémből vagy kerámiából | Rugalmas szilikon gumiból készült formák |
| Öntési folyamat | Magában foglalja az olvadt fém megolvasztását és öntőformába öntését, ahol megkeményedik. | Vákuum segítségével távolítja el a légbuborékokat, és biztosítja a pontos öntést. |
| Termelési mennyiség | Nagyméretű gyártási sorozatok | Kis volumenű gyártás és prototípusok |
| átfutási idő | Hosszabb átfutási idő | Rövidebb átfutási idő |
| Költség | Drága az állandó formakészítés és a fémanyagköltségek miatt | Az alacsonyabb beállítási és anyagköltségek ideálissá teszik prototípusgyártáshoz és kis tételű gyártáshoz. |
Hogyan működik a vákuumöntés?
Vákuumöntésben használt anyagok
-
Poliuretán gyanták (PU):
A leggyakrabban használt anyag, amelyet gyakran erős és tartós alkatrészek gyártásához használnak, merevséget és rugalmasságot egyaránt kínálva.
| Keménység | Nagyon puhától (Shore A) keményig (Shore D) |
| Szakítószilárdság | 35 MPa és 80 MPa közötti tartomány |
| Szakadásállóság | Változó, de általában kiváló merev készítményekhez; közepes a rugalmas típusokhoz |
| Hőellenállás | Általában 60°C és 80°C között van a hőelhajlási hőmérséklete (HDT) |
| színek | Átlátszó vagy átlátszatlan; pigmentekkel könnyen színezhető |
| Sűrűség | Körülbelül 1.1–1.4 g/cm³ |
Ezek a gyanták ideálisak funkcionális prototípus-készítéshez, és a NOBLE vákuumöntési megrendeléseinek többsége ezt a két anyagot használja.
Amint látható, a poliuretán (PU) alkalmazási területe rendkívül széles, a repülőgépipartól a szórakoztatóelektronikai ipartól kezdve a szórakoztatóelektronikaig. A PU alkatrészek mindenütt jelen vannak. Ezek a gyanták ideálisak funkcionális prototípusgyártáshoz, és a NOBLE ezt az anyagot használja a legtöbb vákuumöntési megrendeléséhez.
2. Szilikon alapú gyanták:
A szilikongyantákat rugalmasságuk, magas hőmérséklettel szembeni ellenállásuk és sima felületük miatt értékelik. Ezek a tulajdonságok ideálissá teszik őket olyan alkalmazásokhoz, ahol az alkatrészeknek gumira vagy puha műanyagra kell hasonlítaniuk.
| Keménység | 10-től 80 Shore A keménységig (puhától közepesen keményig) |
| Szakítószilárdság | Általában 4–10 MPa |
| Szakadási nyúlás | Akár 500%-os is lehet (minőségtől függően), így rendkívül rugalmas |
| Hőállóság | Magas hőállóság, akár 250°C-ig is ellenáll |
| Szakítószilárdsággal | Általában kiváló a rugalmasságának köszönhetően |
| Sűrűség | 1.1–1.3 g/cm³ |
A szilikon alapú gyanták nagyon puha tapintásúak; korábban már használtuk őket drónok markolatperselyeihez és tömítéseihez. Ez egy egyedülálló élmény volt, amiből sokat tanultam.
-
Átlátszó gyanták
Az átlátszó gyanták fényáteresztőek, így ideálisak olyan alkalmazásokhoz, ahol a megjelenés és a vizuális tisztaság számít. Ezek általában átlátszó PU vagy speciális epoxigyanták.
| Optikai tisztaság | Nagy optikai tisztaság és átlátszóság (akár 90%-os fényáteresztés) |
| Szakítószilárdság | Hasonló a hagyományos PU vagy epoxi gyantákhoz – 35 MPa és 80 MPa között |
| UV ellenállás | Gyakran UV-gátlókkal kezelik, hogy megakadályozzák a sárgulást vagy az időbeli lebomlást |
| Ütésállóság | Mérsékelt, nagyobb ellenállással, mint az üveg, de alacsonyabb, mint a fémeké |
| Keménység | Hasonló a standard PU-hoz (Shore D 70–85) |
Az átlátszó gyantából készült alkatrészek gyönyörű kidolgozással rendelkeznek. Emlékszem, amikor hópehely alakú díszeket készítettünk belőlük. A végeredmény kristálytiszta lett, és az ügyfél rendkívül elégedett volt.
-
Epoxigyanták
Az epoxigyantákat olyan alkatrészekhez választják, amelyeknek nagyobb szilárdságra, vegyi ellenállásra és tartósságra van szükségük. Bár nem használják olyan gyakran a vákuumöntésben, mint a PU-t vagy a szilikont, mégis elengedhetetlenek azokhoz az alkalmazásokhoz, amelyek nagy teljesítményű tulajdonságokat igényelnek.
| Keménység | Nagy keménység, jellemzően Shore D 70-90 |
| Szakítószilárdság | Körülbelül 60–100 MPa |
| Kémiai ellenállás | Kiváló vegyszer- és oldószerállóság |
| Hőellenállás | Hőelhajlási hőmérséklet (HDT) körülbelül 100–120 °C |
| Sűrűség | Tipikusan 1.1–1.4 g/cm³ |
| Felület kidolgozása | Kiváló felületminőség minimális utómegmunkálással |
Ez az anyag ritkább, mint a fent említett három. Gyakran szélsőséges körülmények között használják az iparban, például nagy szilárdságú repülőgép-alkatrészekként, nagy teljesítményű motorszerkezeti elemekként, és tudomásom szerint még katonai alkalmazásokban is.
A megfelelő anyag kiválasztása a projekthez
Ha nehezen dönti el, hogy melyik anyagot válassza vákuumöntési projektjéhez, a NOBLE szakértői tanácsot tudnak adni. Természetesen bármikor forduljon hozzánk bizalommal – örömmel segítünk!
Mechanikai tulajdonságok:
Erős, tartós alkatrészekre van szüksége? Válasszon merev PU vagy epoxi gyantákat; ezek az anyagok biztosítják a szerkezeti integritást.
Rugalmas alkatrészekre van szüksége? Ha tömítéseket vagy tömítőanyagokat gyárt, a szilikon vagy a rugalmas PU ideális választás.
Hőállóság:
Az alkatrészeinek magas hőmérsékletet kell ellenállniuk? Ha igen, kérjük, válasszon olyan magas hőmérsékletnek ellenálló gyantát, amely 250 Celsius-fok feletti hőmérsékletet is elbír.
Felület kidolgozása:
Ha sima és fényes felületre van szüksége, vagy optikai átlátszóságra van szüksége (például lencsék vagy kijelzők esetén), választhat átlátszó PU vagy epoxi gyantát.
Kémiai ellenállás:
Alkatrészeinek oldószerekkel, zsírokkal vagy zord környezettel kell érintkezniük? Ha igen, az epoxigyanta vagy a magas hőmérsékletnek ellenálló PU jó választás lehet!
Költség és mennyiség:
Kis tételek vagy prototípusok gyártása esetén a PU a gazdaságosság és a gyors prototípusgyártás előnyeit egyaránt kínálja. A nagy teljesítményű alkatrészekhez jobb tartósságú epoxi- vagy szilikongyantára van szükség, de meg kell jegyezni, hogy ezek költsége viszonylag magas.
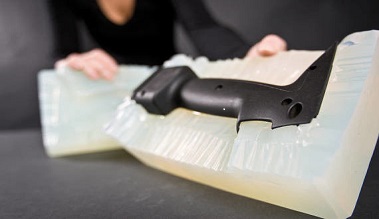
A folyamat lépésről lépésre történő lebontása
A vákuumöntési folyamat valójában nem bonyolult, de elengedhetetlen a részletekre való odafigyelés. Az alábbiakban röviden bemutatjuk ezeket a lépéseket:
1. lépés: A modell megtervezése
Az öntvényre szánt alkatrész tervezésének korai szakaszában a NOBLE mérnökei általában CAD (számítógéppel segített tervezés) modellezésre támaszkodnak. Ebben a fázisban a mérnököknek biztosítaniuk kell, hogy az alkatrész könnyen eltávolítható legyen a formából, elkerülve az alámetszéseket vagy olyan jellemzőket, amelyek megnehezíthetik a forma kibontását.
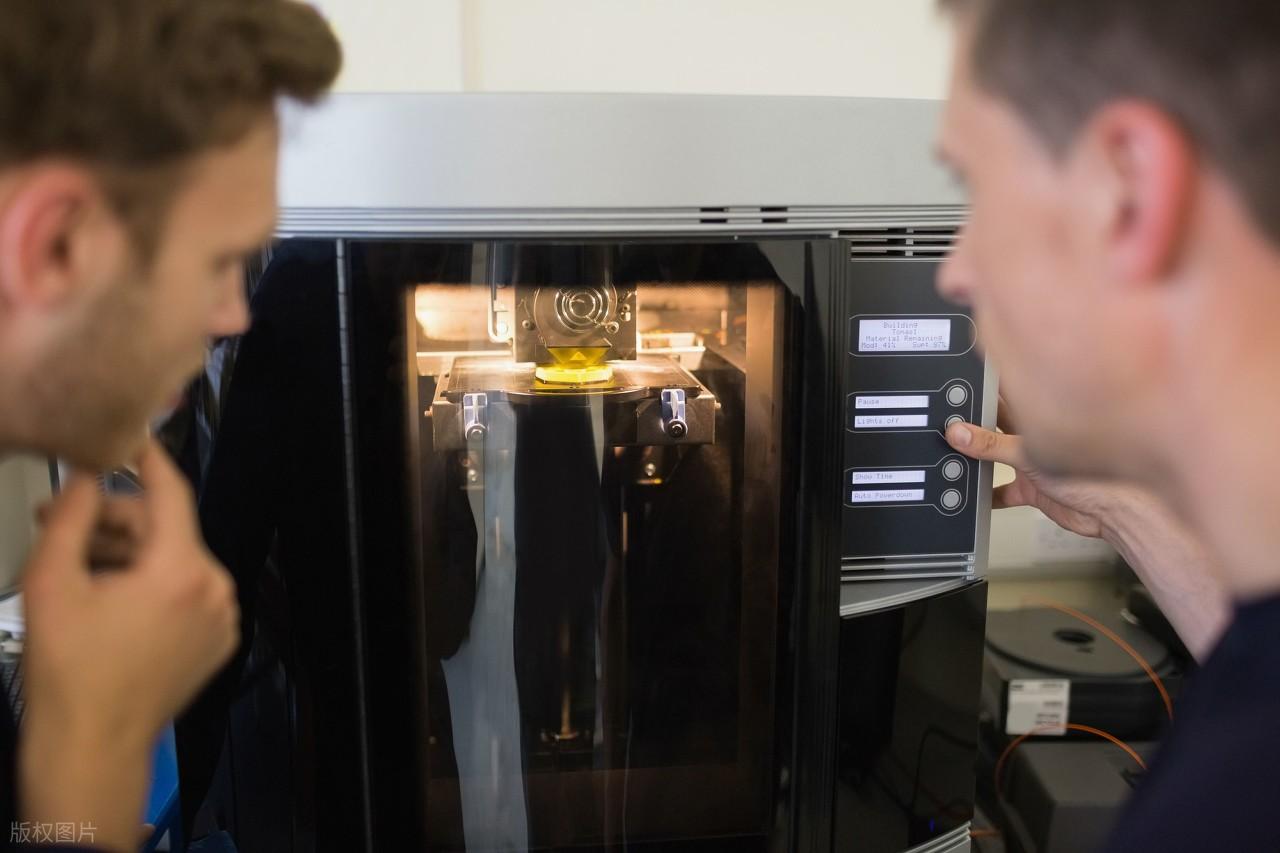
Lépés 2: Penészkészítés
Miután a mérnökök véglegesítik a tervet, a következő kritikus lépés a forma elkészítése, amely kulcsszerepet játszik a vákuumöntési folyamatban. A NOBLE-nál jellemzően 3D nyomtatást használunk, amely pontosan rögzíti az alkatrész geometriáját. A forma anyagát az alkatrész összetettsége és az anyagkövetelmények alapján választjuk ki, de leggyakrabban rugalmas anyagokat, például szilikont vagy gumit használunk a forma elkészítéséhez.
3. lépés: Gyantaöntés és vákuumzárás
Egyszerűen fogalmazva, ez a lépés magában foglalja a kiválasztott gyanta öntését a formába, majd vákuumkamrába helyezését a légbuborékok eltávolítása érdekében.
Először a kiválasztott gyantát és a szükséges adalékanyagokat a vevő igényei szerint a megfelelő arányban összekeverjük. Ezután a kevert gyantát a formaüregbe öntjük, és vákuumkamrába helyezzük állni. A kikeményedési folyamat során a gyantakeverékben lévő légbuborékok eltávolításra kerülnek. Végül egy sima, buborékmentes alkatrészt kapunk!
Lépés 4: Utófeldolgozás és befejezés (Ha szükséges)
Miután az öntvény megszilárdult, az alkatrész kivehető a formából. Ezután szükség szerint utófeldolgozást és kikészítést végzünk, például csiszolást, polírozást, festést és bevonatolást. Összetett alkatrészek esetén további összeszerelésre lehet szükség, például rögzítőelemek, címkék stb. hozzáadására. Ha az alkatrész nagyon szigorú specifikációkkal rendelkezik (pl. orvosi vagy repülőgépipari alkalmazásokhoz), további vizsgálatokra vagy minőségellenőrzésekre lesz szükség.
Miben jobb a vákuumöntés más eljárásokkal szemben?
Költséghatékony prototípuskészítés
A vákuumöntés rugalmas szilikon öntőformákat használ, amelyek előállítása sokkal olcsóbb, mint a fröccsöntéshez szükséges merev acélöntőformáké. Ez megfizethetővé teszi a kisméretű gyártás és prototípusgyártás számára, ahol a hagyományos szerszámköltségek megfizethetetlenek lehetnek.
A vákuumöntés ideális kis tételszámú (10-500 alkatrész) gyártásához, ellentétben a hagyományos módszerekkel, amelyek gyakran nagy gyártási sorozatokat igényelnek a költséghatékonyság érdekében. Lehetővé teszi a kis tételek gazdaságos előállítását drága gépek nélkül.
Nagy pontosság és minőség
A vákuumöntésben használt szilikon öntőformák nagy pontossággal képesek bonyolult részleteket, textúrákat és összetett alakzatokat reprodukálni. Ez különösen hasznos a finom jellemzőkkel rendelkező alkatrészek esetében, amelyek precíz replikációt igényelnek.
A vákuumos eljárás kiküszöböli a légbuborékokat, így közvetlenül a formából sima, kiváló minőségű felületkezelést eredményez. Nincs szükség kiterjedt utófeldolgozásra, így tökéletes a professzionális, polírozott megjelenést igénylő alkalmazásokhoz.
Sebesség és hatékonyság
A vákuumöntés drámaian csökkenti az átfutási időket. A forma létrehozása és öntése mindössze néhány nap alatt elvégezhető, szemben a hagyományos módszerekkel, mint például a fröccsöntés vagy a CNC megmunkálás, amelyek hosszabb beállítási és szerszámozási időt igényelnek, és heteket vesznek igénybe.
Rugalmasság az anyagokkal
A vákuumöntés széles anyagválasztékot kínál, beleértve a merev, rugalmas és átlátszó gyantákat. Ez a rugalmasság lehetővé teszi olyan anyagok kiválasztását, amelyek megfelelnek a speciális funkcionális vagy esztétikai igényeknek, például a hőállóságnak, a szilárdságnak vagy a színnek.
Kihívások és szempontok a vákuumöntésben
Bár a vákuumöntés számos előnnyel jár, vannak korlátai is; végül is egyetlen folyamat sem tökéletes. Ezeket a szempontokat figyelembe kell venni annak eldöntésekor, hogy alkalmas-e a projekthez.
Anyagkorlátozások
Bár a vákuumöntés számos anyagot kínál, beleértve a merev és rugalmas gyantákat is, az öntött alkatrészek mechanikai tulajdonságai gyakran nem egyeznek meg a fröccsöntéssel, CNC megmunkálással vagy nyomásos öntéssel készült alkatrészek szilárdságával. A vákuumöntött alkatrészek nagy igénybevételnek kitett alkalmazásokban nem biztos, hogy olyan jól bírják a munkát.
Penész korlátozások
A szilikon öntőformák, bár költséghatékonyak és pontosak, korlátozott tartóssággal rendelkeznek. Ismételt használat után az anyag zsugorodása, a nyomás okozta kopás és a kikeményedési folyamat miatt lebomlanak. Ez azt jelenti, hogy csak véges számú öntvény elkészítéséhez használhatók fel, mielőtt ki kell cserélni őket.
Méretkorlátozások
A vákuumöntés jellemzően kis és közepes méretű alkatrészekhez alkalmasabb. A forma és a vákuumkamra mérete korlátozhatja a nagyon nagy alkatrészek öntésének lehetőségét. Nagyobb alkatrészekhez bonyolultabb formakészítési technikákra lehet szükség, vagy ezek a rendelkezésre álló berendezések korlátai miatt nem feltétlenül megvalósíthatók.
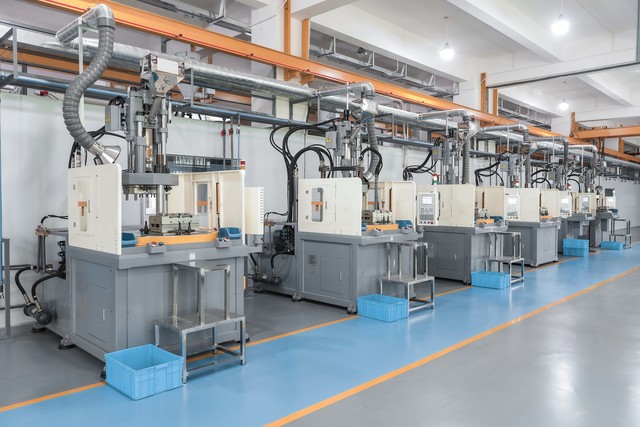
Vákuumöntés Prototípus-
A vákuumöntés rugalmas, gyors és megfizethető megoldás a prototípusgyártáshoz, amely lehetővé teszi nagy pontosságú, funkcionális prototípusok rövid idő alatti előállítását. A széles anyagválasztéknak és a tervek gyors finomításának lehetőségének köszönhetően nélkülözhetetlen eszköz a tervezők és mérnökök számára, akik koncepciókat szeretnének tesztelni, terveket validálni és termékeket gyorsabban piacra dobni – mindezt a hagyományos gyártási módszerek magas költségei nélkül.
| Jellemző | Előny a prototípusgyártásban |
| Pontosság | Nagy pontosság, finom részletgazdagság és szűk tűrések. |
| Gyors fordulás | Gyors formakészítés, gyantaöntés és kikeményedési folyamat. |
| Anyag sokoldalúsága | Széles anyagválaszték a végső gyártási anyagok utánzására. |
| Alacsony költségű prototípusgyártás | Megfizethető funkcionális prototípusokhoz és kis tételű gyártáshoz. |
| Funkcionális tesztelés | Lehetővé teszi az illeszkedés, a forma, a funkció és a teljesítmény valós körülmények közötti tesztelését. |
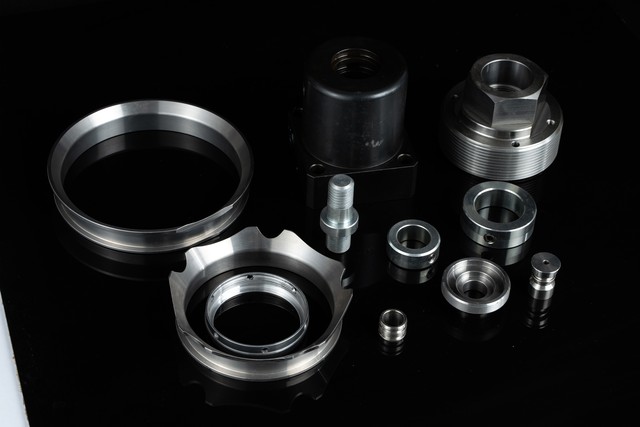
Válassza a NOBLE-t a legjobb vákuumöntéshez
Miért a NOBLE a vákuumöntési szolgáltatások vezető szolgáltatója?
A vákuumöntést számos iparágban alkalmazzák – az autóipartól és a csomagolóipartól kezdve az orvostudományon és a repülőgépiparon át. Ideális prototípusok széles választékának létrehozására is.
Projektje folyamatban van, és tiszta, pontos képet szeretne kapni a termékéről. A NOBLE az Ön számára a legjobb vákuumöntési szolgáltatás. Szakterületünk a pontos prototípusok gyártása a szokásos költségek és idő töredékéért. Megbízható, egyedi vákuumöntési szolgáltatásokat kínálunk, a prototípus-készítéstől a kis volumenű alkatrészgyártásig, mindezt versenyképes áron. Vákuumkovácsolt alkatrészeink nagy pontosságot, stabil teljesítményt és kiváló minőséget biztosítanak, gyorsabb átfutási időkkel, hogy megfeleljenek a projekt igényeinek.
A NOBLE vákuumöntési eljárása és előnyei
Szakértelem: A NOBLE csapata a gyors prototípusgyártás és a kis tételű gyártás terén szerzett sokéves tapasztalatával garantálja a legmagasabb szintű pontosságot és funkcionalitást.
Korszerű berendezések: A NOBLE élvonalbeli technológiát alkalmaz, mint például vákuumkamrákat és precíziós öntőformákat, hogy pontos, kiváló minőségű alkatrészeket állítson elő. Széles anyagválasztékot kínálnak, beleértve a merev, rugalmas és átlátszó gyantákat is, hogy megfeleljenek a különféle követelményeknek.
Ügyfél-elégedettség: A NOBLE elkötelezett az ügyfelek igényeinek kielégítése iránt, testreszabott megoldásokat, gyors átfutási időket és szigorú minőségellenőrzést kínálva annak biztosítása érdekében, hogy minden projekt a specifikációknak megfelelően kerüljön leszállításra.
Vegye fel velünk a kapcsolatot a következő projektedhez!
GYIK Vákuumöntés
Mi az a vákuumöntés?
A vákuumöntés egy olyan gyártási folyamat, amelynek során folyékony alapanyagokat, jellemzően szilikont, poliuretánt vagy más gyantákat, vákuum alatt öntenek egy öntőformába. Általában prototípus-készítéshez és kis tételű gyártáshoz használják, nagy pontosságú és sima felületű alkatrészek előállítására.
Milyen felületkezelések alkalmazhatók a műanyag prototípusokon vákuumöntés után?
Vákuumöntésű alkatrészek esetén felületkezelések, beleértve a sorjátlanítást, polírozást, galvanizálást, lézergravírozást és minden egyéb, műanyag alkatrészekre alkalmazható felületkezelési módszert, alkalmazhatók a vákuumöntésű műanyag prototípusokon.
Mi a vákuumöntéssel elérhető minimális tűréshatár?
A minimális tűréshatárunk körülbelül ±0.1 mm. Azonban minden projekt egyedi körülményei eltérőek, ezért ezt részletesen meg kell beszélnünk Önnel.
Hogyan segíthet a NOBLE a vákuumöntési projektemben?
A NOBLE megbízható, egyedi vákuumöntési szolgáltatásokat kínál, a prototípus-készítéstől a kis volumenű gyártásig, nagy pontosságot, gyors átfutási időt és személyre szabott megoldásokat biztosítva az Ön egyedi projektigényeinek kielégítésére. Csapatuk fejlett technológiát használ, és különféle anyagokat kínál a különböző alkalmazásokhoz.
Mi a NOBLE minimális rendelési mennyisége?
Mivel sok projekt gyors prototípus-készítést igényel, a minimális rendelési mennyiségünk 1 darab. A rendelési mennyiség növekedésével azonban a kedvezményeink is jelentősebbek lesznek.






