
Bevezetés: A lézervágás forradalma
Az ipari gyártás gyorsan fejlődő világában a lézervágás a 21. század egyik legátalakítóbb technológiájává vált. Ez a fejlett gyártási módszer koncentrált fénysugarakat használ az anyagok elképesztő pontosságú vágására, akár ±0.1 mm-es tűréshatárokat is elérve – ami vékonyabb, mint az emberi hajszál. A hagyományos mechanikus vágással ellentétben, amely a szerszám és az anyag közötti fizikai érintkezésen alapul, a lézervágás egy érintésmentes folyamat, amely kiküszöböli a szerszám kopását, miközben lehetővé teszi a hagyományos módszerekkel lehetetlen komplex geometriák létrehozását.
A Grand View Research szerint a globális lézervágógép-piac, amelynek értéke 2022-ben 5.81 milliárd dollár volt, 2030-ig várhatóan 7.8%-os összetett éves növekedési ütemmel (CAGR) fog növekedni. Ezt a robbanásszerű növekedést a lézervágás több iparágban is egyedülálló előnyei hajtják:
- AutóipariKönnyű járműtervezés lehetővé tétele precíziós forgácsolású alumínium és fejlett, nagy szilárdságú acélok segítségével
- légtérKomplex titán alkatrészek gyártása csökkentett anyaghulladékkal
- orvosiUltraprecíz sebészeti eszközök és beültethető eszközök gyártása
- ElektronikaBonyolult áramköri kártyák és mikroalkatrészek létrehozása
Ez az átfogó útmutató a lézervágás technikai alapjait, az iparágakban átalakuló alkalmazásait, a hagyományos módszerekkel összehasonlítva a gazdasági előnyöket, valamint a gyártásban rejlő lehetőségek határait feszegető újításokat mutatja be.
A lézervágási technológia mögött rejlő tudomány
Alapelvek
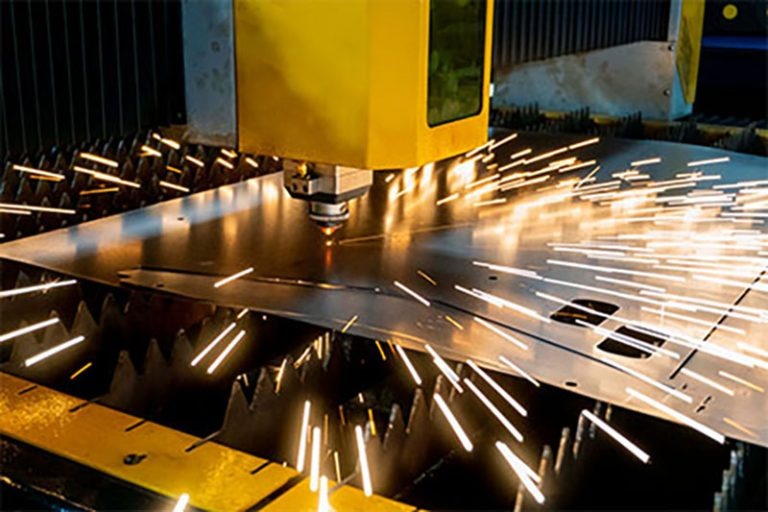
A lézervágás a koncentrált fényenergia-átalakítás elvén működik. A „LÉZER” kifejezés a Light Amplification by Stimulated Emission of Radiation (fényerősítés stimulált sugárzáskibocsátással) rövidítése. Ipari alkalmazásokban ez a következőket foglalja magában:
- EnergiatermelésAz elektromos energia gerjeszti a lézerközeg atomjait (CO₂ gáz, kristály vagy szál)
- FotonkibocsátásA stimulált atomok koherens fényfotonokat bocsátanak ki
- SugárfókuszálásA tükrök és lencsék a fényt egy 0.1-0.3 mm átmérőjű pontba koncentrálják.
- AnyagkölcsönhatásA fókuszált sugár az anyagot párolgási/olvadási pontig melegíti (akár 30 000 °C-ig)
- AnyagkidobásNagynyomású segédgáz (O₂, N₂ vagy levegő) eltávolítja az olvadt anyagot
Lézertípusok és képességek
A modern gyártás három fő lézertípust használ, amelyek mindegyikének megvannak a maga előnyei:
| Lézer típus | Hullámhossz | Teljesítménytartomány | Legmegfelelőbb | Vágási sebesség* |
| CO₂ lézer | 10.6 um | 1-6 kW | Szerves anyagok (fa, akril), vékony fémek | 10 m/perc (3 mm-es acél) |
| Fiber Laser | 1.06 um | 1-20 kW | Fémek (acél, alumínium, réz) | 25 m/perc (3 mm-es acél) |
| Lemezlézer | 1.03 um | 1-8 kW | Fényvisszaverő fémek (sárgaréz, arany) | 18 m/perc (3 mm-es acél) |
*Sebesség 3 mm-es lágyacélhoz 2 kW-os lézerrel
A száloptikás lézerek uralják a fémforgácsolási alkalmazásokat, és a következőket kínálják:
- 30%-kal magasabb energiatartalom hatékonyság mint a CO₂ lézerek
- 5-ször gyorsabb vágás sebesség vékony fémeken
- Alacsonyabb karbantartás(nincsenek tükrök vagy üzemanyag-utántöltés)
Az ultragyors (pikoszekundumos) impulzuslézerek legújabb fejlesztései lehetővé teszik a mikronméretű pontosságot olyan speciális alkalmazásokhoz, mint az orvostechnikai eszközök gyártása és az elektronika.
Technikai előnyök a hagyományos vágási módszerekkel szemben
Precizitás és pontosság
A lézervágás páratlan pontosságot ér el a következők révén:
- Sugár pozicionálási pontossága±0.01 mm lineáris útmérőkkel
- Bevágás szélességeAkár 0.1 mm-es keskenység (szemben a plazma 1-2 mm-es értékével)
- ÉlminőségRa 0.8-3.2 μm felületkezelés utófeldolgozás nélkül
Összehasonlító tűréshatárok:
| Módszer | Tipikus tolerancia | Minimális funkcióméret | Élszög |
| Lézervágó | ± 0.1mm | 0.02 mm-es lyukak | 0.5-2°-os kúposság |
| Vízsugaras vágás | ± 0.2mm | 0.5mm | 0° (tökéletesen derékszögű) |
| Plazmavágás | ± 0.5mm | 1.0mm | 3-6°-os kúposság |
| Mechanikus lyukasztás | ± 0.2mm | 1.5×anyagvastagság | Nyírt él |
Anyag sokoldalúsága
A modern lézerrendszerek rendkívül sokféle anyagot feldolgoznak:
fémek:
- Szénacél (akár 30 mm vastagságig)
- Rozsdamentes acél (akár 25 mm-ig)
- Alumínium (akár 20 mm-ig)
- Titán (akár 15 mm-ig)
- Réz/sárgaréz (10 mm-ig)
Nem fémek:
- Akril (50 mm-ig)
- Fa (legfeljebb 30 mm)
- Műanyagok (ABS, PETG, polikarbonát)
- Kompozitok (szénszál, GFRP)
- Kerámia (speciális lézerekkel)
Gazdasági előnyök
Egy átfogó költségelemzés feltárja a lézervágás előnyeit:
| Tényező | Lézervágó | Vízsugár | Vérplazma | átlyukasztás |
| Üzemeltetési költség/óra | $ 50-150 | $ 70-200 | $ 30-80 | $ 20-50 |
| Beállítási idő | 5 15-min | 15 30-min | 10 20-min | 30 60-min |
| Szerszámozási költségek | Egyik sem | Fúvókák (200 dollár) | Elektródák (50 dollár) | Meghal (5k−5k−50 ezer) |
| Energiahatékonysági | 25-40% | 10-15% | 15-25% | 30-50% |
Főbb gazdasági előnyök:
- 80% csökkentés szerszámköltségek vs. lyukasztás
- 60% beállítási idő, mint a vízsugaras
- 40% -kal kevesebb energia fogyasztás, mint a plazma
Iparspecifikus alkalmazások és esettanulmányok
Autógyártási forradalom
A modern járművek több száz lézerrel vágott alkatrészt tartalmaznak:
Elektromos járművek akkumulátorrendszerei:
- Réz gyűjtősínek vágása 20 m/perc sebességgel, ±0.05 mm pontossággal
- 30%-os költségcsökkentés a bélyegzett alternatívákhoz képest
- Esettanulmány: A Tesla Gigafactory óránként több mint 5,000 akkumulátortablettát dolgoz fel
Könnyű szerkezeti elemek:
- 3D lézerrel vágott alumínium ajtógyűrűk (Audi A8)
- 40%-os súlycsökkenés az acél megfelelőihez képest
- 15%-os javulás a törésteszt teljesítményében
Repülési és védelmi alkalmazások
A repülőgépipar rendkívüli precizitást és anyaghatékonyságot igényel:
Titán repülőgép alkatrészek:
- Motortartó bakok 5 tengelyes lézervágása (Boeing 787)
- 95%-os anyagkihasználás a marás 60%-ával szemben
- 70%-kal csökkenti a megmunkálási időt
Kompozit anyagok feldolgozása:
- Szénszálas szárnyak impulzuslézeres vágása (Airbus A350)
- Delaminációmentes élek
- 02 mm-es pozíciópontosság
Orvosi eszközök gyártása
A lézervágás életmentő innovációkat tesz lehetővé:
Vaszkuláris stentek:
- 1 mm-es nitinol ötvözetből készült rugóstagok
- FDA által jóváhagyott gyártási folyamat
- 99%-ban hibamentes gyártás (Medtronic esettanulmány)
Sebészeti eszközök:
- A tükörbevonatok (Ra <0.4 μm) megakadályozzák a baktériumok megtapadását
- Komplex geometriák minimálisan invazív eszközökhöz
- Az egy darabból álló konstrukció kiküszöböli az összeszerelést
A lézervágási technológia jövője
Ipar 4.0 integráció
Az intelligens gyárak a következőket alkalmazzák:
Mesterséges intelligencia által vezérelt folyamatoptimalizálás:
- Valós idejű vágásminőség-ellenőrzés (Keyence rendszerek)
- Prediktív karbantartási algoritmusok
- 30%-os selejtmérték-csökkenés
Digitális iker technológia:
- Virtuális folyamatszimuláció
- Paraméteroptimalizálás fizikai forgácsolás előtt
- 20%-kal gyorsabb felfutás új alkatrészek esetében
Következő generációs lézerforrások
A feltörekvő technológiák közé tartozik:
Zöld lézerek (515 nm hullámhossz):
- 50%-kal jobb réz/arany vágási hatékonyság
- 30% -os energiamegtakarítás
- Először elektromos járművek akkumulátorainak gyártásához alkalmazták
Ultragyors impulzuslézerek:
- Pikoszekundumos impulzusok hideg ablációhoz
- Nulla hőhatásövezet
- Orvostechnikai eszközök és elektronikai alkalmazások
Fenntartható gyártás
A lézervágás hozzájárul a környezetbarátabb termeléshez:
Anyaghatékonyság:
- 90%-kal kevesebb hulladék, mint a marásnál
- Optimalizált fészekrakó szoftver
Energetikai innovációk:
- 40%-kal hatékonyabb száloptikás lézerek
- Hővisszanyerő rendszerek
Zárt hurkú újrahasznosítás:
- Fémpor visszanyerése
- Salak újrafeldolgozása
Lézervágás megvalósítása: Gyakorlati útmutató
A megfelelő felszerelés kiválasztása
Főbb szempontok:
| Tényező | Fiber Laser | CO₂ Lézer | Hibrid rendszer |
| Fém vastagság | <25mm | <15mm | <30mm |
| Nemfémes képesség | Korlátozott | Kiváló | Jó |
| Karbantartás | Alacsony | Mérsékelt | Mérsékelt |
Tervezés a gyártáshoz (DFM) alapelvei
Optimalizálja a terveket lézervágáshoz:
- Minimális furatméretÁtmérő ≥ anyagvastagság
- Belső sarkok: Adjon hozzá 0.2 mm-es sugarat a repedések elkerülése érdekében
- Fészkelés hatékonysága: Csoportosítsa az alkatrészeket az anyagfelhasználás maximalizálása érdekében
- Tolerancia-halmozás: 0.1 mm-es hőtágulást kell figyelembe venni
Költségbecslési keretrendszer
Tipikus árképzési modellek:
- Óránkénti díj: 75−75−200 (gép + munkaerő)
- Alkatrészenkénti árképzés: 50−0.50−5.00 (térfogattól függően)
- Beállítási díjak: 50−50−300 (első cikkvizsgálat)
Konklúzió: A lézervágás versenyelőnye
A lézervágás alapvetően átalakította a modern gyártást az alábbiak révén:
- Páratlan pontosságot tesz lehetővé(±0.1 mm-es tűréshatárok)
- Gyártási költségek csökkentése(60%-kal kevesebb hulladék, mint a marásnál)
- A termékfejlesztés felgyorsítása(azonnali szerszámcserék)
- Fenntartható gyártás támogatása(energiahatékony folyamatok)
Az Ipar 4.0 előrehaladtával a lézerrendszerek egyre intelligensebbek, összekapcsoltabbak és sokoldalúbbak lesznek. Az ezt a technológiát alkalmazó vállalatok a következőket profitálják:
- 20-40%-kal gyorsabb piacra jutási idő
- 30-50%-kal alacsonyabb termelés Költségek nagy léptékben
- Hozzáférés az új tervezési lehetőségekhez
„Készen áll arra, hogy gyártási igényeihez lézervágást használjon? Vegye fel a kapcsolatot szakértőinkkel még ma egy ingyenes folyamatértékelésért és árajánlatért.”







