
एचएमबी क्या है? Sगरम Mऔर अन्य Cकाटना?
शीट मेटल कटिंग तकनीक धातु की चादरों को अलग करने और उनकी मशीनिंग करने की एक आम तकनीक है। इसमें मुख्य रूप से यांत्रिक, तापीय या विशेष विधियों द्वारा पूरी चादर को आवश्यक आकार और माप के भागों में काटा जाता है। पारंपरिक विधियों में कतरन और पंचिंग शामिल हैं, जबकि आधुनिक प्रक्रियाओं में लेजर कटिंग, प्लाज्मा कटिंग और वॉटर जेट कटिंग जैसी उच्च परिशुद्धता तकनीकों का व्यापक रूप से उपयोग किया जाता है, जो विभिन्न मोटाई और सामग्रियों की धातुओं को कुशलतापूर्वक संभाल सकती हैं।
शीट मेटल कटिंग तकनीक का मूल आधार सामग्री के गुणों और उत्पादन आवश्यकताओं के अनुसार उपयुक्त विधि का चुनाव करना है। उदाहरण के लिए, लेजर कटिंग जटिल आकृतियों और चिकनी सतहों के लिए उपयुक्त है, प्लाज्मा कटिंग मोटी प्लेटों के लिए उपयुक्त है, और वाटर जेट कटिंग से ऊष्मीय प्रभावों से बचा जा सकता है। यह शीट मेटल निर्माण की पहली प्रक्रिया में सीधे तौर पर काम करती है, जिससे आगे की बेंडिंग, वेल्डिंग और अन्य चरणों के लिए सटीक ब्लैंक तैयार होते हैं, और इसका व्यापक रूप से यांत्रिक उपकरण, ऑटोमोटिव निर्माण और एयरोस्पेस जैसे क्षेत्रों में उपयोग किया जाता है।
एस का इतिहासगरम Mऔर अन्य Cउत्कंठा
शीट मेटल काटने का इतिहास पारंपरिक हस्तलिखित और यांत्रिक विधियों से शुरू हुआ। शुरुआती कारीगर हाथ से काटने के लिए कैंची और छेनी जैसे औजारों पर निर्भर थे। औद्योगिक क्रांति के बाद, यांत्रिक कतरन मशीनें और पंच प्रेस मशीनें अस्तित्व में आईं, जिन्होंने भौतिक सांचों और दबाव के माध्यम से काटने का काम शुरू किया। इससे कार्यकुशलता में काफी सुधार हुआ, लेकिन इनकी लचीलता और सटीकता सीमित थी।
आधुनिक कटिंग तकनीक की क्रांति 20वीं शताब्दी के मध्य में शुरू हुई। ऑक्सीजन कटिंग और प्लाज्मा कटिंग तकनीकों के उद्भव ने मोटी धातु की प्लेटों को काटने की समस्या का समाधान कर दिया। इसके बाद, उच्च परिशुद्धता और लचीलेपन के कारण लेजर कटिंग तकनीक मुख्यधारा बन गई, जबकि वाटर जेट कटिंग थर्मल प्रभावों के बिना कोल्ड कटिंग का समाधान प्रदान करती है।
एस कैसे काम करता हैगरम Mऔर अन्य Cउत्कंठा काम?
रेखाचित्र विश्लेषण
इंजीनियरों को पार्ट ड्राइंग का सावधानीपूर्वक विश्लेषण करना, उनके ज्यामितीय आकार, आयामी सहनशीलता, तकनीकी आवश्यकताओं और बाद में मशीनिंग संबंधी जरूरतों को सटीक रूप से समझना आवश्यक है। इसी आधार पर, कटिंग पथ की योजना बनाएं, सबसे उपयुक्त कटिंग प्रक्रिया का चयन करें, सामग्री उपयोग दर को अधिकतम करने के लिए शीट की लेआउट योजना निर्धारित करें और एक विस्तृत मशीनिंग प्रोग्राम तैयार करें।
सामग्री तैयार करना
ड्राइंग की आवश्यकताओं के अनुसार, उपयुक्त धातु की शीट का चयन करें और जांचें कि उसकी सामग्री, मोटाई और सतह की स्थिति मानकों के अनुरूप है या नहीं। इसके बाद, शीट को वर्कबेंच पर सटीक रूप से रखें और फिक्स्चर, चुंबकीय सक्शन कप या वैक्यूम सोखने वाली टेबल और अन्य उपकरणों का उपयोग करके इसे मजबूती से फिक्स करें।
उपकरण सेटअप
औपचारिक कटाई से पहले, कटाई उपकरण की सभी कमियों को दूर करना आवश्यक है। इसमें उपयुक्त कटिंग हेड को स्थापित करना और कैलिब्रेट करना, सहायक गैस के दबाव का मानक के अनुरूप होना सुनिश्चित करना और सामग्री के प्रकार और मोटाई के अनुसार शक्ति, गति और आवृत्ति जैसे इष्टतम कोर मापदंडों को निर्धारित करना शामिल है।
लेजर कटिंग के लिए, फोकस पोजीशन को कैलिब्रेट करना आवश्यक है। प्लाज्मा कटिंग के लिए, उपयुक्त करंट और कटिंग नोजल की ऊंचाई निर्धारित करना आवश्यक है।
काटने निष्पादन
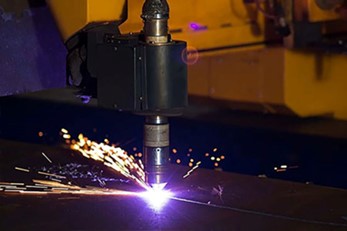
सामग्री और उपकरण तैयार होने के बाद, उपकरण चालू करें और पूर्व निर्धारित मशीनिंग प्रोग्राम को निष्पादित करें। इस प्रक्रिया के दौरान, ऑपरेटर को कटिंग की स्थिति पर बारीकी से नज़र रखनी चाहिए, चिंगारियों के आकार का निरीक्षण करना चाहिए और यह देखना चाहिए कि स्लैग का निष्कासन सामान्य है या नहीं, साथ ही उपकरण के संचालन के दौरान किसी भी असामान्य ध्वनि पर ध्यान देना चाहिए।
आधुनिक स्वचालित उपकरण आमतौर पर रीयल-टाइम मॉनिटरिंग सिस्टम से लैस होते हैं जो स्वचालित रूप से पता लगा सकते हैं कि छिद्रण सफल है या नहीं, टकराव का खतरा है या नहीं, और स्थिति के अनुसार कटिंग मापदंडों को ठीक कर सकते हैं।
प्रोसेसिंग के बाद
कटाई पूरी होने के बाद, वर्कपीस को आगे की मशीनिंग प्रक्रिया के लिए ले जाया जाता है। सबसे पहले, वर्कपीस पर मौजूद बर्र, स्लैग और अन्य पदार्थों को हटाना आवश्यक होता है। यदि आवश्यक हो, तो किनारों को चिकना और समतल बनाने के लिए ग्राइंडिंग की जाती है। इसके बाद, कैलिपर, प्रोजेक्टर या त्रि-निर्देशांक मापन मशीन जैसे उपकरणों का उपयोग करके, वर्कपीस के मुख्य आयामों, आकृति की सटीकता और सतह की गुणवत्ता का कड़ाई से निरीक्षण किया जाता है ताकि यह सुनिश्चित हो सके कि वे ड्राइंग की सभी आवश्यकताओं का पूर्णतः अनुपालन करते हैं।
केवल निरीक्षण में उत्तीर्ण होने वाले योग्य भाग ही अगली विनिर्माण प्रक्रिया में जा सकते हैं, जैसे कि मोड़ना और वेल्डिंग करना, जो अंतिम उत्पाद की गुणवत्ता सुनिश्चित करने के लिए एक महत्वपूर्ण जाँच बिंदु है।
एस में प्रयुक्त धातु सामग्रीगरम Mऔर अन्य Cउत्कंठा
स्टेनलेस स्टील
स्टेनलेस स्टील अपनी उत्कृष्ट संक्षारण प्रतिरोधक क्षमता, स्थायित्व और आकर्षक सतह फिनिश के कारण शीट मेटल कटिंग के लिए सबसे लोकप्रिय सामग्रियों में से एक है।
आवेदन:
इसका उपयोग चिकित्सा उपकरण, रसोई उपकरण, ऑटोमोबाइल ट्रिम और वास्तुशिल्प पैनलों में किया जाता है।
नरम इस्पात
कार्बन स्टील अपनी मजबूती, कठोरता और किफायती होने के लिए जाना जाता है। इसे संसाधित करना आसान है और यह संरचनात्मक भागों के लिए उपयुक्त है।
आवेदन:
मशीनरी, ऑटोमोटिव फ्रेम, निर्माण और औद्योगिक उपकरणों में इसका व्यापक रूप से उपयोग किया जाता है।
एल्युमीनियम
एल्युमिनियम हल्का, संक्षारण-प्रतिरोधी और उत्कृष्ट तापीय एवं विद्युत चालकता वाला पदार्थ है। हालांकि, यह परावर्तक होता है और सटीक कटाई के लिए विशिष्ट लेजर तरंगदैर्ध्य की आवश्यकता होती है।
आवेदन:
इसका उपयोग एयरोस्पेस घटकों, इलेक्ट्रॉनिक हाउसिंग, ऑटोमोटिव पैनल और उपभोक्ता इलेक्ट्रॉनिक्स में किया जाता है।
तांबा
तांबा उत्कृष्ट विद्युत और ऊष्मीय चालकता प्रदान करता है, जो इसे विद्युत घटकों के लिए आवश्यक बनाता है। यह परावर्तक होता है और लेजर कटिंग के कारण चुनौतीपूर्ण हो सकता है।
आवेदन:
इसका उपयोग विद्युत कनेक्टर्स, बसबार, हीट एक्सचेंजर्स और सजावटी पैनलों में किया जाता है।
पीतल
पीतल, तांबा और जस्ता का एक मिश्रधातु है, जो अच्छी मशीनिंग क्षमता, जंग प्रतिरोधकता और आकर्षक सुनहरा रंग प्रदान करता है।
आवेदन:
सजावटी पुर्जों, नेमप्लेट, वाद्य यंत्रों और वास्तुशिल्पीय हार्डवेयर के लिए आदर्श।
जस्ती इस्पात
गैल्वनाइज्ड स्टील पर जस्ता की परत चढ़ी होती है जो इसे जंग और क्षरण से बचाती है। यह टिकाऊपन के साथ-साथ अपेक्षाकृत कम लागत वाला भी है।
आवेदन:
यह आमतौर पर एचवीएसी डक्ट, ऑटोमोटिव पार्ट्स और घरेलू उपकरणों में पाया जाता है।
टाइटेनियम
टाइटेनियम असाधारण रूप से मजबूत और भारहीन होता है, इसमें उच्च संक्षारण प्रतिरोध क्षमता होती है और यह उत्कृष्ट जैव अनुकूलता प्रदान करता है। यह महंगा तो है, लेकिन महत्वपूर्ण अनुप्रयोगों के लिए आदर्श है।
आवेदन:
इसका उपयोग एयरोस्पेस, मेडिकल इम्प्लांट्स और उच्च-प्रदर्शन वाली मशीनरी में किया जाता है।
| सामग्री | मुख्य कटाई विधियाँ | मुख्य लाभ |
| स्टेनलेस स्टील | लेजर, वॉटरजेट | संक्षारण प्रतिरोध, ताकत |
| कार्बन स्टील | लेजर, प्लाज्मा | मजबूत, किफायती |
| एल्युमीनियम | लेजर, वॉटरजेट | हल्का, सुचालक |
| तांबा | वाटरजेट, फाइबर लेजर | सुचालक, टिकाऊ |
| पीतल | लेजर, वॉटरजेट | सौंदर्यपूर्ण, मशीनीकरण योग्य |
| जस्ती इस्पात | लेजर, प्लाज्मा | जंगरोधी, कम लागत |
| टाइटेनियम | वाटरजेट, लेजर | उच्च शक्ति, जैव अनुकूल |
शीट मेटल काटने की प्रक्रियाओं के प्रकार
शीट मेटल लेजर कटिंग
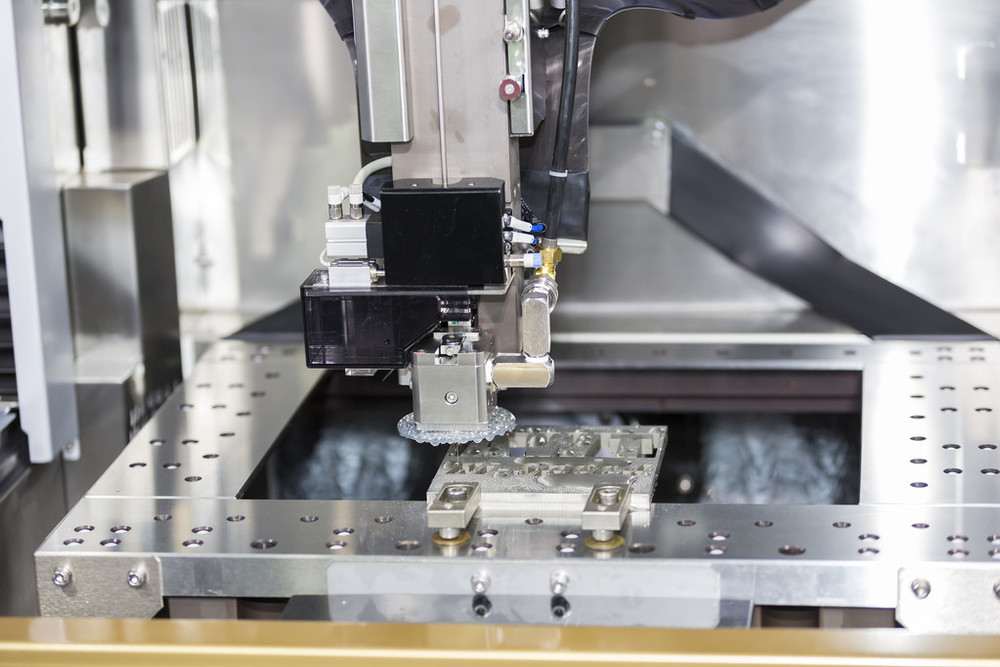
लेजर कटिंग में उच्च ऊर्जा घनत्व वाली केंद्रित लेजर किरण का उपयोग ऊष्मा स्रोत के रूप में किया जाता है, जिससे सामग्री को पिघलाकर, वाष्पीकृत करके या प्रज्वलित करके काटा जाता है। यह एक गैर-संपर्क मशीनिंग विधि है जिसमें उच्च परिशुद्धता और लचीलापन होता है, जो विशेष रूप से जटिल आकृतियों और महीन भागों की मशीनिंग के लिए उपयुक्त है। इसकी कटिंग गति तेज होती है, ऊष्मा-प्रभावित क्षेत्र छोटा होता है, और अनुप्रस्थ काट की गुणवत्ता आमतौर पर बहुत चिकनी होती है।
लेजर के प्रकार के आधार पर, इसे मुख्य रूप से फाइबर लेजर कटिंग और सीओ2 लेजर कटिंग में विभाजित किया जा सकता है। लेजर कटिंग लगभग सभी धातु प्लेटों पर लागू होती है, विशेष रूप से मध्यम और पतली प्लेटों के क्षेत्र में यह उत्कृष्ट है।
धातू की चादर प्लाज्मा काटना
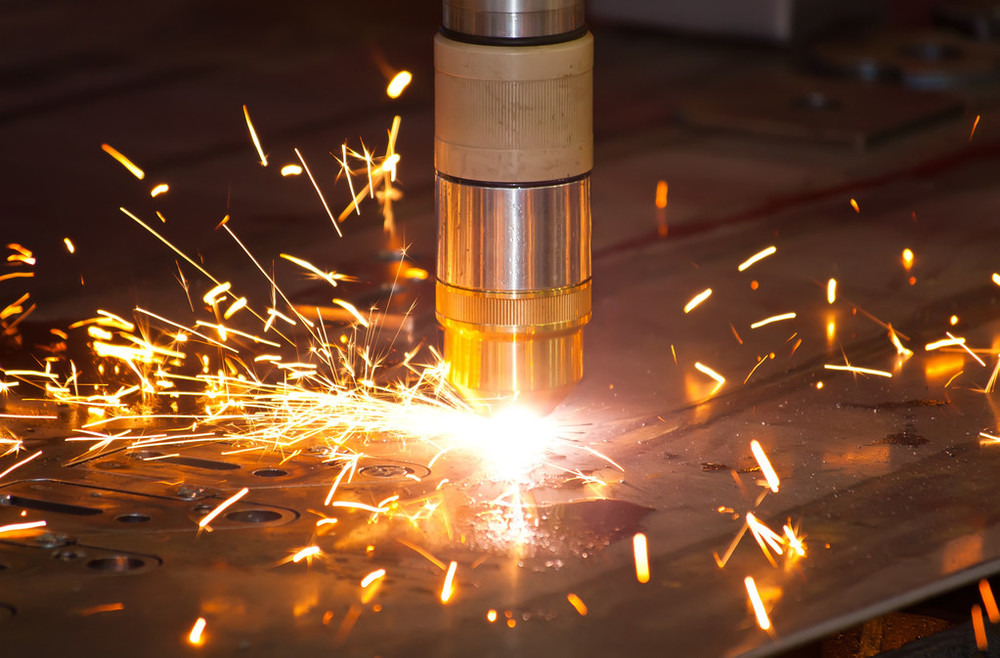
प्लाज्मा कटिंग में संपीड़ित प्लाज्मा चाप के माध्यम से सामग्री को पिघलाया जाता है और पिघली हुई धातु को उड़ाने के लिए उच्च गति वाली गैस का उपयोग किया जाता है, जिससे एक कट बनता है। प्लाज्मा कटिंग का मुख्य लाभ यह है कि यह मध्यम और मोटी प्लेटों के साथ-साथ अत्यधिक सुचालक धातुओं को भी अत्यंत तीव्र गति से कुशलतापूर्वक काट सकता है। हालांकि, इसकी कटिंग सटीकता और अनुप्रस्थ काट की चिकनाई आमतौर पर लेजर कटिंग जितनी अच्छी नहीं होती है, और ऊष्मा-प्रभावित क्षेत्र भी बड़ा होता है।
प्लाज्मा कटिंग तकनीक का व्यापक रूप से भारी मशीनरी, जहाज निर्माण, इस्पात संरचनाओं और अन्य क्षेत्रों में उपयोग किया जाता है, और यह मोटी प्लेटों की मशीनिंग के लिए एक किफायती और कुशल समाधान है।
धातू की चादर वाटरजेट काटना
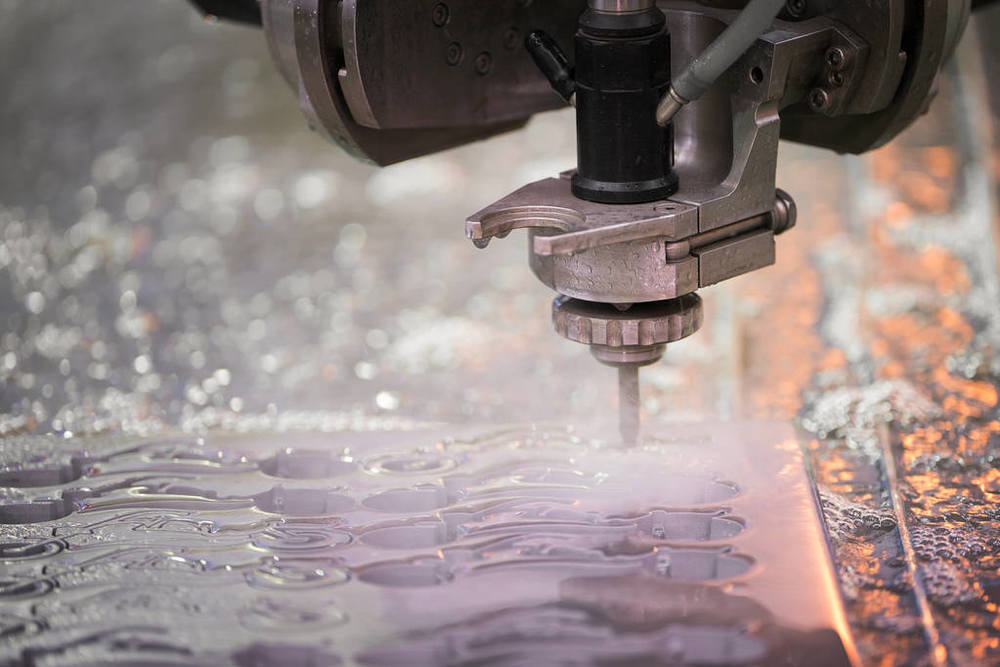
वाटरजेट कटिंग एक कोल्ड-स्टेट कटिंग प्रक्रिया है। इसमें कटिंग के लिए अत्यधिक उच्च दबाव वाले पानी या अपघर्षक पदार्थों से मिश्रित पानी का उपयोग किया जाता है, जिससे सामग्री का क्षरण होता है। इसका सबसे बड़ा लाभ यह है कि कटिंग प्रक्रिया के दौरान कोई ऊष्मा उत्पन्न नहीं होती, इसलिए इसमें कोई ऊष्मा-प्रभावित क्षेत्र, तापीय विरूपण या धातु संबंधी परिवर्तन नहीं होता है।
वाटर जेट कटिंग से धातु, पत्थर, कांच और मिश्रित सामग्रियों सहित किसी भी पदार्थ को काटा जा सकता है, और इसमें शुरुआती बिंदु को मनमाना रखा जा सकता है, जिससे अत्यधिक लचीलापन मिलता है। इसकी कमियां यह हैं कि काटने की गति अपेक्षाकृत धीमी होती है और उपकरण की परिचालन लागत अधिक होती है। इसका उपयोग अक्सर ऊष्मा-संवेदनशील या विभिन्न बनावट वाली मिश्रित सामग्रियों की मशीनिंग के लिए किया जाता है।
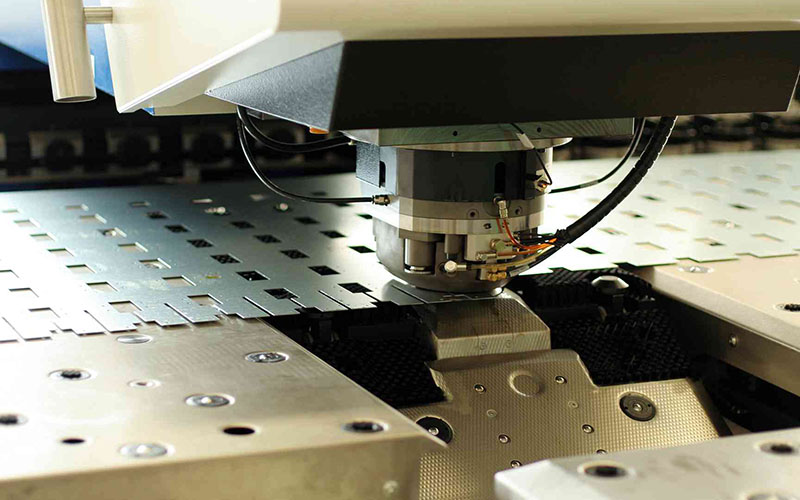
धातू की चादर पंचिंग
पंचिंग एक पारंपरिक यांत्रिक मशीनिंग विधि है जिसमें प्रेस पर लगे डाई का उपयोग करके तीव्र यांत्रिक दबाव के माध्यम से शीट मेटल को काटा, पंच किया या ब्लैंक किया जाता है। यह अपेक्षाकृत मानकीकृत आकृतियों वाले पुर्जों की बड़ी मात्रा में उत्पादन के लिए उपयुक्त है। इसकी मशीनिंग गति अत्यंत तीव्र होती है और एक ही बार में पुर्जे ढाले जा सकते हैं। मोल्ड की लागत अपेक्षाकृत अधिक होती है, लेकिन प्रति पीस मशीनिंग लागत बहुत कम होती है।
ऐसे पुर्जों के लिए जिनमें बड़ी संख्या में मानक छेद या सरल आकृतियों की आवश्यकता होती है, जैसे कि चेसिस कैबिनेट और विद्युत घटक, स्टैम्पिंग सबसे कुशल और किफायती विकल्प बना हुआ है।
फायदे S कागरम Mऔर अन्य Cउत्कंठा
उच्च परिशुद्धता
आधुनिक शीट मेटल कटिंग तकनीकें, विशेष रूप से लेजर कटिंग, अत्यंत उच्च आयामी सटीकता प्राप्त कर सकती हैं, जिसमें सहनशीलता को ±0.1 मिलीमीटर या उससे भी कम तक आसानी से नियंत्रित किया जा सकता है। इसका अर्थ है कि संसाधित पुर्जों के आयाम सटीक होते हैं और वे आसानी से एक दूसरे के स्थान पर उपयोग किए जा सकते हैं।
उत्कृष्ट पुनरावृत्ति
डिजिटल प्रोग्रामिंग नियंत्रण को अपनाने के कारण, एक बार प्रोग्राम सेट हो जाने के बाद, समान पुर्जों का उत्पादन समान संख्या में किया जा सकता है, जिससे बड़े पैमाने पर उत्पादन में गुणवत्ता की स्थिरता और एकरूपता सुनिश्चित होती है और बाद में स्वचालित असेंबली के लिए एक ठोस आधार तैयार होता है।
सुपीरियर लचीलापन
शीट मेटल कटिंग, विशेष रूप से लेजर और वॉटर जेट जैसी नॉन-कॉन्टैक्ट मशीनिंग विधियाँ, अद्वितीय लचीलापन प्रदान करती हैं। महंगे भौतिक मोल्ड बनाने की कोई आवश्यकता नहीं है। केवल कंप्यूटर ड्राइंग और प्रोग्राम में संशोधन करके, विभिन्न आकृतियों और आकारों के पुर्जों को तेजी से बदला और संसाधित किया जा सकता है, जो छोटे बैच, बहु-किस्म उत्पादन और त्वरित प्रोटोटाइपिंग के लिए अत्यंत उपयुक्त है।
इसके अलावा, ये प्रक्रियाएं कार्बन स्टील, स्टेनलेस स्टील, एल्युमीनियम, तांबा, टाइटेनियम मिश्रधातुओं और यहां तक कि अधात्विक पदार्थों सहित विभिन्न प्रकार की धातु सामग्री को संसाधित कर सकती हैं। वाटर जेट कटिंग लगभग किसी भी सामग्री को संसाधित कर सकती है, जिससे सभी उद्योगों की सामग्री संबंधी आवश्यकताओं को पूरा किया जा सकता है।
उच्च दक्षता
परंपरागत मैनुअल या मैकेनिकल मशीनिंग की तुलना में, स्वचालित कटिंग बेहद तेज होती है, खासकर जब लेजर द्वारा पतली प्लेटों की कटिंग की जाती है; यह उत्पादन चक्र को काफी कम कर सकती है।
सामग्री का उपयोग
कंप्यूटर-आधारित इंटेलिजेंट लेआउट सिस्टम के माध्यम से शीट मेटल की कटिंग की जा सकती है, जिससे शीट मेटल पर पुर्जों को सबसे सुव्यवस्थित और तर्कसंगत तरीके से व्यवस्थित किया जा सके। इससे कोनों पर होने वाली बर्बादी कम होती है और शीट मेटल की उपयोगिता दर में उल्लेखनीय सुधार होता है। इससे कच्चे माल की लागत में सीधे तौर पर कमी आती है, और बड़े पैमाने पर उत्पादन में इस तरह की बचत का प्रभाव विशेष रूप से आश्चर्यजनक होता है।
हाई गुणवत्ता में कटौती
कई उन्नत कटिंग तकनीकों से सीधे बहुत चिकनी और ऊर्ध्वाधर कटिंग सतहें प्राप्त की जा सकती हैं। लेजर कटिंग की क्रॉस-सेक्शनल चिकनाई बहुत अधिक होती है, जबकि वाटर जेट कटिंग से सामग्री के मूल गुण बरकरार रहते हैं।
कटाई के बाद, पुर्जों को अक्सर द्वितीयक ग्राइंडिंग और फिनिशिंग प्रक्रियाओं की आवश्यकता नहीं होती है या बहुत कम ही आवश्यकता होती है, और वे सीधे बेंडिंग, वेल्डिंग या असेंबली चरण में जा सकते हैं। इससे न केवल समय और श्रम लागत की बचत होती है, बल्कि द्वितीयक मशीनिंग के कारण होने वाली आयामी विकृतियों या सतह की क्षति से भी बचा जा सकता है, जिससे समग्र विनिर्माण दक्षता और गुणवत्ता में वृद्धि होती है।
एस में चुनौतियाँगरम Mऔर अन्य Cउत्कंठा
भौतिक चुनौतियाँ
विभिन्न पदार्थों के गुणों में भिन्नता के कारण उन्हें काटने के लिए विशिष्ट विधियों की आवश्यकता होती है। उदाहरण के लिए, एल्युमीनियम और तांबे जैसी परावर्तक धातुएँ लेजर ऊर्जा को बहुत कम अवशोषित करती हैं। इस कारण इन्हें काटना कठिन होता है। ये प्रकाश को परावर्तित करके लेजर उपकरण को नुकसान भी पहुँचा सकती हैं। वहीं दूसरी ओर, विशेष मिश्र धातु इस्पात और टाइटेनियम मिश्र धातुओं जैसे कठोर पदार्थ काटने की गति को कम कर देते हैं। साथ ही, ये ब्लेड और अन्य सहायक सामग्रियों को भी जल्दी खराब कर देते हैं।
सतह की स्थिति भी मायने रखती है। कोटिंग, जंग या तेल के धब्बे कटिंग को बाधित कर सकते हैं। इससे अक्सर किनारों में असमानता या अतिरिक्त धातु के अवशेष रह जाते हैं। प्रत्येक सामग्री के लिए सही कटिंग पैरामीटर निर्धारित करना एक महत्वपूर्ण चुनौती बनी हुई है।
तापीय विरूपण संबंधी समस्याएं
लेजर और प्लाज्मा कटिंग जैसी थर्मल कटिंग प्रक्रियाओं में, सामग्री में अत्यधिक ऊष्मा का संचार होता है। यदि मापदंडों को ठीक से नियंत्रित नहीं किया जाता है, तो ऊष्मा अत्यधिक मात्रा में जमा हो जाती है और कटिंग क्षेत्र के बाहर भी सामग्री में फैल जाती है, जिससे स्थानीय तनाव और थर्मल विरूपण होता है, जिसके परिणामस्वरूप भागों के आकार में विचलन और विकृति आ जाती है। पतली प्लेटों की मशीनिंग में यह समस्या विशेष रूप से देखी जाती है।
ऊष्मा-प्रभावित क्षेत्र को नियंत्रित करने और विरूपण को कम करने के लिए, शक्ति, गति और वायु दाब जैसे मापदंडों को सटीक रूप से संतुलित करना और ऊष्मा को फैलाने के लिए उचित कटिंग पथ डिजाइन अपनाना आवश्यक है। इसके लिए संचालक के अनुभव और उपकरण की स्थिरता पर उच्च स्तर की आवश्यकता होती है।
मोटाई बनाम परिशुद्धता
सभी कटिंग विधियों की अपनी सीमाएँ होती हैं। मोटी सामग्रियों को काटने में सटीकता कम हो जाती है। उदाहरण के लिए, लेज़र कटिंग पतली शीटों पर बहुत सटीक होती है। लेकिन मोटी प्लेटों पर, कट चौड़ा और खुरदुरा हो जाता है। प्लाज़्मा कटिंग मोटी प्लेटों पर अच्छी तरह काम करती है, लेकिन कट की गुणवत्ता खराब होती है।
गति धीमी करने से गुणवत्ता में सुधार होता है लेकिन कार्यकुशलता कम हो जाती है। गति बढ़ाने से अधूरा कट रह सकता है या धातु का कचरा उत्पन्न हो सकता है। प्रत्येक मोटाई के लिए सही विधि खोजना और गति, सटीकता और गुणवत्ता के बीच संतुलन बनाए रखना ही मुख्य चुनौती है।
लागत-दक्षता संतुलन
शीट मेटल कटिंग की लागत संरचना जटिल है, जिसमें उपकरण, ऊर्जा, गैसें, पुर्जों की प्रतिस्थापन लागत और श्रम शामिल हैं। उदाहरण के लिए, लेजर कटिंग उच्च परिशुद्धता प्रदान करती है, लेकिन इसमें उच्च निवेश, रखरखाव और निरंतर गैस लागत शामिल होती है।
इसलिए, लाभप्रदता सटीक अनुकूलन पर निर्भर करती है। इसमें बेहतर नेस्टिंग के माध्यम से सामग्री के उपयोग में सुधार करना, इष्टतम मापदंडों के साथ पुर्जों के जीवनकाल को बढ़ाना और स्मार्ट उत्पादन शेड्यूलिंग के माध्यम से उपकरण दक्षता में वृद्धि करना शामिल है। समग्र लाभप्रदता बढ़ाने के लिए ऐसे उपाय आवश्यक हैं।
शीट मेटल कटिंग में लागत को प्रभावित करने वाले कारक — कीमत को कौन से कारक प्रभावित करते हैं?
सामग्री की लागत
कच्चे माल की खरीद की लागत कुल लागत का आधार होती है। विभिन्न सामग्रियों और विशिष्टताओं वाली धातु की प्लेटों की कीमतों में काफी अंतर होता है। इससे भी महत्वपूर्ण बात यह है कि सामग्री का उपयोग किस दर से किया जाता है, यानी एक ही शीट पर पुर्जों को कैसे व्यवस्थित किया जाता है।
लेआउट को अनुकूलित करके, उपयोगी भागों को यथासंभव कम करके और किनारों और कोनों पर होने वाली अनावश्यक सामग्री को घटाकर, प्रत्येक भाग पर लगने वाली सामग्री की लागत को सीधे कम किया जा सकता है। लागत नियंत्रण का यह सबसे प्रभावी तरीका है।
प्रक्रिया चयन
विभिन्न कटिंग प्रक्रियाओं की परिचालन लागत में काफी अंतर होता है। लेजर कटिंग में बिजली, सहायक गैस और लेंस जैसे संवेदनशील पुर्जों की आवश्यकता होती है। प्लाज्मा कटिंग में इलेक्ट्रोड और नोजल का उपयोग होता है; वाटर जेट कटिंग में उच्च दबाव वाली सील और कटिंग हेड जल्दी खराब हो जाते हैं।
प्रक्रिया का चयन सीधे तौर पर ऊर्जा खपत, गैस खपत और कमजोर पुर्जों के प्रतिस्थापन की आवृत्ति को प्रभावित करता है।
श्रम एवं परिचालन दक्षता
मशीनिंग का समय श्रम और मशीन की लागत से सीधा संबंधित है। इसकी अवधि कटिंग पथ के अनुकूलन की डिग्री, कटिंग की गति और उपकरण के बिना लोड के संचालन समय पर निर्भर करती है। ऑपरेटरों का कौशल स्तर भी अत्यंत महत्वपूर्ण है।
अनुभवी ऑपरेटर अधिक तेज़ी से प्रोग्रामिंग कर सकते हैं, सामग्रियों को जकड़ सकते हैं और अप्रत्याशित खराबी को संभाल सकते हैं, जिससे उपकरण की समग्र दक्षता बढ़ती है, डाउनटाइम कम होता है और अप्रत्यक्ष रूप से प्रति यूनिट उत्पाद की श्रम लागत कम हो जाती है।

प्रोसेसिंग के बाद
कटाई पूरी होने के बाद होने वाले खर्चों को भी नजरअंदाज नहीं किया जाना चाहिए। यदि कटाई की गुणवत्ता उच्च हो, अनुप्रस्थ काट चिकनी हो और कोई अतिरिक्त धातु अवशेष न हो, तो पिसाई और परिष्करण जैसी द्वितीयक मशीनिंग के लिए लगने वाले श्रम और समय की बचत या कमी की जा सकती है।
शीट मेटल कटिंग के लिए सहनशीलता और सटीकता मानक
निर्मित प्रोटोटाइप और पुर्जों की सुगम संचालन क्षमता और सटीकता सुनिश्चित करने के लिए, हमारी कस्टम शीट मेटल कटिंग सेवाओं के मानक इस प्रकार हैं:
| आयाम विस्तार | सहिष्णुता |
| किनारे से किनारे तक, एकल सतह | +/- 0.010″ |
| किनारे से छेद तक, एकल सतह | +/- 0.010″ |
| छेद से छेद तक, एकल सतह | +/- 0.010″ |
| छेद का व्यास, एकल सतह | +/- 0.010″ |
| किनारे से विशेषता तक, एकाधिक सतह | +/- 0.030″ |
| विकृत भाग, एकाधिक सतहें | +/- 0.030″ |
| बेंड एंगल | +/- 1 डिग्री |
एस के लिए टिप्सगरम Mऔर अन्य Cउत्कंठा
पीपीई पहनें
शीट मेटल काटने की प्रक्रिया के दौरान, पूरी प्रक्रिया के दौरान और मानकीकृत तरीके से सुरक्षा उपकरणों का पूरा सेट पहनना आवश्यक है।
उच्च गुणवत्ता वाले चश्मे या सुरक्षात्मक फेस शील्ड तेज़ गति से उड़ने वाले धातु के टुकड़ों और चिंगारियों को प्रभावी ढंग से रोक सकते हैं। मजबूत और टिकाऊ श्रम सुरक्षा दस्ताने शीट के नुकीले किनारों से होने वाले कटने और मशीनिंग के दौरान उच्च तापमान से होने वाले जलने से हाथों की रक्षा कर सकते हैं।
चूंकि कई काटने वाले उपकरण संचालन के दौरान अत्यधिक शोर उत्पन्न करते हैं, इसलिए स्थायी श्रवण क्षति से बचने के लिए पेशेवर श्रवण सुरक्षा उपकरण पहनना महत्वपूर्ण है।
वेंटिलेशन सुनिश्चित करें
काटने की प्रक्रिया, विशेष रूप से लेजर कटिंग, प्लाज्मा कटिंग या फ्लेम कटिंग, बड़ी मात्रा में विषैली धातु की गैसें, हानिकारक गैसें और हवा में निलंबित कण उत्पन्न करती है। इसलिए, यह सुनिश्चित करने के लिए कि हवा का संचार हो और हानिकारक धुएं को तुरंत बाहर निकाला जा सके, शक्तिशाली निकास और धूल निष्कासन प्रणालियों से सुसज्जित कार्यशालाओं में ही कार्य किया जाना चाहिए।
उपकरणों का रखरखाव करें
चाहे वह मैनुअल उपकरण हों या स्वचालित उपकरणों में प्रयुक्त होने वाली उपभोज्य वस्तुएं, उनके काटने वाले किनारों की तीक्ष्णता बनाए रखना दक्षता और सुरक्षा सुनिश्चित करने की आधारशिला है।
कुंद धारहीन काटने वाले औजार काटने के प्रतिरोध को काफी बढ़ा देते हैं, जिससे न केवल अधिक बल लगाने की आवश्यकता होती है और थकान होती है, बल्कि वे फिसलने, उछलने और अन्य अनियंत्रित स्थितियों के प्रति भी अधिक संवेदनशील हो जाते हैं, जो आसानी से गंभीर दुर्घटनाओं का कारण बन सकते हैं। इसके अलावा, घिसे हुए काटने वाले औजार खराब काटने वाली सतहें बनाते हैं, जिससे बाद में मशीनिंग करना और भी मुश्किल हो जाता है।
सुरक्षित सामग्री
कटाई शुरू करने से पहले, बेंच प्लायर्स, सी-आकार के प्लायर्स, विशेष फिक्स्चर या चुंबकीय चक जैसे उपकरणों का उपयोग करके धातु की शीट को वर्किंग प्लेटफॉर्म पर मजबूती से स्थिर करना आवश्यक है। यह कदम काटने के बल के दौरान शीट को हिलने, कंपन करने या पलटने से पूरी तरह रोकता है, जिससे कटाई के आयामों की सटीकता सुनिश्चित होती है।
इससे भी महत्वपूर्ण बात यह है कि स्थिर क्लैम्पिंग, शीट की अचानक गति के कारण होने वाले टूल पाथ विचलन और वर्कपीस के बाहर निकलने जैसे खतरों को प्रभावी ढंग से रोक सकती है, जिससे कई संभावित यांत्रिक चोटों के जोखिम मूल रूप से समाप्त हो जाते हैं।
उपकरणों का सही ढंग से संचालन करें
सभी पावर टूल्स और सीएनसी उपकरणों के प्रति अत्यधिक सतर्कता बरतनी चाहिए। किसी भी उपकरण को चालू करने से पहले, जांच लें कि उसका पावर कॉर्ड, स्विच और सुरक्षात्मक कवर सही सलामत हैं। संचालन के दौरान, पूरी तरह से एकाग्र रहना और संचालन प्रक्रियाओं का सख्ती से पालन करना आवश्यक है।
चलते हुए पुर्जों और कटिंग हेड से हाथ दूर रखें। काम पूरा करने, कोई भी समायोजन या सफाई करने से पहले, सुनिश्चित करें कि उपकरण पूरी तरह से बंद है और चल नहीं रहा है।
NOBLE की शीट मेटल कटिंग सेवा क्यों चुनें?
शीट मेटल कटिंग के क्षेत्र में वर्षों के व्यापक अनुभव के साथ, नोबल अपने ग्राहकों को बेजोड़ उच्च परिशुद्धता वाले शीट मेटल कटिंग पार्ट्स प्रदान करता है। मिनटों में कोटेशन प्राप्त करें और कुछ ही दिनों में पार्ट्स पाएं।
नोबल की शीट मेटल कटिंग सेवाएं लेजर और वॉटरजेट तकनीकों का उपयोग करके लगभग किसी भी सामग्री को काट सकती हैं। नोबल किसी भी परियोजना के लिए एक ही स्थान पर सभी समाधान प्रदान करता है, जिसमें तत्काल कोटेशन, विभिन्न प्रकार की सामग्रियां और शीट मेटल कटिंग प्रक्रिया के कई विकल्प शामिल हैं।
नोबल प्रोटोटाइप डिजाइन से लेकर उत्पादन तक, आपकी विश्वसनीय वन-स्टॉप कस्टम मैन्युफैक्चरिंग सॉल्यूशन है, जिसमें विशाल विनिर्माण संसाधन, उपयुक्त तकनीक, सुव्यवस्थित प्रक्रिया, विशेषज्ञ मार्गदर्शन और एक उत्तम गुणवत्ता निरीक्षण प्रक्रिया शामिल है, ताकि आपके विचारों को वास्तविकता में बदला जा सके।
अक्सर पूछे जाने वाले प्रश्न
शीट मेटल काटने की सबसे सटीक विधि कौन सी है?
लेजर कटिंग, विशेष रूप से फाइबर लेजर कटिंग, शीट मेटल के लिए सबसे सटीक विधि मानी जाती है। यह ±0.1 मिमी जितनी सटीक टॉलरेंस प्राप्त कर सकती है और न्यूनतम हीट-अफेक्टेड ज़ोन के साथ बेहद साफ, बर्र-मुक्त किनारे तैयार करती है। यह इसे जटिल आकृतियों और पेचीदा डिज़ाइनों के लिए आदर्श बनाती है जहाँ उच्च सटीकता अत्यंत महत्वपूर्ण है।
लेजर कटर कितनी मोटाई की धातु की शीट काट सकता है?
अधिकतम मोटाई लेजर की शक्ति और सामग्री के प्रकार पर निर्भर करती है। एक सामान्य उच्च-शक्ति वाला औद्योगिक फाइबर लेजर लगभग 25 मिमी तक माइल्ड स्टील, 20 मिमी तक स्टेनलेस स्टील और 12 मिमी तक एल्युमीनियम को काट सकता है। हालांकि, पतली सामग्रियों (15-20 मिमी से कम) पर इष्टतम गति और कटाई की गुणवत्ता के लिए, लेजर प्लाज्मा या ज्वाला कटिंग की तुलना में कहीं अधिक प्रभावी होते हैं।
क्या लेजर कटिंग प्लाज्मा कटिंग से अधिक महंगी है?
यह उपयोग पर निर्भर करता है। लेजर कटिंग में शुरुआती उपकरण लागत अधिक होती है और गैस व रखरखाव के कारण प्रति घंटे परिचालन लागत भी अधिक हो सकती है। हालांकि, पतली से मध्यम मोटाई वाली सामग्रियों के लिए, इसकी बेहतर गति, सटीकता और कम द्वितीयक फिनिशिंग की आवश्यकता इसे कुल मिलाकर अधिक लागत प्रभावी बना सकती है। प्लाज्मा आमतौर पर मोटी संरचनात्मक इस्पात की कटिंग के लिए एक बेहतर किफायती विकल्प है, जहां अत्यधिक सटीकता मुख्य चिंता का विषय नहीं है।
क्या वाटरजेट से एल्युमिनियम को काटा जा सकता है?
बिल्कुल। एल्युमीनियम काटने के लिए वॉटरजेट कटिंग एक बेहतरीन विकल्प है। यह एक कोल्ड कटिंग प्रक्रिया है, जिसमें ऊष्मा का प्रयोग नहीं होता, जिसका अर्थ है कि इसमें कोई हीट-अफेक्टेड ज़ोन नहीं बनता जो सामग्री के गुणों को बदल सके या उसमें विकृति पैदा कर सके, खासकर ऊष्मा-संवेदनशील एल्युमीनियम मिश्र धातुओं में। यह बाज़ार में उपलब्ध किसी भी मोटाई के एल्युमीनियम को आसानी से काट सकता है।
लेजर कटर अधिकतम कितनी मोटाई को काट सकता है?
अधिकतम मोटाई लेजर की शक्ति और सामग्री पर निर्भर करती है। एक उच्च-शक्ति वाला औद्योगिक फाइबर लेजर आमतौर पर निम्नलिखित को काट सकता है:
- माइल्ड स्टील: 25-30 मिमी तक
- स्टेनलेस स्टील: 20-25 मिमी तक
- एल्युमिनियम: 12-15 मिमी तक
इन मोटाईयों से अधिक के लिए, प्लाज्मा या वॉटरजेट कटिंग अक्सर अधिक कुशल और प्रभावी होती है।







