

सर्जिकल रोबोट का कोई पुर्जा खराब हो जाता है और मरीज घायल हो जाता है। यही इस क्षेत्र में हर निर्णय के पीछे की असली समस्या है। सटीकता, जैव अनुकूलता और नियामक अनुपालन केवल बड़े-बड़े विचार नहीं हैं - ये तय करते हैं कि सर्जरी सफल होगी या नहीं।
बाजार इस दबाव को दर्शाता है। ग्रैंड व्यू रिसर्च का कहना है कि वैश्विक सर्जिकल रोबोटिक्स उद्योग 2025 में 14.1 बिलियन अमेरिकी डॉलर का था, जो 2033 तक 14.9% की वार्षिक वृद्धि दर से बढ़ रहा है। टुवर्ड्स हेल्थकेयर भी इसी तरह की गति की रिपोर्ट करता है: 2025 में 13.79 बिलियन अमेरिकी डॉलर और 2035 तक 16.54% की वार्षिक वृद्धि दर।
| स्रोत | बाजार का आकार 2025 | सीएजीआर |
| ग्रैंड व्यू रिसर्च | यूएस $ 14.1 अरब | 14.9% (2026–2033) |
| स्वास्थ्य सेवा की ओर | यूएस $ 13.79 अरब | 16.54% (2026–2035) |
इंजीनियरों और खरीद टीमों के सामने एक कठिन चुनौती है। उन्हें सर्जिकल रोबोट के पुर्जों के लिए निर्माण प्रक्रियाओं, सामग्री के चयन और सहनशीलता संबंधी आवश्यकताओं को सख्त चिकित्सा मानकों के अनुरूप संतुलित करना होगा। सर्जिकल रोबोट के किसी भी पुर्जे के संबंध में एक गलत निर्णय पूरे सिस्टम को खतरे में डाल सकता है।
सर्जिकल रोबोट के पुर्जों के लिए मशीनिंग प्रक्रियाएँ
सही विधि का चुनाव यह निर्धारित करता है कि सर्जिकल रोबोट का कोई पुर्जा डिज़ाइन के अनुसार काम करेगा या नहीं। सर्जिकल रोबोट के पुर्जों के निर्माण के लिए यह विनिर्माण प्रक्रिया ही महत्वपूर्ण है, जिससे सर्जरी के लिए आवश्यक सटीकता प्राप्त होती है।
पांच-अक्ष सीएनसी मशीनिंग
ज्यामितीय सटीकता
एक पांच-अक्षीय सीएनसी मशीन एक ही सेटअप में कई कोणों से एक पुर्जे को काटती है। यह एकल सेटअप शल्य चिकित्सा-स्तर के निर्माण के लिए महत्वपूर्ण है। पुर्जा एक ही संदर्भ प्रणाली में रहता है, इसलिए संरेखण त्रुटियां जमा नहीं होतीं। चिकित्सा रोबोटों के लिए, इसका मतलब है कि जटिल आकृतियाँ सीएडी मॉडल के अनुरूप बनी रहती हैं। सॉफ्टवेयर अभिविन्यास परिवर्तनों को नियंत्रित करता है, जिससे सहनशीलता में वृद्धि कम होती है। एक निर्माता का कहना है कि वे शल्य चिकित्सा रोबोट के पुर्जों के लिए ±0.020 मिमी जितनी सटीक सहनशीलता बनाए रख सकते हैं। सटीकता का यह स्तर तब मायने रखता है जब कोई घटक रोगी के अंदर किसी उपकरण को नियंत्रित करता है। इन पुर्जों को हर बार एक समान गुणवत्ता प्रदान करनी चाहिए।
सतह खत्म नियंत्रण
सतह की फिनिशिंग भी उतनी ही महत्वपूर्ण है। चिकित्सा उपकरण की खुरदरी सतह घर्षण पैदा कर सकती है या उसमें बैक्टीरिया जमा हो सकते हैं। पांच-अक्षीय मशीनिंग इस समस्या को हल करती है, क्योंकि इसमें काटने वाले उपकरण को हर सतह के लिए सर्वोत्तम कोण पर रखा जाता है। उपकरण घुमावदार सतहों पर सुचारू रूप से चलता है। इससे कटाई साफ होती है और उपकरण का जीवनकाल बढ़ता है। चिकित्सा रोबोटों में, अच्छी सतह फिनिशिंग से अतिरिक्त काम कम हो जाता है।
ईडीएम और वायर ईडीएम
कठोर सामग्री
वायर ईडीएम कठोर सामग्रियों से बने पुर्जों के लिए एक स्पष्ट लाभ प्रदान करता है। यह किसी भी चालक धातु को काट सकता है, चाहे वह कितनी भी कठोर क्यों न हो। इसमें कठोर 400 सीरीज स्टेनलेस स्टील, ग्रेड 420 से 440 तक शामिल हैं, जिनकी चिकित्सा उपकरणों को अक्सर आवश्यकता होती है। टंगस्टन और मोलिब्डेनम भी आसानी से कट जाते हैं। तार कभी भी वर्कपीस को स्पर्श नहीं करता है, इसलिए पतले खंडों को मोड़ने के लिए कोई उपकरण दबाव नहीं होता है। यह उन विशेष विनिर्माण प्रक्रियाओं में से एक है जो कठोर सामग्रियों को चिकित्सा रोबोटों के लिए काम करने योग्य बनाती है।
फाइन फीचर कटिंग
बारीक आकृतियों के लिए वायर EDM बेहतरीन काम करता है। यह कम त्रिज्या के साथ तीखे कोने बनाता है। यह लंबे, सटीक छेद बनाता है जो अन्य तरीकों से संभव नहीं हैं। काटने के बाद कोई खुरदरापन या औजार के निशान नहीं रहते। सतह की फिनिशिंग 3 माइक्रोइंच Ra तक हो सकती है। धीमी गति के साथ, सहनशीलता ±0.0002 इंच तक पहुंच सकती है। उच्च परिशुद्धता वाले मेडिकल रोबोट पुर्जों के लिए विनिर्माण की यह सटीकता अत्यंत महत्वपूर्ण है। जटिल आकृतियों या छोटे संरेखण छेदों वाले पुर्जों को इस विधि से लाभ होता है। यहां सटीकता सीधे रोगी की सुरक्षा को प्रभावित करती है।
स्विस मशीनिंग और लेजर प्रक्रियाएं
छोटे जटिल घटक
छोटे और बारीक पुर्जों के लिए स्विस मशीनिंग सबसे अच्छा विकल्प है। मेडिकल रोबोटों को अक्सर रोबोटिक आर्म के अंदर छोटे शाफ्ट, पिन या कनेक्टर की आवश्यकता होती है। स्विस लेथ मशीनें गाइड बुशिंग के माध्यम से बार स्टॉक को फीड करती हैं और कटिंग पॉइंट पर ही मटेरियल को सपोर्ट देती हैं। इससे मशीन लंबे और पतले पुर्जों पर सटीक टॉलरेंस बनाए रख पाती है। अधिक मात्रा में उत्पादन के लिए स्विस मशीनिंग कुशल और तेज़ है।
सूक्ष्म पैमाने पर लेजर कटिंग और वेल्डिंग
लेजर प्रक्रिया से ऐसे छोटे पुर्जों को भी काटा जा सकता है जो सामान्य औजारों से संभव नहीं होते। एक केंद्रित किरण पतली धातुओं, नलिकाओं और प्लास्टिक को न्यूनतम ऊष्मा प्रसार के साथ काटती है। किनारों पर सतह चिकनी रहती है और ऊष्मा से प्रभावित क्षेत्र छोटा होता है। लेजर वेल्डिंग से छोटे घटकों को बिना वजन बढ़ाए जोड़ा जा सकता है। ये सर्जिकल रोबोट के पुर्जे छोटे और कम आक्रामक उपकरणों की ओर बढ़ते रुझान का समर्थन करते हैं।
प्रोटोटाइप और जटिल ज्यामितियों के लिए एडिटिव मैन्युफैक्चरिंग
सर्जिकल रोबोट निर्माण में 3D प्रिंटिंग की अहम भूमिका होती है। यह प्रोटोटाइप और जटिल आकृतियों को संभालने में सक्षम है, जिन्हें मशीनिंग द्वारा बनाना बहुत महंगा पड़ता है। इंजीनियर उत्पादन शुरू करने से पहले प्रिंटेड पार्ट्स के साथ डिज़ाइन का परीक्षण करते हैं। यह निर्माण तकनीक जटिल आकृतियों को प्रमाणित करने में सहायक होती है। कुछ प्राकृतिक आकृतियों वाले अंतिम उपयोग के पुर्जे भी इस तकनीक से लाभान्वित होते हैं। सटीक मशीनिंग कार्यों के लिए, 3D प्रिंटिंग लगभग सटीक आकृतियाँ बनाती है जिन्हें अंतिम टॉलरेंस के लिए CNC में भेजा जाता है। इस तरह से निर्मित मेडिकल रोबोट के पुर्जे डिज़ाइन की स्वतंत्रता और सटीकता का बेहतरीन संयोजन प्रदान करते हैं। यहाँ उपयोग की जाने वाली सामग्री भी चिकित्सा मानकों के अनुरूप होनी चाहिए।
सर्जिकल रोबोट निर्माण में एडिटिव और शीट मेटल
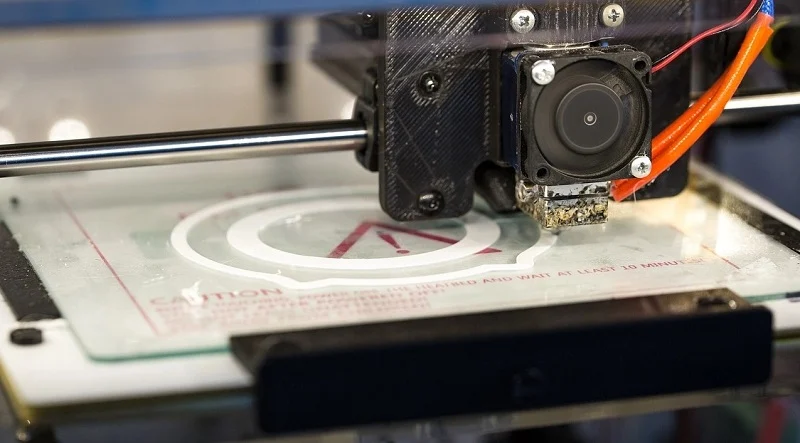
सर्जिकल रोबोट के पुर्जों के लिए 3डी प्रिंटिंग
तिव्र प्रतिकृति
जब आप किसी टूल के डिज़ाइन में लगातार बदलाव करते हैं, तो गति बहुत ज़रूरी होती है। 3D प्रिंटिंग से इंजीनियर कुछ ही दिनों में असली पार्ट को हाथ में लेकर देख सकते हैं, हफ़्तों में नहीं। इस त्वरित प्रतिक्रिया से महंगे टूल बनने से पहले ही डिज़ाइन संबंधी समस्याओं का पता चल जाता है। सर्जिकल रोबोट के पार्ट्स के लिए, प्रिंटेड प्रोटोटाइप से शुरुआती दौर में ही फिटिंग और बनावट की जाँच की जा सकती है। प्रिंटेड प्रोटोटाइप अंतिम मशीनीकृत पार्ट्स की जगह नहीं लेते — वे बस उन्हें बनाने की प्रक्रिया को ज़्यादा सुरक्षित बनाते हैं।
जटिल ज्यामिति
कुछ आकृतियों को घूमने वाले औजार से काटना लगभग असंभव होता है। 3डी प्रिंटिंग उन्हें परत दर परत बनाती है। इससे आंतरिक चैनल, जालीदार संरचनाएं और सुडौल वक्र बनाना संभव हो जाता है। वास्तव में, यह डिज़ाइन स्वतंत्रता चिकित्सा रोबोटों को कठोरता खोए बिना वजन कम करने में मदद करती है। इसी 3डी प्रिंटिंग प्रक्रिया से लगभग तैयार आकृतियाँ भी बनती हैं जिन्हें बाद में अंतिम परिशुद्धता के लिए सीएनसी में भेजा जाता है।
शीट धातु निर्माण
लेजर कटिंग और बेंडिंग
सर्जिकल रोबोट के हर पुर्जे को माइक्रोन-स्तर की सटीकता की आवश्यकता नहीं होती है। फ्रेम, ब्रैकेट और माउंटिंग प्लेट अक्सर सपाट शीट से शुरू होते हैं। एक लेजर द्वारा रूपरेखा काटी जाती है, फिर एक प्रेस ब्रेक द्वारा इसे आकार दिया जाता है। यह निर्माण प्रक्रिया तेज़ और बड़े पैमाने पर दोहराई जा सकती है। इससे सर्जिकल रोबोट के बड़े संरचनात्मक भागों की लागत कम रहती है।
फ्रेम और चेसिस के लिए वेल्डिंग
मोड़ने के बाद, उन टुकड़ों को जोड़ा जाता है। पतले फ्रेम के लिए TIG वेल्डिंग और स्पॉट वेल्डिंग दोनों ही कारगर हैं। एक मजबूत चेसिस सर्जरी के दौरान आर्म को स्थिर रखता है, इसलिए वेल्ड की गुणवत्ता सीधे प्रदर्शन को प्रभावित करती है। फिक्स्चर वेल्डिंग के दौरान अलाइनमेंट बनाए रखते हैं, जिससे समग्र ज्यामिति सुरक्षित रहती है। महत्वपूर्ण असेंबली के लिए वेल्डिंग के बाद स्ट्रेस रिलीफ की आवश्यकता हो सकती है।
एल्युमीनियम और स्टील की ढलाई
संरचनात्मक धातु के पुर्जे
ढलाई प्रक्रिया में पिघली हुई धातु को सांचे में डालकर आकार दिया जाता है। यह आधार और जोड़ आवरण जैसे भारी संरचनात्मक भागों के लिए उपयुक्त है। एल्युमीनियम हल्का होता है और जंग प्रतिरोधी होता है। स्टील मजबूत होता है और भारी भार सहन कर सकता है। दोनों ही धातुएं डिजाइनरों को पसलियों और उभारों को बनाने की स्वतंत्रता देती हैं, जिन्हें ठोस धातु से मशीनिंग करके बनाना महंगा पड़ सकता है।
लागत प्रभावी उत्पादन
टूलिंग में शुरुआती लागत आती है, इसलिए अधिक मात्रा में उत्पादन करने पर कास्टिंग फायदेमंद साबित होती है। मात्रा बढ़ने पर प्रति पार्ट लागत कम हो जाती है। यही कारण है कि नियमित उत्पादन में मेडिकल रोबोट के पुर्जों के लिए कास्टिंग एक उपयुक्त विकल्प है। इसके बाद, मशीनिंग द्वारा महत्वपूर्ण सतहों को अंतिम रूप दिया जाता है। कास्टिंग और मशीनिंग का यह मिश्रण सर्जिकल कार्य की सटीक सहनशीलता के साथ लागत को संतुलित करता है।
सर्जिकल रोबोट के पुर्जों के लिए डिजाइन संबंधी विचार
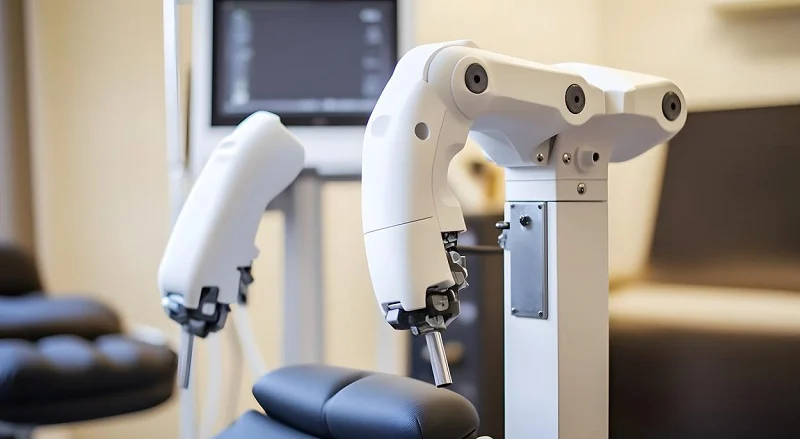
न्यूनतम आक्रामक डिजाइन
लघुकरण और अभिव्यक्ति
न्यूनतम चीर-फाड़ वाले काम के लिए छोटे पुर्जे बेहद ज़रूरी हैं। सर्जिकल रोबोट के पुर्जे छोटे लेकिन मज़बूत होने चाहिए। इनमें तरल पदार्थ, ऑप्टिक्स या केबल के लिए आंतरिक चैनल होने चाहिए। सीएनसी माइक्रो-मशीनिंग से यह संभव हो पाता है। जोड़ों की गतिशीलता से काम और भी जटिल हो जाता है। सटीक अलाइनमेंट वाले प्रेसिजन गियरबॉक्स और बेयरिंग हाउसिंग बैकलैश को कम करते हैं। इससे पोजीशनिंग को दोहराया जा सकता है, जो मास्टर-स्लेव सिस्टम में हैप्टिक फीडबैक के लिए महत्वपूर्ण है।
मेडिकल रोबोट 360 डिग्री घूम सकते हैं और प्राकृतिक हाथों की गतिविधियों की नकल कर सकते हैं, वो भी कम कंपन के साथ। यह क्षमता शरीर के अंदर तंग जगहों में काम करने में मददगार होती है। केबल से चलने वाले लचीले उपकरण लीवर-आर्म सिस्टम की जगह लेते हैं, जिससे गति शरीर के अंदर ही होती है। लगभग 110 माइक्रोन चौड़े एक्चुएशन केबल को केवल 40 माइक्रोन चौड़े चैनलों से होकर गुजरना पड़ता है। इसके लिए सटीक एंकरिंग और कम जगह की आवश्यकता होती है।
बंध्याकरण अनुकूलता
प्रत्येक भाग को बार-बार स्टरलाइज़ेशन की प्रक्रिया को बिना टूटे सहन करना चाहिए। स्टीम ऑटोक्लेव, गामा विकिरण और वीएचपी (VHP) इसके सामान्य तरीके हैं। सही सामग्री का चुनाव महत्वपूर्ण है। टाइटेनियम, पीईईके और 316एलवीएम स्टेनलेस स्टील इन परिस्थितियों में अच्छा प्रदर्शन करते हैं। ऑटोक्लेव-प्रतिरोधी थ्रेडेड कपलिंग और स्लाइडिंग सतहों के लिए Ra ≤0.2 μm वाले सतही फिनिश भी सहायक होते हैं। जैव अनुकूलता सीधे तौर पर संबंधित है। गर्मी या रसायनों के संपर्क में आने पर खराब होने वाला भाग रोगी में कण छोड़ सकता है।
संरचनात्मक अखंडता
भार वहन करने वाले घटक
मेडिकल रोबोट के भार वहन करने वाले हिस्सों को मजबूत बलों को सहन करना पड़ता है। क्रॉस रोलर बेयरिंग एक साथ रेडियल, एक्सियल और मोमेंट लोड को संभालते हैं। ये आर्म जॉइंट्स और रोटेटिंग बेस को बेहतरीन मजबूती प्रदान करते हैं। पतले सेक्शन वाले बेयरिंग कई दिशाओं से भार सहन करते हुए वजन कम करते हैं। व्यवहार में, आपके द्वारा चुने गए बेयरिंग का प्रकार पूरे आर्म के डिज़ाइन को निर्धारित करता है। मिनिएचर स्टेनलेस स्टील बेयरिंग कैथेटर ड्राइव और एंडोस्कोप आर्टिकुलेशन में अच्छा काम करते हैं।
थकान प्रतिरोध
बार-बार लोड पड़ने से समय के साथ पुर्जे घिस जाते हैं। थकान परीक्षण आमतौर पर वास्तविक उपयोग के अनुरूप भार पर 5-10 मिलियन चक्रों तक किया जाता है। फोर्ज किए गए पुर्जे थकान का बेहतर प्रतिरोध करते हैं क्योंकि कणों का प्रवाह पुर्जे के आकार के अनुरूप होता है। फोर्ज किया हुआ हिप स्टेम ढले हुए या मशीनीकृत स्टेम की तुलना में अधिक समय तक चलता है। विशेष प्रकार का स्टेनलेस स्टील कम लागत में उच्च शक्ति प्रदान करता है। पूर्ण सिरेमिक बियरिंग जंग प्रतिरोधी होते हैं और उन्हें स्नेहन की आवश्यकता नहीं होती है, जिससे वे एमआरआई-संगत चिकित्सा रोबोटों के लिए उपयुक्त होते हैं।
विनिर्माण के लिए डिजाइन
सहनशीलता स्टैक-अप विश्लेषण
टॉलरेंस स्टैक-अप यह निर्धारित करता है कि असेंबली काम करेगी या नहीं। छोटे-छोटे त्रुटियाँ आपस में जुड़ने वाले भागों में जमा होती जाती हैं। पाँच-अक्षीय मशीन पर एक ही सेटअप स्टैकिंग को कम करता है क्योंकि भाग एक ही संदर्भ फ्रेम में रहता है। डिज़ाइनरों को सबसे खराब स्थिति और सांख्यिकीय स्टैक का मॉडल पहले ही बना लेना चाहिए। इससे टूलिंग काटने से पहले ही समस्याओं का पता चल जाता है।
सुविधा अभिगम्यता
औजारों का हर हिस्से तक पहुंचना जरूरी है। गहरे खांचे, अंडरकट और आंतरिक चैनल कटर को रोक सकते हैं या निशान छोड़ सकते हैं। स्विस मशीनिंग छोटे और जटिल पुर्जों के लिए कारगर है। वायर ईडीएम से बिना बर्र के तीखे कोने और लंबे सटीक छेद बनाए जा सकते हैं। जो डिज़ाइनर औजारों की पहुंच की योजना पहले से बना लेते हैं, वे अतिरिक्त चरणों से बचते हैं और उच्च गुणवत्ता बनाए रखते हैं।
सर्जिकल रोबोट के पुर्जों के लिए सामग्री
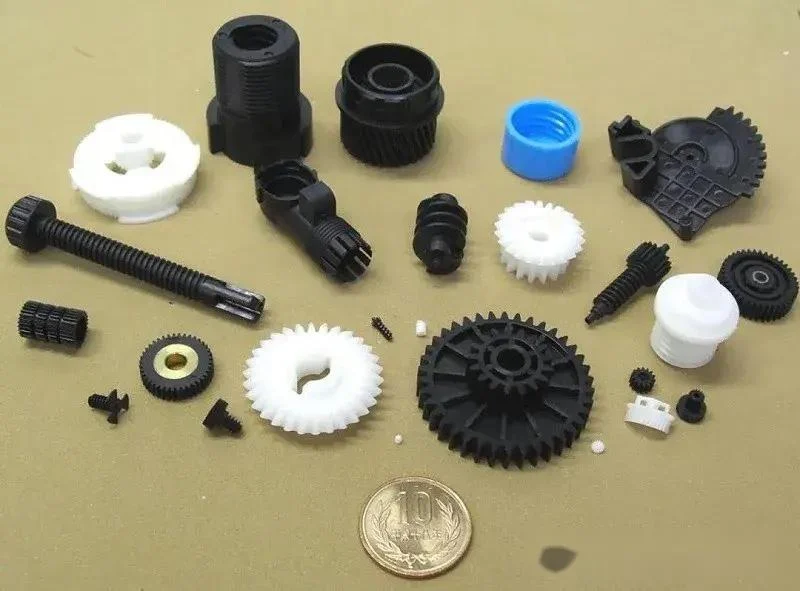
आप जिस सामग्री का चयन करते हैं, वही यह निर्धारित करती है कि शरीर के भीतर, गर्मी में और हजारों चक्रों के बाद कोई अंग कैसे काम करेगा। गलत सामग्री का चयन करने पर समस्या सर्जरी के दौरान सामने आ जाती है। इसीलिए जैव अनुकूलता, यांत्रिक आवश्यकताएं और नसबंदी, ये सभी चीजें एक साथ मायने रखती हैं।
मेटल्स
टाइटेनियम मिश्र
शरीर के अंदर जाने वाले या भारी भार उठाने वाले अंगों के लिए टाइटेनियम सबसे अच्छा विकल्प है। इसकी TiO2 सतह हड्डियों को बीच में नरम ऊतकों के बिना सीधे इस पर बढ़ने में मदद करती है। ऑक्साइड परत शरीर के तरल पदार्थों में स्थिर रहती है, इसलिए दशकों तक धातु आयन मुश्किल से ही बाहर निकलते हैं। Ti-6Al-4V की तन्यता शक्ति 895–1,100 MPa और विशिष्ट शक्ति 202–248 MPa·cm³/g है। यह स्टील जितना मजबूत है, लेकिन लगभग 45% हल्का है। टाइटेनियम हड्डी से 4-5 गुना अधिक कठोर है, जबकि स्टेनलेस स्टील लगभग 10 गुना अधिक कठोर है। यह करीबी समानता आसपास के ऊतकों पर कम दबाव डालती है। इन्हीं कारणों से दा विंची सर्जिकल सिस्टम जैसे मेडिकल रोबोट अक्सर टाइटेनियम का उपयोग करते हैं।
स्टेनलेस स्टील ग्रेड
कम लागत में कई शल्य चिकित्सा कार्यों के लिए स्टेनलेस स्टील उपयुक्त है। ग्रेड 316L जंग प्रतिरोधक क्षमता रखता है और कई ऑटोक्लेव चक्रों को सहन कर सकता है, इसलिए यह औजारों, सुइयों और गैर-प्रत्यारोपित भागों के लिए आम है। इसकी तन्यता शक्ति 485–580 MPa है और 10⁷ चक्रों पर इसकी थकान सहनशीलता 200–250 MPa है। 316LVM प्रकार अल्पकालिक प्रत्यारोपणों के लिए जंग प्रतिरोधक क्षमता और भी अधिक है। स्टेनलेस स्टील हड्डी से लगभग 10 गुना अधिक कठोर होता है, इसलिए यह हड्डी के संपर्क वाले भागों की तुलना में कठोर संरचनात्मक भागों के लिए बेहतर है। जोड़ों के आवरणों और घूर्णनशील कनेक्टर्स के लिए, जो निरंतर तनाव का सामना करते हैं, स्टेनलेस स्टील और टाइटेनियम दोनों ही एल्यूमीनियम से थकान प्रतिरोध में बेहतर हैं।
एल्यूमिनियम मिश्र धातु
7075-T6 जैसी एल्युमीनियम मिश्रधातुएं कम वजन में उच्च विशिष्ट सामर्थ्य (203 MPa·cm³/g) प्रदान करती हैं। तन्यता सामर्थ्य 570 MPa तक पहुंच जाती है। लेकिन विषाक्तता संबंधी चिंताओं के कारण एल्युमीनियम का उपयोग शरीर के अंदर अधिकतर नहीं किया जाता है। यह बाहरी ब्रेसेस और गैर-महत्वपूर्ण हार्डवेयर में पाया जा सकता है। चिकित्सा क्षेत्र में, एल्युमीनियम का बाहरी उपयोग ठीक है, लेकिन इसमें गड्ढे पड़ सकते हैं और सुरक्षात्मक कोटिंग की आवश्यकता होती है। सर्जिकल रोबोट के उन हिस्सों के लिए जो ऊतकों को कभी नहीं छूते, यह एक उपयोगी विकल्प बना रहता है।
प्लास्टिक
पीईईके और पीईआई
सर्जिकल रोबोटों में भार वहन करने वाले भागों के लिए PEEK सबसे अच्छा पॉलिमर है। यह 134°C पर 3,000 से अधिक नसबंदी चक्रों को सहन कर सकता है, इसका प्रत्यास्थता मापांक मानव हड्डी के लगभग बराबर है, और यह एक्स-रे को अवरुद्ध नहीं करता है। इसकी विकिरण पारदर्शिता सर्जरी के दौरान इमेजिंग में सहायक होती है। PEI (अल्टेम) भाप, गामा और EtO के साथ सैकड़ों चक्रों को सहन कर सकता है। PPSU (रेडेल) 134°C पर 1,000 से अधिक ऑटोक्लेव चक्रों तक चलता है, लेकिन PEEK की तुलना में इसकी रासायनिक प्रतिरोधक क्षमता सीमित है। ये उच्च-प्रदर्शन वाले पॉलिमर ISO 10993-1 को पूरा करते हैं, जो जोखिम-आधारित जैव-अनुकूलता मानक है और इसने पुराने USP क्लास VI नियमों का स्थान लिया है।
पीटीएफई और फ्लोरोपॉलिमर
PTFE रासायनिक रूप से निष्क्रिय और अत्यधिक जैव-अनुकूल है। यह EtO और गामा विकिरण का प्रतिरोध करता है, लेकिन उच्च तापमान पर नसबंदी के दौरान विघटित हो सकता है। कम घर्षण के कारण यह बियरिंग, सील और कैथेटर लाइनिंग के लिए उपयुक्त है। हालांकि, इसकी एक कमी यह है कि भार पड़ने पर यह खिसक जाता है और इसे जोड़ना कठिन होता है। अन्य पॉलिमर विशिष्ट भूमिकाएँ निभाते हैं। पॉलीकार्बोनेट पारदर्शी आवरणों के लिए उपयुक्त है जिन्हें केवल कुछ नसबंदी चक्रों की आवश्यकता होती है। नायलॉन कम भार वाले उपयोगों में बियरिंग और गियर के लिए उपयुक्त है। एसिटल (POM) सटीक गियर और स्लाइडिंग भागों के लिए उपयुक्त है। सिलिकॉन इलास्टोमर नरम रोबोटिक एक्चुएटर्स और लचीले जोड़ों के लिए उपयुक्त हैं जो शरीर के लिए सुरक्षित हैं। प्रत्येक विकल्प भाग के कार्य और नसबंदी के जोखिम से जुड़ा होता है।
मिट्टी के पात्र
एल्यूमिना और ज़िरकोनिया
एल्यूमिना और ज़िरकोनिया सिरेमिक उत्कृष्ट घिसाव प्रतिरोध और कठोरता प्रदान करते हैं। ये जंग प्रतिरोधी होते हैं और कई बार स्टेरिलाइज़ेशन के बाद भी अपना आकार बनाए रखते हैं। ज़िरकोनिया एल्यूमिना से अधिक मजबूत होता है, इसलिए यह गतिशील भार वहन करने वाली सतहों के लिए बेहतर है। एल्यूमिना उन जगहों के लिए सबसे उपयुक्त है जहाँ कठोरता और रासायनिक स्थिरता सबसे अधिक मायने रखती है। ये दोनों सामग्रियाँ बेयरिंग सतहों और सटीक पुर्जों में उपयोग की जाती हैं जहाँ धातु के घिसाव वाले पुर्जे अस्वीकार्य होते हैं।
जैव अनुकूलता और घिसाव प्रतिरोध
सिरेमिक प्राकृतिक रूप से शरीर के लिए सुरक्षित होते हैं और धातु आयन नहीं छोड़ते। यही कारण है कि ये लंबे समय तक इस्तेमाल होने वाले सर्जिकल रोबोट के प्रत्यारोपित पुर्जों के लिए आकर्षक विकल्प हैं। घिसाव प्रतिरोध क्षमता के कारण ये पुर्जे बार-बार उपयोग में आने पर भी लंबे समय तक चलते हैं। हालांकि, इनकी एक खामी यह है कि ये भंगुर होते हैं। तनाव बिंदुओं के आसपास सावधानीपूर्वक डिजाइन की आवश्यकता होती है। व्यावहारिक दृष्टि से, सिरेमिक सबसे अच्छा तब काम करते हैं जब इन्हें लचीले माउंटिंग के साथ जोड़ा जाता है जो झटके को अवशोषित कर लेते हैं।
सामग्री का चयन और प्रमाणीकरण सीधे तौर पर सामग्री के गुणों और प्रदर्शन से जुड़े होते हैं। प्रत्येक चयन में जैव अनुकूलता, नसबंदी अनुकूलता, निर्माण क्षमता, नियामक आवश्यकताओं और आपूर्ति श्रृंखला स्थिरता का ध्यान रखना आवश्यक है। सर्जिकल रोबोट के पुर्जों के लिए यही संपूर्ण परिदृश्य है।
सर्जिकल रोबोट के पुर्जों के लिए सहनशीलता और सतह की गुणवत्ता
आयामी सहनशीलता
क्रिटिकल फ़ीचर टॉलरेंस
आपके द्वारा चुनी गई सहनशीलता (टॉलरेंस) यह निर्धारित करती है कि सर्जिकल रोबोट का कोई भाग हर बार एक ही दिशा में गति करेगा या सर्जरी के दौरान उसमें विचलन होगा। चिकित्सा उपकरणों के लिए, सामान्य आकार सहनशीलता ±0.025 मिमी से ±0.127 मिमी तक होती है। गतिशील जोड़ों और आपस में जुड़ने वाली सतहों के लिए यह आधार सीमा और भी सख्त हो जाती है।
| परिशुद्धता स्तर | सामान्य सहनशीलता सीमा |
| मानक मशीनिंग | ±0.005″ (0.13 मिमी) |
| प्रेसिजन मशीनिंग | ±0.001″ से ±0.002″ (0.025–0.051 मिमी) |
| उच्च परिशुद्धता (रीम्ड छेद) | ±0.0005″ (0.013 मिमी) |
| अल्ट्रा परिशुद्धता | ±0.0002″ (0.005 मिमी) |
सर्जिकल रोबोट के पुर्जों को आमतौर पर उच्च से अति-सटीकता की आवश्यकता होती है। इससे गति सुरक्षित और दोहराने योग्य बनी रहती है। अति-सटीकता वाले कार्य के लिए विशेष उपकरणों की आवश्यकता होती है, इसलिए यह अधिक महंगा और अधिक समय लेने वाला होता है।
जीडी एंड टी और निरीक्षण
जीडी एंड टी (GD&T) किसी पार्ट के कार्य को मापने योग्य संख्याओं में बदल देता है। मैक्सिमम मटेरियल कंडीशन (MMC) के साथ पोजीशन टॉलरेंस, MMC से दूर जाने पर अतिरिक्त टॉलरेंस प्रदान करता है। इससे यह सुनिश्चित होता है कि पार्ट आपस में ठीक से फिट हों और निर्माण लागत कम हो। ट्रू पोजीशन जैसे लोकेशन कंट्रोल, गोलाकार टॉलरेंस ज़ोन बनाते हैं, जो आयताकार कोऑर्डिनेट टॉलरेंसिंग से बेहतर काम करते हैं। परपेंडिक्युलैरिटी और एंगुलैरिटी जैसे ओरिएंटेशन कंट्रोल, असेंबली इंटरफेस पर समकोण बनाए रखते हैं। मटेरियल कंडीशन मॉडिफायर (MMC, LMC, RFS) वास्तविक फीचर आकार के साथ ज्यामितीय टॉलरेंस को बदलने की अनुमति देते हैं। ये उपकरण सीधे तौर पर सुनिश्चित करते हैं कि पिवट पॉइंट, माउंटिंग होल और मेटिंग सरफेस, रिपीटेबिलिटी, सुरक्षा और असेंबली विश्वसनीयता की आवश्यकताओं को पूरा करते हैं। फिर निरीक्षण CMM और ऑप्टिकल विधियों द्वारा इन आवश्यकताओं की जाँच करता है।
सतही फिनिश आवश्यकताएँ
Ra मान और कार्य
सतह की खुरदरापन किसी हिस्से की सफाई, घर्षण की मात्रा और बायोफिल्म के जोखिम को प्रभावित करती है। अलग-अलग सतहों के लिए अलग-अलग Ra लक्ष्य की आवश्यकता होती है।
| सतह प्रकार | अनुशंसित Ra (µm) | प्रक्रिया |
| शल्य चिकित्सा उपकरण (सफाई योग्यता) | 0.4 - 0.8 | passivation |
| लचीली सतहें (अत्यंत चिकनी) | निर्दिष्ट नहीं | |
| हड्डी के संपर्क क्षेत्र | 3 - 6 | निर्दिष्ट नहीं |
0.8 µm से अधिक Ra वाले सामान्य शल्य चिकित्सा उपकरणों में बायोफिल्म का खतरा होता है और इनका उपयोग नहीं किया जाना चाहिए। इलेक्ट्रोपॉलिशिंग से Ra 30%–50% तक कम हो जाता है, जिससे CNC मशीन से बने स्टेनलेस स्टील के पुर्जों पर यह 0.4–0.8 µm तक पहुँच जाता है। यह छोटे-छोटे बर्र को भी हटाता है और क्रोमियम से भरपूर एक निष्क्रिय परत बनाता है।
पॉलिशिंग और निष्क्रियता
यांत्रिक पॉलिशिंग से Ra का मान थोड़ा कम हो जाता है, लेकिन इससे सूक्ष्म खरोंचें रह सकती हैं। रासायनिक पैसिवेशन से Ra में सुधार किए बिना मुक्त लौह तत्व हट जाता है। इलेक्ट्रोपॉलिशिंग दोनों काम करती है—यह सतह को चिकना करती है और क्रोमियम से भरपूर एक निष्क्रिय परत बनाती है।
ASTM F86-21 धात्विक प्रत्यारोपणों की सतह की तैयारी और अंकन को कवर करता है, जिसमें संदूषकों को हटाने और एक सुरक्षात्मक ऑक्साइड फिल्म बनाने के लिए पैसिवेशन भी शामिल है। सभी पोस्ट-प्रोसेसिंग चरणों के बाद सतह की फिनिश का सत्यापन आवश्यक है — पैसिवेशन सतह की विशेषताओं को बदल देता है।
स्वच्छता और बंध्यीकरण
क्लीनरूम विनिर्माण
क्लीनरूम संचालन में ISO 14644-1 कण सीमा और FDA 21 CFR भाग 820 गुणवत्ता आवश्यकताओं का पालन करना अनिवार्य है। अंतिम नसबंदी से पहले रोगी के सीधे संपर्क में आने वाले घटकों के लिए ISO 7 (श्रेणी 10,000) मानक लागू होता है। वायु परिवर्तन 60-90 घंटे प्रति घन मीटर की दर से होता है, जिसमें 0.3 µm कणों के लिए 99.97% दक्षता पर HEPA फ़िल्टर का उपयोग किया जाता है। परिचालन अवस्था में अधिकतम कण संख्या 352,000 कण (≥0.5 µm) प्रति घन मीटर रहती है। पर्यावरणीय निगरानी में वायुजनित कणों की गणना, सूक्ष्मजीव परीक्षण और HEPA फ़िल्टर की अखंडता की जाँच शामिल है।
सफाई प्रक्रिया सत्यापन
अंतिम नसबंदी विधियाँ — EtO, गामा विकिरण और ऑटोक्लेव — मशीनिंग में फंसे कणों को नहीं हटा सकतीं। कणों के जमाव के कारण EtO गैस का प्रवेश अवरुद्ध हो जाता है। गामा विकिरण कणों द्वारा भौतिक रूप से अवरुद्ध हो सकता है। ऑटोक्लेव की ऊष्मा और भाप फंसे हुए कणों को नहीं हटा सकतीं। ये कण सूक्ष्मजीवों को नसबंदी एजेंटों से बचा सकते हैं, जिससे मान्य चक्र के बावजूद गैर-नसबंदी वाले उत्पाद बनते हैं। नसबंदी से पहले जैव भार ISO 11737-1 सीमाओं को पूरा करना चाहिए। कटिंग द्रव, कण और मशीन स्नेहक का मूल्यांकन ISO 10993-1 जैविक जोखिम मूल्यांकन के तहत किया जाना चाहिए।
सर्जिकल रोबोट के पुर्जों के लिए अनुपालन और गुणवत्ता आश्वासन
गुणवत्ता मानकों का पालन करने से सर्जिकल रोबोट के पुर्जे मरीजों के लिए सुरक्षित रहते हैं। एक अच्छी गुणवत्ता प्रणाली केवल खानापूर्ति नहीं करती, बल्कि जीवन की रक्षा भी करती है।
डिजाइन इंजीनियर एफडीए नियमों, आईएसओ 13485 गुणवत्ता प्रबंधन प्रणाली और आईएसओ 10993 जैसे जैव अनुकूलता मानकों द्वारा निर्धारित सीमाओं के भीतर काम करते हैं। डिजाइन से संबंधित हर विकल्प—सामग्री का चयन, सतह की फिनिशिंग, सहनशीलता का निर्धारण—इस बात को प्रभावित करता है कि किसी पुर्जे को कितनी आसानी से बनाया जा सकता है और क्या उसे मंजूरी मिलेगी।
ये नियम सर्जरी से जुड़े हर पहलू को आकार देते हैं।
आईएसओ 13485 और चिकित्सा मानक
गुणवत्ता प्रबंधन सिस्टम
ISO 13485 चिकित्सा उपकरणों की गुणवत्ता के लिए बुनियादी नियम निर्धारित करता है। सर्जिकल रोबोट के पुर्जों के आपूर्तिकर्ताओं को इस प्रणाली का पालन करना अनिवार्य है। यह मानक कच्चे माल की खरीद से लेकर अंतिम आपूर्ति तक सभी प्रक्रियाओं को कवर करता है। यह हर बैच में गुणवत्ता को एक समान बनाए रखता है। इस प्रमाणन वाला आपूर्तिकर्ता सर्जिकल-ग्रेड विनिर्माण के प्रति सच्ची प्रतिबद्धता दर्शाता है। वे मरीजों की सुरक्षा सुनिश्चित करने वाले नियमों को भली-भांति जानते हैं।
जोखिम प्रबंधन और पता लगाने योग्यता
ISO 14971 संपूर्ण उत्पाद जीवनचक्र में जोखिम प्रबंधन करता है। निर्माताओं को डिज़ाइन के दौरान ही समस्याओं का पता लगाना होता है। उत्पादन शुरू होने से पहले वे वास्तविक शल्य चिकित्सा स्थितियों में पुर्जों का परीक्षण करते हैं। ट्रेसिबिलिटी आपको कच्चे माल से लेकर तैयार उत्पाद तक पुर्जे की प्रक्रिया को ट्रैक करने की सुविधा देती है।
| आईएसओ 13485 आवश्यकता | सर्जिकल रोबोट के पुर्जों के लिए इसका क्या अर्थ है? |
| जोखिम प्रबंधन | जोखिम-आधारित पद्धतियाँ संपूर्ण उत्पाद जीवनचक्र पर लागू होती हैं। प्रत्येक उपकरण प्रकार के लिए एक विशेष जोखिम प्रबंधन फ़ाइल का होना आवश्यक है। |
| सुराग लग सकना | रिकॉर्ड में डिवाइस आईडी को उत्पादन बैच, घटक लॉट और वितरण रिकॉर्ड से जोड़ना आवश्यक है। आपको संपूर्ण उत्पाद इतिहास को पुनः निर्मित करने में सक्षम होना चाहिए। |
यदि कोई आपूर्तिकर्ता खराब सामग्री की सूचना देता है, तो ट्रेसिबिलिटी रिकॉर्ड की मदद से आप प्रभावित रोबोटों का सटीक पता लगा सकते हैं। इससे मरीजों की सुरक्षा सुनिश्चित होती है और पूरे बाजार में उत्पादों को वापस मंगाने की आवश्यकता नहीं पड़ती।
निरिक्षण एवं परिक्षण
सीएमएम और ऑप्टिकल निरीक्षण
निरीक्षण से यह सिद्ध होता है कि पुर्जा डिज़ाइन के अनुरूप है। एक सीएमएम (CMM) उच्च परिशुद्धता के साथ आयामों की जाँच करता है। यह सुनिश्चित करता है कि महत्वपूर्ण विशेषताएं निर्धारित सीमा के भीतर रहें। ऑप्टिकल निरीक्षण से सतह की खामियों का पता चलता है। खरोंच या खुरदरेपन से रोगी के उपयोग के दौरान समस्याएँ उत्पन्न हो सकती हैं। चिकित्सा रोबोट के पुर्जों के लिए, इस स्तर की जाँच सामान्य है। प्रत्येक पुर्जे को आगे बढ़ने से पहले सावधानीपूर्वक देखा जाता है।
सामग्री प्रमाणपत्र
सामग्री के प्रत्येक बैच के लिए एक प्रमाण पत्र आवश्यक है। अनुरूपता प्रमाण पत्र बैच को उत्पादन कारखाने से जोड़ता है। शरीर के संपर्क में आने वाले भागों के लिए, ISO 10993 परीक्षण परिणाम सुरक्षा प्रमाणित करते हैं। सामग्री प्रमाणन अनुपालन का प्रमाण है। यह अच्छे विनिर्माण का एक मूलभूत हिस्सा है।
दस्तावेज़ीकरण और पता लगाने की क्षमता
डिवाइस इतिहास रिकॉर्ड
दस्तावेज़ीकरण गुणवत्ता प्रणाली को एकजुट रखता है। डिवाइस मास्टर रिकॉर्ड आपको बताता है कि डिवाइस को कैसे बनाया जाए। डिवाइस हिस्ट्री रिकॉर्ड यह प्रमाणित करता है कि आपने इसे सही ढंग से बनाया है।
| डीएचआर तत्व | आवश्यक सामग्री | ट्रेसबिलिटी लिंक |
| डिवाइस की पहचान | पार्ट नंबर, संशोधन, सीरियल/लॉट नंबर | डीएमआर ड्राइंग संशोधन के लिंक |
| घटक रिकॉर्ड | आपूर्तिकर्ता, लॉट संख्या, प्रमाण पत्र संदर्भ | आने वाले निरीक्षण रिकॉर्ड के लिंक |
| उत्पादन रिकॉर्ड | रूट कार्ड, ऑपरेशन क्रम, ऑपरेटर आईडी | कार्य निर्देशों के संशोधन के लिंक |
| निरीक्षण रिकॉर्ड | निरीक्षण रिपोर्ट आईडी, परिणाम, उत्तीर्ण/अनुत्तीर्ण, निरीक्षक | ड्राइंग संशोधन और अंशांकन रिकॉर्ड के लिंक |
मेडिकल रोबोट में, डीएचआर (DHR) सब कुछ आपस में जोड़ता है। यदि कोई समस्या उत्पन्न होती है, तो सबसे पहले डीएचआर की ही जाँच की जाती है। ISO 13485 इन रिकॉर्ड्स के बारे में स्पष्ट है। धारा 7.5.9 में ट्रेसिबिलिटी अनिवार्य है। धारा 7.5.1 उत्पादन को नियंत्रित करती है। एक अच्छा डीएचआर सर्जरी के दौरान मरीजों की सुरक्षा करता है।
आपूर्तिकर्ता गुणवत्ता प्रबंधन
अंतिम चरण आपूर्तिकर्ता गुणवत्ता प्रबंधन है। आपको एक अनुमोदित आपूर्तिकर्ता सूची की आवश्यकता है। नियमित ऑडिट से साझेदारों की जवाबदेही सुनिश्चित होती है। मजबूत आपूर्तिकर्ता समझौते जोखिम प्रबंधन में सहायक होते हैं। आपको अपने साझेदारों पर नियमों का पालन करने के लिए भरोसा करना होगा। सर्जिकल रोबोट के पुर्जों के निर्माण के लिए, अच्छे आपूर्तिकर्ता बेहतर चिकित्सा रोबोट बनाते हैं। वे उन क्षेत्रों में सटीकता सुनिश्चित करने में मदद करते हैं जहां इसकी सबसे अधिक आवश्यकता होती है।
सर्जिकल रोबोट के पुर्जों के लिए ढाले और एक्सट्रूड किए गए घटक
द्रव पथ ट्यूबिंग
एक्सट्रूज़न प्रक्रियाएं
एक्सट्रूज़न तकनीक से सर्जिकल रोबोट के अंदर तरल पदार्थ ले जाने वाली लंबी खोखली नलियाँ बनाई जाती हैं। पिघले हुए पदार्थ को एक डाई से गुजारा जाता है, और वह एक ही आकार में बाहर आता है। सर्जिकल रोबोट के पुर्जों के लिए, माइक्रोबोर एक्सट्रूज़न से एक मिलीमीटर से भी कम आंतरिक व्यास वाली छोटी नलियाँ बनाई जाती हैं। मल्टील्यूमेन एक्सट्रूज़न से एक ही नली के अंदर कई चैनल बनाए जाते हैं। प्रत्येक चैनल में अलग-अलग तरल पदार्थ या केबल ले जाया जा सकता है। यह डिज़ाइन रोबोट के हाथ को सुव्यवस्थित रखता है। पीईके एक्सट्रूज़न उच्च तापमान सहन कर सकता है और बार-बार नसबंदी करने पर भी अपना आकार बनाए रखता है।
सामग्री चयन
सामग्री लचीली होने के साथ-साथ मजबूत भी होनी चाहिए। इसे नसबंदी प्रक्रिया के दौरान टूटना नहीं चाहिए। चिकनाई युक्त ट्यूबिंग कैथेटर डिलीवरी सिस्टम के अंदर ट्यूब के फिसलने पर घर्षण को कम करती है। इससे रोबोट को उपकरणों को सटीकता से स्थानांतरित करने में मदद मिलती है। प्रबलित शाफ्ट की दीवार के अंदर अतिरिक्त मजबूती के लिए एक बुनी हुई परत होती है। नियंत्रित किए जा सकने वाले कैथेटर के लिए, नियंत्रण तारों द्वारा खींचे जाने पर सामग्री को सिरे पर मुड़ना चाहिए। अच्छी सामग्री सीधे तौर पर सर्जरी के दौरान रोबोट के प्रदर्शन को प्रभावित करती है। सही सामग्री नसबंदी को आसान और अधिक विश्वसनीय भी बनाती है।
ढाले हुए पुर्जे और सील
कस्टम पुन: प्रयोज्य घटक
इंजेक्शन मोल्डिंग से रोबोट हाउसिंग और कंट्रोल हैंडल के पुर्जे बनाए जाते हैं। मेडिकल रोबोट के पुर्जों में सटीक माप की आवश्यकता होती है। ओवरमोल्डिंग से कठोर कोर के ऊपर एक नरम पकड़ वाली परत चढ़ाई जाती है। माइक्रोमोल्डिंग से छोटे जोड़ों के अंदर फिट होने वाली छोटी सीलें बनाई जाती हैं। इन पुन: उपयोग योग्य पुर्जों को प्रत्येक प्रक्रिया के बाद धोकर कीटाणुरहित किया जाता है। मोल्ड टूलिंग की शुरुआती लागत अधिक होती है, लेकिन अधिक मात्रा में उत्पादन करने पर प्रत्येक पुर्जे की लागत कम हो जाती है। मेडिकल रोबोट विश्वसनीय गति के लिए इन स्थिर पुर्जों पर निर्भर करते हैं। यह प्रक्रिया कुशल सर्जिकल रोबोट निर्माण में सहायक है।
डिस्पोजेबल घटक
कुछ हिस्से मरीज़ के संपर्क में आते हैं और फिर फेंक दिए जाते हैं। रोबोट आर्म को सर्जिकल ड्रैप्स से ढका जाता है ताकि ऑपरेशन क्षेत्र कीटाणुरहित रहे। कीटाणुरहित ड्रैपिंग फिल्म संक्रमण से सुरक्षा प्रदान करती है। तारों और उपकरणों पर इंसुलेशन शीथ लगाई जाती हैं। मोल्डेड प्लास्टिक से बने धातु के प्रतिस्थापन पुर्जे वजन और लागत बचाते हैं। ये डिस्पोजेबल पुर्जे संक्रमण के जोखिम को कम करते हैं। ये बिना किसी अतिरिक्त प्रसंस्करण के पूरी तरह से बने हुए सांचे से निकलते हैं। दोषों को तुरंत पकड़ने के लिए प्रेस में गुणवत्ता जांच की जाती है।
उच्च मात्रा में उत्पादन
मोल्डिंग दक्षता
एक बार सांचा बन जाने के बाद, इंजेक्शन मोल्डिंग की प्रक्रिया तेज़ी से चलती है। एक बहु-कैविटी सांचा प्रत्येक चक्र में कई पुर्जे तैयार करता है। यह गति चिकित्सा रोबोटों की बढ़ती मांग के लिए महत्वपूर्ण है। उत्पादन लाइनें चौबीसों घंटे चलती रहती हैं और ऑपरेटरों की सहायता न्यूनतम होती है। इस प्रक्रिया में सामग्री की बर्बादी बहुत कम होती है क्योंकि बचे हुए अवशेषों का पुन: उपयोग किया जाता है। उत्पादन की निरंतर गति आपूर्ति श्रृंखला को सुचारू रूप से चलाती है। चिकित्सा रोबोट अस्पतालों के निर्धारित समय-सारणी को पूरा करने के लिए इसी उत्पादन पर निर्भर करते हैं।
गुणवत्ता नियंत्रण
मोल्डिंग में सख्त गुणवत्ता नियंत्रण आवश्यक है। समय के साथ प्रत्येक कैविटी घिस जाती है और पुर्जे के आकार में परिवर्तन लाती है। मेडिकल रोबोट लगातार उत्पादन के लिए स्थिर टूलिंग पर निर्भर करते हैं। सांख्यिकीय प्रक्रिया नियंत्रण पुर्जों के निर्धारित माप से बाहर जाने से पहले ही विचलन को पकड़ लेता है। दृश्य निरीक्षक फ्लैश और शॉर्ट शॉट्स की जाँच करते हैं। सामग्री के लॉट की एकरूपता के लिए जाँच की जाती है। ये चरण सुनिश्चित करते हैं कि प्रत्येक बैच पिछले बैच से मेल खाता हो। विश्वसनीय पुर्जे सर्जरी के दौरान रोगियों की सुरक्षा करते हैं।
सर्जिकल रोबोट के पुर्जों के लिए निर्माता का चयन करना
सर्जिकल रोबोट के पुर्जों के निर्माण के लिए सही साझेदार चुनना एक बड़ा निर्णय है। गलत चुनाव से आपको समय, पैसा और शायद उत्पाद वापस मंगाने जैसी भारी कीमत चुकानी पड़ सकती है। तो आप सर्वश्रेष्ठ को बाकी से अलग कैसे पहचानेंगे?
विनिर्माण क्षमताओं
उपकरण और प्रौद्योगिकी
एक भरोसेमंद साझेदार के पास सही मशीनें होनी चाहिए। मल्टी-एक्सिस सीएनसी सिस्टम, ईडीएम उपकरण और सीएमएम निरीक्षण उपकरण देखें। ये उन्हें जटिल सर्जिकल रोबोट के पुर्जों पर सटीक टॉलरेंस प्राप्त करने में सक्षम बनाते हैं। उन्हें एक ही स्थान पर मशीनिंग, फिनिशिंग और गुणवत्ता नियंत्रण जैसी सभी सुविधाएं भी प्रदान करनी चाहिए। इससे आपको कई विक्रेताओं से संपर्क करने की परेशानी से मुक्ति मिलती है।
व्यावहारिक दृष्टि से, उन्नत विनिर्माण और रोबोटिक्स में किसी निर्माता का तकनीकी ज्ञान अत्यंत महत्वपूर्ण है। रोबोटिक सर्जिकल सिस्टम का अनुभव मायने रखता है क्योंकि ये सिस्टम जटिल होते हैं और इनमें समन्वित कौशल की आवश्यकता होती है। जटिल घटकों के लिए स्वचालन, लेजर मशीनिंग और सेल-आधारित विनिर्माण जैसी उन्नत क्षमताएं अनिवार्य हैं।
चिकित्सा उपकरण अनुभव
सर्जिकल रोबोट के पुर्जों के निर्माण में सिद्ध अनुभव होना अनिवार्य है। उनके द्वारा निर्मित जटिल और सटीक प्रोटोटाइपों के उदाहरण मांगें। चिकित्सा रोबोटों की जानकारी रखने वाला भागीदार ही इस क्षेत्र की चुनौतियों को समझता है। उन्हें SS630, SS316, AL7075-T6, PEEK और PEI जैसी सामग्रियों में विशेषज्ञता की भी आवश्यकता है। चीन की अग्रणी विनिर्माण कंपनी NOBLE के पास इस प्रकार की पेशेवर मशीनिंग विशेषज्ञता है। उनकी टीम ग्राहकों को प्रोटोटाइपिंग से लेकर बड़े पैमाने पर उत्पादन तक कुशलतापूर्वक आगे बढ़ने में मदद करती है।
गुणवत्ता और अनुपालन
प्रमाणन और लेखा परीक्षा
प्रमाणपत्रों से बहुत कुछ पता चलता है। ISO 9001 और ISO 14001 एक ऐसी प्रबंधन प्रणाली को दर्शाते हैं जो सर्जरी रोबोटिक्स क्षेत्र के लिए उपयुक्त है। ISO 13485 इससे भी आगे जाता है - यह चिकित्सा उपकरणों की गुणवत्ता का सर्वोच्च मानक है। नियमित ऑडिट से साझेदारों की ईमानदारी सुनिश्चित होती है। इन प्रमाणपत्रों वाला आपूर्तिकर्ता सर्जिकल-ग्रेड विनिर्माण के प्रति वास्तविक समर्पण दिखाता है।
निरंतर सुधार
अच्छे निर्माता निरंतर सुधार करते रहते हैं। वे दोषों का पता लगाते हैं, उनके मूल कारणों का विश्लेषण करते हैं और प्रक्रियाओं को परिष्कृत करते हैं। सांख्यिकीय प्रक्रिया नियंत्रण से पुर्जों के निर्धारित सीमा से बाहर जाने से पहले ही गड़बड़ी का पता चल जाता है। यह सोच सर्जरी के दौरान मरीजों की सुरक्षा करती है। संभावित साझेदारों से पूछें कि वे सुधारात्मक कार्रवाई कैसे करते हैं और क्या वे नई तकनीक में निवेश करते हैं।
लागत, गुणवत्ता और डिलीवरी का समय
स्वामित्व की कुल लागत
सबसे सस्ता कोटेशन अक्सर बाद में अधिक महंगा पड़ता है। कुल लागत पर विचार करें — निरीक्षण, मरम्मत, डाउनटाइम और अनुपालन जोखिम। मजबूत गुणवत्ता प्रणाली वाला भागीदार छिपे हुए खर्चों को कम करता है। मेडिकल रोबोट के पुर्जों के लिए, विश्वसनीयता हमेशा कम कीमत से बेहतर होती है।
स्केलेबिलिटी और सप्लाई चेन
आपका साझेदार आपके साथ-साथ आगे बढ़ने में सक्षम होना चाहिए। क्या वे प्रोटोटाइप चरण को संभाल सकते हैं और फिर बड़े पैमाने पर उत्पादन शुरू कर सकते हैं? आपूर्ति श्रृंखला की मजबूती भी मायने रखती है। सामग्री आपूर्तिकर्ताओं का एक स्थिर नेटवर्क उत्पादन को सुचारू रूप से चलाने में सहायक होता है। साझेदारों का मूल्यांकन करने के लिए यहां एक त्वरित चेकलिस्ट दी गई है:
- उपकरण: सटीक सीएनसी, ईडीएम और सीएमएम सिस्टम
- प्रौद्योगिकी: मशीनिंग, पोस्ट-फिनिशिंग और गुणवत्ता नियंत्रण के लिए एक ही स्थान पर सभी समाधान।
- अनुभव: सिद्ध सर्जिकल रोबोट पुर्जे और सटीक माप वाले प्रोटोटाइप
- सामग्री: SS630, SS316, AL7075-T6, PEEK, PEI विशेषज्ञता
- अंतिम रूप देना: स्टेनलेस स्टील के लिए पैसिवेशन, एल्यूमीनियम के लिए एनोडाइजेशन
- गुणवत्ता: आयामी जांच और उन्नत निरीक्षण उपकरण
NOBLE इन सभी मानदंडों को पूरा करता है। उनकी सटीक मशीनिंग और असेंबली सेवाएं ग्राहकों को परियोजनाओं को तेजी से पूरा करने में मदद करती हैं। सर्जिकल रोबोट के पुर्जों के लिए, इस तरह का साझेदार बहुत महत्वपूर्ण होता है।
नोबल: सर्जिकल रोबोट पुर्जों के निर्माण में भागीदार

धातु और प्लास्टिक प्रसंस्करण
सीएनसी और स्विस मशीनिंग
नोबल कंपनी सर्जिकल रोबोट के पुर्जे धातु और प्लास्टिक दोनों से बनाती है। इसका मतलब है कि आपको अलग-अलग सामग्रियों के लिए अलग-अलग आपूर्तिकर्ताओं की आवश्यकता नहीं है। उनकी कार्यशाला में उन्नत सीएनसी मशीनें और स्विस लेथ मशीनें हैं। यह संयोजन महत्वपूर्ण है। एक मजबूत जोड़ आवरण और एक छोटा एक्चुएशन पिन के लिए बिल्कुल अलग सेटअप की आवश्यकता होती है। दोनों का निर्माण एक ही भागीदार द्वारा किए जाने से डिजाइन से लेकर तैयार पुर्जे तक का सफर छोटा हो जाता है। व्यावहारिक दृष्टिकोण से, यहीं पर परिशुद्धता एक वास्तविक मशीन क्षमता बन जाती है, न कि केवल एक शब्द।
लोचक इंजेक्सन का साँचा
प्लास्टिक इंजेक्शन मोल्डिंग से काम का दूसरा आधा हिस्सा पूरा होता है। हाउसिंग, सील, डिस्पोजेबल ड्रेपिंग पार्ट्स और फ्लूइड पाथ पार्ट्स सभी प्रेस से एक ही आकार में तैयार होते हैं। ओवरमोल्डिंग और माइक्रोमोल्डिंग से मेडिकल रोबोटों के लिए आवश्यक छोटे और बारीक पुर्जे बनाए जाते हैं। टूलिंग का निर्माण कारखाने के भीतर ही किया जाता है। इससे डिज़ाइन में बदलाव होने पर फीडबैक प्रक्रिया सरल रहती है।
प्रमाणपत्र और गुणवत्ता
आईएसओ 9001: 2015
ISO 9001:2015 बुनियादी प्रबंधन प्रणाली निर्धारित करता है। यह लिखित प्रक्रियाओं, नियंत्रित आपूर्तिकर्ताओं और मापने योग्य सुधार को दर्शाता है। खरीदारों के लिए, इसका अर्थ है प्रत्येक बैच से अनुमानित उत्पादन।
आईएसओ 13485: 2016
ISO 13485:2016 इससे भी आगे जाता है। यह चिकित्सा उपकरणों की भाषा को समझता है। इसमें जोखिम-आधारित सोच, पता लगाने की क्षमता और शल्य चिकित्सा उपयोग के लिए निर्मित गुणवत्ता प्रणाली की आवश्यकता होती है। ये दोनों प्रमाणपत्र मिलकर यह सुनिश्चित करते हैं कि आपकी कंपनी औद्योगिक और चिकित्सा दोनों ग्राहकों को बिना किसी समझौता किए सेवा प्रदान कर सकती है।
| प्रमाणीकरण | इसमें क्या शामिल है |
| आईएसओ 9001: 2015 | सामान्य गुणवत्ता प्रबंधन प्रणाली |
| आईएसओ 13485: 2016 | चिकित्सा उपकरण गुणवत्ता प्रबंधन प्रणाली |
एंड-टू-एंड सर्विसेज
विनिर्माण के लिए डिजाइन
NOBLE की टीम पहला टुकड़ा काटने से पहले आपके डिज़ाइन की समीक्षा करती है। वे उन विशेषताओं को चिह्नित करते हैं जिन तक कटर नहीं पहुँच सकता। वे उन कमियों को बताते हैं जिनसे लागत बढ़ती है लेकिन कार्यक्षमता में कोई सुधार नहीं होता। वे उन सामग्रियों के चयन पर भी ध्यान दिलाते हैं जो नसबंदी प्रक्रिया में बाधा डालती हैं। इस प्रारंभिक सुझाव से बाद में होने वाले अनावश्यक काम से बचा जा सकता है।
विधानसभा और पैकेजिंग
हमारी सेवा सूची उत्पादन तक ही सीमित नहीं है। असेंबली, निरीक्षण और पैकेजिंग सभी कार्य एक ही स्थान पर होते हैं। इस तरह पुर्जे अगले चरण के लिए तैयार अवस्था में पहुंचते हैं। यह निरंतरता गुणवत्ता सुनिश्चित करती है और डिलीवरी का समय कम करती है। शल्य चिकित्सा में उपयोग होने वाले सर्जिकल रोबोट के पुर्जों के मामले में, कम बार हस्तांतरण होने से त्रुटियों की संभावना कम हो जाती है।
सर्जिकल रोबोट के पुर्जों के लिए सही प्रक्रिया, सामग्री और सहनशीलता का चुनाव करना बेहद महत्वपूर्ण है। इससे तय होता है कि कोई प्रक्रिया सफल होगी या नहीं। ISO 13485 का पालन करना भी कोई विकल्प नहीं है। यह हर मेडिकल रोबोट पुर्जे आपूर्तिकर्ता के लिए मूलभूत नियम है।
आपको एक ऐसे साझेदार की भी आवश्यकता है जो तकनीकी और नियम दोनों पहलुओं को समझता हो। ऐसा संयोजन मिलना मुश्किल है। भविष्य में, 3डी प्रिंटिंग, स्मार्ट सामग्री और अधिक स्वचालन सर्जिकल रोबोटों को बदल देंगे। इसलिए इन बिंदुओं के आधार पर अपने साझेदारों की जांच करें। फिर अपने सर्जिकल रोबोट के पुर्जों की आवश्यकताओं के लिए नोबल से संपर्क करें।
सर्जिकल रोबोट पार्ट के अक्सर पूछे जाने वाले प्रश्न
सर्जिकल रोबोट के पुर्जों में कितनी सहनशीलता हो सकती है?
सर्जिकल रोबोट के पुर्जों को आमतौर पर उच्च से अति-सटीकता की आवश्यकता होती है। मानक मशीनिंग में सटीकता ±0.13 मिमी तक होती है। अति-सटीकता वाले काम में सटीकता ±0.005 मिमी तक पहुँच जाती है। महत्वपूर्ण विशेषताओं के लिए ये सख्त सीमाएँ आवश्यक हैं। इससे सर्जरी के दौरान गति सुरक्षित और दोहराने योग्य बनी रहती है।
सर्जिकल रोबोट के पुर्जों के लिए कौन सी सामग्री सबसे उपयुक्त होती है?
टाइटेनियम मिश्रधातु कम वजन में उच्च मजबूती प्रदान करते हैं। स्टेनलेस स्टील सस्ता होता है और ऑटोक्लेव चक्रों को अच्छी तरह से संभालता है। पीईईके 3,000 से अधिक नसबंदी चक्रों तक चलता है। ज़िरकोनिया जैसी सिरेमिक धातुएं शरीर के भीतर गतिशील सतहों पर घिसाव का बहुत अच्छी तरह से प्रतिरोध करती हैं।
सर्जिकल रोबोट के पुर्जों के आपूर्तिकर्ता के पास कौन-कौन से प्रमाणपत्र होने चाहिए?
ISO 13485:2016 सर्वोच्च मानक है। इसमें ट्रेसबिलिटी और जोखिम-आधारित सोच की आवश्यकता होती है। ISO 9001:2015 सामान्य गुणवत्ता नियंत्रण को दर्शाता है। ये दोनों प्रमाणपत्र सर्जिकल ग्रेड विनिर्माण और रोगी सुरक्षा के प्रति वास्तविक प्रतिबद्धता को प्रदर्शित करते हैं।
सर्जिकल रोबोट के पुर्जों पर नसबंदी का क्या प्रभाव पड़ता है?
स्टीम ऑटोक्लेव, गामा विकिरण और वीएचपी सामान्य विधियाँ हैं। टाइटेनियम, पीईईके और 316एलवीएम स्टेनलेस स्टील से बने पुर्जे इन स्थितियों को अच्छी तरह से सहन करते हैं। उन्हें बार-बार होने वाले चक्रों में टूटे बिना या रोगियों में कण छोड़े बिना टिके रहना चाहिए।
क्या सर्जिकल रोबोट के पुर्जों के लिए 3डी प्रिंटिंग का उपयोग किया जाता है?
जी हां, लेकिन मुख्यतः प्रोटोटाइप और जटिल आकृतियों के लिए। इंजीनियर उत्पादन से पहले इस तरह से डिज़ाइन का परीक्षण करते हैं। कुछ ऑर्गेनिक आकृतियों वाले अंतिम उपयोग के पुर्जे भी इससे लाभान्वित होते हैं। अंतिम परिशुद्धता के लिए अक्सर लगभग तैयार आकृतियों को सीएनसी मशीन में भेजा जाता है।
सर्जिकल रोबोट के पुर्जे सामान्य मशीनीकृत पुर्जों से किस प्रकार भिन्न होते हैं?
इनमें उच्च गुणवत्ता मानकों और शरीर के लिए सुरक्षित सामग्रियों की आवश्यकता होती है। सतहों पर ऐसी फिनिशिंग होनी चाहिए जो बैक्टीरिया को पनपने से रोके। उत्पादन ISO 13485 गुणवत्ता मानकों के अनुरूप होता है। कच्चे माल से लेकर तैयार उत्पाद तक प्रत्येक भाग की प्रक्रिया को ट्रैक किया जा सकता है।
सर्जिकल रोबोट के पुर्जों के लिए निर्माता का चयन कैसे किया जाता है?
ISO 13485 प्रमाणन और चिकित्सा उपकरण निर्माण के अनुभव पर ध्यान दें। उनके उपकरणों की जांच करें — पांच-अक्षीय CNC, EDM और CMM उपकरण। एक ऐसा भागीदार जो एक ही स्थान पर सभी सेवाएं प्रदान करता है, वह बार-बार होने वाले कार्यों को कम करता है। इससे पूरी प्रक्रिया में गुणवत्ता सुनिश्चित होती है।






