
स्टील क्या है? तिव्र प्रतिकृति?
स्टील रैपिड प्रोटोटाइपिंग का अर्थ है कार्यात्मक धातु के पुर्जों का तेजी से उत्पादन करना। इस प्रक्रिया में सीएनसी मशीनिंग , 3डी प्रिंटिंग या कास्टिंग का उपयोग किया जाता है।
स्टील प्रोटोटाइपिंग, प्लास्टिक या एल्युमीनियम प्रोटोटाइपिंग से अलग है। प्लास्टिक को मशीनिंग और मोल्डिंग करना आसान है, एल्युमीनियम की मशीनिंग अपेक्षाकृत जल्दी की जा सकती है, और स्टील इन तीनों में सबसे कठोर है।
स्टील प्रोटोटाइप की आवश्यकता कब होती है? उत्पादन उपकरण तय होने से पहले। डिज़ाइन को अंतिम रूप देने से पहले। सामग्री का चयन सुनिश्चित होने से पहले। प्रोटोटाइप वास्तविक परिस्थितियों में डिज़ाइन की पुष्टि करता है। यह मशीनिंग रणनीतियों को प्रमाणित करता है। यह साबित करता है कि पुर्जे का निर्माण अपेक्षित गुणवत्ता के साथ किया जा सकता है। रैपिड स्टील प्रोटोटाइपिंग उत्पादन की तैयारी में एक निवेश है।
सामान्य इस्पात तीव्र प्रोटोटाइपिंग विधियाँ
सीएनसी मशीनिंग
सीएनसी मशीनिंग द्वारा स्टील को काटा जाता है। एक ब्लॉक, बार या अन्य सामग्री को मशीन में डाला जाता है। टूल आवश्यक ज्यामिति बनाने के लिए सामग्री को हटाता है। यह प्रक्रिया उच्च आयामी सटीकता प्रदान करती है। सतह की फिनिशिंग अच्छी होती है। जटिल यांत्रिक घटकों को बनाना संभव है।
इसके फायदे स्पष्ट हैं। सटीकता पहला लाभ है। ±0.01 मिमी तक की सहनशीलता आम बात है। सतह की फिनिश दूसरा लाभ है। मशीनीकृत सतहें चिकनी और एकसमान होती हैं। सामग्री के गुण तीसरा लाभ हैं। प्रोटोटाइप उत्पादन स्टील की तरह व्यवहार करता है क्योंकि इसे उत्पादन स्टॉक से काटा जाता है।
हालांकि, आंतरिक संरचनाओं की मशीनिंग अधिक कठिन हो सकती है; उदाहरण के लिए, गहरी गुहाओं की मशीनिंग विशेष रूप से चुनौतीपूर्ण होती है। लेकिन अधिकांश यांत्रिक घटकों के लिए, सीएनसी मशीनिंग तीव्र स्टील प्रोटोटाइपिंग के लिए मानक प्रक्रिया है।
धातु 3D मुद्रण
मेटल 3डी प्रिंटिंग में स्टील के पुर्जे परत दर परत बनाए जाते हैं। मेटल पाउडर को एक निर्माण प्लेटफॉर्म पर फैलाया जाता है। लेजर या इलेक्ट्रॉन बीम पाउडर को आवश्यक पैटर्न में पिघला देता है। प्लेटफॉर्म नीचे गिर जाता है। अगली परत लगाई जाती है। इस तरह पुर्जे का निर्माण शुरू से होता है।
एडिटिव मैन्युफैक्चरिंग को कब प्राथमिकता दी जाती है? जब ज्यामिति इतनी जटिल हो कि उसे काटने वाले औजारों से काटना संभव न हो। जब आंतरिक चैनलों की आवश्यकता हो। जब वजन कम करना अत्यंत महत्वपूर्ण हो। जब डिजाइन टोपोलॉजी-ऑप्टिमाइज्ड या ऑर्गेनिक हो। एडिटिव मैन्युफैक्चरिंग उन जगहों पर उत्कृष्ट प्रदर्शन करती है जहां पारंपरिक विधियां काम नहीं कर पातीं।
इस तकनीक की कमियां सतह की गुणवत्ता और सामग्री के घनत्व में निहित हैं। आमतौर पर पोस्ट-प्रोसेसिंग की आवश्यकता होती है। लेकिन कुछ विशिष्ट अनुप्रयोगों के लिए, स्टील के त्वरित प्रोटोटाइपिंग के लिए मेटल 3डी प्रिंटिंग ही एकमात्र व्यवहार्य विकल्प है।
शीट धातु निर्माण
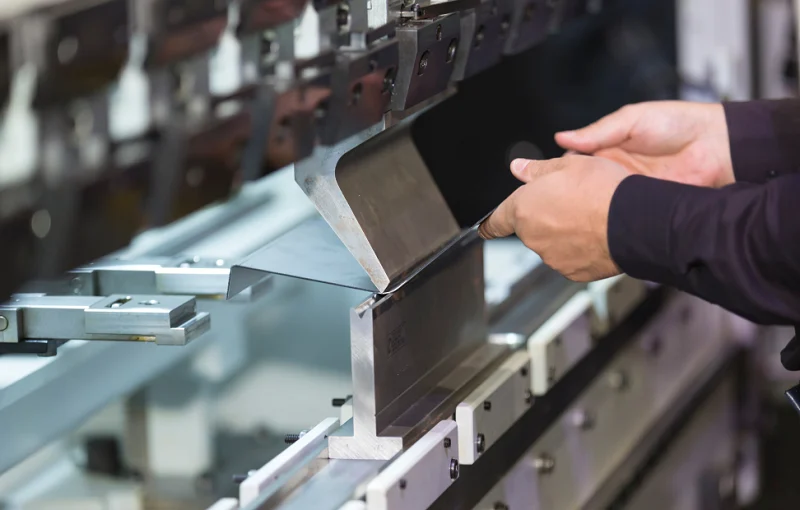
शीट मेटल फैब्रिकेशन की शुरुआत सपाट स्टील शीट से होती है। इस प्रक्रिया में इन्हें काटकर, मोड़कर, पंच करके और वेल्ड करके आकार दिया जाता है। लेजर कटिंग से सटीकता मिलती है। मोड़ने से कोण और चैनल बनते हैं। पंचिंग से छेद और कटआउट बनते हैं। वेल्डिंग से टुकड़ों को जोड़कर असेंबली तैयार की जाती है।
यह विधि पतली दीवारों और सरल या नियमित ज्यामिति वाले पुर्जों की मशीनिंग के लिए उपयुक्त है। यह विशेष रूप से हाउसिंग, ब्रैकेट, पैनल और संरचनात्मक प्रोटोटाइप जैसे अनुप्रयोगों के लिए उपयुक्त है। यह किफायती है और इससे काम जल्दी पूरा हो जाता है।
इनकी मोटाई स्थिर और आकार सरल होते हैं। उपयुक्त अनुप्रयोग के लिए, शीट मेटल फैब्रिकेशन स्टील प्रोटोटाइप बनाने का सबसे तेज़ तरीका है।
निवेश कास्टिंग
निवेश ढलाई विधि से जटिल आकृतियों और बारीक विशेषताओं वाले स्टील के प्रोटोटाइप तैयार किए जाते हैं। मोम या प्लास्टिक का एक अस्थायी सांचा बनाया जाता है। इस सांचे पर सिरेमिक की परत चढ़ाई जाती है। सिरेमिक को भट्टी में पकाया जाता है। सांचा पिघलकर अलग हो जाता है। पिघला हुआ स्टील सिरेमिक की परत में डाला जाता है। परत को हटा दिया जाता है। ढलाई पूरी हो जाती है।
जब प्रोटोटाइप को ऐसे घटक का प्रतिनिधित्व करना हो जिसे अंततः ढलाई के माध्यम से निर्मित किया जाएगा। जब ज्यामिति में अंडरकट, आंतरिक गुहाएँ या पतले खंड हों जिन्हें मशीनिंग करना कठिन हो। जब सतह की फिनिशिंग मशीनीकृत भागों की तुलना में उत्पादन के अधिक करीब होनी चाहिए।
इसमें समय और लागत जैसी सीमाएँ हैं। पैटर्न और शेल बनाने में समय लगता है। कास्टिंग-विशिष्ट सत्यापन के लिए, स्टील रैपिड प्रोटोटाइपिंग सेवाओं के लिए इन्वेस्टमेंट कास्टिंग सही विकल्प है।
स्टील के रैपिड प्रोटोटाइपिंग के लिए सामान्य सामग्रियां
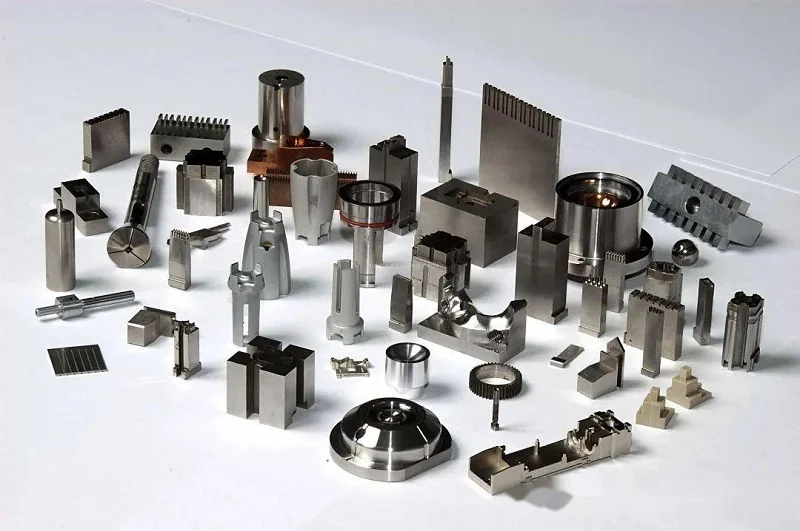
सामग्री का चुनाव ही प्रोटोटाइप को परिभाषित करता है। हर स्टील एक जैसा व्यवहार नहीं करता। कुछ स्टील की मशीनिंग आसान होती है, जबकि कुछ अधिक कठोर और मजबूत होते हैं। उपयोग के आधार पर ही चयन किया जाता है। स्टील रैपिड प्रोटोटाइपिंग में उपयोग होने वाले सामान्य स्टील्स का विवरण यहाँ दिया गया है।
| स्टील सामग्री | मुख्य गुण | विशिष्ट आवेदन पत्र |
| स्टेनलेस स्टील 304 | संक्षारण प्रतिरोधक क्षमता, अच्छी मशीनिंग क्षमता | ब्रैकेट, आवरण, यांत्रिक घटक |
| स्टेनलेस स्टील 316L | उत्कृष्ट संक्षारण प्रतिरोध | चिकित्सा, समुद्री, रासायनिक घटक |
| 17-4 PH स्टेनलेस स्टील | उच्च शक्ति और कठोरता | औद्योगिक और यांत्रिक भागों |
| नरम इस्पात | कम लागत, मशीनिंग और वेल्डिंग में आसान | फिक्स्चर और संरचनात्मक प्रोटोटाइप |
| 4140 स्टील | उच्च शक्ति और कठोरता | शाफ्ट, गियर, यांत्रिक पुर्जे |
| औजारों का स्टील | उच्च कठोरता और पहनने के प्रतिरोध | औजार और डाई |
सतही परिष्करण स्टील रैपिड प्रोटोटाइप के लिए
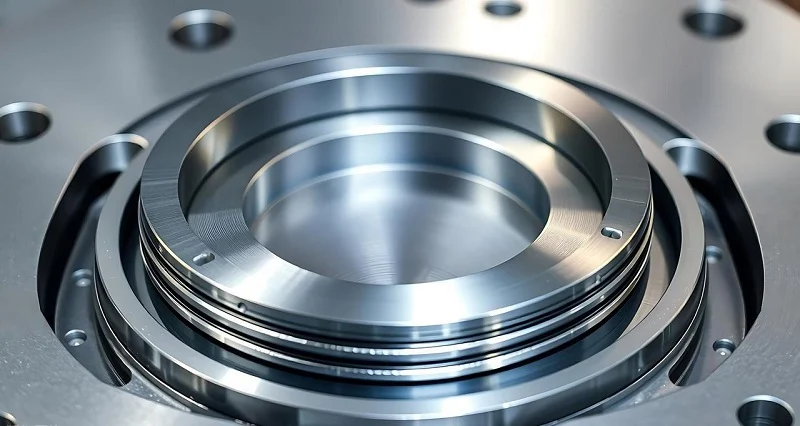
प्रोटोटाइप का अधिकांश निर्माण कार्य पूरा हो चुका है; अब सतह उपचार का समय है। हालांकि यह अनिवार्य नहीं है, लेकिन उपयुक्त सतह उपचार से इसकी दिखावट या कार्यक्षमता में सुधार हो सकता है।
चमकाने
पॉलिश करने से सतह की बारीक खामियां दूर हो जाती हैं। अपघर्षक पदार्थ सतह को चिकना बनाते हैं। परिणामस्वरूप, सतह अधिक चिकनी और परिष्कृत हो जाती है। इससे दिखावट बेहतर होती है और सतह की खुरदरापन कम हो जाती है। दिखाई देने वाले पुर्जों को आमतौर पर चिकनी या चमकदार सतह की आवश्यकता होती है, और पॉलिश करना ठीक यही आवश्यकता पूरी करता है।
ब्रश करना
ब्रशिंग से दिशात्मक टेक्सचर प्रभाव उत्पन्न होता है, जबकि सैंडिंग बेल्ट या सैंडिंग हेड एकसमान, समानांतर रेखाएँ बनाते हैं। इससे उत्पाद का रूप अधिक आकर्षक हो जाता है और सतह की एकरूपता में सुधार होता है। ब्रशिंग का उपयोग आमतौर पर स्टेनलेस स्टील हाउसिंग, पैनल और अन्य दृश्यमान घटकों पर किया जाता है। यह फिनिश छोटे-मोटे खरोंचों को छिपाने में मदद करती है, जिससे उत्पाद को एक साफ-सुथरा और पेशेवर रूप मिलता है।
मनका ब्लास्टिंग
सैंडब्लास्टिंग में महीन अपघर्षक पदार्थों का उपयोग किया जाता है। मशीनिंग से बने निशानों को हटाने, ऑक्साइड परत को मिटाने और सतह की छोटी-मोटी खामियों को ठीक करने के लिए सतह पर कांच के मोती या सिरेमिक कणों को प्रक्षेपित किया जाता है। इसका परिणाम एक समान, मैट फिनिश होता है। इसका उपयोग अक्सर स्टील के उन त्वरित प्रोटोटाइपिंग भागों के लिए किया जाता है जिन पर पेंट या कोटिंग की जानी है।
स्टेनलेस स्टील के लिए निष्क्रियता
पैसिवेशन स्टेनलेस स्टील के लिए एक रासायनिक उपचार है। इसमें भाग को अम्लीय घोल में डुबोया जाता है। साइट्रिक एसिड या नाइट्रिक एसिड का उपयोग किया जाता है। मुक्त लोहा और सतह पर मौजूद अशुद्धियाँ हटा दी जाती हैं। सुरक्षात्मक निष्क्रिय परत बहाल हो जाती है और संक्षारण प्रतिरोध क्षमता में सुधार होता है। चिकित्सा, खाद्य और समुद्री अनुप्रयोगों में स्टील रैपिड प्रोटोटाइपिंग सेवाओं के लिए पैसिवेशन एक मानक प्रक्रिया है।
चढ़ाना और कोटिंग
प्लेटिंग और कोटिंग के माध्यम से सतह पर एक सुरक्षात्मक परत बनाई जा सकती है, जो सुरक्षा प्रदान करती है या विशिष्ट कार्य करती है। यह प्रक्रिया किसी पदार्थ के संक्षारण प्रतिरोध, कठोरता और घिसाव प्रतिरोध को बढ़ा सकती है। साथ ही, पदार्थ की दिखावट में भी तदनुसार परिवर्तन आ जाता है।
स्टील के त्वरित प्रोटोटाइपिंग में फिनिशिंग विधि का चयन महत्वपूर्ण है। फिनिशिंग केवल दिखावटी नहीं होती, बल्कि कार्यात्मक भी होती है। सही फिनिशिंग यह सुनिश्चित करती है कि प्रोटोटाइप इच्छित वातावरण में बेहतर प्रदर्शन करे।
स्टील रैपिड प्रोटोटाइपिंग के लिए सही स्टील का चुनाव कैसे करें
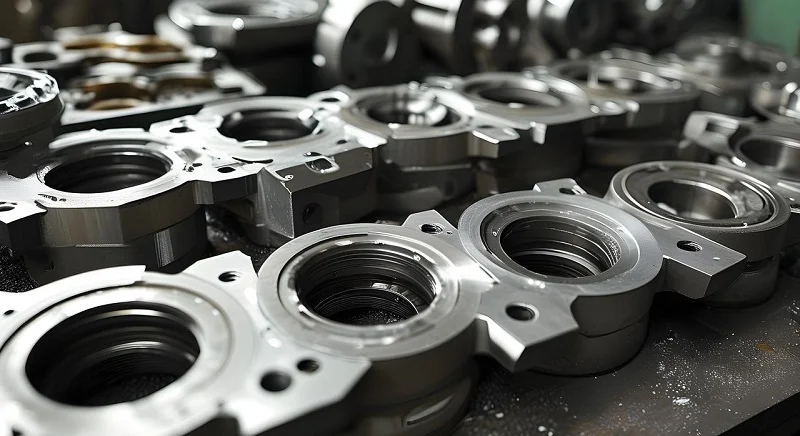
सही स्टील का चयन संयोगवश नहीं होता। यह चयन प्रोटोटाइप के प्रदर्शन, लागत और निर्माण समय को निर्धारित करता है। उत्पादन शुरू करने से पहले निम्नलिखित कारकों पर विचार किया जाना चाहिए।
यांत्रिक आवश्यकताओं पर विचार करें
चलिए भार से शुरू करते हैं। इस प्रोटोटाइप पर कौन-कौन से बल कार्य करेंगे? मजबूती, कठोरता, दृढ़ता और थकान प्रतिरोध सभी महत्वपूर्ण कारक हैं। चयनित स्टील को अपेक्षित परीक्षण आवश्यकताओं को पूरा करने में सक्षम होना चाहिए। यदि प्रोटोटाइप भार के कारण विफल हो जाता है, तो कोई उपयोगी डेटा प्राप्त नहीं किया जा सकता है।
संक्षारण प्रतिरोध पर विचार करें
कार्य वातावरण अत्यंत महत्वपूर्ण है। यदि उपकरण नमी, रसायनों या खारे पानी के संपर्क में आएंगे, तो संक्षारण-प्रतिरोधी इस्पात का उपयोग करना आवश्यक है। 304 स्टेनलेस स्टील और 316L स्टेनलेस स्टील ऐसे अनुप्रयोगों के लिए आदर्श हैं। कम चुनौतीपूर्ण वातावरणों के लिए, अन्य प्रकार के इस्पात अधिक किफायती विकल्प हो सकते हैं।
कठोरता और घिसाव प्रतिरोध पर विचार करें
घर्षण, प्रभाव या बार-बार संपर्क जैसी स्थितियों में कठोरता विशेष रूप से महत्वपूर्ण हो जाती है। अच्छी घिसाव प्रतिरोधक क्षमता वाला इस्पात उत्पाद की सेवा अवधि बढ़ा सकता है। कठोर पदार्थ घिसाव के प्रति अधिक प्रतिरोधी होते हैं। हालांकि, इससे मशीनिंग में कठिनाई आती है। कठोर इस्पात की मशीनिंग करना अधिक कठिन होता है और यह अधिक महंगा भी होता है।
मशीनेबिलिटी पर विचार करें
मशीनिंग की सुविधा विनिर्माण समय, आवश्यक उपकरणों, सतह की गुणवत्ता और कुल लागत को प्रभावित करती है। कुछ स्टील को सीएनसी मशीनिंग द्वारा आसानी से संसाधित किया जा सकता है। अन्य के लिए विशेष उपकरणों और प्रक्रियाओं की आवश्यकता होती है। प्रदर्शन और मशीनिंग की सुविधा के बीच संतुलन बनाने वाली सामग्री का चयन प्रोटोटाइपिंग को अधिक कुशल बनाता है। स्टील रैपिड प्रोटोटाइपिंग गति और लागत नियंत्रण के लिए मशीनिंग की सुविधा पर निर्भर करती है।
परिचालन तापमान पर विचार करें
तापमान इस्पात के गुणों को प्रभावित करता है। कुछ इस्पात उच्च तापमान वाले वातावरण में भी अपनी मजबूती बनाए रख सकते हैं, जबकि अन्य अपने गुणों को शीघ्र ही खो देते हैं। इसलिए, अपेक्षित परिचालन तापमान सीमा का मूल्यांकन करना आवश्यक है। परीक्षण के दौरान, सामग्री को अपेक्षित मजबूती और आयामी स्थिरता बनाए रखनी चाहिए। उच्च तापमान अनुप्रयोगों के लिए, इस्पात के निर्माण में उच्च तापमान मिश्र धातुओं का उपयोग किया जाना चाहिए।
सतह की फिनिश संबंधी आवश्यकताओं पर विचार करें
सतह की आवश्यक फिनिशिंग से सामग्री का चयन और निर्माण विधियाँ प्रभावित होती हैं। चिकनी, पॉलिश की हुई, ब्रश की हुई या जंग-रोधी सतहों के लिए अलग-अलग प्रक्रियाएँ आवश्यक होती हैं। फिनिशिंग प्रक्रिया को डिज़ाइन चरण में ही ध्यान में रखना चाहिए। इससे बाद में अतिरिक्त प्रसंस्करण और अप्रत्याशित लागतों से बचा जा सकता है। प्रारंभिक फिनिशिंग योजना से रैपिड स्टील प्रोटोटाइपिंग को लाभ मिलता है।
प्रोटोटाइप की लागत और उत्पादन मात्रा पर विचार करें
सामग्री की कीमत, मशीनिंग का समय, फिनिशिंग की आवश्यकताएं और ऑर्डर की मात्रा, ये सभी कारक प्रोटोटाइप की लागत को प्रभावित करते हैं। कम संख्या में पुर्जों के लिए, सीएनसी मशीनिंग व्यावहारिक हो सकती है। अधिक मात्रा के लिए, कोई दूसरा तरीका उपयुक्त हो सकता है। प्रोटोटाइप रणनीति में इस बात पर भी विचार करना चाहिए कि क्या पुर्जों का बाद में छोटे बैच में उत्पादन होगा या बड़े पैमाने पर उत्पादन होगा। स्टील रैपिड प्रोटोटाइपिंग सेवाएं अक्सर इस बदलाव के लिए मार्गदर्शन प्रदान करती हैं। सामग्री का चुनाव प्रोटोटाइप और अंततः उत्पादन प्रक्रिया, दोनों के अनुरूप होना चाहिए।
स्टील रैपिड प्रोटोटाइप सेवाएँ नोबल में
NOBLE कस्टम स्टील प्रोटोटाइप पार्ट्स का निर्माण करती है। ग्राहक की CAD फ़ाइलें और तकनीकी चित्र ज्यामिति को परिभाषित करते हैं। ये पार्ट्स विभिन्न अनुप्रयोगों, ज्यामितियों, सहनशीलता और सतह की गुणवत्ता संबंधी आवश्यकताओं के अनुसार तैयार किए जाते हैं। सामग्री और निर्माण विधियों का चयन प्रत्येक प्रोटोटाइप के इच्छित उपयोग के अनुसार किया जाता है।
नोबल में स्टील रैपिड प्रोटोटाइपिंग में सभी प्रकार की तकनीकें शामिल हैं। सटीकता के लिए सीएनसी मशीनिंग, जटिलता के लिए मेटल 3डी प्रिंटिंग, पतली दीवारों वाले पुर्जों के लिए शीट मेटल फैब्रिकेशन और कास्टिंग-विशिष्ट सत्यापन के लिए इन्वेस्टमेंट कास्टिंग का उपयोग किया जाता है। विधि को आवश्यकता के अनुसार चुना जाता है। हर पुर्जे के लिए एक ही प्रक्रिया आवश्यक नहीं होती।
गुणवत्ता नियंत्रण और निरीक्षण
हम एकरूपता सुनिश्चित करने के लिए एक मानकीकृत गुणवत्ता नियंत्रण प्रक्रिया अपनाते हैं। चाहे प्रोटोटाइप हो या छोटा ऑर्डर, उत्पादन में सभी मानकों का पालन किया जाता है। निरीक्षण के परिणाम दस्तावेजित किए जाते हैं और डिलीवरी से पहले सभी पुर्जों की जाँच की जाती है। यह गुणवत्ता आश्वासन प्रक्रिया NOBLE द्वारा प्रदान की जाने वाली स्टील रैपिड प्रोटोटाइपिंग सेवाओं में भी शामिल है।
आईएसओ 9001:2015 और आईएसओ 13485:2016 गुणवत्ता प्रबंधन
NOBLE का गुणवत्ता प्रबंधन उन परियोजनाओं का समर्थन करता है जिनमें दस्तावेजीकृत और सुसंगत विनिर्माण प्रक्रियाओं की आवश्यकता होती है। ISO 9001:2015 सामान्य गुणवत्ता प्रबंधन के लिए एक ढांचा प्रदान करता है। ISO 13485:2016 विशेष रूप से चिकित्सा उपकरण गुणवत्ता प्रबंधन प्रणालियों पर केंद्रित है।
स्टील रैपिड प्रोटोटाइपिंग के बारे में अक्सर पूछे जाने वाले प्रश्न
स्टील रैपिड प्रोटोटाइपिंग के लिए कौन सा स्टील सबसे अच्छा है?
ऐसा कोई एक स्टील ग्रेड नहीं है जो हर प्रोटोटाइप के लिए सबसे अच्छा हो। चुनाव मजबूती, जंग प्रतिरोध, कठोरता, मशीनिंग क्षमता, परिचालन तापमान और लागत पर निर्भर करता है। सामान्य विकल्पों में 304, 316L, 17-4 PH, 4140, माइल्ड स्टील और टूल स्टील शामिल हैं। प्रत्येक ग्रेड का एक अलग उद्देश्य होता है। स्टील रैपिड प्रोटोटाइपिंग में सामग्री को अनुप्रयोग के अनुरूप चुना जाता है।
स्टील के रैपिड प्रोटोटाइपिंग के लिए सबसे आम विधि कौन सी है?
सीएनसी मशीनिंग सबसे आम विधियों में से एक है। यह अच्छी आयामी सटीकता प्रदान करती है। यह विभिन्न प्रकार के स्टील ग्रेड के साथ काम करती है।
क्या सीएनसी मशीनिंग स्टील के त्वरित प्रोटोटाइप के लिए उपयुक्त है?
जी हाँ। यह जटिल विशेषताओं और उत्कृष्ट सतह फिनिश वाले सटीक पुर्जे तैयार करता है। उपयुक्त कटिंग टूल्स, गति, फीड और मशीनिंग रणनीति का चयन विशिष्ट स्टील ग्रेड के आधार पर किया जाना चाहिए। रैपिड स्टील प्रोटोटाइपिंग अक्सर सीएनसी मशीनिंग से शुरू होती है क्योंकि यह पूर्वानुमानित और सटीक होती है।
क्या स्टील के प्रोटोटाइपों को ऊष्मा उपचारित किया जा सकता है?
जी हाँ। कई स्टील प्रोटोटाइपों का हीट ट्रीटमेंट किया जा सकता है। एनीलिंग, हार्डनिंग, टेम्परिंग और प्रेसिपिटेशन हार्डनिंग से सामग्री की कठोरता, मजबूती और अन्य गुणों में बदलाव आता है। उपयुक्त ट्रीटमेंट चयनित स्टील ग्रेड और अपेक्षित प्रदर्शन पर निर्भर करता है। हीट ट्रीटमेंट स्टील रैपिड प्रोटोटाइपिंग का एक हिस्सा है, जब परीक्षण के लिए अंतिम सामग्री गुणों की आवश्यकता होती है।







