रैपिड प्रोटोटाइपिंग कास्टिंग क्या है?
रैपिड प्रोटोटाइपिंग कास्टिंग की परिभाषा
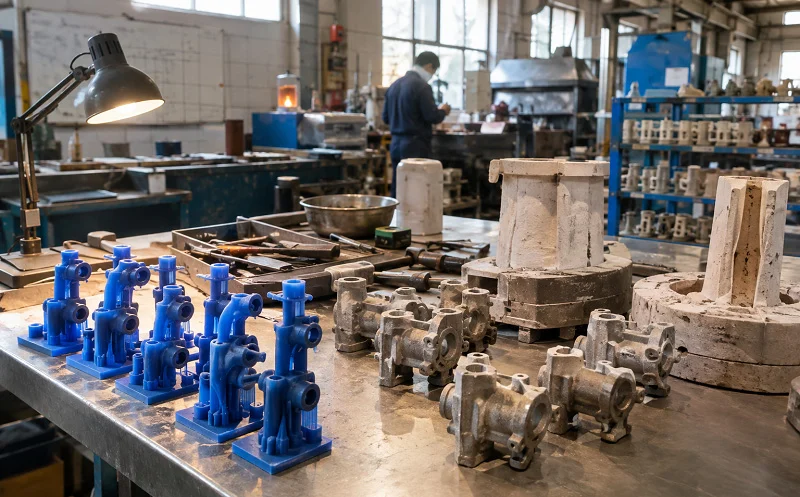
रैपिड प्रोटोटाइपिंग कास्टिंग एक ऐसी विधि है जिससे धातु या प्लास्टिक के पुर्जे तेजी से बनाए जा सकते हैं। इसमें पैटर्न बनाने की त्वरित प्रक्रिया को पारंपरिक कास्टिंग के साथ जोड़ा जाता है। पैटर्न 3D प्रिंटर या CNC कटर से प्राप्त किया जाता है। फिर उसके चारों ओर सांचा बनाया जाता है। इसके बाद धातु डाली जाती है या रेजिन को ढाला जाता है।
यह उल्लेखनीय है कि टूलिंग लागत कम रहती है। कोई स्टील मोल्ड नहीं काटा जाता। कोई हार्ड टूलिंग का उपयोग नहीं होता। पैटर्न बलिदानी होता है। मोल्ड अस्थायी होता है। कम मात्रा में उत्पादन के लिए, यह आर्थिक रूप से फायदेमंद है। डिज़ाइन में सुधार के लिए, इसकी गति उपयुक्त है। रैपिड कास्टिंग सेवाएं प्रोटोटाइपिंग और उत्पादन के बीच की खाई को पाटती हैं।
रैपिड प्रोटोटाइपिंग कास्टिंग में किन सामग्रियों का उपयोग किया जा सकता है?
धातु
एल्युमिनियम मिश्र धातुएँ आम हैं। A356 और AlSi10Mg की ढलाई अच्छी होती है। स्टेनलेस स्टील एक और विकल्प है। यह जंग प्रतिरोधक क्षमता और मजबूती प्रदान करता है। अन्य ढलाई मिश्र धातुएँ विशिष्ट आवश्यकताओं के अनुरूप होती हैं। कांस्य, पीतल और यहाँ तक कि कठिन अनुप्रयोगों के लिए टाइटेनियम भी उपयुक्त है।
प्लास्टिक
प्लास्टिक के प्रोटोटाइप में विभिन्न सामग्रियों का उपयोग किया जाता है। पॉलीयुरेथेन रेजिन मानक सामग्री है। यह एबीएस, पॉलीप्रोपाइलीन या रबर की तरह दिखती है। ढले हुए रेजिन से बना भाग दिखने और छूने में उत्पादन प्लास्टिक जैसा ही लगता है। रंग मिलान संभव है। सतह की गुणवत्ता अच्छी होती है।
जब प्रोटोटाइप को उत्पादन स्टील के समान प्रदर्शन करना होता है, तो स्टील रैपिड प्रोटोटाइपिंग का विकल्प सामने आता है। स्टील रैपिड प्रोटोटाइपिंग सेवाओं से ऐसे पुर्जे तैयार होते हैं जो भार के तहत भी सहनशीलता बनाए रखते हैं। रैपिड स्टील प्रोटोटाइपिंग एल्यूमीनियम कास्टिंग की तुलना में धीमी होती है। लेकिन परीक्षण की आवश्यकता होने पर सामग्री के गुण इस समय को उचित ठहराते हैं।
रैपिड प्रोटोटाइपिंग कास्टिंग के लिए कौन से भाग उपयुक्त हैं?
जटिल घटक और आवरण
जटिल धातु के पुर्जे इसके लिए उपयुक्त हैं। आंतरिक पसलियों वाले आवरण। घुमावदार सतहों वाले पुर्जे। ऐसी विशेषताएं जिन्हें ठोस धातु से मशीनिंग करके बनाना धीमा होता है। कास्टिंग से आकार लगभग तैयार हो जाता है। बाद में केवल महत्वपूर्ण सतहों की ही मशीनिंग करनी पड़ती है।
छोटे बैच
छोटे बैच में निर्मित प्लास्टिक के आवरण अच्छे काम करते हैं। व्यापार प्रदर्शनियों के लिए दिखावट मॉडल। ग्राहक की स्वीकृति के लिए पूर्व-उत्पादन नमूने। ढली हुई राल से बना भाग अंतिम उत्पाद का प्रतिनिधित्व करता है। यह परत रेखाओं वाला 3D प्रिंट नहीं है। यह चिकना और एकसमान है।
जटिल ज्यामिति
जटिल ज्यामितियाँ सबसे उपयुक्त होती हैं। अंडरकट, आंतरिक चैनल, पतली दीवारें। इन विशेषताओं को कुशलतापूर्वक मशीनिंग करना कठिन होता है, लेकिन इन्हें ढालना आसान होता है। रैपिड कास्टिंग प्रोटोटाइपिंग इन्हें जटिल उपकरणों के बिना ही संभाल लेती है। कारखाने के लिए इसका मतलब है कम सेटअप, कम गलतियाँ और तेज़ डिलीवरी।
व्यवहारिक दृष्टि से, चीन की अग्रणी विनिर्माण कंपनी नोबल इन परियोजनाओं का समर्थन करती है। हमारी तीव्र प्रोटोटाइप कास्टिंग क्षमता, स्टील की तीव्र प्रोटोटाइपिंग विशेषज्ञता के साथ मिलकर प्रोटोटाइप और उत्पादन के लिए एक ही स्थान पर सभी समाधान प्रदान करती है। उनकी तीव्र कास्टिंग सेवाएं ग्राहकों को डिज़ाइन से लेकर कार्यात्मक पुर्जे तक कुशलतापूर्वक पहुंचने में मदद करती हैं। कम मात्रा में उत्पादन का कार्य भी एक ही टीम द्वारा संभाला जाता है। आपूर्तिकर्ता बदलने की आवश्यकता नहीं। ज्ञान का कोई नुकसान नहीं। प्रोटोटाइप और उत्पादित पुर्जे एक ही प्रक्रिया के ज्ञान से तैयार किए जाते हैं।
रैपिड प्रोटोटाइपिंग कास्टिंग कैसे काम करती है?
चरण 1 — एक सीएडी मॉडल बनाएं
3D डिज़ाइन में आयाम निर्धारित किए जाते हैं। सामग्री संबंधी आवश्यकताएँ निर्दिष्ट की जाती हैं। ढलाई की विशेषताएँ जोड़ी जाती हैं। ड्राफ़्ट कोण, त्रिज्याएँ, मशीनिंग भत्ते आदि शामिल किए जाते हैं। CAD मॉडल आगे की सभी प्रक्रियाओं का खाका होता है। एक खराब मॉडल खराब ढलाई की गारंटी देता है। तीव्र प्रोटोटाइप ढलाई इस पहले चरण के सही होने पर निर्भर करती है।
चरण 2 — एक पैटर्न या साँचा तैयार करें
पैटर्न एक निश्चित आकार होता है। यह अंतिम भाग से मेल खाता है। 3D प्रिंटिंग से पैटर्न तेजी से तैयार होता है। SLA या SLS तकनीकें आम हैं। CNC मशीनिंग से अधिक टिकाऊ पैटर्न बनता है। चुनाव मात्रा और सटीकता पर निर्भर करता है। रैपिड कास्टिंग प्रोटोटाइपिंग में काम के अनुसार उपयुक्त विधि का उपयोग किया जाता है। अधिकांश मामलों में पैटर्न एक तरह से बलिदान के रूप में लिया जाता है। मोल्ड बनाते समय यह नष्ट हो जाता है।
चरण 3 — ढलाई का सांचा तैयार करें
सांचा पैटर्न के चारों ओर बनता है। सिरेमिक के खोल परत दर परत बनाए जाते हैं। रेत के सांचे पैटर्न के चारों ओर भरे जाते हैं। सिलिकॉन के सांचे पैटर्न से ढाले जाते हैं। यह प्रक्रिया ढलाई की जाने वाली सामग्री पर निर्भर करती है। धातु के लिए सिरेमिक या रेत के सांचे की आवश्यकता होती है। प्लास्टिक के लिए सिलिकॉन के सांचे की आवश्यकता होती है। रैपिड कास्टिंग सेवाएं उपयोग के आधार पर सांचे का प्रकार चुनती हैं।
चरण 4 — सामग्री को सांचे में ढालें
सामग्री को सांचे में डाला जाता है। पिघली हुई धातु डाली जाती है। तरल राल डाली जाती है। सांचा भर जाता है। हवा निकल जाती है। सामग्री ठंडी हो जाती है, या जम जाती है। ठोसकरण होता है। भाग आकार ले लेता है। तापमान नियंत्रण महत्वपूर्ण है। शीतलन दर कण संरचना को प्रभावित करती है। जमने का समय मजबूती को प्रभावित करता है। रैपिड प्रोटोटाइपिंग कास्टिंग इन कारकों को नियंत्रित करके एक ठोस भाग का निर्माण करती है।
चरण 5 — भाग को निकालें, फिनिशिंग करें और उसकी जांच करें
सांचा तोड़ दिया गया। पुर्जा बाहर आ गया। गेट और रनर काट दिए गए। ट्रिमिंग से अतिरिक्त भाग हटा दिया गया। मशीनिंग से महत्वपूर्ण आयामों को निर्धारित सीमा तक लाया गया। सतह परिष्करण से दिखावट में सुधार हुआ। आयामी निरीक्षण से पुर्जे की पुष्टि हुई। ढलाई पूरी हो गई।
यह उल्लेखनीय है कि स्टील रैपिड प्रोटोटाइपिंग में भी यही चरण अपनाए जाते हैं। पैटर्न तैयार किया जाता है। सांचा बनाया जाता है। स्टील ढाला जाता है। अंत में पुर्जा तैयार हो जाता है। स्टील रैपिड प्रोटोटाइपिंग सेवाएं स्टील के उच्च गलनांक और अधिक संकुचन के लिए आवश्यक विशेषज्ञता प्रदान करती हैं। व्यावहारिक दृष्टि से, यह प्रक्रिया धातुओं और प्लास्टिक दोनों के लिए कारगर है। सामग्री बदलती है, लेकिन चरण वही रहते हैं।
नोबल चीन स्थित अपनी फैक्ट्री से ये त्वरित ढलाई सेवाएं प्रदान करता है। हमारी टीम पैटर्न निर्माण, सांचा तैयार करना, ढलाई और अंतिम रूप देने का काम संभालती है। ग्राहकों को तैयार उत्पाद मिलता है, न कि केवल कच्चा सांचा। इस एकीकरण से समय की बचत होती है और बार-बार काम सौंपने की आवश्यकता कम हो जाती है।
रैपिड प्रोटोटाइपिंग कास्टिंग के सामान्य प्रकार
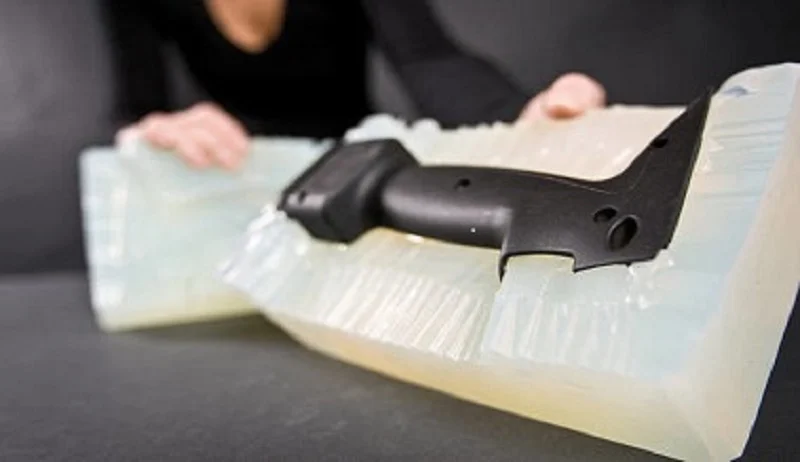
रैपिड इन्वेस्टमेंट कास्टिंग
मोम की जगह 3D प्रिंटेड पैटर्न का इस्तेमाल किया जाता है। पैटर्न पर सिरेमिक घोल की परत चढ़ाई जाती है। परत दर परत चढ़ाने से खोल बनता है। पैटर्न जलकर नष्ट हो जाता है। सिरेमिक खोल बच जाता है। पिघली हुई धातु को गर्म खोल में डाला जाता है। खोल को तोड़कर अलग कर दिया जाता है। इस तरह भाग तैयार हो जाता है।
इन्वेस्टमेंट कास्टिंग के माध्यम से रैपिड प्रोटोटाइपिंग तकनीक जटिल आकृतियों को आसानी से संभाल सकती है। बारीक विशेषताएं हूबहू बन जाती हैं। कम मात्रा में धातु के प्रोटोटाइप बनाना संभव हो जाता है। सतह की फिनिशिंग अच्छी होती है। सटीकता स्वीकार्य स्तर की होती है। जिन पुर्जों की मशीनिंग महंगी होती है, उनके लिए यह तरीका पैसे बचाता है।
रैपिड सैंड कास्टिंग
रेत के सांचे तेजी से तैयार किए जाते हैं। 3D प्रिंटेड पैटर्न को रेत में दबाया जाता है। या फिर CNC मशीन से कटे हुए पैटर्न से भी यही प्रक्रिया की जा सकती है। सांचा इसके चारों ओर आकार लेता है। कोर से आंतरिक गुहाएं बनती हैं। रेत को भरा जाता है। पैटर्न को हटा दिया जाता है। पिघली हुई धातु रिक्त स्थान को भर देती है। बड़े धातु के पुर्जे इस प्रक्रिया के लिए उपयुक्त हैं। जटिल आंतरिक गुहाओं वाले पुर्जों को इससे लाभ मिलता है।
रेत के सांचों का उपयोग करके रैपिड कास्टिंग प्रोटोटाइपिंग भारी मशीनरी के पुर्जों और संरचनात्मक घटकों के लिए आम है। इसकी सतह इन्वेस्टमेंट कास्टिंग की तुलना में अधिक खुरदरी होती है। लागत कम होती है और आकार क्षमता अधिक होती है।
प्लास्टिक प्रोटोटाइप के लिए वैक्यूम कास्टिंग
सबसे पहले एक मास्टर मॉडल बनाया जाता है। यह 3D प्रिंटिंग या CNC मशीनिंग द्वारा तैयार किया जाता है। मास्टर मॉडल के चारों ओर सिलिकॉन डाला जाता है। सिलिकॉन के जमने पर, मास्टर मॉडल को काटकर अलग कर दिया जाता है। सिलिकॉन का सांचा तैयार हो जाता है। पॉलीयुरेथेन रेज़िन को मिलाया जाता है। इसे वैक्यूम के तहत सांचे में डाला जाता है। हवा के बुलबुले निकाल दिए जाते हैं। रेज़िन के जमने पर, पार्ट को सांचे से बाहर निकाल लिया जाता है। प्लास्टिक प्रोटोटाइप के लिए रैपिड कास्टिंग सेवाएं इसी विधि का उपयोग करती हैं।
हाउसिंग। दिखावट के मॉडल। छोटे पैमाने पर उत्पादन। ढलाई से बना राल का पुर्जा इंजेक्शन मोल्डिंग जैसा दिखता है। लेकिन टूलिंग की लागत बहुत कम होती है। एक सिलिकॉन मोल्ड से बीस से पचास पुर्जे बनते हैं। फिर मोल्ड घिस जाता है। एक नया मोल्ड बनाया जाता है। कम मात्रा में उत्पादन के लिए यह किफायती है।
सही कास्टिंग विधि का चुनाव कैसे करें
सामग्री की अनुकूलता सर्वोपरि है। धातु के लिए सिरेमिक या रेत की आवश्यकता होती है। प्लास्टिक के लिए सिलिकॉन की आवश्यकता होती है। भाग का आकार मायने रखता है। बड़े भागों के लिए रेत ढलाई उपयुक्त होती है। छोटे, बारीक भागों के लिए निवेश ढलाई उपयुक्त होती है। ज्यामिति मायने रखती है। जटिल आंतरिक चैनलों के लिए निवेश ढलाई उपयुक्त होती है। सरल आकृतियों के लिए रेत ढलाई उपयुक्त होती है। सतह की गुणवत्ता की आवश्यकताएं मायने रखती हैं। सटीकता की आवश्यकताएं मायने रखती हैं। उत्पादन मात्रा मायने रखती है। लागत मायने रखती है। व्यावहारिक दृष्टिकोण से, जो सबसे सरल विधि आवश्यकता को पूरा करती है, वही बेहतर होती है।
रैपिड प्रोटोटाइपिंग कास्टिंग के लाभ
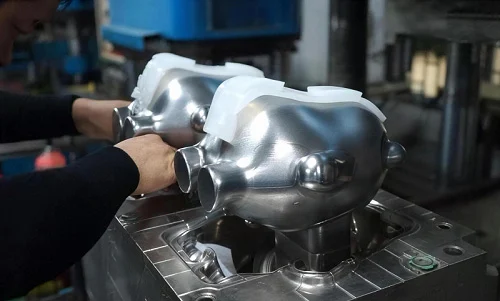
प्रारंभिक टूलिंग लागत कम
हार्ड टूलिंग महंगी होती है। स्टील के सांचों की कीमत हजारों डॉलर होती है। रैपिड प्रोटोटाइपिंग कास्टिंग से यह खर्च बच जाता है। पैटर्न सस्ते होते हैं। सांचे अस्थायी होते हैं। निवेश कम रहता है। प्रोटोटाइप और कम मात्रा के उत्पादन के लिए, बचत काफी अधिक होती है।
उत्पाद विकास चक्रों में कमी
पैटर्न कुछ ही दिनों में तैयार हो जाता है। सांचा कुछ ही दिनों में बन जाता है। पुर्जा ढाला जाता है। टीम के सदस्य असली पुर्जा अपने हाथ में लेते हैं। डिज़ाइन में तेज़ी से बदलाव होते हैं। एक और पैटर्न छापा जाता है। एक और सांचा बनाया जाता है। एक और पुर्जा ढाला जाता है। यह चक्र दोहराता रहता है। डिज़ाइन के प्रमाणित होने तक बड़े पैमाने पर उत्पादन रुका रहता है। रैपिड कास्टिंग प्रोटोटाइपिंग समय सीमा को कम कर देता है।
जटिल ज्यामितियाँ बनाने की क्षमता
जटिल आकृतियों की मशीनिंग करना कठिन होता है। आंतरिक गुहाओं तक पहुंचना मुश्किल होता है। अंडरकट के लिए विशेष उपकरणों की आवश्यकता होती है। कास्टिंग से आकृति लगभग सटीक रूप से बन जाती है। किसी कटिंग टूल की आवश्यकता नहीं होती। पहुंच संबंधी कोई समस्या नहीं होती। मोल्ड ज्यामिति को ग्रहण करता है और धातु उसे भर देती है। रैपिड प्रोटोटाइपिंग कास्टिंग वह सब कर सकती है जो मशीनिंग से संभव नहीं है।
कार्यात्मक परीक्षण के लिए समर्थन
ढलाई किया गया भाग अंतिम उत्पाद की तरह व्यवहार करता है। आयामों की जाँच की जाती है। असेंबली की उपयुक्तता सत्यापित की जाती है। चयनित प्रदर्शन आवश्यकताओं का मूल्यांकन किया जाता है। सामग्री महत्वपूर्ण है। एल्युमीनियम की ढलाई हल्की और मजबूत होती है। स्टील की ढलाई भारी और अधिक टिकाऊ होती है। स्टील रैपिड प्रोटोटाइपिंग से ऐसे भाग तैयार होते हैं जो भार परीक्षण में खरे उतरते हैं। स्टील रैपिड प्रोटोटाइपिंग सेवाएं इंजीनियरों को वास्तविक डेटा प्रदान करती हैं। प्रोटोटाइप केवल एक अस्थायी ढांचा नहीं है। यह एक परीक्षण नमूना है।
कम मात्रा में उत्पादन के लिए उपयुक्त
रैपिड कास्टिंग सेवाएं पुलों के उत्पादन में सहायक होती हैं। प्रोटोटाइप बनाने की प्रक्रिया से ही पहले बैच का उत्पादन किया जाता है। आपूर्तिकर्ता में कोई बदलाव नहीं। प्रक्रिया में कोई परिवर्तन नहीं। ज्ञान का उपयोग पहले बैच में ही किया जाता है।
विचार करने योग्य सीमाएँ
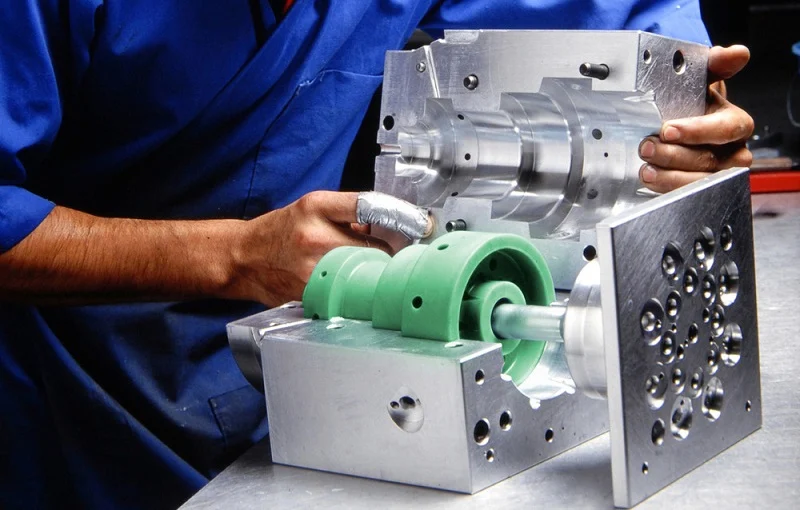
सतह परिष्करण और प्रसंस्करण पश्चात की आवश्यकताएं
ढले हुए पुर्जे तुरंत शिपिंग के लिए तैयार नहीं होते। उन्हें ट्रिमिंग की आवश्यकता होती है। गेट्स और रनर्स को काट दिया जाता है। अतिरिक्त परत हटा दी जाती है। पॉलिश करने से दिखावट बेहतर होती है। मशीनिंग द्वारा महत्वपूर्ण आयामों को सटीक बनाया जाता है। ढली हुई सतह मशीनिंग की गई सतहों की तुलना में अधिक खुरदरी होती है। रैपिड प्रोटोटाइपिंग कास्टिंग में ये सभी चरण शामिल होते हैं। इनसे समय और लागत दोनों बढ़ती है। फिनिशिंग संबंधी आवश्यकताओं की योजना शुरू से ही बना लेनी चाहिए।
आयामी सटीकता और सामग्री संकुचन
ठंडा होने पर धातु सिकुड़ती है। सांचे को इसका ध्यान रखना चाहिए। यदि सिकुड़न की भरपाई नहीं की जाती है, तो पुर्जा आकार में छोटा रह जाता है। सांचे की गुणवत्ता मायने रखती है। खराब सांचा खराब आकार देता है। प्रक्रिया में बदलाव भी मायने रखता है। तापमान में अंतर सिकुड़न को प्रभावित करता है। अंतिम पुर्जे को मशीनिंग की आवश्यकता हो सकती है। ढलाई में सीएनसी मशीनिंग की तुलना में सहनशीलता कम सटीक होती है। रैपिड कास्टिंग प्रोटोटाइपिंग इन्हीं सीमाओं के भीतर काम करता है। ढलाई के बाद महत्वपूर्ण आयामों को मशीनिंग द्वारा निर्धारित किया जाता है।
प्रक्रिया लीड टाइम
पैटर्न निर्माण, मोल्ड तैयार करना, ठंडा करना और फिनिशिंग में समय लगता है। कुल समय 3D प्रिंटिंग से अधिक होता है। हार्ड टूलिंग की तुलना में रैपिड प्रोटोटाइपिंग कास्टिंग तेज़ है, लेकिन यह तुरंत नहीं होती। एक साधारण पार्ट को बनाने में एक सप्ताह लग सकता है। एक जटिल पार्ट को बनाने में दो सप्ताह लग सकते हैं। शेड्यूल बनाते समय इस बात का ध्यान रखना आवश्यक है।
सामग्री और डिज़ाइन की बाधाएँ
हर सामग्री और डिज़ाइन की ढलाई अच्छी नहीं होती। न्यूनतम दीवार की मोटाई मायने रखती है। पतली दीवारें ठीक से भर नहीं पातीं। नुकीले कोने तनाव पैदा करते हैं। साँचे की भी सीमाएँ होती हैं। अंडरकट के लिए विशेष कोर की आवश्यकता होती है। डिज़ाइन में अतिरिक्त मशीनिंग की आवश्यकता हो सकती है। पुर्जे में ड्राफ्ट एंगल की आवश्यकता हो सकती है। ये सभी बाधाएँ डिज़ाइन को प्रभावित करती हैं। रैपिड प्रोटोटाइपिंग ढलाई के लिए ढलाई के लिए डिज़ाइन की आवश्यकता होती है। सभी इंजीनियर इन नियमों को नहीं जानते। सहायता आवश्यक है।
व्यवहारिक दृष्टि से, नोबल इस प्रकार का सहयोग प्रदान करता है। हमारे इंजीनियर ढलाई से पहले डिजाइन प्रस्तावों की समीक्षा करते हैं ताकि शुरुआती दौर में ही समस्याओं की पहचान की जा सके, जिससे ग्राहकों को स्क्रैप और देरी से बचने में मदद मिलती है।
रैपिड प्रोटोटाइपिंग कास्टिंग हमेशा सर्वोत्तम विकल्प क्यों नहीं है?
कभी-कभी, जब पुर्जों को बहुत सटीक बनाने की आवश्यकता होती है, तो सीएनसी मशीनिंग बेहतर विकल्प होता है। लेकिन अगर सिर्फ एक ही पुर्जा बनाना हो, तो 3डी प्रिंटिंग तेज़ होती है। और जिन सामग्रियों को ढालना मुश्किल होता है, उनके लिए मशीनिंग एक सुरक्षित विकल्प है। रैपिड प्रोटोटाइपिंग कास्टिंग इस समस्या को हल करने में आपकी मदद करने वाला एक उपकरण है। सही प्रक्रिया का चुनाव करने के लिए आपको सटीकता, उत्पादन की मात्रा, उपयोग की जाने वाली सामग्री, ज्यामिति, लागत और समय जैसी बातों पर विचार करना होगा। सबसे अच्छी प्रक्रिया वही है जो इन सभी बातों को पूरा करती है।
रैपिड प्रोटोटाइपिंग कास्टिंग की तुलना सीएनसी मशीनिंग और 3डी प्रिंटिंग से।
रैपिड प्रोटोटाइपिंग कास्टिंग बनाम सीएनसी मशीनिंग
| फ़ैक्टर | रैपिड प्रोटोटाइपिंग कास्टिंग | सीएनसी मशीनिंग |
| सामग्री का उपयोग | कम अपशिष्ट—धातु सांचे को भर देती है | अधिक अपशिष्ट—ठोस पदार्थों से काटे गए चिप्स |
| प्राप्त करने योग्य ज्यामिति | जटिल आकृतियाँ, आंतरिक गुहाएँ, अंडरकट | उपकरण पहुँच द्वारा सीमित |
| आयामी सटीकता | अच्छा है, लेकिन सटीक माप के लिए मशीनिंग के बाद और काम करने की आवश्यकता है। | उच्च—±0.01 मिमी नियमित |
| सतह खत्म | ढलाई के बाद सतह खुरदरी होती है, उसे फिनिशिंग की आवश्यकता होती है। | चिकनी, कटी हुई |
| सेटअप लागत | पैटर्न और मोल्ड की लागत | प्रोग्रामिंग और फिक्स्चर की लागत |
| उत्पादन मात्रा | कम से मध्यम मात्रा | कम मात्रा और एकमुश्त |
जटिल पुर्जों के लिए, रैपिड प्रोटोटाइपिंग कास्टिंग से समय की बचत होती है। रैपिड कास्टिंग प्रोटोटाइपिंग और सीएनसी मशीनिंग साथ मिलकर काम करते हैं। पहले कास्टिंग करें, फिर मशीनिंग करें। यह संयोजन सर्वोत्तम परिणाम देता है।
रैपिड प्रोटोटाइपिंग कास्टिंग बनाम 3डी प्रिंटिंग
| फ़ैक्टर | रैपिड प्रोटोटाइपिंग कास्टिंग | 3D मुद्रण |
| मोल्ड की आवश्यकताएँ | पैटर्न और सांचे की आवश्यकता है | किसी सांचे की आवश्यकता नहीं है |
| डिजाइन स्वतंत्रता | ड्राफ्ट और मोटाई की सीमाएँ | लगभग किसी भी आकार |
| सामग्री विकल्प | असली धातुएँ, उत्पादन जैसी रेज़िन | सीमित सामग्री रेंज |
| भाग गुण | सघन, मजबूत, उत्पादन के समकक्ष | इसमें छिद्र हो सकते हैं, यह कमजोर हो सकता है। |
| उत्पादन की गति | कई भागों के लिए तेज़ | एक भाग के लिए तेज़ |
व्यावहारिक दृष्टि से, स्टील रैपिड प्रोटोटाइपिंग को इस संयोजन से लाभ मिलता है। स्टील रैपिड प्रोटोटाइपिंग सेवाओं में इन्वेस्टमेंट कास्टिंग के लिए प्रिंटेड पैटर्न का उपयोग किया जाता है। रैपिड स्टील प्रोटोटाइपिंग से ऐसे पुर्जे प्राप्त होते हैं जो भार के तहत टॉलरेंस बनाए रखते हैं। सामग्री के गुण इस प्रक्रिया को उचित ठहराते हैं।
नोबल में रैपिड प्रोटोटाइपिंग कास्टिंग सेवाएं

डिजाइन से लेकर प्रोटोटाइप डिलीवरी तक विनिर्माण सहायता
NOBLE धातु और प्लास्टिक प्रसंस्करण में विशेषज्ञता रखती है। डिज़ाइन संबंधी सहायता ग्राहकों को सही विधि चुनने में मदद करती है। तकनीकी संचार आवश्यकताओं को स्पष्ट करता है। हमारी टीम CAD फ़ाइलों की समीक्षा करती है, बदलाव सुझाती है और उत्पादन से पहले ही समस्याओं का पता लगा लेती है। यह उल्लेखनीय है कि NOBLE—चीन की एक अग्रणी विनिर्माण कंपनी—अपनी रैपिड प्रोटोटाइपिंग कास्टिंग सेवा के अंतर्गत यह सहायता प्रदान करती है। ग्राहकों को एक भागीदार मिलता है, न कि केवल एक आपूर्तिकर्ता।
ढलाई को सीएनसी मशीनिंग और सतह परिष्करण के साथ संयोजित करना
ढलाई से लगभग सटीक आकार प्राप्त होता है। सीएनसी मशीनिंग से महत्वपूर्ण आयामों को सटीक माप में लाया जाता है। सतह परिष्करण से दिखावट और जंग प्रतिरोधकता में सुधार होता है। ये सभी प्रक्रियाएं एक साथ काम करती हैं। रैपिड कास्टिंग प्रोटोटाइपिंग से सांचा तैयार होता है। मशीनिंग से सटीकता प्राप्त होती है। परिष्करण से अंतिम पुर्जा तैयार होता है। प्रक्रिया का चयन पुर्जे के कार्य पर निर्भर करता है। उत्पादन की आवश्यकताएं क्रम निर्धारित करती हैं। नोबल की रैपिड कास्टिंग सेवाएं इस एकीकरण का प्रबंधन करती हैं। एक ही आपूर्तिकर्ता। एक ही गुणवत्ता मानक।
गुणवत्ता नियंत्रण और प्रोटोटाइप मूल्यांकन
ISO 9001:2015 गुणवत्ता का सामान्य ढांचा प्रदान करता है। ISO 13485:2016 चिकित्सा उपकरणों के लिए कठोरता को बढ़ाता है। आयामी निरीक्षण प्रोटोटाइप का सत्यापन करता है। प्रक्रिया नियंत्रण निरंतरता सुनिश्चित करता है। दस्तावेजित प्रक्रियाएं अनुरेखण क्षमता बनाए रखती हैं। NOBLE में रैपिड प्रोटोटाइपिंग कास्टिंग इन्हीं प्रणालियों का पालन करती है।
रैपिड प्रोटोटाइपिंग कास्टिंग के बारे में अक्सर पूछे जाने वाले प्रश्न
रैपिड प्रोटोटाइपिंग कास्टिंग का उपयोग किसलिए किया जाता है?
यह कार्यात्मक धातु और प्लास्टिक प्रोटोटाइप तैयार करता है। डिज़ाइन सत्यापन, असेंबली परीक्षण और कम मात्रा में उत्पादन की सुविधा प्रदान करता है। रैपिड प्रोटोटाइपिंग कास्टिंग, सीएडी फ़ाइल और परीक्षण योग्य पुर्जे के बीच की खाई को पाटता है।
रैपिड कास्टिंग और ट्रेडिशनल कास्टिंग में क्या अंतर है?
परंपरागत ढलाई में कठोर औजारों का उपयोग होता है। इसमें लगने वाला समय लंबा होता है और लागत भी अधिक होती है। वहीं, तीव्र ढलाई प्रोटोटाइपिंग में अस्थायी पैटर्न और सांचों का उपयोग किया जाता है। इसमें लगने वाला समय कम होता है और लागत भी कम होती है। हालांकि, इसमें सांचों की आयु सीमित होती है। सिलिकॉन के सांचे घिस जाते हैं और रेत के सांचे टूट जाते हैं। लेकिन प्रोटोटाइप और कम मात्रा में उत्पादन के लिए यह विधि आर्थिक रूप से लाभदायक है।
क्या एल्युमीनियम के पुर्जों के लिए रैपिड प्रोटोटाइपिंग कास्टिंग उपयुक्त है?
जी हाँ! एल्युमीनियम मिश्र धातुओं की ढलाई अच्छी तरह से की जा सकती है। A356 और AlSi10Mg आम मिश्र धातुएँ हैं। इस प्रक्रिया से हल्के और मजबूत पुर्जे बनते हैं। एल्युमीनियम की तीव्र ढलाई सेवाएँ व्यापक रूप से उपलब्ध हैं।
क्या वैक्यूम कास्टिंग और मेटल कास्टिंग एक ही प्रक्रिया है?
नहीं। वैक्यूम कास्टिंग में सिलिकॉन मोल्ड और पॉलीयुरेथेन रेजिन का उपयोग होता है। इससे प्लास्टिक के पुर्जे बनते हैं। मेटल कास्टिंग में सिरेमिक या रेत के मोल्ड का उपयोग होता है। इससे धातु के पुर्जे बनते हैं। रैपिड प्रोटोटाइपिंग कास्टिंग में ये दोनों शामिल हैं। सामग्री ही प्रक्रिया निर्धारित करती है।
क्या रैपिड प्रोटोटाइपिंग कास्टिंग, सीएनसी मशीनिंग से सस्ती है?
यह निर्भर करता है। एक पार्ट के लिए, सीएनसी मशीनिंग सस्ती हो सकती है। इसमें पैटर्न की आवश्यकता नहीं होती। दस पार्ट के लिए, कास्टिंग सस्ती हो सकती है। पैटर्न की लागत पूरे बैच में विभाजित हो जाती है। रैपिड कास्टिंग प्रोटोटाइपिंग से सामग्री की बर्बादी कम होती है। इससे मशीनिंग का समय भी कम हो जाता है। कुल लागत मात्रा और ज्यामिति पर निर्भर करती है।
रैपिड प्रोटोटाइपिंग कास्टिंग में कितना समय लगता है?
पैटर्न तैयार करने में एक से तीन दिन लगते हैं। सांचा तैयार करने में एक से दो दिन लगते हैं। ढलाई और ठंडा करने में एक दिन लगता है। अंतिम रूप देने में एक से तीन दिन लगते हैं। कुल समय एक से दो सप्ताह है। रैपिड कास्टिंग सेवाओं से इस समय सीमा को कम किया जा सकता है, लेकिन इन चरणों को छोड़ा नहीं जा सकता।
क्या रैपिड प्रोटोटाइपिंग कास्टिंग का उपयोग छोटे पैमाने पर उत्पादन के लिए किया जा सकता है?
जी हाँ। यह छोटे बैचों के लिए आदर्श है। दस से पचास पुर्जों के लिए। टूलिंग की लागत कम रहती है। प्रति पुर्जे की लागत स्वीकार्य है। रैपिड प्रोटोटाइपिंग कास्टिंग प्रोटोटाइप और बड़े पैमाने पर उत्पादन के बीच के अंतर को पाटती है।
आप रैपिड प्रोटोटाइपिंग कास्टिंग सेवा प्रदाता का चयन कैसे करते हैं?
अनुभव देखें। सामग्री विशेषज्ञता देखें। डिज़ाइन सहायता देखें। गुणवत्ता प्रमाणपत्र देखें। ISO 9001:2015 और ISO 13485:2016 महत्वपूर्ण हैं। एकीकृत क्षमताओं की तलाश करें। ढलाई। मशीनिंग। फिनिशिंग। असेंबली। स्टील रैपिड प्रोटोटाइपिंग का अनुभव चुनौतीपूर्ण अनुप्रयोगों के लिए सहायक होता है। रैपिड स्टील प्रोटोटाइपिंग के लिए प्रक्रिया ज्ञान आवश्यक है। NOBLE अपनी चीन स्थित सुविधा से ये रैपिड कास्टिंग सेवाएं प्रदान करता है। टीम डिज़ाइन से लेकर डिलीवरी तक ग्राहकों का सहयोग करती है। यही वह मानक है जिसकी तलाश की जानी चाहिए।