
प्रक्रिया के दौरान पेसमेकर का तार टूट जाता है। इंसुलिन पंप का आवरण नसबंदी के दौरान फट जाता है। ये महज़ निर्माण संबंधी त्रुटियाँ नहीं हैं—ये जीवन-मरण के क्षण होते हैं। FDA के अनुसार, 2010 से 2012 तक, पुर्जों या सामग्री की खराबी के कारण 28% उत्पाद वापस मंगाए गए। विश्वसनीय चिकित्सा उपकरण घटकों को खतरनाक घटकों से क्या अलग करता है? इसका उत्तर तीन स्तंभों पर टिका है: सही सामग्री का चयन, स्मार्ट चिकित्सा उपकरण निर्माण और सोच-समझकर किया गया डिज़ाइन। प्रत्येक निर्णय नियामक अनुमोदन, रोगी सुरक्षा और गुणवत्ता को प्रभावित करता है। विकास के दौरान एक भी गलत कदम महंगे पुनर्निर्माण को जन्म दे सकता है या रोगियों को नुकसान पहुंचा सकता है। यह मार्गदर्शिका आपको चिकित्सा उत्पादों के विकास के लिए व्यावहारिक जानकारी प्रदान करती है, जिसमें प्रक्रिया के प्रत्येक चरण में चिकित्सा उपकरण घटकों की महत्वपूर्ण भूमिका पर विशेष ध्यान दिया गया है।
के लिए सामग्री चयन चिकित्सा उपकरण घटक
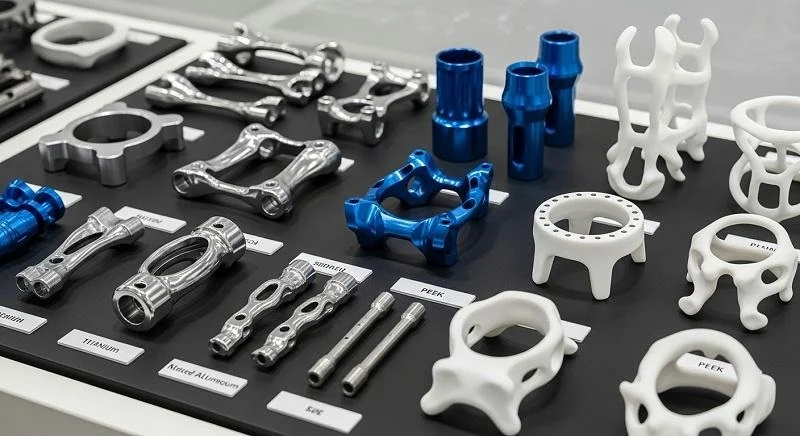
चिकित्सा उपकरणों की सुरक्षा और कार्यक्षमता का आधार सामग्री का चयन होता है। सही सामग्री का चुनाव किसी उत्पाद की सफलता सुनिश्चित कर सकता है। गलत सामग्री से भारी विलंब हो सकता है। लगभग 80% चिकित्सा उपकरण घटकों में धातुएँ पाई जाती हैं। सामान्य विकल्पों में स्टेनलेस स्टील 316L, टाइटेनियम मिश्र धातु और सिरेमिक शामिल हैं। प्लास्टिक के लिए, इंजीनियर अक्सर पॉलीप्रोपाइलीन, पॉलीकार्बोनेट, PEEK या PPSU का उपयोग करते हैं। प्रत्येक सामग्री की अपनी-अपनी खूबियाँ होती हैं। महत्वपूर्ण बात यह है कि इन गुणों को उपकरण की आवश्यकताओं के अनुरूप चुना जाए। यहीं से चिकित्सा उपकरण सामग्री का महत्व सबसे अधिक स्पष्ट होता है।
जैव अनुकूलता और चिकित्सा उपकरण सुरक्षा
आईएसओ 10993 मानक
ISO 10993 चिकित्सा उपकरणों की सुरक्षा जांच के लिए मानक निर्धारित करता है। ये मानक निर्माताओं को शरीर के साथ सामग्री की परस्पर क्रिया का मूल्यांकन करने में मार्गदर्शन करते हैं। इसका उद्देश्य सरल है: यह सुनिश्चित करना कि उपकरण से कोई नुकसान न हो। चिकित्सा उपकरण निर्माण के लिए, इन मानकों का पालन करना अनिवार्य है, न कि वैकल्पिक। यह नियामक अनुमोदन के लिए आवश्यक है। चिकित्सा उपकरण में उपयोग की जाने वाली प्रत्येक सामग्री को इन परीक्षणों को पास करना होता है। परीक्षण का दायरा इस बात पर निर्भर करता है कि उपकरण शरीर को कैसे और कहाँ छूता है। कुछ परीक्षण अल्पकालिक प्रभावों की जांच करते हैं, जबकि अन्य दीर्घकालिक संपर्क के प्रभावों का आकलन करते हैं।
साइटोटॉक्सिसिटी, संवेदनशीलता और जलन परीक्षण
साइटोटॉक्सिसिटी परीक्षण से यह पता चलता है कि कोई पदार्थ कोशिकाओं को नष्ट करता है या नहीं। संवेदनशीलता परीक्षण से एलर्जी प्रतिक्रियाओं की जांच की जाती है। जलन परीक्षण से लालिमा या सूजन की जांच की जाती है। ये जैव अनुकूलता साबित करने के पहले चरण हैं। ये परीक्षण अधिकांश चिकित्सा उपकरण सामग्रियों पर लागू होते हैं। यहां तक कि चिकित्सा उपकरणों में उपयोग होने वाली सामान्य सामग्रियों के लिए भी इन परीक्षणों की आवश्यकता होती है। परिणाम इंजीनियरों को यह तय करने में मदद करते हैं कि कोई पदार्थ अपने इच्छित उपयोग के लिए सुरक्षित है या नहीं। इन परीक्षणों में उत्तीर्ण होना विकास प्रक्रिया में एक महत्वपूर्ण पड़ाव है।
प्रत्यारोपण योग्य बनाम गैर-प्रत्यारोपण योग्य आवश्यकताएँ
शरीर के संपर्क में उपकरण के रहने की अवधि के आधार पर नियम बदलते हैं। सतह पर लगाए जाने वाले उपकरणों के लिए सबसे कम सख्त नियम होते हैं। प्रत्यारोपण योग्य उपकरणों के लिए सबसे सख्त नियम होते हैं। जो चिकित्सा उपकरण वर्षों तक शरीर में रहता है, उसे कुछ मिनटों के लिए उपयोग किए जाने वाले उपकरण की तुलना में अधिक परीक्षण की आवश्यकता होती है। यह इस बात को प्रभावित करता है कि आप चिकित्सा उपकरण के लिए कौन सी सामग्री चुन सकते हैं। प्रत्यारोपण योग्य उपकरणों में अक्सर PEEK, टाइटेनियम मिश्र धातु या सिरेमिक का उपयोग किया जाता है। इन सामग्रियों का सुरक्षा के मामले में लंबा इतिहास रहा है। गैर-प्रत्यारोपण योग्य उपकरणों में आमतौर पर उपयोग की जाने वाली जैव-अनुकूल सामग्रियों की एक विस्तृत श्रृंखला का उपयोग किया जा सकता है। परीक्षण संबंधी आवश्यकताएं चयन प्रक्रिया का मार्गदर्शन करती हैं। जैव-अनुकूलता परीक्षण इस कार्य का आधार है।
बंध्याकरण अनुकूलता
एथिलीन ऑक्साइड, गामा और भाप विधियाँ
किसी भी चिकित्सा उपकरण के लिए नसबंदी अनिवार्य है। आप कौन सी विधि चुनते हैं, यह सामग्री पर निर्भर करता है। भाप धातु के औजारों जैसी टिकाऊ वस्तुओं के लिए उपयुक्त है, लेकिन यह गर्मी के प्रति संवेदनशील प्लास्टिक को नष्ट कर देती है। एथिलीन ऑक्साइड (EtO) जटिल संरचनाओं में अच्छी तरह प्रवेश करता है और अधिकांश सामग्रियों के साथ काम करता है। गामा विकिरण एकल-उपयोग वाले डिस्पोजेबल उपकरणों के लिए उपयुक्त है, लेकिन यह कुछ प्लास्टिक को नुकसान पहुंचा सकता है। हाइड्रोजन पेरोक्साइड गैस प्लाज्मा माइक्रोस्कोप और इलेक्ट्रॉनिक उपकरणों जैसी गर्मी के प्रति संवेदनशील वस्तुओं के लिए उपयुक्त है। प्रत्येक विधि की अपनी सामग्री अनुकूलता होती है। प्रारंभिक परीक्षण से आपको अप्रत्याशित समस्याओं से बचने में मदद मिलती है।
एकल-उपयोग वाले उपकरणों को आमतौर पर निर्माता द्वारा कीटाणुरहित किया जाता है। इसके लिए एथिलीन ऑक्साइड, गामा विकिरण या इलेक्ट्रॉन बीम विकिरण का उपयोग किया जाता है। बहु-उपयोग वाले उपकरणों को अंतिम उपयोगकर्ता द्वारा कीटाणुरहित किया जाता है। इन्हें अक्सर स्टीम ऑटोक्लेव से गुजारा जाता है। यह अंतर सामग्री के चयन को प्रभावित करता है। कीटाणुशोधन से प्रभावित होने वाले प्रमुख बहुलक गुणों में तन्यता शक्ति, प्रभाव प्रतिरोध, तापमान सहनशीलता और रंग प्रतिधारण शामिल हैं। पॉलीकार्बोनेट, पीएमएमए और थर्मोप्लास्टिक इलास्टोमर जैसी सामग्रियों को कीटाणुशोधन के बाद होने वाले परिवर्तनों को कम करने के लिए डिज़ाइन किया गया है।
नसबंदी के बाद सामग्री का क्षरण
नसबंदी से पदार्थों के गुणों में बदलाव आ सकता है। उदाहरण के लिए, 25–50 kGy की मात्रा में गामा नसबंदी से PEEK के यांत्रिक गुणों में कोई गिरावट नहीं आती। तन्यता शक्ति और मापांक लगभग अपरिवर्तित रहते हैं। 1000 Mrad (10,000 kGy) की बहुत अधिक मात्रा के बाद चार्पी इम्पैक्ट स्ट्रेंथ लगभग 15–25% कम हो जाती है। लेकिन यह 6 kJ/m² (नॉच्ड) से ऊपर बनी रहती है। संरचनात्मक अनुप्रयोगों के लिए यह पर्याप्त है। भाप नसबंदी से कुछ पदार्थों में अधिक ध्यान देने योग्य परिवर्तन हो सकते हैं। नसबंदी के बाद परीक्षण करना महत्वपूर्ण है। यह पुष्टि करता है कि पदार्थ अभी भी अपेक्षा के अनुरूप कार्य करता है। पदार्थ अनुकूलता परीक्षण आपको सही नसबंदी विधि चुनने में मदद करता है।
| बंध्याकरण विधि | सामग्री अनुकूलता संबंधी नोट्स |
| भाप | टिकाऊ सामग्रियों के साथ काम करता है; गर्मी के प्रति संवेदनशील प्लास्टिक या इलेक्ट्रॉनिक्स के लिए उपयुक्त नहीं है। |
| फ़्लैश | केवल उन उपकरणों के लिए जो तीव्र उच्च तापमान वाली भाप को संभालते हैं। |
| हाइड्रोजन पेरोक्साइड गैस प्लाज्मा | गर्मी और नमी के प्रति संवेदनशील उपकरणों के लिए आदर्श; सेल्युलोज-आधारित सामग्रियों के लिए उपयुक्त नहीं। |
| पेरासटिक एसिड | कुछ प्लास्टिक और धातुओं के लिए काम करता है; सीमित सामग्री अनुकूलता |
| एथिलीन ऑक्साइड (EtO) | अधिकांश सामग्रियों के साथ काम करता है; जटिल असेंबली के लिए उत्कृष्ट। |
| विकिरण | एकल-उपयोग वाले डिस्पोजेबल उत्पादों के लिए अच्छा है; कुछ प्लास्टिक को विघटित कर सकता है। |
| सूखी गर्मी | केवल कांच के बर्तनों जैसी गर्मी प्रतिरोधी वस्तुओं के लिए। |
| ओजोन | कुछ प्लास्टिक के लिए यह कारगर है लेकिन इसमें कुछ चुनौतियाँ हैं। |
पैकेजिंग और शेल्फ-लाइफ संबंधी विचार
नसबंदी केवल उपकरण तक ही सीमित नहीं है। पैकेजिंग को भी इसे नसबंदी मुक्त रखना चाहिए। पैकेजिंग में भी सामग्री की अनुकूलता का ध्यान रखना आवश्यक है। शेल्फ-लाइफ परीक्षण से यह सुनिश्चित होता है कि उपकरण लंबे समय तक नसबंदी मुक्त रहे। पैकेजिंग सामग्री को नसबंदी विधि के साथ प्रतिक्रिया नहीं करनी चाहिए। साथ ही, इसे उपकरण को संदूषण से भी बचाना चाहिए। यह समग्र चिकित्सा उपकरण निर्माण प्रक्रिया का एक महत्वपूर्ण हिस्सा है। इसे सही ढंग से करने से उत्पाद वापस मंगाने की आवश्यकता नहीं होती और रोगी की सुरक्षा सुनिश्चित होती है। गुणवत्ता बारीकियों पर ध्यान देने से ही प्राप्त होती है।
चिकित्सा उपकरण घटकों के प्रदर्शन के लिए यांत्रिक गुण
तन्यता शक्ति, लचीलापन और थकान प्रतिरोध
यांत्रिक गुण यह निर्धारित करते हैं कि कोई उपकरण तनाव की स्थिति में कैसा प्रदर्शन करता है। तन्यता शक्ति यह मापती है कि कोई पदार्थ कितना खिंचाव सहन कर सकता है। लचीलापन यह दर्शाता है कि वह बिना टूटे कितना मुड़ सकता है। थकान प्रतिरोध यह बताता है कि बार-बार उपयोग करने पर वह कितने समय तक टिका रहता है। ये गुण चिकित्सा उपकरणों के प्रदर्शन के लिए महत्वपूर्ण हैं। कैथेटर को लचीलेपन की आवश्यकता होती है। हड्डी के पेंच को तन्यता शक्ति की आवश्यकता होती है। हृदय वाल्व को थकान प्रतिरोध की आवश्यकता होती है। सही संतुलन उपयोग पर निर्भर करता है। डिज़ाइन संबंधी विकल्प इन गुणों को प्रभावित करते हैं।
पर्यावरणीय कारक: तापमान, रसायन, पराबैंगनी किरणें
उपकरणों को अलग-अलग वातावरणों का सामना करना पड़ता है। कुछ को नसबंदी के दौरान अत्यधिक गर्मी से गुज़ारा जाता है। कुछ कठोर रसायनों के संपर्क में आते हैं। कुछ भंडारण के दौरान पराबैंगनी किरणों के संपर्क में आते हैं। ये स्थितियाँ समय के साथ सामग्रियों को प्रभावित करती हैं। तापमान प्लास्टिक को नरम कर सकता है। रसायन सूजन या दरार पैदा कर सकते हैं। पराबैंगनी किरणें रंग परिवर्तन या भंगुरता का कारण बन सकती हैं। वास्तविक परिस्थितियों में परीक्षण करना आवश्यक है। यह आपको प्रत्येक अनुप्रयोग के लिए सही सामग्री चुनने में मदद करता है। स्वच्छता संबंधी आवश्यकताएँ भी सामग्री के चयन को प्रभावित करती हैं।
प्रदर्शन, लागत और उपलब्धता के बीच संतुलन बनाना
अगर सामग्री उपलब्ध न हो तो सबसे अच्छी सामग्री का कोई महत्व नहीं। इंजीनियरों को प्रदर्शन, लागत और आपूर्ति के बीच संतुलन बनाना होता है। कभी-कभी थोड़ी कमज़ोर सामग्री भी बेहतर काम करती है क्योंकि उसे प्राप्त करना आसान होता है। वहीं दूसरी ओर, आपको लागत की परवाह किए बिना सर्वोत्तम प्रदर्शन की आवश्यकता होती है। यहीं पर चिकित्सा-ग्रेड सामग्री का चयन पेचीदा हो जाता है। आपको सभी सुरक्षा और प्रदर्शन संबंधी आवश्यकताओं को पूरा करना होता है। साथ ही, आपको बजट के भीतर भी रहना होता है। और आपकी आपूर्ति श्रृंखला विश्वसनीय होनी चाहिए। यह संतुलन बनाना हर सफल विकास परियोजना का हिस्सा है। गुणवत्ता सावधानीपूर्वक योजना और परीक्षण से आती है। नियामक अनुभव वाला सही भागीदार इन विकल्पों को समझने में आपकी मदद कर सकता है। मानकों का अनुपालन अनिवार्य है।
रोगी सुरक्षा सुनिश्चित करने के लिए हर कदम पर समझदारी से निर्णय लेना आवश्यक है। सामग्री के चयन से लेकर अंतिम परीक्षण तक, प्रत्येक निर्णय परिणाम को प्रभावित करता है। पीईईके और टाइटेनियम जैसी आमतौर पर उपयोग की जाने वाली जैव-अनुकूल सामग्री सिद्ध प्रदर्शन प्रदान करती हैं। इन आमतौर पर उपयोग की जाने वाली जैव-अनुकूल सामग्रियों को समझना अच्छे निर्णय लेने की कुंजी है। चिकित्सा उपकरण सामग्री को कड़े मानकों को पूरा करना चाहिए। आमतौर पर उपयोग की जाने वाली जैव-अनुकूल सामग्रियों में कई विकल्प उपलब्ध हैं। चिकित्सा उपकरण सामग्री को कई कारकों को संतुलित करना होता है। डिज़ाइन संबंधी विकल्प भी महत्वपूर्ण भूमिका निभाते हैं। सामग्री का चयन ही सब कुछ का आधार है।
चिकित्सा उपकरण घटकों के लिए विनिर्माण प्रक्रियाएँ
सामग्री का चयन करने के बाद, अगला महत्वपूर्ण प्रश्न यह है कि वास्तव में उस पुर्जे का निर्माण कैसे किया जाए? आपके द्वारा चुनी गई निर्माण प्रक्रियाएँ आपकी सामग्री के चयन और आवश्यक इकाइयों की संख्या के अनुरूप होनी चाहिए। लाखों इकाइयों के लिए बनाए जाने वाले पुर्जे के लिए एक अलग दृष्टिकोण की आवश्यकता होती है, जबकि एक रोगी के लिए विशेष रूप से तैयार किए गए प्रत्यारोपण के लिए अलग दृष्टिकोण की आवश्यकता होती है। आइए चिकित्सा उपकरण घटकों के निर्माण के तीन मुख्य मार्गों पर नज़र डालें।
इंजेक्शन मोल्डिंग चिकित्सा उपकरण घटकों के निर्माण के लिए
इंजेक्शन मोल्डिंग उच्च मात्रा में उत्पादन का अग्रणी तरीका है। इस प्रक्रिया में प्लास्टिक के दानों को पिघलाया जाता है, उन्हें दबाव के साथ स्टील के सांचे में डाला जाता है, और फिर ठंडा करके तैयार पुर्जों में परिवर्तित किया जाता है। सांचा तैयार होने के बाद, प्रक्रिया का चक्र कुछ सेकंडों में पूरा हो जाता है। यह गति इसे बड़े पैमाने पर उत्पादन के लिए आदर्श बनाती है।
उच्च मात्रा बनाम कम मात्रा में उत्पादन
उत्पादन की मात्रा के आधार पर लागत में काफी बदलाव आता है। इंजेक्शन मोल्डिंग में मोल्ड के डिज़ाइन और निर्माण में शुरुआती निवेश बहुत अधिक होता है। केवल टूलिंग तैयार करने में ही 2-6 सप्ताह लग सकते हैं। लेकिन एक बार मोल्ड बन जाने के बाद, प्रति पार्ट लागत में भारी गिरावट आती है। अधिक मात्रा में उत्पादन के लिए, इंजेक्शन मोल्डिंग सबसे अच्छा विकल्प है। कम मात्रा में उत्पादन की स्थिति अलग होती है। कुछ सौ पार्ट्स के लिए मोल्ड की लागत को उचित ठहराना मुश्किल हो जाता है। ऐसे मामलों में, सीएनसी मशीनिंग या एडिटिव मैन्युफैक्चरिंग अधिक उपयुक्त विकल्प साबित होते हैं। नीचे दी गई तालिका में मुख्य लाभ-हानि दर्शाई गई है।
| फ़ैक्टर | इंजेक्शन मोल्डिंग | सीएनसी मशीनिंग |
| समय चक्र | मोल्ड बनने के तुरंत बाद (सेकंडों में) | अधिक लंबा, प्रत्येक भाग को अलग-अलग मशीनिंग द्वारा तैयार किया गया। |
| अग्रिम निवेश | उच्च (सांचा डिजाइन और निर्माण) | कम (मशीन सेटअप और सामग्री) |
| खंड | उच्च मात्रा उत्पादन के लिए सर्वोत्तम | कम से मध्यम मात्रा वाले, कस्टम पार्ट्स के लिए सर्वोत्तम |
| डिजाइन लचीलापन | सांचा बन जाने के बाद सीमित मात्रा में ही उपलब्ध होगा। | उच्च लचीलापन, सीएडी में आसानी से बदलाव किया जा सकता है |
| समय सीमा | 2-6 सप्ताह (साँचा निर्माण) | 1-2 सप्ताह (बिना औजारों के) |
| प्रति भाग लागत | पैमाने पर कम | प्रति भाग उच्चतर |
टूलिंग डिज़ाइन और मोल्ड फ्लो विश्लेषण
मोल्ड डिज़ाइन आपके प्रोजेक्ट की सफलता या विफलता तय कर सकता है। यहीं पर मोल्ड फ्लो एनालिसिस आपका सबसे बड़ा मददगार साबित होता है। यह सिमुलेशन टूल स्टील काटने से पहले ही यह अनुमान लगाता है कि प्लास्टिक मोल्ड से कैसे प्रवाहित होगा। यह शुरुआती समस्याओं को पकड़ लेता है, जिससे आपको महंगे रीवर्क से बचाया जा सकता है। इसके फायदे स्पष्ट हैं:
- महंगे टूलिंग रीवर्क को रोकता है स्टील काटने से पहले प्रवाह संबंधी समस्याओं की पहचान करके
- गेट और रनर की स्थिति को अनुकूलित करता है एकसमान भराई के लिए, अपशिष्ट को कम करना
- चक्र समय कम करता है शीतलन चरण का अनुकरण और अनुकूलन करके
- पुर्जों की मजबूती और आयामी स्थिरता में सुधार करता है समान दबाव वितरण के माध्यम से
- सतह की फिनिश को बढ़ाता है दोष-प्रवण क्षेत्रों की पहचान करके
एक मेडिकल डिवाइस कंपनी ने यह सबक बड़े मुश्किल तरीके से सीखा। उन्होंने इंजेक्शन मोल्डिंग से पुर्जे बनाने के लिए नायलॉन का इस्तेमाल किया, लेकिन उन्हें टेढ़ापन की समस्या का सामना करना पड़ा, जिसके कारण वे समतलता परीक्षण में असफल रहे। डिज़ाइन में बदलाव और टूलिंग में संशोधन विफल होने के बाद, उन्होंने नायलॉन और पीसी/एबीएस की तुलना करते हुए मोल्ड फ्लो विश्लेषण किया। सिमुलेशन से पता चला कि पीसी/एबीएस मजबूती से समझौता किए बिना कम विक्षेपण दिखाएगा। उन्होंने सामग्री बदल दी, नए टूल बनाए और आवश्यक सटीक पुर्जे तैयार किए। यही है सिमुलेशन की शक्ति जो सामग्री के चयन में मार्गदर्शन करती है।
प्रक्रिया सत्यापन और गुणवत्ता नियंत्रण
चिकित्सा उपकरण घटकों के लिए इंजेक्शन मोल्डिंग में कठोर प्रक्रिया सत्यापन की आवश्यकता होती है। आप केवल मशीन लगाकर अच्छे परिणाम की उम्मीद नहीं कर सकते। प्रत्येक पैरामीटर का दस्तावेज़ीकरण आवश्यक है। तापमान, दबाव, शीतलन समय और चक्र समय सभी को अंतिम रूप से निर्धारित किया जाता है। यह प्रक्रिया सत्यापन सुनिश्चित करता है कि प्रत्येक भाग पिछले भाग के समान ही बने। गुणवत्ता नियंत्रण मशीन तक ही सीमित नहीं है। प्रत्येक चिकित्सा पॉलिमर के लिए समर्पित ड्रायर संदूषण को रोकते हैं। नियंत्रित सामग्री प्रबंधन प्रणालियाँ वायुजनित कण संदूषण को कम करती हैं। पूर्णतः विद्युत इंजेक्शन मोल्डिंग मशीनें हाइड्रोलिक द्रव संदूषण के जोखिम को समाप्त करती हैं। उत्पादन के बाद मशीन को खोलकर सफाई करने से पिछले बैचों के अवशेष नहीं बचते। सीटी स्कैन और डीएससी से सुसज्जित एक आंतरिक विश्लेषणात्मक प्रयोगशाला संपूर्ण गुणवत्ता प्रबंधन में सहयोग करती है।
जटिल घटकों के लिए सीएनसी मशीनिंग
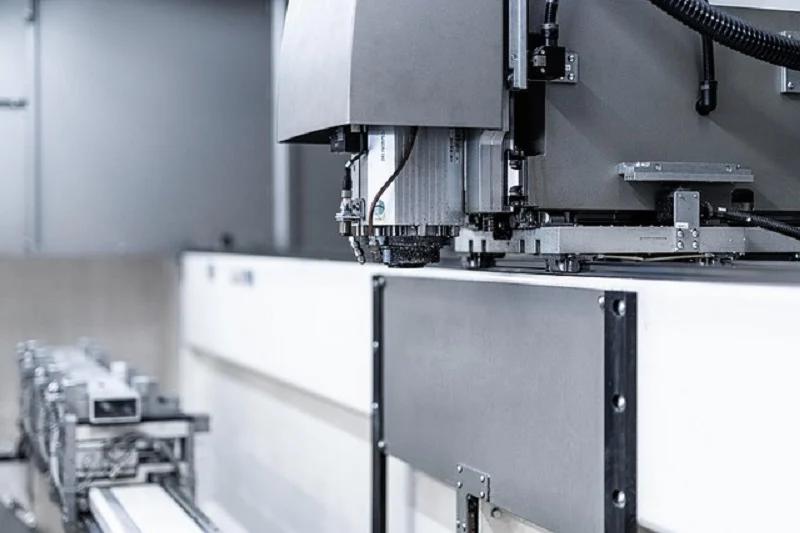
सीएनसी मशीनिंग में ठोस ब्लॉक से सामग्री हटाकर अंतिम आकार बनाया जाता है। यह बेजोड़ सटीकता और सामग्री में लचीलापन प्रदान करता है। सटीक माप वाले जटिल पुर्जों के लिए यह विधि अक्सर सबसे उपयुक्त होती है।
उपयुक्त सामग्री और सटीक सहनशीलता
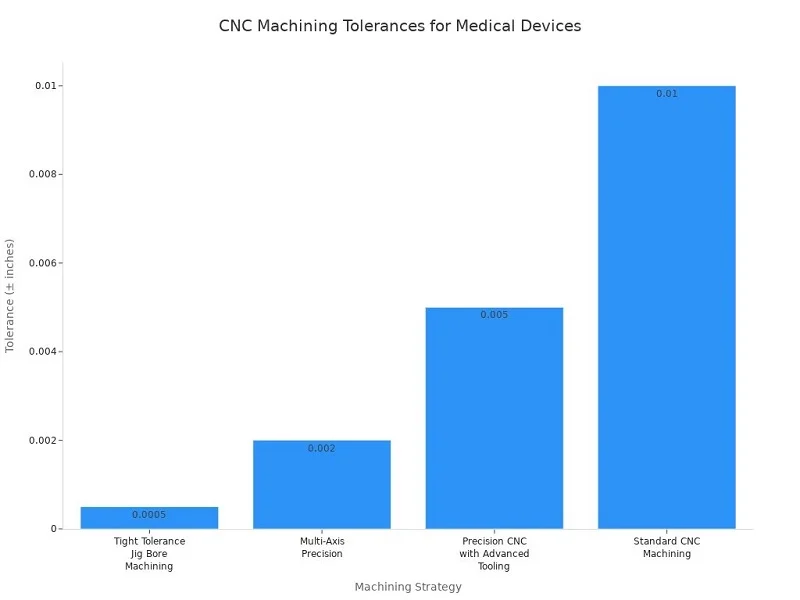
सीएनसी मशीनिंग विभिन्न प्रकार की सामग्रियों पर काम करती है। स्टेनलेस स्टील 316L और टाइटेनियम मिश्र धातुओं जैसी धातुएँ इस पर आसानी से मशीन की जा सकती हैं। पीईईके और पॉलीकार्बोनेट जैसे प्लास्टिक भी इस पर अच्छी तरह काम करते हैं। इसका असली फायदा आयामी सटीकता में निहित है। मानक सीएनसी मशीनिंग ±0.010 इंच की सटीकता प्राप्त करती है। उन्नत टूलिंग वाले सटीक सेटअप ±0.005 इंच की सटीकता तक पहुँचते हैं। मल्टी-एक्सिस मशीनें ±0.002 इंच तक की सटीकता प्राप्त करती हैं। सबसे कठिन अनुप्रयोगों के लिए, टाइट-टॉलरेंस जिग बोर मशीनिंग ±0.0005 इंच की सटीकता प्राप्त करती है।
भूतल समाप्त और द्वितीयक संचालन
सतह की फिनिशिंग का महत्व जितना लोग समझते हैं, उससे कहीं अधिक है। खुरदरी सतहों पर बैक्टीरिया पनप सकते हैं और नसबंदी प्रक्रिया प्रभावित हो सकती है। शोध से पता चलता है कि Ra 0.8 µm से अधिक खुरदरी सतहें बायोफिल्म के भंडार के रूप में कार्य करती हैं। शल्य चिकित्सा उपकरणों के लिए अनुशंसित Ra रेंज 0.4–0.8 µm के बीच है। इलेक्ट्रोपॉलिशिंग धातु के पुर्जों के लिए एक शक्तिशाली समाधान प्रदान करती है।
इलेक्ट्रोपॉलिशिंग सूक्ष्म उभारों को चिकना करती है, जंग प्रतिरोधकता बढ़ाती है और सफाई को आसान बनाती है। यह फिनिशिंग प्रक्रिया विशेष रूप से स्टेनलेस स्टील कैनुला, न्यूनतम इनवेसिव उपकरणों और तरल-संपर्क घटकों पर लागू होती है, जहां सतह की फिनिश सफाई के दौरान कार्बनिक गंदगी और सूक्ष्मजीवों को हटाने की क्षमता को सीधे प्रभावित करती है।
इलेक्ट्रोपॉलिशिंग से सतह की खुरदरापन लगभग 50% तक कम हो जाती है और साथ ही जंग रोधी निष्क्रिय ऑक्साइड परत बन जाती है। यह संयोजन बार-बार ऑटोक्लेव उपयोग के दौरान सफाई और नसबंदी की स्थायित्व क्षमता को बढ़ाता है।
प्रोटोटाइपिंग बनाम उत्पादन मशीनिंग
सीएनसी मशीनिंग सेवाएं प्रोटोटाइपिंग और उत्पादन दोनों कार्यों में उपयोगी हैं। प्रोटोटाइप के लिए, यह त्वरित परिणाम और आसान डिज़ाइन परिवर्तन प्रदान करती है। आप महंगे टूलिंग पर खर्च किए बिना तेजी से बदलाव कर सकते हैं। इन-हाउस सीएनसी मशीनिंग त्वरित प्रोटोटाइपिंग और इंजेक्शन मोल्डेड पार्ट्स में जटिल विशेषताओं को जोड़ने में सक्षम बनाती है। उत्पादन के लिए, सीएनसी कम से मध्यम मात्रा को कुशलतापूर्वक संभालती है। यह उन कस्टम पार्ट्स के लिए भी उपयुक्त है जिनके लिए मोल्ड की आवश्यकता नहीं होती। सीएडी फाइलों को संशोधित करने और मशीनों को रीप्रोग्राम करने की सुविधा इसे विकसित होते डिज़ाइनों के लिए आदर्श बनाती है।
कस्टम पार्ट्स के लिए एडिटिव मैन्युफैक्चरिंग
एडिटिव मैन्युफैक्चरिंग, या 3डी प्रिंटिंग, परत दर परत पुर्जे बनाती है। यह ऐसी ज्यामितियाँ बनाने में माहिर है जिन्हें पारंपरिक तरीकों से हासिल नहीं किया जा सकता।
FDM, SLA और SLS प्रौद्योगिकियां
मेडिकल 3D प्रिंटिंग में तीन प्रमुख तकनीकें हावी हैं। FDM (फ्यूज्ड डिपोजिशन मॉडलिंग) पिघले हुए प्लास्टिक फिलामेंट को परतों में एक्सट्रूड करती है। यह किफायती है और प्रोटोटाइप के लिए बेहतरीन है। SLA (स्टीरियोलिथोग्राफी) तरल रेज़िन को ठीक करने के लिए UV प्रकाश का उपयोग करती है। यह चिकनी सतहें और बारीक विवरण प्रदान करती है। SLS (सेलेक्टिव लेजर सिंटरिंग) लेजर की मदद से पाउडर कणों को फ्यूज करती है। यह बिना किसी सपोर्ट स्ट्रक्चर के मजबूत और कार्यात्मक पुर्जे बनाती है। प्रत्येक तकनीक अलग-अलग आवश्यकताओं और सामग्रियों के लिए उपयुक्त है।
रोगी-विशिष्ट और जटिल ज्यामितियाँ
रोगी की विशिष्ट आवश्यकताओं के अनुरूप उपकरण बनाने के लिए एडिटिव मैन्युफैक्चरिंग तकनीक उत्कृष्ट है। कस्टम इम्प्लांट, सर्जिकल गाइड और एनाटॉमिकल मॉडल, सभी इस तकनीक से लाभान्वित होते हैं। यह तकनीक जटिल आंतरिक चैनलों और जालीदार संरचनाओं को संभाल सकती है जिन्हें मशीनिंग द्वारा नहीं बनाया जा सकता। विशिष्ट या कम मात्रा में उत्पादित होने वाले पुर्जों के लिए, 3D प्रिंटिंग अक्सर पारंपरिक विधियों से बेहतर साबित होती है। पुर्जे की ज्यामिति इस निर्णय में महत्वपूर्ण भूमिका निभाती है। इंजेक्शन मोल्डिंग और एडिटिव मैन्युफैक्चरिंग आमतौर पर जटिल ज्यामितियों को बेहतर ढंग से संभालते हैं। सीएनसी मशीनिंग अंतिम उत्पादों के लिए अधिक प्रकार की सामग्री और उच्च आयामी सटीकता प्रदान करती है।
पोस्ट-प्रोसेसिंग और नियामक संबंधी विचार
3D प्रिंटेड पुर्जे शायद ही कभी उपयोग के लिए तैयार अवस्था में निकलते हैं। सपोर्ट हटाने, सतह को चिकना करने और नसबंदी जैसे पोस्ट-प्रोसेसिंग चरणों में समय और लागत दोनों बढ़ जाती हैं। नियामक संबंधी विचार भी अलग-अलग होते हैं। FDA 3D प्रिंटेड मेडिकल डिवाइस घटकों की विशेष रूप से गहन जांच करता है। परत-दर-परत निर्माण से भिन्नता आ सकती है, इसलिए प्रक्रिया सत्यापन अत्यंत महत्वपूर्ण हो जाता है। प्रत्येक प्रिंट रन के लिए दस्तावेज़ीकरण और गुणवत्ता जांच आवश्यक है। मेडिकल डिवाइस निर्माण के लिए, इसका अर्थ है निरंतरता और पता लगाने की क्षमता पर विशेष ध्यान देना।
इन विनिर्माण प्रक्रियाओं में से चुनाव आपकी विशिष्ट आवश्यकताओं पर निर्भर करता है। मात्रा, जटिलता, सामग्री और बजट, ये सभी कारक निर्णय को प्रभावित करते हैं। कई कंपनियां विभिन्न विधियों का संयोजन करती हैं। वे प्रोटोटाइप के लिए 3D प्रिंटिंग, कस्टम पार्ट्स के लिए CNC और बड़े पैमाने पर उत्पादन के लिए इंजेक्शन मोल्डिंग का उपयोग करती हैं। यह मिश्रित दृष्टिकोण विकास के हर चरण में दक्षता को अधिकतम करता है।
NOBLE जैसे साझेदार इन सभी विनिर्माण प्रक्रियाओं में विशेषज्ञता प्रदान करते हैं। चीन में एक अग्रणी विनिर्माण साझेदार के रूप में, NOBLE प्रोटोटाइपिंग और बड़े पैमाने पर उत्पादन में सहायता करता है। उनकी क्षमताओं में CNC मशीनिंग, इंजेक्शन मोल्डिंग और फिनिशिंग ऑपरेशन शामिल हैं। यह पूर्ण-सेवा दृष्टिकोण अवधारणा से उत्पादन तक की यात्रा को सुगम बनाता है। धातु और प्लास्टिक दोनों के प्रसंस्करण को समझने वाले एक ही साझेदार के साथ काम करने से आपकी आपूर्ति श्रृंखला सरल हो जाती है और प्रत्येक घटक में एकसमान गुणवत्ता सुनिश्चित होती है।
चिकित्सा उपकरण घटकों के लिए डिजाइन संबंधी विचार
डिजाइन ही सब कुछ आपस में जोड़ता है। आप बेहतरीन सामग्री चुन सकते हैं और सही निर्माण प्रक्रिया का चुनाव कर सकते हैं, लेकिन खराब डिजाइन आपके प्रोजेक्ट को बर्बाद कर सकता है। किसी पुर्जे का आकार, उसकी सतह की फिनिशिंग और सर्जन के हाथ में उसका एहसास, ये सभी बातें परिणाम को प्रभावित करती हैं। अच्छा डिजाइन उत्पादन को आसान बनाता है, उपकरणों को साफ रखता है और उपयोगकर्ताओं को उन्हें सुरक्षित रूप से चलाने में मदद करता है। यहीं पर चिकित्सा उपकरण डिजाइन का असली महत्व सामने आता है।
विनिर्माण क्षमता के लिए डिजाइन (डीएफएम)
विनिर्माण-योग्यता के लिए डिज़ाइन का अर्थ है ऐसे पुर्जे बनाना जो कार्यक्षमता से समझौता किए बिना आसानी से उत्पादित किए जा सकें। यह एक ऐसा सिद्धांत है जो प्रारंभिक रेखाचित्र से लेकर अंतिम उत्पादन तक हर निर्णय को प्रभावित करता है। जब आप विनिर्माण को ध्यान में रखकर डिज़ाइन करते हैं, तो आप समय, धन और आगे आने वाली परेशानियों से बचते हैं। डीएफएम गैर-जरूरी डिज़ाइन तत्वों को हटा देता है, जिससे सामग्री और श्रम लागत कम हो जाती है। यह टूलिंग को भी सरल बनाता है और उत्पादन क्षमता को बढ़ाता है, जिससे विनिर्माण खर्चों में सीधे कटौती होती है। लक्ष्य सरल है: पुर्जे को यथासंभव आसानी से उत्पादित करते हुए उसे पूरी तरह से कार्यशील बनाना।
उत्पादन दक्षता के लिए ज्यामिति को सरल बनाना
जटिल आकृतियाँ देखने में तो प्रभावशाली लगती हैं, लेकिन इन्हें बनाने में लागत अधिक आती है। प्रत्येक वक्र, छेद और विशेषता मशीनिंग समय या मोल्ड की जटिलता को बढ़ाती है। ज्यामिति को सरल बनाने से उत्पादन लागत कम होती है और चक्र-समय में तेजी आती है। सभी उत्पाद श्रेणियों में घटकों और विनिर्माण प्रक्रियाओं का मानकीकरण संचालन को सरल बनाता है और उत्पादन में भिन्नता को कम करता है। यह रणनीतिक दृष्टिकोण स्थिरता में सुधार करते हुए प्रति इकाई लागत को कम करता है। चिकित्सा उपकरण निर्माण में, नियामक अनुपालन से निश्चित लागतें बढ़ जाती हैं, जिनका लाभ अधिक मात्रा में उत्पादन से मिलता है। इसलिए, सरल डिज़ाइन जो बड़े पैमाने पर उत्पादन के लिए उपयुक्त हों, व्यावसायिक दृष्टि से लाभदायक होते हैं।
एक हाथ से इस्तेमाल होने वाले डायग्नोस्टिक टूल के लिए एक आवरण पर विचार करें। गोल कोनों वाला एक आयताकार बॉक्स, घुमावदार रेखाओं वाले एक ऑर्गेनिक आकार की तुलना में बनाने में सस्ता पड़ता है। सरल संस्करण भी पूरी तरह से काम करता है। बस इसे बनाने में कम लागत आती है। हजारों यूनिट बनाते समय यह अंतर मायने रखता है। जटिल असेंबली को डिज़ाइन से हटाकर स्क्रैप और रीवर्क की लागत को भी कम किया जा सकता है। हर सरलीकरण से लागत में काफी वृद्धि होती है।
ड्राफ्ट कोण, दीवार की मोटाई और रिब डिजाइन
इंजेक्शन मोल्डिंग के अपने नियम होते हैं। इनका पालन करने से आपके पुर्जे एकदम साफ-सुथरे बनेंगे। अगर आप इन्हें अनदेखा करेंगे, तो पुर्जों में टेढ़ापन, धंसने के निशान और पुर्जों का जाम होना जैसी समस्याएं आ सकती हैं। इंजेक्शन मोल्डिंग द्वारा निर्मित चिकित्सा उपकरण घटकों के लिए कुछ मुख्य दिशानिर्देश इस प्रकार हैं:
- सुनिश्चित करें कि दीवार की मोटाई एक समान और पर्याप्त है, और संरचनात्मक सहायता के लिए पसलियों या गसेट का उपयोग करें।
- यह सुनिश्चित करें कि त्रिज्या इतनी बड़ी हो कि रिक्त स्थान और विकृति को रोका जा सके।
- मोल्ड से आसानी से निकालने के लिए सभी नुकीले कोनों को फिललेट से गोल कर दें।
- पुर्जे निकालते समय क्षति से बचने के लिए पर्याप्त ड्राफ्ट एंगल रखें।
- सुनिश्चित करें कि सतह की फिनिशिंग एसपीआई (सोसाइटी ऑफ द प्लास्टिक्स इंडस्ट्री) के दिशानिर्देशों के अनुरूप हो।
- इंजेक्शन मोल्डिंग प्रक्रिया के अनुरूप पार्ट टॉलरेंस की समीक्षा करें और उन्हें समायोजित करें।
ड्राफ्ट एंगल ऊर्ध्वाधर दीवारों पर बने छोटे-छोटे टेपर होते हैं जो पार्ट को मोल्ड से आसानी से निकलने देते हैं। इनके बिना, पार्ट चिपक जाता है या इजेक्शन के दौरान क्षतिग्रस्त हो जाता है। दीवार की मोटाई कूलिंग टाइम और संरचनात्मक मजबूती को प्रभावित करती है। एकसमान दीवारें सिंक मार्क्स और आंतरिक तनाव को रोकती हैं। रिब्स दीवार की मोटाई बढ़ाए बिना मजबूती प्रदान करते हैं। ये छोटी-छोटी बातें भले ही मामूली लगें, लेकिन इनसे उत्पादन की सफलता या विफलता तय होती है। NOBLE जैसा पार्टनर प्रक्रिया के शुरुआती चरण में ही DFM फीडबैक प्रदान करता है, जिससे टूलिंग शुरू होने से पहले ही इन समस्याओं का पता चल जाता है।
असेंबली चरणों और घटकों की संख्या को कम करना
कम पुर्जे मतलब कम समस्याएं। चिकित्सा उपकरण निर्माण में यह एक सरल सत्य है। अवधारणा निर्माण के दौरान, सरलता और विश्वसनीयता अक्सर साथ-साथ चलती हैं। घटकों की संख्या कम करने से विश्वसनीयता को सीधा समर्थन मिलता है। चिकित्सा उपकरण की विश्वसनीयता प्राप्त करने और प्रदर्शित करने के लिए डीएफएमएआई (निर्माण, संयोजन और निरीक्षण के लिए डिजाइन) अनुकूलन महत्वपूर्ण है। घटकों को कम करना डीएफएमएआई रणनीति का एक प्रमुख हिस्सा है, क्योंकि कम पुर्जे संयोजन, निरीक्षण और गुणवत्ता नियंत्रण को सरल बनाते हैं।
एक ही घटक में कई कार्यों को संयोजित करने से सत्यापन की आवश्यकताएं और संयोजन चरण कम हो जाते हैं। इससे इन्वेंट्री प्रबंधन भी सरल हो जाता है। एक ढाला हुआ भाग जो तीन कार्य करता है, वह तीन अलग-अलग भागों की तुलना में कहीं बेहतर है जिन्हें संयोजन की आवश्यकता होती है। कम भागों का अर्थ है संभावित विफलताओं की संख्या में कमी। चिकित्सा उपकरण के लिए, इसका सीधा संबंध रोगी की बेहतर सुरक्षा से है। सहनशीलता का युक्तिकरण भी सहायक होता है। केवल कार्य के लिए आवश्यक परिशुद्धता निर्दिष्ट करने से मशीनिंग और निरीक्षण लागत कम हो जाती है। परियोजनाओं में सामग्री का मानकीकरण मौजूदा दस्तावेज़ीकरण का लाभ उठाता है और पुनः योग्यता संबंधी खर्चों से बचाता है।
सफाई क्षमता और सतह की फिनिश
अस्पतालों में उपकरणों की स्वच्छता अनिवार्य है। इस पर कोई समझौता नहीं किया जा सकता। चिकित्सा उपकरणों के घटकों की सतह की बनावट इस बात पर सीधा असर डालती है कि उन्हें कितनी अच्छी तरह से साफ और कीटाणुरहित किया जा सकता है। खुरदरी सतहों पर बैक्टीरिया पनपते हैं और उन्हें साफ करना मुश्किल होता है। चिकनी सतहें आसानी से साफ हो जाती हैं। सतह की बनावट और स्वच्छता के बीच यह संबंध चिकित्सा उपकरणों के डिजाइन में महत्वपूर्ण है। आपके द्वारा चुनी गई सामग्री भी सफाई क्षमता और अस्पताल के परिवेश में अनुपालन को प्रभावित करती है। कुछ सामग्रियां रासायनिक सफाई के प्रति दूसरों की तुलना में बेहतर प्रतिरोध करती हैं। कुछ सामग्रियां बार-बार कीटाणुरहित किए जाने पर भी खराब नहीं होतीं।
सतह की खुरदरापन और जीवाणु आसंजन
बैक्टीरिया को खुरदरी सतहें बहुत पसंद होती हैं। सूक्ष्म खांचे और गड्ढे उन्हें सफाई एजेंटों से छिपने की जगह देते हैं। शोध से पता चलता है कि सतह की खुरदरापन बैक्टीरिया के चिपकने से सीधा संबंधित है। नीचे दी गई तालिका बैक्टीरिया के चिपकने को कम करने के लिए अनुशंसित मान दर्शाती है।
| सतह खुरदरापन पैरामीटर | अनुशंसित मूल्य | नैदानिक प्रभाव |
| Sa (औसत खुरदरापन) | 0.2 μm से नीचे | यह बैक्टीरिया के जुड़ाव को प्रभावी ढंग से रोकता है; रोगजनक कोशिकाएं (0.5–2.0 μm) इस पर टिक नहीं पातीं। |
| एसए (नियंत्रित सीमा) | 0.2-0.5 माइक्रोन | दोहरी इष्टतम कार्यक्षमता: जीवाणुरोधी + अस्थि एकीकरण को बढ़ावा देता है |
| रा (अति-सटीक परिष्करण) | लगातार 0.4 μm से नीचे | सूक्ष्म गुहाओं को समाप्त करता है; उच्च स्वच्छता वाले प्रत्यारोपणों के लिए जीवाणु आसंजन को कम करता है। |
| Ra (उच्च जोखिम श्रेणी) | 0.8-1.5 माइक्रोन | यह एस. ऑरियस और पी. एरुगिनोसा बायोफिल्म निर्माण के लिए आदर्श सूक्ष्म वातावरण बनाता है। |
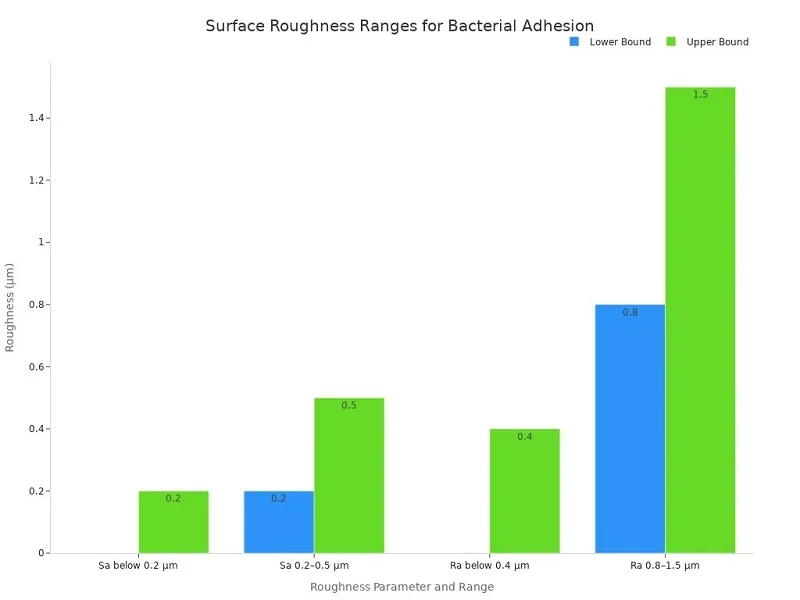
संदेश स्पष्ट है। यदि आपका उपकरण रोगियों या शरीर के तरल पदार्थों के संपर्क में आता है, तो उसकी सतह चिकनी रखें। इसका अर्थ है निर्माण प्रक्रिया और अंतिम चरण, दोनों पर ध्यान देना। खुरदरी सतह न केवल देखने में खराब लगती है, बल्कि इससे स्वच्छता संबंधी जोखिम भी पैदा होता है जो रोगियों के लिए हानिकारक हो सकता है।
धातुओं के लिए इलेक्ट्रोपॉलिशिंग और पैसिवेशन
धातु के पुर्जों को सही सतह फिनिश देने के लिए विशेष उपचार की आवश्यकता होती है। इलेक्ट्रोपॉलिशिंग सबसे प्रभावी विधियों में से एक है। यह विद्युत रासायनिक प्रक्रिया सतह से धातु की एक पतली परत को हटा देती है, जिससे सूक्ष्म उभार और गड्ढे चिकने हो जाते हैं। परिणामस्वरूप, सतह पर बैक्टीरिया का चिपकना कम हो जाता है और उसे साफ करना आसान हो जाता है। इलेक्ट्रोपॉलिशिंग एक निष्क्रिय ऑक्साइड परत जोड़कर जंग प्रतिरोधकता को भी बढ़ाती है। यह संयोजन बार-बार ऑटोक्लेव चक्रों के दौरान सफाई और नसबंदी की स्थायित्व को बढ़ाता है।
स्टेनलेस स्टील के लिए पैसिवेशन एक और महत्वपूर्ण प्रक्रिया है। इस प्रक्रिया में सतह से मुक्त लोहे को हटाने के लिए एसिड बाथ का उपयोग किया जाता है, जिससे क्रोमियम से भरपूर एक परत बन जाती है जो जंग लगने से बचाती है। इलेक्ट्रोपॉलिशिंग और पैसिवेशन मिलकर ऐसी सतहें बनाते हैं जो चिकित्सा परिवेश की सख्त स्वच्छता आवश्यकताओं को पूरा करती हैं। सर्जिकल उपकरणों और प्रत्यारोपण योग्य उपकरणों के लिए, ये अंतिम चरण आवश्यक हैं। ये वैकल्पिक नहीं हैं। ये उपकरण को रोगी के उपयोग के लिए सुरक्षित बनाने का अभिन्न अंग हैं।
पॉलिमर के लिए बनावट और फिनिश
प्लास्टिक को धातुओं से अलग उपचार की आवश्यकता होती है। पॉलीमर को इलेक्ट्रोपॉलिश नहीं किया जा सकता। लेकिन मोल्ड डिज़ाइन और प्रोसेसिंग मापदंडों के माध्यम से इसकी सतह की बनावट को नियंत्रित किया जा सकता है। मोल्ड की बनावट सीधे तैयार उत्पाद पर स्थानांतरित हो जाती है। पॉलिश की हुई मोल्ड कैविटी से चिकना उत्पाद बनता है। टेक्सचर वाली कैविटी से मैट फिनिश मिलती है। चुनाव उपयोग पर निर्भर करता है। चिकनी सतहें तरल पदार्थों के संपर्क और आसान सफाई के लिए सबसे उपयुक्त होती हैं। टेक्सचर वाली सतहें हैंडल और नियंत्रण सतहों पर पकड़ को बेहतर बना सकती हैं। मुख्य बात यह है कि फिनिश को कार्य के अनुरूप बनाया जाए। SPI दिशानिर्देश इंजीनियरों को इंजेक्शन मोल्डिंग से बने उत्पादों के लिए सही सतह फिनिश निर्दिष्ट करने में मदद करते हैं। ये मानक मिरर-पॉलिश से लेकर खुरदरी बनावट तक होते हैं, जिससे डिज़ाइनरों को अपनी आवश्यकताओं को स्पष्ट रूप से बताने के लिए एक स्पष्ट शब्दावली मिलती है।
एर्गोनॉमिक्स और मानवीय कारक
कोई उपकरण प्रयोगशाला में तो पूरी तरह से कारगर हो सकता है, लेकिन अगर उसे इस्तेमाल करना असुविधाजनक हो तो वह व्यावहारिक उपयोग में विफल हो सकता है। एर्गोनॉमिक्स (सुचारू गति) महत्वपूर्ण है। सर्जन घंटों तक उपकरणों को पकड़े रहते हैं। नर्सें एक साथ कई काम करते हुए उपकरणों का संचालन करती हैं। मरीज बिना प्रशिक्षण के घरेलू उपकरणों का उपयोग करते हैं। अच्छे चिकित्सा उपकरण डिजाइन में इन सभी उपयोगकर्ताओं का ध्यान रखा जाता है। लक्ष्य उपकरण को सहज, आरामदायक और सुरक्षित बनाना है। यहीं पर मानव कारक अभियांत्रिकी (ह्यूमन फैक्टर्स इंजीनियरिंग) की भूमिका आती है।
उपयोगकर्ता-केंद्रित डिज़ाइन सिद्धांत
उपयोगकर्ता-केंद्रित डिज़ाइन में व्यक्ति को प्राथमिकता दी जाती है। इसकी शुरुआत यह समझने से होती है कि डिवाइस का उपयोग कौन करेगा, कैसे करेगा और किस वातावरण में करेगा। फिर, इन आवश्यकताओं के अनुसार डिज़ाइन तैयार किया जाता है। यह दृष्टिकोण त्रुटियों को कम करता है और परिणामों को बेहतर बनाता है। उपयोगिता परीक्षण यह मापता है कि कोई डिवाइस उपयोगकर्ता की आवश्यकताओं को कितनी अच्छी तरह पूरा करता है। मुख्य मापदंडों में संतुष्टि, दक्षता, प्रभावशीलता, सीखने की क्षमता, स्मरणशीलता, त्रुटियां और उपयोगिता शामिल हैं। प्रत्येक मापदंड उपयोगकर्ता अनुभव के बारे में कुछ अलग जानकारी देता है। संतुष्टि प्रश्नावली और उपयोगकर्ता परीक्षणों से प्राप्त होती है। दक्षता कार्यों को पूरा करने में लगने वाले समय को दर्शाती है। प्रभावशीलता यह मापती है कि उपयोगकर्ता कितने कार्यों को सफलतापूर्वक पूरा करते हैं। सीखने की क्षमता यह ट्रैक करती है कि उपयोगकर्ता कितनी जल्दी डिवाइस में महारत हासिल कर लेते हैं। त्रुटियां समस्या वाले क्षेत्रों को उजागर करती हैं। उपयोगिता यह दर्शाती है कि क्या डिवाइस वास्तव में उपयोगकर्ताओं को उनके लक्ष्यों को प्राप्त करने में मदद करता है।
पकड़, वजन और स्पर्शनीय प्रतिक्रिया
हाथ में पकड़ने वाले चिकित्सा उपकरणों के घटक अद्वितीय एर्गोनोमिक चुनौतियाँ प्रस्तुत करते हैं। उपकरण हाथ में संतुलित महसूस होना चाहिए। यह इतना हल्का होना चाहिए कि इसे लंबे समय तक इस्तेमाल किया जा सके। और यह स्पष्ट स्पर्शनीय प्रतिक्रिया प्रदान करना चाहिए ताकि उपयोगकर्ताओं को पता चले कि उन्होंने किसी फ़ंक्शन को सक्रिय किया है। हाथ में पकड़ने वाले उपकरणों के डिज़ाइन पर शोध विशिष्ट मार्गदर्शन प्रदान करता है:
- ग्रिप के प्रकारपावर ग्रिप निरंतर बल और स्थिरता प्रदान करती है। प्रिसिजन ग्रिप निपुणता के लिए उपयुक्त है। हाथ से पकड़े जाने वाले चिकित्सा उपकरण घटकों के लिए हाइब्रिड दृष्टिकोण सबसे अच्छा काम करता है।
- नियंत्रण सतह डिजाइनउंगलियों के सिरे के तलवे अंगूठे, तर्जनी और मध्यमा उंगलियों के आकार और घुमाव के अनुरूप होने चाहिए। ये बाएं और दाएं दोनों हाथों से काम करने वालों के लिए उपयुक्त होने चाहिए।
- बनावट और पकड़नियंत्रण सतहों पर मौजूद बनावट आवश्यक बल की दिशा और मात्रा से मेल खानी चाहिए। इससे उंगलियों को पकड़ बनाने में मदद मिलती है।
- गतिशील ग्रिप सुरक्षाउंगलियों से नियंत्रित उपकरणों का संचालन करते समय उपयोगकर्ताओं को उपकरण को उसी हाथ से मजबूती से पकड़ना चाहिए।
- “सुपर फिंगर” अवधारणाअनामिका और छोटी उंगली को समन्वित पकड़ में मिलाने से अंगूठा, तर्जनी और मध्यमा उंगलियां सटीक नियंत्रण के लिए स्वतंत्र हो जाती हैं।
मेडट्रॉनिक हाइड्रोडेब्राइडर हैंडपीस इस संतुलन का बेहतरीन उदाहरण है। इसमें अलग-अलग कंट्रोल्स के लिए विशिष्ट उंगलियां निर्धारित की गई हैं, जिससे उपयोगकर्ता एक हाथ से ही डिवाइस को संचालित कर सकता है और साथ ही मज़बूत पकड़ भी बनाए रख सकता है। इस तरह की सोच-समझकर की गई डिज़ाइन थकान को रोकती है और आकस्मिक सक्रियण के जोखिम को कम करती है।
उपयोगिता परीक्षण और पुनरावृत्ति परिशोधन
डिजाइन कभी पूरा नहीं होता। यह परीक्षण और प्रतिक्रिया के माध्यम से विकसित होता रहता है। उपयोगिता परीक्षण शुरू से ही और बार-बार किया जाना चाहिए। प्रोटोटाइप वास्तविक उपयोगकर्ताओं को दिए जाते हैं। वे वास्तविक परिस्थितियों में डिवाइस का उपयोग करते हैं। उनकी प्रतिक्रिया से डिजाइन में बदलाव आते हैं। फिर से परीक्षण किया जाता है। यह पुनरावृत्ति प्रक्रिया बाजार में आने से पहले ही समस्याओं को पकड़ लेती है। लॉन्च के बाद सुधार करने की तुलना में विकास के दौरान डिजाइन की खामियों को ठीक करना कहीं अधिक सस्ता होता है। डिजाइन सत्यापन परीक्षण यह पुष्टि करता है कि डिवाइस अपनी निर्धारित आवश्यकताओं को पूरा करता है। यह औपचारिक प्रक्रिया प्रमाणित करती है कि डिजाइन इच्छानुसार कार्य करता है। उपयोगिता परीक्षण के साथ मिलकर, यह आपको विश्वास दिलाता है कि आपका डिवाइस वास्तविक दुनिया में बेहतर प्रदर्शन करेगा।
नियामक व्यवस्था इस दृष्टिकोण को बढ़ावा देती है। एजेंसियां उपयोगकर्ता-केंद्रित डिज़ाइन और उपयोगिता परीक्षण के प्रमाण देखना चाहती हैं। वे यह प्रमाणित करना चाहती हैं कि आपने विकास के दौरान मानवीय कारकों का ध्यान रखा है। एक संपूर्ण डिज़ाइन सत्यापन परीक्षण प्रक्रिया यह प्रमाण प्रदान करती है। इससे नियामक प्रक्रिया में प्रस्तुत करने के बाद महंगे पुनर्रचना के जोखिम भी कम हो जाते हैं। गुणवत्ता हर चरण में बारीकियों पर ध्यान देने से ही प्राप्त होती है।
ऐसे विनिर्माण भागीदार के साथ काम करना जो इन डिज़ाइन सिद्धांतों को समझता हो, बहुत फ़ायदेमंद होता है। NOBLE धातु और प्लास्टिक प्रसंस्करण दोनों में विशेषज्ञता रखता है, और डिज़ाइन समीक्षा और DFM फ़ीडबैक सहित सहयोगात्मक दृष्टिकोण अपनाता है। उनकी टीम आपके उपकरण की निर्माण क्षमता और स्वच्छता संबंधी ज़रूरतों को पूरा करते हुए, आपके डिज़ाइन को निर्माण के लिए उपयुक्त बनाने में मदद करती है। यह साझेदारी अवधारणा से उत्पादन तक की प्रक्रिया को सुगम बनाती है, जिससे यह सुनिश्चित होता है कि आपके चिकित्सा उपकरण के घटक सुरक्षा और प्रदर्शन के उच्चतम मानकों को पूरा करते हैं।
नोबल: चिकित्सा उपकरण घटकों के लिए आपका सहयोगी

सही विनिर्माण भागीदार का चुनाव आपके प्रोजेक्ट की सफलता या विफलता तय कर सकता है। नोबल सिर्फ एक उत्पादन कंपनी नहीं है। हम एक पूर्ण-सेवा भागीदार हैं जो शुरुआती स्केच से लेकर अंतिम तैयार उत्पाद तक आपके साथ रहते हैं। हमारी टीम धातु और प्लास्टिक दोनों की प्रोसेसिंग एक ही छत के नीचे करती है। इसका मतलब है कम बार काम सौंपना, कम गलतफहमियां और बाजार तक पहुंचने का सुगम रास्ता। चिकित्सा उपकरण घटकों के लिए, यह एकीकृत दृष्टिकोण वास्तविक मूल्य प्रदान करता है।
धातु और प्लास्टिक प्रसंस्करण क्षमताएं
सीएनसी मशीनिंग, मुद्रांकनऔर समापन
हमारी धातु निर्माण क्षमताएं सभी प्रकार की सामग्रियों को कवर करती हैं। सीएनसी मशीनिंग जटिल ज्यामितियों को आवश्यकता पड़ने पर ±0.0005 इंच तक की सटीक सहनशीलता के साथ संभाल सकती है। स्टैम्पिंग से बड़ी मात्रा में पुर्जे तेजी से और एकसमान रूप से तैयार किए जा सकते हैं। इलेक्ट्रोपॉलिशिंग और पैसिवेशन जैसी फिनिशिंग प्रक्रियाओं से ऐसी सतहें बनती हैं जो जीवाणुओं के आसंजन को रोकती हैं और अस्पताल के स्वच्छता मानकों को पूरा करती हैं। ये सभी प्रक्रियाएं मिलकर विश्वसनीय रूप से कार्य करने वाले शल्य चिकित्सा उपकरण, प्रत्यारोपण योग्य उपकरणों के आवरण और तरल-संपर्क घटक बनाती हैं।
इंजेक्शन मोल्डिंग और एक्सट्रूज़न
प्लास्टिक के क्षेत्र में, इंजेक्शन मोल्डिंग से बड़े पैमाने पर सटीक पुर्जे तैयार किए जाते हैं। हमारी टीम स्टील काटने से पहले मोल्ड फ्लो विश्लेषण करती है, जिससे विकृति और प्रवाह संबंधी समस्याओं का जल्द पता चल जाता है। एक्सट्रूज़न से ट्यूबिंग और कैथेटर के लिए निरंतर प्रोफाइल तैयार किए जाते हैं। हम पीईईके, पॉलीकार्बोनेट और पीपीएसयू जैसे चिकित्सा उपकरण सामग्रियों के साथ काम करते हैं, और प्रत्येक पॉलिमर को अनुप्रयोग की आवश्यकताओं के अनुरूप ढालते हैं। प्रक्रिया सत्यापन से प्रत्येक पैरामीटर को सुनिश्चित किया जाता है ताकि प्रत्येक पुर्जा पिछले पुर्जे से मेल खाए।
असेंबली और पैकेजिंग सेवाएं
उत्पादन केवल घटक स्तर पर ही समाप्त नहीं होता। नोबल असेंबली सेवाएं प्रदान करता है जो कई भागों को मिलाकर तैयार उपकरण बनाती हैं। पैकेजिंग सेवाएं यह सुनिश्चित करती हैं कि आपका उत्पाद अपनी पूरी शेल्फ लाइफ के दौरान रोगाणु रहित रहे। इस संपूर्ण सुविधा का अर्थ है कि आप कई विक्रेताओं से निपटने के बजाय केवल एक ही भागीदार से संपर्क करते हैं। इसके लाभ शीघ्र ही स्पष्ट हो जाते हैं:
- लागत बचतउपकरण में पूंजी निवेश की आवश्यकता नहीं, श्रम लागत कम, और सुविधा विस्तार के बिना तेजी से विस्तार।
- बाजार के लिए तेज़ समयअवधारणा और प्रोटोटाइप से लेकर पूर्ण पैमाने पर उत्पादन तक संपूर्ण समर्थन प्रक्रिया को सुव्यवस्थित करता है।
- जोखिम प्रबंधननियामक अनुपालन, गुणवत्ता नियंत्रण और आपूर्ति श्रृंखला स्थिरता में विशेषज्ञता उत्पादन और रिकॉल जोखिमों को कम करती है।
- अत्याधुनिक प्रौद्योगिकी तक पहुंचउन्नत विनिर्माण उपकरण सटीकता, दक्षता और विस्तारशीलता में सुधार करते हैं।
गुणवत्ता प्रमाणन और अनुपालन
ISO 9001:2015 और ISO 13485:2016 प्रमाणित
नोबल में गुणवत्ता सिर्फ एक दिखावटी शब्द नहीं है, बल्कि यह एक दस्तावेजी प्रतिबद्धता है। हमारी सुविधा को ISO 9001:2015 और ISO 13485:2016 प्रमाणपत्र प्राप्त हैं। ये मानक चिकित्सा उपकरण निर्माण के हर पहलू को नियंत्रित करते हैं, डिज़ाइन नियंत्रण से लेकर ट्रेसिबिलिटी तक। FDA नए QMSR के माध्यम से अपने गुणवत्ता प्रणाली विनियमन को EN ISO 13485:2016 के अनुरूप बनाने की योजना बना रहा है। यह प्रमाणन आपको इस बदलाव से आगे रखता है। यह गुणवत्ता प्रबंधन अनुपालन के लिए जोखिम-आधारित दृष्टिकोण को भी दर्शाता है जिसे विश्व स्तर पर नियामक मान्यता प्राप्त है।
FDA पंजीकृत सुविधा
हमारी सुविधा FDA के साथ पंजीकृत है। इस पंजीकरण का अर्थ है कि हम अमेरिकी बाजार के लिए चिकित्सा उपकरण घटकों के उत्पादन से संबंधित दस्तावेज़ीकरण, निरीक्षण और रिपोर्टिंग आवश्यकताओं को भली-भांति समझते हैं। हम नियामक अनुमोदनों के लिए आवश्यक सभी रिकॉर्ड रखते हैं, ताकि आपका आवेदन तैयार हो सके।
निरंतर सुधार के प्रति प्रतिबद्धता
प्रमाणन कोई स्थिर उपलब्धि नहीं है। इसके लिए निरंतर प्रयास की आवश्यकता होती है। नोबल अपने सभी विभागों में निरंतर सुधार के लिए निवेश करता है। हम दोष दर, चक्र समय और ग्राहक प्रतिक्रिया पर नज़र रखते हैं। हम अपनी प्रक्रियाओं का नियमित रूप से ऑडिट करते हैं। यह प्रतिबद्धता रिकॉल के जोखिम को कम करती है और ग्राहकों का विश्वास बढ़ाती है। इससे एक ऐसी संस्कृति भी बनती है जहाँ गुणवत्ता सुधार हर किसी की ज़िम्मेदारी है।
डिजाइन से लेकर उत्पादन तक सहयोगात्मक दृष्टिकोण
डिजाइन समीक्षा और डीएफएम प्रतिक्रिया
विनिर्माण संबंधी समस्याओं को पहचानने का सबसे अच्छा समय तब होता है जब वे उत्पन्न न हों। नोबल के इंजीनियर आपके डिज़ाइन की प्रारंभिक समीक्षा करते हैं और विनिर्माण क्षमता संबंधी सुझाव देते हैं, जिससे महंगे पुनर्कार्य से बचा जा सकता है। देर से पता चलने वाली विनिर्माण संबंधी समस्याओं के कारण CAD में संशोधन, टूल में बदलाव और अतिरिक्त परीक्षण करने पड़ते हैं। चिकित्सा उपकरण घटकों के मामले में, इन विलंबों से सत्यापन, प्रमाणीकरण और नियामकीय प्रस्तुतियाँ स्थगित हो जाती हैं। हमारी सहयोगात्मक डिज़ाइन समीक्षाएँ महंगे टूलिंग को खरीदने से पहले ही टूलिंग और सामग्री संबंधी सीमाओं को उजागर करती हैं।
प्रोटोटाइपिंग और सत्यापन सहायता
हम प्रोटोटाइप बनाने के लिए ऐसी सामग्री और प्रक्रियाओं का उपयोग करते हैं जो अंतिम उत्पादन के अनुरूप हों। उत्पादन के समान यह दृष्टिकोण सत्यापन परीक्षण या स्केल-अप के दौरान होने वाली विफलताओं को रोकता है। डिज़ाइन को अंतिम रूप देने से पहले प्रोटोटाइप कॉन्फ़िगरेशन का परीक्षण करने से अंतिम चरण में होने वाले उन परिवर्तनों से बचा जा सकता है जो अन्यथा शेड्यूल में हफ्तों या महीनों की देरी कर सकते हैं। प्रत्येक प्रोटोटाइप डिज़ाइन सत्यापन, प्रमाणीकरण और मानवीय कारकों से संबंधित कार्यों के लिए प्रमाण प्रदान करता है।
स्केलेबल उत्पादन और आपूर्ति श्रृंखला प्रबंधन
प्रोटोटाइप से वाणिज्यिक उत्पादन तक पहुंचने के लिए विनिर्माण क्षमता को ध्यान में रखते हुए पूर्ण रूप से पुनर्रचना की आवश्यकता होती है। प्रोटोटाइप में सफल होने वाले घटक बड़े पैमाने पर उत्पादन में विफल हो सकते हैं। असेंबली प्रक्रियाओं को काफी छोटा करना होगा। नोबल इस परिवर्तन को सुचारू रूप से प्रबंधित करता है। हम लागत और विश्वसनीयता के लिए आपूर्ति श्रृंखलाओं को अनुकूलित करते हैं, एकल स्रोत जोखिमों का प्रबंधन करते हैं और घटकों के अप्रचलित होने की समस्या का समाधान करते हैं। एक निर्दिष्ट संपर्क बिंदु के साथ खुले संचार चैनल त्वरित प्रतिक्रिया सुनिश्चित करते हैं। परिणाम? एक ऐसा भागीदार जो अवधारणा के प्रमाण से लेकर नियामक मंजूरी और वाणिज्यिक उत्पादन तक, विकास के हर चरण में आपका मार्गदर्शन करता है।
सामग्री का चयन, विनिर्माण प्रक्रियाएं और डिज़ाइन अलग-अलग काम नहीं करते। वे एक दूसरे से जुड़े सिस्टम का हिस्सा हैं। हर चुनाव दूसरे को प्रभावित करता है, और हर निर्णय रोगी की सुरक्षा पर असर डालता है। नियामक अनुपालन सिर्फ एक औपचारिकता नहीं है—यह पूरी विकास प्रक्रिया में एक निरंतर चलने वाला सूत्र है। MDCG 2020-3 दिशानिर्देश आपको यह समझने में मदद करते हैं कि किसी घटक में बदलाव महत्वपूर्ण है या नहीं, जिससे आपका चिकित्सा उपकरण सही दिशा में आगे बढ़ता रहे।
3D प्रिंटिंग, AI और रोबोटिक्स जैसे उभरते उपकरण चिकित्सा उपकरण निर्माण को नया रूप दे रहे हैं। ये प्रौद्योगिकियां व्यक्तिगत प्रत्यारोपण और अधिक स्मार्ट उत्पादन लाइनों को संभव बनाती हैं। NOBLE जैसे अनुभवी निर्माता के साथ साझेदारी करने से अवधारणा से उत्पादन तक की यह यात्रा सुगम हो जाती है। अपनी वर्तमान प्रक्रियाओं का मूल्यांकन करें। अपने डिज़ाइन, सामग्री या गुणवत्ता प्रणालियों में कमियों की तलाश करें। भविष्य उन्हीं को लाभ पहुंचाता है जो समय रहते बदलाव को अपनाते हैं और आगे आने वाली संभावनाओं के बारे में जानने के लिए उत्सुक रहते हैं।
चिकित्सा उपकरण घटकों के अक्सर पूछे जाने वाले प्रश्न
सामग्री चयन में सबसे आम गलती क्या है?
किसी सामग्री को केवल इसलिए चुनना कि वह सस्ती या आसानी से उपलब्ध है, अक्सर समस्याएँ पैदा करता है। इंजीनियर कभी-कभी जैव अनुकूलता या नसबंदी की जाँच को नज़रअंदाज़ कर देते हैं। इससे डिज़ाइन में बदलाव, देरी या उत्पाद वापस मंगाने जैसी स्थितियाँ उत्पन्न होती हैं। उत्पादन शुरू करने से पहले हमेशा अपनी सामग्री का हर आवश्यकता के अनुसार परीक्षण करें।
मैं इंजेक्शन मोल्डिंग और सीएनसी मशीनिंग में से कैसे चुनाव करूं?
सोचिए कि आपको कितने पुर्जों की ज़रूरत है और वे कितने जटिल हैं। इंजेक्शन मोल्डिंग बड़े पैमाने पर उत्पादन के लिए सबसे उपयुक्त है, जहाँ प्रत्येक पुर्जे की लागत कम होती है। सीएनसी मशीनिंग छोटे बैच, कस्टम पुर्जों या सटीक माप के लिए उपयुक्त है। त्वरित बदलाव के लिए सीएनसी बेहतर है। बड़े पैमाने पर उत्पादन के लिए इंजेक्शन मोल्डिंग सबसे आगे है।
क्या 3डी प्रिंटिंग का उपयोग चिकित्सा उपकरणों के घटकों के उत्पादन के लिए किया जा सकता है?
जी हां, लेकिन कुछ सीमाओं के साथ। एडिटिव मैन्युफैक्चरिंग रोगी-विशिष्ट प्रत्यारोपण और जटिल आकृतियों के लिए बेहतरीन है। पोस्ट-प्रोसेसिंग में समय और लागत दोनों बढ़ जाती हैं। नियामक इस पर कड़ी नज़र रखते हैं क्योंकि परत-दर-परत निर्माण में भिन्नता हो सकती है। प्रोटोटाइप के लिए, 3D प्रिंटिंग का कोई मुकाबला नहीं है। उत्पादन के लिए, फायदे और नुकसान पर ध्यानपूर्वक विचार करें।
सतह की कौन सी फिनिश बैक्टीरिया के विकास को रोकती है?
सतहों को चिकना रखें। अध्ययनों से पता चलता है कि 0.4 µm से कम Ra वाली खुरदरी सतहें बैक्टीरिया के चिपकने को कम करती हैं। 0.8–1.5 µm के बीच की Ra वाली सतहें बायोफिल्म को पनपने के लिए उपयुक्त स्थान प्रदान करती हैं। धातुओं की इलेक्ट्रोपॉलिशिंग और प्लास्टिक के सांचों की पॉलिशिंग से आप हर बार इन लक्ष्यों को प्राप्त कर सकते हैं।
नसबंदी विधि सामग्री के चयन को कैसे प्रभावित करती है?
प्रत्येक विधि सामग्रियों पर अलग-अलग तरह से दबाव डालती है। भाप गर्मी के प्रति संवेदनशील प्लास्टिक को खराब कर देती है। गामा विकिरण कुछ पॉलिमर को तोड़ सकता है। एथिलीन ऑक्साइड अधिकांश सामग्रियों के साथ काम करता है लेकिन इसके लिए हवा की आवश्यकता होती है। अपनी चुनी हुई विधि से अपनी सामग्री का परीक्षण पहले ही कर लें। पॉलीकार्बोनेट, पीईईके और थर्मोप्लास्टिक इलास्टोमर को स्टेरिलाइज़ेशन के दौरान बहुत कम बदलाव के साथ इस्तेमाल करने के लिए बनाया जाता है।
विनिर्माण क्षमता के लिए डिजाइन क्या है और यह क्यों महत्वपूर्ण है?
डीएफएम का अर्थ है ऐसे पुर्जों का डिज़ाइन तैयार करना जिन्हें कार्यक्षमता खोए बिना आसानी से बनाया जा सके। इसमें आकृतियों को सरल बनाना, उचित ड्राफ्ट कोण जोड़ना और दीवार की मोटाई को एक समान रखना शामिल है। बेहतर डीएफएम लागत कम करता है, उत्पादन गति बढ़ाता है और दोषों को रोकता है। एक विनिर्माण भागीदार आपके डिज़ाइन की प्रारंभिक समीक्षा कर सकता है और टूलिंग पर खर्च करने से पहले ही समस्याओं का पता लगा सकता है।
किसी मेडिकल डिवाइस के कंपोनेंट को उत्पादन में लाने में कितना समय लगता है?
समयसीमा में काफी भिन्नता होती है। इंजेक्शन मोल्डिंग टूलिंग में 2-6 सप्ताह लगते हैं। सीएनसी मशीनिंग बिना टूलिंग के 1-2 सप्ताह के भीतर शुरू हो सकती है। एडिटिव मैन्युफैक्चरिंग प्रोटोटाइप के लिए सबसे तेज़ टर्नअराउंड समय प्रदान करती है। सत्यापन, नसबंदी परीक्षण और नियामक कागजी कार्रवाई के लिए समय जोड़ें। नोबल जैसा पूर्ण-सेवा भागीदार इस पूरी प्रक्रिया को सुगम बनाता है।
मेडिकल डिवाइस निर्माण भागीदार के पास कौन-कौन से प्रमाणपत्र होने चाहिए?
चिकित्सा उपकरणों की गुणवत्ता के लिए वैश्विक मानक ISO 13485:2016 देखें। ISO 9001:2015 सामान्य गुणवत्ता प्रणालियों को कवर करता है। अमेरिका में बिक्री के लिए FDA पंजीकरण महत्वपूर्ण है। ये प्रमाणपत्र ट्रेसबिलिटी, जोखिम प्रबंधन और निरंतर सुधार के प्रति प्रतिबद्धता दर्शाते हैं। इनसे आपके नियामक आवेदन भी आसान हो जाते हैं।







