
हर निदान का परिणाम मेडिकल एनालाइजर के घटकों की विश्वसनीयता पर निर्भर करता है। इन घटकों को बनाने के लिए सावधानीपूर्वक योजना की आवश्यकता होती है, अनुमान लगाने की नहीं। सफलता के लिए एक स्पष्ट कार्यप्रणाली आवश्यक है जो निर्माण क्षमता हेतु डिज़ाइन, सामग्री विज्ञान, प्रोटोटाइपिंग, उत्पादन और कड़े गुणवत्ता नियंत्रण को एकीकृत करती हो। इंजीनियरों और पुर्जे खरीदने वालों को चिकित्सा उपकरण बनाने के लिए एक सरल मार्गदर्शिका की आवश्यकता होती है। यह लेख प्रक्रिया के प्रत्येक भाग के लिए उपयोगी चरण बताता है। हम महंगे विलंब और नियमों का उल्लंघन करने वाली गलतियों से बचने के स्मार्ट तरीकों पर विचार करेंगे। एक सावधानीपूर्वक प्रक्रिया रोगियों की सुरक्षा सुनिश्चित करती है और आपके मुनाफे की रक्षा करती है। चीन की अग्रणी निर्माता कंपनी नोबल, प्रारंभिक नमूनों से लेकर मेडिकल एनालाइजर घटकों के बड़े पैमाने पर उत्पादन तक की इस संपूर्ण प्रक्रिया को दर्शाती है। उनका अनुभव यह सिद्ध करता है कि प्रारंभिक स्तर पर मिलकर काम करने से चिकित्सा संबंधी कठिन आवश्यकताओं को वास्तविक, कार्यशील हार्डवेयर में बदला जा सकता है। आइए एक विचार से प्रमाणित घटक तक के सफर को देखें।
विनिर्माण क्षमता के लिए डिज़ाइन चिकित्सा पार्ट्स विनिर्माण
डीएफएम एक अच्छे कंपोनेंट डिज़ाइन को आसानी से बनाने योग्य डिज़ाइन में बदल देता है। मेडिकल एनालाइज़र कंपोनेंट्स के लिए, डीएफएम वैकल्पिक नहीं बल्कि अनिवार्य है। आपको ऐसे पुर्जे चाहिए जो सटीक विशिष्टताओं को पूरा करते हों और कड़े नियमों का पालन करते हों। डीएफएम समय और धन बर्बाद किए बिना आपको यह लक्ष्य प्राप्त करने में मदद करता है।
परिशुद्ध पुर्जों के लिए डीएफएम सिद्धांत
मेडिकल एनालाइजर के लिए सटीक पुर्जों की सावधानीपूर्वक योजना बनाना आवश्यक है। टीम को यह सोचना होगा कि प्रत्येक भाग कैसे बनाया जाएगा। उन्हें यह भी योजना बनानी होगी कि पुर्जे आपस में कैसे जुड़ेंगे। इससे भविष्य में होने वाली परेशानियों से बचा जा सकता है।
सहनशीलता और ज्यामितीय आयाम
टॉलरेंसिंग से मशीन ऑपरेटर को यह पता चलता है कि माप में कितना अंतर हो सकता है। मेडिकल एनालाइजर के पुर्जों में अक्सर माइक्रोन रेंज में टॉलरेंस की आवश्यकता होती है। जीडी एंड टी इससे भी आगे जाता है। यह विशेषताओं के आकार, स्थिति और अभिविन्यास को परिभाषित करता है। इससे यह सुनिश्चित होता है कि पुर्जा इच्छानुसार कार्य करे। यह निर्माता को सही प्रक्रिया चुनने में भी मदद करता है।
आंकड़े खुद ही सब कुछ बयां करते हैं। डीएफएम से दोष कम होते हैं और बर्बादी भी कम होती है।
| डीएफएम लाभ | सांख्यिकीय साक्ष्य | लागत में कमी का प्रभाव |
| कम दोष | चिकित्सा उपकरण निर्माण में दोषों में 30% तक की कमी | इससे पुनर्कार्य, स्क्रैप और वारंटी लागत कम हो जाती है, जिससे उत्पादन लागत सीधे तौर पर कम हो जाती है। |
| कम सामग्री अपशिष्ट | सामग्री की बर्बादी में 20% की कमी | कच्चे माल के खर्च और निपटान लागत में कटौती करता है, जिससे समग्र लागत दक्षता में सुधार होता है। |
किसी गैर-महत्वपूर्ण फीचर पर सख्त टॉलरेंस रखना पैसे की बर्बादी है। किसी महत्वपूर्ण फीचर पर ढीली टॉलरेंस रखने से विफलता का खतरा रहता है। FMEA इन जोखिमों को समय रहते पहचानने में मदद करता है। टीमें FMEA का उपयोग करके समस्याओं को फैक्ट्री तक पहुंचने से पहले ही पहचान लेती हैं।
विधानसभा और एकीकरण योजना
एक ऐसा पुर्जा जिसे मशीन से बनाना आसान हो, उसे असेंबल करना मुश्किल हो सकता है। असेंबली की योजना बनाते समय समग्र दृष्टिकोण अपनाया जाता है। पुर्जे आपस में कैसे जुड़ेंगे? तकनीशियन फास्टनर तक कैसे पहुंच पाएगा? क्या रोबोट उस पुर्जे को संभाल सकता है?
डीएफएम अनावश्यक सुविधाओं को हटाता है, पुर्जों की संख्या कम करता है, टूलिंग को सरल बनाता है, उत्पादन क्षमता बढ़ाता है और जटिल असेंबली से होने वाले स्क्रैप को कम करता है। एचएलए कारकों – जैसे फिक्स्चर, दोहराए जाने योग्य संचालन और उप-असेंबली परीक्षण – पर विचार करके निर्माता महंगे रीवर्क और स्क्रैप को और कम कर सकते हैं। यह आपूर्ति संबंधी समस्याओं के उत्पन्न होने पर वैकल्पिक घटकों को सुरक्षित करने में भी मदद करता है, जिससे लागत को नियंत्रित करते हुए गुणवत्ता बनी रहती है।
आपूर्तिकर्ताओं के साथ सहयोगात्मक डिजाइन
आप अकेले DFM नहीं कर सकते। आपूर्तिकर्ता व्यावहारिक ज्ञान रखते हैं कि क्या कारगर है। वे अपनी मशीनों और सामग्रियों को अच्छी तरह जानते हैं। उन्हें शुरुआत में ही शामिल करने से बहुत फर्क पड़ता है।
आपूर्तिकर्ताओं की प्रारंभिक भागीदारी के लाभ
डीएफएम उत्पादन प्रक्रिया को सरल बनाकर उत्पादन लागत को कम करता है। यह जटिल या विशेष रूप से निर्मित पुर्जों की संख्या को घटाता है। डिज़ाइन में सामग्रियों का कुशलतापूर्वक उपयोग होने के कारण सामग्री की बर्बादी कम होती है। उत्पादन के दौरान मैन्युअल समायोजन की आवश्यकता कम हो जाती है। सुव्यवस्थित प्रक्रिया से माल की डिलीवरी का समय कम हो जाता है। निर्माता बाज़ार में होने वाले परिवर्तनों पर तेज़ी से प्रतिक्रिया देते हैं। डीएफएम गुणवत्ता, विश्वसनीयता और प्रदर्शन को बढ़ाता है। यह उत्पादन के दौरान होने वाली त्रुटियों को कम करता है।
जब NOBLE जैसी कोई सप्लायर डिज़ाइन चरण में शुरुआत से ही शामिल हो जाती है, तो काम ज़्यादा आसानी से हो जाता है। NOBLE चीन की एक अग्रणी निर्माता कंपनी है जिसे प्रोटोटाइपिंग और बड़े पैमाने पर उत्पादन में गहरी विशेषज्ञता हासिल है। उनकी टीम निर्माण की संभावनाओं के लिए डिज़ाइन की समीक्षा करती है। वे ऐसे बदलाव सुझाते हैं जिनसे पुर्जे की मशीनिंग या मोल्डिंग आसान हो जाती है। इससे समय सीमा में हफ़्तों की बचत होती है और बाद में महंगे टूलिंग परिवर्तनों से भी बचा जा सकता है।
डिजाइन समीक्षा और प्रतिक्रिया लूप
नियमित डिज़ाइन समीक्षा से सभी लोग एकमत रहते हैं। डिज़ाइन टीम नवीनतम मॉडल साझा करती है। आपूर्तिकर्ता अपनी मशीनों की क्षमता प्रदर्शित करता है। साथ मिलकर, वे सर्वोत्तम समाधान ढूंढते हैं।
डिजाइन नियंत्रण के लिए इस तरह की अनुरेखणीय प्रक्रिया आवश्यक है। प्रत्येक डिजाइन समीक्षा का दस्तावेजीकरण किया जाता है। प्रत्येक परिवर्तन को ट्रैक किया जाता है। अच्छे डिजाइन नियंत्रण यह सुनिश्चित करते हैं कि सीखे गए सबक अगली परियोजना में लागू हों। इसका परिणाम यह होता है कि डिजाइन पहले दिन से ही उत्पादन के लिए तैयार होता है।
के लिए सामग्री चयन मेडिकल एनालाइजर के घटक
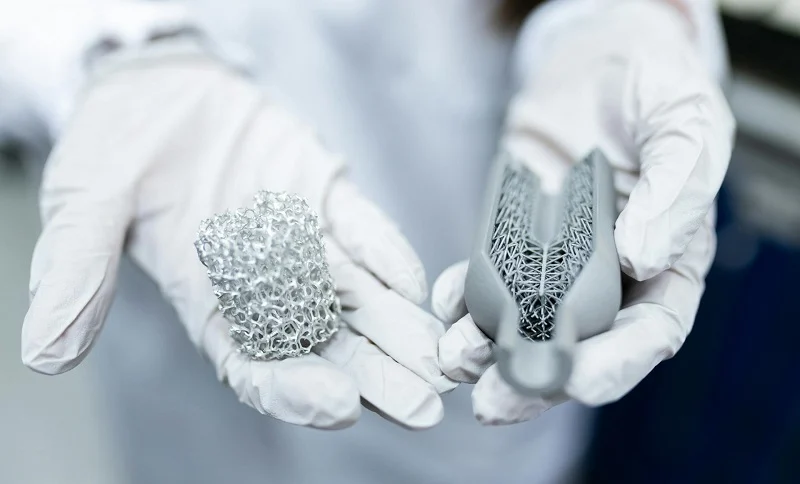
मेडिकल एनालाइज़र के घटकों के लिए सही सामग्री का चयन ही आगे की पूरी प्रक्रिया को निर्धारित करता है। सामग्री को अभिकर्मकों के संपर्क में आने पर भी सुरक्षित रहना चाहिए, बार-बार सफाई का सामना कर सके और रोगियों की सुरक्षा सुनिश्चित कर सके। साथ ही, इसे आपकी चुनी हुई निर्माण प्रक्रिया के अनुरूप भी होना चाहिए। सही निर्णय लेने से महीनों की परेशानियों से बचा जा सकता है।
जैव अनुकूल पॉलिमर और धातुएँ
जैव अनुकूलता का अर्थ है कि सामग्री जीवित ऊतकों को नुकसान नहीं पहुंचाएगी। चिकित्सा विश्लेषक घटकों के लिए, यह तब भी महत्वपूर्ण है जब भाग कभी भी सीधे रोगी के संपर्क में नहीं आते। अभिकर्मक असंगत सामग्रियों से रसायन रिस सकते हैं। ये रसायन नमूनों को दूषित कर देते हैं। परीक्षण परिणाम अविश्वसनीय हो जाते हैं। जोखिम बहुत अधिक रहता है।
सामान्य सामग्रियां: पीईईके, स्टेनलेस स्टील, टाइटेनियम
विश्लेषक पुर्जों के लिए PEEK पॉलिमरों में सबसे अलग है। यह रसायनों के प्रति अच्छी प्रतिरोधक क्षमता रखता है और उच्च तापमान को बिना विकृत हुए सहन कर सकता है। स्टेनलेस स्टील 316L उचित कीमत पर मजबूती और संक्षारण प्रतिरोध प्रदान करता है। Ti-6Al-4V जैसे टाइटेनियम मिश्र धातु उत्कृष्ट संक्षारण प्रतिरोध और उच्च जैव अनुकूलता प्रदान करते हैं। ये लंबे समय तक भी बेहतर प्रदर्शन करते हैं।
| सामग्री श्रेणी | सामान्य उदाहरण | मुख्य गुण |
| मेटल्स | स्टेनलेस स्टील (316L), टाइटेनियम मिश्र धातु (Ti-6Al-4V), Co-Cr-Mo | टाइटेनियम मिश्रधातु: उत्कृष्ट संक्षारण प्रतिरोध, उच्च जैव अनुकूलता, अच्छा दीर्घकालिक व्यवहार; को-क्रोमियम मिश्रधातु: अच्छे यांत्रिक गुण, उत्कृष्ट घिसाव प्रतिरोध, लेकिन कम जैव अनुकूलता |
| मिट्टी के पात्र | एल्यूमिना, ज़िरकोनिया, हाइड्रॉक्सीएपेटाइट | उच्च संक्षारण प्रतिरोध, कठोरता, घिसाव प्रतिरोध, कम घर्षण, उत्कृष्ट जैव अनुकूलता; जैव सक्रिय, जैव अवशोषक या जैव निष्क्रिय के रूप में वर्गीकृत। |
| पॉलिमर | पीई, यूएचएमडब्लूपीई, पीएमएमए, पीएलए, पीजीए | संरचनात्मक स्थिरता, कम लागत; पहली पीढ़ी के पॉलिमर अपेक्षाकृत जैव अनुकूल होते हैं; दूसरी पीढ़ी (पीएलए, पीजीए) जैव अपघटनीय और अवशोषक होते हैं। |
| कंपोजिट | Ti/HA, Mg/HA, HDPE/HA, कार्बन फाइबर/PEEK | फिलर मैट्रिक्स सामग्री के संरचनात्मक गुणों, जैव अनुकूलता और जैव सक्रियता को बढ़ाता है। |
हर सामग्री के अपने फायदे और नुकसान होते हैं। टाइटेनियम स्टेनलेस स्टील से महंगा होता है। पीईईके मानक प्लास्टिक से महंगा होता है। आपकी डिज़ाइन टीम को प्रदर्शन और बजट के बीच संतुलन बनाना होगा। सस्ती सामग्री जो परीक्षण में खरी नहीं उतरती, लंबे समय में कहीं अधिक महंगी साबित होती है।
यूएसपी क्लास VI और आईएसओ 10993 के अनुरूप
नियामक निकाय सामग्रियों की सुरक्षा का प्रमाण मांगते हैं। यूएसपी क्लास VI परीक्षण जैविक प्रतिक्रियाशीलता की जांच करता है। आईएसओ 10993 जैव अनुकूलता मूल्यांकनों का एक व्यापक सेट निर्धारित करता है। इन परीक्षणों को पास करने से आपको भरोसा मिलता है। साथ ही, यह नियामकों को अनुमोदन के लिए आवश्यक जानकारी भी प्रदान करता है।
अनुपालन केवल कच्चे माल तक ही सीमित नहीं है। योजक पदार्थ, रंग और प्रसंस्करण सहायक पदार्थ सभी जैव अनुकूलता को प्रभावित करते हैं। एक रेज़िन आपूर्तिकर्ता मेडिकल ग्रेड का रेज़िन दे सकता है। उस ग्रेड के परीक्षण परिणाम प्रमाणित होते हैं। इसका उपयोग करने से नियामक प्रक्रिया सरल हो जाती है। सामान्य ग्रेड का उपयोग करने का अर्थ है स्वयं परीक्षण करना। इसमें समय और पैसा लगता है।
रासायनिक प्रतिरोध और नसबंदी
मेडिकल एनालाइज़र के पुर्जे कठोर वातावरण का सामना करते हैं। सफाई एजेंट तेल को हटा देते हैं। अभिकर्मक पॉलिमर श्रृंखलाओं पर हमला करते हैं। नसबंदी विधियों में गर्मी, नमी या विकिरण शामिल होते हैं। आपकी सामग्री को बिना खराब हुए इन सभी परिस्थितियों से बचना होगा।
ऑटोक्लेव, ईटीओ और गामा विकिरण के प्रभाव
विभिन्न नसबंदी विधियाँ सामग्रियों पर अलग-अलग प्रभाव डालती हैं। एथिलीन ऑक्साइड (EtO) नसबंदी एक सौम्य रासायनिक प्रक्रिया है। यह विभिन्न प्रकार के प्लास्टिकों में संरचनात्मक अखंडता और कार्यक्षमता को बनाए रखती है। पुर्जे अपने गुणों को खोए बिना बार-बार EtO चक्रों से गुजर सकते हैं।
गामा विकिरण की कहानी कुछ और ही है। यह समय के साथ पदार्थ की गुणवत्ता में गिरावट का कारण बनता है। पारदर्शिता कम हो जाती है। मजबूती घट जाती है। एक पॉलीमर जो एक चक्र के बाद ठीक दिखता है, वह कई चक्रों के बाद खराब हो सकता है। आपकी टीम को यह जानना आवश्यक है कि किसी पुर्जे को अपने सेवा जीवन के दौरान कितने चक्रों का सामना करना पड़ेगा।
भाप से नसबंदी (ऑटोक्लेविंग) आमतौर पर उन उपकरणों तक सीमित होती है जो ऐसी सामग्रियों से बने होते हैं जो खराब हुए बिना उच्च गर्मी और नमी को सहन कर सकते हैं - आमतौर पर धातुएं और कुछ गर्मी-स्थिर पॉलिमर - जिसका अर्थ है कि यांत्रिक गुण केवल संगत सामग्रियों के लिए ही संरक्षित होते हैं, जबकि कई प्लास्टिक अनुपयुक्त होते हैं।
पूरी स्थिति पर विचार करें। धातु की फिटिंग को ऑटोक्लेविंग आसानी से सहन किया जा सकता है। प्लास्टिक वाल्व बॉडी को शायद नहीं। यदि आपके विश्लेषक को रोगाणु-मुक्त द्रव मार्गों की आवश्यकता है, तो ऐसी सामग्री चुनें जो आपकी नसबंदी विधि के अनुरूप हो। यह निर्णय पूरी उत्पादन प्रक्रिया को प्रभावित करता है।
सामग्री डेटा शीट और परीक्षण प्रोटोकॉल
सामग्री डेटा शीट आपको शुरुआती जानकारी देती हैं। इनमें यांत्रिक गुण, ऊष्मीय सीमाएँ और रासायनिक प्रतिरोध रेटिंग सूचीबद्ध होती हैं। लेकिन डेटा शीट पूरी जानकारी नहीं देतीं। इनमें मानक परीक्षण नमूनों के परिणाम बताए जाते हैं। आपके पुर्जे की ज्यामिति, अवशिष्ट तनाव और सतह की फिनिश अलग-अलग हो सकती है।
परीक्षण प्रोटोकॉल इस कमी को दूर करते हैं। आप विशिष्ट अभिकर्मकों के संपर्क में वास्तविक पुर्जों को लाते हैं। आप उन्हें नसबंदी चक्रों से गुजारते हैं। आप परीक्षण से पहले और बाद में उनके आयाम मापते हैं। यह सत्यापन समस्याओं को समय रहते पकड़ लेता है। साथ ही, यह आपके नियामक आवेदन का समर्थन करने वाले दस्तावेज़ भी तैयार करता है।
चीन की अग्रणी विनिर्माण कंपनी नोबल, ग्राहकों को इन विकल्पों को समझने में मदद करती है। उनके इंजीनियर विनिर्माण की वास्तविकताओं के आधार पर सामग्री चयन की समीक्षा करते हैं। वे जानते हैं कि कौन सी सामग्री मशीनिंग के लिए उपयुक्त है और कौन सी विश्वसनीय रूप से मोल्ड की जा सकती है। प्रोटोटाइपिंग और बड़े पैमाने पर उत्पादन में उनके अनुभव के कारण वे उपकरण तैयार होने से पहले ही संभावित समस्याओं को पहचान लेते हैं। यह सहयोग चिकित्सा क्षेत्र में सभी अनुप्रयोगों में जोखिम को कम करता है।
गुणवत्ता सामग्री की स्थिरता पर निर्भर करती है। यदि कोई आपूर्तिकर्ता अपने फॉर्मूलेशन में थोड़ा सा भी बदलाव करता है, तो आपके पुर्जों का व्यवहार बदल जाता है। इसीलिए सामग्री प्रमाणीकरण महत्वपूर्ण है। प्रत्येक बैच के साथ दस्तावेज़ होने चाहिए। आपकी आगमन निरीक्षण प्रक्रिया में प्रमुख गुणों की पुष्टि होनी चाहिए। ये कदम आपके उत्पादन को अप्रत्याशित समस्याओं से बचाते हैं।
चयन प्रक्रिया सीधे आपकी डिज़ाइन इतिहास फ़ाइल में दर्ज हो जाती है। हर सामग्री का चयन दस्तावेज़ में दर्ज होता है। हर परीक्षण परिणाम रिकॉर्ड किया जाता है। यह कागज़ी कार्रवाई थकाऊ लग सकती है, लेकिन यह ऑडिट के दौरान आपकी सुरक्षा भी करती है। नियामक सामग्री चयन से लेकर अंतिम सत्यापन तक एक तार्किक क्रम देखना चाहते हैं। एक सुव्यवस्थित प्रक्रिया से ऑडिट सुचारू रूप से हो पाते हैं।
चिकित्सा क्षेत्र में इस स्तर की सटीकता आवश्यक है। किसी भी सामग्री की खराबी का असर केवल खराब हिस्से तक ही सीमित नहीं रहता। इसमें काम बंद होने का समय, जांच लागत और संभावित रिकॉल भी शामिल होते हैं। चिकित्सा उपकरणों के मामले में, मरीज़ों की सुरक्षा सबसे अहम होती है। इसीलिए सामग्री का सावधानीपूर्वक चयन इतना महत्वपूर्ण है। शुरुआत में सही चुनाव करने से आगे के हर चरण में आने वाली समस्याओं से बचा जा सकता है।
मेडिकल एनालाइजर घटकों का प्रोटोटाइपिंग और परीक्षण
प्रोटोटाइपिंग आपके डिज़ाइन को एक ऐसी चीज़ में बदल देता है जिसे आप छू सकते हैं। यह चरण समस्याओं को महंगा होने से पहले ही पकड़ लेता है। परीक्षण यह सत्यापित करता है कि आपका पुर्जा इच्छानुसार काम करता है। ये दोनों चरण मिलकर पूर्ण उत्पादन शुरू करने से पहले विश्वास पैदा करते हैं।
तिव्र प्रतिकृति तकनीक
प्रारंभिक विकास के दौरान गति महत्वपूर्ण होती है। विचारों का परीक्षण करने और डिज़ाइनों को परिष्कृत करने के लिए आपको पुर्जों की शीघ्र आवश्यकता होती है। रैपिड प्रोटोटाइपिंग आपको टूलिंग के लिए हफ्तों इंतजार किए बिना वह गति प्रदान करता है।
3D मुद्रण पुनरावृत्ति डिजाइन के लिए
3D प्रिंटिंग बार-बार डिज़ाइन बनाने के काम में उत्कृष्ट है। यह डिज़ाइन में उच्च लचीलापन प्रदान करती है। जटिल ज्यामितियाँ, जिन्हें CNC मशीनिंग में मुश्किल होती है, 3D प्रिंटिंग से आसानी से बनाई जा सकती हैं। आप हफ़्तों इंतज़ार करने के बजाय रातोंरात पुर्जे प्रिंट कर सकते हैं। यह गति त्वरित पुनरावृति को संभव बनाती है।
इसके फायदे सिर्फ गति तक ही सीमित नहीं हैं। आप एक साथ कई डिज़ाइन वेरिएशन का परीक्षण कर सकते हैं। इसमें टूलिंग की कोई लागत या न्यूनतम ऑर्डर मात्रा लागू नहीं होती। आप एक या कई पार्ट प्रिंट कर सकते हैं। सबट्रैक्टिव विधियों की तुलना में इसमें मटेरियल की बर्बादी कम होती है। डिज़ाइन की खामियों का जल्दी पता चलने से बाद में पैसे की बचत होती है। फिजिकल प्रोटोटाइप से आप वास्तविक उपयोग को सत्यापित कर सकते हैं। यह तरीका कम मात्रा में उत्पादित विशेष उपकरणों के लिए भी कारगर है।
सीएनसी मशीनीकृत फिट चेक के लिए प्रोटोटाइप
3D प्रिंटिंग ज्यामिति को बखूबी संभालती है। लेकिन कभी-कभी आपको असली चीज़ की ज़रूरत होती है। CNC मशीनों से बने प्रोटोटाइप उत्पादन-स्तरीय सामग्रियों का उपयोग करते हैं। वे दिखाते हैं कि वास्तविक पुर्जा कैसा व्यवहार करेगा। फिटिंग जांच के लिए यह सटीकता आवश्यक है। मिलान सतहों, थ्रेड जुड़ाव और सहनशीलता के स्तर का सत्यापन ज़रूरी है।
सीएनसी प्रोटोटाइप कार्यात्मक चिकित्सा प्रौद्योगिकी प्रोटोटाइप बनाने में भी सहायक होते हैं। इनसे आप वास्तविक भार के तहत गतिशील पुर्जों का परीक्षण कर सकते हैं। सामग्री के गुण अंतिम उत्पादन पुर्जों के अनुरूप होते हैं। इससे आपको घिसावट और प्रदर्शन के बारे में महत्वपूर्ण डेटा प्राप्त होता है।
सत्यापन और कार्यात्मक परीक्षण
प्रोटोटाइप आपको परीक्षण के लिए एक आधार प्रदान करते हैं। सत्यापन से पुष्टि होती है कि पुर्जा विनिर्देशों के अनुरूप है। कार्यात्मक परीक्षण से यह सिद्ध होता है कि यह वास्तविक परिस्थितियों में काम करता है। ये दोनों चरण आपके सत्यापन रिकॉर्ड में शामिल होते हैं।
आयामी निरीक्षण और मेट्रोलॉजी
आयामी निरीक्षण से यह सत्यापित होता है कि पुर्जे आरेख की आवश्यकताओं को पूरा करते हैं। इस कार्य में कोऑर्डिनेट मेजरिंग मशीन (सीएमएम) उत्कृष्ट होती हैं। ये मशीनें छोटे से मध्यम आकार के पुर्जों के लिए उपयुक्त होती हैं जिनमें सटीक टॉलरेंस की आवश्यकता होती है। सीएमएम ज्यामितीय आयाम और टॉलरेंस (जीडी एंड टी) संबंधों को सत्यापित करती हैं। स्थिति, संकेंद्रण, समतलता और प्रोफाइल सभी की जाँच की जाती है।
ऑप्टिकल निरीक्षण प्रणालियाँ एक और विकल्प प्रदान करती हैं। ये सूक्ष्म संरचनाओं के लिए बिना संपर्क के माप प्रदान करती हैं। छोटे पुर्जे, प्रत्यारोपण और प्रोटोटाइप इस पद्धति से लाभान्वित होते हैं। बिना पुर्जे को छुए ही सबमाइक्रोन सटीकता प्राप्त की जा सकती है। पोर्टेबल सीएमएम कारखाने में ही बड़े उपकरणों का निरीक्षण कर सकते हैं। इससे निरीक्षण के दौरान लगने वाला समय कम हो जाता है।
चिकित्सा उपकरण निर्माण में गुणवत्ता संबंधी दस्तावेज़ों का पता लगाना अनिवार्य है। प्रत्येक माप दर्ज किया जाता है। प्रत्येक परिणाम रिकॉर्ड में रहता है। नियामक आपके सत्यापन पैकेज के हिस्से के रूप में इस स्तर की विस्तृत जानकारी की अपेक्षा करते हैं।
नकली वातावरण में कार्यात्मक परीक्षण
आयाम तो सिर्फ आधी कहानी बताते हैं। आपके हिस्से को वास्तविक परिस्थितियों में काम करना होगा। कार्यात्मक परीक्षण में प्रोटोटाइप को कृत्रिम वातावरण में रखा जाता है। आप उन्हें अभिकर्मकों, तापमान परिवर्तन और यांत्रिक तनाव के संपर्क में लाते हैं। आप उन्हें वास्तविक उपयोग की नकल करने वाले चक्रों से गुजारते हैं।
इस परीक्षण से वे समस्याएं सामने आती हैं जिन्हें आयामी निरीक्षण नहीं देख पाता। नया वाल्व भले ही पूरी तरह से सील हो, लेकिन 10,000 चक्रों के बाद क्या वह अभी भी सील होता है? एक पंप कमरे के तापमान पर तरल पदार्थ को सटीक रूप से प्रवाहित कर सकता है। लेकिन 40°C पर क्या होता है? कृत्रिम परीक्षण इन सवालों के जवाब देता है। इन स्थितियों का उचित सत्यापन रोगी की सुरक्षा सुनिश्चित करता है।
पुनरावृत्ति परिशोधन दृष्टिकोण
परीक्षण में सफलता मिलना दुर्लभ है। यह सामान्य बात है। सुधार प्रक्रिया असफलताओं को बेहतर डिज़ाइनों में बदल देती है। सुनियोजित दृष्टिकोण इस कार्य को अधिक कुशल बनाते हैं।
प्रयोगों का डिज़ाइन (डीओई)
प्रयोगों का डिज़ाइन (DOE) आपको चरों का परीक्षण करने का एक व्यवस्थित तरीका प्रदान करता है। एक-एक करके बदलाव करने के बजाय, आप कई कारकों का एक साथ परीक्षण करते हैं। इससे चरों के बीच परस्पर क्रिया का पता चलता है। आपको पता चलता है कि कौन से पैरामीटर सबसे महत्वपूर्ण हैं। आप इष्टतम सेटिंग्स को तेज़ी से खोज लेते हैं।
DOE डिज़ाइन और विनिर्माण प्रक्रिया विकास दोनों पर लागू होता है। आप यह परीक्षण कर सकते हैं कि विभिन्न सतह फिनिश सीलिंग को कैसे प्रभावित करती हैं। या इंजेक्शन मोल्डिंग पैरामीटर पार्ट के आयामों को कैसे बदलते हैं। परिणाम आपके अगले चरण का मार्गदर्शन करते हैं। यह संरचित दृष्टिकोण आपके समग्र सत्यापन को मजबूत बनाता है।
डिजाइन इतिहास फ़ाइलों का दस्तावेजीकरण
हर निर्णय के लिए दस्तावेज़ीकरण आवश्यक है। डिज़ाइन इतिहास फ़ाइलें (डीएचएफ) संपूर्ण विकास प्रक्रिया को दर्ज करती हैं। इनमें डिज़ाइन इनपुट, जोखिम विश्लेषण, परीक्षण परिणाम और डिज़ाइन परिवर्तन शामिल होते हैं। यह दस्तावेज़ीकरण दो उद्देश्यों की पूर्ति करता है: यह नियामक आवश्यकताओं को पूरा करता है और साथ ही भविष्य की परियोजनाओं के लिए ज्ञान को सुरक्षित रखता है।
डिजाइन नियंत्रण के लिए इस अनुरेखणीय दृष्टिकोण की आवश्यकता होती है। प्रोटोटाइप के प्रत्येक चरण का दस्तावेजीकरण किया जाता है। प्रत्येक परीक्षण परिणाम दर्ज किया जाता है। प्रत्येक डिजाइन परिवर्तन का औचित्य सिद्ध किया जाता है। जब लेखा परीक्षक आते हैं, तो आप उन्हें पूरी कहानी दिखा सकते हैं। चीन की अग्रणी विनिर्माण कंपनी नोबल, इस पूरी प्रक्रिया में ग्राहकों का सहयोग करती है। प्रोटोटाइपिंग और बड़े पैमाने पर उत्पादन में उनकी विशेषज्ञता अवधारणा और प्रमाणित घटक के बीच की खाई को पाटने में मदद करती है। वे समझते हैं कि सत्यापन केवल अंतिम चरण नहीं है। यह विकास के हर चरण में अभिन्न अंग है। उचित सत्यापन रोगियों की सुरक्षा करता है और आपके मेडिकल एनालाइजर घटकों में विश्वास पैदा करता है।
चिकित्सा उपकरण विनिर्माणमशीनिंग, मोल्डिंग और असेंबली
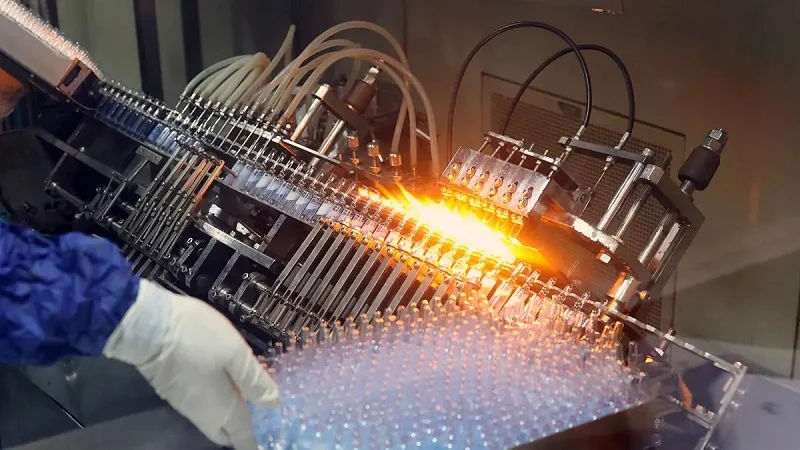
उत्पादन स्थल डिज़ाइनों को वास्तविकता में बदलता है। प्रत्येक विनिर्माण विधि की अपनी अनूठी खूबियाँ हैं। सीएनसी मशीनिंग सटीकता प्रदान करती है। इंजेक्शन मोल्डिंग बड़ी मात्रा में उत्पादन को संभालती है। एडिटिव मैन्युफैक्चरिंग जटिलता को हल करती है। कुशल टीमें उत्पाद के अनुरूप विधि का चयन करती हैं।
सीएनसी मशीनिंग धातु और प्लास्टिक के लिए
सीएनसी मशीनिंग द्वारा सटीक आकार बनाने के लिए सामग्री को हटाया जाता है। यह धातु और प्लास्टिक के पुर्जों के लिए कारगर है। चिकित्सा उपकरण निर्माण में इस विधि का उपयोग उन घटकों के लिए किया जाता है जिन्हें सटीक माप और चिकनी सतहों की आवश्यकता होती है।
स्विस सीएनसी टर्निंग और मल्टी-एक्सिस मिलिंग
स्विस सीएनसी टर्निंग मशीन छोटे, बेलनाकार पुर्जों के लिए उत्कृष्ट है। ये मशीनें लकड़ी के तख्ते को पकड़कर रखती हैं जबकि काटने वाले औजार पुर्जे को आकार देते हैं। इसका डिज़ाइन लंबे, पतले पुर्जों को बिना किसी विचलन के आकार देने में सहायक है। मल्टी-एक्सिस मिलिंग इसमें एक और आयाम जोड़ती है। यह एक ही सेटअप में कई कोणों से जटिल आकृतियों को काटती है।
इस काम की पहचान सटीकता है। लैम्पिन में सीएनसी स्विस टर्निंग मशीनें 0.0002 इंच जितनी कम टॉलरेंस के साथ पुर्जे बनाती हैं। कुशल मशीनिस्ट उत्पादन के हर चरण में इस टॉलरेंस को लगातार बनाए रखते हैं।
लैम्पिन में मौजूद सीएनसी स्विस टर्निंग मशीनें 0.0002 इंच जितनी कम टॉलरेंस सीमा वाले कंपोनेंट बनाने में सक्षम हैं, और उनके कुशल मशीनिस्ट इस टॉलरेंस को लगातार बनाए रख सकते हैं।
चिकित्सा विश्लेषक के घटकों के लिए सटीकता का वह स्तर महत्वपूर्ण है। वाल्व सीट या पंप हाउसिंग में एक छोटा सा बदलाव भी प्रदर्शन को प्रभावित करता है। सख्त सहनशीलता तरल पथों को सील रखती है और मापों को सटीक बनाए रखती है।
सतही परिष्करण और निष्क्रियता
मशीनिंग प्रक्रिया से धातु की सतहों पर सूक्ष्म अवशेष रह जाते हैं। कटिंग ऑयल और लोहे के मुक्त कण पीछे रह जाते हैं। ये संदूषक जंग और प्रदूषण का कारण बनते हैं। सतह परिष्करण द्वारा इन्हें हटाया जाता है।
- पैसिवेशन: एक गैर-विद्युतीय प्रक्रिया जो स्टेनलेस स्टील की सतह से मुक्त लोहे को हटाती है, जिससे जंग प्रतिरोधकता बढ़ती है।
- इलेक्ट्रोपॉलिशिंग: एक विद्युत रासायनिक प्रक्रिया जो सतह को चिकना बनाती है और जंग प्रतिरोधकता को बढ़ाती है।
ये दोनों उपचार पुर्जों की आयु बढ़ाते हैं। साथ ही, ये अभिकर्मकों को धातु की सतहों के साथ प्रतिक्रिया करने से भी रोकते हैं। चिकित्सा उपकरण निर्माण में अक्सर तरल पदार्थों के संपर्क में आने वाले स्टेनलेस स्टील के पुर्जों के लिए इन फिनिशों का उपयोग करने की सलाह दी जाती है।
इंजेक्शन मोल्डिंग उच्च मात्रा वाले पुर्जों के लिए
इंजेक्शन मोल्डिंग में पिघली हुई राल को सांचे में डालकर प्लास्टिक को आकार दिया जाता है। यह प्रक्रिया बड़े पैमाने पर उत्पादन के लिए उपयुक्त है। सांचा तैयार हो जाने के बाद, पुर्जे तेजी से बनने लगते हैं। प्रत्येक चक्र में एक समान परिणाम प्राप्त होते हैं।
सटीक सहनशीलता के लिए उपकरण डिजाइन
सांचा पुर्जे की गुणवत्ता निर्धारित करता है। 5 माइक्रोन से कम सटीकता वाले और समान रूप से अनुकूलित शीतलन चैनलों से युक्त सीएनसी-मशीन से निर्मित सांचे अनिवार्य हैं। टूल डिज़ाइनर गेट और वेंट को सावधानीपूर्वक लगाते हैं। वे सामग्री प्रवाह और शीतलन पैटर्न की योजना बनाते हैं।
मोल्ड की सटीकता सीधे तौर पर पार्ट के आयामों को प्रभावित करती है। खराब डिज़ाइन वाला टूल विकृति और धंसाव पैदा करता है। वहीं, अच्छी तरह से डिज़ाइन किया गया टूल पहले ही प्रयास में विनिर्देशों के अनुरूप पार्ट तैयार करता है।
प्रक्रिया पैरामीटर अनुकूलन
प्रक्रिया के स्थिर मापदंड उच्च गुणवत्ता बनाए रखते हैं। तापमान, दबाव और शीतलन समय सभी महत्वपूर्ण हैं। छोटे-छोटे बदलाव भी पुर्जों के आकार को प्रभावित कर सकते हैं।
चिकित्सा इंजेक्शन मोल्डिंग में सटीक सहनशीलता और उच्च गुणवत्ता वाले उत्पादन को बनाए रखने के लिए तापमान, दबाव और शीतलन समय जैसे स्थिर प्रक्रिया मापदंड महत्वपूर्ण हैं।
वैज्ञानिक मोल्डिंग इस प्रक्रिया को और आगे ले जाती है। यह इंजेक्शन दबाव, भरने का समय, शीतलन दर और गेट फ्रीज जैसे प्रमुख चरों को कैप्चर करती है। यह डेटा एक दोहराने योग्य प्रक्रिया विंडो स्थापित करता है। यह विधि आयामी सटीकता में सुधार करती है और दोषों को कम करती है। चिकित्सा उपकरण इस कठोरता से लाभान्वित होते हैं।
3डी प्रिंटिंग, शीट मेटल और अंतिम असेंबली
हर हिस्से को मशीनिंग या मोल्डिंग की आवश्यकता नहीं होती। कुछ हिस्से एडिटिव मैन्युफैक्चरिंग के लिए उपयुक्त होते हैं। अन्य के लिए शीट मेटल फैब्रिकेशन की आवश्यकता होती है। अंतिम असेंबली सभी हिस्सों को एक साथ जोड़ती है।
जटिल ज्यामिति के लिए योगात्मक विनिर्माण
सीएनसी मिलिंग जैसी पारंपरिक विधियाँ सीधे औजारों पर निर्भर करती हैं। अंडरकट या आंतरिक संरचनाओं वाली जटिल ज्यामितियाँ महंगी हो जाती हैं। इनमें अक्सर कई भागों को जोड़ना पड़ता है। एडिटिव मैन्युफैक्चरिंग में भागों को परत-दर-परत बनाया जाता है। यह जटिल आकृतियों को एक ही टुकड़े के रूप में तैयार करता है।
| Feature | एडिटिव मैन्यूफैक्चरिंग (एएम) | केवल सीएनसी मशीनिंग |
| आंतरिक जटिलता | उच्च (जाली, चैनल) | कम (उपकरणों की उपलब्धता सीमित होने के कारण) |
| सामग्री अपशिष्ट | निम्न | हाई |
ज्यामितीय जटिलता से कृत्रिम मशीनिंग (AM) में लागत में स्वाभाविक रूप से वृद्धि नहीं होती है। यह घटाव विधियों की तुलना में सामग्री की बर्बादी और उत्पादन समय को कम करती है। यही कारण है कि AM प्रोटोटाइप और कम मात्रा में उत्पादित विशेष पुर्जों के लिए उपयोगी है।
शीट धातु निर्माण और वेल्डिंग
एनालाइज़र के बाहरी आवरण और चेसिस अक्सर शीट मेटल से बने होते हैं। निर्माता सपाट शीट को काटकर, मोड़कर और वेल्ड करके आवरण बनाते हैं। ये संरचनाएं आंतरिक घटकों की सुरक्षा करती हैं। साथ ही, ये विद्युत चुम्बकीय परिरक्षण भी प्रदान करती हैं।
वेल्डिंग से धातु के टुकड़े स्थायी रूप से जुड़ जाते हैं। कुशल वेल्डर मजबूत और रिसाव-रहित जोड़ बनाते हैं। वेल्डिंग के बाद सतह का उपचार किया जाता है ताकि जंग लगने से बचाव हो सके।
पीसीबीए और एचएमआई एकीकरण
आधुनिक विश्लेषकों को इलेक्ट्रॉनिक्स की आवश्यकता होती है। प्रिंटेड सर्किट बोर्ड असेंबली (पीसीबीए) इनका मस्तिष्क (प्रधान यंत्र) होती हैं। ये बोर्ड पंप, सेंसर और हीटर को नियंत्रित करते हैं। ये सिग्नल को प्रोसेस करते हैं और परिणाम संप्रेषित करते हैं।
ह्यूमन मशीन इंटरफेस (एचएमआई) उपयोगकर्ताओं को डिवाइस के साथ इंटरैक्ट करने की सुविधा देता है। टचस्क्रीन परिणाम प्रदर्शित करती हैं। बटन और नॉब सेटिंग्स को नियंत्रित करते हैं। एचएमआई असेंबली इन सभी तत्वों को पीसीबीए से जोड़ती है।
चीन की अग्रणी विनिर्माण कंपनी नोबल, इन सभी प्रक्रियाओं को एक ही छत के नीचे संभालती है। प्रोटोटाइपिंग और बड़े पैमाने पर उत्पादन में उनकी विशेषज्ञता का मतलब है कि ग्राहक शुरू से अंत तक एक ही भागीदार के साथ काम करते हैं। यह दृष्टिकोण संचार अंतराल को कम करता है और डिलीवरी में तेजी लाता है।
चिकित्सा उपकरण उत्पादन की निर्माण प्रक्रिया में सावधानीपूर्वक योजना बनाना आवश्यक है। प्रत्येक विधि की अपनी खूबियाँ और सीमाएँ होती हैं। प्रत्येक भाग के लिए सही प्रक्रिया का चयन करने से समय और धन की बचत होती है। इससे यह भी सुनिश्चित होता है कि अंतिम उत्पाद नियामक मानकों को पूरा करता है। गुणवत्ता जाँच हर चरण में होती है। परीक्षण से यह सत्यापित होता है कि असेंबल की गई इकाइयाँ सही ढंग से काम करती हैं। यह अनुशासन विश्वसनीय चिकित्सा उपकरण निर्माण को अनुमान पर आधारित निर्माण से अलग करता है।
चिकित्सा उपकरण निर्माण में गुणवत्ता और अनुपालन
गुणवत्ता प्रणालियाँ मेडिकल एनालाइज़र के घटकों की सुरक्षा करती हैं। वे सुनिश्चित करती हैं कि प्रत्येक भाग आवश्यकताओं को पूरा करे। उद्योग में दो मानक अग्रणी हैं। दोनों ही चिकित्सा उपकरण निर्माण के लिए महत्वपूर्ण हैं। लेकिन उनके लक्ष्य अलग-अलग हैं।
आईएसओ 13485 और आईएसओ 9001 प्रणालियाँ
ISO 9001 किसी भी संगठन के लिए उपयुक्त है। यह ग्राहक संतुष्टि पर केंद्रित है। ISO 13485 इसी आधार को और मजबूत करता है। यह नियामक अनुपालन के लिए कड़े नियम जोड़ता है। मेडिकल एनालाइजर घटकों के लिए, ISO 13485 सबसे अच्छा विकल्प है।
मुख्य अंतर स्पष्ट रूप से सामने आते हैं:
| पहलू | आईएसओ 9001 | आईएसओ 13485 |
| विस्तार | सामान्य; किसी भी संगठन के लिए काम करता है | चिकित्सा उपकरण गुणवत्ता प्रबंधन के लिए विशेष ढांचा |
| नियामक फोकस | ग्राहक संतुष्टि और निरंतर सुधार | उपकरण सुरक्षा के लिए नियामक अनुपालन और गुणवत्ता प्रबंधन प्रणाली की प्रभावशीलता |
| दस्तावेज़ीकरण | बुनियादी आवश्यकताएं | डिवाइस मास्टर रिकॉर्ड और सख्त नियंत्रण की आवश्यकता है |
| प्रबंधन की जिम्मेदारी | यह आपको बिना विवरण के गुणवत्तापूर्ण भूमिकाएँ सौंपने की सुविधा देता है। | QMS के प्रत्येक भाग के लिए एक विशिष्ट प्रबंधक की आवश्यकता होती है। |
| वस्तु अनुभूति | ग्राहकों की जरूरतों पर ध्यान केंद्रित करता है | गहन सत्यापन, पता लगाने की क्षमता, बैच रिकॉर्ड |
| सुधार मॉडल | ग्राहक संतुष्टि से प्रेरित निरंतर सुधार | सुरक्षा और प्रदर्शन के लिए गुणवत्ता प्रबंधन प्रणाली को प्रभावी बनाए रखने हेतु सुधार। |
ISO 9001 ग्राहक संतुष्टि पर केंद्रित है। ISO 13485:2016 में 'निरंतर सुधार' का उल्लेख नहीं है। इसके बजाय, यह संगठनों से चिकित्सा उपकरण सुरक्षा के लिए गुणवत्ता प्रबंधन प्रणाली (QMS) को प्रभावी बनाए रखने हेतु 'सुधारों' पर ध्यान केंद्रित करने का आग्रह करता है।
दस्तावेज़ नियंत्रण और CAPA प्रक्रियाएँ
दस्तावेज़ नियंत्रण से हर बदलाव का पता लगाया जा सकता है। हर संशोधन का एक कारण होता है। CAPA इससे भी आगे जाता है। यह मूल कारणों का पता लगाता है और योजनाबद्ध तरीके से उनका समाधान करता है।
एफडीए ऑडिट में सबसे आम कमियों में सीएपीए प्रक्रियाओं का सही ढंग से स्थापित न होना, शिकायत समीक्षा चरणों का अभाव और खरीद नियंत्रणों का सही ढंग से न किया जाना शामिल हैं। ये समस्याएं अक्सर सामने आती हैं। एक मजबूत गुणवत्ता प्रबंधन प्रणाली इन्हें रोकती है।
CAPA से वास्तविक लाभ मिलते हैं। यह मूल कारणों को दूर करके उत्पाद की गुणवत्ता को बढ़ाता है। यह कार्यशैली में सुधार करता है। यह नियामक अनुपालन में सहयोग प्रदान करता है। यह कर्मचारियों की सहभागिता को बढ़ाता है।
एक सशक्त CAPA प्रक्रिया संपूर्ण प्रणाली से संबंधित समस्याओं का समाधान करती है। यह डिज़ाइन नियंत्रणों को फीडबैक प्रदान करती है। जब अनियमितताएं बढ़ती हैं, तो यह कमियों की ओर इशारा करती है। CAPA जांच उन खामियों को दूर करती है। प्रबंधन समीक्षाएं CAPA की प्रभावशीलता की जांच करती हैं। यह चक्र प्रणाली को सुचारू रूप से कार्य करने में सहायक होता है।
आंतरिक लेखापरीक्षा और प्रबंधन समीक्षा
आंतरिक लेखापरीक्षाएं नियामकों से पहले ही समस्याओं का पता लगा लेती हैं। प्रशिक्षित लेखापरीक्षक हर क्षेत्र की जांच करते हैं। वे दस्तावेज़ नियंत्रण, प्रशिक्षण रिकॉर्ड और उत्पादन लॉग की जांच करते हैं। जांच में पाई गई कमियों को लिखित रूप में दर्ज किया जाता है और सुधारात्मक कार्रवाई निर्धारित की जाती है।
प्रबंधन समीक्षा सभी पहलुओं को आपस में जोड़ती है। नेतृत्व लेखापरीक्षा परिणामों, CAPA की प्रभावशीलता और गुणवत्ता लक्ष्यों की समीक्षा करता है। वे संसाधनों के उपयोग का निर्णय लेते हैं। यह समीक्षा नियमित रूप से होती है। इससे गुणवत्ता प्रबंधन प्रणाली उपयोगी बनी रहती है।
एफडीए और यूरोपीय संघ एमडीआर अनुपालन
अमेरिका में बेचे जाने वाले मेडिकल एनालाइजर के पुर्जों को एफडीए के नियमों का पालन करना आवश्यक है। यूरोपीय संघ एमडीआर नियमों का पालन करता है। दोनों के लिए सावधानीपूर्वक तैयारी की आवश्यकता है।
उपकरण वर्गीकरण और पूर्व-बाजार प्रस्तुतियाँ
डिवाइस का वर्गीकरण सबमिशन प्रक्रिया निर्धारित करता है। क्लास II मेडिकल एनालाइज़र डिवाइसों के लिए, मुख्य प्रक्रिया प्रीमार्केट नोटिफिकेशन [510(k)] है। इसका अर्थ है यह दिखाना कि डिवाइस बाज़ार में पहले से मौजूद किसी डिवाइस के समान है।
अक्टूबर 2023 से, सभी 510(k) आवेदनों के लिए eSTAR इलेक्ट्रॉनिक टेम्पलेट का उपयोग करना अनिवार्य है। इस पैकेज में उपकरण का विवरण, लेबलिंग, ISO 14971 के अनुसार जोखिम विश्लेषण, प्रदर्शन डेटा और जैव अनुकूलता परीक्षण शामिल हैं। अच्छी तरह से तैयार किए गए आवेदन की समीक्षा के लिए FDA का लक्ष्य लगभग 90 दिन है।
यदि कोई समान उपकरण मौजूद नहीं है, तो डी नोवो क्लासिफिकेशन रिक्वेस्ट के माध्यम से एक नया क्लास II नियम बनाया जाता है। इस प्रक्रिया में 120-150 दिन लगते हैं। बाज़ार में पहुँच के लिए FDA से मंज़ूरी मिलना ज़रूरी है। इसके बिना, व्यावसायिक बिक्री रुकी रहती है।
लेबलिंग और यूडीआई आवश्यकताएँ
हर चिकित्सा उपकरण पर लेबलिंग नियम लागू होते हैं। इनमें उपयोग संबंधी निर्देश, चेतावनियाँ और प्रतीक शामिल होते हैं। विशिष्ट उपकरण पहचानकर्ता (यूडीआई) प्रणाली एक अतिरिक्त सुरक्षा परत प्रदान करती है। प्रत्येक उपकरण को ट्रैक करने के लिए एक विशिष्ट कोड दिया जाता है।
चिकित्सा अनुप्रयोगों के लिए यूडीआई अनुपालन महत्वपूर्ण है। यह रिकॉल प्रबंधन और पोस्ट-मार्केट निगरानी में सहायक होता है। चीन की अग्रणी कंपनी नोबल अपने ग्राहकों को इन नियमों का पालन करने में मदद करती है। प्रोटोटाइपिंग और बड़े पैमाने पर उत्पादन में उनकी विशेषज्ञता का अर्थ है कि वे लेबलिंग को डिजाइन और नियामक दोनों दृष्टिकोणों से समझते हैं।
यहां सत्यापन की अहम भूमिका है। प्रक्रिया सत्यापन यह सुनिश्चित करता है कि विधि से एकसमान परिणाम प्राप्त हों। डिज़ाइन सत्यापन यह पुष्टि करता है कि उपकरण उपयोगकर्ता की आवश्यकताओं को पूरा करता है। उत्पाद सत्यापन दोषों की जांच करता है। सामग्री सत्यापन जैव अनुकूलता को सत्यापित करता है। ये सभी चरण मिलकर चिकित्सा उपकरण उत्पादन में विश्वास पैदा करते हैं। ये रोगियों और मुनाफे दोनों की रक्षा करते हैं। चिकित्सा उपकरण निर्माण के लिए इस स्तर की सावधानी अत्यंत आवश्यक है।
मेडिकल एनालाइजर के लिए शीट मेटल, पीसीबीए और एचएमआई
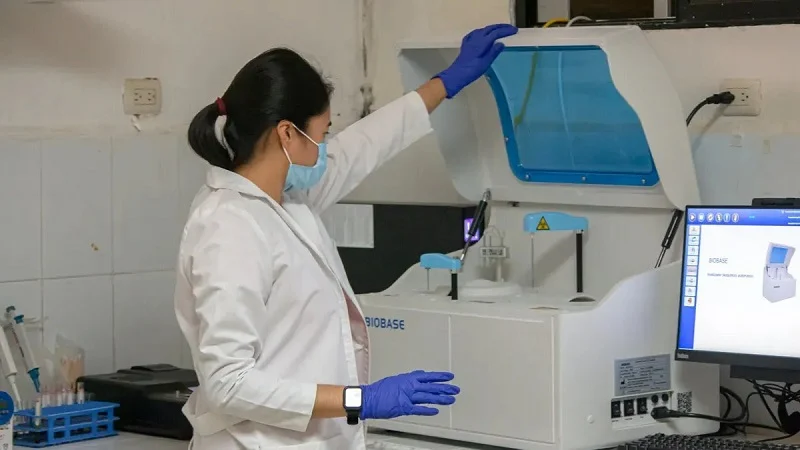
मेडिकल एनालाइज़र का बाहरी आवरण और इलेक्ट्रॉनिक मस्तिष्क, उसके अंदर मौजूद सटीक पुर्जों जितना ही महत्वपूर्ण है। धातु की चादरों से बने आवरण संवेदनशील घटकों की सुरक्षा करते हैं। प्रिंटेड सर्किट बोर्ड असेंबली हर कार्य को नियंत्रित करती हैं। मानव-मशीन इंटरफेस ऑपरेटरों को सुरक्षित रूप से काम करने की सुविधा देते हैं। निर्माण प्रक्रिया के दौरान प्रत्येक भाग पर सावधानीपूर्वक ध्यान दिया जाता है।
आवरण, चेसिस और वेल्डिंग
शीट मेटल फैब्रिकेशन मेडिकल एनालाइजर की संरचनात्मक आधारशिला का निर्माण करता है। ये आवरण इलेक्ट्रॉनिक्स को बाहरी हस्तक्षेप से बचाते हैं। साथ ही, ये उपयोगकर्ताओं को गतिशील पुर्जों और विद्युत खतरों से भी सुरक्षित रखते हैं।
स्थायित्व और विद्युतचुंबकीय परिरक्षण
मेडिकल एनालाइज़र अन्य इलेक्ट्रॉनिक उपकरणों के पास रखे जाते हैं। मोटर, पंप और वायरलेस उपकरण विद्युत चुम्बकीय शोर उत्पन्न करते हैं। यह शोर संवेदनशील मापों को बाधित करता है। उचित डिज़ाइन वाले धातु के आवरण इस व्यवधान को रोकते हैं।
सतह उपचार यहाँ महत्वपूर्ण भूमिका निभाते हैं। कई विकल्प स्थायित्व और सुरक्षात्मक क्षमता दोनों को बढ़ाते हैं:
- क्रोमेट रूपांतरण कोटिंग (केमिकल-फिल्म)
- टिन चढ़ाना
- निकल चढ़ाना
इन प्रक्रियाओं से ऑक्साइड परत हट जाती है और एक सुचालक, संक्षारण-प्रतिरोधी सतह बन जाती है। ये विश्वसनीय विद्युत संपर्क और दीर्घकालिक परिरक्षण प्रदान करती हैं। इनके बिना, नंगे एल्यूमीनियम पर जल्दी ऑक्सीकरण हो जाता है। वह ऑक्साइड परत एक कुचालक के रूप में कार्य करती है। समय के साथ यह परिरक्षण की प्रभावशीलता को कमजोर कर देती है।
भूतल उपचार और फिनिशिंग
सतह की फिनिशिंग से आवरण की दिखावट और टिकाऊपन पर भी असर पड़ता है। चिकित्सा उपकरणों को कठोर सफाई एजेंटों का सामना करना पड़ता है। ये रसायन असुरक्षित धातु पर हमला करते हैं। एक उचित फिनिश जंग लगने से बचाती है और उपकरण को पेशेवर रूप देती है।
वेल्डिंग द्वारा एनक्लोजर पैनलों को एक मजबूत फ्रेम में जोड़ा जाता है। कुशल वेल्डर मजबूत और रिसाव-रहित जोड़ बनाते हैं। वेल्डिंग के बाद, पूरी असेंबली पर सुरक्षात्मक कोटिंग की जाती है। यह प्रक्रिया पूर्ण सुरक्षा सुनिश्चित करती है। चीन की अग्रणी विनिर्माण कंपनी नोबल इस कार्य को स्वयं करती है। प्रोटोटाइपिंग और बड़े पैमाने पर उत्पादन में उनकी विशेषज्ञता का मतलब है कि एनक्लोजर अंतिम असेंबली के लिए तैयार स्थिति में पहुंचते हैं।
मुद्रित सर्किट बोर्ड असेंबली
पीसीबी में वे इलेक्ट्रॉनिक सर्किट होते हैं जो एनालाइज़र को संचालित करते हैं। ये पंपों को नियंत्रित करते हैं, सेंसर से रीडिंग लेते हैं और डेटा प्रोसेस करते हैं। एक छोटी सी खराबी भी पूरे टेस्ट को बाधित कर सकती है। इसीलिए मेडिकल पीसीबी सख्त मानकों का पालन करते हैं।
परिशुद्धता विनिर्माण और परीक्षण
चिकित्सा इलेक्ट्रॉनिक्स में उच्च विश्वसनीयता की आवश्यकता होती है। IPC-A-610 क्लास 3 असेंबली स्वीकृति मानक निर्धारित करता है। J-STD-001 क्लास 3 सोल्डरिंग प्रक्रियाओं को नियंत्रित करता है। ये मानक सुनिश्चित करते हैं कि प्रत्येक जोड़ सख्त आवश्यकताओं को पूरा करता है।
मेडिकल पीसीबी के लिए प्रमुख आवश्यकताएं इस प्रकार हैं:
- वलयाकार रिंग ब्रेकआउट की अनुमति नहीं है
- छेद के माध्यम से तांबे की न्यूनतम प्लेटेड मोटाई 1 मिल होनी चाहिए।
- कंडक्टर की चौड़ाई और रिक्ति पर सख्त सहनशीलता
IPC-2152 न्यूनतम ट्रेस चौड़ाई संबंधी आवश्यकताओं को परिभाषित करता है। यह मानक करंट वहन क्षमता और उचित थर्मल प्रबंधन सुनिश्चित करता है। इन नियमों का पालन करने से ओवरहीटिंग और सिग्नल विफलताओं से बचाव होता है।
इलेक्ट्रॉनिक कार्यक्षमता के लिए विश्वसनीयता
विश्वसनीयता परीक्षण यह सत्यापित करता है कि बोर्ड वास्तविक परिस्थितियों में काम करते हैं। थर्मल साइक्लिंग सोल्डर जोड़ों की जाँच करता है। कंपन परीक्षण शिपिंग और हैंडलिंग की स्थितियों का अनुकरण करता है। ये परीक्षण ग्राहकों तक पहुँचने से पहले ही कमजोर कनेक्शनों का पता लगा लेते हैं।
क्लास 3 बोर्ड नियंत्रित सामग्रियों और प्लेटिंग की मोटाई का उपयोग करते हैं। ये होल की अखंडता और डाइइलेक्ट्रिक प्रदर्शन को बनाए रखते हैं। गुणवत्ता का यह स्तर जीवन-महत्वपूर्ण अनुप्रयोगों के लिए उपयुक्त है। मेडिकल एनालाइज़र घटकों के लिए, यहाँ गुणवत्ता से समझौता करना अस्वीकार्य जोखिम पैदा करता है।
मानव मशीन इंटरफेस
एचएमआई ऑपरेटरों को विश्लेषक के कार्यों से जोड़ता है। एक सुव्यवस्थित इंटरफ़ेस त्रुटियों को रोकता है। एक भ्रामक इंटरफ़ेस गलतियों का कारण बनता है जिससे नमूने और समय दोनों बर्बाद होते हैं।
डिस्प्ले, टचस्क्रीन और कंट्रोल का एकीकरण
आधुनिक चिकित्सा इंटरफेस में टचस्क्रीन का वर्चस्व है। ये भौतिक बटनों की जगह लचीले डिजिटल नियंत्रण प्रदान करते हैं। डिजाइनरों को इस बात पर विचार करना होगा कि उंगलियां स्क्रीन के साथ कैसे इंटरैक्ट करती हैं।
इंटरेक्टिव एलिमेंट्स का आकार सही होना चाहिए। टच टारगेट का माप कम से कम 48×48 dp (लगभग 9 मिमी) होना चाहिए। इससे गलती से होने वाले टैप से बचा जा सकता है। गलत टैप से गलत टेस्ट शुरू हो सकता है या महत्वपूर्ण पैरामीटर बदल सकते हैं।
उपयोगकर्ता अनुभव और सुरक्षा संबंधी विचार
ऑपरेशन के दौरान विज़ुअल फ़ीडबैक महत्वपूर्ण होता है। उपयोगकर्ताओं को स्क्रीन को छूने के 100-150 मिलीसेकंड के भीतर पुष्टि चाहिए होती है। 300 मिलीसेकंड से अधिक की देरी से लोग अपने इनपुट पर संदेह करने लगते हैं। वे दोबारा टैप करते हैं, जिससे दोहराव वाली क्रियाएं होती हैं।
त्रुटि निवारण स्मार्ट डिज़ाइन से शुरू होता है। सभी पैरामीटर सेट होने तक "परीक्षण प्रारंभ करें" बटन को निष्क्रिय रखें। प्रोसेसिंग के दौरान स्पष्ट स्थिति परिवर्तन दिखाएँ। उपयोगकर्ताओं को हमेशा पता होना चाहिए कि डिवाइस चल रहा है, निष्क्रिय है या त्रुटि की स्थिति में है।
त्रुटि संदेशों में सरल भाषा का प्रयोग होना चाहिए। उपयोगकर्ताओं को बताएं कि क्या हुआ, क्यों हुआ और इसे कैसे ठीक किया जाए। समय की कमी वाले नैदानिक परिस्थितियों में सामान्य कोड ऑपरेटरों को परेशान करते हैं। प्रत्येक महत्वपूर्ण कार्रवाई में उलटफेर या रद्द करने का विकल्प होना चाहिए।
कम से कम 4.5:1 का रंग कंट्रास्ट पाठ को सुपाठ्य बनाए रखता है। स्केलेबल फ़ॉन्ट दृष्टि संबंधी चुनौतियों वाले ऑपरेटरों के लिए सहायक होते हैं। आइकन और लेबल का संयोजन भ्रम को कम करता है। ये विकल्प विभिन्न प्रयोगशाला वातावरणों में सुरक्षित संचालन सुनिश्चित करते हैं।
इन प्रणालियों की गुणवत्ता ही वास्तविक प्रदर्शन निर्धारित करती है। आवरण, इलेक्ट्रॉनिक्स और इंटरफेस पर सावधानीपूर्वक ध्यान देने से ऐसे विश्लेषक बनते हैं जो वर्षों तक विश्वसनीय रूप से कार्य करते हैं। यह समग्र दृष्टिकोण ही सफल चिकित्सा उपकरण उत्पादन की कुंजी है।
नोबल: मेडिकल एनालाइजर कंपोनेंट्स का पूर्ण-सेवा भागीदार

एक ऐसा साझेदार ढूंढना जो सभी काम संभालता हो, स्थिति को पूरी तरह बदल देता है। नोबल डिज़ाइन सपोर्ट, सटीक विनिर्माण और असेंबली को एक ही छत के नीचे लाता है। उनके प्रमाणपत्र यह साबित करते हैं कि वे चिकित्सा उपकरण विनिर्माण को हर स्तर पर समझते हैं।
ISO 9001:2015 और ISO 13485:2016 प्रमाणित
प्रमाणपत्र किसी कंपनी की कार्यशैली के बारे में बहुत कुछ बताते हैं। NOBLE के पास ISO 9001:2015 और ISO 13485:2016 दोनों प्रमाणपत्र हैं। ये केवल दिखावटी प्रमाण पत्र नहीं हैं। ये इस बात को आकार देते हैं कि कंपनी प्रतिदिन कैसे काम करती है।
चिकित्सा अनुप्रयोगों के लिए कठोर गुणवत्ता प्रणाली
ISO 13485:2016 चिकित्सा अनुप्रयोगों के लिए ढांचा प्रदान करता है। यह सामान्य गुणवत्ता प्रक्रियाओं से कहीं अधिक की मांग करता है। यह मानक उत्पाद के संपूर्ण जीवनचक्र में पता लगाने की क्षमता, दस्तावेज़ नियंत्रण और जोखिम प्रबंधन को अनिवार्य बनाता है।
| प्रमाणीकरण | इसमें क्या शामिल है |
| आईएसओ 13485: 2016 | चिकित्सा उपकरणों के लिए गुणवत्ता प्रबंधन प्रणाली |
| एफडीए स्थापना पंजीकरण | तैयार चिकित्सा उपकरणों के लिए शीर्षक 21 सीएफआर भाग 807 |
| ईएआर अनुपालन | निर्यात प्रशासन विनियमों की निगरानी |
| आईएसओ क्लास 7 क्लीनरूम | विनिर्माण प्रक्रियाओं के लिए नियंत्रित वातावरण |
इसके लाभ केवल कागजी कार्रवाई तक ही सीमित नहीं हैं। ISO 13485, FDA के 21 CFR भाग 820 के तहत अद्यतन गुणवत्ता नियंत्रण मानकों (QSR) के अनुरूप होने के कारण नियामक अनुपालन आसान हो जाता है। यह ढांचा दोषों, रिकॉल और शिकायतों को कम करता है। एक संरचित, सक्रिय जोखिम-आधारित दृष्टिकोण संपूर्ण जीवनचक्र में रोगी सुरक्षा सुनिश्चित करता है। ग्राहक प्रमाणित भागीदारों पर अधिक आसानी से भरोसा करते हैं, जिससे ग्राहक संबंध मजबूत होता है और नए बाजार खुलते हैं।
NOBLE ने क्लास II और III उपकरणों के लिए 1,700 से अधिक प्रक्रिया सत्यापन पूरे किए हैं। प्रत्येक सत्यापन स्पष्ट स्वीकृति मानदंडों के साथ दस्तावेजित प्रोटोकॉल का पालन करता है। वे 18 शीर्ष चिकित्सा उपकरण निर्माताओं के साथ काम करते हैं। ये आंकड़े वास्तविक अनुभव को दर्शाते हैं, न कि केवल वादे।
नियामक अनुपालन और लेखापरीक्षाओं के प्रति प्रतिबद्धता
ऑडिट नियमित रूप से होते हैं। नोबल इनका स्वागत करता है। उनका गुणवत्ता प्रबंधन (क्यूएमएस) दस्तावेज़ों को अद्यतन और सुलभ रखता है। आंतरिक ऑडिट बाहरी समीक्षकों के आने से पहले ही समस्याओं का पता लगा लेते हैं। प्रबंधन समीक्षाएं सुधारात्मक कार्रवाइयों पर नज़र रखती हैं और उनकी प्रभावशीलता को सत्यापित करती हैं।
यदि आप किसी ऐसी प्रक्रिया को आउटसोर्स करते हैं जो मानक आवश्यकताओं को प्रभावित करती है, तो आपको उस प्रक्रिया की निगरानी और नियंत्रण करना होगा। इसमें आउटसोर्सिंग भागीदारों के साथ लिखित गुणवत्ता समझौतों में भूमिकाओं और जिम्मेदारियों को परिभाषित करना शामिल है।
यह कथन दर्शाता है कि सही साझेदार चुनना कितना महत्वपूर्ण है। नोबल के प्रमाणित गुणवत्ता समझौते ग्राहकों को भरोसा दिलाते हैं। नियामक अनुपालन के प्रति उनकी प्रतिबद्धता का अर्थ है एफडीए निरीक्षण या अधिसूचित निकाय लेखापरीक्षा के दौरान अप्रत्याशित समस्याओं की संभावना कम होना।
धातु और प्लास्टिक प्रसंस्करण क्षमताएं
योग्यताएं प्रमाणपत्रों जितनी ही महत्वपूर्ण हैं। नोबल कंपनी धातु और प्लास्टिक दोनों की प्रोसेसिंग स्वयं करती है। इस व्यापकता से ग्राहकों को आपूर्तिकर्ताओं को समेकित करने और अपनी आपूर्ति श्रृंखला को सरल बनाने में मदद मिलती है।
सीएनसी मशीनिंग, इंजेक्शन मोल्डिंग और असेंबली
सीएनसी मशीनिंग से सटीक माप वाले धातु और प्लास्टिक के पुर्जे बनाए जा सकते हैं। स्विस टर्निंग और मल्टी-एक्सिस मिलिंग से जटिल ज्यामितियों को सटीक रूप से तैयार किया जा सकता है। इंजेक्शन मोल्डिंग से अनुकूलित प्रक्रिया मापदंडों के साथ बड़ी मात्रा में प्लास्टिक के पुर्जे बनाए जा सकते हैं। असेंबली में पीसीबीए एकीकरण और एचएमआई इंस्टॉलेशन सहित सभी कार्य एक साथ किए जाते हैं।
इस व्यापक रेंज का मतलब है कि एक ही खरीद ऑर्डर से आपका पूरा निर्माण कार्य पूरा हो जाएगा। इससे आपको कई विक्रेताओं के साथ समन्वय करने की झंझट से मुक्ति मिल जाती है। गुणवत्ता में निरंतरता बनी रहती है क्योंकि एक ही टीम हर चरण को नियंत्रित करती है। यह दृष्टिकोण चिकित्सा उपकरण निर्माण के लिए उपयुक्त है, जहाँ निरंतरता रोगियों की सुरक्षा करती है।
विनिर्माण क्षमता के लिए इन-हाउस डिज़ाइन सहायता
NOBLE के इंजीनियर डिज़ाइन चरण के दौरान ही आपके प्रोजेक्ट में शामिल हो जाते हैं। वे निर्माण की संभावनाओं के लिए ड्राइंग की समीक्षा करते हैं। वे बेहतर मशीनिंग या अधिक विश्वसनीय मोल्डिंग वाले वैकल्पिक सामग्रियों का सुझाव देते हैं। यह प्रारंभिक सहयोग बाद में होने वाले महंगे टूलिंग परिवर्तनों को रोकता है।
प्रोटोटाइपिंग और बड़े पैमाने पर उत्पादन में उनकी विशेषज्ञता अवधारणा और प्रमाणित घटक के बीच की खाई को पाट देती है। दस्तावेज़ीकरण एक ही प्रणाली के माध्यम से होता है, इसलिए डिज़ाइन नियंत्रण बरकरार रहता है। सत्यापन परीक्षण उनके ISO क्लास 7 क्लीनरूम में होता है। उत्पादन सत्यापन यह सुनिश्चित करता है कि शिपमेंट से पहले प्रत्येक बैच विनिर्देशों को पूरा करता है। उत्पादन पायलट रन से लेकर पूर्ण उत्पादन तक सुचारू रूप से बढ़ता है।
मेडिकल एनालाइज़र कंपोनेंट्स के लिए, यह सिंगल-सोर्स अप्रोच जोखिम को कम करता है। आपको पहले डिज़ाइन से लेकर अंतिम शिपमेंट तक एक ही विश्वसनीय पार्टनर मिलता है। यह पारदर्शिता समय, पैसा और तनाव बचाती है।
मेडिकल एनालाइज़र के घटकों को सही ढंग से बनाने के लिए हर कदम पर अनुशासन की आवश्यकता होती है। डिज़ाइन नियंत्रण ब्लूप्रिंट को आकार देते हैं। सामग्री विज्ञान उपयुक्त घटकों का चयन करता है। विनिर्माण रेखाचित्रों को हार्डवेयर में बदलता है। गुणवत्ता प्रणालियाँ प्रत्येक चरण की निगरानी करती हैं। सत्यापन प्रदर्शन की पुष्टि करता है। परीक्षण दोषों को प्रारंभिक अवस्था में ही पकड़ लेता है। उत्पादन शुरू होने से पहले प्रोटोटाइप अवधारणाओं को सिद्ध करते हैं।
इस यात्रा के लिए केवल अच्छे इरादों से कहीं अधिक की आवश्यकता होती है। इसके लिए एक ऐसे सहयोगी की आवश्यकता है जो प्रतिदिन नियामक अनुपालन का पालन करता हो। नोबल प्रत्येक परियोजना में ISO 9001:2015 और ISO 13485:2016 प्रमाणन प्रदान करता है। उनका गुणवत्ता प्रबंधन (QMS) दस्तावेज़ों को ऑडिट के लिए तैयार रखता है। उनकी विशेषज्ञता प्रारंभिक रेखाचित्र से लेकर अंतिम संयोजन तक चिकित्सा उपकरण निर्माण के क्षेत्र में फैली हुई है। यह एकल-स्रोत दृष्टिकोण चिकित्सा उपकरण उत्पाद विकास को सरल बनाता है।
क्या आप कोई भरोसेमंद उपकरण बनाने के लिए तैयार हैं? अपने अगले प्रोजेक्ट के लिए NOBLE से संपर्क करें। उनकी टीम डिज़ाइन, उत्पादन और असेंबली का काम एक ही छत के नीचे करती है। आपके मेडिकल उपकरणों को इस प्रतिबद्धता की आवश्यकता है।
मेडिकल एनालाइजर घटकों के अक्सर पूछे जाने वाले प्रश्न
मेडिकल एनालाइजर कंपोनेंट्स के लिए निर्माण-योग्यता-आधारित डिजाइन क्यों महत्वपूर्ण है?
डीएफएम (डिजिटल फंक्शनल मैनेजमेंट) समस्याओं को उनके कारण होने वाले नुकसान से पहले ही पकड़ लेता है। इंजीनियर टॉलरेंस, सामग्री चयन और असेंबली चरणों की प्रारंभिक समीक्षा करते हैं। यह दृष्टिकोण दोषों को कम करता है और उत्पादन को गति देता है। डीएफएम विशेषज्ञता वाला आपूर्तिकर्ता आपको बाद में महंगे टूलिंग परिवर्तनों से बचने में मदद करता है।
मैं अपने कंपोनेंट के लिए सही सामग्री का चुनाव कैसे करूं?
अपने वातावरण के अनुसार सामग्री का चयन करें। रासायनिक प्रतिरोध, नसबंदी विधियों और जैव अनुकूलता संबंधी आवश्यकताओं पर विचार करें। पीईईके कठोर अभिकर्मकों को अच्छी तरह से संभालता है। स्टेनलेस स्टील उचित लागत पर मजबूती प्रदान करता है। सामग्री सत्यापन से यह सुनिश्चित होता है कि आपकी पसंद वास्तविक परिस्थितियों में कारगर है।
पूर्ण उत्पादन से पहले प्रोटोटाइप क्या भूमिका निभाते हैं?
टूलिंग को अंतिम रूप देने से पहले प्रोटोटाइप फिट और कार्यक्षमता की पुष्टि करते हैं। 3D प्रिंटिंग त्वरित डिज़ाइन संशोधनों को सक्षम बनाती है। CNC मशीन से निर्मित प्रोटोटाइप वास्तविक परीक्षण के लिए उत्पादन-ग्रेड सामग्री का उपयोग करते हैं। प्रारंभिक परीक्षण से उन खामियों का पता चल जाता है जिन्हें बाद में ठीक करने में कहीं अधिक लागत आएगी।
मेरे पार्ट के लिए कौन सी निर्माण प्रक्रिया सबसे उपयुक्त है?
सीएनसी मशीनिंग सटीक टॉलरेंस वाले धातु के पुर्जों के लिए उपयुक्त है। इंजेक्शन मोल्डिंग से बड़ी मात्रा में प्लास्टिक के पुर्जे बनाए जा सकते हैं। एडिटिव मैन्युफैक्चरिंग से जटिल ज्यामितियों को संभाला जा सकता है। शीट मेटल फैब्रिकेशन से आवरण बनाए जाते हैं। अपनी मात्रा, टॉलरेंस की आवश्यकताओं और सामग्री के चुनाव के अनुसार विधि का चयन करें। प्रक्रिया सत्यापन से एकसमान परिणाम सुनिश्चित होते हैं।
मेरे आपूर्तिकर्ता को किन गुणवत्ता मानकों का पालन करना चाहिए?
ISO 13485 चिकित्सा उपकरण गुणवत्ता प्रणालियों के लिए मानक निर्धारित करता है। इसमें ट्रेसबिलिटी, दस्तावेज़ नियंत्रण और जोखिम प्रबंधन अनिवार्य हैं। FDA पंजीकरण भी देखें। ये प्रमाणपत्र दर्शाते हैं कि आपूर्तिकर्ता नियामक अनुपालन को गंभीरता से लेता है।
विकास प्रक्रिया में सत्यापन की क्या भूमिका है?
सत्यापन से यह पुष्टि होती है कि आपका पुर्जा इच्छानुसार कार्य करता है। प्रक्रिया सत्यापन से एकसमान परिणाम सुनिश्चित होते हैं। डिज़ाइन सत्यापन से यह सत्यापित होता है कि उपकरण उपयोगकर्ता की आवश्यकताओं को पूरा करता है। सामग्री सत्यापन से जैव अनुकूलता की जाँच होती है। ये चरण चिकित्सा अनुप्रयोगों में विश्वास पैदा करते हैं और रोगी सुरक्षा की रक्षा करते हैं।
एक ही पार्टनर के साथ काम करने से प्रक्रिया कैसे सरल हो जाती है?
एक ही भागीदार डिजाइन सहायता, मशीनिंग, मोल्डिंग, असेंबली और सत्यापन परीक्षण का काम संभालता है। यह तरीका समन्वय संबंधी परेशानियों को कम करता है और दस्तावेज़ीकरण को सुसंगत बनाए रखता है। चीन की अग्रणी विनिर्माण कंपनी नोबल, आईएसओ प्रमाणन के साथ यह पूर्ण-सेवा मॉडल प्रदान करती है।







