
परिचय
गलत प्लास्टिक मोल्डिंग प्रक्रिया चुनने से परियोजना की लागत दोगुनी हो सकती है और उत्पादन में महीनों की देरी हो सकती है। एक प्रक्रिया में ठीक से काम करने वाला पुर्जा दूसरी प्रक्रिया में परेशानी का सबब बन जाता है। मोल्ड में दरार आ जाती है। सामग्री का प्रवाह खराब हो जाता है। प्रक्रिया चक्र लंबा खिंच जाता है।
प्लास्टिक के पुर्जों के निर्माण के लिए तीन सामान्य विधियाँ मौजूद हैं: इंजेक्शन मोल्डिंग , कम्प्रेशन मोल्डिंग और रोटेशनल मोल्डिंग । प्रत्येक विधि अलग-अलग तरीके से काम करती है। प्रत्येक विधि अलग-अलग आकृतियों, आयतनों और सामग्रियों के लिए उपयुक्त होती है।
इंजेक्शन मोल्डिंग क्या है?
प्लास्टिक मोल्डिंग का नाम सुनते ही ज्यादातर लोगों के दिमाग में यही प्रक्रिया आती है। एक मशीन प्लास्टिक के दानों को पिघलाती है और फिर पिघले हुए पदार्थ को एक बंद धातु के सांचे में डाल देती है। प्लास्टिक हर खांचे में भर जाता है, ठंडा होता है और जम जाता है। फिर सांचा खुलता है और प्लास्टिक का टुकड़ा बाहर निकल आता है। इस प्रक्रिया में कम समय लगता है। छोटे पुर्जों के लिए तीस सेकंड आम बात है।
यह कैसे काम करता है?
एक गर्म बैरल के अंदर लगा पेंच घूमता है। यह प्लास्टिक के दानों को पिघला देता है। फिर पेंच एक प्लंजर की तरह आगे बढ़ता है। यह पिघले हुए प्लास्टिक को नोजल के माध्यम से सांचे के अंदर धकेल देता है। सांचा दबाव के कारण बंद रहता है, जबकि भाग ठंडा होता है। एक बार जम जाने पर, सांचा खुल जाता है। इजेक्टर पिन भाग को बाहर धकेल देते हैं। यह पूरा चक्र स्वचालित रूप से दोहराता रहता है। चक्रों के बीच किसी मानवीय हस्तक्षेप की आवश्यकता नहीं होती है।
सर्वोत्तम अनुप्रयोग
बड़े पैमाने पर उत्पादन में इंजेक्शन मोल्डिंग का दबदबा है। जटिल ज्यामितियाँ, सटीक मापन, लाखों पुर्जों में एकसमान परिणाम। लेगो ईंटों, बोतल के ढक्कनों, चिकित्सा उपकरणों के आवरणों, ऑटोमोटिव कनेक्टर्स, इलेक्ट्रिकल स्विचों के बारे में सोचें। कोई भी उत्पाद जिसमें सटीकता और बड़ी मात्रा में उत्पादन की आवश्यकता होती है, वह इस प्रक्रिया की ओर इशारा करता है।
छोटे और जटिल पुर्जे आसानी से बन जाते हैं। पतली दीवारें भी संभव हैं। पसलियों, उभारों और स्नैप-फिट जैसी विशेषताओं को आसानी से शामिल किया जा सकता है। ग्राहक इंजेक्शन मोल्डिंग का चुनाव तब करते हैं जब उन्हें लाखों की संख्या में एक जैसे पुर्जों की आवश्यकता होती है।
मुख्य लाभ
- मोल्ड चालू होने के बाद चक्र समय बहुत कम होता है। प्रति भाग 15 से 60 सेकंड का समय लगता है। सटीकता उत्कृष्ट है। उचित औजारों और सामग्री के साथ ±0.05 मिमी की सहनशीलता सामान्य बात है। सतह की फिनिशिंग सीधे मोल्ड से प्राप्त होती है। कई अनुप्रयोगों के लिए द्वितीयक फिनिशिंग की आवश्यकता नहीं होती है। स्वचालन सरल है। रोबोट भागों को निकाल सकते हैं और घटकों को लगा सकते हैं।
- सामग्री की बर्बादी कम होती है। रनर और स्पू को पीसकर पुनः पिसाई के रूप में उपयोग किया जा सकता है। मशीन चालू होने के बाद प्रति पार्ट श्रम लागत नगण्य होती है।
मुख्य नुकसान
- औजार बनाने की लागत बहुत अधिक है। उत्पादन योग्य स्टील के सांचे की कीमत अक्सर बीस हजार से एक लाख डॉलर या उससे भी अधिक होती है। इसमें काफी समय लगता है। जटिल सांचे के लिए आठ से सोलह सप्ताह का समय सामान्य है। सांचा बन जाने के बाद डिजाइन में बदलाव करना महंगा और धीमा होता है।
- इंजेक्शन मोल्डिंग केवल अधिक मात्रा में उत्पादन के लिए ही आर्थिक रूप से लाभदायक है। पाँच सौ या एक हज़ार से कम पुर्जों के लिए, प्रति पुर्जे टूलिंग की लागत बहुत अधिक हो जाती है। कम मात्रा में उत्पादन करने वालों को पहले अन्य प्रक्रियाओं पर विचार करना चाहिए। इसमें शुरुआती निवेश काफी अधिक होता है। यदि उत्पाद बाज़ार में विफल हो जाता है, तो यह निवेश वापस नहीं मिल पाता।
संपीड़न मोल्डिंग क्या है?
यह प्रक्रिया इंजेक्शन मोल्डिंग से अलग है। इसमें कोई स्क्रू नहीं होता। न ही उच्च दबाव वाला इंजेक्शन। इसके बजाय, एक व्यक्ति पहले से मापी गई मात्रा में सामग्री को खुले मोल्ड कैविटी में डालता है। मोल्ड धीरे-धीरे बंद होता है। गर्मी और दबाव के कारण सामग्री कैविटी के आकार में ढल जाती है। फिर पार्ट सूख जाता है। मोल्ड खुल जाता है। एक व्यक्ति तैयार पीस को बाहर निकाल लेता है। सरल उपकरण। कम दबाव। एक बिल्कुल अलग तरीका।
यह कैसे काम करता है:
एक ऑपरेटर सांचे में सामग्री का एक "चार्ज" (आमतौर पर एक प्रीफॉर्म या नापा हुआ टुकड़ा) रखता है। प्रेस ऊपरी आधे हिस्से को नीचे की ओर धकेलता है। गर्मी से सामग्री नरम हो जाती है। दबाव इसे सांचे के हर कोने में धकेल देता है। थर्मोसेट प्लास्टिक के मामले में, एक रासायनिक प्रतिक्रिया होती है। सामग्री आपस में जुड़कर स्थायी रूप से कठोर हो जाती है। रबर या सिलिकॉन के लिए, प्रक्रिया समान होती है, लेकिन सामग्री लचीली बनी रहती है। सूखने के बाद, सांचा खुल जाता है। कोई व्यक्ति भाग को निकालता है और अतिरिक्त भाग को काट देता है।
इंजेक्शन मोल्डिंग की तुलना में चक्र समय अधिक होता है। आमतौर पर दो से पांच मिनट लगते हैं। क्योरिंग प्रक्रिया में जल्दबाजी नहीं की जा सकती।
सर्वोत्तम अनुप्रयोग
संपीड़न मोल्डिंग उन सामग्रियों के लिए उत्कृष्ट है जिन्हें इंजेक्शन मोल्डिंग संभाल नहीं पाती। जैसे कि फेनोलिक, एपॉक्सी और मेलामाइन जैसे थर्मोसेट प्लास्टिक। प्राकृतिक और कृत्रिम रबर के पुर्जे। इलेक्ट्रॉनिक उपकरणों के लिए सिलिकॉन कीपैड। बिजली के आवरण, कंटेनर के ढक्कन और घरेलू उपकरणों के पुर्जों जैसी बड़ी, सपाट या हल्की घुमावदार वस्तुएं।
कार के टायर इसका एक उत्कृष्ट उदाहरण हैं। रबर यौगिक को ठंडे सांचे में डाला जाता है। गर्मी और दबाव से इसे अंतिम टायर के आकार में ढाला जाता है, जिसमें ट्रेड पैटर्न और साइडवॉल मार्किंग शामिल होती हैं।
मुख्य लाभ
- इंजेक्शन मोल्डिंग की तुलना में टूलिंग की लागत कम होती है। मोल्ड सरल होते हैं। इसमें जटिल रनर सिस्टम या गेट डिज़ाइन की आवश्यकता नहीं होती। उच्च दबाव वाले क्लैम्पिंग तंत्र की भी आवश्यकता नहीं होती। कम मात्रा में उत्पादन के लिए एल्युमीनियम या कंपोजिट मोल्ड भी उपयुक्त होते हैं।
- यह प्रक्रिया फाइबर-प्रबलित सामग्रियों को अच्छी तरह से संभालती है। लंबे कांच या कार्बन फाइबर बरकरार रहते हैं। इंजेक्शन मोल्डिंग में, पेंच की क्रिया से फाइबर टूट सकते हैं और मजबूती कम हो सकती है। संपीड़न मोल्डिंग से सुदृढ़ीकरण सुरक्षित रहता है। बड़े पुर्जे बनाना संभव है।
- सामग्री की बर्बादी न्यूनतम है। चार्ज का वजन अंतिम भाग के वजन के लगभग बराबर होता है। कैविटी में बची हुई सामग्री न्यूनतम है।
मुख्य नुकसान
- उत्पादन चक्र की गति धीमी है। प्रति भाग दो से पाँच मिनट सामान्य है। इंजेक्शन मोल्डिंग से हर तीस सेकंड में एक भाग तैयार होता है। अधिक मात्रा में उत्पादन होने पर यह अंतर जल्दी ही बढ़ जाता है।
- अतिरिक्त सामग्री का बाहर निकलना एक समस्या है। मोल्ड के दोनों हिस्सों के बीच से अतिरिक्त सामग्री बाहर निकल जाती है। मोल्ड से निकालने के बाद इसे काटना पड़ता है। यह अक्सर हाथ से किया जाने वाला काम है। श्रम लागत कुल लागत में जुड़ जाती है।
- पुर्जों की जटिलता सीमित है। अंडरकट बनाना मुश्किल है। गहरी पसलियां और जटिल आकृतियां बनाना कठिन है क्योंकि सामग्री तरल पदार्थ की तरह नहीं बहती, बल्कि गाढ़े आटे की तरह हिलती है। जटिल ज्यामितियों की आवश्यकता वाले लोगों को इंजेक्शन मोल्डिंग पर विचार करना चाहिए।
- गुणवत्ता में भिन्नता हो सकती है। संचालक का कौशल मायने रखता है। सामग्री का वजन और स्थान अंतिम उत्पाद को प्रभावित करते हैं। स्वचालित प्रणालियाँ मौजूद हैं, लेकिन कई कारखाने अभी भी मैन्युअल लोडिंग पर निर्भर हैं। इंजेक्शन मोल्डिंग की तुलना में इसमें उत्पाद-दर-उत्पाद भिन्नता अधिक होती है। गैर-महत्वपूर्ण अनुप्रयोगों के लिए यह ठीक है। लेकिन सटीक चिकित्सा या ऑटोमोटिव घटकों के लिए यह चिंता का विषय है।
रोटेशनल मोल्डिंग क्या है?
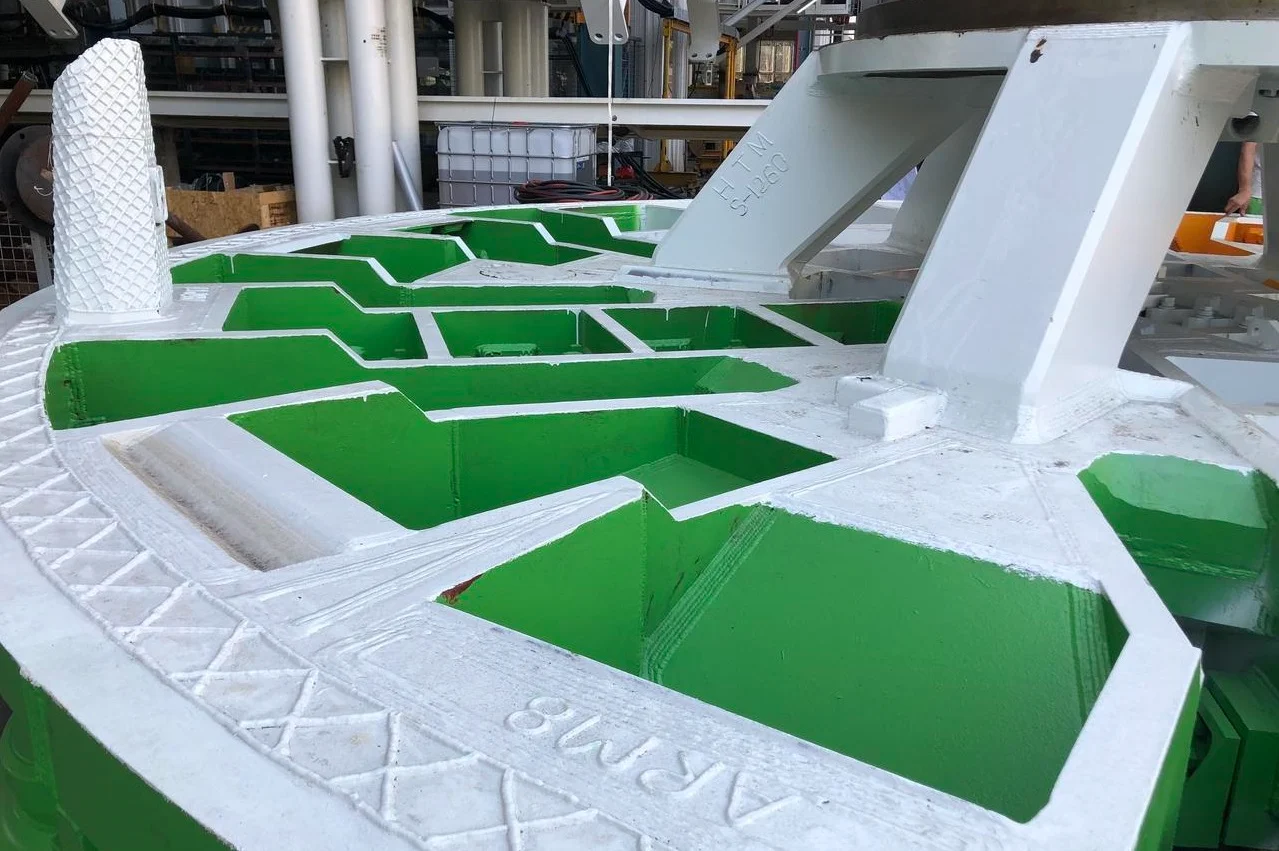
यह प्रक्रिया इंजेक्शन मोल्डिंग के लगभग विपरीत है। इसमें उच्च दबाव या जटिल रनर सिस्टम की आवश्यकता नहीं होती। इसके बजाय, ऑपरेटर खोखले सांचे में प्लास्टिक पाउडर डालता है। सांचा एक ओवन में धीरे-धीरे घूमता है। इसमें दो अक्ष होते हैं, कभी-कभी इससे अधिक भी। पाउडर पिघलकर अंदर की सतह पर समान रूप से परत चढ़ा देता है। फिर सांचे को शीतलन केंद्र में ले जाया जाता है। वहां प्लास्टिक जम जाता है। ऑपरेटर सांचा खोलता है और एक खोखला, जोड़रहित भाग बाहर निकाल लेता है।
यह कैसे काम करता है:
एक ऑपरेटर सांचा खोलता है, उसमें प्लास्टिक पाउडर की एक निश्चित मात्रा डालता है और उसे बंद कर देता है। सांचा एक भट्टी में जाता है। यह दो लंबवत अक्षों के चारों ओर एक साथ घूमता है। गुरुत्वाकर्षण अपना काम करता है। पाउडर गर्म भीतरी सतह पर गिरता है, पिघलता है और एक समान परत में जम जाता है। जब सारा पाउडर पिघलकर सांचे को ढक लेता है, तो सांचे को शीतलन कक्ष में ले जाया जाता है। ठंडी हवा या पानी के छिड़काव से तापमान कम हो जाता है। प्लास्टिक जम जाता है। सांचा खुल जाता है। ऑपरेटर तैयार उत्पाद को निकाल लेता है।
प्रक्रिया चक्र में लंबा समय लगता है। बीस से साठ मिनट सामान्य है। गुणवत्ता से समझौता किए बिना हीटिंग और कूलिंग चरणों में जल्दबाजी नहीं की जा सकती।
सर्वोत्तम अनुप्रयोग
रोटेशनल मोल्डिंग बड़े, खोखले और जोड़रहित पुर्जों के लिए उत्कृष्ट है। ऐसी चीजें जिन्हें अन्य प्रक्रियाओं से असेंबल करना या जटिल कोर बनाना पड़ता है। जैसे कि कयाक और छोटी नावें, पचास से पाँच हज़ार गैलन तक के जल भंडारण टैंक, ट्रैफिक कोन, बल्क बिन, वेल्ड लाइन रहित चिकनी आंतरिक सतहों वाले चिकित्सा उपकरण के आवरण, कृषि टैंक, ऑटोमोटिव द्रव भंडार।
एकल-टुकड़ा निर्माण इसका प्रमुख लाभ है। इसमें रिसाव की कोई संभावना नहीं होती। वेल्डिंग में कोई खराबी नहीं आती। यह पुर्जा सांचे से एक ही, निरंतर खोल के रूप में निकलता है। तरल पदार्थ संभालने वाले पुर्जे या बाहरी उपकरण बनाने वाले लोग अक्सर इस विधि को चुनते हैं।
मुख्य लाभ
- इंजेक्शन या कम्प्रेशन मोल्डिंग की तुलना में रोटेशनल मोल्डिंग में टूलिंग की लागत कम होती है। मोल्ड शीट मेटल या कास्ट एल्युमीनियम से बने होते हैं। इस प्रक्रिया में कम दबाव (आमतौर पर 10 psi से कम) का उपयोग होता है, इसलिए उच्च-शक्ति वाले स्टील की आवश्यकता नहीं होती है। एक रोटेशनल मोल्ड की कीमत 500 से 3000 डॉलर तक हो सकती है। इसी तरह के पार्ट के लिए इंजेक्शन मोल्ड की कीमत इससे दस गुना अधिक हो सकती है।
- पुर्जे तनाव-मुक्त हैं। उच्च दबाव न होने के कारण कोई अवशिष्ट आंतरिक तनाव नहीं है। यह बाहरी अनुप्रयोगों के लिए महत्वपूर्ण है, जहाँ तापमान में उतार-चढ़ाव और पराबैंगनी किरणों के संपर्क में आने से इंजेक्शन मोल्डिंग द्वारा निर्मित पुर्जों में तनाव के कारण दरारें पड़ जाती हैं। दीवार की मोटाई एकसमान है। घूर्णन प्रक्रिया से सामग्री समान रूप से वितरित होती है।
- डिजाइन में बदलाव करना आसान है। रोटेशनल मोल्ड में बदलाव करना हार्डन्ड स्टील इंजेक्शन मोल्ड में बदलाव करने से कहीं अधिक सरल है। कंपोजिट मोल्ड को मानक निर्माण उपकरणों की सहायता से मरम्मत या संशोधित किया जा सकता है।
मुख्य नुकसान
- रोटेशनल मोल्डिंग में उत्पादन चक्र बहुत लंबा होता है। एक भाग बनाने में बीस से साठ मिनट लगते हैं। जबकि इंजेक्शन मोल्डिंग से हर तीस सेकंड में एक भाग तैयार हो जाता है। अधिक मात्रा में उत्पादन के लिए यह अंतर बहुत बड़ा होता है। रोटेशनल मोल्डिंग केवल कम वार्षिक मात्रा या बहुत बड़े भागों के लिए ही उपयुक्त है, जहाँ कई इंजेक्शन मोल्ड का उपयोग करना लागत के लिहाज से बहुत महंगा पड़ सकता है।
- आंतरिक सतह खुरदरी होती है। भाग का बाहरी भाग सांचे की सतह जैसा होता है—पॉलिश करने पर आमतौर पर चिकना होता है। हालांकि, आंतरिक भाग ढलाई के समय जैसा होता है वैसा ही रहता है। बिना पिघले कण और प्रवाह के निशान आम बात हैं। दृश्यता संबंधी अनुप्रयोगों या सफाई की आवश्यकताओं के लिए, आंतरिक भाग को द्वितीयक फिनिशिंग की आवश्यकता हो सकती है। इससे लागत और समय बढ़ जाता है।
- सामग्री का चयन सीमित है। रोटेशनल मोल्डिंग में अधिकतर पॉलीइथिलीन (LLDPE, MDPE, HDPE) का उपयोग होता है। नायलॉन या पॉलीप्रोपाइलीन जैसी अन्य सामग्रियां भी संभव हैं, लेकिन कम प्रचलित हैं। ABS, PC या प्रबलित कंपोजिट जैसी इंजीनियरिंग प्लास्टिक की आवश्यकता वाले लोगों को इस प्रक्रिया में कठिनाई होगी।
- दीवार की मोटाई को नियंत्रित करना इंजेक्शन मोल्डिंग की तुलना में कम सटीक होता है। तीन मिलीमीटर का लक्ष्य आधा मिलीमीटर कम या ज्यादा हो सकता है। संरचनात्मक भागों के लिए यह ठीक है। लेकिन सटीक माप वाले घटकों के लिए यह स्वीकार्य नहीं है।
- पुर्जों के आकार की व्यावहारिक सीमाएँ होती हैं। बहुत बड़े साँचों के लिए विशाल भट्टियों और शीतलन कक्षों की आवश्यकता होती है। दस फुट व्यास का सांचा संभव है। बीस फुट का सांचा दुर्लभ और महंगा होता है। अधिकांश कारखाने मीटर के बजाय फुट में मापे जाने वाले पुर्जों पर ध्यान केंद्रित करते हैं। इससे बड़ा कोई भी सांचा एक विशेष इंजीनियरिंग परियोजना बन जाता है, जिसमें लागत भी उसी के अनुरूप होती है।
तीनों प्रक्रियाओं के बीच समानताएँ
पहली नजर में इंजेक्शन मोल्डिंग, कंप्रेशन मोल्डिंग और रोटेशनल मोल्डिंग पूरी तरह से अलग-अलग दिखती हैं। अलग-अलग मशीनें। अलग-अलग चक्र समय। अलग-अलग पार्ट ज्यामिति। लेकिन थोड़ा गहराई से देखें तो, इनमें चार मूलभूत विशेषताएं समान हैं।
- इन तीनों प्रक्रियाओं में सांचे का उपयोग किया जाता है। प्लास्टिक के हर हिस्से की शुरुआत एक खाली जगह से होती है। इंजेक्शन मोल्डिंग में एक बंद, दो-भाग वाला उपकरण इस्तेमाल होता है। कंप्रेशन मोल्डिंग में एक खुला सांचा इस्तेमाल होता है जो दबाव पड़ने पर बंद हो जाता है। रोटेशनल मोल्डिंग में एक खोखला, कई हिस्सों वाला सांचा इस्तेमाल होता है जो घूमता है। सांचे की सामग्री बदलती रहती है, जैसे स्टील, एल्युमीनियम या शीट मेटल। लेकिन उद्देश्य एक ही रहता है। सांचा ही अंतिम आकार तय करता है। इसके बिना इनमें से कोई भी प्रक्रिया काम नहीं करती।
- इन तीनों में ऊष्मा का प्रयोग आवश्यक है। ठंडा प्लास्टिक बहता नहीं है। यह किसी गुहा का आकार नहीं ले सकता। इंजेक्शन मोल्डिंग में, सामग्री को इंजेक्शन से पहले एक बैरल में पिघलाया जाता है। संपीड़न मोल्डिंग में, सामग्री के संपीड़न के दौरान मोल्ड प्लेटों के माध्यम से ऊष्मा दी जाती है। रोटेशनल मोल्डिंग में, घूमते हुए पूरे मोल्ड को ओवन में गर्म किया जाता है। विधि अलग-अलग है, लेकिन आवश्यकता एक ही है। तीनों ही प्रक्रियाओं में ऊष्मा अनिवार्य है।
- इन तीनों में शीतलन चरण शामिल है। पिघले हुए प्लास्टिक को ठोस होने देना ज़रूरी है, तभी उसे निकाला जा सकता है। इंजेक्शन मोल्डिंग में, बंद सांचे के अंदर दबाव डालकर प्लास्टिक को ठंडा किया जाता है। कंप्रेशन मोल्डिंग में, प्रेस बंद रहते हुए ही सामग्री को ठंडा होने और जमने दिया जाता है। रोटेशनल मोल्डिंग में, गर्म सांचे को एक अलग कूलिंग चैंबर में ले जाया जाता है। कूलिंग माध्यम अलग-अलग हो सकते हैं—हवा, पानी की फुहार, या कभी-कभी तेल। लेकिन भौतिकी के नियम नहीं बदलते। प्लास्टिक जैसे-जैसे ऊष्मीय ऊर्जा खोता है, वैसे-वैसे सख्त होता जाता है। हर प्रक्रिया इस वास्तविकता का सम्मान करती है।
- ये तीनों ही पॉलिमर प्रसंस्करण विधियाँ हैं। ये प्रक्रियाएं कृत्रिम या प्राकृतिक पॉलिमर को आकार देती हैं। पॉलीप्रोपाइलीन और एबीएस जैसे थर्मोप्लास्टिक्स। फेनोलिक और एपॉक्सी जैसे थर्मोसेट्स। रबर और सिलिकॉन जैसे इलास्टोमर्स। प्रत्येक प्रक्रिया विशिष्ट पॉलिमर परिवारों को दूसरों की तुलना में बेहतर ढंग से संभालती है। लेकिन तीनों का उद्देश्य कच्चे पॉलिमर पदार्थों को तैयार, उपयोगी उत्पादों में बदलना है। वे विनिर्माण प्रौद्योगिकी की एक ही व्यापक श्रेणी के भीतर एक-दूसरे से प्रतिस्पर्धा और पूरक हैं।
ये समानताएँ महत्वपूर्ण हैं क्योंकि ये प्लास्टिक मोल्डिंग की क्षमताओं की सीमाओं को स्पष्ट करती हैं। अंतर मूलभूत चरणों में नहीं, बल्कि प्रत्येक विधि द्वारा ऊष्मा और दबाव के प्रयोग में निहित है।
सही मोल्डिंग प्रक्रिया का चुनाव कैसे करें
चुनाव तीन सवालों पर निर्भर करता है: भाग की ज्यामिति, सामग्री का प्रकार और वार्षिक मात्रा। इन सवालों का ईमानदारी से जवाब दें, और सही प्रक्रिया स्पष्ट हो जाएगी।
ऊपर दिए गए सारांश के आधार पर एक सरल निर्णय ढांचा प्रस्तुत किया गया है।
- लाखों छोटे, सटीक पुर्जे→ इंजेक्शन मोल्डिंग। बोतल के ढक्कन, मेडिकल कनेक्टर, लेगो ईंटों के बारे में सोचें। औजारों की लागत बहुत अधिक होती है। प्रति भाग लागत बहुत कम होती है। मोल्ड तैयार होने में लंबा समय लगता है। केवल बड़े पैमाने पर उत्पादन करने पर ही यह लाभदायक है।
- बड़े, चपटे, रबर या थर्मोसेट पार्ट्स→ संपीड़न मोल्डिंग। सिलिकॉन कीपैड, विद्युत आवरण, गैसकेट। इंजेक्शन मोल्डिंग की तुलना में उपकरण लागत कम। चक्र धीमे होते हैं। फ्लैश ट्रिमिंग आवश्यक है। फाइबर-प्रबलित कंपोजिट के लिए उपयुक्त।
- बड़े, खोखले, एक-टुकड़ा आइटम→ रोटेशनल मोल्डिंग। कयाक, पानी की टंकी, ट्रैफिक कोन। कम दबाव वाली प्रक्रिया का मतलब है सस्ते मोल्ड। बहुत लंबे चक्र समय। खुरदरी आंतरिक सतह। कोई जोड़ या वेल्ड लाइन नहीं।
एक व्यावहारिक टिप्पणी
कुछ पुर्जे कई प्रक्रियाओं के लिए उपयुक्त होते हैं। एक साधारण गोल ढक्कन को मात्रा और सामग्री के आधार पर संपीड़न मोल्डिंग, इंजेक्शन मोल्डिंग या यहां तक कि रोटोमोल्डिंग द्वारा भी बनाया जा सकता है। लोगों को यह नहीं मान लेना चाहिए कि केवल एक ही प्रक्रिया कारगर है। कोटेशन प्राप्त करें। लागत की गणना करें। सबसे सस्ता मोल्ड हमेशा परियोजना की कुल लागत का सबसे सस्ता होना नहीं होता। इसके विपरीत, यदि उत्पादन की मात्रा पर्याप्त हो तो सबसे महंगा मोल्ड भी एक वर्ष के भीतर अपनी लागत वसूल कर सकता है।
ऊपर दिया गया निर्णय ढांचा एक प्रारंभिक बिंदु प्रदान करता है। यह कोई सार्वभौमिक नियम नहीं है। लेकिन अधिकांश कारखानों द्वारा बनाए जाने वाले अधिकांश प्लास्टिक भागों के लिए, यह सही दिशा की ओर इशारा करता है।

नोबल के बारे में – आपका विश्वसनीय प्लास्टिक निर्माण भागीदार
नोबल प्लास्टिक के पुर्जों के निर्माण में विशेषज्ञता रखने वाली एक समर्पित फैक्ट्री है। हम उच्च परिशुद्धता वाले मोल्डिंग समाधानों में माहिर हैं। हम सिर्फ एक प्रक्रिया का उपयोग नहीं करते, बल्कि कई प्रक्रियाओं का उपयोग करते हैं। ग्राहक हमारे पास तब आते हैं जब उन्हें इंजीनियरिंग विशेषज्ञता की आवश्यकता होती है, न कि केवल एक मशीन फैक्ट्री की। हम उपभोक्ता वस्तुओं से लेकर चिकित्सा उपकरणों तक विभिन्न उद्योगों को सेवाएं प्रदान करते हैं। हमारी सेवाओं का मूल मंत्र गुणवत्ता है। सुसंगत, मापने योग्य और प्रमाणित गुणवत्ता।
हमारी मुख्य प्रसंस्करण क्षमताएँ
इंजेक्शन मोल्डिंग
हम जटिल पुर्जों के लिए उच्च मात्रा में उत्पादन करते हैं, जिनमें सटीक मापदंड आवश्यक होते हैं। बहु-कैविटी मोल्ड प्रति पुर्जे की लागत को कम करते हैं। ग्राहकों को प्रति चक्र अधिक पुर्जे मिलते हैं। हमारी कंपनी में ही उपकरणों का रखरखाव किया जाता है, जिससे मोल्ड सुचारू रूप से चलते रहते हैं। इंसर्ट मोल्डिंग और ओवरमोल्डिंग जैसी द्वितीयक प्रक्रियाएं भी एक ही तल पर होती हैं।
दबाव से सांचे में डालना
थर्मोसेट सामग्रियों में हमारी विशेषज्ञता है। फेनोलिक, एपॉक्सी, मेलामाइन। रबर सील और गैस्केट। बड़े विद्युत घटक जिन्हें ताप प्रतिरोध की आवश्यकता होती है। फाइबर-प्रबलित कंपोजिट में भी हमारी विशेषज्ञता है। लंबे कांच या कार्बन फाइबर संपीड़न मोल्डिंग में बरकरार रहते हैं।
घूर्णी मोल्डिंग
बड़े, खोखले, सीमरहित पुर्जे बनाना हमारी विशेषता है। जैसे पानी के टैंक, औद्योगिक कंटेनर, कृषि डिब्बे। इंजेक्शन मोल्डिंग की तुलना में टूलिंग में निवेश कम होता है। दीवार की मोटाई एकसमान रहती है। कोई वेल्ड लाइन नहीं होती। कई हिस्सों को जोड़ने की आवश्यकता नहीं होती।
अतिरिक्त क्षमताएं
डिजाइन सत्यापन के लिए प्रोटोटाइपिंग। सहायक विशेषताओं के लिए सीएनसी मशीनिंग । फिनिशिंग और असेंबली । पैकेजिंग और लॉजिस्टिक्स। ग्राहकों को पांच अलग-अलग विक्रेताओं से संपर्क करने की आवश्यकता नहीं है। हम कच्चे माल से लेकर तैयार उत्पाद तक की पूरी श्रृंखला का प्रबंधन करते हैं।
प्रमाणन – वह गुणवत्ता जिस पर आप भरोसा कर सकते हैं
आईएसओ 9001:2015 आईएसओ 9001:2015
हमारी गुणवत्ता प्रबंधन प्रणाली ग्राहकों और नियामक आवश्यकताओं को लगातार पूरा करती है। निरंतर सुधार केवल एक नारा नहीं है, बल्कि यह हमारी हर प्रक्रिया का अभिन्न अंग है। ऑडिट रिकॉर्ड मौजूद हैं। सुधारात्मक कार्रवाइयों का दस्तावेजीकरण किया जाता है। समीक्षा के बिना कुछ भी नहीं छूटता।
आईएसओ 13485:2016 आईएसओ 13485:2016
यह चिकित्सा उपकरण निर्माण का वैश्विक मानक है। कठोर जोखिम प्रबंधन। नियामकीय अनुपालन। डिजाइन से लेकर उत्पादन तक उत्पाद सुरक्षा। हर कारखाने के पास यह प्रमाणन नहीं होता। हमारे पास है।
NOBLE के साथ साझेदारी क्यों करें?
- संपूर्ण सहायता। हम सामग्री के चयन में सहायता करते हैं। हम मोल्ड डिजाइन में सहयोग करते हैं। हम उत्पादन और लॉजिस्टिक्स का प्रबंधन करते हैं। एक ही संपर्क सूत्र। विक्रेताओं के बीच दोषारोपण की कोई गुंजाइश नहीं।
- गुणवत्ता आश्वासन। उत्पादन प्रक्रिया के दौरान निरीक्षण से समस्याएँ समय रहते पकड़ में आ जाती हैं। आयामी रिपोर्टिंग प्रमाण प्रदान करती है। पूर्ण सामग्री ट्रेसबिलिटी का अर्थ है कि प्रत्येक भाग को उसके कच्चे माल के प्रमाण पत्र तक ट्रैक किया जा सकता है।
- नैदानिक परीक्षणों या बाज़ार परीक्षण के लिए कम मात्रा में पायलट रन। स्थापित उत्पादों के लिए उच्च मात्रा में बड़े पैमाने पर उत्पादन। हम उत्पाद की आवश्यकता के अनुसार इंजेक्शन, संपीड़न और रोटेशनल मोल्डिंग के बीच स्विच करते हैं। ग्राहकों को तीन अलग-अलग आपूर्तिकर्ताओं की आवश्यकता नहीं है।
- नियामकीय विश्वास। हमारे आईएसओ प्रमाणपत्र आपूर्ति श्रृंखला के जोखिम को कम करते हैं। लेखा परीक्षक प्रमाणपत्र देखकर अन्य प्रश्नों पर ध्यान केंद्रित कर सकते हैं। गुणवत्ता और नियामक मामलों के लिए जिम्मेदार लोग यह जानकर निश्चिंत हो सकते हैं कि नोबल विक्रेता सूची में शामिल है।
सामान्य प्रश्न
कम मात्रा में उत्पादन के लिए कौन सी मोल्डिंग प्रक्रिया सबसे सस्ती है?
रोटेशनल मोल्डिंग। मोल्ड सस्ते होते हैं। शीट मेटल या कास्ट एल्युमिनियम का उपयोग किया जाता है। उच्च-शक्ति वाले स्टील की आवश्यकता नहीं होती। कम दबाव के कारण निर्माण सरल होता है।
क्या इंजेक्शन मोल्डिंग से खोखले हिस्से बनाए जा सकते हैं?
जी हां, लेकिन कुछ शर्तों के साथ। गैस-सहायता प्राप्त इंजेक्शन मोल्डिंग में खोखले चैनल बनाने के लिए नाइट्रोजन का उपयोग किया जाता है। कोर-आउट तकनीक में मोटे हिस्सों से सामग्री निकालने के लिए वापस लेने योग्य पिन का उपयोग किया जाता है। दोनों विधियों से उपकरण की जटिलता और लागत बढ़ जाती है। पूरी तरह से खोखले, सीमलेस भागों के लिए—जैसे पानी की टंकी या कश्ती—रोटेशनल मोल्डिंग बेहतर विकल्प है।
क्या संपीड़न मोल्डिंग केवल थर्मोसेट के लिए है?
मुख्य रूप से, लेकिन केवल यही नहीं। फेनोलिक, एपॉक्सी और मेलामाइन जैसे थर्मोसेट सबसे आम सामग्री हैं। ये ऊष्मा और दबाव में ठीक हो जाते हैं। यह अभिक्रिया अपरिवर्तनीय है। हालांकि, कुछ थर्मोप्लास्टिक भी संपीड़न मोल्डिंग के साथ काम करते हैं। अति उच्च आणविक भार पॉलीइथिलीन इसका एक अच्छा उदाहरण है। UHMWPE इंजेक्शन बैरल में अच्छी तरह से प्रवाहित नहीं होता है। संपीड़न मोल्डिंग इसे शीट, रॉड और सरल भागों में ढालती है।
किस प्रक्रिया से सबसे मजबूत पुर्जे बनते हैं?
इंजेक्शन मोल्डिंग आम तौर पर अनफिल्ड थर्मोप्लास्टिक्स के लिए उच्चतम मजबूती और सटीकता प्रदान करती है। इसमें पिघलने का तापमान स्थिर रहता है, पैकिंग का दबाव अधिक होता है और पुर्जे सघन और रिक्त स्थान रहित होते हैं। हालांकि, फाइबर-प्रबलित कंपोजिट के लिए संपीड़न मोल्डिंग बेहतर है। लंबे कांच या कार्बन फाइबर बरकरार रहते हैं क्योंकि उन्हें तोड़ने के लिए कोई पेंच क्रिया नहीं होती है। परिणामस्वरूप बनने वाले पुर्जे में बेहतर कठोरता और प्रभाव प्रतिरोध होता है। निरंतर फाइबर सुदृढ़ीकरण वाले संरचनात्मक अनुप्रयोगों के लिए, संपीड़न मोल्डिंग इंजेक्शन मोल्डिंग से हर बार बेहतर प्रदर्शन करती है।







