
इलेक्ट्रिकल डिस्चार्ज मशीनिंग क्या है?
विद्युत क्षीणन मशीनिंग में विद्युत चिंगारियों की सहायता से धातु को आकार दिया जाता है। पारंपरिक मशीनिंग में औजारों का उपयोग करके सामग्री को काटा जाता है। दोनों विधियों के अपने-अपने फायदे हैं। विद्युत क्षीणन मशीनिंग बहुत कठोर, सुचालक धातुओं पर काम करती है। यह उच्च परिशुद्धता और चिकनी सतहों के साथ जटिल आकृतियाँ बनाती है। पारंपरिक मशीनिंग तेज़ है और अधिक प्रकार की सामग्रियों पर काम करती है। यह गैर-सुचालक सामग्रियों को भी काट सकती है। लेकिन कठोर धातुओं और सूक्ष्म विवरणों के साथ इसमें कुछ समस्याएँ आ सकती हैं। परिशुद्धता, सामग्री, लागत, गति और उपयोग में अंतर को समझने से आपको अपनी परियोजनाओं को अधिक कुशलतापूर्वक और किफायती तरीके से पूरा करने में मदद मिलेगी।
चाबी छीन लेना
- विद्युत निर्वहन मशीनिंग (ईडीएम) चिंगारियों की सहायता से कठोर धातुओं को आकार देती है। इसमें बिजली का उपयोग होता है और धातु को छुआ नहीं जाता। ईडीएम अत्यंत सटीक होती है और केवल विद्युत चालक धातुओं पर ही काम करती है।
- परंपरागत मशीनिंग में कई सामग्रियों को काटने के लिए तेज औजारों का उपयोग किया जाता है। यह प्लास्टिक और धातुओं को आकार दे सकती है। सरल आकृतियों या बड़े भागों के लिए यह तेज़ होती है।
- ईडीएम जटिल आकृतियों और बारीक विवरणों को बनाने के लिए बेहतरीन है। यह चिकनी सतहें भी बनाता है। लेकिन ईडीएम सामान्य मशीनिंग की तुलना में अधिक महंगा और समय लेने वाला है।
- परंपरागत मशीनिंग से कई काम किए जा सकते हैं और बड़े प्रोजेक्टों में पैसे की बचत हो सकती है। लेकिन इसमें बहुत कठोर धातुओं और छोटे-छोटे हिस्सों के साथ समस्या होती है।
- आपको सामग्री, आकार और आवश्यक सटीकता के स्तर के आधार पर विधि का चयन करना चाहिए। आपको कितने पुर्जों की आवश्यकता है और आपका बजट कितना है, इस पर भी विचार करें।
मुख्य मतभेद
तुलना तालिका
| पहलू | विद्युत निर्वहन मशीनिंग (ईडीएम) | पारंपरिक मशीनिंग |
| संपर्क विधि | ईडीएम में धातु को छुआ नहीं जाता। इसमें चिंगारियों का उपयोग किया जाता है। | परंपरागत मशीनिंग में औजारों से सामग्री को छुआ जाता है। |
| सामग्री संगतता | ईडीएम केवल कठोर, सुचालक धातुओं पर ही काम करता है। | परंपरागत मशीनिंग विधि अधिकांश सामग्रियों पर काम करती है। |
| गति | ईडीएम धीमी गति का संगीत है, खासकर कठिन संगीत शैलियों के लिए। | बड़े और सरल पुर्जों के लिए पारंपरिक मशीनिंग अधिक तेज़ होती है। |
| लागत | ईडीएम की लागत अधिक होती है क्योंकि यह धीमी होती है। | आसान आकृतियों के लिए पारंपरिक मशीनिंग की लागत कम होती है। |
| शुद्धता | ईडीएम बहुत सटीक होती है और छोटी-छोटी बारीकियों को भी दर्शाती है। | परंपरागत मशीनिंग अच्छी है लेकिन कम सटीक है। |
| जटिलता | ईडीएम से तीखे कोने और जटिल आकृतियाँ बनाई जा सकती हैं। | परंपरागत मशीनिंग में छोटे पुर्जों के साथ समस्या होती है। |
| भूतल समाप्त | ईडीएम से चिकनी सतहें बनती हैं और इसके लिए किसी अतिरिक्त काम की आवश्यकता नहीं होती है। | परंपरागत मशीनिंग में अधिक अंतिम चरणों की आवश्यकता हो सकती है। |
| औजार का क्षरण | ईडीएम उपकरण अधिक समय तक चलते हैं क्योंकि इनमें कोई संपर्क नहीं होता है। | परंपरागत मशीनिंग उपकरण जल्दी घिस जाते हैं। |
| पर्यावरणीय प्रभाव | ईडीएम में अधिक ऊर्जा का उपयोग होता है और इससे जहरीली गैसें उत्पन्न होती हैं। | परंपरागत मशीनिंग में कम ऊर्जा का उपयोग होता है और यह अधिक स्वच्छ है। |
| संचालक कौशल | ईडीएम को स्थापित करने और चलाने के लिए एक कुशल व्यक्ति की आवश्यकता होती है। | परंपरागत मशीनिंग में मशीनों के साथ कम कौशल की आवश्यकता होती है। |
मुख्य विरोधाभास
विद्युत निर्वहन मशीनिंग (ईडीएम) से धातु को बल के बजाय चिंगारियों से हटाया जाता है। इससे टाइटेनियम जैसी कठोर धातुओं को काटना संभव हो जाता है। ईडीएम से गहरे छेद और नुकीले कोने बनाए जा सकते हैं। यह चिकनी सतहें भी बनाता है और उपकरण जल्दी खराब नहीं होते। नोबल कंपनी सटीक ईडीएम प्रक्रियाओं में विशेषज्ञता रखती है जो उत्कृष्ट सतह फिनिश बनाए रखते हुए जटिल ज्यामितियों को संभालती हैं। लेकिन ईडीएम केवल उन धातुओं पर काम करता है जो विद्युत का संचालन करती हैं। एक भाग को तैयार करने में अधिक समय और ऊर्जा भी लगती है। ईडीएम से जहरीली गैसें निकल सकती हैं, इसलिए अपशिष्ट का सावधानीपूर्वक निपटान किया जाना चाहिए।
परंपरागत मशीनिंग में काटने वाले औजारों से वस्तुओं को आकार दिया जाता है। यह कई धातुओं और प्लास्टिक पर काम करता है, भले ही वे विद्युत चालक न हों। बड़े या सरल भागों के लिए यह विधि तेज़ और सस्ती है। लेकिन यह बहुत कठोर धातुओं को अच्छी तरह से नहीं काट सकती। यह ईडीएम की तरह आसानी से छोटे आकार भी नहीं बना सकती। नोबल में, हम प्रत्येक परियोजना की अनूठी मांगों के लिए सर्वोत्तम समाधान प्रदान करने के लिए परंपरागत और उन्नत मशीनिंग दोनों को एकीकृत करते हैं। औजार घिस जाते हैं और कभी-कभी उन्हें बदलने की आवश्यकता होती है। सतह को चिकना बनाने के लिए अतिरिक्त चरणों की आवश्यकता हो सकती है। मशीनें काम को आसान बनाने में मदद कर सकती हैं और कम कौशल की आवश्यकता होती है।

कैसे बिजली की निर्वहन मशीनिंग वर्क्स
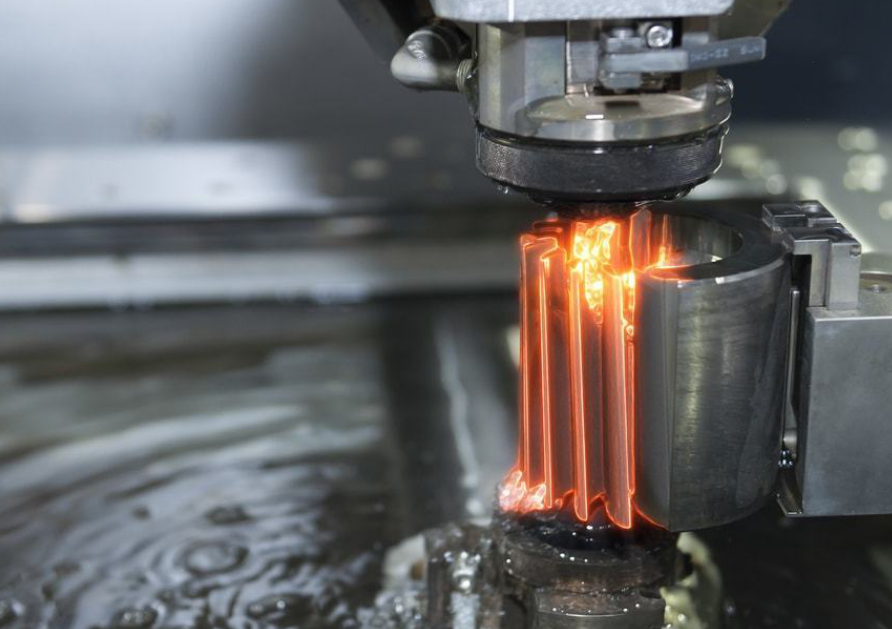
विद्युत निर्वहन मशीनिंग (इलेक्ट्रिकल डिस्चार्ज मशीनिंग) चिंगारियों का उपयोग करके धातु को आकार देती है। यह केवल उन पदार्थों पर काम करती है जिनमें विद्युत प्रवाहित हो सकती है। उपकरण और धातु का भाग इलेक्ट्रोड की तरह कार्य करते हैं। जब वे एक-दूसरे के करीब आते हैं, तो उनके बीच एक चिंगारी उत्पन्न होती है। यह चिंगारी अत्यधिक ऊष्मा उत्पन्न करती है। ऊष्मा धातु के छोटे-छोटे कणों को पिघलाकर गैस में परिवर्तित कर देती है। उपकरण धातु को कभी स्पर्श नहीं करता। सारा कार्य चिंगारी ही करती है। उपकरण और धातु का भाग दोनों एक विशेष द्रव में रहते हैं जिसे डाइइलेक्ट्रिक द्रव कहते हैं। यह द्रव सब कुछ ठंडा करता है और पिघली हुई धातु को धोकर बहा ले जाता है। पारंपरिक मशीनिंग के विपरीत, इसमें कोई कटाई या धक्का नहीं होता। विद्युत निर्वहन मशीनिंग धातु को बिना छुए ही हटा देती है। इस प्रकार, यह अत्यंत सटीक आकार, तीखे कोने और गहरे छेद बना सकती है। यह उन कठोर धातुओं पर भी अच्छी तरह काम करती है जिन्हें सामान्य उपकरणों से काटना कठिन होता है।
नोट: विद्युत निर्वहन मशीनिंग द्वारा जटिल पुर्जों को बिना गर्म किए बनाया जा सकता है। इससे धातु मजबूत और स्थिर बनी रहती है।
के प्रकार बिजली की निर्वहन मशीनिंग
इलेक्ट्रिकल डिस्चार्ज मशीनिंग के तीन मुख्य प्रकार हैं। प्रत्येक प्रकार धातु को आकार देने के लिए एक अलग विधि का उपयोग करता है और विभिन्न कार्यों के लिए उपयुक्त होता है।
| ईडीएम प्रकार | यह कैसे काम करता है: | आम उपयोग | मुख्य विशेषताएं |
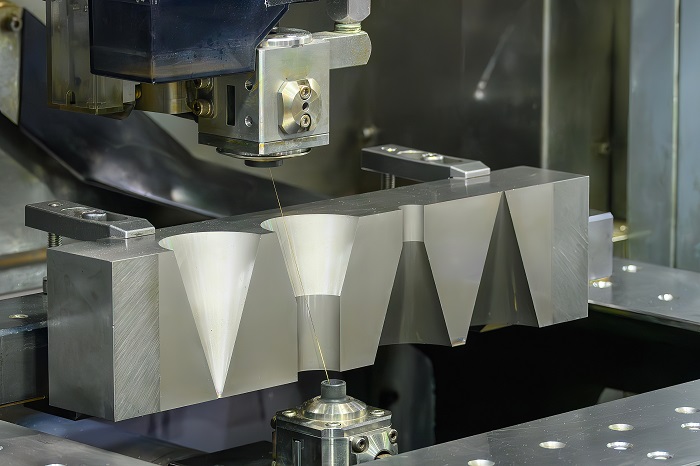
| वायर ईडीएम | यह धातु को काटने के लिए पतले तार का उपयोग करता है, जिससे चिंगारियों का इस्तेमाल होता है। तार पानी में एक पथ पर चलता है। | जटिल आकृतियों को काटना, औजार बनाना, चिकित्सा उपकरण और हवाई जहाज के पुर्जे बनाना। | बेहद सटीक, बिना छुए, कठोर धातुओं पर भी काम करता है। |
| सिंकर (पारंपरिक) ईडीएम | इसमें एक विशेष आकार के औजार का उपयोग किया जाता है जो धातु में धंसकर छेद या आकृतियाँ बनाता है। औजार और धातु का भाग एक तरल पदार्थ में डूबे रहते हैं। | जटिल या जटिल आकृतियों वाले सांचे, डाई और पुर्जे बनाना। | 3डी आकृतियों, नुकीले कोनों और चिकनी सतह के लिए उपयुक्त। |
| होल ड्रिलिंग ईडीएम | यह एक खोखली नली का उपयोग करके चिंगारियों की मदद से छोटे, गहरे छेद करता है। नली के माध्यम से तरल पदार्थ प्रवाहित होता है। | टरबाइन ब्लेड में शीतलन छेद ड्रिल करना, वायर ईडीएम के लिए शुरुआती कट लगाना और चिकित्सा संबंधी पुर्जे बनाना। | यह छोटे-छोटे, गहरे छेद बनाता है और किसी भी कोण पर काम करता है। |
प्रत्येक प्रकार की ईडीएम तकनीक के अपने विशेष उपयोग होते हैं। वायर ईडीएम से बारीक आकृतियाँ काटी जाती हैं। सिंकर ईडीएम से गहरे छेद और आकृतियाँ बनाई जाती हैं। होल ड्रिलिंग ईडीएम से छोटे, गहरे छेद जल्दी से बनाए जा सकते हैं। नोबल सभी प्रमुख ईडीएम विधियाँ प्रदान करता है, जो एयरोस्पेस, ऑटोमोटिव और चिकित्सा उद्योगों के लिए अद्वितीय सटीकता और विश्वसनीयता के साथ अनुकूलित समाधान उपलब्ध कराता है।
परंपरागत सीएनसी मशीनिंग
सामान्य तरीके
परंपरागत मशीनिंग में सामग्रियों को आकार देने के कई तरीके इस्तेमाल किए जाते हैं। प्रत्येक तरीके में सामग्री को हटाने के लिए एक विशेष उपकरण और गति का उपयोग किया जाता है। परंपरागत मशीनिंग के सबसे सामान्य तरीके निम्नलिखित हैं:
- सीएनसी मिलिंगएक घूमने वाला औजार समतल या आकारित सतहों से सामग्री को काटता है। मिलिंग मशीनें कारों, विमानों और मशीनों के लिए कठोर आकार बना सकती हैं।
- सीएनसी टर्निंग: एक उपकरण स्थिर रहते हुए पुर्जे को आकार देता है, जबकि पुर्जा घूमता रहता है। घुमाने से छड़ और शाफ्ट जैसी गोल वस्तुएँ बनती हैं।
- सीएनसी ड्रिलिंगघूमने वाली ड्रिल बिट सामग्री में गोल छेद बनाती है। ड्रिलिंग सरल है और मशीनिंग में इसका व्यापक रूप से उपयोग किया जाता है।
- सीएनसी पीसखुरदरा पहिया चिकनी सतह के लिए छोटे-छोटे कण हटा देता है। ग्राइंडिंग से पुर्जे बेहतर दिखते हैं और अच्छी तरह फिट होते हैं।
- सीएनसी आरादांतेदार ब्लेड से सामग्री को टुकड़ों में काटा जाता है। आरी से काटने पर सामग्री आगे के काम के लिए तैयार हो जाती है।
- सीएनसी बोरिंगएक उपकरण छेदों को बड़ा और अधिक सटीक बनाता है।
- सीएनसी ब्रोचिंगदांतों वाला एक औजार एक ही बार में अंदर या बाहर की ओर आकृतियाँ काटता है, जैसे कि गियर के लिए।
- सीएनसी शेपिंगएक उपकरण आगे-पीछे चलता है जिससे समतल, घुमावदार या खांचेदार सतहें बनाई जा सकती हैं।
यह कैसे काम करता है:
परंपरागत मशीनिंग में वस्तुओं को आकार देने के लिए काटने की विधि का उपयोग किया जाता है। मशीनें और मजबूत औजार, जो अक्सर कार्बाइड स्टील या हाई-स्पीड स्टील से बने होते हैं, किसी भाग से सामग्री को काटते हैं। औजार और सामग्री नियंत्रित तरीके से गति करते हैं। औजार या भाग घूम सकते हैं, सीधे चल सकते हैं या आगे-पीछे गति कर सकते हैं।
मिलिंग मशीन में नुकीले दांतों वाला घूमने वाला कटर इस्तेमाल होता है। कटर पार्ट के ऊपर से गुजरते हुए उसे काटता जाता है। टर्निंग में लेथ मशीन पर पार्ट को घुमाया जाता है, जबकि एक टूल उसकी साइड से उसे आकार देता है। सीएनसी ड्रिलिंग में घूमने वाले बिट का इस्तेमाल छेद बनाने के लिए किया जाता है। सीएनसी ग्राइंडिंग में रफ व्हील का इस्तेमाल करके छोटे-छोटे कण हटाए जाते हैं और पार्ट को चिकना बनाया जाता है। सॉइंग में ब्लेड से मटेरियल काटा जाता है, और ब्रोचिंग में दांतेदार टूल से एक ही बार में मटेरियल हटाया जाता है।
इन विधियों में औजार और पुर्जे को निर्धारित पथों पर चलाने का सिद्धांत लागू होता है। काटने, रगड़ने या खुरचने से सामग्री हटाई जाती है। इससे पुर्जे के अंतिम आकार और आकृति को नियंत्रित किया जा सकता है। पारंपरिक मशीनिंग कई सामग्रियों, जैसे धातु और प्लास्टिक पर काम करती है, इसलिए यह कई कार्यों के लिए उपयुक्त है।
नोबल इन बहुमुखी पारंपरिक मशीनिंग तकनीकों को आधुनिक विशेषज्ञता के साथ मिलाकर किसी भी पैमाने की परियोजनाओं के लिए निरंतर सटीकता, त्वरित परिणाम और उत्कृष्ट सेवा प्रदान करता है।
ईडीएम के फायदे और नुकसान
के फायदे EDM
आज के समय में चीजों के निर्माण के लिए विद्युत निर्वहन मशीनिंग के कई फायदे हैं। कई कंपनियां इस विधि को चुनती हैं क्योंकि इसमें विशेष विशेषताएं हैं:
- यह उपकरण पार्ट को स्पर्श नहीं करता है। इससे निशान, खुरदरापन और मुड़ने की समस्या नहीं होती है।
- ईडीएम पतले या नाजुक पुर्जों के साथ अच्छी तरह काम करता है। यह कठोर धातुओं को नुकसान पहुंचाए बिना उन्हें आकार भी दे सकता है।
- इस विधि से एकदम सटीक और चिकनी सतह वाले पुर्जे बनते हैं। अधिकतर पुर्जों को बाद में ज्यादा पॉलिश करने की जरूरत नहीं पड़ती।
- ईडीएम उन आकृतियों और आंतरिक विवरणों को बना सकता है जो काटने वाले औजारों से नहीं बन सकते।
- ऑटो वायर थ्रेडिंग जैसी सुविधाओं के साथ मशीनें अपने आप चल सकती हैं। इससे मशीन अधिक समय तक और बेहतर तरीके से काम कर पाती है।
- कंप्यूटर पूरी प्रक्रिया पर नज़र रखते हैं और ऊर्जा बचाने में मदद करते हैं। साथ ही, वे समस्याओं को गंभीर होने से पहले ही ठीक करने में भी मदद करते हैं।
- ईडीएम तकनीक से बिना किसी खुरदरेपन के पुर्जे बनते हैं। इससे समय की बचत होती है क्योंकि अतिरिक्त चरणों की आवश्यकता नहीं होती।
- इस प्रक्रिया से बेहद कठोर या दुर्लभ धातुओं को बड़ी सटीकता से आकार दिया जा सकता है। यह विमानों, चिकित्सा उपकरणों और अन्य औजारों के निर्माण के लिए उपयोगी है।
- नए विचारों से ईडीएम में कम ऊर्जा और सुरक्षित तरल पदार्थों का उपयोग होता है। कचरे के बेहतर प्रबंधन से ग्रह को लाभ होता है।
नोट: ईडीएम तकनीक छोटे या नाजुक पुर्जों को बनाने के लिए बेहतरीन है। यह उन्हें मुड़ने से बचाती है और एक चिकनी, सटीक फिनिश देती है।
सीमाओं of EDM
हालांकि विद्युत निर्वहन मशीनिंग मजबूत है, फिर भी इसमें कुछ समस्याएं हैं। नीचे दी गई तालिका में मुख्य समस्याएं, उनके कारण और उन्हें ठीक करने के तरीके बताए गए हैं:
| सीमा | विवरण | गोद लेने पर प्रभाव | उपचार/शमन प्रयास |
| संसाधन गति | ईडीएम धीरे-धीरे मेटल संगीत को पीछे छोड़ देता है। | बड़े कामों या बहुत सारे पुर्जे बनाने के लिए उपयुक्त नहीं है। | बेहतर पल्स मेकर, मजबूत इलेक्ट्रोड और अधिक रोबोट का उपयोग करें। |
| इलेक्ट्रोड घिसाव | समय के साथ इलेक्ट्रोड घिस जाते हैं। | इससे लागत बढ़ जाती है और पुर्जों की सटीकता कम हो जाती है। | मजबूत सामग्री चुनें और स्वचालित मरम्मत का उपयोग करें। |
| सतही अखंडता | पुर्जों में छोटी दरारें या छेद हो सकते हैं। | कुछ उपयोगों के लिए अधिक काम करने की आवश्यकता हो सकती है। | सेटिंग्स बदलें और बाद में हीट या पॉलिश का इस्तेमाल करें। |
| प्रसंस्करण लागत | इलेक्ट्रोड, फिक्सिंग और बिजली का खर्च बहुत अधिक होता है। | यह छोटी दुकानों के लिए बहुत महंगा हो सकता है। | सस्ती चीजों का इस्तेमाल करें और अधिक ऊर्जा बचाएं। |
| सामग्री की सीमाएँ | यह केवल उन चीजों पर काम करता है जिनमें बिजली प्रवाहित होती है। | प्लास्टिक या सिरेमिक को आकार नहीं दे सकते। | नई तरह के ईडीएम म्यूजिक को आजमाएं ताकि आप और भी चीजों पर काम कर सकें। |
| गहराई से चौड़ाई अनुपात | गहरी, पतली आकृतियाँ बनाना कठिन होता है। | यह कुछ जटिल या गहरे पार्ट डिज़ाइनों को रोक देता है। | विशेष इलेक्ट्रोड और बेहतर शीतलन का उपयोग करें। |
| पर्यावरणीय प्रभाव | कुछ पदार्थ और तरल पदार्थ प्रकृति को नुकसान पहुंचा सकते हैं। | पर्यावरण संबंधी लक्ष्यों के अनुरूप नहीं हो सकता है। | सुरक्षित तरल पदार्थों का उपयोग करें और अपशिष्ट प्रबंधन को बेहतर बनाएं। |
| उपकरण लागत | महंगी मशीनों की शुरुआती कीमत बहुत अधिक होती है। | छोटी दुकानों के पास शायद पर्याप्त पैसा न हो। | पुरानी मशीनें किराए पर लें या खरीदें। |
ईडीएम केवल उन्हीं वस्तुओं पर काम करता है जिनमें से विद्युत प्रवाहित हो सकती है। इसका अर्थ है कि यह प्लास्टिक या सिरेमिक को आकार नहीं दे सकता। इलेक्ट्रोड घिस जाते हैं, और खुरदरी सतहों से पुर्जों की गुणवत्ता बिगड़ सकती है और लागत बढ़ सकती है। ईडीएम पुरानी विधियों की तुलना में धीमा है, इसलिए बड़ी मात्रा में पुर्जे जल्दी बनाने के लिए यह उपयुक्त नहीं है। कुछ पुर्जों की सतह को ठीक करने के लिए अधिक मेहनत की आवश्यकता होती है। ईडीएम अधिक बिजली की खपत करता है और इससे अपशिष्ट पदार्थ उत्पन्न हो सकते हैं जिनका सावधानीपूर्वक निपटान आवश्यक है। मशीनें महंगी होती हैं, जो छोटे कारखानों के लिए मुश्किल है। नोबल ग्राहकों को इसके लाभों और हानियों का आकलन करने में मदद करता है, और विशेषज्ञ मार्गदर्शन और उन्नत ईडीएम क्षमताएं प्रदान करता है, जो अत्यधिक सटीकता और जटिल आकृतियों की आवश्यकता वाले कार्यों के लिए उपयुक्त हैं। सटीक कटाई या जटिल आकृतियों वाले कार्यों के लिए, ईडीएम अभी भी एक बढ़िया विकल्प है।
पारंपरिक सीएनसी मशीनिंग के फायदे और नुकसान
के लाभ पारंपरिक सीएनसी मशीनिंग
पारंपरिक मशीनिंग के निर्माताओं के लिए कई फायदे हैं। इन तरीकों में मिलिंग, टर्निंग, ड्रिलिंग और ग्राइंडिंग शामिल हैं। इन्होंने कारखानों को लंबे समय से मदद की है।
- चंचलतापरंपरागत मशीनिंग कई प्रकार की सामग्रियों पर काम करती है। लोग धातु, प्लास्टिक या लकड़ी भी काट सकते हैं। इससे यह कई नौकरियों के लिए उपयोगी साबित होती है।
- सरल भागों के लिए गतिलेथ और मिल जैसी मशीनें आसान पुर्जों को तेजी से आकार देती हैं। इन तरीकों से सरल पुर्जों के बड़े समूह कार्यशाला में जल्दी से तैयार हो जाते हैं।
- प्रारंभिक लागत कमकई दुकानों में ये मशीनें पहले से ही मौजूद हैं। नया काम शुरू करने में कम लागत आती है क्योंकि नए औजारों की आवश्यकता नहीं होती है।
- सेटअप में आसानीश्रमिक मशीनों को आसानी से और जल्दी तैयार करके काम करवा सकते हैं। छोटे-मोटे डिज़ाइन परिवर्तनों के लिए बस कुछ सुधारों की आवश्यकता होती है।
- कुशल श्रमिकों की उपलब्धताकई श्रमिकों को इन मशीनों का उपयोग करना आता है। नए लोगों को सिखाना आसान है क्योंकि उपकरण आम हैं।
- प्रोटोटाइपिंग के लिए अच्छा: वर्कशॉप में एक पुर्जा या परीक्षण के लिए एक छोटा सा टुकड़ा जल्दी से बनाया जा सकता है। इससे इंजीनियरों को बड़ी संख्या में पुर्जे बनाने से पहले नए विचारों को आजमाने में मदद मिलती है।
- चालक पदार्थों की आवश्यकता नहीं है: विपरीत EDMपरंपरागत मशीनिंग में सामग्री को विद्युत प्रवाहित करने की आवश्यकता नहीं होती है। इससे उपयोग के लिए अधिक विकल्प मिलते हैं।
की सीमाएँ पारंपरिक सीएनसी मशीनिंग
परंपरागत मशीनिंग में भी कुछ समस्याएं हैं। ये समस्याएं चीजों की लागत, काम पूरा होने की गति और पुर्जों की गुणवत्ता को प्रभावित कर सकती हैं।
| सीमा | विनिर्माण दक्षता पर प्रभाव |
| सामग्री अपशिष्ट | इससे अधिक स्क्रैप उत्पन्न होता है, जिसकी लागत अधिक होती है और जो प्रकृति को नुकसान पहुंचा सकता है। |
| लंबे समय तक लीड टाइम्स | इससे काम धीमा हो जाता है, खासकर कठिन आकृतियों के लिए। |
| छोटे बैचों के लिए उच्च लागत | सेटअप और टूल बदलने के कारण छोटे कामों की लागत भी बढ़ जाती है। |
परंपरागत मशीनिंग में सामग्री को काटकर अलग कर दिया जाता है, जिससे काफी मात्रा में स्क्रैप बच जाता है। इस अपशिष्ट से लागत बढ़ जाती है और यह पर्यावरण के लिए भी हानिकारक हो सकता है। कारखानों को अतिरिक्त सामग्री की लागत और स्क्रैप को फेंकने का खर्च वहन करना पड़ता है।
मशीनों को हाथों से चलाना पड़ता है। कुशल श्रमिक मशीनों को स्थापित और संचालित करते हैं। इसमें समय लगता है और गलतियाँ हो सकती हैं। लोगों से भी गलतियाँ हो सकती हैं, इसलिए कुछ पुर्जे सही नहीं बन पाते। अलग-अलग श्रमिकों या शिफ्टों के कारण पुर्जों का निर्माण भिन्न-भिन्न हो सकता है।
जटिल आकृतियाँ बनाने से काम धीमा हो जाता है। श्रमिकों को औजार बदलने या पुर्जे को हिलाने के लिए रुकना पड़ता है। हर चरण में समय बढ़ता जाता है। कई चरणों के होने से काम में अधिक समय लगता है, खासकर जटिल आकृतियों के मामले में।
छोटे कामों में ज़्यादा पैसा लगता है। हर नए काम के लिए विशेष औज़ार या होल्डर की ज़रूरत पड़ सकती है। कुछ ही पुर्ज़ों के लिए सेटअप करने से लागत कम पुर्ज़ों पर बँट जाती है। इससे हर पुर्ज़ा ज़्यादा महंगा पड़ता है, जबकि अगर आप ज़्यादा पुर्ज़े बनाते तो लागत कम होती।
परंपरागत मशीनीकरण में श्रम लागत बढ़ जाती है। कुशल श्रमिकों को अधिक वेतन मिलता है। मशीनों को हाथ से सेट करने और ठीक करने में अधिक समय लगता है। इन सभी कारणों से प्रत्येक पुर्जे की लागत बढ़ जाती है।
परंपरागत मशीनिंग का उपयोग करने वाली दुकानों को गति, लागत और गुणवत्ता पर विचार करना चाहिए। कठोर आकृतियों या अत्यंत सटीक कार्यों के लिए, ईडीएम या सीएनसी मशीनिंग जैसी अन्य विधियाँ बेहतर विकल्प हो सकती हैं।
नोबल आधुनिक तकनीकों के साथ विशेषज्ञ शिल्प कौशल का मिश्रण करके इन चुनौतियों का समाधान करता है, जिससे अनुकूलित मशीनिंग रणनीतियाँ पेश की जाती हैं जो बर्बादी को कम करती हैं, उत्पादन को गति देती हैं और उच्च स्तरीय पुर्जों की स्थिरता बनाए रखती हैं।
ईडीएम और पारंपरिक सीएनसी मशीनिंग का अनुप्रयोग
ईडीएम का अनुप्रयोग
कई कंपनियां विशेष कार्यों के लिए इलेक्ट्रिकल डिस्चार्ज मशीनिंग का उपयोग करती हैं। यह विधि कठोर धातुओं और जटिल आकृतियों के लिए उपयुक्त है। इससे ऐसे पुर्जे बनाए जा सकते हैं जो अन्य उपकरणों से नहीं बन सकते। इसके कुछ सामान्य उपयोग इस प्रकार हैं:
- छोटे छेद बनाना: कारखाने टरबाइन ब्लेड और ईंधन प्रणालियों में छोटे छेद बनाने के लिए ईडीएम का उपयोग करते हैं। छेद सीधे रहते हैं और उपकरण टूटता नहीं है।
- मोल्ड और डाई निर्माण: ईडीएम (इलेक्ट्रॉनिक डायनामिक डेमोलिशन) तकनीक से मोल्ड और डाई में गहरे छेद और आकार बनाए जाते हैं। इससे प्लास्टिक के पुर्जे और धातु के स्टैम्प बनाने में मदद मिलती है।
- फंसे हुए हिस्सों को निकालना: श्रमिक टूटे हुए बोल्ट या पिन को निकालने के लिए ईडीएम का उपयोग करते हैं। इससे मुख्य भाग को कोई नुकसान नहीं होता है।
- चिकित्सा संबंधी घटक: ईडीएम (इलेक्ट्रॉनिक डायनामिक डेमोलिशन) चिकित्सा प्रत्यारोपण के लिए चिकने, खुरदुरेपन रहित पुर्जे बनाता है। ये पुर्जे सटीक और सुरक्षित होने चाहिए।
- एयरोस्पेस घटक: ईडीएम (इलेक्ट्रॉनिक स्पीड मॉडिफिकेशन) हवाई जहाज के पुर्जों में पतले खांचे, नुकीले कोने और गहरे छेद बनाता है।
ईडीएम किसी भी विद्युत-संचालक धातु पर काम कर सकता है, यहाँ तक कि अत्यंत कठोर धातुओं पर भी। उपकरण कभी भी पुर्जे को स्पर्श नहीं करता, इसलिए वह मुड़ता या हिलता नहीं है। नए नियंत्रण और स्मार्ट मशीनें ईडीएम को और तेज़ गति से काम करने और बेहतर पुर्जे बनाने में मदद करती हैं। नोबल अत्याधुनिक ईडीएम तकनीक में निवेश करता है ताकि जटिल ज्यामितियों वाले उच्च परिशुद्धता वाले पुर्जे प्रदान किए जा सकें जो उद्योग के सबसे कड़े मानकों को पूरा करते हैं। हमारे कई ग्राहक ऐसे कार्यों के लिए ईडीएम का अनुरोध करते हैं जिनमें अत्यधिक परिशुद्धता या विशेष आकार की आवश्यकता होती है।
पारंपरिक सीएनसी मशीनिंग आवेदन
परंपरागत मशीनिंग के माध्यम से कई प्रकार की सामग्रियों को आकार और परिष्करण दिया जाता है। इन तरीकों में टर्निंग, मिलिंग, ड्रिलिंग, टैपिंग, प्लेनिंग, नर्लिंग, सॉइंग और शेपिंग शामिल हैं। नोबल अक्सर इन कार्यों को पूरा करने के लिए इनका उपयोग करता है।
- आकार देना और मापना: मशीनें धातु, प्लास्टिक और अन्य सामग्रियों को सही आकार और रूप में काटती और आकार देती हैं।
- थ्रेडेड पार्ट्स: टैपिंग से थ्रेड वाले स्क्रू और बोल्ट बनते हैं।
- समतल सतहें: प्लानिंग और शेपिंग से धातु के पुर्जों पर बड़े, समतल क्षेत्र बनते हैं।
- पकड़ और सजावट: खुरदुरापन बेहतर पकड़ या आकर्षक रूप के लिए पैटर्न जोड़ता है।
- बड़े टुकड़ों को काटना: आरी से बड़े हिस्सों को छोटे टुकड़ों में काटा जाता है।
- सामान्य सामग्री निष्कासन: अंतिम आकार प्राप्त करने के लिए, खरादने, चक्की चलाने और ड्रिलिंग जैसी प्रक्रियाओं द्वारा अतिरिक्त सामग्री को हटाया जाता है।
ये तरीके कार, विमान, इलेक्ट्रॉनिक्स और धातु के पुर्जे बनाने के लिए महत्वपूर्ण हैं। नोबल के पास उत्कृष्ट सीएनसी मशीनिंग क्षमताएं भी हैं, जो सटीक सीएनसी सिस्टम को विशेष मशीनिंग तकनीक के साथ मिलाकर महत्वपूर्ण उद्योगों के लिए उच्च गुणवत्ता वाले पुर्जे तैयार करती है।
सामग्री संगतता
ईडीएम सामग्री
विद्युत निर्वहन मशीनिंग (EDM) केवल उन पदार्थों पर काम करती है जो विद्युत का संचालन करते हैं। यह धातु को घिसने के लिए चिंगारियों का उपयोग करती है। पुर्जे में से विद्युत का प्रवाह होना आवश्यक है। कठोर टूल स्टील, हाई-स्पीड स्टील, टाइटेनियम और निकल-आधारित सुपरअलॉय जैसी धातुओं का अक्सर उपयोग किया जाता है। तांबा, एल्युमीनियम और उनके मिश्रण भी अच्छे परिणाम देते हैं। कुछ ग्रेफाइट और कुछ सिरेमिक का उपयोग किया जा सकता है यदि वे विद्युत का संचालन करते हों। ये पदार्थ बहुत कठोर होते हैं और अत्यधिक ताप सहन कर सकते हैं। इस कारण इन्हें सामान्य औजारों से काटना कठिन होता है। एयरोस्पेस, कार और चिकित्सा कंपनियां जटिल आकृतियों या सूक्ष्म विवरणों वाले पुर्जों के लिए EDM का उपयोग करती हैं। अधिकांश प्लास्टिक और कुछ सिरेमिक जैसी गैर-चालक वस्तुएं वायर EDM के साथ काम नहीं करती हैं। इन पदार्थों में चिंगारियां उत्पन्न नहीं हो सकतीं।
पारंपरिक सीएनसी मशीनिंग सामग्री
परंपरागत मशीनिंग से कई प्रकार की सामग्रियों को आकार दिया जा सकता है। यह धातुओं, प्लास्टिक और कुछ सिरेमिक पर काम करती है। कई कारखाने एचडीपीई और पीवीसी जैसे प्लास्टिक का उपयोग करते हैं। ये प्लास्टिक आसानी से मुड़ जाते हैं, रसायनों से अप्रभावित रहते हैं और इनकी मशीनिंग सरल होती है। सही उपकरण का चुनाव महत्वपूर्ण है। उच्च गति वाले स्टील उपकरण नरम प्लास्टिक के लिए अच्छे होते हैं। कार्बाइड या डायमंड-टिप वाले उपकरण कठोर प्लास्टिक के लिए बेहतर होते हैं। कारखानों को ऊष्मा और तनाव पर ध्यान देना चाहिए ताकि पुर्जे मुड़ें या टूटें नहीं। उच्च दक्षता मिलिंग से उपकरण ठंडे रहते हैं और उनकी दिखावट बेहतर होती है। 45 एचआरसी से अधिक कठोरता वाले स्टील जैसी कठोर धातुओं को हार्ड टर्निंग और सिरेमिक या सीबीएन जैसे विशेष उपकरणों से काटा जा सकता है। नोबल इन अनुप्रयोगों के लिए विशेषज्ञ प्रसंस्करण क्षमताएं प्रदान करता है, जिससे सबसे चुनौतीपूर्ण परियोजनाओं में भी सटीकता और सामग्री की अखंडता सुनिश्चित होती है। डायमंड और सीबीएन उपकरण कंपोजिट और कुछ सिरेमिक के लिए भी उपयोगी होते हैं। इन तरीकों से कारखाने तेजी से अधिक सामग्री हटा सकते हैं और चिकने पुर्जे बना सकते हैं।
- परंपरागत मशीनिंग निम्नलिखित के साथ काम कर सकती है:
- धातुएँ (स्टील, एल्युमीनियम, पीतल, तांबा)
- प्लास्टिक (एचडीपीई, पीवीसी, एक्रिलिक)
- कुछ सिरेमिक और कंपोजिट
- लकड़ी और अन्य नरम सामग्री
ईडीएम में परिशुद्धता और सतह की फिनिशिंग
सहिष्णुता
हर मशीनिंग कार्य में परिशुद्धता महत्वपूर्ण है। प्रत्येक विधि अलग-अलग स्तर की सटीकता प्रदान करती है। नीचे दी गई तालिका दर्शाती है कि प्रत्येक विधि सटीक आकारों को कितनी अच्छी तरह से बनाए रख सकती है:
| मशीनिंग विधि | सामान्य सहनशीलता प्राप्य | नोट्स |
| वायर ईडीएम | ± 0.005 मिमी | यह एक पतले तार वाले इलेक्ट्रोड का उपयोग करता है; बारीक विवरण और जटिल पुर्जे बनाता है; गैर-संपर्क प्रक्रिया सामग्री के तनाव को कम करती है; 0.003 इंच जितनी छोटी त्रिज्या वाले आंतरिक कोनों को काट सकता है। |
| सिंकदर ईडीएम | ± 0.001 मिमी | इसमें आकारित ग्रेफाइट या धात्विक इलेक्ट्रोड का उपयोग किया जाता है; यह जटिल ज्यामितियों के लिए प्रभावी है; और असाधारण सटीकता प्राप्त करता है। |
| पारंपरिक सीएनसी मशीनिंग | ईडीएम की तुलना में सीमित सटीकता | सटीकता और सामग्री के प्रकार अधिक सीमित हैं; यह अत्यंत सटीक सहनशीलता या जटिल चालक सामग्री के लिए कम उपयुक्त है। |
इलेक्ट्रिकल डिस्चार्ज मशीनिंग (ईडीएम) अत्यंत सटीक पुर्जे बनाने के लिए बेहतरीन है। सिंकर ईडीएम से ±0.001 मिमी तक की सटीकता वाले पुर्जे बनाए जा सकते हैं। वायर ईडीएम भी बहुत सटीक होती है। यह सूक्ष्म विवरणों वाले पुर्जों के लिए उपयुक्त है। नोबल की उन्नत ईडीएम क्षमताएं लगातार अति-सटीक सहनशीलता और बारीक विशेषताएं प्राप्त करती हैं, जो पारंपरिक मशीनिंग अक्सर संभव नहीं होती। सीएनसी मिलिंग या टर्निंग जैसी पारंपरिक मशीनिंग, ईडीएम जितनी सटीक नहीं होती। इसमें कठोर या जटिल आकृतियों के साथ समस्या होती है। उत्कृष्ट सेवा और गुणवत्ता पर विशेष ध्यान देने के साथ, नोबल की उन्नत ईडीएम क्षमताएं लगातार अति-सटीक सहनशीलता और बारीक विशेषताएं प्राप्त करती हैं, जो पारंपरिक मशीनिंग अक्सर संभव नहीं होती।
सतही गुणवत्ता
किसी पुर्जे की चिकनाई उसके स्वरूप और कार्यक्षमता को प्रभावित करती है। मशीनिंग का प्रत्येक तरीका पुर्जे पर अपनी छाप छोड़ता है।
- वायर ईडीएम तकनीक से खुरदरी आकृतियों को काटते समय एक पुनर्गठित परत बनती है। यह परत चिंगारियों से उत्पन्न अत्यधिक गर्मी के कारण बनती है।
- वायर ईडीएम के साथ अधिक फिनिशिंग पास करने से रीकास्ट लेयर पतली और सतह चिकनी हो जाती है।
- कभी-कभी, रीकास्ट लेयर समस्याएँ पैदा कर सकती है। इस वजह से वायर ईडीएम कुछ पुर्जों के लिए सबसे अच्छा विकल्प नहीं हो सकता है।
- ईडीएम में अधिक फिनिशिंग पास सतह को बेहतर बनाने और समस्याओं को ठीक करने में मदद करते हैं।
- ईडीएम प्रक्रिया में धातु को पिघलाकर गैस में परिवर्तित कर उसे हटा दिया जाता है। इससे पार्ट पर धातु की एक नई परत बन जाती है।
- पुनर्निर्मित परत में उपकरण और तरल पदार्थ के अंश हो सकते हैं। ये अंश पुर्जे के काम करने के तरीके को बदल सकते हैं।
- ईडीएम में सतह कितनी खुरदरी होगी, यह सेटिंग्स और पार्ट पर कितनी बार मशीन चलाई जाती है, इस पर निर्भर करता है।
- परंपरागत मशीनिंग से पुनर्निर्मित परत नहीं बनती है। इससे आमतौर पर सतह साफ रहती है, लेकिन कठोर या जटिल आकृतियों के साथ समस्या हो सकती है।
- ईडीएम कठोर या जटिल धातुओं के लिए अच्छा है, लेकिन सर्वोत्तम फिनिश प्राप्त करने के लिए सावधानीपूर्वक सेटिंग की आवश्यकता होती है।
लागत और गति
सेटअप और ऑपरेशन
इलेक्ट्रिकल डिस्चार्ज मशीनिंग और पारंपरिक मशीनिंग में से किसी एक को चुनते समय लागत और गति महत्वपूर्ण कारक होते हैं। प्रत्येक विधि को शुरू करने और चलाने के लिए आवश्यक धनराशि में काफी अंतर हो सकता है। नीचे दी गई तालिका उनकी तुलना दर्शाती है:
| लागत पहलू | विद्युत निर्वहन मशीनिंग (ईडीएम) | पारंपरिक मशीनिंग विधियाँ |
| स्थापित करने की लागत | वायर ईडीएम मशीनों के लिए शुरुआती उपकरण की लागत बहुत अधिक होती है (100,000 डॉलर से लेकर 500,000 डॉलर से अधिक); टूलिंग की लागत भी अधिक होती है। | आम तौर पर प्रारंभिक सेटअप लागत कम होती है; टूलिंग शुरू में सस्ती होती है। |
| परिचालन लागत (प्रति घंटा) | मशीन के मूल्यह्रास, बिजली, तार की खपत, श्रम और रखरखाव सहित प्रति घंटे $60 से $200+ तक का शुल्क लगेगा। | आम तौर पर परिचालन लागत प्रति घंटा कम होती है, लेकिन जटिल औजारों और सामग्रियों के साथ यह बढ़ सकती है। |
| सामग्री संचालन | कठोर पदार्थों के लिए कारगर; पूर्व/पश्चात ताप उपचार की आवश्यकता नहीं। | कठोर पदार्थों के लिए अतिरिक्त प्रसंस्करण (ऊष्मा उपचार) की आवश्यकता हो सकती है। |
| मशीनिंग जटिलता | जटिल ज्यामितियों और बारीक सतहों के लिए किफायती; द्वितीयक प्रक्रियाओं को कम करता है | जटिल आकृतियों के लिए कम कारगर; कई सेटअप और द्वितीयक फिनिशिंग की आवश्यकता हो सकती है |
| अतिरिक्त फायदे | खुरदरे किनारों से मुक्त, काटने के लिए आवश्यक बल नहीं, कम स्क्रैप और दोबारा काम करने की आवश्यकता, उत्तम सतह फिनिश, पॉलिशिंग/ग्राइंडिंग में कमी। | इसमें खुरदरेपन की समस्या हो सकती है; काटने के बल से विकृति उत्पन्न हो सकती है; अक्सर अतिरिक्त फिनिशिंग की आवश्यकता होती है। |
| आउटसोर्सिंग विकल्प | प्रोफेशनल ईडीएम सेवाएं प्रारंभिक निवेश और परिचालन लागत को कम करती हैं। | पारंपरिक मशीनिंग को आउटसोर्स करना भी संभव है, लेकिन जटिल पुर्जों के लिए यह कम विशिष्ट होता है। |
ईडीएम मशीनें खरीदने और स्थापित करने में काफी खर्चीली होती हैं। इनमें अधिक बिजली और विशेष सामग्री की आवश्यकता होती है, इसलिए प्रति घंटे लागत भी अधिक आती है। ईडीएम कठोर धातुओं और जटिल आकृतियों के लिए उपयुक्त है। इसमें अतिरिक्त चरणों की आवश्यकता नहीं होती, इसलिए इससे पैसे की बचत हो सकती है। पारंपरिक मशीनिंग शुरू करने और चलाने में सस्ती होती है, खासकर आसान कामों के लिए।
उत्पादन दर
किसी वर्कशॉप में पुर्जों का निर्माण कितनी तेज़ी से हो सकता है, यह महत्वपूर्ण है। ईडीएम आमतौर पर पारंपरिक मशीनिंग की तुलना में धीमी होती है। यह तब सच होता है जब अधिक मात्रा में सामग्री हटानी हो या मोटे टुकड़ों पर काम करना हो। ईडीएम की गति कई कारकों पर निर्भर करती है, जैसे कि चिंगारी कितनी देर तक रहती है, उसकी तीव्रता, उपकरण और पुर्जे के बीच की दूरी और पुर्जों के कितनी तेज़ी से ठंडा होने की क्षमता। ईडीएम की गति बढ़ाने से उपकरण जल्दी घिस सकते हैं और पुर्जे खुरदुरे बन सकते हैं। अच्छे परिणाम प्राप्त करने के लिए वर्कशॉप को सही सेटिंग्स का चयन करना आवश्यक है। गहन तकनीकी ज्ञान और कुशल प्रसंस्करण रणनीतियों के साथ, नोबल ग्राहकों को ईडीएम परियोजनाओं में गति और सटीकता के बीच संतुलन बनाने में मदद करता है।
पारंपरिक मशीनिंग से सामग्री जल्दी हट जाती है। यह बड़ी संख्या में पुर्जे बनाने या खुरदरी आकृतियाँ बनाने के लिए सबसे उपयुक्त है। इसलिए यह बड़े कामों के लिए अच्छा विकल्प है। जटिल आकृतियाँ, बारीक विवरण या कठोर धातुओं पर काम करने के लिए ईडीएम बेहतर है। ईडीएम गति के बदले बेहतर विवरण और गुणवत्ता प्रदान करता है।
- परंपरागत मशीनिंग विधि से अधिक संख्या में पुर्जे बनाना तेज और कम खर्चीला होता है।
- ईडीएम छोटे बैचों, परीक्षण भागों या जटिल आकृतियों के लिए बेहतर है।
- ईडीएम से कम अपशिष्ट उत्पन्न होता है और विशेष पुर्जों के लिए कम मेहनत की आवश्यकता होती है, लेकिन बड़े कामों के लिए इसकी लागत अधिक होती है।
- ईडीएम अधिक बिजली की खपत करता है और इसमें अधिक समय लगता है, इसलिए यह बड़ी संख्या में पुर्जे बनाने के लिए उतना अच्छा नहीं है।
सही तरीका चुनना
निर्णय कारक
किसी पुर्जे की मशीनिंग के लिए सबसे अच्छा तरीका चुनना कई बातों पर निर्भर करता है। हर प्रोजेक्ट अलग होता है और उसके लिए अलग योजना की आवश्यकता होती है। नीचे दी गई तालिका में EDM और पारंपरिक मशीनिंग की तुलना दर्शाई गई है:
| निर्णय कारक | EDM | पारंपरिक मशीनिंग |
| भाग की जटिलता | जटिल और सटीक माप वाले पुर्जों के लिए सर्वोत्तम। | सरल, बड़े भागों के लिए बेहतर |
| सामग्री के प्रकार | यह कठोर, सुचालक धातुओं के साथ काम करता है। | यह प्लास्टिक सहित कई सामग्रियों को संभाल सकता है। |
| उत्पादन मात्रा | कम से मध्यम मात्रा के लिए उपयुक्त | उच्च-मात्रा वाले रन के लिए सर्वश्रेष्ठ |
| सहनशीलता और परिशुद्धता | बहुत उच्च परिशुद्धता | कम सटीक, ऊष्मा विरूपण का जोखिम |
| शुरुवाती निवेश | उच्च उपकरण लागत | कम लागत, छोटे दुकानदारों के लिए आसान |
| वर्कपीस का आकार | छोटे से मध्यम आकार के, जटिल पुर्जे | बड़े कार्य-खंड |
| उद्योग अनुप्रयोग | एयरोस्पेस, चिकित्सा, इलेक्ट्रॉनिक्स | ऑटोमोटिव, तेल और गैस |
| मशीनिंग दक्षता | धीमी, लेकिन सहज समाप्ति | सरल पुर्जों के लिए तेज़ और लागत प्रभावी |
| भौतिक विशेषताएं | विद्युत चालकता की आवश्यकता है | भौतिक गुणों पर कम निर्भर |
| अनुकूलता | परावैद्युत द्रव की आवश्यकता है | तरल पदार्थ की आवश्यकता नहीं है |
किसी विधि का चुनाव करते समय सामग्री का प्रकार महत्वपूर्ण होता है। ईडीएम केवल उन धातुओं पर काम करता है जिनमें से विद्युत प्रवाहित हो सकती है। इन धातुओं में ऊष्मा सहन करने की क्षमता भी होनी चाहिए और ये जल्दी घिसनी नहीं चाहिए। यही कारण है कि ईडीएम उन कठोर धातुओं के लिए उपयुक्त है जिन्हें सामान्य औजारों से काटना मुश्किल होता है। यदि आप निश्चित नहीं हैं कि आपके प्रोजेक्ट के लिए कौन सी प्रक्रिया सर्वोत्तम है, तो हमारी समर्पित इंजीनियरों की टीम के पास इसका उत्तर हो सकता है।
व्यावहारिक परिदृश्य
यहां कुछ वास्तविक जीवन के उदाहरण दिए गए हैं जिनसे आपको यह समझने में मदद मिलेगी कि प्रत्येक तरीके का उपयोग कब करना है:
- एयरोस्पेस: इंजीनियर उपयोग करते हैं EDM टरबाइन ब्लेड बनाने के लिए जिनमें छोटे-छोटे छेद होते हैं। इन पुर्जों को बेहद सटीक तरीके से बनाना पड़ता है और इनमें कठोर धातुओं का उपयोग होता है। EDM यह सही आकार और चिकनी सतह प्रदान करता है।
- चिकित्सा उपकरणों: EDM यह प्रक्रिया इंप्लांट्स में छोटे-छोटे छेद और खांचे बनाती है। इस प्रक्रिया से इंप्लांट्स पर कोई दबाव नहीं पड़ता, इसलिए वे सुरक्षित रहते हैं।
- मोटर वाहनकारखाने इंजन ब्लॉक और बड़े पुर्जों के लिए पारंपरिक मशीनिंग का उपयोग करते हैं। यह तरीका तेज़ है और कई सामग्रियों के साथ काम करता है।
- मोल्ड बनाना: EDM यह गहरे, जटिल आकृतियों वाले कठोर इस्पात के सांचों को आकार देता है। हालाँकि EDM इसकी कीमत अधिक है और यह अधिक ऊर्जा का उपयोग करता है, लेकिन यह ऐसे काम कर सकता है जो अन्य उपकरण नहीं कर सकते।
- इलेक्ट्रानिक्स: EDM यह कनेक्टर्स में छोटे-छोटे छेद करता है। इससे बहुत छोटे आकार और चिकनी सतहें बनती हैं।
EDM छोटे समूहों में पुर्जों, जटिल आकृतियों और कठोर धातुओं के लिए सबसे उपयुक्त है। पारंपरिक मशीनिंग बड़े, सरल पुर्जों और बड़ी मात्रा में उत्पादन के लिए बेहतर है। दोनों तरीकों के अपने-अपने फायदे हैं। सबसे अच्छा विकल्प परियोजना की आवश्यकताओं, सामग्रियों और बजट पर निर्भर करता है। NOBLE प्रत्येक परियोजना के लक्ष्यों, सामग्रियों और बजट का मूल्यांकन करके सबसे प्रभावी विनिर्माण समाधान प्रदान करने में आपकी मदद करेगा और सही तरीका चुनने में आपकी सहायता करेगा।
आप ईडीएम या पारंपरिक मशीनिंग में से किसे चुनते हैं, यह आपके प्रोजेक्ट की ज़रूरतों पर निर्भर करता है। नोबल के विशेषज्ञ कहते हैं कि ईडीएम कठोर सामग्रियों और चिकनी सतह वाले सटीक और जटिल पुर्जे बनाने के लिए बेहतरीन है। लेकिन इसमें ज़्यादा समय और लागत लगती है। सबसे अच्छी विधि चुनने के लिए, नोबल आपको निम्नलिखित कदम उठाने की सलाह देता है:
- आप क्या बनाना चाहते हैं और आपको किन सामग्रियों की आवश्यकता है, यह तय करें।
- सोचिए कि यह आकृति कितनी कठिन है और कितनी सटीक होनी चाहिए।
- यह सुनिश्चित करें कि आपके पास स्पष्ट चित्र हों जो सभी विवरण दर्शाते हों।
- उन लोगों से बात करें और उनके साथ काम करें जिन्हें मशीनिंग के बारे में बहुत जानकारी हो।
अपने भरोसेमंद EDM आपूर्तिकर्ता के रूप में NOBLE को क्यों चुनें?
NOBLE को निर्माता के रूप में इसलिए चुना गया क्योंकि यह असाधारण सटीकता, लचीलापन और विश्वसनीयता के साथ इलेक्ट्रिकल डिस्चार्ज मशीनिंग (EDM) और पारंपरिक मशीनिंग सेवाएं प्रदान करने में अद्वितीय है। प्रत्येक मशीनिंग विधि की अपनी खूबियां और कुछ कमियां होती हैं, लेकिन NOBLE उन्नत EDM तकनीक को सिद्ध पारंपरिक मशीनिंग तकनीकों के साथ एकीकृत करके इन कमियों को दूर करता है, जिससे प्रत्येक परियोजना की विशिष्ट आवश्यकताओं के अनुरूप अनुकूलित समाधान प्रदान किए जाते हैं।
नोबल कई कारणों से अलग दिखता है:
- जटिल ईडीएम परियोजनाओं में विशेषज्ञतानोबल उच्च परिशुद्धता वाली ईडीएम तकनीक में विशेषज्ञता रखती है, जिसमें वायर, सिंकर और होल ड्रिलिंग ईडीएम शामिल हैं। ये तकनीकें उन उद्योगों के लिए आवश्यक हैं जिनमें जटिल ज्यामितियों की आवश्यकता होती है, जैसे कि एयरोस्पेस, चिकित्सा और इलेक्ट्रॉनिक्स। हमारे कुशल तकनीशियन नियमित रूप से ऐसे सटीक पुर्जे बनाते हैं जो पारंपरिक तरीकों से संभव नहीं हैं।
- दोहरी क्षमता दृष्टिकोणकई अन्य दुकानों के विपरीत जो केवल ईडीएम या पारंपरिक मशीनिंग पर ध्यान केंद्रित करती हैं, नोबल दोनों का उपयोग करता है। इससे हमें आपकी डिज़ाइन, सामग्री और मात्रा संबंधी आवश्यकताओं को पूरा करने के लिए सबसे कुशल और लागत प्रभावी प्रक्रिया—या दोनों का संयोजन—सुझाव देने में मदद मिलती है।
- उन्नत प्रौद्योगिकी और उपकरणनोबल कंपनी नवीनतम ईडीएम सिस्टम और सीएनसी मशीनों में निवेश करती है, जिससे लगातार प्रदर्शन, उच्च दोहराव क्षमता और कठोर स्टील और विशेष मिश्र धातुओं जैसी कठिन सामग्रियों को न्यूनतम फिनिशिंग की आवश्यकता के साथ मशीन करने की क्षमता सुनिश्चित होती है।
- अनुप्रयोग-आधारित निर्णय लेनाहमारी इंजीनियरिंग टीम प्रत्येक परियोजना का मूल्यांकन करके यह निर्धारित करती है कि ईडीएम, पारंपरिक मशीनिंग या हाइब्रिड रणनीति से सर्वोत्तम परिणाम प्राप्त होंगे या नहीं। यह परामर्शपूर्ण दृष्टिकोण सुनिश्चित करता है कि ग्राहकों को उनके पुर्जे के लिए सही प्रक्रिया मिले, न कि केवल वह प्रक्रिया जो हमारे लिए सबसे सुविधाजनक हो।
- उद्योग जगत में सिद्ध परिणामनोबल उन उद्योगों में उच्च विशिष्टताओं के अनुरूप पुर्जे पहुंचाने में अग्रणी रहा है जहां विफलता की कोई गुंजाइश नहीं है। टरबाइन ब्लेड से लेकर मेडिकल इंप्लांट तक, ग्राहक नोबल को इसलिए चुनते हैं क्योंकि हम सटीकता, सुरक्षा और विश्वसनीयता के महत्व को समझते हैं।
- स्केलेबल समाधानचाहे आपको एक ही प्रोटोटाइप की आवश्यकता हो, सटीक पुर्जों की एक छोटी श्रृंखला की, या मशीनीकृत घटकों के उच्च मात्रा उत्पादन की, नोबल गुणवत्ता और गति को बनाए रखते हुए अपने संचालन को बढ़ाने के लिए सुसज्जित है।
NOBLE सिर्फ एक मशीनिंग विक्रेता नहीं था—यह परिशुद्धता, गति, लागत और सामग्री अनुकूलता के जटिल संतुलन को बनाए रखने में सक्षम भागीदार के रूप में स्पष्ट पसंद था। जब आपके प्रोजेक्ट में विशेषज्ञता, सटीकता और नवाचार की आवश्यकता होती है, तो NOBLE उसे पूरा करता है।
अक्सर पूछे जाने वाले प्रश्न बिजली की निर्वहन मशीनिंग
इलेक्ट्रिकल डिस्चार्ज मशीनिंग से किन सामग्रियों को काटा जा सकता है?
ईडीएम केवल उन वस्तुओं पर काम करता है जिनसे बिजली गुजर सकती है। इसका मतलब है कि यह स्टील, टाइटेनियम, तांबा और कुछ विशेष मिश्रणों को काट सकता है। ईडीएम प्लास्टिक या अधिकांश सिरेमिक पर काम नहीं करता है।
नोट: ईडीएम से लकड़ी या अधिकांश प्लास्टिक को काटा नहीं जा सकता।
क्या ईडीएम पारंपरिक मशीनिंग की तुलना में अधिक सुरक्षित है?
ईडीएम से नुकीले टुकड़े या किनारे नहीं बनते जो उड़ सकें। इसमें पुर्जों को ठंडा रखने के लिए तरल पदार्थ का उपयोग किया जाता है। लेकिन ईडीएम से हानिकारक धुआं निकल सकता है। श्रमिकों को उचित सुरक्षा उपकरण पहनना आवश्यक है।
कुछ भागों को पारंपरिक मशीनिंग के बजाय ईडीएम की आवश्यकता क्यों होती है?
कुछ हिस्सों में बहुत छोटे छेद या नुकीले कोने होते हैं। ईडीएम इन आकृतियों को बहुत सटीकता से बना सकता है। पारंपरिक मशीनिंग से हमेशा इतनी छोटी बारीकियाँ नहीं बन पातीं।
कई पुर्जे बनाने के लिए कौन सी विधि तेज़ है?
सरल पुर्जों की अधिक संख्या बनाने के लिए पारंपरिक मशीनिंग तेज़ होती है। ईडीएम में अधिक समय लगता है, खासकर मोटे या जटिल आकार वाले पुर्जों के लिए।
- ईडीएम: छोटे समूहों या बारीक कामों के लिए अच्छा है।
- पारंपरिक: कई सरल पुर्जे बनाने के लिए अच्छा है।






