
परिचय
कम धार वाले काटने के औजारों के टूटने की संभावना अधिक होती है। अगर आपका औजार टूट गया, तो वह बेकार हो गया। इसका मतलब है घंटों का समय बर्बाद होना। यही हुआ।
सीएनसी टूल की खराबी तुरंत दिखाई नहीं देती। यह धीरे-धीरे बढ़ती है। आपको काटने वाले किनारे पर छोटे-छोटे निशान, किनारे पर चिप्स का जमाव और थर्मल साइक्लिंग के कारण सूक्ष्म दरारें दिखाई देंगी। इसके बाद, काटने की क्षमता खराब हो जाती है, सतह खुरदरी हो जाती है और माप पहले की तरह सटीक नहीं रह जाते।
सीएनसी कटिंग टूल्स में खराबी कैसे आती है, यह समझना बेहद ज़रूरी है ताकि आप अपने निवेश का पूरा लाभ उठा सकें। हर खराबी से उत्पादकता में कमी आती है, क्योंकि मशीन बंद रहती है, टूल्स बदलने पड़ते हैं और पुर्जे खराब हो जाते हैं। इस लेख में हम खराबी के कारणों और उसके परिणामों के साथ-साथ ऑपरेटरों द्वारा उससे बचने के तरीकों पर भी चर्चा करेंगे।
काटने के औजार बेकार क्यों हो जाते हैं?
एक काटने का औजार खराब हो जाता है। इसका कारण हमेशा स्पष्ट नहीं होता। आइए जानते हैं कि किनारे पर वास्तव में क्या होता है।
खुरदरा पोशाक
कठोर कण काटने वाले औजार के साथ घर्षण पैदा कर सकते हैं। जिस पदार्थ की मशीनिंग की जा रही है उसमें कार्बाइड या ऑक्साइड हो सकते हैं, या वर्कपीस की सतह पर कठोर ऑक्साइड की परत हो सकती है। ये कण सैंडपेपर की तरह काम करते हैं। परिणामस्वरूप, सीएनसी कटिंग एज घिस जाती है—इसलिए कृपया कटिंग स्पीड कम कर दें। इसके बाद औजार साफ-सुथरा काटना बंद कर देता है। कास्ट आयरन और उच्च-सिलिकॉन एल्यूमीनियम में सीएनसी कटिंग टूल्स को होने वाली क्षति का यह एक प्रमुख कारण है।
चिपकने वाला घिसाव (बिल्ट-अप एज)
वर्कपीस की सामग्री टूल टिप से चिपक जाती है। दबाव और गर्मी से वह वहीं वेल्ड हो जाती है। यह जमाव बढ़ता जाता है। इससे टूल की ज्यामिति बदल जाती है। फिर यह टूटकर अलग हो जाता है, और टूल का एक टुकड़ा भी साथ ले जाता है। कम कार्बन स्टील और एल्युमीनियम जैसी चिपचिपी सामग्रियों के साथ ऐसा ही होता है। किनारा टूटा हुआ दिखाई देता है। यह चिपकने के कारण सीएनसी टूल को होने वाली क्षति का एक आम उदाहरण है।
प्रसार घिसाव
उच्च तापमान ही इसका कारण है। औजार और वर्कपीस की सामग्री परमाणु स्तर पर रासायनिक रूप से मिश्रित हो जाती हैं। परमाणु औजार से चिप में स्थानांतरित हो जाते हैं। औजार की सतह की कठोरता कम हो जाती है। किनारा तेजी से घिस जाता है। कोई यांत्रिक घर्षण नहीं—केवल ऊष्मा।
थर्मल क्रैकिंग
काटने वाले औजार को बार-बार गर्म और ठंडा किया जाता है। इससे सतह बार-बार फैलती और सिकुड़ती है। इन चक्रों के कारण दरारें पड़ जाती हैं। शुरुआत में दरारें छोटी होती हैं, लेकिन धीरे-धीरे बड़ी होती जाती हैं। जैसे-जैसे दरारें काटने वाले किनारे तक फैलती हैं, शीतलक समस्या को और बढ़ा देता है। साथ ही, ऊष्मीय आघात से तनाव और भी बढ़ जाता है।
यांत्रिक चिपिंग और फ्रैक्चर
अक्सर कुछ न कुछ गड़बड़ हो ही जाती है—अत्यधिक बल, उपकरण का किसी कठोर स्थान से टकराना, अत्यधिक कटाई की गहराई, बहुत तेज़ फीड दर, कटिंग एज का टूट जाना, या उपकरण के एज का पूरी तरह से टूट जाना। यह अचानक होने वाली सीएनसी उपकरण क्षति है।
प्लास्टिक विकृत करना
मूल रूप से धार बहुत सख्त थी, लेकिन गर्मी के कारण औजार की सामग्री नरम हो गई। काटने के दबाव से नरम धार चपटी और घुमावदार हो गई। औजार का कुछ उपयोग हुआ है, लेकिन धार अभी भी अच्छी स्थिति में है। काटने की ज्यामिति थोड़ी सी बिगड़ गई है। कठोर सामग्रियों को तेज गति से काटते समय आमतौर पर ऐसा ही होता है।
कंपन (चैटर) के कारण किनारों का टूटना
सीएनसी लेथ पर काम करते समय, कटिंग टूल और वर्कपीस दोनों में कंपन होता है। कटिंग एज वर्कपीस से प्रति सेकंड हजारों बार टकराती है। हर टक्कर एक हल्के हथौड़े के प्रहार जैसी होती है। समय के साथ, कटिंग एज में टूट-फूट शुरू हो जाती है। जब तक ऑपरेटर को कोई आवाज़ सुनाई देती है, तब तक सीएनसी कटिंग टूल्स को नुकसान पहुंचना शुरू हो चुका होता है।
टूल की सामग्री वर्कपीस या कूलेंट के अनुकूल नहीं है। वर्कपीस में मौजूद सल्फर, कार्बाइड टूल में मौजूद कोबाल्ट के साथ प्रतिक्रिया करता है, जिससे बाइंडर घुल जाता है, टूल की मजबूती कम हो जाती है और कटिंग एज टूट जाती है। यह घिसाव नहीं है; यह जंग है।
अनुचित तरीके से संभालने या कोटिंग को नुकसान
कभी-कभी, उपकरण के वर्कपीस को छूने से पहले ही क्षति हो जाती है। फर्श पर गिरने से, टूल होल्डर से टकराने से, दराज में ढीले रखे जाने से, कोटिंग में दरार पड़ने या हैंडलिंग के दौरान किनारे के टूटने से, कटाई में समय से पहले विफलता हो सकती है। इन सभी कारणों से कटाई प्रक्रिया के दौरान उपकरण समय से पहले टूट सकता है। कुछ ऑपरेटर सोचते हैं कि यह मशीनिंग प्रक्रिया के कारण होता है। लेकिन यह सीएनसी उपकरण की क्षति है जिसे रोका जा सकता है।
क्या सीएनसी टूल के टूटने या चटकने पर पुर्जा क्षतिग्रस्त हो जाएगा?
हां – पुर्जों को होने वाली क्षति के सामान्य प्रकार
- टूटा हुआ औजार वर्कपीस पर घिसटता है। वह उसमें धंस जाता है। सतह पर खरोंच लग जाती है।
- आयामों में विचलन होता है। उपकरण का एक कोना गायब है। प्रोग्राम किया गया पथ वास्तविकता से मेल नहीं खाता। वह हिस्सा या तो आकार में छोटा निकलता है या गोल नहीं बनता।
- क्षतिग्रस्त किनारे के घर्षण से ऊष्मा उत्पन्न होती है। बहुत अधिक ऊष्मा। सतह जल जाती है। इसके बाद कार्य-कठोरता होती है। अब अगला उपकरण भी इसे काट नहीं सकता।
- किनारों की खुरदरी बनावट और भी खराब हो जाती है। टूटा हुआ किनारा सामग्री को काटने के बजाय फाड़ देता है। यह हिस्सा खुरदरा लग रहा है। किनारों की गुणवत्ता जांच में विफल रही।
सबसे खराब स्थिति क्या है? वह पुर्जा पूरी तरह से बेकार हो जाता है। उसे दोबारा ठीक करना संभव नहीं है। सीएनसी उपकरण के क्षतिग्रस्त होने का यही वास्तविक नुकसान है।
भूमिगत क्षति
दिखने वाली खरोंचें पूरी कहानी नहीं बतातीं। सिरेमिक, कठोर स्टील और कुछ मिश्रित सामग्रियों जैसी भंगुर सामग्री की सतह के नीचे सूक्ष्म दरारें पड़ सकती हैं। ये दरारें नंगी आंखों से दिखाई नहीं देतीं। एक बार जब पुर्जा उपयोग में लाया जाता है और उस पर दबाव पड़ता है, तो ये दरारें फैलती जाती हैं, जिससे अंततः पुर्जा खराब हो जाता है। ऑपरेटरों के लिए यह जानना मुश्किल होता है कि सीएनसी कटिंग टूल की क्षति से खराबी की श्रृंखला शुरू हो गई है।
सीएनसी टूल की विफलता होने पर कोई पुर्जा कब तक सुरक्षित रह सकता है?
रफिंग पास में कुछ गुंजाइश होती है। स्टॉक बचा रहता है। अगर कोई टूल थोड़ा टूट भी जाए, तो भी फिनिशिंग टूल के लिए पर्याप्त मटेरियल बचा रह सकता है। ऑपरेटर इसे तुरंत पकड़ लेता है। मशीन रुक जाती है। पार्ट बच जाता है।
अंतिम चरण में किसी भी प्रकार की गड़बड़ी की गुंजाइश नहीं होती। कटाई ही अंतिम माप होती है। एक टूटा हुआ औजार उस सतह को खराब कर देता है। उसे ठीक करने के लिए कोई सामग्री नहीं बचती।
ऑपरेटर की प्रतिक्रिया का समय महत्वपूर्ण है। मशीन को कुछ ही सेकंड में रोक दें, तो नुकसान मामूली हो सकता है। अगर इसे एक और बार चलने दिया जाए, तो पुर्जा पूरी तरह से नष्ट हो जाएगा।
इसीलिए फिनिशिंग पास के दौरान सीएनसी टूल को नुकसान से बचाना बेहद जरूरी है। टूटे हुए एंड मिल से होने वाला नुकसान मामूली होता है, जबकि टाइटेनियम के किसी मेडिकल कंपोनेंट के खराब होने से होने वाला नुकसान बहुत बड़ा होता है। इस अंतर को समझें और उसी के अनुसार योजना बनाएं।
टूल को होने वाले नुकसान को कम करने के लिए सीएनसी मशीन ऑपरेटर की चेकलिस्ट
यहां सीएनसी लेथ ऑपरेटरों के लिए जांच करने योग्य चीजों की एक सूची दी गई है, जिसे नोबल के इंजीनियरों ने तैयार किया है। इन दिशानिर्देशों का पालन करके आप सीएनसी कटिंग टूल्स और वर्कपीस को होने वाले नुकसान के जोखिम को काफी हद तक कम कर सकते हैं।
सेटअप में महारत हासिल करें
मशीन की मजबूती उसके सबसे कमजोर क्लैंप पर निर्भर करती है। वर्कहोल्डिंग की जांच करें। कोई हलचल नहीं। कोई कंपन नहीं। टूल होल्डर पर रनआउट की जांच करें। कुछ माइक्रोन की हलचल भी किनारों को जल्दी खराब कर देती है। टूल स्टिक-आउट को छोटा रखें। हर अतिरिक्त मिलीमीटर लीवरेज बढ़ाता है। लीवरेज से टूल टूट जाते हैं। सही सेटअप स्पिंडल के घूमने से पहले ही सीएनसी टूल को नुकसान से बचाते हैं।
कट को सुनें
मशीन बोलती है। सुनो।
तेज़ आवाज़ का मतलब है रगड़, काटना नहीं। गति या फीड बदलें। खड़खड़ाहट कम आवृत्ति का कंपन है। उपकरण उछल रहा है। किनारा टूट रहा है। चटकने जैसी आवाज़ का मतलब है कि उपकरण बहुत ज़ोर से चल रहा है। गति कम करें। इन आवाज़ों को नज़रअंदाज़ करने से सीएनसी कटिंग टूल्स को नुकसान होना तय है।
चिप्स को देखो
चिप का रंग तापमान बताता है। चांदी के रंग की चिप्स ठंडी होती हैं। भूसे के रंग की चिप्स गर्म होती हैं। नीली या बैंगनी रंग की चिप्स बहुत गर्म होती हैं। उपकरण गर्म हो रहा है।
चिप का आकार लोड बताता है। लंबे, रेशेदार चिप्स टूल के चारों ओर लिपट जाते हैं। वे दोबारा काटते हैं। वे किनारों को तोड़ देते हैं। छोटे टूटे हुए चिप्स ही लक्ष्य होते हैं। C-आकार के चिप्स आदर्श होते हैं। पाउडर चिप्स का मतलब है कि टूल की धार कम हो गई है।
चिप्स का आकार फीड का संकेत देता है। पतले चिप्स का मतलब है पर्याप्त लोड नहीं। इससे टूल रगड़ खाएगा। मोटे चिप्स का मतलब है बहुत अधिक लोड। इससे टूल टूट जाएगा।
सक्रिय चिप प्रबंधन
कटिंग ज़ोन से चिप्स को हटाना आवश्यक है। कूलेंट उन्हें बहा ले जाता है और वायु प्रवाह उन्हें बाहर निकाल देता है। चिप्स का पुनर्संचरण सीएनसी कटिंग टूल्स को नुकसान पहुंचाने का मुख्य कारण है। जब कोई टूल एक ही चिप को दो बार काटता है, तो प्रत्येक कट से किनारे का घिसाव बढ़ जाता है।
पेकिंग चक्र गहरे छेदों या गहरे खांचों की मशीनिंग करते समय अत्यंत प्रभावी होता है। जैसे ही उपकरण पीछे हटता है, चिप्स साफ हो जाते हैं और शीतलक नीचे तक पहुंच जाता है। इससे द्वितीयक कटाई और ऊष्मा संचय को रोका जा सकता है, जिससे उपकरण टूटने से बचा जा सकता है।
चेकलिस्ट का पालन करें। हर बार मशीन को सेट अप करते समय, हर काम के लिए। इससे सीएनसी टूल के टूटने की दर कम होती है, टूल का जीवनकाल बढ़ता है और पुर्जों की गुणवत्ता सुनिश्चित होती है।
कब हस्तक्षेप करना है यह जानें
मशीन को यह नहीं पता होता कि उपकरण खराब हो रहा है। यह बात ऑपरेटर को पता होती है।
ध्वनि में बदलाव पर ध्यान दें। एक अच्छी कटिंग में पिच स्थिर रहती है। क्या पिच बढ़ रही है? औजार की धार कमज़ोर हो गई है। क्या पिच गिर रही है? औजार में दरार आ गई है। सतह की फिनिशिंग देखें। पहले चिकनी थी, अब खुरदरी है। कुछ तो बदला है। औजार की लाइफ पर नज़र रखें। प्रति धार पार्ट्स की संख्या गिनें। जब औसत पचास पार्ट्स हो जाए और यह औजार अड़तालीस पार्ट्स तक पहुंच जाए, तो इसे समय रहते बदल दें। खराबी का इंतज़ार करने से CNC औजार को नुकसान होगा और पार्ट बेकार हो जाएगा।
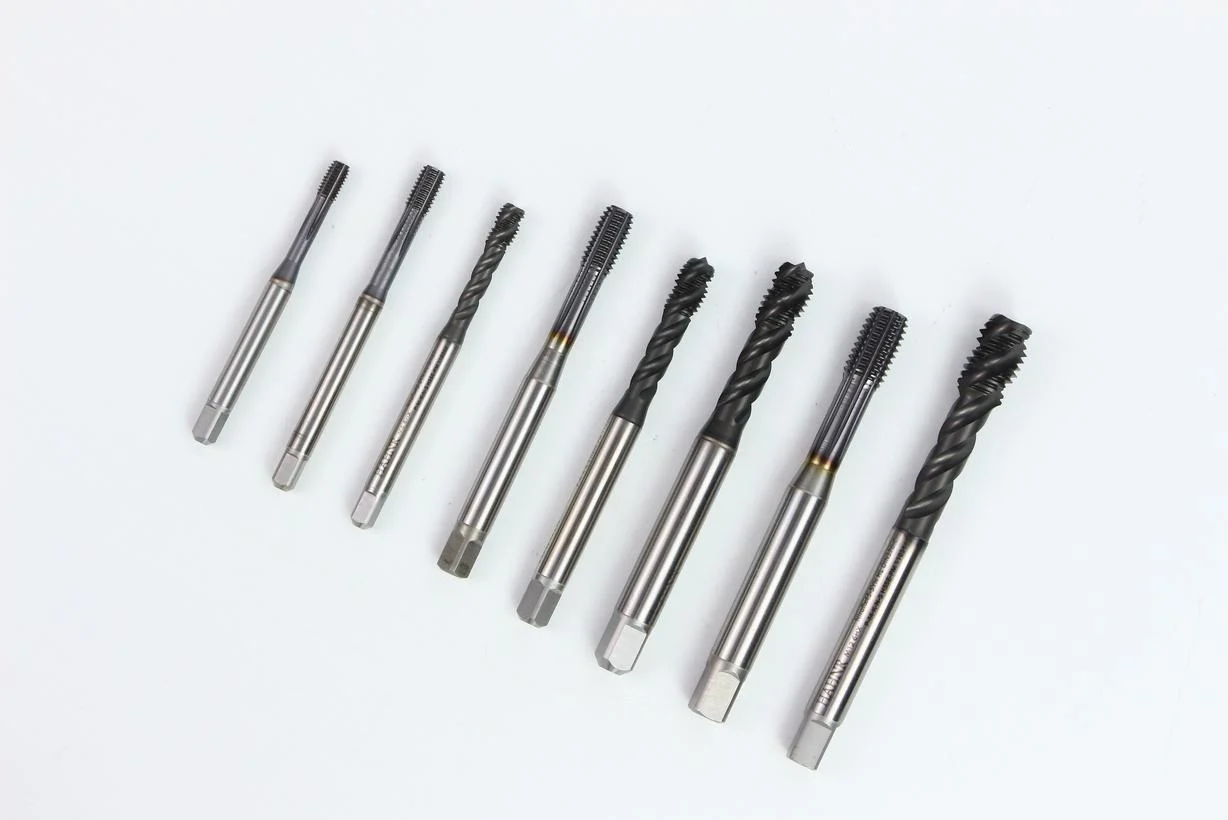
शीतलक और स्नेहन अनुशासन
शीतलक के प्रवाह की दिशा अत्यंत महत्वपूर्ण है। इसे काटने वाली सतह की ओर निर्देशित किया जाना चाहिए, न कि उपकरण के हैंडल की ओर। काटने वाले किनारे को शीतलन की आवश्यकता होती है, लेकिन हैंडल को नहीं।
शीतलक की प्रवाह दर अत्यंत महत्वपूर्ण है। यदि प्रवाह दर बहुत कम हो, तो चिप्स कटिंग ज़ोन में ही रह जाएंगे, जहाँ वे बार-बार कटते रहेंगे, जिससे उपकरण घिस जाएंगे। हालांकि उच्च प्रवाह दर चिप्स को बहा ले जाती है, लेकिन इससे थर्मल शॉक का खतरा बढ़ जाता है। गर्म उपकरण और ठंडे शीतलक के संपर्क से दरारें पड़ सकती हैं, जो सीएनसी कटिंग टूल्स को नुकसान पहुंचाने का एक छिपा हुआ कारण है। कृपया शीतलक का सही उपयोग करें। उन सामग्रियों के लिए जो थर्मल साइक्लिंग के प्रति प्रतिरोधी नहीं हैं (जैसे कठोर स्टील पर कार्बाइड), एयर-ब्लो कूलिंग का उपयोग करने की सलाह दी जाती है।
ऑपरेटरों के लिए महत्वपूर्ण सावधानियां
किसी भी समस्याग्रस्त वस्तु को कभी भी नज़रअंदाज़ न करें। खुरदरी सतह वाली वस्तु एक चेतावनी का संकेत है। अगली वस्तु इससे भी बदतर होगी। औजार टूट जाएगा।
फीड रेट और कटिंग स्पीड को कभी भी मनमाने ढंग से समायोजित न करें। अगर आप समय सीमा कम होने के कारण फीड रेट को 150% तक बढ़ा देते हैं, तो इसका खामियाजा टूल को भुगतना पड़ेगा। वह टूट जाएगा और स्पिंडल रुक जाएगा। समय सीमा और भी कम हो जाएगी।
टूटे हुए औजार को कभी भी टूल होल्डर में न छोड़ें। इसे तुरंत निकालें, होल्डर की जांच करें और उसे साफ करें। इससे टूटे हुए औजार के टुकड़े अगले औजार की माउंटिंग सतह को नुकसान पहुंचाने से बचेंगे। इससे रेडियल रनआउट हो सकता है। रेडियल रनआउट से सीएनसी औजारों को और अधिक नुकसान पहुंचता है। यहीं से एक दुष्चक्र शुरू हो जाता है।
कोमल स्पर्श नियम
काटने के औजार किसी चीज को जबरदस्ती खोलने वाली छड़ें नहीं हैं; उन्हें कभी भी मारकर या पीटकर टूल होल्डर में न डालें या वर्कबेंच पर न गिराएं।
किसी भी काटने वाले औजार का उपयोग करते समय, उसे इस तरह संभालें जैसे उसकी धार बहुत तेज हो—क्योंकि वह वास्तव में तेज होती है। गलत तरीके से इस्तेमाल करने पर धार पर खरोंच लगने से काटने के दौरान औजार तुरंत बेकार हो जाएगा। इसे पूरी तरह से रोका जा सकता है।
कॉलेट नट को कसने के लिए टॉर्क रिंच का उपयोग करें और इसे निर्धारित टॉर्क तक ही कसें। ज़्यादा कसने से कॉलेट विकृत हो सकता है, जिससे टूल अपनी जगह से हट सकता है; कम कसने से टूल गिर सकता है। दोनों ही स्थितियों में ब्लेड टूट सकता है।
औजारों को सावधानी से संभालें। अपने हाथों, औजार के हैंडल और औजार को साफ रखें। यही पेशेवर व्यवहार है। इसी तरह मशीन चालू होने से पहले ही सीएनसी औजारों को खराब होने से बचाया जा सकता है।
नोबल: आपका साथी परिशुद्धता विनिर्माण
हम सीएनसी मशीनिंग और शीट मेटल फैब्रिकेशन में विशेषज्ञता प्राप्त निर्माता हैं । घिसे हुए किनारों, टूटे हुए एंड मिलों और बेकार पड़े पुर्जों की वास्तविक लागत हम भली-भांति देखते हैं। यह मार्गदर्शिका हमारे इसी अनुभव पर आधारित है।
हमारी विनिर्माण क्षमताएं
हम डिजाइन और डिलीवरी के बीच के अंतर को पाटते हुए, एक संपूर्ण एंड-टू-एंड विनिर्माण समाधान प्रदान करते हैं:
- सीएनसी मशीनिंग: 3-अक्ष, 4-अक्ष, और 5-अक्ष मिलिंग. सीएनसी मोड़मिल-टर्न कंपाउंड मशीनिंग।
- शीट धातु निर्माण: लेजर कटिंग, पंचिंग, बेंडिंग, वेल्डिंग, फिनिशिंग।
- संपूर्ण सेवा का दायरा: डिजाइन में सहायता। प्रोटोटाइपिंग। उत्पादन परीक्षण। सतह उपचार। अंतिम संयोजन।
प्रमाणित गुणवत्ता जिस पर आप भरोसा कर सकते हैं
सटीकता और विश्वसनीयता के प्रति हमारी प्रतिबद्धता अंतरराष्ट्रीय स्तर पर मान्यता प्राप्त प्रमाणपत्रों द्वारा समर्थित है:
- आईएसओ 9001: 2015 – सुसंगत प्रक्रियाएं। दस्तावेजीकृत नियंत्रण। दोहराने योग्य गुणवत्ता।
- आईएसओ 13485: 2016 – चिकित्सा उपकरण मानक। कठोर प्रक्रिया नियंत्रण। उन घटकों के लिए महत्वपूर्ण जहां सीएनसी कटिंग टूल से होने वाली क्षति को बर्दाश्त नहीं किया जा सकता है।
NOBLE के साथ काम क्यों करें?
वन-स्टॉप सॉल्यूशन : स्केच से लेकर तैयार उत्पाद तक। एक ही आपूर्तिकर्ता। बार-बार फॉलो-अप करने की कोई आवश्यकता नहीं।
इंजीनियरिंग सहायता : डीएफएम समीक्षा। हम उपकरण के मशीन तक पहुंचने से पहले ही घिसावट के जोखिमों की पहचान करते हैं। हम केवल प्रोग्राम चलाने के बजाय डिज़ाइन को अनुकूलित करके सीएनसी मशीनों पर उपकरण टूटने की घटनाओं को कम करते हैं।
पारदर्शी संचार : स्पष्ट समयसीमा। ईमानदार प्रतिक्रिया। निरंतर सुधार। कोई अप्रत्याशित घटना नहीं।
सामान्य प्रश्न
किसी उपकरण के वास्तव में खराब होने से पहले ही मुझे कैसे पता चल सकता है कि वह खराब होने वाला है?
आवाज में अचानक बदलाव या किसी नई तरह की कर्कश ध्वनि पर ध्यान दें। चिप के रंग में परिवर्तन या सतह की गुणवत्ता में गिरावट पर नज़र रखें। हमारे ऑपरेटर वास्तविक समय में लोड की निगरानी और निर्धारित समय पर टूल की जाँच करके सीएनसी टूल को नुकसान होने से पहले ही रोकते हैं, ताकि अचानक काम बंद होने की स्थिति उत्पन्न न हो।
क्या किसी क्षतिग्रस्त या हल्के से घिसे हुए औजार को फिर से तेज करके दोबारा इस्तेमाल किया जा सकता है?
जी हां, एचएसएस और कुछ कार्बाइड टूल्स के लिए यह संभव है, लेकिन बार-बार धार लगाने से औजार की ज्यामिति बदल जाती है और उस पर लगी परत हट जाती है। सटीक काम के लिए औजारों को बदलना ही बेहतर है, इसलिए हम उनकी जीवन अवधि पर कड़ी नज़र रखते हैं ताकि महत्वपूर्ण कार्यों के लिए बार-बार धार लगाए गए औजारों पर निर्भर न रहना पड़े।
टूल वियर के मामले में शीट मेटल फैब्रिकेशन और सीएनसी मशीनिंग में क्या अंतर है?
शीट मेटल काटने के लिए पंच, डाई और लेजर का उपयोग किया जाता है—इसमें घूमने वाले कटिंग टूल का उपयोग नहीं होता। हालांकि, पंच के घिसने से बर्र बन जाते हैं, और लेजर नोजल के क्षतिग्रस्त होने से कट की गुणवत्ता प्रभावित होती है।
क्या NOBLE प्रोटोटाइपिंग और उच्च मात्रा में उत्पादन दोनों को संभाल सकता है?
जी हां, रैपिड प्रोटोटाइपिंग के लिए 1-10 पीस से लेकर 10,000 से अधिक प्रोडक्शन रन तक, हम हर स्तर पर एकसमान गुणवत्ता बनाए रखते हैं। मात्रा चाहे कितनी भी हो, हम एक ही प्रक्रिया और निरीक्षण मानकों का पालन करते हैं।
आप कोटेशन के लिए कौन-कौन से डिज़ाइन फॉर्मेट स्वीकार करते हैं?
STEP, IGES, SolidWorks, AutoCAD DWG/DXF और PDF। शीट मेटल के लिए, फ्लैट पैटर्न DXF बेहतर रहता है। हमारे इंजीनियर CNC कटिंग टूल्स को होने वाले नुकसान को कम करने और लागत घटाने के लिए DFM में बदलाव के बारे में भी सलाह दे सकते हैं।
यदि किसी उपकरण में उत्पादन के दौरान घिसावट के लक्षण दिखाई देते हैं, तो आप पुर्जे की गुणवत्ता कैसे सुनिश्चित करेंगे?
उत्पादन प्रक्रिया के दौरान निरीक्षण, उपकरण घिसाव निगरानी प्रणाली और उपकरण बदलने के बाद पहले पुर्जे का तत्काल पुनः सत्यापन। ISO 13485 इस अनुशासन की मांग करता है—हम अनुमान के आधार पर माल नहीं भेजते।
क्या आप पुर्जों की मशीनिंग के अलावा असेंबली सेवाएं भी प्रदान करते हैं?
जी हां, इसमें हार्डवेयर लगाना, वेल्डिंग, मैकेनिकल असेंबली और पैकेजिंग शामिल है। हम तैयार उत्पाद वितरित करते हैं, न कि केवल अलग-अलग पुर्जे।







