
डाई कास्टिंग का अवलोकन
डाई कास्टिंग एक त्वरित, सटीक और दोहराने योग्य धातु उत्पादन तकनीक है, जिसका उपयोग इंजन ब्लॉक से लेकर दरवाज़े के हैंडल तक, छोटी-बड़ी सभी वस्तुओं के निर्माण में किया जा सकता है। डाई-कास्ट किए गए घटकों की सतह की गुणवत्ता उत्कृष्ट होती है और इसमें विभिन्न अलौह धातुओं का उपयोग किया जा सकता है।
डाई कास्टिंग का उपयोग आमतौर पर उच्च प्रारंभिक लागत के कारण बड़े पैमाने पर उत्पादन के लिए किया जाता है। इस मामले में, उत्पादन का पैमाना मशीनरी और टूलिंग की उच्च लागत की भरपाई कर देता है। निम्नलिखित में नोबल के ग्राहकों के लिए विशेष डाई कास्टिंग विकल्प उपलब्ध हैं।
यह लेख धातु की डाई कास्टिंग का विस्तारपूर्वक विश्लेषण करता है, जिसमें इसकी परिभाषा, प्रकार, उपयुक्त सामग्री, सतह की पॉलिश, अनुप्रयोग और सर्वोत्तम डाई कास्टिंग सेवा का चयन कैसे करें, इसकी रूपरेखा प्रस्तुत की गई है।
डाई कास्टिंग क्या है?
डाई कास्टिंग एक ऐसी निर्माण तकनीक है जिससे आकार के लिहाज से बेहद सटीक धातु उत्पाद प्राप्त होते हैं। यह प्लास्टिक उत्पादन में प्रयुक्त इंजेक्शन मोल्डिंग विधि के समान है। इसमें पिघली हुई धातु—आमतौर पर मैग्नीशियम, जस्ता या एल्युमीनियम जैसी अलौह धातुओं का मिश्रण—को अत्यधिक दबाव में एक पुन: प्रयोज्य स्टील के सांचे में पंप किया जाता है। 0.7 से 700 एमपीए तक के दबाव में, पिघली हुई धातु को सांचे में धकेला जाता है और वह जम कर धातु की ढलाई बन जाती है। सांचे तैयार उत्पादों को वांछित आकार देने के लिए बनाए जाते हैं।
डाई कास्टिंग में दो हिस्सों वाले सांचे का उपयोग किया जाता है, जिन्हें "कैप मोल्ड" और "इजेक्टर मोल्ड" कहा जाता है और इन्हें आपस में कसकर जोड़ा जाता है। धातु डालने से पहले सांचे पर एक रिलीज एजेंट लगाया जाता है। पिघली हुई धातु को हाइड्रोलिक या मैकेनिकल प्रेस का उपयोग करके सांचे के खोखले भाग में डाला जाता है। धातु के ठंडा होने के बाद, दोनों हिस्से अलग हो जाते हैं और ठोस भाग (कास्टिंग) बाहर निकल आता है। कास्टिंग सांचे के आकार और सतह की फिनिश को उच्च सटीकता के साथ बरकरार रखती है और इसमें न्यूनतम पोस्ट-प्रोसेसिंग की आवश्यकता होती है। डाई कास्टिंग से उत्कृष्ट सतह फिनिश वाले जटिल पुर्जे बनाए जाते हैं और इसका उपयोग कार केसिंग, विद्युत घटकों और खिलौनों के लिए किया जाता है। इस प्रक्रिया को शीट मेटल स्टैम्पिंग, फोर्जिंग और अन्य कास्टिंग तकनीकों के साथ जोड़ा जा सकता है।
डाई कास्टिंग कैसे काम करती है?
डाई कास्टिंग एक निर्माण तकनीक है जिससे बेहद सटीक और बारीक धातु के टुकड़े बनाए जाते हैं। इसमें पिघली हुई धातु—आमतौर पर मैग्नीशियम, जस्ता या एल्युमीनियम—को अत्यधिक दबाव में डाई या मोल्ड कैविटी में पंप किया जाता है। डाई के अंदर तेजी से जमने और मोल्ड का आकार लेने के बाद पिघली हुई धातु को तैयार वस्तु के रूप में बाहर निकाला जाता है। प्रक्रिया के चरण इस प्रकार हैं:

1. साँचे की तैयारी
इस प्रक्रिया का पहला चरण डाई की तैयारी है, जिसे कवर डाई और इजेक्टर डाई में विभाजित किया गया है। आमतौर पर कठोर स्टील से निर्मित ये डाई तैयार उत्पाद को सही आकार देने के लिए बनाई जाती हैं।
2. मोल्ड क्लैम्पिंग
डाई के दोनों हिस्सों को एक साथ कसकर बांध दिया जाता है ताकि एक बंद मोल्ड कैविटी बन सके जो इंजेक्शन के दौरान उच्च दबाव को सहन कर सके।
3. इंजेक्शन
तैयारी के चरण के बाद, पिघली हुई धातु को भट्टी से एक स्प्रू के माध्यम से डाई में डाला जाता है। यह काम मैन्युअल रूप से या स्वचालित लैडल का उपयोग करके किया जा सकता है, लेकिन इसमें धातु को स्थानांतरित करने के लिए गुरुत्वाकर्षण का उपयोग होता है। कोई अतिरिक्त बल या दबाव नहीं लगाया जाता है। तरल धातु को डाई में ऊर्ध्वाधर स्थिति से डाला जाता है, और गुरुत्वाकर्षण के प्राकृतिक खिंचाव के कारण यह सांचे में नीचे की ओर बह जाती है। उच्च दबाव से बचने से अशांति कम होती है, जिससे सरंध्रता को रोकने में मदद मिलती है। इसके अलावा, इससे चिकने पुर्जे और घटक बनते हैं।
4. शीतलन और ठोसीकरण
मोल्ड कैविटी में भर जाने के बाद, पिघली हुई धातु ठंडी डाई की सतहों के संपर्क में आते ही तेजी से ठंडी होकर जम जाती है। डाई के अंदर मौजूद शीतलन चैनलों द्वारा जमने की प्रक्रिया को तेज किया जाता है और ऊष्मा का अपव्यय सुगम बनाया जाता है।
5. इजेक्शन
ग्रेविटी डाई कास्टिंग मशीन में ढलाई प्रक्रिया पूरी होने के बाद, सांचे को ठंडा होने के लिए पर्याप्त समय दिया जाता है। इसके बाद, डाई के दोनों हिस्सों को खोलकर ढाले गए भागों को सावधानीपूर्वक निकाल लिया जाता है। इन्हें हाथ से निकाला जा सकता है, या कुछ मामलों में, इजेक्टर पिन का उपयोग करके सांचे को मशीन से सुरक्षित रूप से बाहर धकेला जाता है।
6. ट्रिमिंग और फिनिशिंग
डाई से पार्ट निकलने के बाद, पार्टिंग लाइन के साथ अतिरिक्त मटेरियल हो सकता है जिसे फ्लैश कहते हैं। इस फ्लैश को हटाने के लिए पार्ट को ट्रिमिंग प्रक्रिया से गुज़ारा जाता है, जिसे मैन्युअल रूप से या स्वचालित उपकरणों की मदद से किया जा सकता है। वांछित अंतिम उत्पाद प्राप्त करने के लिए मशीनिंग, पॉलिशिंग या सतह उपचार जैसी अतिरिक्त फिनिशिंग प्रक्रियाएं भी की जा सकती हैं।

डाई कास्टिंग के फायदे और नुकसान
डाई कास्टिंग के फायदे
1. कम लागत:
डाई-कास्ट किए गए पुर्जे बड़ी मात्रा में उत्पादन करने पर भी एकसमान गुणवत्ता प्रदान करते हैं और इनकी लागत भी अपेक्षाकृत कम होती है। आंशिक या पूर्णतः स्वचालित प्रक्रियाओं से श्रम लागत में कमी आती है।
2. उच्च दक्षता
मोल्ड कैविटी में भर जाने के बाद, पिघली हुई धातु ठंडी डाई की सतहों के संपर्क में आते ही तेजी से ठंडी होकर जम जाती है। डाई के अंदर मौजूद शीतलन चैनलों द्वारा जमने की प्रक्रिया को तेज किया जाता है और ऊष्मा का अपव्यय सुगम बनाया जाता है।
3. जटिल आकृतियाँ और पतली दीवारें
डाई कास्टिंग से जटिल आकार और 25 ग्राम से 25 किलोग्राम तक के वजन वाले पुर्जे बनाए जा सकते हैं। अन्य निर्माण विधियों से इन पुर्जों का निर्माण कठिन या महंगा हो सकता है। इससे 0.38 मिलीमीटर जितनी पतली दीवारों वाले पुर्जे भी बनाए जा सकते हैं, जिससे मजबूती बनाए रखते हुए वजन कम हो जाता है।
4. आयामी सटीकता और संगति
डाई कास्टिंग से उत्कृष्ट आयामी सटीकता और पुनरुत्पादन क्षमता प्राप्त होती है। अच्छी तरह से निर्मित डाई मोल्ड्स द्वारा सख्त सहनशीलता और एकसमान भाग आयाम सुनिश्चित किए जाते हैं। इसलिए, डाई कास्टिंग उन अनुप्रयोगों के लिए उपयुक्त है जिनमें स्थिर और सटीक भागों की आवश्यकता होती है।
5. अच्छी सतह की फिनिश
डाई कास्टिंग से चिकनी सतहों, बारीक विवरणों और -0.8–3.2 μm Ra की सतह फिनिश वाले पुर्जे तैयार होते हैं। वांछित सतह बनावट प्राप्त करने के लिए सांचे को डिज़ाइन किया जा सकता है, जिससे अतिरिक्त सतह परिष्करण प्रक्रियाओं की आवश्यकता कम हो जाती है।
6. सामग्री की बहुमुखी प्रतिभा
डाई कास्टिंग में पीतल, जस्ता, मैग्नीशियम और एल्युमीनियम जैसी कई सामग्रियों का उपयोग किया जा सकता है। प्रत्येक सामग्री में जंग प्रतिरोधक क्षमता, हल्का वजन या उच्च मजबूती जैसे अद्वितीय गुण होते हैं, जिससे विशिष्ट अनुप्रयोग की आवश्यकताओं के आधार पर सामग्री का चयन करना संभव हो जाता है।

डाई कास्टिंग के नुकसान
उच्च प्रारंभिक टूलींग लागत:
डाई कास्टिंग में जटिल और सटीक रूप से निर्मित सांचों की आवश्यकता होती है, जिन्हें बनाना और उत्पादित करना महंगा पड़ सकता है। औजारों पर होने वाला खर्च एक बड़ी बाधा हो सकता है, खासकर प्रोटोटाइप या छोटे पैमाने के उत्पादन के मामले में।
सीमित आकार और वजन सीमा:
सामान्यतः, डाई कास्टिंग छोटे से मध्यम आकार के घटकों के लिए उपयुक्त है। डाई कास्टिंग मशीनों के आकार और क्षमता की सीमाओं के कारण बड़े और भारी घटकों के लिए अन्य विनिर्माण तकनीकों का उपयोग करना आवश्यक हो सकता है।
छिद्रता और संकुचन:
डाई कास्टिंग में तरल धातु के तेजी से ठंडा होने और जमने के कारण वस्तु में छिद्र या सिकुड़न जैसी खामियां उत्पन्न हो सकती हैं। इन खामियों से ढलाई के यांत्रिक गुण और संरचनात्मक अखंडता खतरे में पड़ सकती है। इन समस्याओं को कम करने के लिए उचित डिजाइन संबंधी विचार और प्रक्रिया प्रबंधन आवश्यक हैं।
डिज़ाइन सीमाएँ:
डाई कास्टिंग की अंतर्निहित विशेषताओं के लिए विशिष्ट डिज़ाइन प्रतिबंधों की आवश्यकता होती है। उदाहरण के लिए, समरूप भराई और ठोसकरण को बढ़ावा देने के लिए, टुकड़ों की दीवारों की मोटाई एक समान होनी चाहिए। अंडरकट और जटिल आंतरिक तत्वों के लिए भी अतिरिक्त डिज़ाइन विचार या कास्टिंग के बाद की प्रक्रियाओं की आवश्यकता हो सकती है।
डाई कास्टिंग अपनी अनेक खूबियों के कारण आज भी व्यापक रूप से उपयोग की जाने वाली विनिर्माण प्रक्रिया है। निर्माता अपने उत्पादों की विशिष्ट आवश्यकताओं पर सावधानीपूर्वक विचार करते हैं ताकि यह निर्धारित कर सकें कि डाई कास्टिंग उनकी उत्पादन आवश्यकताओं के लिए उपयुक्त विकल्प है या नहीं।
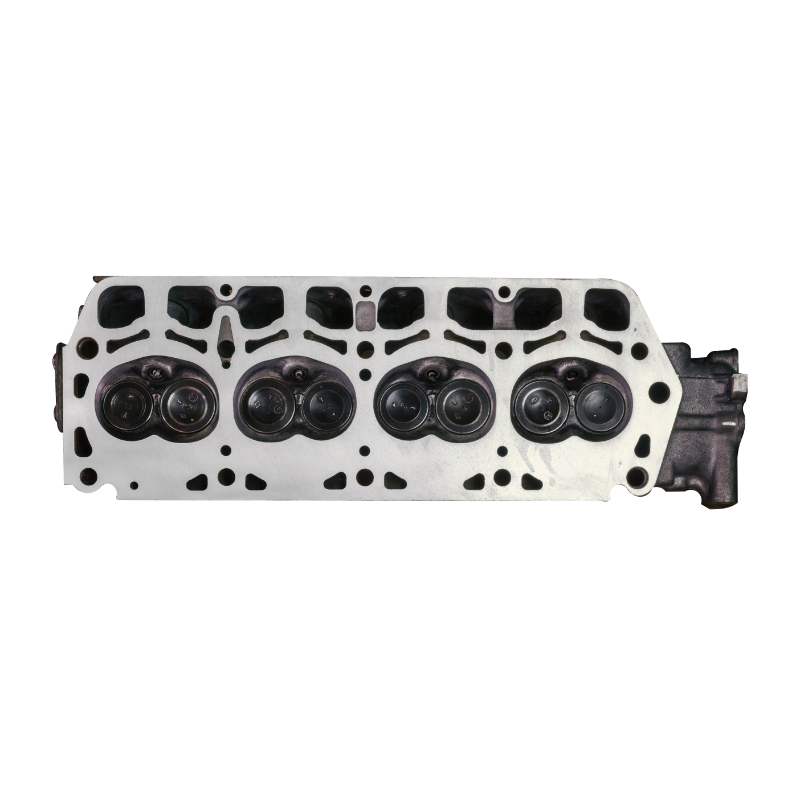
डाई कास्टिंग प्रक्रियाओं के अनुप्रयोग
इंजन के पुर्जे और इलेक्ट्रॉनिक्स हाउसिंग दोनों को मजबूत और अनुकूलनीय डाई कास्टिंग विधि का उपयोग करके बनाया जा सकता है। डाई कास्टिंग के व्यापक निर्माण क्षेत्र, विभिन्न प्रकार की सामग्रियों के विकल्प और जटिल, पुनरुत्पादनीय और पतली दीवारों वाले पुर्जे बनाने की क्षमता इसके कई फायदों में से कुछ हैं।
1. ऑटोमोटिव उद्योग में डाई कास्टिंग
एल्युमीनियम डाई कास्टिंग से गियरबॉक्स केस, इंजन ब्रैकेट और हाइड्रोलिक सिलेंडर जैसे हल्के पुर्जे बनाए जा सकते हैं, इसलिए इसका उपयोग ऑटोमोटिव क्षेत्र में व्यापक रूप से किया जाता है। मैग्नीशियम डाई कास्टिंग पैनल और सीट फ्रेम के लिए उपयोगी है, जबकि जिंक डाई कास्टिंग ईंधन, ब्रेक और पावर स्टीयरिंग घटकों के लिए उपयुक्त है।

2. एयरोस्पेस उद्योग में डाई कास्टिंग
एयरोस्पेस क्षेत्र के लिए डाई कास्टिंग अत्यंत आवश्यक है क्योंकि इससे जटिल, हल्के और उच्च गुणवत्ता वाले पुर्जे तैयार होते हैं। एयरोस्पेस निर्माता इस उत्पादन तकनीक को इसकी लागत-प्रभावशीलता और उद्योग के कड़े मानकों को पूरा करने की क्षमता के कारण चुनते हैं।
3. चिकित्सा उद्योग में डाई कास्टिंग
एयरोस्पेस और चिकित्सा उद्योगों में डाई कास्टिंग का विशेष महत्व है। इससे हल्के, उच्च गुणवत्ता वाले पुर्जे बनते हैं जो उद्योग के कड़े मानकों को पूरा करते हैं। यह तकनीक महत्वपूर्ण घटकों के उत्पादन के लिए पसंदीदा है।
4. ऊर्जा उद्योग में डाई कास्टिंग
डाई कास्टिंग ऊर्जा क्षेत्र के लिए महत्वपूर्ण है क्योंकि यह हीट एक्सचेंजर, फ्यूल सेल, विद्युत घटक, नवीकरणीय ऊर्जा प्रणाली और ऊर्जा भंडारण प्रणाली आदि के लिए सटीक, टिकाऊ और उच्च गुणवत्ता वाले पुर्जे बनाना संभव बनाती है। यह प्रक्रिया ऊर्जा क्षेत्र में एक लाभकारी विनिर्माण विधि है क्योंकि यह प्रदर्शन, दक्षता और लागत-प्रभावशीलता के लिए उद्योग की मांगों को पूरा कर सकती है।
डाई कास्टिंग से पुर्जे कैसे बनाए जाते हैं?
डाई कास्टिंग प्रक्रिया के प्रकार
गर्म कक्ष डाई कास्टिंग प्रक्रिया (गर्म कास्टिंग)
हॉट डाई या गूजनेक कास्टिंग विधि को हॉट चैंबर तकनीक का दूसरा नाम दिया गया है। इस प्रक्रिया का उपयोग कम गलनांक वाली धातुओं के लिए किया जाता है जो डूबे हुए प्लंजर असेंबली को रासायनिक रूप से नुकसान नहीं पहुंचाती हैं। इंजेक्शन तंत्र के प्लंजर और चैंबर को धातु भट्टी के पिघले हुए धातु के स्नान में डुबोया जाता है (नीचे चित्र देखें)। डाई बंद होने पर प्लंजर पीछे हट जाता है, जिससे चैंबर पोर्ट खुल जाता है और पिघली हुई धातु चैंबर में प्रवेश कर जाती है। इसके बाद, प्लंजर पोर्ट को बंद कर देता है और पिघली हुई धातु को नोजल और गूजनेक के माध्यम से डाई कैविटी में धकेल देता है। पिघली हुई धातु डाई कैविटी के अंदर दबाव में तब तक रहती है जब तक वह जम नहीं जाती। हॉट चैंबर प्रक्रिया में बढ़े हुए दबाव के कारण कोल्ड चैंबर तकनीक की तुलना में उत्पादन दर काफी अधिक होती है। हॉट चैंबर कास्टिंग मिश्र धातुओं और कम गलनांक वाली धातुओं, जैसे टिन और जस्ता, के साथ प्रभावी ढंग से काम करती है।

कोल्ड-चैंबर डाई कास्टिंग प्रक्रिया
कोल्ड चैंबर डाई कास्टिंग प्रक्रिया हॉट चैंबर डाई कास्टिंग प्रक्रिया के काफी समान है। इस प्रक्रिया में, पिघली हुई धातु को सांचे में डालने से पहले इंजेक्शन सिलेंडर के इंजेक्शन स्लीव या चैंबर भाग में डाला जाता है। चूंकि स्लीव को गर्म नहीं किया जाता है, इसलिए इस प्रक्रिया को कोल्ड चैंबर प्रक्रिया कहा जाता है। धातु भट्टी पूरी तरह से बंद होती है, जिससे जंग लगने की कोई समस्या नहीं होती। कोल्ड चैंबर प्रक्रिया तब शुरू होती है जब पिघली हुई सामग्री भट्टी से डालने वाले छेद के माध्यम से इंजेक्शन चैंबर में स्थानांतरित होती है। एक हाइड्रोलिक रैम कोल्ड चैंबर पोर्ट को सील कर देता है और धातु को दबाव के साथ सांचे की गुहा में धकेल देता है।
दबाव का दायरा 30 MPa से 150 MPa के बीच होता है। यह प्रक्रिया उत्पादन क्षमता बढ़ाने के बजाय मशीन के क्षरण को कम करने पर केंद्रित है। पिघली हुई धातु को इंजेक्शन प्रणाली में स्वचालित रूप से या मैन्युअल रूप से डाला जाता है, जिससे इंजेक्शन तंत्र को पिघली हुई धातु के स्नान में डुबोने की आवश्यकता समाप्त हो जाती है। ऐसे अनुप्रयोगों के लिए जहां गर्म कक्ष डाई कास्टिंग विसर्जन डिजाइन बहुत संक्षारक होते हैं, ठंडी कक्ष प्रक्रिया एक अच्छा विकल्प है। यह प्रक्रिया एल्यूमीनियम और एल्यूमीनियम मिश्र धातुओं जैसी उच्च गलनांक वाली धातुओं की ढलाई के लिए उपयुक्त है।

प्रेशर डाई कास्टिंग प्रक्रिया:
प्रेशर डाई कास्टिंग, सटीक माप वाले धातु के पुर्जों की बड़ी मात्रा में उत्पादन करने की एक तेज़, भरोसेमंद और किफायती विधि है। मूल रूप से, प्रेशर डाई कास्टिंग प्रक्रिया के दौरान पिघली हुई धातु को उच्च दबाव में स्टील के सांचे (या उपकरण) में डाला जाता है। यह धातु कुछ मिलीसेकंड से लेकर कुछ सेकंड के भीतर तेज़ी से जम जाती है और सटीक माप वाला पुर्जा तैयार हो जाता है। इसके बाद, इसे स्वचालित रूप से बाहर निकाल लिया जाता है।
1. उच्च दाब डाई कास्टिंग:
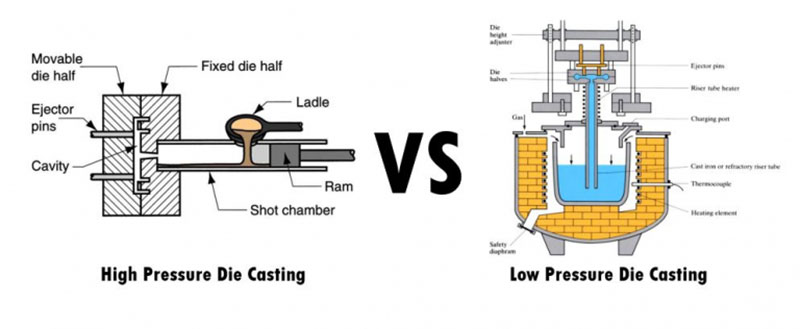
उच्च दाब डाई ढलाई (HPDC) एक अत्यंत कुशल विनिर्माण प्रक्रिया है जिससे विभिन्न आकृतियों के उत्पाद बनाए जा सकते हैं। इस प्रक्रिया में, धातु के सांचे को उच्च दाब और गति से तरल धातु से भरा जाता है। मूल उपकरण में दो ऊर्ध्वाधर दाब प्लेटें होती हैं जो सांचे के दोनों हिस्सों को अपनी जगह पर स्थिर रखती हैं जब वर्कटॉप को उनके ऊपर रखा जाता है। इनमें से एक दाब प्लेट स्थिर होती है, जबकि दूसरी चल होती है, जो सांचे को खोलने और बंद करने में सहायता करती है। सांचे के भीतरी भाग को भरने के लिए, एक पूर्व निर्धारित मात्रा में धातु को शॉट स्लीव में डाला जाता है, जिसे फिर पिस्टन का उपयोग करके हाइड्रोलिक रूप से संचालित किया जाता है। धातु के जम जाने के बाद, ढलाई को सांचे से निकाल लिया जाता है।

2. कम दबाव वाली डाई कास्टिंग:
कम दबाव वाली डाई कास्टिंग का आदर्श अनुप्रयोग घूर्णन अक्ष वाले सममित एल्यूमीनियम घटकों में होता है। उदाहरण के लिए, वाहनों के पहिए अक्सर कम दबाव वाली डाई कास्टिंग का उपयोग करके बनाए जाते हैं। इस प्रकार की प्रक्रिया में, पिघले हुए धातु के पात्र के ठीक ऊपर स्थित सांचे को जोड़ने के लिए एक राइज़र ट्यूब का उपयोग किया जाता है। जब कक्ष में दबाव (आमतौर पर 20 से 100 किलोपैमाई के बीच) पहुँच जाता है, तो धातु ऊपर की ओर खींची जाती है और सांचे में समा जाती है। इस प्रकार की कम दबाव वाली एल्यूमीनियम कास्टिंग प्रक्रिया से फीडर हटाकर उच्च कास्टिंग उत्पादन प्राप्त किया जा सकता है।
3. वैक्यूम डाई कास्टिंग प्रक्रिया:
वैक्यूम डाई कास्टिंग और कोल्ड चैंबर तकनीकें आपस में घनिष्ठ रूप से जुड़ी हुई हैं। पिघली हुई धातु के सांचे में प्रवेश करने से पहले, वैक्यूम स्रोत द्वारा फंसी हुई हवा और गैसों को हटा दिया जाता है। यह एक अपेक्षाकृत नई डाई कास्टिंग तकनीक है जो सरंध्रता को कम करती है, मजबूती बढ़ाती है और कास्टिंग के बाद की ऊष्मा उपचार प्रक्रियाओं को आसान बनाती है। इस प्रकार की कास्टिंग के कई लाभ हैं, जिनमें बेहतर यांत्रिक गुण, बेहतर सतह चिकनाई, बढ़ी हुई आयामी स्थिरता, कम चक्र समय और फंसी हुई गैसों के कारण होने वाली खामियों में कमी शामिल हैं। पुर्जों का ऊष्मा उपचार करना संभव है।

4. निचोड़ने वाली डाई कास्टिंग प्रक्रिया:
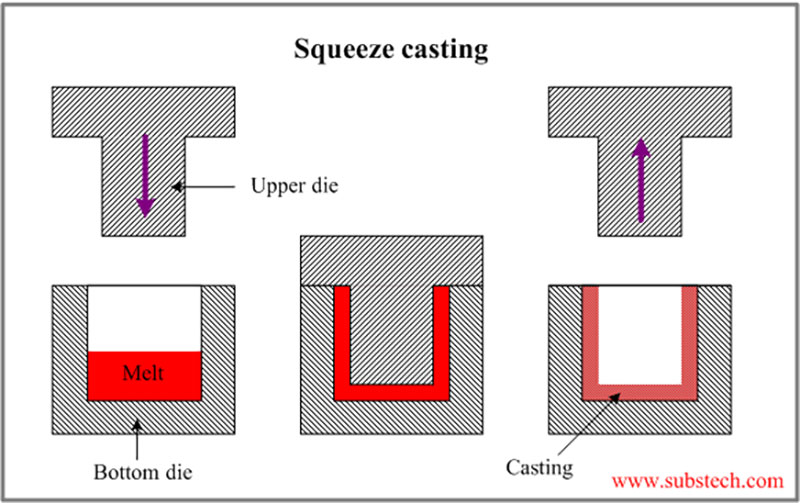
कम प्रवाह वाली धातुओं और मिश्र धातुओं को ढाला जा सकता है, और निचोड़ने की विधि को एक व्यावहारिक विधि के रूप में विकसित किया गया था। इसे तरल धातु गढ़ाई के नाम से भी जाना जाता है।
इस प्रक्रिया में, खुले सांचे को धातु से भरकर और फिर उसे कसकर दबाकर, पिघली हुई धातु को ढाले गए उत्पाद में बने गड्ढे में डाला जाता है। निचोड़ने की विधि से बेहद सघन धातु प्राप्त होती है और बाद में ऊष्मा उपचार के लिए यह उपयुक्त रहती है। इस प्रक्रिया का उपयोग प्रबलित धातु मैट्रिक्स कंपोजिट के निर्माण में भी किया जाता है, जिसमें फाइबर-प्रबलित संरचना में पिघला हुआ एल्युमीनियम डाला जाता है।
5. गुरुत्वाकर्षण डाई कास्टिंग प्रक्रिया:
गुरुत्वाकर्षण डाई कास्टिंग नामक विनिर्माण तकनीक का उपयोग जटिल आकृतियों और आमतौर पर चिकनी सतहों वाले उच्च गुणवत्ता वाले धातु के पुर्जे बनाने के लिए किया जाता है। यह विशेष कास्टिंग तकनीक, डाई कास्टिंग प्रक्रियाओं का ही एक उपसमूह है। गुरुत्वाकर्षण डाई कास्टिंग को अन्य कास्टिंग तकनीकों से अलग करने वाली दो महत्वपूर्ण विशेषताएं हैं: (1) कास्टिंग धातु को केवल गुरुत्वाकर्षण द्वारा सांचे में डाला जाता है; और (2) एक पुन: प्रयोज्य (या "स्थायी") धातु के सांचे का उपयोग किया जाता है। आमतौर पर, इसे बनाने के लिए कच्चा लोहा या इस्पात का उपयोग किया जाता है।

सामान्य डाई कास्टिंग सेवा
डाई कास्टिंग में प्रयुक्त होने वाली प्रमुख धातुओं में से एक एल्युमीनियम है, और एल्युमीनियम के मिश्र धातुओं का उपयोग कोल्ड-चैंबर डाई कास्टिंग में किया जाता है। इन मिश्र धातुओं में आमतौर पर मैग्नीशियम, तांबा और सिलिकॉन शामिल होते हैं। एल्युमीनियम से बने डाई कास्टिंग मिश्र धातु जटिल और बारीक विवरण वाले पुर्जों के लिए उपयुक्त विकल्प हैं क्योंकि ये हल्के होते हैं और इनमें अच्छी आयामी स्थिरता होती है। एल्युमीनियम कास्टिंग के अन्य लाभों में उच्च तापमान प्रतिरोध, विद्युत और ऊष्मीय चालकता और संक्षारण प्रतिरोध शामिल हैं।
डाई-कास्टिंग में उपयोग होने वाली सामान्य एल्युमीनियम मिश्र धातुओं में निम्नलिखित शामिल हैं:
| 360
360.0 |
A360
A360.0 |
380
380.0 |
A380
A380.0 |
383
383.0 |
|
| घनत्व | 2.63 जी / cm3 | 2.63 जी / cm3 | 2.74 जी / cm3 | 2.71 जी / cm3 | 2.74 जी / cm3 |
| पिघलने की सीमा | 557-596.C | 557-596.C | 540-595.C | 540-595.C | 516-582.C |
| विद्युतीय
प्रवाहकत्त्व |
30
% IACS |
29
% IACS |
27
% IACS |
23
% IACS |
23
% IACS |
| थर्मल
प्रवाहकत्त्व |
113
डब्ल्यू/(एम' के) |
113
डब्ल्यू/(एम' के) |
96.2
डब्ल्यू/(एम' के) |
96.2
डब्ल्यू/(एम' के) |
96.2
डब्ल्यू/(एम' के) |
| अत्यंत सहनशक्ति | 300 एमपीए | 320 एमआरए | 320 एमआरए | 320 एमआरए | 310 एमआरए |
| पैदावार की ताकत | 170 एमपीए | 170 एमपीए | 170 एमपीए | 170 एमपीए | 170 एमपीए |
| कठोरता | 75 बीएचएन | 75 बीएचएन | 75 बीएचएन | 75 बीएचएन | 75 बीएचएन |
| थकान शक्ति | 140 एमपीए | 140 एमपीए | 140 एमपीए | 140 एमपीए | 140 एमपीए |
| कतरनी ताकत | 190 एमपीए | 190 एमपीए | 190 एमपीए | 190 एमपीए | 190 एमपीए |
| बढ़ाव | 2.5% तक | 2.5% तक | 2.5% तक | 2.5% तक | 2.5% तक |
जिंक मिश्रधातु डाई कास्टिंग में प्रयुक्त होने वाली एक महत्वपूर्ण धातु है। जिंक कास्टिंग प्लेटिंग के लिए एक बेहतरीन विकल्प है और इसमें प्रभाव प्रतिरोध और लचीलापन जैसे अतिरिक्त लाभ भी हैं, जो इसे निर्माताओं के लिए सबसे सुविधाजनक डाई कास्टिंग विकल्प बनाते हैं। इसे हॉट-चैंबर डाई कास्टिंग मशीन का उपयोग करके ढाला जा सकता है, और इसकी ढलाई क्षमता के कारण डाई का घिसाव कम होता है। जिंक आमतौर पर तांबा, मैग्नीशियम और एल्यूमीनियम के साथ मिलाया जाता है क्योंकि यह मैग्नीशियम और एल्यूमीनियम से भारी होता है।
डाई कास्टिंग में उपयोग होने वाली सामान्य जिंक मिश्र धातुओं में निम्नलिखित शामिल हैं:
| मिश्र धातु ग्रेड | ज़ामक 2 | ज़ामक 3 | ज़ामक 5 | ज़ामक 7 | ZA-8 |
| घनत्व (जी / सेमी³) | 6.7 | 6.6 | 6.7 | 6.8 | 6.9 |
| गलनांक (℃) | 383-386 | 381-387 | 379-386 | 380-386 | 381-387 |
| तापीय चालकता (W/m`K) | 109 | 116 | 113 | 113 | 116 |
| थर्मल विस्तार का गुणांक (10^-6/K) | 26.5 | 27.5 | 26.9 | 26.5 | 26.5 |
| विद्युत चालकता (% IACS) | 27 | 27 | 27 | 27 | 26 |
| मुख्य रासायनिक संरचना | 3.5-4.3% एल्युमिनियम 0.02-0.05% मैग्नीशियम 0.035-0.06% Cu |
3.5-4.3% एल्युमिनियम 0.03% मिलीग्राम 0.03% घन |
3.5-4.3% एल्युमिनियम 0.035% मिलीग्राम 0.035% घन |
3.5-4.3% एल्युमिनियम 0.03-0.06% मैग्नीशियम 0.03-0.06% Cu |
3.5-4.3% एल्युमिनियम 0.05-0.5% मैग्नीशियम 0.005-0.03% Cu 0.005-0.03% Ni 0.005-0.03% Fe |
| तन्य शक्ति (एमपीए) | 295 | 255 | 310 | 345 | 380 |
| उपज शक्ति (एमपीए) | 240 | 215 | 230 | 275 | 320 |
| बढ़ाव (%) | 2 | 3 | 6 | 3 | 1 |
| कठोरता (एचबी) | 82 | 70 | 90 | 95 | 100 |
| मुख्य अंतर | इसमें मैग्नीशियम और कॉपर की मात्रा कम होती है, जो इसे बड़े भागों के लिए उपयुक्त बनाता है। | इसमें मैग्नीशियम और कॉपर की मात्रा कम होती है, जो इसे बड़े भागों के लिए उपयुक्त बनाता है। | इसमें मैग्नीशियम और कॉपर की मात्रा कम होती है, जो इसे बड़े भागों के लिए उपयुक्त बनाता है। | इसमें मैग्नीशियम और कॉपर की मात्रा अधिक होती है, जो जटिल आकार वाले पुर्जों के लिए उपयुक्त है। | इसमें Mg, Cu, Ni और Fe मौजूद होते हैं, जिससे इसकी मजबूती और कठोरता अधिक होती है। |
| मुख्य ढलाई अनुप्रयोग | ऑटोमोटिव, फर्नीचर, घरेलू उपकरण और यांत्रिक पुर्जे | बिजली के औजार, हाथ के औजार, खिलौने | मशीनरी, वास्तुकला और ऑटोमोटिव | ऑटोमोटिव, इलेक्ट्रिकल, हार्डवेयर | औद्योगिक, ऑटोमोटिव, इलेक्ट्रिकल |
डाई-कास्टिंग मिश्र धातुओं का चयन करते समय ध्यान रखने योग्य बातें
डाई-कास्टिंग मिश्र धातु का चयन अंतिम उत्पाद के अनुप्रयोग और कार्य के आधार पर किया जाएगा।
प्रदर्शन, लागत और निर्माण प्रक्रिया, ये सभी मिश्र धातु के चुनाव से सीधे प्रभावित होते हैं, इसलिए यह अत्यंत महत्वपूर्ण है। डाई-कास्टिंग मिश्र धातुओं का चयन करते समय, निम्नलिखित महत्वपूर्ण मानदंडों को ध्यान में रखें:
1. यांत्रिक गुण:
प्रदर्शन, लागत और निर्माण प्रक्रिया, ये सभी मिश्र धातु के चुनाव से सीधे प्रभावित होते हैं, इसलिए यह अत्यंत महत्वपूर्ण है। डाई-कास्टिंग मिश्र धातुओं का चयन करते समय, निम्नलिखित महत्वपूर्ण मानदंडों को ध्यान में रखें:
2. संक्षारण प्रतिरोध:
कार्य परिस्थितियों और रसायनों, नमी और तापमान परिवर्तन जैसी चीजों के संपर्क में आने के बारे में सोचें। जस्ता और एल्युमीनियम जैसी कुछ धातुएँ संक्षारण का अच्छी तरह से सामना करती हैं, जबकि अन्य मिश्र धातुओं को अतिरिक्त सुरक्षात्मक परत चढ़ाने की आवश्यकता हो सकती है।
3. तापीय चालकता :
इस बात का आकलन करें कि घटक को एक निश्चित तापमान बनाए रखने या ऊष्मा को कुशलतापूर्वक फैलाने की आवश्यकता है या नहीं। तांबे जैसी मिश्र धातुएँ अपनी उच्च तापीय चालकता के कारण उन अनुप्रयोगों में उपयोगी हो सकती हैं जहाँ प्रभावी ऊष्मा स्थानांतरण की आवश्यकता होती है।
4. मशीनेबिलिटी:
यदि मशीनिंग के बाद की प्रक्रियाओं की आवश्यकता हो, तो मिश्र धातु की मशीनिंग क्षमता को ध्यान में रखें। कुछ मिश्र धातुओं की मशीनिंग दूसरों की तुलना में अधिक आसानी से की जा सकती है, जबकि कुछ के लिए अधिक परिष्कृत उपकरण या विधियों की आवश्यकता हो सकती है।
5. कम लागत :
मिश्रधातु की कुल लागत में सामग्री की लागत, उत्पादन प्रक्रिया की प्रभावशीलता और किसी भी अतिरिक्त परिष्करण या उपचार की आवश्यकता को ध्यान में रखा जाता है। प्रत्येक मिश्रधातु की लागत भिन्न होती है, और कुछ मिश्रधातुओं के लिए अधिक परिष्कृत प्रसंस्करण विधियों की आवश्यकता हो सकती है, जिससे भाग की कुल लागत बढ़ जाती है।
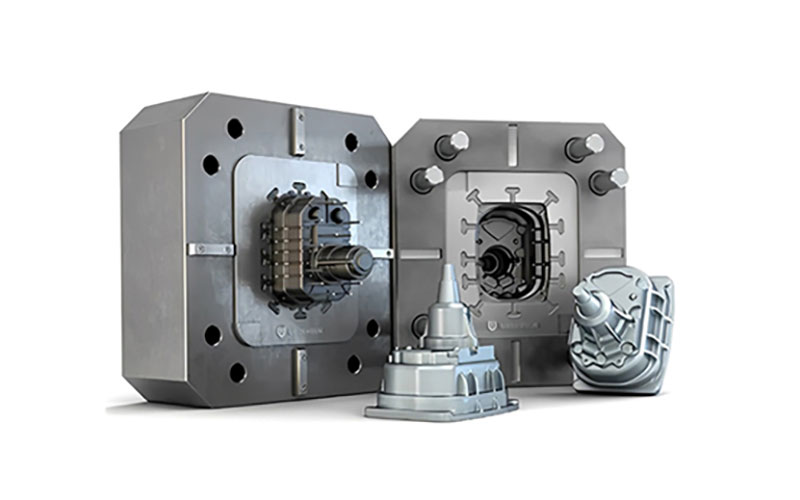
कैसे बनाते हैं एक कास्टिंग मोल्ड मरो
एक प्लेट पर स्थिर ढक्कन वाला भाग और एक चल प्लेट पर लगा निष्कासन भाग मिलकर डाई कास्टिंग मोल्ड बनाते हैं। छेद और धागे जैसी अधिक जटिल आकृतियाँ बनाने के लिए, कुछ मोल्डों में स्लाइड और कोर जैसे अतिरिक्त घटक होते हैं।
एक चक्र में अनेक घटक बनाने के लिए, डाई कास्टिंग मोल्ड में वस्तु के आकार के आधार पर कई गुहाएँ हो सकती हैं। ये मोल्ड या तो बहु-गुहा मोल्ड होते हैं, जिनमें कई समान गुहाएँ होती हैं, या सेल मोल्ड होते हैं, जिनमें विभिन्न प्रकार के टुकड़े बनाने के लिए विभिन्न गुहाओं का मिश्रण होता है।
डाई-कास्टिंग मोल्ड्स को अच्छी लचीलता और घिसाव प्रतिरोध के साथ-साथ बेहद मजबूत और ताप प्रतिरोधी होना आवश्यक है। इसी कारण, इनकी संरचना ऐसी होती है कि ये प्रति घंटे सैकड़ों कास्टिंग चक्रों और अपने जीवनकाल में 20 लाख चक्रों तक का सामना कर सकते हैं। ये उच्च-प्रदर्शन वाले, कठोर टूल स्टील से बने होते हैं, जिनका अक्सर ताप उपचार किया जाता है। डाई-कास्टिंग मोल्ड्स को अत्यधिक मजबूत क्लैम्पिंग बलों के साथ भी काम करने में सक्षम होना चाहिए।
डाई-कास्टिंग मोल्ड के निर्माण प्रक्रिया में पहला कदम कास्टिंग-विशिष्ट डिज़ाइन और सिमुलेशन टूल का उपयोग करना है, साथ ही कंप्यूटर-एडेड डिज़ाइन (CAD) का भी। डाई कास्टिंग मोल्ड में भी इंजेक्शन मोल्ड की तरह ही गेट, रनर और स्प्रू की आवश्यकता होती है, ताकि पिघला हुआ पदार्थ मोल्ड कैविटी में प्रवेश कर सके। मोल्ड को सुरक्षित रखने और इजेक्शन को आसान बनाने के लिए इजेक्शन और लॉकिंग पिन लगाना भी आवश्यक है। डिजिटल मोल्ड डिज़ाइन के माध्यम से सटीक टॉलरेंस और जटिल आकृतियाँ बनाई जा सकती हैं। डाई-कास्टिंग मोल्ड के निर्माण में CNC मशीनिंग का व्यापक रूप से उपयोग किया जाता है। आमतौर पर, डाई-कास्टिंग मोल्ड निर्माण की शुरुआत मोल्ड के आकार की रफ मशीनिंग से होती है, फिर मेटल मोल्ड का हीट ट्रीटमेंट किया जाता है और अंत में फिनिशिंग की जाती है। रैपिड टूलिंग , CNC मशीनिंग या सेलेक्टिव लेजर सिंटरिंग (SLS) जैसी अन्य प्रक्रियाओं का उपयोग करके प्रोटोटाइप-स्तर के मोल्ड भी बनाए जा सकते हैं।
डाई कास्टिंग सामग्री
कम गलनांक तापमान वाली धातुएँ, जैसे एल्युमीनियम, जस्ता, मैग्नीशियम, सीसा और तांबा, आमतौर पर डाई कास्टिंग में उपयोग की जाती हैं। हालाँकि, कुछ लौह धातुएँ और दुर्लभ धातुएँ भी उपयोग की जा सकती हैं। कुछ सामान्य सामग्रियाँ निम्नलिखित हैं:
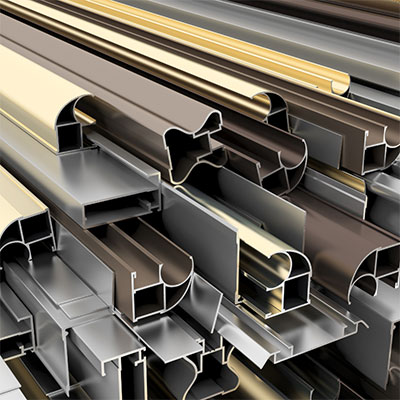
1। एल्यूमिनियम
एल्युमिनियम डाई कास्टिंग के अनेक लाभ हैं, जिनमें हल्का निर्माण, उच्च शक्ति-से-भार अनुपात, उत्कृष्ट मशीनेबिलिटी, ऊष्मीय चालकता, संक्षारण प्रतिरोध, डिज़ाइन में लचीलापन, लागत-प्रभावीता और पुनर्चक्रण क्षमता शामिल हैं। ये गुण एल्युमिनियम को विभिन्न अनुप्रयोगों के लिए एक लोकप्रिय विकल्प बनाते हैं और डाई कास्टिंग प्रक्रियाओं में इसके व्यापक उपयोग में योगदान देते हैं।
2। मैग्नीशियम
मैग्नीशियम का हल्कापन, उच्च शक्ति-से-भार अनुपात, उत्कृष्ट मशीनेबिलिटी, ऊष्मा अपव्यय गुण, आयामी स्थिरता, ईएमआई/आरएफ परिरक्षण क्षमता और पुनर्चक्रणीयता इसे डाई कास्टिंग के लिए एक मूल्यवान सामग्री बनाती है। इसके गुणों का अनूठा संयोजन ऑटोमोटिव, एयरोस्पेस, इलेक्ट्रॉनिक्स और उपभोक्ता वस्तुओं जैसे उद्योगों में हल्के और उच्च-प्रदर्शन वाले घटकों के लिए अवसर खोलता है।
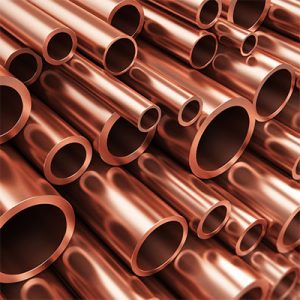
3। तांबा
पारंपरिक डाई कास्टिंग प्रक्रियाओं में तांबे के उच्च गलनांक और जटिल गुणों के कारण आमतौर पर इसका उपयोग नहीं किया जाता है। हालांकि, तांबा मिश्रधातु डाई कास्टिंग नामक एक विशेष प्रकार की तकनीक तांबा आधारित मिश्र धातुओं की ढलाई के लिए डिज़ाइन की गई है। यह विशेष तकनीक उच्च गुणवत्ता वाले तांबा आधारित घटकों का उत्पादन करती है जो उत्कृष्ट संक्षारण प्रतिरोध और मजबूती प्रदान करते हैं। हालांकि यह तकनीक आमतौर पर उपयोग में नहीं आती है, तांबा मिश्रधातु डाई कास्टिंग को तांबा आधारित मिश्र धातुओं के विशिष्ट गुणों और आवश्यकताओं के अनुरूप बनाया गया है, जिससे यह विभिन्न उद्योगों और अनुप्रयोगों के लिए उपयुक्त हो जाती है।

4। जस्ता
जिंक डाई कास्टिंग के कई फायदे हैं, जिनमें उत्कृष्ट ढलाई क्षमता, उच्च मजबूती, जंग प्रतिरोध, डिज़ाइन में लचीलापन, उच्च उत्पादन क्षमता और पुनर्चक्रण क्षमता शामिल हैं। इन गुणों के कारण जिंक विभिन्न अनुप्रयोगों के लिए एक लोकप्रिय विकल्प है, विशेष रूप से उन अनुप्रयोगों के लिए जिनमें जटिल आकार, सटीकता और लागत प्रभावी उत्पादन की आवश्यकता होती है। इनमें ऑटोमोटिव, इलेक्ट्रॉनिक्स, दूरसंचार, उपभोक्ता वस्तुएं आदि शामिल हैं। जिंक डाई-कास्ट घटकों के सामान्य उदाहरणों में ऑटोमोटिव पार्ट्स, इलेक्ट्रिकल कनेक्टर, दरवाज़े के हैंडल, हिंज, नल और विभिन्न घरेलू उपकरण शामिल हैं।
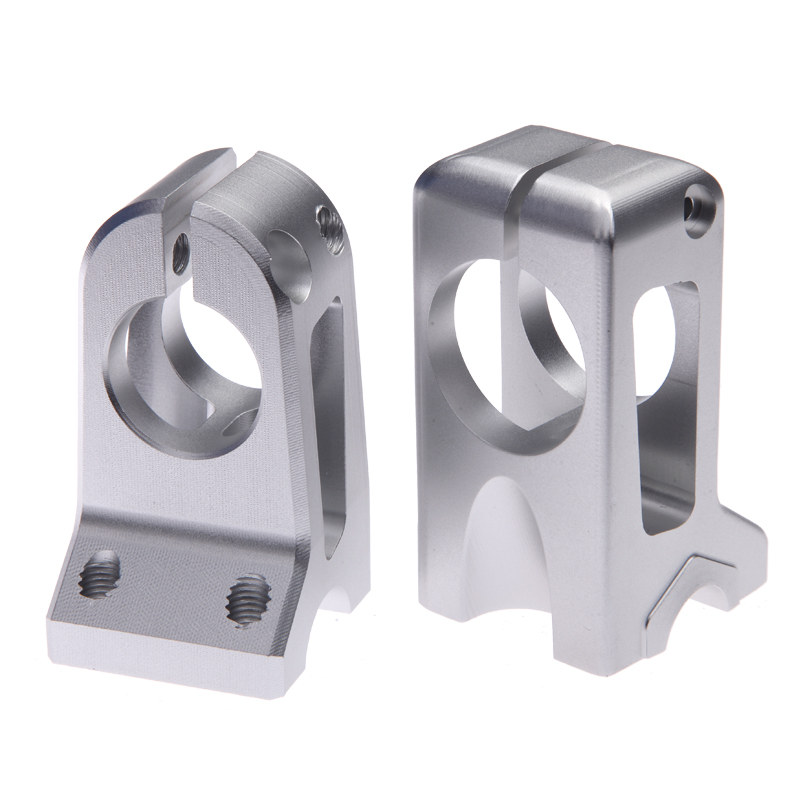
मेटल सांचों में ढालना विकल्प खत्म करना
NOBLE विभिन्न प्रकार की सतह फिनिशिंग प्रदान करके आपके उत्पादों की सतह की गुणवत्ता में सुधार करने में मदद कर सकता है। आपके अनुकूलित पुर्जों पर सतह फिनिशिंग का उद्देश्य उनकी दिखावट, सतह की कठोरता और खुरदरापन, रासायनिक और संक्षारण प्रतिरोध आदि में सुधार करना है। ये लाइव टूलिंग द्वारा काटे गए क्षेत्रों से दिखाई देने वाले किसी भी टूल के निशान को छिपाने में भी सहायक होते हैं। यहां कुछ बेहतरीन विकल्प दिए गए हैं।
| नाम | विवरण | सामग्री | रंग | बनावट | |
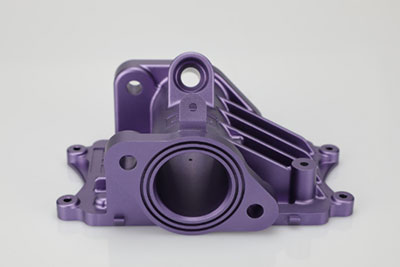 |
anodizing | एनोडाइजिंग से संक्षारण प्रतिरोध में सुधार होता है, घिसाव प्रतिरोध और कठोरता बढ़ती है, और धातु की सतह सुरक्षित रहती है। इसका व्यापक उपयोग यांत्रिक पुर्जों, विमानों, ऑटोमोबाइल पुर्जों, सटीक उपकरणों आदि में होता है। | एल्युमीनियम | साफ़, काला, भूरा, लाल, नीला, सोना। | चिकना, मैट फ़िनिश |
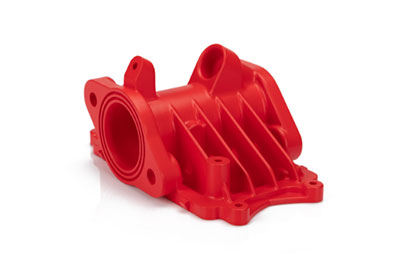 |
पाउडर कोटिंग | पाउडर कोटिंग एक प्रकार की कोटिंग है जिसे बहने वाले सूखे पाउडर के रूप में लगाया जाता है। पारंपरिक तरल पेंट के विपरीत, जिसे वाष्पीकरणशील विलायक के माध्यम से लगाया जाता है, पाउडर कोटिंग आमतौर पर इलेक्ट्रोस्टैटिक रूप से लगाई जाती है और फिर गर्मी या पराबैंगनी प्रकाश से ठीक की जाती है। | एल्यूमीनियम, स्टेनलेस स्टील, स्टील | काला, कोई आरएएल कोड या पैनटोन नंबर | ग्लॉस या सेमी-ग्लॉस |
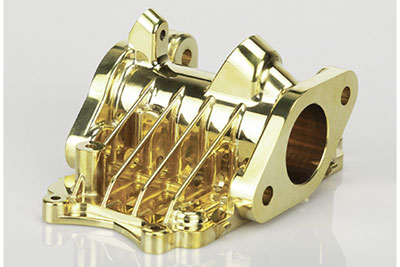 |
विद्युत | इलेक्ट्रोप्लेटिंग कार्यात्मक, सजावटी या जंग रोधी हो सकती है। कई उद्योग इस प्रक्रिया का उपयोग करते हैं, जिनमें ऑटोमोबाइल क्षेत्र भी शामिल है, जहां स्टील के ऑटोमोबाइल पुर्जों पर क्रोम प्लेटिंग करना आम बात है। | एल्युमिनियम, स्टील, स्टेनलेस स्टील | एन / ए | चिकनी, चमकदार खत्म |
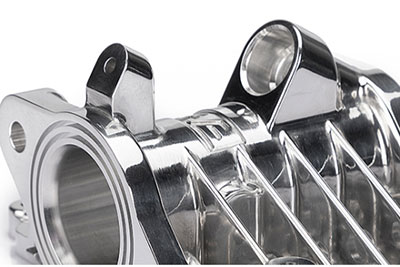 |
चमकाने | पॉलिशिंग एक ऐसी प्रक्रिया है जिसके द्वारा किसी वस्तु को भौतिक रूप से रगड़कर या रासायनिक क्रिया द्वारा चिकनी और चमकदार सतह बनाई जाती है। इस प्रक्रिया से ऐसी सतह बनती है जिसमें प्रकाशीय परावर्तन काफी अधिक होता है, लेकिन कुछ पदार्थों में यह विसरित परावर्तन को कम कर सकती है। | एल्यूमीनियम, पीतल, स्टेनलेस स्टील, स्टील | एन / ए | चमकदार |
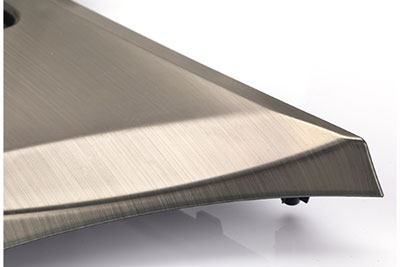 |
ब्रश करना | ब्रशिंग एक सतह उपचार प्रक्रिया है जिसमें अपघर्षक बेल्ट का उपयोग किसी सामग्री की सतह पर निशान बनाने के लिए किया जाता है, आमतौर पर सौंदर्य प्रयोजनों के लिए। | ABS, एल्यूमीनियम, पीतल, स्टेनलेस स्टील, स्टील | एन / ए | साटन |
चयन की रणनीति डाई कास्टिंग निर्माता
डाई कास्टिंग निर्माता का चयन करते समय, सफल साझेदारी और उच्च गुणवत्ता वाले उत्पादन को सुनिश्चित करने के लिए कई कारकों पर विचार करना आवश्यक है। सही डाई कास्टिंग निर्माता का चयन करने में आपकी सहायता के लिए यहाँ एक रणनीति दी गई है:
1. अपनी आवश्यकताएं परिभाषित करें:
अपनी परियोजना की आवश्यकताओं को स्पष्ट रूप से परिभाषित करें, जिसमें वांछित पुर्जों की विशिष्टताएँ, मात्रा, गुणवत्ता मानक, सतह उपचार और वितरण समयसीमा शामिल हों। इससे आपको संभावित निर्माताओं के साथ प्रभावी ढंग से संवाद करने और उनकी क्षमताओं का मूल्यांकन करने में मदद मिलेगी।
2. अनुभव और विशेषज्ञता:
ऐसे निर्माताओं की तलाश करें जिनके पास डाई कास्टिंग का व्यापक अनुभव हो और उच्च गुणवत्ता वाले उत्पाद बनाने का ठोस ट्रैक रिकॉर्ड हो। अपने प्रोजेक्ट के लिए प्रासंगिक धातुओं और सामग्रियों के साथ उनके कार्य अनुभव का विश्लेषण करें। उन्होंने जिन क्षेत्रों में काम किया है और जिन जटिल वस्तुओं का उन्होंने सफलतापूर्वक निर्माण किया है, उन पर विचार करें।
3. विनिर्माण क्षमताएँ:
निर्माता की उत्पादन क्षमताओं का मूल्यांकन करें, जिसमें उनकी डाई कास्टिंग मशीनों का आकार और क्षमता, उपलब्ध टूलिंग विकल्प और मशीनिंग, फिनिशिंग और असेंबली जैसी सहायक प्रक्रियाएं शामिल हैं। सुनिश्चित करें कि उनके उपकरण और सुविधाएं आपकी परियोजना की आवश्यकताओं और मात्रा संबंधी मांगों को पूरा कर सकें।
4. गुणवत्ता नियंत्रण उपाय:
निर्माता की गुणवत्ता नियंत्रण प्रक्रियाओं और प्रमाणन के बारे में जानकारी प्राप्त करें। ऐसे निर्माताओं की तलाश करें जिन्होंने मजबूत गुणवत्ता प्रबंधन प्रणालियाँ लागू की हों, जैसे कि आईएसओ प्रमाणन। उनकी निरीक्षण विधियों, परीक्षण प्रक्रियाओं और उद्योग मानकों के अनुपालन के बारे में पूछें।
5. डिजाइन और इंजीनियरिंग सहायता:
इस बात पर विचार करें कि क्या निर्माता डिज़ाइन और इंजीनियरिंग सहायता प्रदान करता है। कुशल निर्माता डिज़ाइन चरण के दौरान बहुमूल्य सुझाव दे सकते हैं, जिससे पुर्जों के निर्माण की क्षमता, लागत-प्रभावशीलता और प्रदर्शन को बेहतर बनाने में मदद मिलती है। उनकी विशेषज्ञता सामग्री चयन और प्रक्रिया अनुकूलन में भी सहायक हो सकती है।
6. संचार और सहयोग:
निर्माता के संचार माध्यमों और उनकी प्रतिक्रिया का आकलन करें। प्रभावी संचार एक सफल साझेदारी के लिए अत्यंत महत्वपूर्ण है। सुनिश्चित करें कि वे पूछताछ का तुरंत जवाब दें, नियमित रूप से प्रगति की जानकारी दें और परियोजना के दौरान आपके साथ मिलकर काम करने के लिए तत्पर रहें।

डाई कास्टिंग सेवा के लिए NOBLE को क्यों चुनें?
NOBLE उन्नत तकनीक का उपयोग करता है और हमारे पास कुशल पेशेवरों की एक टीम है जो ग्राहकों को सर्वोच्च प्राथमिकता देने के लिए समर्पित है। हमारी डाई कास्टिंग सेवाएं सटीक, कुशल, लागत प्रभावी और उच्च गुणवत्ता वाले परिणाम प्रदान करती हैं। हमारी डाई कास्टिंग सेवाओं को चुनकर आप अपने व्यवसाय को सफलता की नई ऊंचाइयों पर ले जा सकते हैं।
1. किफायती कीमत और उत्कृष्ट गुणवत्ता
हम सबसे कम कीमत पर समान गुणवत्ता प्रदान करते हैं। हम मशीनिंग और फिनिशिंग की गुणवत्ता को सख्ती से नियंत्रित करते हैं ताकि आपको वही उत्पाद मिले जो आपने डिज़ाइन किया था।
2. मजबूत विनिर्माण क्षमताएं
NOBLE को अपनी असाधारण विनिर्माण क्षमताओं पर गर्व है, जो विभिन्न प्रकार की सामग्रियों और सतहों की फिनिशिंग की विस्तृत श्रृंखला प्रदान करती हैं। चाहे उत्पादन छोटा हो या बड़ा, हम सभी परियोजना आवश्यकताओं के लिए एक व्यापक वन-स्टॉप समाधान प्रदान करते हैं। हमारी विनिर्माण क्षमता बेजोड़ है, जो यह सुनिश्चित करती है कि प्रत्येक डाई कास्टिंग पार्ट उच्चतम गुणवत्ता का हो, सभी आयामी आवश्यकताओं को पूरा करे और असाधारण प्रदर्शन करे।
3. सख्त गुणवत्ता नियंत्रण
ISO 9001 और ISO 13485 प्रमाणित फैक्ट्री के रूप में, NOBLE सटीक डाई कास्टिंग सेवाएं प्रदान करने के लिए समर्पित है। हमारी इंजीनियरिंग टीम उत्पादन प्रक्रिया के विभिन्न चरणों में, जिसमें उत्पादन-पूर्व, उत्पादन के दौरान, प्रथम उत्पाद निरीक्षण और डिलीवरी से पहले का निरीक्षण शामिल है, कड़े गुणवत्ता निरीक्षण करती है ताकि उच्चतम गुणवत्ता का उत्पादन सुनिश्चित किया जा सके।
4. तेज़ लीड टाइम
घरेलू प्रमाणित कारखानों और एक मजबूत आपूर्ति श्रृंखला प्रणाली के साथ-साथ घरेलू कार्यशालाओं और अत्याधुनिक मशीनरी की मदद से, हम उत्पाद विकास चक्र को तेज कर सकते हैं और आपके एल्यूमीनियम मिश्र धातु डाई कास्टिंग भागों को जल्द से जल्द तैयार कर सकते हैं।
5. उच्च परिशुद्धता डाई कास्टिंग पार्ट्स
हम गुणवत्ता प्रबंधन प्रणाली का कड़ाई से पालन करते हैं ताकि उत्पाद की गुणवत्ता एक समान और अपेक्षाओं के अनुरूप बनी रहे। गहन निरीक्षण यह भी सुनिश्चित करता है कि आपको प्राप्त होने वाले सटीक मशीनिंग वाले पुर्जे किसी भी अनावश्यक दोष से मुक्त हों।
6.24/7 इंजीनियरिंग सहायता
आप दुनिया में कहीं भी हों, आप साल भर हमारी 24/7 इंजीनियरिंग सहायता पर भरोसा कर सकते हैं। हमारे अनुभवी इंजीनियर आपके पार्ट के कस्टम डिज़ाइन, व्यापक सामग्री चयन, उत्कृष्ट फिनिशिंग विकल्पों और यहां तक कि डिलीवरी समय के लिए भी सबसे उपयुक्त समाधान प्रदान कर सकते हैं।






