

सीएनसी मशीनिंग , एडिटिव मैन्युफैक्चरिंग, कास्टिंग और रैपिड इंजेक्शन मोल्डिंग जैसी तकनीकों को एकीकृत करके , रैपिड मोल्ड निर्माताओं को कम समय में मोल्ड, डाई, फिक्स्चर और अन्य उपकरण बनाने में सक्षम बनाते हैं।
इस तकनीक की गति और लचीलापन प्रोटोटाइप डिजाइन, उत्पाद सत्यापन, पुल उत्पादन और छोटे बैच उत्पादन की प्रक्रियाओं में विशेष रूप से मूल्यवान हैं।
यह गाइड बताती है कि रैपिड मोल्ड क्या है, रैपिड मोल्ड मशीन कैसे काम करती है, और आधुनिक रैपिड मोल्ड निर्माण में शामिल मुख्य मोल्ड प्रकार, सामग्री, डिजाइन आवश्यकताएं, लागत और अन्य सामग्री क्या हैं।
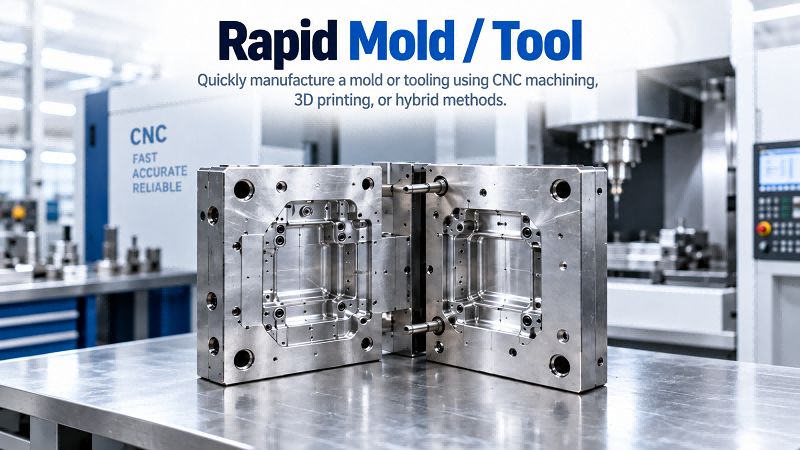
रैपिड टूलिंग क्या है?
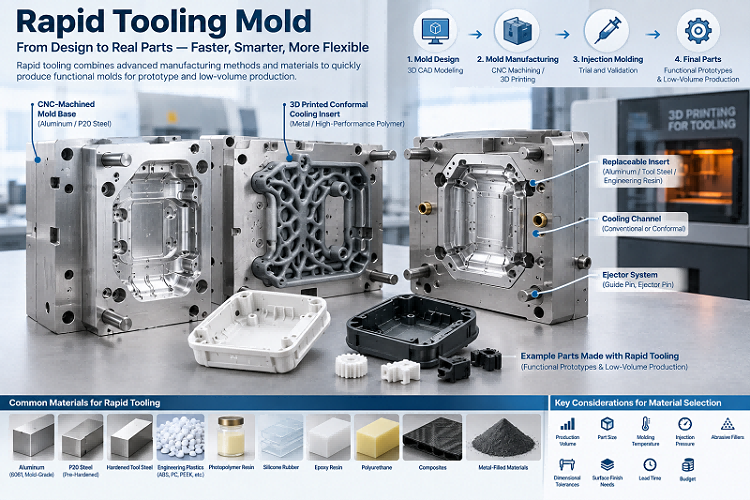
रैपिड प्रोटोटाइपिंग एक विनिर्माण विधि है जो मोल्ड, पैटर्न, फिक्स्चर और उत्पादन उपकरण को अधिक तेज़ी से बना सकती है, आमतौर पर इसे सीएनसी मशीनिंग, 3डी प्रिंटिंग , कास्टिंग या अन्य तीव्र विनिर्माण प्रौद्योगिकियों के साथ जोड़ा जाता है।
इसका उपयोग इंजेक्शन मोल्डिंग, थर्मोफॉर्मिंग, डाई कास्टिंग, सिलिकॉन मोल्डिंग और कंपोजिट मटेरियल निर्माण जैसी प्रक्रियाओं के लिए प्रोटोटाइप मोल्ड और छोटे बैच के मोल्ड बनाने में किया जाता है।
रैपिड मोल्ड्स कम डिलीवरी समय, कम प्रारंभिक निवेश और पर्याप्त प्रोटोटाइप या ब्रिज उत्पादन मात्रा के लिए स्थायित्व पर ध्यान केंद्रित करते हैं।
इसलिए, रैपिड मोल्ड्स रैपिड प्रोटोटाइपिंग और पूर्ण पैमाने पर उत्पादन के बीच विनिर्माण अंतर को भरते हैं, जिससे कंपनियों को महंगे उत्पादन मोल्ड्स में निवेश करने से पहले डिजाइन, सामग्री, असेंबली प्रदर्शन, सतह की गुणवत्ता और विनिर्माण व्यवहार्यता को सत्यापित करने की अनुमति मिलती है।
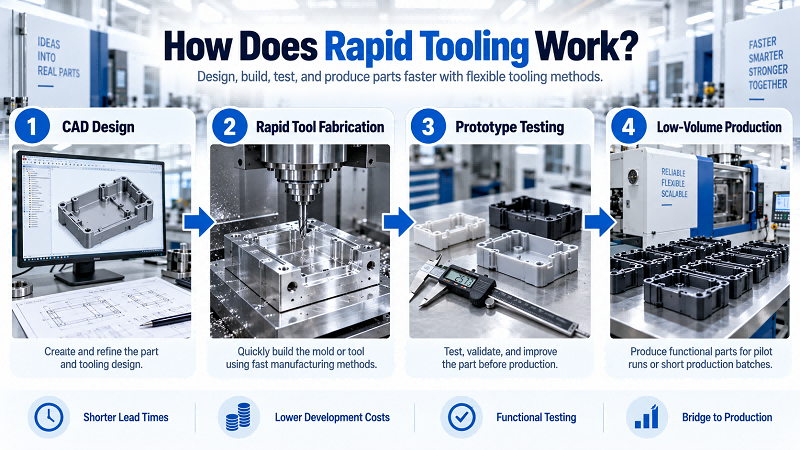
रैपिड टूलिंग कैसे काम करता है?
तेज़ उत्पादन प्रक्रिया की शुरुआत पार्ट के तैयार 3D CAD मॉडल से होती है। इसके बाद इंजीनियर उत्पादन क्षमता की जाँच करते हैं। वे पार्टिंग लाइन, ड्राफ्ट एंगल, वॉल थिकनेस, अंडरकट, गेट पोजीशन, कूलिंग की आवश्यकता और उपयुक्त मोल्ड सामग्री की पहचान करते हैं।
इसके बाद, इंजीनियर सांचे का डिज़ाइन तैयार करते हैं और उत्पादन विधियों का चयन करते हैं। सामान्य विकल्पों में एल्युमीनियम इंसर्ट के लिए सीएनसी मशीनिंग, लो-कार्बन स्टील मशीनिंग, 3डी-प्रिंटेड मोल्ड पार्ट्स, मोल्ड कास्टिंग, या एडिटिव और सबट्रैक्टिव प्रक्रियाओं का मिश्रण शामिल हैं।
मशीनिंग या 3डी प्रिंटिंग के बाद, श्रमिक सांचे को पॉलिश करते हैं, उसे गर्म करके उपचारित करते हैं और उस पर कोटिंग करते हैं। वे सांचे को असेंबल करते हैं, उसके आयामों की जांच करते हैं और परीक्षण नमूने बनाते हैं। सांचा सभी जांचों में सफल होने के बाद ही वास्तविक पुर्जे बना सकता है।
डिजिटल विनिर्माण से पारंपरिक टूलिंग के कई चरण कम हो जाते हैं। इससे उपयोगकर्ता डिज़ाइन में तेज़ी से बदलाव कर सकते हैं। इसी कारण, इंजीनियरिंग सत्यापन के लिए विकास के चरण में मौजूद उत्पादों के लिए रैपिड टूलिंग कारगर साबित होती है।
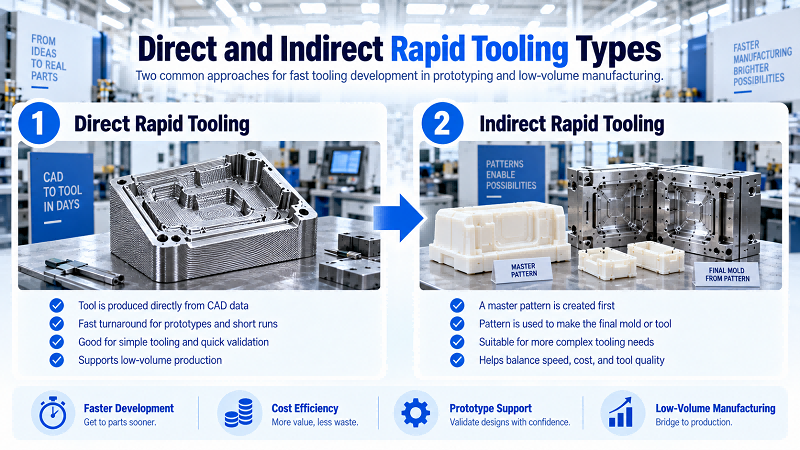
वह क्या हैं रैपिड टूलींग प्रकार?
रैपिड टूलिंग मुख्य रूप से दो प्रकार की होती है: प्रत्यक्ष और अप्रत्यक्ष। प्रत्यक्ष रैपिड टूलिंग में सीएनसी मशीनिंग, मेटल एडिटिव मैन्युफैक्चरिंग या पॉलीमर 3डी प्रिंटिंग का उपयोग किया जाता है। इन विधियों से सीएडी फाइलों से सीधे मोल्ड, इंसर्ट और टूल पार्ट्स बनाए जाते हैं। ये उत्पादन के अतिरिक्त चरणों को समाप्त कर देते हैं।
अप्रत्यक्ष रैपिड टूलिंग अलग तरह से काम करती है। इंजीनियर पहले एक मास्टर मॉडल या पैटर्न बनाते हैं। फिर वे प्रतिकृति विधियों के माध्यम से अंतिम मोल्ड बनाते हैं। सामान्य विकल्पों में सिलिकॉन कास्टिंग, एपॉक्सी मोल्डिंग, इन्वेस्टमेंट कास्टिंग और स्प्रे मेटल मोल्डिंग शामिल हैं।
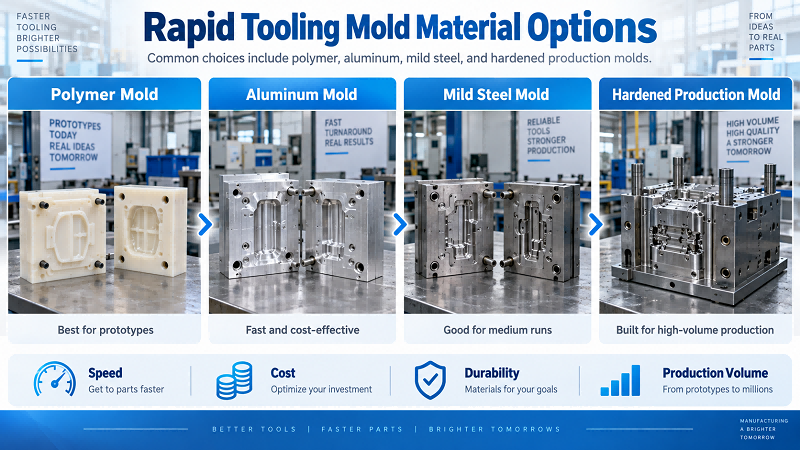
एल्युमीनियम और माइल्ड स्टील के इंजेक्शन मोल्ड सबसे आम विकल्प हैं। टीमें इनका उपयोग इंजीनियरिंग प्रोटोटाइप और छोटे बैच उत्पादन के लिए करती हैं। ये मोल्ड अधिकांश अस्थायी प्लास्टिक उपकरणों की तुलना में बेहतर टिकाऊपन, सटीक माप और सामग्री अनुकूलता प्रदान करते हैं। साथ ही, इन्हें बनाने में पारंपरिक कठोर स्टील उत्पादन मोल्डों की तुलना में कम समय लगता है।
प्रोटोटाइपिंग मोल्ड बनाने के लिए विचारणीय बातें
प्रोटोटाइप मोल्ड बनाते समय, सबसे पहले यह पता करें कि आपको कितने पार्ट्स की आवश्यकता है। अपेक्षित उत्पादन मात्रा मोल्ड के चुनाव को काफी हद तक प्रभावित करती है: पॉलिमर, एल्युमीनियम, माइल्ड स्टील या कठोर उत्पादन मोल्ड।
इंजीनियर अन्य महत्वपूर्ण कारकों की भी जांच करते हैं। इन कारकों में मोल्डिंग सामग्री, मोल्ड का तापमान, इंजेक्शन दबाव, पुर्जे की जटिलता, आयामी सहनशीलता, सतह की फिनिश, अंडरकट, इंसर्ट और आवश्यक टूल लाइफ शामिल हैं। इंजीनियर यह भी सुनिश्चित करते हैं कि प्रोटोटाइप वास्तविक उत्पादन स्थितियों के अनुरूप हो।
मोल्ड के डिज़ाइन को सरल रखें। मोल्ड को फिर भी उत्पाद की सभी महत्वपूर्ण विशेषताओं को हूबहू दर्शाना होगा।
टीमों को यह भी तय करना होगा कि सत्यापन के लिए कौन सी विशेषताएं सबसे महत्वपूर्ण हैं। इस प्रक्रिया से इंजीनियर कार्यात्मक आकारों, संयोजन जोड़ों, सीलिंग सतहों, कॉस्मेटिक सतहों और अन्य विशेषताओं पर ध्यान केंद्रित कर सकते हैं जो उत्पाद के प्रदर्शन को सीधे प्रभावित करती हैं।
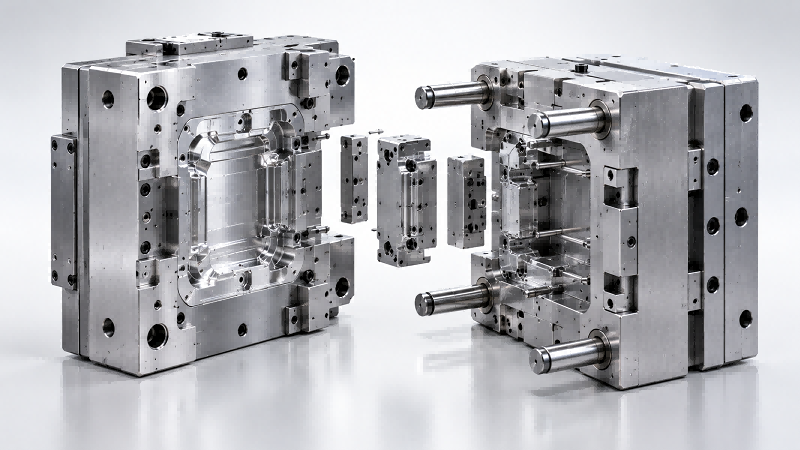
विनिर्माण में रैपिड टूलींग के लाभ
रैपिड टूलिंग से उत्पाद विकास का समय कम हो जाता है। टीमें कुछ ही दिनों या हफ्तों में मोल्ड और फिक्स्चर बना सकती हैं।
रैपिड टूलिंग से शुरुआती लागत भी कम हो जाती है। कंपनियां बड़े पैमाने पर उत्पादन से पहले ही दर्जनों, सैकड़ों या हजारों पुर्जे बना सकती हैं जो उत्पादन गुणवत्ता के अनुरूप हों। ये पुर्जे डिज़ाइन जांच, प्रमाणीकरण, बाजार परीक्षण, प्रायोगिक उत्पादन और ग्राहकों को शुरुआती शिपमेंट में सहायक होते हैं।
डिजाइन में लचीलापन एक और महत्वपूर्ण लाभ है। परीक्षण के दौरान यदि इंजीनियरों को आयामों, कार्यक्षमता या संयोजन में कोई समस्या मिलती है, तो वे सीएडी फाइलों और मोल्ड इंसर्ट को बदल सकते हैं। उन्हें पूरे महंगे उत्पादन मोल्ड को बदलने की आवश्यकता नहीं होती है।
सबसे महत्वपूर्ण बात यह है कि रैपिड इंजेक्शन मोल्डिंग में प्रोटोटाइप बनाने के लिए वास्तविक इंजीनियरिंग प्लास्टिक का उपयोग किया जाता है। सामान्य सामग्रियों में ABS, PC, POM, PA, PP, PEEK और ग्लास-फिल्ड पॉलिमर शामिल हैं। ये प्रोटोटाइप इंजीनियरों को विश्वसनीय प्रदर्शन डेटा प्रदान करते हैं। यह डेटा केवल 3D प्रिंटिंग द्वारा बनाए गए पुर्जों की तुलना में अंतिम उत्पाद को कहीं बेहतर ढंग से दर्शाता है।
रैपिड टूलिंग के अनुप्रयोग
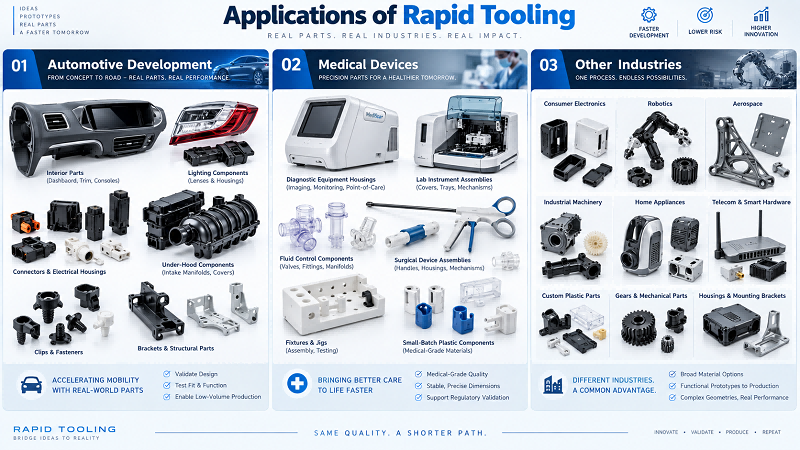
ऑटोमोटिव विकास में रैपिड टूलिंग का व्यापक उपयोग होता है। इंजीनियर प्रोटोटाइप इंटीरियर पार्ट्स, कनेक्टर, हाउसिंग, क्लिप, ब्रैकेट, लाइटिंग पार्ट्स और अंडर-हुड कंपोनेंट्स बनाते हैं। वाहन के सत्यापन से पहले वे इन पार्ट्स का परीक्षण वास्तविक उत्पादन सामग्री के साथ करते हैं।
चिकित्सा उपकरण निर्माता भी रैपिड टूलिंग का उपयोग करते हैं। वे नैदानिक उपकरण के आवरण, प्रयोगशाला उपकरण असेंबली, द्रव नियंत्रण पुर्जे, शल्य चिकित्सा उपकरण असेंबली, फिक्स्चर और प्लास्टिक घटकों के छोटे बैच बनाते हैं। इन पुर्जों के लिए स्थिर आयाम, अनुकूल सामग्री और नियंत्रित विनिर्माण प्रक्रियाओं की आवश्यकता होती है।
कई अन्य उद्योग भी रैपिड टूलिंग को अपनाते हैं। इन उद्योगों में उपभोक्ता इलेक्ट्रॉनिक्स, रोबोटिक्स, एयरोस्पेस, औद्योगिक मशीनरी, घरेलू उपकरण, दूरसंचार और स्मार्ट हार्डवेयर शामिल हैं। निर्माता हाउसिंग, संरचनात्मक भाग, कार्यात्मक प्रोटोटाइप, गियर, कनेक्टर, माउंटिंग ब्रैकेट और कस्टम प्लास्टिक पार्ट्स का उत्पादन करते हैं।
कुछ क्या हैं उन्नत तकनीकों क्या इसका उपयोग रैपिड टूलिंग में किया जाता है?
उन्नत रैपिड टूलिंग में अक्सर एडिटिव और सबट्रैक्टिव मैन्युफैक्चरिंग का संयोजन होता है। टीमें जटिल मोल्ड इंसर्ट को उनके अंतिम आकार के करीब 3D प्रिंट करती हैं। फिर वे महत्वपूर्ण सीलिंग सतहों, पार्टिंग लाइनों, छेदों और सटीक विशेषताओं पर CNC मशीनिंग का उपयोग करती हैं। यह मशीन बेहतर टॉलरेंस प्रदान करती है।
सेलेक्टिव लेजर मेल्टिंग और डायरेक्ट मेटल लेजर सिंटरिंग जैसी मेटल एडिटिव विधियों से अनुरूप कूलिंग चैनल बनते हैं। ये चैनल ढाले गए पुर्जों के आकार का अनुसरण करते हैं। ये तापमान को बेहतर ढंग से संतुलित कर सकते हैं और कुछ अनुप्रयोगों के लिए चक्र समय को कम कर सकते हैं।
अन्य उपलब्ध तकनीकों में हाई-स्पीड मशीनिंग, 5-एक्सिस सीएनसी मशीनिंग , लेजर टेक्सचरिंग, वैक्यूम कास्टिंग मास्टर्स, मेटल-फिल्ड एपॉक्सी मोल्ड्स, हाइब्रिड मोल्ड इंसर्ट्स, स्वैपेबल इंसर्ट्स और मॉड्यूलर मोल्ड बेस शामिल हैं। निर्माता उन्नत सतह कोटिंग्स का भी उपयोग करते हैं। ये कोटिंग्स घिसाव प्रतिरोध या पार्ट रिलीज को बेहतर बनाती हैं।
इंजीनियर मोल्ड के विकास में डिजिटल सिमुलेशन का भी उपयोग करते हैं। वे मोल्ड भरने, ठंडा करने, विकृति, सिकुड़न, गेट की स्थिति और संभावित दोषों का अध्ययन करते हैं। वे वास्तविक मोल्ड बनाने से पहले ये सभी जांच करते हैं।
रैपिड टूलिंग के लिए कौन-कौन सी मशीनें और उपकरण आवश्यक हैं?
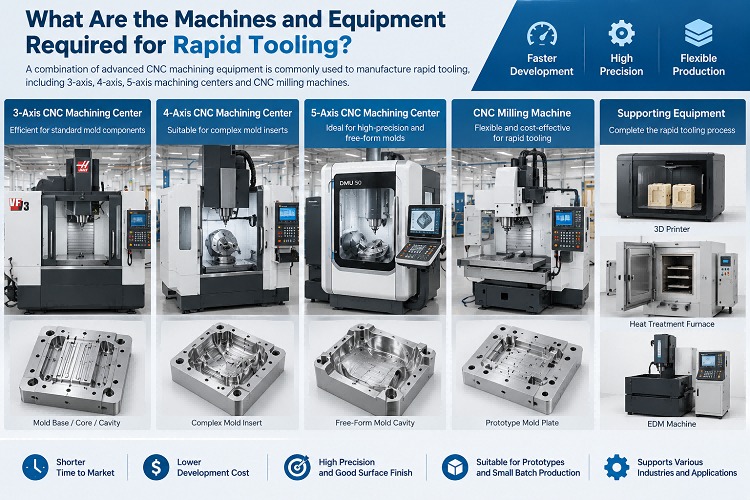
सीएनसी मिलिंग मशीनें तीव्र उत्पादन के लिए महत्वपूर्ण उपकरण हैं। ये एल्युमीनियम, टूल स्टील, तांबा, ग्रेफाइट, इंजीनियरिंग प्लास्टिक और मोल्ड इंसर्ट जैसी सामग्रियों को काटती हैं। ये सटीक माप और अच्छी सतह गुणवत्ता प्रदान करती हैं।
निर्माता विभिन्न परियोजनाओं के लिए अन्य मशीनों का भी उपयोग कर सकते हैं। इनमें सीएनसी लेथ, ईडीएम मशीनें, वायर ईडीएम, सरफेस ग्राइंडर, लेजर कटर, सीएमएम, इंजेक्शन मोल्डिंग मशीनें, वैक्यूम कास्टिंग सिस्टम, औद्योगिक 3डी प्रिंटर, पॉलिशिंग उपकरण और हीट ट्रीटमेंट उपकरण शामिल हैं।
अधिकांश सरल मोल्ड प्लेटों और कैविटीज़ के लिए 3-एक्सिस मशीनिंग अच्छी तरह काम करती है। 4-एक्सिस और 5-एक्सिस सीएनसी मशीनें जटिल आकृतियों, गहरी कैविटीज़, कोणीय संरचनाओं और बहुपक्षीय मोल्ड भागों को सरल बनाती हैं। इनमें कम सेटअप की आवश्यकता होती है।
जांच उपकरण भी महत्वपूर्ण हैं। परीक्षण से पहले मोल्ड के आकार की जांच के लिए सीएमएम, ऑप्टिकल मापन प्रणाली, ऊंचाई गेज, माइक्रोमीटर और सतह खुरदरापन परीक्षक जैसे उपकरणों का उपयोग किया जाता है। यह कदम बाद में मोल्ड बदलने के महंगे खर्च को कम करता है।
रैपिड टूलिंग के मुख्य पैरामीटर क्या हैं?
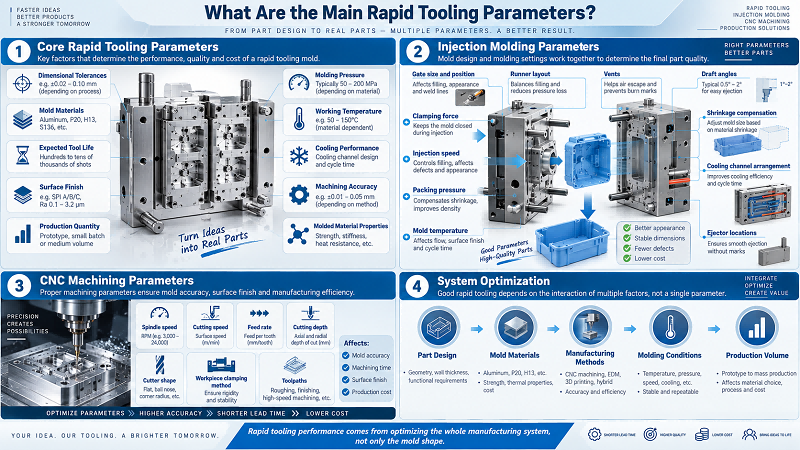
टीमें रैपिड टूलिंग के लिए कई मुख्य मापदंडों पर नज़र रखती हैं। इनमें आयामी सहनशीलता, मोल्ड सामग्री, अपेक्षित टूल लाइफ, सतह की फिनिश, उत्पादन मात्रा, मोल्डिंग दबाव, कार्य तापमान, शीतलन प्रदर्शन, मशीनिंग सटीकता और ढाली गई सामग्री के गुण शामिल हैं।
इंजेक्शन मोल्डिंग के काम में, इंजीनियर अतिरिक्त सेटिंग्स की जाँच करते हैं। वे गेट का आकार और स्थिति, रनर लेआउट, वेंट, ड्राफ्ट कोण, सिकुड़न क्षतिपूर्ति, कूलिंग चैनल व्यवस्था, इजेक्टर की स्थिति, क्लैम्पिंग बल, इंजेक्शन गति, पैकिंग दबाव और मोल्ड तापमान की समीक्षा करते हैं। प्रत्येक सेटिंग अंतिम उत्पाद की गुणवत्ता को प्रभावित करती है।
सीएनसी मशीनिंग सेटिंग्स भी मायने रखती हैं। स्पिंडल स्पीड, कटिंग स्पीड, फीड रेट, कटिंग डेप्थ, कटर का आकार, वर्कपीस क्लैम्पिंग विधि और टूलपाथ, ये सभी मोल्ड की सटीकता, मशीनिंग समय, सतह की फिनिश और उत्पादन लागत को प्रभावित करते हैं।
इसलिए, बेहतर रैपिड टूलिंग के लिए संपूर्ण विनिर्माण प्रणाली में अनुकूलन की आवश्यकता होती है। टीमें केवल मोल्ड के आकार पर ध्यान केंद्रित नहीं कर सकतीं। मोल्ड का प्रदर्शन पार्ट डिज़ाइन, मोल्ड सामग्री, विनिर्माण विधियों, मोल्डिंग स्थितियों और उत्पादन मात्रा के बीच परस्पर क्रिया से निर्धारित होता है।
रैपिड टूलिंग के लिए किन सामग्रियों का उपयोग किया जा सकता है?
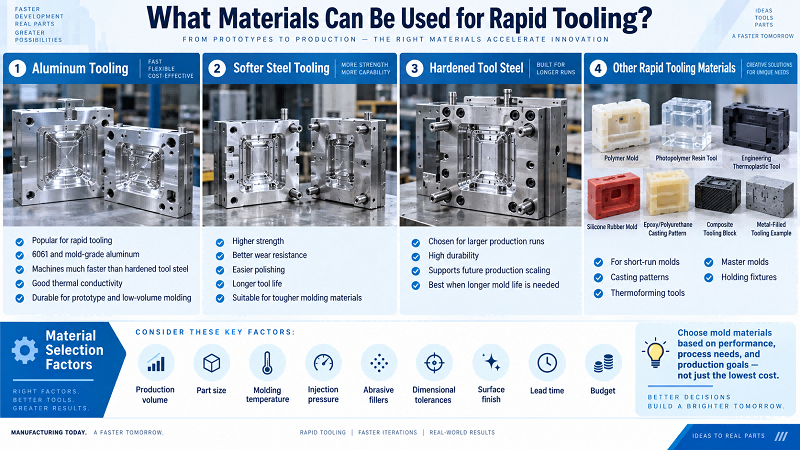
तेजी से ढलाई के लिए एल्युमीनियम एक लोकप्रिय सामग्री है। 6061 और विशेष मोल्ड-ग्रेड एल्युमीनियम जैसी मिश्र धातुएं कठोर टूल स्टील की तुलना में कहीं अधिक तेजी से मशीनिंग करती हैं। ये अच्छी तापीय चालकता और अधिकांश प्रोटोटाइप और कम मात्रा में ढलाई कार्यों के लिए पर्याप्त स्थायित्व प्रदान करती हैं।
जब टीमों को अधिक मजबूती, बेहतर घिसाव प्रतिरोध, आसान पॉलिशिंग, लंबे टूल लाइफ या कठोर मोल्डिंग सामग्रियों के साथ अनुकूलता की आवश्यकता होती है, तो वे P20 जैसे नरम स्टील का चयन करती हैं। इंजीनियर कठोर टूल स्टील का चयन तब करते हैं जब भविष्य में बड़े पैमाने पर उत्पादन के लिए रैपिड टूलिंग की आवश्यकता होती है।
निर्माता पॉलिमर, फोटोपॉलिमर रेजिन, इंजीनियरिंग थर्मोप्लास्टिक्स, सिलिकॉन रबर, एपॉक्सी रेजिन, पॉलीयुरेथेन, कंपोजिट और धातु-युक्त टूलिंग सामग्री का भी उपयोग करते हैं। इन सामग्रियों से शॉर्ट-रन मोल्ड, कास्टिंग पैटर्न, थर्मोफॉर्मिंग टूल, मास्टर मोल्ड और होल्डिंग फिक्स्चर बनाए जाते हैं।
सामग्री का चयन करते समय उत्पादन मात्रा, पुर्जे का आकार, मोल्डिंग तापमान, इंजेक्शन दबाव, अपघर्षक भराव, आयामी सहनशीलता, सतह की गुणवत्ता की आवश्यकताएं, लीड टाइम और बजट को ध्यान में रखना आवश्यक है। टीमों को केवल सबसे कम लागत वाली मोल्ड सामग्री का चयन नहीं करना चाहिए।
क्या रैपिड टूलिंग महंगी है?
कंपनियां अक्सर प्रोटोटाइप, ब्रिज टूलिंग या कम से मध्यम उत्पादन के लिए रैपिड टूलिंग का विकल्प चुनती हैं। रैपिड टूलिंग आमतौर पर पारंपरिक उत्पादन टूलिंग से सस्ती होती है। इसमें आसानी से मशीनिंग योग्य सामग्री और सरल मोल्ड डिजाइन का उपयोग होता है।
कई कारक अंतिम लागत को प्रभावित करते हैं। इन कारकों में मोल्ड का आकार, कैविटी की संख्या, पार्ट की जटिलता, टॉलरेंस, सतह की फिनिश, मोल्ड सामग्री, स्लाइड, लिफ्टर, इंसर्ट, कूलिंग सिस्टम, मोल्डिंग सामग्री, टूल लाइफ और उत्पादन मात्रा शामिल हैं।
एक साधारण सिंगल-कैविटी एल्युमिनियम प्रोटोटाइप मोल्ड किफायती रहता है। लेकिन एक जटिल मल्टी-कैविटी मोल्ड के लिए कई स्लाइड, सटीक इंसर्ट, सख्त टॉलरेंस और पॉलिश की हुई सतहों की आवश्यकता होती है। इस तरह के मोल्ड की कीमत काफी अधिक होती है।
इसलिए टीमों को केवल त्वरित टूलिंग की तुलना कम लागत वाली टूलिंग से नहीं करनी चाहिए। उन्हें कुल विकास लागत और व्यावसायिक जोखिमों का मूल्यांकन करना चाहिए। उन्हें उच्च मात्रा में उत्पादन के लिए आवश्यक मोल्डों में लगने वाले अधिक निवेश की तुलना में त्वरित उत्पाद सत्यापन के महत्व को तौलना चाहिए।
रैपिड टूलिंग के साथ शुरुआत कैसे करें?
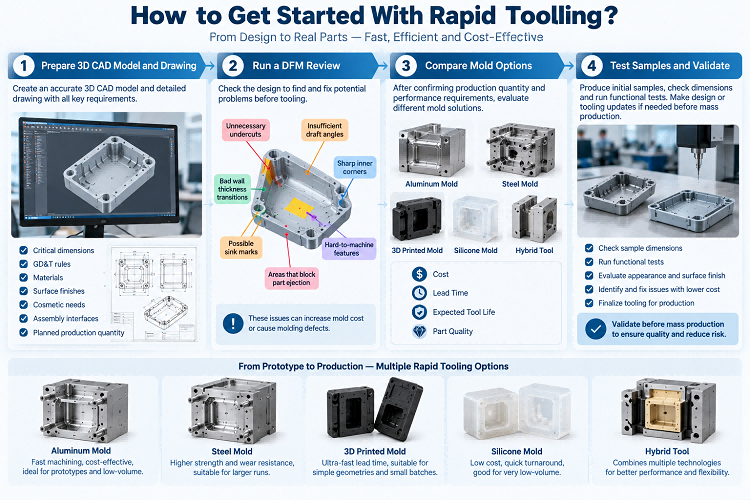
सबसे पहले टीमें एक सटीक 3D CAD मॉडल और ड्राइंग तैयार करती हैं। इस दस्तावेज़ में महत्वपूर्ण आयाम, GD&T नियम, सामग्री, सतह की फिनिशिंग, दिखावट संबंधी ज़रूरतें, असेंबली इंटरफेस और नियोजित उत्पादन मात्रा सूचीबद्ध होती है।
इसके बाद निर्माता डीएफएम समीक्षा करता है। इस जांच से डिज़ाइन संबंधी समस्याएं सामने आती हैं। आम समस्याओं में अनावश्यक अंडरकट, अपर्याप्त ड्राफ्ट कोण, दीवार की मोटाई में खराब बदलाव, मशीनिंग में मुश्किल संरचनाएं, नुकीले आंतरिक कोने, संभावित सिंक मार्क्स और पार्ट इजेक्शन को बाधित करने वाले क्षेत्र शामिल हैं। ये समस्याएं मोल्ड की लागत बढ़ाती हैं या मोल्डिंग में दोष उत्पन्न करती हैं।
टीमों द्वारा उत्पादन मात्रा और प्रदर्शन आवश्यकताओं की पुष्टि करने के बाद, इंजीनियर विभिन्न मोल्ड विकल्पों की तुलना करते हैं। विकल्पों में एल्युमीनियम मोल्ड, स्टील मोल्ड, 3डी प्रिंटेड मोल्ड, सिलिकॉन मोल्ड और हाइब्रिड टूल शामिल हैं। वे प्रत्येक विकल्प का मूल्यांकन लागत, निर्माण समय, अपेक्षित टूल लाइफ और पार्ट की गुणवत्ता के आधार पर करते हैं।
बड़े पैमाने पर उत्पादन शुरू करने से पहले, कर्मचारी पहले नमूनों का परीक्षण करते हैं। वे नमूनों के आयामों की जाँच करते हैं और कार्यात्मक परीक्षण करते हैं। यदि इस चरण में कोई समस्या पाई जाती है, तो टीमें कम लागत पर त्वरित टूलिंग को अपडेट कर सकती हैं।
रैपिड टूलिंग के लिए डिजाइन संबंधी किन बातों का ध्यान रखना चाहिए?
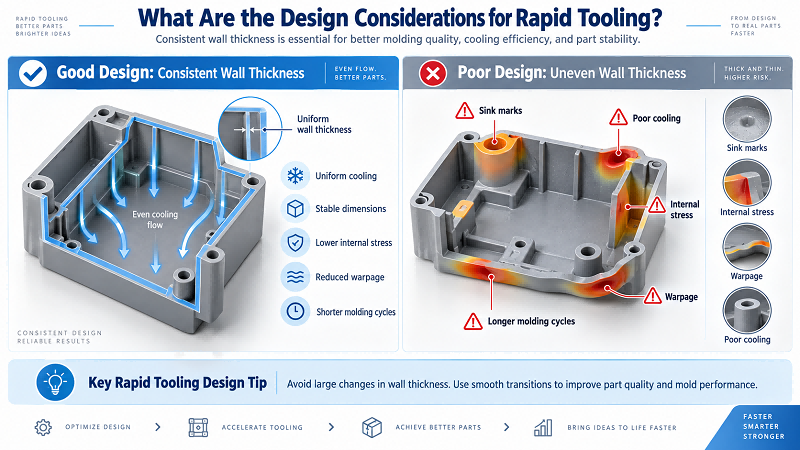
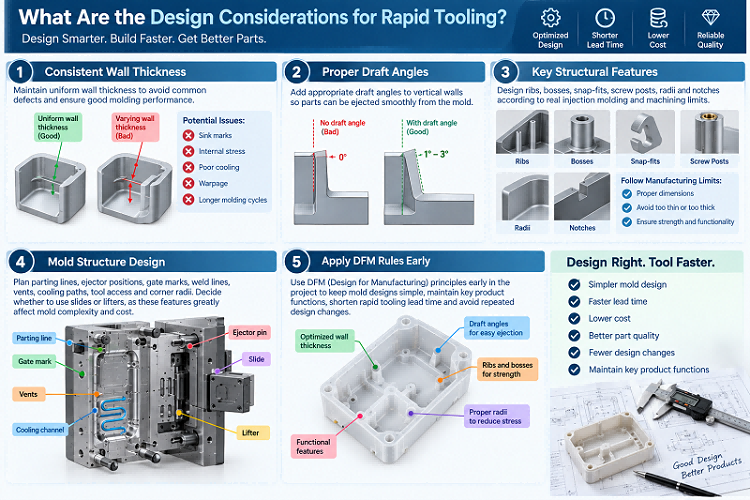
अच्छी रैपिड मोल्ड डिजाइन की शुरुआत दीवार की मोटाई में एकरूपता से होती है। दीवार की मोटाई में बड़े बदलाव से सिंक मार्क्स, आंतरिक तनाव, खराब शीतलन, विकृति और मोल्डिंग चक्र में देरी जैसी समस्याएं उत्पन्न होती हैं।
डिजाइनर ऊर्ध्वाधर दीवारों में उचित ड्राफ्ट कोण जोड़ते हैं। ये कोण पुर्जों को सांचे से आसानी से अलग होने देते हैं। इंजीनियर पसलियों, उभारों, स्नैप-फिट, स्क्रू पोस्ट, त्रिज्याओं और खांचों को भी डिजाइन करते हैं। वे वास्तविक इंजेक्शन मोल्डिंग और मशीनिंग सीमाओं का पालन करते हैं।
इंजीनियर सावधानीपूर्वक विभाजन रेखाओं, इजेक्टर की स्थिति, गेट के निशान, वेल्ड रेखाओं, वेंट, शीतलन पथ, टूल एक्सेस और कोने की त्रिज्याओं की योजना बनाते हैं। वे यह भी तय करते हैं कि स्लाइड का उपयोग करना है या लिफ्टर का। ये विशेषताएं मोल्ड की जटिलता और लागत को काफी हद तक बदल देती हैं।
टीमें परियोजना की शुरुआत में ही डीएफएम नियमों को लागू करती हैं। यह प्रक्रिया मोल्ड डिजाइन को सरल रखती है और उत्पाद के प्रमुख कार्यों को बरकरार रखती है। इससे टूलिंग लीड टाइम कम होता है और बार-बार डिजाइन में बदलाव की आवश्यकता नहीं होती।
रैपिड टूलिंग का पर्यावरणीय प्रभाव क्या है?
अच्छी रैपिड मोल्ड डिजाइन की शुरुआत दीवार की मोटाई में एकरूपता से होती है। दीवार की मोटाई में बड़े बदलाव से सिंक मार्क्स, आंतरिक तनाव, खराब शीतलन, विकृति और मोल्डिंग चक्र में देरी जैसी समस्याएं उत्पन्न होती हैं।
डिजाइनर ऊर्ध्वाधर दीवारों में उचित ड्राफ्ट कोण जोड़ते हैं। ये कोण पुर्जों को सांचे से आसानी से अलग होने देते हैं। इंजीनियर पसलियों, उभारों, स्नैप-फिट, स्क्रू पोस्ट, त्रिज्याओं और खांचों को भी डिजाइन करते हैं। वे वास्तविक इंजेक्शन मोल्डिंग और मशीनिंग सीमाओं का पालन करते हैं।
इंजीनियर सावधानीपूर्वक विभाजन रेखाओं, इजेक्टर की स्थिति, गेट के निशान, वेल्ड रेखाओं, वेंट, शीतलन पथ, टूल एक्सेस और कोने की त्रिज्याओं की योजना बनाते हैं। वे यह भी तय करते हैं कि स्लाइड का उपयोग करना है या लिफ्टर का। ये विशेषताएं मोल्ड की जटिलता और लागत को काफी हद तक बदल देती हैं।
टीमें परियोजना की शुरुआत में ही डीएफएम नियमों को लागू करती हैं। यह प्रक्रिया मोल्ड डिजाइन को सरल रखती है और उत्पाद के प्रमुख कार्यों को बरकरार रखती है। इससे टूलिंग लीड टाइम कम होता है और बार-बार डिजाइन में बदलाव की आवश्यकता नहीं होती।
रैपिड टूलिंग में आम तौर पर कौन-कौन सी समस्याएं और दोष होते हैं?
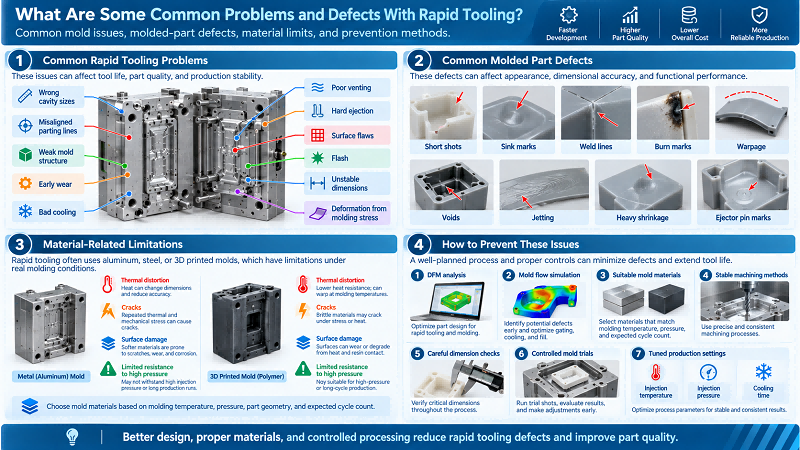
रैपिड टूलिंग में कई सामान्य समस्याएं होती हैं। इनमें गलत कैविटी आकार, गलत पार्टिंग लाइन, कमजोर मोल्ड संरचना, जल्दी घिसाव, खराब कूलिंग, खराब वेंटिंग, कठिन इजेक्शन, सतह की खामियां, फ्लैश, अस्थिर आयाम और मोल्डिंग तनाव से विरूपण शामिल हैं।
मोल्ड डिज़ाइन और प्रक्रिया सेटिंग्स के खराब अनुकूलन से ढाले गए पुर्जों में दोष उत्पन्न होते हैं। इन दोषों में शॉर्ट शॉट्स, सिंक मार्क्स, वेल्ड लाइनें, बर्न मार्क्स, ताना-बाना, रिक्त स्थान, जेटिंग, अत्यधिक संकुचन और इजेक्टर पिन मार्क्स शामिल हैं।
पॉलिमर और 3डी-प्रिंटेड मोल्ड में थर्मल विकृति, दरारें और सतह पर क्षति हो सकती है। ये उच्च दबाव को भी सहन नहीं कर सकते। इंजीनियरों को मोल्डिंग तापमान, दबाव, पार्ट के आकार और अपेक्षित चक्र संख्या के आधार पर मोल्ड सामग्री का चयन करना चाहिए।
टीमें इनमें से अधिकांश समस्याओं को रोक सकती हैं। वे डीएफएम विश्लेषण, मोल्ड प्रवाह सिमुलेशन, उपयुक्त मोल्ड सामग्री, स्थिर मशीनिंग विधियों, सावधानीपूर्वक आयाम जांच, नियंत्रित मोल्ड परीक्षण और इंजेक्शन तापमान, दबाव और शीतलन समय जैसी उत्पादन सेटिंग्स को समायोजित करके इनका उपयोग करती हैं।
रैपिड टूलिंग की तुलना ट्रेडिशनल टूलिंग से कैसे की जाती है?
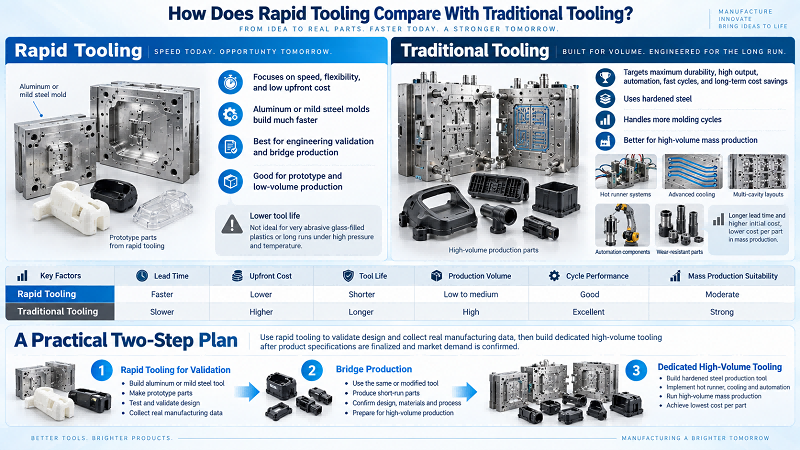
रैपिड टूलिंग का मुख्य उद्देश्य गति, लचीलापन और कम प्रारंभिक लागत है। वहीं, पारंपरिक टूलिंग का लक्ष्य अधिकतम स्थायित्व, उच्च उत्पादन, स्वचालन, त्वरित चक्र और दीर्घकालिक लागत बचत है।
एल्युमीनियम या माइल्ड स्टील से बने रैपिड मोल्ड, कठोर उत्पादन मोल्डों की तुलना में कहीं अधिक तेजी से बनते हैं। लेकिन वे इतने अधिक मोल्डिंग चक्रों को संभाल नहीं सकते। यह सीमा तब स्पष्ट हो जाती है जब टीमें घर्षणकारी ग्लास-फिल्ड प्लास्टिक की मोल्डिंग करती हैं या उच्च दबाव और तापमान में काम करती हैं।
परंपरागत उत्पादन मोल्ड में कठोर स्टील का उपयोग किया जाता है। इनमें हॉट रनर सिस्टम, उन्नत शीतलन प्रणाली, बहु-कैविटी लेआउट, स्वचालन पुर्जे और घिसाव-प्रतिरोधी घटक शामिल हो सकते हैं। ये विशेषताएं उत्पादन में लगने वाले समय को बढ़ाती हैं और प्रारंभिक लागत को भी बढ़ाती हैं, लेकिन बड़े पैमाने पर उत्पादन में प्रत्येक पुर्जे की लागत को कम करती हैं।
कई नई उत्पाद टीमें दो-चरण वाली योजना का उपयोग करती हैं। वे इंजीनियरिंग सत्यापन और उत्पादन में सेंध लगाने के लिए रैपिड टूलिंग का उपयोग करते हैं। वास्तविक विनिर्माण डेटा उन्हें डिज़ाइन को ठीक करने में मदद करता है। फिर उत्पाद विनिर्देशों को अंतिम रूप देने और बाजार की मांग की पुष्टि करने के बाद वे समर्पित उच्च-मात्रा वाले टूलिंग का निर्माण करते हैं।
N क्यों चुनें?ओबीएलई जैसे तुम्हारा रैपिड टूलिंग उत्पादक
नोबल एक चीन-ब्रिटिश संयुक्त उद्यम है जिसे सरकार द्वारा "राष्ट्रीय उच्च-तकनीकी उद्यम" के रूप में सम्मानित किया गया है। हमारे दो प्रमुख व्यावसायिक क्षेत्र हैं: "स्मार्ट विनिर्माण" और "देखभाल उत्पाद"। "स्मार्ट विनिर्माण" व्यवसाय ग्राहकों को परियोजना-सहायक सेवाएं प्रदान करने में विशेषज्ञता रखता है, जिसमें पुर्जों की मशीनिंग और विनिर्माण शामिल हैं।
दस वर्षों से अधिक का पेशेवर विनिर्माण और रैपिड प्रोटोटाइपिंग का अनुभव। हमारी कुशल टीम आपकी नई परियोजनाओं को आपकी आवश्यकताओं के पूर्णतः पूरा करने के लिए सशक्त सहयोग प्रदान करती है; मानकीकृत प्रबंधन पुर्जों और उत्पादों की गुणवत्ता पर कड़ा नियंत्रण सुनिश्चित करता है; सुव्यवस्थित कार्यप्रवाह समान गुणवत्ता के साथ लागत को कम करता है।
वर्षों की कड़ी मेहनत और विकास के बाद, नोबल धीरे-धीरे सटीक पुर्जों की मशीनिंग और विनिर्माण करने वाली कंपनी से, संपूर्ण औद्योगिक श्रृंखला को समर्थन देने वाली सेवा क्षमताओं के साथ, एक सेवा-उन्मुख उद्यम में परिवर्तित हो गई है जो ग्राहकों की संपूर्ण परियोजनाओं के लिए पूर्ण समर्थन प्रदान करती है।
नोबल प्रोटोटाइप डिजाइन से लेकर उत्पादन तक, आपकी विश्वसनीय वन-स्टॉप कस्टम मैन्युफैक्चरिंग सॉल्यूशन है, जो विशाल विनिर्माण संसाधनों, उपयुक्त प्रौद्योगिकी, सुव्यवस्थित प्रक्रिया, विशेषज्ञ मार्गदर्शन और एक उत्तम गुणवत्ता निरीक्षण प्रक्रिया के माध्यम से आपके विचारों को वास्तविकता में बदल देती है।
NOBLE के पास निम्नलिखित योग्यता प्रमाण पत्र हैं:
आईएसओ 9001: 2015 – सामान्य विनिर्माण के लिए सुदृढ़ गुणवत्ता प्रबंधन। सुसंगत प्रक्रियाएं। दस्तावेजीकृत नियंत्रण। अनुरेखणीय निरीक्षण।
ISO 13485: 2016 – चिकित्सा उपकरण के पुर्जों के लिए सख्त गुणवत्ता मानक। कठोर प्रक्रिया सत्यापन। पूर्ण ट्रेसबिलिटी। प्रत्यारोपण योग्य और शल्य चिकित्सा पुर्जों के लिए अनिवार्य।
निष्कर्ष
रैपिड टूलिंग प्रारंभिक प्रोटोटाइपिंग और बड़े पैमाने पर उत्पादन के बीच एक व्यावहारिक कड़ी का निर्माण करती है। कंपनियां वास्तविक सामग्रियों और मानक उत्पादन प्रक्रियाओं का उपयोग करके कार्यात्मक पुर्जे बना सकती हैं। उन्हें तुरंत महंगे, लंबे समय तक चलने वाले मोल्ड खरीदने की आवश्यकता नहीं होती है।
सीएनसी मशीनिंग, रैपिड इंजेक्शन मोल्डिंग, एडिटिव मैन्युफैक्चरिंग, ईडीएम और कास्टिंग जैसी प्रौद्योगिकियां विभिन्न प्रकार के टूलिंग विकल्पों का समर्थन करती हैं। इंजीनियर पुर्जे की मात्रा, जटिलता, सहनशीलता, सामग्री के गुण, लीड टाइम और बजट के आधार पर सर्वोत्तम समाधान का चयन करते हैं।
टीमों को सबसे अधिक लाभ तब मिलता है जब वे त्वरित टूलिंग को ठोस डीएफएम जांच, उचित सामग्री चयन, सटीक मोल्ड निर्माण, आयामी निरीक्षण और नियंत्रित उत्पादन परीक्षणों के साथ जोड़ते हैं। वे संभावित दोषों का पता तब लगा लेते हैं जब डिज़ाइन में बदलाव की लागत कम होती है।
ऑटोमोटिव, मेडिकल, रोबोटिक्स, इलेक्ट्रॉनिक्स, एयरोस्पेस, उपभोक्ता वस्तुएं और औद्योगिक उपकरण बनाने वाली कंपनियां सुनियोजित रैपिड टूलिंग रणनीति से लाभान्वित होती हैं। यह रणनीति उत्पाद विकास की समयसीमा को कम करती है, वित्तीय जोखिम को घटाती है, डिज़ाइन सत्यापन को मजबूत बनाती है और प्रोटोटाइपिंग से बड़े पैमाने पर उत्पादन की ओर सुगम बदलाव सुनिश्चित करती है।
अक्सर पूछे जाने वाले प्रश्न
1. क्या रैपिड टूलिंग उपभोक्ता उत्पादों के लिए कॉस्मेटिक-ग्रेड के दृश्यमान पुर्जे बना सकती है?
ए: जी हाँ। उचित पॉलिशिंग और सतह कोटिंग्स रैपिड मोल्ड्स को उपभोक्ता-ग्रेड के दृश्यमान घटकों के लिए स्वीकार्य कॉस्मेटिक सतहें प्रदान करने में मदद करती हैं।
2. रैपिड टूलिंग और ट्रेडिशनल टूलिंग के बीच सामान्य टर्नअराउंड समय में कितना अंतर होता है?
रैपिड टूलिंग में आमतौर पर कुछ दिन से लेकर कुछ सप्ताह का समय लगता है, जबकि पारंपरिक कठोर इस्पात टूलिंग में अक्सर कई सप्ताह या महीने लग जाते हैं।
3. क्या रैपिड टूलिंग सपोर्ट कर सकता है? ओवरमॉल्डिंग or सम्मिलित करें-मोल्डिंग अनुप्रयोग?
यह संभव है, लेकिन इसके लिए उत्पादन के दौरान मोल्ड को नुकसान से बचाने के लिए कस्टम इंसर्ट और सावधानीपूर्वक डीएफएम जांच की आवश्यकता होती है।
4. क्या ट्रायल रन में पार्ट डिफेक्ट पाए जाने के बाद रैपिड टूलिंग मोल्ड्स को सीधे संशोधित किया जाएगा?
टीमें प्राथमिकता के आधार पर मोल्ड इंसर्ट में बदलाव करती हैं। वे समय और लागत बचाने के लिए पूरे मोल्ड को दोबारा बनाने से बचती हैं।
5. 3डी-प्रिंटेड पॉलीमर रैपिड मोल्ड का उपयोग करते समय मुख्य जोखिम क्या हैं?
इनमें ऊष्मा संबंधी विकृति उत्पन्न होती है। उपयोगकर्ताओं को चक्रों की संख्या सीमित करनी चाहिए और उच्च तापमान वाले अपघर्षक प्लास्टिक से बचना चाहिए।






