
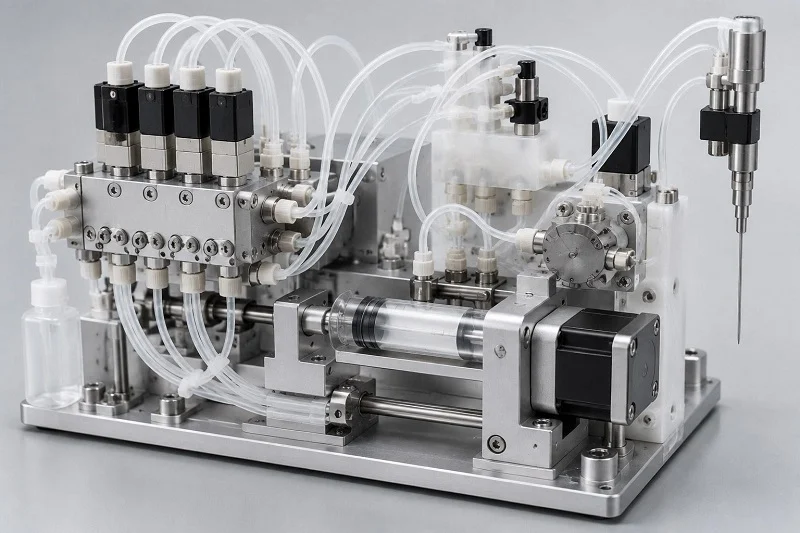
एक विश्वसनीय चिकित्सा उपकरण का निर्माण एक कड़वी सच्चाई से शुरू होता है। आपका पूरा सिस्टम इस बात पर निर्भर करता है कि इसके आईवीडी (इंट्रावेनस डायबिटिक) द्रव प्रबंधन घटक कितने सटीक हैं। सफलता पहले सामग्री चुनने और फिर उत्पादन की योजना बनाने से नहीं मिलती। आपको शुरू से ही एक समन्वित प्रक्रिया की आवश्यकता होती है। तो सवाल यह है: आप आईवीडी द्रव प्रबंधन घटकों को कैसे डिज़ाइन करें जो अच्छी तरह से काम करें, उत्पादन में आसान हों और बड़ी मात्रा में उत्पादन के लिए किफायती रहें? यह गाइड आपके चिकित्सा निदान उपकरण के लिए महत्वपूर्ण विकल्पों पर प्रकाश डालती है। हम आपके चिकित्सा अनुप्रयोग के लिए सही पॉलिमर के चयन पर चर्चा करेंगे। हम विनिर्माण के लिए चिकित्सा उपकरणों को अनुकूलित करने पर भी बात करेंगे। असली रहस्य है अपने उत्पादन भागीदार को शुरुआत में ही शामिल करना। यह सहयोग महंगे पुनर्निर्माण और देरी से बचाता है।
सामग्री चयन मानदंड आईवीडी द्रव प्रबंधन घटक
आईवीडी (इंट्रावेनस डिजीज) फ्लूइड हैंडलिंग पार्ट्स के लिए सही सामग्री का चुनाव करने का मतलब है एक साथ तीन ज़रूरतों को पूरा करना। आपके मेडिकल डिवाइस को डिटेक्शन सिस्टम के लिए पारदर्शी सामग्री की आवश्यकता होती है। आपको स्थिर आयामों की आवश्यकता होती है ताकि पार्ट्स सटीक रूप से एक साथ फिट हो सकें। आपको ऐसी सामग्री की भी आवश्यकता होती है जो परीक्षणों में उपयोग किए जाने वाले कठोर रसायनों का प्रतिरोध कर सके। आपके द्वारा चुना गया पॉलीमर इन तीनों को प्रभावित करता है। हर मेडिकल सिस्टम में कुछ न कुछ समझौता करना पड़ता है। एक पारदर्शी सामग्री मोल्डिंग के दौरान मुड़ सकती है। दूसरी ओर, जो रसायनों का प्रतिरोध करती है, वह बहुत अधिक प्रकाश को रोक सकती है। महत्वपूर्ण बात यह जानना है कि आपके आईवीडी उपयोग के लिए कौन सी विशेषताएं सबसे अधिक मायने रखती हैं। प्रत्येक पार्ट का कार्य यह निर्धारित करता है कि कौन सी विशेषता पहले आती है। यदि यह संतुलन बिगड़ जाता है, तो आपको बाद में डिज़ाइन में बदलाव करने पड़ सकते हैं।
प्रकाशीय स्पष्टता और आयामी स्थिरता
प्रकाशीय पहचान के लिए आवश्यकताएँ
कई आईवीडी परीक्षणों के लिए प्रकाश का गुजरना आवश्यक होता है। क्यूवेट और कार्ट्रिज में अवशोषण या प्रतिदीप्ति माप के लिए स्पष्ट खिड़कियां होनी चाहिए। सामग्री को कुछ निश्चित तरंग दैर्ध्यों को बिना सिग्नल बदले गुजरने देना चाहिए। पीएमएमए बहुत स्पष्ट होता है लेकिन कुछ यूवी प्रकाश को रोकता है। सीओसी और सीओपी सामग्री अच्छी तरह काम करती हैं क्योंकि वे प्रकाश की एक विस्तृत श्रृंखला को गुजरने देती हैं। पॉलीकार्बोनेट भी काम करता है लेकिन समय के साथ पीला पड़ सकता है। आपका चुनाव इस बात पर निर्भर करता है कि आपका आईवीडी चिकित्सा उपकरण परिणामों का पता कैसे लगाता है। यह नैदानिक कार्य के दौरान अवशोषण परीक्षणों में उपयोग किए जाने वाले क्यूवेट के लिए सबसे महत्वपूर्ण है। विभिन्न पहचान विधियों के लिए स्पष्टता के विभिन्न स्तरों की आवश्यकता होती है। खिड़कियों के लिए सही पॉलिमर सीधे परीक्षण की संवेदनशीलता और पुनरावृत्ति को प्रभावित करता है।
दीवार की मोटाई भी महत्वपूर्ण भूमिका निभाती है। मोटे हिस्से प्रकाश को अधिक बिखेरते हैं और सिग्नल को कमजोर कर देते हैं। इससे कम सांद्रता वाले नमूनों के लिए संवेदनशीलता प्रभावित होती है। कम मात्रा में नमूनों का पता लगाने के लिए पतली, समतल दीवारें बेहतर होती हैं। लेकिन मोल्डिंग के दौरान पतली दीवारों को भरना कठिन होता है। इस संतुलन के लिए आपकी विनिर्माण टीम से शुरुआती सलाह लेना आवश्यक है। एक अच्छा विनिर्माण भागीदार आपको ऑप्टिकल प्रदर्शन और पुर्जे की मोल्डिंग में आसानी के बीच संतुलन बनाने में मदद करता है।
सहनशीलता और विकृति का प्रबंधन
आईवीडी उपकरणों में सटीकता बेहद महत्वपूर्ण है। मामूली रिसाव भी पूरे परीक्षण को खराब कर सकता है। सामग्री की सिकुड़न दर यह निर्धारित करती है कि आप सटीक मापदंड को कितनी अच्छी तरह बनाए रख सकते हैं। पॉलीप्रोपाइलीन जैसे अर्ध-क्रिस्टलीय पॉलिमर, पॉलीस्टाइरीन जैसे अनाकार पॉलिमर की तुलना में अधिक सिकुड़ते हैं। इससे अंतिम आयामों में सीधा परिवर्तन होता है। आपके चिकित्सा उपकरण मानकों में इस पर सावधानीपूर्वक नियंत्रण की आवश्यकता होती है।
पुर्जों के अलग-अलग हिस्सों के अलग-अलग गति से ठंडा होने पर ताना-बाना उत्पन्न होता है। असमान दीवार की मोटाई से यह समस्या और बढ़ जाती है। नुकीले कोने इसे और भी गंभीर बना देते हैं। दीवार की मोटाई को एक समान रखने से इन समस्याओं को कम करने में मदद मिलती है। ड्राफ्ट एंगल पुर्जों को मोल्ड से आसानी से बाहर निकालने में सहायक होते हैं। इनके बिना, पुर्जे मुड़ जाते हैं या टूट जाते हैं। गेट की उचित स्थिति आंतरिक तनाव को कम करती है और पुर्जों को सपाट रखती है। आपके विनिर्देश में इस बात का ध्यान रखा जाना चाहिए कि ठंडा होने पर सामग्री कैसा व्यवहार करती है। डिज़ाइन में प्रत्येक प्रकार की सामग्री के लिए संकुचन भत्ते शामिल होने चाहिए। आपके डिज़ाइन में इस बात का भी ध्यान रखा जाना चाहिए कि ऊष्मा से पॉलिमर कितना फैलता है। प्रत्येक चिकित्सा उपकरण अनुप्रयोग में इस स्तर की सावधानी आवश्यक है।
रासायनिक अनुकूलता और जैव अनुकूलता
परख अभिकर्मकों के प्रति प्रतिरोध
आईवीडी में इस्तेमाल होने वाली सामग्री प्रतिदिन कई रसायनों के संपर्क में आती है। बफर, एंजाइम और डिटर्जेंट तरल पदार्थों को ले जाने वाले चैनलों से होकर गुजरते हैं। सामग्री को टूटने से बचाना आवश्यक है। फूलने या दरार पड़ने से परिणाम खराब हो जाते हैं। रिसाव से भी नमूना दूषित हो जाता है। यह बात सिस्टम के हर हिस्से के लिए महत्वपूर्ण है।
तेज़ रसायनों के लिए, मानक पॉलिमर पर्याप्त नहीं होते। यहाँ उच्च-प्रदर्शन पॉलिमर काम आते हैं। PEEK तेज़ अम्लों और क्षारों का प्रतिरोध करता है। PVDF कठोर विलायकों को सहन कर सकता है। ये सामग्रियाँ महंगी होती हैं, लेकिन कुछ IVD परीक्षणों के लिए आवश्यक रासायनिक प्रतिरोध प्रदान करती हैं। आपके चिकित्सा उपकरण की सटीकता इसी चयन पर निर्भर करती है। किसी अन्य प्रकार के IVD उपभोज्य के लिए अलग-अलग गुणों की आवश्यकता हो सकती है। प्रत्येक भाग का उसके संपर्क में आने वाले क्षेत्र के आधार पर अलग-अलग मूल्यांकन करें। डिज़ाइन को अंतिम रूप देने से पहले हमेशा अपने विशिष्ट अभिकर्मकों के साथ सामग्री की अनुकूलता का परीक्षण करें। यह कदम परियोजना में आगे चलकर समय और लागत की काफी बचत कर सकता है।
प्रोटीन बंधन और लीचेबल्स को कम करना
जैविक नमूनों में मौजूद प्रोटीन सतहों से चिपक जाते हैं। इसे प्रोटीन बाइंडिंग कहते हैं। इससे जांच के लिए उपलब्ध विश्लेष्य की मात्रा कम हो जाती है। इसके अलावा, इससे परीक्षणों के बीच प्रोटीन का प्रभाव भी बना रहता है। कम बाइंडिंग गुण वाले पदार्थों का चुनाव करें। COC और COP इसके लिए उपयुक्त हैं। पॉलीप्रोपाइलीन भी ठीक-ठाक काम करता है। कुछ पदार्थों को सतह उपचार की आवश्यकता होती है। विश्वसनीय परिणामों के लिए आपके कार्ट्रिज को भी इन्हीं मानकों को पूरा करना होगा। प्लाज्मा उपचार या विशेष कोटिंग प्रोटीन के चिपकने को काफी हद तक कम कर सकते हैं। सतह ऊर्जा इस बात में महत्वपूर्ण भूमिका निभाती है कि प्रोटीन प्लास्टिक के साथ कैसे परस्पर क्रिया करते हैं। लक्ष्य नमूनों को सुरक्षित रखना और प्रत्येक परीक्षण में एक समान परिणाम सुनिश्चित करना है।
विकास के दौरान लीचेबल पदार्थ एक और चिंता का विषय हैं। छोटे अणु प्लास्टिक से नमूने में चले जाते हैं। ये परीक्षण रसायन को बाधित करते हैं। चिकित्सा उपकरण नियमों के अनुसार, लीचेबल पदार्थों के लिए एक्सट्रैक्टेबल परीक्षण अनिवार्य है। अनुपालन के लिए प्रत्येक चिकित्सा घटक को इन मानकों को पूरा करना होगा। नियामक समीक्षा से गुजर रहे IVD उत्पादों के लिए यह विशेष रूप से महत्वपूर्ण है। एक तीसरे प्रकार के IVD उपभोग्य पदार्थ के चयन से प्रक्रिया और भी जटिल हो जाती है। आपकी चिकित्सा टीम को सामग्री के चयन का पूरी तरह से सत्यापन करना होगा। इस चिकित्सा उपकरण अनुप्रयोग के लिए सावधानीपूर्वक ध्यान देने की आवश्यकता है।
आईवीडी द्रव प्रबंधन घटकों में प्रयुक्त सामान्य पॉलिमर
वास्तविक दुनिया में उपयोग होने वाले आईवीडी सिस्टम में अक्सर कुछ मुख्य प्लास्टिक का इस्तेमाल होता है। हर प्लास्टिक की अपनी कुछ खास खूबियां और कमियां होती हैं। आपका चुनाव ऑप्टिकल स्पष्टता से लेकर उत्पादन लागत तक हर चीज को प्रभावित करता है। आइए सबसे आम विकल्पों पर एक नजर डालें और देखें कि उनमें से कौन सा बेहतर है।
पॉलीप्रोपाइलीन (पीपी) और पॉलीस्टाइरीन (पीएस)
पॉलीप्रोपाइलीन (PP) का उपयोग IVD में बड़े पैमाने पर होता है, और इसके पीछे एक ठोस कारण है। यह अधिकांश सामान्य अभिकर्मकों का प्रतिरोध करता है, ऑटोक्लेविंग की गर्मी को सहन करता है, और इसकी लागत बहुत कम होती है। कई डायग्नोस्टिक कार्ट्रिज अपने मुख्य भाग के लिए PP का उपयोग करते हैं क्योंकि यह बफर और हल्के डिटर्जेंट के प्रति काफी कारगर होता है। यह सामग्री नियमित परीक्षणों के लिए अच्छी रासायनिक प्रतिरोधकता भी प्रदान करती है। लेकिन PP की एक कमी भी है। यह धुंधला या पारदर्शी हो जाता है, जिससे डिटेक्शन प्रकाश का मार्ग अवरुद्ध हो जाता है। यही कारण है कि PP को क्यूवेट या डिटेक्शन विंडो में शायद ही कभी देखा जाता है। इसकी अर्ध-क्रिस्टलीय प्रकृति के कारण ठंडा होने पर इसमें अधिक संकुचन होता है, जिससे सटीक माप प्राप्त करना कठिन हो जाता है।
पॉलीस्टाइरीन इसके विपरीत काम करता है। यह एकदम पारदर्शी और सस्ता होता है, इसलिए ऑप्टिकल पार्ट्स के लिए एकदम सही है। कई क्यूवेट और टेस्ट प्लेट में PS का उपयोग किया जाता है क्योंकि प्रकाश आसानी से इससे होकर गुजरता है। यह पदार्थ उत्कृष्ट आयामी स्थिरता के साथ मोल्ड भी हो जाता है। हालांकि, रासायनिक तनाव के कारण PS में दरारें पड़ जाती हैं। तेज़ विलायक या कठोर अभिकर्मक इसे जल्दी नष्ट कर देते हैं। इसलिए PS सरल और सौम्य रासायनिक प्रक्रियाओं वाले परीक्षणों के लिए सबसे उपयुक्त है। कई चिकित्सा उपकरणों में PS का उपयोग सैंपल वेल और व्यूइंग विंडो के लिए किया जाता है, जहां रासायनिक मजबूती की तुलना में पारदर्शिता अधिक महत्वपूर्ण होती है।
पीएमएमए, पॉलीकार्बोनेट (पीसी), और चक्रीय ओलेफिन कॉपोलिमर (सीओसी/सीओपी)
PMMA में बेहतरीन स्पष्टता और मौसम प्रतिरोधकता होती है। यह दृश्य प्रकाश क्षेत्र में प्रकाश को अच्छी तरह से गुजरने देता है। लेकिन PMMA पानी सोख लेता है और नम हवा में मुड़ सकता है। यह आसानी से टूट भी जाता है, इसलिए पतली दीवारों में संभालने पर दरारें पड़ सकती हैं। पॉलीकार्बोनेट मजबूत होता है। यह खुरदरे उपयोग को सहन कर सकता है और धक्कों का सामना कर सकता है। PC, PS या PMMA की तुलना में अधिक गर्मी सहन कर सकता है। लेकिन PC, UV प्रकाश में समय के साथ पीला पड़ जाता है, जिससे पहचान में इसकी ऑप्टिकल क्षमता प्रभावित होती है।
साइक्लिक ओलेफिन कोपॉलिमर और पॉलिमर, जिन्हें अक्सर सीओसी या सीओपी कहा जाता है, उन्नत आईवीडी द्रव हैंडलिंग पार्ट्स के लिए पसंदीदा सामग्री बन गए हैं। ये सामग्रियां उत्कृष्ट स्पष्टता, कम प्रोटीन चिपकने और कम लीचेबल गुणों का मिश्रण हैं। ये पीएमएमए की तुलना में पानी के प्रति कहीं बेहतर प्रतिरोधक क्षमता भी प्रदान करती हैं। कई डायग्नोस्टिक कार्ट्रिज अब छोटे चैनलों और ऑप्टिकल विंडो के लिए सीओसी का उपयोग करते हैं। मोल्डिंग के दौरान यह सामग्री आसानी से प्रवाहित होती है, जिससे बारीक संरचनाएं बनाना आसान हो जाता है। सीओसी पीपी या पीएस से महंगा है, लेकिन कठिन कार्यों के लिए इसका प्रदर्शन कीमत के लायक है। चिकित्सा उपकरण डिजाइनर अक्सर सीओसी का चयन तब करते हैं जब उन्हें ऑप्टिकल सटीकता और रासायनिक स्थिरता दोनों की आवश्यकता होती है।
उच्च प्रदर्शन पॉलिमर (पीईईके, पीवीडीएफ)
कुछ आईवीडी परीक्षणों में बहुत प्रबल रसायनों का उपयोग होता है। सामान्य प्लास्टिक प्रबल अम्लों, क्षारों या कुछ कार्बनिक विलायकों के संपर्क में आने पर टिक नहीं पाते। यहीं पर उच्च-प्रदर्शन पॉलिमर काम आते हैं। पीईईके लगभग हर रसायन का सामना कर सकता है। यह उच्च तापमान पर भी अपने भौतिक गुणों को बनाए रखता है। यही कारण है कि पीईईके उन फिटिंग, वाल्व और पंप के पुर्जों के लिए आदर्श है जो बार-बार कठोर अभिकर्मकों के संपर्क में आते हैं। लेकिन इसकी एक कमी है: पीईईके सामान्य प्लास्टिक की तुलना में काफी महंगा होता है और इसके निर्माण के दौरान अधिक तापमान की आवश्यकता होती है।
पीवीडीएफ समान रासायनिक प्रतिरोध प्रदान करता है, लेकिन इसके गुणधर्म भिन्न होते हैं। यह हैलोजन और प्रबल ऑक्सीकारक पदार्थों को बहुत अच्छी तरह से संभालता है। कई द्रव प्रबंधन प्रणालियाँ कठोर माध्यमों को ले जाने वाली ट्यूबिंग और मैनिफोल्ड भागों के लिए पीवीडीएफ का उपयोग करती हैं। इस सामग्री में निष्कर्षणीयता भी कम होती है, जो संवेदनशील परीक्षणों के लिए महत्वपूर्ण है। पीईईके और पीवीडीएफ दोनों के वास्तविक लाभ हैं, लेकिन इनके लिए सांचे के सावधानीपूर्वक डिजाइन और प्रक्रिया नियंत्रण की आवश्यकता होती है। प्रति भाग आपको अधिक कीमत चुकानी पड़ेगी, फिर भी महत्वपूर्ण चिकित्सा उपयोगों के लिए विश्वसनीयता में होने वाला लाभ अक्सर अतिरिक्त लागत से कहीं अधिक होता है।
आईवीडी द्रव हैंडलिंग घटकों के लिए विनिर्माण डिजाइन (डीएफएम) नियम
अच्छे डिज़ाइन नियम आपके प्रोजेक्ट को आगे बढ़ाते रहते हैं। ये नियम कागज़ पर बनाए गए चित्र को सांचे से बनकर निकलने वाले उत्पाद से जोड़ते हैं। IVD (इंट्रावेनस डिवाइस) द्रव प्रबंधन घटकों के लिए ये नियम और भी महत्वपूर्ण हैं। आपके पुर्जे संकरे रास्तों से बहुत कम मात्रा में तरल पदार्थ ले जाते हैं। दीवार की मोटाई या गेट की स्थिति में एक छोटी सी खामी भी परीक्षण की विफलता का कारण बन सकती है। चिकित्सा उपकरण डिज़ाइन में हर कदम पर सटीकता की आवश्यकता होती है। नियामक समीक्षाकर्ता आपके विनिर्माण प्रक्रिया के नियंत्रण पर बारीकी से नज़र रखते हैं। वे इस बात का प्रमाण चाहते हैं कि आपके पुर्जे लाखों इकाइयों में एक समान बने रहें। तो आइए, उन मूलभूत DFM नियमों को समझते हैं जो आपके प्रोजेक्ट को सही दिशा में बनाए रखते हैं।
दीवार की मोटाई और ड्राफ्ट कोणों का अनुकूलन
इंजेक्शन मोल्डिंग में दीवार की मोटाई ही सब कुछ निर्धारित करती है। एकसमान दीवारें प्लास्टिक को कैविटी में समान रूप से प्रवाहित होने देती हैं। वे पार्ट को एक समान दर से ठंडा होने में भी मदद करती हैं। जब एक भाग दूसरे की तुलना में तेज़ी से ठंडा होता है, तो पार्ट में विकृति आ जाती है। पतली दीवारें जल्दी भरती हैं लेकिन बहुत जल्दी ठंडी हो जाती हैं। मोटी दीवारों को ठंडा होने में अधिक समय लगता है और उनमें सिंक मार्क्स बन जाते हैं। डायग्नोस्टिक कार्ट्रिज के लिए, जहाँ तक संभव हो, 1 मिमी और 2 मिमी के बीच की दीवारें उपयुक्त होती हैं। यह रेंज मजबूती और मोल्ड करने की क्षमता के बीच संतुलन बनाए रखती है। लेकिन माइक्रोफ्लुइडिक चैनलों के लिए बहुत पतले सेक्शन की आवश्यकता होती है। इन बारीक विशेषताओं के लिए स्टील काटने से पहले प्रवाह का सावधानीपूर्वक विश्लेषण करना आवश्यक है।
ड्राफ्ट कोण भी उतने ही महत्वपूर्ण हैं। ये तैयार भाग को सांचे से चिपके बिना निकलने देते हैं। पर्याप्त ड्राफ्ट न होने पर, निष्कासन बल भाग को खरोंच या मोड़ सकते हैं। सही कोण आपकी सतह की फिनिश पर निर्भर करता है। पॉलीस्टायरीन भागों के लिए यहां एक त्वरित संदर्भ दिया गया है:
| भूतल समाप्त | अनुशंसित ड्राफ्ट कोण | नोट्स |
| उच्च चमक (पॉलिश किया हुआ) | 1 ° - 2 ° | दाग-धब्बों से बचाता है; सौंदर्य और कार्यक्षमता का संतुलन बनाए रखता है। |
चिकनी सतह के लिए केवल 1 से 2 डिग्री का कोण ही पर्याप्त होता है। खुरदरी सतहों के लिए अधिक कोण की आवश्यकता होती है, अक्सर प्रत्येक तरफ 3 से 5 डिग्री। डिज़ाइन समीक्षा के दौरान आपके मोल्ड डिज़ाइनर को कोण की पुष्टि करनी चाहिए। इसमें गलती होने पर बाद में मोल्ड को दोबारा बनाने में काफी खर्च आएगा।
रणनीतिक गेट प्लेसमेंट और वेल्ड लाइन प्रबंधन
गेट वह स्थान है जहाँ पिघला हुआ प्लास्टिक मोल्ड कैविटी में प्रवेश करता है। इसकी स्थिति सामग्री के प्रवाह को नियंत्रित करती है। यह वेल्ड लाइन कहाँ बनेंगी, यह भी निर्धारित करती है। वेल्ड लाइन तब बनती हैं जब दो प्रवाह धाराएँ मिलती हैं और आपस में जुड़ जाती हैं। ये लाइनें पार्ट को कमजोर कर देती हैं। ये सतह पर दिखाई देने वाले निशान भी बनाती हैं। IVD उपभोग्य सामग्रियों के लिए, द्रव चैनलों के पास वेल्ड लाइनें खतरनाक होती हैं। दबाव पड़ने पर इनमें दरार पड़ सकती है और रिसाव हो सकता है।
गेट्स को ऐसी जगह लगाएं जहां प्रवाह का मार्ग सरल रहे। इन्हें पतली दीवारों या नुकीले कोनों के पास लगाने से बचें। छोटे पुर्जों के लिए एक गेट सबसे अच्छा रहता है। बड़े पुर्जों के लिए कई गेट्स की आवश्यकता हो सकती है, लेकिन प्रत्येक गेट एक वेल्ड लाइन जोड़ता है। आपकी टीम को डिज़ाइन चरण के दौरान प्रत्येक वेल्ड लाइन का नक्शा बनाना चाहिए। खुद से पूछें: क्या यह लाइन किसी सीलिंग सतह के पास है? क्या यह किसी डिटेक्शन विंडो को पार करती है? यदि हां, तो गेट को स्थानांतरित करें या प्रवाह पैटर्न को समायोजित करें।
गेट की स्थिति से दिखावट पर भी असर पड़ता है। ऑप्टिकल सतहों पर गेट के निशान दिखने से स्पष्टता खराब हो जाती है। गेट को छिपी हुई सतहों या कम महत्वपूर्ण क्षेत्रों पर लगाएं। इससे आपकी डिटेक्शन विंडो साफ रहेंगी और आपके पार्ट्स पेशेवर दिखेंगे। याद रखें कि गेट की स्थिति में हर बदलाव से प्रवाह की गतिशीलता बदल जाती है। टूलिंग शुरू होने से पहले ही समस्याओं को पकड़ने के लिए मोल्ड प्रवाह सिमुलेशन चलाएं।
सामग्री संकुचन और सहनशीलता स्टैक-अप का लेखांकन
ठंडा होने पर हर पॉलीमर सिकुड़ता है। सिकुड़ने की दर पदार्थ के अनुसार अलग-अलग होती है। पॉलीप्रोपाइलीन जैसे अर्ध-क्रिस्टलीय प्लास्टिक, सीओसी जैसे अनाकार प्लास्टिक की तुलना में अधिक सिकुड़ते हैं। आपके डिज़ाइन विनिर्देश में प्रत्येक पदार्थ के लिए सिकुड़न भत्ता शामिल होना चाहिए। अन्यथा, आपका तैयार उत्पाद चित्र से मेल नहीं खाएगा।
टॉलरेंस स्टैक-अप जटिलता की एक और परत जोड़ता है। आपके पार्ट के प्रत्येक फीचर का अपना टॉलरेंस होता है। जब कई फीचर्स आपस में इंटरैक्ट करते हैं, तो त्रुटियां जुड़ती जाती हैं। प्रेस-फिट कनेक्शन या स्नैप जॉइंट के लिए, यह स्टैकिंग असेंबली को तोड़ सकती है। आपकी इंजीनियरिंग टीम को सबसे खराब स्थिति का आकलन करना चाहिए। क्या प्रत्येक आयाम अपनी सीमा पर होने पर भी पार्ट्स फिट होंगे? यदि नहीं, तो महत्वपूर्ण टॉलरेंस को कम करें या जॉइंट को फिर से डिज़ाइन करें।
सीओसी सामग्री सूक्ष्म द्रव संबंधी कार्यों के लिए उत्कृष्ट आयामी नियंत्रण प्रदान करती है। वास्तविक उत्पादन डेटा दर्शाता है कि क्या संभव है:
| प्राचल | सहनशीलता प्राप्त की | प्रक्रिया क्षमता (सीपीके) |
| माइक्रोफ्लुइडिक चैनल की चौड़ाई | 100 माइक्रोन X 5 μm | 1.67 |
| चैनल की गहराई | ± 3 सुक्ष्ममापी | न्यूनतम 1.33 से अधिक |
ये आंकड़े दर्शाते हैं कि सटीक टॉलरेंस प्राप्त किए जा सकते हैं। लेकिन इसके लिए सावधानीपूर्वक प्रक्रिया नियंत्रण और प्रमाणित टूलिंग की आवश्यकता होती है। 1.67 का Cpk मान दर्शाता है कि प्रक्रिया निर्धारित सीमा के भीतर है। अधिकांश चिकित्सा उपकरण मानकों में महत्वपूर्ण विशेषताओं के लिए न्यूनतम Cpk मान 1.33 अपेक्षित होता है। आपके विनिर्माण भागीदार को सत्यापन के दौरान क्षमता डेटा प्रदान करना चाहिए। यह परीक्षण साबित करता है कि आपके पुर्जे हर बार विनिर्देशों को पूरा करते हैं।
व्यावहारिक दृष्टिकोण से, यथार्थवादी सहनशीलता से शुरुआत करें। हर आयाम पर ±5 μm की सीमा निर्धारित न करें। केवल महत्वपूर्ण विशेषताओं के लिए ही इस स्तर के नियंत्रण की आवश्यकता होती है। बाकी सभी के लिए मानक सहनशीलता का उपयोग किया जा सकता है। यह तरीका मोल्ड की लागत को कम रखता है और उत्पादन क्षमता को बढ़ाता है। आपके घटक का डिज़ाइन सटीकता और व्यावहारिकता के बीच इस संतुलन को दर्शाना चाहिए।
इसका व्यापक अर्थ चिकित्सा उपकरण डिजाइन से जुड़ा है। नियामक निकाय यह प्रमाण चाहते हैं कि आपकी विनिर्माण प्रक्रिया नियंत्रण में रहे। डीएफएम नियम आपको यह प्रमाण प्रदान करते हैं। ये भिन्नता को कम करते हैं, दोषों को रोकते हैं और आपके तर्क को दस्तावेजीकृत करते हैं। जब आप इन नियमों का पालन करते हैं, तो आपके आईवीडी द्रव प्रबंधन घटक विश्वसनीय रूप से कार्य करते हैं। आपके कार्ट्रिज पहले दिन से लेकर हजारवें दिन तक एक समान रूप से काम करते हैं। यह स्थिरता चिकित्सकों और रोगियों दोनों का विश्वास बढ़ाती है।
आईवीडी फ्लुइडिक्स के लिए लागत अनुकूलन और साझेदारी
चिकित्सा उत्पाद विकास में लागत हर निर्णय को प्रभावित करती है। कागज़ पर आपका डिज़ाइन कितना भी अच्छा क्यों न हो, अगर हर हिस्से की लागत बहुत ज़्यादा हो, तो परियोजना रुक जाती है। स्मार्ट बचत डिज़ाइन चरण से ही शुरू होती है। उत्पादन शुरू होने तक इंतज़ार करने का मतलब है कि आप सबसे बड़ी बचत से चूक गए।
पुर्जों की लागत कम करने की रणनीतियाँ
भाग समेकन और डिज़ाइन सरलीकरण
आपके द्वारा लगाए गए हर फीचर से मोल्ड की लागत बढ़ जाती है। अंडरकट के बारे में सोचें। हर एक के लिए साइड-एक्शन मैकेनिज्म की आवश्यकता होती है। ये स्लाइडर या लिफ्टर मोल्ड की लागत में 1,000 से 2,000 डॉलर या उससे भी अधिक जोड़ देते हैं। साथ ही, ये साइकिल टाइम को धीमा कर देते हैं और रखरखाव संबंधी जोखिम पैदा करते हैं।
डिजाइन चरण में इस सुधार पर कोई लागत नहीं आती। आप विभाजन सतह को पुनः डिजाइन कर सकते हैं। आप ड्राफ्ट कोणों को समायोजित कर सकते हैं। आप यांत्रिक क्रियाओं को पास-थ्रू कोर से बदल सकते हैं। ये परिवर्तन कार्यक्षमता को प्रभावित किए बिना अंडरकट को दूर करते हैं।
विनिर्माण क्षमता को ध्यान में रखते हुए किए जाने वाले डिज़ाइन में बदलाव से प्रति पार्ट लागत में 30 से 50 प्रतिशत तक की कटौती हो सकती है। ये बदलाव जितनी जल्दी किए जाएंगे, बचत उतनी ही अधिक होगी। एक बार मोल्ड बन जाने के बाद, बदलाव करना कहीं अधिक महंगा हो जाता है।
आंतरिक संरचनाओं के लिए, संकुचित होने योग्य कोर एक और विकल्प प्रदान करते हैं। इंजेक्शन के दौरान ये संरचना को पूर्ण आकार में ढाल लेते हैं। फिर निष्कासन के लिए ये अंदर की ओर खिंच जाते हैं। इससे कई अनुप्रयोगों में असंबद्ध क्रियाएं कम हो जाती हैं। यह मोल्ड के आकार को कम करता है, दोहराव में सुधार करता है और चक्र समय को कम करता है। चिकित्सा उद्योग इस विधि का उपयोग उन उपभोग्य सामग्रियों के लिए करता है जहां सटीक मापन आवश्यक होता है।
आपके पार्ट का आकार भी सामग्री की खपत को प्रभावित करता है। सरल आकार जल्दी भरते हैं और कम रेज़िन का उपयोग करते हैं। इससे प्रति पार्ट सामग्री की लागत सीधे कम हो जाती है। हर एक ग्राम की बचत लाखों चिकित्सा उपभोग्य सामग्रियों में महत्वपूर्ण योगदान देती है।
आउटसोर्सिंग बनाम इन-हाउस उत्पादन का महत्व
कई चिकित्सा टीमें आंतरिक विनिर्माण क्षमता विकसित करने या किसी विशेषज्ञ के साथ साझेदारी करने पर विचार करती हैं। दोनों ही विकल्पों के अपने-अपने फायदे और नुकसान हैं।
इन-हाउस उत्पादन आपको सीधा नियंत्रण देता है। आप स्वयं शेड्यूल और गुणवत्ता जांच का प्रबंधन करते हैं। लेकिन इसके लिए भारी पूंजी निवेश की आवश्यकता होती है। आपको क्लीनरूम स्पेस, मोल्डिंग मशीन और कुशल ऑपरेटरों की आवश्यकता होती है। कम से मध्यम मात्रा के लिए, यह निवेश उचित नहीं लगता।
आउटसोर्सिंग से पूंजी का बोझ साझेदार पर आ जाता है। आप मशीनों के बजाय पुर्जों के लिए भुगतान करते हैं। आपकी टीम डिज़ाइन सत्यापन जैसी मुख्य गतिविधियों पर ध्यान केंद्रित करती है। एक अच्छा साझेदार समान चिकित्सा परियोजनाओं का अनुभव लेकर आता है। वे चक्र समय और उत्पादन दर को अनुकूलित करते हैं। वे चिकित्सा उत्पादन के लिए आवश्यक नियामक संबंधी कागजी कार्रवाई भी संभालते हैं।
बड़ी मात्रा में उत्पादित होने वाले डायग्नोस्टिक कार्ट्रिज और अन्य उपभोग्य सामग्रियों के लिए, आउटसोर्सिंग अक्सर लाभदायक साबित होती है। साझेदार की व्यापक क्षमता प्रति इकाई लागत को कम कर देती है। वे उत्पादन में बैकअप प्रदान करते हैं। यदि एक मशीन खराब हो जाती है, तो वे दूसरी मशीन का उपयोग शुरू कर देते हैं। इससे आंतरिक उत्पादन लाइन में होने वाले डाउनटाइम के जोखिम से भी मुक्ति मिलती है।
प्रारंभिक विनिर्माण साझेदार की भागीदारी का महत्व
असेंबली के लिए डिजाइन (डीएफए) और वैल्यू इंजीनियरिंग
अपने विनिर्माण भागीदार को शुरुआत में ही शामिल करने से सब कुछ बदल जाता है। उन्हें तैयार डिज़ाइन सौंपने के बजाय, आप शुरू से ही साथ मिलकर काम करते हैं। यहीं पर डीएफए और वैल्यू इंजीनियरिंग से वास्तविक बचत होती है।
असेंबली डिज़ाइन इस बात पर ध्यान केंद्रित करता है कि पुर्जे आपस में कैसे जुड़ते हैं। क्या आपके कारतूस को अलग-अलग टुकड़ों की आवश्यकता है? क्या आप दो पुर्जों को मिलाकर एक बना सकते हैं? हर जोड़ असेंबली के समय और निरीक्षण लागत को बढ़ाता है। इन चरणों को कम करने से श्रम की बचत होती है और दोष दर कम होती है।
वैल्यू इंजीनियरिंग में कार्यक्षमता और लागत के बीच तुलना की जाती है। साझेदार पूछता है: क्या यह फीचर किसी उद्देश्य की पूर्ति करता है? क्या हम सरल ज्यामिति के साथ वही परिणाम प्राप्त कर सकते हैं? चैनल में एक छोटा सा बदलाव प्रदर्शन को प्रभावित किए बिना चक्र समय को कम कर सकता है।
आपके विनिर्देश में महत्वपूर्ण आयाम परिभाषित हैं। उन पर कड़ा नियंत्रण आवश्यक है। बाकी सभी चीजों के लिए मानक सहनशीलता का उपयोग किया जा सकता है। एक ऐसा भागीदार जो आपके चिकित्सा उपकरण डिजाइन को समझता है, वह अनिवार्यताओं और अनावश्यकताओं के बीच अंतर करने में मदद करता है।
समग्र दृष्टिकोण आपके सिस्टम को एक संपूर्ण इकाई के रूप में देखता है। प्रत्येक भाग को अलग-अलग अनुकूलित करने के बजाय, आप पूरे सिस्टम को अनुकूलित करते हैं। इसका अर्थ हो सकता है कि वाल्व पोर्ट को इस प्रकार समायोजित किया जाए जिससे ट्यूबिंग का मार्ग छोटा हो जाए। इसका अर्थ यह भी हो सकता है कि तेजी से इंस्टॉलेशन के लिए कनेक्टर डिज़ाइन में बदलाव किया जाए। छोटे-छोटे बदलाव मिलकर बड़ी बचत का कारण बन सकते हैं। प्रत्येक मेडिकल डिवाइस टीम को अपने अगले प्रोजेक्ट के लिए इस दृष्टिकोण का उपयोग करना चाहिए।
शुरुआती भागीदारी से लागत कम करने के लिए सामग्री का चयन भी आसान हो जाता है। एक ऐसा साझेदार जो कई प्रकार के चिकित्सा पुर्जों का निर्माण करता है, वह जानता है कि कौन से रेज़िन आसानी से प्रवाहित होते हैं। वे यह भी जानते हैं कि कौन से रेज़िन निर्माण प्रक्रिया को धीमा कर देते हैं। वे ऐसे विकल्प सुझाते हैं जो आपकी आवश्यकताओं को कम कीमत पर पूरा करते हैं। अकेले काम करते समय ऐसा मार्गदर्शन मिलना मुश्किल होता है। शुरुआती भागीदारी से होने वाली लागत बचत केवल उपकरणों तक ही सीमित नहीं है। यह आपके द्वारा निर्मित प्रत्येक उपकरण के उत्पादन दर, संयोजन समय और नियामक जोखिम को प्रभावित करती है।
आईवीडी द्रव प्रबंधन घटकों के निर्माण के लिए नोबल की क्षमताएं

अपने आईवीडी फ्लूइड हैंडलिंग कंपोनेंट्स के लिए नोबल के साथ काम करने का मतलब है एक ऐसे सहयोगी से मिलना जो पूरी स्थिति को समझता है। हम आपकी टीम में पहली डिज़ाइन मीटिंग से ही शामिल हो जाते हैं। हम समस्याओं को महंगे समाधानों में तब्दील होने से पहले ही पहचान लेते हैं। यह तरीका आपके मेडिकल उत्पाद विकास के दौरान आपका समय बचाता है और तनाव कम करता है।
सटीक मशीनिंग और इंजेक्शन मोल्डिंग विशेषज्ञता
प्रोटोटाइप से लेकर बड़े पैमाने पर उत्पादन तक
हर अच्छे उत्पाद की शुरुआत प्रोटोटाइप से होती है। नोबल आपके शुरुआती परीक्षणों के लिए सटीक पुर्जे बनाने के लिए सीएनसी मशीनिंग का उपयोग करता है । इन मशीनीकृत पुर्जों से आप उत्पादन उपकरण पर पैसा खर्च करने से पहले अपने डिज़ाइन की जांच कर सकते हैं। आप वास्तविक परीक्षण कर सकते हैं। आप जांच सकते हैं कि पुर्जे कैसे फिट होते हैं और काम करते हैं। इस चरण में किए गए बदलाव, उपकरण तैयार होने के बाद किए गए बदलावों की तुलना में बहुत कम खर्चीले होते हैं।
डिजाइन तैयार हो जाने के बाद, हम इंजेक्शन मोल्डिंग की प्रक्रिया शुरू करते हैं। हमारे इंजीनियर प्रक्रिया के हर पहलू को बारीकी से देखते हैं। वे गेट की स्थिति, कूलिंग चैनल और चक्र समय पर ध्यान देते हैं। इसका परिणाम यह होता है कि आपको ऐसे स्थिर पुर्जे मिलते हैं जो हर बार आपकी आवश्यकताओं को पूरा करते हैं। कारतूस और क्यूवेट जैसी चिकित्सा वस्तुओं के लिए यह विश्वसनीयता अत्यंत महत्वपूर्ण है।
बड़े पैमाने पर उत्पादन के लिए, नोबल मल्टी-कैविटी टूल्स का उपयोग करता है। ये उपकरण प्रति घंटे हजारों पुर्जे बनाते हैं। हर कैविटी एक जैसी रहती है। हर पुर्जा दूसरे पुर्जे से बिल्कुल मेल खाता है। हम गुणवत्ता पर प्रतिकूल प्रभाव पड़ने से पहले ही उसकी स्थिति का पता लगाने के लिए लाइव निगरानी करते हैं। चिकित्सा क्षेत्र में जहां एकरूपता अत्यंत महत्वपूर्ण है, वहां यह नियंत्रण आवश्यक है। चिकित्सा उपकरण डिजाइनरों की अपेक्षा इसी स्तर की सटीकता की होती है।
हम छोटे पैमाने पर उत्पादन के लिए ब्रिज टूलिंग भी प्रदान करते हैं। हो सकता है आपको नैदानिक परीक्षणों के लिए पुर्जों की आवश्यकता हो। ब्रिज टूलिंग से पूर्ण टूलिंग निवेश के बिना ही उत्पादन-गुणवत्ता वाले पुर्जे प्राप्त होते हैं। इससे आपका कार्य-निर्धारण कार्य सुचारू रूप से चलता रहता है।
प्रमाणित गुणवत्ता प्रबंधन प्रणाली
ISO 9001:2015 और ISO 13485:2016 का अनुपालन
गुणवत्ता चिकित्सा विनिर्माण का आधार है। नोबल दो प्रमाणित प्रणालियों के अंतर्गत कार्य करता है। ISO 9001:2015 हमारी सामान्य प्रक्रियाओं को कवर करता है। ISO 13485:2016 चिकित्सा उपकरणों के निर्माण के नियमों को शामिल करता है।
इन प्रमाणपत्रों का मतलब है कि आपके पुर्जे एक नियंत्रित प्रणाली के भीतर बनाए जाते हैं। हर चरण की लिखित प्रक्रिया होती है। हर कर्मचारी स्पष्ट निर्देशों का पालन करता है। हर समस्या का समाधान किया जाता है। यह अनुशासन उत्पादन को स्थिर बनाए रखता है।
सत्यापन हमारी प्रणाली का एक महत्वपूर्ण हिस्सा है। हम उत्पादन से पहले हर उपकरण और हर प्रक्रिया का सत्यापन करते हैं। प्रक्रिया सत्यापन में IQ, OQ और PQ चरण शामिल हैं। ये चरण साबित करते हैं कि प्रक्रिया हर बार विनिर्देशों के अनुरूप पुर्जे बना सकती है।
आंतरिक लेखापरीक्षाएं नियमित रूप से हमारी प्रणालियों की जांच करती हैं। बाहरी लेखापरीक्षक हर साल हमारी समीक्षा करते हैं। यह निगरानी सुनिश्चित करती है कि हम कभी भी चिकित्सा मानकों से विचलित न हों।
आपके चिकित्सा उपकरण के लिए, इसका अर्थ है प्रमाणित गुणवत्ता। आपके ऑडिट सरल हो जाते हैं। आपकी प्रस्तुतियाँ अधिक सशक्त हो जाती हैं।
डिजाइन से लेकर एकीकृत सेवाएं विधानसभा
NOBLE सिर्फ पुर्जे बनाने से कहीं बढ़कर काम करता है। हम उन्हें डिज़ाइन करने, बनाने और असेंबल करने में मदद करते हैं। यह संयुक्त दृष्टिकोण बार-बार होने वाले कार्यों को कम करता है और संचार को बेहतर बनाता है।
हमारे डिज़ाइन इंजीनियर आपकी टीम के साथ मिलकर पार्ट के आकार पर काम करते हैं। हम ऐसे बदलाव सुझाते हैं जिनसे मोल्डिंग में सुधार होता है और कार्यक्षमता पर कोई असर नहीं पड़ता। हम प्रवाह पैटर्न का अध्ययन करते हैं ताकि महत्वपूर्ण क्षेत्रों में कोई खामी न रहे। हम एक समान शीतलन के लिए दीवार की मोटाई को समायोजित करते हैं।
जब पुर्जे प्रेस से निकलते हैं, तो हम अतिरिक्त प्रक्रियाएँ अपनाते हैं। अल्ट्रासोनिक वेल्डिंग द्वारा पुर्जों को जोड़कर असेंबली बनाई जाती है। लेजर मार्किंग द्वारा लेबल लगाए जाते हैं। सफाई और पैकेजिंग द्वारा पुर्जे शिपिंग के लिए तैयार किए जाते हैं।
हमारी क्लीनरूम असेंबली लाइन चिकित्सा संबंधी आवश्यकताओं को पूरा करती है। ऑपरेटर विस्तृत कार्य चरणों का पालन करते हैं। लाइन से निकलने से पहले प्रत्येक असेंबली की जाँच की जाती है।
हमारी परीक्षण सेवाएं आपके उपकरण की कार्यक्षमता की पुष्टि करती हैं। हम तरल मार्गों पर रिसाव परीक्षण करते हैं। हम पहचान खिड़कियों की प्रकाशीय स्पष्टता मापते हैं। सभी डेटा रिकॉर्ड किया जाता है और साझा किया जाता है।
इस पूर्ण-सेवा क्षमता का अर्थ है कि एक ही भागीदार आपके संपूर्ण उत्पादन का प्रबंधन करता है। आपको कम विक्रेताओं से निपटना पड़ता है। आपकी आपूर्ति श्रृंखलाएं छोटी हो जाती हैं। आपको गुणवत्ता और समय पर बेहतर नियंत्रण प्राप्त होता है।
आपके पहले प्रोटोटाइप से लेकर दस लाखवें पुर्जे तक, नोबल हर स्तर पर आपकी सेवा प्रदान करता है। हम भरोसेमंद चिकित्सा पुर्जे बनाने के लिए आवश्यक उपकरणों और कर्मचारियों में निवेश करते हैं। आपके उत्पाद का प्रदर्शन हर छोटी से छोटी बात पर निर्भर करता है। हम सुनिश्चित करते हैं कि वे सभी बारीकियां सटीक हों।
आईवीडी फ्लूइड हैंडलिंग कंपोनेंट्स का निर्माण तब सबसे अच्छा होता है जब टीमें पहले दिन से ही मिलकर काम करती हैं। सबसे पहले अपनी सामग्रियों को जानें। अपनी ऑप्टिकल आवश्यकताओं, रासायनिक जोखिम और सहनशीलता संबंधी आवश्यकताओं को समझें। अपने विनिर्माण भागीदार को शुरुआत में ही शामिल करें। उनकी टूलिंग विशेषज्ञता महंगे अप्रत्याशित खर्चों को रोकती है। उनका प्रक्रिया नियंत्रण प्रत्येक चिकित्सा उपकरण को स्थिर रखता है। यह टीम वर्क रीडिज़ाइन को कम करता है और आपके समय-सीमा को गति देता है। इस दृष्टिकोण से प्रत्येक चिकित्सा उपभोग्य वस्तु को लाभ होता है। जब उत्पादन डिज़ाइन के अनुरूप होता है तो आपकी चिकित्सा टीम आश्वस्त रहती है। आपका चिकित्सा उपकरण रोगियों तक तेज़ी से पहुँचता है। अलग-थलग कार्यप्रवाह से बचें। एक ऐसे भागीदार का चयन करें जो प्रोटोटाइपिंग, मोल्डिंग और अंतिम असेंबली में सहायता करता हो। उनके सत्यापन प्रोटोकॉल और परीक्षण क्षमताओं के बारे में पूछें। सही भागीदार कंपोनेंट समस्याओं को विश्वसनीय उत्पादों में बदल देता है। आपकी अगली परियोजना अवधारणा से लेकर तैयार कार्ट्रिज तक इस समन्वित प्रक्रिया की हकदार है।
आईवीडी द्रव प्रबंधन घटकों के अक्सर पूछे जाने वाले प्रश्न
कौन सा पॉलीमर डिटेक्शन विंडो के लिए सबसे अच्छी ऑप्टिकल स्पष्टता प्रदान करता है?
साइक्लिक ओलेफिन कोपॉलिमर (सीओसी/सीओपी) प्रकाश को तरंगदैर्ध्य की एक विस्तृत श्रृंखला से गुजरने देते हैं। ये पीएमएमए की तुलना में कम पानी अवशोषित करते हैं। अधिकांश चिकित्सा निदान प्रणालियों के लिए, सीओसी स्पष्टता और स्थिरता का सर्वोत्तम मिश्रण प्रदान करता है। पॉलीकार्बोनेट भी उपयुक्त है, लेकिन चिकित्सा उपकरणों में समय के साथ पीला पड़ सकता है।
मैं प्रोटीन को अपने चैनलों से चिपकने से कैसे रोकूं?
ऐसे पदार्थ चुनें जो बंधन का प्रतिरोध करते हों। COC और COP इस मामले में अच्छा प्रदर्शन करते हैं। पॉलीप्रोपाइलीन कई चिकित्सा परीक्षणों के लिए काफी उपयुक्त है। प्लाज्मा कोटिंग जैसे सतही उपचार भी प्रोटीन के आसंजन को कम कर सकते हैं। अपने चिकित्सा उपकरण के डिज़ाइन को अंतिम रूप देने से पहले, हमेशा अपने चुने हुए पदार्थ के साथ विशिष्ट अभिकर्मकों का परीक्षण करें।
मुझे अपने कारतूस के लिए कितनी मोटाई की दीवार का उपयोग करना चाहिए?
संभव हो तो 1 से 2 मिमी की मोटाई रखने का प्रयास करें। यह मोटाई मजबूती और पुर्जे के सांचे में ढलने की क्षमता के बीच संतुलन बनाए रखती है। सूक्ष्म द्रव चैनलों के लिए पतले अनुभागों की आवश्यकता होती है, जो अक्सर 0.5 मिमी से कम होते हैं। इन बारीक विशेषताओं के लिए सांचा काटने से पहले प्रवाह का सावधानीपूर्वक विश्लेषण करना आवश्यक है। आपके विनिर्माण भागीदार को भरने संबंधी समस्याओं का पता लगाने के लिए प्रारंभिक चरण में ही सिमुलेशन चलाना चाहिए।
मुझे अपने प्रोडक्शन पार्टनर को प्रोजेक्ट में कब शामिल करना चाहिए?
उन्हें डिज़ाइन चरण के दौरान ही शामिल करें, बाद में नहीं। शुरुआती सहयोग से मोल्ड में होने वाले महंगे बदलावों से बचा जा सकता है। चिकित्सा उपकरण की आवश्यकताओं को समझने वाला भागीदार सामग्री में बदलाव और ज्यामिति में सुधार के सुझाव दे सकता है, जिससे लागत में बचत होती है। उपकरण निर्माण शुरू होने तक इंतजार करने का मतलब है कि आप अपने चिकित्सा उत्पाद के लिए सबसे बड़ी बचत के अवसरों को खो देते हैं।
वेल्ड लाइनें मेरे पुर्जे के प्रदर्शन को कैसे प्रभावित करती हैं?
दो प्रवाह दिशाओं के मिलने पर वेल्ड लाइनें बनती हैं। ये पुर्जे को कमजोर कर देती हैं और दिखाई देने वाले निशान छोड़ देती हैं। द्रव चैनलों के पास, ये रिसाव का खतरा पैदा करती हैं। आपके मोल्ड डिज़ाइनर को डिज़ाइन समीक्षा के दौरान प्रत्येक वेल्ड लाइन का मानचित्रण करना चाहिए। यदि वेल्ड लाइनें आपके मेडिकल कार्ट्रिज में महत्वपूर्ण सीलिंग सतहों को पार करती हैं, तो गेट्स को स्थानांतरित करें या प्रवाह पैटर्न को समायोजित करें।
माइक्रोफ्लुइडिक विशेषताओं के लिए मैं व्यावहारिक रूप से कितनी सहनशीलता रख सकता हूँ?
लगभग 100 माइक्रोन की चैनल चौड़ाई, ±5 माइक्रोन की सहनशीलता के साथ संभव है। सावधानीपूर्वक नियंत्रण से 1.67 की प्रक्रिया क्षमता (Cpk) प्राप्त की जा सकती है। अधिकांश चिकित्सा उपकरण मानकों में महत्वपूर्ण विशेषताओं के लिए न्यूनतम Cpk 1.33 अपेक्षित है। केवल वहीं सख्त सहनशीलता निर्दिष्ट करें जहां आपके चिकित्सा अनुप्रयोग के लिए कार्य की आवश्यकता हो।
मैं सीओसी और पॉलीकार्बोनेट में से कैसे चुनाव करूं?
COC बेहतर स्पष्टता, कम प्रोटीन बंधन और कम रिसाव प्रदान करता है। पॉलीकार्बोनेट उच्च प्रभाव शक्ति और ताप प्रतिरोध प्रदान करता है। ऑप्टिकल डिटेक्शन वाले मेडिकल कार्ट्रिज के लिए, COC आमतौर पर बेहतर होता है। जिन पुर्जों को रफ हैंडलिंग का सामना करना पड़ता है, उनके लिए पॉलीकार्बोनेट बेहतर विकल्प हो सकता है। अपनी विशिष्ट आवश्यकता पर विचार करें।
मेरे विनिर्माण भागीदार के पास कौन-कौन से प्रमाणपत्र होने चाहिए?
ISO 9001:2015 और ISO 13485:2016 प्रमाणन देखें। ये नियंत्रित प्रक्रियाओं और उचित दस्तावेज़ीकरण को सुनिश्चित करते हैं। उनके सत्यापन प्रोटोकॉल के बारे में पूछें। IQ, OQ और PQ चरणों के साथ प्रक्रिया सत्यापन यह साबित करता है कि वे लगातार विनिर्देशों के अनुरूप पुर्जे बना सकते हैं। यह दस्तावेज़ीकरण आपके नियामक आवेदनों को मज़बूती प्रदान करता है।







