
उत्पादन में बदलाव आ रहा है। उद्योग जगत के लोग इसे महसूस कर रहे हैं। नए-नए तरीके सामने आ रहे हैं, पुराने तरीके और भी बेहतर होते जा रहे हैं। कई कारखाने मालिकों के मन में एक सीधा सा सवाल है: क्या लेजर वेल्डिंग अब पुरानी व्यवस्था को अपने हाथ में लेने के लिए तैयार है? या फिर पारंपरिक आर्क वेल्डिंग ही अब भी सबसे श्रेष्ठ बनी हुई है?
लोगों को अक्सर इस समस्या का सामना करना पड़ता है। गलत प्रक्रिया चुनने से मुनाफ़ा कम हो जाता है। काम दोबारा करना पड़ता है। काम की गति धीमी रहती है। विकृति से पुर्जे खराब हो जाते हैं। जो वेल्डिंग शुरू में ठीक लगती है, वह बाद में खराब हो सकती है। या फिर उसमें अपेक्षित समय से दोगुना समय लग सकता है। या फिर असेंबली निर्धारित सीमा से अधिक विकृत हो सकती है।
यह गाइड सात महत्वपूर्ण अंतरों को विस्तार से समझाती है। इसका उद्देश्य सीधा-सादा है। लोगों को उनके विशिष्ट कार्य के लिए सही तकनीक चुनने में मदद करना। इसमें कोई मार्केटिंग का प्रचार नहीं है। न ही यह दावा किया गया है कि एक ही तरीका हमेशा बेहतर होता है। बल्कि यह कार्यस्थल पर मायने रखने वाली बातों के आधार पर एक व्यावहारिक तुलना प्रस्तुत करती है।
संक्षिप्त उत्तर: “चीट शीट” (फीचर्ड स्निपेट टारगेट)
लोग तुरंत जवाब चाहते हैं। दुकानों को त्वरित निर्णय की आवश्यकता होती है। यहाँ इसका संक्षिप्त विवरण दिया गया है।
जब काम में तेज़ गति की आवश्यकता हो, तो लेज़र वेल्डिंग चुनें। 50 इंच प्रति मिनट से अधिक की गति सामान्य बात है। ऊष्मा के कारण होने वाला विरूपण न्यूनतम होना चाहिए। सामग्री पतली होती है। उदाहरण के लिए, इलेक्ट्रिक वाहन की बैटरी टैब, चिकित्सा उपकरण के आवरण, और सटीक असेंबली जहां विकृति स्वीकार्य नहीं है, इन सभी के लिए लेज़र वेल्डिंग उपयुक्त है।
मरम्मत के काम के लिए पारंपरिक वेल्डिंग चुनें। टूटे हुए उपकरण। दरार वाले फ्रेम। मौके पर की जाने वाली मरम्मत। जोड़ ठीक से फिट नहीं हो सकता है। गैप मौजूद हो सकते हैं। सतहें गंदी हो सकती हैं। पारंपरिक तरीके इन सभी समस्याओं को बेहतर ढंग से संभालते हैं।
कम बजट में पारंपरिक वेल्डिंग का विकल्प चुनें। एक साधारण MIG या स्टिक वेल्डिंग सेटअप की कीमत पाँच हज़ार डॉलर से कम होती है। लेज़र वेल्डिंग सिस्टम की कीमत इससे कई गुना ज़्यादा होती है। सीमित पूंजी वाले कारखाने लेज़र वेल्डिंग में निवेश करने का जोखिम नहीं उठा सकते।
जब सुवाह्यता मायने रखती हो, तो पारंपरिक वेल्डिंग चुनें। एक व्यक्ति स्टिक वेल्डर को सीढ़ी पर या खेत में ले जा सकता है। लेजर उपकरण भारी और संवेदनशील होते हैं। दूरस्थ मरम्मत के लिए यह उपयुक्त विकल्प नहीं है।
संक्षेप में कहें तो, लेजर तकनीक गति और सटीकता में श्रेष्ठ है। पारंपरिक तकनीक लागत और बहुमुखी प्रतिभा में श्रेष्ठ है। कोई एक समाधान हर काम के लिए उपयुक्त नहीं होता।
मुख्य अंतर: वे गर्मी कैसे उत्पन्न करते हैं
असली अंतर गति या लागत को लेकर नहीं है। इसकी शुरुआत इस सवाल से होती है कि ऊष्मा कहाँ से आती है। यह कितनी केंद्रित है। इससे धातु पर क्या प्रभाव पड़ता है?
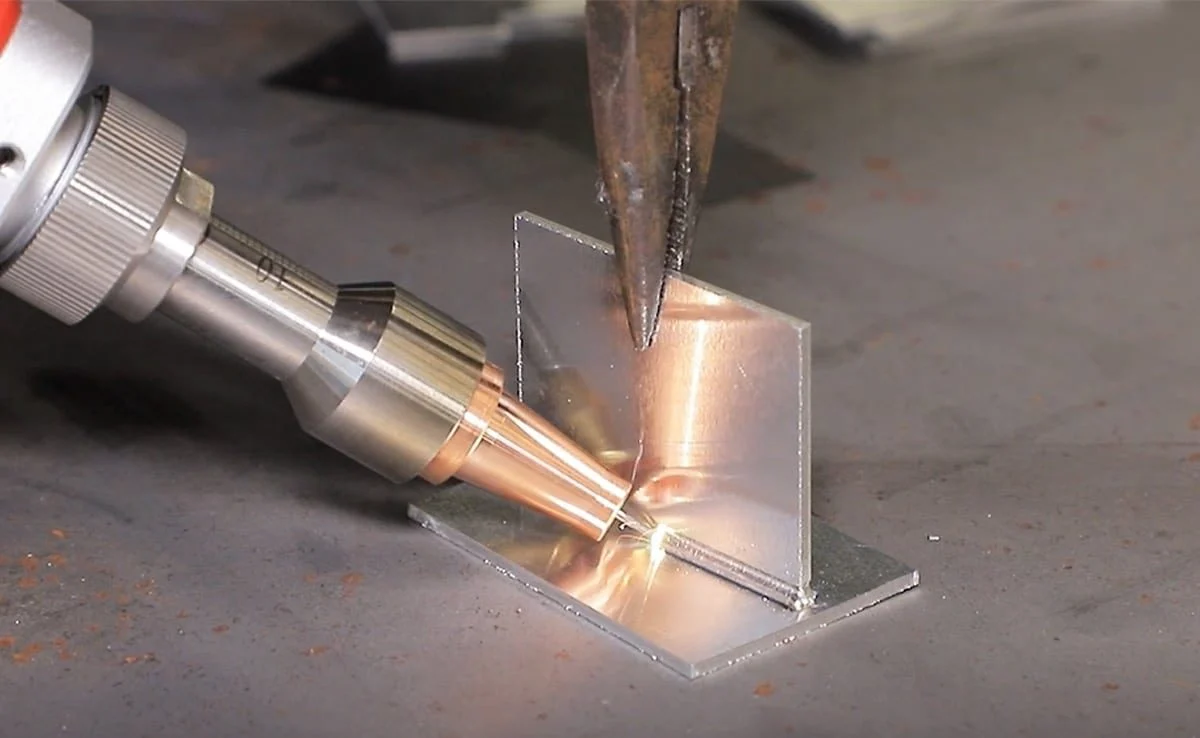
लेजर वेल्डिंग में फोटॉन का उपयोग होता है।
उच्च ऊर्जा वाला प्रकाश। किरण एक छोटे से बिंदु पर केंद्रित होती है। हम 0.2 मिलीमीटर या उससे भी कम की बात कर रहे हैं। वह सारी ऊर्जा एक बहुत छोटे से क्षेत्र में समाहित होती है। ऊर्जा घनत्व बहुत अधिक होता है।
इससे एक ऐसी संरचना बनती है जिसे लोग कीहोल कहते हैं। लेजर धातु को पल भर में वाष्पीकृत कर देता है। एक संकरा, गहरा गड्ढा बन जाता है। किरण उस गड्ढे में प्रवेश करती है। किरण के आगे बढ़ने के साथ ही कीहोल की दीवारें पिघलकर आपस में जुड़ जाती हैं। एक बहुत ही संकरे ऊष्मा स्रोत से गहरा प्रवेश। यही लेजर का लाभ है।
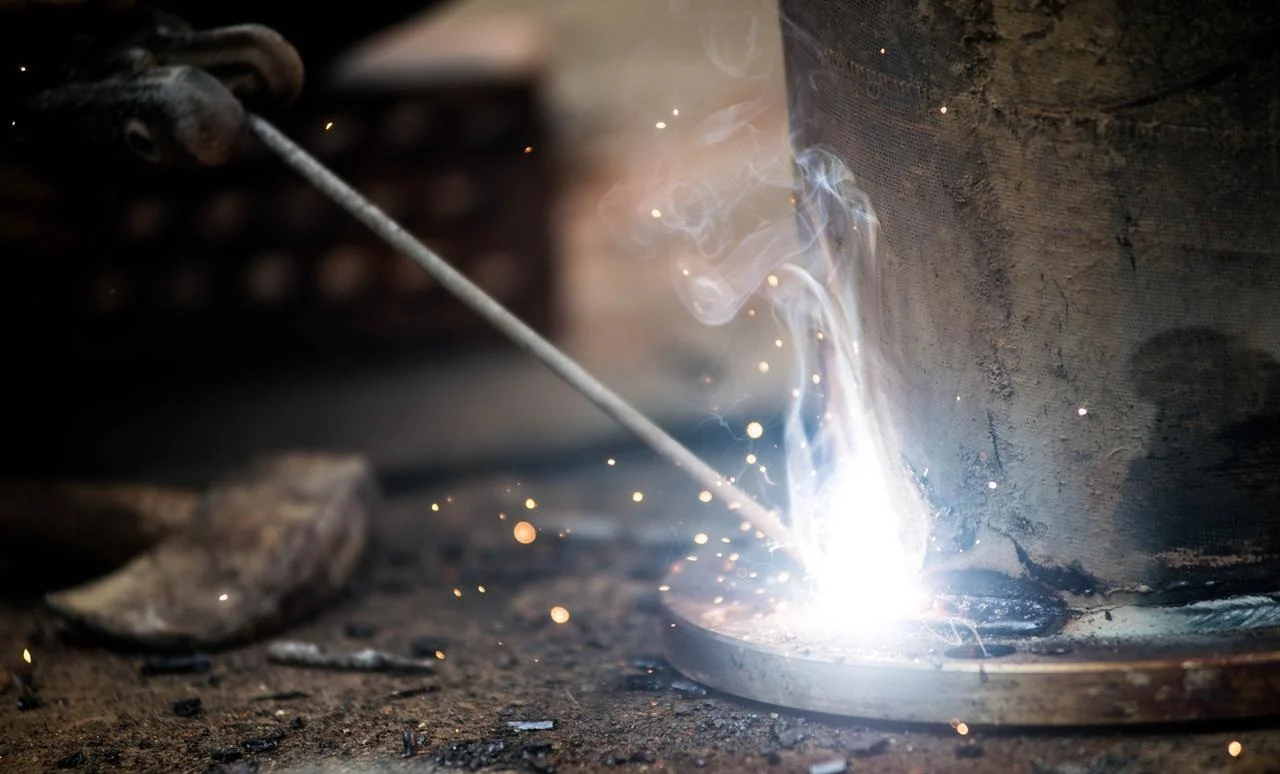
परंपरागत वेल्डिंग में विद्युत चाप या ज्वाला का उपयोग किया जाता है।
ऊर्जा घनत्व बहुत कम होता है। ऊष्मा फैल जाती है। चाप का व्यास 2 से 10 मिलीमीटर हो सकता है। यह लेजर स्पॉट की तुलना में दस से पचास गुना अधिक चौड़ा होता है।
यहां कोई छेद नहीं बनता। इसके बजाय, लोग पिघले हुए धातु के एक पोखर पर काम करते हैं। चाप सतह को पिघला देता है। पोखर बढ़ता है। आसपास की धातु में और अधिक ऊष्मा प्रवाहित होती है। यही अतिरिक्त ऊष्मा समस्या है। यह विकृति उत्पन्न करती है। यह ऊष्मा-प्रभावित क्षेत्र को चौड़ा करती है। यह पदार्थ के गुणों को बदल देती है।
दृश्य अंतर पर विचार करें। लेज़र किरण एक पिन की तरह होती है। चाप एक ब्रश की तरह। एक ऊर्जा को एक बिंदु पर केंद्रित करता है। दूसरा ऊर्जा को एक बड़े क्षेत्र में फैलाता है। दोनों धातु को जोड़ सकते हैं। लेकिन वे इसे बहुत अलग तरीके से करते हैं।
इन दोनों में से किसी एक को चुनने वाली दुकानों को सबसे पहले यह समझना होगा। ऊष्मा का स्रोत ही सब कुछ निर्धारित करता है। गति, विरूपण, प्रवेश गहराई, उपकरण की लागत। सब कुछ इस बात पर निर्भर करता है कि ऊष्मा कैसे पहुंचाई जाती है।
आमने-सामने तुलना (7 प्रमुख कारक)
लोगों को आंकड़े देखने की जरूरत है। यहां बताया गया है कि ये 7 तरीके उन कारकों के आधार पर कैसे काम करते हैं जो वास्तव में कार्यस्थल पर मायने रखते हैं।
1. गति और उत्पादन क्षमता (लेजर बेहतर है)
लेजर वेल्डिंग बहुत तेज़ गति से होती है। इसकी सामान्य गति 50 से 200 इंच प्रति मिनट तक होती है। यह कोई टाइपो त्रुटि नहीं है। उचित फिटिंग के साथ पतली सामग्रियों पर 200 इंच प्रति मिनट की गति भी संभव है।
परंपरागत एमआईजी वेल्डिंग की गति काफी धीमी होती है। दस से तीस इंच प्रति मिनट की गति एक व्यावहारिक सीमा है। एक कुशल ऑपरेटर साधारण जोड़ों पर इससे अधिक गति प्राप्त कर सकता है, लेकिन फिर भी अंतर काफी अधिक रहता है।
निष्कर्ष स्पष्ट है। अधिक मात्रा में उत्पादन के लिए लेजर पांच से दस गुना अधिक तेज़ है। हजारों एक जैसे पुर्जे बनाने वाली फैक्ट्रियों में समय की भारी बचत होती है।
2. ऊष्मा का प्रवाह और विरूपण (लेजर बेहतर है)
लेजर वेल्डिंग में बहुत छोटे से स्थान पर ऊष्मा डाली जाती है। ऊष्मा-प्रभावित क्षेत्र (HAZ) बहुत छोटा रहता है। इसे मिलीमीटर के दसवें हिस्से में मापा जाता है। आसपास की धातु न के बराबर गर्म होती है। धातु के मुड़ने की समस्या अधिक चिंता का विषय नहीं है।
परंपरागत वेल्डिंग में ऊष्मा एक विस्तृत क्षेत्र में फैलती है। HAZ (हीटेड एंड ज़ोन) वेल्ड से कई मिलीमीटर तक फैल सकता है। पतली शीटों पर, यह ऊष्मा विकृति का कारण बनती है। पुर्जे मुड़ जाते हैं। फ्लैंज टेढ़े हो जाते हैं। असेंबली अब ठीक से फिट नहीं होतीं।
निष्कर्ष सीधा-सादा है। तीन मिलीमीटर से कम मोटाई वाली पतली धातुओं के लिए लेजर विधि सबसे बेहतर है। पारंपरिक विधियाँ इतनी मोटाई पर विकृति की समस्या से जूझती हैं।
3. जोड़ों की उपयुक्तता और अंतर सहनशीलता (परंपरागत जीत)
लेजर वेल्डिंग में सटीकता आवश्यक है। भागों के बीच का अंतर 0.1 मिलीमीटर से कम होना चाहिए। इससे अधिक होने पर बीम आर-पार हो जाती है या जोड़ नहीं बन पाते। भागों को सटीक रूप से काटना आवश्यक है। फिक्सचर उन्हें मजबूती से पकड़कर रखते हैं।
पारंपरिक वेल्डिंग वास्तविक परिस्थितियों में बेहतर काम करती है। एक MIG या TIG टॉर्च एक से तीन मिलीमीटर तक के गैप को भर सकती है। ऑपरेटर फिलर मेटल डालता है। आर्क उस खाली जगह को भर देता है। यही कारण है कि लोग अभी भी मरम्मत के काम में स्टिक वेल्डर का उपयोग करते हैं। क्योंकि पुर्जे कभी भी पूरी तरह से सही नहीं होते।
निष्कर्ष स्पष्ट है। पारंपरिक तकनीक गंदे, खराब फिटिंग वाले या फील्ड रिपेयर कार्यों के लिए बेहतर है। लेजर के लिए स्वच्छ, सटीक और नियंत्रित वातावरण की आवश्यकता होती है।
4. उपकरण लागत (पारंपरिक लाभ)
पारंपरिक वेल्डिंग में प्रवेश करना सस्ता है। एक साधारण MIG या स्टिक वेल्डिंग सेटअप की कीमत एक हजार से बीस हजार डॉलर के बीच होती है। सुरक्षा उपकरण न्यूनतम होते हैं: वेल्डिंग हेलमेट, दस्ताने, चमड़े की जैकेट और वेंटिलेशन। एक छोटी सी वर्कशॉप एक पुरानी कार की कीमत में शुरू की जा सकती है।
लेजर वेल्डिंग एक अलग वित्तीय श्रेणी है। शुरुआती स्तर के सिस्टम लगभग एक लाख डॉलर से शुरू होते हैं। औद्योगिक उत्पादन सिस्टम इससे कहीं अधिक महंगे होते हैं। कई सिस्टम तो दस लाख डॉलर से भी अधिक के होते हैं। सुरक्षा घेरा अनिवार्य है। लेजर किरणें पल भर में लोगों की आंखों की रोशनी छीन सकती हैं। परावर्तक पदार्थ किरणों को कमरे में इधर-उधर बिखेर सकते हैं। केवल घेरा लगाने से ही लागत काफी बढ़ जाती है।
इसका सीधा सा निष्कर्ष है। लेज़र उत्पादन में निवेश पर लाभ प्राप्त करने के लिए उच्च मात्रा में उत्पादन की आवश्यकता होती है। प्रति सप्ताह पाँच पुर्जे बनाने वाली कार्यशाला इस खर्च को वहन नहीं कर सकती। प्रति सप्ताह पाँच हज़ार पुर्जे बनाने वाली कार्यशाला का हिसाब-किताब अलग होता है।
5. सामग्री अनुकूलता (खींचना/बांधना)
यह मुकाबला बराबरी का है। हर तरीके की अपनी-अपनी खूबियां हैं।
लेजर वेल्डिंग परावर्तक धातुओं को आसानी से संभाल सकती है। तांबा, पीतल, एल्युमीनियम। ये पदार्थ आर्क ऊर्जा को परावर्तित करते हैं। लेजर ऊर्जा को अलग-अलग तरीके से अवशोषित करता है। साथ ही, लेजर असमान धातुओं को भी जोड़ सकता है। स्टील को एल्युमीनियम से, स्टील को तांबे से। पारंपरिक विधियों को इन संयोजनों के साथ कठिनाई होती है क्योंकि धातुओं के गलनांक भिन्न होते हैं और अंतरधात्विक परतें भंगुर होती हैं।
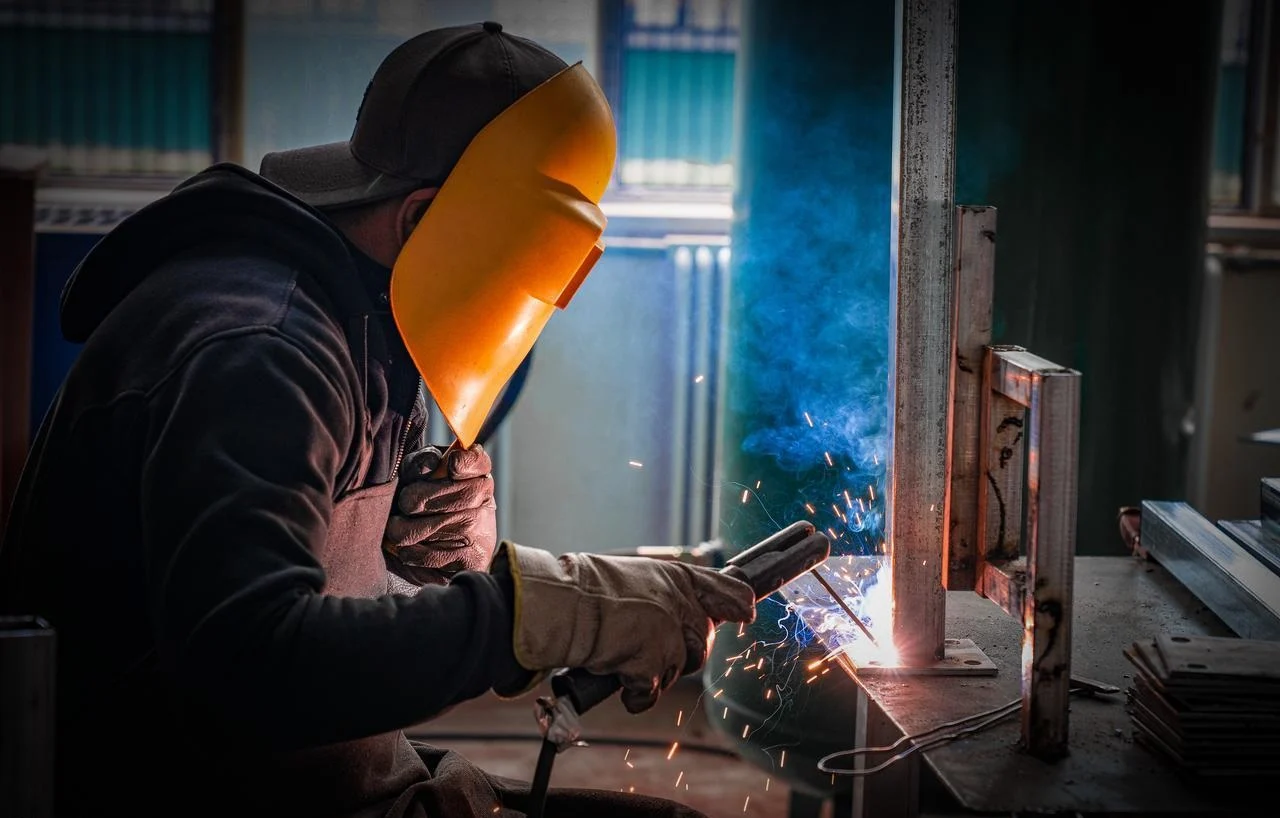
परंपरागत वेल्डिंग स्टील और स्टेनलेस स्टील में उत्कृष्ट है। कार्बन स्टील, मिश्र धातु स्टील, स्टेनलेस स्टील आदि में भी यह कारगर है। प्रक्रियाएं परिपक्व हैं। फिलर धातुएं व्यापक रूप से उपलब्ध हैं। प्रक्रियाओं का व्यापक रूप से दस्तावेजीकरण किया गया है। तांबा और पीतल जैसी परावर्तक धातुओं के साथ समस्या आती है। आर्क के भटकने की प्रवृत्ति होती है। ऊष्मा को नियंत्रित करना कठिन होता है। वेल्ड की गुणवत्ता प्रभावित होती है।
निष्कर्ष अनुप्रयोग पर निर्भर करता है। मुख्य रूप से स्टील की वेल्डिंग करने वाली वर्कशॉप को लेजर का कोई लाभ नहीं दिखता। वहीं, कॉपर बस बार या एल्युमीनियम बैटरी ट्रे की वेल्डिंग करने वाली वर्कशॉप को लेजर का स्पष्ट लाभ मिलता है।
6. ऑपरेटर का कौशल स्तर (लेजर चलाना आसान है, सेटअप करना कठिन है)
लेजर वेल्डिंग कौशल को दो श्रेणियों में विभाजित करती है।
लेजर चलाने के लिए बहुत कम शारीरिक कौशल की आवश्यकता होती है। ऑपरेटर पुर्जे लोड करता है, एक बटन दबाता है और मशीन की निगरानी करता है। बीम एक निर्धारित पथ का अनुसरण करती है। हाथ-आँख के समन्वय की आवश्यकता नहीं होती है।
लेजर को स्थापित करने के लिए उच्च स्तरीय इंजीनियरिंग कौशल की आवश्यकता होती है। बीम संरेखण, फोकस स्थिति, वेल्ड पैरामीटर, फिक्स्चर डिजाइन। यह सारा काम ऑफ़लाइन होता है। इसके लिए प्रशिक्षण और अनुभव आवश्यक है।
परंपरागत वेल्डिंग में मॉडल उलट जाता है। इसमें हाथ से काम करने की कुशलता बहुत ज़रूरी होती है। ऑपरेटर पिघलती हुई धातु पर नज़र रखता है। टॉर्च को हाथ से हिलाता है। गति और कोण को वास्तविक समय में समायोजित करता है। इसमें महारत हासिल करने में सालों लग जाते हैं। सेटअप की कुशलता कम होती है। गैस चालू करो। एम्पेरेज सेट करो। वेल्डिंग शुरू करो।
मुख्य बात यह है कि काम कौन करता है। लेजर तकनीक में काम करने की जिम्मेदारी ऑपरेटर से इंजीनियर के पास चली जाती है। वहीं, पारंपरिक तकनीक में यह कौशल वेल्डर के पास ही रहता है।
7. स्वचालन की क्षमता (लेजर विजयी होता है)
लेजर वेल्डिंग को रोबोटिक्स के साथ आसानी से एकीकृत किया जा सकता है। बीम फाइबर ऑप्टिक केबलों के माध्यम से यात्रा करती है। भारी टॉर्च केबलों को इधर-उधर ले जाने की कोई आवश्यकता नहीं है। गैल्वो स्कैनर बीम की स्थिति को अत्यंत तीव्र गति से निर्धारित करने में सक्षम बनाते हैं। छोटे पुर्जों पर प्रति मिनट सैकड़ों वेल्डिंग की जा सकती हैं।
परंपरागत वेल्डिंग को भी स्वचालित किया जा सकता है। रोबोटिक एमआईजी सेल मौजूद हैं। लेकिन उपकरण अधिक भारी होते हैं। टॉर्च की नोक घिस जाती है और उन्हें बार-बार बदलना पड़ता है। तार की आपूर्ति में रुकावट आ सकती है। गति धीमी होती है।
निष्कर्ष यह है कि उच्च मात्रा में स्वचालित उत्पादन के लिए लेजर तकनीक बेहतर है। पारंपरिक रोबोटिक सेल काम तो करते हैं, लेकिन लेजर की गति या उपभोग्य सामग्रियों के जीवनकाल के मामले में उनसे बेहतर प्रदर्शन नहीं कर सकते। कम मात्रा में या मिश्रित उत्पाद स्वचालन के लिए, अंतर इतना अधिक नहीं होता।
लागत का विस्तृत विश्लेषण: निवेश पर लाभ (आरओआई) की गणना
पूंजीगत उपकरण खरीदने का निर्णय लेने से पहले लोगों को आंकड़ों को देखना आवश्यक है। आइए देखते हैं कि यह प्रक्रिया कैसे काम करती है।
शुरुवाती निवेश
एक पारंपरिक वेल्डिंग सेटअप की कीमत एक हजार से बीस हजार डॉलर के बीच होती है। इसमें एक अच्छी गुणवत्ता वाली MIG या TIG मशीन, बुनियादी सुरक्षा उपकरण और कुछ उपभोग्य वस्तुएं शामिल होती हैं। कई वर्कशॉप इसी से शुरुआत करते हैं।
लेजर वेल्डिंग सिस्टम की कीमत एक लाख से लेकर दस लाख डॉलर से भी अधिक होती है। सुरक्षा आवरण लगाने से खर्च काफी बढ़ जाता है। इसकी किरणें पल भर में किसी को अंधा कर सकती हैं। परावर्तक पदार्थ किरण को वापस उछाल सकते हैं। सुरक्षा आवरण लगाना अनिवार्य है।
उपभोज्य
लेजर सिस्टम बहुत अधिक बिजली की खपत करते हैं। लेंस को समय-समय पर बदलना पड़ता है। अक्सर शील्डिंग गैस की आवश्यकता होती है। अधिकतर मामलों में फिलर वायर की आवश्यकता नहीं होती। कॉन्टैक्ट टिप्स घिसने का कोई खतरा नहीं होता।
परंपरागत वेल्डिंग में फिलर तार लगातार खर्च होता रहता है। शील्डिंग गैस का प्रवाह निरंतर होता है। कुछ घंटों की आर्क वेल्डिंग के बाद कॉन्टैक्ट टिप्स घिस जाते हैं। नोजल पर स्पैटर जमा हो जाता है। नोजल जेल मददगार तो है, लेकिन इससे लागत बढ़ जाती है। अधिक मात्रा में उत्पादन करने पर प्रति पार्ट उपभोग्य सामग्री की लागत काफी बढ़ जाती है।
वास्तविक दुनिया का उदाहरण
दस हजार बैटरी बस बार की वेल्डिंग करने पर विचार करें। ये इलेक्ट्रिक वाहन बैटरी पैक के लिए पतले तांबे या एल्यूमीनियम के पुर्जे होते हैं।
लेजर वेल्डिंग सिस्टम लगभग एक घंटे में काम पूरा कर देता है। बीम तेजी से चलती है। फिलर वायर की आवश्यकता नहीं होती। वेल्डिंग के बाद सफाई की भी जरूरत नहीं होती।
एक पारंपरिक MIG या TIG सेटअप में लगभग आठ घंटे लगते हैं। इसमें वेल्डर की गति धीमी होती है। फिलर वायर जल्दी खर्च होता है। वेल्डिंग के दौरान स्पैटर को साफ करना पड़ता है। टिप घिस जाती हैं और उन्हें बदलना पड़ता है।
श्रम लागत में ही भारी अंतर है। अधिक मात्रा में उत्पादन करने वाली दुकानों को निवेश पर शीघ्र लाभ मिलता है। वहीं, कम मात्रा में उत्पादन करने वाली दुकानें लेजर तकनीक पर लगने वाले अतिरिक्त खर्च की भरपाई कभी नहीं कर पातीं।
लेजर वेल्डिंग का चयन तब करें जब:
लोगों को गति और सटीकता की आवश्यकता होती है। ये पुर्जे इलेक्ट्रिक वाहन की बैटरी के घटक हैं। बसबार। टैब-टू-टर्मिनल कनेक्शन। ये उच्च मात्रा और उच्च विश्वसनीयता वाले अनुप्रयोग हैं।
वायुरोधी सीलिंग महत्वपूर्ण है। चिकित्सा उपकरण। सेंसर। प्रत्यारोपण योग्य इलेक्ट्रॉनिक्स। किसी भी प्रकार का रिसाव विफलता का कारण बन सकता है। लेजर वेल्डिंग से सुसंगत, सीलबंद जोड़ प्राप्त होते हैं।
ये पुर्जे तीन मिलीमीटर से भी कम मोटाई की पतली धातु से बने हैं। इनमें किसी भी प्रकार की विकृति स्वीकार्य नहीं है। पारंपरिक विधियों से इन पुर्जों में विकृति आ जाती है।
कॉस्मेटिक फिनिश एक आवश्यकता है। कोई छींटे नहीं होने चाहिए। वेल्डिंग के बाद सफाई की कोई जरूरत नहीं है। वेल्ड मशीन से निकलते ही एकदम साफ-सुथरा दिखना चाहिए।
उत्पादन की मात्रा अधिक है। प्रतिदिन हजारों एक जैसे पुर्जे बनते हैं। पूंजीगत लागत कई इकाइयों में वितरित हो जाती है।
जोड़ एकदम सटीक हैं। पुर्जे सीएनसी मशीनिंग या सटीक स्टैम्पिंग से तैयार किए जाते हैं। इनके बीच का अंतर 0.1 मिलीमीटर से कम रहता है।
पारंपरिक वेल्डिंग (MIG/TIG/स्टिक) का चुनाव कब करें:
लोग मरम्मत का काम कर रहे हैं। भारी उपकरण। कृषि मशीनें। खुदाई करने वाली मशीनें। पुर्जे गंदे हैं। फिटिंग ठीक नहीं है। लेजर इन परिस्थितियों में काम नहीं कर सकता।
पुर्जों की फिटिंग खराब है। अंतराल 0.5 मिलीमीटर से अधिक है। सतहें जंग लगी हुई या गंदी हैं। इन अंतरालों को भरने के लिए पारंपरिक विधियों का उपयोग किया जाता है।
मोटी प्लेटों को वेल्डिंग की आवश्यकता होती है। एक ही बार में बारह मिलीमीटर या आधा इंच से अधिक मोटाई तक वेल्डिंग की जा सकती है। अत्यधिक उच्च शक्ति के बिना लेजर की पैठ सीमित होती है।
काम खुले में या तेज़ हवा वाले वातावरण में होता है। शील्डिंग गैस उड़ जाती है। स्टिक वेल्डिंग या फ्लक्स-कोर्ड आर्क वेल्डिंग हवा में भी ठीक से काम करती है।
बजट सीमित है। उपकरणों के लिए बीस हजार डॉलर से कम का बजट है। लेजर का विकल्प उपलब्ध नहीं है।
फील्ड वेल्डिंग की आवश्यकता होती है। पाइपलाइनें, निर्माण स्थल, जहाज मरम्मत। एक व्यक्ति स्टिक वेल्डर को काम पर ले जाता है। लेजर उपकरण कारखाने में ही रहते हैं।
जब दोनों प्रक्रियाएं काम कर सकती हैं
कुछ एप्लिकेशन दोनों तरीकों से काम करते हैं। लोग अपनी विशिष्ट प्राथमिकताओं के आधार पर चुनाव करते हैं।
ऑटोमोटिव बॉडी-इन-व्हाइट तकनीक का उपयोग किया जाता है। पारंपरिक स्पॉट वेल्डिंग से संरचनात्मक जोड़ बनाए जाते हैं। लेजर ब्रेज़िंग से छत की साफ-सुथरी सीम बनती हैं। दोनों तकनीकों का उपयोग एक ही वाहन में किया जा सकता है।
दो से पांच मिलीमीटर मोटाई वाले स्टील से शीट मेटल फैब्रिकेशन। लेजर तकनीक उच्च मात्रा वाले उत्पादन के लिए गति और स्वचालन प्रदान करती है। एमआईआरजी तकनीक छोटे कारखानों के लिए लचीलापन और कम पूंजी लागत प्रदान करती है।
स्टेनलेस स्टील की ट्यूबिंग। TIG वेल्डिंग नियंत्रित ताप इनपुट के साथ स्वच्छ और खाद्य-योग्य वेल्ड बनाती है। लेजर वेल्डिंग ट्यूब मिलों पर उच्च गति से चलती है जिससे निरंतर उत्पादन संभव होता है।
हर काम के लिए एक ही जवाब सही नहीं होता। दुकानों को अपनी मात्रा, सामग्री और गुणवत्ता संबंधी आवश्यकताओं को समझना होगा। तभी सही चुनाव स्पष्ट हो जाता है।

NOBLE के बारे में – सटीक विनिर्माण में आपका भागीदार
हम कौन हैं
NOBLE एक ISO-प्रमाणित CNC प्रोसेसिंग फैक्ट्री है। ग्राहक उच्च परिशुद्धता वाली मशीनिंग और उन्नत जॉइनिंग तकनीकों के लिए हमारे पास आते हैं। हमारा मुख्य व्यवसाय हमेशा से सबट्रैक्टिव मैन्युफैक्चरिंग रहा है, जिसमें CNC मिलिंग, टर्निंग और ग्राइंडिंग शामिल हैं। लेकिन हमने अब लेज़र वेल्डिंग की सुविधा भी जोड़ दी है। हमारा लक्ष्य ग्राहकों के लिए संपूर्ण निर्माण प्रक्रिया को सुचारू रूप से पूरा करना है। कोई आउटसोर्सिंग नहीं। पुर्जों को किसी अलग कारखाने में भेजने की आवश्यकता नहीं। एक ही सुविधा केंद्र संपूर्ण कार्यप्रवाह को संभालता है।
हमारी मुख्य क्षमताएँ
हम पारंपरिक निर्माण और आधुनिक लेजर परिशुद्धता के बीच की खाई को पाटते हैं। दो दुनियाएँ। एक ही दुकान में।
सीएनसी मशीनिंग आधार है। जटिल धातु और प्लास्टिक घटकों के लिए मिलिंग, टर्निंग, फाइव-एक्सिस वर्क और ईडीएम। सटीक टॉलरेंस। जटिल ज्यामिति। हमेशा की तरह नोबल का मानक।
लेजर वेल्डिंग से सटीक और कीहोल जैसे काम किए जा सकते हैं। पतली धातुएँ, वायुरोधी सील, कम विकृति वाली असेंबली। ऐसे काम जहाँ पारंपरिक MIG या TIG वेल्डिंग से धातु में विकृति या अत्यधिक ताप उत्पन्न हो सकता है।
पारंपरिक वेल्डिंग अभी भी हमारे काम का हिस्सा है। मोटे हिस्सों के लिए TIG और MIG वेल्डिंग का इस्तेमाल किया जाता है। मरम्मत के कामों के लिए भी। उन अनुप्रयोगों के लिए भी जहां जोड़ की फिटिंग एकदम सटीक नहीं होती। हर काम के लिए लेजर की ज़रूरत नहीं होती। हम दोनों के बीच का अंतर जानते हैं।
हमारे प्रमाणपत्र (विश्वास और गुणवत्ता)
हम सख्त गुणवत्ता प्रबंधन प्रणालियों के तहत काम करते हैं। जिन उद्योगों को हम सेवाएं प्रदान करते हैं, उनकी यही मांग है। जैसे चिकित्सा उपकरण, एयरोस्पेस, ऑटोमोटिव, औद्योगिक उपकरण।
ISO 9001:2015 एक व्यापक गुणवत्ता प्रबंधन प्रणाली है। यह हमारी सीएनसी मशीनिंग और वेल्डिंग प्रक्रियाओं को कवर करती है। इसमें निरंतर गुणवत्ता, दोहराव और पता लगाने की क्षमता शामिल है। औद्योगिक ग्राहक इस मानक की अपेक्षा करते हैं।
ISO 13485:2016 चिकित्सा उपकरण निर्माण का सर्वोच्च मानक है। हर कारखाने के पास यह प्रमाणन नहीं होता। हमारे पास है। यह हमारी उस क्षमता को दर्शाता है जिसके द्वारा हम शल्य चिकित्सा उपकरणों, प्रत्यारोपणों और नैदानिक उपकरणों के लिए सटीक पुर्जे और वेल्डेड असेंबली प्रदान कर सकते हैं। विनियमित परियोजनाओं के लिए इस स्तर के दस्तावेज़ीकरण की आवश्यकता होती है। हम इसे प्रदान करते हैं।
हमारे साथ भागीदार क्यों?
वन-स्टॉप शॉप कोई मार्केटिंग जुमला नहीं है। ग्राहक हमारे सीएनसी मशीनों पर पुर्जे तैयार करवाते हैं। फिर हम उन्हें अपने कारखाने में ही वेल्ड करते हैं। अलग से वेल्डर के पास भेजने की जरूरत नहीं। लॉजिस्टिक्स में कोई देरी नहीं। गुणवत्ता संबंधी कोई समस्या नहीं।
प्रक्रिया विशेषज्ञता मायने रखती है। हम जानते हैं कि लेज़र वेल्डिंग कब उपयुक्त है। उच्च गति। कम ताप-प्रभावित क्षेत्र। हम जानते हैं कि टीआईजी वेल्डिंग कब उपयुक्त है। मोटे खंडों के लिए। अंतराल सहनशीलता। हम किसी एक तकनीक पर ज़ोर नहीं देते। हम प्रिंट के लिए सही तकनीक का चुनाव करते हैं।
गुणवत्ता सर्वोपरि है। हर वेल्ड का दस्तावेज़ीकरण किया जाता है। मशीनिंग द्वारा निर्मित प्रत्येक भाग का रिकॉर्ड रखा जाता है। हमारे ISO सिस्टम में यह अनिवार्य है। ग्राहकों को उनके ऑडिट और नियामकीय प्रस्तुतियों के लिए आवश्यक दस्तावेज़ मिलते हैं। प्रमाणपत्रों के लिए भागदौड़ करने की कोई ज़रूरत नहीं। बैच रिकॉर्ड गुम होने का कोई डर नहीं। सिस्टम कारगर है।
सामान्य प्रश्न
क्या लेजर वेल्डिंग एमआईआरजी को पूरी तरह से प्रतिस्थापित कर सकती है?
नहीं। मोटे पदार्थों की मरम्मत के लिए लेज़र वेल्डिंग उपयुक्त नहीं है। लेज़र पतली सामग्रियों, उच्च गति और कम विकृति के लिए उत्कृष्ट है। लेकिन किसी टूटी हुई खुदाई मशीन की भुजा या मोटी स्टील प्लेट की मरम्मत करने वाला व्यक्ति अभी भी एमआईजी या स्टिक वेल्डर का ही उपयोग करेगा। दोनों विधियाँ अलग-अलग उद्देश्यों के लिए उपयोग की जाती हैं। एक विधि दूसरी का विकल्प नहीं है।
क्या लेजर वेल्डिंग सीखना कठिन है?
यह इस बात पर निर्भर करता है कि लोग सीखने से क्या समझते हैं। मशीन को एक बार सेट अप कर लेने के बाद चलाना आसान है। पुर्जे डालें। एक बटन दबाएँ। चक्र की निगरानी करें। यह हिस्सा आसान है।
सिस्टम को प्रोग्राम करना अधिक कठिन है। बीम अलाइनमेंट, फोकस पोजीशन, वेल्ड पैरामीटर डेवलपमेंट, फिक्स्चर डिजाइन। इस काम के लिए प्रशिक्षण और अनुभव की आवश्यकता होती है। वर्कशॉप को सेटअप के लिए एक इंजीनियर या कुशल तकनीशियन की आवश्यकता होती है। वर्कशॉप में काम करने वाले ऑपरेटर को वेल्डिंग का वर्षों का अनुभव होना जरूरी नहीं है।
क्या लेजर वेल्डिंग के लिए शील्डिंग गैस की आवश्यकता होती है?
जी हां, अधिकतर मामलों में। आर्गन या हीलियम गैस का प्रयोग किया जाता है। यह गैस प्लाज्मा के हस्तक्षेप को रोकती है। इसके बिना लेजर बीम बिखर सकती है, जिससे वेल्ड की गुणवत्ता प्रभावित होती है। कुछ बहुत कम शक्ति वाली या पल्स वेल्डिंग बिना गैस के भी की जा सकती हैं, लेकिन वे बहुत कम मामलों में होती हैं। अधिकांश उत्पादन वेल्डिंग में शील्डिंग गैस का उपयोग होता है, ठीक उसी तरह जैसे एमआईजी और टीआईजी में होता है।
लेजर से अधिकतम कितनी मोटी धातु की वेल्डिंग की जा सकती है?
उच्च क्षमता वाले फाइबर लेजर स्टील में एक इंच, या लगभग पच्चीस मिलीमीटर तक की मोटाई तक वेल्डिंग कर सकते हैं। उपकरण मौजूद हैं। वेल्डिंग संभव है।
लेकिन इसमें एक पेंच है। इतनी मोटाई के लिए पारंपरिक तरीके कहीं ज़्यादा सस्ते होते हैं। एक इंच मोटी प्लेट को वेल्ड करने के लिए पर्याप्त शक्तिशाली लेज़र की कीमत बहुत ज़्यादा होती है। ऊर्जा की खपत भी अधिक होती है। निवेश पर प्रतिफल भी कम मिलता है। नियमित रूप से मोटी सामग्री की वेल्डिंग करने वाले लोगों को MIG, TIG या सबमर्ज्ड आर्क वेल्डिंग का ही इस्तेमाल करना चाहिए। लेज़र वेल्डिंग का उपयोग केवल कुछ खास और उच्च-मूल्य वाले अनुप्रयोगों में ही किया जा सकता है, जहाँ अन्य मजबूरियों के कारण पारंपरिक तरीकों का उपयोग संभव नहीं होता।






