
इंजेक्शन मोल्डिंग की खास बात यह है कि मोल्ड सिर्फ एक डिब्बा नहीं है जिसमें प्लास्टिक डाला जाता है। यह पूरी प्रक्रिया का केंद्र है। अगर मोल्ड खराब है, तो बाकी सब बेकार है।
इसकी गुणवत्ता से आगे की सभी प्रक्रियाओं पर असर पड़ता है। अंतिम उत्पाद के आयाम सही नहीं होंगे। सतह खुरदरी या असमान दिखेगी। प्रत्येक टुकड़े की यांत्रिक मजबूती कमज़ोर पड़ सकती है। इसके अलावा, उत्पादन की गति धीमी हो जाएगी और सांचा जल्दी खराब हो जाएगा। एक ही उपकरण पर इतना कुछ निर्भर करता है।
तो, वास्तव में इंजेक्शन मोल्ड को अच्छा या बुरा क्या बनाता है? आइए विस्तार से जानते हैं।
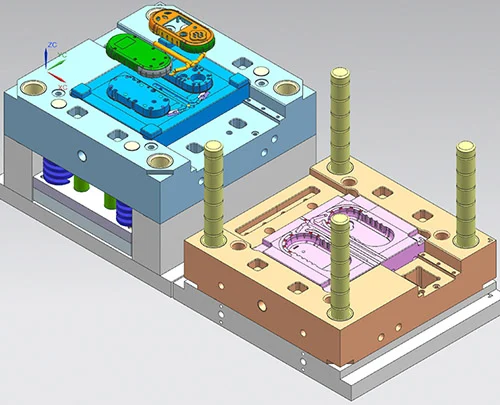
मोल्ड डिजाइन
आइए समझते हैं कि किसी सांचे को अच्छा या बुरा क्या बनाता है। इसकी शुरुआत डिजाइन से ही होती है। डिजाइन की खामियों को बाद में ठीक नहीं किया जा सकता। खराब डिजाइन को मशीनिंग से सुधारा नहीं जा सकता। तो यह बिल्कुल शुरुआती बिंदु है।
गुहा और कोर संरचना डिजाइन
कैविटी और कोर ही मुख्य घटक हैं। ये प्लास्टिक को आकार देते हैं। इनकी आयामी सटीकता, सटीक ज्यामिति, दीवारों पर लगाया गया ड्राफ्ट कोण, कोनों की त्रिज्या - ये सभी चीजें अंतिम भाग के स्वरूप और आपके आकार संबंधी विनिर्देशों के अनुरूप होने को निर्धारित करती हैं।
एक और बात। सांचे की बनावट मायने रखती है। अगर एक सांचे में कई खांचे हों, तो उनकी दूरी और व्यवस्था यह तय करती है कि पिघला हुआ प्लास्टिक कितनी समान रूप से बहेगा। असंतुलित बनावट समस्या पैदा कर सकती है। इससे अलग-अलग आकार के पुर्जे बनेंगे। सामग्री का घनत्व पूरे बैच में अलग-अलग होगा। एक पुर्जा मजबूत हो सकता है, दूसरा कमजोर।
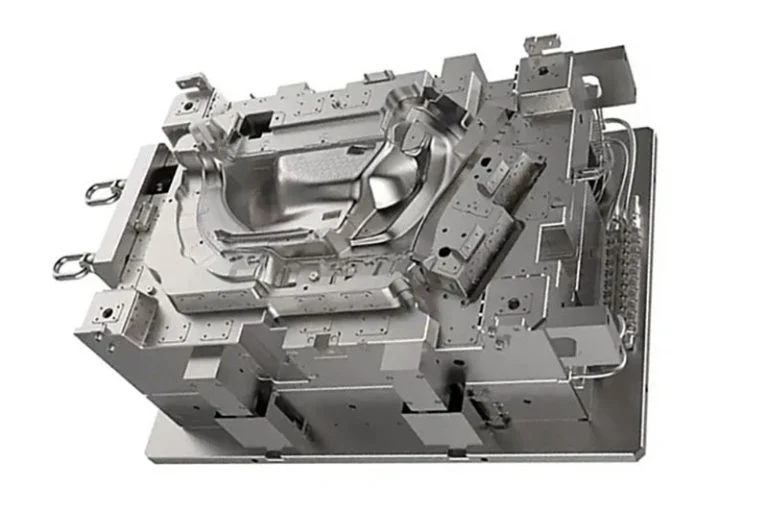
धावक प्रणाली डिजाइन
रनर सिस्टम को पाइपलाइन की तरह समझें। इसमें मुख्य स्प्रू, शाखाओं वाले रनर, प्रत्येक कैविटी को सामग्री पहुंचाने वाले गेट और ठंडे स्लग वेल शामिल हैं जो ठंडे प्लास्टिक के पहले हिस्से को रोकते हैं। यह पूरा मार्ग पिघले हुए धातु को मशीन के नोजल से कैविटी तक पहुंचाता है। इसका डिज़ाइन बेहद महत्वपूर्ण है। खराब रनर का मतलब है कि कैविटी ठीक से नहीं भरेगी या बिल्कुल भी नहीं भरेगी।
शीतलन और तापन प्रणाली डिजाइन
एक महत्वपूर्ण बात याद रखें। शीतलन चरण पूरे मोल्डिंग चक्र का 60% से अधिक समय लेता है। यही आपका अधिकांश समय होता है। इसलिए एक स्मार्ट शीतलन प्रणाली दो महत्वपूर्ण कार्य करती है। यह चक्र के समय को कम करके उत्पादन को सीधे तेज करती है। और यह सीधे नियंत्रित करती है कि ठोस होने पर पुर्जा कितना मुड़ता या विकृत होता है। यदि शीतलन में कोई गड़बड़ी हो जाए, तो हर पुर्जा टेढ़ा-मेढ़ा निकलेगा।
वेंटिंग सिस्टम और गाइडिंग/लोकेटिंग मैकेनिज्म डिजाइन
हवा फंस जाती है। ऐसा होता है। अगर आप उस हवा को वेंटिंग सिस्टम के ज़रिए बाहर निकलने का रास्ता नहीं देते, तो इससे साफ़ तौर पर खामियां दिखाई देती हैं। आपको बुलबुले, गर्म हवा के दबाव से जलने के निशान, प्लास्टिक के सिरे तक न पहुंचने वाले छोटे-छोटे जोड़, या दो प्रवाह रेखाओं के ठीक से न मिलने पर कमज़ोर लाइनें दिखाई देंगी। गंभीर मामलों में, वह संपीड़ित हवा इतनी गर्म हो जाती है कि वह स्टील की खोखली सतह को जला देती है या उसमें गड्ढे कर देती है। इससे सांचा खराब हो जाता है।
इसके अलावा, आपको गाइडिंग और लोकेटिंग मैकेनिज्म की आवश्यकता होती है। इसमें गाइड पिन, बुशिंग और लोकेटिंग लॉक शामिल हैं। ये पुर्जे सुनिश्चित करते हैं कि मोल्ड के दोनों हिस्से हर बार एक ही तरह से बंद हों। ये कैविटी और कोर के बीच मिसअलाइनमेंट को रोकते हैं। गाइड सिस्टम के बिना पुर्जों में स्पष्ट अंतर या शिफ्ट दिखाई देगा।
मोल्ड सामग्री
आपके पास दुनिया का सबसे बेहतरीन डिज़ाइन हो सकता है। लेकिन अगर आप उसे गलत स्टील से बनाते हैं, तो सांचा विफल हो जाएगा। सामग्री का चुनाव कोई मामूली बात नहीं है। यह एक मूलभूत आवश्यकता है। यह सांचे की कठोरता, घिसाव प्रतिरोध, जंग प्रतिरोध, ताप सहनशीलता और प्रभाव प्रतिरोध को निर्धारित करता है। गलत चुनाव किया, तो कुछ भी काम नहीं करेगा।
गुहा और कोर सामग्री
यहीं पर प्लास्टिक स्टील को छूता है। इसलिए चुनाव आपके काम पर निर्भर करता है।
मानक पुर्जों और कम मात्रा के उत्पादन के लिए, आप पहले से कठोर किए गए प्लास्टिक मोल्ड स्टील का उपयोग करते हैं। जैसे P20 या 718। ये आसानी से पॉलिश हो जाते हैं। ये घिसाव प्रतिरोधी होते हैं। इनकी कीमत भी उचित होती है। यही आपका सबसे भरोसेमंद विकल्प है।
लेकिन बड़े पैमाने पर उत्पादन के लिए? या पारदर्शी पुर्जों के लिए? या किसी भी ऐसी चीज़ के लिए जिसे चमकदार, दर्पण जैसी फिनिश की आवश्यकता हो? ऐसे में आपको S136 या NAK80 जैसी दर्पण-श्रेणी की स्टील का उपयोग करना होगा। ये स्टील अलग होती हैं। इन्हें पॉलिश करके बिल्कुल दर्पण जैसा बनाया जा सकता है। ये जंग से लड़ती हैं। ये लाखों चक्रों तक घिसावट का प्रतिरोध करती हैं। कीमत थोड़ी ज़्यादा है, लेकिन आपको बेहतर प्रदर्शन मिलता है।
यहां एक विशेष चेतावनी है। कुछ प्लास्टिक संक्षारक होते हैं। पीवीसी और पीओएम इसके प्रमुख उदाहरण हैं। ये ऐसे रसायन छोड़ते हैं जो सामान्य टूल स्टील पर हमला करते हैं। इन सामग्रियों के लिए, कैविटी में संक्षारण-प्रतिरोधी स्टेनलेस स्टील का उपयोग करना आवश्यक है। अन्यथा, मोल्ड की सतह पर जंग लग जाएगी, गड्ढे पड़ जाएंगे और वह खराब हो जाएगी। पुर्जे देखने में भद्दे लगेंगे और मोल्ड जल्दी खराब हो जाएगा।
मोल्ड बेस और संरचनात्मक घटक
कैविटी आकार तय करती है। मोल्ड बेस उसे सहारा देता है। यह पूरा सपोर्टिंग फ्रेमवर्क है। आमतौर पर, यह 45# स्टील जैसे अच्छे कार्बन स्ट्रक्चरल स्टील से बना होता है। बेस में पर्याप्त मजबूती और कठोरता होनी चाहिए। इसे इंजेक्शन मशीन के भारी क्लैम्पिंग बल को बिना झुके या मुड़े सहन करना होता है। यदि बेस विकृत हो जाता है, तो क्लैम्प बल कम हो जाता है और पुर्जे टूट जाते हैं।
फिर आते हैं घूमने वाले पुर्जे। इजेक्टर पिन, इजेक्टर स्लीव, गाइड पिन, गाइड बुशिंग। इनके लिए विशेष प्रकार के स्टील की आवश्यकता होती है। ये बेहद कठोर और घिसाव-प्रतिरोधी होने चाहिए। ये लाखों बार आगे-पीछे खिसकते हैं। इनकी आयामी स्थिरता अत्यंत महत्वपूर्ण है। सस्ते, निम्न-गुणवत्ता वाले पिन और बुशिंग जल्दी घिस जाते हैं। वे विकृत या क्षतिग्रस्त हो जाते हैं। फिर इजेक्टर अटक जाते हैं या गाइड गलत तरीके से लगे होते हैं। इससे उत्पादन रुक जाता है। इसलिए यहां उच्च गुणवत्ता वाले पुर्जे खरीदना अनिवार्य है। इसमें कोई समझौता नहीं किया जा सकता।
ऊष्मा उपचार और सतह का उपचार
यहीं पर कच्चे स्टील को एक असली औजार में बदला जाता है। ऊष्मा उपचार और सतह उपचार वैकल्पिक प्रक्रियाएँ नहीं हैं। यही प्रक्रियाएँ सांचे को उसकी मजबूती प्रदान करती हैं।
सबसे पहले ऊष्मा उपचार के बारे में सोचें। आप शमन, तापन, कार्बराइजिंग और नाइट्राइडिंग की बात कर रहे हैं। ये प्रक्रियाएं सीधे तौर पर दो चीजें निर्धारित करती हैं: इस्पात की अंतिम कठोरता और उसके भीतर निहित आंतरिक तनाव की स्थिति। यदि प्रक्रिया में कोई गलती हो जाए, तो इसके परिणाम भयावह हो सकते हैं। सांचा पर्याप्त कठोर नहीं होगा। यह जल्दी घिस जाएगा। इससे भी बुरा यह है कि आंतरिक तनाव के कारण मशीनिंग के दौरान या उत्पादन दबाव में सांचा मुड़ सकता है या उसमें दरार पड़ सकती है। एक फटा हुआ सांचा बेकार हो जाता है।
अब सतह उपचारों पर नज़र डालते हैं। यह कैविटी की सबसे बाहरी परत पर होने वाली प्रक्रियाओं के बारे में है। पॉलिशिंग, क्रोम प्लेटिंग, नाइट्राइडिंग और टाइटेनियम प्लेटिंग। हर प्रक्रिया का अपना एक उद्देश्य होता है। ये कैविटी की फिनिश को बेहतर बनाते हैं, घिसाव प्रतिरोध को बढ़ाते हैं और जंग से बचाते हैं।
लेकिन यहाँ सटीकता बहुत ज़रूरी है। अगर पॉलिशिंग में लापरवाही बरती जाए, तो पार्ट की सतह खुरदरी हो जाती है। इस खुरदरी सतह के कारण पार्ट को निकालना भी मुश्किल हो जाता है। पार्ट चिपक जाता है। अगर आप प्लास्टिक के लिए गलत सतह उपचार चुनते हैं—जैसे कि पीवीसी के लिए जंग से बचाव न करना—तो मोल्ड का घिसाव बहुत तेज़ी से होता है। कैविटी खराब हो जाती है। इसलिए उपचार को सामग्री और उपयोग के अनुसार चुनना ज़रूरी है। कोई शॉर्टकट नहीं।
मशीनिंग और विनिर्माण परिशुद्धता
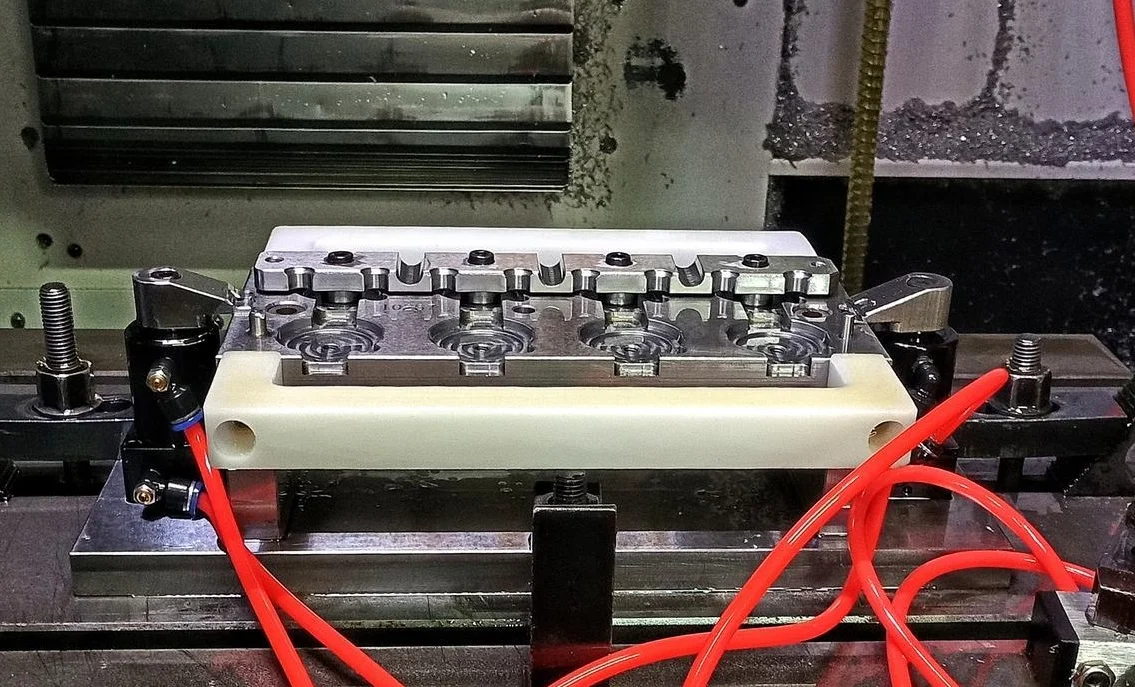
आपका डिज़ाइन एकदम सही हो सकता है। आप बेहतरीन स्टील चुन सकते हैं। लेकिन अगर मशीनिंग ठीक से न की जाए, तो सांचा बेकार हो जाता है। बात यहीं खत्म। मशीनिंग की सटीकता वह जगह है जहां सिद्धांत और वास्तविक धातु का मेल होता है। तीन चीजें अंतिम परिणाम तय करती हैं: उपकरण, प्रक्रिया योजना और मशीन चलाने वाला व्यक्ति।
मशीनिंग उपकरण परिशुद्धता
कोर कैविटी को विशेष मशीनों द्वारा काटा जाता है। सीएनसी मिल, मशीनिंग सेंटर, ईडीएम (इलेक्ट्रिकल डिस्चार्ज मशीन), वायर ईडीएम, सरफेस ग्राइंडर। प्रत्येक उपकरण की अपनी परिशुद्धता सीमा और स्थिरता होती है। यदि मशीन टूल में कोई विचलन हो—जैसे घिसे हुए बॉलस्क्रू, ढीले वेज़, स्पिंडल रनआउट—तो वह त्रुटि सीधे आपके मोल्ड कंपोनेंट में अंकित हो जाती है। आप इसे बाद में ठीक नहीं कर सकते। मशीन की सटीकता ही आपकी सटीकता है।
मशीनिंग प्रक्रिया की तर्कसंगतता
क्रम बहुत मायने रखता है। आप यूं ही काटकर उम्मीद नहीं कर सकते। सही क्रम है रफिंग, फिर हीट ट्रीटमेंट, फिर फिनिशिंग, फिर ग्राइंडिंग, फिर पॉलिशिंग। अगर आप कोई चरण छोड़ देते हैं या उन्हें गलत क्रम में करते हैं, तो मोल्ड स्टील में आंतरिक तनाव पैदा हो जाता है। ये तनाव छिपे नहीं रहते। ये उत्पादन के दौरान, या कभी-कभी अंतिम मशीनिंग के दौरान भी मोल्ड को विकृत कर देते हैं।
यहां कुछ खास सावधानियां बरतनी होंगी। ईडीएम तकनीक में कैविटी को घिसने के लिए चिंगारियों का इस्तेमाल किया जाता है। अगर आपके पैरामीटर सही नहीं हैं, तो आपको खुरदरी, गड्ढों वाली सतह मिलेगी। वायर ईडीएम से एक अलग ही फिनिश मिलती है। अगर यह बहुत खुरदुरा हो, तो कैविटी की दीवार देखने में खराब लगती है। और पॉलिशिंग? अगर आप इसे पूरी तरह और व्यवस्थित तरीके से नहीं करते हैं, तो आपको कभी भी शीशे जैसी फिनिश नहीं मिलेगी। इससे भी बुरा यह है कि एक ही जगह पर ज्यादा पॉलिश करने से आप डाइमेंशनल एक्यूरेसी को खराब कर सकते हैं। इसलिए हर कदम को नियंत्रित करना जरूरी है।
आयामी और ज्यामितीय सहनशीलता का नियंत्रण
यह सबसे अहम बात है। मोल्ड के हर एक हिस्से में एक निश्चित मापदंड होता है। आपको उसे बनाए रखना होगा। लेकिन इसके अलावा, ज्यामितीय मापदंड भी होते हैं: दो सतहों के बीच समानांतरता, किसी सतह पर पिन की लंबवतता, छेद और शाफ्ट की समाक्षता। इनमें से कोई भी मापदंड से बाहर हो जाए, तो गंभीर परिणाम भुगतने पड़ते हैं। पुर्जे गलत बनते हैं। मोल्ड असमान रूप से और तेजी से घिसता है। सबसे गंभीर स्थिति में, मोल्ड पूरी तरह से टूट जाता है। वह जाम हो जाता है या उसमें दरार पड़ जाती है।
ऑपरेटरों का कौशल स्तर
यह एक कड़वा सच है। मशीनें अपने आप नहीं चलतीं। मोल्ड मशीनिंग एक मिश्रित कला है। इसके लिए उच्च परिशुद्धता वाली मशीनरी की आवश्यकता होती है जिसे एक कुशल व्यक्ति द्वारा संचालित किया जाता है। ऑपरेटर का तकनीकी अनुभव, बारीकियों पर ध्यान, जिम्मेदारी की भावना—ये कोई साधारण कौशल नहीं हैं। ये उत्पादन को प्रभावित करने वाले कारक हैं। आपके पास दुनिया की सबसे बेहतरीन पांच-एक्सिस मिल हो सकती है। यदि ऑपरेटर लापरवाह या अनुभवहीन है, तो वह टूल को खराब कर देगा, वर्क ऑफसेट को गलत सेट कर देगा, या कोई महत्वपूर्ण माप चूक जाएगा। कोई भी उपकरण या प्रक्रिया ऑपरेटर के कौशल या सतर्कता की कमी की पूरी तरह से भरपाई नहीं कर सकती। नियंत्रण संभालने वाला व्यक्ति ही अंतिम निर्णायक होता है।
विधानसभा और डिबगिंग
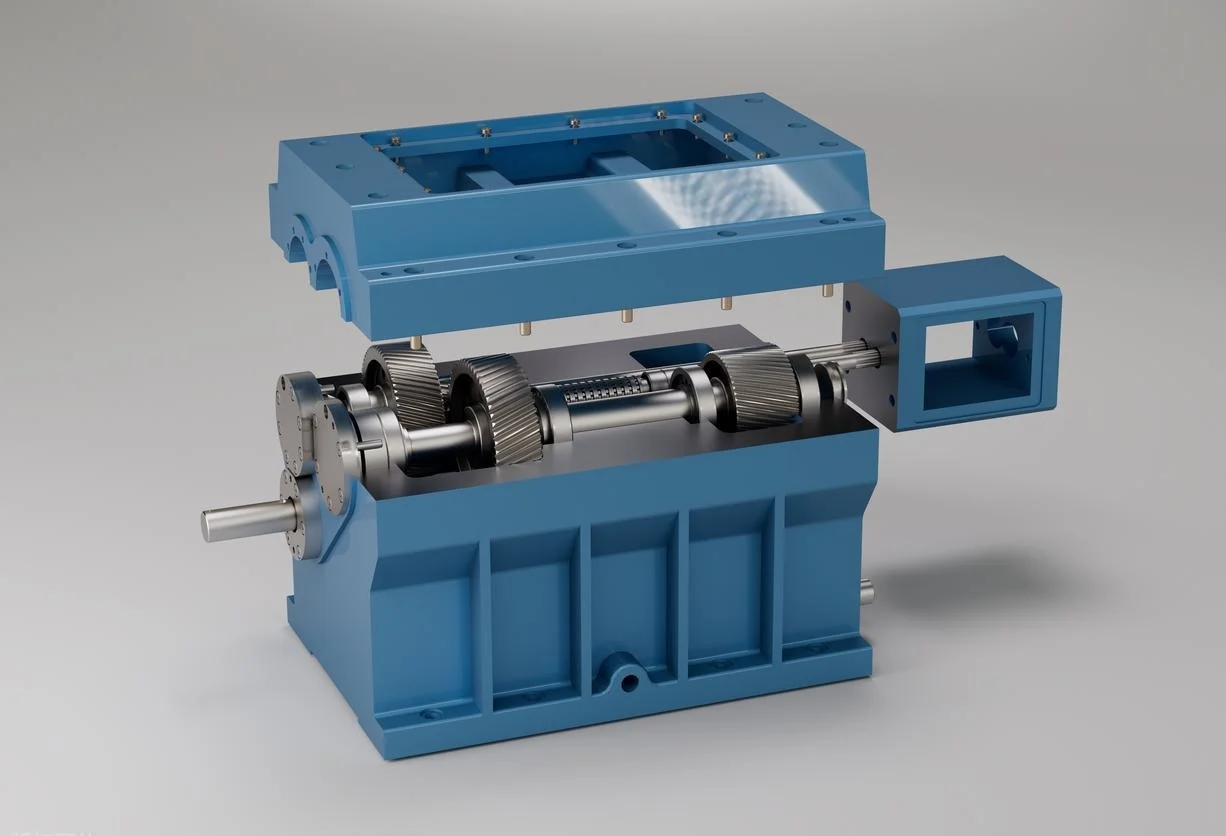
आपके पास सभी पुर्जे एकदम सटीक रूप से तैयार हैं। अब आपको इन्हें जोड़ना है। असेंबली वह प्रक्रिया है जहाँ अलग-अलग पुर्जे मिलकर एक कार्यशील प्रणाली बनाते हैं। फिर आप परीक्षण करते हैं—यानी ट्रायल मोल्डिंग करते हैं—यह साबित करने के लिए कि वास्तव में इससे अच्छे पुर्जे बनते हैं।
असेंबली परिशुद्धता
यह लापरवाही का काम नहीं है। फिटिंग में उचित अंतर बहुत मायने रखता है। अगर पिन बहुत टाइट होगी तो घिस जाएगी। और अगर ढीली होगी तो डगमगाएगी। पूरे असेंबली में समानांतरता और लंबवतता का भी ध्यान रखना होता है। मोल्ड बेस, कैविटी और कोर, गाइड पिन और बुशिंग, इजेक्टर प्लेट और रनर शटऑफ। सब कुछ सही सीध में होना चाहिए।
इनमें से किसी भी माप में थोड़ी सी भी चूक होने पर इसके परिणाम तुरंत दिखाई देते हैं। पुर्जे फ्लैश या शॉर्ट शॉट्स के साथ निकलते हैं। मोल्ड का संचालन अनियमित हो जाता है—यह अटक जाता है या चिपक जाता है। पहले हज़ार चक्रों में घिसाव बहुत तेज़ी से बढ़ता है। लेकिन अगर इसे सही ढंग से किया जाए, तो सब कुछ सुचारू रूप से चलता है। मोल्ड हर बार ठोस और सटीक आवाज़ के साथ बंद होता है।
ट्रायल मोल्डिंग और पैरामीटर डिबगिंग
अब यहाँ सिद्धांत का व्यावहारिक उपयोग शुरू होता है। आप सांचा तैयार करते हैं, उसे लगाते हैं और एक परीक्षण करते हैं। लक्ष्य है व्यवस्थित समायोजन। आप अंदाज़ा नहीं लगाते। आप एक बार में एक ही चर बदलते हैं।
मुख्य पैरामीटर हैं इंजेक्शन प्रेशर, इंजेक्शन स्पीड, मोल्ड टेम्परेचर, होल्डिंग प्रेशर और कूलिंग टाइम। आप ट्रायल पार्ट्स को देखते हैं। आप उन्हें मापते हैं। आप विशिष्ट दोषों की तलाश करते हैं। शॉर्ट शॉट्स बताते हैं कि कैविटी भर नहीं रही है। टेढ़ापन बताता है कि कूलिंग असमान है या पैकिंग गलत है। सिंक मार्क्स अपर्याप्त होल्डिंग प्रेशर का संकेत देते हैं। फ्लैश का मतलब है कि क्लैंप कमजोर है या मोल्ड पूरी तरह से नहीं बैठा है।
इस प्रक्रिया के माध्यम से आप बारीकियों को सुधारते हैं। सफल डिबगिंग से दो महत्वपूर्ण कार्य होते हैं। पहला, यह मोल्ड डिज़ाइन और असेंबली कार्य को प्रमाणित करता है। दूसरा, यह बड़े पैमाने पर उत्पादन के लिए एक दस्तावेजित, विश्वसनीय प्रक्रिया स्थापित करता है। आप उन मापदंडों को अंतिम रूप दे देते हैं। यही आपकी विधि है।
रखरखाव और परिचालन प्रबंधन
आप एक बेहतरीन सांचा बना सकते हैं। सही डिज़ाइन बनाएं, सबसे अच्छी स्टील चुनें, और उसे बारीकी से मशीनिंग करें। लेकिन फिर आप उसे उत्पादन के लिए सौंप देते हैं। और अगर आप सावधान नहीं रहते हैं, तो यहीं पर सांचे बेकार हो जाते हैं। सांचे के पूरे जीवनकाल में आप उसका उपयोग, रखरखाव और प्रबंधन कैसे करते हैं, यही उसकी वास्तविक सेवा अवधि निर्धारित करता है। यह कोई मामूली बात नहीं है। यह बेहद महत्वपूर्ण है।
नियमित रखरखाव
यह है आपका रोज़ाना का काम। आपको कैविटी, वेंटिंग चैनल और रनर सिस्टम को नियमित रूप से साफ करना होगा। प्लास्टिक के अवशेष जमा हो जाते हैं। गैस के अवशेष एक परत बना देते हैं। मलबा फंस जाता है। इन सभी को निकालना ज़रूरी है।
चिकनाई का प्रयोग अनिवार्य है। मार्गदर्शक पुर्जों—गाइड पिन, बुशिंग, स्लाइड—को तेल की आवश्यकता होती है। इजेक्टर तंत्रों को ग्रीस की आवश्यकता होती है। इसके बिना, शुष्क घर्षण होता है। शुष्क घर्षण से समय से पहले घिसाव होता है। घिसाव से पुर्जे ढीले हो जाते हैं और अंततः सांचा खराब हो जाता है।
लंबे समय तक निष्क्रिय रहना नुकसानदायक होता है। अगर सांचा हफ्तों या महीनों तक ऐसे ही पड़ा रहता है, तो जंग से बचाव के उपाय करना जरूरी है। इसका मतलब है कि सभी स्टील की सतहों पर जंग रोधी पदार्थ लगाना। सांचे के अंदर के हिस्से को अच्छी तरह सील कर दें। हवा में मौजूद नमी से बचाएं। अगर आप ऐसा नहीं करते हैं, तो एक उच्च गुणवत्ता वाला सांचा भी शेल्फ पर पड़े-पड़े जंग खाकर खराब हो जाएगा। जंग को इस बात से कोई फर्क नहीं पड़ता कि आपने उपकरण के लिए कितना भुगतान किया है।
उचित संचालन पद्धतियाँ
ऑपरेटर मोल्ड को जल्दी खराब कर सकते हैं। जानिए कैसे। इंजेक्शन पैरामीटर का सही मिलान न होना। अत्यधिक क्लैम्पिंग दबाव से वेंटिंग लैंड्स कुचल सकते हैं या मोल्ड का आधार विकृत हो सकता है। अत्यधिक तेज़ इजेक्शन गति से पुर्जों पर ज़ोर से प्रहार होता है और छोटे इजेक्टर पिन टूट जाते हैं। दूषित कच्चा माल—बारीक कणों या धातु के टुकड़ों से दोबारा पीसा गया—कैविटी के अंदर सैंडपेपर की तरह काम करता है।
नियम सीधा-सादा है। मशीन की सेटिंग्स मोल्ड के डिज़ाइन विनिर्देशों के अनुरूप होनी चाहिए। मोल्ड को उसकी निर्धारित सीमा से बाहर चलाना दुरुपयोग है। इससे घिसावट बहुत तेज़ी से बढ़ती है और स्थायी, अपूरणीय क्षति हो सकती है।
समय पर मरम्मत
मामूली नुकसान तो होते ही हैं। किसी खांचे की सतह पर हल्की खरोंचें। किसी पुर्जे के गिरने से छोटे-छोटे गड्ढे। किसी बंद करने वाले हिस्से पर मामूली घिसाव। आप इन्हें तुरंत ठीक कर लेते हैं। पॉलिश करने से खरोंच हट जाती है। स्पॉट वेल्डिंग से गड्ढा भर जाता है, फिर आप सतह को दोबारा काटते हैं।
सबसे बड़ा खतरा देरी है। एक छोटी सी खराबी को नज़रअंदाज़ करने से वह बढ़ती जाती है। एक खरोंच गहरी खाई बन जाती है। एक गड्ढा दरार में बदल जाता है। एक जगह की टूट-फूट फैलती जाती है। तीस मिनट में होने वाली साधारण मरम्मत पूरी कैविटी को बदलने में बदल जाती है। यह अपरिवर्तनीय क्षति है। यह मोल्ड को बेकार कर देता है। इसलिए, समय पर हस्तक्षेप करना ही सफलता की कुंजी है। इसे अभी ठीक करें, वरना बाद में नया मोल्ड खरीदना पड़ेगा। चुनाव आपका है।
निष्कर्ष
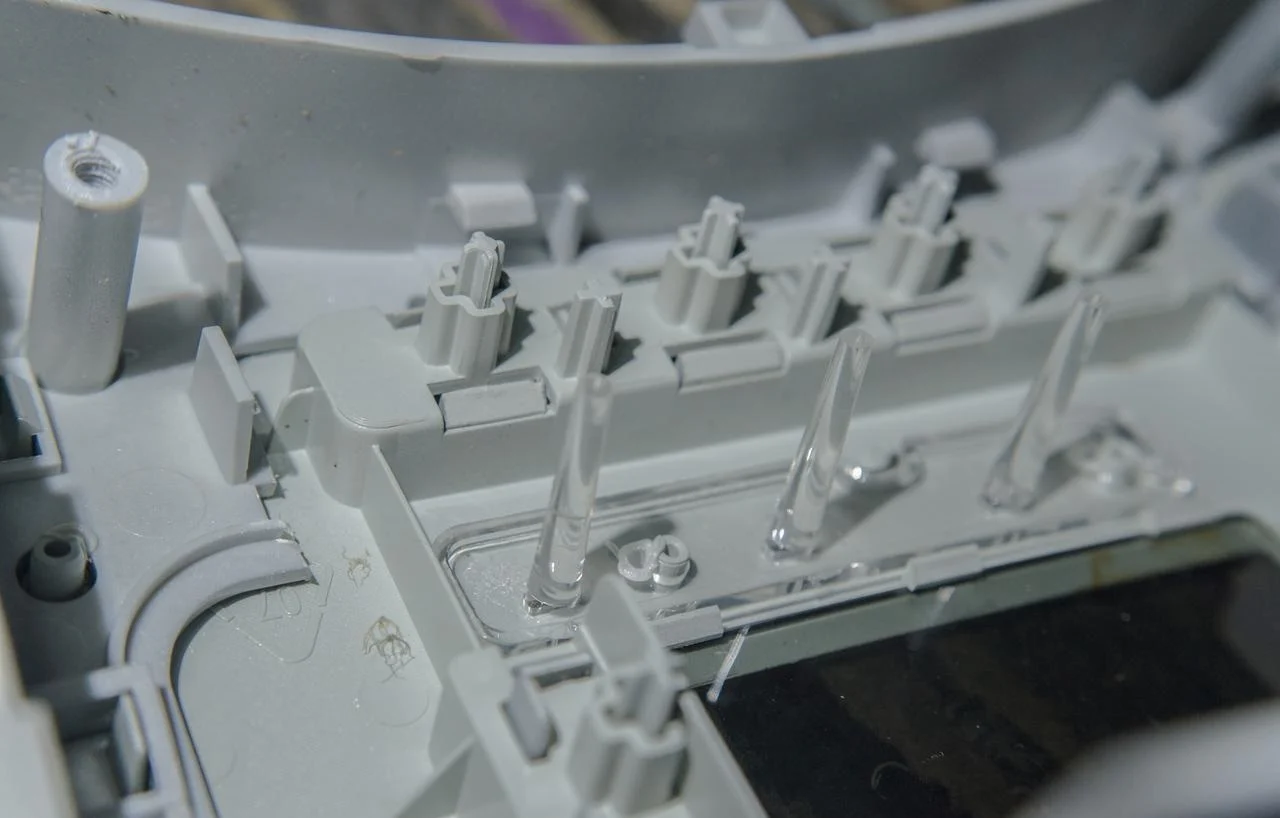
तो आपको एक अच्छा सांचा चाहिए। एक टिकाऊ सांचा। यह कई चरणों के एक साथ काम करने से बनता है। एक नहीं, दो नहीं, बल्कि सभी। डिज़ाइन। सामग्री का चयन। मशीनिंग। असेंबली। रखरखाव। इस श्रृंखला की हर कड़ी को टिकाऊ होना चाहिए।
यही कड़वा सच है। एक कमजोर कड़ी पूरी व्यवस्था को तोड़ सकती है। खराब स्टील से बना उत्तम डिज़ाइन भी विफल हो जाता है। खराब तरीके से मशीनिंग की गई उत्तम संरचना भी विफल हो जाती है। बिना रखरखाव के तैयार किया गया उत्तम सांचा भी विफल हो जाता है। श्रृंखला की मजबूती उसके सबसे कमजोर बिंदु पर निर्भर करती है।
तो सबक सीधा-सा है। आपको हर चरण पर ध्यान देना होगा। स्क्रीन पर पहले स्केच से लेकर मंगलवार दोपहर को अंतिम उत्पाद तैयार होने तक। इसी तरह आपको उच्च गुणवत्ता प्राप्त होगी। इसी तरह आपको टिकाऊ सांचा मिलेगा।
सर्वश्रेष्ठ के लिए नोबल चुनें इंजेक्शन मोल्ड विनिर्माण
हम एक सटीक सीएनसी मशीनिंग फैक्ट्री हैं। इंजेक्शन मोल्ड और सटीक पुर्जे बनाना हमारा मुख्य काम है। कारखाने में वर्षों के अनुभव ने हमें एक बात सिखाई है। मोल्ड की गुणवत्ता संयोग पर निर्भर नहीं करती। यह हर चरण में सावधानीपूर्वक किए गए काम का नतीजा है, जिसे हमने अभी-अभी पूरा किया है। डिज़ाइन। सामग्री का चयन। मशीनिंग की सटीकता। असेंबली। रखरखाव। हम कोई शॉर्टकट नहीं अपनाते।
हम निम्नलिखित सेवाएं प्रदान करते हैं: सीएनसी मिलिंग , ईडीएम, वायर कटिंग , सरफेस ग्राइंडिंग और प्रिसिजन पॉलिशिंग। हम सभी प्रकार के मोल्ड स्टील पर काम करते हैं। मानक कार्यों के लिए पी20 और 718। उच्च चमक और अधिक मात्रा में उत्पादन के लिए एस136 और एनएके80। पीवीसी जैसे कठोर प्लास्टिक के लिए संक्षारण-प्रतिरोधी स्टेनलेस स्टील। हीट ट्रीटमेंट और सरफेस फिनिशिंग का काम हम स्वयं करते हैं। पूरी प्रक्रिया पर हमारा नियंत्रण है।
हमारे लिए दो प्रमाणपत्र बहुत महत्वपूर्ण हैं। सामान्य गुणवत्ता प्रबंधन के लिए ISO 9001:2015 और चिकित्सा उपकरणों के लिए ISO 13485:2016। ये सिर्फ दिखावटी प्रमाण पत्र नहीं हैं। इनका अर्थ है निरंतर गुणवत्ता, सामग्री और प्रक्रियाओं की पूर्ण निगरानी, सक्रिय जोखिम प्रबंधन और एक ऐसी प्रणाली जो समय के साथ बेहतर होती जाती है। यह बात कार के किसी पुर्जे या किसी महत्वपूर्ण उपकरण के लिए सांचा बनाते समय भी लागू होती है।
क्या आपको किसी डिज़ाइन का परीक्षण करने के लिए प्रोटोटाइप मोल्ड की आवश्यकता है? हम वह करते हैं। क्या आपको लाखों चक्रों तक चलने वाले उच्च-मात्रा उत्पादन उपकरण की आवश्यकता है? हम उसे बनाते हैं। क्या आपको स्लाइड और लिफ्टर के साथ एक जटिल मल्टी-कैविटी मोल्ड की आवश्यकता है? यह हमारा रोज़ का काम है। हमारे पास उपकरण, प्रमाणित प्रक्रियाएं और अनुभव है। आपको एक विश्वसनीय, उच्च-प्रदर्शन वाला उपकरण मिलता है।
सामान्य प्रश्न
इंजेक्शन मोल्ड के लिए सामान्य लीड टाइम कितना होता है?
यह निर्भर करता है। एक साधारण प्रोटोटाइप मोल्ड जिसमें एक ही कैविटी हो? इसमें एक से दो सप्ताह लग सकते हैं। एक उच्च परिशुद्धता वाला प्रोडक्शन मोल्ड जिसमें कई कैविटी, स्लाइड और सटीक टॉलरेंस हों? इसमें चार से पांच सप्ताह या उससे अधिक समय लग सकता है। हम आपके पार्ट डिज़ाइन और आपकी मात्रा संबंधी आवश्यकताओं को देखते हैं। फिर हम आपको एक सटीक समयसीमा बताते हैं।
इंजेक्शन मोल्ड कितने समय तक चलेगा?
मोल्ड की आयु एक निश्चित संख्या नहीं है। यह स्टील, प्लास्टिक, उत्पादन चक्र की स्थितियों और उपकरण के रखरखाव पर निर्भर करती है। P20 या 718 जैसे मानक उत्पादन मोल्ड से 500,000 से 1,000,000 शॉट तक की उम्मीद की जा सकती है। यदि आप अधिक मात्रा में उत्पादन कर रहे हैं या ग्लास-फिल्ड नायलॉन जैसे घर्षणकारी पदार्थों का उपयोग कर रहे हैं, तो S136 या NAK80 जैसे प्रीमियम स्टील का उपयोग करें। उचित रखरखाव के साथ, इनसे 1,000,000 से अधिक शॉट तक का उपयोग किया जा सकता है।
क्या आप बेहतर मोल्डिंग के लिए मेरे पार्ट डिज़ाइन को सुधारने में मदद कर सकते हैं?
बिल्कुल। हम डीएफएम समीक्षा सेवा प्रदान करते हैं। हमारे इंजीनियर आपके पार्ट की जांच करते हैं और विशिष्ट सुझाव देते हैं। ड्राफ्ट एंगल को यहां समायोजित करें। दीवार की मोटाई को वहां एक समान करें। उस नुकीले कोने पर रेडियस जोड़ें। पार्टिंग लाइन की स्थिति बदलें। ये छोटे-छोटे बदलाव दोष कम करते हैं, प्रक्रिया का समय घटाते हैं और मोल्ड का जीवनकाल बढ़ाते हैं। अक्सर इनसे परियोजना की अवधि में आपको काफी बचत होती है।
सांचे की खराब डिजाइन या रखरखाव से क्या-क्या दोष उत्पन्न हो सकते हैं?
आपको ये कमियां अपने काम में भी दिखेंगी। जहां खाली जगह ठीक से नहीं भरती, वहां छोटे-छोटे छेद। मोटे हिस्सों पर धंसने के निशान। टेढ़ापन जिससे पुर्जा बेढंगा हो जाता है। जोड़ की रेखा पर अतिरिक्त उभार। हवा फंसने से जलने के निशान। कमजोर वेल्ड लाइनें जहां दो प्रवाह रेखाएं ठीक से नहीं मिलतीं। सतह पर ऐसे दाग-धब्बे जो दिखावट को खराब कर देते हैं। जैसा कि हमने पहले बताया, ये सब खराब डिजाइन, खराब कूलिंग, खराब वेंटिलेशन या रखरखाव की खराब आदतों के कारण होते हैं।
किस प्रकार के क्या आप सांचे बनाते हैं??
हम सभी प्रकार के मोल्ड उपलब्ध कराते हैं। साधारण पुर्जों के लिए दो-प्लेट मोल्ड, सटीक गेटिंग के लिए तीन-प्लेट मोल्ड, कम बर्बादी और तेज़ उत्पादन चक्र के लिए हॉट रनर मोल्ड, थ्रेडेड पुर्जों के लिए अनस्क्रूइंग मोल्ड, और एक ही बार में कई प्रकार के पुर्जों को बनाने वाले फैमिली मोल्ड। हम विकास कार्यों और कम मात्रा में परीक्षण के लिए प्रोटोटाइप मोल्ड भी बनाते हैं।
क्या आप अंतरराष्ट्रीय स्तर पर मोल्ड का निर्यात करते हैं?
जी हाँ। हम दुनिया भर के ग्राहकों को मोल्ड भेजते हैं। हम परिवहन के दौरान जंग से बचाने के लिए उचित पैकेजिंग करते हैं। जंग से सुरक्षा, सीलबंद क्रेट और संपूर्ण शिपिंग व्यवस्था। आपका मोल्ड लगाने और उपयोग करने के लिए तैयार अवस्था में पहुँचता है।
मैं उद्धरण कैसे प्राप्त करूं?
हमें अपने पार्ट का ड्राइंग भेजें। 2D और 3D CAD फाइलें दोनों ही बेहतर रहेंगी। हमें अपनी अनुमानित वार्षिक मात्रा और पसंदीदा सामग्री बताएं। हमारी टीम आपकी आवश्यकताओं की समीक्षा करेगी। हम आपको प्रतिस्पर्धी कोटेशन और मोल्ड डिजाइन के लिए अपना अनुशंसित तरीका भेजेंगे। बिल्कुल आसान।







