
परिचय
जैसा कि कई लोग जानते हैं, तेज़ कटिंग से अक्सर सटीकता कम हो जाती है। उच्च गुणवत्ता वाले ड्राइव बहुत महंगे होते हैं। हर बार ऐसा लगता है जैसे कोई समझौता करना पड़ रहा हो। लेकिन वॉटरजेट कटिंग में ऐसा नहीं है। यह आपको दोनों फायदे देती है। एक पंप पानी को अत्यधिक दबाव—90,000 psi तक—तक धकेलता है। फिर यह एक छोटे से छेद से होकर निकलता है। आप उस धारा में गार्नेट अपघर्षक मिलाते हैं। यह मिश्रण किसी भी धातु को मक्खन में गर्म चाकू की तरह काटता है, लेकिन बिना गर्मी के। न तो किनारे पिघलते हैं, न ही कोई कठोर परत बनती है। इसीलिए आजकल वर्कशॉप इसका इस्तेमाल हर जगह कर रही हैं।
सीधी बात करते हैं। अगर आप रोबोट, कार या फैक्ट्री मशीनों के लिए धातु के पुर्जे बनाते हैं, तो यह तरीका वाकई में बहुत काम का है। इससे सामग्री की मूल संरचना बरकरार रहती है। हर पुर्जे में सटीक माप मिलता है। आप औजार बदले बिना ही पतली पट्टियों से लेकर छह इंच मोटी स्टील प्लेट तक पर काम कर सकते हैं। इस तरह की बहुमुखी प्रतिभा बेजोड़ है।
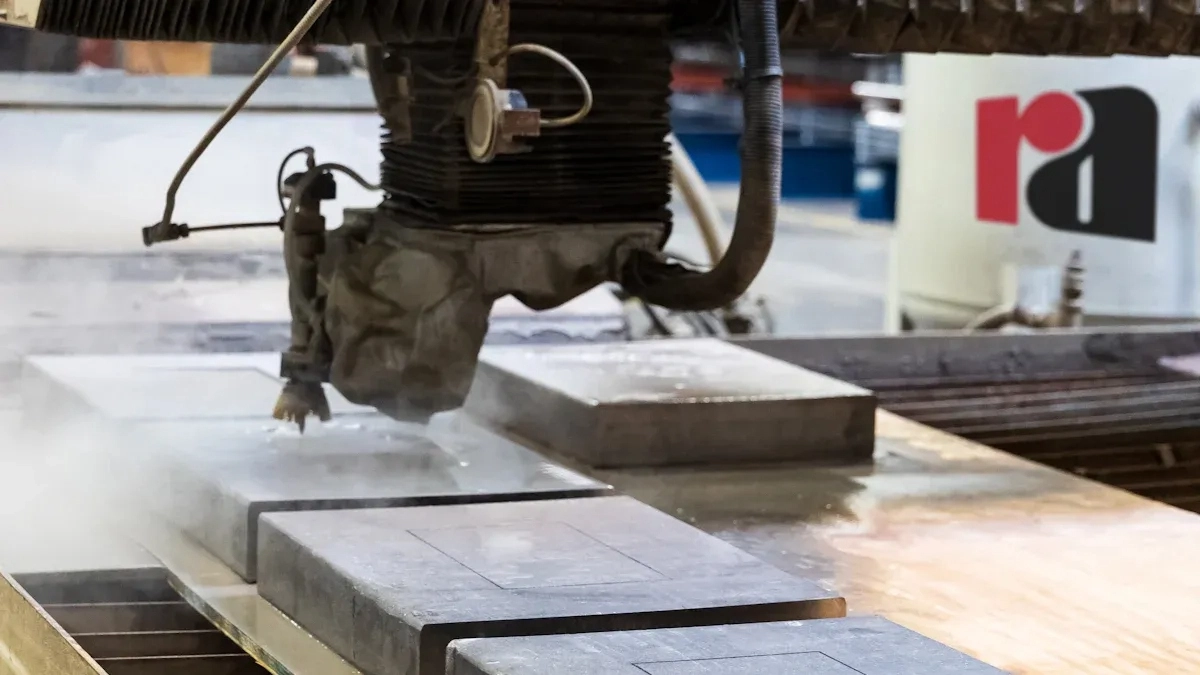
धातुओं के लिए अपघर्षक वॉटरजेट कटिंग कैसे काम करती है
आइए देखते हैं कि यह मशीन धातु को कैसे काटती है। एक पंप पानी को अत्यधिक दबाव से धकेलता है—लगभग 60,000 से 90,000 psi तक। यह पानी एक छोटे से छेद से होकर निकलता है, जिसकी चौड़ाई लगभग 0.01 इंच होती है। फिर, गार्नेट अपघर्षक एक मिश्रण नली के अंदर पानी की धारा में मिल जाता है। पानी इन नुकीले कणों की गति बढ़ा देता है। धातु पर पानी नहीं, बल्कि ध्वनि की गति से दोगुनी रफ्तार से चलने वाला एक हाई-स्पीड सैंडब्लास्टर टकराता है।
काटने की प्रक्रिया पूरी तरह से अपरदन पर आधारित है। प्रत्येक अपघर्षक कण एक सूक्ष्म परत को अलग कर देता है। इसमें कोई ऊष्मा उत्पन्न नहीं होती। कोई गलनांक नहीं होता। धातु की आंतरिक संरचना कटाई शुरू होने से पहले जैसी थी, वैसी ही बनी रहती है।
अब विकल्पों पर गौर करें। लेजर कटिंग में प्रकाश की एक केंद्रित किरण का उपयोग किया जाता है। यह सामग्री को पिघला देती है। इस गर्मी से एक ऊष्मा-प्रभावित क्षेत्र (HAZ) बनता है। किनारे सख्त और भंगुर हो जाते हैं। कभी-कभी उन्हें दोबारा ठीक करना पड़ता है।
मोटी प्लेट पर प्लाज्मा कटिंग तेज़ होती है, लेकिन सतह खुरदरी होती है। इसमें काफी HAZ (हथियारयुक्त सतह क्षेत्र) भी बनता है। वेल्डिंग से पहले किनारे को घिसने की आवश्यकता हो सकती है।
सीएनसी मिलिंग से आपको सटीक काम मिलता है, इसमें कोई शक नहीं। लेकिन बड़ी प्लेट के लिए यह धीमी प्रक्रिया है। टूल आगे-पीछे चलता है और एक पतली कट बनाता है। इससे एंड मिल भी जल्दी घिस जाते हैं। जबकि वॉटरजेट में घंटों तक एक ही नोजल से लगातार काम होता रहता है।
धातु घटक निर्माण के लिए प्रमुख लाभ
चलिए अब असली फायदों की बात करते हैं। ये फायदे कारखाने में बहुत मायने रखते हैं।
कोई ताप प्रभावित क्षेत्र नहीं
लेजर और प्लाज्मा से ऊष्मा उत्पन्न होती है। यह ऊष्मा समस्याएं पैदा करती है। पतली धातुएं मुड़ जाती हैं। कठोर इस्पात अपनी कठोरता खो देता है। कटे हुए किनारे पर सूक्ष्म दरारें पड़ जाती हैं। हो सकता है कि आप उन्हें देख न पाएं, लेकिन वे मौजूद होती हैं।
वाटरजेट तकनीक इन सभी समस्याओं से बचाती है। इसमें कटाई की प्रक्रिया पूरी तरह से यांत्रिक अपरदन पर आधारित होती है। एक कण धातु से टकराता है और एक छोटा सा टुकड़ा अलग कर देता है। इसमें ऊष्मा उत्पन्न नहीं होती। सामग्री की आंतरिक संरचना—कण सीमाएं, कठोरता, स्वभाव—कटाई शुरू होने से पहले जैसी थी वैसी ही बनी रहती है।
वास्तविक पुर्जों के लिए यह बात मायने रखती है। एयरोस्पेस ब्रैकेट के बारे में सोचें। या रोबोटिक आर्म लिंक, या कोई भी ऐसा कंपोनेंट जिसे काटने के बाद वेल्डिंग की आवश्यकता होती है। ऊष्मा-प्रभावित क्षेत्र में कमज़ोर बिंदु बन जाते हैं। वाटरजेट वेल्डिंग में ऐसी कोई चिंता नहीं रहती।
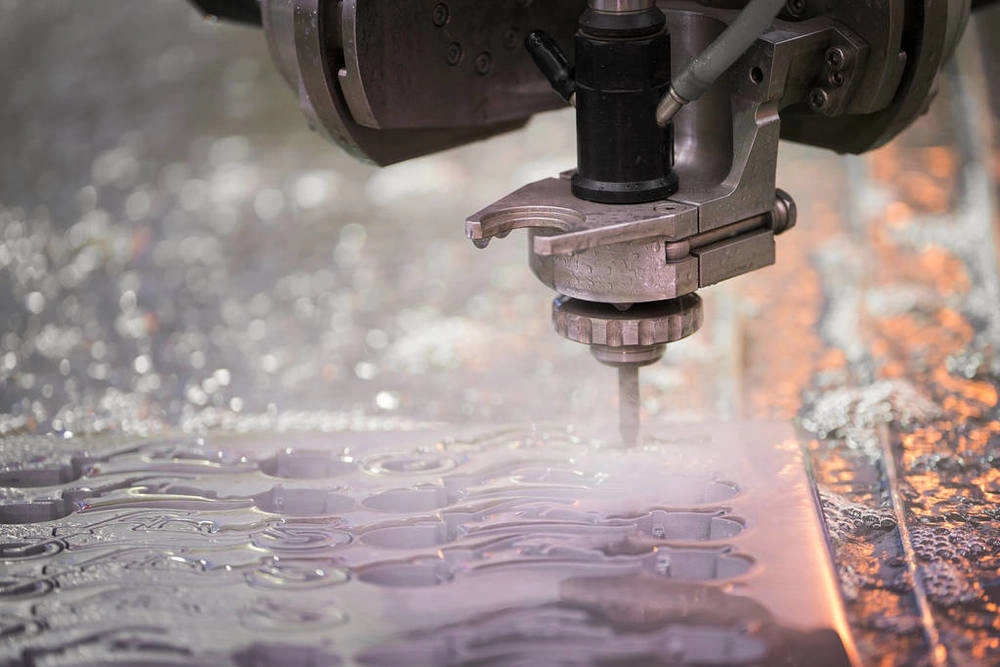
किसी भी धातु को काट सकता है
आप जो भी कहें, यह मशीन उसे काट देती है।
एल्युमीनियम, पीतल और तांबे जैसी नरम धातुओं को साफ-सुथरा काटा जा सकता है। कोई पिघलाव नहीं होता। कटाई के दौरान कोई खुरदरापन नहीं आता।
स्टेनलेस स्टील, टाइटेनियम, इनकोनेल और टूल स्टील जैसी कठोर धातुएँ? कोई समस्या नहीं। छह या दस इंच तक की मोटाई। एक ही नोजल से पतली शिम और मोटी प्लेटें बिना कुछ बदले काटी जा सकती हैं।
एयरोस्पेस या मेडिकल रोबोटिक्स के लिए विशिष्ट मिश्रधातु? यह पूरी तरह से काम करता है। सामग्री प्रमाणीकरण कोई समस्या नहीं है। यह प्रक्रिया रसायन या संरचना को नहीं बदलती है।
परिशुद्धता और दोहराव
एक इंच के प्लस या माइनस तीन हजारवें हिस्से के बीच की सहनशीलता रखें। यह एक मोटी प्लेट पर वास्तविक दुनिया की सटीकता है।
कटाई के दौरान हटाई जाने वाली सामग्री की चौड़ाई बहुत कम होती है, लगभग 0.03 इंच। इससे शीट पर पुर्जों को एक-दूसरे के करीब रखना आसान हो जाता है। अपशिष्ट काफी कम हो जाता है। टाइटेनियम या इनकोनेल जैसी महंगी धातुओं की कटाई करते समय, यह बचत तेजी से बढ़ती जाती है।
कोई खुरदुरापन नहीं, कोई द्वितीयक फिनिशिंग नहीं
मशीन से निकलते ही किनारों की गुणवत्ता एकदम चिकनी होती है। कोई खुरदुरापन नहीं। कोई टेढ़ी-मेढ़ी रेखा नहीं। कोई खुरदरापन नहीं।
इससे डिबरिंग की ज़रूरत खत्म हो जाती है। ग्राइंडिंग का समय कम हो जाता है। अक्सर सेकेंडरी मशीनिंग पूरी तरह से छूट जाती है। पार्ट वाटरजेट से सीधे अगले ऑपरेशन या असेंबली में चला जाता है। यह असल में लागत की बचत है, सिर्फ़ कहने की बात नहीं।
वाटरजेट कटिंग के लिए आदर्श धातु घटक
यहां एक व्यावहारिक विवरण दिया गया है। अलग-अलग हिस्से, अलग-अलग धातुएं, लेकिन मशीन एक ही है।
| घटक प्रकार | सामान्य धातुएँ | वाटरजेट तकनीक क्यों उत्कृष्ट है? |
| संरचनात्मक फ्रेम और बेस प्लेट | एल्युमीनियम, स्टेनलेस स्टील | यह बिना ऊष्मा का प्रयोग किए मोटी प्लेट को काटता है। कटा हुआ भाग सपाट रहता है। इसमें कोई विकृति नहीं आती, जिसका अर्थ है कि यह पहली बार में ही सही ढंग से जुड़ जाता है। |
| रोबोट आर्म्स और लिंक्स | एल्युमीनियम, टाइटेनियम, कार्बन फाइबर | पतली दीवारों वाली संरचनाएं गर्मी के प्रति संवेदनशील होती हैं। वाटरजेट तकनीक से यह समस्या पूरी तरह से दूर हो जाती है। कोई विकृति नहीं होती। कंपोजिट में परतें अलग नहीं होतीं। |
| गियर ब्लैंक और स्प्रोकेट | कठोर इस्पात, स्टेनलेस | आप पहले से ही ताप-उपचारित सामग्री को काट सकते हैं। इसके दांत एकदम साफ निकलते हैं। अक्सर, मशीनिंग के बाद ताप-उपचार की आवश्यकता ही नहीं होती। |
| ब्रैकेट और माउंटिंग प्लेट | विभिन्न धातुएँ | क्या आपको तुरंत कस्टम ब्रैकेट चाहिए? कोई जटिल टूलिंग नहीं। लेजर प्रोग्रामर का इंतज़ार नहीं। फ़ाइल लोड करें, पार्ट काटें और भेज दें। |
| हीट सिंक और एनक्लोजर | एल्युमीनियम, तांबा | यहां ऊष्मा ही दुश्मन है। लेजर से काटने पर सतह की तापीय चालकता कम हो जाती है। जबकि वाटरजेट से सामग्री के गुणों पर कोई असर नहीं पड़ता। सतह की फिनिश साफ-सुथरी बनी रहती है। |
| शिम और स्पेसर | स्प्रिंग स्टील, स्टेनलेस | मोटाई पर नियंत्रण सर्वोपरि है। शिम पर एक भी खरोंच स्टैक-अप को बिगाड़ देती है। वॉटरजेट से एकदम साफ किनारा बनता है। इसमें अतिरिक्त फाइलिंग या टम्बलिंग की आवश्यकता नहीं होती। |
धातुओं को काटने के लिए वाटरजेट बनाम अन्य कटिंग विधियाँ
यहां सीधा तुलनात्मक विश्लेषण दिया गया है। उन कारकों पर गौर करें जो वास्तव में कारखाने में आपके निर्णय को प्रभावित करते हैं।
| फ़ैक्टर | वाटरजेट काटना (अपघर्षक) | लेजर काटना | प्लाज्मा काटना | सीएनसी मिलिंग |
| गर्मी प्रभावित क्षेत्र | कुछ नहीं। शून्य। यह कटाव यांत्रिक क्षरण के कारण हुआ है। | हाँ। मोटे पदार्थों पर इसका प्रभाव महत्वपूर्ण होता है। | हाँ। बड़ा खतरनाक क्षेत्र। धातु के गुणों में परिवर्तन होता है। | बहुत कम मात्रा में, लेकिन औजारों के घर्षण से स्थानीय स्तर पर कुछ गर्मी उत्पन्न होती है। |
| अधिकतम मोटाई (स्टील) | 10 इंच तक। नोजल वही रहेगा। | साफ कटाई के लिए लगभग 1 इंच। जल्दी से झड़ जाता है। | अधिकतम 2 इंच तक, लेकिन किनारा खुरदरा और तिरछा हो जाता है। | सैद्धांतिक रूप से असीमित। लेकिन भोजन की दर असहनीय रूप से धीमी हो जाती है। |
| किनारे की गुणवत्ता | उत्कृष्ट। चिकना। वेल्डिंग के लिए तैयार। | पतले गेज पर उत्कृष्ट प्रदर्शन। मोटी प्लेट पर बूंद-बूंद करके गिरता है। | खुरदुरा। निचले किनारे पर मैल जमा है। सफाई की जरूरत है। | उत्कृष्ट। मशीनी फिनिश। |
| सामग्री अपशिष्ट | नीचा। संकरा खांचा, तंग घोंसला। | कम। समान चौड़ाई का कट। | ऊँचा। चौड़ा खांचा, घोंसला बनाने में अधिक कठिनाई। | मध्यम से उच्च। चिप रिमूवल प्रक्रिया में सामग्री हट जाती है। |
| उपकरणन लागत | कोई अतिरिक्त उपकरण नहीं। सभी कामों के लिए एक ही नोजल। | कोई औजार नहीं। केवल गैस और लेंस के लिए आवश्यक सामग्री। | किसी उपकरण की आवश्यकता नहीं। उपभोज्य इलेक्ट्रोड। | उच्च गुणवत्ता वाले उपकरण। फिक्स्चर, वाइस, एंड मिल, टूल होल्डर। |
| गति (पतली धातु) | धीमी गति। त्वरण सीमित है। | तेज़। शीट मेटल पर बहुत तेज़। | तेज़। रफ कटिंग के लिए त्वरित। | धीमा। प्रोग्रामिंग और टूलपाथ का समय लग रहा है। |
| गति (मोटी धातु) | और तेज़। यह बस काटता ही जा रहा है। | मोटी प्लेट को साफ-सुथरा नहीं काटा जा सकता। | मध्यम। तेज़ लेकिन थोड़ा उबड़-खाबड़। | बहुत धीमी गति। स्टेपओवर और कट की गहराई सीमित फीड। |
पैटर्न स्पष्ट है। पतली शीट पर वॉटरजेट सबसे तेज़ तकनीक नहीं है। लेज़र इसमें बेहतर है। लेकिन मोटी प्लेटों के लिए, गर्मी के प्रति संवेदनशील पदार्थों के लिए, और बिना किसी टूलिंग के लचीलेपन के लिए, वॉटरजेट का कोई वास्तविक प्रतिद्वंदी नहीं है।
धातु-केंद्रित उद्योगों में अनुप्रयोग
आइए जानते हैं कि इस विधि का वास्तव में उपयोग कहाँ-कहाँ होता है। हर उद्योग की अपनी अलग समस्या होती है। वाटरजेट तकनीक उसका समाधान करती है।
रोबोटिक्स & स्वचालन
एक रोबोटिक भुजा के बारे में सोचिए। इसे तेज़ी से चलना होता है। इसे सटीक रूप से स्थित करना होता है। इसके पुर्जे हल्के होने चाहिए। एल्युमीनियम एक स्वाभाविक विकल्प है। लेकिन पतला एल्युमीनियम गर्मी से मुड़ जाता है। लेज़र या प्लाज़्मा इसकी संरचना को विकृत कर देंगे।
वाटरजेट तकनीक से चेसिस प्लेट, आर्म टूलिंग माउंट और प्रेसिजन लिंक काटे जाते हैं। ऊष्मा का उपयोग न होने के कारण पार्ट सपाट रहता है और आर्म सटीक रूप से काम करता है।
एयरोस्पेस
यहां इस्तेमाल होने वाली सामग्री अक्सर टाइटेनियम या इनकोनेल होती है। ये महंगी मिश्र धातुएं हैं। प्रत्येक भाग के साथ प्रमाणन का प्रमाण मिलता है। धातु के गुणों में कोई बदलाव नहीं किया जा सकता। थकान प्रतिरोध एक सुरक्षा मुद्दा है।
HAZ सूक्ष्म संरचनात्मक परिवर्तन उत्पन्न करता है। यही विफलता का कारण है। वाटरजेट तकनीक से HAZ उत्पन्न नहीं होता। किनारा मूल सामग्री की तरह ही साफ होता है। आपको पूरी प्रक्रिया में प्रमाणित गुण प्राप्त होते हैं।
मोटर वाहन
कस्टम ब्रैकेट। सस्पेंशन कंपोनेंट्स। अनुसंधान एवं विकास के लिए प्रोटोटाइप पार्ट्स। ज़रूरत है तेज़ी से काम करने की। आपके पास जटिल औजार बनाने का समय नहीं है। आप लेज़र प्रोग्रामर का इंतज़ार नहीं करना चाहते।
CAD फ़ाइल लोड करें। पार्ट काटें। उसका परीक्षण करें। डिज़ाइन बदलें। दूसरा पार्ट काटें। कोई टूलिंग लागत नहीं। कोई ताप विरूपण नहीं। यही है कम मात्रा में उत्पादन और विकास कार्यों के लिए लाभ।
औद्योगिक उपकरण
यह काफी भारी काम है। आधार प्लेटें दो इंच मोटी हैं। उपकरण के पुर्जे छह इंच मोटी स्टील प्लेट से बने हैं। इसमें सटीकता का पूरा ध्यान रखना होगा।
प्लाज़्मा से कटाई तेज़ी से होती है, लेकिन किनारे खुरदुरे और तिरछे रह जाते हैं। बाद में आपको उन्हें मशीन से चिकना करना पड़ेगा। वॉटरजेट से पूरी मोटाई में साफ़ कटाई होती है। किनारा एकदम सीधा होता है। टॉलरेंस सही रहता है। पार्ट सीधे वेल्डिंग या असेंबली के लिए भेजा जा सकता है। इससे पूरा एक काम बच जाता है।
धातु काटने की सीमाएँ और विचारणीय बिंदु
कोई भी प्रक्रिया परिपूर्ण नहीं होती। वाटरजेट तकनीक की भी अपनी सीमाएं हैं। आपको इसे अपनाने से पहले इन सीमाओं को जानना आवश्यक है।
पतली धातु पर गति
सच बात यह है कि अगर आप एक चौथाई इंच से कम मोटाई वाली शीट मेटल काट रहे हैं, तो लेजर ज़्यादा तेज़ है। वॉटरजेट की गति सीमित होती है। घर्षणकारी धारा को पूरी तरह से काम करने में थोड़ा समय लगता है। ज़्यादा मात्रा में पतली शीट काटने के लिए, लेजर गति के मामले में सबसे आगे है।
परिचालन लागत
आपको उपभोग्य सामग्रियों का भुगतान करना पड़ता है। गार्नेट अपघर्षक मुफ़्त नहीं है। कटाई के समय के आधार पर, प्रति शिफ्ट एक बोरी अपघर्षक की खपत होती है। नोजल और मिक्सिंग ट्यूब घिस जाते हैं। अपघर्षक धातु की तरह ही इन्हें भी घिस देता है। ये आपकी लागत सूची में वास्तविक मदें हैं। इन्हें भी शामिल करें।
महत्वपूर्ण विशेषताओं के लिए सहनशीलता
वाटरजेट से सटीक माप प्राप्त होता है। कुछ हज़ारवें हिस्से का अंतर हो सकता है। लेकिन बेयरिंग सीट के लिए? एक सटीक डॉवेल पिन होल के लिए जिसमें प्रेस फिटिंग की आवश्यकता होती है? आपको शायद अतिरिक्त काम करना पड़े। रीमिंग, बोरिंग, या शायद मिलिंग मशीन से एक बार काम करवाना पड़े। जेट से साफ कटिंग होती है, लेकिन यह सबसे जटिल सतहों पर मशीनी फिटिंग का विकल्प नहीं है।
सतह खत्म
किनारा एकदम चिकना है। कोई खुरदुरापन नहीं, कोई गंदगी नहीं। लेकिन यह सैटिन फिनिश है। अगर आपको शीशे जैसी चमक चाहिए—जैसे सीलिंग सतह या कॉस्मेटिक किनारे के लिए—तो काम अभी खत्म नहीं हुआ है। वॉटरजेट से काम लगभग पूरा हो जाता है। उस चमकदार फिनिश को पाने के लिए आपको अभी भी एक दूसरी प्रक्रिया की ज़रूरत होगी।
वाटरजेट के लिए डिज़ाइन किए गए धातु घटकों के लिए सर्वोत्तम अभ्यास
इस प्रक्रिया के लिए विशेष रूप से पुर्जों को डिजाइन करने का तरीका यहाँ बताया गया है। इन निर्देशों का पालन करें, और आप समय और धन की बचत करेंगे।
1. घोंसला बनाने के लिए डिज़ाइन
सामग्री की बर्बादी महंगी पड़ती है। कटाई की चौड़ाई कम है, इसलिए इसका फायदा उठाएं। शीट पर पुर्जों को पास-पास रखें। उन्हें घुमाएं। आकृतियों को आपस में जोड़ें। मशीन को इससे कोई फर्क नहीं पड़ता। इससे आपकी सामग्री का बेहतर उपयोग होगा और स्क्रैप कम होगा।
2. छोटे भागों के लिए टैबिंग का उपयोग करें।
आपने एक छोटा सा वॉशर काटा। काम पूरा हुआ। फिर वह सीधे टैंक में गिर गया। अब आप उसे घर्षणयुक्त कीचड़ से बाहर निकाल रहे हैं। यह ठीक नहीं है।
शीट पर पार्ट को पकड़े रखने के लिए छोटे-छोटे टैब छोड़ दें। इन्हें माइक्रो-जॉइंट कहते हैं। पार्ट अपनी जगह पर टिका रहता है। काम पूरा होने पर, आप इसे तोड़कर अलग कर सकते हैं या टैब काट सकते हैं। छोटे कंपोनेंट के लिए यह एक मानक प्रक्रिया है।
3. सामग्री और मोटाई पहले से ही निर्दिष्ट करें।
अलग-अलग सामग्रियों के लिए मशीन की सेटिंग्स पूरी तरह बदल जाती हैं। एल्युमीनियम कम घिसाव के साथ तेजी से कटता है। कठोर स्टील के लिए अधिक गार्नेट और धीमी गति से काटने की आवश्यकता होती है। टाइटेनियम एक बिल्कुल अलग तरह की मशीन है।
अपने ऑपरेटर को बताएं कि आप क्या-क्या प्रोसेस कर रहे हैं। मिश्र धातु का ग्रेड, मोटाई, हीट ट्रीट की स्थिति। यह अनिवार्य है। अंदाज़ा लगाने से गलत कटिंग हो सकती है या मिक्सिंग ट्यूब टूट सकती हैं।
4. द्वितीयक कार्यों की योजना बनाएं
वाटरजेट से प्रोफाइल बनती है। यह छेद नहीं करता। यह बेयरिंग को सटीक रूप से नहीं पकड़ता।
अपने प्रिंट को ध्यान से देखें। उन विशेषताओं की पहचान करें जिन्हें वास्तविक मशीनिंग की आवश्यकता है। क्या उनमें थ्रेडेड छेद हैं? कटिंग के बाद टैपिंग ऑपरेशन की योजना बनाएं। क्या उनमें सटीक डॉवेल पिन छेद हैं? स्टॉक को छोड़ दें, फिर उन्हें मिलिंग मशीन पर रीम या बोर करें। वाटरजेट महत्वपूर्ण इंटरफेस के लिए पहला कदम है, अंतिम नहीं।
निष्कर्ष
संक्षेप में कहें तो, यदि आप धातु के पुर्जे बनाते हैं और कटाई के बाद सामग्री के व्यवहार को लेकर चिंतित हैं, तो वाटरजेट कोई विशेष उपकरण नहीं है। यह एक मूलभूत प्रक्रिया है।
आप धातु के मूल गुणों को बरकरार रखते हैं। कोई ताप प्रक्रिया नहीं। कोई कठोर किनारे नहीं। कोई सूक्ष्म दरारें नहीं। आप एक ही मशीन का उपयोग करके पतली शिम और छह इंच की प्लेट पर सटीक टॉलरेंस बनाए रखते हैं। आप टूलिंग को बदले बिना एल्यूमीनियम से इनकोनेल में स्विच कर सकते हैं।
अब, आपकी वर्कशॉप के लिए एक व्यावहारिक सीख यह है। अपने मौजूदा पुर्जों को देखें। खुद से कुछ सवाल पूछें। क्या आप पतले एल्युमीनियम पर गर्मी से होने वाले विरूपण को ठीक करने की कोशिश कर रहे हैं? क्या आप प्लाज्मा-कट किनारों से स्लैग को घिसकर हटा रहे हैं? क्या आपको मोटे, कठोर स्टील को काटने में कोई परेशानी हो रही है?
यदि इनमें से किसी भी प्रश्न का उत्तर हाँ है, तो वाटरजेट से काटा गया एक नमूना लेकर आएँ। किनारों की गुणवत्ता की जाँच करें। समतलता की जाँच करें। सहायक प्रक्रियाओं सहित प्रति भाग लागत की गणना करें। आपको संभवतः यह पता चलेगा कि मशीन आपकी अपेक्षा से कहीं अधिक तेज़ी से अपनी लागत वसूल कर लेती है, विशेष रूप से मिश्रित सामग्री, कम मात्रा या मोटी प्लेटों के काम के लिए।
नोबल के बारे में – आपका सीएनसी मशीनिंग साथी
हम कौन हैं
हम उच्च गुणवत्ता वाले धातु घटकों पर ध्यान केंद्रित करते हैं। हमारे ग्राहक रोबोट, चिकित्सा उपकरण, एयरोस्पेस पार्ट्स और औद्योगिक मशीनरी बनाते हैं। हम वाटरजेट कटिंग को पूर्ण सीएनसी मशीनिंग के साथ जोड़ते हैं। आप हमें एक कच्चा विचार या सीएडी फाइल लेकर आएं। हम आपको तैयार पुर्जे वापस भेज देंगे। चाहे प्रोटोटाइप हो या उत्पादन - प्रक्रिया एक जैसी, गुणवत्ता एक जैसी।
हमारी मुख्य क्षमताएँ
| क्षमता | विवरण |
| सीएनसी मिलिंग | जटिल ज्यामितियों और सटीक सहनशीलता के लिए 3-अक्ष, 4-अक्ष और 5-अक्ष मशीनिंग। |
| सीएनसी टर्निंग | बेलनाकार घटकों, शाफ्टों और बुशिंगों के लिए सटीक खराद कार्य |
| माध्यमिक संचालन | ड्रिलिंग, टैपिंग, रीमिंग, सरफेस ग्राइंडिंग और डिबरिंग |
| सेवाएं समाप्त करना | [वैकल्पिक: एनोडाइजिंग, पाउडर कोटिंग, पैसिवेशन, हीट ट्रीटमेंट] योग्य भागीदार नेटवर्क के माध्यम से |
| निरीक्षण और गुणवत्ता नियंत्रण | सीएमएम (कोऑर्डिनेट मेजरिंग मशीन), ऑप्टिकल कंपैरेटर और प्रेसिजन गेज |
हमारी योग्यता
| प्रमाणीकरण | विस्तार |
| आईएसओ 9001: 2015 | हमारी मूलभूत गुणवत्ता प्रणाली। सुसंगत उत्पादन। निरंतर सुधार। ग्राहक संतुष्टि। हमारे द्वारा निर्मित सभी धातु घटकों पर लागू होती है। |
| आईएसओ 13485: 2016 | यह चिकित्सा उपकरणों के लिए है। सर्जिकल रोबोटिक्स। निदान उपकरण। प्रत्यारोपण योग्य उपकरण के घटक। इसका अर्थ है कि हम जोखिम प्रबंधन करते हैं। हम ट्रेसबिलिटी बनाए रखते हैं। हम नियामक आवश्यकताओं का पालन करते हैं। |
नोबल के साथ साझेदारी क्यों करें?
आपको वास्तव में यही मिलेगा।
एक ही जगह पर सारी सुविधाएं। वॉटरजेट कटिंग। सीएनसी फिनिशिंग। सब कुछ एक ही छत के नीचे। आपको तीन अलग-अलग विक्रेताओं से काम करवाने की ज़रूरत नहीं।
ऊष्मा से होने वाले विरूपण की कोई गारंटी नहीं। हमारी वॉटरजेट तकनीक से कोई हानिकारक अवशेष (HAZ) नहीं निकलते। हमारी सीएनसी तकनीक से भी ये अवशेष दोबारा नहीं बनते। आपके धातु के पुर्जे अपने मूल गुण बरकरार रखते हैं।
प्रोटोटाइप से उत्पादन तक। त्वरित परीक्षण के लिए कम मात्रा। पूर्ण उत्पादन के लिए अधिक मात्रा। दोनों ही स्थितियों में गुणवत्ता समान।
सामग्री में विविधता। हम एल्युमीनियम, स्टेनलेस स्टील (303, 304, 316, 17-4), कार्बन स्टील, टूल स्टील, पीतल, तांबा, टाइटेनियम और इनकोनेल में काम करते हैं। शायद आपको जिस मिश्र धातु की आवश्यकता है, वह हमारे पास उपलब्ध है।
तुरंत कोटेशन प्राप्त करें। अपनी CAD फ़ाइल अपलोड करें। STEP, IGES, DXF, DWG फॉर्मेट में उपलब्ध। हम 12 घंटे के भीतर आपको कोटेशन भेज देंगे। दिनों तक इंतजार करने की जरूरत नहीं।
यही हमारा प्रस्ताव है। हमें अपनी तस्वीरें भेजें। हम आपको बताएंगे कि हम क्या कर सकते हैं और इसकी लागत कितनी होगी।
सामान्य प्रश्न
क्या वाटरजेट कटर मेरे धातु के पुर्जे को बिना विकृत किए काट सकता है?
जी हाँ। इस प्रक्रिया में ऊष्मा का उपयोग नहीं होता। आपका पार्ट टेढ़ा नहीं होगा। इसका रंग नहीं बदलेगा। इसकी कठोरता और स्वभाव काटने से पहले जैसे थे, वैसे ही बने रहेंगे। यह पतले एल्युमीनियम, पहले से कठोर किए गए स्टील और किसी भी मिश्र धातु के लिए विशेष रूप से महत्वपूर्ण है जो ऊष्मा के प्रति प्रतिकूल प्रतिक्रिया करते हैं।
धातु के पुर्जों के लिए वाटरजेट कटिंग कितनी सटीक होती है?
हमारी प्रणाली अधिकांश भागों पर प्लस या माइनस तीन हजारवें इंच की सटीकता बनाए रखती है। छोटे घटकों या भागों के लिए, हम उन्हें सावधानीपूर्वक ठीक करते हैं, और हम एक हजारवें इंच तक की सटीकता प्राप्त कर सकते हैं। क्या आपको इससे भी अधिक सटीकता चाहिए? जैसे बियरिंग बोर या डॉवेल पिन होल? इन कार्यों के लिए हम द्वितीयक सीएनसी मशीनिंग का उपयोग करते हैं। वाटरजेट से सटीकता लगभग सटीक हो जाती है, और मिलिंग से अंतिम कार्य पूरा हो जाता है।
वाटरजेट से किन धातुओं को नहीं काटा जा सकता?
लगभग न के बराबर। हम प्रतिदिन मानक इंजीनियरिंग धातुओं की कटाई करते हैं। स्टील। स्टेनलेस स्टील। एल्युमिनियम। टाइटेनियम। इनकोनेल। पीतल। तांबा।
इसकी एकमात्र सीमा गैर-धातु संबंधी समस्याएं हैं। दबाव पड़ने पर टेम्पर्ड ग्लास टूट जाता है—लेकिन वह धातु नहीं है। सीसा जैसी बहुत नरम, शुद्ध धातुएं साफ काटने के बजाय धब्बा बना सकती हैं। प्रिंट पर आप जो भी विशिष्ट जानकारी देना चाहें, उसके लिए वॉटरजेट उपयुक्त है।
क्या आप वाटरजेट कटिंग और सीएनसी फिनिशिंग दोनों सेवाएं प्रदान करते हैं?
जी हाँ। नोबल एक पूर्ण सीएनसी वर्कशॉप है। वाटरजेट मशीन से ब्लैंक तैयार किया जाता है। फिर हम उसे मिलिंग, टर्निंग, छेद करना, थ्रेडिंग, सटीक बोरिंग और ग्राइंडिंग करते हैं। सब कुछ एक ही छत के नीचे होता है। यह इसलिए महत्वपूर्ण है क्योंकि कटा हुआ ब्लैंक और मशीनीकृत हिस्से पूरी तरह से संरेखित रहते हैं। आपको दो विक्रेताओं के बीच इस बात पर बहस नहीं करनी पड़ती कि बेमेल किसकी गलती है।
क्या आप चिकित्सा-ग्रेड धातु के पुर्जे (जैसे, सर्जिकल रोबोट के लिए) बना सकते हैं?
जी हाँ। हमारे पास ISO 13485:2016 प्रमाणन है। यह हमें चिकित्सा उपकरणों, सर्जिकल रोबोटिक्स, निदान उपकरणों और अस्थिचिकित्सा उपकरणों के लिए पुर्जे बनाने के योग्य बनाता है। हम कच्चे माल से लेकर आपके द्वारा प्राप्त तैयार उत्पाद तक पूरी प्रक्रिया की ट्रेसिबिलिटी बनाए रखते हैं। कोई कमी नहीं।
क्या आप पेशकश करते हैं? प्रोटोटाइप सेवाएं?
जी हाँ। वाटरजेट तकनीक में किसी प्रकार के उपकरण, मोल्ड, डाई या फिक्स्चर की आवश्यकता नहीं होती। हम आपकी फाइल लोड करते हैं और पार्ट काट देते हैं। इससे कम मात्रा में प्रोटोटाइप बनाना किफायती हो जाता है। जटिलता और सामग्री की उपलब्धता के आधार पर, हम मात्र 5 कार्य दिवसों में प्रोटोटाइप धातु के पुर्जे डिलीवर कर सकते हैं।
क्या आपके पास न्यूनतम ऑर्डर मात्रा (MOQ) है?
नहीं। हम प्रोटोटाइपिंग के लिए सिंगल पार्ट्स स्वीकार करते हैं। हम बड़े पैमाने पर उत्पादन भी करते हैं। वॉटरजेट प्रक्रिया में किसी टूल की आवश्यकता नहीं होती, इसलिए छोटे बैचों पर सेटअप शुल्क नहीं लगता। एक पार्ट हो या दस हजार—हम दोनों के लिए कोटेशन देते हैं।







