
परिचय
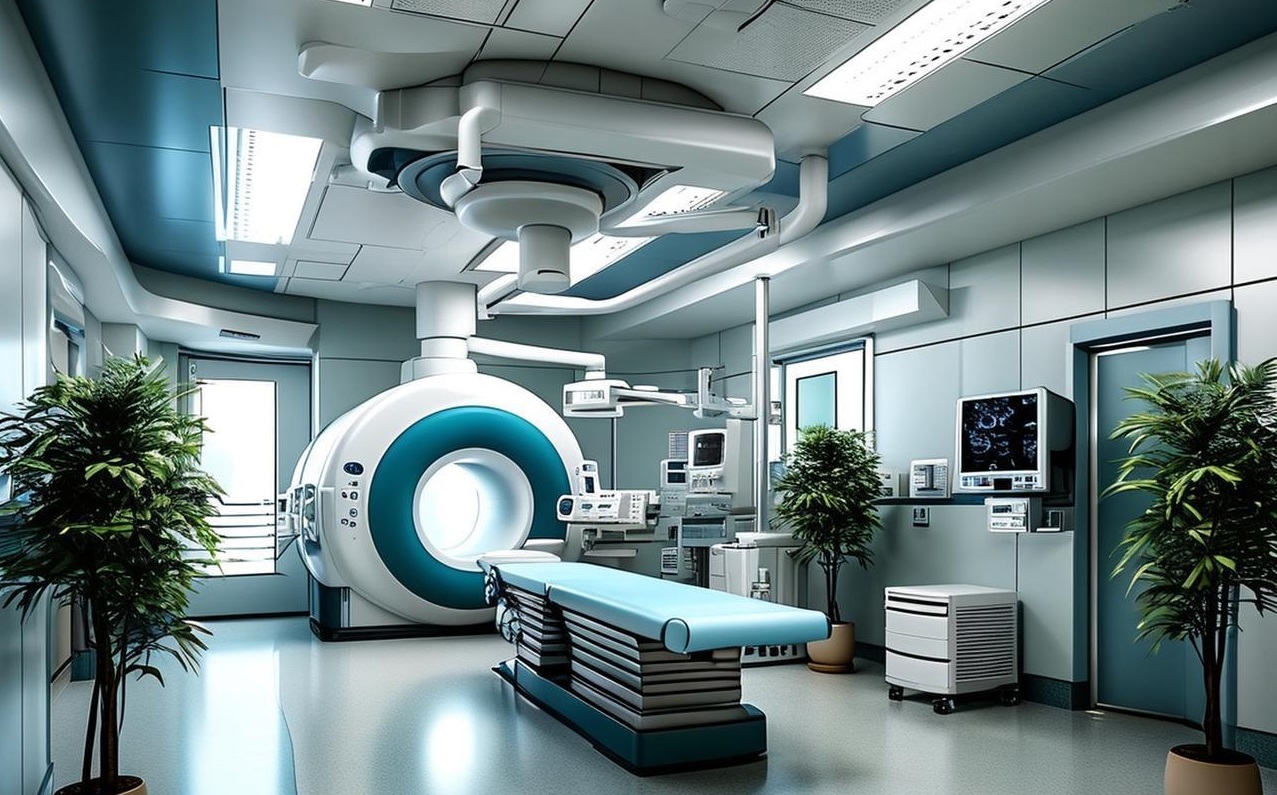
किसी भी विकिरण कैंसर विभाग में जाइए। आपको एक मरीज के चारों ओर घूमती हुई एक विशाल मशीन दिखाई देगी। एक लीनियर एक्सीलेटर, या एक प्रोटॉन सिस्टम। शायद योजना बनाने के लिए एक सीटी सिम्युलेटर भी हो। ये साधारण उपकरण नहीं हैं।
प्रत्येक उपकरण के भीतर हजारों पुर्जे होते हैं। हर एक पुर्जा पूरी तरह से सही होना चाहिए। अगर कहीं भी कोई खराबी आती है, तो मरीज का इलाज नहीं हो पाएगा। मामला इतना गंभीर है।
यह लेख इन मशीनों के कुछ खास और बेहद महत्वपूर्ण हिस्सों पर प्रकाश डालता है। हम विस्तार से बताएंगे कि इन्हें वास्तव में कैसे बनाया जाता है। इनमें कौन-कौन सी धातुएँ या प्लास्टिक इस्तेमाल होते हैं? कारखाने में निर्माण के दौरान आने वाली असली चुनौतियाँ क्या हैं?
यह आपके लिए क्यों महत्वपूर्ण है? यदि आप मेडिकल डिवाइस बनाने वाली कंपनी (ओईएम) हैं, तो आपको ये विवरण जानना आवश्यक है। ये एक सक्षम विनिर्माण भागीदार चुनने और एक ऐसे आपूर्तिकर्ता के साथ फंसने के बीच का अंतर हैं जो आपूर्ति करने में सक्षम नहीं है। किसी पुर्जे को बनाने में किन-किन चीजों का उपयोग होता है, यह जानने से आपको यह चुनने में मदद मिलती है कि उसका निर्माण कौन करेगा।
धातु के पुर्जों पर विशेष ध्यान: दबाव में भी सटीक कार्य करना
इन मशीनों के कुछ हिस्सों को बीम को सीधे संभालना पड़ता है। वे इसे आकार देते हैं, या इसे रोकते हैं। गलती की कोई गुंजाइश नहीं है।
मल्टीलीफ कोलिमेटर (एमएलसी) लीव्स और हाउसिंग
सामग्री का चुनाव महत्वपूर्ण है। आप किसी भी धातु का उपयोग नहीं कर सकते।
- टंगस्टन भारी मिश्र धातु यह पत्तियों के लिए मानक है। यह अविश्वसनीय रूप से सघन है। इससे धातु का एक पतला टुकड़ा उच्च-ऊर्जा विकिरण को पूरी तरह से रोक सकता है।
- टूल स्टील या टाइटेनियम ये फ्रेम और गाइड रेल में फिट होते हैं। इन हिस्सों को मजबूती की जरूरत होती है। साथ ही, इन्हें लगातार गति के दौरान घिसावट से भी सुरक्षित रहना होता है।
आप वास्तव में इन चीजों की मशीनिंग कैसे करते हैं?
यह इतना आसान नहीं है।
- टंगस्टन बेहद कठोर होता है। यह सामान्य काटने वाले औजारों को नष्ट कर देता है। अक्सर आपको अन्य औजारों का उपयोग करना पड़ता है। तार EDM सटीक प्रोफाइल काटने के लिए, अंतिम ज्यामिति के लिए हाई-स्पीड मिलिंग और फाइन-ब्लैंकिंग का उपयोग किया जाता है।
- संख्याएँ बहुत सटीक हैं। पत्तियों की स्थिति को मापा जाता है। माइक्रोनअगर एक पत्ती भी ज़रा सी इधर-उधर हो जाए, तो किरण अपने लक्ष्य से चूक जाती है। इसलिए आपको सटीक रूप से तैयार की गई सतहों की आवश्यकता होती है। पूरी संरचना को बिल्कुल सटीक रूप से फिट होना चाहिए।
असली सिरदर्द
पहली बात, टंगस्टन की मशीनिंग करते समय उसमें छोटी दरारें आने से बचना ज़रूरी है। यह पदार्थ भंगुर होता है। ज़रा सी भी गलती हुई तो टूट जाता है। दूसरी बात, दर्जनों पत्तियाँ अगल-बगल रखी होती हैं। उन्हें बिल्कुल सपाट रहना होता है। अगर एक भी पत्ती मुड़ जाए या उसमें कोई उभार आ जाए, तो वह ठीक से नहीं घूमेगी। इससे पूरा कोलिमेटर खराब हो जाएगा।
लीनियर एक्सेलेरेटर (लिनैक) कॉपर कैविटीज़
इन्हें इंजन की तरह समझें। यही वो हिस्सा है जो असल काम करता है। इलेक्ट्रॉन इन गुहाओं में प्रवेश करते हैं और अविश्वसनीय गति से बाहर निकलते हैं। इनके बिना, बीम संभव नहीं है।
यह किस चीज से बना है
यहां आप एक विशिष्ट पदार्थ का उपयोग करते हैं: ऑक्सीजन-मुक्त इलेक्ट्रॉनिक (OFE) तांबा। इसकी शुद्धता पर कोई समझौता नहीं किया जा सकता। धातु में थोड़ी सी भी अशुद्धि विद्युत चुम्बकीय क्षेत्र को बाधित करती है। यही क्षेत्र इलेक्ट्रॉनों को गति प्रदान करता है। अशुद्ध तांबे का अर्थ है कमजोर या अस्थिर विद्युत किरण। यह स्वीकार्य नहीं है।
आप इसे कैसे बनाते हैं
आप तांबे के एक ठोस टुकड़े से शुरुआत करते हैं। यह या तो एक बिलेट हो सकता है या एक जालीदार पूर्व-निर्मित टुकड़ा। फिर आप मशीनिंग के जरिए उस हिस्से को हटा देते हैं जो कैविटी नहीं है।
सटीक सीएनसी टर्निंग और मिलिंग तकनीक से आंतरिक आकार को तराशा जाता है। इसमें काफी मात्रा में सामग्री हटाई जाती है।
अंदर की सतहें बेहद चिकनी होनी चाहिए। हम शीशे जैसी चमक की बात कर रहे हैं। Ra संख्या बहुत कम होनी चाहिए। इससे विद्युत प्रतिरोध कम होता है। कम प्रतिरोध का मतलब है कम ऊर्जा का ऊष्मा के रूप में अपव्यय। कभी-कभी ऐसी चमक पाने के लिए डायमंड टर्निंग की आवश्यकता होती है । कभी-कभी यह हाथ से की जाने वाली विशेष पॉलिशिंग होती है।
जहां मुश्किल आती है
पहली समस्या आयामी सटीकता की है। गुहा के आयाम माइक्रोन में मापे जाते हैं। और ये गहरे, आंतरिक भाग हैं। सटीक माप लेने या काटने के लिए अंदर तक पहुंचना मुश्किल है।
दूसरा, तांबे में कठोरता आ जाती है। यदि आपके औजार कुंद हैं या आपकी गति गलत है, तो आप सतह पर काम करते हैं। इससे सामग्री के गुण ठीक उसी जगह बदल जाते हैं जहाँ आपको उन्हें एकदम सही होने की आवश्यकता होती है।
अंत में, पूरी प्रक्रिया के दौरान सामग्री की शुद्धता बनाए रखना आवश्यक है। शीतलक या औजारों से होने वाला संदूषण किसी पुर्जे को उतना ही खराब कर सकता है जितना कि मूल धातु में मौजूद अशुद्धियाँ। हर कदम महत्वपूर्ण है।
प्रोटॉन थेरेपी के लिए पीतल के छिद्र और ऐक्रेलिक कम्पेनसेटर
प्रोटॉन थेरेपी सामान्य एक्स-रे विकिरण से अलग है। इसमें किरण को एक विशिष्ट रोगी या विशिष्ट ट्यूमर के लिए सटीक रूप से आकार देना पड़ता है। इसलिए, प्रत्येक उपचार के लिए विशेष उपकरण तैयार किए जाते हैं।
वे क्या हैं
दो भाग मिलकर काम करते हैं। पहला, एपर्चर । यह धातु की एक मोटी पटिया होती है जिसमें एक छेद कटा होता है। यह छेद ट्यूमर की आकृति के अनुरूप होता है। किरण इस छेद से होकर गुजरती है। धातु शेष विकिरण को रोक देती है। दूसरा, कम्पेन्सेटर । यह किरण के पथ में स्थित होता है और विकिरण की गहराई को परिवर्तित करता है। यह खुराक को नियंत्रित करता है।
सामग्री सरल लेकिन विशिष्ट है।
- एपर्चर के लिए, आप उपयोग करते हैं पीतलC360 या इसी तरह का कोई पदार्थ। इसकी मशीनिंग आसानी से हो जाती है। और यह इतना सघन होता है कि प्रोटॉन को उन जगहों पर रोक देता है जहाँ आप उन्हें नहीं चाहते।
- कम्पेनसेटर के लिए, आपको आवश्यकता है मेडिकल-ग्रेड ऐक्रेलिकपीएमएमए। यह प्रकाशीय रूप से स्पष्ट होना चाहिए। इसमें कोई धुंधलापन नहीं होना चाहिए। इससे भी महत्वपूर्ण बात यह है कि यह आंतरिक तनाव से मुक्त होना चाहिए। तनावग्रस्त ऐक्रिलिक मशीनिंग के दौरान टूट जाता है।
वे कैसे बनते हैं
यह कोई तैयार उत्पाद नहीं है। इसकी शुरुआत पीतल या एक्रिलिक के एक ठोस टुकड़े से होती है। फिर रोगी के सीटी स्कैन और उपचार योजना के आधार पर इसे मशीन से आकार दिया जाता है।
- तीव्र गति सीएनसी पिसाई यह कस्टम आकार काटता है। जटिल ट्यूमर आकृतियों के लिए, आपको अक्सर आवश्यकता होती है। 5-अक्ष मशीनिंग सभी पहलुओं को सही ढंग से समझने के लिए।
- मशीन का कोड सीधे उपचार योजना सॉफ्टवेयर से आता है। कैंसर विशेषज्ञ लक्ष्य निर्धारित करता है। वह डेटा टूलपाथ बन जाता है। इसमें कोई मैनुअल प्रोग्रामिंग नहीं होती। यह एक प्रत्यक्ष प्रक्रिया है। डिजिटल धागा योजना से लेकर मशीन पर लगे पुर्जे तक।
दबाव वाकई बहुत ज़्यादा है।
सबसे पहले, समयसीमा। मरीजों का शेड्यूल तय किया जाता है। अंग तैयार न होने के कारण कैंसर के इलाज में देरी नहीं की जा सकती। आमतौर पर परिणाम 24 से 48 घंटे में मिल जाते हैं । बस इतना ही।
दूसरा, पीतल के छिद्रों की दीवारें बहुत पतली हो सकती हैं। नरम पीतल में पतली संरचनाओं को बिना मोड़े या विकृत किए आकार देना कौशल का काम है। एक भी गलत कट लगने पर भाग टेढ़ा हो जाता है।
तीसरा, ऐक्रिलिक का साफ रहना ज़रूरी है। मशीनिंग से निशान पड़ जाते हैं। ऑप्टिकली क्लियर सतह पाने के लिए स्पीड और फीड को सही से सेट करना पड़ता है। कोई भी धुंधलापन या टूल का निशान बीम को प्रभावित करता है। और अगर मशीनिंग के दौरान ऐक्रिलिक में दरार आ जाए, तो उसे फेंककर दोबारा शुरू करना पड़ता है। समय तो अभी भी बाकी है।
प्लास्टिक के पुर्जों पर विशेष ध्यान: एक्स-रे और रोगी के बीच सटीक तालमेल
अब उन हिस्सों को देखिए जो सीधे एक्स-रे किरण के सामने होते हैं। वे किरण को रोक या विकृत नहीं कर सकते। उन्हें लगभग अदृश्य होना पड़ता है। अन्य प्लास्टिक के हिस्से मरीज़ को छूते हैं और उन्हें रोगाणुरहित होना चाहिए। इससे उनके निर्माण की विधि पूरी तरह बदल जाती है।
पीईके सीटी स्कैनर के मार्गदर्शक भाग
सीटी स्कैनर के अंदर एक्स-रे स्रोत और डिटेक्टर होते हैं। ये मरीज़ के चारों ओर घूमते हैं। इन घटकों को स्थिर रखने के लिए फ्रेम और गाइड की आवश्यकता होती है। समस्या यह है कि ये फ्रेम सीधे एक्स-रे के मार्ग में स्थित होते हैं।
सामग्री का चयन अत्यंत महत्वपूर्ण है।
आप यहाँ धातु का उपयोग नहीं कर सकते। धातु छवि में दिखाई देगी। इससे त्रुटियाँ उत्पन्न होंगी। आपको रोगी के बजाय अंग दिखाई देगा। इसलिए आप PEEK (पॉलीइथरइथरकेटोन) का उपयोग करते हैं।
इसकी दो खूबियां हैं। पहली, यह बेहद मजबूत और स्थिर है। भार पड़ने पर भी इसका आकार नहीं बदलता। दूसरी, यह रेडियोल्यूसेंट है । एक्स-रे इसके आर-पार गुजर जाते हैं। अंतिम छवि में यह लगभग अदृश्य होता है।
इसे कैसे बनाते हैं
आप इस पूरी चीज़ को एक ठोस ब्लॉक से मशीनिंग करके नहीं बना सकते। इसमें बहुत समय लगेगा और बहुत सारी महंगी सामग्री बर्बाद हो जाएगी।
सबसे पहले, इंजेक्शन मोल्डिंग का उपयोग करके लगभग मूल आकार बनाया जाता है। इससे जटिल ज्यामिति को कुशलतापूर्वक आकार दिया जाता है। आपको मोल्ड से मूल संरचना मिल जाती है।
इसके बाद द्वितीयक सीएनसी मशीनिंग की जाती है । महत्वपूर्ण बिंदुओं—माउंटिंग पॉइंट्स, वे सतहें जहाँ डिटेक्टर संरेखित होते हैं—को अंतिम परिशुद्धता तक मशीन किया जाता है। मोल्ड अकेले इन सहनशीलताओं को बनाए नहीं रख सकता।
ये चुनौतियाँ प्लास्टिक से संबंधित विशिष्ट हैं।
सबसे पहले, विकृति। पीईईके एक अर्ध-क्रिस्टलीय बहुलक है। यह ठंडा होने पर सिकुड़ता है। यदि मोल्ड डिज़ाइन या प्रक्रिया मापदंड सही नहीं हैं, तो भाग मुड़ा हुआ निकलता है। मुड़ा हुआ भाग डिटेक्टरों को सही संरेखण में नहीं रख पाएगा।
दूसरा, सामग्री की एकरूपता। रेडियोल्यूसेंसी सामग्री की शुद्धता और एकरूपता पर निर्भर करती है। प्लास्टिक में किसी भी प्रकार की मिलावट या असमानता के कारण स्कैन में धब्बा दिखाई दे सकता है।
तीसरा, मशीनिंग टॉलरेंस। आप एक ऐसे पदार्थ पर सटीक टॉलरेंस प्राप्त करने की कोशिश कर रहे हैं जो हिलने-डुलने और विकृत होने की प्रवृत्ति रखता है। पीईईके पर सटीक, सपाट सतह प्राप्त करने के लिए तेज औजारों और सावधानीपूर्वक रणनीतियों की आवश्यकता होती है। यह धातु काटने जैसा आसान नहीं है।
एकल-उपयोग ब्रैकीथेरेपी एप्लीकेटर
ये उपकरण मरीज़ के शरीर के अंदर डाले जाते हैं। सीधे शरीर में। ये ट्यूमर वाली जगह पर विकिरण पहुंचाते हैं। फिर इन्हें बाहर निकाल लिया जाता है और फेंक दिया जाता है। इनका इस्तेमाल केवल एक बार ही किया जा सकता है। रोगाणुहीनता अनिवार्य है।
वे किस चीज से बने हैं
यहां मानक चिकित्सा प्लास्टिक का उपयोग किया गया है। पॉलीकार्बोनेट, एबीएस। ये ऐसे पदार्थ हैं जिनका लंबा इतिहास रहा है। इन्हें नसबंदी, गामा विकिरण या EtO गैस के प्रभावों को सहन करना होता है। साथ ही, ये जैव-अनुकूल होने चाहिए, ऊतकों के साथ कोई प्रतिक्रिया नहीं करनी चाहिए।
आप इनका बड़े पैमाने पर उत्पादन कैसे करते हैं?
यह कोई कस्टम काम नहीं है। आपको इनमें से हजारों की संख्या में चाहिए होंगे। शायद दसियों हजार।
इंजेक्शन मोल्डिंग ही एकमात्र तरीका है। बहु-गुहा वाले सांचे। प्रत्येक चक्र में कई भाग बनते हैं। प्रत्येक भाग पिछले भाग के समान होता है। विशेषताएं जटिल होती हैं। अंदर छोटे-छोटे छिद्र होते हैं जहाँ से रेडियोधर्मी स्रोत प्रवाहित होता है। सब कुछ सांचे में ही बनता है।
संयोजन से कार्यक्षमता बढ़ती है। कभी-कभी आप एक सामग्री को दूसरी सामग्री के ऊपर ढालते हैं। कभी-कभी आप दो हिस्सों को अल्ट्रासोनिक वेल्डिंग द्वारा जोड़ते हैं। कुछ डिज़ाइन मोल्डिंग के दौरान ही प्लास्टिक में एक RFID चिप लगा देते हैं । यह चिप अस्पताल में डिवाइस को ट्रैक करती है। इससे यह सुनिश्चित होता है कि इसका उपयोग एक बार हो और फिर इसे फेंक दिया जाए।
विनिर्माण जाल
सबसे पहले, स्वच्छता। मोल्ड से कोई भी अतिरिक्त प्लास्टिक नहीं निकलना चाहिए। सामग्री के अंदर कोई खाली जगह नहीं होनी चाहिए। कोई भी खामी बैक्टीरिया के छिपने की जगह होती है। उसे कीटाणुरहित नहीं किया जा सकता।
दूसरा, पतली दीवारें। मरीज़ों की सुविधा के लिए ये उपकरण छोटे होने चाहिए। प्लास्टिक कुछ जगहों पर पतला हो जाता है। मोल्डिंग के दौरान पतले, बहने वाले प्लास्टिक पर सटीक माप बनाए रखना मुश्किल होता है। ज़्यादा पतला होने पर यह टूट जाता है। ज़्यादा मोटा होने पर उपकरण फिट नहीं हो पाता।
तीसरा, संपर्क सतहें। यदि उपकरण के दो भाग आपस में जुड़ते हैं, तो उन्हें पूरी तरह से सील होना चाहिए। कोई गैप नहीं, कोई रिसाव नहीं। कोई भी रिसाव तरल पदार्थों के लिए रास्ता खोलता है। तरल पदार्थ मतलब संदूषण। संदूषण मतलब संक्रमण। असेंबली को वायुरोधी होना चाहिए। हर बार।
रोगी स्थिरीकरण उपकरण
विकिरण उपचार अक्सर कई सत्रों में होता है। सप्ताह दर सप्ताह। रोगी को हर बार एक ही स्थिति में रहना पड़ता है। कुछ मिलीमीटर की भी चूक से ट्यूमर पर विकिरण नहीं लगता। इसके बजाय स्वस्थ ऊतक पर विकिरण लग जाता है। इसलिए, उन्हें एक विशेष सांचे की मदद से स्थिर किया जाता है।
यह किस चीज से बना है
इसमें कुछ खास नहीं है। बस पॉलीस्टाइरीन या पॉलीयुरेथेन फोम का इस्तेमाल किया गया है । यह हल्का है, इसे आसानी से आकार दिया जा सकता है और यह विकिरण के लिए पारदर्शी है। किरण इसके आर-पार ऐसे गुजरती है जैसे वह है ही नहीं।
अब आप इसे कैसे बनाते हैं?
पुराना तरीका: आप मरीज के शरीर पर हाथ से फोम फैलाते थे। यह कारगर तो था, लेकिन पूरी तरह से दोहराने योग्य नहीं था।
नया तरीका: आप मरीज़ का सीटी या एमआरआई डेटा लेते हैं। इसे सॉफ़्टवेयर में लोड करते हैं। कंप्यूटर मरीज़ के शरीर की आकृति का 3डी मॉडल तैयार करता है। फिर आप फोम का एक ठोस ब्लॉक सीएनसी मशीन में डालते हैं। स्टार्ट बटन दबाते हैं। मशीन उस मरीज़ के सटीक आकार को तराश देती है। सिर, कंधे, हाथ, जो भी हिस्सा स्थिर रखना हो।
इसका नतीजा यह होता है कि सांचा एकदम सटीक बैठता है। इससे भी महत्वपूर्ण बात यह है कि अगर आपको कुछ महीनों बाद दूसरे सांचे की जरूरत पड़े, तो आप उसी फाइल का इस्तेमाल कर सकते हैं। यह बिल्कुल एक जैसा होगा। दोहराव की समस्या हल हो गई।
यहीं से मामला पेचीदा हो जाता है
पहली समस्या सामग्री की ही है। फोम नरम होता है। यह आसानी से फट जाता है। आप ऐसी चीज़ पर काम कर रहे हैं जो काटने के बजाय फाड़ना चाहती है। औजार की ज्यामिति और गति को बिल्कुल सही ढंग से सेट करना पड़ता है। अन्यथा, चिकनी सतह के बजाय आपको खुरदरी, फटी हुई सतह मिलेगी।
दूसरी समस्या अनुवाद की है। मेडिकल इमेजिंग डेटा अपने आप मशीन कोड में परिवर्तित नहीं हो जाता। स्कैन को सॉलिड मॉडल में बदलना पड़ता है। फिर ऐसे टूलपाथ जनरेट करने पड़ते हैं जो वास्तव में काम करें। यदि किसी भी चरण में डेटा दूषित या गलत संरेखित हो जाता है, तो मॉडल गलत हो जाता है। और रोगी की स्थिति भी गलत हो जाती है। यह स्वीकार्य नहीं है।
क्रॉस-पार्ट विनिर्माण संबंधी विचार
अब आपने कई तरह के पुर्जे देख लिए हैं। टंगस्टन की पत्तियां, तांबे की खोखली संरचनाएं, पीतल के छिद्र, पीक गाइड, फोम के सांचे। ये दिखने में अलग-अलग हैं, इनके काम करने का तरीका भी अलग-अलग है। लेकिन इन्हें अच्छे से बनाने के नियम एक ही हैं।
गुणवत्ता प्रणालियाँ हर स्तर पर मायने रखती हैं।
यहां चर्चा किए गए हर हिस्से में एक बात समान है। इसका निर्माण प्रमाणित गुणवत्ता प्रबंधन प्रणाली के तहत होना चाहिए। ISO 13485 चिकित्सा उपकरणों का मानक है। यह कोई औपचारिकता नहीं है।
यह प्रणाली आपको दस्तावेजी प्रक्रियाओं, प्रशिक्षित ऑपरेटरों और नियंत्रित प्रक्रियाओं का पालन करने के लिए बाध्य करती है। चाहे आप किसी सघन टंगस्टन ब्लॉक की मशीनिंग कर रहे हों या किसी पतले प्लास्टिक एप्लीकेटर का मोल्डिंग, गुणवत्ता प्रणाली हर जगह लागू होती है। यह निरंतरता सुनिश्चित करती है। यह सुनिश्चित करती है कि यदि कुछ गलत हो जाए, तो आप कारण का पता लगा सकें और उसे ठीक कर सकें।
पता लगाने की क्षमता पर कोई समझौता नहीं किया जा सकता है।
आपको यह जानना ज़रूरी है कि हर सामग्री कहाँ से आई है। लिनैक कैविटी के लिए इस्तेमाल किया गया तांबे का टुकड़ा? उस पर बहुत सारे नंबर होते हैं। एप्लीकेटर को मोल्ड करने के लिए कौन सी राल का इस्तेमाल किया गया है? उस पर एक बैच नंबर होता है। ये नंबर रिकॉर्ड किए जाते हैं और तैयार हिस्से से लिंक किए जाते हैं।
अगर बाद में कोई खराबी सामने आती है, तो आपको उसकी तह तक जाना होगा। उस लॉट से कौन-कौन से पुर्जे इस्तेमाल किए गए थे? उन्हें कहाँ भेजा गया था? यह ट्रेसिबिलिटी चेन मरीजों की सुरक्षा करती है। यह आपकी भी सुरक्षा करती है। इसके बिना, एक छोटी सी समस्या भी बड़े पैमाने पर रिकॉल का कारण बन सकती है, जहाँ आप यह पता नहीं लगा सकते कि कौन-सा उत्पाद प्रभावित हुआ है।
निरीक्षण और सत्यापन
पुर्जा बनाना तो सिर्फ आधा काम है। आपको यह साबित करना होगा कि यह सही है।
- सीएमएम महत्वपूर्ण आयामों को मापें। टंगस्टन लीफ की स्थिति। कैविटी का व्यास। माउंटिंग होल के स्थान।
- प्रकाशीय कॉम्पैरेटर प्रोफाइल और आकृति की जांच करें। पीतल के छिद्र। जटिल घुमावदार सतहें।
- सतह खुरदरापन परीक्षकों फिनिश की जांच करें। दर्पण जैसी चमकदार तांबे की कैविटीज़। चिकने ऐक्रेलिक कम्पेनसेटर। आंकड़े झूठ नहीं बोलते।
नए पुर्जों के लिए, आप प्रथम वस्तु निरीक्षण (फर्स्ट आर्टिकल इंस्पेक्शन) करते हैं । यह एक संपूर्ण सत्यापन है कि विनिर्माण प्रक्रिया सभी आवश्यकताओं को पूरा करने वाला पुर्जा तैयार कर सकती है। प्रत्येक आयाम, प्रत्येक सामग्री विनिर्देश, ड्राइंग पर प्रत्येक नोट की जाँच की जाती है और उसे दस्तावेज़ित किया जाता है। चिकित्सा क्षेत्र अक्सर एयरोस्पेस से AS9102 जैसे मानकों को अपनाता है। सिद्धांत वही है: उत्पादन शुरू करने से पहले इसे सिद्ध करें।
यह निरीक्षण डेटा डिवाइस के इतिहास रिकॉर्ड का हिस्सा बन जाता है। यही आपका प्रमाण है। यही सबूत है कि पुर्जा सही तरीके से बनाया गया था। नियामक इसकी अपेक्षा करते हैं। मरीज़ इस पर निर्भर करते हैं।
नोबल के साथ साझेदारी क्यों करें?
आपने इन सभी अलग-अलग घटकों के बारे में पढ़ा है। टंगस्टन, तांबा, पीईईके, पीतल। हर एक घटक अपने आप में कठोर होता है। इन्हें बनाने के लिए सिर्फ मशीनों की ज़रूरत नहीं होती। इसके लिए अनुभव और प्रमाणन की आवश्यकता होती है। यही कारण है कि चिकित्सा उपकरण निर्माता अपने सबसे कठोर घटकों को हमारे पास लाते हैं।
प्रमाणित गुणवत्ता प्रणालियाँ
हमारे पास वे सभी प्रमाणपत्र हैं जो मायने रखते हैं। चिकित्सा उपकरणों के लिए ISO 13485:2016 और गुणवत्ता प्रबंधन के लिए ISO 9001:2015 । ये केवल सजावट के सामान नहीं हैं, बल्कि सक्रिय प्रणालियाँ हैं।
हम जो भी सामान भेजते हैं, वह एक गुणवत्ता प्रणाली के तहत निर्मित होता है जिसकी नियमित रूप से ऑडिट की जाती है। इससे आपको ये लाभ मिलते हैं:
पूरी तरह से पता लगाने योग्य। हमें कच्चे माल का लॉट नंबर पता है। हमें हर महत्वपूर्ण आयाम से संबंधित निरीक्षण डेटा पता है। यह सब रिकॉर्ड किया जाता है।
दस्तावेज़ीकरण नियंत्रण। प्रत्येक शिपमेंट के साथ आपको डिवाइस इतिहास रिकॉर्ड प्राप्त होते हैं। अनुरूपता प्रमाणपत्र। नियामकों द्वारा अपेक्षित दस्तावेज़।
जोखिम प्रबंधन। हम उत्पादन के दौरान, न केवल अंत में, बल्कि पूरी प्रक्रिया के दौरान चिकित्सा उपकरण मानकों का पालन करते हैं।
एंड-टू-एंड इंजीनियरिंग सहायता
हम सिर्फ ऑर्डर लेकर उत्पादन प्रक्रिया शुरू नहीं करते। हमारे इंजीनियर शुरुआत से ही शामिल होते हैं। हम पार्ट के विकास के दौरान ही आपके डिज़ाइनरों के साथ मिलकर काम करते हैं। हम उत्पादन प्रक्रिया को सुचारू बनाने पर ज़ोर देते हैं।
इस सहयोग का फल मिला:
लागत में कमी। हम कम सामग्री का उपयोग करने के तरीके खोजते हैं। हम उत्पादन चक्र में लगने वाले समय को कम करते हैं। बचत धीरे-धीरे बढ़ती जाती है।
बेहतर प्रदर्शन। हम सहनशीलता का विश्लेषण करते हैं। हम बेहतर सामग्री विकल्पों का सुझाव देते हैं। पुर्जा बेहतर ढंग से काम करता है।
बाजार में उत्पाद जल्दी पहुंचें। प्रोटोटाइप तेजी से विकसित होते हैं। सत्यापन प्रक्रियाएं सुचारू रूप से चलती हैं। आप जल्दी बाजार में प्रवेश कर सकते हैं।
उन्नत विनिर्माण क्षमताएँ
हमारी वर्कशॉप में उन सभी चीजों को संभाला जा सकता है जिन पर हमने चर्चा की थी।
बहु-अक्षीय सीएनसी मशीनिंग। जटिल धातु भागों के लिए। पीतल के छिद्र। तांबे की गुहाएँ। टंगस्टन की परतें।
सटीक इंजेक्शन मोल्डिंग। बड़ी मात्रा में प्लास्टिक घटकों के लिए। आयामी दोहराव। एक के बाद एक पुर्जे।
हाइब्रिड विनिर्माण। हम मोल्डिंग और मशीनिंग को मिलाते हैं। जैसे कि वे पीईईके सीटी गाइड। जटिल आकार को मोल्ड करें। महत्वपूर्ण सतहों की मशीनिंग करें।
क्लीनरूम असेंबली। उन पुर्जों के लिए जिन्हें नियंत्रित वातावरण की आवश्यकता होती है। कोई संदूषण नहीं। कोई सवाल नहीं।
आपको एक ऐसे साझेदार की आवश्यकता है जो टंगस्टन और पीईईके दोनों को समान रूप से समझता हो। जो प्रमाणित गुणवत्ता प्रणालियों के तहत काम करता हो। जो उत्पादन शुरू होने के बाद नहीं, बल्कि डिज़ाइन के दौरान ही समस्याओं का पता लगाता हो? यही हम आपको प्रदान करते हैं।
सामान्य प्रश्न
रेडियोथेरेपी उपकरण के घटकों में सबसे अधिक उपयोग की जाने वाली सामग्रियां कौन सी हैं?
टंगस्टन की भारी मिश्र धातु का व्यापक रूप से उपयोग होता है। एमएलसी लीव्स में विकिरण को रोकने के लिए इसकी आवश्यकता होती है। तांबा, विशेष रूप से ऑक्सीजन-मुक्त इलेक्ट्रॉनिक ग्रेड, अपनी चालकता के कारण लिनैक कैविटीज़ में उपयोग किया जाता है। पीतल प्रोटॉन एपर्चर के लिए मानक है क्योंकि इसकी मशीनिंग अच्छी होती है और यह प्रोटॉन को रोकता है। पीईईके इमेजिंग पथों में सर्वत्र उपयोग होता है। यह मजबूत होता है और एक्स-रे के लिए अदृश्य होता है। फिर पॉलीकार्बोनेट और एबीएस जैसे चिकित्सा प्लास्टिक हैं जिनका उपयोग एकल-उपयोग उपकरणों में किया जाता है। संरचनात्मक भागों और गाइड रेल के लिए स्टेनलेस स्टील और टाइटेनियम का उपयोग होता है। सामग्री का चुनाव हमेशा एक ही प्रश्न पर आकर रुकता है: बीम पथ में इस भाग को क्या कार्य करना है?
ISO 13485 और ISO 9001 में क्या अंतर है, और मेरे कंपोनेंट्स के लिए यह अंतर क्यों महत्वपूर्ण है?
ISO 9001 आधारभूत मानक है। यह बताता है कि आपके पास गुणवत्ता प्रबंधन प्रणाली है। आप अपनी प्रक्रियाओं को नियंत्रित करते हैं। आप हर चीज़ पर नज़र रखते हैं। ISO 13485 इसी पर आधारित है। इसमें चिकित्सा उपकरणों से संबंधित विशिष्ट आवश्यकताएं जोड़ी गई हैं। उत्पादन के दौरान जोखिम प्रबंधन, कच्चे माल से लेकर तैयार उत्पाद तक पूर्ण ट्रेसबिलिटी, सख्त दस्तावेज़ीकरण आवश्यकताएं और नियामकीय फोकस शामिल हैं। आपके घटकों के लिए, अंतर स्पष्ट है। एक 9001 प्रमाणित कारखाने में अच्छा पुर्जा बन सकता है। एक 13485 प्रमाणित कारखाना नियामकों द्वारा मान्य रिकॉर्ड के साथ हर बार यह साबित कर सकता है कि उसने सही पुर्जा बनाया है। यदि आपका पुर्जा किसी चिकित्सा उपकरण में उपयोग होता है, तो 13485 का होना अनिवार्य है।
क्या नोबल प्रोटोटाइपिंग और उच्च मात्रा में उत्पादन दोनों की सुविधा प्रदान करता है?
जी हाँ। हम दोनों तरह की सेवाएं प्रदान करते हैं। प्रोटोटाइपिंग के लिए, हम आपके मॉडल से सीधे पुर्जे तैयार कर सकते हैं। टूलिंग की कोई बाध्यता नहीं। काम जल्दी पूरा होता है। अधिक मात्रा में उत्पादन के लिए, हम इंजेक्शन मोल्डिंग या प्रोडक्शन मशीनिंग का उपयोग करते हैं। सबसे महत्वपूर्ण बात यह है कि हम आपके साथ बने रहते हैं। प्रोटोटाइप बनाने में मदद करने वाली वही इंजीनियरिंग टीम इसे बड़े पैमाने पर उत्पादन के लिए तैयार करती है। किसी नए आपूर्तिकर्ता को काम नहीं सौंपा जाता जिसे पुर्जे के इतिहास की जानकारी न हो।
संवेदनशील उपकरणों के अंदर लगने वाले घटकों की स्वच्छता आप कैसे सुनिश्चित करते हैं?
यह पुर्जे और उसके अंतिम उपयोग पर निर्भर करता है। मानक पुर्जों के लिए, हम नियंत्रित कार्यशाला प्रक्रियाओं का उपयोग करते हैं और पैकेजिंग से पहले अंतिम सफाई करते हैं। उच्च स्तर की स्वच्छता की आवश्यकता वाले पुर्जों के लिए, हमारे पास क्लीनरूम असेंबली क्षेत्र हैं। कुछ पुर्जों की अल्ट्रासोनिक सफाई की जाती है। अन्य पुर्जों को शिपिंग के दौरान स्वच्छता बनाए रखने के लिए विशेष पैकेजिंग की आवश्यकता होती है। हम आवश्यकताओं पर पहले ही चर्चा कर लेते हैं। फिर हम पुर्जे की वास्तविक आवश्यकताओं के अनुसार प्रक्रिया तैयार करते हैं।
आप प्रत्येक शिपमेंट के साथ कौन-कौन से दस्तावेज़ प्रदान करते हैं?
आपको एक अनुरूपता प्रमाणपत्र प्राप्त होता है जिसमें यह बताया जाता है कि पुर्जे सभी आवश्यकताओं को पूरा करते हैं। आवश्यकता पड़ने पर डिवाइस इतिहास रिकॉर्ड भी उपलब्ध होते हैं। मूल लॉट से संबंधित सामग्री प्रमाणन भी मिलते हैं। नए पुर्जों के लिए प्रथम उत्पाद निरीक्षण रिपोर्ट और महत्वपूर्ण विशेषताओं के लिए आयामी निरीक्षण डेटा भी उपलब्ध होता है। सटीक पैकेज आपके अनुबंध और पुर्जे के वर्गीकरण पर निर्भर करता है। हम आपकी गुणवत्ता संबंधी फाइलों और नियामकीय प्रस्तुतियों के लिए आवश्यक सभी सुविधाएं प्रदान करते हैं।
कस्टम रेडियोथेरेपी कंपोनेंट के लिए कोटेशन प्राप्त करने में कितना समय लगता है?
साधारण मशीनीकृत पुर्जों का कोटेशन 2-3 कार्यदिवसों में दिया जा सकता है। जटिल असेंबली या मोल्डेड पुर्जों में अधिक समय लगता है, आमतौर पर 5-7 कार्यदिवस। समय सीमा इस बात पर निर्भर करती है कि आपका मॉडल और ड्राइंग पैकेज कितना पूर्ण है। स्पष्ट विनिर्देशों से काम में तेजी आती है। यदि आपको डिजाइनिंग के दौरान ही त्वरित अनुमान की आवश्यकता है, तो हम प्रारंभिक अवधारणाओं के आधार पर एक प्रारंभिक समीक्षा कर सकते हैं ताकि आपको बजट के लिए अनुमानित आंकड़े मिल सकें।






