
एचएमबी क्या है? उच्च मात्रा सीएनसी मशीनिंग?
उच्च मात्रा वाली सीएनसी मशीनिंग से तात्पर्य कंप्यूटर न्यूमेरिकल कंट्रोल (सीएनसी) मशीन टूल्स का उपयोग करके धातुओं और प्लास्टिक जैसी सामग्रियों की स्वचालित, उच्च परिशुद्धता और अत्यधिक कुशल कटिंग और फॉर्मिंग से है, जिससे बड़े पैमाने पर उत्पादन के लिए समान घटकों का उत्पादन होता है।
उच्च मात्रा में सीएनसी मशीनिंग न्यूनतम इकाई लागत, सबसे तेज उत्पादन गति और सबसे स्थिर गुणवत्ता प्राप्त करने के लिए स्वचालित उपकरणों, अनुकूलित मशीनिंग कार्यक्रमों, विशेष टूलिंग फिक्स्चर और व्यवस्थित उत्पादन प्रबंधन पर बहुत अधिक निर्भर करती है।
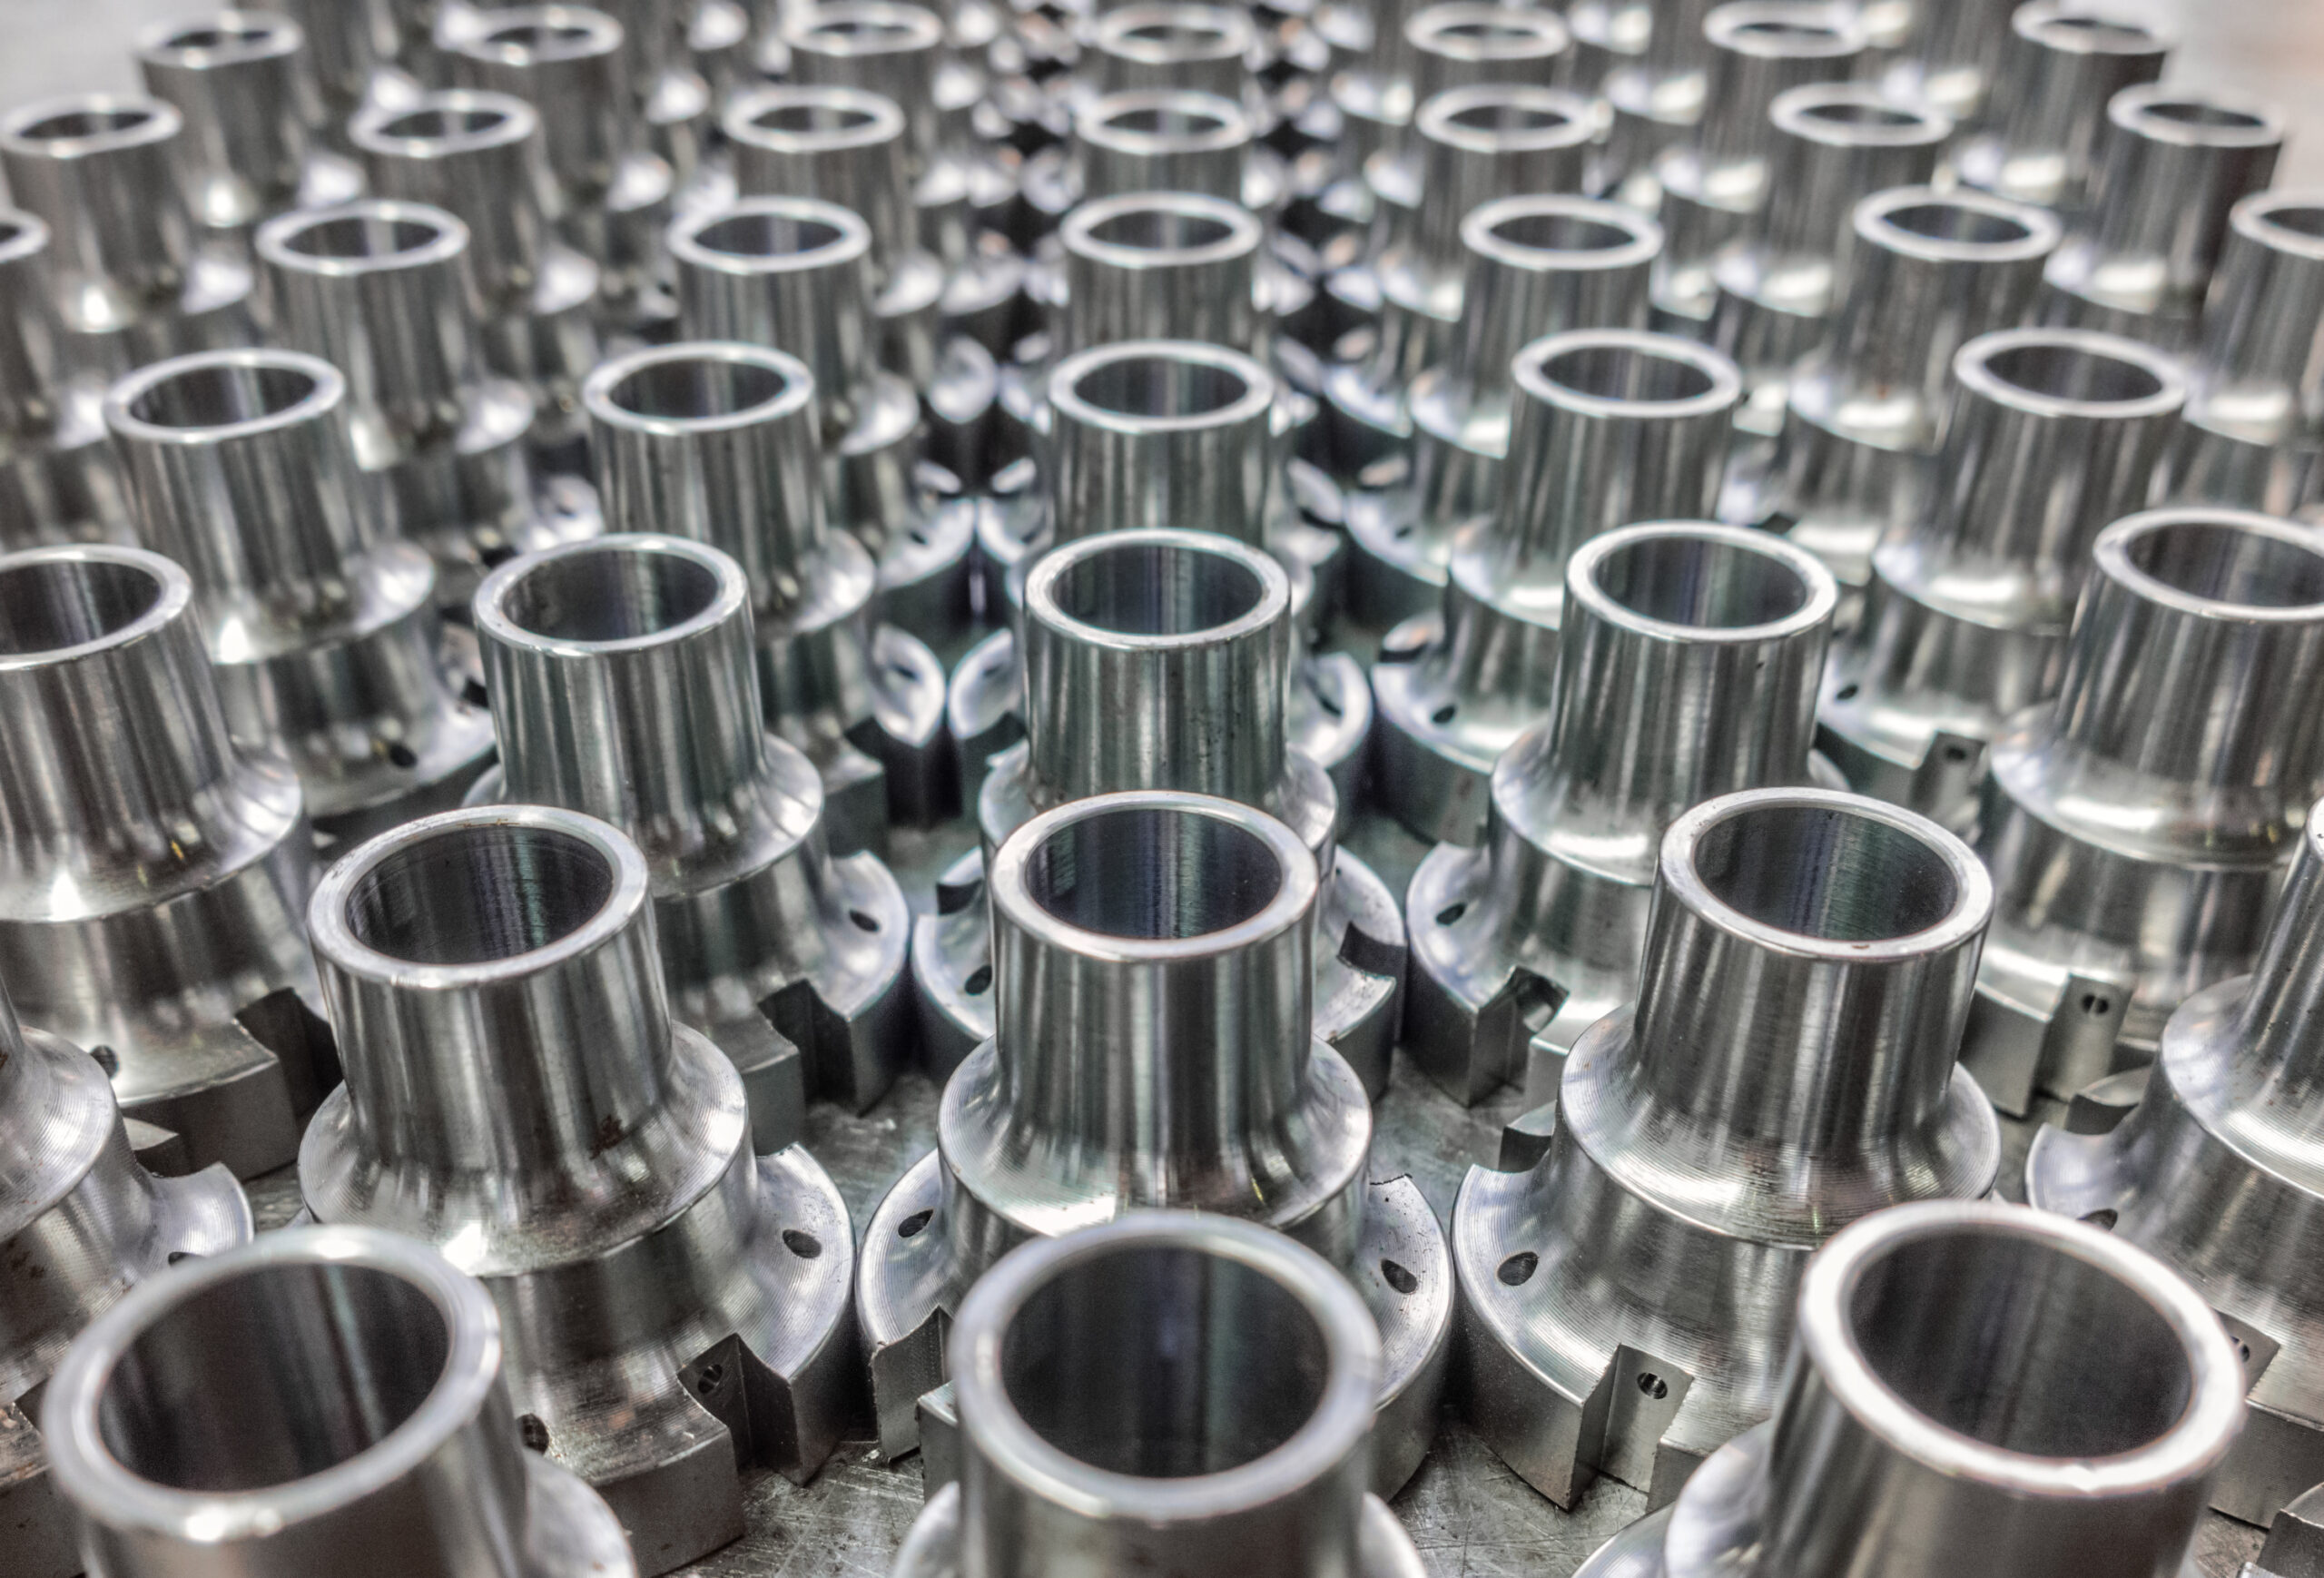
उच्च मात्रा में सीएनसी मशीन से निर्मित पुर्जों के लिए सामग्री का चयन
अल्युमीनियम
उच्च मात्रा में मशीनिंग के लिए एल्युमीनियम मिश्र धातु सबसे अधिक उपयोग की जाने वाली सामग्रियों में से एक है, विशेष रूप से 6061 और 7075 ग्रेड। यह हल्के वजन और मध्यम मजबूती का एक अनुकूल संयोजन प्रदान करता है, साथ ही उत्कृष्ट मशीनिंग क्षमता भी। इसके परिणामस्वरूप उच्च कटिंग गति और कम टूल घिसाव होता है, जिससे उत्पादन क्षमता में उल्लेखनीय वृद्धि होती है और प्रति इकाई लागत कम हो जाती है।
स्टेनलेस स्टील
304 और 316 ऑस्टेनिटिक स्टेनलेस स्टील को उनके उत्कृष्ट संक्षारण प्रतिरोध, मजबूती और टिकाऊपन के लिए चुना जाता है। हालांकि इनकी मशीनिंग एल्युमीनियम से अधिक कठिन होती है और कटिंग टूल्स व मशीनिंग मापदंडों के लिए सख्त आवश्यकताओं की मांग करती है, फिर भी ये उन उद्योगों में अपरिहार्य बने रहते हैं जहां संक्षारण प्रतिरोध और स्वच्छता की आवश्यकता होती है, जैसे कि चिकित्सा उपकरण, खाद्य प्रसंस्करण उपकरण और रासायनिक संयंत्र के घटक।
कार्बन स्टील
1018 और 1045 जैसे कार्बन स्टील, अपनी उच्च शक्ति, अच्छी कठोरता और कम लागत के कारण, बड़े पैमाने पर उत्पादित संरचनात्मक घटकों के लिए पसंदीदा विकल्प हैं।
कार्बन स्टील को आसानी से मशीनीकृत किया जा सकता है और ऊष्मा उपचार द्वारा इसे और अधिक कठोर बनाया जा सकता है। इसका उपयोग आमतौर पर गियर, शाफ्ट, बोल्ट और विभिन्न यांत्रिक फ्रेम के निर्माण में किया जाता है, और ऑटोमोटिव और औद्योगिक उपकरण क्षेत्रों में इसके व्यापक अनुप्रयोग हैं।
पीतल
पीतल की मिश्र धातुएँ (जैसे C360) अपनी असाधारण मशीनिंग क्षमता के लिए प्रसिद्ध हैं, इसीलिए इन्हें 'फ्री-कटिंग ब्रास' कहा जाता है। मशीनिंग के दौरान, ये उत्कृष्ट चिप ब्रेकिंग गुण प्रदर्शित करती हैं, जिससे बहुत उच्च सतह फिनिश और आयामी सटीकता प्राप्त होती है, साथ ही टूल का जीवनकाल भी बढ़ जाता है।
पीतल का उपयोग अक्सर उन घटकों में किया जाता है जिनमें सटीकता, विद्युत चालकता, संक्षारण प्रतिरोध और कम घर्षण की आवश्यकता होती है, जैसे कि वाल्व, पाइप फिटिंग, इलेक्ट्रॉनिक कनेक्टर और ताले।
प्लास्टिक
नायलॉन, पीओएम (एसिटल) और एबीएस जैसे प्लास्टिक। ये सामग्रियां ऊष्मारोधी, हल्की, रासायनिक रूप से प्रतिरोधी होती हैं और मशीनिंग के दौरान इन्हें किसी शीतलक की आवश्यकता नहीं होती है, जिससे ये असाधारण रूप से स्वच्छ होती हैं।
इंजीनियरिंग प्लास्टिक को उच्च गति पर आसानी से मशीनीकृत किया जा सकता है, जिससे वे हल्के भार वाले संरचनात्मक घटकों, इन्सुलेटिंग भागों, बियरिंग और विभिन्न प्रकार के आवरणों के उत्पादन के लिए उपयुक्त होते हैं। इनका व्यापक रूप से उच्च मात्रा में उपभोक्ता इलेक्ट्रॉनिक्स और ऑटोमोटिव इंटीरियर घटकों में उपयोग किया जाता है।
टाइटेनियम
Ti-6Al-4V जैसे टाइटेनियम मिश्र धातु, उच्च सामग्री लागत और महत्वपूर्ण मशीनिंग चुनौतियों के बावजूद, अपने असाधारण रूप से उच्च शक्ति-से-वजन अनुपात, उत्कृष्ट संक्षारण प्रतिरोध और जैव अनुकूलता के कारण अपरिहार्य बने हुए हैं।
टाइटेनियम मिश्र धातुओं की उच्च मात्रा में मशीनिंग के लिए विशेष उपकरणों और प्रक्रियाओं की आवश्यकता होती है, जो मुख्य रूप से एयरोस्पेस इंजन घटकों, उच्च-प्रदर्शन रेसिंग पार्ट्स और सर्जिकल प्रत्यारोपण सहित उच्च-स्तरीय अनुप्रयोगों की पूर्ति करते हैं।
उच्च मात्रा उत्पादन दक्षता पर मल्टी-एक्सिस सीएनसी मशीनिंग का प्रभाव
फिक्सचरिंग चरणों को कम करें
पारंपरिक 3-एक्सिस मशीनों पर जटिल घटकों की मशीनिंग के लिए अक्सर अलग-अलग सतहों को संसाधित करने के लिए कई बार री-क्लैंपिंग की आवश्यकता होती है, जबकि मल्टी-एक्सिस मशीनें आधार सतह को छोड़कर लगभग सभी मशीनिंग कार्यों को एक ही सेटअप में पूरा कर सकती हैं। उच्च मात्रा में उत्पादन के लिए, इस प्रकार समय की बचत काफी बढ़ जाती है, जिससे समग्र उत्पादन लाइन की क्षमता में सीधा सुधार होता है।
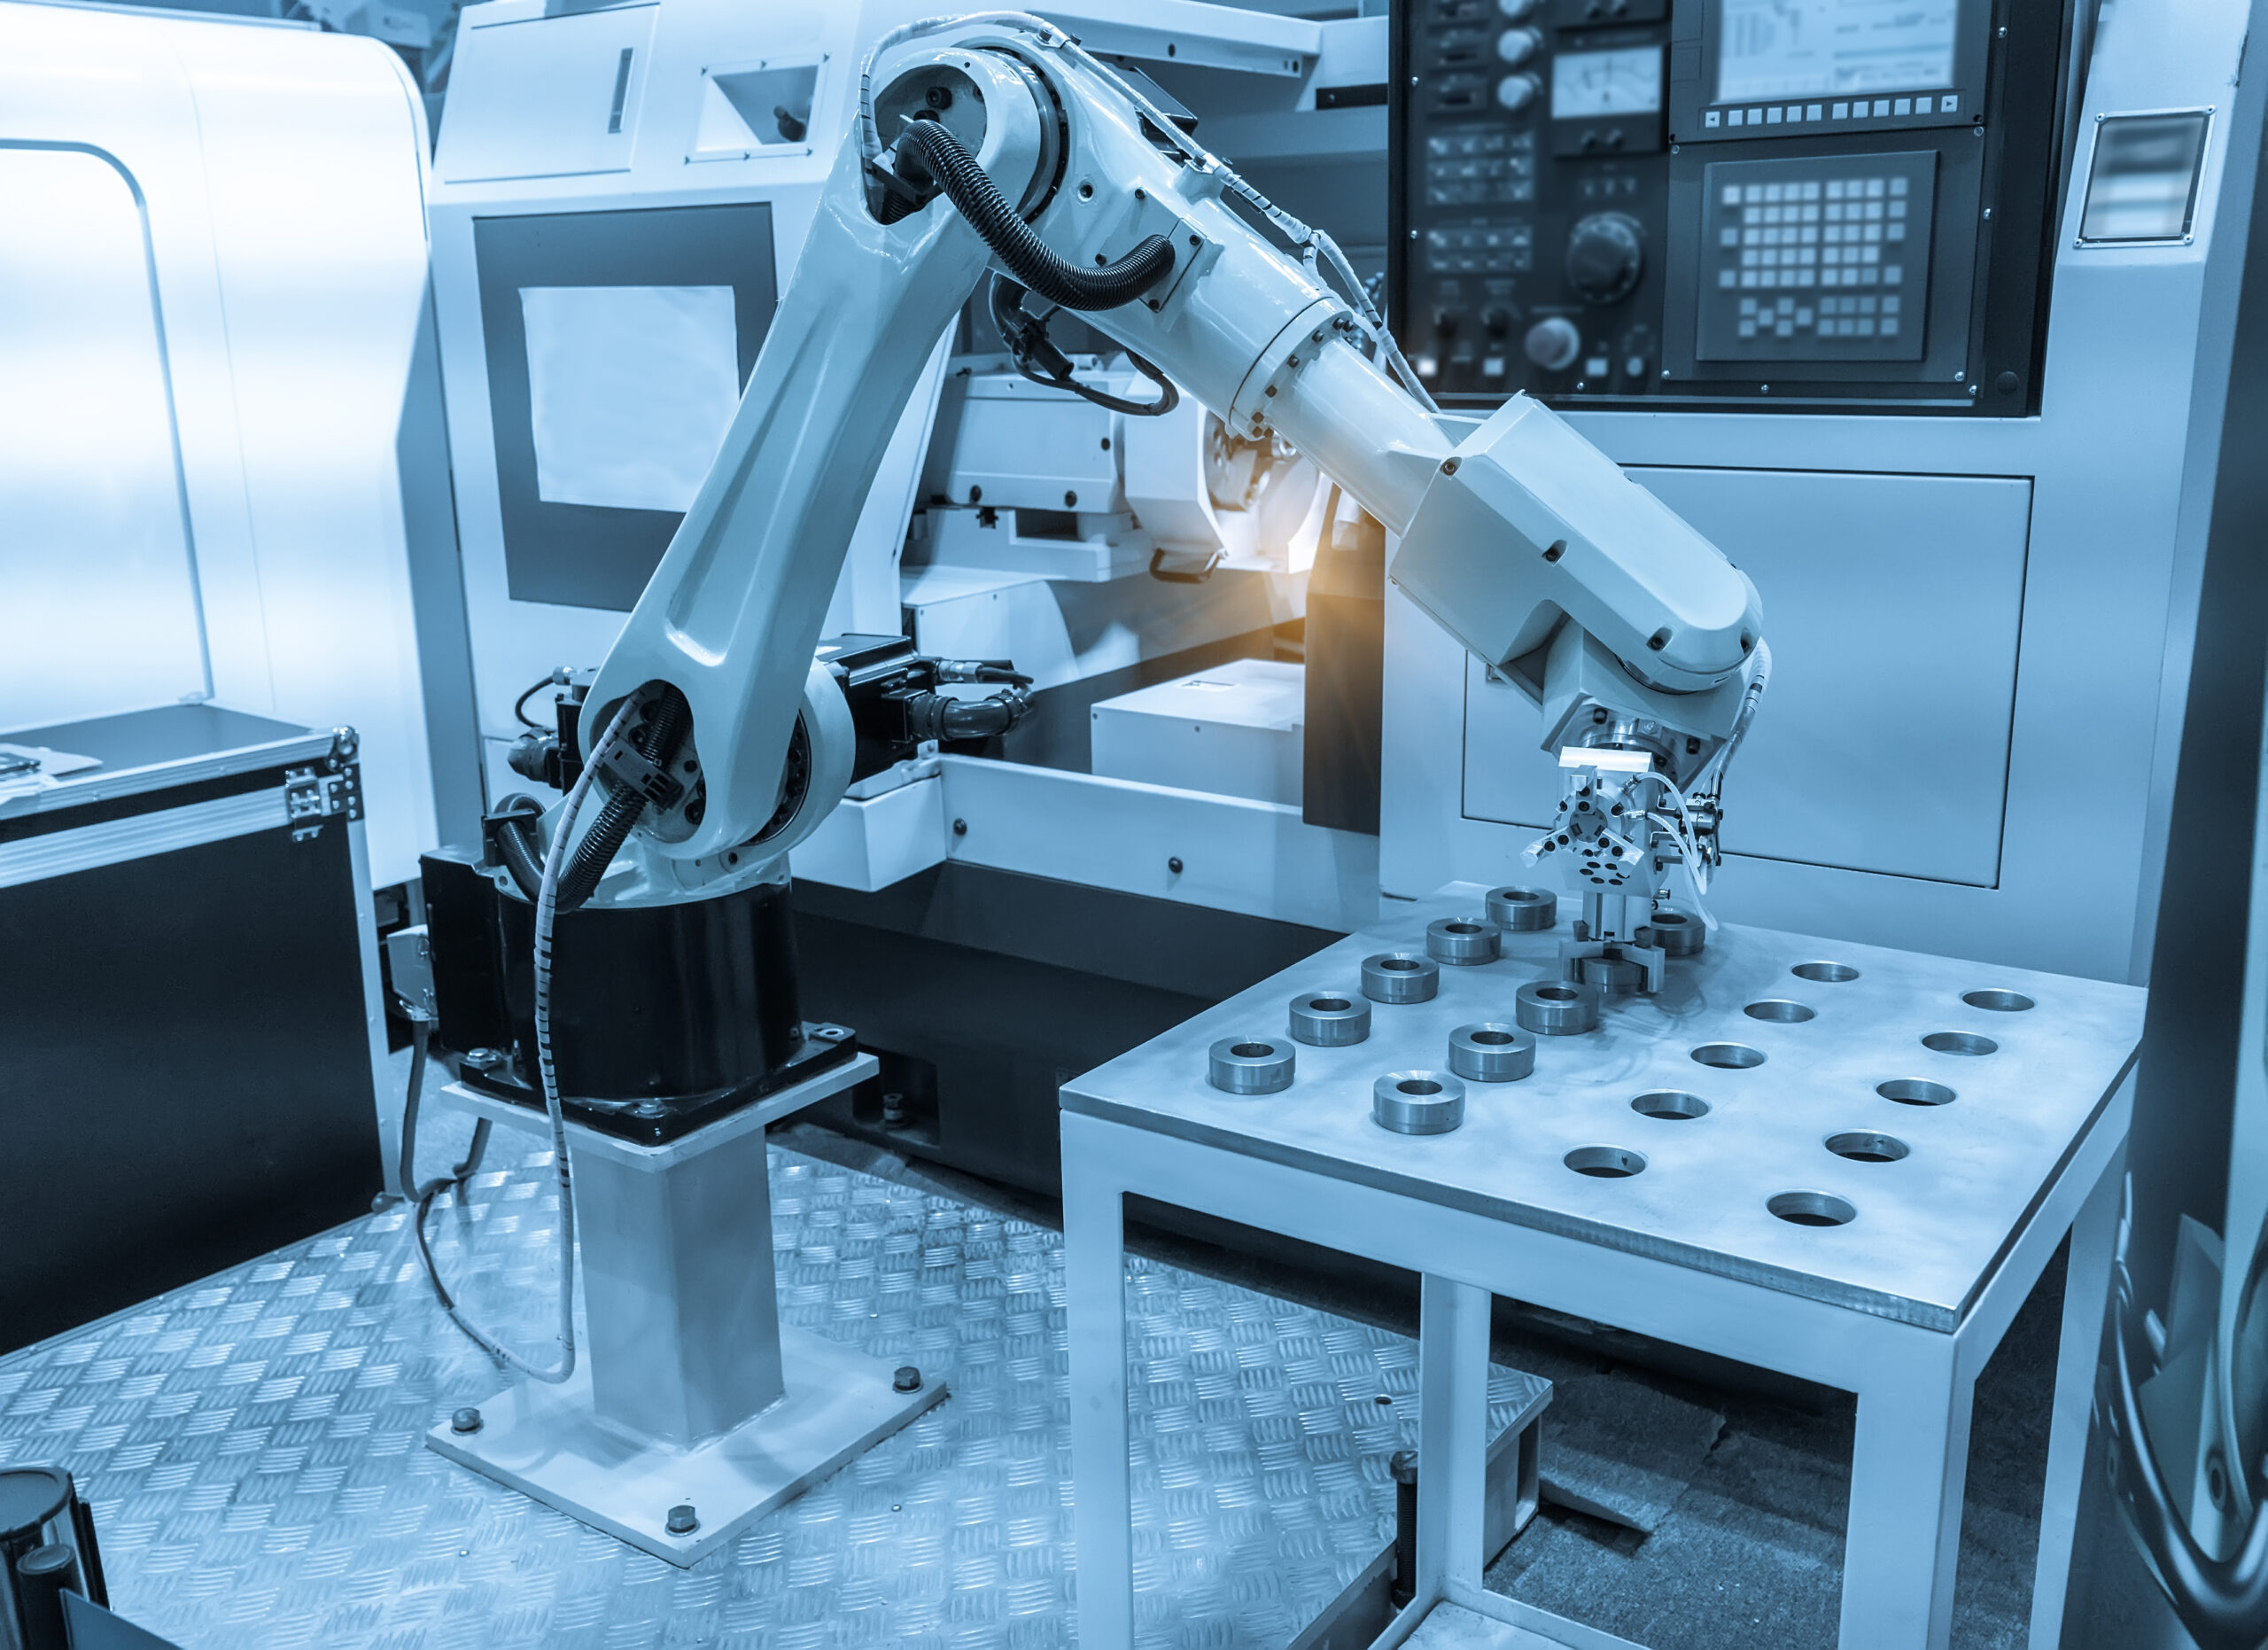
काटने की स्थिति को अनुकूलित करना
मल्टी-एक्सिस मशीनिंग में रोटरी हेड या रोटरी टेबल का उपयोग करके कटिंग टूल को वर्कपीस के सापेक्ष इष्टतम कोण पर रखा जाता है, जिससे गहरी गुहाओं, झुकी हुई सतहों और जटिल घुमावदार सतहों की मशीनिंग संभव हो पाती है - ऐसे क्षेत्र जिनकी मशीनिंग तीन-एक्सिस मशीन टूल्स पर करना असंभव है या जिनके लिए विशेष उपकरणों की आवश्यकता होती है।
मल्टी-एक्सिस इंटरपोलेशन काटने के लिए कटिंग एज के बजाय टूल के किनारे का उपयोग कर सकता है, या टूल एक्सिस और मशीनी सतह के बीच इष्टतम कोण को हमेशा बनाए रख सकता है। इससे कटिंग संपर्क क्षेत्र प्रभावी रूप से बढ़ता है और सामग्री हटाने की दर में सुधार होता है।
बड़े पैमाने पर उत्पादन में, टूल बदलने की संख्या में कमी और टूलिंग लागत में अधिक स्थिरता सीधे तौर पर समग्र उपकरण दक्षता में वृद्धि और उत्पादन लागत पर अधिक नियंत्रण में परिणत होती है।

सतह की फिनिश सुधारें
मल्टी-एक्सिस मशीनिंग से बॉल-एंड मिल का सिरा मशीनिंग ज़ोन के भीतर अपनी रैखिक गति के सबसे निचले बिंदु से बच जाता है, क्योंकि इसमें टूल के कोण को लगातार समायोजित किया जाता है। इससे पूरी घुमावदार सतह पर एक समान और उच्च गुणवत्ता वाली फिनिशिंग प्राप्त होती है। परिणामस्वरूप, मशीनिंग सेंटर में पूरा होने पर कई कंपोनेंट विनिर्देशों को पूरा करते हैं, जिससे बाद में मैन्युअल पॉलिशिंग या विशेष ग्राइंडिंग प्रक्रियाओं की आवश्यकता समाप्त हो जाती है।
फिक्स्चर डिज़ाइन को सरल बनाएं
चूंकि वर्कपीस को केवल एक बार क्लैम्प करने की आवश्यकता होती है, इसलिए फिक्स्चर डिज़ाइन को काफी सरल बनाया जा सकता है, जिसमें आमतौर पर केवल एक बेस प्लेट या एक साधारण वाइस की आवश्यकता होती है। इससे न केवल प्रति उत्पादन बैच टूलिंग लागत कम होती है, बल्कि ऑपरेटर की क्लैम्पिंग प्रक्रिया भी सुव्यवस्थित हो जाती है, जिससे जटिल फिक्स्चर समायोजन के कारण होने वाला डाउनटाइम कम से कम हो जाता है।
उच्च मात्रा में सीएनसी मशीनिंग की तुलना कम मात्रा में प्रोटोटाइपिंग से करना
| पहलू | हाई-वॉल्यूम सीएनसी मशीनिंग | कम मात्रा प्रोटोटाइपिंग |
| लागत पर ध्यान | पैमाने की अर्थव्यवस्थाओं के कारण प्रति इकाई लागत कम होती है। | गति और लचीलेपन के लिए प्रति इकाई लागत में अधिकता स्वीकार्य है। |
| उत्पादन के मात्रा | हजारों से लेकर लाखों एक जैसे पुर्जे | कुछ से लेकर सैकड़ों भाग, जो अक्सर भिन्न-भिन्न होते हैं। |
| प्रक्रिया अनुकूलन | अधिकतम गति और न्यूनतम अपव्यय के लिए अत्यधिक अनुकूलित, निश्चित प्रक्रियाएं | बार-बार होने वाले परिवर्तनों के लिए लचीली, अनुकूलनीय प्रक्रियाएं |
| टूलींग और सेटअप | समर्पित टूलिंग और स्वचालन में महत्वपूर्ण प्रारंभिक निवेश | न्यूनतम सेटअप, अक्सर मानक टूलिंग और त्वरित-परिवर्तन फिक्स्चर का उपयोग करते हुए |
| समय सीमा | शुरुआती सेटअप में थोड़ा अधिक समय लगता है, लेकिन एक बार चालू हो जाने पर प्रत्येक पार्ट के लिए साइकिल टाइम बहुत तेज़ होता है। | प्रारंभिक लीड टाइम बहुत कम है, लेकिन प्रति पार्ट साइकिल टाइम धीमा है। |
प्रक्रिया और उपकरण
- छोटे बैच में प्रोटोटाइपिंग: प्रक्रियाएं लचीली होती हैं, जिनमें आमतौर पर बहुमुखी उपकरणों का उपयोग किया जाता है। गति के लिए कुछ अनुकूलन की बलि देकर संचालन को सरल बनाया जा सकता है। सामग्री चयन में आसानी से मशीनिंग योग्य विकल्पों का उपयोग किया जा सकता है।
- उच्च मात्रा में उत्पादन: प्रक्रियाएँ अत्यधिक अनुकूलित और स्थिर हैं, जिनमें विशेषीकृत, स्वचालित उपकरण और अनुकूलित औजारों का उपयोग किया जाता है। संचालन को सावधानीपूर्वक डिज़ाइन किया गया है ताकि प्रति इकाई चक्र समय को कुछ सेकंड तक कम किया जा सके, और संभवतः कई प्रक्रियाओं को एकीकृत किया जा सके। सामग्री का चयन सख्ती से परिभाषित और स्थिर है।
लागत संरचना
- छोटे बैच में प्रोटोटाइपिंग: लागत मुख्य रूप से प्रोग्रामिंग, प्रक्रिया की तैयारी और सेटअप समय सहित एकमुश्त इंजीनियरिंग खर्चों से प्रभावित होती है। प्रति यूनिट मशीनिंग लागत अधिक है, फिर भी कम मात्रा के कारण कुल व्यय कम रहता है। गति के लिए अतिरिक्त कीमत चुकानी पड़ती है।
- उच्च मात्रा में उत्पादनलागत में मुख्य रूप से सीमांत व्यय शामिल होते हैं – जैसे कि प्रति भाग प्रयुक्त सामग्री, श्रम घंटे, उपकरण और ऊर्जा। उपकरण और प्रक्रिया विकास के लिए पर्याप्त प्रारंभिक निवेश की आवश्यकता होती है, लेकिन पैमाने की अर्थव्यवस्थाएं इन लागतों को हजारों भागों में वितरित कर देती हैं, जिससे इकाई लागत न्यूनतम स्तर तक कम हो जाती है।
गुणवत्ता नियंत्रण विधियाँ
- छोटे बैच में प्रोटोटाइपिंग: गुणवत्ता नियंत्रण व्यापक और मैन्युअल है। डिजाइन के उद्देश्य के अनुरूपता सुनिश्चित करने के लिए आमतौर पर पहले उत्पाद या प्रत्येक टुकड़े का पूर्ण-आयाम निरीक्षण किया जाता है, जिसमें 'सब कुछ सही करने' पर विशेष ध्यान दिया जाता है।
- उच्च मात्रा में उत्पादन: गुणवत्ता नियंत्रण सांख्यिकीय और स्वचालित है। यह सख्त प्रक्रिया नियंत्रण (एसपीसी) पर आधारित है, जो नियमित नमूनाकरण और स्वचालित इन-लाइन निरीक्षण के माध्यम से संपूर्ण उत्पादन बैचों में एकरूपता सुनिश्चित करता है, और 'हर बार एक ही तरीके से करने' पर जोर देता है।
आपूर्ति श्रृंखला
- छोटे बैच प्रोटोटाइप: आपूर्ति श्रृंखला संबंध लचीले होते हैं, जिनमें आमतौर पर डिजाइन इंजीनियरों और एजाइल प्रोटोटाइपिंग कार्यशालाओं या एकीकृत मशीनिंग सुविधाओं के बीच सीधा सहयोग शामिल होता है, और त्वरित प्रतिक्रिया को प्राथमिकता दी जाती है।
- उच्च मात्रा में उत्पादन: आपूर्ति श्रृंखला संबंध कठोर और दीर्घकालिक होते हैं, जिनमें कड़े आपूर्तिकर्ता ऑडिट, अनुबंध विनिर्माण, दीर्घकालिक समझौते और जटिल लॉजिस्टिक्स योजना शामिल होती है, और स्थिरता और विश्वसनीयता को प्राथमिकता दी जाती है।
उच्च मात्रा वाले सीएनसी प्रोजेक्ट्स के लिए विनिर्माण क्षमता हेतु डिजाइन संबंधी सुझाव
डिज़ाइन अनुकूलन
पुर्जों के डिज़ाइन को कार्यात्मक आवश्यकताओं को पूरा करते हुए मशीनिंग के लिए यथासंभव सुगम बनाने हेतु डिज़ाइनरों को प्रक्रिया इंजीनियरों के साथ मिलकर काम करना चाहिए। इसमें निम्नलिखित बातें शामिल हैं: गहरी गुहाओं और सूक्ष्म आंतरिक कोणों जैसी विशेषताओं से बचना, जिन तक कटिंग टूल्स की पहुंच कठिन होती है; संदर्भ सतहों और संरचनाओं का ऐसा डिज़ाइन तैयार करना जो आसान क्लैम्पिंग की सुविधा प्रदान करें। विनिर्माण के लिए अनुकूलित डिज़ाइन से मशीनिंग चक्र सीधे कम हो जाते हैं, टूल का घिसाव कम होता है और स्क्रैप दर घटती है।
सख्त सहनशीलता नियंत्रण
डिजाइनरों को कार्यात्मक आवश्यकताओं का गहन विश्लेषण करना चाहिए और आवश्यक सहनशीलता को केवल मिलान सतहों, सीलिंग सतहों या महत्वपूर्ण असेंबली सतहों पर ही लागू करना चाहिए।
गैर-महत्वपूर्ण आयामों के लिए उदार मानक सहनशीलता का उपयोग किया जाना चाहिए। अधिक उदार सहनशीलता से अधिक आक्रामक कटिंग मापदंडों का उपयोग संभव होता है, उपकरण की टूट-फूट कम होती है, निरीक्षण का समय कम होता है और उत्पादन दर बढ़ती है, जिससे उत्पादन के सभी चरणों में पर्याप्त लागत बचत होती है।
सामग्री चयन
सामग्री की आंतरिक लागत के अलावा, इसकी मशीनेबिलिटी, टूल वियर रेट, हीट ट्रीटमेंट की आवश्यकताएं और बाद में होने वाले सरफेस ट्रीटमेंट के खर्चों पर भी विचार करना चाहिए।
उदाहरण के लिए, संरचनात्मक घटकों के लिए, आसानी से मशीनिंग योग्य एल्यूमीनियम मिश्र धातु या विशिष्ट पूर्व-कठोर इस्पात, उच्च कठोरता वाली सामग्रियों की तुलना में अधिक लागत प्रभावी साबित हो सकते हैं, जिन्हें प्रसंस्करण के बाद ऊष्मा उपचार की आवश्यकता होती है। उच्च मात्रा वाली परियोजनाओं के लिए सामग्री की स्थिरता, आपूर्ति की विश्वसनीयता और पता लगाने की क्षमता भी समान रूप से महत्वपूर्ण कारक हैं।
प्रक्रिया एकीकरण विचार
प्रभावी डिज़ाइन से द्वितीयक मशीनिंग की आवश्यकता कम हो जाती है। उदाहरण के लिए, डिज़ाइनरों को मैन्युअल डिबरिंग से बचने, मिलिंग, ड्रिलिंग, टैपिंग और आंशिक निरीक्षण को एक ही सीएनसी ऑपरेशन में एकीकृत करने और एनोडाइजिंग या पाउडर कोटिंग जैसे सतह उपचारों के लिए माउंटिंग पॉइंट्स और चालकता आवश्यकताओं की योजना बनाने का लक्ष्य रखना चाहिए। एक अधिक उन्नत अनुकूलन कई भागों को एक इकाई में समेकित करना है, जिससे असेंबली लागत समाप्त हो जाती है और पार्ट इन्वेंटरी कम हो जाती है।
गुणवत्ता नियंत्रण योजना
डिजाइन के दौरान, इस बात पर विचार किया जाना चाहिए कि क्या घटकों के आयाम कुशल और सटीक निरीक्षण की अनुमति देते हैं। आंतरिक रूप से मापने में मुश्किल विशेषताओं या जटिल सतह की आकृतियों से बचना चाहिए।
स्पष्ट निरीक्षण मानदंड स्थापित करें और महत्वपूर्ण आयामों के लिए पहुंच स्थान निर्धारित करें, साथ ही गो/नो-गो गेज या स्वचालित दृश्य निरीक्षण के संभावित उपयोग पर विचार करें। एक ऐसा डिज़ाइन जो सरल निरीक्षण को सुगम बनाता है, उच्च मात्रा में उत्पादन में निरंतर गुणवत्ता सुनिश्चित करने का आधार बनता है।
फिक्स्चर रणनीति मूल्यांकन
डिजाइन चरण के दौरान ही क्लैम्पिंग व्यवस्था की परिकल्पना कर लेनी चाहिए। एक आदर्श डिजाइन में पर्याप्त क्लैम्पिंग क्षेत्र या पूर्व-निर्धारित प्रक्रिया स्क्रू होल के साथ एक बड़ी, सपाट संदर्भ सतह होनी चाहिए। एक ही सेटअप में कई घटकों की मशीनिंग करने के लिए मानकीकृत फिक्स्चर का उपयोग करने या समर्पित, कुशल मल्टी-पार्ट फिक्स्चर डिजाइन करने पर विचार करें। यह उच्च मात्रा में उत्पादन में दक्षता बढ़ाने के प्रमुख तरीकों में से एक है।
उच्च मात्रा वाले सीएनसी विनिर्माण में सामान्य चुनौतियाँ और उनके समाधान
मशीन रखरखाव और निवेश
उच्च प्रदर्शन और स्थिरता वाली सीएनसी मशीनों और स्वचालन प्रणालियों की खरीद के लिए महत्वपूर्ण प्रारंभिक निवेश की आवश्यकता होती है। वहीं, निर्बाध बड़े पैमाने पर उत्पादन सुनिश्चित करने के लिए, सक्रिय पूर्वानुमानित रखरखाव कार्यक्रम अपनाए जाने चाहिए। रखरखाव की उपेक्षा करने से अनियोजित डाउनटाइम होता है, जिसकी लागत बड़े पैमाने पर उत्पादन में बहुत बढ़ जाती है और दक्षता के सभी लाभों को नकार सकती है।
उपयुक्त उपयोग के मामले
उच्च मात्रा में सीएनसी मशीनिंग हर घटक के लिए आदर्श नहीं है। इसकी उपयुक्तता वार्षिक उत्पादन मात्रा और घटक की जटिलता के बीच संतुलन पर निर्भर करती है। यह उन धातु या प्लास्टिक घटकों के लिए सबसे उपयुक्त है जिनकी वार्षिक मांग अधिक होती है, जिनकी ज्यामिति जटिल होती है और जिनमें सटीक परिशुद्धता की आवश्यकता होती है, जैसे कि ऑटोमोटिव इंजन के पुर्जे, चिकित्सा उपकरण के आवरण और उच्च स्तरीय इलेक्ट्रॉनिक्स आवरण।
सरल पुर्जों या कम उत्पादन मात्रा वाले पुर्जों के लिए, स्टैम्पिंग या कास्टिंग जैसी पारंपरिक विधियाँ अक्सर अधिक लागत प्रभावी होती हैं। इसलिए, परियोजना शुरू करने से पहले एक संपूर्ण तकनीकी और आर्थिक विश्लेषण किया जाना चाहिए।
आपूर्ति श्रृंखला और उत्पादन समन्वय
कच्चे माल या सहायक सामग्रियों की किसी भी कमी के कारण पूरी उत्पादन लाइन ठप्प हो जाएगी। चुनौती यह सुनिश्चित करने में है कि उच्च मात्रा में उत्पादन के लिए आवश्यक धातु की छड़ों, शीतलक और अन्य सामग्रियों की पर्याप्त मात्रा में निरंतर और स्थिर आपूर्ति बनी रहे।
विश्वसनीय आपूर्तिकर्ताओं के साथ रणनीतिक साझेदारी स्थापित की जानी चाहिए, और बाजार में होने वाले उतार-चढ़ाव को कम करने के लिए आपूर्तिकर्ता-प्रबंधित इन्वेंट्री जैसे मॉडल लागू किए जाने चाहिए।
बैच उत्पादन में गुणवत्ता आश्वासन
सांख्यिकीय प्रक्रिया नियंत्रण पर आधारित एक व्यवस्थित गुणवत्ता आश्वासन ढांचा स्थापित करना। इसमें महत्वपूर्ण प्रक्रिया चरणों में नियमित नमूना निरीक्षण बिंदु स्थापित करना, साथ ही वास्तविक समय प्रतिक्रिया और क्षतिपूर्ति के लिए स्वचालित इन-लाइन माप उपकरण को एकीकृत करना शामिल है।
उच्च मात्रा में सीएनसी मशीनिंग में गुणवत्ता नियंत्रण
सांख्यिकीय प्रक्रिया नियंत्रण लागू करें
केवल 100% निरीक्षण पर निर्भर रहने के बजाय, उत्पादन के दौरान महत्वपूर्ण आयामों के नियमित और व्यवस्थित नमूना माप किए जाते हैं। माप डेटा को नियंत्रण चार्ट पर अंकित किया जाता है ताकि औसत और सीमा भिन्नताओं में वास्तविक समय के रुझानों की निगरानी की जा सके।
यदि डेटा बिंदुओं में असामान्य उतार-चढ़ाव दिखाई देते हैं या वे नियंत्रण सीमाओं से अधिक हो जाते हैं, तो सिस्टम तुरंत अलर्ट जारी करता है, जो संभावित व्यवस्थित प्रक्रिया विचलन को दर्शाता है। इससे महत्वपूर्ण अनियमित आउटपुट जमा होने से पहले ही हस्तक्षेप करना संभव हो जाता है, जिससे निवारक गुणवत्ता नियंत्रण प्राप्त होता है।
स्वचालित निरीक्षण
मशीनिंग से पहले, प्रोब स्वचालित रूप से वर्कपीस की स्थिति का पता लगाता है और मूल ऑफसेट क्षतिपूर्ति करता है; मशीनिंग के दौरान या बाद में, यह स्वचालित रूप से महत्वपूर्ण आयामों का नमूना लेता है।
माप डेटा स्वचालित रूप से सीएनसी सिस्टम को वापस भेज दिया जाता है, जहां सैद्धांतिक मूल्यों के साथ तुलना करने से टूल क्षतिपूर्ति मूल्यों का वास्तविक समय में स्वचालित समायोजन संभव हो पाता है, जिससे यह सुनिश्चित होता है कि आयाम सहनशीलता बैंड के भीतर केंद्रित रहें।
प्रथम लेख निरीक्षण
बड़े पैमाने पर उत्पादन शुरू करने से पहले या टूलिंग में संशोधन के बाद, पूर्ण आयामों वाला प्रथम उत्पाद निरीक्षण आवश्यक है। यह चरण न केवल पुर्जे की अनुरूपता को प्रमाणित करता है, बल्कि मशीनिंग प्रोग्राम, प्रक्रिया मापदंडों और फिक्स्चर सेटअप की भी पुष्टि करता है। विस्तृत डेटा रिपोर्ट तैयार करने के लिए आमतौर पर कोऑर्डिनेट मेजरिंग मशीन जैसे उच्च परिशुद्धता उपकरणों का उपयोग किया जाता है। सटीकता की पुष्टि होने के बाद ही बैच उत्पादन शुरू किया जा सकता है।
उत्पादन ट्रेसेबिलिटी
प्रत्येक उत्पादन बैच या व्यक्तिगत पुर्जे को एक विशिष्ट पहचानकर्ता प्रदान करें। इस पहचानकर्ता को विनिर्माण निष्पादन प्रणाली के माध्यम से व्यापक उत्पादन डेटा से जोड़ें, जैसे कि कच्चे माल के बैच, उपयोग किए गए उपकरण, ऑपरेटर, मशीनिंग समय और निरीक्षण परिणाम। यदि गुणवत्ता संबंधी समस्याएं उत्पन्न होती हैं, तो यह प्रणाली त्वरित और सटीक मूल कारण विश्लेषण करने में सक्षम बनाती है, जिससे यह पता चलता है कि समस्या सामग्री, उपकरण या प्रक्रिया में विचलन के कारण उत्पन्न हुई है या नहीं।
टूल लाइफसाइकिल का सख्ती से प्रबंधन करें
औजार की स्थिति मशीनिंग की आयामी स्थिरता को सीधे तौर पर प्रभावित करती है। प्रत्येक औजार के संपूर्ण जीवनचक्र को दस्तावेज़ित करने के लिए एक औजार प्रबंधन प्रणाली का उपयोग किया जाना चाहिए, जिसमें खरीद और पूर्व-सेटिंग से लेकर उपयोग और निपटान तक की प्रक्रिया शामिल हो।
काटने वाली सामग्री और पैरामीटर सेटिंग्स के आधार पर अपेक्षित सेवा जीवन निर्धारित किया जाना चाहिए, और निर्धारित सीमा तक पहुंचने से पहले ही प्रतिस्थापन अलर्ट जारी किए जाने चाहिए। साथ ही, उपकरण के टूटने या अत्यधिक घिसाव के कारण गुणवत्ता में अचानक गिरावट को रोकने के लिए नियमित रूप से घिसाव की जांच की जानी चाहिए, जिससे स्थिर मशीनिंग स्थितियां सुनिश्चित हो सकें।
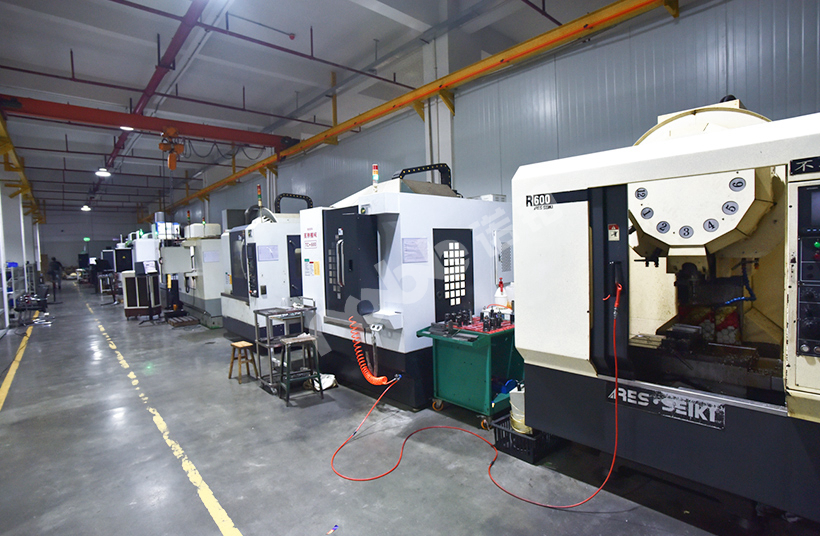
नोबल'उच्च मात्रा सीएनसी मशीनिंग
नोबल में, हम अपनी उन्नत उच्च-मात्रा सीएनसी मशीनिंग सेवाओं के माध्यम से सटीकता, दक्षता और विश्वसनीयता प्रदान करने में विशेषज्ञता रखते हैं । हम आपके डिज़ाइन को हजारों या लाखों समान और उच्च-गुणवत्ता वाले पुर्जों में परिवर्तित करते हैं, जिससे उत्पादन के हर चरण में एकरूपता और लागत-प्रभावशीलता सुनिश्चित होती है।
हमारी क्षमताएं:
- उन्नत विनिर्माण प्रौद्योगिकी
- विनिर्माण के लिए डिज़ाइन (डीएफएम) साझेदारी
- एकीकृत गुणवत्ता आश्वासन
- स्केलेबल उत्पादन और आपूर्ति श्रृंखला प्रबंधन
सामान्य प्रश्न
उच्च मात्रा में सीएनसी मशीनिंग से प्रति पार्ट लागत कैसे कम होती है?
बड़े पैमाने पर मशीनिंग करने से उत्पादन में दक्षता के कारण प्रति पार्ट लागत कम हो जाती है। अनुकूलित प्रोग्रामिंग, कस्टम फिक्स्चर और विशेष टूलिंग में किया गया महत्वपूर्ण प्रारंभिक निवेश बड़ी संख्या में यूनिटों पर विभाजित हो जाता है।
उच्च मात्रा में उत्पादन के लिए मल्टी-एक्सिस सीएनसी मशीनों का उपयोग करने के मुख्य लाभ क्या हैं?
एक 5-एक्सिस सीएनसी मशीन एक ही सेटअप में किसी पार्ट के लगभग सभी हिस्सों तक पहुंच सकती है। इससे रीपोजिशनिंग से होने वाली त्रुटियां खत्म हो जाती हैं, उच्च आयामी सटीकता और जटिल ज्यामिति क्षमता सुनिश्चित होती है, और नॉन-कटिंग समय में भारी कमी आती है। अधिक मात्रा में उत्पादन के लिए, इसका मतलब है तेज समग्र थ्रूपुट, लगातार उच्च गुणवत्ता, और अधिक जटिल, समेकित पार्ट्स को डिजाइन करने की क्षमता जिससे असेंबली की आवश्यकता कम हो जाती है।
अधिक मात्रा में उत्पादन के लिए कास्टिंग या स्टैम्पिंग की तुलना में सीएनसी मशीनिंग कब बेहतर विकल्प है?
जटिल ज्यामिति, सटीक सहनशीलता या ठोस सामग्री से बेहतर गुणों की आवश्यकता वाले पुर्जों के लिए उच्च मात्रा उत्पादन हेतु सीएनसी मशीनिंग आदर्श है। अत्यंत सरल आकृतियों के लिए, स्टैम्पिंग या कास्टिंग अधिक लागत प्रभावी साबित होती है क्योंकि इनमें उत्पादन चक्र और भी कम समय में पूरा हो जाता है।
उच्च मात्रा वाले सीएनसी प्रोजेक्ट्स में सबसे बड़ी चुनौतियाँ क्या हैं?
प्रमुख चुनौतियों में संपूर्ण उत्पादन प्रक्रिया के दौरान लगातार गुणवत्ता बनाए रखना, उपकरणों की टूट-फूट का प्रबंधन करना और अनियोजित डाउनटाइम से बचने के लिए निवारक रखरखाव का कार्यक्रम बनाना, चक्र समय के हर सेकंड का अनुकूलन करना और सामग्री और उपभोग्य सामग्रियों के लिए एक विश्वसनीय आपूर्ति श्रृंखला सुनिश्चित करना शामिल है।
उच्च मात्रा में सीएनसी मशीनिंग के लिए सबसे आम सामग्रियां कौन सी हैं?
हल्के वजन और अच्छी मजबूती के कारण एल्युमीनियम मिश्र धातुएँ सर्वोपरि विकल्प हैं। मजबूती और टिकाऊपन के लिए विभिन्न प्रकार के इस्पात चुने जाते हैं। विद्युत और हल्के घटकों के लिए इंजीनियरिंग प्लास्टिक का उपयोग किया जाता है।






