
L'anodisation est un procédé électrochimique qui renforce la couche d'oxyde naturelle des métaux, principalement l'aluminium. Elle rend le métal plus résistant à la rouille et aux rayures, et crée une surface idéale pour la coloration ou le scellement. Contrairement à la peinture ou au plaquage, la couche d'oxyde s'intègre au métal et ne s'écaille pas facilement.
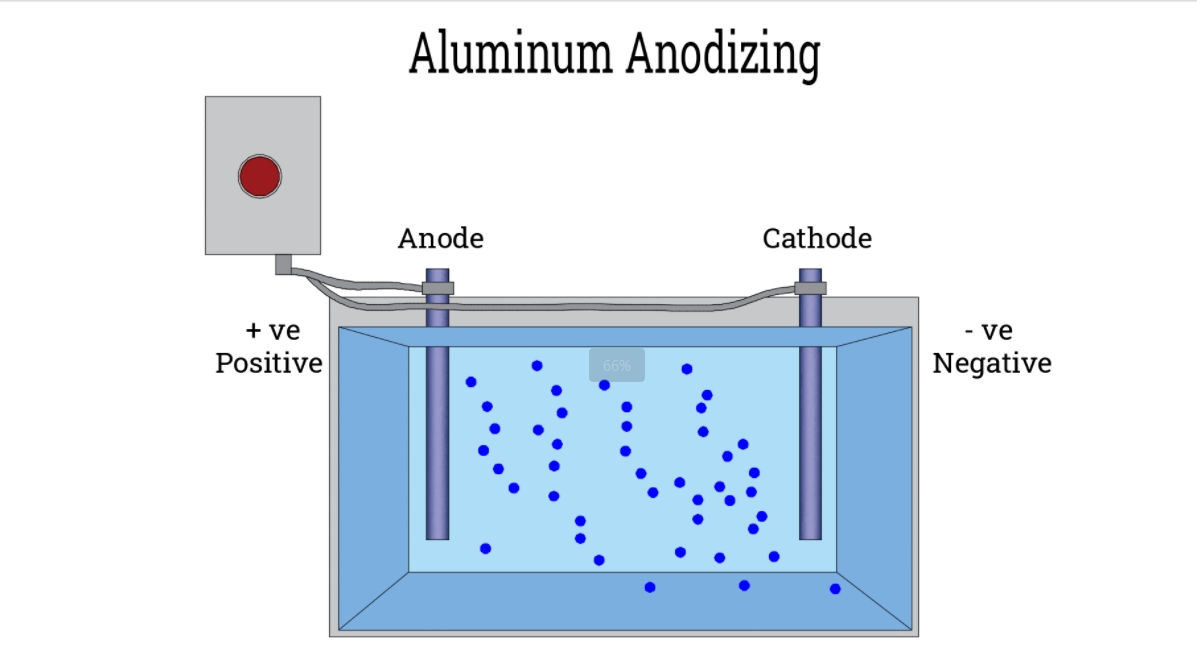
Voici comment cela fonctionne : la partie métallique joue le rôle d'anode dans un système électrolytique. Lorsqu'on la soumet à un courant électrique via un bain d'acide, des ions oxygène sont libérés et se lient à la surface du métal, formant une couche d'oxyde épaisse et poreuse. Cette couche est intégrée au métal, et non simplement déposée, ce qui lui confère une bien meilleure protection contre les agressions extérieures.
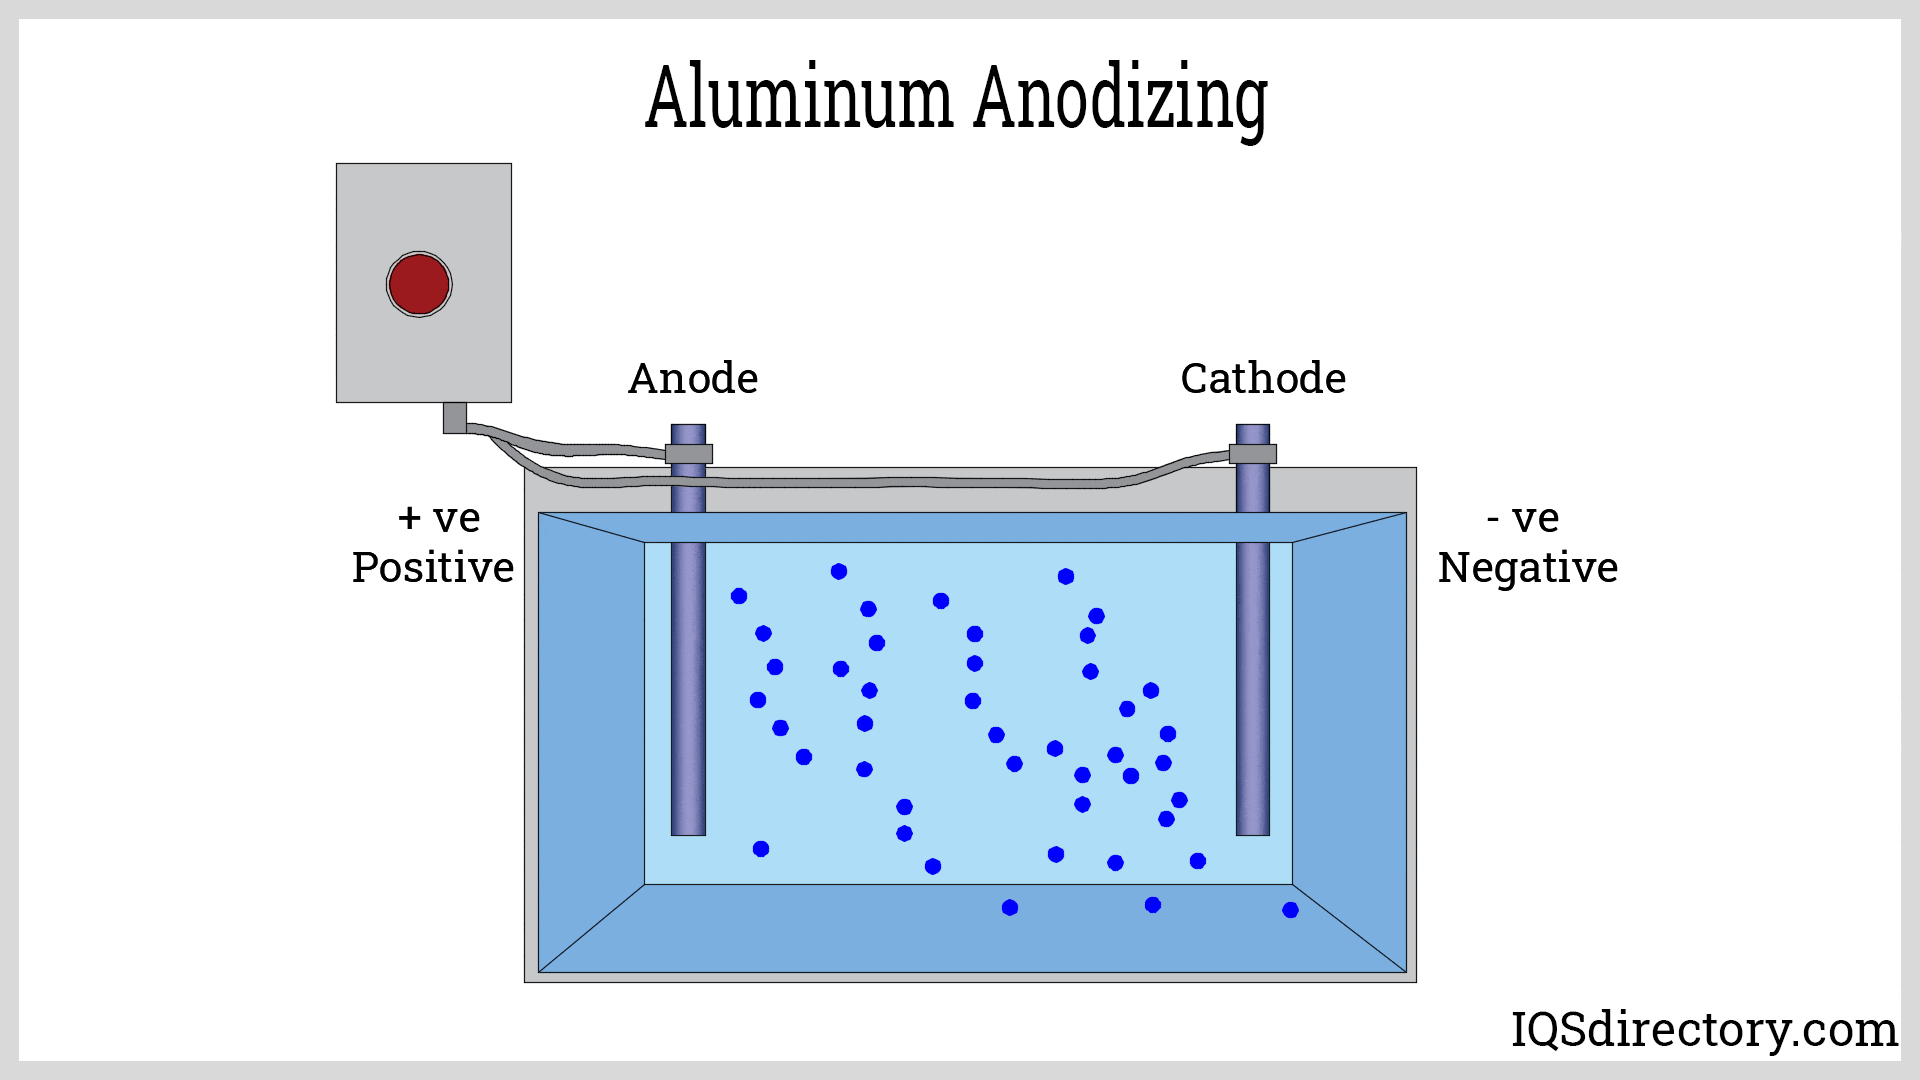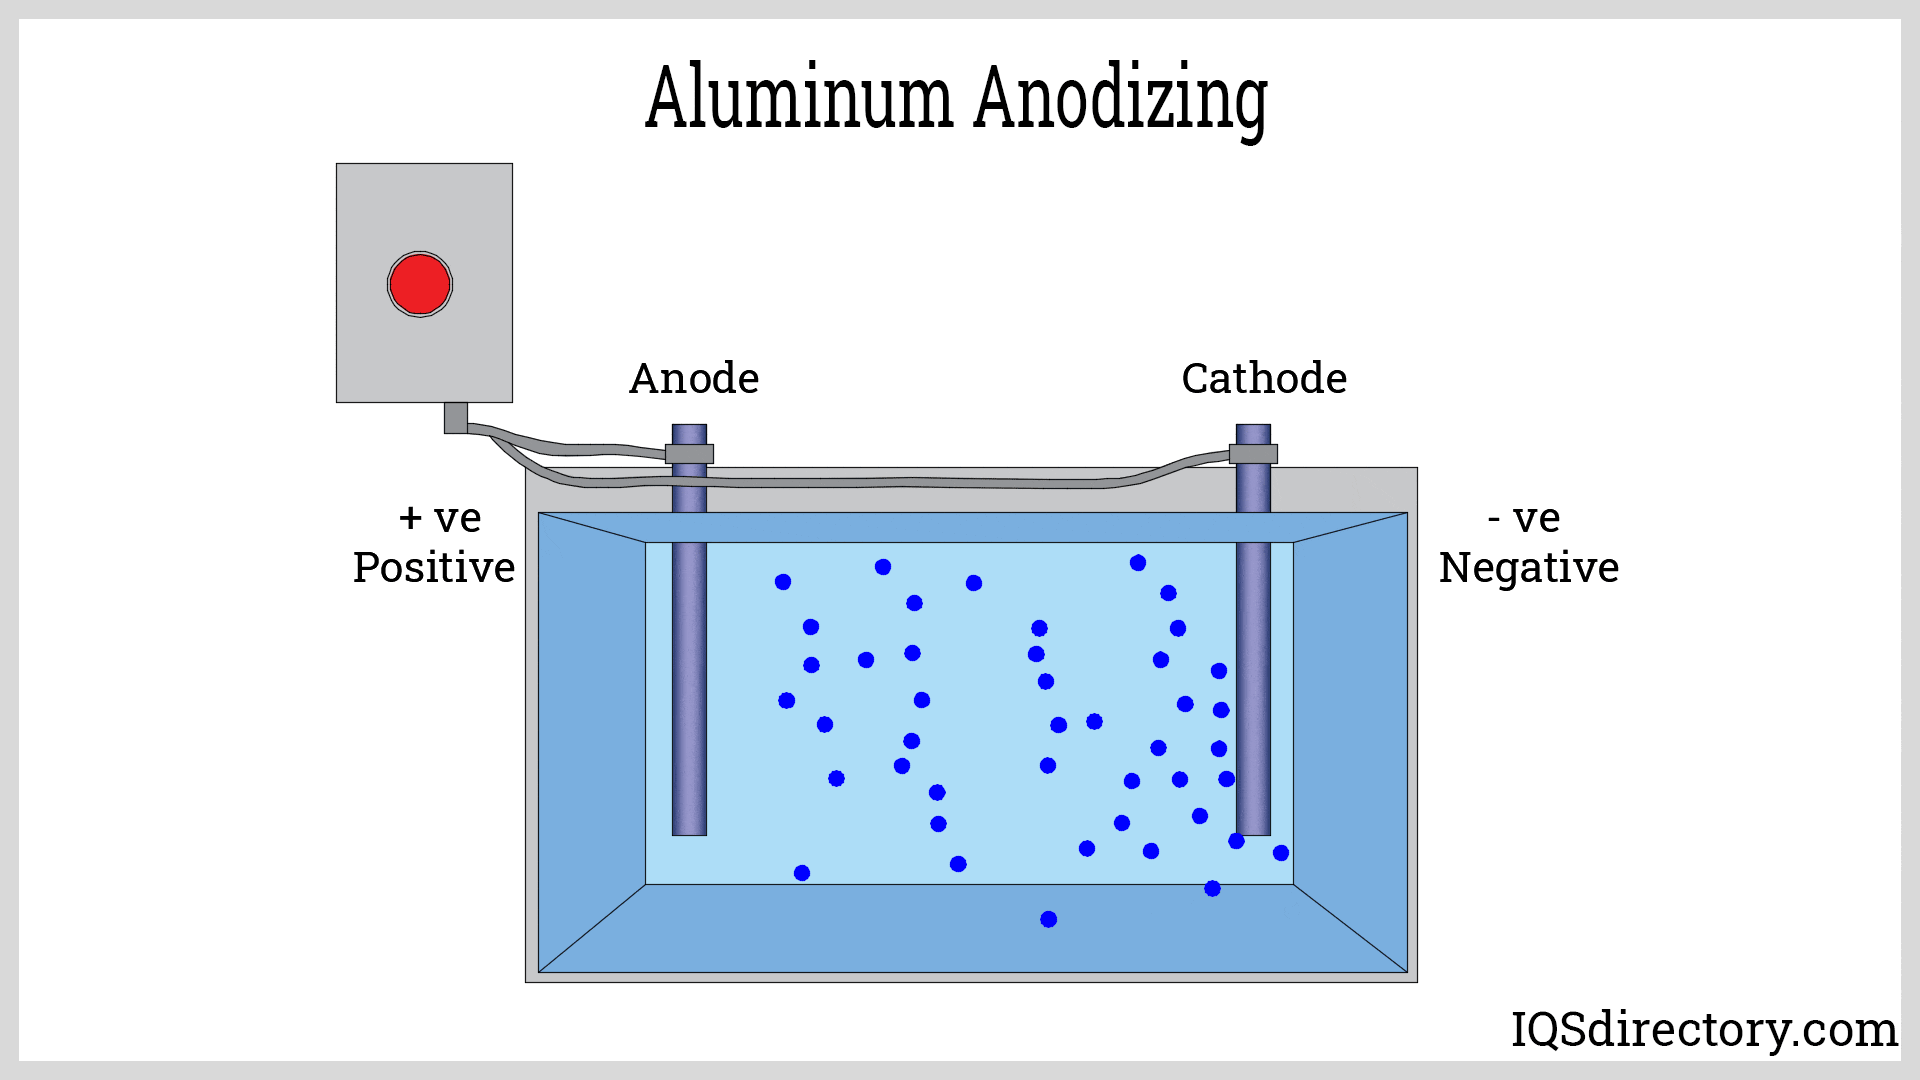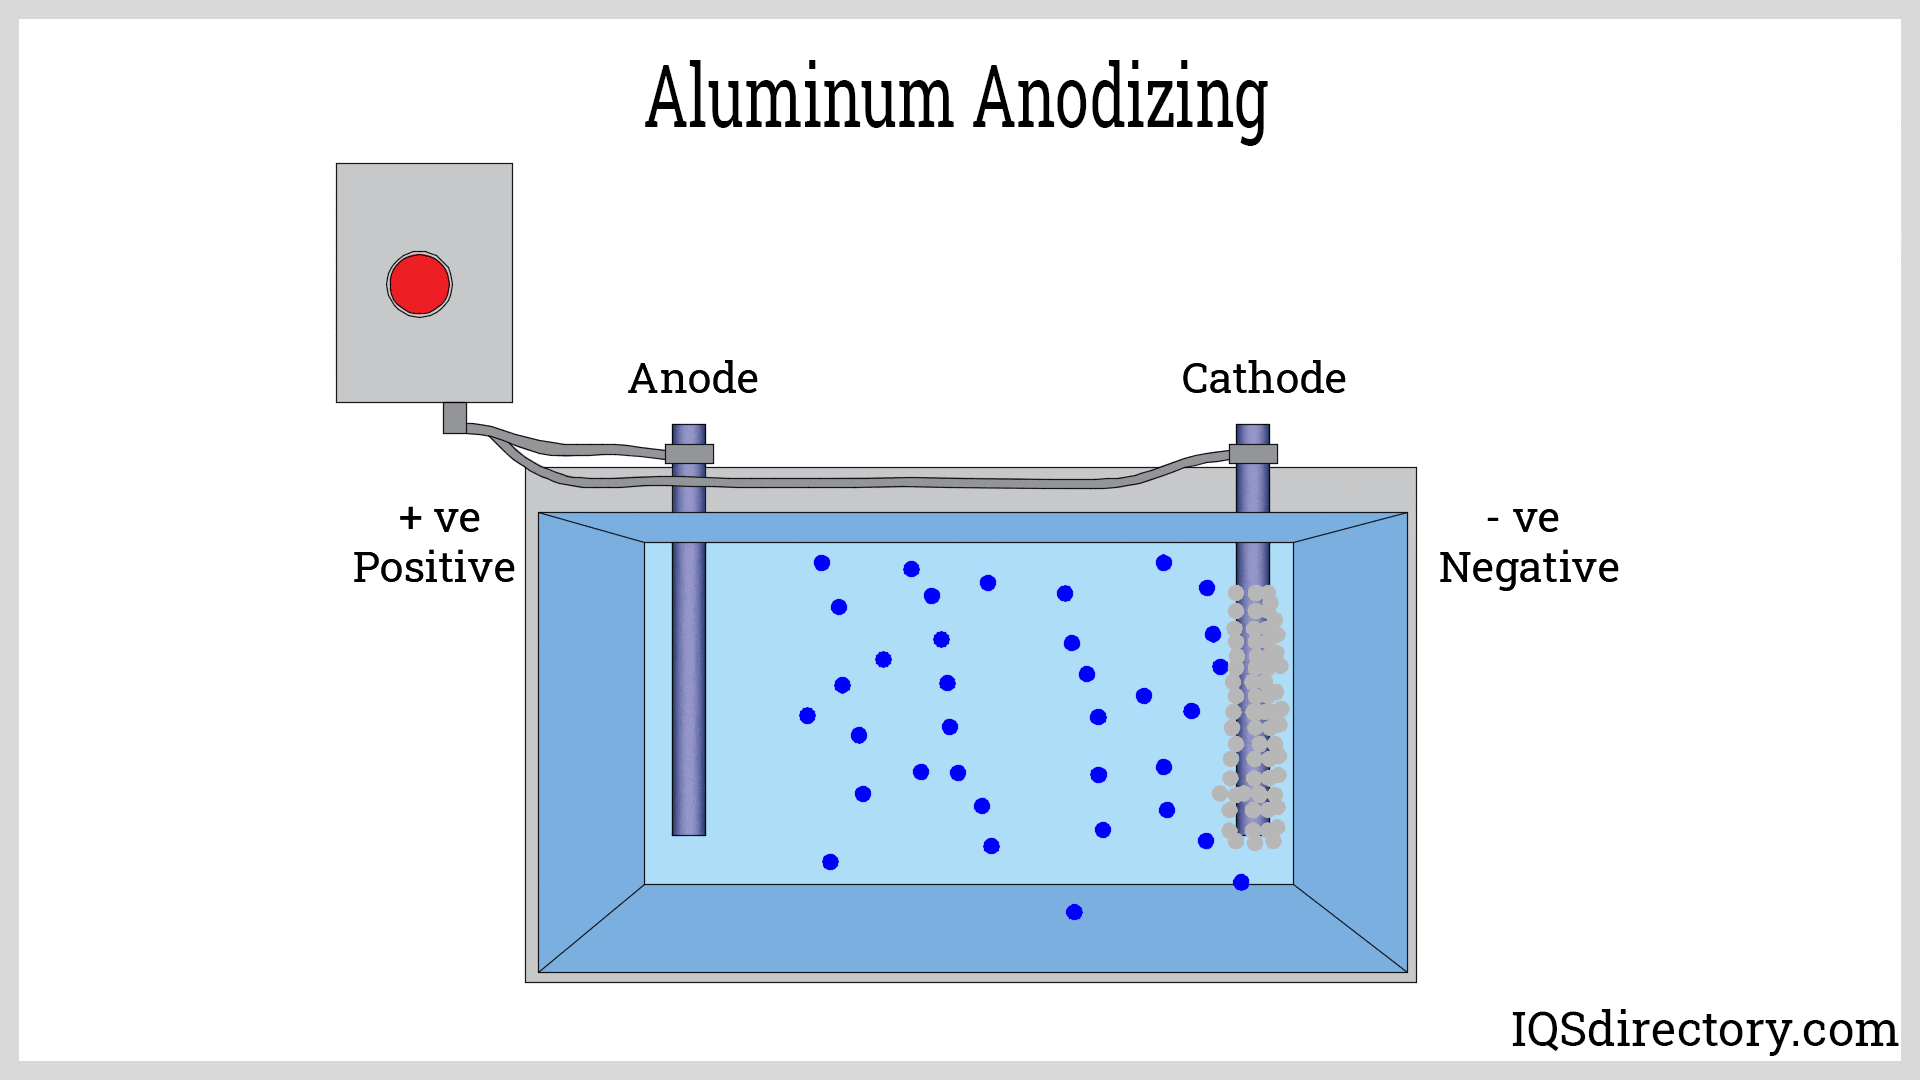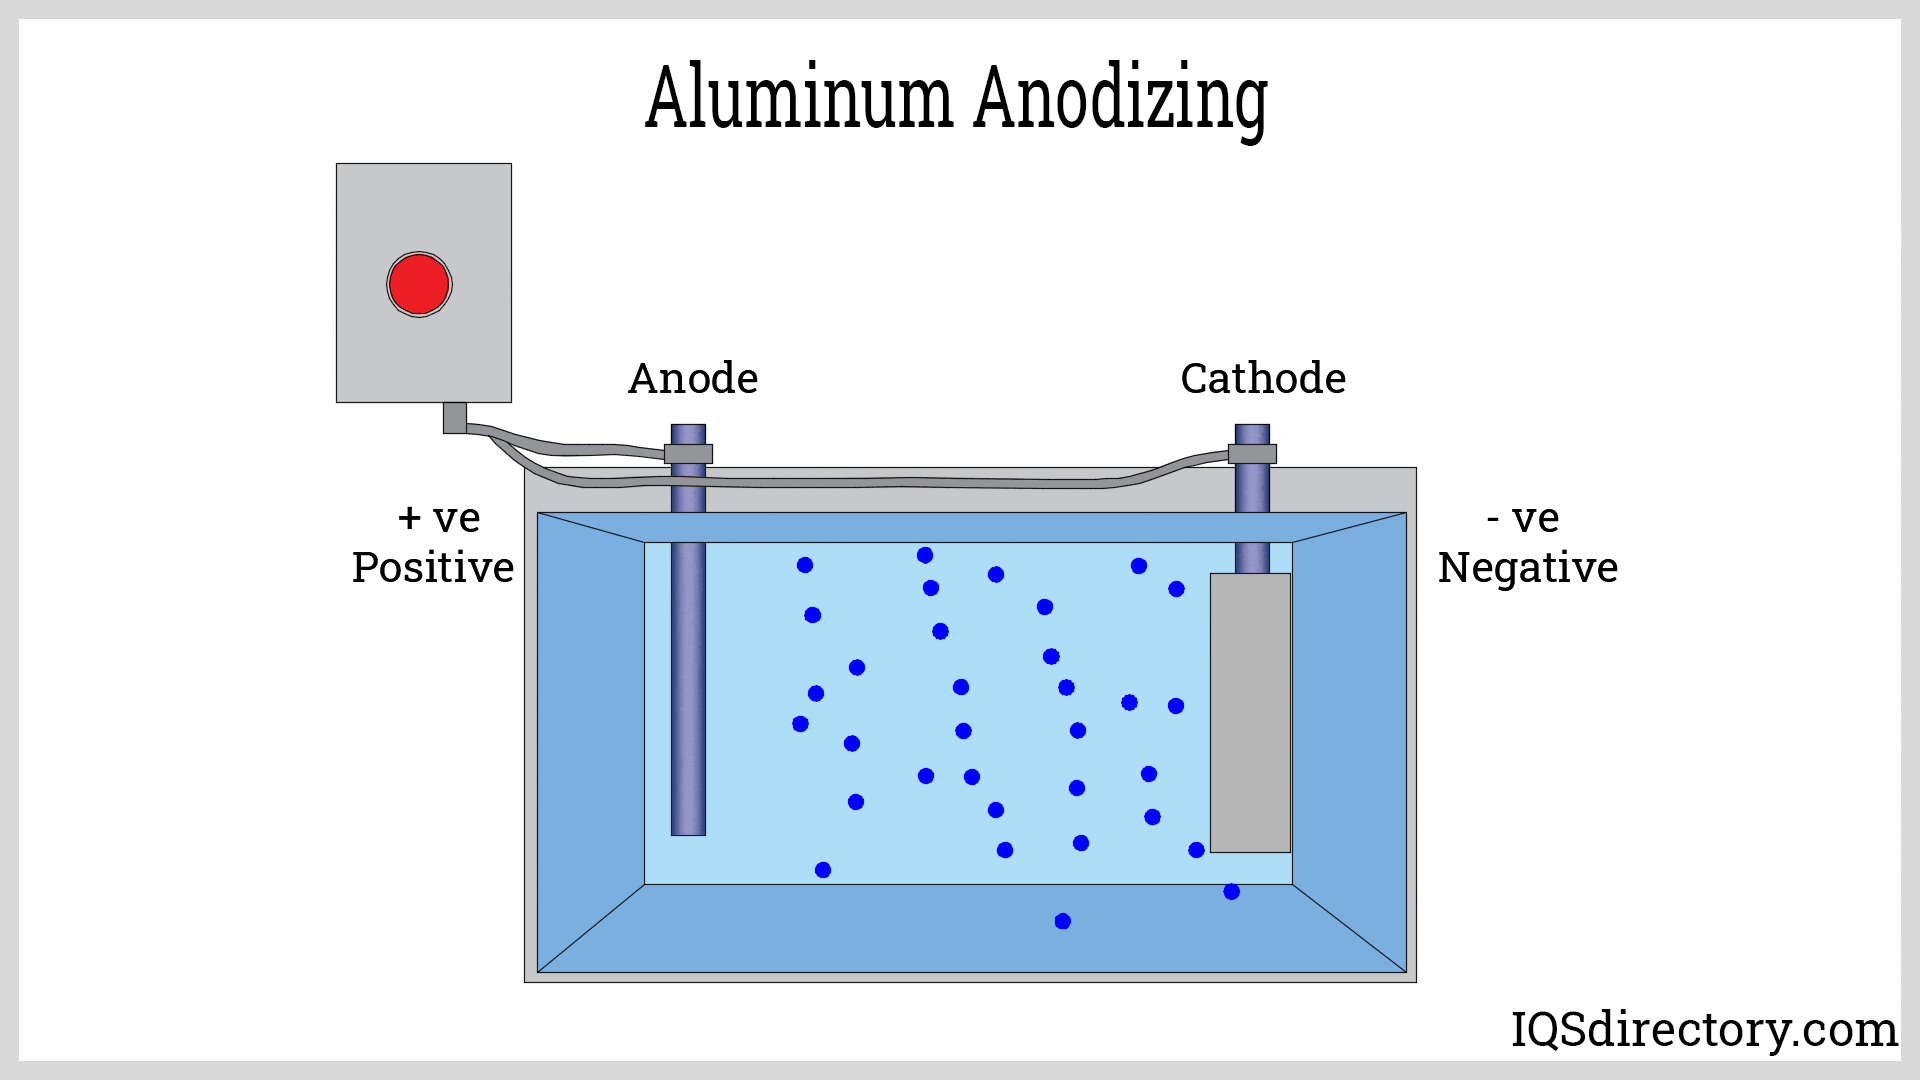
How Travaux d'anodisation
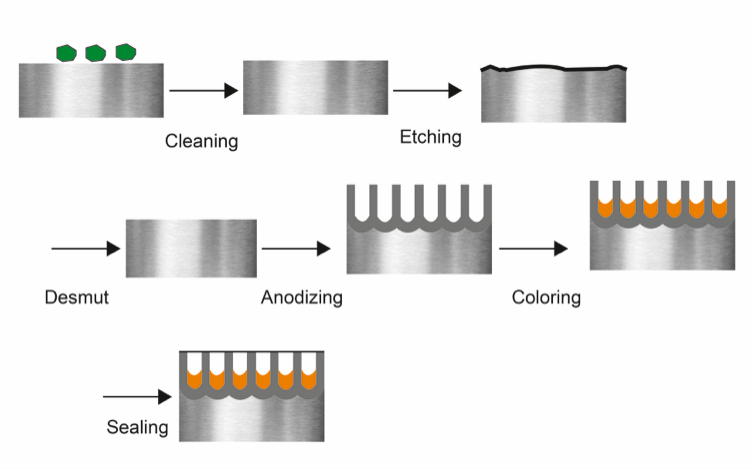
1. Préparation des surfaces
Avant l'anodisation, il faut bien préparer les pièces en aluminium ; cette étape fait toute la différence quant à la qualité de la finition.
Dégraissage : Commencez par éliminer toute trace d’huile, de graisse et de saleté. Cela nécessite généralement l’utilisation de nettoyants alcalins ou de solvants organiques. Si des impuretés persistent, l’anodisation n’adhérera pas correctement.
Gravure : Ensuite, plongez l’aluminium dans un bain d’hydroxyde de sodium. Cela élimine l’oxydation et lisse la surface, lui donnant un bel aspect mat. De plus, cela favorise l’adhérence de l’anodisation. Veillez simplement à ne pas laisser l’aluminium tremper trop longtemps ni trop peu de temps !
Nettoyage : Après la gravure, il peut subsister des résidus, notamment si votre alliage contient du silicium. Un rinçage rapide à l’acide nitrique permet de les éliminer complètement. Parfois, des alternatives plus écologiques sont utilisées pour des raisons de respect de l’environnement.
Rinçage : N’oubliez pas de rincer abondamment à l’eau claire après chaque étape afin d’éliminer tout résidu chimique. Cela permet de garder le matériel propre et prêt pour l’étape suivante.
2. Anodisation (Oxydation électrolytique)
Pour anodiser, on plonge les pièces en aluminium nettoyées dans un bain électrolytique et on y fait passer un courant électrique.
Solution électrolytique : Le bain d’anodisation contient généralement de l’acide sulfurique à une concentration d’environ 15 à 20 %. Cet acide permet de former une couche d’oxyde résistante sur l’aluminium. Parfois, on ajoute une petite quantité d’ions aluminium pour faciliter le processus. Pour des applications spécifiques nécessitant une protection anticorrosion renforcée, on peut utiliser de l’acide chromique.
Tension et courant : Une tension continue (CC) de 12 à 30 volts est appliquée, selon l’épaisseur et le type d’anodisation souhaités. La densité de courant est généralement comprise entre 12 et 25 ampères par pied carré (ASF). Des densités de courant plus élevées accélèrent la croissance de l’oxyde, mais augmentent le risque de brûlure de la pièce si la surveillance n’est pas rigoureuse.
Contrôle de la température : Maintenir la température de l’électrolyte entre 20 et 30 °C (68 et 86 °F) est essentiel pour obtenir une couche d’oxyde homogène. On utilise généralement des échangeurs de chaleur pour refroidir et agiter le bain. Un contrôle précis de la température permet une répartition uniforme du courant et évite la formation de points chauds.
Durée du processus : La durée de l’anodisation dépend de l’épaisseur souhaitée de la couche d’oxyde. Elle peut généralement varier de 30 minutes à quelques heures. Plus le processus est long, plus la couche est épaisse et résistante, ce qui améliore la résistance à la corrosion et à l’usure. Pour la plupart des anodisations classiques, 20 à 60 minutes suffisent, mais pour une anodisation dure avec un revêtement plus épais, il faut compter plus de deux heures.
Agitation : Remuer doucement le bain permet de maintenir une température et un courant uniformes, évitant ainsi les points chauds et assurant la formation homogène de la couche d’oxyde. Vous pouvez utiliser une agitation mécanique ou insuffler de l’air dans le bain. L’agitation doit être dosée avec précision : suffisante pour assurer l’homogénéité du bain et éliminer la solution usagée des recoins, mais pas trop forte pour ne pas déloger les pièces de leurs supports.
3. Coloration (facultatif)
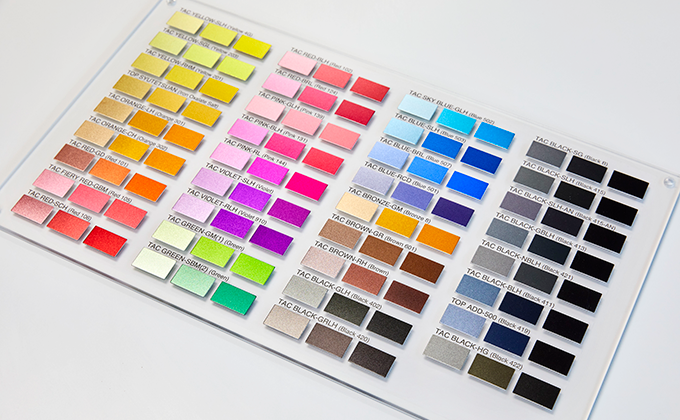
Après anodisation, les pièces en aluminium peuvent être teintées pour améliorer leur aspect et ajouter des avantages pratiques supplémentaires.
Choix de la teinture : Le choix de la teinture appropriée est important et dépend de la couleur souhaitée, de l’utilisation extérieure de la pièce et de sa résistance requise. De manière générale, les teintures d’anodisation se répartissent en quelques grandes catégories :
- Colorants organiquesCes colorants se déclinent dans une large palette de couleurs vives, comme le rouge, le bleu, le vert et le violet. Solubles dans l'eau, ils sont généralement utilisés à faible concentration, de 0.025 % à 1.0 % environ. Leur principal inconvénient réside dans leur faible résistance aux UV : la couleur peut donc s'estomper en cas d'exposition prolongée au soleil. De ce fait, ils sont plutôt destinés à un usage intérieur ou à la décoration d'objets où l'éclat des couleurs est primordial.
- Colorants inorganiquesCes teintures sont plus résistantes et supportent mieux les UV et les environnements difficiles. On trouve souvent des couleurs comme le noir, le bronze et l'or. Elles sont idéales pour obtenir une couleur durable et résistante aux conditions difficiles.
Procédé de teinture : La pièce anodisée est plongée dans un bain de teinture généralement maintenu entre 40 et 60 °C (104–140 °F) pendant 10 à 30 minutes environ. La couche anodisée étant poreuse, la teinture pénètre et colore le métal.
Rinçage : Après la teinture, la pièce anodisée est rincée à l’eau déminéralisée afin d’éliminer tout excès de teinture et d’éviter les taches. Un rinçage soigneux est essentiel pour garantir l’uniformité de la couleur et éviter que des résidus de teinture ne compromettent l’étape de scellement suivante.
4. Scellement
L'étanchéification est la dernière étape du processus d'anodisation. Elle est essentielle pour renforcer la résistance de l'aluminium à la corrosion, fixer la teinture et améliorer sa durabilité. Il existe plusieurs méthodes d'étanchéification, chacune présentant des avantages et des inconvénients à prendre en compte.
Scellement à l'eau chaude : C'est l'une des méthodes de scellement les plus anciennes et les plus courantes. Les pièces anodisées sont plongées dans de l'eau déminéralisée bouillante — généralement entre 85 et 100 °C (185 et 212 °F) — pendant 15 à 30 minutes environ. La chaleur provoque une réaction qui transforme la couche d'oxyde en une forme hydratée appelée boehmite, qui gonfle et scelle les pores. C'est un moyen fiable d'améliorer la résistance à la corrosion et de fixer la teinture.
Scellement à l'acétate de nickel : Ce procédé consiste à immerger des pièces en aluminium anodisé dans une solution chaude d'acétate de nickel, généralement chauffée entre 85 et 95 °C (185 et 203 °F) pendant environ 30 minutes. Durant ce temps, les ions nickel se transforment en hydroxyde de nickel, qui remplit et scelle les pores de la couche anodisée. Il en résulte un joint étanche offrant une excellente résistance à la corrosion, ce qui en fait un choix idéal pour les pièces soumises à des conditions difficiles. La solution contient généralement de 1.4 à 1.8 gramme d'acétate de nickel par litre et son pH se situe entre 5.5 et 6.0.
Scellage à froid : Le scellage à froid est une option plus écoénergétique car il est réalisé à température ambiante. Les pièces anodisées sont immergées dans une solution contenant des sels métalliques comme l’acétate de nickel ou l’acétate de cobalt. Ces ions métalliques se transforment en hydroxydes qui se déposent dans les pores et les scellent. C’est une méthode plus rapide et plus économique que le scellage à l’eau chaude, même si elle offre une résistance à la corrosion légèrement inférieure. Elle convient parfaitement aux projets où les économies d’énergie et la réduction des coûts sont primordiales.
Rinçage et séchage : Une fois l’étanchéité réalisée, les pièces anodisées doivent être soigneusement rincées à l’eau déminéralisée afin d’éliminer toute trace de solution d’étanchéité. Elles doivent ensuite sécher à l’air libre dans un endroit propre pour éviter toute contamination et préserver l’aspect optimal de la surface étanche.
5. Inspection et contrôle qualité
S'assurer que les pièces en aluminium anodisé répondent à des normes élevées est essentiel à leur performance et à leur durabilité. C'est pourquoi nous utilisons plusieurs méthodes d'inspection et de contrôle qualité pour vérifier que le processus d'anodisation s'est déroulé correctement.
Inspection visuelle : La première étape consiste à examiner attentivement les pièces afin de vérifier l'uniformité de la couleur, la régularité de la surface et de s'assurer de l'absence de défauts visibles tels que des stries, des taches ou une décoloration.
Mesure de l'épaisseur : Nous utilisons un appareil de mesure d'épaisseur de revêtement pour contrôler l'épaisseur de la couche anodisée, généralement comprise entre 10 et 25 microns pour une anodisation standard. Ceci permet de s'assurer que la couche est suffisamment épaisse pour garantir une résistance à la corrosion et une durabilité optimales.
Tests d'adhérence : Nous vérifions l'adhérence de la couche anodisée à l'aluminium par des tests tels que des essais d'arrachement et de rayure. Ces tests permettent de déterminer si le revêtement résiste aux contraintes sans se décoller.
Avantages de l'anodisation de l'aluminium
Durabilité améliorée
L'anodisation rend la surface de l'aluminium beaucoup plus dure, ce qui la rend plus résistante aux rayures, à l'usure et aux aléas climatiques. La couche anodisée faisant partie intégrante de l'aluminium, elle adhère parfaitement et ne se décolle pas. C'est pourquoi l'aluminium anodisé est idéal pour des applications exigeantes comme les pièces automobiles, les matériaux de construction et les équipements de plein air.
Résistance à la corrosion
L'anodisation forme une épaisse couche d'oxyde protectrice sur l'aluminium, agissant comme un bouclier contre l'humidité, le sel et les produits chimiques. Cette résistance accrue à la corrosion est particulièrement utile pour les pièces utilisées dans les environnements marins, aérospatiaux et autres industries où elles sont soumises à des conditions corrosives difficiles.
Flexibilité esthétique
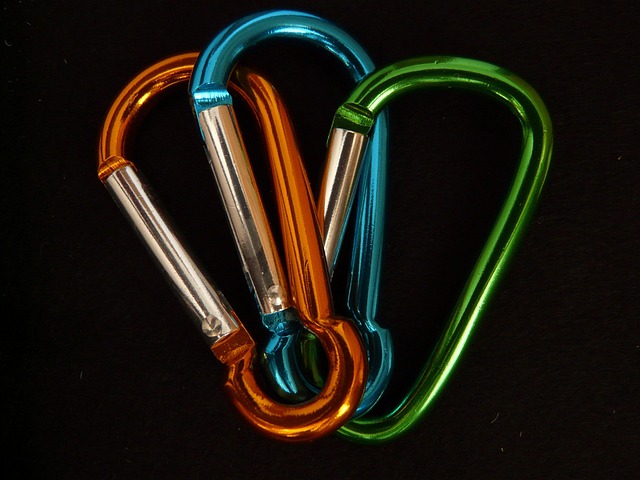
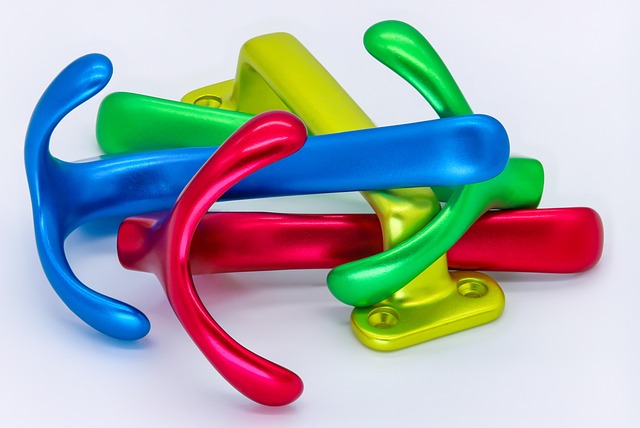
L'anodisation crée une couche d'oxyde poreuse sur l'aluminium, qui peut être teintée dans une multitude de couleurs. On obtient ainsi des teintes vives comme le rouge, le bleu, l'or et le noir, ou des couleurs plus douces comme le bronze et le gris. La couleur étant intégrée à la couche d'oxyde, elle ne s'écaille pas et ne se décolore pas avec le temps. C'est pourquoi l'aluminium anodisé est idéal pour les produits où l'esthétique et la performance sont essentielles, comme l'électronique, le bâtiment et l'automobile.
Adhérence améliorée
La surface poreuse de l'aluminium anodisé augmente sa surface de contact, ce qui facilite l'adhérence des peintures, apprêts et adhésifs. Cette adhérence renforcée est particulièrement avantageuse pour les pièces nécessitant des revêtements durables, comme dans les secteurs de l'aérospatiale, de l'automobile et de l'électronique. Grâce à cette excellente adhérence, la couche anodisée offre une plus grande longévité et réduit considérablement les risques de décollement ou d'écaillage.
Considérations environnementales
L'anodisation est plus écologique que de nombreuses autres méthodes de finition des métaux car elle n'utilise pas de produits chimiques nocifs comme le chrome ou le nickel, et les déchets qu'elle génère sont souvent recyclables. Elle consomme également moins d'énergie que des options comme la peinture ou le revêtement en poudre. De plus, l'aluminium anodisé est recyclable à l'infini sans perte de qualité, ce qui en fait un excellent choix pour un développement durable.
Types d'aluminium anodisé
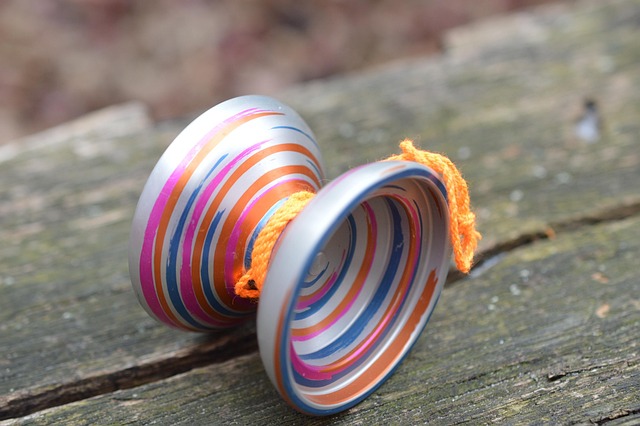
Type I – Anodisation à l'acide chromique
Connue sous le nom de type I selon la norme MIL-A-8625, cette méthode d'anodisation spécialisée utilise l'acide chromique (CrO₃) comme électrolyte. Elle est particulièrement appréciée dans les industries où il est essentiel de minimiser les variations dimensionnelles tout en garantissant une excellente résistance à la corrosion.
Épaisseur du revêtement : La couche d'oxyde varie généralement de 0.00005″ à 0.0002″ (1.27 à 5.08 microns), ce qui la rend assez mince.
Résistance à la corrosion : Elle offre une excellente protection contre la corrosion, notamment dans les endroits où les pièces sont exposées à des produits chimiques et à l'humidité.
Stabilité dimensionnelle : Grâce à sa faible épaisseur, la couche d'oxyde ne modifie quasiment pas la taille de la pièce, ce qui est idéal pour les applications nécessitant des tolérances serrées.
Propriétés d'adhérence : Cette couche crée une surface propice à l'adhérence des apprêts et des peintures, améliorant ainsi l'adhérence des revêtements ultérieurs.
Isolation électrique : La couche anodisée ne conduit pas l'électricité, elle agit donc également comme un isolant électrique.
Type II – Anodisation à l'acide sulfurique
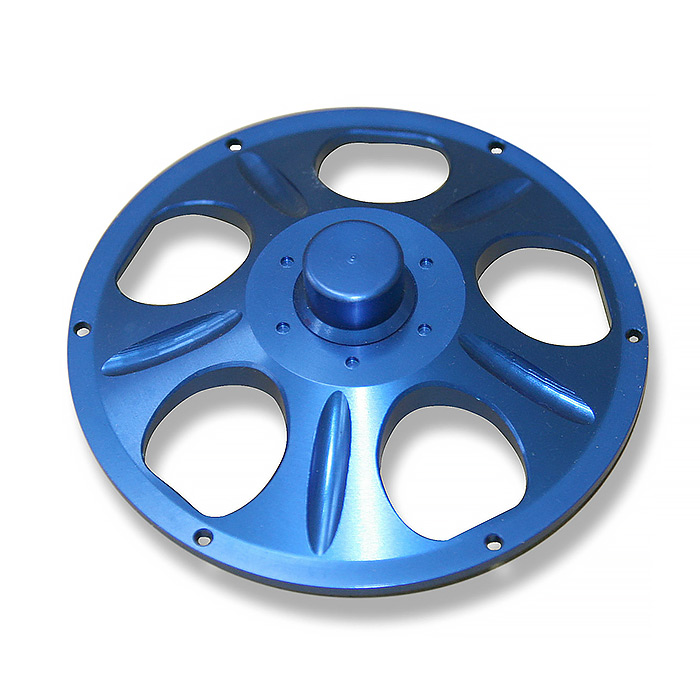
Il s'agit du procédé d'anodisation le plus courant pour l'aluminium, désigné comme anodisation de type II selon la norme MIL-A-8625. Il utilise l'acide sulfurique comme électrolyte pour créer une couche d'oxyde protectrice à la surface de l'aluminium. Cette couche améliore la durabilité et la résistance à la corrosion, et offre un large choix de couleurs et de finitions.
Épaisseur du revêtement : La couche d’oxyde a généralement une épaisseur comprise entre 0.0002 et 0.0012 pouce (5.1 à 30.5 microns). Environ les deux tiers du revêtement pénètrent dans le métal, tandis que le tiers restant se développe en surface.
Résistance à la corrosion : Cette couche offre une protection efficace contre les dommages environnementaux, contribuant ainsi à prolonger la durée de vie des pièces en aluminium.
Résistance à l'usure : La couche d'oxyde plus épaisse augmente la dureté de surface, rendant l'aluminium plus résistant aux rayures et à l'usure.
Aptitude à la teinture : Grâce à sa porosité, la couche d'oxyde absorbe facilement les colorants, offrant ainsi un large choix de couleurs.
Isolation électrique : Comme les autres couches anodisées, elle ne conduit pas l'électricité et agit donc également comme isolant électrique.
Type III – Anodisation dure
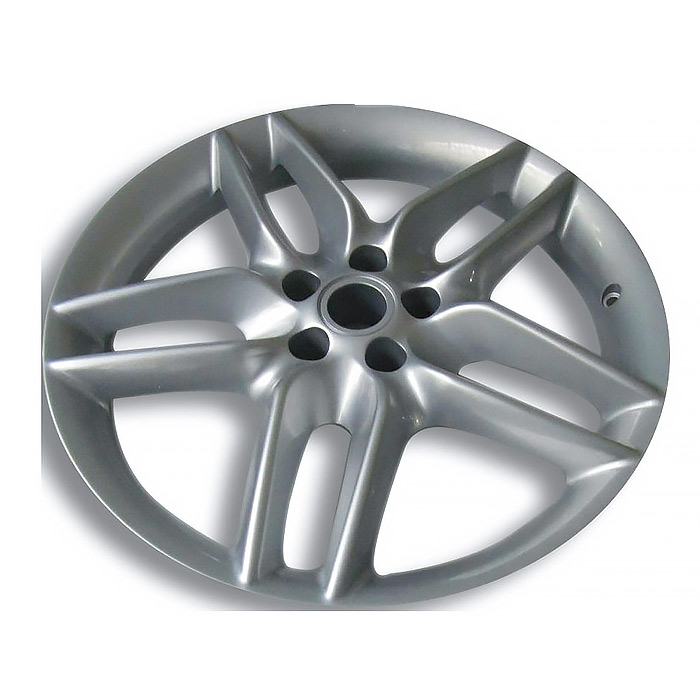
Également appelée anodisation dure, cette technique spécialisée utilise de l'acide sulfurique, mais fonctionne à haute densité de courant et à basse température pour créer un revêtement d'oxyde d'aluminium épais, dense et très dur. Elle améliore considérablement la résistance à l'usure et à la corrosion, ce qui la rend idéale pour les pièces soumises à des conditions extrêmes.
Épaisseur du revêtement : La couche d'oxyde varie généralement de 0.0005 à 0.003 pouces (12.7 à 76.2 microns), certains procédés atteignant une épaisseur de 0.0045 pouce (114.3 microns).
Dureté : Ce revêtement atteint une dureté de surface d'environ 60 à 70 sur l'échelle Rockwell C, similaire à celle des aciers à outils trempés.
Résistance à la corrosion : Il offre une protection exceptionnelle contre l'environnement, avec une résistance au brouillard salin pouvant dépasser 1 000 heures lors des tests ASTM B117.
Isolation électrique : La couche anodisée ne conduit pas l'électricité et possède une rigidité diélectrique élevée allant jusqu'à 2 000 V CC.
Isolation thermique : Elle contribue également à la dissipation de la chaleur, ce qui est utile dans les applications à haute température.
Anodisation de type IC – acide borique-sulfurique
Ce procédé crée généralement une couche d'oxyde claire et transparente qui peut être colorée ultérieurement. Cependant, de par sa transparence naturelle, il n'offre pas une gamme de couleurs aussi étendue que certaines autres méthodes d'anodisation.
Couche d'oxyde mince : La couche est très mince, environ 0.0001 pouce (2.5 microns), ce qui signifie qu'elle ne provoque pratiquement aucun changement dans les dimensions de la pièce.
Résistance à la corrosion : Malgré sa finesse, il offre une bonne protection contre les dommages environnementaux.
Adhérence de la peinture : Elle offre également une excellente adhérence, ce qui en fait une base idéale pour la peinture ou d'autres revêtements.
Anodisation à l'acide phosphorique
Ce procédé utilise l'acide phosphorique comme électrolyte pour traiter les surfaces en aluminium et est particulièrement adapté à la préparation de l'aluminium en vue d'un collage. Il est couramment employé dans les industries aérospatiales et de défense où des liaisons solides sont essentielles.
Structure de surface : L’anodisation crée une couche d’oxyde poreuse qui augmente la surface et offre des points d’adhérence pour les adhésifs. Cette couche d’oxyde est généralement fine et non poreuse, ce qui la rend idéale pour le collage.
Considérations environnementales : L'anodisation à l'acide peracétique (PAA) est considérée comme une alternative plus écologique à l'anodisation à l'acide chromique car elle n'utilise pas de chrome hexavalent, qui est nocif pour l'environnement.
Anodisation par rapport aux autres méthodes de finition des métaux
Lors du choix d'une méthode de finition des métaux, il est important de prendre en compte des facteurs tels que sa compatibilité avec votre matériau, les propriétés recherchées, l'impact environnemental et le coût. Voici une brève comparaison de l'anodisation avec d'autres techniques courantes de finition des métaux :
| Fonctionnalité | Anodisation | Galvanoplastie (par exemple, chrome, nickel) | Revêtement poudre | Peinture |
| Processus | Oxydation électrolytique de la surface métallique | Dépôt électrochimique d'une couche métallique | Application électrostatique de poudre sèche, puis durcissement | Application du pigment liquide par pulvérisation ou au pinceau |
| Epaisseur de revêtement | Fin (microns) | Mince à modéré | Plus épais, uniforme | Mince à modéré |
| Résistance à la corrosion | Élevé (surtout pour l'aluminium) | Élevé (dépend du type de placage) | Très haute résistance (aux chocs et à l'usure) | Modéré (dépend du type de peinture) |
| Résistance à l'usure | Modéré à élevé | Très élevé (surtout avec le chrome dur) | Très haute résistance à l'abrasion | Faible à modéré |
| Conductivité électrique | Non conductrice | Peut améliorer la conductivité (par exemple, par plaquage or). | Non conductrice | Non conductrice |
| Options esthétiques | Gamme de couleurs limitée (tons terreux) | Finitions brillantes et métalliques (chrome, or, etc.) | Grande variété de couleurs et de textures | Grande variété de couleurs et de finitions |
| Impact Environnemental | Faible (taux minimal de COV, sous-produits recyclables) | Élevée (utilisation de produits chimiques toxiques comme le chrome hexavalent) | Faible teneur en CO2 (sans solvants, poudre recyclable) | Modéré (les peintures à base de solvants émettent des COV) |
| Prix | Modéré à élevé | Modéré à élevé | Modérée | Faible à modéré |
| Idéal pour | Aérospatiale, automobile, architecture | Articles décoratifs, composants électriques et outillage | Équipement de plein air, machines industrielles, mobilier | Biens de consommation, appareils électroménagers et construction |
Recommandations
- Choisissez l'anodisationC’est la meilleure option lorsque vous travaillez avec des alliages d’aluminium ou de magnésium, surtout si vous avez besoin d’une forte résistance à la corrosion et que vous souhaitez minimiser les variations dimensionnelles.
- Optez pour la galvanoplastieChoisissez cette option si vous avez besoin d'une finition métallique brillante, d'une dureté élevée et d'une bonne conductivité électrique, mais tenez compte des réglementations environnementales relatives aux procédés de placage.
- Choisir le revêtement en poudreOptez pour le revêtement en poudre si vous recherchez une finition robuste et résistante aux chocs, disponible dans un large choix de couleurs, idéale pour une utilisation extérieure ou industrielle.
- Pensez à la peintureLa peinture est un choix économique si vous souhaitez une large gamme de couleurs et si les pièces ne seront pas exposées à des conditions difficiles.
Commun Applications
L'anodisation renforce les propriétés naturelles de l'aluminium, ce qui en fait un matériau idéal pour de nombreux secteurs industriels. Voici quelques-unes des utilisations les plus courantes :
Aérospatiale et Défense
L'aluminium anodisé est largement utilisé dans l'aérospatiale et la défense en raison de sa légèreté, de sa résistance à la corrosion et de sa grande durabilité. Le procédé d'anodisation épaissit la couche d'oxyde d'aluminium, offrant ainsi une protection supplémentaire contre les conditions environnementales difficiles. Voici quelques applications clés :
Composants d'aéronefs : Des pièces comme le train d'atterrissage, les panneaux de fuselage et les composants du moteur bénéficient de l'anodisation, qui contribue à résister à l'usure et à prolonger leur durée de vie.
Contrôle thermique des engins spatiaux : L’anodisation noire est utilisée pour contrôler la chaleur en ajustant la façon dont les surfaces absorbent et émettent de l’énergie, ce qui contribue à gérer la température à l’intérieur des engins spatiaux.
Équipements militaires : des blindages de véhicules aux pièces d’armes, l’aluminium anodisé offre la durabilité et la résistance à la corrosion nécessaires dans les environnements militaires difficiles.
Architecture
L'aluminium anodisé est un matériau de choix en architecture grâce à son esthétique et sa grande durabilité. Le procédé d'anodisation offre une gamme de finitions et de couleurs, permettant aux bâtiments de se distinguer visuellement. Voici quelques exemples d'utilisation :
Façades de bâtiments : Des panneaux d’aluminium à finition anodisée sont utilisés pour le revêtement extérieur, conférant aux bâtiments une allure élégante et moderne tout en les protégeant des intempéries et de l’usure.
Cadres de fenêtres et portes : L’anodisation améliorant la résistance à la corrosion, elle est idéale pour les cadres constamment exposés aux intempéries.
Éléments intérieurs : Les rampes, les panneaux d'ascenseur et les garnitures décoratives, par exemple, bénéficient du mélange de style et de robustesse de l'aluminium anodisé.
Electronique
L'aluminium anodisé est largement utilisé dans l'électronique grand public car il allie robustesse, légèreté et esthétique. La finition anodisée est suffisamment résistante pour supporter l'usure quotidienne. Voici quelques applications typiques :
Smartphones et tablettes : les boîtiers en aluminium anodisé confèrent à ces appareils une allure haut de gamme et les protègent des rayures.
Ordinateurs portables et équipements audio : Les ordinateurs portables, les casques et les haut-parleurs, par exemple, utilisent l’aluminium anodisé pour sa durabilité et son design élégant.
Dispositifs portables : les montres connectées et les traqueurs d’activité physique bénéficient des qualités de légèreté et de résistance à la corrosion de l’aluminium anodisé.
Automobile et marine
L'aluminium anodisé est très apprécié dans les secteurs automobile et naval car il offre un excellent rapport résistance/poids et une bonne résistance à la corrosion. Voici quelques exemples d'utilisation :
Pièces automobiles : Les jantes, les garnitures et les composants du moteur sont souvent anodisés pour réduire le poids tout en augmentant la durabilité.
Accastillage marin : des pièces comme les coques de bateaux, les taquets et les ferrures de pont sont anodisées pour résister à l’environnement marin agressif et durer plus longtemps.
Véhicules tout-terrain : Les composants exposés à des conditions difficiles utilisent l’aluminium anodisé pour leur résistance et leur protection contre l’usure environnementale.
Dispositifs médicaux
L'aluminium anodisé est important dans le domaine médical car il est biocompatible, durable et facile à stériliser. Voici quelques utilisations courantes :
Instruments chirurgicaux : Les outils comme les forceps et les scalpels utilisent de l’aluminium anodisé pour obtenir une surface non réactive qui contribue à réduire les risques de contamination.
Boîtiers pour équipements médicaux : Les appareils tels que les IRM et les équipements de diagnostic sont fabriqués en aluminium anodisé pour plus de robustesse et de protection contre les dommages environnementaux.
Implants et prothèses : L’aluminium anodisé est choisi pour les implants dentaires et les prothèses articulaires car il est léger et résistant à la corrosion.
Conclusion
En résumé, l'anodisation améliore non seulement les performances et la durabilité des pièces métalliques, mais répond aussi aux exigences actuelles en matière de développement durable et de rentabilité. Sa polyvalence, mise en œuvre dans de nombreux secteurs, de l'aérospatiale à l'électronique grand public, témoigne de son importance pour le progrès technologique et l'innovation en matière de design.
Si vous souhaitez que vos pièces en aluminium soient plus performantes et aient une belle apparence, l'anodisation est un choix fiable et efficace !
Pourquoi nous choisir
Chez NOBLE, nous nous spécialisons dans l'usinage CNC et la finition de surface de haute précision pour divers secteurs d'activité tels que l'aérospatiale, l'automobile, l'électronique et les biens de consommation. Nous privilégions la précision, la durabilité et une esthétique irréprochable, et veillons à ce que chaque pièce que nous produisons réponde aux normes les plus exigeantes en matière de performance et d'apparence.
Dès Du prototypage à la fabrication
NOBLE est votre partenaire privilégié pour la fabrication sur mesure, prenant en charge l'ensemble du processus, de la conception du prototype à la production en série. Grâce à nos importantes ressources de production, nos technologies de pointe, nos processus optimisés, notre expertise et nos contrôles qualité rigoureux, nous sommes prêts à concrétiser vos idées.
Usinage de prototypes
Avec NOBLE, obtenez un devis en ligne et une analyse de conception gratuite en quelques heures pour faire réaliser vos prototypes usinés CNC en quelques jours.
- Équipement de pointe
- Plus de 10 ans d'expérience en usinage CNC
- Prix compétitif et abordable
- Citation : Sous 24 heures
- Commentaires DFM gratuits
- Délai de traitement rapide en 7 jours
Chez NOBLE, nous sommes ravis de collaborer avec vous sur votre prochain projet. Que vous ayez des questions sur nos services d'usinage CNC et de finition de surface , que vous souhaitiez obtenir un devis personnalisé ou discuter de vos besoins spécifiques, nous sommes là pour vous aider.
Contactez-nous – Donnons vie à vos idées !







