
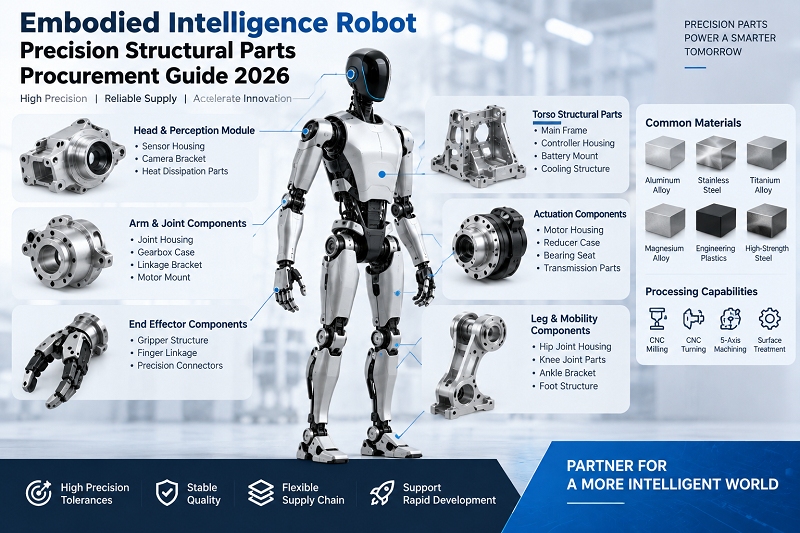
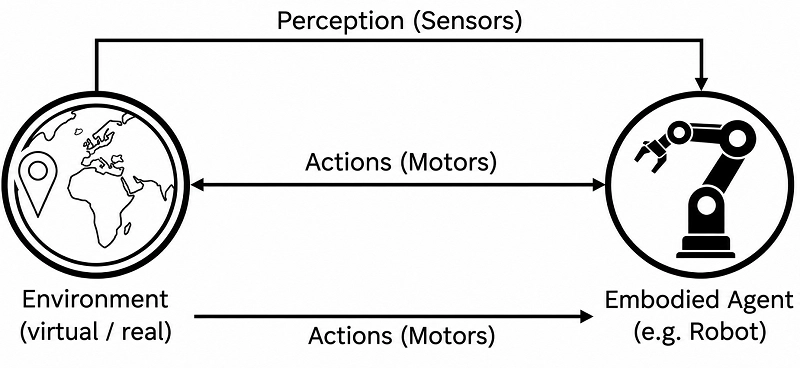
In recent years, with breakthroughs in AI technologies such as large language models, a new form of intelligence has gradually entered our view: embodied intelligence robots. Unlike virtual intelligence like ChatGPT and DeepSeek, these are tangible, touchable, and perceivable entities. They can not only hold daily conversations but also grasp objects to improve factory efficiency. However, this also means that the parts required for embodied intelligence robots need very high standards in both material selection and processing technology. This has caused many doubts and concerns for engineers and procurement staff. This guide will comprehensively answer all your questions.
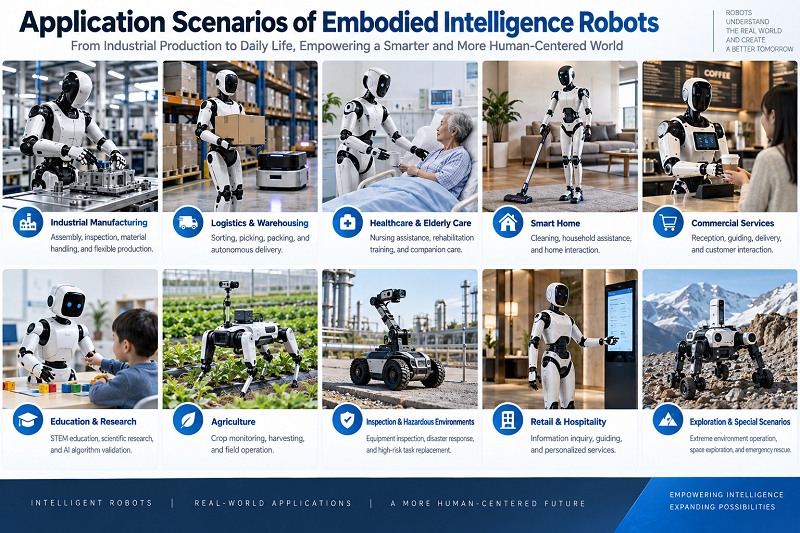
1. Quels sont les scénarios d'application des robots à intelligence incarnée ?
À mesure que les modèles de langage complexes s'améliorent et se perfectionnent, le champ d'application des robots dotés d'une intelligence incarnée ne cesse de s'étendre. Des usines automatisées aux bureaux intelligents en passant par les services clients intelligents, des avancées majeures sont réalisées dans divers secteurs. Dans le domaine médical, outre l'assistance des robots chirurgicaux de type Da Vinci, de nombreux robots de transfert de patients et exosquelettes de rééducation ont également fait leur apparition. On les retrouve aussi dans les secteurs de pointe, comme les robots transmettant des commandes dans l'aérospatiale et la conduite autonome dans l'automobile. Le champ d'application ne cesse de s'étendre.

2. Quels sont les principaux défis liés à l'approvisionnement en pièces structurelles de robots à intelligence incarnée ?
L'usinage de pièces structurelles de précision pour les robots à intelligence embarquée est confronté à plusieurs défis uniques qui affectent directement les décisions d'approvisionnement et la sélection des fournisseurs.
2.1 Itération rapide de R&D et changements fréquents de versions de dessin.
Le secteur est encore en pleine mutation. Les modifications de châssis et les optimisations d'actionneurs sont devenues monnaie courante. Les fournisseurs doivent être capables de livrer simultanément de petits lots comportant plusieurs versions.
2.2 Relations d'assemblage complexes et tolérance extrêmement faible pour les dimensions critiques.
Un même châssis peut comporter simultanément des trous de fixation, des trous de positionnement, des logements de roulement, des surfaces de contact et des surfaces de montage de capteurs. Tout décalage dans la position d'un trou peut engendrer des difficultés d'assemblage pour l'ensemble de la machine.
2.3 Contrôle difficile de la déformation pour les pièces à parois minces.
Pour réduire le poids, les boîtiers d'actionneurs et les pièces structurelles des bras de précision présentent souvent une épaisseur de paroi de seulement 1 à 3 mm. Ils sont susceptibles de se déformer lors de la découpe. Comme le montrent les retours d'expérience du secteur, dans un contexte de poids limité, la difficulté à atteindre les objectifs de performance matérielle constitue un obstacle pratique majeur à la mise en œuvre.
2.4 Absence de normes industrielles unifiées.
Comme l'indique Jiao Jichao d'UBTECH, la production en série de robots souffre d'un manque de normes uniformes en matière de processus et de contrôle. Par conséquent, la conformité des pièces livrées dépend directement de l'exhaustivité du système de contrôle qualité du fournisseur.
3. Quels sont les matériaux couramment utilisés pour Pièces structurelles de précision pour robot à intelligence incarnée?
Le choix des matériaux détermine directement les propriétés mécaniques, le poids, la difficulté d'usinage et le coût des pièces structurelles. Les matériaux couramment utilisés pour les pièces structurelles des robots à intelligence embarquée se répartissent en quatre grandes catégories : les alliages légers, les aciers à haute résistance, les plastiques techniques et les matériaux composites. Le tableau ci-dessous compare les caractéristiques principales et les cas d'utilisation de chaque matériau.
| Catégorie de matériau | Notes typiques | Densité (g / cm³) | Résistance à la traction (MPa) | Avantages de base | Applications typiques |
| Alliage d'aluminium série 6 | 6061-T6, 6063-T5 | 2.7 | 310 | Léger, facile à usiner, anodisable, coût modéré | châssis, carters de joints, carters de moteur |
| Alliage d'aluminium série 7 | 7075-T6, 7050-T7451 | 2.81 | 570 | Haute résistance, haute dureté, résistance à la fatigue | Supports porteurs, connecteurs d'assemblage, carters de réducteur |
| Alliage d'aluminium haute résistance et robuste | Nouvelles jantes en alliage sur mesure | ~ 2.75 | ≥ 380 | Résistance et robustesse équilibrées, haute résistance à la fatigue | Supports d'articulation, cadres latéraux pivotants et autres pièces porteuses critiques |
| Alliage de titane | TC4 (Ti-6Al-4V) | 4.43 | 950 | Résistance spécifique extrêmement élevée, résistant à la corrosion, biocompatible | Robots médicaux, connecteurs articulaires, mains de haute dextérité |
| Acier Inoxydable | 304/316, 17-4PH | 7.93 | 520-1100 | Haute résistance, résistant à la corrosion, résistant à l'usure, facile à souder | Pièces d'arbre, fixations, supports de capteur |
| Alliage de cuivre | Laiton H62, Cuivre au béryllium C17200 | 8.5-8.9 | 240-1200 | Bonne conductivité électrique et thermique, résistant à l'usure, non magnétique | Composants de moteur, bagues collectrices conductrices, dissipateurs thermiques |
| Plastiques techniques | PEEK, POM, PA66+GF | 1.3-1.4 | 90-150 | Léger, autolubrifiant, isolant, amortisseur de chocs | dextérité manuelle, engrenages, pièces décoratives du boîtier |
| Composite en fibre de carbone | CFRP (T700/T800) | 1.5-1.6 | ≥ 1500 | Résistance spécifique extrêmement élevée, résistance à la fatigue, bon amortissement | articulations de bras robotisés, articulations de jambes |
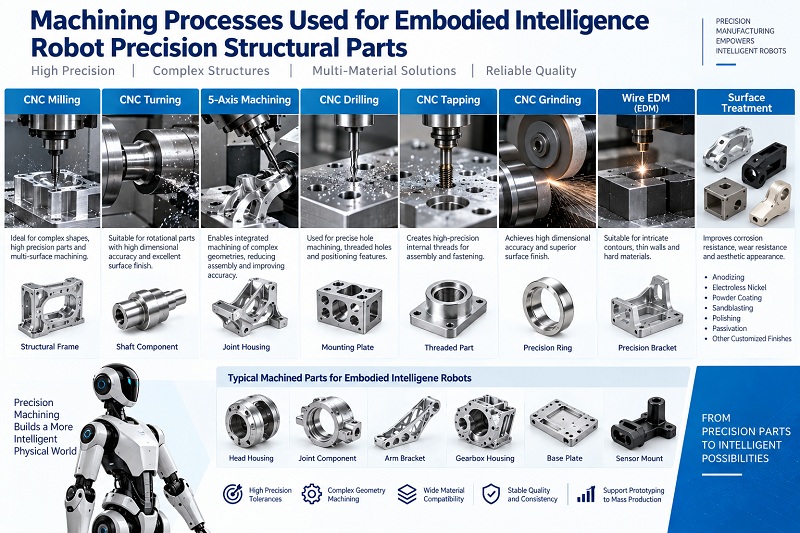
4. Comment sélectionner les procédés d'usinage utilisés pour les pièces structurelles de précision des robots à intelligence incarnée ?
Le choix du procédé d'usinage influe directement sur la précision, la qualité de surface, le coût et le délai de livraison des pièces. Les procédés mis en œuvre pour la fabrication de pièces structurelles de précision destinées aux robots à intelligence embarquée sont variés. Leur sélection doit être effectuée de manière exhaustive en fonction de la complexité des pièces, de la taille des lots, des exigences de précision et des propriétés des matériaux.
4.1 Comparaison des procédés d'usinage de noyaux
| Type de processus | Caractéristiques du processus | Plage de précision | Taille de lot appropriée | Pièces d'application typiques |
| Fraisage CNC 3 axes | Polyvalent, moins coûteux, convient aux surfaces planes et aux cavités simples. | ± 0.02 à 0.05 mm | 1-500 pièces | Supports, plaques et brides simples |
| Fraisage CNC 5 axes | Usinage multi-surfaces en une seule opération, haute précision géométrique, adapté aux surfaces complexes | ± 0.005 à 0.02 mm | 1-1000 pièces | Carter d'assemblage, pièces courbes irrégulières, turbines |
| Tournage CNC | Usinage efficace des pièces de rotation, concentricité interne/externe élevée | ± 0.005 à 0.02 mm | 10-5000 pièces | Arbres, manchons, brides, pièces filetées |
| Composite fraisage-tournage | Tournage et fraisage en une seule étape, erreurs de réglage réduites, rendement élevé | ± 0.005 à 0.01 mm | 50-5000 pièces | Arbres complexes, corps de vannes, connecteurs |
| Coulée sous vide + Finition CNC | Structures complexes formées d'une seule pièce, taux d'utilisation des matériaux élevé (plus de 85 %), propriétés mécaniques proches de celles des pièces forgées | Moulage ±0.05 mm, finition ±0.01 mm | 100-10000 pièces | châssis, éléments structurels des jambes, logements des articulations |
| Meulage de précision | Précision et qualité de surface ultra-élevées ; Ra peut atteindre moins de 0.02 µm. | ± 0.001 à 0.005 mm | Comme requis | Sièges de palier, surfaces de contact, surfaces d'étanchéité |
| Découpe par électroérosion à fil | Permet d'usiner des matériaux très durs, des cavités complexes et des fentes étroites ; sans force de coupe. | ± 0.005 à 0.01 mm | 1-100 pièces | Moules, pièces en carbure, trous irréguliers |
| Impression 3D | Aucun moule nécessaire, validation rapide, grande liberté géométrique | ± 0.1 à 0.3 mm | 1 à 10 pièces (pour validation) | Prototypes de validation de concept, prototypes fonctionnels, dispositifs de fixation |
4.2 Cadre décisionnel pour la sélection des processus
Lors de la définition du plan de processus avec les fournisseurs, il est conseillé aux parties prenantes des achats d'évaluer selon la logique suivante :
Étape 1 : Clarifier les caractéristiques clés de la pièce : exigences de précision, matériau, complexité, taille du lot et exigences d'apparence.
Étape 2 : Énumérer 2 à 3 options de procédés réalisables. Demander aux fournisseurs de fournir des devis, les délais de livraison et les rendements prévus pour chacune d’elles.
Étape 3 : Évaluer en détail les coûts du cycle de vie. Ne vous contentez pas d’examiner le coût d’usinage par pièce, mais tenez également compte de l’amortissement du coût du moule, des coûts de post-traitement, des pertes de rendement, des coûts de retouche et des coûts de changement de version. Pour les petites séries, l’usinage CNC est généralement plus avantageux. Pour les séries moyennes, le moulage sous pression et la finition offrent un meilleur rapport qualité-prix. Pour les grandes séries, le moulage par injection ou le forgeage et l’usinage peuvent être envisagés.
Étape 4 : Vérifier l’exhaustivité du processus du fournisseur. Les pièces structurelles nécessitent souvent plusieurs combinaisons d’opérations, telles que le tournage, le fraisage, la rectification et le traitement de surface. La capacité du fournisseur à réaliser ces opérations en une seule étape influe directement sur les délais de livraison et l’efficacité de la gestion de la qualité.
NOBLE Smart Manufacturing utilise l'usinage CNC comme principal processus interne, incluant le perçage et le taraudage CNC, le fraisage-tournage, la gravure de précision et la découpe. L'entreprise intègre également l'ensemble des ressources de production en amont et en aval, telles que divers moules rapides et de production, l'impression 3D SLA et SLS, ainsi que différents procédés de traitement de surface. Ceci permet aux clients de bénéficier d'un service complet.
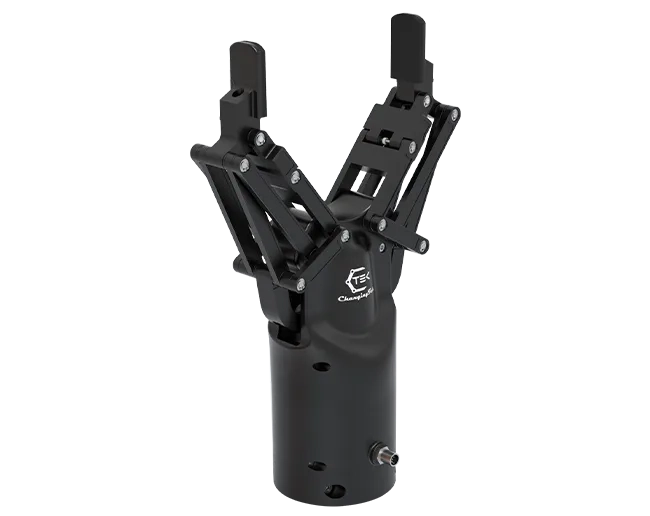
5. Quel type de traitement de surface est utilisé pour les pièces structurelles de précision des robots à intelligence incarnée ?
Le traitement de surface influe directement sur la résistance à l'usure, la résistance à la corrosion et la précision d'ajustement. Différentes zones fonctionnelles nécessitent un traitement zoné.
5.1 Anodisation
Le plus courant pour les alliages d'aluminium. Épaisseur du film : 5 à 15 µm, dureté : 200 à 300 HV. Convient aux surfaces d'aspect et aux surfaces d'assemblage. Environ 50 % du film d'oxyde se propage vers l'extérieur. Les trous de précision nécessitent une compensation de 0.01 à 0.03 mm.
5.2 Anodisation dure
Épaisseur du film : 50 à 100 µm, dureté : 300 à 500 HV. Résistance à l’usure améliorée de 10 à 20 fois. Convient aux surfaces de positionnement, aux ajustements de roulements et aux zones de frottement à haute fréquence. Tolérance requise : 0.02 à 0.05 mm.
5.3 Anodisation par sablage
Ajout d'un sablage avant l'anodisation pour obtenir une texture mate. Convient aux surfaces d'aspect esthétique. Le grain du sablage est généralement de 120 à 220 mesh.
5.4 Passivation
Principalement destiné à l'acier inoxydable. Élimine le fer libre en surface. L'épaisseur du film est de quelques nanomètres seulement. Ne modifie pas les dimensions. Convient aux surfaces d'assemblage de précision et aux zones nécessitant une désinfection.
5.5 Nickelage
Le nickelage chimique présente une bonne uniformité. L'épaisseur du film est de 5 à 25 µm. Après traitement thermique, la dureté peut atteindre plus de HV1000. Il convient aux axes, aux micro-engrenages et aux articulations à mouvement haute fréquence. Il est nécessaire de prévoir une marge d'épaisseur suffisante.
5.6 Noircissement
Oxydation chimique des surfaces en acier. Épaisseur du film : 1 à 3 µm. Convient aux pièces structurelles internes et aux surfaces non apparentes. Résistance à la corrosion limitée.
5.7 Principes du traitement par zones :
- Aspect de surface : Sablage ou anodisation standard
- Assembly surfaces: Standard anodizing or passivation; avoid excessive film thickness
- Revêtements de surface : anodisation dure ou nickelage
- Surfaces isolantes : Maintenir l'isolation, protection de masquage locale
Principes fondamentaux : La fonction d’abord, compensation dimensionnelle, gestion par zones, remesure des dimensions critiques après traitement.
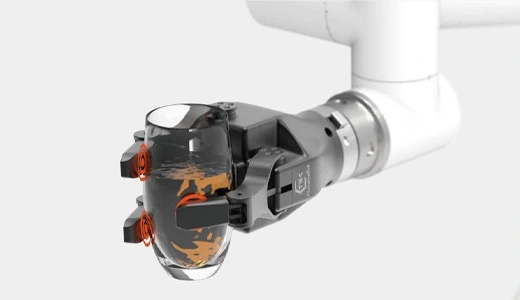
6. Quelles sont les dimensions critiques clés des pièces structurelles de précision des robots à intelligence incarnée ?
Les dimensions clés déterminent directement les résultats des tests fonctionnels et de l'assemblage. Elles comprennent principalement : la précision de positionnement et la tolérance du diamètre des trous de montage et de positionnement, la coaxialité et la circularité de la zone d'appui, la planéité et la perpendicularité de la surface de montage du capteur, la planéité de la surface de contact, les dimensions spatiales de la zone d'évitement du faisceau de câbles, l'uniformité de l'épaisseur de paroi de la rainure allégée, ainsi que la conformité de l'espacement des trous et des tolérances de filetage.
Dans l'usinage de précision des dispositifs médicaux, la tolérance du diamètre extérieur est maîtrisée à ±0.005 mm près, l'erreur de coaxialité est inférieure à 0.01 mm et la rugosité de surface Ra est inférieure à 0.4 μm. Les exigences de précision pour les composants structuraux des robots varient selon les pièces, mais les tolérances des surfaces d'accouplement critiques doivent généralement être maîtrisées à ±0.01 mm près.
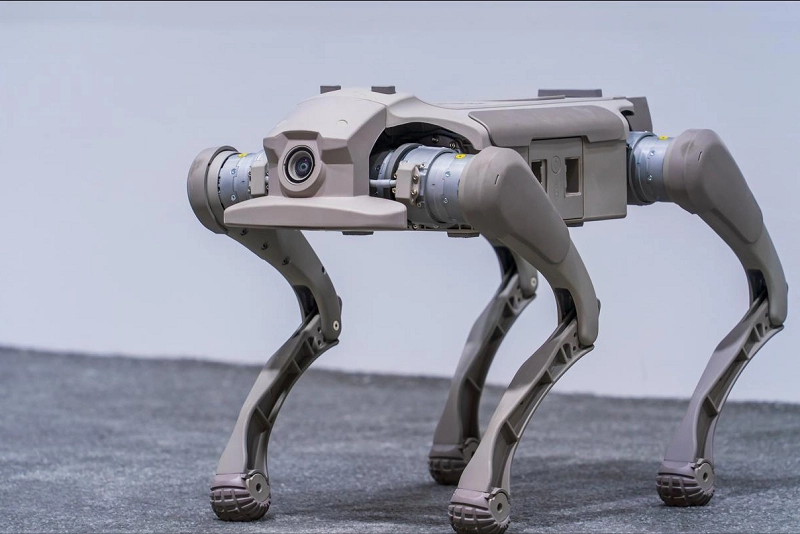
7. Quelles sont les normes d'inspection et de livraison requises pour les pièces structurelles de précision des robots à intelligence intégrée ?
L’établissement de normes claires d’inspection et de livraison est non seulement nécessaire pour l’assurance qualité, mais constitue également le fondement de la réduction des litiges entre l’offre et la demande et de l’amélioration de l’efficacité de la communication.
7.1 Exigences relatives aux équipements et aux capacités d'inspection
Les équipements et capacités d'inspection de base dont un fournisseur devrait disposer comprennent :
| Article d'inspection | Principaux équipements | Exigences de précision | Description |
| Inspection des dimensions complètes | Machine de mesure de coordonnées (MMT) | Incertitude de mesure ≤ 0.002 mm | Le premier article doit faire l'objet d'un contrôle dimensionnel complet ; taux d'échantillonnage par lot ≥ 5 % |
| Inspection des tolérances géométriques | Machine à mesurer tridimensionnelle (MMT), testeur de circularité, testeur de cylindricité | Rondeur ≤ 0.0005 mm | Concentricité, rondeur, cylindricité, planéité, etc. |
| Rugosité de surface | Testeur de rugosité, interféromètre à lumière blanche | Résolution Ra 0.001 μm | Les surfaces de contact critiques et les surfaces d'aspect doivent être inspectées. |
| Test de dureté | testeur de dureté Rockwell/Vickers | Conforme à la norme GB/T 230 | Vérifie l'effet du traitement thermique et l'état du matériau |
| Inspection de l'apparence | Microscope visuel stéréoscopique | Échantillons par limite | Fissures, rayures, déformations, décoloration, etc. |
| Analyse de la composition des matériaux | Spectromètre (PMI) | Conforme aux normes de qualité des matériaux | Certificats de conformité pour chaque lot de matières premières ; possibilité de prélever des échantillons des pièces critiques. |
| Inspection du filetage | jauges de filetage (passe/ne passe pas), instrument de mesure de filetage | précision de grade 6H/6g | Calibres à bouchon pour filetages intérieurs, calibres annulaires pour filetages extérieurs |
8. Quelles sont les capacités d'usinage requises pour une pièce structurelle de précision d'un robot à intelligence intégrée ?
Usinage CNC 5 axes aptitude:
Possédant une expérience dans le traitement de surfaces courbes complexes, de positions à trous multiples et de pièces à parois minces, capable d'effectuer une découpe multiface en un seul serrage.
Capacité de réponse rapide :
Il peut s'adapter aux changements de versions de dessin pendant la phase de R&D et maintenir le rythme de livraison dans des conditions de petits lots et de multiples versions fonctionnant en parallèle.
Système qualité et capacité de traçabilité :
Chaque pièce peut être retracée jusqu'au lot de matières premières, aux équipements de traitement et aux paramètres de processus.
Pour les pièces de robots utilisées dans des applications médicales, le système ISO 13485 constitue un seuil nécessaire.
La capacité d'unifier les normes d'assemblage :
Il permet de traiter de manière coordonnée les éléments de la structure, les modules d'articulation, les supports de capteurs et les pièces de l'effecteur terminal, d'unifier les normes d'assemblage et de réduire l'accumulation des tolérances entre les différents fournisseurs.
9. Comment trouver des pièces de rechange adaptées à votre robot ?
Première étape : définir précisément les spécifications des pièces. Déterminer le matériau, les exigences de précision, la quantité et le traitement de surface. Préparer le modèle 3D et les dessins 2D.
Étape 2 : Évaluer les capacités du fournisseur. Quatre points clés sont à examiner : la présence d’équipements essentiels tels qu’une machine CNC 5 axes ; une expérience dans le domaine de la robotique ou du médical ; la certification du système qualité (ISO 13485, par exemple) ; et la capacité à fournir un service complet, de l’usinage au traitement de surface.
Étape 3 : Confirmer la livraison et la traçabilité. Demander au fournisseur un rapport d’essai confirmant la conformité des dimensions clés. Chaque pièce doit être traçable jusqu’au lot de matières premières et aux paramètres de fabrication.
Étape 4 : Production d’un échantillon, puis production en série. Vérifier l’assemblage et la précision par une production d’essai en petite série. Ne passer de commandes importantes qu’après avoir confirmé l’absence d’erreurs.
10. Pourquoi choisir NOBLE comme fournisseur ?
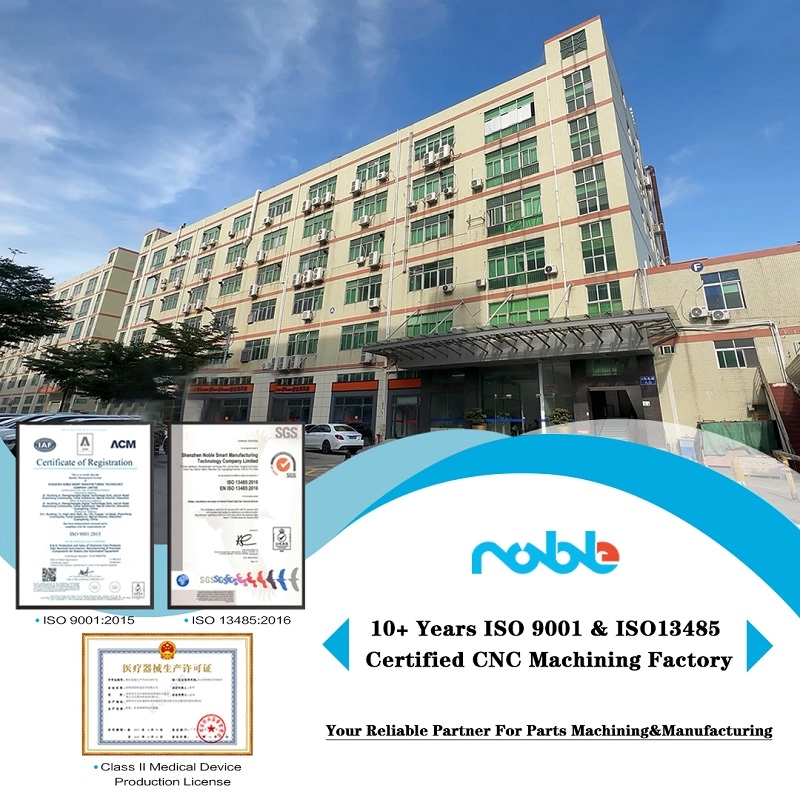
Noble est une coentreprise sino-britannique forte de 14 ans d'expérience. Nous disposons d'installations complètes d'usinage et de contrôle, ainsi que d'une solide expérience des marchés internationaux, ce qui nous permet de répondre rapidement aux besoins variés de nos clients.
Nous disposons de plusieurs machines CNC 5 axes pour la production en série de pièces complexes et de haute précision. Notre équipe d'ingénieurs expérimentés optimise les plans pour une meilleure fabricabilité. Nous sommes certifiés ISO 9001 et ISO 13485. Toutes les pièces sont fabriquées dans un atelier propre et sécurisé, avec une traçabilité complète.
Nous utilisons des machines de mesure tridimensionnelle (MMT), des systèmes de mesure automatiques de vision 2.5D, des comparateurs de hauteur et d'autres équipements de contrôle de précision afin de garantir la conformité de chaque pièce livrée aux exigences de qualité. Notre équipe après-vente expérimentée maîtrise parfaitement les réglementations douanières à l'import-export des différents pays et vous aide à recevoir vos marchandises dans les meilleurs délais, accélérant ainsi le déroulement de vos projets.
FAQ sur Robot à intelligence incarnée
1. Quels matériaux sont couramment utilisés pour les pièces structurelles des robots à intelligence incarnée ?
Nous utilisons principalement des alliages d'aluminium 6061/7075, de l'acier inoxydable 304/17-4PH, du PEEK, du PI et d'autres plastiques techniques. Le choix du matériau dépend de vos exigences en matière de poids, de résistance, de résistance à la corrosion et de biocompatibilité.
2. Quelles certifications de qualité votre usine possède-t-elle pour les pièces de précision robotiques ?
We have ISO9001 general quality management system and ISO13485 medical quality system certifications. All parts can achieve full production traceability, suitable for rehabilitation robot and medical embodied robot projects.
3. Êtes-vous capable de traiter des composants complexes de haute précision pour des robots embarqués ? De quel équipement disposez-vous ?
Oui. Nous disposons de plusieurs machines CNC 5 axes. Notre laboratoire de contrôle qualité est équipé d'une machine à mesurer tridimensionnelle (MMT), d'une machine de mesure automatique par vision 2.5D, d'un rugosimètre et d'autres équipements d'inspection afin de garantir des tolérances géométriques et dimensionnelles (GD&T) strictes.
4. Quel soutien votre équipe d'ingénierie peut-elle apporter pendant la phase de dessin ?
Nos ingénieurs expérimentés examineront vos plans et vous proposeront des solutions d'optimisation pour la fabrication (DFM). Nous vous aidons à optimiser la conception afin de réduire les coûts de fabrication et d'améliorer le rendement de production.
5. Qu’en est-il de la livraison et de l’assistance douanière pour les commandes à l’étranger ?
Nous possédons une solide expérience des projets internationaux. Notre équipe expérimentée maîtrise parfaitement les réglementations douanières des différents pays. Nous pouvons vous accompagner dans la constitution de votre dossier afin de réduire les délais et d'accélérer l'avancement de votre projet.





